EP0958584B1 - Parafoudre perfectionne a base de varistances - Google Patents
Parafoudre perfectionne a base de varistances Download PDFInfo
- Publication number
- EP0958584B1 EP0958584B1 EP97918198A EP97918198A EP0958584B1 EP 0958584 B1 EP0958584 B1 EP 0958584B1 EP 97918198 A EP97918198 A EP 97918198A EP 97918198 A EP97918198 A EP 97918198A EP 0958584 B1 EP0958584 B1 EP 0958584B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- varistors
- stack
- fact
- injection
- envelope
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01C—RESISTORS
- H01C7/00—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material
- H01C7/10—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material voltage responsive, i.e. varistors
- H01C7/12—Overvoltage protection resistors; Arresters
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49002—Electrical device making
- Y10T29/49082—Resistor making
- Y10T29/49087—Resistor making with envelope or housing
Definitions
- the present invention relates to the field of surge arresters.
- surge arresters for high voltage typically in electrical networks of nominal voltage greater than 1kV effective between phases.
- Surge arresters are devices designed to be connected between a power line, in particular medium or high voltage, and the ground, to limit the amplitude and the duration of the overvoltages appearing on line.
- overvoltages can be due for example to atmospheric phenomena, such as lightning, or inductions in the conductors.
- Surge arresters are generally formed by stacking different varistors, most often these days by stacking several discs based on zinc oxide, whose electrical resistivity is strongly non-linear depending on the applied voltage.
- these varistors do not allow practically to pass no current as long as the voltage across their terminals is less than one ignition threshold and on the other hand, allow a very strong current to pass. up to several tens of kA, when the voltage applied to their terminals exceed the aforementioned priming threshold.
- the number of varistors used in the arrester is such the nominal operating voltage on the power line is less than starting threshold across the stack of varistors.
- the arrester can permanently withstand the voltage nominal service, without leakage of current, and allows on the other hand to drain discharge currents of very high intensity which may appear temporarily on the line in case of accidental overvoltage.
- GB-A-2,073,965 has proposed, for example, make this envelope using heat shrinkable material.
- Document US-A-2,050,334 has proposed to place a stack of varistors in a porcelain case and fill the space formed between the porcelain case and the stack of varistors using a filling material formed for example of a compound halogenated with wax.
- EP-A-0 008 181, EP-A-0 274 674, EP-A-0 231 245 and US-A-4 456 942 have proposed to produce the envelope surrounding the varistors using an elastomeric material, formed in particular by overmolding.
- document EP-A-0 274 674 proposed to overmolding an envelope of elastomer-based composite material, EPDM, silicone, or other resin, loaded or not, on a stack of varistors.
- Document EP-A-0 196 370 proposed to produce the envelope on a body of varistors by pouring a synthetic resin formed by example of epoxy resin, polymer concrete, silicone resin, or an elastomer, or by covering the body of varistors with a tube shrinkable plastic, or by providing this stack a layer of synthetic resin.
- document US-A-4 656 555 proposed to first form a plastic-based fiber winding, such as polyethylene, or glass, or even ceramic possibly impregnated with resin, for example epoxy, then fomer on the outside of this winding a housing made of weather-resistant polymer material, for example based on elastomeric polymers, synthetic rubber, thermoplastic elastomers, EPDM.
- a plastic-based fiber winding such as polyethylene, or glass, or even ceramic possibly impregnated with resin, for example epoxy
- resin for example epoxy
- This document specifically proposes either to preform the weather-resistant polymer housing, then engaging the stack of varistors provided with the winding of fibers in this housing, either to form initially the winding of fibers on the stack of varistors, then make the housing in polymer material resistant to bad weather, by molding on the winding, projection of polymer on winding or inserting the stack of varistors provided with winding in a polymer bath.
- Document US-A-4,404,614 has proposed to successively dispose on a stack of varistors a first envelope based on glass fibers impregnated with resin, for example epoxy resin, then a second envelope based on glass flakes and epoxy resin, and finally an elastic external envelope based on EPDM rubber, or butyl rubber.
- resin for example epoxy resin
- second envelope based on glass flakes and epoxy resin
- EPDM rubber or butyl rubber
- first envelope, the second envelope and the outer envelope can be placed successively on the stack of varistors, or the envelopes can be formed in reverse order.
- Document EP-A-0 233 022 proposed to train on a stack of varistors a shell made of glass fibers reinforced with epoxy resin, then a heat-shrinkable envelope, or can be released by equivalent mechanical means on said shell, elastomer-based.
- the envelope can be molded in situ based on synthetic resin or polymer material.
- the document states that the shell can be preformed. This document also suggests using a sheet of fibers prepregs.
- Document EP-A-0 304 690 proposes first of all to carry out a filament winding of glass fibers impregnated with resin, then form a coating of material on the outside of the winding EPDM type elastomer, by injection.
- Document EP-A-0 355 479 proposes to place successively on the stack of varistors, first of all a barrier formed by a plastic film, for example based on propylene, then a winding of non-conductive filaments, and finally an elastomer housing resistant to severe weather.
- a method of manufacturing a lightning arrester comprising the steps which consist in stacking varistors, forming a first envelope in composite material, on the stack of varistors, which first at least semi-rigid envelope has a constant external section, along its length, compensating in particular for the surface unevenness of the stack of varistors due to misalignments and dispersion of the varistor dimensions and placing an external envelope with fins on the first envelope of composite material by extruding a substantially constant outer envelope on the first envelope, then by adding annular fins on the envelope extruded exterior.
- a main object of the present invention is to improve the reliability of existing surge arresters, in particular avoiding any presence gas at the interface (s) between the stack of varistors and the envelope covering them.
- a more incidental object of the present invention is to reduce the cost of known surge arresters.
- the process according to present invention allows to expel all air at the interface between the stack of varistors and the flexible external envelope.
- the outer envelope is an envelope with annular fins having areas of greater rigidity at the fins.
- the material injected is a thermoplastic material, advantageously a polyester.
- the injection is made through bores formed in contact parts attached to the ends of the stack of varistors.
- the injection is produced by two bores provided respectively in contact parts placed on the ends of the stack of varistors, which bores are diametrically opposite with respect to the axis of the stack.
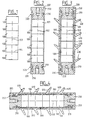
- the arrester obtained according to the process of the present invention represented on Figure 4 attached and obtained using the intermediate steps represented in FIGS. 1 to 3, which will be described later, includes a stack of varistors 100, two contact parts 200, an envelope 300 of composite material comprising a fabric of fibers 310 and an injected material 350 impregnating the fabric with fibers 310, and a outer finned enclosure 400.
- the arrester can be supplemented with caps end of electrically conductive material attached to the ends of the arrester. These caps that allow you to participate at the same time the electrical contact and the waterproofing of the arrester have not been shown in the accompanying figures to simplify the illustration.
- Varistors 100 are preferably formed of discs of constant diameter made from zinc oxide.
- the varistors 100 are first of all stacked along their axis 102, to be perfectly coaxial.
- spacers made of electrically material conductor for example in the form of discs, or even if necessary comprising an elastic member, can be inserted between certain at least pairs of adjacent varistors 100.
- the contact parts 200 preferably include an annular groove 210 and a bore longitudinal 250 parallel to the axis 202 of the parts 200 and which leads to a on the outer surface 206 of the contact parts 200 and on the other hand at the bottom of the throat 210.
- a fabric of fibers 310 is placed on the outside of the stack of varistors 100 in contact with the latter.
- it is preferably a fabric of fibers 310 having weft yarns and orthogonal warp yarns arranged respectively parallel to the axis 102 of the stack of varistors and transversely to this axis.
- the 310 fiber fabric typically has 3.5 x 5 mesh mm.
- the size of these meshes must be adapted to allow evacuation of the arc and / or gases created by the arc in the event of a fault in the arrester.
- two ties 320 are tightened on the fiber fabric 310, opposite the aforementioned grooves 210.
- these two links 320 placed in the form of loops in the grooves 210 come from a ribbon common which runs along the stack of varistors 100 on the outside of the fiber fabric 310.
- This ribbon can be wound in a spiral around the fiber fabric 310 between the two links 320, or even extend in a straight line parallel to the axis of the arrester, on the outside of the fiber fabric 310 between the two links 320, in which case preferably this straight ribbon is placed opposite the free edge of the fiber fabric 310.
- the ribbon fulfills a function of maintaining the fabric of fibers 310 the along the arrester.
- an external envelope flexible 400 is arranged on the outside of the stack of varistors 100 fitted with 310 fiber fabric.
- annular fins it is preferably, as seen in the appended figures, an outer casing 400 of elastomer, for example silicone, to annular fins.
- elastomer for example silicone
- annular fins 410 In known manner, the purpose of the annular fins 410 is to extend the line of flight on the outside of the arrester. Their numbers, profiles and spacings may vary depending on holding requirements under pollution, and of course the nominal voltage of the arrester.
- the injected material 350 is preferably an epoxy resin, for example example a polyester.
- this material is injected by through one of the bores 250 formed in a contact part 200, the bore 250 of the other part 200 serving for the evacuation of the air.
- material 350 is injected in a horizontal position of the stack of varistors 100 or in a slightly inclined position by relative to the horizontal, for example of the order of 35 to 45 °.
- the surge arrester can be made in vertical position.
- the composite material thus formed by the combination of the fabric 310 fibers and injected material 350 ensures a firm bond between the two contact pieces and maintains, by axial stress, good contact electric between the main faces 104, transverse to the axis 102, of each pair of adjacent varistors on the one hand, and between the faces main external 104 of the varistors placed at the ends of the stack, and respectively the contact parts 200, on the other hand.
- the combination of fibers 310 plus injected material 350 according to the present invention has the property, in case of default of the surge arrester and therefore in case of creation of an electric arc, to allow the "volatilization" of the injected material, while having the fiber fabric 310 which mechanically holds the arrester.
- the arrangement of the screened fibers parallel to the axis 102 of the arrester allows that, when a force is applied transverse to axis 102 on one end of the arrester, some of these fibers work in elongation, while others diametrically opposed, work in compression.
- Glass fibers in particular have excellent resistance properties, both in elongation and in compression.
- the link 320 can be formed of numerous variants, by example of a ribbon, such as fibers impregnated with resin.
- links 320 allows to immobilize firmly the fiber fabric 310 in translation on each contact piece 200 and so ensure good immobilization in relative translation of the parts of contact 200.
- the fiber fabric 310 can be formed from different layers of overlapping fibers.
- the pitch fins 410 is of the order of 24 mm.
- Such a refresher occurs each time a fin 410, which prevents a drift of the flow which would risk entrainment of an air bubble difficult to evacuate by the after.
- the pressure drop varies continuously as measure the progress of material 350, which causes variations local deformation of the flexible zone between two fins. This deformation causes a stressing effect on the resin 350 radially inward of the stack of varistors, so that the resin wets the fiber fabric 310 during the injection phase.
- solicitation also takes place, after injection, of the peristaltic type, when the outer casing 400 pushes the excess fluid during the elastic recovery (return to its original geometry).
- the injection of 350 polyester material is performed under a pressure of the order of 2 Bars.
- a compound such as a silicone resin, improving the bond between the injected polyester material and the outer silicone casing 400.
- the present invention makes it possible to make surge arresters in economical conditions particularly favorable, in particular because all of the manufacturing steps can be performed without requiring atmospheres controlled.
- the two contact pieces 200 placed respectively at the ends of the arrester are identical.
- Each contact piece 200 is formed from a block of metal unique with a general symmetry of revolution around an axis 202.
- this axis 202 is coaxial with the axis 102 of stacking varistors.
- main faces 204 and 206 are planar and orthogonal to axis 202.
- the main face 204 rests for use on the face main external 104 of a varistor 100 placed at the end of stacking.
- the main face 206 is directed towards the outside of the arrester.
- the contact piece 200 comprises a cylinder 220 adjacent to the main face 206 and extended towards the main face 204 by a barrel 230 of smaller section.
- the section of the barrel 230 is equal to the external section varistors 100.
- the barrel 230 extends the external surface of stacking.
- the abovementioned annular groove 210 is formed in the barrel 230, substantially mid-length of it.
- the bottom 211 of the groove 210 preferably has a section polygonal, for example a hexagonal section, as shown in the figure 6.
- the first side 212 of the groove 210 placed on the side of the face main 204 is preferably plane and perpendicular to axis 202.
- the second flank 213 of the groove 210 placed on the side of the face main 210 is preferably conical centered on the axis 202 and at concavity directed towards the main face 206.
- helical threads 232 are formed on the surface. external of barrel 230.
- the threads 232 extend on either side of the throat 210.
- threads 232 are advantageously interrupted before the main face 204.
- the limit of the threads 232 on the side of the main face 204 is formed by an annular groove 234.
- Each contact piece 200 has a blind tapped bore 240 centered on the axis 202 and opening onto the main face 206.
- This 240 threaded bore is designed to receive a stud connection.
- the polygonal bottom 211 of the groove 210 and the threads 232 form non-symmetrical structures of revolution around the axis 202.
- annular grooves 210 in which are engaged the ends of the sheet of fabric forming the envelope 300 allow stable translation fixation between said envelope 300 and contact parts 200.
- each part 200 has a bore 250 parallel to the axis 202, which connects the external face 206 and the bottom of the groove 210.
- the arrester according to the present invention can be fitted with a fault signaling device.
- This device can be placed for example on one end of the arrester.
- Such a fault signaling device is designed to visualize the passage of a line current to earth via surge arrester, i.e. visualize the passage of a leakage current to through the arrester.
- the fault detector can be based on a principle of increasing the volume of the envelope 400 during a short circuit of the arrester.
- a detector also known in itself will not be described in more detail below.
- the arrester manufactured according to the process of the present invention offers many advantages compared to known prior lightning arresters.
- the present invention allows a manufacturing economic.
- the present invention makes it possible to easily adapt the length of the arrester at the nominal voltage of the line to be protected.
- the present invention in no way requires adaptation of any mold.
- the present invention makes it possible to avoid any layer of air or gas inclusion at the interface between the stack of varistors 100 and the envelope 400, and therefore makes it possible to avoid any surface discharge at this level.
- a fabric 310 of prepreg fibers can be used.
- a resin placed on the outside of the stack of varistors 100 before injecting material 350 into space annular formed between the stack of varistors 100 and the envelope flexible outer 400.
- each bore 250 can be closed by example using a plug or putty, in order to perfect the seal of the arrester, once the material injection operation 350 has been completed.
- Such a film can be installed only at the level of each interface between two adjacent varistors 100 as well as between the end varistors and contact parts 200, or even cover in one piece the whole of the active part formed by the stack of varistors 100.
- contact parts can be provided 200 having several bores 250 to ensure both the injection of the material 350 that the evacuation of the annular space formed between the stack of varistors 100 and the flexible external envelope 400.
Landscapes
- Engineering & Computer Science (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Thermistors And Varistors (AREA)
- Details Of Resistors (AREA)
- Emergency Protection Circuit Devices (AREA)
- Secondary Cells (AREA)
Description
- un empilement de varistances,
- deux pièces de contact en matériau électriquement conducteur placées respectivement sur les extrémités de l'empilement de varistances, et
- une enveloppe en matériau électriquement isolant entourant l'empilement de varistances.
- empiler des varistances, et
- former une enveloppe en matériau composite sur l'empilement de varistances,
- placer un tissu de fibres sur l'extérieur de l'empilement des varistances, en contact avec celui-ci,
- placer une enveloppe externe souple sur l'extérieur de l'empilement des varistances, et
- injecter un matériau apte à imprégner le tissu de fibres, dans l'espace annulaire formé entre l'empilement de varistances et l'enveloppe externe souple.
- les figures 1 à 4 annexées représentent schématiquement, et selon des vues en coupes axiales longitudinales du parafoudre, les diverses étapes successives de réalisation d'un parafoudre conforme à une variante de réalisation préférentielle de la présente invention,
- la figure 5 représente une vue schématique en coupe axiale longitudinale d'une pièce de contact selon le plan de coupe référencé V-V sur la figure 6, et
- la figure 6 représente une vue en coupe transversale de cette même pièce de contact selon le plan de coupe référencé VI-VI sur la figure 5.
- amélioration de l'homogénéité du matériau 350 grâce à la retenue temporaire résultant des zones de plus forte rigidité correspondant aux ailettes 410, y compris lorsque le matériau 350 est obtenu par mélange de deux fluides en amont du site d'injection, et
- diminution de risque de décantation de charges éventuelles contenues dans le matériau 350, pour les mêmes raisons.
- un goujon centré sur l'axe 102 de l'empilement de varistances et relié électriquement à l'une des pièces de contact 200,
- un capteur de courant faible perte comportant un bobinage entourant le goujon,
- un circuit électronique comportant :
- 1. un pont redresseur dont les entrées sont reliées au bobinage et,
- 2. un condensateur relié aux sorties du pont redresseur pour intégrer l'énergie du courant de fuite détecté,
- un ensemble de signalisation, par exemple à base de composants pyrotechniques, conçu pour être initié par l'énergie intégrée dans le condensateur.
Claims (18)
- Procédé de fabrication de parafoudre du type comprenant les étapes qui consistent à :caractérisé par le fait que l'étape de formation d'une enveloppe en matériau composite (300) consiste à :empiler des varistances (100), etformer une enveloppe (300) en matériau composite sur l'empilement de varistances (100),placer un tissu (310) de fibres sur l'extérieur de l'empilement des varistances (100), en contact avec celui-ci,placer une enveloppe externe souple (400) sur l'extérieur de l'empilement des varistances (100), etinjecter un matériau (350) apte à imprégner le tissu de fibres (310), dans l'espace annulaire formé entre l'empilement de varistances (100) et l'enveloppe externe souple (400).
- Procédé selon la revendication 1, caractérisé par le fait que l'enveloppe externe (400) est une enveloppe munie d'ailettes annulaires (410) définissant des zones de rigidité supérieure à ladite enveloppe disposée autour de l'empilement de varistances (100).
- Procédé selon l'une des revendications 1 ou 2, caractérisé par le fait que l'injection de matériau d'imprégnation (350) est réalisée à travers des pièces de contact (200) placées sur les extrémités de l'empilement de varistances (200).
- Procédé selon l'une des revendications 1 à 3, caractérisé par le fait que le matériau d'imprégnation (350) est un matériau thermoplastique, de préférence une résine époxy, telle que du polyester.
- Procédé selon la revendication 4, caractérisé par le fait qu'une injection de matériau d'imprégnation (350) est réalisée par l'intermédiaire d'au moins un alésage (250) ménagé dans une pièce de contact (200) prévue sur une première extrémité de l'empilement de varistances (100), la pièce de contact (200) prévue sur la seconde extrémité de l'empilement de varistances (100) possédant au moins un alésage (250) homologue pour l'échappement de l'air contenu avant injection dans ledit espace annulaire et le cas échéant un écoulement de matériau d'imprégnation, lequel alésage prévu dans la seconde pièce de contact (200) est de préférence diamétralement opposé par rapport à l'alésage d'injection.
- Procédé selon l'une des revendications 1 à 5, caractérisé par le fait qu'il comprend en outre l'étape consistant à opérer au préalable un traitement de la surface interne de l'enveloppe externe souple (400), par exemple un traitement mécanique, un traitement chimique, ou le dépôt d'un apprêt, permettant d'assurer un pontage chimique entre le matériau de l'enveloppe externe souple (400) et le matériau (350) injecté.
- Procédé selon l'une des revendications 1 à 6, caractérisé par le fait que le matériau d'imprégnation (350) comprend un composé apte à renforcer le lien entre le matériau thermoplastique (350) injecté et l'enveloppe externe (400).
- Procédé selon l'une des revendications 1 à 7, caractérisé par le fait que l'enveloppe extérieure (400) est en élastomère, de préférence silicone.
- Procédé selon l'une des revendications 1 à 8, caractérisé par le fait les alésages (250) formés dans les pièces de contact de l'extrémité (200) pour assurer l'injection débouchent dans une gorge annulaire (210) prévue sur ces pièces de contact (200).
- Procédé selon l'une des revendications 1 à 9, caractérisé par le fait que les tissus de fibres (310) possèdent des fibres parallèles à l'axe (102) de l'empilement de varistances et des fibres transversales à cet axe.
- Procédé selon l'une des revendications 1 à 10, caractérisé par le fait que le tissu de fibres (310) possède des mailles de l'ordre de 3,5 x 5 mm.
- Procédé selon l'une des revendications 1 à 11, caractérisé par le fait que le tissu (310) de fibres, placé sur l'extérieur de l'empilement des varistances (100) avant d'opérer l'injection du matériau (350) dans l'espace annulaire formé entre l'empilement de varistances (100) et l'enveloppe externe souple (400) est un tissu pré-imprégné de résine.
- Procédé selon l'une des revendications 1 à 12, caractérisé par le fait qu'il comprend en outre l'étape consistant à obturer chaque alésage d'injection (250), par exemple à l'aide d'un bouchon ou du mastic, afin de parfaire l'étanchéité du parafoudre, une fois l'opération d'injection du matériau (350) achevée.
- Procédé selon l'une des revendications 1 à 13, caractérisé par le fait qu'il comprend en outre l'étape consistant à placer deux liens (320), sous forme de boucles dans des gorges (210) ménagées dans des pièces de contact (200) prévues sur les extrémités de l'empilement de varistances (100), sur l'extérieur du tissu de fibres (310), pour maintenir celui-ci.
- Procédé selon la revendication 14, caractérisé par le fait que les deux liens (320) proviennent d'un ruban commun qui chemine le long de l'empilement de varistances (100) sur l'extérieur du tissu de fibres (310).
- Procédé selon la revendication 15, caractérisé par le fait que le ruban est enroulé en spirale autour du tissu de fibres (310) entre les deux liens (320).
- Procédé selon la revendication 16, caractérisé par le fait que le ruban s'étend de façon rectiligne parallèlement à l'axe du parafoudre, sur l'extérieur du tissu de fibres (310) entre les deux liens (320), de préférence en regard du bord libre du tissu de fibres (310).
- Procédé selon l'une des revendications 1 à 17, caractérisé par le fait qu'il comprend en outre l'étape consistant à placer un film étanche à la résine (350) injectée, autour de l'empilement de varistances (100) avant l'étape d'injection.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9604588 | 1996-04-12 | ||
| FR9604588A FR2747500B1 (fr) | 1996-04-12 | 1996-04-12 | Parafoudre perfectionne a base de varistances |
| PCT/FR1997/000637 WO1997039462A1 (fr) | 1996-04-12 | 1997-04-10 | Parafoudre perfectionne a base de varistances |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0958584A1 EP0958584A1 (fr) | 1999-11-24 |
| EP0958584B1 true EP0958584B1 (fr) | 2002-10-02 |
Family
ID=9491144
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97918198A Expired - Lifetime EP0958584B1 (fr) | 1996-04-12 | 1997-04-10 | Parafoudre perfectionne a base de varistances |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US6185813B1 (fr) |
| EP (1) | EP0958584B1 (fr) |
| AT (1) | ATE225561T1 (fr) |
| AU (1) | AU2641197A (fr) |
| BR (1) | BR9708649A (fr) |
| DE (1) | DE69716132T2 (fr) |
| ES (1) | ES2180971T3 (fr) |
| FR (1) | FR2747500B1 (fr) |
| PT (1) | PT958584E (fr) |
| TR (1) | TR199802055T2 (fr) |
| WO (1) | WO1997039462A1 (fr) |
Families Citing this family (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2786944B1 (fr) * | 1998-12-07 | 2003-09-19 | Soule Materiel Electr | Perfectionnements aux dispositifs de coupure electrique pour moyenne et haute tension |
| FR2786943A1 (fr) * | 1998-12-07 | 2000-06-09 | Soule Materiel Electr | Dispositif de coupure electrique pour moyenne et haute tension |
| JP2001023807A (ja) * | 1999-07-09 | 2001-01-26 | Toshiba Corp | 避雷器およびその製造方法 |
| FR2800903B1 (fr) * | 1999-10-25 | 2001-12-21 | Soule Materiel Electr | Parafoudre perfectionne a base de varistances electriques |
| JP4342078B2 (ja) * | 2000-04-07 | 2009-10-14 | 株式会社東芝 | 避雷器 |
| US7015786B2 (en) * | 2001-08-29 | 2006-03-21 | Mcgraw-Edison Company | Mechanical reinforcement to improve high current, short duration withstand of a monolithic disk or bonded disk stack |
| US6701040B2 (en) * | 2001-10-15 | 2004-03-02 | Ac Photonics, Inc. | Dense wavelength division multiplexer configuration |
| US6778374B2 (en) * | 2002-01-04 | 2004-08-17 | Hubbell Incorporated | Reinforced arrester housing |
| US7436283B2 (en) * | 2003-11-20 | 2008-10-14 | Cooper Technologies Company | Mechanical reinforcement structure for fuses |
| KR100548978B1 (ko) * | 2003-12-09 | 2006-02-13 | 정용기 | 공간전하 분산형 피뢰장치 |
| US8117739B2 (en) * | 2004-01-23 | 2012-02-21 | Cooper Technologies Company | Manufacturing process for surge arrester module using pre-impregnated composite |
| US7075406B2 (en) * | 2004-03-16 | 2006-07-11 | Cooper Technologies Company | Station class surge arrester |
| US7633737B2 (en) * | 2004-04-29 | 2009-12-15 | Cooper Technologies Company | Liquid immersed surge arrester |
| CN101331562B (zh) * | 2005-10-19 | 2011-06-01 | 东莞令特电子有限公司 | 变阻器及制造方法 |
| WO2008035319A1 (fr) * | 2006-09-19 | 2008-03-27 | Littelfuse Ireland Development Company Limited | Fabrication de varistances comprenant une couche de passivation |
| US7660093B2 (en) | 2007-11-20 | 2010-02-09 | Hubbell Incorporated | Arrester block module assembly and method |
| CN102280234A (zh) * | 2010-06-11 | 2011-12-14 | 吴昌德 | 可测量阀片泄漏电流的串联间隙避雷器 |
| SI23462B (sl) * | 2010-08-26 | 2015-06-30 | Eti Elektroelement D.D. | Varistorska varovalka |
| CN103000323B (zh) * | 2012-12-05 | 2015-09-30 | 中国西电电气股份有限公司 | 超高压复合外套避雷器端部一次封胶方法 |
| DE102017214287A1 (de) * | 2017-08-16 | 2019-02-21 | Siemens Aktiengesellschaft | Überspannungsableiter und Herstellungsverfahren für einen Überspannungsableiter |
| CN111684549B (zh) * | 2018-01-18 | 2022-08-30 | 日立能源瑞士股份公司 | 电涌放电器及相关的制造方法 |
| WO2019243030A1 (fr) * | 2018-06-18 | 2019-12-26 | Siemens Aktiengesellschaft | Dispositif de séparation pour un déflecteur de surtension |
| CN112640006B (zh) * | 2018-08-30 | 2023-09-29 | 西门子能源全球有限公司 | 电气设备及其制造方法 |
| US12444522B2 (en) | 2022-01-05 | 2025-10-14 | Richards Mfg. Co. Sales, Llc | Manufacturing process for surge arrestor module using compaction bladder system |
| US11894166B2 (en) | 2022-01-05 | 2024-02-06 | Richards Mfg. Co., A New Jersey Limited Partnership | Manufacturing process for surge arrestor module using compaction bladder system |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3018406A (en) * | 1958-07-17 | 1962-01-23 | Westinghouse Electric Corp | Lightning arrester |
| FR2258352B1 (fr) | 1974-01-18 | 1976-10-08 | Saint Gobain | |
| US4656555A (en) * | 1984-12-14 | 1987-04-07 | Harvey Hubbell Incorporated | Filament wrapped electrical assemblies and method of making same |
| FR2641423B1 (fr) * | 1988-12-30 | 1991-05-24 | Ferraz | Dispositif parafoudre pour la protection des lignes electriques |
| FR2646957B1 (fr) * | 1989-05-12 | 1994-02-04 | Sediver Ste Europ Isolateurs Ver | Enveloppe etanche a base d'enroulement filamentaire, et parafoudre composite en faisant application |
| JP2837978B2 (ja) * | 1991-08-02 | 1998-12-16 | 日本碍子株式会社 | 避雷碍子及びその製造方法 |
| FR2685532B1 (fr) * | 1991-12-20 | 1994-12-30 | Soule Sa | Parafoudre a proprietes mecaniques perfectionnees. |
| FR2698736B1 (fr) * | 1992-11-27 | 1995-03-17 | Soule Sa | Perfectionnements aux parafoudres à varistances notamment pour haute tension. |
-
1996
- 1996-04-12 FR FR9604588A patent/FR2747500B1/fr not_active Expired - Fee Related
-
1997
- 1997-04-10 DE DE69716132T patent/DE69716132T2/de not_active Expired - Fee Related
- 1997-04-10 AT AT97918198T patent/ATE225561T1/de not_active IP Right Cessation
- 1997-04-10 ES ES97918198T patent/ES2180971T3/es not_active Expired - Lifetime
- 1997-04-10 EP EP97918198A patent/EP0958584B1/fr not_active Expired - Lifetime
- 1997-04-10 TR TR1998/02055T patent/TR199802055T2/xx unknown
- 1997-04-10 PT PT97918198T patent/PT958584E/pt unknown
- 1997-04-10 WO PCT/FR1997/000637 patent/WO1997039462A1/fr not_active Ceased
- 1997-04-10 AU AU26411/97A patent/AU2641197A/en not_active Abandoned
- 1997-04-10 US US09/171,217 patent/US6185813B1/en not_active Expired - Fee Related
- 1997-04-10 BR BR9708649-5A patent/BR9708649A/pt not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US6185813B1 (en) | 2001-02-13 |
| FR2747500A1 (fr) | 1997-10-17 |
| ATE225561T1 (de) | 2002-10-15 |
| EP0958584A1 (fr) | 1999-11-24 |
| DE69716132T2 (de) | 2003-08-14 |
| BR9708649A (pt) | 2000-01-04 |
| WO1997039462A1 (fr) | 1997-10-23 |
| ES2180971T3 (es) | 2003-02-16 |
| PT958584E (pt) | 2003-01-31 |
| DE69716132D1 (de) | 2002-11-07 |
| TR199802055T2 (xx) | 1999-01-18 |
| AU2641197A (en) | 1997-11-07 |
| FR2747500B1 (fr) | 1998-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0958584A1 (fr) | Parafoudre perfectionne a base de varistances | |
| EP0605265B1 (fr) | Parafoudres à varistances notamment pour haute tension | |
| CA1310811C (fr) | Procede de fabrication d'un parafoudre et parafoudre obtenu par ce procede | |
| CA2016590C (fr) | Enveloppe etanche a base d'enroulement filamentaire, et parafoudre composite en faisant application | |
| EP0120787A1 (fr) | Procédé de moulage du revêtement isolant d'un isolateur électrique organique de grande longueur | |
| FR2505509A1 (fr) | Procede et emballage de protection de parties epissees de fibres optiques | |
| CA1305513C (fr) | Procede de fabrication d'un parafoudre et parafoudre obtenu par ce procede | |
| WO1997001880A1 (fr) | Jonction de cables de puissance | |
| FR2597255A1 (fr) | Cable electrique a isolant extrude et a conducteur etanche par bourrage, matiere de bourrage pour conducteurs de cables electriques et procede de fabrication de ces cables | |
| EP1166287B1 (fr) | Procede de fabrication de parafoudres et parafoudre a base de varistances electriques | |
| WO2010058025A1 (fr) | Surmoulage pour ampoule a vide | |
| CA2085864C (fr) | Parafoudre a proprietes mecaniques perfectionnees | |
| FR2576465A1 (fr) | Joint de cables electriques, notamment pour haute tension | |
| EP0197570B1 (fr) | Procédé et dispositif d'accrochage d'une enveloppe sur une pièce de fixation | |
| EP2760030A1 (fr) | Cable d'énergie et/ou de télécommunication comportant au moins une couche éléctriquement isolante | |
| FR2498022A1 (fr) | Procede et equipement de realisation de jonctions de conducteurs electriques a isolant sec pour tensions elevees | |
| FR2503441A1 (fr) | Nouveau cable electrique | |
| FR3052228A1 (fr) | Reservoir composite pour le stockage de gaz sous pression | |
| EP0503415B1 (fr) | Dispositif de raccordement de fils d'armure de deux cables armés | |
| EP0435721B1 (fr) | Ensemble permettant une liaison électrique à travers une conduite formée de plusieurs éléments | |
| FR2754128A1 (fr) | Dispositif de chauffage electrique, procede de fabrication et radiateur ainsi equipe | |
| FR2720199A1 (fr) | Structure de liaison électrique d'un manchon protecteur avec une extrémité d'un écran semi-conducteur d'un câble électrique. | |
| FR2655488A1 (fr) | Procede et dispositif pour le raccordement de cables electriques. | |
| FR2837615A1 (fr) | Dispositif pour controler un champ electrique eleve dans un materiau synthetique isolant, comprenant au moins une electrode rigide | |
| FR2685533A1 (fr) | Parafoudre comprenant une piece de contact perfectionnee. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19981109 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES FR GB GR IE IT LI PT SE |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 20010625 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES FR GB GR IE IT LI PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRE;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED.SCRIBED TIME-LIMIT Effective date: 20021002 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20021002 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20021002 |
|
| REF | Corresponds to: |
Ref document number: 225561 Country of ref document: AT Date of ref document: 20021015 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: CABINET ROLAND NITHARDT CONSEILS EN PROPRIETE INDU |
|
| REF | Corresponds to: |
Ref document number: 69716132 Country of ref document: DE Date of ref document: 20021107 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20021031 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20021211 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2180971 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030430 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20030703 |
|
| BERE | Be: lapsed |
Owner name: *SOULE MATERIEL ELECTRIQUE Effective date: 20030430 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20040318 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20040324 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20040331 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20040402 Year of fee payment: 8 Ref country code: SE Payment date: 20040402 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20040408 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20040415 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20040423 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050410 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050411 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050411 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050411 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051101 |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20050410 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051230 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20051230 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20050411 |