EP0937786B1 - Wärmedämmschichtsystem mit integrierter Aluminiumoxidschicht - Google Patents
Wärmedämmschichtsystem mit integrierter Aluminiumoxidschicht Download PDFInfo
- Publication number
- EP0937786B1 EP0937786B1 EP99102511A EP99102511A EP0937786B1 EP 0937786 B1 EP0937786 B1 EP 0937786B1 EP 99102511 A EP99102511 A EP 99102511A EP 99102511 A EP99102511 A EP 99102511A EP 0937786 B1 EP0937786 B1 EP 0937786B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- process according
- substrate
- layers
- pvd
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/58—After-treatment
- C23C14/5806—Thermal treatment
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/06—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the coating material
- C23C14/08—Oxides
- C23C14/081—Oxides of aluminium, magnesium or beryllium
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C28/00—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D
- C23C28/04—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D only coatings of inorganic non-metallic material
- C23C28/042—Coating for obtaining at least two superposed coatings either by methods not provided for in a single one of groups C23C2/00 - C23C26/00 or by combinations of methods provided for in subclasses C23C and C25C or C25D only coatings of inorganic non-metallic material including a refractory ceramic layer, e.g. refractory metal oxides, ZrO2, rare earth oxides
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02T—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO TRANSPORTATION
- Y02T50/00—Aeronautics or air transport
- Y02T50/60—Efficient propulsion technologies, e.g. for aircraft
Definitions
- the invention relates to a method for coating metallic substrates with a thermal barrier coating system and the components thus obtainable.
- Thermal barrier coatings are suitable for reducing the thermal losses of cooled components such as internally cooled turbine blades and combustion chamber walls in stationary and aircraft turbines. At the same time, the efficiency of, for example, turbines can be increased by the use of WDS.
- the process of electron beam vapor deposition (EP-PVD) of Y 2 O 3 partially stabilized zirconium oxide (YSZ) has proved to be particularly effective. Due to their mostly columnar design, these WDSs have a good thermal shock resistance and the characteristic of a certain elongation tolerance, which normally does not occur with ceramics.
- a complete thermal barrier coating system usually consists of an oxidation and corrosion resistant intermediate layer on the component, a ceramic thermal barrier coating and a thin metal oxide layer (TGO) forming in the course of manufacture or in use as an oxygen diffusion barrier and an adhesive zone between the two.
- This TGO German: thermally grown oxide
- aluminum oxide can also be present in a large number of generally metastable transition modifications with a lower oxidation protection effect.
- the failure of such a layer system is usually done by chipping the thermal barrier coating in the interface area between metal and ceramic, with a variety of causes of failure may be responsible.
- the oxidation, corrosion and creep behavior The interlayer also plays a role in the component geometry as well as the chemical composition of the substrate and its degree of order (single crystal, polycrystal, directionally solidified).
- the interface between interlayer / thermal barrier coating and the formation of the thermally growing oxide is of central importance, since the adhesion of electron-beam evaporated WDS is mainly of a chemical nature.
- This transition point intermediate layer / thermal barrier coating is the predominant point of failure of the layer system in use or in simulated thermocycling tests.
- the growth of the TGO which is formed on an MCrAlY layer, for example, is a major reason for the ceramics peal, as the oxidation is associated with an increase in volume and thus an increase in stress.
- the adhesion of the WDS to the intermediate layers is mainly due to the chemical bond between Al 2 O 3 and ZrO 2 ( Strangmann, TE et al.: Tailoring zirconia coatings for performance in a marine gas turbine environment. ASME J. Eng. Gas Turbines Power 112 (1990), pp. 531-535 ), where low solubilities of the Zr in the Al 2 O 3 of the TGO or of the Al in the ZrO 2 are regarded as the main adhesion mechanism ( US Pat. No. 4,321,311 and EP 0 042 872 B1 ; Meier, SM et al .: The evolution of thermal barrier coatings in gas turbine engine applications. ASME paper 92-GT-203 (1992 ); EP 0 044 329 B1 ).
- the TGO which should preferably be Al 2 O 3 , is always produced by selective oxidation of the metallic intermediate layer.
- a smooth surface with thermally grown Al 2 O 3 as a substrate for vapor-deposited thermal barrier coatings significantly improves their adhesion.
- MCrAlY interlayers can be polished prior to oxidation, resulting in significantly longer lifetimes ( EP 0 044 329 B1 ).
- PS plasma spraying
- An increase in cyclic life was achieved only by using higher deposition temperatures (> 1000 ° C) during the CVD process, which was attributed to different morphologies of the alumina layer.
- a diffusion barrier layer for oxygen from Al 2 O 3 on plasma-sprayed MCrAIY can lower the isothermal oxidation rate at 1000 ° C. and the thickness of the oxide forming thereby. This was found for aluminum oxide films made by reactive sputtering of aluminum or by CVD. Even after 250 hours at 1000 ° C., the occurrence of cracks in the aluminum oxide in the case of sputtered Al 2 O 3 or, in the case of CVD layers, the smoothing of the MCrAlY surface as well as rod-shaped oxides directly after production ( Schmitt-Thomas, Kh. et al.: Diffusion barrier layers of Al2O3 for influencing the adhesion-layer oxidation of McrAlY alloys. Materials and Corr.
- WO 96/34129 A1 describes an aluminum oxide layer which always contains nitrogen in contents of at least a few atomic%. This serves to introduce lattice perturbations, which results in reducing the diffusion of elements through the layer. At the same time, however, oxygen diffusion, in particular at grain boundaries, is considerably increased in comparison with alpha-alumina due to disturbances in the lattice.
- Subject of the WO 96/34129 is the nitrogen-doped aluminum oxide layer (without modification details), which is for reduction the diffusion of harmful active elements such as Hf, Ti, W or Si from the superalloy is used in the thermal barrier coating. Also, other additives are admitted to alumina or mixtures with chromium oxide. The cited heat treatment merely serves to introduce the nitrogen into the aluminum oxide layer.
- Route B includes a single layer alpha-alumina, which acts as a thermal barrier coating.
- the preferred route C consists of a second ceramic layer over which the alpha-alumina layer is applied.
- Route A describes the deposition of the alpha-aluminumoid at a temperature of the substrate greater than 1800 ° F (982 ° C) by heating the substrate coated with bondcoat.
- the alpha-alumina layer is applied exclusively by means of "electron-beam physical vapor deposition".
- the deposition of the ⁇ -Al 2 O 3 must be carried out at temperatures above 982 ° C in any case.
- the object of the invention is the targeted and reproducible production of an ⁇ -Al 2 O 3 layer on the intermediate layer or directly on a substrate with low tendency to oxidation (eg NiAl) by means of electron beam deposition.
- the deposition of alumina, when deposited at low substrate temperatures, is followed by a heat treatment, which is necessary to produce the desired ⁇ -modification.
- the known columnar or differently formed (for example club-like) thermal barrier coating is applied. This novel coating system serves to extend the service life of components in high-temperature applications, primarily in a turbine.
- the essential difference to the formation of the TGO by metal oxidation with all its thermodynamic and kinetic imponderables thus consists in the targeted production of the oxidation or corrosion barrier according to the invention.
- a known intermediate layer can be applied prior to the application of the ⁇ -Al 2 O 3 layer.
- MCrAlYX layers are preferably produced by plasma spraying or electron beam vapor deposition, but also by sputtering, CVD or other PVD processes. Another possibility is the electrochemical deposition.
- duplex layer structure interlayer / thermal barrier coating is the usual case in use on turbine blades of modern high-pressure turbines.
- the essential advantage of the present invention is the production of the alpha-modification of the aluminum oxide by the annealing treatment. Compared to the prior art, there is the advantage of anticipating sintering shrinkage and the most complete conversion of the entire oxide layer into alpha-alumina, which in the in-situ alpha-alumina deposition according to Route A of US 5,683,761 C not possible or only at very high and harmful to the substrate temperatures.
- thermal barrier coating system which is carried out according to the invention is in Fig. 1 clear.
- the main advantages of a layer system applied according to the invention lie in the significantly increased cyclic lifetime and in improved adhesion of the thermal barrier coating to the ⁇ -Al 2 O 3 .
- the bonding of the thermal barrier coating takes place directly on the optimal modification of the ⁇ -Al 2 O 3 and not, for example, occurring spinel oxides, chromium oxides or said transitional modifications of the alumina, which means improved adhesion and thus increased life.
- a further embodiment of the invention relates to the components obtainable by means of the method, in particular internally cooled turbine blades or combustion chamber walls in stationary or aircraft turbines.
- Table 1 shows the process parameters used in EB-PVD evaporation of alumina to produce thick layers of Al 2 O 3 (> 20 ⁇ m).
- Table 1 EB-PVD coating conditions for alumina substrate temperature Run 1 Run 2 Run 3 preheat [° C] 960 1000 1090-995 coating [° C] 960-890 800 3 * 1060-995 chamber pressures mbar ⁇ 1.0e-3 4.3e-3 4.0e-3
- Run 1 was run without oxygen addition, Run 2 and 3 reactively with oxygen addition.
- Run 3 the coating was performed in 3 stages with intermittent heating of the substrate in the preheat chamber.
- the morphology and coating rate also depend on the parameters chosen.
- Table 2 Phase composition of EB-PVD Al 2 O 3 layers before and after a heat treatment Al 2 O 3 Phase Run after the order 1000 ° C 1100 ° C 1200 ° C 1h 9h 1h 9h 1h 9h 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 ⁇ x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x x
- phase transformation into the ⁇ -phase was observed after 9 hours at 1000 ° C and is complete except for small residual amounts of the initial phases after 9 hours at 1200 ° C.
- a lower deposition temperature reduces the necessary time or temperature necessary for ⁇ formation.
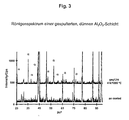
- Thin alumina layers (4-5 ⁇ m) were produced by reactive sputtering from an Al 2 O 3 target. Like the x-ray diffraction image in Fig. 3 clarified, these layers are X-ray amorphous after production. Already after annealing 4h / 1080 ° C only ⁇ -Al 2 O 3 is present.
- NiCoCrAIY intermediate layers were applied to rods of a superalloy (IN100) by EB-PVD method, compacted by means of shot peening and annealed at 4h / 1080 ° C. for diffusion bonding to the intermediate layer in a vacuum oven (p ⁇ 10 -4 mbar).
- the lifetime of the layer system designed according to the invention is almost twice as high as in conventional thermal barrier coating systems.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Inorganic Chemistry (AREA)
- Ceramic Engineering (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Physical Vapour Deposition (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Coating By Spraying Or Casting (AREA)
Description
- Gegenstand der Erfindung ist ein Verfahren zum Beschichten von metallischen Substraten mit einem Wärmedämmschichtsystem und die so erhältlichen Bauteile.
- Wärmedämmschichten (WDS) eignen sich zur Verringerung der thermischen Verluste von gekühlten Bauteilen wie z.B. innengekühlten Turbinenschaufeln und Brennkammerwänden in stationären und Flugturbinen. Gleichzeitig läßt sich durch den Einsatz von WDS der Wirkungsgrad beispielsweise von Turbinen erhöhen. Als besonders wirksam hat sich dabei das Verfahren der Elektronenstrahl-Aufdampfung (EP-PVD, engl. electron beam - physical vapour deposition) von Y2O3 -teilstabilisiertem Zirkonoxid (YSZ) erwiesen. Aufgrund ihrer meist kolumnaren Ausbildung besitzen diese WDS eine gute Thermoschockbeständigkeit und die bei Keramiken normalerweise nicht auftretende Eigenschaft einer gewissen Dehnungstoleranz.
- Ein komplettes Wärmedämmschichtsystem besteht in der Regel aus oxidations- und korrosionsbeständiger Zwischenschicht auf dem Bauteil, einer keramischen Wärmedämmschicht und einer sich im Laufe der Herstellung bzw. im Einsatz ausbildenden dünnen Metalloxidschicht (TGO) als Sauerstoffdiffusionsbarriere und Haftzone zwischen beiden. Dieses TGO (deutsch: thermisch gewachsenes Oxid) soll vorzugsweise aus α-Aluminiumoxid bestehen, da dieses eine sehr niedrige Sauerstoffdurchlässigkeit besitzt. Aluminiumoxid kann außer in der thermodynamisch stabilen α-Modifikation auch in einer Vielzahl von in der Regel metastabilen Übergangsmodifikationen mit geringerer Oxidationsschutzwirkung auftreten.
- Der Ausfall eines solchen Schichtsystems erfolgt zumeist durch Abplatzen der Wärmedämmschicht im Interfacebereich zwischen Metall und Keramik, wobei eine Vielzahl von Ursachen für das Versagen verantwortlich sein kann. Neben der chemischen Zusammensetzung, dem Oxidations-, Korrosions- und Kriechverhalten der Zwischenschicht spielt auch die Bauteilgeometrie sowie die chemische Zusammensetzung des Substrats und dessen Ordnungsgrad (Einkristall, Polykristall, gerichtet erstarrt) eine Rolle.
- Dem Interface Zwischenschicht/Wärmedämmschicht und der Ausbildung des thermisch wachsenden Oxids kommt eine zentrale Bedeutung zu, da die Haftung von Elektronen-Strahl-Verdampften WDS hauptsächlich chemischer Natur ist. Diese Übergangsstelle Zwischenschicht/Wärmedämmschicht ist im Einsatz bzw. in simulierenden thermozyklischen Tests die vorherrschende Ausfallstelle des Schichtsystems. Neben thermomechanischen Spannungen ist das Wachstum des TGOs, das sich beispielsweise auf einer MCrAlY-Schicht bildendet, ein Hauptgrund für das Abplatzen der Keramik, da die Oxidation mit einer Volumenzunahme und somit auch mit einer Zunahme von Spannungen verbunden ist.
- Die Lebensdauer der Wärmedämmschichten auf ihren Substraten wird durch das Auftreten von überkritischen Spannungen zwischen Metallsubstrat und Keramikschicht begrenzt. Alle Maßnahmen einer Lebensdauerverlängerrung müssen demzufolge immer daraufhin abzielen, diese Spannungen möglichst lange unterkritisch zu halten.
- Die Herstellung kolumnarer Wärmedämmschichten mittels EB-PVD-Verfahren ist hinlänglich beschrieben und auch in der Patentliteratur dokumentiert (
US-A 4 321 311 undEP 0 042 872 B1 ;US-A 5 262 245 ;US-A 4 676 994 ). Auch andere Ausbildungen der Wärmedämmschicht, z.B. keulenartig (noch unveröffentlichteDE 197 15 791 A ), mit unterschiedlicher Ausbildung der Porosität (US-A 5 512 382 ), verdichteten Lagen zur Erhöhung der Erosionsbeständigkeit (US-A 5 350 599 ), gradierten Ausbildungen der Wärmedämmschicht (US-A 5 236 787 ), oder lagenartigem Aufbau unterschiedlicher Struktur (EP 0 705 912 A2 ) sind bekannt. - Die Nachteile von herkömmlichen Duplex-Schichtsystemen (metallische Zwischenschicht plus keramische WDS) sind in der Literatur ausführlich beschrieben worden. Als wichtigstes sind die hohen Oxidationsraten der metallischen Zwischenschichten, die damit verbundenen Wachstumsspannungen im TGO an der Grenzfläche Metall / Metalloxid sowie die Haftungsprobleme von Wärmedämmschichten auf den thermisch gewachsenen Oxiden anzuführen (K. Fritscher et al.: Grenzschicht-Problematik und Haftung von EB-PVD Wärmedämmschichtsystemen. Materialwissenschaft und Werkstofftechnik 28 (1997) S. 384-390). Negativ wirkt sich die Bildung von Spinell-Oxiden, Chromoxiden oder der Übergangsmodifikationen des Aluminiumoxids im TGO aus, die aufgrund kinetischer Aspekte an realen Schichtsystemen häufig beobachtet wurden (Schmücker, M. et al.: Haftmechanismen in ausgewählten EB-PVD-Wärmedämmschichtsystemen. Fortschrittsberichte der DKG, Werkstoffe, Verfahren, Anwendung 10 (1995) 4; S. 379-384; Fritscher, K. et al: TEM Investigation on the adhesion of EB-PVD thermal barrier coatings. Materials Science Forum Vol. 251-254 (1997) 965-970. Diese und andere Faktoren begrenzen die Lebensdauer von Wärmedämmschichten auf Turbinenbauteilen, beispielsweise auf Turbinenlaufschaufeln.
- Die Haftung der WDS auf den Zwischenschichten beruht hauptsächlich auf der chemischen Verbindung zwischen Al2O3 und ZrO2 (Strangmann, T.E. et al.: Tailoring zirconia coatings for performance in a marine gas turbine environment. ASME J. Eng. Gas Turbines Power 112 (1990), S. 531-535), wobei geringe Löslichkeiten des Zr im Al2O3 des TGO oder des Al im ZrO2 als hauptsächlicher Haftmechanismus angesehen werden (
US-A 4 321 311 undEP 0 042 872 B1 ; Meier, S.M. et al.: The evolution of thermal barrier coatings in gas turbine engine applications. ASME paper 92-GT-203 (1992);EP 0 044 329 B1 ). Das TGO, welches bevorzugt Al2O3 sein soll, wird dabei stets durch selektive Oxidation der metallischen Zwischenschicht erzeugt. - Eine glatte Oberfläche mit thermisch gewachsenem Al2O3 als Untergrund für gedampfte Wärmedämmschichten verbessert deren Haftung entscheidend. MCrAlY-Zwischenschichten können beispielsweise vor der Oxidation poliert werden, was zu erheblich längeren Lebensdauern führt (
EP 0 044 329 B1 ). - Eine chemisch aus der Dampfphase (CVD) abgeschiedene Sauerstoffdiffusionsbarriere aus Al2O3 von 2-9 µm auf einer NiCrAIY-Vakuum-Plasmaspritz-Zwischenschicht erbrachte deutlich geringere Oxidationsraten im Vergleich zu Zuständen ohne CVD-Layer. Die darüber aufgebrachte Wärmedämmschicht bestand aus einer nichtkolumnaren, durch Plasmaspritzen (PS) erzeugten 8 Gew.-% Y2O3 -ZrO2 Wärmedämmschicht mit dem für PS typischen, sehr rauhen Interface Zwischenschicht/WDS. Eine Erhöhung der zyklischen Lebensdauer wurde nur bei Verwendung von höheren Abscheidetemperaturen (>1000°C) während des CVD-Prozesses erreicht, was auf unterschiedliche Morphologien der Aluminiumoxidschicht zurückgeführt wurde. Bei 1100°C Testtemperatur (1 stündige Zyklen mit Abkühlung) wurde eine Zunahme der Lebensdauer von 35 auf 55 Zyklen durch die CVD-Al2O3-Schicht gefunden. Die optimale Dicke der CVD- Aluminiumoxidschicht wurde mit 3-7 µm angegeben, wobei mit zunehmender Dicke eine geringere Oxidationsrate ermittelt wurde. Eine Wärmebehandlung des Al2O3 nach dem CVD-Prozeß wurde nicht vorgenommen (Sun, J.H. et al.: The properties and performance of (ZrO2-8 wt% Y2O3)/(chemically vapour-deposited Al2O3)/(Ni-22 wt% Cr-10 wt% AI-1 wt%) thermal barrier coatings. Surface and Coatings Technology 58 (1993) S. 93-99; Sun, J.H. et al.: The spalling modes and degradation of ZrO2-8 wt% Y2O3CVD-Al2O3Ni-22Cr-10Al-1Y thermal barrier coatings. Oxidation of Metals 40 (1993), S. 465-481; Sun, J.H. et al.: Performance of CVD Al2O3 intermediate layer between zirconia top coat and NiCrAlY bond coat. Materials Trans., JIM, 34 (1993) 7, S. 614-621).
- Eine Diffusionssperrschicht für Sauerstoff aus Al2O3 auf plasmagespritztem MCrAIY kann die isotherme Oxidationsrate bei 1000°C und die Dicke des sich dabei bildendenden Oxids herabsenken. Dies wurde für Aluminiumoxidschichten gefunden, welche durch reaktives Sputtern von Aluminium oder durch CVD hergestellt wurden. Probleme bereitete bereits nach 250 Stunden bei 1000°C das Auftreten von Rissen im Aluminiumoxid bei gesputtertem Al2O3 bzw. bei CVD-Schichten die Glättung der MCrAlY-Oberfläche sowie stengelförmige Oxide direkt nach der Herstellung (Schmitt-Thomas, Kh.G. et al.: Diffusionssperrschichten aus Al2O3 zur Beeinflussung der Haftschichtoxidation von McrAlY-Legierungen. Werkstoffe und Korr. 43(1992), S. 492-495). Ähnliches wurde für gesputterte CoCrAIYSchichten mit reaktiv gesputtertem Al2O3 in (Wang, F. et al.: The effect of reactively-sputtered alumina films on the oxidation resistance of CoCrAIY coatings. Journal de Physique IV, C9 3(1993) S. 551-557) gefunden.
- Gesputterte Aluminiumoxidschichten von 1,7 bis 4,9µm Dicke als Diffusionsbarriere erwiesen sich auch mit darüber liegender, nichtkolumnarer plasmagespritzter Wärmedämmschicht hilfreich bei der Verminderung der Oxidation. Nachgewiesen wurde die Verminderung der Metalloxiddicke (TGO) durch die Al2O3-Diffusionsbarriere unter isothermer Oxidation bei 1000 bis 1150°C. Je dicker die Diffusionsbarriere war, um so stärker war die Reduktion der TGO-Dicke (Schmitt-Thomas, Kh. G. et al.: Thermal barrier coatings with improved oxidation resistance. Surface and Coatings Technology, 68/69 (1994), S. 113-115).
- In der Patentliteratur existiert bereits die Beschreibung von CVD-Aluminiumoxidschichten auf einem MCrAlY-EB-PVD-Bondcoat mit darüber liegender kolumnarer EB-PVD Wärmedämmschicht (
US-A 4 880 614 undUS-A 5 015 502 ). Der Schwerpunkt liegt dabei auf der hohen Reinheit und Porenfreiheit der Aluminiumoxidschicht. Mit einer solchen Schichtkombination wurde im Heißgasversuch bei 1150°C/27min und Abkühlung auf Raumtemperatur in 3 min eine bis zu vierfach längere Zeit bis zum Abplatzen der Wärmedämmschicht im Vergleich zu Schichten ohne Al2O3 erreicht. Als mögliche Ursachen wurden die hohe Reinheit des CVD-Al2O3die verringerte Oxidationsrate sowie eine höhere Interfacezähigkeit angeführt. Das Patent umfaßt auch die Verwendung von Diffusions-Alitierschichten als Zwischenschicht. -
WO 96/34129 A1 WO 96/34129 -
US 5,683,761 C beschreibt eine schützende Beschichtung mit insbesondere verbessertem Erosionswiderstand, Korrosionswiderstand sowie Partikelprallverschleiß (impact). Aus der Beschreibung zuFig. 3 wird deutlich, daß Route B eine Einzellage alpha-Aluminiumoxid beinhaltet, die als Wärmedämmschicht fungiert. Die bevorzugte Route C besteht aus einer zweiten Keramikschicht, über der die alpha-Aluminiumoxidschicht aufgebracht wird. Route A hingegen beschreibt die Abscheidung des alpha-Aluminiumoids bei einer Temperatur des Substrats größer 1800 °F (982°C) durch Erhitzen des mit bondcoat versehenen Substrats. Die alpha-Aluminiumoxidschicht wird ausschließlich mittels "electron-beam physical vapour deposition" aufgebracht. Die Abscheidung des α-Al2O3 muß dabei in jedem Falle bei Temperaturen über 982 °C erfolgen. - Die Aufgabe der Erfindung besteht in der gezielten und reproduzierbaren Herstellung einer α-Al2O3 -Schicht auf der Zwischenschicht oder direkt auf einem Substrat geringer Oxidationsneigung (z.B. NiAl) mittels Elektronenstrahl-Aufdampt-Verfahren. Der Aufbringung von Aluminiumoxid ist bei Abscheidung mit niedrigen Substrattemperaturen eine Wärmebehandlung nachgeschaltet, welche für die Erzeugung der gewünschten α-Modifikation notwendig ist. Auf die α-Al2O3-Schicht wird mittels Elektronenstrahl-Aufdampfung die bekannte kolumnare oder auch anders ausgebildete (beispielsweise keulenartige) Wärmedämmschicht aufgebracht. Dieses neuartige Schichtsystem dient der Verlängerung der Lebensdauer von Bauteilen in hochtemperaturbelasteten Anwendungen, vornehmlich in einer Turbine.
- In einer ersten Ausführungsform betrifft die vorliegende Erfindung ein Verfahren zum Beschichten von metallischen Substraten mit einer Metalloxidschicht aus Aluminiumoxid und einer oxidischen Wärmedämmschicht, in dem man
- a) das Substrat mit einer 1 bis 10 µm dicken α-Aluminiumoxidschicht durch physikalische Dampfphasen-Abscheidung (PVD) bei einer Temperatur des Substrats im Bereich bis 900 °C, mit einer nachgeschalteten Wärmebehandlung des beschichteten Substrats im Temperatur bereich von 900°C bis 1250°C im Verlauf von wenigstens 0,5 Stunden und
- b) die gemäß a) erhaltene α-Aluminiumoxidbeschichtung in an sich bekannter Weise mit einer Wärmedämmschicht einer Wärmeleitfähigkeit < 3 W/mK und einer Dicke von 10 bis 1000 µm
- Weiterhin bevorzugte Ausführungsformen sind den nachgeordneten Ansprüchen zu entnehmen.
- Der wesentliche Unterschied zur Bildung des TGO durch Metalloxidation mit all ihren thermodynamischen und kinetischen Unwägbarkeiten besteht also in der erfindungsgemäßen gezielten Herstellung der Oxidations- beziehungsweise Korrosionsbarriere.
- Gegebenenfalls kann vor der Aufbringung der α-Al2O3-Schicht eine an sich bekannte Zwischenschicht aufgebracht werden. Als Zwischenschichten kommen entweder Diffusions-Schichten mit Aluminium als wesentlichem Bestandteil MAIYX- oder MCrAlYX-Schichten (M= Ni, Co, Fe oder Gemische, X= optionale Zusatzelemente wie z.B. Ta, Re, Hf, Si oder ähnliche) zur Anwendung. MCrAlYX-Schichten werden bevorzugt durch Plasma-Spritzen oder Elektronenstrahl-Aufdampfen, aber auch durch Sputtern, CVD oder andere PVD-Verfahren hergestellt. Eine weitere Möglichkeit besteht in der elektrochemischen Abscheidung.
- Der Duplex-Schichtaufbau Zwischenschicht/Wärmedämmschicht ist der im Einsatz übliche Fall auf Turbinenschaufeln moderner Hochdruckturbinen.
- Keine der angeführten Stellen zum Stand der Technik macht Aussagen zu einer Wärmebehandlung oder zur direkten Phasenausbildung des Aluminiumoxids. Dies wird als entscheidender Nachteil des derzeitigen Standes der Technik gesehen, da nur die α-Modikation des Al2O3die Vorzüge einer geringen Sauerstoffdurchlässigkeit und der Hochtemperaturstabilität bietet. Besonders schädlich ist die Phasenumwandlung der Übergangsoxide δ oder Θ in die stabile α-Form, da sie mit einer Volumenänderung und somit mit erheblichen Spannungen verbunden ist.
- Der wesentliche Vorteil der vorliegenden Erfindung ist die Herstellung der alpha-Modifikation des Aluminiumoxids durch die Glühbehandlung. Gegenüber dem Stand der Technik ergibt sich der Vorteil der Vorwegnahme von Sinterschrumpfungen und die möglichst vollständige Umwandlung der gesamten Oxidschicht in alpha-Aluminiumoxid, was bei der in-situ alpha-Aluminiumoxidabscheidung entsprechend Route A von
US 5,683,761 C nicht oder nur bei sehr hohen und für das Substrat schädlichen Temperaturen gelingt. - Kerngedanke der Erfindung ist somit die gezielte Herstellung von α-Aluminiumoxidschichten auf metallischen Substraten mit einer darüber liegenden EB-PVD-Wärmedämmschicht. Die Erfindung umfaßt insbesondere:
- einen metallischen Hochtemperaturwerkstoff als Substrat, vorzugsweise eine Ni- oder Co-Basis-Superlegierung in einkristalliner, polykristalliner oder gerichtet erstarrter Form;
- eine optional darauf aufbauende metallische Zwischenschicht, beispielsweise aus der Gruppe der MCrAlYX-Schichten (M= Ni, Co, Fe oder deren Gemische, X= optionale Zusatzelemente insbesondere Ta, Re, Hf, Si oder ähnliche) oder eine Diffusionsschicht im wesentlichen aus Aluminium oder seine Legierungen. Bei oxidationsbeständigen Substratlegierungen kann diese metallische Zwischenschicht entfallen;
- das Aufbringverfahren für die metallische Zwischenschicht ist erfindungsgemäß beliebig und nicht von besonderer Relevanz. Beispielsweise kommen Plasmaspritzen (PS), Elektronenstrahl-Aufdampfen (EB-PVD), aber auch Sputtern, CVD oder andere PVD-Verfahren zur Anwendung;
- eine 1-10µm dicke α-Aluminiumoxidschicht wird auf dem Substrat oder auf der metallischen Zwischenschicht abgeschieden;
- die Herstellung der α-Aluminiumoxid-Schicht erfolgt mittels PVD-Verfahren bei einer Temperatur des Substrats im Bereich bis 900 °C, bevorzugt mittels Magnetron-Sputtern oder EB-PVD. Bei beiden Verfahren ist die reaktive Arbeitsweise (Verdampfen oder Abstäuben metallischen Aluminiums und Reaktion mit Sauerstoff in der Gasphase zum Oxid) oder das direkte Verdampfen oder Abstäuben von Aluminiumoxidtargets und/oder -ingots möglich. Die direkte Verdampfung oder Abstäubung vom Aluminiumoxidmaterial ist sowohl mit als auch ohne Sauerstoffzugabe möglich;
- bei Abscheidung unterhalb 900°C schließt sich eine Wärmebehandlung des aluminiumoxidbeschichteten Bauteils im Temperaturbereich zwischen 950°C und 1250°C für mindestens 0,5 Stunden zur Erzeugung der α-Phase und zur Relaxation der Aluminiumoxidschichten an. Bevorzugt wird für magnetron-gesputterte Schichten 4h/1080°C und für EB-PVD Schichten 9 h /1100°C verwendet. Die Wärmebehandlung kann gegebenenfalls mit der üblichen Diffusionsglühung der Zwischenschichten kombiniert werden, wodurch eine Zunahme der Prozeßschritte vermieden wird;
- die Abscheidung einer 10-1 000µm dicken oxidischen Wärmedämmschicht mit einer Wärmeleitfähigkeit kleiner als 3 W/mK auf diese α-Al2O3-Schicht mittels EB-PVD. Dabei entsteht eine kolumnare oder anders ausgebildete, jedoch stets poröse wärmedämmende Schicht. Aus Erosions- oder Korrosionsgründen können noch weitere Deckschichten über der Wärmedämmschicht aufgebracht werden;
- als Material für die Wärmedämmschicht kommen bevorzugt ZrO2-haltige Keramiken, gegebenenfalls stabilisiert mit Y2O3, CeO2, MgO, Sc2O3 oder anderen seltenen Erdmetalloxiden, zur Anwendung. Mullit, Zirkonsilikat, HfO2 oder hochporöses Al2O3 sind ebenfalls als WDS einsetzbar. Die chemische Zusammensetzung der Wärmedämmschicht ist nicht von besonderer Bedeutung für die vorliegende Erfindung.
- Der Aufbau eines Wärmedämmschichtsystems, welches erfindungsgemäß ausgeführt ist, wird in
Fig. 1 deutlich. - Die wesentlichen Vorteile eines erfindungsgemäß aufgebrachten Schichtsystems liegen in der deutlich erhöhten zyklischen Lebensdauer sowie in einer verbesserten Haftung der Wärmedämmschicht auf dem α-Al2O3.
- Die Nachteile des Stands der Technik werden erfindungsgemäß überwunden, da die α-Modifikation des Al2O3, welche die Vorzüge einer geringen Sauerstoffdurchlässigkeit und der Hochtemperaturstabilität bietet, direkt erzeugt wird und somit die Phasenumwandlung von den Al-Übergangsoxiden δ oder Θ in die stabile α-Form noch ohne darüber liegende Wärmedämmschicht abläuft und somit Spannungen durch Volumenänderung vermieden werden. Weiterhin ist zu erwarten, daß die bei herkömmlichen Duplex-Schichtsystemen bekannten hohen Oxidationsraten der metallischen Zwischenschichten verringert werden, was die damit verbundenen Wachstumsspannungen im TGO beim Übergang Metall--->Metalloxid herabsetzt. Die Anbindung der Wärmedämmschicht erfolgt direkt auf der optimalen Modifikation des α-Al2O3 und nicht beispielsweise auftretenden Spinell-Oxiden, Chromoxiden oder den genannten Übergangsmodifikationen des Aluminiumoxids, was eine verbesserte Haftung und somit eine erhöhte Lebensdauer bedeutet.
- Eine weitere Ausführungsform der Erfindung betrifft die mit Hilfe des Verfahrens erhältlichen Bauteile, insbesondere innengekühlte Turbinenschaufeln oder Brennkammerwände in stationären oder Flugturbinen.
- In Tabelle 1 sind die verwendeten Prozeßparameter bei der EB-PVD-Verdampfung von Aluminiumoxid zur Herstellung dicker Schichten aus Al2O3 (>20µm) dargestellt.
Tabelle 1: EB-PVD -Beschichtungsbedingungen für Aluminiumoxid Substrattemperatur Run 1 Run 2 Run 3 Vorheizen [°C] 960 1000 1090-995 Beschichten [°C] 960-890 800 3*1060-995 Kammerdrücke mbar <1.0e-3 4.3e-3 4.0e-3 - Run 1 wurde ohne Sauerstoffzugabe, Run 2 und 3 reaktiv mit Sauerstoffzugabe gefahren. Bei Run 3 wurde die Beschichtung in 3 Stufen mit zwischenzeitlicher Heizung des Substrates in der Vorheizkammer durchgeführt. Neben der Phasenausbildung hängen Morphologie und Beschichtungrate ebenfalls von den gewählten Parametern ab. U. Leushake, T. Krell, U. Schulz, M. Peters, W.A. Kaysser, B.H. Rabin: Microstructure and Phase Stability of EB-PVD alumina and alumina/zirconia for thermal barrier coating applications. Surface and Coatings Technology 94-95 (1997) 131-136.
- Die Phasenausbildung im Zustand nach der Beschichtung sowie nach Wärmebehandlungen mit verschiedenen Zeiten und Temperaturen zeigt Tabelle 2. Die Phasenanalyse mittels Röntgenbeugung erfolgte wegen der Textur der Schichten nur qualitativ.
Tabelle 2: Phasenzusammensetzung von EB-PVD Al2O3-Schichten vor und nach einer Wärmebehandlung Al2O3 Phase Run nach dem Auftrag en 1000 °C 1100°C 1200 °C 1h 9h 1h 9h 1h 9h 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 1 2 3 α x x x x x x x x x x x x x x x Θ x x x x x x δ x x x x x x x x x x x x x - Man erkennt die in situ-Bildung von α-Aluminiumoxid bei hohen Substrattemperaturen von mehr als 900°C (Run 1 as coated). Bei Substrattemperaturen unterhalb 900°C treten entweder Gemische aus Θ und δ-Phase auf oder nur δ (Run 2 und 3). Noch niedrigere Substrattemperaturen zeigten wachsende Anteile von amorphem Al2O3.
- Die Phasenumwandlung in die α-Phase war nach 9 Stunden bei 1000°C zu beobachten und ist bis auf geringe Restmengen der Ausgangsphasen nach 9 Stunden bei 1200°C abgeschlossen. Eine niedrigere Abscheidetemperatur verringert die notwendige Zeit bzw. Temperatur, die für die α-Bildung notwendig ist.
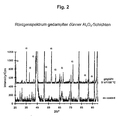
- Für dünne gedampfte Aluminiumoxidschichten, abgeschieden bei Substrattemperaturen unterhalb von 900°C, zeigt
Fig. 2 die Phasenentwicklung vor und nach dem Glühen bei 1100°C. Die Einstellung der α-Phase infolge der Glühbehandlung wird klar erkennbar. - Dünne Aluminiumoxidschichten (4-5 µm) wurden durch reaktives Sputtern von einem Al2O3-Target erzeugt. Wie das Röntgenbeugungsbild in
Fig. 3 verdeutlicht, sind diese Schichten nach der Herstellung röntgen-amorph. Bereits nach einer Glühung 4h/1080°C ist ausschließlich α-Al2O3 vorhanden. - Auf Stäben einer Superlegierung (IN100) wurden 100-150µm dicke NiCoCrAIY Zwischenschichten mit dem EB-PVD-Verfahren aufgebracht, mittels Kugelstrahlen verdichtet und 4h/1080°C zur Diffusionsanbindung an die Zwischenschicht in einem Vakuumofen (p< 10-4 mbar) geglüht.
- Anschließend wurden 3 Proben mit einer Aluminiumoxidschicht von 6 µm Dicke durch reaktive Al2O3-Verdampfung bei 720-800°C Substrattemperatur versehen. Die Proben wurden dann 9h bei 1100°C im Vakuum zur α-Aluminiumoxidbildung und Relaxation geglüht. Anschließend erfolgte die Beschichtung mit einer 270µm dicken kolumnaren YSZ -Wärmedämmschicht durch EB-PVD. Vergleichsproben wurden ohne α-Aluminiumoxidschicht hergestellt.
- In einem Thermowechselversuch wurde die Lebensdauer bis zum Abplatzen von Wärmedämmschichtbereichen größer als 5mm in einer Dimension ermittelt. Der Zyklus bestand aus 50min Heizphase bis auf 1100°C und 10min Schnellabkühlung mit Preßluft bis nahe Raumtemperatur. Den Vergleich der Lebensdauern zeigt
Fig. 4 . - Die Lebensdauer des erfindungsgemäß ausgeführten Schichtsystems liegt nahezu doppelt so hoch wie bei herkömmlichen Wärmedämmschichtsystemen.
Claims (11)
- Verfahren zum Beschichten von metallischen Substraten mit einer Metalloxidschicht aus Aluminiumoxid und einer oxidischen Wärmedämmschicht, in dem mana) das Substrat mit einer 1 bis 10 µm dicken α-Aluminiumoxidschicht durch physikalische Dampfphasen-Abscheidung (PVD) bei einer Temperatur des Substrats im Bereich bis 900 °C mit einer nachgeschalteten Wärmebehandlung des beschichteten Substrats im Temperaturbereich von 900 °C bis 1250 °C im Verlauf von wenigstens 0,5 Stunden undb) die gemäß a) erhaltene α-Aluminiumoxidschicht in an sich bekannter Weise mit einer Wärmedämmschicht einer Wärmeleitfähigkeit < 3 W/mK und einer Dicke von 10 bis 1000 µmversieht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß man ein Substrat aus einer Ni- oder Co-Basis-Superlegierung in einkristalliner, polykristalliner oder gerichtet erstarrter Form einsetzt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die physikalische Dampfphasen-Abscheidung mittels Magnetron-Sputtern oder Elektronenstrahl-Verdampfung (EB-PVD) von metallischem Aluminium und Reaktion in einer sauerstoffhaltigen Atmosphäre oder von Aluminiumoxid-Targets und/oder - Ingots, ohne zusätzliche Sauerstoffzugabe realisiert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß man die Wärmebehandlung des beschichteten Substrats mit zusätzlicher Sauerstoffzugabe durchführt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß man bei der Herstellung von magnetron-gesputterten Schichten eine Wärmebehandlung für 4 Stunden bei einer Temperatur von 1080 °C durchführt.
- Verfahren nach Anspruch 3 oder 4, dadurch gekennzeichnet, daß man bei der Herstellung von EB-PVD-Schichten eine Wärmebehandlung im Verlauf von 9 Stunden bei 1100 °C durchführt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß man eine oder mehrere metallische Zwischenschichten, insbesondere aus der Gruppe der MCrAIYX- oder MAIYX-Schichten,
wobei
M für Ni, Co, Fe oder deren Gemische und
X für gegebenenfalls vorhandene Zusatzelemente, insbesondere Ta, Re, Hf und/oder Si steht oder
eine im wesentlichen aus Aluminium bestehende Diffusionsschicht auf das metallische Substrat in an sich bekannter Weise aufbringt, bevor man die α-Aluminiumoxidschicht herstellt. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß man die Wärmedämmschicht aus ZrO2-haltigen Keramiken, gegebenenfalls stabilisiert mit Y2O3, CeO2, MgO, Sc2O3 oder anderen Seltenerdmetalloxiden, Mullit, Zirkonsilikat, Hafniumoxid oder hochporösem Aluminiumoxid aufbaut.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß man die Wärmedämmschicht mit an sich bekannten Deckschichten gegen Erosion und/oder Korrosion versieht.
- Bauteile erhältlich nach einem Verfahren gemäß einem der Ansprüche 1 bis 9 umfassend ein metallisches Substrat, eine α-Aluminiumoxidschicht und eine darauf befindliche Wärmedämmschicht.
- Bauteile nach Anspruch 10 umfassend innengekühlte Turbinenschaufeln oder Brennkammerwände in stationären oder Flugturbinen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19807359A DE19807359A1 (de) | 1998-02-21 | 1998-02-21 | Wärmedämmschichtsystem mit integrierter Aluminiumoxidschicht |
| DE19807359 | 1998-02-21 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0937786A2 EP0937786A2 (de) | 1999-08-25 |
| EP0937786A3 EP0937786A3 (de) | 2001-05-16 |
| EP0937786B1 true EP0937786B1 (de) | 2008-04-16 |
Family
ID=7858522
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99102511A Expired - Lifetime EP0937786B1 (de) | 1998-02-21 | 1999-02-10 | Wärmedämmschichtsystem mit integrierter Aluminiumoxidschicht |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0937786B1 (de) |
| DE (2) | DE19807359A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11661849B2 (en) | 2021-02-12 | 2023-05-30 | Garrett Transportation I Inc. | Turbocharger turbine wheels having an alpha-alumina coating and methods for manufacturing the same |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10118541A1 (de) | 2001-04-14 | 2002-10-17 | Alstom Switzerland Ltd | Verfahren zur Abschätzung der Lebensdauer von Wärmedämmschichten |
| DE10163551A1 (de) * | 2001-12-21 | 2003-07-10 | Forschungszentrum Juelich Gmbh | Verfahren zur Beschichtung eines Substrates A mit einer Schicht aus den Komponenten BC sowie durch das Verfahren beschichtete Substrate |
| WO2003068673A2 (de) * | 2002-02-15 | 2003-08-21 | Alstom Technology Ltd | Verfahren zum herstellen eines thermisch hoch belastbaren, mit einer wärmeschutzschicht beschichteten bauteils |
| DE102004034687A1 (de) * | 2004-07-17 | 2006-02-02 | Öko-Insel Energietechnik GmbH | Verfahren zur Herstellung eines Bauteils aus Keramik-Verbund-Werkstoff für thermisch und mechanisch hoch beanspruchbare Turbinen, und Turbine aus Keramik-Verbund-Werkstoff, insbesondere Mikrogasturbine in Axialbauweise |
| SG128580A1 (en) * | 2005-06-08 | 2007-01-30 | United Technologies Corp | Reduced thermal conductivity thermal barrier coating by electron beam-physical vapor deposition process |
| US20070078521A1 (en) * | 2005-09-30 | 2007-04-05 | Depuy Products, Inc. | Aluminum oxide coated implants and components |
| DE102005053531A1 (de) | 2005-11-08 | 2007-05-10 | Man Turbo Ag | Wärmedämmende Schutzschicht für ein Bauteil innerhalb des Heißgasbereiches einer Gasturbine |
| US9315905B2 (en) | 2010-03-04 | 2016-04-19 | United Technologies Corporation | Coated article and coating process therefor |
| US9581042B2 (en) | 2012-10-30 | 2017-02-28 | United Technologies Corporation | Composite article having metal-containing layer with phase-specific seed particles and method therefor |
| CN116288207B (zh) * | 2023-03-21 | 2024-04-05 | 浙江大学 | 一种热障涂层及其制备方法和在高温合金中的应用 |
| CN119980232B (zh) * | 2025-04-15 | 2025-07-01 | 矿冶科技集团有限公司 | 一种抗氧化涂层及其制备方法、高温部件和航空设备 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9204791D0 (en) * | 1992-03-05 | 1992-04-22 | Rolls Royce Plc | A coated article |
| WO1996034129A1 (en) * | 1995-04-25 | 1996-10-31 | Siemens Aktiengesellschaft | Superalloy component with a protective coating system |
| US5683761A (en) * | 1995-05-25 | 1997-11-04 | General Electric Company | Alpha alumina protective coatings for bond-coated substrates and their preparation |
-
1998
- 1998-02-21 DE DE19807359A patent/DE19807359A1/de not_active Withdrawn
-
1999
- 1999-02-10 DE DE59914726T patent/DE59914726D1/de not_active Expired - Lifetime
- 1999-02-10 EP EP99102511A patent/EP0937786B1/de not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11661849B2 (en) | 2021-02-12 | 2023-05-30 | Garrett Transportation I Inc. | Turbocharger turbine wheels having an alpha-alumina coating and methods for manufacturing the same |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0937786A3 (de) | 2001-05-16 |
| DE59914726D1 (de) | 2008-05-29 |
| DE19807359A1 (de) | 1999-08-26 |
| EP0937786A2 (de) | 1999-08-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69615517T2 (de) | Körper mit Hochtemperatur-Schutzschicht und Verfahren zum Beschichten | |
| EP1029101B1 (de) | Erzeugnis, insbesondere bauteil einer gasturbine, mit keramischer wärmedämmschicht, und verfahren zu dessen herstellung | |
| EP0786017B1 (de) | Schutzschicht zum schutz eines bauteils gegen korrosion, oxidation und thermische überbeanspruchung sowie verfahren zu ihrer herstellung | |
| DE60002101T2 (de) | Bildung von luft-plasma-gespritzten wärmedämmschichten für turbinenkomponenten | |
| DE69905910T2 (de) | Mehrschichtige wärmedämmende beschichtungssysteme | |
| EP1327704B1 (de) | Thermische Schutztschicht und Verfahren zur deren Herstellung | |
| DE60112382T2 (de) | Oxidationsbeständige Werkstoffe aus Superlegierungen niedriger Dichte, geeignet zum Aufbringen von Wärmedämmschichten ohne Haftvermittlerschicht | |
| EP1029115B1 (de) | Erzeugnis, insbesondere bauteil einer gasturbine, mit keramischer wärmedämmschicht | |
| EP1386017B1 (de) | WÄRMEDÄMMSCHICHT AUF BASIS VON La2 Zr2 O7 FÜR HOHE TEMPERATUREN | |
| US20040131865A1 (en) | Functional coatings for the reduction of oxygen permeation and stress and method of forming the same | |
| DE10056617C2 (de) | Werkstoff für temperaturbelastete Substrate | |
| DE60002890T2 (de) | Siliziumnitridbauteile mit schutzschicht | |
| EP2251457B1 (de) | NiCoCrAl- oder CoCrAl-Schicht mit Re | |
| WO2017152891A1 (de) | Haftvermittlerschicht zur anbindung einer hochtemperaturschutzschicht auf einem substrat, sowie verfahren zur herstellung derselben | |
| EP1908857A2 (de) | Verfahren zur Bildung einer Wärmedämmschicht | |
| DE102013213742A1 (de) | Cmas-inerte wärmedämmschicht und verfahren zu ihrer herstellung | |
| EP0937786A2 (de) | Wärmedämmschichtsystem mit integrierter Aluminiumoxidschicht | |
| CH695689A5 (de) | Verfahren zum Erzeugen eines wärmedämmenden Schichtsystems auf einem metallischen Substrat. | |
| RU2464351C2 (ru) | Теплобарьерное покрытие на основе диоксида циркония, наносимое непосредственно на монокристаллические жаропрочные сплавы на основе никеля | |
| EP1463845B1 (de) | Herstellung eines keramischen werkstoffes für eine wärmedämmschicht sowie eine den werkstoff enthaltende wärmedämmschicht | |
| EP1256636B1 (de) | Wärmedämmmaterial mit im wesentlichen magnetoplumbitischer Kristallstruktur | |
| WO2008000247A1 (de) | Verfahren zum korrosionsschutz von keramischen oberflächen, körper mit entsprechenden keramischen oberflächen und deren verwendung | |
| EP1746185A1 (de) | Verfahren zur Anordnung einer Wärmedämmschicht und Substrat mit solcher Schicht | |
| DE19801424B4 (de) | Wärmedämmstoff für hohe Temperaturen und seine Verwendung | |
| DE10133925B4 (de) | Hochtemperaturresistente ausdehnungsangepasste metallische Schutz- und Haftschichten auf Legierungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE FR GB IT NL |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: LEUSHAKE, UWE Inventor name: KRELL, THOMAS Inventor name: LEYENS, CHRISTOPH DR. Inventor name: SCHULZ, UWE DR. |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20010912 |
|
| AKX | Designation fees paid |
Free format text: DE FR GB IT NL |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: DEUTSCHES ZENTRUM FUER LUFT- UND RAUMFAHRT E.V. |
|
| 17Q | First examination report despatched |
Effective date: 20061129 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: F01D 5/18 20060101ALI20070727BHEP Ipc: C23C 14/08 20060101ALI20070727BHEP Ipc: C23C 28/00 20060101AFI20070727BHEP |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT NL |
|
| REF | Corresponds to: |
Ref document number: 59914726 Country of ref document: DE Date of ref document: 20080529 Kind code of ref document: P |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| EN | Fr: translation not filed | ||
| 26N | No opposition filed |
Effective date: 20090119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090210 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20100205 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59914726 Country of ref document: DE Effective date: 20110901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110901 |