EP0432448B1 - Verfahren zur Herstellung eines Spaltsiebes - Google Patents
Verfahren zur Herstellung eines Spaltsiebes Download PDFInfo
- Publication number
- EP0432448B1 EP0432448B1 EP90121239A EP90121239A EP0432448B1 EP 0432448 B1 EP0432448 B1 EP 0432448B1 EP 90121239 A EP90121239 A EP 90121239A EP 90121239 A EP90121239 A EP 90121239A EP 0432448 B1 EP0432448 B1 EP 0432448B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- joints
- coverings
- longitudinal bodies
- screen
- transverse rods
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 25
- 239000000463 material Substances 0.000 claims abstract description 15
- 238000004140 cleaning Methods 0.000 claims abstract description 3
- 229910000679 solder Inorganic materials 0.000 claims abstract description 3
- 239000007900 aqueous suspension Substances 0.000 claims abstract 2
- 238000003466 welding Methods 0.000 claims description 8
- 238000010438 heat treatment Methods 0.000 claims description 3
- 238000007598 dipping method Methods 0.000 claims 1
- 239000002657 fibrous material Substances 0.000 claims 1
- 238000009434 installation Methods 0.000 claims 1
- 239000007788 liquid Substances 0.000 claims 1
- 239000000843 powder Substances 0.000 claims 1
- 229920001169 thermoplastic Polymers 0.000 claims 1
- 229920001187 thermosetting polymer Polymers 0.000 claims 1
- 239000004416 thermosoftening plastic Substances 0.000 claims 1
- 239000000835 fiber Substances 0.000 abstract description 11
- 238000004519 manufacturing process Methods 0.000 abstract description 9
- 239000000725 suspension Substances 0.000 abstract description 5
- 238000009987 spinning Methods 0.000 abstract description 2
- 230000001427 coherent effect Effects 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 238000005476 soldering Methods 0.000 description 2
- 241000239290 Araneae Species 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 239000000109 continuous material Substances 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 230000016615 flocculation Effects 0.000 description 1
- 238000005189 flocculation Methods 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21D—TREATMENT OF THE MATERIALS BEFORE PASSING TO THE PAPER-MAKING MACHINE
- D21D5/00—Purification of the pulp suspension by mechanical means; Apparatus therefor
- D21D5/02—Straining or screening the pulp
- D21D5/16—Cylinders and plates for screens
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/496—Multiperforated metal article making
- Y10T29/49604—Filter
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49616—Structural member making
- Y10T29/4962—Grille making
Definitions
- the invention relates to a method for producing a slotted screen, which is particularly suitable for use in plants for sorting or cleaning treatment of aqueous fiber suspensions, e.g. in paper production, it is suitable in which method wire or rod-shaped long bodies are attached to cross bars, which limit the screen gaps.
- a method for producing a slotted screen which is particularly suitable for use in plants for sorting or cleaning treatment of aqueous fiber suspensions, e.g. in paper production, it is suitable in which method wire or rod-shaped long bodies are attached to cross bars, which limit the screen gaps.
- Such a method is known from EP-A-0 287 408
- slotted screens which are also understood to mean limited shorter slot lengths or so-called slot screens having interrupted gaps, come in various screen shapes, e.g. as cylindrical sieve baskets, flat sieves, curved sieves, half-shell sieves, drum sieves or the like.
- slotted screens are used, among other things. used in sorters, reject sorters and so-called fractionators.
- the sorters are used to remove the contaminants, such as impurity particles, from an aqueous fibrous stock suspension, which in this phase of the treatment has approx. 0.5 to 4% fibers and approx. 96 to 99.5% water content, while the fractionators serve to separate two fractions with fibers of different lengths from each other and to hold the long fibers on the sieve and remove them separately.
- Such screens are also used in reject sorters and drum screens, which work at fabric densities of up to 20%.
- the invention is therefore based on the object to provide a method for producing slotted screens, which designs the screens on their connections in such a way that the risk of snagging and thus of flocculation and / or spinning of the fibers on the slotted screens and of blockages entirely or largely is reduced, and which can also be associated with an increase in strength at the connection points.
- connection points on their exposed outer sides have a smooth surface Overlaps are provided. These overlaps should expediently be smoothly rounded on their outside or be shaped like a groove.
- all media can be used for the smooth covering of the connections, which, due to their surface tension, have a surface-smooth and rounded under certain circumstances Coverage of the connection result.
- the material that has already melted during welding and later solidifies to form a burr can also be used for covering, by partially heating and melting again after the actual welding process, e.g. under protective gas (so-called TIG arc).
- the slotted screen produced according to the invention has the advantage that its strength at the connection point is increased (e.g. reduction in the notch effect), which is particularly important because of the alternating load occurring there during operation.
- the choice of a material flowing at a relatively low temperature in comparison to the melting temperature of the bars and longitudinal members gives a further advantage.
- the e.g. The relatively low temperature required for soldering poses little risk of the slotted screen being distorted, and the existing connections are no longer softened or melted.
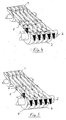
- the slotted screen shown in the drawing has longitudinal bodies 1 formed from wedge-shaped profile bars, which are connected to one another on their underside by cross bars 2 which are round in cross section and to which they are welded.
- the welded connections 3 between the profile bars 1 and the cross bar 2 still have irregular and uneven surfaces in the unfinished state (FIG. 2).
- the coverings 4 made of solder or another smooth-flowing, solidifying material applied to the exposed areas of these surfaces according to the invention are shown in FIG. Due to the high surface tension of the covering material, these overlaps have a smooth surface, which are smoothly rounded off, in particular in the region of their connection to the peripheral surface of the crossbar 2.
- connection points 3 for the operation of the screen can also be disadvantageous, as already described with reference to the weld seams. The same applies to the points 5, which ensure the exact distance of the profile bars 1 from the adjacent profile bars.
- Figure 5 shows the subject matter of the invention according to claim 3 or the claims referring to this.
- the covers 4 close the disadvantageous cavities at the connection points and cover edges and ridges.
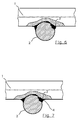
- Figure 7 explains in particular claims 10 and 11. It is shown that the cover 4 is formed from the material of the previously applied weld.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Paper (AREA)
- Overhead Projectors And Projection Screens (AREA)
- Inert Electrodes (AREA)
- Filtering Materials (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Spaltsiebes, welches insbesondere zur Verwendung in Anlagen zur sortierenden oder reinigenden Behandlung von wässrigen Faserstoffsuspensionen, z.B. bei der Papierherstellung, geeignet ist, bei welchem Verfahren an Querstäbe draht- oder stabförmige Langskörper angebracht werden, welche die Siebspalte begrenzen. Ein solches Verfahren ist aus der Druckschrift EP-A-0 287 408
- Solche Spaltsiebe, worunter auch begrenzte kürzere Schlitzlängen oder unterbrochene Spalte aufweisende sogenannte Schlitzsiebe verstanden werden, kommen in verschiedenen Siebformen, z.B. als zylindrische Siebkörbe, Flachsiebe, Bogensiebe, Halbschalensiebe, Trommelsiebe oder dergl. vor.
- Bei der Papierherstellung werden solche Spaltsiebe u.a. in Sortierern, Rejectsortern und sog. Fraktionatoren eingesetzt. Die Sortierer dienen dazu, aus einer wässrigen Faserstoffsuspension, die in dieser Phase der Aufbereitung ca. 0,5 bis 4 % Fasern und etwa 96 bis 99,5% Wassergehalt hat, die darin enthaltenen Störstoffe, wie Verunreinigungsteilchen, zu entfernen, wahrend die Fraktionatoren dazu dienen, zwei Fraktionen mit verschieden langen Fasern voneinander zu trennen und die Langfasern am Sieb zurückzuhalten und getrennt abzuführen. Auch in Rejectsortern und Trommelsieben, welche bei Stoffdichten bis zu 20% arbeiten, werden derartige Siebe verwendet.
- In den bekannten Herstellungsverfahren für solche Spaltsiebe werden die Verbindungen zwischen Längskörpern und Querstäben zumeist durch Schweißen oder Herumschlingen erzeugt. Als Schweißverfahren kann z.B. das bekannte sogenannte Widerstandschweißen angewendet werden, bei dem an den Kontaktstellen ein elektrischer Strom die Schmelzwärme erzeugt. Aber auch andere Schweißverfahren sind grundsätzlich geeignet. Bei Schweißverbunden hat das Verfahren den Nachteil, daß die so erzeugten Siebe an ihren frei liegenden Oberflächen unerwünschte Gratbildung sowie unerwünschte Rauhigkeit, Vertiefungen, Spalte oder Erhebungen aufweisen. Auch bei Schlingverbindungen, bei denen die Längskörper um die Querstäbe herumgeschlungen werden, bilden sich Vertiefungen und Kanten. So kann es dazu kommen, daß bei Verwendung des Siebes Fasern aus der Faserstoffsuspension an den Verbindungen hängen bleiben können, wobei die Gefahr besteht, daß sich an diesen weitere Fasern anlegen und zusammenhängende Flocken, Spinnen oder Zöpfe bilden. Wenn sich nach einer gewissen Einsatzzeit des Spaltsiebes die so entstandenen Faserbündel vom Sieb ablösen und in den Durchlaufstoff hinter dem Sieb hineingespült werden, ist der gewünschte Sortiereffekt oder Fraktioniereffekt der Siebe nicht mehr gewährleistet. Dies ist bei der Papierherstellung höchst nachteilig, bei der es darauf ankommt, daß die Papierfasern in der Faserstoffsuspension vor deren Aufbringen auf das Entwässerungssieb in maximaler Weise vereinzelt sind und keine zusammenhängenden Flocken oder Verspinnungen bilden, welche die Qualitat des herzustellen den Papiers erheblich verschlechtern und zu Produktionsstörungen führen können. Es kann auch zu Verstopfungen des Sortiersiebes kommen.
- Der Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren zur Herstellung von Spaltsieben zu schaffen, das die Siebe an ihren Verbindungen derart gestaltet, daß die Gefahr des Hängenbleibens und damit des Verflockens und/oder Verspinnens der Fasern an den Spaltsieben sowie von Verstopfungen ganz oder weitgehend reduziert ist, und mit dem auch eine Erhöhung der Festigkeit an den Verbindungsstellen verbunden sein kann.
- Dies wird erfindungsgemäß dadurch erreicht, daß die Verbindungen zwischen den Längskörpern und den Querstäben des Spaltsiebes an ihren nach dem Verbinden freiliegenden Oberflächen mit glatt geflossenem, erstarrten Material überdeckt werden, so daß nach Anwendung des Verfahrens die Verbindungsstellen an ihren freiliegenden Außenseiten mit eine glatte Oberfläche besitzenden Überdeckungen versehen sind. Dabei sollten diese Überdeckungen zweckmäßig an ihrer Außenseite glatt ausgerundet oder hohlkehlenförmig ausgebildet sein. Neben einem Löt- oder Schweißmaterial kommen also für die glatte Überdeckung der Verbindungen alle Medien in Frage, welche aufgrund ihrer Oberflächenspannung eine oberflächenglatte und unter Umstanden ausgerundete Überdeckung der Verbindung ergeben.
- Es kann auch das beim Schweißen bereits angeschmolzene und später gratbildend erstarrte Material zur Abdeckung verwendet werden, indem es nach dem eigentlichen Schweißvorgang erneut partiell erhitzt und erschmolzen wird, z.B. unter Schutzgas (sog. WIG-Lichtbogen).
- Das erfindungsgemäß hergestellte Spaltsieb bietet den Vorteil, daß seine Festigkeit an der Verbindungsstelle erhöht wird (z.B.Verminderung der Kerbwirkung), was insbesondere wegen der dort im Betrieb auftretenden Wechsel belastung von Bedeutung ist. Durch die Wahl eines bei relativ niedriger Temperatur fließenden Materials im Vergleich zur Schmelztemperatur der Stäbe und Längskörper ergibt sich ein weiterer Vorteil. Die z.B. beim Löten notwendige relativ niedrige Temperatur bringt nur eine geringe Gefahr des Verziehens des Spaltsiebes mit sich, und die vorhandenen Verbindungen werden nicht mehr erweicht oder aufgeschmolzen.
- Weitere vorteilhafte Ausgestaltungen der Erfindung sind gegenstand der Ansprüche 2 bis 12
- Das Verfahren zur Herstellung wird anhand von Zeichnungen erläutert. Es zeigen:
- Figur 1:
- den Schnitt durch eine erfindungsgemäß überdeckte Schweißverbindung,
- Figur 2:
- einen Teil eines Siebes mit nicht überdeckter Schweißverbindung,
- Figur 3:
- einen Teil eines Siebes mit überdeckter Schweißverbindung,
- Figur 4:
- einen Teil eines Siebes mit nicht überdeckter Schlingverbindung,
- Figur 5:
- einen Teil eines Siebes mit überdeckter Schlingverbindung.
- Figur 6:
- Schnitt durch eine nicht überdeckte Schweißverbindung.
- Figur 7:
- Schnitt durch eine gemäß Anspruch 10 oder 11 abgedeckte Schweißverbindung
- In den Fig.2 und 3 ist jeweils als Ausschnitt eine besonders vorteilhafte Ausführungsform des erfindungsgemäßen Spaltsiebes in Schrägansicht dargestellt, die im folgenden näher beschrieben wird.
- Das in der Zeichnung dargestellte Spaltsieb hat aus keilförmigen Profilstäben gebildete Längskörper 1,die an ihrer Unterseite durch im Querschnitt runde Querstäbe 2 miteinander verbunden sind, an welchen sie angeschweißt sind. Die Schweißverbindungen 3 zwischen den Profilstäben 1 und dem Querstab 2 haben noch im unfertigen Zustand unregelmäßige und unebene Oberflächen (Fig. 2). Die erfindungsgemäß auf die freiliegenden Bereiche dieser Oberflächen aufgebrachten Überdeckungen 4 aus Lot oder einem anderen glatt fließenden, erstarrenden Material sind in Fig.3 dargestellt. Diese Überdeckungen haben aufgrund der hohen Oberflächenspannung des Überdeckungsmaterial eine glatte Oberfläche, die insbesondere im Bereich ihres Anschlusses an die Umfangsfläche des Querstabes 2 glatt ausgerundet sind.
- Aus Fig. 4 ist die an sich bekannte Verbindung durch Verschlingung der Profilstäbe 1 um die Querstäbe 2 erkennbar. Bei diesem Herstellungsverfahren können sich die Verbindungsstellen 3 für den Betrieb des Siebes ebenfalls nachteilig ausbilden, wie bereits anhand der Schweißnähte beschrieben. Vergleichbares gilt für die Stellen 5, welche für die genaue Distanz der Profilstäbe 1 von den jeweils benachbarten Profilstäben sorgen.
- Figur 5 zeigt den Erfindungsgegenstand gemäß dem Anspruch 3 bzw. den auf diesen Bezug nehmenden Ansprüchen. Die Überdeckungen 4 verschließendie nachteiligen Hohlräume an den Verbindungsstellen und decken Kanten und Grate ab.
- Figur 7 erläutert insbesondere die Ansprüche 10 und 11. Es wird gezeigt, daß die Abdeckung 4 aus dem Material der vorher angebrachten Schweißnaht gebildet wird.
Claims (12)
- Verfahren zur Herstellung eines Spaltsiebes, welches insbesondere zur Verwendung in Anlagen zur sortierenden oder reinigenden Behandlung von wässrigen Faserstoffsuspensionen, z.B. bei der Papierherstellung, geeignet ist, bei welchem Verfahren an Querstäbe (2) draht- oder stabförmige Längskörper (1) angebracht werden, welche die Siebspalte begrenzen, dadurch gekennzeichnet, daß die Verbindungen (3) zwischen den Längskörpern (1) und den Querstäben (2) an ihren freiliegenden Oberflächen mit glatt geflossenem, erstarrten Material überdeckt werden, so daß nach Anwendung des Verfahrens die Verbindungsstellen dort mit eine glatte Oberfläche besitzenden Überdeckungen (4) versehen sind.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die überdeckten Verbindungen (3) Schweißverbindungen sind.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Verbindungen (3)dadurch entstehen, daß die Längskörper (1) um die Querstäbe (2) herumgeschlungen werden, wobei zur Einhaltung eines gewünschten Spaltes Abstandshalter vorhanden sein können.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Überdeckungen (4) an ihrer Außenseite glatt ausgerundet sind.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Überdeckungen (4) an ihrer Außenseite hohlkehlenförmig ausgebildet sind.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, daß die Überdeckungen (4) aus einem Material bestehen, das in flüssiger Form sich aufgrund seiner Oberflächenspannung auf den zu überdeckenden Flächen aufzieht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß auf die Verbindungen (3) zwischen den Längskörpern und den Querstäben Lot, duro- oder thermoplastische Kunststoffe oder dergl. glatt fließendes, erstarrendes Material überdeckend aufgebracht wird.
- Verfahren nach einem oder mehreren der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß auf die Verbindungen (3) zwischen den Längskörpern und den Querstäben Pulver oder Paste aufgebracht wird, welches bzw. welche in einer nachfolgenden Behandlung verflüssigt wird und anschließend erstarrt, so daß daraus die Überdeckungen (4) gebildet werden.
- Verfahren nach einem oder mehreren der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß das glattfließende, erstarrende Material durch ein Tauchverfahren aufgebracht wird, bei dem vorher die nicht abzudeckenden Bereiche des Spaltsiebes mit einer das glattfließende Material abweisenden Schicht versehen sind.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß die Schweißverbindungen durch insbesondere kurzzeitiges Erwärmen an ihren Oberflächen so angeschmolzen werden,daß sich dort aus dem ursprünglichen Schweißmaterial die Überdeckungen (4) bilden.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, daß das kurzzeitige Erwärmen durch einen kurzzeitig in unmittelbare Nähe der Verbindungen (3) gebrachten Lichtbogen erfolgt.
- Verfahren nach Anspruch 11, dadurch gekennzeichnet, daß der Lichtbogen unter Schweiß-Schutzgas gebildet wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90121239T ATE99749T1 (de) | 1989-12-09 | 1990-11-07 | Verfahren zur herstellung eines spaltsiebes. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3940718 | 1989-12-09 | ||
| DE3940718 | 1989-12-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0432448A1 EP0432448A1 (de) | 1991-06-19 |
| EP0432448B1 true EP0432448B1 (de) | 1994-01-05 |
Family
ID=6395127
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90121239A Expired - Lifetime EP0432448B1 (de) | 1989-12-09 | 1990-11-07 | Verfahren zur Herstellung eines Spaltsiebes |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5237154A (de) |
| EP (1) | EP0432448B1 (de) |
| AT (1) | ATE99749T1 (de) |
| CA (1) | CA2030712A1 (de) |
| DE (1) | DE59004134D1 (de) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI100344B (fi) * | 1995-11-28 | 1997-11-14 | Ahlstrom Machinery Oy | Menetelmä lankaseulatuotteen valmistamiseksi ja lankaseulatuote |
| EP0808941B1 (de) * | 1996-05-24 | 2001-12-12 | Voith Sulzer Stoffaufbereitung GmbH | Verfahren zur Herstellung einer Siebvorrichtung mit spaltförmigen Öffnungen sowie danach hergestellte Siebvorrichtung |
| WO2001051168A1 (en) * | 2000-01-07 | 2001-07-19 | Kadant Black Clawson, Inc. | Wedge wire screen cylinder and method of manufacturing the same |
| US6491168B1 (en) | 2000-04-23 | 2002-12-10 | J + L Fiber Services, Inc. | Pulp screen basket |
| FR2809029B1 (fr) * | 2000-05-16 | 2002-06-21 | Johnson Filtration Systems | Procede de fabrication d'un panier mecanique de filtration |
| US6460757B1 (en) | 2000-11-14 | 2002-10-08 | Newscreen As | Apparatus and method for forming slotted wire screens |
| US6915910B2 (en) * | 2001-04-16 | 2005-07-12 | J&L Fiber Services, Inc. | Screen cylinder and method |
| US7108152B2 (en) * | 2002-02-08 | 2006-09-19 | Henny Penny Corporation | Fryer vats having strengthened vat welds and methods of manufacturing such fryer vats |
| JP2005230869A (ja) * | 2004-02-20 | 2005-09-02 | Toyoda Mach Works Ltd | 異種金属tig溶接方法及びその溶接構造 |
| DE102005034789A1 (de) * | 2005-07-21 | 2007-01-25 | Boll & Kirch Filterbau Gmbh | Verfahren zum Herstellen von metallischen Spaltsieben, Verfahren zum Herstellen von metallischen Spaltrohrfiltern und Spaltrohrfilter |
| US20090211965A1 (en) * | 2008-02-21 | 2009-08-27 | Weatherford/Lamb, Inc. | Arrangement for splicing panels together to form a cylindrical screen |
| US8028691B2 (en) * | 2008-10-27 | 2011-10-04 | Johnson Screens, Inc. | Passive solar wire screens for buildings |
| CA2678839A1 (fr) * | 2009-09-14 | 2011-03-14 | Gea Houle Inc. | Separateur a grille horizontale rotative |
| US9023456B2 (en) | 2011-03-18 | 2015-05-05 | Bilfinger Water Technologies, Inc. | Profiled wire screen for process flow and other applications |
| DE102015003020B3 (de) * | 2015-03-06 | 2016-03-03 | Andritz Fiedler Gmbh | Stabsiebkorb |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR329445A (fr) * | 1903-02-20 | 1903-07-30 | Carriere H | Perfectionnements aux appareils d'épuration des pates à papier |
| US3370150A (en) * | 1965-07-07 | 1968-02-20 | Leonard Concrete Pipe Company | Welding apparatus and method |
| DE1760694A1 (de) * | 1968-06-21 | 1971-03-11 | Kufferath Antonius | Siebgewebe und Verfahren zu seiner Herstellung |
| BE792211A (fr) * | 1971-12-03 | 1973-06-01 | Rech Des Etats De Surface Cent | Element filtrant |
| US4221319A (en) * | 1978-08-09 | 1980-09-09 | Paco Corporation | Apparatus for welding metal grating structures |
| US4221951A (en) * | 1978-10-10 | 1980-09-09 | Connolly James D | Screen welding machine |
| FR2612081B1 (fr) * | 1987-03-13 | 1991-02-08 | Lamort E & M | Perfectionnement aux tamis pour epurateur et a leur mode de fabrication |
| DE8910605U1 (de) * | 1989-09-06 | 1989-10-26 | Steinhaus GmbH, 4330 Mülheim | Schweißspaltsiebfeld |
-
1990
- 1990-11-07 AT AT90121239T patent/ATE99749T1/de not_active IP Right Cessation
- 1990-11-07 EP EP90121239A patent/EP0432448B1/de not_active Expired - Lifetime
- 1990-11-07 DE DE90121239T patent/DE59004134D1/de not_active Expired - Fee Related
- 1990-11-27 CA CA002030712A patent/CA2030712A1/en not_active Abandoned
- 1990-12-07 US US07/623,512 patent/US5237154A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| ATE99749T1 (de) | 1994-01-15 |
| US5237154A (en) | 1993-08-17 |
| CA2030712A1 (en) | 1991-06-10 |
| DE59004134D1 (de) | 1994-02-17 |
| EP0432448A1 (de) | 1991-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0432448A1 (de) | Verfahren zur Herstellung eines Spaltsiebes | |
| DE69608109T2 (de) | Sieb und verfahren zur herstellung | |
| DE69824052T2 (de) | Filtersieb | |
| DE69725998T2 (de) | Verbessertes schweissverfahren | |
| DE1561662A1 (de) | Papiermaschinenlangsieb | |
| DE3224187A1 (de) | Verbund-gewebe als bespannung fuer papiermaschinen | |
| EP0808941B1 (de) | Verfahren zur Herstellung einer Siebvorrichtung mit spaltförmigen Öffnungen sowie danach hergestellte Siebvorrichtung | |
| DE60124901T2 (de) | Verfahren zur herstellung von mechanischen siebkörben | |
| DE102010034195A1 (de) | Schraubenförmig gewickeltes Kabel und Verfahren | |
| EP1088123B1 (de) | Verfahren zum verbinden, markieren und strukturellen verändern von monofilen | |
| DE69618677T2 (de) | Siebplatte | |
| DE4214061C2 (de) | Siebvorrichtung | |
| EP0763623B1 (de) | Papiermaschienenband | |
| DE19609316C2 (de) | Verfahren zur Herstellung einer Siebvorrichtung mit kontrolliert ungleichmäßigen Sortierschlitzen sowie Siebvorrichtung und deren Verwendung | |
| EP0531879B1 (de) | Sägebandring und Verfahren zu seiner Herstellung | |
| DE3404544A1 (de) | Spiralsieb fuer papiermaschinen | |
| EP3084072B1 (de) | Gewebeband für eine faserstoffbahnmaschine | |
| EP0549748A1 (de) | Verfahren und vorrichtung zum thermischen schneiden einer laufenden schmelzfähigen textilbahn. | |
| DE4224727A1 (de) | Siebkorb | |
| DE20208865U1 (de) | Siebboden für eine Siebeinrichtung | |
| DE19915700A1 (de) | Vorrichtung und Verfahren zum Schmelzspinnen von geschmolzenem Polymermaterial | |
| DE3836735A1 (de) | Zusammengesetzter thermoplastischer faden und verfahren zum verbinden | |
| EP3384789B1 (de) | Band für die herstellung von zigaretten oder filtern von zigaretten und verfahren zur herstellung | |
| EP4426889A1 (de) | Bespannung und verfahren | |
| DE10247166A1 (de) | Verfahren zur Herstellung einer Siebvorrichtung mit schlitzförmigen Öffnungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19901107 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT DE FR GB IT SE |
|
| 17Q | First examination report despatched |
Effective date: 19930331 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 99749 Country of ref document: AT Date of ref document: 19940115 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59004134 Country of ref document: DE Date of ref document: 19940217 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940316 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 90121239.9 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20021021 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20021122 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20021125 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031107 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031108 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20031107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051107 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20051110 Year of fee payment: 16 Ref country code: DE Payment date: 20051110 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070601 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20070731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061130 |