EP0418166A1 - Dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier préchauffée - Google Patents
Dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier préchauffée Download PDFInfo
- Publication number
- EP0418166A1 EP0418166A1 EP90402542A EP90402542A EP0418166A1 EP 0418166 A1 EP0418166 A1 EP 0418166A1 EP 90402542 A EP90402542 A EP 90402542A EP 90402542 A EP90402542 A EP 90402542A EP 0418166 A1 EP0418166 A1 EP 0418166A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- rollers
- quenching
- spacer
- gas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000010791 quenching Methods 0.000 title claims abstract description 41
- 230000000171 quenching effect Effects 0.000 title claims abstract description 35
- 238000001816 cooling Methods 0.000 title claims abstract description 24
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 14
- 239000010959 steel Substances 0.000 title claims abstract description 14
- 239000007789 gas Substances 0.000 claims abstract description 26
- 239000012530 fluid Substances 0.000 claims abstract description 15
- 239000000203 mixture Substances 0.000 claims abstract description 9
- 125000006850 spacer group Chemical group 0.000 claims description 24
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 18
- 229910052757 nitrogen Inorganic materials 0.000 claims description 9
- 239000001257 hydrogen Substances 0.000 claims description 8
- 229910052739 hydrogen Inorganic materials 0.000 claims description 8
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 claims description 7
- MCMNRKCIXSYSNV-UHFFFAOYSA-N Zirconium dioxide Chemical compound O=[Zr]=O MCMNRKCIXSYSNV-UHFFFAOYSA-N 0.000 claims description 6
- 230000001105 regulatory effect Effects 0.000 claims description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 6
- 238000005192 partition Methods 0.000 claims description 5
- 239000000919 ceramic Substances 0.000 claims description 4
- 230000006835 compression Effects 0.000 claims description 4
- 238000007906 compression Methods 0.000 claims description 4
- 239000011810 insulating material Substances 0.000 claims description 3
- 229910000906 Bronze Inorganic materials 0.000 claims description 2
- 239000010974 bronze Substances 0.000 claims description 2
- 230000001143 conditioned effect Effects 0.000 claims description 2
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 claims description 2
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 claims 1
- 230000035882 stress Effects 0.000 description 6
- 230000007423 decrease Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000000498 cooling water Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 229910000922 High-strength low-alloy steel Inorganic materials 0.000 description 1
- 230000009977 dual effect Effects 0.000 description 1
- -1 for example Substances 0.000 description 1
- BHEPBYXIRTUNPN-UHFFFAOYSA-N hydridophosphorus(.) (triplet) Chemical compound [PH] BHEPBYXIRTUNPN-UHFFFAOYSA-N 0.000 description 1
- 150000002431 hydrogen Chemical class 0.000 description 1
- 230000000977 initiatory effect Effects 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/54—Furnaces for treating strips or wire
- C21D9/56—Continuous furnaces for strip or wire
- C21D9/573—Continuous furnaces for strip or wire with cooling
- C21D9/5735—Details
- C21D9/5737—Rolls; Drums; Roll arrangements
Definitions
- the present invention relates to a cooling device by contact of rollers for the continuous quenching of a preheated steel strip.
- a cooling device which comprises a substantially parallelepiped frame provided with a set of parallel transverse rollers rotating around their longitudinal axis.
- This roller assembly generally consists, on the one hand, of two blocks of rollers with fixed bearings for driving and tensioning the strip on which the steel strip to be treated is moved at a predetermined speed and, d on the other hand, a series of quenching rollers with sliding bearings placed between the two drive and tension blocks, on either side of the strip to be treated.
- the quenching is carried out by the quenching rollers which are, for this purpose cooled and which can move on the sliding bearings to modify the contact surface with said strip.
- the cooling of the rollers is essentially obtained by a circulation of water.
- the contact angle of the strip with each roll is adjusted by modifying the position of the bearings, which causes a variation in the strip-roll contact surface.
- the cooling water flow is invariant and must be provided sufficient to maintain the water temperature between 20 ° and 40 ° C whatever the speed of movement of the strip.
- the current practice consists in acting on the temperature at the inlet of the roll quenching, to control the temperature at the inlet of the overaging. Consequently, the temperature at the inlet of the roller quench cannot be brought under control, which prohibits the carrying out of cooling cycle at controlled speed.
- Roller quenching by cooling the rollers, only with water, has made it possible to treat a large number of steel strips, the thickness of which may vary between 0.7 and 1.52 mm and the width of which may also vary. between 789mm and 1519mm.
- the cooling decreases with the thickness of the strip, from 200 ° C. maximum for a thickness greater than 1.3 mm to 120 ° C. maximum for a thickness equal to 0.7 mm.
- the cooling setpoint from 600 ° C to 400 ° C is not respected. This is not due to a lack of cooling capacity since at most 1.5 m of strip-cylinder contact length is used, while the effective length of contact between the strip and the cylinder may be greater than 7.5 m.
- the efficiency of roller cooling can be precisely evaluated, this efficiency depending on the value of a heat exchange coefficient K.
- the heat exchange coefficient K is between 3500 and 6000 Kcal / m2 xhx ° C and believes when the thickness of the strip decreases or when the tension of the strip in the roll quench increases.
- the subject of the invention is a device for cooling by contact with rollers which avoids the aforementioned drawbacks by making it possible to reduce the heat exchange coefficient strip-rolls, to control the cooling of the quenching roller by adjusting the heat exchange coefficient , increase the strip-roller contact length and reduce the cooling rate, which results in better use of roller quenching, increasing the effective cooling capacity of the line and allowing quenching cycles to more than 50 ° C per second between 650 ° and 800 ° C and 300 ° and 350 ° C, essential for hardening very high strength steel.
- the device for cooling by contact with rollers is characterized in that the quenching rollers comprise a cylindrical core and a sheath formed by two concentric rings delimiting at their interface an inter stice calibrated for a circulation of a fluid of selected thermal conductivity, the outer ring being hooped on the inner ring so as to keep the thickness of the gap substantially constant, for a temperature variation between the two rings of at least 300 ° C.
- the thickness of the gap is defined by at least one spacer, - the spacer is formed by at least one ring, - the spacer has the shape of a helix, - the spacer is formed by several sectors defining between them a space for the passage of the fluid, the spacer is made of a thermal insulating material resistant to compression such as for example a ceramic or more particularly a zirconia, the spacer is inserted into at least one groove formed on the external face of the internal crown or on the internal face of the external crown, the fluid of thermal conductivity chosen is a gas such as, for example, hydrogen or nitrogen or a mixture of these two gases in a proportion making it possible to adjust the tape-roll heat exchange coefficient, - The gas of thermal conductivity chosen is conditioned under pressure in bottles placed inside the roller, the composition and the flow rate of the gas being regulated by a remote-controlled valve.
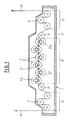
- the cooling device designated as a whole by the reference 1 consists of a frame 3 substantially parallelepipedic provided with a set of transverse parallel rollers rotating around their longitudinal axis and on which a steel strip 10 to be treated is moves at a determined speed.
- the frame 3 comprises a first zone 4 constituted by a block of three rollers 7 with fixed bearings for tensioning the strip 10, a second zone 5, called the quenching zone, in which are placed quenching rollers 2 mounted on sliding bearings 2a in order to be able to adjust the angle of contact of the strip-quenching rollers, and a third zone 6 in which is arranged another block of three rollers 7 with fixed bearings to reduce the tension of the belt 10 to another value.
- two rollers 9 with a fixed axis define a horizontal position of the steel strip 10 when the rollers 2 are in the retracted position as shown in dotted lines in FIG. 1, that is to say without contact with the strip 10.
- the rollers 2 can move to a position 2 ′ shown in solid lines in FIG. 1 to come into contact with the stretched strip between the rollers 9.
- the controlled movement of the rollers 2 makes it possible to vary the contact surface strip 10 - quenching rollers 2 and to control the heat exchange.
- the contact angle of the strip 10 with each roller is adjusted by modifying the position of the bearings 2a.
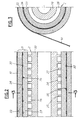
- Figs. 2 and 3 are two sectional views, one transverse, the other longitudinal, of a quenching roller 2 on which it has been shown for clarity, the steel strip 10 to be treated in contact with the wall outside of the roller.
- Each quenching roller 2 consists of a cylindrical core 20 on which is placed a sheath 21 formed of two concentric rings, an external ring 22 and an internal ring 23 delimiting at their interface a calibrated gap 24 intended for passage, laminar flow of a fluid of selected thermal conductivity.
- the fluid can be constituted by pure hydrogen, by pure nitrogen by a mixture of hydrogen and nitrogen, the use of these two gases making it possible to vary the thermal exchange coefficient between 4000 and 800 k / cal / m2 xhx ° C.
- an intermediate material is inserted in the gap 24 in the form of a spacer 30.
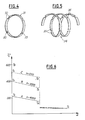
- the spacer 30 consists of rings 31 formed of several sectors 32 defining between them a space 33 to allow the flow of the fluid gas circulating in the gap 24.
- the spacer 30 has the shape of a propeller 34 formed of several sectors of propellers 35 also defining between them a space 36 to allow the flow of the fluid gas circulating in the interstice 24.
- the material used for the manufacture of the spacer 30 is a thermal insulator resistant to compression at temperatures up to 500 ° C., such as for example a ceramic and more particularly a zirconia.
- the spacer 30 can be embedded in one or more grooves 25 machined either on the external face of the internal crown 23 as in the embodiment shown in FIG. 2, or on the internal face of the external crown 22.
- a set of grooves 25 forming grooves 2 mm deep and 5 mm thick wide with a distance of 25mm between the grooves allows to embed spacers in the form of rings 31 formed of several sectors 32 of section 5mm x 2.1mm.
- a set of grooves 25 of 2mm deep and 5mm wide with a pitch of 125mm, and a distance of 25mm between the grooves makes it possible to fit spacers of section 5mm x 2 , 1mm apart from each other by 20mm.
- the calibrated gap 24 can be obtained by machining the internal face of the external ring 22 or the external face of the internal ring 23.
- the quenching rollers 2 are cooled by a circulation of water whose flow is invariant and must be provided sufficient to maintain the temperature of the water between 20 ° and 40 °. C whatever the speed and the thickness of the steel strip 10. It is necessary to ensure the passage of the cooling water by limiting the deformations and by eliminating the risk of buckling of the internal crown 23.
- the cylindrical core 20 comprises a helical channel 26, the partitions 27 forming the helix being able to withstand the pressure transmitted by the internal crown 23.
- the water channel 26 in a helix with a pitch of 125mm is partitioned into several passages of 20 x 20 mm in section, fed in parallel and separated by the partitions 27 of 5 mm thick.
- Radial slots can be arranged to limit the radial stresses in said partitions, the slots forming between them an angle less than 30 °.
- the outer ring 22 can be hooped on the inner ring 23, so as to keep the thickness of the gap 24 substantially constant for a temperature variation, between the two rings of at least 300 ° C.
- the temperature difference between the two rings 22 and 23 can reach 300 ° C.
- the dimension of the gap 24 must be kept constant, the outer ring 22 must be shrunk onto the inner ring 23 with a shrinking ⁇ T greater than 300 ° C.
- the hooping pressure is transmitted to the internal crown 23 without the contact zones constituting thermal bridges when the roller 2 operates with pure nitrogen.
- a core 20 and an inner ring 23 in phosphorous bronze (elastic module 105,000 MPa, expansion coefficient 1.78 10 ⁇ 5), an outer ring 22 in steel, hooped with a ⁇ T of 300 ° C, are used.
- the choice of a material with a lower elastic modulus for the internal crown 23 and for the core 20 of the roller will have the effect of reducing the hoop stresses.
- maximum stresses of 400 MPa will be obtained in tension in the external crown 22 and of 270 MPa in compression in the internal crown 23.
- the spacers 30 embedded undergo a maximum pressure of 100 MPa, and define a gap 24 of about 0.1mm for the passage of the fluid of selected conductivity.
- the flow of fluid such as for example a gas such as hydrogen or nitrogen can be reduced (20 liters per hour) and the interstice 24 is supplied with gas from bottles, not shown, placed inside the quenching roller .
- the gas flow is regulated using a circuit not shown, comprising: - a regulator for each bottle. - a two-way regulating valve for regulating the flow of each gas from 0 to 20 liters / hour for a total flow of 20 liters / hour. This valve can be remotely controlled and delivers in the interstitial circuit between the two rings. - a valve for regulating the gas discharge pressure to the atmosphere of the furnace.
- the metal of the crown 22 is subjected to high and variable thermal stresses at the limit of the strip-roll contact.
- the fatigue limit of this metal must be greater than 100 MPa at 400 ° C, that of the metal of the internal crown 23 must be greater than 270 MPa at 80 ° C.
- Fig. 6 shows three characteristic cooling curves for three different gas compositions.
- Curve A gives the temperature variation in an external wall of a quenching roll for a strip temperature Tb before quenching of 600 ° C., the gas circulating in the gap being hydrogen.
- Ts represents the temperature on the surface of the outer ring 22, Te the temperature measured at the gap 24 and Ti the temperature of the inner surface of the ring 23.
- Curves B and C represent, under the same measurement conditions, the temperature variations, in the external wall of a quenching roll, on the one hand, a circulation of a gas containing 25% hydrogen and 80% d nitrogen, and on the other hand a circulation of pure nitrogen.
- the roller contact quenching device makes it possible to regulate the exit temperature of the roll quenching by acting on the heat exchange coefficient K, without modifying the temperature at the inlet, and therefore respecting a cycle. precise thermal whatever the operating conditions of the line.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Abstract
Dispositif de refroidissement par contact de rouleaux pour une trempe en continu d'une bande d'acier préchauffée comportant un bâti sensiblement parallélépipédique muni d'un ensemble de rouleaux transversaux parallèles comprenant d'une part deux blocs de rouleaux à paliers fixes d'entrainement et de mise sous tension de la bande (10) sur lesquels ladite bande (10) à traiter se déplace à une vitesse prédéterminée et d'autre part, une série de rouleaux de trempe (2), à paliers coulissants, placée entre les deux blocs d'entrainement et de tension de part et d'autre de la bande (10) à traiter. Suivant l'invention, les rouleaux de trempe (2) comportent une âme cylindrique (20) et un fourreau (21) consitué de deux couronnes concentriques (22, 23) délimitant en leur interface un interstice calibré (24) parcouru par un fluide comme par exemple un gaz ou un mélange de gaz de conductivité thermique choisie.
Description
- La présente invention a pour objet un dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier préchauffée.
- On connait un dispositif de refroidissement qui comprend un bâti sensiblement parallélépipédique muni d'un ensemble de rouleaux transversaux parallèles tournant autour de leur axe longitudinal. Cet ensemble de rouleaux est généralement constitué, d'une part, de deux blocs de rouleaux à paliers fixes d'entrainement et de mise sous tension de la bande sur lesquels la bande d'acier à traiter est déplacée à une vitesse prédéterminée et, d'autre part, d'une série de roulaux de trempe à paliers coulissants placée entre les deux blocs d'entrainement et de tension, de part et d'autre de la bande à traiter.
- La trempe est effectuée par les rouleaux de trempe qui sont, à cet effet refroidis et qui peuvent se déplacer sur les paliers coulissants pour modifier la surface de contact avec ladite bande.
- Le refroidissement des rouleaux est essentiellement obtenu par une circulation d'eau. Dans ce dispositif connu, l'angle de contact de la bande avec chaque rouleau est réglé en modifiant la position des paliers, ce qui entraine une variation de la surface de contact bande-rouleaux.
- Le débit d'eau de refroidissement est invariant et doit être prévu suffisant pour maintenir la température de l'eau entre 20° et 40°C quelque soit la vitesse de déplacement de la bande.
- Mais, le processus est lent, et mal adapté à des corrections rapides.
- Par ailleurs, en cas de variations instantanées de la vitesse de défilement de la bande ou de l'épaisseur de ladite bande, la pratique actuelle consiste à agir sur la température à l'entrée de la trempe à rouleaux, pour contrôler la température à l'entrée du survieillissement. Par conséquent, la température à l'entrée de la trempe à rouleaux ne peut être mise sous contrôle, ce qui interdit la réalisation de cycle de refroidissement à vitesse contrôlée.
- La trempe à rouleaux par un refroidissement des rouleaux, uniquement à l'eau, a permis de traiter un grand nombre de bandes d'acier dont l'épaisseur peut varier entre 0,7 et 1,52 mm et dont la largeur peut également varier entre 789mm et 1519 mm.
- Mais, on constate que le refroidissement diminue avec l'épaisseur de la bande, de 200°C maximum pour une épaisseur supérieure à 1,3 mm à 120°C maximum pour une épaisseur égale à 0,7 mm. La consigne de refroidissement de 600°C à 400°C n'est pas respectée. Ceci ne provient pas d'un manque de capacité de refroidissement puisqu'on utilise au plus 1,5 m de longueur de contact bande-cylindre, alors que la longueur effective de contact entre la bande et le cylindre peut être supérieure à 7,5 m.
- Par contre, on note que la variation de la température au contact des rouleaux, par mètre de longueur de contact, est très élevée (

- Il s'en suit des contraintes de cisaillement très élevées, qui en pratique limitent la capacité de refroidissement effective, car quand ces contraintes atteignent la contrainte limite de flambement, la bande décolle du cylindre en amorçant des plis.
- Ceci est un handicap pour le développement par exemple des aciers à durcissement secondaire, et interdit la réalisation de traitements thermiques de trempe pour des nuances à très haute résistance (Dual Phase ou Martensitiques).
- Pour un intervalle de températures à refroidissement fixé, on peut évaluer de façon précise l'efficacité du refroidissement par rouleau, cette éfficacité dépendant de la valeur d'un coefficient d'échange thermique K. Le coefficient d'échange thermique K est compris entre 3500 et 6000 Kcal/m² x h x °C et croit lorsque l'épaisseur de la bande diminue ou que la tension de la bande dans la trempe à rouleaux augmente.
- L'invention a pour objet un dispositif de refroidissement par contact de rouleaux qui évite les inconvénients précités en permettant de diminuer le coefficient d'échange thermique bande-rouleaux, de contrôler le refroidissement de la trempe à rouleaux en ajustant le coefficient d'échange thermique, d'accroître la longueur de contact bande-rouleaux et de réduire la vitesse de refroidissement ce qui entraine une meilleure utilisation de la trempe à rouleaux, en accroissant la capacité effective de refroidissement de la ligne et en autorisant des cycles de trempe à plus de 50°C par seconde entre 650° et 800°C et 300° et 350°C, indispensable pour réaliser la trempe d'acier à très haute résistance.
- Selon l'invention le dispositif de refroidissement par contact de rouleaux est caractérisé en ce que les rouleaux de trempe comportent une âme cylindrique et un fourreau formé de deux couronnes concentriques délimitant en leur interface un inter stice calibré pour une circulation d'un fluide de conductivité thermique choisie, la couronne externe étant frettée sur la couronne interne de façon à maintenir l'épaisseur de l'interstice sensiblement constante, pour une variation de température entre les deux couronnes d'au moins 300°C.
- Selon d' autres caractéristiques de l'invention :
- l'épaisseur de l'interstice est définie par au moins une entretoise,
- l'entretoise est formée par au moins un anneau,
- l'entretoise a la forme d'une hélice,
- l'entretoise est formée de plusieurs secteurs définissant entre eux un espace pour le passage du fluide,
- l'entretoise est constituée d'un matériau isolant thermique résistant à la compression comme par exemple une céramique ou plus particulièrement une zircone,
- l'entretoise est insérée dans au moins une rainure formée sur la face externe de la couronne interne ou sur la face interne de la couronne externe,
- le fluide de conductivité thermique choisie est un gaz comme par exemple de l'hydrogène ou de l'azote ou un mélange de ces deux gaz dans une proportion permettant d'ajuster le coëfficient d'échange thermique bande-rouleaux,
- le gaz de conductivité thermique choisie est conditionné sous pression dans des bouteilles placées à l'intérieur du rouleau, la composition et le débit du gaz étant régulés par une vanne télécommandée. - L'invention est représentée, à titre d'exemple non limitatif sur les dessins ci-joints, dans lesquels :
- - la Fig. 1 est une vue schématique du dispositif de refroidissement par contact de rouleaux suivant l'invention.
- - la Fig. 2 est une vue partielle en coupe longitudinale d'un rouleau de trempe du dispositif selon l'invention,
- - la Fig. 3 est une demi-vue en coupe suivant la ligne 3-3 de la Fig. 2,
- - la Fig. 4 est une vue en perspective d'un premier mode de réalisation d'une entretoise d'un rouleau de trempe,
- - la Fig. 5 est une vue en perspective d'un deuxième mode de réalisation d'une entretoise d'un rouleau de trempe,
- - la Fig. 6 représente une série de trois courbes caractéristiques du refroidissement en fonction de la conductivité thermique du gaz utilisé.
- Sur la Fig. 1, le dispositif de refroidissement désigné dans son ensemble par la référence 1 est constitué d'un bâti 3 sensiblement parallélépipédique muni d'un ensemble de rouleaux parallèles transverseaux tournant autour de leur axe longitudinal et sur lesquels une bande d'acier 10 à traiter se déplace à une vitesse déterminée.
- Le bâti 3 comprend une première zone 4 constituée par un bloc de trois rouleaux 7 à paliers fixes de mise en tension de la bande 10, une deuxième zone 5, dite zone de trempe, dans laquelle sont placés des rouleaux de trempe 2 montés sur des paliers coulissants 2a afin de pouvoir ajuster l'angle de contact bande-rouleaux de trempe, et une troisième zone 6 dans laquelle est disposé un autre bloc de trois rouleaux 7 à paliers fixes pour ramener à une autre valeur la tension de la bande 10.
- De part et d'autre de la zone de trempe 5, deux rouleaux 9 à axe fixe définissent une position horizontale de la bande d'acier 10 lorsque les rouleaux 2 sont en position de retrait comme représenté en pointillé sur la Fig. 1, c'est à dire sans contact avec la bande 10.
- Les rouleaux 2 peuvent se déplacer vers une position 2′ représentée en trait plein sur la Fig. 1 pour entrer en contact avec la bande tendue entre les rouleaux 9. Le déplacement contrôlé des rouleaux 2 permet de faire varier la surface de contact bande 10 - rouleaux de trempe 2 et de contrôler l'échange thermique. L'angle de contact de la bande 10 avec chaque rouleau est réglé en modifiant la position des paliers 2a.
- Les Figs. 2 et 3 sont deux vues en coupe, l'une transversale, l'autre longitudinale, d'un rouleau de trempe 2 sur lesquelles il a été représenté pour plus de clarté, la bande d'acier 10 à traiter en contact avec la paroi externe du rouleau.
- Chaque rouleau de trempe 2 est constitué d'une âme cylindrique 20 sur laquelle est placé un fourreau 21 formé de deux couronnes concentriques, une couronne externe 22 et une couronne interne 23 délimitant à leur interface un interstice 24 calibré destiné au passage, en régime d'écoulement laminaire, d'un fluide de conductivité thermique choisie.
- Par le choix d'un fluide de conductivité définie et des dimensions de l'interstice 24, on peut déterminer une valeur du coëfficient d'échange thermique moyen K.
- Selon l'invention, le fluide peut être constitué par de l'hydrogène pur, par de l'azote pur par un mélange d'hydrogène et d'azote, l'utilisation de ces deux gaz permettant de faire varier le coëfficient d'échange termique entre 4000 et 800 k/cal/m² x h x °C.
- Préférentiellement, afin d'éviter l'effet de pont thermique entre la couronne externe 22 et la couronne interne 23, un matériau intercalaire est inséré dans l'interstice 24 sous forme d'une entretoise 30.
- Selon un premier mode de réalisation représenté à la Fig. 4, l'entretoise 30 est constituée d'anneaux 31 formés de plusieurs secteurs 32 définissant entre eux un espace 33 pour permettre l'écoulement du gaz fluide circulant dans l'interstice 24.
- Selon un second mode de réalisation représenté à la Fig. 5, l'entretoise 30 a la forme d'une hélice 34 formée de plusieurs secteurs d'hélices 35 définissant également entre eux un espace 36 pour permettre l'écoulement du gaz fluide circulant dans l'interstice 24.
- Le matériau utilisé pour la fabrication de l'entretoise 30 est un isolant thermique résistant à la compression à des températures pouvant atteindre 500°C, comme par exemple une céramique et plus particulièrement une zircone.
- L'entretoise 30 peut être encastrée dans une ou plusieurs rainures 25 usinée soit sur la face externe de la couronne interne 23 comme dans l'exemple de réalisation représenté à la Fig. 2, soit sur la face interne de la couronne externe 22.
- Par exemple, un ensemble de rainures 25 formant des gorges de 2mm de profondeur et de 5 mm de large avec une distance de 25mm entre les rainures permet d'encastrer des entretoises en forme d'anneaux 31 formés de plusieurs secteurs 32 de section 5mm x 2,1mm.
- Dans le cas d'une entretoise en hélice 34, un ensemble de rainures 25 de 2mm de profondeur et de 5mm de large avec un pas de 125mm, et une distance de 25mm entre les rainures permet d'encastrer des entretoises de section 5mm x 2,1mm distantes entre elles de 20mm.
- Selon une autre variante, l'interstice calibré 24 peut être obtenu par l'usinage de la face interne de la couronne extérieure 22 ou de la face externe de la couronne intérieure 23.
- Compte tenu des pressions transmises à l'âme 20 du rouleau, les rouleaux de trempe 2 sont refroidis par une circulation d'eau dont le débit est invariant et doit être prévu suffisant pour maintenir la température de l'eau entre 20° et 40°C quelque soit la vitesse et l'épaisseur de la bande d'acier 10. Il est nécessaire d'assurer le passage de l'eau de refroidissement en limitant les déformations et en supprimant le risque de flambement de la couronne interne 23.
- Pour cela l'âme cylindrique 20 comporte un canal en hélice 26, les cloisons 27 formant l'hélice pouvant suporter la pression transmise par la couronne interne 23.
- Dans ce but, à titre d'exemple, le canal d'eau 26 en hélice au pas de 125mm est cloisonné en plusieurs passages de 20 x 20 mm de section, alimentés en parallèle et séparés par les cloisons 27 de 5 mm d'épaisseur. Des fentes radiales, non représentées, peuvent être aménagées pour limiter les contraintes radiales dans lesdites cloisons, les fentes formant entre elles un angle inférieur à 30°.
- La couronne externe 22 peut être frettée sur la couronne interne 23, de façon à maintenir l'épaisseur de l'interstice 24 sensiblement constante pour une variation de température, entre les deux couronnes d'au moins 300°C. L'écart de température entre les deux couronnes 22 et 23 peut atteindre 300°C. La cote de l'interstice 24 devant être maintenue constante, le couronne externe 22 doit être frettée sur la couronne interne 23 avec un Δ T de frettage supérieur à 300°C. La pression de frettage est transmise à la couronne interne 23 sans que les zones de contact constituent des ponts thermiques lorsque le rouleau 2 fonctionne à l'azote pur.
- Enfin, la dilatation latérale de la couronne externe 22 ne doit pas être génée ce qui nécessite que les deux couronnes 22 et 23 puissent glisser l'une par rapport à l'autre.
- Pour cela, il est utilisé une âme 20 et une couronne interne 23 en bronze phosphoreux (Module Elastique 105.000 MPa, coefficient de dilatation 1,78 10⁻⁵), une couronne externe 22 en acier, frettée avec un Δ T de 300°C. Le choix d'un matériau à module élastique plus bas pour la couronne interne 23 et pour l'âme 20 du rouleau aura pour effet de réduire les contraintes de frettage. C'est ainsi que pour une épaisseur de 30mm des couronnes interne et externe, on obtiendra dans ces conditions, des contraintes maximales de 400 MPa en traction dans la couronne externe 22 et de 270 MPa en compression dans la couronne interne 23. Les entretoises 30 encastrées subissent une pression maximale de 100 MPa, et définissent une interstice 24 de 0,1mm environ pour le passage du fluide de conductivité choisie. Le débit de fluide comme par exemple un gaz tel que l'hydrogène ou l'azote peut être réduit (20 litres par heure) et on alimente l'interstice 24 en gaz à patir de bouteilles, non représentées, placées à l'intérieur du rouleau de trempe.
- Le débit de gaz est régulé en utilisant un circuit non représenté, comportant :
- un détendeur pour chaque bouteille.
- une vanne régulatrice à deux voies permettant de réguler le débit de chaque gaz de 0 à 20 litres/heure pour un débit totale de 20 litres/heure. Cette vanne peut être télécommandée et débite dans le circuit interstitiel entre les deux couronnes.
- une vanne de régulation de la pression de décharge du gaz vers l'atmosphère du four. - L'ouverture de cette vanne permet le changement instantané de gaz.
- Il est donc possible de réguler en continu la température de sortie du gaz de trempe à rouleaux en agissant, sur la composition du mélange de gaz, donc sur la conductivité thermique.
- Le métal de la couronne 22 est soumis à des contraintes thermiques élevées et variables à la limite du contact bande-rouleaux. La limite de fatigue de ce métal doit être supérieure à 100 MPa à 400°C, celle du métal de la couronne interne 23 doit être supérieure à 270 MPa à 80°C.
- La Fig. 6 représente trois courbes caractéristiques du refroidissement pour trois compositions de gaz différents.
- La courbe A donne la variation de températures dans une paroi externe d'un rouleau de trempe pour une température de bande Tb avant une trempe de 600°C, le gaz circulant dans l'interstice étant de l'hydrogène. Ts représente la température à la surface de la couronne externe 22, Te la température mesurée au niveau de l'interstice 24 et Ti la température de la surface interne de la couronne 23.
- Les courbes B et C représentent, dans les mêmes conditions de mesure, les variations de températures, dans la paroi externe d'un rouleau de trempe pour d'une part une circulation d'un gaz contenant 25% d'hydrogène et 80% d'azote, et d'autre part une circulation d'azote pur.
- Le dispositif de trempe par contact de rouleaux selon l'invention permet de réguler la température de sortie de la trempe à rouleaux en agissant sur le coëfficient d'échange thermique K, sans modifier la température à l'entrée, et donc en respectant un cycle thermique précis quelque soit les conditions de marche de la ligne.
Claims (18)
1. Dispositif de refroidissement par contact de rouleaux pour une trempe continue d'une bande d'acier (10) préchauffée comportant un bâti (3) sensiblement parallèlépipédique muni d'un ensemble de rouleaux transversaux parallèles tournant autour de leur axe longitudinal, ensemble de rouleaux comprenant d'une part, deux blocs (4) de rouleaux (7) à paliers fixes d'entrainement et de mise sous tension de la bande (10) sur lesquels ladite bande d'acier à traiter se dépalce à une vitesse prédéterminée et d'autre part, une série de rouleaux de trempe (2), à paliers coulissants (2a), placée entre les deux blocs (4) d'entrainement et de tension de part et d'autre de la bande (10) à traiter, la trempe étant effectuée par les rouleaux de trempe (2) refroidis par une circulation d'eau et pouvant se déplacer sur les paliers coulissants (2a) pour modifier la surface de contact entre la bande (10) et lesdits rouleaux de trempe (2), caractérisé en ce que les rouleaux de trempe (2) comportent une âme cylindrique (20) et un fourreau (21) formé de deux couronnes concentriques (22, 23) délimitant en leur interface un interstice calibré (24) pour une circulation d'un fluide de conductivité thermique choisie, la couronne externe (22) étant frettée sur la couronne interne (23) de façon à maintenir l'épaisseur de l'interstice (24) sensiblement constante, pour une variation de température entre les deux couronnes (22, 23) d'au moins 300°C.
2. Dispositif selon la revendication 1, caractérisé en ce que l'épaisseur de l'interstice (24) gst définie par au moins une entretoise (30).
3. Dispositif selon les revendications 1 et 2, caractérisé en ce que l'entretoise (30) est formée par au moins un anneau (31).
4. Dispositif selon les revendications 1 et 2, caractérisé en ce que l'entretoise a la forme d'une hélice (34).
5. Dispositif selon l'une des revendications 1 à 4, caractérisé en ce que l'entretoise (30) est formée de plusieurs secteurs (32, 35) définissant entre eux un espace (33, 36) pour le passage du fluide.
6. Dispositif selon l'une des revendications 1 à 5, caractérisé en ce que l'entretoise (30) est constituée d'un matériau isolant thermique, résistant à la compression.
7. Dispositif selon la revendication 6, caractérisé en ce que le matériau isolant thermique est une céramique.
8. Dispositif selon les revendications 6 et 7, caractérisé en ce que la céramique est une zircone.
9. Dispositif selon l'une quelconque des revendications précédentes, caractérisé en ce que l'entretoise (30) est insérée dans au moins une rainure (25) formée sur la face externe de la couronne interne (23).
10. Dispositif selon l'une des revendications 1 à 8, caractérisé en ce que l'entretoise (30) est insérée dans au moins une rainure formée sur la face interne de la couronne externe (22).
11. Dispositif selon la revendication 1, caractérisé en ce que le fluide de conductivité choisie est du gaz tel que l'hydrogène.
12. Dispositif selon la revendication 1, caractérisé en ce que le fluide de conductivité choisie est du gaz tel que l'azote.
13. Dispositif selon les revendications 11 et 12, caractérisé en ce que le gaz de conductivité choisie est un mélange d'hydrogène et d'azote dans une proportion permettant d'ajuster le coefficient d'échange thernique bande (10)-rouleaux (2).
14. Dispositif selon l'une des revendications 11 à 13, caractérisé en ce que le gaz de conductivité choisie est conditionné sour pression dans des bouteilles placées à l'intérieur du rouleau (2), la composition et le débit du gaz étant régulés par une vanne télécommandée.
15. Dispositif selon la revendication 1, caractérisé en ce que l'âme cylindrique du rouleau (2) comporte un canal d'eau (26) hélicoldal constitué par au moins une cloison (27) en hélice formée sur ladite âme.
16. Dispositif selon la revendication 15, caractérisé en ce que la cloison (27) est fendue radialement, les fentes formant ente elles un angle inférieur à 30°.
17. Dispositif selon la revendication 1, caractérisé en ce que la couronne (23) est en bronze phosphoreux ayant une résistance à la compression supérieure à 270 MPa à 80°C.
18. Dispositif selon la revendication 1, caractérisé en ce que la couronne externe (22) est en acier ayant une résistance à la traction supérieure à 400 MPa à 500°C.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8912055 | 1989-09-14 | ||
| FR8912055A FR2651795B1 (fr) | 1989-09-14 | 1989-09-14 | Dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier prechauffee. |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0418166A1 true EP0418166A1 (fr) | 1991-03-20 |
Family
ID=9385477
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90402542A Withdrawn EP0418166A1 (fr) | 1989-09-14 | 1990-09-14 | Dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier préchauffée |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0418166A1 (fr) |
| FR (1) | FR2651795B1 (fr) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1486573A1 (fr) * | 2003-06-11 | 2004-12-15 | Usinor | Procédé et installation de refroidissement d'une bande métallique en défilement |
| CN102012686A (zh) * | 2010-07-15 | 2011-04-13 | 秦皇岛首秦金属材料有限公司 | 一种利用淬火机低压段进行弱水冷的精确控制方法 |
| US8506877B2 (en) | 2008-07-29 | 2013-08-13 | Siemens Vai Metals Technologies Sas | Method and device for adjusting the cooling and energy recovery of a steel strip in an annealing or galvanization phase |
| EP1814678B2 (fr) † | 2005-03-17 | 2014-08-27 | SMS Siemag AG | Procede et dispositif de decalaminage d'une bande metallique |
| EP3943619A4 (fr) * | 2019-03-29 | 2022-05-04 | JFE Steel Corporation | Dispositif de trempe et procédé de fabrication de feuille métallique |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0117083A1 (fr) * | 1983-02-03 | 1984-08-29 | Nippon Steel Corporation | Procédé et dispositif pour le refroidissement d'une bande métallique dans un four de recuit continu |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56114562A (en) * | 1980-02-13 | 1981-09-09 | Fuji Kogyosho:Kk | Composite roll for continuous casting |
| JPS59153844A (ja) * | 1983-02-23 | 1984-09-01 | Sumitomo Metal Ind Ltd | 可変クラウン冷却ロ−ル |
| JPS59162230A (ja) * | 1983-03-05 | 1984-09-13 | Sumitomo Metal Ind Ltd | 鋼帯の冷却方法 |
| JPS60131927A (ja) * | 1983-12-20 | 1985-07-13 | Mitsubishi Heavy Ind Ltd | 金属ストリツプの冷却量制御方法及び冷却ロ−ル |
-
1989
- 1989-09-14 FR FR8912055A patent/FR2651795B1/fr not_active Expired - Fee Related
-
1990
- 1990-09-14 EP EP90402542A patent/EP0418166A1/fr not_active Withdrawn
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0117083A1 (fr) * | 1983-02-03 | 1984-08-29 | Nippon Steel Corporation | Procédé et dispositif pour le refroidissement d'une bande métallique dans un four de recuit continu |
Non-Patent Citations (4)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN, vol. 5, no. 193 (M-101), 9 décembre 1981; & JP-A-56 114 562 (FUJI KOGYOSHO K.K.) 09-09-1981 * |
| PATENT ABSTRACTS OF JAPAN, vol. 8, no. 283 (C-258)[1720], 25 décembre 1984; & JP-A-59 153 844 (SUMITOMO KINZOKU KOGYO K.K.) 01-09-1984 * |
| PATENT ABSTRACTS OF JAPAN, vol. 9, no. 12 (C-261)[1735], 18 janvier 1985; & JP-A-59 162 230 (SUMITOMO KINZOKU KOGYO K.K.) 13-09-1984 * |
| PATENT ABSTRACTS OF JAPAN, vol. 9, no. 287 (C-314)[2010], 14 novembre 1985; & JP-A-60 131 927 (MITSUBISHI JUKOGYO K.K.) 13-07-1985 * |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1486573A1 (fr) * | 2003-06-11 | 2004-12-15 | Usinor | Procédé et installation de refroidissement d'une bande métallique en défilement |
| WO2004111280A3 (fr) * | 2003-06-11 | 2005-02-17 | Usinor | Procede et installation de refroidissement d'une bande metallique en defilement |
| RU2336338C2 (ru) * | 2003-06-11 | 2008-10-20 | Юзинор | Способ и установка для охлаждения металлической ленты при ее протягивании |
| US7527701B2 (en) | 2003-06-11 | 2009-05-05 | Usinor | Method and plant for cooling a moving metal strip |
| EP1814678B2 (fr) † | 2005-03-17 | 2014-08-27 | SMS Siemag AG | Procede et dispositif de decalaminage d'une bande metallique |
| US8506877B2 (en) | 2008-07-29 | 2013-08-13 | Siemens Vai Metals Technologies Sas | Method and device for adjusting the cooling and energy recovery of a steel strip in an annealing or galvanization phase |
| CN102012686A (zh) * | 2010-07-15 | 2011-04-13 | 秦皇岛首秦金属材料有限公司 | 一种利用淬火机低压段进行弱水冷的精确控制方法 |
| CN102012686B (zh) * | 2010-07-15 | 2012-11-21 | 秦皇岛首秦金属材料有限公司 | 一种利用淬火机低压段进行弱水冷的精确控制方法 |
| EP3943619A4 (fr) * | 2019-03-29 | 2022-05-04 | JFE Steel Corporation | Dispositif de trempe et procédé de fabrication de feuille métallique |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2651795A1 (fr) | 1991-03-15 |
| FR2651795B1 (fr) | 1993-10-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0795616A1 (fr) | Procédé de traitement thermique en continu de bandes métalliques dans des atmosphères de nature différente | |
| FR2651795A1 (fr) | Dispositif de refroidissement par contact de rouleaux pour la trempe en continu d'une bande d'acier prechauffee. | |
| EP0795389A1 (fr) | Procédé et dispositif pour le refroidissement interne de tuyaux en matière plastique | |
| EP0345147A1 (fr) | Rouleau pour la manutention de produits sidérurgiques se déplaçant à l'intérieur d'un four | |
| WO2009007362A1 (fr) | Procède, dispositif et systeme de traitement thermique d'une bande metallique en defilement | |
| FR2738577A1 (fr) | Dispositif de refroidissement d'un produit lamine | |
| CA1125027A (fr) | Procede et dispositif de bombage de feuilles de verre | |
| FR2474055A1 (fr) | Procede de traitement thermique de bandes de metal | |
| EP0407323B1 (fr) | Procédé et dispositif de coulée continue entre cylindres de produits métalliques minces aptes au laminage à froid direct | |
| CA2528688C (fr) | Procede et installation de refroidissement d'une bande metallique en defilement | |
| WO2008000963A1 (fr) | Installation de traitement thermique en continu, destiné au recuit brillant d'une bande d'acier inoxydable | |
| FR2673198A1 (fr) | Procede de fabrication d'une bande ou tole en zircaloy 2 ou 4 et produit obtenu. | |
| EP3596240A1 (fr) | Ligne continue de recuit ou de galvanisation comprenant un bloc tensionneur entre deux fours consécutifs | |
| FR2479164A1 (fr) | Dispositif de guidage de materiau en bande et ses applications | |
| FR2513548A1 (fr) | Procede de laminage a chaud de feuillards et laminoir a chaud pour feuillards | |
| EP0058607B1 (fr) | Dispositif de refroidissement rapide et contrôlé dans un four de recuit en atmosphère neutre ou réductrice | |
| EP0493424B1 (fr) | Procedes et dispositifs permettant de traiter thermiquement des fils metalliques en les faisant passer sur des cabestans | |
| EP0410294B1 (fr) | Procédé et dispositif permettant de traiter thermiquement des feuilles métalliques | |
| BE1011615A6 (fr) | Procede de controle du refroidissement d'un produit metallique en mouvement. | |
| CA2127343A1 (fr) | Rouleaux refroidis pour la manutention de produits, notamment metallurgiques et siderurgiques | |
| EP1647604B1 (fr) | Procedé et dispositif d'amélioration qualitative et quantitative de la production dans un four vertical de traitement de bandes d'acier ou d'aluminium | |
| FR2463814A1 (fr) | Procede de traitement de materiaux formant des matrices et produits obtenus | |
| EP1029933A1 (fr) | Dispositif d'échange de chaleur avec un produit plat | |
| LU86551A1 (fr) | Dispositif de coulee en continu d'une bande metallique mince,et son procede d'utilisation | |
| CH647172A5 (fr) | Machine de coulee continue de metal en fusion. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19910204 |
|
| 17Q | First examination report despatched |
Effective date: 19930222 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Withdrawal date: 19930929 |