EP0334441B1 - Capteur capacitif - Google Patents
Capteur capacitif Download PDFInfo
- Publication number
- EP0334441B1 EP0334441B1 EP89200688A EP89200688A EP0334441B1 EP 0334441 B1 EP0334441 B1 EP 0334441B1 EP 89200688 A EP89200688 A EP 89200688A EP 89200688 A EP89200688 A EP 89200688A EP 0334441 B1 EP0334441 B1 EP 0334441B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- thermocouple
- electrode
- transducer
- conductive surface
- sheath
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000004020 conductor Substances 0.000 claims description 30
- 238000003466 welding Methods 0.000 claims description 28
- 229910052500 inorganic mineral Inorganic materials 0.000 claims description 17
- 239000011707 mineral Substances 0.000 claims description 17
- 239000003990 capacitor Substances 0.000 claims description 13
- 238000001465 metallisation Methods 0.000 claims description 13
- 239000012212 insulator Substances 0.000 claims description 9
- 239000000463 material Substances 0.000 claims description 6
- 238000005259 measurement Methods 0.000 claims description 6
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 5
- 239000000919 ceramic Substances 0.000 claims description 5
- 238000001514 detection method Methods 0.000 claims description 4
- 239000010931 gold Substances 0.000 claims description 3
- 229910001026 inconel Inorganic materials 0.000 claims description 3
- 238000000034 method Methods 0.000 claims description 3
- 229910000809 Alumel Inorganic materials 0.000 claims description 2
- 229910000829 Nisil Inorganic materials 0.000 claims description 2
- NEIHULKJZQTQKJ-UHFFFAOYSA-N [Cu].[Ag] Chemical compound [Cu].[Ag] NEIHULKJZQTQKJ-UHFFFAOYSA-N 0.000 claims description 2
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 claims description 2
- 229910052737 gold Inorganic materials 0.000 claims description 2
- CJNBYAVZURUTKZ-UHFFFAOYSA-N hafnium(IV) oxide Inorganic materials O=[Hf]=O CJNBYAVZURUTKZ-UHFFFAOYSA-N 0.000 claims description 2
- 229910052759 nickel Inorganic materials 0.000 claims description 2
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Chemical compound [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 claims 6
- 229910052697 platinum Inorganic materials 0.000 claims 3
- 229910000863 Ferronickel Inorganic materials 0.000 claims 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 claims 1
- 238000005219 brazing Methods 0.000 claims 1
- UPIXZLGONUBZLK-UHFFFAOYSA-N platinum Chemical compound [Pt].[Pt] UPIXZLGONUBZLK-UHFFFAOYSA-N 0.000 claims 1
- 230000000717 retained effect Effects 0.000 claims 1
- 229910000679 solder Inorganic materials 0.000 description 20
- 239000002184 metal Substances 0.000 description 16
- 229910052751 metal Inorganic materials 0.000 description 16
- 208000031968 Cadaver Diseases 0.000 description 11
- 238000009413 insulation Methods 0.000 description 5
- 238000005476 soldering Methods 0.000 description 5
- 238000002485 combustion reaction Methods 0.000 description 4
- 238000009529 body temperature measurement Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 239000007789 gas Substances 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- 241000287107 Passer Species 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000010348 incorporation Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- PXXKQOPKNFECSZ-UHFFFAOYSA-N platinum rhodium Chemical compound [Rh].[Pt] PXXKQOPKNFECSZ-UHFFFAOYSA-N 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 230000002787 reinforcement Effects 0.000 description 2
- 229910017944 Ag—Cu Inorganic materials 0.000 description 1
- 241001080024 Telles Species 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000012809 cooling fluid Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010292 electrical insulation Methods 0.000 description 1
- 229940082150 encore Drugs 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 229910000768 nicrosil Inorganic materials 0.000 description 1
- 239000003566 sealing material Substances 0.000 description 1
Images

Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01K—MEASURING TEMPERATURE; MEASURING QUANTITY OF HEAT; THERMALLY-SENSITIVE ELEMENTS NOT OTHERWISE PROVIDED FOR
- G01K13/00—Thermometers specially adapted for specific purposes
- G01K13/04—Thermometers specially adapted for specific purposes for measuring temperature of moving solid bodies
- G01K13/08—Thermometers specially adapted for specific purposes for measuring temperature of moving solid bodies in rotary movement
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01B—MEASURING LENGTH, THICKNESS OR SIMILAR LINEAR DIMENSIONS; MEASURING ANGLES; MEASURING AREAS; MEASURING IRREGULARITIES OF SURFACES OR CONTOURS
- G01B7/00—Measuring arrangements characterised by the use of electric or magnetic techniques
- G01B7/14—Measuring arrangements characterised by the use of electric or magnetic techniques for measuring distance or clearance between spaced objects or spaced apertures
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01P—MEASURING LINEAR OR ANGULAR SPEED, ACCELERATION, DECELERATION, OR SHOCK; INDICATING PRESENCE, ABSENCE, OR DIRECTION, OF MOVEMENT
- G01P3/00—Measuring linear or angular speed; Measuring differences of linear or angular speeds
- G01P3/42—Devices characterised by the use of electric or magnetic means
- G01P3/44—Devices characterised by the use of electric or magnetic means for measuring angular speed
- G01P3/48—Devices characterised by the use of electric or magnetic means for measuring angular speed by measuring frequency of generated current or voltage
- G01P3/481—Devices characterised by the use of electric or magnetic means for measuring angular speed by measuring frequency of generated current or voltage of pulse signals
- G01P3/483—Devices characterised by the use of electric or magnetic means for measuring angular speed by measuring frequency of generated current or voltage of pulse signals delivered by variable capacitance detectors
Definitions
- the invention relates to a capacitive sensor for dynamic measurement of at least two characteristics of a turbomachine, this sensor comprising a conductive surface intended to be fixed to the casing in line with a row of rotating blades to form the first frame. a capacitor, the second armature of which is successively formed by each of the ends of the rotating vanes when these ends pass close to this conductive surface, this sensor further comprising a thermocouple in thermal contact with the conductive surface and comprising an interconnection means electric for connecting this conductive surface to said first electric detection means for measuring the variations in the capacity of the capacitor thus formed, and an electrical interconnection means for connecting this thermocouple to said second electric detection means for measuring the temperature of the casing in the attachment region of said surface e driver.
- a capacitive sensor for dynamic measurement of at least two characteristics of a turbomachine, this sensor comprising a conductive surface intended to be fixed to the casing in line with a row of rotating blades to form the first frame.
- a capacitor the second armature of which is successively
- the invention finds its application in particular in aeronautics. In this area, considerable progress has been made in recent years in the definition and development of high performance and high efficiency turbojets. But today, it becomes more and more difficult, given the level already reached, to further increase the efficiency of such machines significantly, except by leaning with great care on particular points still little studied but likely to lead to further significant performance improvements.
- a capacitive sensor is already known from GB-2 071 852.
- This sensor comprises an electrode having a circular conductive surface and a connector which extends from the electrode towards the outside of the sensor and which is coated by a cylindrical metallic seed from which it is separated by mineral insulation.
- the electrode, the connector and the sheath are held by a cylindrical metallic sleeve insulated from the electrode by a cylindrical intermediate ceramic sleeve.
- a sensor shielding system is provided.
- the metal sleeve is fixed to the casing of a turbomachine by an opening made in the wall of this casing, in line with a row of rotor blades, so that the conductive surface of the electrode is integral with the casing and aligned with the inner surface of the latter.
- Each blade tip forms with the conductive surface a capacitor whose capacity is a function of the distance which separates this blade tip from said conductive surface.
- the connector of this sensor makes it possible to incorporate the capacitor thus formed in an oscillating circuit.
- the frequency of the output signal of this oscillating circuit is then a function of the capacity of this capacitor, and therefore a function of the clearance between the blade tips and the casing.
- Another capacitive sensor is also known from patent FR-2 506 023.
- This document describes an application of such a sensor to the determination of the speed of a turbine.
- a capacitor similar to the capacitor described above is associated with a inductive element to form a resonant circuit.
- This resonant circuit is coupled to an oscillator whose operating frequency it determines so that the output signal of this oscillator is frequency modulated at the rate of passage of the tips of the blades in front of the conductive surface of the sensor.
- GB-2,071,852 further teaches that the output signal of an oscillating circuit including a capacitive sensor can be used to drive a system of slave control so as to vary the effective internal diameter of the housing and thus vary the clearance between the blade tips and the housing. But this document does not teach how this result is achieved.
- turbomachines are provided with hoses which are wound around the casing and which are intended for the circulation of a fluid to heat or cool the turbine, depending not on the actual speed of the engine, but of the theoretical speed provided by the flight plan, and thus vary the expansion of the casing.
- the technical problem posed is therefore to be able to activate the cooling or heating system of the non-jas crankcase from a necessarily approximate flight plan provided in advance, but by a servo controlled by a measurement which depends on the actual speed of the motor, so as to completely control the amount of play between the ends of the rotating blades and the casing.
- a device for carrying out both a temperature measurement and a capacitive distance measurement is already known from US Pat. No. 3,926,053.
- This device includes a sensor with means for detecting the temperature, and means for detecting the distance between a reference surface and the rotating surface of a rotor.
- the reference surface is a metal electrode fixed to the housing of an ultra-centrifuge, in the interval separating the rotor from the stator.
- the temperature sensing element is a thermocouple arranged in thermal contact with the rear face of the electrode, so that the temperature and the distance measured relate to the same area of the rotating surface.
- the metal electrode can also be moved in the space between the housing and the rotor, using a manual micrometer, so as to assess the temperature of the rotor as a function of the distance between the electrode and the rotor.
- the distance is measured by measuring the capacity constituted by the rotor, the interval and the electrode.
- the temperature measurement and the capacity measurement are respectively transported by different lines to the pads of an electrically insulated multiple socket and mechanically fixed on the rear face of the electrode.
- One of the aims of the invention is therefore to propose such a sensor capable of operating in the range of temperatures prevailing in a turbojet engine, that is to say 600 to 750 ° C., and this with a reasonable manufacturing cost.
- thermocouple as described in the preamble, further characterized in that the electrical interconnection means are formed from the thermocouple's own conductors, this thermocouple being of the shielded type with mineral insulation, of which the shielding is carried out by a cylindrical metallic seed interrupted near the soldering point to leave the conductors and the soldering point stripped for a short length, and in that the electrical interconnection means also comprise means for putting the point of welding the thermocouple in electrical and thermal contact with the conductive surface, said means comprising at least one metal electrode, with which the stripped welding point of the thermocouple is in electrical and thermal contact, and which is provided with a flat front face cooperating with the conductive surface.
- this sensor is characterized in that an insulating ceramic intermediate piece is brazed tightly on the electrode, and a metal sensor body is brazed tightly on both the thermocouple sheath and on the intermediate insulating part, the sensor body and the intermediate part being provided with axial housings to let the thermocouple sheath pass.
- the sensor according to the invention is in particular intended to be used in a compression chamber.
- the sensor according to the invention comprises a conductive surface 4, in thermal contact with the solder 22 of a thermocouple 20, 21.
- the conductors 20 and 21 of the thermocouple are shielded by means of a sheath cylindrical metal 10 from which they are separated by a mineral insulator 19.
- the end of the sheath 10 is closed by a plug 7, allowing the end of the conductors 20, 21 to pass on the side of the welding point 22.
- the conductive surface 4 is arranged in line with a row of blades 73, by means of an opening 76 formed in the wall 72 of the casing of the turbine.
- the conductive surface 4 is also made integral with this casing and arranged in alignment with its internal surface, such that the distance d between the conductive surface 4 and the end 74 of a rotating vane 73 is identical to that which separates the casing 72 from this blade tip.
- the conductive surface 4 then defines with the end of a rotating vane, when this end 74 passes near said surface, a capacitor whose capacity is a function of the distance d .
- thermocouple By connecting the opposite end to the solder 22, of one of the conductors 20 or 21 of the thermocouple, to a circuit 70 similar to one of the circuits known from the patents cited under the state of the art GB-2 071 852 or FR 2 506 023, or any other equivalent oscillating circuit, it is possible to obtain at the output of said circuit 70 a signal S1 which is a function of the capacitance of the capacitor formed by the blade tip 74 and the conductive surface 4.
- This signal S1 can be processed, in a manner known to electronic techniques, to determine the distance d or else the speed of rotation of the turbine wheel.
- thermocouple By connecting the opposite ends to the solder 22 of the two conductors 20 and 21 of the thermocouple to a circuit 71 known from temperature measurement techniques, it is possible to obtain a signal S2 which is a function of the temperature of the conductive surface 4 and therefore of the temperature of the casing in the vicinity of this conductive surface.
- the sensors according to the invention in several different locations of the turbomachine so as to obtain information as complete as possible on the operating conditions of the engine.
- These sensors will in particular be placed at locations where the gas regime is different, so that the temperatures are different, which results in a different evolution of the clearance between the blade tips and the casing.
- FIG. 1a shows an external longitudinal view of this sensor, shown diagrammatically.
- this sensor comprises a sensor body 2, welded by a weld 11 to the metallic cylindrical sheath 10, and a connection pin 12, 13 of the conductors protected by the sheath to the electrical measurement circuits 70 and 71.
- the connection pin has a housing 12 and outputs 13.
- This sensor also includes an electrode head 103 having a planar circular conducting surface 4 and an intermediate piece of electrical insulation 101.
- thermocouple conductors All the sensor parts, apart from the assembly formed by the thermocouple conductors, are of revolution.
- Figure 1c schematically shows a cross section of the sensor along the axis CC. According to this cut, we finds the electrode head 103 provided with the opening 109 for the conductors 20, 21; and the insulating intermediate piece 101 fixed to the electrode 103 by the sealed solder 108.
- Figure 1d schematically shows a cross section of the sensor along the axis D-D. According to this section, there are the conductors 20, 21 embedded in the mineral insulator 19 and shielded by the sheath 10; the insulating annular intermediate piece 101 and the body of the sensor 2 fixed to the insulating intermediate piece by a sealed solder 105.
- Table I gives the dimensions of the diameters ⁇ and indications of materials suitable for using this sensor in this embodiment.
- the welds 11 and 6 are preferably made by laser.
- the sealing solders 108 and 105 are preferably made using gold (Au) or silver-copper (Ag-Cu) which are capable of forming ceramic-metal solders which are sealed at very high temperatures.
- the metallization 40 of the conductive surface 4 is preferably carried out by means of a layer of molymanganese (Mo / Mn) covered with a layer of nickel (Ni), the assembly having a thickness of the order at least 0.05 mm.
- the longitudinal dimensions are of the order of: l1 ⁇ 2.85 mm l2 ⁇ 3.85 mm.
- This sensor can be used for measuring the characteristics of a turbomachine at temperatures of the order of 500 ° to 650 ° C.
- Figure 2a shows an external longitudinal view of this sensor, shown schematically.
- this sensor comprises the body of the sensor 2 mounted on the sheath 10 in an identical manner to that described in Example I and a connection pin 12, 13 also identical.
- the sensor described in this second exemplary embodiment is intended to operate at temperatures between 650 ° and 800 ° C. This effect is obtained compared to Example 1, by providing electrode elements and insulating intermediate piece of different shapes. In fact, here, it is the electrode which is annular and the insulating part which has a shoulder on which the body of the housing 2 rests. Under these conditions, the solder surfaces between the intermediate part and respectively the body of the sensor and the electrode, are larger and said solderings are more waterproof and better withstand high operating temperatures.
- FIG. 2c schematically represents a cross section of the sensor along the axis A-A. According to this section, there is the electrode 203 provided with the opening 209 for the conductors 20, 21; the insulating intermediate piece 201 fixed to the electrode by the sealed solder 208.
- FIG. 2d schematically represents a cross section of the sensor along the axis B-B. According to this section, there are the conductors 20, 21 embedded in the mineral insulator 19 and shielded by the sheath 10; the insulating intermediate piece 201 and the body of the sensor 2 fixed to the latter by the sealed solder 205.
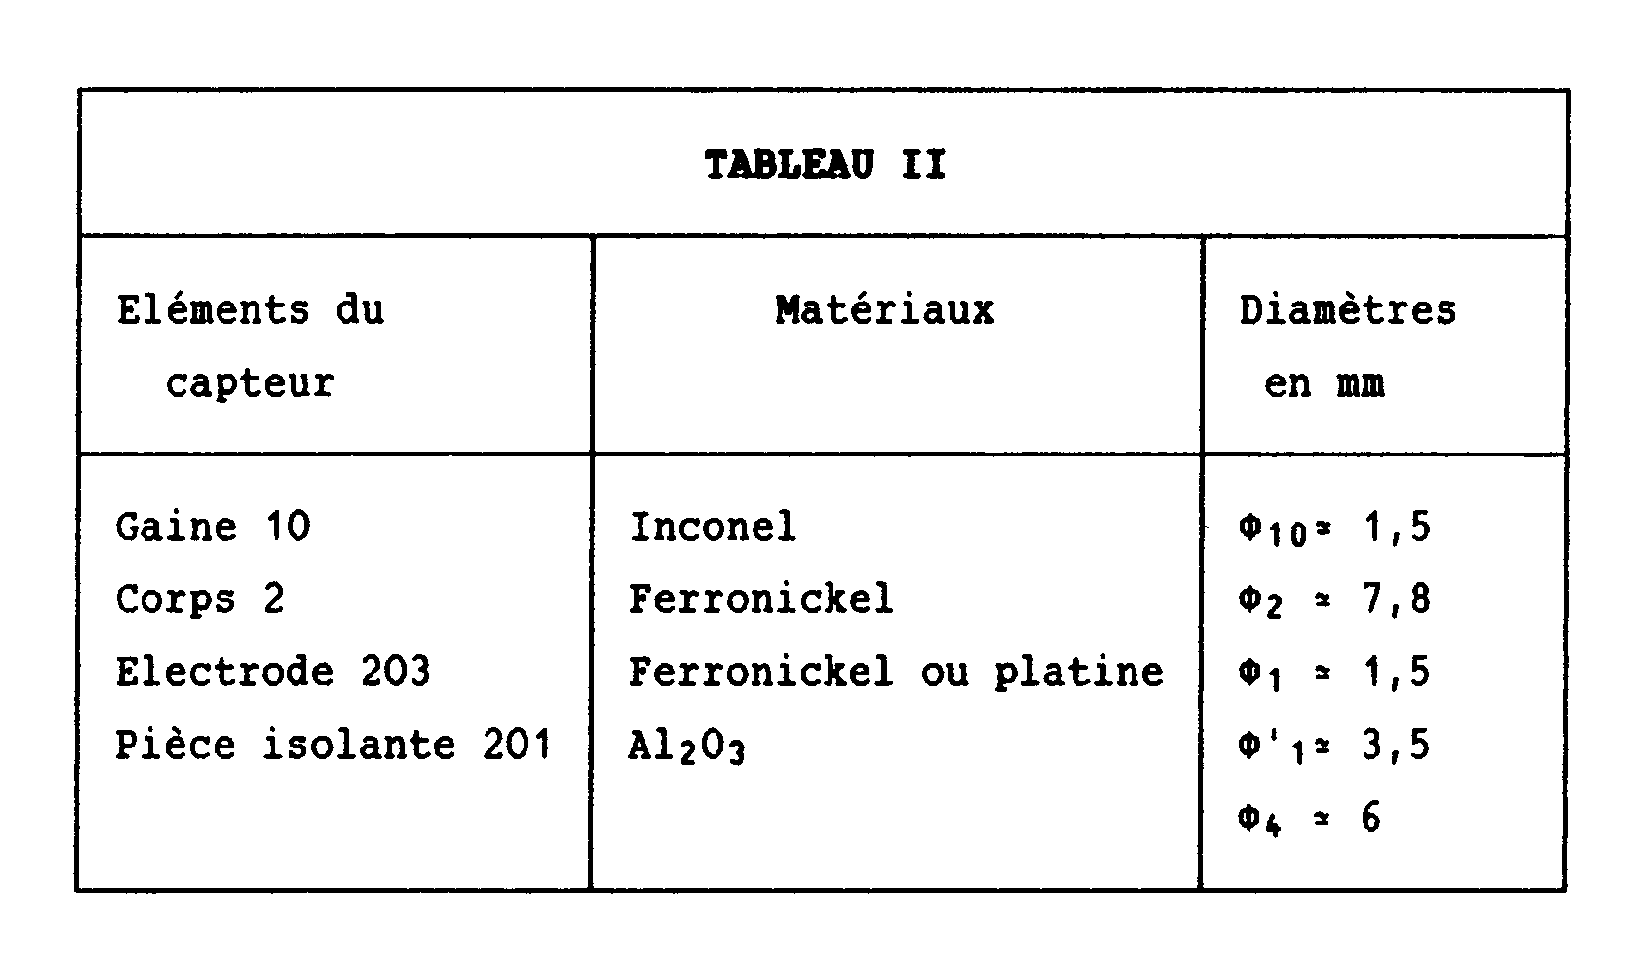
- Table II gives the dimensions of the diameters ⁇ and the materials of the different parts for implementing this sensor.
- the welds, solders, and metallizations are carried out with the same means as in Example I, and the dimensions l1 and l2 are identical.
- FIG. 3a shows an external longitudinal view of this sensor shown diagrammatically.
- this sensor comprises a sensor body 302, in the form of a ring, the external lateral surface of which is provided with a cutaway 314.
- the surface of the cutaway 314 is provided with a circular opening of diameter very slightly greater than the external diameter of the thermocouple sheath 10.
- a sleeve 312 of internal diameter slightly greater than that of the sheath 10 is fixed by the sealed weld 11 on this sheath and by the sealed weld 307 on the cutaway 314.
- a cap 313 applied to the rear face of the ring 302 seals this sensor body 302 in a sealed manner by means of the weld 306.
- FIG. 3a also shows the so-called insulating intermediate part 301 and the conductive surface 4.
- this sensor shows the insulating part 301, of revolution having an axial housing for the electrode 303 on which it is fixed by the solder 308; and the metal bar 304 in an axial housing of the electrode 303.
- this sensor in section along the axis FF of Figure 3b, this sensor includes the body of the sensor 302 provided with the cutaway 314, a radial opening perpendicular to the cutaway 314 to introduce the sheath 10 of the thermocouple 20 , 21 in such a way that the welding point 22 comes substantially to the center of symmetry of the device in coincidence with the end of the bar 304 on which this welding point is welded at 36.
- the interval between the different parts 304, 303, 301, 302, the cap 313 and the thermocouple can be favorably filled with a mineral insulating powder 39, for example the same as the mineral insulating 19, or one of the possible materials for constitute the mineral insulator 19.
- the dimension l1 is favorably 2mm.
- the external diameter ⁇ 4 of the insulating piece 301 is favorably 6mm and the external diameter ⁇ 2 of the sensor body of 7.8mm.
- This sensor can be used to measure the characteristics of a helicopter engine or a small plane, at temperatures of the order of 700 ° C.
- Table III gives an example of dimensions and materials for implementing the sensor described in this example III.
- thermocouple may use, to make the shielded thermocouple with mineral insulation, a THERMOCOAX brand transmission cable with reference 2ABI15 or 2 PRe Re 15 for example, of length l ⁇ 103 mm.
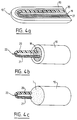
- This cable is partially shown in longitudinal section and in perspective in FIG. 4a. It favorably has a sheath 10 in Inconel (2ABI15) or in rhodium platinum (2 PRe Re 15) cylindrical, which contains two conductors 20 and 21 favorably in Chromel-Alumel (2ABI15), in nicrosil and nisil, or in platinum rhodium respectively, isolated from each other and isolated from the sheath by a compacted mineral insulation powder 19 which will preferably be chosen from MgO, HfO2, BN.
- the cable is terminated by a rounded part 10 ′ which corresponds to the welding point 22 of the two conductors.
- the sheath 10 is cut near the soldering point 22 to strip the conductors 20, 21 and the soldering point, over a length of about 3.5 mm, as is shown in perspective in Figure 4b.
- this plug will advantageously be produced by means of the sealing material described in patent FR 1590777 and which is composed of the sealing being carried out at a temperature of the order of 1000 ° C.
- the cable then has the appearance shown in perspective in Figure 4c.
- the sensor body, the insulating intermediate piece and the electrode, in each of the examples described, are placed in position and soldered relative to each other.
- the stripped conductors 20, 21 are introduced into the opening 109, 209 of the electrode 103, 203 and the welding point 22 is laser welded at point 6 of the front surface of the electrode, while the sheath 10 is fixed to the body of the sensor 2 by the laser welding 11.
- the welding point 22 is welded to the end of the bar 304 after the latter has been placed in the housing provided for this purpose in the electrode 303, and after the thermocouple sheath has been introduced into the axial housing of the body 302.
- the vacuum of the body 302 is filled with mineral insulating powder, for example MgO, and the cap 313 and the sleeve 312 are fixed by the laser welds 306, 307 and 11 respectively.
- the sheath 10 is also subject to the body 2 by the laser weld 11.
- the senor can be introduced into the opening 75 and fixed to the casing 72 by a weld 83 so that the conductive surface 4 is in alignment with the internal surface of the sensor.
- the senor can be introduced into the opening 75 all around which a bolt 80 is welded at 82. The sensor is then held in place by the locking screw 81 in the opening axial of which the sensor was previously introduced.
- the device according to the invention in a preferred embodiment will then comprise a circuit for controlling the speed of the rotor in order to obtain an optimal clearance between the casing and the blades as a function of the temperature.
- the electronic circuits associated with the sensor according to the invention are not described here as being part of known fields of electronics.
Landscapes
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Measurement Of Length, Angles, Or The Like Using Electric Or Magnetic Means (AREA)
- Testing Of Engines (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Description
- L'invention concerne un capteur capacitif pour la mesure en dynamique d'au moins deux caractéristiques d'une turbomachine, ce capteur comprenant une surface conductrice destinée à être fixée au carter au droit d'une rangée d'aubes tournantes pour former la première armature d'un condensateur dont la seconde armature est constituée successivement par chacune des extrémités des aubes tournantes lorsque ces extrémités passent à proximité de cette surface conductrice, ce capteur comprenant en outre un thermocouple en contact thermique avec la surface conductrice et comprenant un moyen d'interconnexion électrique pour relier cette surface conductrice à desdits premiers moyens de détection électrique pour mesurer les variations de la capacité du condensateur ainsi formé, et un moyen d'interconnexion électrique pour relier ce thermocouple à desdits seconds moyens de détection électrique pour mesurer la température du carter dans la région de fixation de ladite surface conductrice. Un tel capteur est divulgué par le document US-A-3 926 053.
- L'invention trouve son application notamment dans l'aéronautique. Dans ce domaine, des progrès considérables ont été obtenus au cours de ses dernières années dans la définition et la mise au point des turboréacteurs à hautes performances et à rendements élevés. Mais aujourd'hui, il devient de plus en plus difficile, vu le niveau déjà atteint, d'accroître encore le rendement de telles machines de façon notable, sauf en se penchant avec beaucoup de soin sur des points particuliers encore peu étudiés mais susceptibles de conduire à de nouvelles améliorations de rendement non négligeables.
- Ainsi, il est déjà connu de l'état de la technique que la grandeur du jeu entre l'extrémité des aubes et le carter d'une turbomachine est un paramètre important pour les performances d'un moteur.
- Un capteur capacitif est déjà connu du brevet GB-2 071 852. Ce capteur comprend une électrode présentant une surface conductrice circulaire et un connecteur qui s'étend de l'électrode vers l'extérieur du capteur et qui est enrobé par une graine métallique cylindrique dont il est séparé par un isolant minéral. L'électrode, le connecteur et la gaine sont maintenus par un manchon métallique cylindrique isolé de l'électrode par un manchon intermédiaire cylindrique en céramique. Un système de blindage du capteur est en outre prévu. Le manchon métallique est fixé sur le carter d'une turbomachine par une ouverture pratiquée dans la paroi de ce carter, au droit d'une rangée d'aubes du rotor, de manière telle que la surface conductrice de l'électrode est solidaire du carter et alignée avec la surface interne de ce dernier. Chaque extrémité d'aube forme avec la surface conductrice un condensateur dont la capacité est une fonction de la distance qui sépare cette extrémité d'aube de ladite surface conductrice. Le connecteur de ce capteur permet d'incorporer le condensateur ainsi constitué dans un circuit oscillant. La fréquence du signal de sortie de ce circuit oscillant est alors fonction de la capacité de ce condensateur, et donc fonction du jeu entre les extrémités d'aubes et le carter.
- Un autre capteur capacitif est aussi connu du brevet FR-2 506 023. Ce document décrit une application d'un tel capteur à la détermination de la vitesse d'une turbine. A cet effet, à un condensateur similaire au condensateur décrit plus haut est associé un élément selfique pour former un circuit résonnant. Ce circuit résonnant est couplé à un oscillateur dont il détermine la fréquence de fonctionnement de sorte que le signal de sortie de cet oscillateur est modulé en fréquence au rythme de passage des extrémités des aubes devant la surface conductrice du capteur.
- Le brevet GB-2 071 852 enseigne en outre que le signal de sortie d'un circuit oscillant incluant un capteur capacitif peut être utilisé pour piloter un système de contrôle asservi de manière à faire varier le diamètre interne effectif du carter et ainsi faire varier le jeu entre les extrémités d'aubes et le carter. Mais ce document n'enseigne pas comment ce résultat est obtenu.
- En fait, l'homme du métier sait bien que les turbomachines sont munies de durites qui s'enroulent autour du carter et qui sont destinées à la circulation d'un fluide pour réchauffer ou refroidir la turbine, en fonction non pas du régime réel du moteur, mais du régime théorique prévu par le plan de vol, et ainsi faire varier la dilatation du carter.
- Le problème technique posé est donc de pouvoir activer le système de refroidissement ou de réchauffement du carter non jas à partir d'un plan de vol nécessairement approximatif prévu à l'avance, mais par un asservissement piloté par une mesure qui dépend du régime réel du moteur, de façon à contrôler complètement la valeur du jeu entre extrémités d'aubes tournantes et carter.
- La solution à un tel problème permettra d'obtenir des grains en rendement tout à fait appréciables. En effet, il faut savoir qu'une perte de 1 % du rendement d'un moteur, dû au jeu entre aubes et carter, résulte en une augmentation de la consommation en carburant de l'ordre de 2 à 4 % selon le type de moteur.
- En effet, le problème de l'asservissement qui permet de commander la valeur du jeu entre une aube donnée et le carter n'est réellement bien posé que si l'on considère que l'évolution de ce jeu pendant le fonctionnement est essentiellement fonction de la température du point où est mesuré le jeu. La connaissance de la température en ce point précis constitue donc un élément essentiel
- Un dispositif pour réaliser à la fois une mesure de température et une mesure capacitive de distance, est déjà connu du brevet US-3 926 053. Ce dispositif inclut un capteur avec des moyens de détection de la température, et des moyens de détection de la distance entre une surface de référence et la surface tournante d'un rotor. La surface de référence est une électrode métallique fixée au carter d'une ultra-centrifugeuse, dans l'intervalle séparant le rotor du stator. Dans ce capteur, l'élément détecteur de température est un thermocouple disposé en contact thermique avec la face arrière de l'électrode, de manière à ce que la température et la distance mesurées concernent la même zone de la surface tournante. L'électrode métallique peut en outre être déplacée dans l'intervalle entre le carter et le rotor, au moyen d'un micromètre manuel, de manière à évaluer la température du rotor comme une fonction de la distance entre l'électrode et le rotor. La mesure de la distance se fait par la mesure de la capacité constituée par le rotor, l'intervalle et l'électrode. La mesure de la température, et la mesure de la capacité sont transportées respectivement par des lignes différentes vers les plots d'une prise multiple isolée électriquement et fixée mécaniquement sur la face arrière de l'électrode.
- Un des buts de l'invention est donc de proposer un tel capteur capable de fonctionner dans la gamme des températures qui règnent dans un turboréacteur, c'est-à-dire 600 à 750°C, et ceci avec un coût de fabrication raisonnable
- Selon l'invention, ce problème est résolu par un capteur tel que décrit dans le préambule, en outre caractérisé en ce que les moyens d'interconnexion électrique sont formés des propres conducteurs du thermocouple, ce thermocouple étant du type blindé à isolant minéral, dont le blindage est réalisé par une graine métallique cylindrique interrompue à proximité du point de soudure pour laisser les conducteurs et le point de soudure dénudés sur une petite longueur, et en ce que les moyens d'interconnexion électrique comportent en outre des moyens pour mettre le point de soudure du thermocouple en contact électrique et thermique avec la surface conductrice, lesdits moyens comprenant au moins une électrode métallique, avec laquelle le point de soudure dénudé du thermocouple est en contact électrique et thermique, et qui est munie d'une face avant plane coopérant avec la surface conductrice.
- Dans une forme préférentielle de réalisation de l'invention, ce capteur est caractérisé en ce qu'une pièce intermédiaire isolante en céramique est brasée de façon étanche sur l'électrode, et un corps de capteur métallique est brasé de façon étanche à la fois sur la gaine du thermocouple et sur la pièce isolante intermédiaire, le corps du capteur et la pièce intermédiaire étant munis de logements axiaux pour laisser passer la gaine du thermocouple.
- L'invention sera mieux comprise au moyen de la description suivante, illustrée par les figures annexées dont :
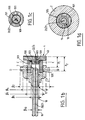
- la figure 1a qui montre un premier exemple de réalisation du capteur selon l'invention dans une vue longitudinale externe ;
- la figure 1b qui montre le même capteur en coupe longitudinale ;
- la figure 1c qui montre le même capteur en coupe transversale selon l'axe C-C de la figure 1b ;
- la figure 1d qui montre ce même capteur en coupe transversale selon l'axe D-D de la figure 1b ;
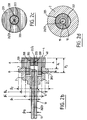
- la figure 2a qui montre un deuxième exemple de réalisation du capteur selon l'invention dans une vue longitudinale externe ;
- la figure 2b qui montre ce même capteur en coupe longitudinale ;
- la figure 2c qui montre ce même capteur en coupe transversale selon l'axe A-A de la figure 2b ;
- la figure 2d qui montre ce même capteur en coupe transversale selon l'axe B-B de la figure 2b ;
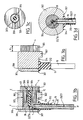
- la figure 3a qui montre un troisième exemple de réalisation du capteur selon l'invention, en vue longitudinale externe ;
- la figure 3b qui montre ce même capteur en coupe longitudinale ;
- la figure 3c qui montre ce même capteur en coupe transversale selon l'axe E-E de la figure 3b, et la figure 3d selon l'axe F-F ;
- la figure 4a qui montre un thermocouple standard avant son incorporation dans le capteur selon l'invention ;
- la figure 4b qui montre ce thermocouple dans une première étape de sa préparation en vue du montage dans le capteur ;
- la figure 4c qui montre ce thermocouple dans l'étape finale de sa préparation en vue du montage dans le capteur ;
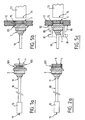
- la figure 5a qui montre schématiquement le capteur capacitif monté sur le carter d'une turbomachine ;
- les figures 5b, 5c qui montrent des exemples de réalisation d'un dispositif de fixation du capteur sur la paroi d'un carter.
- On rappelle d'abord qu'une turbomachine comprend en général au moins :
- une chambre de compression des gaz formée d'un carter ou stator muni d'aubes fixes dans lequel tourne une roue à aubes ou rotor. Les aubes fixes sont alternées avec les aubes tournantes, et l'extrémité de ces dernières se déplace à une distance de l'ordre de 1/10 de mm de la paroi interne du carter. Cette distance ou jeu des extrémités d'aubes tournantes est donc très critique. La température qui règne dans cette zone va de 500 à 750°C ;
- une chambre de combustion ou le combustible est injecté et brûlé ;
- une chambre de détente où les gaz brûlés comprimés sont acheminés vers la sortie de la turbine. Cette chambre comprend aussi, comme la chambre de combustion, un stator et un rotor à aubes. Mais les températures dans cette zone sont de l'ordre de 1300°C ;
- des systèmes de raidissement du rotor pour empêcher de trop grandes déformations ;
- des systèmes de durites qui s'enroulent à l'extérieur du stator pour la circulation de fluides de réchauffement ou refroidissement pilotée en fonction d'un plan de vol établi à l'avance.
- Le capteur selon l'invention est notamment prévu pour être utilisé dans une chambre de compression.
- Tel que représenté sur la figure 5a, le capteur selon l'invention comprend une surface conductrice 4, en contact thermique avec la soudure 22 d'un thermocouple 20, 21. Les conducteurs 20 et 21 du thermocouple sont blindés au moyen d'une gaine métallique cylindrique 10 dont ils sont séparés par un isolant minéral 19. Pour assurer l'étanchéité du câble blindé ainsi formé, l'extrémité de la gaine 10 est fermée par un bouchon 7, laissant passer l'extrémité des conducteurs 20, 21 du côté du point de soudure 22.
- Pour l'application à la détermination des caractéristiques d'une turbomachine, la surface conductrice 4 est disposée au droit d'une rangée d'aubes 73, au moyen d'une ouverture 76 pratiquée dans la paroi 72 du carter de la turbine. La surface conductrice 4 est en outre rendue solidaire de ce carter et disposée à l'alignement de sa surface interne, de telle manière que la distance d entre la surface conductrice 4 et l'extrémité 74 d'une aube tournante 73 soit identique à celle qui sépare le carter 72 de cette extrémité d'aube.
- La surface conductrice 4 définit alors avec l'extrémité d'une aube tournante, lorsque cette extrémité 74 passe à proximité de ladite surface, un condensateur dont la capacité est une fonction de la distance d.
- En reliant l'extrémité opposée à la soudure 22, d'un des conducteurs 20 ou 21 du thermocouple, à un circuit 70 similaire à l'un des circuits connus des brevets cités au titre de l'état de la technique GB-2 071 852 ou FR 2 506 023, ou à tout autre circuit oscillant équivalent, on peut obtenir en sortie dudit circuit 70 un signal S₁ qui est une fonction de la capacité du condensateur formé par l'extrémité d'aube 74 et la surface conductrice 4. Ce signal S₁ peut être traité, d'une façon connue des techniques de l'électronique, pour déterminer la distance d ou bien la vitesse de rotation de la roue de turbine.
- En reliant les extrémités opposées à la soudure 22 des deux conducteurs 20 et 21 du thermocouple à un circuit 71 connu des techniques de mesure de températures, on peut obtenir un signal S₂ qui est une fonction de la température de la surface conductrice 4 et par conséquent de la température du carter au voisinage de cette surface conductrice.
- Le dispositif selon l'invention permet donc de connaître à la fois, pour le même point du carter, tous les paramètres :
- jeu des extrémités d'aubes,
- vitesse du rotor,
- température du carter,
- A cet effet, il sera aussi particulièrement avantageux de disposer des capteurs selon l'invention à plusieurs emplacements différents de la turbomachine de manière à obtenir des informations aussi complètes que possible sur les conditions de fonctionnement du moteur. On disposera notamment ces capteurs à des endroits où le régime des gaz est différent, en sorte que les températures sont différentes ce qui entraîne une évolution différente du jeu entre extrémités d'aubes et carter.
- Dans le but de rendre le capteur selon l'invention apte à résoudre le problème de son fonctionnement à des températures aussi élevées que celles des carters de turbomachines, soit environ 500 à 750°C, il est proposé ci-après trois exemples de réalisation de ce capteur.
- L'ensemble des figures 1 illustre cet exemple I de réalisation.
- La figure 1a montre une vue longitudinale externe de ce capteur, représenté schématiquement. Tel que représenté sur cette figure 1a, ce capteur comprend un corps de capteur 2, soudé par une soudure 11 à la gaine cylindrique métallique 10, et une broche de raccordement 12, 13 des conducteurs protégés par la gaine aux circuits de mesures électriques 70 et 71. La broche de raccordement présente un boîtier 12 et des sorties 13.
- Ce capteur comprend également une tête d'électrode 103 présentant une surface circulaire plane 4 conductrice et une pièce intermédiaire d'isolement électrique 101.
- Toutes les pièces du capteur, en dehors de l'ensemble formé par les conducteurs du thermocouple, sont de révolution.
- Tel que représenté en coupe longitudinale schématique sur la figure 1b, ce capteur comprend :
- le corps du capteur 2, muni d'un logement axial pour la gaine métallique 10 du thermocouple 20, 21, et soudé par la soudure 11 à cette gaine ;
- la pièce intermédiaire isolante 101, par exemple en céramique, ici de forme annulaire pour laisser passer la gaine 10, et fixée au corps 2 par une brasure étanche 105, le corps 2 étant muni d'un évidement interne de diamètre légèrement supérieur au diamètre externe de l'anneau 101 ;
- l'électrode 103 munie d'un épaulement de diamètre légèrement inférieur au diamètre interne de l'anneau 101 et sur lequel est fixée la pièce intermédiaire isolante 101 par une brasure étanche 108, cette électrode 103 étant munie en outre d'une ouverture axiale 109 pour laisser passer les conducteurs 20, 21 du thermocouple, et présentant une surface conductrice 4 externe plane. L'électrode 103 peut être éventuellement munie d'une métallisation 40 de même surface que cette surface conductrice 4.
- des conducteurs 20, 21 en des matériaux aptes à former un thermocouple utilisable à des températures de l'ordre de 500 à 1000°C, dont le point de soudure 22 est fixé en 6 à l'alignement de la face externe de l'électrode 103 ; ces conducteurs étant noyés dans l'isolant minéral 19 et blindés par la gaine 10 à l'exception de leur extrémité voisine de leur point de soudure, laquelle est dénudée pour permettre son passage dans l'ouverture 109 et l'application du point de soudure 22 au point 6 où la température doit être mesurée, la gaine 10 étant obturée, du côté où les conducteurs sont dénudés, par un bouchon d'étanchéité 7.
- La figure 1c représente schématiquement une coupe transversale du capteur selon l'axe C-C. Selon cette coupe, on trouve la tête d'électrode 103 munie de l'ouverture 109 pour les conducteurs 20, 21 ; et la pièce intermédiaire isolante 101 fixée sur l'électrode 103 par la brasure étanche 108.
- La figure 1d représente schématiquement une coupe transversale du capteur selon l'axe D-D. Selon cette coupe, on trouve les conducteurs 20, 21 noyés dans l'isolant minéral 19 et blindés par la gaine 10 ; la pièce intermédiaire annulaire 101 isolante et le corps du capteur 2 fixé sur la pièce intermédiaire isolante par une brasure étanche 105.
- Le tableau I donne des dimensions des diamètres φ et des indications de matériaux appropriés à mettre en oeuvre ce capteur dans cet exemple de réalisation.
- Les soudure 11 et 6 sont de préférence réalisées au laser. Les brasures d'étanchéité 108 et 105 sont de préférence réalisées au moyen d'or (Au) ou d'argent-cuivre (Ag-Cu) qui sont aptes à former des brasures céramiques-métal étanches à très hautes températures. Quand elle existe, la métallisation 40 de la surface conductrice 4 est de préférence réalisée au moyen d'une couche de molymanganèse (Mo/Mn) couverte d'une couche de nickel (Ni), l'ensemble présentant une épaisseur de l'ordre de au moins 0,05 mm.
- Après le montage des différents éléments du capteur, les dimensions longitudinales sont de l'ordre de :
ℓ₁ ≃ 2,85 mm
ℓ₂ ≃ 3,85 mm. - Ce capteur peut être utilisé pour la mesure des caractéristiques de turbomachine à des températures de l'ordre de 500° à 650°C.
- L'ensemble des figures 2 illustre cet exemple de réalisation.
- La figure 2a montre une vue longitudinale externe de ce capteur, représenté schématiquement. Tel que représenté sur la figure 2a, ce capteur comprend le corps du capteur 2 monté sur la gaine 10 de manière identique à celle décrite dans l'exemple I et une broche de raccordement 12, 13 également identique.
- Dans ce second exemple, comme dans le premier, toutes les pièces du capteur, en dehors du thermocouple, sont de révolution.
- Tel que représenté en coupe longitudinale schématique sur la figure 2b ce capteur comprend :
- le corps du capteur 2 monté sur la gaine 10, comme il a été dit précédemment ;
- l'électrode 203, ici de forme annulaire, dont l'ouverture axiale 209 est prévue pour le passage des conducteurs 20, 21 du thermocouple ;
- la pièce intermédiaire isolante 201, qui présente ici un volume plus important que dans l'exemple 1, qui est fixée au corps 2 par la brasure étanche 205 et à l'électrode 203 par la brasure étanche 208 ;
- les conducteurs 20, 21 aptes à former un thermocouple dont le point de soudure 22 est fixé en 6 sur la face externe de l'électrode 203 ;
- la métallisation 40 qui couvre la face externe de l'électrode 203 et la face avant de la pièce isolante 101, pour former la surface conductrice 4. Cette métallisation 40 est, dans ce cas, nécessaire.
- Les autres éléments du capteur sont identiques à ceux de l'exemple I.
- Le capteur décrit dans ce second exemple de réalisation est prévu pour fonctionner à des températures comprises entre 650° et 800°C. Cet effet est obtenu par rapport à l'exemple 1, en prévoyant des éléments électrode et pièce intermédiaire isolante de formes différentes. En effet, ici, c'est l'électrode qui est annulaire et la pièce isolante qui présente un épaulement sur lequel s'appuie le corps du boîtier 2. Dans ces conditions, les surfaces de brasure entre la pièce intermédiaire et respectivement le corps du capteur et l'électrode, sont plus grandes et lesdites brasures sont plus étanches et supportent mieux les températures de fonctionnement élevées.
- Il suffit alors de former la surface conductrice 4 par métallisation des faces avant alignées des éléments 201 et 203.
- La figure 2c représente schématiquement une coupe transversale du capteur selon l'axe A-A. Selon cette coupe, on trouve l'électrode 203 munie de l'ouverture 209 pour les conducteurs 20, 21 ; la pièce intermédiaire isolante 201 fixée sur l'électrode par la brasure étanche 208.
- La figure 2d représente schématiquement une coupe transversale du capteur selon l'axe B-B. Selon cette coupe, on trouve les conducteurs 20, 21 noyés dans l'isolant minéral 19 et blindés par la gaine 10 ; la pièce intermédiaire isolante 201 et le corps du capteur 2 fixé sur cette dernière par la brasure étanche 205.
- Le tableau II donne des dimensions des diamètres φ et matériaux des différentes pièces pour une mise en oeuvre de ce capteur.
- Les soudures, brasures, et métallisations sont réalisées avec les mêmes moyens que dans l'exemple I, et les dimensions ℓ₁ et ℓ₂ identiques.
- L'ensemble des figures 3 illustre cet exemple de réalisation.
- La figure 3a montre une vue longitudinale externe de ce capteur représenté schématiquement. Tel que représenté sur cette figure 3a, ce capteur comprend un corps de capteur 302, en forme d'anneau dont la surface latérale externe est munie d'un pan coupé 314. La surface du pan coupé 314 est munie d'une ouverture circulaire de diamètre très légèrement supérieur au diamètre externe de la gaine 10 du thermocouple. Un manchon 312 de diamètre interne légèrement supérieur à celui de la gaine 10 est fixé par la soudure étanche 11 sur cette gaine et par la soudure étanche 307 sur le pan coupé 314. Un chapeau 313 appliqué sur la face arrière de l'anneau 302 vient fermer de façon étanche ce corps de capteur 302 au moyen de la soudure 306. La figure 3a montre encore la pièce dite intermédiaire isolante 301 et la surface conductrice 4.
- Tel que représenté en coupe longitudinale schématique le capteur de cet exemple III comprend :
- le corps du capteur 302 métallique, muni du pan coupé 314, et du logement pour la gaine métallique 10 du thermocouple 20/21 ;
- le manchon métallique 312 fixé par la soudure 11 à cette gaine 10 et par la soudure 307 au pan coupé 314 ;
- le chapeau 313 fixé au corps du capteur par la soudure 306 ;
- la pièce intermédiaire isolante 301 de révolution, par exemple en céramique présentant un épaulement de diamètre légèrement inférieur au diamètre interne de l'anneau formant le corps du capteur 302, cette pièce intermédiaire isolante étant fixée au corps du capteur par une brasure étanche 305 ; cette pièce intermédiaire isolante présentant encore un évidement axial pour recevoir l'électrode 303 ;
- l'électrode 303 de révolution de diamètre externe légèrement inférieur au diamètre interne du logement axial de la pièce isolante intermédiaire 301, l'électrode 303 et la pièce intermédiaire isolante 301 étant fixée l'une à l'autre par une brasure étanche 308 de manière telle que leurs faces avant sont alignées ; l'électrode 303 présentant en outre un évidement axial pour recevoir un barreau métallique 304 ;
- le barreau métallique 304 choisi de préférence du même métal que celui qui forme la gaine du thermocouple, qui s'étend du point de soudure 22 du thermocouple jusqu'à l'électrode 303, et qui permet ainsi d'assurer le contact thermique entre le point de soudure 22 du thermocouple, soudé en 36 sur le barreau 304, et la surface conductrice 4 ;
- la surface conductrice 4 formée par une métallisation 40 réalisée en surface des faces avant alignées des pièces 301 et 303 ;
- le thermocouple 20, 21, sa gaine 10 et son isolant minéral 19 sont identiques aux cas des exemples I et II.
- Tel que représenté sur la figure 3c en coupe selon l'axe E-E de la figure 3b, ce capteur montre la pièce isolante 301, de révolution présentant un logement axial pour l'électrode 303 sur laquelle elle est fixée par la brasure 308 ; et le barreau métallique 304 dans un logement axial de l'électrode 303.
- Tel que représenté sur la figure 3d, en coupe selon l'axe F-F de la figure 3b, ce capteur comprend le corps du capteur 302 muni du pan coupé 314, une ouverture radiale perpendiculaire au pan coupé 314 pour introduire la gaine 10 du thermocouple 20, 21 de telle manière que le point de soudure 22 vienne sensiblement au centre de symétrie du dispositif en coïncidence avec l'extrémité du barreau 304 sur laquelle ce point de soudure est soudé en 36.
- L'intervalle entre les différentes pièces 304, 303, 301, 302, le chapeau 313 et le thermocouple peut être favorablement empli avec un isolant minéral en poudre 39, par exemple le même que l'isolant minéral 19, ou un des matériaux possibles pour constituer l'isolant minéral 19.
- La dimension ℓ₁ est favorablement de 2mm. Le diamètre externe φ₄ de la pièce isolante 301 est favorablement de 6mm et le diamètre externe φ₂ du corps du capteur de 7,8mm.
- Ce capteur peut être utilisé pour la mesure des caractéristiques d'un moteur d'hélicoptère ou d'un petit avion, à des températures de l'ordre de 700°C.
- Le tableau III donne un exemple de dimensions et matériaux pour mettre en oeuvre le capteur décrit dans cet exemple III.
- On notera que les dimensions qui ne sont pas données ne sont pas critiques.
- Dans chacun de ces exemples de réalisation on pourra utiliser, pour réaliser le thermocouple blindé à isolant minéral, un câble de transmission de la marque THERMOCOAX de référence 2ABI15 ou 2 PRe Re 15 par exemple, de longueur ℓ ≃ 10³ mm.
- Ce câble est partiellement représenté en coupe longitudinale et en perspective sur la figure 4a. Il présente favorablement une gaine 10 en Inconel (2ABI15) ou en platine rhodié (2 PRe Re 15) cylindrique, qui contient deux conducteurs 20 et 21 favorablement en Chromel-Alumel (2ABI15), en nicrosil et nisil, ou en platine-platine rhodié respectivement, isolés entre eux et isolés de la gaine par une poudre d'isolant minéral 19 compactée qui sera choisie de préférence parmi MgO, HfO₂, BN.
- Le câble est terminé par une partie arrondie 10′ qui correspond au point de soudure 22 des deux conducteurs.
- Pour l'utilisation aux fins de l'invention, la gaine 10 est découpée à proximité du point de soudure 22 pour dénuder les conducteurs 20, 21 et le point de soudure, sur une longueur d'environ 3,5 mm, comme il est montré en perspective sur la figure 4b.
- Puis la gaine est obturée de façon étanche, au niveau de la découpe, par un bouchon 7. Pour les fins de l'invention, ce bouchon sera avantageusement réalisé au moyen du matériau de scellement décrit dans le brevet FR 1590777 et qui est composé de

le scellement étant effectué à une température de l'ordre de 1000°C. Le câble présente alors l'aspect montré en perspective sur la figure 4c. - Selon l'invention, le corps du capteur, la pièce intermédiaire isolante et l'électrode, dans chacun des exemples décrits, sont mis en position et brasés relativement les uns aux autres. Puis dans les exemples I et II, les conducteurs 20, 21 dénudés sont introduits dans l'ouverture 109, 209 de l'électrode 103, 203 et le point de soudure 22 est soudé au laser au point 6 de la surface avant de l'électrode, tandis que la gaine 10 est assujettie au corps du capteur 2 par la soudure laser 11. Dans l'exemple III, le point de soudure 22 est soudé à l'extrémité du barreau 304 après la mise en place de ce dernier dans le logement prévu à cet effet dans l'électrode 303, et après que la gaine du thermocouple ait été introduite dans le logement axial du corps 302. Puis le vide du corps 302 est empli de poudre d'isolant minéral, par exemple MgO, et le chapeau 313 et le manchon 312 sont fixés par les soudures lasers respectivement 306, 307 et 11. Dans les exemples I et II, la gaine 10 est également assujettie au corps 2 par la soudure laser 11.
- Enfin la face avant des différents capteurs est munie si nécessaire de la métallisation 40.
- Pour la mise en place du capteur sur le carter 72 de la turbine, il est prévu dans la paroi de ce dernier des petites ouvertures circulaires 75 de diamètre légèrement supérieur à φ₄.
- Tel que représenté en coupe partielle sur la figure 5b, le capteur peut être introduit dans l'ouverture 75 et fixé au carter 72 par une soudure 83 de telle manière que la surface conductrice 4 soit à l'alignement de la surface interne du capteur.
- Tel que représenté en coupe partielle sur la figure 5c, le capteur peut être introduit dans l'ouverture 75 tout autour de laquelle est soudé en 82 un boulon 80. Le capteur est alors maintenu en place par la vis de blocage 81 dans l'ouverture axiale de laquelle le capteur a été préalablement introduit.
- Des différents exemples de réalisation décrits, il ressort que les moyens permettant de mettre en oeuvre la réalisation d'un capteur selon l'invention sont d'une façon générale :
- 1° un thermocouple 20, 21, de préférence muni d'une gaine 10 dont il est isolé par un isolant minéral 19, et dénudé pour laisser libre le point de soudure 22 des conducteurs 20, 21 ;
- 2° une surface conductrice 4 pour réaliser une des armatures du condensateur dont l'autre armature est l'extrémité d'une aube tournante de la turbomachine, surface conductrice qui est par ailleurs en contact électrique et thermique avec le point de soudure 22 du thermocouple 20, 21 ;
- 3° des moyens pour réaliser le contact électrique et thermique entre le point de soudure 22 du thermocouple 20,21 et la surface conductrice 4, moyens qui comprennent au moins l'électrode 103, 203, 303, et selon le cas, ou bien une ouverture 109, 209 dans l'électrode 103, 203 avec soudure 6 du point de soudure 22 sur la face avant de l'électrode, ou bien un barreau 304 dont une extrémité est en contact thermique avec l'électrode 303 avec soudure 36 du point de soudure 22 à l'autre extrémité du barreau 304.
- 4° un corps de capteur métallique (2,302) qui présente une ouverture pour le passage de la gaine 10 du thermocouple 20, 21, fixé de façon étanche à cette gaine ;
- 5° une pièce intermédiaire isolante (10,20,30) fixée de façon étanche d'une part au corps du capteur (2,302) et d'autre part à l'électrode 103,203,303 ;
- 6° des circuits de mesure de la capacité du condensateur et de la température de la surface conductrice, raccordés aux extrémités libres des conducteurs 20, 21 du thermocouple.
- Le dispositif selon l'invention dans une réalisation préférentielle comprendra alors un circuit d'asservissement de la vitesse du rotor pour obtenir un jeu optimal entre carter et aubes en fonction de la température. Les circuits électroniques associés au capteur selon l'invention ne sont pas décrits ici comme faisant partie de domaines connus de l'électronique.


qui sont déterminants pour élaborer un système d'asservissement permettant d'améliorer nettement réellement le rendement du moteur.
Claims (10)
- Capteur capacitif pour la mesure en dynamique d'au moins deux caractéristiques d'une turbomachine, ce capteur comprenant une surface conductrice (4) destinée à être fixée au carter au droit d'une rangée d'aubes tournantes (73) pour former la première armature d'un condensateur dont la seconde armature est constituée successivement par chacune des extrémités (74) des aubes tournantes lorsque ces extrémités passent à proximité de cette surface conductrice, ce capteur comprenant en outre un thermocouple en contact thermique avec la surface conductrice (4) et comprenant un moyen d'interconnexion électrique pour relier cette surface conductrice à desdits premiers moyens de détection électrique pour mesurer les variations de la capacité du condensateur (4, 74) ainsi formé, et un moyen d'interconnexion électrique pour relier ce thermocouple à desdits seconds moyens de détection électrique pour mesurer la température du carter dans la région de fixation de ladite surface conductrice, caractérisé en ce que les moyens d'interconnexion électrique sont formés des propres conducteurs (20, 21) du thermocouple, ce thermocouple étant du type blindé à isolant minéral (19), dont le blindage est réalisé par une gaine métallique cylindrique (10) interrompue à proximité du point de soudure (22) pour laisser les conducteurs et le point de soudure dénudés sur une petite longueur, et en ce que les moyens d'interconnexion électrique comportent en outre des moyens pour mettre le point de soudure du thermocouple en contact électrique et thermique avec la surface conductrice (4), lesdits moyens comprenant au moins une électrode métallique (103, 203, 303), qui est munie d'une face avant plane coopérant avec la surface conductrice (4), avec laquelle le point de soudure (22) dénudé du thermocouple est en contact électrique et thermique.
- Capteur selon la revendication 1, caractérisé en ce qu'une pièce intermédiaire isolante (101, 201, 301) en céramique est brasée de façon étanche sur l'électrode, et un corps de capteur (2) métallique est brasé de façon étanche à la fois sur la gaine (10) du thermocouple et sur la pièce isolante intermédiaire (101, 201, 301), le corps du capteur et la pièce intermédiaire étant munis de logements pour laisser passer la gaine du thermocouple.
- Capteur selon la revendication 2, caractérisé en ce que l'électrode (103) est munie d'une ouverture axiale pour passer l'extrémité des conducteurs du thermocouple et en ce que le point de soudure (22) du thermocouple est fixé à l'alignement de la face avant plane de l'électrode et sur cette face avant plane, et en ce que le logement du corps (2) du capteur pour la gaine est axial, et cette dernière fixée au corps par une soudure étanche.
- Capteur selon la revendication 3, caractérisé en ce que la pièce intermédiaire isolante (101) présente une forme annulaire, de diamètre interne légèrement supérieur au diamètre externe de la gaine du thermocouple, en ce qu'elle est fixée d'une part sur un épaulement de l'électrode (103), cet épaulement présentant un diamètre externe légèrement inférieur au diamètre interne de la pièce isolante annulaire, et en ce qu'elle est fixée d'autre part dans un logement interne du corps de capteur qui présente un diamètre légèrement supérieur au diamètre externe de la pièce isolante annulaire, la face avant plane de l'électrode formant la surface conductrice, éventuellement couverte d'une métallisation.
- Capteur selon la revendication 3, caractérisé en ce que la pièce intermédiaire isolante (201) est de révolution, présentant un logement axial de diamètre légèrement supérieur au diamètre externe de la gaine, présentant une partie de diamètre externe égal à celui de la surface conductrice (4) et présentant une partie formant un épaulement de diamètre externe intermédiaire, en ce que l'électrode (203) est de forme annulaire de diamètre externe légèrement inférieur au diamètre interne de la pièce isolante, en ce que le corps du capteur (2) est de révolution et présente un logement axial de diamètre interne légèrement supérieur à celui de l'épaulement de la pièce isolante (201), et en ce que le corps du capteur est fixé par son logement sur l'épaulement de la pièce intermédiaire, cette dernière étant fixée par son logement axial sur la surface externe de l'électrode de manière telle que les faces avant de l'électrode et de la pièce isolante sont à l'alignement et sont munies d'une métallisation pour former la surface conductrice.
- Capteur selon la revendication 2, caractérisé en ce que l'électrode (303) est munie d'un logement axial, disposé du côté opposé à la surface plane portant la surface conductrice (4), logement approprié à recevoir une extrémité d'un barreau (304) métallique et en ce que le point de soudure (22) du thermocouple est fixé à l'autre extrémité du barreau métallique.
- Capteur selon la revendication 6, caractérisé en ce que l'électrode (303), son logement axial et le barreau métallique (304) sont de révolution, le diamètre externe du barreau étant légèrement inférieur au diamètre interne du logement de l'électrode, en ce que la pièce intermédiaire isolante (301) est de révolution présentant un logement axial de diamètre légèrement supérieur au diamètre externe de l'électrode, une partie de diamètre externe égal à celui de la surface conductrice et présentant une partie formant un épaulement de diamètre externe intermédiaire, en ce que le corps du capteur (302) est annulaire et présente un logement axial de diamètre interne légèrement supérieur au diamètre intermédiaire de la pièce intermédiaire isolante, en ce que le corps du capteur comprend en outre une ouverture circulaire radiale, pratiquée perpendiculairement à un méplat latéral (314), de diamètre légèrement supérieur à celui de la gaine (10), en ce que le corps du capteur est fixé par son logement sur l'épaulement de la pièce intermédiaire, cette dernière étant fixée par son logement axial sur la surface externe de l'électrode de manière telle que la surface avant de l'électrode et de la pièce isolante sont à l'alignement et sont munies d'une métallisation pour former la surface conductrice, en ce que la gaine du thermocouple étant introduite dans l'ouverture radiale du corps, le point de soudure (22) du thermocouple étant fixé sur une des extrémités (16) du barreau (304) et l'autre extrémité du barreau étant en place dans le logement axial de l'électrode (303), un chapeau de fermeture (313) est fixé de manière étanche sur la face du corps opposée à la surface conductrice et la gaine du thermocouple est maintenue par un manchon fixé à la fois à la gaine et au corps de manière étanche, et en ce que la partie creuse du corps du capteur est emplie d'isolant (39) minéral en poudre.
- Capteur selon l'une des revendications 2 à 7, caractérisé en ce que le corps du capteur (2) est en ferro-nickel, la pièce isolante (101, 201, 301) est en alumine et l'électrode (103, 203, 303) en un matériau choisi entre le ferro-nickel et le platine, la métallisation (4) lorsqu'elle existe ou la surface conductrice lorsqu'elle est constituée par une métallisation est une couche de molymanganèse surmontée d'une couche de nickel, le barreau lorsqu'il existe est en Inconel ou en Platine-Rhodié, en ce que les brasures étanches sont choisies parmi l'or et l'argent-cuivre, et en ce que les fixations étanches du corps du capteur sur la gaine et du point de soudure du thermocouple sur l'électrode ou le barreau sont du type soudure au laser, ainsi que les soudures du chapeau et du manchon sur le corps lorsque ces pièces existent.
- Capteur selon la revendication 8, caractérisé en ce que la gaine du thermocouple (40) est en Inconel ou en Platine-Rhodié, l'isolant minéral (19) du thermocouple ou du capteur (39) est choisi parmi MgO, HfO₂ ou NB, et les conducteurs du thermocouple sont respectivement choisis parmi le Nicrosil-Nisil, le platine-platine rhodié, le Chromel-Alumel.
- Procédé de mesure des caractéristiques d'une turbomachine, mettant en oeuvre un capteur selon l'une des revendications 1 à 9, comprenant les étapes de :- fixation du capteur dans un logement pratiqué dans la paroi du carter de la turbine au droit d'une rangée d'aubes tournantes, au moyen d'un manchon, par le moyen de vis et d'écrou, ou par le moyen de soudures ;- raccordement d'au moins un conducteur du thermocouple à un circuit électrique fournissant un signal fonction de la capacité qui existe entre la surface conductrice et chacune des extrémités d'aubes lorsque ces dernières passent à proximité de cette surface ;- raccordement des deux conducteurs du thermocouple à un circuit électrique fournissant un signal fonction de la température de la surface conductrice du capteur ;- traitement électronique de ces signaux pour fournir un signal de commande d'un dispositif d'asservissement permettant de faire varier la température du carter.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8803939A FR2629196B1 (fr) | 1988-03-25 | 1988-03-25 | Capteur capacitif |
| FR8803939 | 1988-03-25 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0334441A1 EP0334441A1 (fr) | 1989-09-27 |
| EP0334441B1 true EP0334441B1 (fr) | 1993-01-13 |
Family
ID=9364643
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89200688A Expired - Lifetime EP0334441B1 (fr) | 1988-03-25 | 1989-03-20 | Capteur capacitif |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4950084A (fr) |
| EP (1) | EP0334441B1 (fr) |
| JP (1) | JP2726485B2 (fr) |
| CA (1) | CA1307322C (fr) |
| DE (1) | DE68904334T2 (fr) |
| FR (1) | FR2629196B1 (fr) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5359491A (en) * | 1991-11-27 | 1994-10-25 | U.S. Philips Corporation | Capacitive sensor comprising a conductive front surface for forming a capacitor plate, and a coaxial cable shielded by a mineral insulator |
| US5363051A (en) * | 1992-11-23 | 1994-11-08 | The United States Of America As Represented By The Administrator Of The National Aeronautics And Space Administration | Steering capaciflector sensor |
| DE4442238C1 (de) * | 1994-11-28 | 1996-04-04 | Precitec Gmbh | Verfahren zur thermischen Bearbeitung eines Werkstücks, insbesondere mittels Laserstrahlung |
| GB9608111D0 (en) * | 1996-04-19 | 1996-06-26 | Bicc Plc | Gap Measurement Device |
| FR2750489B1 (fr) * | 1996-06-26 | 1998-08-28 | Philips Electronics Nv | Dispositif du type capteur capacitif composite |
| GB2406381B (en) * | 2003-09-27 | 2005-10-12 | Future Technology | Sensors |
| GB2416848A (en) * | 2004-07-30 | 2006-02-08 | Rolls Royce Plc | Capacitive measurement of rotor blade speed and vibration |
| JP4736693B2 (ja) * | 2005-10-12 | 2011-07-27 | 株式会社Ihi | 膜厚計測装置及び方法 |
| US7810993B2 (en) * | 2007-02-06 | 2010-10-12 | Chevron U.S.A. Inc. | Temperature sensor having a rotational response to the environment |
| GB0713108D0 (en) * | 2007-07-06 | 2007-08-15 | Rolls Royce Plc | Displacement measurement arrangement |
| DE102007051027A1 (de) * | 2007-10-25 | 2009-04-30 | Mtu Aero Engines Gmbh | Strömungsmaschine, Spaltmesssystem und Verfahren zum Ermitteln eines Rotorspaltes |
| DE102008006833A1 (de) * | 2008-01-30 | 2009-08-06 | Mtu Aero Engines Gmbh | Sonde für eine kapazitive Sensoreinrichtung und Spaltmesssystem |
| US8093913B2 (en) | 2008-04-24 | 2012-01-10 | Ihi Corporation | Film thickness measurement device and method |
| FR2948997B1 (fr) | 2009-08-07 | 2012-04-20 | Nanotec Solution | Capteur de pression capacitif integrant une mesure de temperature compatible avec les milieux chauds. |
| US9417048B2 (en) * | 2012-10-31 | 2016-08-16 | General Electric Company | Capacitive sensor device and method of manufacture |
| US10260980B2 (en) * | 2013-09-27 | 2019-04-16 | Rosemount Inc. | Pressure sensor with mineral insulated cable |
| GB2522210B (en) | 2014-01-16 | 2018-10-10 | Weston Aerospace Ltd | Engine probe |
| US10465553B2 (en) | 2017-06-06 | 2019-11-05 | General Electric Company | Sheathing for fluid probe |
| GB2579671B (en) * | 2018-12-12 | 2022-12-14 | Weston Aerospace Ltd | A probe for monitoring a moving engine element |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1040804B (de) * | 1955-02-25 | 1958-10-09 | Siemens Ag | Luftspaltmesseinrichtung |
| DE1004387B (de) * | 1955-08-29 | 1957-03-14 | Siemens Ag | Einrichtung zur induktiven Messung des Radial- oder Axialspieles rotierender Maschinen, insbesondere von Dampfturbinen |
| US2842738A (en) * | 1956-04-05 | 1958-07-08 | Ford Motor Co | Capacitance probe |
| US3391576A (en) * | 1965-03-13 | 1968-07-09 | Hitachi Ltd | Thermometric device for rotating structures |
| IT992864B (it) * | 1972-08-22 | 1975-09-30 | Maschf Augsburg Nuernberg Ag | Apparato per determinare senza contatto esattamente e continua mente la temperatura di superfici |
| US4063167A (en) * | 1976-06-07 | 1977-12-13 | Avco Corporation | Blade tip clearance measuring apparatus |
| US4130019A (en) * | 1977-06-09 | 1978-12-19 | Nitschke John Stephen | Self-compensating thermocouple reading circuit |
| GB2071852A (en) * | 1980-03-12 | 1981-09-23 | Rolls Royce | Capacitance frequency modulation probe for blade tip clearance measurement |
| DE3433351C1 (de) * | 1984-09-11 | 1986-01-02 | MTU Motoren- und Turbinen-Union München GmbH, 8000 München | Kapazitives Messsystem zur Messung des Abstandes zwischen zwei relativ zueinander beweglichen Teilen |
| DE3617373A1 (de) * | 1986-05-23 | 1987-11-26 | Mtu Muenchen Gmbh | Kapazitives messsystem |
-
1988
- 1988-03-25 FR FR8803939A patent/FR2629196B1/fr not_active Expired - Lifetime
-
1989
- 1989-03-16 US US07/324,471 patent/US4950084A/en not_active Expired - Fee Related
- 1989-03-20 DE DE8989200688T patent/DE68904334T2/de not_active Expired - Fee Related
- 1989-03-20 EP EP89200688A patent/EP0334441B1/fr not_active Expired - Lifetime
- 1989-03-24 JP JP1070780A patent/JP2726485B2/ja not_active Expired - Lifetime
- 1989-03-29 CA CA000594959A patent/CA1307322C/fr not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US4950084A (en) | 1990-08-21 |
| DE68904334T2 (de) | 1993-07-29 |
| CA1307322C (fr) | 1992-09-08 |
| EP0334441A1 (fr) | 1989-09-27 |
| FR2629196B1 (fr) | 1991-05-31 |
| JP2726485B2 (ja) | 1998-03-11 |
| DE68904334D1 (de) | 1993-02-25 |
| FR2629196A1 (fr) | 1989-09-29 |
| JPH01277604A (ja) | 1989-11-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0334441A1 (fr) | Capteur capacitif | |
| FR2750489A1 (fr) | Dispositif du type capteur capacitif composite | |
| FR2662807A1 (fr) | Appareil electrique de mesure de jeu de type capacitif. | |
| FR2750490A1 (fr) | Dispositif du type capteur capacitif integre | |
| CA2056170A1 (fr) | Detonateur pyrotechnique a connexions coaxiales | |
| FR2700130A1 (fr) | Procédé de fabrication d'un rotor monobloc à aubes creuses et rotor monobloc à aubes creuses. | |
| EP0544367B1 (fr) | Capteur capacitif ayant une face avant conductrice pour former une armature de condensateur, et un câble coaxial blindé à isolant minéral | |
| FR2835609A1 (fr) | Capteur de temperature a thermistance et son procede de fabrication | |
| FR2557689A1 (fr) | Initiateur pyrotechnique utilisant une prise coaxiale | |
| FR2820551A1 (fr) | Bougie d'allumage et procede pour sa fabrication | |
| FR3012169A1 (fr) | Pale instrumentee | |
| EP0027070A1 (fr) | Tête de couplage opto-électronique, et procédé de montage d'une telle tête | |
| CA2021836C (fr) | Electrode pour torche de travail, a l'arc plasma, et torche correspondante | |
| FR2893195A1 (fr) | Bougie d'allumage comportant un blindage pour l'electrode de masse | |
| FR2884063A1 (fr) | Bougie d'allumage pour un moteur a combustion interne | |
| FR2489066A1 (fr) | Bougies incandescentes pour moteurs diesel | |
| FR2712423A1 (fr) | Bobine de Rogowski utilisable dans une installation électrique avec enveloppe métallique à la terre et procédé de fabrication d'une telle bobine. | |
| FR2865264A1 (fr) | Bougie de prechauffage et procede de fabrication d'une telle bougie | |
| EP3136570B1 (fr) | Ensemble comprenant un dispositif de connexion et un organe d'étanchéité | |
| EP0044790A1 (fr) | Sonde d'analyse de gaz | |
| EP0290341B1 (fr) | Collecteur pour machine électrique tournante et procédé de fabrication de ce collecteur | |
| FR3040214A1 (fr) | Capteur de mesure a support de composant electrique pour vehicule automobile | |
| EP3136571B1 (fr) | Dispositif de detection de position destine a etre monte dans un boitier qui comprend une machine electrique et un dispositif electronique de commande de la machine electrique | |
| FR2862445A1 (fr) | Bougie d'allumage possedant une pluralite d'electrodes centrales | |
| WO2022017850A9 (fr) | Capteur capacitif haute temperature |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB |
|
| 17P | Request for examination filed |
Effective date: 19900322 |
|
| 17Q | First examination report despatched |
Effective date: 19910521 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: ALBIJAT, SAMIN Inventor name: RODRIGUES, CARLOS Inventor name: BAILLEUL, GILLES |
|
| REF | Corresponds to: |
Ref document number: 68904334 Country of ref document: DE Date of ref document: 19930225 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930330 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19990119 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990312 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19990317 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000320 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010103 |