EP0307282B1 - Lest pour cuve de lave-linge, et procédé de fabrication de ce lest - Google Patents
Lest pour cuve de lave-linge, et procédé de fabrication de ce lest Download PDFInfo
- Publication number
- EP0307282B1 EP0307282B1 EP19880402185 EP88402185A EP0307282B1 EP 0307282 B1 EP0307282 B1 EP 0307282B1 EP 19880402185 EP19880402185 EP 19880402185 EP 88402185 A EP88402185 A EP 88402185A EP 0307282 B1 EP0307282 B1 EP 0307282B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ballast
- concrete
- deformable
- piece
- tub
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06F—LAUNDERING, DRYING, IRONING, PRESSING OR FOLDING TEXTILE ARTICLES
- D06F37/00—Details specific to washing machines covered by groups D06F21/00 - D06F25/00
- D06F37/26—Casings; Tubs
- D06F37/265—Counterweights mounted to the tub; Mountings therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/14—Producing shaped prefabricated articles from the material by simple casting, the material being neither forcibly fed nor positively compacted
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B11/00—Apparatus or processes for treating or working the shaped or preshaped articles
- B28B11/003—Apparatus or processes for treating or working the shaped or preshaped articles the shaping of preshaped articles, e.g. by bending
Definitions
- the present invention relates to a ballast for a washing machine tank and to a method for manufacturing this ballast.
- a “tub - laundry drum - driving device” assembly In a washing machine, a “tub - laundry drum - driving device” assembly often constitutes a mobile unit, resiliently suspended in a body. During the operation of the washing machine, this mobile assembly oscillates not only along vertical planes but also along horizontal planes. To avoid shocks between the bodywork and this mobile assembly, clearance spaces are usually left between them. To reduce the size of these clearance spaces, weights are mounted on the two end flanges of the washing machine tub to lower the resonant frequency of this mobile assembly and reduce the amplitude of the oscillations.
- the weights mounted on tanks forming part of their movable assemblies usually have a flat outer surface and parallel to a flat inner surface applied against the surfaces of the end flanges and these tanks.
- the points of the ends of the weights with planar external surface have circular trajectories having radii with respect to the center of the tanks, larger than the radii of the circular trajectories of the points found in the middle of this outer surface of these weights.
- Clearances between these mobile assemblies and the bodies of these known washing machines are generally provided so that the distances between these bodies and the centers of the tanks of these washing machines are greater than the radii of the circular paths of these end points. of these weights. It appears that the bodies of known washing machines are usually bulky or bulky.
- Patent CH-A-246,971 describes a liquid stabilizer (or ballast) placed, not on the flanges of a cylindrical tank of a washing machine with horizontal axis, but on the upper part of a frustoconical tank of a washing machine with an inclined axis, this liquid stabilizer having in particular a curved external surface.
- Patent DE-A-2 937 704 is also known, which relates to the manufacture of a concrete element having a flat bottom surface and a concave upper surface obtained by stamping.
- the aim of the present invention is to avoid these drawbacks, which makes it possible to produce economic weights for washing machine tanks which favor a maximum reduction in the size of the clearance spaces between the body of this washing machine and the mobile assembly of that -ci, in order to have a body less bulky than that of a known equivalent washing machine.
- the present invention also relates to a process for manufacturing this ballast.
- a ballast for a washing machine tank having a projecting rim, has the characteristics which are set out in the characterizing part of claim 3.
- a known washing machine 1 comprises (FIG. 1) a bodywork 2, a tank 3, a laundry drum 4 rotating around an axis 5.
- the tank 3, the drum 4 and not shown drive devices form an assembly mobile 6 which oscillates during the operation of the washing machine 1, along horizontal planes, one of which is represented by the drawing plane and in directions F1 and F2, and along vertical planes which are planes perpendicular to the drawing plane.
- weights 7 and 8 are mounted on the two end flanges of the tank 3. These weights 7 and 8 have respectively outer surfaces 9 and 10 which are plane with their surfaces flat interior 11 and 12 which are applied against the end flanges of the tank 3.
- the trajectories of the points of the ends 14, 15 of ballast 7 and 16, 17 of ballast 8 have a radius R relative to the center C of the tank 3 greater than the radius r of the trajectories of points 18, 19 of the midpoints of these ballasts 7 and 8.
- the clearance spaces 22 and 23 must be large enough to contain the trajectories of the points of the ends 14, 15, 16, 17 of these weights 7 and 8, and the distance D between the walls of body 2 and center C of cu ve 3 is then larger than the radius R of these trajectories. It appears that the bodywork of this known washing machine is bulky or bulky.
- This washing machine 30 comprises a tank 3, a washing drum 4 rotating around an axis 5 and driving devices, not shown, identical to those of the known washing machine 1 (designated by the same reference numbers) , which form with weights 31.32 mounted on the end flanges of the tank 3, a mobile assembly 35.
- the weights 31, 32 comprise (FIGS. 2 to 4) at least, on the exterior side, curved exterior surfaces 36, 37, and on the interior side, interior surfaces 38, 39 having a configuration producing in other words favoring a stable fixing of these weights against end flanges of the tank 3.
- These interior surfaces 38, 39 preferably have a shape complementary to those of the end flanges of the tank 3.
- the weights 31, 32 having a substantially trapezoidal shape and curved exterior surfaces 36, 37 include in their upper parts, flanges 33,34 with flat surfaces 33a, 34a projecting perpendicularly to their flat interior surfaces 38 , 39 and in their central parts, holes 53, 54 intended for their attachment to the tank 3, the surfaces of the end plates are also flat.
- the points of the ends 40, 41 and 42, 43 of the weights with curved external surfaces 31, 32 trace, during oscillations of this mobile assembly 35 along horizontal planes in the directions F1 and F2, trajectories which have a radius P, relative to the center C of the tank 3, less than the radius R of the trajectories of the points of the ends 14, 15, 16, 17 of the ballast weights with flat surfaces 7, 8 of the known washing machine 1, but greater at the radius Q of the trajectories of points 45, 46 of the weights of the weights with curved exterior surfaces 31, 32.
- the clearance spaces 50 and 51 arranged between them which contain the trajectories of points 40, 41, 42, 43 of the ends of the weights with curved surfaces 31, 32 are relatively smaller than the clearance spaces 22, 23 in the known washing machine 1, and the walls of the bodywork 48 are of this fact, closer to the mobile assembly 35 than the walls of the body 2 vis-à-vis the mobile assembly 6.
- the distance d between the walls of the body 48 and the center C of the tank 3 of the mobile assembly 35 is thus less than the distance D between the walls of the body 2 and the center C of the tank 3 of the mobile assembly 6.
- the body 48 is by therefore less bulky or bulky than the body 2 although the tank and the laundry drum are identical in size.
- the weights 31 and 32 are made of a material chosen from concrete, metals, agglomerates formed from metals and synthetic materials.
- a method of manufacturing a ballast with a curved external surface 31 or 32 of concrete consists in producing an intermediate piece of deformable fresh concrete 52 having a volume identical to that of the ballast fabricate 31, 32 at all points thereof as well at the protruding rim 33 or 34 as that of the other parts of this ballast but with on the one hand curved surfaces 56, 57 instead of the flat surfaces 33a, 38 or 34a, 39, on the side corresponding to the interior side of this ballast, that is to say the side of this projecting rim 33 or 34 and of the interior surface 38 or 39 and on the other hand a flat surface 58 or 59 at place of a curved surface on the side corresponding to the outer side of this ballast, that is to say the side of the curved outer surface 36 or 37, and to place this piece 52 of fresh concrete still in the deformable state, by its flat surface 58 or 59 on a concave surface 60 which is a complementary surface keep silent on
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Textile Engineering (AREA)
- Structural Engineering (AREA)
- Main Body Construction Of Washing Machines And Laundry Dryers (AREA)
- Centrifugal Separators (AREA)
Description
- La présente invention concerne un lest pour cuve de lave-linge et un procédé de fabrication de ce lest.
- Dans un lave-linge, un ensemble "cuve - tambour à linge - dispositif d'entraînement" constitue souvent une unité mobile, suspendue élastiquement dans une carrosserie. Durant le fonctionnement du lave-linge, cet ensemble mobile oscille non seulement suivant des plans verticaux mais également suivant des plans horizontaux. Pour éviter des chocs entre la carrosserie et cet ensemble mobile, des espaces de dégagement sont habituellement laissés entre ceux-ci. Pour réduire la grandeur de ces espaces de dégagement, des lests sont montés sur les deux flasques d'extrémité de la cuve du lave-linge pour abaisser la fréquence de résonance de cet ensemble mobile et réduire l'amplitude des oscillations.
- Dans les lave-linge connus, les lests montés sur des cuves faisant partie de leurs ensembles mobiles ont habituellement une surface extérieure plane et parallèle à une surface intérieure plane appliquée contre des surfaces des flasques d'extrémité et ces cuves. Durant les oscillations de ces ensembles mobiles suivant des plans horizontaux, les points des extrémités des lests à surface extérieure plane ont des trajectoires circulaires ayant des rayons vis-à-vis du centre des cuves, plus grands que les rayons des trajectoires circulaires des points se trouvant au milieu de cette surface extérieure de ces lests. Des espaces de dégagement entre ces ensembles mobiles et les carrosseries de ces lave-linge connus sont généralement prévus de manière que les distances entre ces carrosseries et les centres des cuves de ces lave-linge soient supérieures aux rayons des trajectoires circulaires de ces points des extrémités de ces lests. Il en ressort que les carrosseries des lave-linge connus sont habituellement encombrantes ou volumineuses.
- Le brevet CH-A-246 971 décrit un stabilisateur (ou lest) à liquide disposé, non pas sur les flasques d une cuve cylindrique d'un lave-linge à axe horizontal, mais sur la partie supérieure d'une cuve tronconique d'un lave-linge à axe incliné, ce stabilisateur à liquide ayant notamment une surface extérieure bombée.
- On connaît également le brevet DE-A-2 937 704 qui concerne la fabrication d'un élément en béton ayant une surface inférieure plane et une surface supérieure concave obtenue par estampage.
- Il est donc clair que dans l'état de la technique manquent des lests en béton ayant au moins une surface, destinée à être exposée en particulier vers l'extérieur, qui soit galbée.
- La présente invention ayant pour but d'éviter ces inconvénients, permet de réaliser des lests économiques pour cuve de lave-linge favorisant une réduction maximale de la grandeur des espaces de dégagement entre la carrosserie de ce lave-linge et l'ensemble mobile de celui-ci, en vue d'avoir une carrosserie moins encombrante que celle d'un lave-linge connu équivalent.
- La présente invention a également pour objet un procédé de fabrication de ce lest.
- Selon l'invention, un lest pour cuve de lave-linge, ayant un rebord saillant présente les caractéristiques qui sont énoncées dans la partie caractérisante de la revendication 3.
- Un procédé de fabrication de ce lest est caractérisé en ce qu'il consiste à
- réaliser une pièce intermédiaire en béton frais déformable ayant un volume identique à celui du lest à fabriquer en tous les points de celui-ci, avec d'une part des surfaces bombées du côté correspondant au côté intérieur de ce lest et d'autre part une surface plane, du côté correspondant au côté extérieur de ce lest, et
- à poser cette pièce en béton frais déformable par sa surface plane sur une surface concave qui est une surface complémentaire à la surface extérieure bombée de ce lest, en vue de laisser cette pièce en béton frais déformable prendre la forme finale de ce lest avec une surface extérieure bombée et des surfaces intérieures planes, en épousant la forme de cette surface concave, et se durcir dans cette forme finale.
- Pour mieux faire comprendre l'invention, on en décrit ci-après des exemples de réalisation et un lave-linge connu, illustrés par les dessins ci-annexés dont
- la figure 1 représente une vue schématique et partielle d'une coupe suivant un plan horizontal d'un lave-linge connu montrant une cuve munie de lests à surface extérieure plane,
- la figure 2 représente une vue schématique et partielle d'une coupe suivant un plan horizontal d'un lave-linge, mortrant une cuve munie de lests réalisés selon l'invention ;
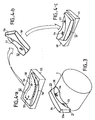
- la figure 3 représente à une autre échelle, une vue schématique en perspective d'un lest de la figure 2 ;
- la figure 4 représente une vue des phases principales d'un procédé de réalisation du lest de la figure 3.
- Un lave-linge connu 1 comprend (figure 1) une carrosserie 2, une cuve 3, un tambour à linge 4 tournant autour d'un axe 5. La cuve 3, le tambour 4 et des dispositifs d'entraînement non représentés forment un ensemble mobile 6 qui oscille durant le fonctionnement du lave-linge 1, suivant des plans horizontaux dont un est représenté par le plan du dessin et dans des directions F1 et F2, et suivant des plans verticaux qui sont des plans perpendiculaires au plan du dessin. Pour diminuer les oscillations de l'ensemble mobile 6, des lests 7 et 8 sont montés sur les deux flasques d'extrémité de la cuve 3. Ces lests 7 et 8 ont respectivement des surfaces extérieures 9 et 10 planes qui sont parallèles avec leurs surfaces intérieures planes 11 et 12 qui sont appliquées contre les flasques d'extrémités de la cuve 3. Durant les oscillations de l'ensemble mobile 6, suivant des plans horizontaux et dans des directions F1 et F2, les trajectoires des points des extrémités 14, 15 du lest 7 et 16, 17 du lest 8 ont un rayon R par rapport au centre C de la cuve 3 plus grand que le rayon r des trajectoires des points 18, 19 des milieux de ces lests 7 et 8. Pour éviter des chocs entre la carrosserie 2 et les lests 7 et 8, les espaces de dégagement 22 et 23 doivent être suffisamment grands pour contenir les trajectoires des points des extrémités 14, 15, 16, 17 de ces lests 7 et 8, et la distance D entre les parois de la carrosserie 2 et le centre C de la cuve 3 est alors plus grande que le rayon R de ces trajectoires. Il en ressort que la carrosserie de ce lave-linge connu est volumineuse ou encombrante.
- Cet inconvénient est évité dans un lave-linge 30 réalisé selon l'invention.
- Ce lave-linge 30 comprend une cuve 3, une tambour à linge 4 tournant autour d'un axe 5 et des dispositifs d'entraînement, non représentés, identiques à ceux du lave-linge connu 1 (désignés par les mêmes numéros de référence), qui forment avec des lests 31,32 montés sur les flasques d'extrémité de la cuve 3, un ensemble mobile 35.
- Selon une caractéristique importante, dans l'ensemble mobile 35, les lests 31, 32 comprennent (figures 2 à 4) au moins, du côté extérieur, des surfaces extérieures bombées 36, 37, et du côté intérieur, des surfaces intérieures 38, 39 ayant une configuration produisant autrement dit favorisant une fixation stable de ces lests contre des flasques d'extrémité de la cuve 3. Ces surfaces intérieures 38, 39 ont de préférence une forme complémentaire à celles des flasques d'extrémité de la cuve 3.
- Dans l'exemple illustré, les lests 31, 32 ayant une forme sensiblement trapézoïdale et des surfaces extérieures bombées 36, 37 comprennent dans leurs parties supérieures, des rebords 33,34 à surfaces planes 33a, 34a en saillie perpendiculairement à leurs surfaces intérieures planes 38,39 et dans leurs parties centrales, des trous 53, 54 destinés à leur fixation sur la cuve 3 dont les surfaces des flasques d'extrémité sont également planes.
- Dans l'ensemble mobile 35, les points des extrémités 40, 41 et 42, 43 des lests à surfaces extérieures bombées 31, 32 tracent, durant des oscillation de cet ensemble mobile 35 suivant des plans horizontaux dans les directions F1 et F2, des trajectoires qui ont un rayon P, par rapport au centre C de la cuve 3, inférieur au rayon R des trajectoires des points des extrémités 14, 15, 16, 17 des lests à surfaces planes 7, 8 du lave-linge connu 1, mais supérieur au rayon Q des trajectoires des points 45, 46 des milieux des lests à surfaces extérieures bombées 31, 32. Il en ressort que pour éviter des chocs entre de lests 31, 32 et une carrosserie 48 du lave-linge 30, les espaces de dégagement 50 et 51 aménagés entre ceux-ci, qui contiennent les trajectoires des points 40, 41, 42, 43 des extrémités des lests à surfaces bombées 31, 32 sont relativement plus faibles que les espaces de dégagement 22, 23 dans le lave-linge connu 1, et les parois de la carrosserie 48 sont, de ce fait, plus proches de l'ensemble mobile 35 que les parois de la carrosserie 2 vis-à-vis de l'ensemble mobile 6. La distance d entre les parois de la carrosserie 48 et le centre C de la cuve 3 de l'ensemble mobile 35 est ainsi plus faible que la distance D entre les parois de la carrosserie 2 et le centre C de la cuve 3 de l'ensemble mobile 6. La carrosserie 48 est par conséquent moins encombrante ou volumineuse que la carrosserie 2 bien que la cuve et le tambour à linge soient identiques en dimensions.
- Les lests 31 et 32 sont réalisés en un matériau choisi parmi le béton, les métaux, les agglomérés formés de métaux et de matières synthétiques.
- Selon l'invention, un procédé de fabrication d'un lest à surface extérieure bombée 31 ou 32 en béton (figures 4a, 4b, 4c) consiste à réaliser une pièce intermédiaire en béton frais déformable 52 ayant un volume identique à celui du lest à fabriquer 31, 32 en tous les points de celui-ci aussi bien au niveau du rebord saillant 33 ou 34 que celui des autres parties de ce lest mais avec d'une part des surfaces bombées 56, 57 au lieu des surfaces planes 33a, 38 ou 34a, 39, du côté correspondant au côté intérieur de ce lest c'est-à-dire le côté de ce rebord saillant 33 ou 34 et de la surface intérieure 38 ou 39 et d'autre part une surface plane 58 ou 59 au lieu d'une surface bombée sur le côté correspondant au côté extérieur de ce lest c'est-à-dire le côté de la surface extérieure bombée 36 ou 37, et à poser cette pièce 52 en béton frais encore à l'état déformable, par sa surface plane 58 ou 59 sur une surface concave 60 qui est une surface complémentaire à la surface extérieure bombée 36 ou 37 du lest 31 ou 32, en vue de laisser cette pièce en béton frais déformable 52 prendre la forme finale (figures 2 et 3) du lest 31 ou 32 avec une surface bombée 36 ou 37 du côté extérieur et des surfaces planes 33a et 38 ou 34a et 39 du côté intérieur de ce lest 31 ou 32, en épousant la forme de la surface concave 60, et se durcir pour devenir un lest 31 ou 32.
- Dans un exemple de mise en oeuvre, le procédé de fabrication d'un lest 31 ou 32 à surface extérieure bombée 36 ou 37 (figure 3) comprend (figures 4a, 4b, 4c) au moins des étapes suivantes :
- réaliser un moule de coulée pour béton 55 pourvu d'une empreinte d'une pièce intermédiaire déformable 52 de formation du lest à fabriquer 31 ou 32, comportant un fond concave formé de surfaces complémentaires aux surfaces bombées 56, 57 de cette pièce en béton frais déformable 52,
- remplir en béton frais ce moule de coulée 55 de manière à avoir une surface terminale libre plane 58 pour obtenir cette pièce en béton frais déformable 52 ;
- réaliser une plaque de mise en forme 61 présentant une surface concave 60 qui est une surface complémentaire à la surface bombée 36 ou 37 du lest à fabriquer 31 ou 32 ;
- enlever cette pièce en béton frais encore à l'état déformable 52 de ce moude de coulée 55, la poser sur cette plaque de mise en forme 61 avec la surface plane 58 de cette pièce déformable 52, en contact avec la surface concave 60, y laisser cette pièce déformable 52 prendre la forme finale du lest à fabriquer 31 ou 32 et se durcir dans cette forme finale.
- On obtient ainsi avec ce procédé facilement et rapidement des lests économiques en béton 31 et 32 pour équiper des lave-linge à faible encombrement.
Claims (3)
- Procédé de fabrication d'un lest en béton (31, 32) ou en aggloméré de métaux et matières synthétiques, ce lest étant destiné à des flasques d'extrémité de cuve de lave-linge à tambour tournant à axe horizontal et comprenant, au moins du côté extérieur, une surface extérieure bombée (36, 37), qui favorise un espace réduit de dégagement (50, 51) entre cuve à lest (3) et carrosserie (48), et, du côté intérieur, orienté vers la cuve, des surfaces (33a, 34a, 38, 39) qui ont une configuration complémentaire de celle du flasque correspondant de cette cuve, permettant ainsi une fixation stable de ce lest (31, 32), caractérisé en ce qu'il comprend les étapes suivantes :- réalisation d'une pièce intermédiaire en béton frais déformable (52) ayant un volume identique à celui du lest à fabriquer (31, 32) en tous les points de celui-ci, avec d'une part des surfaces bombées (56, 57) du côté correspondant au côté intérieur de ce lest (31, 32) et d'autre part une surface plane (58, 59), du côté correspondant au côté extérieur de ce lest (31, 32), et- pose de ladite pièce en béton frais déformable (52) par sa surface plane (58, 59) sur une surface concave (60) qui est une surface complémentaire de la surface extérieure bombée (36, 37) de ce lest (31, 32), en vue de laisser cette pièce en béton frais déformable (52) prendre la forme finale de ce lest (31, 32), avec une surface extérieure bombée (36, 37) et des surfaces intérieures planes (33a, 38 ; 34a, 39), en épousant la forme de cette surface concave (60), et se durcir dans cette forme finale.
- Procédé selon la revendication 1, caractérisé en ce qu'il comprend, dans sa mise en oeuvre, au moins les étapes suivantes :- réalisation d'un moule de coulée pour béton (55) pourvu d'une empreinte d'une pièce intermédiaire déformable (52) de formation du lest à fabriquer (31, 32), comportant un fond concave formé de surfaces complémentaires des surfaces bombées (56, 57) de ladite pièce en béton frais déformable (52) ;- remplissage en béton frais du moule de coulée (55), de manière à avoir une surface terminale libre plane (58) pour obtenir ladite pièce intermédiaire en béton frais déformable (52) ;- réalisation d'une plaque de mise en forme (61) présentant une surface concave (60), qui est une surface complémentaire à la surface bombée (37, 37) du lest à fabriquer (31, 32) ;- enlevement de ladite pièce intermédiaire en béton frais (52), encore à l'état déformable, de ce moule de coulée (55) ; pose de cette pièce intermédiaire (52) sur ladite plaque de mise en forme (61), avec la surface plane (58) de ladite pièce intermédiaire (52) en contact avec ladite surface concave (60) ; conformation de ladite pièce intermédiaire déformable (52) à la forme finale du lest à fabriquer (31, 32) ; et durcissement de cette pièce intermédiaire (52), ainsi conformée, dans cette forme finale.
- Lest (31, 32) pour flasques d'extrémité de cuve de lave-linge à tambour tournant à axe horizontal, caractérisé en ce qu'il est réalisé en béton ou en aggloméré, notamment de métaux et de matières synthétiques, et en ce qu'il comprend au moins du côté extérieur, une surface extérieure bombée (36, 37), qui favorise un espace réduit de dégagement (50, 51) entre cuve à lest (3) et carrosserie (48), et, du côté intérieur orienté vers la cuve, des surfaces (33a, 34a, 38, 39) qui ont une configuration complémentaire de celle du flasque correspondant de cette cuve, permettant ainsi une fixation stable de ce lest (31, 32).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8712329 | 1987-09-04 | ||
| FR8712329A FR2620142B1 (fr) | 1987-09-04 | 1987-09-04 | Lest pour cuve de lave-linge, et procede de fabrication de ce lest |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0307282A1 EP0307282A1 (fr) | 1989-03-15 |
| EP0307282B1 true EP0307282B1 (fr) | 1994-01-05 |
Family
ID=9354641
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19880402185 Expired - Lifetime EP0307282B1 (fr) | 1987-09-04 | 1988-08-30 | Lest pour cuve de lave-linge, et procédé de fabrication de ce lest |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0307282B1 (fr) |
| DE (1) | DE3886859T2 (fr) |
| ES (1) | ES2047572T3 (fr) |
| FR (1) | FR2620142B1 (fr) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH246971A (fr) * | 1943-08-16 | 1947-02-15 | Westinghouse Electric Corp | Machine pour le nettoyage et l'essorage de tissus par centrifugation. |
| GB725519A (en) * | 1953-08-29 | 1955-03-02 | Longford & Midland Concrete Co | Improvements relating to the production of concrete kerbs |
| FR1208655A (fr) * | 1958-11-14 | 1960-02-25 | App Electr Soc Gen | Machine à laver |
| FR1545699A (fr) * | 1966-08-19 | 1968-11-15 | Siemens Elektrogeraete Gmbh | Machine à laver fonctionnant suivant le principe du tambour et destinée au lavage et à l'essorage |
| DE2937704A1 (de) * | 1979-09-18 | 1981-03-19 | Hermann Küsel GmbH, Maschinen- u. Eisenbau, 2800 Bremen | Verfahren zur maschinellen herstellung von betonelementen mit unterschiedlichem volumen |
| FR2540529B1 (fr) * | 1983-02-08 | 1986-05-30 | Aubert J | Structure de machine a laver et son procede de fabrication |
-
1987
- 1987-09-04 FR FR8712329A patent/FR2620142B1/fr not_active Expired
-
1988
- 1988-08-30 EP EP19880402185 patent/EP0307282B1/fr not_active Expired - Lifetime
- 1988-08-30 ES ES88402185T patent/ES2047572T3/es not_active Expired - Lifetime
- 1988-08-30 DE DE19883886859 patent/DE3886859T2/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE3886859D1 (de) | 1994-02-17 |
| DE3886859T2 (de) | 1994-04-28 |
| EP0307282A1 (fr) | 1989-03-15 |
| ES2047572T3 (es) | 1994-03-01 |
| FR2620142B1 (fr) | 1989-12-01 |
| FR2620142A1 (fr) | 1989-03-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2523246A1 (fr) | Dispositifs a fluide sous pression, tels que verins, ressorts et/ou amortisseurs de chocs et/ou de vibrations | |
| FR2532023A1 (fr) | Ressort a lame | |
| FR2525311A1 (fr) | Galet tendeur de courroie de transmission | |
| FR2794679A1 (fr) | Moule d'injection avec assemblage integre | |
| EP0307282A1 (fr) | Lest pour cuve de lave-linge, et procédé de fabrication de ce lest | |
| FR2706356A1 (fr) | Procédé pour fabriquer une palette en carton et appareil pour fabriquer celle-ci. | |
| EP0641889B1 (fr) | Socle pour poteau | |
| FR2919906A1 (fr) | Agencement de palier avec une douille de palier | |
| FR2773502A1 (fr) | Table vibrante a acceleration verticale | |
| FR2701899A1 (fr) | Jante et roue pour cycle et leur procédé de fabrication. | |
| CA2134280A1 (fr) | Palette en plastique et son procede de fabrication | |
| CH637781A5 (fr) | Procede de fabrication d'une aiguille de lecture et aiguille pour tete de lecture a aimant mobile. | |
| KR200232157Y1 (ko) | 농기계용 보조바퀴 | |
| WO2010112681A1 (fr) | Dispositif de verrouillage pour dispositif de compaction par vibrotassage, et dispositif de compaction equipe d'un tel dispositif de verrouillage | |
| FR3069807A1 (fr) | Ensemble stabilisateur pour vehicule | |
| EP0814221B1 (fr) | Procédé de fabrication d'un mât en beton, dispositif pour la mise en oeuvre de ce procédé et mât obtenu par ce procédé | |
| KR200384482Y1 (ko) | 캐스터용 휠 | |
| FR2502091A1 (fr) | Volant de direction, notamment pour un vehicule automobile, et procede de fabrication d'un tel volant | |
| FR2663878A1 (fr) | Perfectionnements aux moules pour la fabrication d'objets allonges tels que des poutres ou des poteaux en beton arme. | |
| CN201411690Y (zh) | 预应力混凝土空心方桩及其成型模具 | |
| BE902996A (fr) | Procede pour fixer ou remplacer une boucle de suspension dans de la fonte. | |
| FR2529837A1 (fr) | Bras articule pour la suspension de vehicules routiers | |
| FR2932716A1 (fr) | Moule d'injection a carcasse modulable pour moule de grande dimension, en particulier pour petites series | |
| FR2874889A1 (fr) | Face avant technique de vehicule automobile en metal et matiere plastique et son procede de fabrication | |
| FR2777846A1 (fr) | Tige de liaison articulee pour un dispositif d'essuie-glace |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB GR IT SE |
|
| 17P | Request for examination filed |
Effective date: 19890629 |
|
| 17Q | First examination report despatched |
Effective date: 19901114 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB GR IT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19940105 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19940105 Ref country code: GB Effective date: 19940105 |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3886859 Country of ref document: DE Date of ref document: 19940217 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2047572 Country of ref document: ES Kind code of ref document: T3 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19940105 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19960718 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19960806 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19960822 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 19970901 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980501 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20001102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050830 |