EP0234979B1 - Filtre en matière réfractaire - Google Patents
Filtre en matière réfractaire Download PDFInfo
- Publication number
- EP0234979B1 EP0234979B1 EP87400109A EP87400109A EP0234979B1 EP 0234979 B1 EP0234979 B1 EP 0234979B1 EP 87400109 A EP87400109 A EP 87400109A EP 87400109 A EP87400109 A EP 87400109A EP 0234979 B1 EP0234979 B1 EP 0234979B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- holes
- plates
- plate
- openings
- refractory material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000011819 refractory material Substances 0.000 title claims description 6
- 230000002093 peripheral effect Effects 0.000 claims description 3
- 229910052751 metal Inorganic materials 0.000 description 6
- 239000002184 metal Substances 0.000 description 6
- 238000001914 filtration Methods 0.000 description 4
- 239000004927 clay Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 230000001133 acceleration Effects 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 230000000903 blocking effect Effects 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000004534 enameling Methods 0.000 description 1
- -1 ferrous metals Chemical class 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/08—Features with respect to supply of molten metal, e.g. ingates, circular gates, skim gates
- B22C9/086—Filters
Definitions
- the refractory filters made up to now have the disadvantage of not having a constant passage coefficient; this coefficient, which is most often defined as a function of the number of pores per linear inch or as a percentage of vacuum, in fact varies from one filter to another. The quality of the filtration is therefore not constant either.
- the document EP-A-0 165 025 describes a filter formed by a series of refractory material plates which are superimposed and are provided on one of their faces with a peripheral edge projecting in contact with the adjacent plate, which determines the empty spaces separating the trays in their central part, and have openings, the openings of a tray being staggered relative to the openings of the adjacent trays so as to form baffles.
- the height of the empty spaces is at most equal to the width of the openings and preferably equal to half this width. Under these conditions, there is no expansion but an acceleration of the flow to be filtered with compression of the metal; filtration takes place by mechanical blocking of the particles in an opening. So can only be retained dirt larger than either the width of the openings or the height of the spaces.
- the metal cools quickly by passing through the filter and, in the case of the filtration of an aluminum alloy, the lower plates clog very quickly.
- the present invention relates to an improved filter so as to remedy this drawback.
- the openings are formed by cylindrical holes whose diameter is less than the height of the empty spaces.
- each tray and its side lower may have at their periphery respectively pins and holes of the same diameter, these pins and these holes being arranged so that, when two plates are superimposed, the pins of the lower plate engage in the holes of the upper plate, this which guarantees the relative angular position of the two plates.
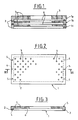
- the filter according to the invention consists of trays of refractory material which are superimposed and, in Figure 1, three in number and indicated by the references 1 a , 1 b and 1 c . These plates are identical, except for the fact that the upper plate 1 a is thicker than the other two in order to have sufficient strength during casting.
- each plate 1 has on its underside a peripheral edge 2 projecting. It is pierced with cylindrical holes 3 which are staggered. Furthermore, the holes of each column are, at each end of the column, located near the border 2 for a column, but spaced from this border by a distance at least equal to the diameter of the holes for the two adjacent columns. On the other hand, the end holes of each row are, one located near the border and the other spaced from this border by a distance at least equal to the diameter of the holes.
- the border 2 has, on each of its lateral edges, pins 5, the holes 4 located on one side being staggered with the holes located on the opposite side. Finally, each of the plates 1, with the exception of the upper plate 1 a , has on its upper face pins 5 which are of the same diameter as the holes.
- Each of the plates is formed by pouring a refractory clay, for example an alumina slip, into a mold comprising punches whose arrangement and dimensions correspond to those of the holes 3. After closing the mold and compressing, let the clay dry. This is then baked in the usual way, for example at 900 ° C, then then at 1400 ° C, possibly with enameling.
- a refractory clay for example an alumina slip
- each tray 1 is superimposed by placing them alternately on one side and the other, i.e. each tray is offset from the adjacent trays by an angle of 180 ° around a vertical axis.
- the pins 5 of a plate are thus located opposite the holes 4 of the plate which surmounts it and can thus be fitted into these holes, which secures the two plates.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Filtering Materials (AREA)
- Casting Support Devices, Ladles, And Melt Control Thereby (AREA)
- Filtering Of Dispersed Particles In Gases (AREA)
Description
- Pour obtenir des pièces métalliques en fonderie, en particulier des pièces en métaux non ferreux, il est usuel de filtrer le métal fondu, afin d'éliminer les crasses, les peaux, ainsi que les corps étrangers se trouvant éventuellement dans le métal; on supprime ainsi les points durs ou autres défauts dans les pièces. Cette filtration est souvent assurée par des filtres en matière réfractaire.
- Les filtres en matière réfractaire réalisés jusqu'à présent présentent l'inconvénient de ne pas avoir un coefficient de passage constant; ce coefficient, qui est défini le plus souvent en fonction du nombre de pores au pouce linéaire ou en pourcentage de vide, varie en effet d'un filtre à un autre. La qualité de la filtration n'est donc pas non plus constante.
- Le document EP-A- 0 165 025 décrit un filtre formé d'une série de plateaux en matière réfractaire qui sont superposés et sont munis sur l'une de leurs faces d'une bordure périphérique en saillie au contact du plateau adjacent, ce qui détermine des espaces vides séparant les plateaux dans leur partie centrale, et présentent des ouvertures, les ouvertures d'un plateau étant disposées en quinconce par rapport aux ouvertures des plateaux adjacents de manière à former des chicanes. Mais la hauteur des espaces vides est au plus égale à la largeur des ouvertures et de préférence égale à la moitié de cette largeur. Dans ces conditions, il n'y a pas de détente mais une accélération du flux à filtrer avec compression du métal; la filtration s'effectue par un blocage mécanique des particules dans une ouverture. Ne peuvent donc être retenues que les crasses de dimensions supérieures soit à la largeur des ouvertures, soit à la hauteur des espaces. Le métal se refroidit rapidement en traversant le filtre et, dans le cas de la filtration d'un alliage d'aluminium, les plateaux inférieurs se colmatent très rapidement.
- La présente invention a pour objet un filtre perfectionné de manière à remédier à cet inconvénient.
- Selon l'invention, les ouvertures sont constituées par des trous cylindriques dont le diamètre est inférieur à la hauteur des espaces vides.
- La face supérieure de chaque plateau et sa face inférieure peuvent comporter à leur périphérie respectivement des tétons et des trous de même diamètre, ces tétons et ces trous étant disposés de façon que, lorsqu'on superpose deux plateaux, les tétons du plateau inférieur s'engagent dans les trous du plateau supérieur, ce qui garantit la mise en position angulaire relative des deux plateaux.
- On a décrit ci-après, à titre d'exemple non limitatif, un mode de réalisation du filtre selon l'invention avec référence au dessin annexé dans lequel :
- La Figure 1 est une vue en coupe du filtre;
- La Figure 2 est une vue en plan d'un plateau;
- La Figure 3 est une coupe suivant III-III de la Figure 2.
- Tel qu'il est représenté au dessin, le filtre selon l'invention est constitué de plateaux en matière réfractaire qui sont superposés et, à la Figure 1, au nombre de trois et indiqués par les références 1a, 1b et 1c. Ces plateaux sont identiques, à l'exception du fait que le plateau supérieur 1a est plus épais que les deux autres afin de présenter une résistance suffisante lors de la coulée.
- Comme on le voit plus particulièrement aux Figures 2 et 3, chaque plateau 1 comporte sur sa face inférieure une bordure périphérique 2 en saillie. Il est percé de trous cylindriques 3 qui sont disposés en quinconce. Par ailleurs les trous de chaque colonne sont, à chacune des extrémités de la colonne, situés à proximité de la bordure 2 pour une colonne, mais écartés de cette bordure d'une distance au moins égale au diamètre des trous pour les deux colonnes adjacentes. En revanche, les trous d'extrémité de chaque rangée sont, l'un situé à proximité de la bordure et l'autre écarté de cette bordure d'une distance au moins égale au diamètre des trous. La bordure 2 présente, sur chacun de ses bords latéraux, des tétons 5, les trous 4 situés d'un côté étant disposés en quinconce avec les trous situés du côté opposé. Enfin, chacun des plateaux 1, à l'exception du plateau supérieur 1a, comporte sur sa face supérieure des tétons 5 qui sont de même diamètre que les trous.
- Chacun des plateaux est formé par coulée d'une glaise réfractaire, par exemple d'une barbotine d'alumine, dans un moule comportant des poinçons dont la disposition et les dimensions correspondent à celles des trous 3. Après fermeture du moule et compression, on laisse sécher la glaise. Celle-ci est ensuite cuite de la manière usuelle, par exemple à 900° C, puis ensuite à 1400° C, éventuellement avec émaillage.
- Pour monter le filtre, on superpose un certain nombre de plateaux 1 en les plaçant alternativement d'un côté et de l'autre, c'est-à-dire que chaque plateau est décalé par rapport aux plateaux adjacents d'un angle de 180° autour d'un axe vertical. Les tétons 5 d'un plateau se trouvent ainsi en regard des trous 4 du plateau qui le surmonte et peuvent ainsi être emboîtés dans ces trous, ce qui solidarise les deux plateaux.
- Quand les plateaux sont superposés il existe, entre deux plateaux adjacents, un espace vide 6 délimité par la bordure 2 du plateau supérieur. Par ailleurs, les trous 3 d'un plateau sont disposés en quinconce avec les trous des deux plateaux adjacents et ne communiquent avec ces derniers trous que par l'intermédiaire des espaces 6. Comme on le voit à la Figure 1, le diamètre des trous 3 est inférieur à la hauteur des espaces vides 6.
Claims (3)
- Filtre en matière réfractaire formé d'une série de plateaux (1a, 1b et 1c) en matière réfractaire qui sont superposés, sont munis sur l'une de leurs faces d'une bordure périphérique (2) en saillie au contact du plateau adjacent, ce qui détermine des espaces vides (6) séparant les plateaux dans leur partie centrale, et présentent des ouvertures (3), les ouvertures d'un plateau étant disposées en quinconce par rapport aux ouvertures des plateaux adjacents de manière à former des chicanes, caractérisé en ce que les ouvertures (3) sont constituées par des trous cylindriques dont le diamètre est inférieur à la hauteur des espaces vides (6).
- Filtre selon la revendication 1,
caractérisé en ce que la face supérieure de chaque plateau et sa face inférieure comportent, à leur périphérie, respectivement des tétons (5) et des trous (4) de même diamètre, ces tétons et ces trous étant disposés de façon que, lorsqu'on superpose deux plateaux, les tétons du plateau inférieur s'engagent dans les trous du plateau supérieur. - Filtre selon la revendication 2,
caractérisé en ce que les tétons (5) sont prévus sur la bordure (2).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8601189 | 1986-01-23 | ||
| FR8601189A FR2593077B1 (fr) | 1986-01-23 | 1986-01-23 | Filtre en matiere refractaire. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0234979A1 EP0234979A1 (fr) | 1987-09-02 |
| EP0234979B1 true EP0234979B1 (fr) | 1992-11-11 |
Family
ID=9331568
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP87400109A Expired - Lifetime EP0234979B1 (fr) | 1986-01-23 | 1987-01-19 | Filtre en matière réfractaire |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0234979B1 (fr) |
| DE (1) | DE3782513T2 (fr) |
| ES (1) | ES2035091T3 (fr) |
| FR (1) | FR2593077B1 (fr) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB9003020D0 (en) * | 1990-02-09 | 1990-04-04 | Hepworth Ind Ceramics Ltd | Filter |
| FR2684563B1 (fr) * | 1991-12-04 | 1994-05-27 | Daussan & Co | Filtre pour metal liquide constitue par des plaques trouees en matiere refractaire. |
| FR2697444B1 (fr) * | 1992-10-30 | 1994-12-30 | Daussan & Co | Filtre pour métal liquide à inoculant. |
| ES2126637T3 (es) * | 1992-05-29 | 1999-04-01 | Daussan & Co | Procedimiento para tratar metal fundido en una operacion de colada con interposicion de un filtro y filtro para la puesta en practica del procedimiento. |
| TW234092B (fr) * | 1992-05-29 | 1994-11-11 | Daussan Et Co |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0165025A2 (fr) * | 1984-06-06 | 1985-12-18 | Certech Incorporated | Filtre en céramique à éléments multiples pour métal fondu |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR781101A (fr) * | 1934-02-01 | 1935-05-09 | Procédé et appareils pour l'épuration du magnésium ou de ses alliages | |
| US3907513A (en) * | 1974-05-30 | 1975-09-23 | Us Energy | Controlled porosity filter and uniform structure composites |
| US4298187A (en) * | 1978-04-26 | 1981-11-03 | Swiss Aluminium Ltd. | Apparatus for inline degassing and filtration of molten metal |
| EP0043694B1 (fr) * | 1980-07-03 | 1986-02-12 | Corning Glass Works | Filtre pour particules et matériau pour le fabriquer |
| GB2101579A (en) * | 1981-06-18 | 1983-01-19 | Rolls Royce | Ceramic structure |
-
1986
- 1986-01-23 FR FR8601189A patent/FR2593077B1/fr not_active Expired - Lifetime
-
1987
- 1987-01-19 EP EP87400109A patent/EP0234979B1/fr not_active Expired - Lifetime
- 1987-01-19 DE DE8787400109T patent/DE3782513T2/de not_active Expired - Fee Related
- 1987-01-19 ES ES198787400109T patent/ES2035091T3/es not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0165025A2 (fr) * | 1984-06-06 | 1985-12-18 | Certech Incorporated | Filtre en céramique à éléments multiples pour métal fondu |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0234979A1 (fr) | 1987-09-02 |
| DE3782513T2 (de) | 1993-05-13 |
| FR2593077B1 (fr) | 1990-10-19 |
| DE3782513D1 (de) | 1992-12-17 |
| ES2035091T3 (es) | 1993-04-16 |
| FR2593077A1 (fr) | 1987-07-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0182688B1 (fr) | Perfectionnements aux tamis pour épurateurs et à leur mode de fabrication | |
| LU85957A1 (fr) | Plaque refractaire et buse de coulee,et procede de montage de plaques refractaires dans une vanne coulissante | |
| EP0465748A1 (fr) | Elément de balisage et ensemble de balisage formé par de tels éléments | |
| EP0234979A1 (fr) | Filtre en matière réfractaire | |
| EP1057927B1 (fr) | Tamis cylindrique, notamment pour la pate à papier | |
| EP3669961B1 (fr) | Ensemble de filtration pour l'entretien d'une piscine | |
| EP0694654B1 (fr) | Dispositif de voirie | |
| CH648536A5 (en) | Separator for separating a denser component and a lighter component of a liquid | |
| EP1091818B1 (fr) | Procede pour preparer un moule de coulee | |
| CH671556A5 (fr) | ||
| FR2581594A1 (fr) | Train arriere de suspension pour vehicule automobile | |
| FR2618216A1 (fr) | Dispositif pour fondre des metaux dans une chambre a vide par bombardement electronique, notamment en vue de leur purification. | |
| EP0440573B1 (fr) | Dégrilleur aval, éjectant par l'amont, comportant un peigne articulé qui descend, escamoté, et remonte, ouvert horizontalement en dégrillant, et un déversoir mobile amont | |
| FR2774924A1 (fr) | Separateur pour melange triphasique destine a etre utilise sous le niveau de la mer | |
| EP1027912A1 (fr) | Tamis mécanique, en particulier tablier filtrant d'un filtre à chaínes | |
| EP0550297A2 (fr) | Filtre pour métal en fusion constitué par des plaques trouées en matière réfractaire | |
| EP0512873A1 (fr) | Couronne d'extrémité de tamis cylindrique pour épurateur et classificateur de pâte à papier et son procédé de réalisation | |
| FR2563188A2 (fr) | Caisse de manutention gerbable, emboitable et compatible avec les caisses a parois verticales | |
| US793475A (en) | Milk or other liquid strainer. | |
| EP0970750A3 (fr) | Centrifugeuse filtrante avec mécanisme d'enlèvement de la couche résiduelle du gâteau de filtration et procédé associé | |
| EP0578517A1 (fr) | Procédé pour traiter du métal en fusion dans une opération de coulée avec interposition d'un filtre, et filtre pour la mise en oeuvre de ce procédé | |
| CH649237A5 (fr) | Outil annulaire de coupe pour percer des trous dans des pieces a usiner. | |
| EP0470035A1 (fr) | Bac pour le séchage et maturation de fromages et produits similaires | |
| BE702190A (fr) | ||
| BE1015615A3 (fr) | Cisaille a metaux amelioree. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): BE CH DE ES GB IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19871203 |
|
| 17Q | First examination report despatched |
Effective date: 19881220 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: DAUSSAN ET COMPAGNIE |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: DESOBEAU, JACQUES |
|
| ITTA | It: last paid annual fee | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE CH DE ES GB IT LI NL |
|
| REF | Corresponds to: |
Ref document number: 3782513 Country of ref document: DE Date of ref document: 19921217 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19921203 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2035091 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENTANWAELTE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19981215 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990121 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19990129 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19990131 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19990305 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19990329 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 |
|
| BERE | Be: lapsed |
Owner name: DAUSSAN ET CIE Effective date: 20000131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000801 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000119 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20000801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001101 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20010910 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050119 |