EP0169827B1 - Procédé pour fabriquer du fil machine en acier dur - Google Patents
Procédé pour fabriquer du fil machine en acier dur Download PDFInfo
- Publication number
- EP0169827B1 EP0169827B1 EP85870099A EP85870099A EP0169827B1 EP 0169827 B1 EP0169827 B1 EP 0169827B1 EP 85870099 A EP85870099 A EP 85870099A EP 85870099 A EP85870099 A EP 85870099A EP 0169827 B1 EP0169827 B1 EP 0169827B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- phase
- rod
- conveyor
- wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/26—Special arrangements with regard to simultaneous or subsequent treatment of the material
- B21C47/262—Treatment of a wire, while in the form of overlapping non-concentric rings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B45/00—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B45/02—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills for lubricating, cooling, or cleaning
- B21B45/0203—Cooling
- B21B45/0209—Cooling devices, e.g. using gaseous coolants
- B21B45/0215—Cooling devices, e.g. using gaseous coolants using liquid coolants, e.g. for sections, for tubes
- B21B45/0224—Cooling devices, e.g. using gaseous coolants using liquid coolants, e.g. for sections, for tubes for wire, rods, rounds, bars
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/525—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length for wire, for rods
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/54—Furnaces for treating strips or wire
- C21D9/56—Continuous furnaces for strip or wire
- C21D9/573—Continuous furnaces for strip or wire with cooling
- C21D9/5732—Continuous furnaces for strip or wire with cooling of wires; of rods
Definitions
- the present invention relates to a method for manufacturing wire rod of hard steel, that is to say of steel having a carbon content greater than 0.4%; this process according to the invention comprises an original heat treatment phase, applied to the wire as soon as it leaves the hot rolling mill.
- the process according to the invention has the further advantage of eliminating the drawbacks arising from central segregation resulting from the continuous casting operation of the steels; this central segregation is particularly troublesome when the wires are intended to be used after drawing in the form of active reinforcements for prestressed concrete.
- the average carbon content can reach 0.8% in this case, the content of this element in the segregated zones can exceed 1.1%; during normal cooling on modern trains, there is a precipitation of cementite which has a detrimental effect on the wire drawing.
- the methods proposed to achieve the aim can be classified into two categories depending on whether the controlled cooling is applied online, before the formation of turns, or on the turn conveyor spread.
- the first consists in cooling the wire to a temperature below 600 ° C, by passing through water cooling boxes between which sections of air are inserted allowing an increase in the temperature at the surface of the wire; the entire installation is calculated so as to obtain the desired reduction in the average temperature of the wire while avoiding the formation of martensite on the surface.
- the ramp could be constructed in such a way that the surface temperature of the wire is much higher than the point Ms and this for all the diameters and all the qualities of the range of products, but the result of this obligation would be that the length of the cooling ramp would be very much greater than its maximum practical value. This would lead to very high investment costs and difficult operation of the train.
- the second recommended system also consists in cooling the wire before depositing, but here admitting the formation of a surface layer of martensite of very limited thickness; this way of proceeding, if it makes it possible to shorten the cooling line and eliminate the inconvenience of achieving an installation comprising different cooling boxes and separated by air cooling zones, nevertheless does not provide a solution to the other drawbacks which have just been mentioned, namely the difficulty of adapting the ramp to the whole range of products to be manufactured; on the other hand, this process involves an additional disadvantage in the continuation of the heat treatment because the recalescence which it is necessary to fight when the wire is spread on the conveyor is all the more important as the temperature has been lowered more sharply from the start of transformation.
- the cooling treatment of the wire by immersion in a bath of molten salt or in a concentrated aqueous solution also has its own drawbacks, in particular the essential subsequent washing of the wire and the need to use fairly specific installations.
- the current technique has not made it possible to solve, in a valid way, the problem posed, namely to obtain a good average value of the properties of a hard wire in each coil of this wire, as well as a reduced dispersion of the properties of the wire around the mean value.
- the reason is - except with regard to air supply - that the processes considered are often economically and / or technically unusable.
- the subject of the present invention is precisely a process for the manufacture of hard steel wire rod, by means of which a wire is obtained whose mechanical properties are similar to those obtained when the additional lead patenting operation is carried out, and whose the dispersion of the properties around the mean value, in a coil, is so low that we can consider that these properties are homogeneous.
- a method for manufacturing a steel wire rod containing from 0.6% to 0.8% carbon in which, on leaving the hot rolling mill, the wire is subjected to cooling comprising a first phase which consists in an intense cooling and a second phase which consists in a less intense cooling of the wire put in turns spread in a non-concentric way on a conveyor, is characterized in that the first phase of cooling is applied to the wire while the latter crosses at the end of rolling speed a cooling line situated between the finisher unit and the roller drive located at the inlet of the wire deposition head on said conveyor, said cooling line being continuous, that is to say having no air cooling intervals between successive sections of intense cooling, in that the length and the power of said cooling line are adjusted d e such that the surface temperature of the wire at the end of this first phase is between the temperature at the start of the martensitic transformation (Ms) for the steel in question and (Ms + 200 ° C), in that one depositing the wire in turns spread over said conveyor in a time less than that for
- the average density of heat flow during said first cooling phase is between 3 and 7 MW / m 2 .
- the average density of heat flow during said second cooling phase is between 0.1 and 0.4 MW / M 2 .
- the cooling of the wire spread in non-concentric turns on said conveyor, at during the second cooling phase can be provided by any means known per se. However, it has proved to be particularly advantageous to make it by immersion in boiling water.
- the value targeted by the surface temperature (Ts) at the outlet of the first phase is obtained, according to the invention, by choosing an appropriate combination between the values of the length (L) of the cooling line (or the duration) and the average heat flux density ( ⁇ ).
- the couple ( ⁇ -L) chosen, according to the process, will be such that the desired mechanical properties are obtained after the treatment of the second phase.
- the target breaking load (TS) will be close to the value given by the formula:
- This figure also shows that the second objective, elimination of the pro-eutectoid cementite at the core of the segregated wires, is automatically achieved by applying the method.
- the temperature at the start of transformation of the heart is lowered below 600 ° C., which prevents precipitation of the pro-eutectoid cementite.
- the finisher comprising, following the cages (2), a cooling line (3) of length (L 1 ) located in place of unused cages, the "break out box” »(4), the continuous cooling line (5) of length (L 2 , the head (6) for winding and depositing on the conveyor (7), which is provided with a cooling device (8) in length (L 3 ) to ensure the second phase of treatment.
- the cooling device of phase 1 is characterized by a constant value of the density of heat flow ( ⁇ ). It follows that the exchange coefficient taken into account for the calculations will be of the form: where T s is the surface temperature and T m the temperature of the coolant.
- FIG. 3 represents the set of couples (L z , ⁇ ) making it possible to produce MTT * in the case of the manufacture of a wire of 7 mm in diameter, made of steel at 0.63% C and 0.65% Mn , laminated with an end of rolling temperature (To) of 1050 ° C and an exit speed (V) of 82.8 m / s, where the ramp length (L l ) installed in the block is 1 m .
- This figure 3 also gives, for each pair (L 2 , ⁇ ) the value of the minimum surface temperature (T) reached during the first phase. It is clear that the higher the minimum permissible surface temperature, the greater the length L 2 required.
- water cannons of a conventional type are used and adjustment ( ⁇ ) is made by acting on the supply pressure of these cannons.
- Water-air cannons can also be used and in this case the adjustment is made by acting on the air flow.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
- Metal Rolling (AREA)
- Heat Treatment Of Steel (AREA)
Description
- La présente invention se rapporte à un procédé pour la fabrication de fil machine en acier dur, c'est-à-dire en acier présentant une teneur en carbone supérieure à 0,4 % ; ce procédé suivant l'invention comporte une phase de traitement thermique originale, appliquée au fil dès sa sortie du laminoir à chaud.
- Ce procédé permet de conférer au fil machine des propriétés mécaniques et une homogénéité de propriétés équivalentes à celles que l'on obtient lorsque l'on pratique l'opération de patentage au plomb.
- Le procédé suivant l'invention a comme autre avantage d'éliminer les inconvénients provenant de la ségrégation centrale résultant de l'opération de coulée continue des aciers ; cette ségrégation centrale est notamment gênante lorsque les fils sont destinés à être utilisés après tréfilage sous forme d'armatures actives pour béton précontraint. En effet, la teneur moyenne en carbone pouvant atteindre dans ce cas 0,8 %, la teneur en cet élément des zones ségrégées peut dépasser 1,1 % ; lors du refroidissement normal sur les trains modernes, on assiste alors à une précipitation de cémentite qui a un effet néfaste sur la tréfilabilité.
- On sait que les propriétés finales d'un fil dépendent essentiellement de l'état dans lequel se trouve ce fil avant d'aborder les dernières opérations de déformation à froid telles que le tréfilage. En fait, il est bien connu que pour obtenir la structure convenant idéalement au tréfilage, il faut abaisser la température du début de transformation allotropique et d'autre part limiter le réchauffement dû à la transformation allotropique elle-même qui se produit et qui porte le nom de recalescence. Le moyen classique pour réaliser cette opération consiste à faire subir au fil un patentage au plomb.
- Grâce à cette opération et à un écrouissage approprié, on peut obtenir des fils, même de très petit diamètre, présentant les caractéristiques mécaniques finales désirées.
- Le principal inconvénient de ces procédés consiste dans le fait que le patentage et le prépatentage éventuel au plomb sont des opérations particulièrement coûteuses, d'une part en elles-mêmes et d'autre part eu égard aux manipulations et à la perte de productivité qu'elles occasionnent dans une tréfilerie.
- Afin de remédier à ces inconvénients, on a déjà imaginé différents procédés ; d'une façon très générale, ces procédés soit ne conduisent pas à un produit dont les propriétés soient comparables à celles des fils ayant subi un patentage au plomb, soit présentent encore des inconvénients de mise en oeuvre qui n'en permettent pas une application industrielle.
- Les méthodes proposées pour atteindre le but visé (élimination du patentage par traitement thermique dans la chaude de laminage) peuvent être classées en deux catégories suivant que le refroidissement contrôlé est appliqué en ligne, avant la formation de spires, ou bien sur le convoyeur à spires étalées.
- En ce qui concerne le traitement au niveau de la rampe de refroidissement à l'eau avant la tête de formation de spires, on se heurte généralement à un problème qui réside dans le fait que le temps dont on dispose pour appliquer le moyen imaginé est extrêmement faible, par exemple de l'ordre de la demi seconde dans les trains de laminoir à grande vitesse de sortie ; il en résulte que l'on est obligé d'appliquer des refroidissements très intenses pour abaisser la température dans les lignes visées, et cela entraîne la création de gradients thermiques importants dans la section du fil et un risque de trempe martensitique à la surface.
- Parmi les solutions techniques diverses qui ont déjà été proposées pour résoudre ce problème, on peut en citer deux qui méritent particulièrement l'attention. La première consiste à refroidir le fil jusqu'à une température inférieure à 600 °C, par passage dans des boîtes de refroidissement à eau entre lesquelles on intercale des sections à l'air permettant une élévation de la température à la surface du fil ; l'ensemble de l'installation est calculé de manière à obtenir la diminution désirée de la température moyenne du fil tout en évitant la formation de martensite en surface.
- Ce procédé n'a jusqu'à présent pas connu un grand succès industriel parce qu'il présente quelques difficultés de mise en oeuvre ; ainsi il est nécessaire d'utiliser plusieurs boîtes à eau dont la longueur va en décroissant rapidement dans le sens de l'avancement du fil ; d'autre part puisqu'il est impérieux d'arrêter l'eau à la sortie de chaque boîte afin de permettre le réchauffement de la surface, il faut utiliser des dispositifs brise-jet dont l'emploi n'est ni aisé ni efficace. D'autre part la configuration optimum d'une telle installation de refroidissement dépend du diamètre du fil, de sa teneur en carbone et des propriétés visées ; il en résulte que si même on pouvait réaliser pratiquement la rampe optimum, ce ne serait que pour une seule qualité et un seul diamètre de fil. Comme les trains à fil modernes laminent une gamme très étendue de produits, pour la plupart d'entre eux, l'installation ne présenterait donc pas les caractéristiques optimum souhaitées. Enfin, pour contourner les inconvénients qui viennent d'être cités, on pourrait construire la rampe de manière telle que la température de surface du fil soit largement supérieure au point Ms et ce pour tous les diamètres et toutes les qualités de la gamme des produits, mais le résultat de cette obligation serait que la longueur de la rampe de refroidissement serait très nettement supérieure à sa valeur pratique maximum. Ceci entraînerait des frais d'investissement très élevés et une exploitation difficile du train.
- Le second système préconisé consiste à refroidir également le fil avant la dépose, mais en admettant ici une formation d'une couche superficielle de martensite d'épaisseur très limitée ; cette manière de procéder, si elle permet de raccourcir la ligne de refroidissement et d'éliminer l'inconvénient de réaliser une installation comportant différentes boîtes de refroidissement et séparées par des zones de refroidissement à l'air, n'apporte quand même pas de solution aux autres inconvénients qui viennent d'être cités, soit la difficulté d'approprier la rampe à toute la gamme des produits à fabriquer ; d'autre part, ce procédé entraîne un inconvénient supplémentaire dans la suite du traitement thermique parce que la recalescence qu'il faut combattre lorsque le fil est étalé sur le convoyeur est d'autant plus importante que l'on a abaissé plus fortement la température du début de transformation.
- Si l'on considère maintenant la seconde famille des solutions proposées qui consistent à appliquer le traitement alors que le fil machine est étendu en spires non concentriques sur un convoyeur, on observe que parmi les procédés qui ont déjà été préconisés, les uns augmentent l'efficacité du refroidissement par un choix approprié du fluide utilisé, les autres s'attaquent à la recalescence à l'endroit où elle a lieu.
- Parmi ces différents procédés, on peut citer ceux dans lesquels on effectue un refroidissement à l'air soufflé ou aspiré au travers des spires. Suivant ces procédés, on a certes constaté une nette amélioration de la valeur moyenne des propriétés du fil et de la dispersion des mesures autour de cette moyenne, ainsi qu'une amélioration de la structure suffisante pour éviter un prépatentage. Dans le cas du fil machine, il n'a toutefois pas été possible d'éviter le patentage final au plomb.
- Dans cette optique, on a également imaginé d'effectuer le traitement du fil disposé sous forme de spires étalées dans un lit fluidisé. Ce processus amène une certaine amélioration supplémentaire par rapport à celui précédemment cité, mais il présente cependant d'autres difficultés d'ordre essentiellement technologique.
- Le traitement de refroidissement du fil par immersion dans un bain de sel fondu ou dans une solution aqueuse concentrée présente également des inconvénients propres, notamment le lavage ultérieur indispensable du fil et la nécessité d'utiliser des installations assez particulières.
- En résumé, la technique actuelle n'a pas permis de résoudre, de façon valable, le problème posé, à savoir obtenir une bonne valeur moyenne des propriétés d'un fil dur dans chaque bobine de ce fil, ainsi qu'une dispersion réduite des propriétés du fil autour de la valeur moyenne. La cause en est - sauf en ce qui concerne le soufflage d'air - que les procédés considérés sont souvent économiquement et/ou techniquement inexploitables.
- Les autres procédés, appliqués au fil étalé en spires non concentriques sur un convoyeur, ont pour objectif l'élimination de la recalescence en accélérant le refroidissement à l'endroit du convoyeur où cette recalescence avait lieu ; on a ainsi préconisé différents types de refroidissement, par exemple par brouillard à l'eau, par pulvérisation, par immersion dans un bain, etc ; ici non plus les procédés proposés n'ont pas été l'objet d'une application industrielle, car il n'a pas été possible en pratique d'appliquer à l'endroit déterminé où avait lieu la recalescence, un refroidissement sélectif qui soit en même temps intense et homogène.
- Par le brevet BE-A-737682, on connaît un procédé pour-la fabrication de fil machine, qui comprend une phase de refroidissement rapide du fil à la sortie du laminoir et une phase de refroidissement du fil sur un convoyeur immergé dans un bain aqueux. Ce brevet ne révèle pas les conditions requises pour abaisser la température de transformation du fil et limiter la recalescence due à cette transformation, en vue de conférer au fil dur un niveau satisfaisant et une bonne homogénéité des propriétés mécaniques.
- La présente invention a précisément pour objet un procédé pour la fabrication de fil machine en acier dur, grâce auquel on obtient un fil dont les propriétés mécaniques sont analogues à celles obtenues lorsque l'on pratique l'opération supplémentaire de patentage au plomb, et dont la dispersion des propriétés autour de la valeur moyenne, dans une bobine, est tellement faible que l'on peut considérer que ces propriétés sont homogènes.
- Conformément à la présente invention, un procédé pour la fabrication d'un fil machine en acier contenant de 0,6 % à 0,8 % de carbone, dans lequel, au sortir du laminoir à chaud, le fil est soumis à un refroidissement comportant une première phase qui consiste en un refroidissement intense et une seconde phase qui consiste en un refroidissement moins intense du fil mis en spires étalées de façon non concentrique sur un convoyeur, est caractérisé en ce que la première phase de refroidissement est appliquée au fil pendant que celui-ci traverse à la vitesse de fin de laminage une ligne de refroidissement située entre le bloc finisseur et l'entraîneur à galets se trouvant à l'entrée de la tête de dépose du fil sur ledit convoyeur, ladite ligne de refroidissement étant continue, c'est-à-dire ne comportant pas d'intervalles de refroidissement à l'air entre des sections successives de refroidissement intense, en ce que l'on règle la longueur et la puissance de ladite ligne de refroidissement de telle manière que la température superficielle du fil à la fin de cette première phase soit comprise entre la température de début de la transformation martensitique (Ms) pour l'acier considéré et (Ms + 200 °C), en ce que l'on dépose le fil en spires étalées sur ledit convoyeur en un temps inférieur à celui pour lequel le pourcentage d'austénite transformée dépasse 5 %, et en ce que l'on applique ladite seconde phase de refroidissement de telle façon que le pourcentage d'austénite transformée soit d'au moins 95 % à la sortie de ladite seconde phase.
- Selon une mise en oeuvre préférentielle du procédé de l'invention, la densité moyenne de flux calorifique au cours de ladite première phase de refroidissement est comprise entre 3 et 7 MW/m2.
- Selon une modalité particulière de mise en oeuvre du procédé de l'invention, la densité moyenne de flux calorifique au cours de ladite seconde phase de refroidissement est comprise entre 0,1 et 0,4 MW/M 2.
- Suivant l'invention, le refroidissement du fil étalé en spires non concentriques sur ledit convoyeur, au cours de la seconde phase de refroidissement, peut être assuré par tout moyen connu en soi. Il s'est cependant avéré particulièrement intéressant de le réaliser par immersion dans l'eau bouillante.
- La valeur visée par la température superficielle (Ts) à la sortie de la première phase est obtenue, suivant l'invention, en choisissant une combinaison adéquate entre les valeurs de la longueur (L) de la ligne de refroidissement (ou la durée) et de la densité moyenne de flux calorifique (ϕ).
- Le couple (ϕ-L) choisi, suivant le procédé, sera tel que les propriétés mécaniques désirées soient obtenues après le traitement de la deuxième phase. La charge de rupture (TS) visée sera voisine de la valeur donnée par la formule :

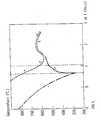
- Sur la figure 1 sont représentées les courbes de refroidissement en surface (I) et au centre (II) d'un fil de 12 mm de diamètre en acier à 0,63 % C et 0,65 % Mn, auquel on a appliqué le procédé de l'invention dans les conditions suivantes :
- - vitesse de fin de laminage (V) : 22,88 m/s
- - longueur de rampe installée dans le bloc (L,) : 4 m
- - longueur de la rampe principale de refroidissement à l'eau (L2) : 39,13 m
- - densité moyenne de flux calorifique au cours de la première phase (ϕ) : 3,58 MW/m2
- - coefficient d'échange calorifique dans le dispositif de refroidissement au cours de la deuxième phase (α) : 0,27 kW/m2 °C
- - MTT surface : 601 °C
- - MTT centre : 626 °C
- - MTT : 606 °C
- En (a) et (a') la quantité d'austénite transformée est de 2 % tandis qu'elle est de 98 % en (b) et (b'), c'est-à-dire à la fin de la deuxième phase.
- Cette figure montre également que le second objectif visé, l'élimination de la cémentite pro-eutectoïde à coeur des fils ségrégés, est atteint automatiquement par l'application du procédé. En effet, la température de début de transformation du cœur est abaissée en dessous de 600 °C, ce qui empêche la précipitation de la cémentite pro-eutectoïde.
- A titre d'exemple pratique du procédé de l'invention, on examinera ci-après le cas d'une application dans un nouveau laminoir pour lequel il s'agit de déterminer la distance à prévoir entre la sortie du bloc et l'entraîneur à galets ; le tableau 1 ci-dessous mentionne les principales données de l'installation et du produit, tandis que la figure 2 représente schématiquement l'implantation des équipements.
- On distingue sur cette figure en (1) le bloc finisseur comprenant, à la suite des cages (2), une ligne de refroidissement (3) de longueur (L1) située à la place de cages non utilisées, le « break out box » (4), la ligne de refroidissement continue (5) de longueur (L2, la tête (6) de mise en spires et de dépose sur le convoyeur (7), lequel est pourvu d'un dispositif de refroidissement (8) de longueur (L3) pour assurer la deuxième phase du traitement.
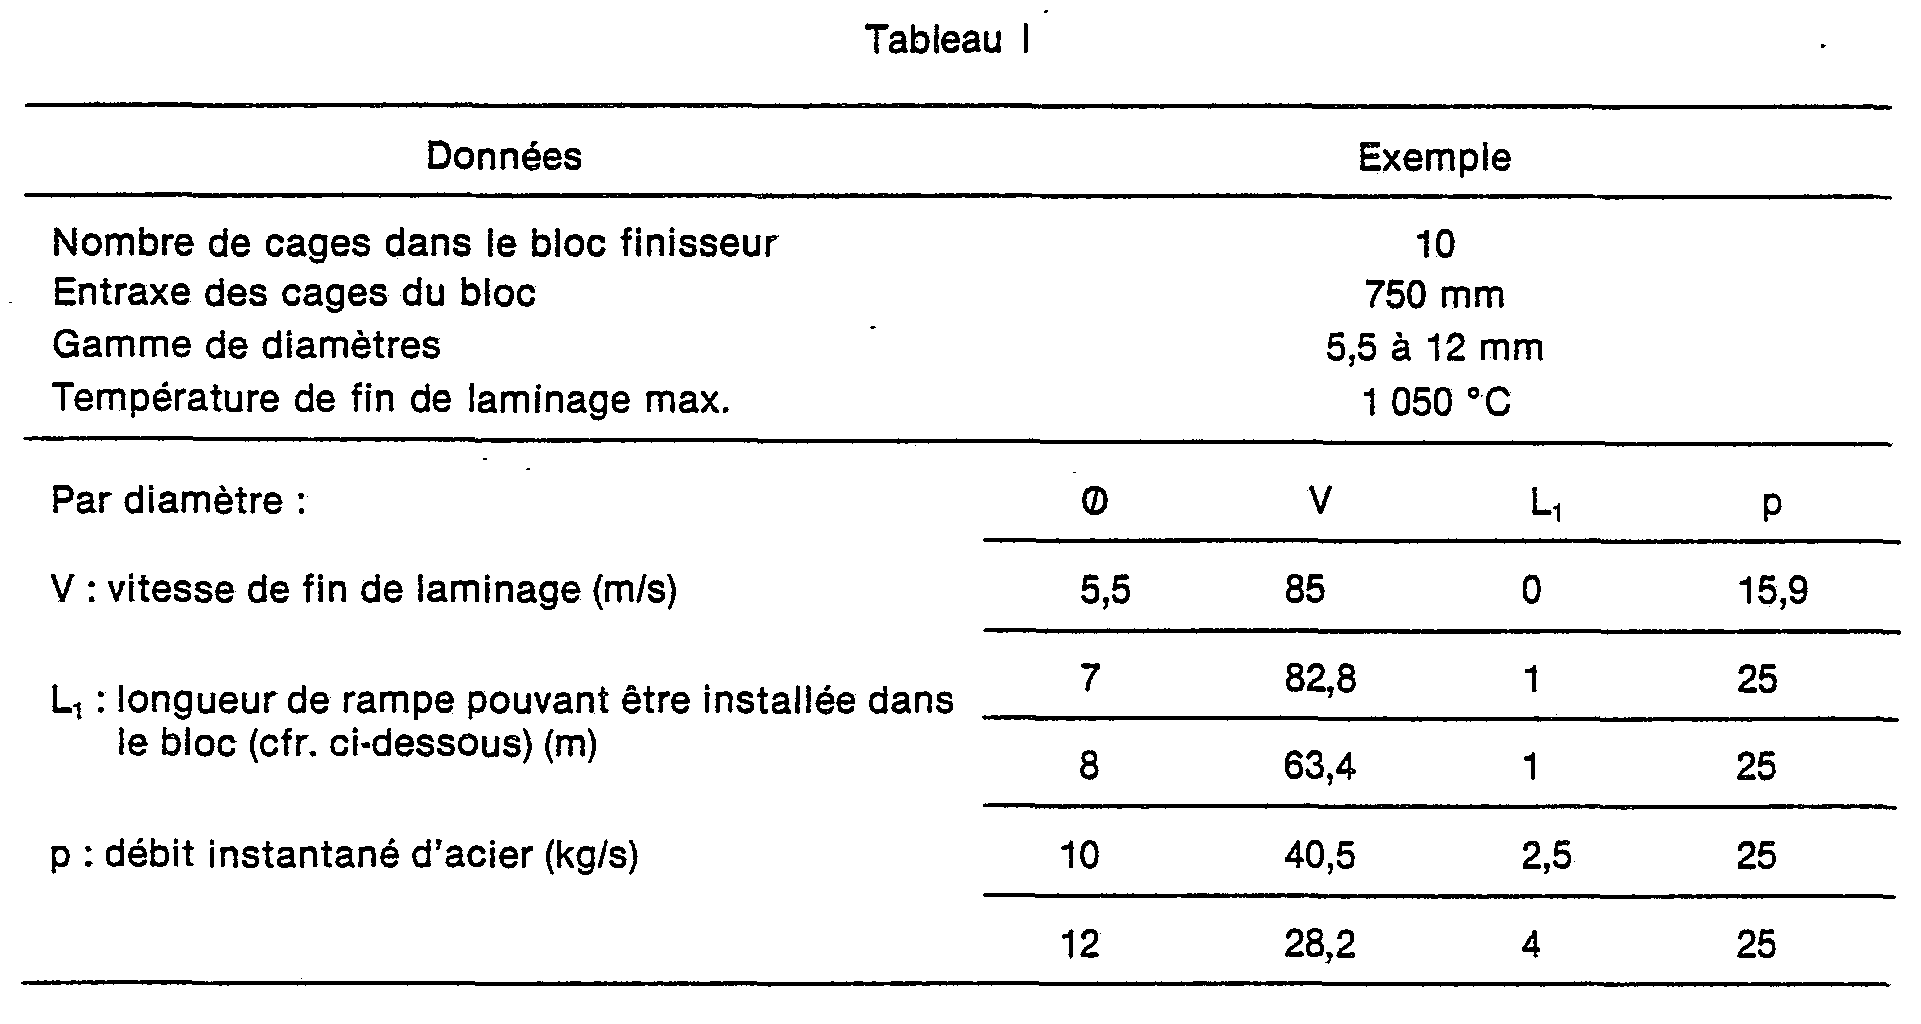

- On peut, à partir de cette application dans des conditions particulières, faire les remarques suivantes.
- Afin de minimiser l'encombrement de l'installation, on a installé une section de refroidissement de longueur L1 à la place des cages non utilisées ; de ce fait, L1 est fonction du diamètre.
- On suppose que le fil n'est pas refroidi dans le « break-out box ». Cependant, étant donné la faible longueur de ce dispositif, l'interruption du refroidissement n'a aucun effet métallurgique et la rampe de refroidissement se comporte comme une rampe continue de longueur L, + L2.
- Si la durée de séjour du fil à l'air entre les deux phases de refroidissement accéléré doit être minime, elle ne peut cependant pas être annulée pour des raisons technologiques (entraîneur à galets, tête de dépose, chute des spires, ...) ; on a considéré que le séjour minimum du fil à l'air correspondait à un parcours rectiligne de 20 m.
- On suppose que le dispositif de refroidissement de la phase 1 est caractérisé par une valeur constante de la densité de flux calorifique (ϕ). Il en résulte que le coefficient d'échange pris en considération pour les calculs sera de la forme :

- Il a été constaté que cette hypothèse est en accord raisonnable avec l'expérience, du moins pour des valeurs de Ts supérieures à 350-400 °C.
- Pour le refroidissement au cours de la phase II, on suppose un refroidissement du type Newtonien (α = const.) et on néglige dès lors les différences d'intensité de refroidissement entre les centres et les noeuds de la nappe des spires. Cette hypothèse est très proche de la réalité dans le cas où le refroidissement se fait par immersion de spires dans l'eau bouillante. Cependant, ces conclusions restent valables à la première approximation dans le cas où le refroidissement au cours de la deuxième phase se fait par soufflage d'air.
- Le problème consiste à déterminer :
- - la valeur minimale de L2 permettant d'appliquer le procédé à l'ensemble du product mix (tableau I) ;
- - la valeur de (ϕ) pour chaque diamètre et chaque teneur en carbone du product mix ;
- - la longueur minimale de traitement dans la phase Il (L3).
- La procédure de calcul utilisée est la suivante :
- Pour un diamètre donné, on considère le cas le plus difficile qui correspond :
- - à la température de dépose maximum (1 050 °C dans l'exemple),
- - à la teneur en C minimum (0,6 % dans l'exemple), car en effet c'est pour la valeur minimale de % C que le point Ms est plus élevé et, par conséquent, que la température minimale de surface pouvant être atteinte pendant la première phase est la plus élevée.
- On connaît la relation qui existe entre Ts et la température moyenne de transformation (MTT). celle-ci étant définie en un point considéré comme étant la moyenne de la courbe T = f(z) donnant en ce point la variation de la température (T) et le pourcentage d'austénite transformée (z) :
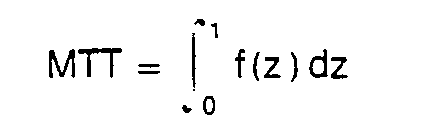
- Or il est clair que MTT est une fonction du point considéré dans la section et, en supposant la symétrie cylindrique, on peut considérer que MTT est constant le long d'un cercle de rayon (r) situé dans la section droite du fil, c'est-à-dire que MTT = MTT (r) ; d'autre part, l'expérience montre que la charge de rupture est une fonction linéaire de MTT (soit y = a MTT + b).
- Enfin, l'expérience a également montré que dans un fil de rayon R dans lequel MTT varie avec r [et, par conséquent, y = y (r)], on peut appliquer la règle d'additivité pour trouver la charge de rupture macroscopique du fil :


- Cette dernière relation définit MTT pour l'ensemble de la section du fil.
- Les deux dernières relations montrent que MTT est la valeur de MTT constante dans la section et qui donnerait la valeur macroscopique de Ts de la charge de rupture du fil.
- Ce qui précède montre que l'on peut par conséquent calculer la valeur visée pour MTT (désignée par MTT).
- Dans l'exemple choisi :
MΠ* = 606 °C. - Si on choisit arbitrairement une valeur de L2, à cette valeur correspond une et une seule valeur de (ϕ) donnant à la fin de la transformation, c'est-à-dire après la deuxième phase, MTT = MΠ*.
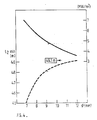
- La figure 3 représente l'ensemble des couples (Lz, ϕ) permettant de réaliser MTT* dans le cas de la fabrication d'un fil de 7 mm de diamètre, en acier à 0,63 % C et 0,65 % Mn, laminé avec une température (To) de fin de laminage de 1 050 °C et une vitesse de sortie (V) de 82,8 m/s, où la longueur de rampe (Ll) installée dans le bloc est de 1 m. Cette figure 3 donne également, pour chaque couple (L2, ϕ) la valeur de la température minimale de surface (T) atteinte pendant la première phase. Il est clair que plus la température superficielle minimale admise est élevée, plus la longueur L2 nécessaire est grande.
- Cette valeur minimale admise dépend de la qualité du contrôle installé sur le train.
- Pour un contrôle précis par ordinateur et grâce à la rampe unique, d'une très grande gouvernabilité, on peut admettre par exemple une température minimale de surface de Ms + 30 °C. Dans ces conditions, la figure 3 permet de trouver (L2 min) et le (ϕ) correspond pour le diamètre de 7 mm, soit en l'occurrence L2 min = 45,2 m et ϕ = 6,77 MW/m2. En répétant la même procédure pour tous les diamètres laminés, on établit la variation de L2 min avec le diamètre (figure 4). On constate que la plus grande valeur de L2 min correspond, pour l'exemple choisi, au diamètre de 12 mm et c'est cette valeur qui sera choisie pour L2 (49,1 m). La figure 4 donne également la variation de L2 en fonction du diamètre à laminer.
-
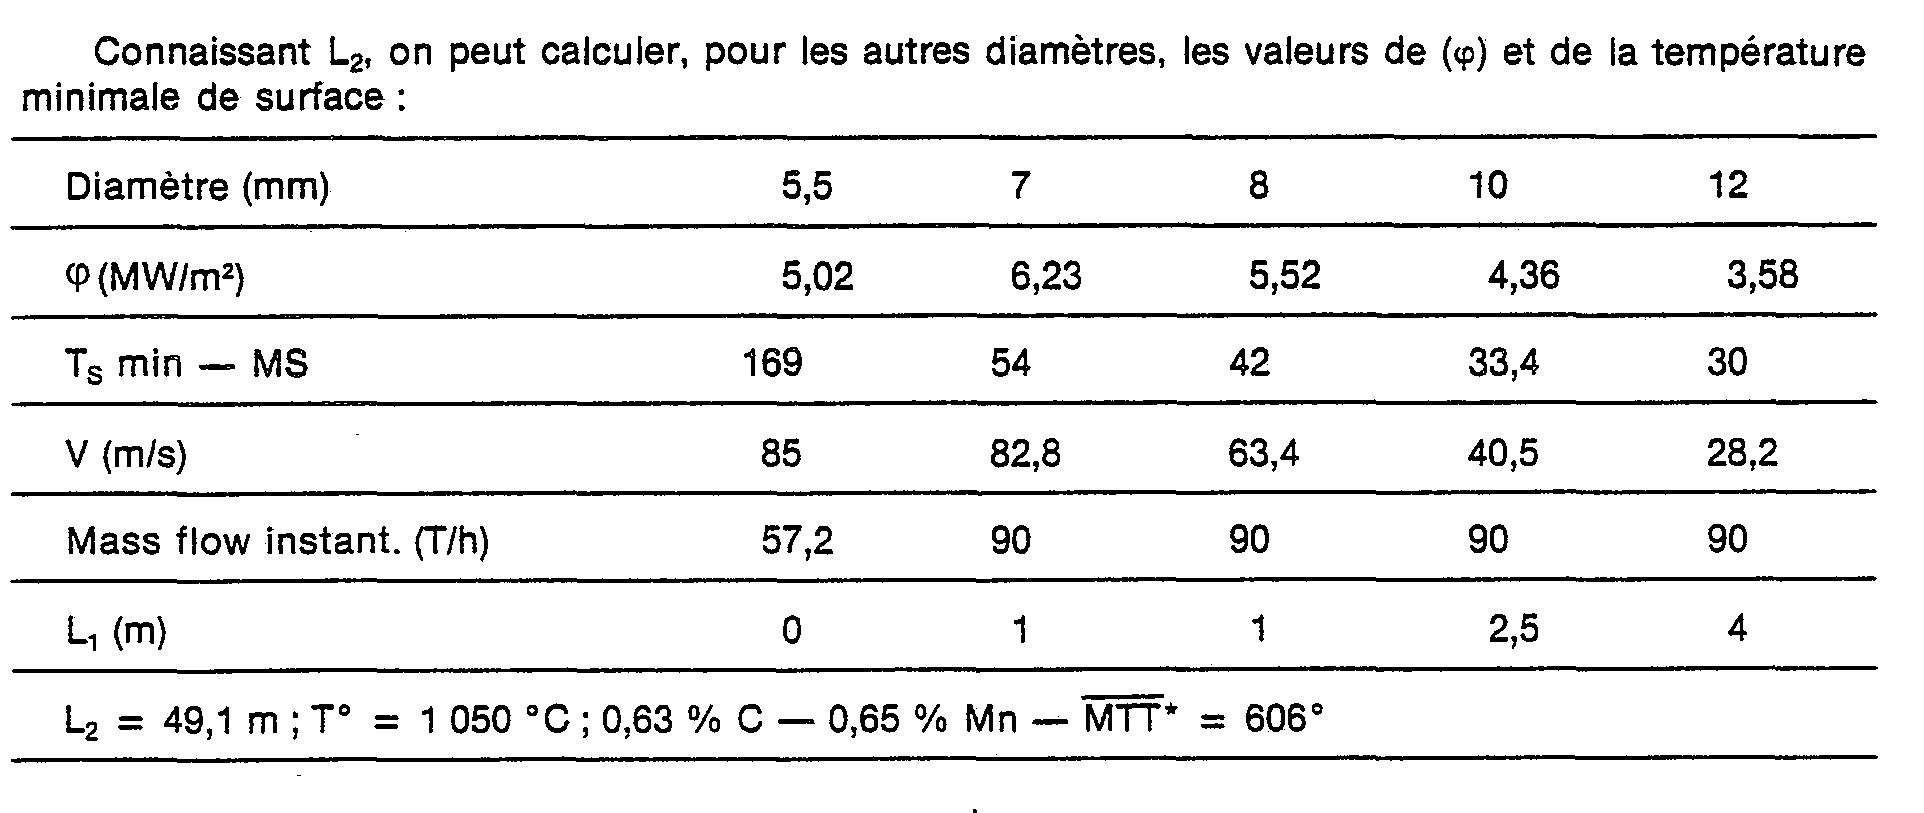
- On constate que la sécurité vis-à-vis de Ms va en croissant au fur et à mesure que le diamètre décroît ; elle devient considérable pour le diamètre 5,5 mm, car pour ce dernier, le flux massique instantané du train est réduit.
- On constate également que pour appliquer le procédé de l'invention dans les conditions de l'exemple, il faut être à même de réaliser sur la même installation des flux compris entre 3,5 et 6,5 MW/m2.
- Les calculs ci-dessus peuvent être effectués pour les fils à carbone plus élevé avec des résultats tout à fait comparables sauf en ce qui concerne la sécurité vis-à-vis du Ms qui sera plus grande.
-

- On retiendra-la plus grande des valeurs calculées pour L3 (7 m). Si le refroidissement durant la deuxième phase se fait par soufflage d'air, il faudra tenir compte du fait que, dans ce cas, le refroidissement des noeuds est nettement plus lent.
- La technologie mise en oeuvre pour appliquer le procédé de l'invention est, dans son ensemble, connue.
- Dans la première phase, on utilise par exemple des « canons à eau d'un type classique et on règle (ϕ) en agissant sur la pression d'alimentation de ces canons. On peut également utiliser des canons à eau- air et dans ce cas le réglage se fait par action sur le débit d'air.
Claims (4)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85870099T ATE35154T1 (de) | 1984-07-23 | 1985-07-18 | Verfahren zum herstellen von hartstahldraht. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU85475A LU85475A1 (fr) | 1984-07-23 | 1984-07-23 | Procede pour fabriquer du fil machine en acier dur |
| LU85475 | 1984-07-23 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0169827A1 EP0169827A1 (fr) | 1986-01-29 |
| EP0169827B1 true EP0169827B1 (fr) | 1988-06-15 |
Family
ID=19730294
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85870099A Expired EP0169827B1 (fr) | 1984-07-23 | 1985-07-18 | Procédé pour fabriquer du fil machine en acier dur |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US4704166A (fr) |
| EP (1) | EP0169827B1 (fr) |
| JP (1) | JPS6184331A (fr) |
| AT (1) | ATE35154T1 (fr) |
| BE (1) | BE902931A (fr) |
| DE (1) | DE3563361D1 (fr) |
| LU (1) | LU85475A1 (fr) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT396074B (de) * | 1987-02-11 | 1993-05-25 | Voest Alpine Ind Anlagen | Verfahren zum kuehlen von stab- oder drahtmaterial sowie vorrichtung zur durchfuehrung dieses verfahrens |
| BE1004285A6 (fr) * | 1989-07-03 | 1992-10-27 | Centre Rech Metallurgique | Procede et dispositif de refroidissement continu d'un fil d'acier trefile. |
| BE1005224A7 (fr) * | 1991-01-21 | 1993-06-01 | Centre Rech Metallurgique | Procede de fabrication de fil machine a haute resistance en acier dur et dispositif pour sa mise en oeuvre. |
| CA2098160A1 (fr) * | 1993-04-12 | 1994-10-13 | Charles N.A. Tonteling | Procede de fabrication d'un fil d'acier brevete |
| US20040261918A1 (en) * | 1999-05-20 | 2004-12-30 | Honda Giken Kogyo Kabushiki Kaisha | Billet for cold forging, method of manufacturing billet for cold forging, method of continuously cold-forging billet, method of cold-forging |
| JP3963925B2 (ja) * | 2005-11-08 | 2007-08-22 | 株式会社神鋼環境ソリューション | 焼却処理システムにおける二次燃焼方法及び装置 |
| US20080011394A1 (en) * | 2006-07-14 | 2008-01-17 | Tyl Thomas W | Thermodynamic metal treating apparatus and method |
| US8372766B2 (en) * | 2007-07-31 | 2013-02-12 | Kimberly-Clark Worldwide, Inc. | Conductive webs |
| US8058194B2 (en) * | 2007-07-31 | 2011-11-15 | Kimberly-Clark Worldwide, Inc. | Conductive webs |
| CN116037678B (zh) * | 2022-12-19 | 2026-02-27 | 盐城市联鑫钢铁有限公司 | 一种解决高线头部不冷段性能低的生产线及工艺方法 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1508442A1 (de) * | 1966-05-07 | 1969-10-23 | Schloemann Ag | Verfahren zur gesteuerten Abkuehlung von Draht |
| GB1173037A (en) * | 1967-07-21 | 1969-12-03 | Templeborough Rollis Mills Ltd | Process and apparatus for Cooling Hot-Rolled Steel Rod |
| JPS498611B1 (fr) * | 1968-01-24 | 1974-02-27 | ||
| DE1583986A1 (de) * | 1968-02-15 | 1970-09-10 | Huettenwerk Oberhausen Ag | Verwendung von Walzdraht aus Stahl fuer die Herstellung von gezogenem Draht,der gleichzeitig hohe Biegefestigkeit und hohe Torsionswerte aufweist |
| BE724380A (fr) * | 1968-11-22 | 1969-05-22 | ||
| BE737682A (en) * | 1969-08-19 | 1970-02-19 | Wire rod manufacturing process | |
| BE740482A (fr) * | 1969-10-17 | 1970-04-17 | ||
| US3645805A (en) * | 1969-11-10 | 1972-02-29 | Schloemann Ag | Production of patented steel wire |
| US4123296A (en) * | 1973-12-17 | 1978-10-31 | Kobe Steel, Ltd. | High strength steel rod of large gauge |
| BE817338A (fr) * | 1974-07-05 | 1975-01-06 | Procede et installation pour le traitement de fil machine. | |
| DD119270B1 (de) * | 1975-04-02 | 1987-10-14 | Florin Stahl Walzwerk | Verfahren zur herstellung von walzstahlerzeugnissen mit entfestigter randzone und hochfestem kern |
| DD127063A1 (fr) * | 1976-06-09 | 1977-09-07 | ||
| CA1097197A (fr) * | 1977-02-08 | 1981-03-10 | Philippe A. Paulus | Methode et dispositif pour le refroidissement des produits de fonderie |
| GB1595281A (en) * | 1978-02-27 | 1981-08-12 | Hamburger Stahlwerke Gmbh | Method of continuously cooling rolled wire |
| DE2900271C2 (de) * | 1979-01-05 | 1984-01-26 | Stahlwerke Peine-Salzgitter Ag, 3150 Peine | Schweißbarer Betonstahl und Verfahren zu seiner Herstellung |
| JPS55161031A (en) * | 1979-06-04 | 1980-12-15 | Nippon Steel Corp | Direct heat treating apparatus of hot rolled steel wire rod |
| DE3105492C1 (de) * | 1981-02-14 | 1982-09-30 | SMS Schloemann-Siemag AG, 4000 Düsseldorf | Vorrichtung zum geregelten Kuehlen von Walzdraht aus der Walzhitze |
| JPS5845328A (ja) * | 1981-09-11 | 1983-03-16 | Nippon Steel Corp | 圧延線材直接熱処理ライン |
-
1984
- 1984-07-23 LU LU85475A patent/LU85475A1/fr unknown
-
1985
- 1985-07-18 DE DE8585870099T patent/DE3563361D1/de not_active Expired
- 1985-07-18 AT AT85870099T patent/ATE35154T1/de not_active IP Right Cessation
- 1985-07-18 EP EP85870099A patent/EP0169827B1/fr not_active Expired
- 1985-07-18 BE BE6/48118A patent/BE902931A/fr not_active IP Right Cessation
- 1985-07-22 US US06/757,804 patent/US4704166A/en not_active Expired - Fee Related
- 1985-07-23 JP JP60162760A patent/JPS6184331A/ja active Pending
Non-Patent Citations (1)
| Title |
|---|
| Houdremont, Handbuch der Sonderstahlkunde, 1943,pages 48, 52, 53. * |
Also Published As
| Publication number | Publication date |
|---|---|
| JPS6184331A (ja) | 1986-04-28 |
| BE902931A (fr) | 1986-01-20 |
| DE3563361D1 (en) | 1988-07-21 |
| ATE35154T1 (de) | 1988-07-15 |
| US4704166A (en) | 1987-11-03 |
| EP0169827A1 (fr) | 1986-01-29 |
| LU85475A1 (fr) | 1986-02-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1058588B1 (fr) | Installation de fabrication de bandes d'acier inoxydable laminees a froid | |
| US6216507B1 (en) | In-line wire drawing continuous treatment process and system | |
| EP0169827A1 (fr) | Procédé pour fabriquer du fil machine en acier dur | |
| FR2738843A1 (fr) | Procede de traitement thermique d'un rail en acier | |
| EP0161236B1 (fr) | Dispositif perfectionnés pour la fabrication de rails | |
| FR2650298A1 (fr) | Procede de patentage direct d'un fil metallique lamine a chaud | |
| EP0329611B1 (fr) | Procédé de revêtement en continu d'un substrat filiforme d'acier par immersion de ce substrat dans un bain de métal de revêtement en fusion | |
| FR2488532A1 (fr) | Procede de laminage ecrouissant a taux regle pour bandes d'acier doux recuites sous cloche | |
| CA1107179A (fr) | Procede d'obtention d'un element allonge en acier dur | |
| FR2460333A1 (fr) | Procede et appareil pour refroidir des bandes d'acier au cours d'un traitement de recuit en continu | |
| BE1005224A7 (fr) | Procede de fabrication de fil machine a haute resistance en acier dur et dispositif pour sa mise en oeuvre. | |
| BE1004285A6 (fr) | Procede et dispositif de refroidissement continu d'un fil d'acier trefile. | |
| JP4319808B2 (ja) | 弁ばね用鋼線材の製造方法 | |
| FR2488278A1 (fr) | Traitement d'aciers pour formage a froid | |
| JPS5937725B2 (ja) | 熱間圧延線材の直接熱処理方法 | |
| BE1008648A6 (fr) | Procede de fabrication de rails. | |
| BE1005034A6 (fr) | Procede de fabrication de fil d'acier dur. | |
| BE906040A (fr) | Procede continu de fabrication de fil d'acier. | |
| BE853456A (fr) | Procede et dispositif pour fabriquer du fil machine en acier dur | |
| BE826200A (fr) | Dispositif de refroidissement de produits en acier lamines | |
| FR2488279A1 (fr) | Traitement par refroidissement accelere de barres en acier dans la chaude de laminage | |
| BE832391R (fr) | Procede et dispositif de patentage de fils d'acier | |
| FR2522688A1 (fr) | Procede et installation de traitement thermique de barres en acier allie pretes a l'emploi, notamment pour la construction mecanique | |
| JPH0512415B2 (fr) | ||
| BE885094A (fr) | Procede de traitement thermique direct d'un fil-machine en acier lamine a chaud |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT DE FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19860702 |
|
| 17Q | First examination report despatched |
Effective date: 19870610 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FR GB IT NL SE |
|
| REF | Corresponds to: |
Ref document number: 35154 Country of ref document: AT Date of ref document: 19880715 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3563361 Country of ref document: DE Date of ref document: 19880721 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: SMS SCHLOEMANN-SIEMAG AG Effective date: 19890306 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: SMS SCHLOEMANN-SIEMAG AG |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19900731 Year of fee payment: 6 |
|
| 27O | Opposition rejected |
Effective date: 19900329 |
|
| NLR2 | Nl: decision of opposition | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19910708 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19920201 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19930331 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19940617 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19940620 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19940628 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19940708 Year of fee payment: 10 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 85870099.0 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19950718 Ref country code: AT Effective date: 19950718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19950719 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19950718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19960402 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85870099.0 |