EP0034108B1 - Procédé d'affinage d'un bain de métal - Google Patents
Procédé d'affinage d'un bain de métal Download PDFInfo
- Publication number
- EP0034108B1 EP0034108B1 EP81630003A EP81630003A EP0034108B1 EP 0034108 B1 EP0034108 B1 EP 0034108B1 EP 81630003 A EP81630003 A EP 81630003A EP 81630003 A EP81630003 A EP 81630003A EP 0034108 B1 EP0034108 B1 EP 0034108B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bath
- oxygen
- refining
- height
- melt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C5/00—Manufacture of carbon-steel, e.g. plain mild steel, medium carbon steel or cast steel or stainless steel
- C21C5/28—Manufacture of steel in the converter
- C21C5/30—Regulating or controlling the blowing
Definitions
- the present invention relates to a method for refining a metal bath, in particular by controlling the supply of oxygen from above and bubbling with inert gas from the bottom of the crucible.
- a high height of the spray head results in a preferential oxidation of the slag which takes on a frothy consistency, which promotes dephosphorization and desulfurization.
- a low height of the lance head leads to an accelerated decarburization and to an increased release of heat, especially at the point of impact of the oxygen jet, which heat can be used for the fusion of solid materials incorporated in the bath.
- the slag must necessarily have an adjustable degree of reactivity as well as an essentially fluid consistency, also adjustable, to allow the conduct of the refining under conditions recognized as favorable, both from the point of view of the post-combustion of the CO than from the point of view of dephosphorization and desulfurization of the bath. Along with this, it is necessary to monitor the momentary degree of decarburization of the bath as a function of the oxygen injected.
- a blowing lance which has a main oxygen circuit and a secondary oxygen circuit, to clearly differentiate the oxygen jet intended to enter the bath from the added secondary oxygen. to support the post-combustion of CO above the bath level.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Coating With Molten Metal (AREA)
- Electrotherapy Devices (AREA)
- General Induction Heating (AREA)
- Treatment Of Steel In Its Molten State (AREA)
- Heat Treatment Of Steel (AREA)
Description
- La présente invention concerne un procédé d'affinage d'un bain de métal, notamment par conduite contrôlée du soufflage d'oxygène par le haut et du barbotage au gaz inerte par le fond du creuset.
- Pour augmenter la productivité de la fabrication de l'acier on recherche d'un côté des moyens permettant d'incorporer un maximum de matières ferrifères dans le bain, telles les mitrailles et/ou les minerais riches. D'un autre côté on cherche à assurer une qualité élevée de l'acier fabriqué en éliminant le plus possible de phosphore et de soufre contenus dans le métal à affiner.
- Ainsi il est connu de suivre l'évolution de la scorie au cours de l'affinage et d'intervenir par des réglages soit du débit de l'oxygène soufflé par la lance, soit de la hauteur de la tête de lance au-dessus du niveau du bain. En effet, on peut dans une certaine mesure régler la répartition de l'oxygène de soufflage entre la scorie et le métal en variant la distance entre la tête de lance et le niveau du bain, pour un débit constant en oxygène et pour une tête de lance d'une configuration donnée.
- Une hauteur élevée de la tête de iance résulte en une oxydation préférentielle de la scorie qui prend une consistance mousseuse, ce qui favorise la déphosphoration et la désulfuration. Par contre une faible hauteur de la tête de lance conduit à une décarburation accélérée et à un dégagement accru de chaleur, surtout au point d'impact du jet d'oxygène, laquelle chaleur peut servir à la fusion de matières solides incorporées au bain.
- Or, malgré l'acquisition de lances spéciales onéreuses en vue d'augmenter le taux de post- combustion du CO près de la surface du bain, tous les efforts imaginables pour augmenter les températures près de la surface du bain dans le but de fondre un surplus de mitrailles, sont contre-carrés par la présence à la surface d'un bain d'une couche de scorie épaisse et mousseuse qui se forme au cours de l'affinage par soufflage d'oxygène par le haut et qui agit comme un isolant thermique grâce à sa consistance mousseuse.
- C'est dans cet ordre d'idées que le déposant a proposé un procédé d'affinage permettant d'augmenter les taux traditionnels d'ajoutes de mitrailles solides tout en évitant les désavantages décrits.
- Le procédé décrit dans la demande de brevet LU 81.207, prévoit d'affiner la fonte par soufflage d'oxygène par le haut et il est caractérisé en ce que d'une part on provoque à proximité immédiate de la surface du bain une post-combustion du CO dégagé au cours de la décarburation en répartissant de l'oxygène sur ladite surface et que d'autre part on règle en continu l'épaisseur et la consistance de la scorie en agissant sur le déséquilibre entre celle-ci et le bain, par injection de gaz essentiellement inerte par le fond du bain.
- Toutefois un procédé d'affinage au cours duquel l'interface entre le métal et la scorie est constamment balayé par l'ajoute de gaz de barbotage, si bien que la scorie est en permanence désoxydée et ne peut par conséquent prendre une consistance mousseuse, ne permet pas, à lui seul, de tenir compte de la multiplicité des réactions qui se déroulent dans le bain et surtout dans la scorie.
- En effet, la scorie doit nécessairement présenter un degré de réactivité réglable ainsi qu'une consistance essentiellement fluide, également réglable, pour permettre la conduite de l'affinage sous des conditions reconnues comme favorables, tant du point de vue de la post-combustion du CO que du point de vue de la déphosphoration et de la désulfuration du bain. Parallèlement à ceci, il est nécessaire de suivre le degré momentané de décarburation du bain en fonction de l'oxygène insufflé.
- Le but de la présente invention est donc d'élaborer un procédé de conditionnement de la scorie au cours de l'affinage d'un bain de fonte, procédé qui permet le suivi de l'évolution des réactions thermochimiques se déroulant dans le bain et dans la scorie, ainsi que celui du comportement de la scorie au point de vue local en faisant usage d'une part de paramètres fixes, liés à la configuration de l'installation et d'autre part de paramètres variables significatifs pour le déroulement contrôlé des réactions thermochimiques au cours de l'affinage.
- Ce but est atteint suivant l'invention par un procédé d'affinage qui opère essentiellement par soufflage d'oxygène par le haut au moyen d'une lance de soufflage disposant d'une part d'un circuit à oxygène principal et d'autre part d'un circuit à oxygène secondaire qui fournit l'oxygène nécessaire à brûler le CO dégagé au cours de l'affinage et qui est soutenu par un barbotage de gaz essentiellement inerte par le fond du creuset. Selon ce procédé on détermine en continu l'épaisseur de la scorie qui surnage sur le bain, la vitesse de décarburation du bain ainsi que le fasteur post-combustion du monoxyde de carbone et que l'on ajuste dans le temps la hauteur de la lance de soufflage en dessus du bain, le débit total en oxygène soufflé, le débit d'oxygène secondaire et le débit de gaz de barbotage de manière à suffire à tout moment de l'affinage à la relation :

- (HSC/HB) t est le rapport (épaisseur scorie/hauteur du bain) à un moment t déterminé ;
- HL est la hauteur ae la lance de soufflage,
- DC est le diamètre du creuset,
- DOT est le débit total en oxygène de soufflage,
- DCDT est la vitesse de décarburation du bain,
- X est le facteur de post-combustion du CO dégagé [% Ç02/(% CO + % C02)]
- DOS est le débit d'oxygène secondaire et
- F est le débit de gaz de barbotage
- On conduit l'affinage de manière à assurer qu'à tout moment au cours de l'affinage le rapport (épaisseur scorie/hauteur bain) reste entre une limite inférieure et une limite supérieure définies de manière empirique pour une installation donnée.
- Une fois ces limites établies on peut favoriser la déphosphoration et la désulfuration du bain en ajustant les conditions de l'affinage de manière à faire tendre le rapport (épaisseur scorie/hauteur bain) vers sa limite supérieure, tandis que l'on peut favoriser la post-combustion du CO dégagé en ajustant les conditions de l'affinage de manière à faire tendre le rapport (épaisseur scories/hauteur bain) vers sa limite inférieure.
- Pour la mise en oeuvre du procédé décrit ici, on établit donc le rapport (épaisseur scorie/hauteur bain). Tandis que la hauteur du bain est constante, dépendant essentiellement de la quantité de fonte et des mitrailles enfournées, l'épaisseur de la scorie est sujette à des variations. Pour déterminer en continu la dite épaisseur, on utilise de préférence les procédés et les dispositifs de mesure que le déposant a décrits dans le brevet LU 71.261 resp. la demande de brevet EP-A-0 022 739.
- Ces procédés et dispositifs se prêtent particulièrement bien à être intégrés dans un système global de conduite par ordinateur, tel qu'il convient d'être utilisé dans le cadre du procédé suivant l'invention. Il en est de même pour ce qui est du suivi de la vitesse de décarburation (DCDT) par analyse en continu des fumées du convertisseur à l'aide d'un spectromètre de masse et du calcul du facteur de postcombustion (X) du CO dégagé au cours de l'affinage.
- Dans le rapport (hauteur lance/diamètre creuset) la hauteur de la lance est évidemment le seul paramètre variable. Or, il y a lieu de préciser que le dit rapport ne varie que très peu dans le présent contexte. En effet, tandis que suivant les procédés d'affinage conventionnels on essaie de contrôler tant bien que mal la vitesse de décarburation du bain par le débit d'oxygène insuflé, par l'ajustement de la hauteur de la lance et encore en prévoyant des têtes de lance à l'aide desquelles on peut choisir l'angle d'insufflation de l'oxygène, le procédé décrit ici prévoit que l'on confine la lance de soufflage pratiquement dans un rôle de simple fournisseur d'oxygène et que l'on règle la vitesse de décarburation du métal surtout par le débit du gaz de barbotage.
- Comme il a été exposé plus haut on utilise une lance de soufflage disposant d'un circuit à oxygène principal et d'un circuit à oxygène secondaire, pour bien différencier le jet d'oxygène destiné à pénétrer dans le bain de l'oxygène secondaire ajouté en vue de soutenir la post-combustion du CO au-dessus du niveau du bain.
- La relation suivant l'invention tient en effet compte des débits respectifs en oxygène total et en oxygène secondaire ainsi que du débit en oxygène total en rapport avec le débit en gaz de barbotage.
- Ainsi, on a pour une aciérie du déposant
- HB = 120 cm
- DC = 500 cm
- La relation est alors, selon l'invention
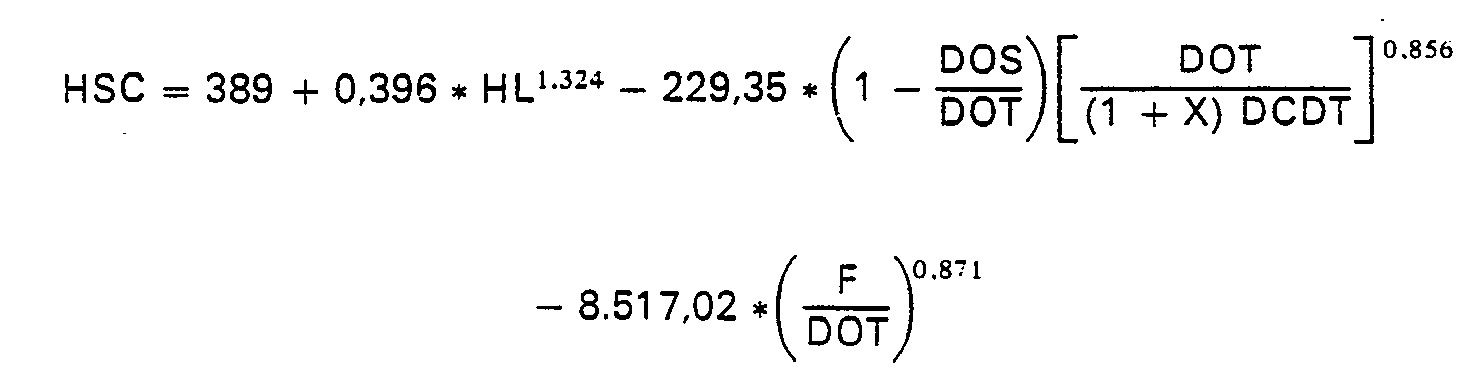
- HSC et HL sont exprimés en cm,
- DOT, DOS et F en Nm3/min, et
- DCDT en kg/min.
- En conduisant le soufflage en se basant sur cette relation et en gardant à chaque moment HSC compris entre 120 et 200 cm, il a été possible, à partir d'une fonte liquide d'analyse moyenne :
- C = 3,90 %.
- Mn = 0,28 %
- P = 1,65 %
- S = 0,025 %
- Si = 0,64 %
- Consommation de fonte liquide : 664 kg/t acier
- Consommation de mitrailles : 440 kg/t acier
- Rendement fer : 96,5 %.
- Il est évident que la mise en oeuvre du procédé suivant l'invention exige l'utilisation d'un ordinateur auquel sont reliés les instruments de mesure resp. les entrées et sorties des débitmètres et vannes de réguiation pour les gaz utilisés et qui assume la conduite automatique de l'affinage suivant l'invention.
tandis que C, a1-a5 et α1-α5 sont des paramètres qui dépendent de la configuration de l'installation et qui sont des fonctions du rapport (volume total d'oxygène introduit dans la scorie/volume total d'oxygène insufflé).
et on dispose d'une lance de soufflage spéciale à post-combustion.
d'élaborer au convertisseur un acier où P = 0,010 % et S = 0,011 %, tout en réalisant les résultats suivants :
Claims (4)

et où le diamètre du creuset est de 500 cm et la hauteur du bain de 120 cm.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT81630003T ATE14320T1 (de) | 1980-01-09 | 1981-01-07 | Verfahren zum raffinieren einer metallschmelze. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU82070 | 1980-01-09 | ||
| LU82070A LU82070A1 (fr) | 1980-01-09 | 1980-01-09 | Procede d'affinage d'un bain de metal |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0034108A1 EP0034108A1 (fr) | 1981-08-19 |
| EP0034108B1 true EP0034108B1 (fr) | 1985-07-17 |
Family
ID=19729325
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP81630003A Expired EP0034108B1 (fr) | 1980-01-09 | 1981-01-07 | Procédé d'affinage d'un bain de métal |
Country Status (15)
| Country | Link |
|---|---|
| US (1) | US4334922A (fr) |
| EP (1) | EP0034108B1 (fr) |
| JP (1) | JPS56102509A (fr) |
| AT (1) | ATE14320T1 (fr) |
| AU (1) | AU536836B2 (fr) |
| BR (1) | BR8100121A (fr) |
| CA (1) | CA1157659A (fr) |
| CS (1) | CS249112B2 (fr) |
| DE (1) | DE3171356D1 (fr) |
| ES (1) | ES8203103A1 (fr) |
| LU (1) | LU82070A1 (fr) |
| PL (1) | PL229120A1 (fr) |
| PT (1) | PT72323B (fr) |
| RO (1) | RO81435A (fr) |
| ZA (1) | ZA808091B (fr) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4529442A (en) * | 1984-04-26 | 1985-07-16 | Allegheny Ludlum Steel Corporation | Method for producing steel in a top oxygen blown vessel |
| US5885322A (en) * | 1996-03-22 | 1999-03-23 | Steel Technology Corporation | Method for reducing iron losses in an iron smelting process |
| CN115044729B (zh) * | 2022-06-28 | 2023-11-03 | 日照钢铁控股集团有限公司 | 一种高废钢比条件下转炉低热值煤气高效回收方法 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU69358A1 (fr) * | 1973-02-16 | 1974-05-17 | ||
| LU69388A1 (fr) * | 1973-02-15 | 1974-05-29 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1363687A (fr) * | 1963-07-17 | 1964-06-12 | Bot Brassert Oxygen Technik Ag | Procédé et dispositif de réglage de fonctionnement pour opérations de soufflage ou pour des méthodes analogues d'affinage métallurgique |
| US3871871A (en) * | 1967-12-11 | 1975-03-18 | Centre Nat Rech Metall | Monitoring and control of pig iron refining |
| AT297073B (de) * | 1969-04-15 | 1972-03-10 | Voest Ag | Verfahren zur Messung der Dicke der Schlackenschicht auf metallischen Bädern, insbesondere auf durch Vakuumbehandlung zu entgasenden Schmelzen |
| BE755456A (fr) * | 1969-08-29 | 1971-03-01 | Allegheny Ludlum Ind Inc | Decarburation de l'acier fondu |
-
1980
- 1980-01-09 LU LU82070A patent/LU82070A1/fr unknown
- 1980-12-25 RO RO80102954A patent/RO81435A/fr unknown
- 1980-12-29 ZA ZA00808091A patent/ZA808091B/xx unknown
- 1980-12-30 AU AU65893/80A patent/AU536836B2/en not_active Ceased
-
1981
- 1981-01-05 US US06/222,716 patent/US4334922A/en not_active Expired - Fee Related
- 1981-01-06 CA CA000367940A patent/CA1157659A/fr not_active Expired
- 1981-01-07 DE DE8181630003T patent/DE3171356D1/de not_active Expired
- 1981-01-07 EP EP81630003A patent/EP0034108B1/fr not_active Expired
- 1981-01-07 AT AT81630003T patent/ATE14320T1/de not_active IP Right Cessation
- 1981-01-08 PL PL22912081A patent/PL229120A1/xx unknown
- 1981-01-08 PT PT72323A patent/PT72323B/fr unknown
- 1981-01-08 ES ES498381A patent/ES8203103A1/es not_active Expired
- 1981-01-09 CS CS81205A patent/CS249112B2/cs unknown
- 1981-01-09 BR BR8100121A patent/BR8100121A/pt not_active IP Right Cessation
- 1981-01-09 JP JP128981A patent/JPS56102509A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LU69388A1 (fr) * | 1973-02-15 | 1974-05-29 | ||
| LU69358A1 (fr) * | 1973-02-16 | 1974-05-17 |
Also Published As
| Publication number | Publication date |
|---|---|
| PT72323B (fr) | 1981-12-18 |
| CA1157659A (fr) | 1983-11-29 |
| ES498381A0 (es) | 1982-03-01 |
| RO81435A (fr) | 1983-06-01 |
| AU6589380A (en) | 1981-07-16 |
| LU82070A1 (fr) | 1981-09-10 |
| CS249112B2 (en) | 1987-03-12 |
| BR8100121A (pt) | 1981-07-28 |
| US4334922A (en) | 1982-06-15 |
| ATE14320T1 (de) | 1985-08-15 |
| ZA808091B (en) | 1982-01-27 |
| PT72323A (fr) | 1981-02-01 |
| PL229120A1 (fr) | 1981-09-04 |
| DE3171356D1 (en) | 1985-08-22 |
| JPS56102509A (en) | 1981-08-17 |
| AU536836B2 (en) | 1984-05-24 |
| EP0034108A1 (fr) | 1981-08-19 |
| ES8203103A1 (es) | 1982-03-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA1159651A (fr) | Procede de conditionnement de la scorie au cours de l'affinage d'un bain de metal | |
| CA1311787C (fr) | Four electrique pour la fabrication d'acier, a soufflage par la sole | |
| EP0081448B1 (fr) | Procédé et dispositif pour l'affinage d'un bain de métal contenant des matières refroidissantes solides | |
| JP5414992B2 (ja) | AOD転換炉でのAISI規格4xxフェライト鋼クラスのステンレス鋼の製造方法 | |
| US4349382A (en) | Process for refining of a bath of metal containing cold solid substances | |
| CA1157659A (fr) | Procede d'affinage d'un bain de metal | |
| LU84472A1 (fr) | Procede et installation pour le traitement de l'acier en poche | |
| EP0760868B1 (fr) | Procede d'elaboration de l'acier dans un four electrique a arc, et four electrique a arc pour sa mise en oeuvre | |
| LU82069A1 (fr) | Procede d'affinage d'un bain de metal | |
| EP0974675B1 (fr) | Procede servant a produire de l'acier au convertisseur sous pression | |
| CA1154967A (fr) | Procede de decarburation des fontes au chrome | |
| EP0996749B1 (fr) | Regulation d'un procede de reduction avec fusion | |
| CA1177642A (fr) | Buse pour lance d'injection d'oxygene pour la decarburation des fontes et application a la decarburation des fontes au chrome | |
| EP0536185B1 (fr) | Procede de rechauffage d'un bain d'acier liquide | |
| FR2632971A1 (fr) | Procede de traitement des aciers liquides par injection de gaz a travers le fond de poche | |
| RU2114919C1 (ru) | Способ ремонта футеровки конвертера | |
| EP0009104A1 (fr) | Procédé pour augmenter la capacité de fusion de riblons dans un convertisseur à soufflage par le fond | |
| CA1157658A (fr) | Procede de soufflage mixte pour l'affinage des metaux au convertisseur | |
| RU2186126C2 (ru) | Способ химического нагрева стали | |
| SU206604A1 (ru) | Способ управления плавкой в кислородномконвертере | |
| EP0490099A1 (fr) | Procédé de régulation de l'opération d'affinage de fonte | |
| JPS63183116A (ja) | 電弧炉の操業方法及び電弧炉 | |
| SU1544814A1 (ru) | Способ производства стали | |
| BE565213A (fr) | ||
| FR2475574A2 (fr) | Procede de soufflage mixte pour l'affinage de la fonte acier au convertisseur " d'acierie " |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE DE FR GB IT NL SE |
|
| 17P | Request for examination filed |
Effective date: 19810714 |
|
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE DE FR GB IT NL SE |
|
| REF | Corresponds to: |
Ref document number: 14320 Country of ref document: AT Date of ref document: 19850815 Kind code of ref document: T |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19850730 |
|
| REF | Corresponds to: |
Ref document number: 3171356 Country of ref document: DE Date of ref document: 19850822 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19870114 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19870131 Year of fee payment: 7 |
|
| BERE | Be: lapsed |
Owner name: ARBED S.A. Effective date: 19870131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19870930 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19880107 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19880801 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19881118 |
|
| ITTA | It: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19891215 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19911001 |