EP0004515B1 - Procédé d'assemblage d'un triangle de timonerie de frein de véhicules ferroviaires et triangle assemblé selon ce procédé - Google Patents
Procédé d'assemblage d'un triangle de timonerie de frein de véhicules ferroviaires et triangle assemblé selon ce procédé Download PDFInfo
- Publication number
- EP0004515B1 EP0004515B1 EP19790400189 EP79400189A EP0004515B1 EP 0004515 B1 EP0004515 B1 EP 0004515B1 EP 19790400189 EP19790400189 EP 19790400189 EP 79400189 A EP79400189 A EP 79400189A EP 0004515 B1 EP0004515 B1 EP 0004515B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bar
- triangle
- angle piece
- bore
- bent
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B61—RAILWAYS
- B61H—BRAKES OR OTHER RETARDING DEVICES SPECIALLY ADAPTED FOR RAIL VEHICLES; ARRANGEMENT OR DISPOSITION THEREOF IN RAIL VEHICLES
- B61H13/00—Actuating rail-vehicle brakes
- B61H13/34—Details
- B61H13/36—Beams; Suspension thereof
Definitions
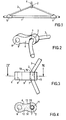
- the invention relates to a method of assembling a brake linkage triangle for railway vehicles, comprising a base and two sides coming from a top and formed by a single bar bent in its middle part corresponding to said top, a piece angle, pierced with a receiving bore of the bent bar and forming a head of the triangle, being fixed to the bar in its middle part, as well as the wheelhouse triangle assembled according to this process.
- this welding has various drawbacks. First, it requires that the corner piece and the bent bar be respectively made of weldable materials. Secondly, it requires two welding operations, at the two edges of the receiving bore of the corner piece.
- the present invention therefore aims to eliminate the welds to eliminate the drawbacks.
- the invention relates to a method of assembling a wheelhouse triangle of the type described above, in which the bent bar is introduced into the receiving bore of the corner piece which is then made to slide. on the bar to its middle part, and the corner piece is fixed on the bar, a process characterized by the fact that the corner piece is fixed by crimping it on the bar.
- the corner piece is heated before crimping it on the bar, whereby the crimping can be accompanied by hooping.
- the brake link triangle of railway vehicles comprises a base 1, formed of a straight bar, two sides coming from a corner vertex 2, opposite the bar 1, formed a single bar 3 bent in its middle part corresponding to the top 2, a first corner piece 4, forming a triangle head, fixed to the bar 3 in its middle part 2, and two other corner pieces 5 and 6 bringing together respectively the associated ends of bars 1 and 3.
- the corner piece 4 is pierced with a first bore 7 intended to receive the bent bar 3.
- the section of this bore 7 is slightly larger than that of the bar 3, so that the latter can slide there freely, and in particular its bent part 2.
- a second bore 8 is also drilled in the corner piece 4, to introduce a piece connecting the triangle of the invention to its wheelhouse.
- the corner piece 4 has two parallel flat faces 9, 10 having an eight-shaped profile, the usefulness of which will appear below, during the description of the assembly operations.
- the bent bar 3 comprises, in its median part 2 and at least inside the elbow, asperities 11 formed on its outer surface, in order to improve, as explained below the assembly of the bar 3 and the corner piece 4.
- asperities can be formed by surface grooves parallel to the longitudinal axis of the bar 3, or by knurling, ridges or any other means suitable for rendering the surface of the middle part 2 of the bar 3 not smooth.
- corner piece 4 of an eight-shaped triangle there is shown and described a corner piece 4 of an eight-shaped triangle. But it is easily understood that this form should not be considered as limiting the invention, and that all other forms allowing such extensive crimping can also be envisaged.
- the corner piece 4 shown is provided with two parallel flat faces 9 and 10.
- more complex side walls could be provided, forming, for example, extra thicknesses of material thus providing internal faces disposed substantially parallel to the axis of the bore 7 and sufficiently close to this bore to be able to reasonably apply other pressure forces capable of further extending the crimping, and thus more fully close the receiving hole 7 on the bar 3.
- the corner piece 4 is heated beforehand before crimping it. This increases its plasticity and makes it possible to reduce the crimping forces to be brought into play. If, in addition, the material of the corner piece 4 has a certain coefficient of expansion, the mechanical crimping is accompanied by shrinking due to shrinkage of the material when it cools.
- the next step is to assemble the bent bar 3 and the straight bar 1 using the pieces d angle 5 and 6, under the usual conditions which it is therefore not necessary to approach again in the context of the present invention.
- the invention therefore makes it possible to produce a brake linkage triangle for high-quality rail vehicles at a very reasonable cost.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Braking Arrangements (AREA)
Description
- L'invention concerne un procédé d'assemblage d'un triangle de timonerie de frein de véhicules ferroviaires, comprenant une base et deux côtés issus d'un sommet et formés par une barre unique coudée dans sa partie médiane correspondant au dit sommet, une pièce d'angle, percée d'un alésage récepteur de la barre coudée et formant unt tête du triangle, étant fixée à la barre dans sa partie médiane, ainsi que le triangle de timonerie assemblé selon ce procédé.
- Pour l'assemblage d'un tel triangle de timonerie, et avant de réunir les deux extrémités de la barre coudée respectivement aux deux extrémités de la base, on procède d'abord à l'assemblage rigide de la barre et de la pièce d'angle. Pour cela, on introduit la barre dans l'alésage récepteur de la pièce d'angle qu'on fait ensuite coulisser sur la barre jusqu'à sa partie médiane, et on fixe la pièce d'angle sur la barre.
- La fixation de la pièce d'angle sur la barre coudée était réalisée jusqu'ici par soudage, comme décrit dans le brevet FR 1 166 739.
- Or ce soudage présente divers inconvénients. En premier lieu, il exige que la pièce d'angle et la barre coudée soient respectivement formées de matériaux soudables. En second lieu, il exige deux opérations de soudage, aux deux bords de l'alésage récepteur de la pièce d'angle.
- La présente invention vise donc à supprimer les soudures pour en éliminer les inconvénients.
- A cet effet, l'invention concerne un procédé d'assemblage d'un triangle de timonerie du type décrit ci-dessus, dans lequel on introduit la barre coudée dans l'alésage récepteur de la pièce d'angle qu'on fait ensuite coulisser sur la barre jusqu'à sa partie médiane, et on fixe la pièce d'angle sur la barre, procédé caractérisé par le fait qu'on fixe la pièce d'angle en la sertissant sur la barre.
- Dans une mise en oeuvre préférée du procédé de l'invention, on chauffe la pièce d'angle avant de la sertir sur la barre, grâce à quoi le sertissage peut s'accompagner d'un frettage.
- Grâce à l'invention, on peut donc assembler une pièce d'angle et une barre coudée de triangle de timonerie constituées de matériaux différents sans avoir à se soucier de critères de soudabilité.
- L'invention sera mieux comprise à l'aide de la description suivante d'une forme de réalisation du triangle de timonerie de frein de véhicules ferroviaires et de son procédé d'assemblage, en référence au dessin annexé, sur lequel:
- La figure 1 représente une vue en plan du triangle de timonerie selon l'invention:
- La figure 2 représente une vue en perspective à plus grande échelle de la pièce d'angle et de la partie médiane de la barre coudée du triangle de la figure 1 ;
- La figure 3 représente une vue en plan de la pièce d'angle de la figure 2, et
- La figure 4 représente une vue en coupe selon la ligne IV-IV de la figure 3.
- Le triangle de timonerie de frein de véhicules ferroviaires selon l'invention, représenté sur le dessin, comporte une base 1, formée d'une barre rectiligne, deux côtés issus d'un sommet d'angle 2, opposé à la barre 1, formés d'une barre unique 3 coudée dans sa partie médiane correspondant au sommet 2, une première pièce d'angle 4, formant une tête de triangle, fixée à la barre 3 dans sa partie médiane 2, et deux autres pièces d'angle 5 et 6 réunissant respectivement les extrémités associées des barres 1 et 3.
- La pièce d'angle 4 est percée d'un premier alésage 7 destiné à recevoir la barre coudée 3. La section de cet alésage 7 est légèrement plus grande que celle de la barre 3, pour que cette dernière puisse y coulisser librement, et notamment sa partie coudée 2.
- Un deuxième alésage 8 est également percé dans la pièce d'angle 4, pour y introduire une pièce reliant le triangle de l'invention à sa timonerie.
- La pièce d'angle 4 comporte deux faces planes parallèles 9, 10 présentant un profil en forme de huit dont l'utilité apparaîtra ci-dessous, lors de la description des opérations d'assemblage.
- Conformément à l'invention, la barre coudée 3 comporte, dans sa partie médiane 2 et au moins à l'intérieur du coude, des aspérités 11 formées à sa surface extérieure, afin d'améliorer, comme il est expliqué ci-après l'assemblage de la barre 3 et de la pièce d'angle 4. Ces aspérités peuvent être constituées par des cannelures superficielles parallèles à l'axe longitudinal de la barre 3, ou encore par un moletage, des stries ou tout autre moyen propre à rendre la surface de la partie médiane 2 de la barre 3 non lisse.
- Pour assembler le triangle ainsi décrit, on procède de la façon suivante. On introduit la barre 3 dans l'alésage récepteur 7 de la pièce d'angle 4. On fait ensuite coulisser la pièce d'angle 4 sur la barre 3, jusqu'à la partie médiane coudée 2 de la barre 3. Dans cette position relative de la pièce d'angle 4 et de la barre 3, un léger jeu 15 subsiste entre ces pièces du fait d'e la différence de sections de la barre 3 et de l'alésage récepteur 7 de la pièce d'angle 4. La position relative de la pièce d'angle 4 et de la barre 3 étant maintenue, on place ensuite convenablement ces deux pièces dans un outil de sertissage classique, pour les assembler rigidement l'une à l'autre en sertissant la pièce d'angle 4 sur la barre 3. Durant cette opération de sertissage, des forces de pression sont appliquées latéralement sur la pièce d'angle 4, soit orthogonalement à l'axe de l'alésage 7, et une partie de sa matière est déplacée pour venir combler le vide subsistant initialement entre les deux pièces. De manière à obtenir une répartition judicieuse de ces forces, on a donné à la pièce 4 une forme particulière en huit, comme le montrent les figures 2 et 4. Ainsi l'outil de sertissage peut exercer son action sur une partie importante de la pièce d'angle 4 entourant l'alésage 7, à la seule exception de la zone rétrécie 12 de la pièce d'angle 4. Les parties intérieures 13 et 14 de la pièce d'angle 4, adjacentes à la zone rétrécie 12, peuvent donc aussi être avantageusement soumises à l'action de l'outil de sertissage.
- De manière à parfaire cette opération de sertissage, et pour que le trou 7 de la pièce d'angle 4 vienne correctement se refermer sur la barre 3, il est préférable d'appliquer simultanément d'autres forces de pression sur les faces 9 et 10 de la pièce d'angle 4, ce qui évite à la matière de la pièce d'angle 4 de s'échapper le long de la barre 3.
- Les aspérités 11, ménagées à la surface extérieure de la barre 3, améliorent bien sûr l'ancrage de la pièce d'angle 4 sur la barre 3.
- On a représenté et décrit une pièce d'angle 4 de triangle en forme de huit. Mais on conçoit facilement que cette forme ne doit pas être considérée comme limitative de l'invention, et que toutes autres formes permettant un sertissage aussi étendu peuvent également être envisagées. De même, la pièce d'angle 4 représentée est munie de deux faces planes parallèles 9 et 10. Or on pourrait prévoir, dans d'autres formes de réalisation de la pièce d'angle de l'invention, des parois latérales plus complexes, formant par exemple des surépaisseurs de matière ménageant ainsi des faces intérieures disposées sensiblement parallèlement à l'axe de l'alésage 7 et suffisament proches de cet alésage pour pouvoir raisonnablement y appliquer d'autres forces de pression propres à encore étendre le sertissage, et ainsi refermer plus complètement le trou récepteur 7 sur la barre 3.
- Dans une mise en oeuvre préférée du procédé d'assemblage de l'invention, on chauffe préalablement la pièce d'angle 4 avant de la sertira. Cela augmente sa plasticité et permet de réduire les forces de sertissage à mettre en jeu. Si en outre, la matière de la pièce d'angle 4 présente un certain coefficient de dilatation, le sertissage mécanique s'accompagne d'un frettage dû au retrait de la matière lors de son refroidissement.
- L'assemblage de la pièce d'angle 4 et de la barre coudée 3 du triangle de l'invention étant réalisé, on procède ensuite à l'assemblage de la barre coudée 3 et de la barre rectiligne 1 à l'aide des pièces d'angle 5 et 6, dans les conditions habituelles qu'il n'est donc pas nécessaire d'aborder à nouveau dans le cadre de la présente invention.
- L'invention permet donc de réaliser un triangle de timonerie de frein de véhicules ferroviaires de grande qualité et pour un coût très raisonnable.
Claims (9)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR7808776 | 1978-03-24 | ||
| FR7808776A FR2420467A1 (fr) | 1978-03-24 | 1978-03-24 | Procede d'assemblage d'un triangle de timonerie de frein de vehicules ferroviaires et triangle assemble selon ce procede |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0004515A2 EP0004515A2 (fr) | 1979-10-03 |
| EP0004515A3 EP0004515A3 (en) | 1979-11-14 |
| EP0004515B1 true EP0004515B1 (fr) | 1981-11-04 |
Family
ID=9206300
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19790400189 Expired EP0004515B1 (fr) | 1978-03-24 | 1979-03-22 | Procédé d'assemblage d'un triangle de timonerie de frein de véhicules ferroviaires et triangle assemblé selon ce procédé |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0004515B1 (fr) |
| DE (1) | DE2961202D1 (fr) |
| FR (1) | FR2420467A1 (fr) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB140643A (en) * | 1919-05-15 | 1920-04-01 | John Pettigrew | Improvements in or relating to brake beams for railway and like vehicles |
| US1534580A (en) * | 1924-05-15 | 1925-04-21 | Davis Brake Beam Company | Shoe for brake-beam supports |
| FR1166739A (fr) * | 1957-02-13 | 1958-11-14 | Fresnes Forges | Perfectionnements aux pièces à contour fermé telles que les triangles de timonerie de freins des véhicules ferroviaires |
-
1978
- 1978-03-24 FR FR7808776A patent/FR2420467A1/fr active Granted
-
1979
- 1979-03-22 EP EP19790400189 patent/EP0004515B1/fr not_active Expired
- 1979-03-22 DE DE7979400189T patent/DE2961202D1/de not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| FR2420467B1 (fr) | 1980-09-05 |
| FR2420467A1 (fr) | 1979-10-19 |
| EP0004515A3 (en) | 1979-11-14 |
| EP0004515A2 (fr) | 1979-10-03 |
| DE2961202D1 (en) | 1982-01-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0229579A1 (fr) | Système d'assemblage de tubes, et application de ce système à un cadre de bicyclette | |
| EP0562949B1 (fr) | Procédé d'assemblage de deux extrémités d'éléments en vis à vis et maillons démontables réalisés par ce procédé | |
| FR2525129A1 (fr) | Organe d'accouplement, notamment machoire allegee pour joint de cardan et son procede de preparation | |
| BE1008582A3 (fr) | Support lateral d'une lame. | |
| FR2525130A1 (fr) | Machoire notamment pour joint de cardan et son procede de fabrication | |
| WO2007071769A1 (fr) | Agencement pour l'assemblage de deux pieces par vissage par l'intermediaire d'un ensemble vis-ecrou | |
| EP0159255B1 (fr) | Pince pour la pose de chevilles à expansion comportant deux bras articulés | |
| EP4480729B1 (fr) | Dispositif de serrage d'un objet comprenant une ceinture | |
| EP0004515A2 (fr) | Procédé d'assemblage d'un triangle de timonerie de frein de véhicules ferroviaires et triangle assemblé selon ce procédé | |
| FR2492018A1 (fr) | Structure de fixation d'un moulage sur un panneau de carrosserie | |
| EP3377374B1 (fr) | Système d'assemblage de deux pièces avec organe de guidage et élément de verrouillage intégrés | |
| FR2507709A1 (fr) | Ferrure angulaire a boulon de serrage de deux elements en forme de barre qui se croisent l'un l'autre, en particulier serrage d'une dent de herse sur une barre de support | |
| FR2484724A1 (fr) | Procede de realisation d'une surface de contact et moyen pour sa mise en oeuvre | |
| FR2527709A1 (fr) | Collier d'accouplement realise par emboutissage et pliage d'un flan | |
| FR2944247A1 (fr) | Triangle de frein | |
| EP4339075A1 (fr) | Titre de l'invention : ensemble de structure de véhicule automobile à corps creux | |
| WO2009133305A1 (fr) | Procede et dispositif de fixation d'un equipement sur un revetement compressible recouvrant une structure de support | |
| FR2560690A1 (fr) | Procede de fabrication d'armatures de branches de lunettes et armature obtenue au moyen de ce procede | |
| WO2025153782A1 (fr) | Element de jonction assurant un assemblage multi-materiaux de trois epaisseurs | |
| FR2577649A1 (fr) | Agrafe de retenue elastique pour la fixation de baguettes de forme cylindrique a diametre variable | |
| WO2025131835A1 (fr) | Bouchon à tige pour assurer une fixation de bus-barre électrique et une étanchéité | |
| FR3140303A1 (fr) | roue de véhicule renforcée | |
| FR2776343A1 (fr) | Procede pour equiper un tube de raccordement metallique d'une patte de fixation | |
| FR2786155A1 (fr) | Dispositif de fixation d'une potence de bicyclette sur un pivot de fourche, et potence pour etre fixee avec un tel dispositif | |
| FR2638127A1 (fr) | Reservoir en tole pour vehicules automobiles, muni d'une cloison anti-clapot, et procede de fabrication de ce reservoir |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE GB IT LU NL SE |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE GB IT LU NL SE |
|
| 17P | Request for examination filed | ||
| ITF | It: translation for a ep patent filed | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE GB IT LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 2961202 Country of ref document: DE Date of ref document: 19820114 |
|
| ITTA | It: last paid annual fee | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 79400189.1 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980323 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980323 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19980324 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19980331 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980421 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19980424 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19980427 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19980512 Year of fee payment: 20 |
|
| BE20 | Be: patent expired |
Free format text: 19990322 *FORGES DE FRESNES |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19990321 Ref country code: CH Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19990321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19990322 Ref country code: LU Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19990322 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Effective date: 19990321 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed |
Ref document number: 79400189.1 |
|
| NLV7 | Nl: ceased due to reaching the maximum lifetime of a patent |
Effective date: 19990322 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |