CN203170824U - 埋弧焊直缝钢管的管坯成型模具 - Google Patents
埋弧焊直缝钢管的管坯成型模具 Download PDFInfo
- Publication number
- CN203170824U CN203170824U CN 201320046825 CN201320046825U CN203170824U CN 203170824 U CN203170824 U CN 203170824U CN 201320046825 CN201320046825 CN 201320046825 CN 201320046825 U CN201320046825 U CN 201320046825U CN 203170824 U CN203170824 U CN 203170824U
- Authority
- CN
- China
- Prior art keywords
- submerged
- arc welding
- lower mold
- tube
- tube blank
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 24
- 239000010959 steel Substances 0.000 title claims abstract description 24
- 238000003466 welding Methods 0.000 title claims abstract description 20
- 230000003044 adaptive effect Effects 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 5
- 230000000694 effects Effects 0.000 abstract description 2
- 238000006748 scratching Methods 0.000 abstract 1
- 230000002393 scratching effect Effects 0.000 abstract 1
- 238000003754 machining Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
Images

Landscapes
- Arc Welding In General (AREA)
Abstract
本实用新型公开了一种埋弧焊直缝钢管的管坯成型模具,包括相互适配的上模和下模,所述上模包括上模座及对称安装于该上模座左右两侧的两个上模块,所述下模包括下模座及对称安装于该下模座上方的左右两侧的两个下模块,两个所述下模块的顶部设置有在这两个下模块的长度方向延伸的下模板。本实用新型整体结构紧凑,管坯一次成型,保证了管坯具有良好的直线度,减少了管坯的表面划伤,提高了生产精度和效率,为提高成品钢管的质量创造了条件。
Description
技术领域
本实用新型涉及一种埋弧焊直缝钢管的加工装置,具体涉及一种埋弧焊直缝钢管的管坯成型模具。
背景技术
管坯成型是加工埋弧焊直缝钢管的重要环节之一。然而,现有技术的管坯成型模具多为步进式,模具总长一般为4000mm,对于全长12200mm的管坯,需要通过6-7个工步才能完成,每个工步之间精度都较低,易错边,直线度也不好,大大降低了生产效率。现有技术的埋弧焊直缝钢管的管坯成型模具的结构还不够合理,有待于进一步改进。
现有技术中亟需一种加工精度高、效率高的埋弧焊直缝钢管的管坯成型模具,以进一步提高成品钢管的产能与质量。
发明内容
本实用新型为了克服现有技术存在的不足,提供一种加工精度高、效率高的埋弧焊直缝钢管的管坯成型模具。
本实用新型是通过以下技术方案实现的:一种埋弧焊直缝钢管的管坯成型模具,包括相互适配的上模和下模,所述上模包括上模座及对称安装于该上模座左右两侧的两个上模块,所述下模包括下模座及对称安装于该下模座上方的左右两侧的两个下模块,两个所述下模块的顶部设置有在这两个下模块的长度方向延伸的下模板。
两个所述上模块与所述上模座之间均设置有上模调整板,通过改变上模调整板的厚度来改变整个上模的宽度,以使本装置适宜加工不同板宽的管坯。
所述下模座与所述下模块之间设置有下模调整垫,通过改变下模调整垫的大小,以使本装置适宜加工不同板宽和板厚的管坯。
本实用新型的有益效果是:本实用新型整体结构紧凑,管坯一次成型,保证了管坯具有良好的直线度,减少了管坯的表面划伤,提高了生产精度和效率,为提高成品钢管的质量创造了条件。
附图说明
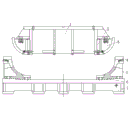
图1是埋弧焊直缝钢管的管坯成型模具的结构示意图;
图2是埋弧焊直缝钢管的管坯成型装置的整机的结构示意图。
在图中:1-上模座;2-上模调整板;3-上模块;4-下模板;5-下模块;6-下模调整垫;7-下模座;8-活动横梁;9-机架工作台。
具体实施方式
以下结合附图对本实用新型作详细描述。
如图1所示,一种埋弧焊直缝钢管的管坯成型模具,包括相互适配的上模和下模,上模包括上模座1及对称安装于该上模座1左右两侧的两个上模块3,下模包括下模座7及对称安装于该下模座7上方的左右两侧的两个下模块5,两个下模块5的顶部设置有在这两个下模块5的长度方向延伸的下模板4。
其中,两个上模块3与上模座1之间均设置有上模调整板2,通过改变上模调整板2的厚度来改变整个上模的宽度,以使本装置适宜加工不同板宽的管坯。下模座7与下模块5之间设置有下模调整垫6,通过改变下模调整垫6的大小,以使本装置适宜加工不同板宽和板厚的管坯。
如图2所示,上模座1、上模调整板2、上模块3均安装在设备的活动横梁8上;下模座7、下模调整垫6、下模块5、下模板4均安装在设备的机架工作台9上。
本实用新型的弧焊直缝钢管的管坯成型模具在长度方向上共分为2组,其中每组长度为6172mm,2组共计长度为12344mm。
本实用新型用于将经过铣边加工的钢板加工为“C”形的管坯。工作时,管坯通过下模板4滑动进入模具中,活动横梁8带动上模由上而下运动,向下压制管坯,管坯的上部贴合上模块3的表面,管坯的下部贴合在下模块5的表面,边缘卡在下模板4上,在上模、管坯、下模贴合后保压10秒钟,然后活动横梁8带动上模快速上升至工作位,此时管坯的形状为“C”形,保证钢板两侧板边弯曲,达到管坯预弯的效果。然后,后面的钢板将成型后的管坯推入后面的“U”成型机。
最后应当说明的是,以上内容仅用以说明本实用新型的技术方案,而非对本实用新型保护范围的限制,本领域的普通技术人员对本实用新型的技术方案进行的简单修改或者等同替换,均不脱离本实用新型技术方案的实质和范围。
Claims (3)
1.一种埋弧焊直缝钢管的管坯成型模具,其特征在于:所述埋弧焊直缝钢管的管坯成型模具包括相互适配的上模和下模,所述上模包括上模座及对称安装于该上模座左右两侧的两个上模块,所述下模包括下模座及对称安装于该下模座上方的左右两侧的两个下模块,两个所述下模块的顶部设置有在这两个下模块的长度方向延伸的下模板。
2.根据权利要求1所述的埋弧焊直缝钢管的管坯成型模具,其特征在于:两个所述上模块与所述上模座之间均设置有上模调整板。
3.根据权利要求1或2所述的埋弧焊直缝钢管的管坯成型模具,其特征在于:所述下模座与所述下模块之间设置有下模调整垫。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320046825 CN203170824U (zh) | 2013-01-29 | 2013-01-29 | 埋弧焊直缝钢管的管坯成型模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN 201320046825 CN203170824U (zh) | 2013-01-29 | 2013-01-29 | 埋弧焊直缝钢管的管坯成型模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN203170824U true CN203170824U (zh) | 2013-09-04 |
Family
ID=49067579
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN 201320046825 Expired - Fee Related CN203170824U (zh) | 2013-01-29 | 2013-01-29 | 埋弧焊直缝钢管的管坯成型模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN203170824U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106955913A (zh) * | 2017-04-12 | 2017-07-18 | 北钢管业(营口)有限公司 | 预弯机顶料、传送装置及方法 |
| CN120023253A (zh) * | 2025-04-23 | 2025-05-23 | 成都金烨天成智能科技有限公司 | 一种用于电梯门板的冲压机构 |
-
2013
- 2013-01-29 CN CN 201320046825 patent/CN203170824U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106955913A (zh) * | 2017-04-12 | 2017-07-18 | 北钢管业(营口)有限公司 | 预弯机顶料、传送装置及方法 |
| CN106955913B (zh) * | 2017-04-12 | 2019-10-15 | 北钢管业(营口)有限公司 | 预弯机顶料、传送装置及方法 |
| CN120023253A (zh) * | 2025-04-23 | 2025-05-23 | 成都金烨天成智能科技有限公司 | 一种用于电梯门板的冲压机构 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN209393764U (zh) | 一种180度一次成型折弯机 | |
| CN104324991A (zh) | 一种金属管折弯设备 | |
| CN205413988U (zh) | 一种焊带校直折弯机构 | |
| CN203426223U (zh) | 瓦楞形板成型机组 | |
| CN202208684U (zh) | 新型悬臂式自动异形玻璃切割机 | |
| CN202123141U (zh) | 具有防皱功能的板材多点成形装置 | |
| CN105397496A (zh) | 一种用于硅钢片横剪线的冲孔和剪切的高效自动数控车床 | |
| CN207577174U (zh) | 折弯机定位工装 | |
| CN105458077A (zh) | 一种板料折弯压力机 | |
| CN205393306U (zh) | 一种板料折弯压力机 | |
| CN202129352U (zh) | 一种金属板材折弯机床的折弯模具 | |
| CN203508697U (zh) | 一种可调试多款折z型机 | |
| CN210966488U (zh) | 一种路灯灯杆加工设备 | |
| CN204277147U (zh) | 一种电火花线切割机床走丝机构 | |
| CN206997578U (zh) | 高精度管端成型装置 | |
| CN203578927U (zh) | 双立柱带锯床 | |
| CN203253824U (zh) | 钢管缩口模 | |
| CN202701149U (zh) | 弯管模具 | |
| CN206122476U (zh) | 新型冲孔机用多功能模具 | |
| CN203292252U (zh) | 弯管机可调节工作台 | |
| CN207386884U (zh) | 导料挡板焊接工装 | |
| CN202606714U (zh) | 散热器扁管扩口机 | |
| CN203227705U (zh) | 一种钢板折弯机 | |
| CN209363604U (zh) | 一种高固相半固态竖型厚壁浇口的挤切装置 | |
| CN202984943U (zh) | 一种立式h形钢夹紧装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20130904 Termination date: 20150129 |
|
| EXPY | Termination of patent right or utility model |