RU2303587C2 - Способ изготовления изделия из смесевого ракетного твердого топлива - Google Patents
Способ изготовления изделия из смесевого ракетного твердого топлива Download PDFInfo
- Publication number
- RU2303587C2 RU2303587C2 RU2005129831/02A RU2005129831A RU2303587C2 RU 2303587 C2 RU2303587 C2 RU 2303587C2 RU 2005129831/02 A RU2005129831/02 A RU 2005129831/02A RU 2005129831 A RU2005129831 A RU 2005129831A RU 2303587 C2 RU2303587 C2 RU 2303587C2
- Authority
- RU
- Russia
- Prior art keywords
- fuel
- product
- time
- curing
- article
- Prior art date
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 17
- 239000004449 solid propellant Substances 0.000 title abstract 3
- 239000000446 fuel Substances 0.000 claims abstract description 86
- 238000000465 moulding Methods 0.000 claims abstract description 19
- 239000000463 material Substances 0.000 claims abstract description 9
- 239000000523 sample Substances 0.000 claims abstract description 9
- 238000000034 method Methods 0.000 claims description 30
- 230000008569 process Effects 0.000 claims description 24
- 239000013068 control sample Substances 0.000 claims description 23
- 230000008859 change Effects 0.000 claims description 9
- 238000002360 preparation method Methods 0.000 claims description 3
- JTJMJGYZQZDUJJ-UHFFFAOYSA-N phencyclidine Chemical compound C1CCCCN1C1(C=2C=CC=CC=2)CCCCC1 JTJMJGYZQZDUJJ-UHFFFAOYSA-N 0.000 claims description 2
- 239000002760 rocket fuel Substances 0.000 claims description 2
- 239000007787 solid Substances 0.000 claims description 2
- -1 dosing of components Chemical compound 0.000 claims 1
- 239000013074 reference sample Substances 0.000 abstract 3
- 239000000126 substance Substances 0.000 abstract 1
- 230000004913 activation Effects 0.000 description 1
- 238000013036 cure process Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images
Landscapes
- Solid Fuels And Fuel-Associated Substances (AREA)
Abstract
Изобретение относится к области изготовления зарядов смесевого ракетного твердого топлива (СРТТ). Предложен способ изготовления изделия из СРТТ, включающий приготовление топливной массы, формование изделия, отбор топливной массы в процессе формования изделия, формование из нее контрольного образца в изложнице с измерительной системой замера модуля сдвига топлива, определение времени завершения процесса отверждения топлива на контрольном образце по изменению модуля сдвига топлива во времени и отверждение изделия по времени завершения процесса отверждения топлива на контрольном образце. Предварительно до изготовления изделия готовят топливную массу с составом компонентов, на котором изготавливают изделие, формуют из нее несколько образцов в изложнице с системой замера модуля сдвига топлива, определяют коэффициент пересчета продолжительности отверждения топлива в образце на продолжительность отверждения топлива в изделии при соответствующей температуре и определяют время отверждения топлива в изделии. Изобретение направлено на получение изделия из СРТТ с учетом изменения кинетических параметров отверждения топлива при изменении температуры формования, размеров изделия, материала корпуса. 3 ил.
Description
Изобретение относится к области изготовления изделия из смесевого ракетного твердого топлива (СРТТ), а конкретно к способу отверждения изделия при постоянном контроле изменения степени отверждения и механических свойств топлива в процессе отверждения.
Известны способы получения изделия из СРТТ, предусматривающие перемешивание топливной массы в течение 60-120 мин, отверждение до твердости 40-70 единиц по Шору, формование при температуре ниже 49°С и окончательное отверждение топлива (патент США №4776993, МКИ С06В 21/00); отверждение изделия при температуре 40-50°С в течение 2-3 недель под давлением инертного газа, превышающего атмосферное, но не превышающего 1/4 рабочего давления в корпусе при эксплуатации (патент Франции №2116934, кл. С06В 21/00).
Существенным недостатком названных способов является отсутствие в процессе отверждения изделия информации об изменении степени отверждения и механических свойств топлива, что приводит к ошибкам при назначении продолжительности отверждения изделия и, как следствие, к ухудшению качества изделия и технико-экономических показателей технологического процесса.
Известен также способ изготовления изделия из СРТТ по патенту РФ №2220935, принятый авторами за прототип. Способ включает дозирование компонентов, приготовление топливной массы, формование изделия, отбор топливной массы в процессе формования изделия и формование из нее контрольного образца в изложнице с системой замера модуля сдвига топлива, термостатирование контрольного образца при температуре на 10-20°С выше температуры отверждения изделия и отверждение изделия по времени завершения процесса отверждения топлива на контрольном образце.
Способ изготовления изделия СРТТ по указанному изобретению предложен для определения продолжительности отверждения изделия с учетом степени отверждения топлива, благодаря которому достигается обеспечение качества изделия, улучшение технико-экономических показателей процесса. Однако способ содержит не все признаки для достижения поставленной цели, в том числе отсутствуют операции, порядок их выполнения и режимы для осуществления перехода с процесса отверждения контрольного образца на процесс отверждения изделия.
Технической задачей предложенного изобретения является разработка способа изготовления изделия из СРТТ, обеспечивающего назначение продолжительности отверждения изделия по контрольному образцу с учетом изменения кинетических параметров отверждения топлива при изменении температуры (константы скорости реакции отверждения, энергии активации и т.д.) и габаритных размеров, условий теплообмена с окружающей средой, теплофизических свойств топлива, материалов корпуса, изделия и пресс-формы.
Указанный технический результат достигается тем, что в известном способе изготовления изделия из СРТТ, включающем дозирование компонентов, приготовление топливной массы, формование изделия, отбор топливной массы в процессе формования изделия, формование из нее контрольного образца в изложнице с системой замера модуля сдвига топлива, определение времени завершения процесса отверждения топлива на контрольном образце по изменению модуля сдвига топлива во времени и отверждение изделия по времени завершения процесса отверждения топлива на контрольном образце, особенность заключается в том, что предварительно до изготовления изделия готовят топливную массу с составом компонентов, на котором изготавливают изделие, формуют из нее несколько образцов в изложнице с системой замера модуля сдвига топлива, термостатируют образцы при разных температурах в диапазоне температур 50...90°С, с интервалом 10...20°С, определяют время завершения процесса отверждения топлива в образце для каждой выбранной температуры по изменению модуля сдвига топлива во времени, по полученным данным определяют коэффициент пересчета продолжительности отверждения топлива в образце на продолжительность отверждения топлива в изделии при соответствующей температуре (Кк) и соответствующей температуре (Кк) и определяют время отверждения топлива в изделии τи, ч., по зависимости:
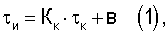
где τк - время завершения процесса отверждения топлива в контрольном образце, отформованном из топливной массы, отобранной в процессе формования изделия, ч.;
в - постоянная величина, определяемая из габаритных размеров, теплофизических свойств материала топлива, корпуса, пресс-формы и условий теплообмена изделия, ч.
Наличие в описываемом способе изготовления изделия из СРТТ совокупности действий, порядка их выполнения во времени и условиями, обеспечивающими возможность выполнения этих действий, позволяет, в частности, за счет:
- предварительного приготовления топливной массы, формования из нее нескольких образцов в изложнице с системой замера модуля сдвига топлива, термостатирования образцов при разных температурах - обеспечить контроль изменения степени отверждения, механических характеристик топлива в процессе отверждения и определить время завершения процесса с высокой точностью при разных температурах;
- термостатирования образцов при разных температурах в диапазоне температур 50 до 90°С, с интервалом 10...20°С, определения времени завершения процесса отверждения топлива в образце для каждой выбранной температуры по изменению модуля сдвига топлива во времени - получить зависимость продолжительности отверждения топлива от температуры для расчета коэффициента пересчета продолжительности отверждения топлива в образце на продолжительность отверждения топлива в изделии при соответствующей температуре Кк;
- определения коэффициента пересчета продолжительности отверждения топлива в образце на продолжительность отверждения топлива в изделии Кк, входящего в зависимость (1) - обеспечить назначение времени отверждения топлива в изделии по времени отверждения контрольного образца, отверждаемого при более высокой температуре, чем изделие;
- наличия постоянной величины "в" в зависимости (1), используемой для определения продолжительности отверждения топлива в изделии, - учитывать влияние условий теплообмена, теплофизические свойства материалов топлива, корпуса, пресс-формы конкретного изделия, габаритные размеры на продолжительность отверждения изделия и обеспечить назначение продолжительности отверждения изделия с высокой точностью.
Изготовление изделия из СРТТ по предложенному способу осуществляется следующим образом.
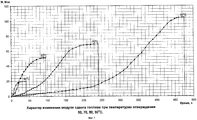
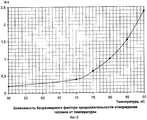
До изготовления изделия предварительно готовят топливную массу с составом компонентов, на котором изготавливают изделие. На приготовленной топливной массе формуют несколько образцов в изложнице с системой замера модуля сдвига топлива. Образцы термостатируют при разных температурах в диапазоне температур 50 до 90°С с интервалом 10...20°С. В процессе отверждения периодически в фиксированные моменты времени проворачивают измерительный стержень на угол в пределах упругости контрольного образца, создавая деформацию сдвига, измеряют и фиксируют значение модуля сдвига. Отверждение каждого контрольного образца ведут до установления постоянного значения модуля сдвига, что свидетельствует о завершении процесса отверждения. Характер изменения модуля сдвига топлива при температуре отверждения 50, 70, 80, 90°С показан на фиг.1. После завершения процесса отверждения из фиг.1 определяют продолжительность отверждения топлива в образце при каждой выбранной температуре, что составляет при температуре 50, 70, 80, 90°С соответственно 475; 240; 95; 40 часов. По полученным данным строят зависимость безразмерного фактора продолжительности отверждения топлива Ht от температуры (см. фиг.2) и определяют коэффициент пересчета продолжительности отверждения контрольного образца на продолжительность отверждения изделия при выбранной температуре отверждения изделия Кк. Например, при температуре отверждения контрольного образца 80°С и температуре отверждения изделия 70°С из фиг.2 следует Кк=Нконт/Низд=Н80/Н70=1/0,4=2,5. Далее расчетным путем для отверждаемого изделия определяют постоянную величину "в", входящую в зависимость (1). Для расчета используют габаритные размеры корпуса, изделия и пресс-формы (внешний, внутренний радиусы, длина, толщина корпуса, изделия), условия теплообмена, теплофизические свойства материала топлива, корпуса и пресс-формы (коэффициенты удельной теплоемкости, теплопроводности). Например, для изделия с исходными данными:
| - внешний радиус изделия | 15 см |
| - длина пресс-формы | 48 см |
| - толщина стенки пресс-формы | 0,2 см |
| - внутренний радиус изделия | 5,5 см |
| - вес массы | 48 кг, |
- коэффициент теплопроводности:
| - материала корпуса | 21,8 ккал/м·ч·°С |
| - топлива | 0,505 ккал/м·ч·°С |
- удельная теплоемкость:
| - материала корпуса | 0,105 ккал/кг·°С |
| - топлива | 0,290 ккал/кг·°С |
- плотность:
| - материала корпуса | 7770 кг/м3 |
| - топлива | 1840 кг/м3 |
величина постоянного коэффициента равна 12 часам.
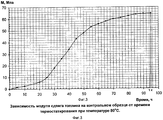
В процессе формования изделия отбирают топливную массу и формуют из нее контрольный образец в изложнице с системой замера модуля сдвига топлива, контрольный образец термостатируют при температуре на 10-20°С выше температуры отверждения изделия, например, при температуре 80°С и проводят отверждение. При отверждении контрольного образца периодически в фиксированные моменты времени проворачивают измерительный стержень с системой замера модуля сдвига топлива на угол в пределах упругости топлива, создавая деформацию сдвига в контрольном образце и измеряют модуль сдвига топлива до установления постоянного значения. По полученным данным строят зависимость модуля сдвига от продолжительности термостатирования (см. фиг.3) при выбранной для состава температуре отверждения, по которой определяют время завершения процесса отверждения топлива на контрольном образце, отформованном из топливной массы, отобранной в процессе формования изделия τк. Из фиг.3 следует τк равно 92 часам. После чего, полученные значения параметров (Кк=H80/H70=1/0,4=2,5, τк=92 час, в=12) подставляют в зависимость (1) τи=Кк·τк+в=2,5·92+12 и определяют продолжительность отверждения изделия при температуре 70°С τи=242 часа.
Предлагаемый способ изготовления изделия из СРТТ проверен с положительными результатами в условиях ФГУП "Пермский завод им. С.М.Кирова".
Claims (1)
- Способ изготовления изделия из смесевого ракетного твердого топлива, включающий дозирование компонентов, приготовление топливной массы, формование изделия, отбор топливной массы в процессе формования изделия, формование из нее контрольного образца в изложнице с измерительной системой замера модуля сдвига топлива, определение времени завершения процесса отверждения топлива на контрольном образце по изменению модуля сдвига топлива во времени и отверждение изделия по времени завершения процесса отверждения топлива на контрольном образце, отличающийся тем, что предварительно до изготовления изделия готовят топливную массу с составом компонентов, на котором изготавливают изделие, формуют из нее несколько образцов в изложнице с системой замера модуля сдвига топлива, термостатируют образцы при разных температурах в диапазоне температур 50-90°С с интервалом 10-20°С, определяют время завершения процесса отверждения топлива в образце для каждой выбранной температуры по изменению модуля сдвига топлива во времени, по полученным данным определяют коэффициент пересчета продолжительности отверждения топлива в образце на продолжительность отверждения топлива в изделии при соответствующей температуре Кк и определяют время отверждения топлива в изделии τи, ч, по зависимости τи=Кк·τк+в, где τк - время завершения процесса отверждения топлива в контрольном образце, отформованном из топливной массы, отобранной в процессе формования изделия, ч, в - постоянная величина, определяемая из габаритных размеров, теплофизических свойств материала топлива, корпуса, пресс-формы и условий теплообмена изделия.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2005129831/02A RU2303587C2 (ru) | 2005-09-26 | 2005-09-26 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2005129831/02A RU2303587C2 (ru) | 2005-09-26 | 2005-09-26 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU2303587C2 true RU2303587C2 (ru) | 2007-07-27 |
Family
ID=38431808
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2005129831/02A RU2303587C2 (ru) | 2005-09-26 | 2005-09-26 | Способ изготовления изделия из смесевого ракетного твердого топлива |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2303587C2 (ru) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2441861C1 (ru) * | 2010-08-23 | 2012-02-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения изделия смесевого твердого топлива |
| RU2444503C1 (ru) * | 2010-08-23 | 2012-03-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого твердого топлива |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4776993A (en) * | 1974-05-14 | 1988-10-11 | The United States Of America As Represented By The Secretary Of The Navy | Extrusion method for obtaining high strength composite propellants |
| RU2220935C1 (ru) * | 2002-04-29 | 2004-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда смесевого ракетного твердого топлива |
| RU2240298C2 (ru) * | 2002-12-23 | 2004-11-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения заряда смесевого ракетного твердого топлива |
-
2005
- 2005-09-26 RU RU2005129831/02A patent/RU2303587C2/ru not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4776993A (en) * | 1974-05-14 | 1988-10-11 | The United States Of America As Represented By The Secretary Of The Navy | Extrusion method for obtaining high strength composite propellants |
| RU2220935C1 (ru) * | 2002-04-29 | 2004-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда смесевого ракетного твердого топлива |
| RU2240298C2 (ru) * | 2002-12-23 | 2004-11-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения заряда смесевого ракетного твердого топлива |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2441861C1 (ru) * | 2010-08-23 | 2012-02-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ получения изделия смесевого твердого топлива |
| RU2444503C1 (ru) * | 2010-08-23 | 2012-03-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого твердого топлива |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Sampson | A three-dimensional photoelastic method for analysis of differential-contraction stresses: Paper describes method developed for purpose of analyzing the effect of differential thermal contraction in solid-propellant rocket motors | |
| CN102323397B (zh) | 一种混凝土开裂风险评价指数的测定方法 | |
| CN116124404B (zh) | 一种航空发动机鸟撞试验用模拟鸟弹制备方法 | |
| RU2220935C1 (ru) | Способ изготовления заряда смесевого ракетного твердого топлива | |
| RU2352548C1 (ru) | Способ определения равновесной температуры изделия смесевого ракетного твердого топлива, скрепленного с корпусом, при его изготовлении | |
| RU2002111459A (ru) | Способ изготовления заряда смесевого ракетного твердого топлива | |
| RU2441861C1 (ru) | Способ получения изделия смесевого твердого топлива | |
| CN110091459A (zh) | 一种环氧浇注件制作工艺方法及采用该方法制成的环氧浇注件 | |
| RU2457943C1 (ru) | Пресс-форма для изготовления армированных резинотехнических изделий | |
| RU2434830C1 (ru) | Способ изготовления изделия смесевого ракетного твердого топлива | |
| RU2203871C1 (ru) | Способ получения зарядов смесевого ракетного твердого топлива с прогнозируемыми характеристиками | |
| CN111718164B (zh) | 一种非冻结可破碎合成模型冰材料及其制备方法 | |
| CN113359225A (zh) | 一种测量柱状材料外曲率的光纤传感器的制备与贴敷方法 | |
| Whalen | Improved Silicon Carbide for Advanced Heat Engines: Third Annual Report | |
| SU1293652A1 (ru) | Способ определени прочности бетона в проектном возрасте и активности цемента | |
| CN119959522A (zh) | 一种确定预制混凝土制品养护参数的方法 | |
| CN119165123B (zh) | 一种超/特高压gis盆式绝缘子的浇注固化度实时监测方法 | |
| RU2280631C1 (ru) | Способ получения заряда смесевого твердого ракетного топлива | |
| CN111875306B (zh) | 三维打印固态水泥基实体模型的微生物增强方法 | |
| CN114324062A (zh) | 一种覆膜砂流动性的检测装置与方法 | |
| RU2482102C2 (ru) | Способ изготовления литьевых зарядов взрывчатого вещества | |
| JPH06227854A (ja) | セラミックス成形体の製造方法 | |
| JPS60179631A (ja) | セラミツク粉末・樹脂混練物粘度の評価方法 | |
| JPH08267422A (ja) | セラミックス製品の製造方法 | |
| CN109608877B (zh) | 一种精度高、结构复杂制品注塑用增强尼龙料及制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20140425 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20190927 |