RU2295050C2 - Способ изготовления зарядов твердого ракетного топлива (варианты) - Google Patents
Способ изготовления зарядов твердого ракетного топлива (варианты) Download PDFInfo
- Publication number
- RU2295050C2 RU2295050C2 RU2004132132/06A RU2004132132A RU2295050C2 RU 2295050 C2 RU2295050 C2 RU 2295050C2 RU 2004132132/06 A RU2004132132/06 A RU 2004132132/06A RU 2004132132 A RU2004132132 A RU 2004132132A RU 2295050 C2 RU2295050 C2 RU 2295050C2
- Authority
- RU
- Russia
- Prior art keywords
- charges
- fuel
- molding
- pressing
- propellant
- Prior art date
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 26
- 239000004449 solid propellant Substances 0.000 title abstract description 6
- 238000012986 modification Methods 0.000 title abstract 3
- 230000004048 modification Effects 0.000 title abstract 3
- 238000000034 method Methods 0.000 claims abstract description 37
- 239000003380 propellant Substances 0.000 claims abstract description 9
- 229920001169 thermoplastic Polymers 0.000 claims abstract description 8
- 239000004416 thermosoftening plastic Substances 0.000 claims abstract description 8
- 238000001035 drying Methods 0.000 claims abstract description 6
- 238000002156 mixing Methods 0.000 claims abstract description 6
- 230000007935 neutral effect Effects 0.000 claims abstract description 6
- 238000005096 rolling process Methods 0.000 claims abstract description 5
- 239000000463 material Substances 0.000 claims abstract description 3
- 239000000446 fuel Substances 0.000 claims description 36
- 238000003825 pressing Methods 0.000 claims description 32
- 239000007787 solid Substances 0.000 claims description 17
- JTJMJGYZQZDUJJ-UHFFFAOYSA-N phencyclidine Chemical compound C1CCCCN1C1(C=2C=CC=CC=2)CCCCC1 JTJMJGYZQZDUJJ-UHFFFAOYSA-N 0.000 claims description 12
- 239000002760 rocket fuel Substances 0.000 claims description 12
- 206010011878 Deafness Diseases 0.000 claims description 6
- 239000008188 pellet Substances 0.000 claims description 3
- 238000009987 spinning Methods 0.000 claims description 2
- 241000208202 Linaceae Species 0.000 claims 1
- 235000004431 Linum usitatissimum Nutrition 0.000 claims 1
- 238000011437 continuous method Methods 0.000 claims 1
- 238000000465 moulding Methods 0.000 abstract description 11
- 239000002131 composite material Substances 0.000 abstract description 5
- 239000004451 Ballistite Substances 0.000 abstract 1
- 230000000694 effects Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 238000005516 engineering process Methods 0.000 description 3
- 206010011416 Croup infectious Diseases 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 239000000020 Nitrocellulose Substances 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 239000002360 explosive Substances 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 229920001220 nitrocellulos Polymers 0.000 description 1
- 239000003129 oil well Substances 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000005979 thermal decomposition reaction Methods 0.000 description 1
Images

Landscapes
- Solid Fuels And Fuel-Associated Substances (AREA)
Abstract
Способ изготовления зарядов твердого ракетного топлива баллиститного типа, в том числе высокопластифицированного, включает формование заготовки зарядов диаметром 30...200 мм. При формовании заготовок зарядов осуществляют смешение компонентов топлива в нейтральной среде, отжим, вальцевание топливной таблетки, сушку и прессование проходным способом на шнек-прессе через раструбный пресс-инструмент. После формования заготовок прессуют из них проходным способом тонкосводные заряды малого, до 3 мм, наружного диаметра на вертикальных гидравлических прессах общепромышленного назначения. Согласно второму варианту способ изготовления включает смешение компонентов топлива в нейтральной среде, отжим, вальцевание топливной таблетки, сушку и прессование глухим способом. Из отформованных глухим способом заготовок, разогретых до температуры термопластического деформирования, прессуют проходным способом тонкосводные заряды малого диаметра. Прессование проходным способом осуществляют на вертикальных гидравлических прессах общепромышленного назначения. Согласно третьему варианту способ изготовления включает прессование компонентов топлива глухим способом. В качестве материала для прессования глухим способом используют ранее изготовленные топливные шашки, измельченные до размеров вальцованной таблетки. Из отформованных глухим способом заготовок, разогретых до температуры термопластического деформирования, прессуют проходным способом тонкосводные заряды малого диаметра. Прессование проходным способом осуществляют на вертикальных гидравлических прессах общепромышленного назначения. Изобретение позволяет обеспечить технологичность, качество и высокую производительность при изготовлении тонкосводных зарядов твердого топлива. 3 н. и 2 з.п. ф-лы, 4 ил., 2 табл.
Description
Изобретение относится к области изготовления зарядов твердого ракетного топлива и может быть использовано как непосредственно в ракетной технике, так и в других отраслях промышленности (для газогенераторов наддува нефтяных скважин, в сейсморазведке, в средствах аварийного спасения: наддув подушек безопасности в автомобильном транспорте, экстренное торможение транспортных средств, в средствах пожаротушения и др.), преимущественно при изготовлении тонкосводных зарядов малого диаметра из твердых ракетных топлив баллиститного типа, в том числе высокопластифицированных.
Существующие способы изготовления зарядов твердого ракетного топлива на основе нитроцеллюлозы (баллиститного топлива), как известно, включают смешение компонентов топлива в нейтральной среде, отжим полученной топливной массы, гомогенизацию топливной массы с переработкой ее в топливную таблетку, сушку последней и формование топливных блоков на шнек-прессах через формообразующий раструбный пресс-инструмент. (Указанные способы в различных источниках характеризуются терминами: "способ проходного прессования", "способ шнекового прессования", "способ проходного шнекового прессования").
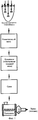
Известным способом такого типа является способ по пат. RU 2220934, принятый авторами за прототип (Фиг.1).
Недостатком способа-прототипа являются технологические трудности при формовании тонкосводных топливных зарядов (шашек) малого диаметра.
При существующем способе переработки топлив в заряды шнековым прессованием (прототип) не удается экономично, при необходимой производительности, изготавливать тонкосводные канальные заряды малого наружного (до 3 мм) диаметра (далее по тексту - малого диаметра), особенно в случаях переработки высокопластифицированных баллиститных топлив.
Технической задачей патентуемого изобретения является разработка способа изготовления зарядов твердого ракетного топлива в виде тонкосводных шашек малого диаметра из твердого ракетного топлива баллиститного типа, обеспечивающего технологичность, качество и высокую производительность при изготовлении тонкосводных топливных зарядов.
Указанная техническая задача решается в рамках патентуемого изобретения за счет реализации в патентуемом способе дополнительных, по отношению к прототипу, технологических операций и оснастки.
Сущность изобретения поясняется графическими материалами.
Фиг.1. Технологическая схема изготовления зарядов твердого ракетного топлива по способу-прототипу.
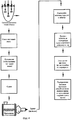
Фиг.2. Технологическая схема изготовления зарядов твердого ракетного топлива по патентуемому способу с использованием способа проходного прессования заготовок.
Фиг.3. Технологическая схема изготовления (вариант) зарядов твердого ракетного топлива по патентуемому способу с использованием способа глухого прессования заготовок.
Фиг.4. Технологическая схема изготовления (вариант) зарядов твердого ракетного топлива по патентуемому способу с использованием измельченного, ранее приготовленного, топлива.
Технический результат изобретения заключается в способе изготовления зарядов твердого ракетного топлива баллиститного типа (в том числе высокопластифицированного) путем смешения компонентов топлива в нейтральной среде, отжима, вальцевания топливной таблетки, сушки и прессования проходным способом на шнек-прессе через раструбный пресс-инструмент цилиндрических (⌀30...⌀200 мм) топливных заготовок с последующим перепрессованием их в обогреваемой пресс-оснастке в тонкосводные заряды (малого, до 3 мм, наружного диаметра) на вертикальных гидравлических прессах общепромышленного назначения (Фиг.2).
В определенных случаях более удобным для прессования тонкосводных зарядов является использование заготовок, отпрессованных из отвальцованной топливной таблетки глухим способом на гидропрессе (Фиг.3). Кроме того, такой способ позволяет экономично утилизировать ранее изготовленные заряды различных типоразмеров. При этом изготовленные ранее заряды твердого топлива измельчают до размеров вальцованной таблетки и прессуют глухим способом топливную заготовку, после чего подвергают ее разогреву до температуры термопластического деформирования и перепрессовке проходным способом в твердотопливные заряды на вертикальных гидравлических прессах общепромышленного назначения (Фиг.4).
Сущность изобретения заключается в расширении технологических возможностей изготовления зарядов твердого ракетного топлива баллиститного типа, в том числе тонкосводных, малого диаметра (до 3 мм), за счет "перевода" фазы окончательного формования зарядов по шнековой технологии в фазу их перепрессовки на автономных вертикальных гидравлических прессах (в том числе лабораторных) общепромышленного назначения типа разрывных машин Р-5, Р-10, Р-50, Р-100 и пресса Круппа. Выпрессовываемые из матрицы гидропресса (при давлениях прессования 100...150 кгс/см2 и температуре 60...90°С) через многоручьевой пресс-инструмент топливные шнуры (трубки) под действием силы тяжести вертикально (не пересекаясь друг с другом, раздельно) опускаются в подпрессовое пространство (или в приемную кабину для пресса Круппа) и нарезаются на заданную длину.
Пределы по температуре прессования топливной массы 60...90°С обусловлены реологическими характеристиками баллиститных твердых ракетных топлив (ТРТ). При температуре менее 60°С существенно снижается "текучесть" топливной массы, процесс прессования становится небезопасен с точки зрения высокого как внешнего, так и внутреннего трения. При температуре более 90°С, как правило, начинаются процессы терморазложения баллиститных ТРТ.
Пределы по давлению прессования обусловлены:
- в части нижнего предела (100 кгс/см2) - необходимостью обеспечения монолитности и механической прочности тонкосводных топливных зарядов;
- в части верхнего предела (150 кг/см2) - соображениями безопасности технологического процесса.
Пределы по диаметру заготовок определяются экономическими параметрами: переработка в тонкосводные заряды заготовок диаметром менее 30 мм низкопроизводительна, а более 200 мм - весьма энергозатратна.
Для обеспечения безопасности прессования пресс-инструмент вертикальных прессов оснащают обтюрирующими и срезными кольцами. Посредством обтюрирующих колец обеспечивается удаление воздуха из зоны прессования, срезные кольца уменьшают степень разрушения оборудования при аварийных ситуациях (в случае загорании топлива в процессе прессования).
Изготовление тонкосводных, с малым наружным диаметром (до 3 мм), зарядов известным способом проходного прессования на шнек-прессах с использованием одноручьевого пресс-инструмента крайне нетехнологично и низкопроизводительно, а использование многоручьевого пресс-инструмента на базе способа-прототипа связано со значительным усложнением и удорожанием процесса изготовления. В этом случае требуется разработка и последующая эксплуатация сложных приемных (от шнек-пресса) устройств зарядов, обеспечивающих как безопасность, так и качество изготовления.
С учетом указанных в техническом результате существенными отличительными признаками патентуемого изобретения от прототипа являются:
1) наличие фазы прессования тонкосводных зарядов малого диаметра из ранее изготовленных топливных блоков, разогретых до температуры термопластического деформирования, способом проходного прессования на вертикальных гидропрессах;
2) прессование проходным способом тонкосводных зарядов малого диаметра из ранее изготовленных способом глухого прессования топливных блоков, разогретых до температуры термопластического деформирования;
3) прессование тонкосводных зарядов малого диаметра из ранее изготовленных топливных шашек, измельченных до размеров вальцованной таблетки, разогретой до температуры термопластического деформирования методом проходного прессования;
4) предварительное формование заготовок заряда ⌀ 30...200 мм;
5) осуществление процесса прессования тонкосводных зарядов малого диаметра при давлении 100...150 кгс/см2 и температуре 60...90°С;
6) оснащение пресс-инструмента обтюрирующими и срезными кольцами.
Патентуемый способ практически реализован при изготовлении из баллиститных высокопластифицированных топлив тонкосводных зарядов малого диаметра.
Размеры зарядов и режимы прессования приведены в таблицах 1, 2.
| Таблица 1 | ||||||
| № вар. | Геометрические размеры топливных трубок | |||||
| наружный диаметр, мм | диаметр канала, мм | длина, мм | ||||
| I | 3,1 | 2,0 | 150...300 | |||
| II | 5,6 | 4,2 | 150...300 | |||
| III | 5...20,0 | 2...10,0 | 150...500 | |||
| Таблица 2 | ||||||
| № вар. | Режимы прессования зарядов (заготовок) | |||||
| по шнековой технологии | на гидропрессе | |||||
| давление, кг/см2 | температура, °С | давление, кг/см2 | температура, °С | |||
| I | 150...200 | 75...85 | 120...140 | 60...75 | ||
| II | 150...200 | 75...85 | 120...140 | 75...85 | ||
| III | 130...220 | 70...90 | 100...150 | 75...90 | ||
Положительный эффект изобретения - повышение технологичности и качества изготовления тонкосводных зарядов малого диаметра, снижение затрат на изготовление.
Claims (5)
1. Способ изготовления зарядов твердого ракетного топлива баллиститного типа, в том числе высокопластифицированного, включающий смешение компонентов топлива в нейтральной среде, отжим, вальцевание топливной таблетки, сушку и прессование проходным способом на шнек-прессе через раструбный пресс-инструмент, отличающийся тем, что предварительно формуют заготовки зарядов диаметром 30...200 мм, после чего прессуют из них проходным способом тонкосводные заряды малого, до 3 мм, наружного диаметра на вертикальных гидравлических прессах общепромышленного назначения.
2. Способ изготовления зарядов твердого ракетного топлива по п.1, отличающийся тем, что прессование тонкосводных зарядов малого диаметра осуществляют при давлении 100...150 кгс/см2 и температуре 60...90°С.
3. Способ изготовления зарядов твердого ракетного топлива по п. 1, отличающийся тем, что прессование проходным способом тонкосводных зарядов малого диаметра на вертикальных гидравлических прессах общепромышленного назначения осуществляют пресс-инструментом с обтюрирующими и срезными кольцами.
4. Способ изготовления зарядов твердого ракетного топлива баллиститного типа, в том числе высокопластифицированного, включающий смешение компонентов топлива в нейтральной среде, отжим, вальцевание топливной таблетки, сушку и прессование глухим способом, отличающийся тем, что из отформованных глухим способом заготовок, разогретых до температуры термопластического деформирования, прессуют проходным способом тонкосводные заряды малого диаметра на вертикальных гидравлических прессах общепромышленного назначения.
5. Способ изготовления зарядов твердого ракетного топлива баллиститного типа, в том числе высокопластифицированного, включающий прессование компонентов топлива глухим способом, отличающийся тем, что в качестве материала для прессования глухим способом используют ранее изготовленные топливные шашки, измельченные до размеров вальцованной таблетки, а из отформованных глухим способом заготовок, разогретых до температуры термопластического деформирования, прессуют проходным способом тонкосводные заряды малого диаметра на вертикальных гидравлических прессах общепромышленного назначения.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2004132132/06A RU2295050C2 (ru) | 2004-11-03 | 2004-11-03 | Способ изготовления зарядов твердого ракетного топлива (варианты) |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2004132132/06A RU2295050C2 (ru) | 2004-11-03 | 2004-11-03 | Способ изготовления зарядов твердого ракетного топлива (варианты) |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2004132132A RU2004132132A (ru) | 2006-04-10 |
| RU2295050C2 true RU2295050C2 (ru) | 2007-03-10 |
Family
ID=36458899
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2004132132/06A RU2295050C2 (ru) | 2004-11-03 | 2004-11-03 | Способ изготовления зарядов твердого ракетного топлива (варианты) |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2295050C2 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2378238C1 (ru) * | 2008-08-18 | 2010-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда твердого ракетного топлива баллиститного типа |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2337087C1 (ru) * | 2007-01-25 | 2008-10-27 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заготовки заряда баллиститного твердого ракетного топлива и устройство для его осуществления |
| RU2338732C1 (ru) * | 2007-02-19 | 2008-11-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления элементов заряда баллиститного твердого ракетного топлива в виде тонкосводных трубок и устройство для его осуществления |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3729349A (en) * | 1971-01-07 | 1973-04-24 | Y Duprat | Propulsive double-base charges,strand-like and having variable thickness |
| US4080411A (en) * | 1968-08-21 | 1978-03-21 | Hercules Incorporated | Slurry-cast propellant method |
| DE3015904A1 (de) * | 1979-04-24 | 1980-11-06 | Bofors Ab | Verfahren zur herstellung eines gepressten zweibasigen raketentreibstoffs |
| US4408534A (en) * | 1980-09-01 | 1983-10-11 | Nippon Oil And Fats Co., Ltd. | Gas generating charge and a process for producing the same |
| RU2220934C2 (ru) * | 2002-03-19 | 2004-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления зарядов для ракетных двигателей твердого топлива |
| RU2232283C1 (ru) * | 2003-04-30 | 2004-07-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления пиротехнических элементов воспламенителей |
-
2004
- 2004-11-03 RU RU2004132132/06A patent/RU2295050C2/ru not_active IP Right Cessation
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4080411A (en) * | 1968-08-21 | 1978-03-21 | Hercules Incorporated | Slurry-cast propellant method |
| US3729349A (en) * | 1971-01-07 | 1973-04-24 | Y Duprat | Propulsive double-base charges,strand-like and having variable thickness |
| DE3015904A1 (de) * | 1979-04-24 | 1980-11-06 | Bofors Ab | Verfahren zur herstellung eines gepressten zweibasigen raketentreibstoffs |
| US4408534A (en) * | 1980-09-01 | 1983-10-11 | Nippon Oil And Fats Co., Ltd. | Gas generating charge and a process for producing the same |
| RU2220934C2 (ru) * | 2002-03-19 | 2004-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления зарядов для ракетных двигателей твердого топлива |
| RU2232283C1 (ru) * | 2003-04-30 | 2004-07-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления пиротехнических элементов воспламенителей |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2378238C1 (ru) * | 2008-08-18 | 2010-01-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления заряда твердого ракетного топлива баллиститного типа |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2004132132A (ru) | 2006-04-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104209446B (zh) | 一种用于制造法兰套筒的冷镦模组及冷镦工艺 | |
| CN101811244A (zh) | 环形轴承锻件三连套锻工艺 | |
| GB1461878A (en) | Ceramic structure for use as a heat exchanger and method of makint it | |
| RU2085339C1 (ru) | Способ получения пористых полуфабрикатов из порошков алюминиевых сплавов | |
| CN2690068Y (zh) | 等通道转角挤压制备超细晶粒管材的装置 | |
| JP2008546615A (ja) | 火工品及び、火工品の乾式製造方法 | |
| CA1333235C (en) | Process and device for manufacturing filler elements from expanded material | |
| SE417580B (sv) | Forfarande for framstellning av emnen fran pulver genom hogt allsidigt tryck | |
| CN103320639B (zh) | 泡沫铝的制备方法 | |
| GB1146151A (en) | Extrusion method and apparatus | |
| RU2259341C1 (ru) | Способ изготовления заряда баллиститного твердого ракетного топлива | |
| RU2206430C1 (ru) | Способ получения листовых заготовок из алюминиевого порошка | |
| CN1296190C (zh) | 废旧轮胎的破碎方法及其实施时使用的设备和包扎紧密的组件 | |
| CN113402347A (zh) | 一种燃烧剂和采用该燃烧剂的石油增产用超高温射流增效器及其制备方法 | |
| CN104325004B (zh) | 一种用炸药片化学能释放爆炸驱动的棒管料下料装置 | |
| RU2003115489A (ru) | Способ получения топливных таблеток для тепловыделяющих элементов из диоксида урана | |
| RU2657894C2 (ru) | Способ изготовления плит из керамических и композиционных материалов | |
| RU2004132132A (ru) | Способ изготовления зарядов твердого ракетного топлива | |
| CN116078962A (zh) | 石油射孔弹弹壳楔横轧盲孔轧制成形工艺及装置 | |
| RU2283717C2 (ru) | Способ динамической обработки материалов | |
| RU2457069C1 (ru) | Способ штамповки осесимметричных тонкостенных деталей из порошковых материалов | |
| CN206014686U (zh) | 条形玻璃制圆装置 | |
| RU2081389C1 (ru) | Способ расснаряжения боеприпасов | |
| RU2533578C1 (ru) | Способ получения заготовок из порошковых металлических и композиционных материалов | |
| US12221401B2 (en) | Secondary explosive |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20101104 |