RU2230722C2 - Способ изготовления заряда смесевого ракетного твердого топлива - Google Patents
Способ изготовления заряда смесевого ракетного твердого топлива Download PDFInfo
- Publication number
- RU2230722C2 RU2230722C2 RU2002121908/02A RU2002121908A RU2230722C2 RU 2230722 C2 RU2230722 C2 RU 2230722C2 RU 2002121908/02 A RU2002121908/02 A RU 2002121908/02A RU 2002121908 A RU2002121908 A RU 2002121908A RU 2230722 C2 RU2230722 C2 RU 2230722C2
- Authority
- RU
- Russia
- Prior art keywords
- temperature
- charge
- curing
- hardening
- coolant
- Prior art date
Links
Images
Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
Abstract
Изобретение относится к изготовлению заряда ракетного двигателя из смесевого ракетного твердого топлива. Предложен способ изготовления заряда смесевого ракетного твердого топлива, прочно скрепленного с корпусом ракетного двигателя, включающий формование заряда при температуре ниже температуры отверждения и отверждение заряда под давлением. Отверждение заряда под давлением проводят путем ступенчатого изменения температуры теплоносителя, для чего сначала в течение 5-15% общего времени отверждения заряд отверждают при температуре на 10-25°С выше температуры следующей ступени отверждения, а затем отверждение проводят при температуре 60-80°С, после отверждения заряда осуществляют охлаждение. В процессе охлаждения контролируют среднеобъемную температуру заряда в произвольно выбранные моменты времени и изменяют температуру теплоносителя, выбирая ее значение на 3÷10°С ниже среднеобъемной температуры заряда, в момент достижения среднеобъемной температуры заряда на 2-5°С ниже равновесной температуры заряда подачу теплоносителя прекращают, проводят распрессовку. Изобретение направлено на создание способа изготовления заряда смесевого ракетного твердого топлива, прочно скрепленного с корпусом ракетного двигателя, обеспечивающего целостность заряда при распрессовке. 1 ил., 1 табл.
Description
Изобретение относится к области изготовления заряда ракетного двигателя (РД) из смесевого ракетного твердого топлива (СРТТ), а конкретно - к процессу отверждения под давлением заряда, прочно скрепленного с корпусом РД.
Отверждение заряда СРТТ относится к процессу блочной полимеризации, при которой реакция полимеризации протекает в достаточно обширном объеме. Для этого типа полимеризации характерны низкие скорости теплообмена, неравномерность распределения температуры и степени отверждения по объему.
Анализ патентной литературы показывает, что созданию способов отверждения зарядов СРТТ посвящено большое количество работ. Известны, например, способ литья заряда под давлением (патент Франции №2415530 от 24.08.79 г.), предусматривающий формование заряда цилиндрической формы под давлением и отверждение при повышенной температуре, способ изготовления СРТТ (патент США №4650617 от 17.03.87 г), предусматривающий формование топливной массы и отверждение под давлением.
Известен способ изготовления СРТТ (патент РФ 2179543), который взят авторами за прототип. Способ предусматривает формование заряда литьем топливной массы под давлением при температуре на 10-20°С ниже температуры отверждения, отверждение при температуре теплоносителя 65-85°С и давлении в корпусе 1,5-6,0 МПа, охлаждение и распрессовку.
Недостатками указанных способов и прототипа являются:
1. Режимы отверждения не обеспечивают достижения равномерного температурного поля заряда в процессе прогрева его с температуры формования до температуры отверждения до момента потери “живучести” топливной массы (до достижения 20% полноты отверждения). В результате деформирования подполимеризованной топливной массы в корпусе РД под воздействием температурных нагрузок и давления, действующих при прогреве, происходит образование микротрещин и нарушение работоспособности заряда.
2. В процессе охлаждения не предусмотрен контроль изменения среднеобъемной температуры заряда и регулирование температуры теплоносителя, что не позволяет вести охлаждение до полного открепления топлива от элементов технологической оснастки и исключить поломку заряда при распрессовке.
Технической задачей настоящего изобретения является разработка способа изготовления прочно скрепленного с корпусом РД заряда СРТТ, обеспечивающего процесс прогрева заряда с температуры формования до температуры отверждения, выравнивание температуры во всем объеме заряда до момента потери “живучести” топливной массы, а также ведение процесса охлаждения заряда до момента полного открепления топлива от элементов технологической оснастки, чем достигается снижение усилий и исключается нарушение целостности заряда при распрессовке.
Технический результат достигается следующим образом.
Способ изготовления заряда смесевого ракетного твердого топлива, прочно скрепленного с корпусом ракетного двигателя, включает формование заряда при температуре ниже температуры отверждения и отверждение заряда под давлением, при этом отверждение заряда под давлением проводят путем ступенчатого изменения температуры теплоносителя, для чего сначала в течение 5-15% общего времени отверждения заряд отверждают при температуре на 10-25°С выше температуры следующей ступени отверждения, а затем отверждение проводят при температуре 60-80°С. После отверждения заряда осуществляют охлаждение. При этом в процессе охлаждения контролируют среднеобъемную температуру заряда в произвольно выбранные моменты времени и изменяют температуру теплоносителя, выбирая ее значение на 3-10°С ниже среднеобъемной температуры заряда.
В момент достижения среднеобъемной температуры заряда на 2-5°С ниже равновесной температуры заряда подачу теплоносителя прекращают, проводят распрессовку.
Для процесса отверждения заряда из-за низкой теплопроводности топлива характерна низкая скорость теплообмена. Вследствие этого в процессе прогрева с температуры формования на температуру отверждения в заряде возникает существенный перепад по температуре и полноте отверждения топлива по объему. На участках заряда, контактирующих с теплоносителем, температура и полнота отверждения значительно выше, чем в глубинных слоях заряда, что приводит к возникновению напряжений в заряде. Кроме того, в процессе прогрева с ростом температуры происходит возрастание напряжений в заряде за счет повышения давления в корпусе РД. В начальный период формования структурно-механических свойств топлива, действие этих нагрузок является опасным с точки зрения сохранения целостности заряда (образования микротрещин). Поэтому прогрев заряда (до температуры отверждения) необходимо завершить до момента потери живучести (подвижности) топливной массы.
Предлагаемый ступенчатый режим отверждения заряда, сначала с повышенной температурой на 10-25°С выше по отношению к температуре следующей (основной) ступени, позволяет ускорить процесс теплообмена, обеспечивает прогрев заряда до температуры основной ступени отверждения (60-80°С) до момента потери живучести топливной массы и исключает образование микротрещин в заряде. Продолжительность начальной ступени отверждения (прогрева) зависит от габаритных размеров заряда, теплофизических свойств топлива, материала корпуса, коэффициента массообмена и колеблется в пределах 5-15% от общего времени отверждения.
В процессе охлаждения заряда температуру теплоносителя изменяют, обеспечивая при этом разницу между среднеобъемной температурой заряда и температурой теплоносителя на 3-10°С. При разнице температур менее 3°С процесс охлаждения протекает очень медленно, практически, снижение среднеобъемной температуры не будет достигнуто.
В конце охлаждения подачу теплоносителя прекращают в момент достижения среднеобъемной температуры заряда на 2-5°С ниже равновесной. При этом за счет объемного сжатия топлива достигается раскрепление топлива от элементов технологической оснастки. Опыты показали, что для открепления топлива от элементов технологической оснастки достаточно иметь разницу между среднеобъемной и равновесной температурой в 1-2°С. Для обеспечения гарантированного зазора между технологической оснасткой и топливом заряда подачу теплоносителя прекращают в момент достижения среднеобъемной температуры заряда на 2-5°С ниже равновесной. Образование гарантированного зазора снижает усилие при распрессовке заряда и исключается нарушение целостности заряда.
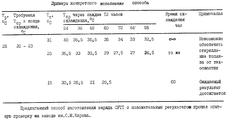
Примеры выполнения предлагаемого способа приведены в таблице.
Для осуществления способа на каждый тип заряда строят график зависимости среднеобъемной температуры. Тср (см. чертеж) от времени охлаждения τ при различных температурах теплоносителя ТТ. Зависимость строят исходя из начальной температуры, геометрических размеров, теплофизических свойств топлива и корпуса и коэффициента теплоотдачи от теплоносителя к заряду.
Определяют равновесную температуру заряда. В процессе охлаждения в произвольно выбранные моменты времени контролируют среднеобъемную температуру заряда при фактической температуре теплоносителя. Фактическую температуру теплоносителя определяют по показаниям датчика температуры путем сложения температур, фиксируемых через каждые 30-60 мин, и деления полученной суммы на количество замеров. В процессе охлаждения температуру теплоносителя изменяют таким образом, чтобы по мере снижения среднеобъемной температуры разница между Тср-ТТ в любой момент времени составляла не менее 3°С. Этим обеспечиваются наиболее благоприятные условия по температурным перегрузкам заряда и времени охлаждения.
Claims (1)
- Способ изготовления заряда смесевого ракетного твердого топлива, прочно скрепленного с корпусом ракетного двигателя, включающий формование заряда при температуре ниже температуры отверждения и отверждение заряда под давлением, отличающийся тем, что отверждение заряда под давлением проводят путем ступенчатого изменения температуры теплоносителя, для чего сначала в течение 5-15% общего времени отверждения заряд отверждают при температуре на 10-25°С выше температуры следующей ступени отверждения, а затем отверждение проводят при температуре 60-80°С, после отверждения заряда осуществляют охлаждение, при этом в процессе охлаждения контролируют среднеобъемную температуру заряда в произвольно выбранные моменты времени и изменяют температуру теплоносителя, выбирая ее значение на 3-10°С ниже среднеобъемной температуры заряда, в момент достижения среднеобъемной температуры заряда на 2-5°С ниже равновесной температуры заряда подачу теплоносителя прекращают, проводят распрессовку.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2002121908/02A RU2230722C2 (ru) | 2002-08-08 | 2002-08-08 | Способ изготовления заряда смесевого ракетного твердого топлива |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2002121908/02A RU2230722C2 (ru) | 2002-08-08 | 2002-08-08 | Способ изготовления заряда смесевого ракетного твердого топлива |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2002121908A RU2002121908A (ru) | 2004-02-20 |
| RU2230722C2 true RU2230722C2 (ru) | 2004-06-20 |
Family
ID=32845958
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2002121908/02A RU2230722C2 (ru) | 2002-08-08 | 2002-08-08 | Способ изготовления заряда смесевого ракетного твердого топлива |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2230722C2 (ru) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2361850C1 (ru) * | 2007-10-02 | 2009-07-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого ракетного твердого топлива |
| RU2382017C1 (ru) * | 2008-08-18 | 2010-02-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия из смесевого ракетного твердого топлива |
| RU2657077C1 (ru) * | 2016-03-31 | 2018-06-08 | Акционерное общество "Федеральный научно-производственный центр "Алтай" | Способ изготовления скрепленного с корпусом заряда смесевого ракетного твердого топлива формованием свободным литьем |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4650617A (en) * | 1985-06-26 | 1987-03-17 | Morton Thiokol Inc. | Solvent-free preparation of gun propellant formulations |
| DE3523953C2 (ru) * | 1985-07-04 | 1987-07-23 | Fraunhofer-Gesellschaft Zur Foerderung Der Angewandten Forschung Ev, 8000 Muenchen, De | |
| US5619073A (en) * | 1995-08-15 | 1997-04-08 | Propellex Corporation | Propellant grains and process for the production thereof |
| RU2167135C2 (ru) * | 1999-08-04 | 2001-05-20 | Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов из смесевого твердого топлива |
| RU2179543C2 (ru) * | 2000-04-24 | 2002-02-20 | Государственное унитарное предприятие Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов смесевого ракетного твердого топлива |
-
2002
- 2002-08-08 RU RU2002121908/02A patent/RU2230722C2/ru not_active IP Right Cessation
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4650617A (en) * | 1985-06-26 | 1987-03-17 | Morton Thiokol Inc. | Solvent-free preparation of gun propellant formulations |
| DE3523953C2 (ru) * | 1985-07-04 | 1987-07-23 | Fraunhofer-Gesellschaft Zur Foerderung Der Angewandten Forschung Ev, 8000 Muenchen, De | |
| US5619073A (en) * | 1995-08-15 | 1997-04-08 | Propellex Corporation | Propellant grains and process for the production thereof |
| RU2167135C2 (ru) * | 1999-08-04 | 2001-05-20 | Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов из смесевого твердого топлива |
| RU2179543C2 (ru) * | 2000-04-24 | 2002-02-20 | Государственное унитарное предприятие Научно-исследовательский институт полимерных материалов | Способ изготовления зарядов смесевого ракетного твердого топлива |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2361850C1 (ru) * | 2007-10-02 | 2009-07-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия смесевого ракетного твердого топлива |
| RU2382017C1 (ru) * | 2008-08-18 | 2010-02-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ изготовления изделия из смесевого ракетного твердого топлива |
| RU2657077C1 (ru) * | 2016-03-31 | 2018-06-08 | Акционерное общество "Федеральный научно-производственный центр "Алтай" | Способ изготовления скрепленного с корпусом заряда смесевого ракетного твердого топлива формованием свободным литьем |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2002121908A (ru) | 2004-02-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AU2002318145B2 (en) | Process for making carbon foam induced by process depressurization | |
| CN109968695A (zh) | 一种一体化螺钉及其模压成型模具、成型方法及应用 | |
| RU2179543C2 (ru) | Способ изготовления зарядов смесевого ракетного твердого топлива | |
| RU2000110511A (ru) | Способ изготовления зарядов смесевого ракетного твердого топлива | |
| TW200841432A (en) | Method and device for encapsulating electronic components, wherein the encapsulating meterial is cooled | |
| CN120309858B (zh) | 一种聚氨酯硬泡保温材料的制备方法 | |
| CN100376343C (zh) | 用于制造模具的方法及由此获得的模具 | |
| CN106519693B (zh) | 压缩膨胀石墨导热复合材料及其制备方法 | |
| US20220201802A1 (en) | Heater Assembly and Encapsulation Method | |
| CN107309425A (zh) | 一种金属粉末注射成形萃取炉 | |
| CN223642743U (zh) | 一种可减少气孔产生的管桩端板离心浇铸装置 | |
| CN107903068A (zh) | 减小大尺寸反应烧结碳化硅内应力的工艺 | |
| CN2794693Y (zh) | 一种电阻型加热保温装置 | |
| CN113020545A (zh) | 一种激光烧结砂芯的二次固化方法及固化装置 | |
| RU238815U1 (ru) | Устройство для сдавливания деталей при диффузионной сварке | |
| RU2239621C1 (ru) | Способ изготовления заряда смесевого ракетного твердого топлива | |
| CN207043339U (zh) | 一种金属粉末注射成形萃取炉 | |
| CN222822212U (zh) | 一种水电站蜗壳浇筑用保温保压装置 | |
| CN109180190A (zh) | 一种u型硅碳棒的生产工艺 | |
| JPH02187298A (ja) | 加圧装置 | |
| CN201287200Y (zh) | 一种模具加热装置 | |
| CN106799474A (zh) | 缸体模型成型装置 | |
| SU971665A1 (ru) | Устройство дл непрерывного формовани и вулканизации длинномерных резиновых изделий | |
| CN202779788U (zh) | 一种螺旋伞齿轮加热成型模具 | |
| CN201728783U (zh) | 外置式降温器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20150514 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20200809 |