EP4102029B1 - Verfahren zur herstellung eines rotors für eine turbomaschine - Google Patents
Verfahren zur herstellung eines rotors für eine turbomaschine Download PDFInfo
- Publication number
- EP4102029B1 EP4102029B1 EP22173175.5A EP22173175A EP4102029B1 EP 4102029 B1 EP4102029 B1 EP 4102029B1 EP 22173175 A EP22173175 A EP 22173175A EP 4102029 B1 EP4102029 B1 EP 4102029B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rotor part
- intermediate piece
- rotor
- bore hole
- face
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/02—Blade-carrying members, e.g. rotors
- F01D5/025—Fixing blade carrying members on shafts
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/60—Assembly methods
- F05D2230/64—Assembly methods using positioning or alignment devices for aligning or centring, e.g. pins
Definitions
- the present invention relates to a method for producing a rotor for a turbomachine, comprising a first rotor part and a second rotor part.
- Hirth coupling which provides a tooth profile on the front sides of the two rotor parts. These tooth profiles are pushed together in an axial direction and held together by axial tension.
- the production of such a coupling regularly requires a great deal of work and places particularly high demands on the manufacturing tolerances to prevent imbalances or alignment errors.
- CN 112 049 687 A shows a turbomachine in which a ceramic insulation element is screwed on the one hand to a turbo impeller by screws arranged on the circumference of a first diameter and on the other hand to a rotor shaft by screws arranged on the circumference of a second diameter.
- a so-called “pinning” is sometimes used.
- axially running holes are made in the end faces, into which one or more pins are inserted or screwed.
- the pins protrude from an end face of one of the two rotor parts in such a way that they can engage in a corresponding opening in the second rotor part. This provides a positive rotary connection.
- the invention is based on the object of specifying an improved torsionally rigid axial connection (shaft-hub connection) which allows higher loads both in the computational design and in practice with less material expenditure and simple production.
- the invention is based on the fact that the first rotor part is formed around a first longitudinal axis and has a first end face running perpendicular to the first longitudinal axis.
- the second rotor part is formed around a second longitudinal axis and has a second end face running perpendicular to the second longitudinal axis.
- an intermediate piece which has a first contact surface and a second contact surface. This intermediate piece is brought into contact with the first end face with the first contact surface - first position. In this first position, at least one first bore is made through the intermediate piece and the first end face into the first rotor part.
- the relative position of the intermediate piece and the first rotor part corresponds to the relative orientation and positioning in the later connected final state.
- the intermediate piece brought into contact with the second contact surface on the second end face - second position.
- at least one second bore is made through the intermediate piece and the second end face into the second rotor part.
- the relative alignment and positioning of the intermediate piece and the second rotor part correspond to the position in the final state.
- a first pin is arranged in the first bore, which extends into both the first rotor part and the intermediate piece.
- a second pin is arranged in the second bore, which extends into the intermediate piece and into the second rotor part.
- the intermediate piece is brought into contact with the first contact surface on the first end face and with the second contact surface on the second end face, the first longitudinal axis and the second longitudinal axis being aligned.
- the first rotor part and the second rotor part are tensioned against one another in the direction of the first longitudinal axis and the second longitudinal axis (axial direction).
- the torsionally rigid connection of the two rotor parts created in this way is on the one hand easy to produce and on the other hand extremely stable due to the absence of play and dimensionally stable.
- the tensile stress in the axial direction means that the pinning can be secured well and the two rotor parts can be firmly connected to one another - and also separated again - with very little effort.
- the first rotor part is designed as a rotor shaft and the second rotor part as a turbo impeller.
- the rotor shaft is particularly intended to be supported on the housing of a turbo machine in the axial and radial direction by bearings and also to provide the power transmission of the turbo impeller to a drive and/or an output.
- the turbo impeller serves to fluidically convert flow energy into rotational energy (turbine) or from rotational energy into flow energy (turbo pump, turbo compressor).
- the turbo impeller contains flow guiding devices, in particular rotor blades or channels, and can be designed as a radial or axial turbo impeller without limiting the invention. By fastening the two rotor parts using longitudinal bracing, the turbo impeller can also be particularly easily assembled and disassembled - in particular from the side facing away from the rotor shaft.
- the first bore and the second bore are aligned parallel to the first longitudinal axis and parallel to the second longitudinal axis.
- the axial positioning and tolerance of the pins in the bores are independent of the axial position of the first rotor part, the second rotor part and the intermediate piece relative to one another. This enables, in particular, a subsequent change in the thickness of the intermediate piece in the axial direction - for example by material removal and/or compression.
- first pin is particularly preferred for the first pin to be guided without play in the first hole and the second pin to be guided without play in the second hole.
- the play-free guidance reduces the overall play of the rotor system.
- the pins can therefore take on loads directly in both directions of rotation without this first having to be done by a relative rotation of the two rotor parts - against the inhibition of the tensile stress on the end faces.
- a so-called press fit is particularly considered to be "play-free".
- the largest dimension within the manufacturing tolerances of the (first or second) hole is smaller than the smallest dimension within the manufacturing tolerances of the (first or second) pin. To connect, the pins must be pressed into the respective assigned holes.
- a plurality of first bores are inserted through the intermediate piece into the first rotor part, into which first pins are later inserted, and a plurality of second bores of the intermediate piece are inserted into the second rotor part, into which a plurality of second pins are later inserted.
- the plurality of first and second bores are particularly preferably arranged equidistantly with the same pitch in the circumferential direction.
- the large number of first and second bores improves the transmission of torque and at the same time ensures the relative centering of the first rotor part and the second rotor part to the intermediate piece.
- an equal number of first bores and second bores are provided, which are positioned alternately in the circumferential direction.
- the first pin - or the first pins - is screwed into the first rotor part or the intermediate piece and/or the second pin - or the second pins - is screwed into the second rotor part or the intermediate piece.
- This not only holds the pins securely on the respective rotor component (intermediate piece or rotor part), but are also reliably held against slipping in the axial direction.
- a screw thread provides a larger contact surface between the rotor component and the pin, where additional forces can be transmitted through friction.
- the respective pin can also be screwed into the associated rotor component with a press fit.
- first bore is expediently limited by the end face of the second rotor part or the interior of a second bore is limited by the first end face of the first rotor part.
- the length of the pins is dimensioned such that they are longer than the respective penetration depth into the intermediate piece or into the first or second rotor part. This always ensures that even an axially movable pin is always in contact with the respective rotor part and the intermediate piece and can transmit forces there.
- the pin always fills at least 75% of the interior of the first hole or the second hole.
- the pin is particularly preferably slightly shorter than the axial extent of the associated holes so that subsequent length adjustment can be carried out by compressing or removing the intermediate piece.
- the material of the intermediate piece has a lower thermal conductivity than the material of the first rotor part and than the material of the second rotor part.
- the materials of the first rotor part and the second rotor part are particularly important in this case, the materials that form the first end face and the second end face, respectively.
- the intermediate piece is shortened in the direction of the longitudinal axis to adjust the distance between the first rotor part and the second rotor part, preferably after the first hole has been made and the second hole has been penetrated, and particularly preferably by grinding or machining.
- This enables the two rotor parts to be positioned exactly axially relative to one another. For example, it is conceivable to measure the dimensions of a turbomachine rotor exactly after it has been assembled using the method according to the invention described above. This is particularly necessary if individual rotor parts are manufactured separately from one another. If deviations in the longitudinal direction (axial direction) are found, these can be corrected by subsequently grinding in the intermediate piece.
- a corresponding correction is also possible subsequently - for example after final assembly in the turbomachine or even as part of periodic maintenance work.
- the two rotor parts only have to be relaxed and separated from one another. After the intermediate piece has been removed, it can be shortened accordingly to correct a length error. After reassembly, the first rotor part and the second rotor part are firmly clamped together at a smaller distance due to the reduced thickness of the intermediate piece, measured in the axial direction.
- the invention also relates to a rotor for a turbomachine obtainable by a method according to claims 1 to 8.
- the rotor comprises a first rotor part, a second rotor part, an intermediate piece arranged between the first rotor part and the second rotor part, and at least one clamping means for axially clamping the first rotor part to the second rotor part.
- at least one first pin is received without play in a first bore which extends through the intermediate piece and into the first rotor part.
- a second pin which extends through the intermediate piece and into the second rotor part is received without play in a second bore.
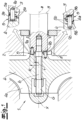
- a rotor 1 according to the invention for a turbomachine is shown, which was manufactured according to the method according to the invention.
- the rotor 1 is mounted on a housing 2, which is only indicated, and is sealed relative to it by at least one shaft seal 2a.
- the rotor 1 comprises a first rotor part 3 in the form of a rotor shaft rotatably mounted on the housing 2 and a second rotor part 4, which in the exemplary embodiment is designed as a radial turbo impeller with flow channels 4b arranged therein.
- an intermediate piece 5 is arranged between the first rotor part 3 and the second rotor part 4. Furthermore, a clamping means 6 in the form of a clamping bolt is provided, by means of which the first rotor part 3 and the second rotor part 4 can be clamped in the axial direction - i.e. along the axis of rotation x of the rotor 1 with the intermediate piece 5 arranged between them.
- the first rotor part 3 is formed around a first longitudinal axis a, which in the Fig. 1 illustrated assembled state coincides with the axis of rotation x of the rotor 1.
- a first end face 3a is formed on the first rotor part 3 perpendicular to the first longitudinal axis a.
- the first end face is formed within a stepped recess of the first rotor part 3 and is in contact with an annular first contact surface 5a of the intermediate piece 5.
- the intermediate piece 5 also rests radially on the inside against a first stepped surface 3b of the first rotor part.
- a first bore 8a is formed in the intermediate piece 5 and the first rotor part 3, in which a first pin 9a is received without play.
- the first bore is aligned parallel to the first longitudinal axis a or the axis of rotation x of the rotor 1.
- the cavity formed by the first bore 8a is limited in the axial direction by a second end face 4a of the second rotor part 4 and is almost completely filled by the first pin 9a.
- the second rotor part extends around a second longitudinal extension direction b, which in the assembled state also coincides with the axis of rotation x of the rotor 1.
- the second end face 4a is also aligned perpendicular to the second longitudinal extension direction b and in surface contact with a second Contact surface 5b of the intermediate piece 5.
- a second bore 8b is formed in the intermediate piece 5 and the second rotor part 4, in which a second pin 9b is accommodated without play.
- the second bore 8b is limited in the axial direction by the first end face 3a and is almost completely filled by the second pin 9b.
- the intermediate piece 5 is designed as a circular ring disk rotationally symmetrical about the axis of rotation x with an inner radius r and an outer radius R. In the axial direction x, the intermediate piece 5 has a thickness d. This can be reduced in order to adjust the distance between the first rotor part 3 and the second rotor part 4, in particular by removing material.
- the intermediate piece 5 is in a first position ( Fig. 2A ) with the first rotor part 3 and in a second position ( Fig. 2B ) is brought into contact with the second rotor part 4.
- the first bore 8a is introduced into the first rotor part 3 through the intermediate piece, the first contact surface 5a and the first end face 3a.
- the intermediate piece 5 of the first rotor part 3 is particularly preferably clamped in this first position and expediently a plurality of first bores 8a are produced distributed in the circumferential direction.
- first holes 8a or the second holes 8b are made first.
- several first holes 8a or second holes 8b should be made without the intermediate piece and the respective rotor part 3, 4 being moved in the meantime.
- the holes can be made simultaneously using a multiple drill.
- the first rotor part 3 and the second rotor part 4 are both supported on the intermediate piece 5 at the same time, without touching each other.
- the intermediate piece 5 has a reduced specific thermal conductivity compared to the material of the first rotor part 3 and the material of the second rotor part 4. This can reduce heat transfer between the rotor shaft 3 and the turbo impeller 4.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Structures Of Non-Positive Displacement Pumps (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines Rotors für eine Turbomaschine, umfassend ein erstes Rotorteil und ein zweites Rotorteil.
- Bei der Zusammensetzung eines mehrteiligen Rotors besteht die Schwierigkeit, die beiden Komponenten miteinander sicher und insbesondere auch drehfest zu verbinden. Diese Aufgabenstellung ergibt sich beispielsweise, wenn im Rahmen einer Turbomaschine ein Turbolaufrad mit einer Rotorwelle, insbesondere einer Antriebswelle bzw. einer Abtriebswelle verbunden werden soll. Derartige Verbindungen werden auch als sogenannte Welle-Nabe-Verbindung bezeichnet.
- Aus der Vergangenheit sind hierzu verschiedene Lösungen bekannt. Beispielsweise wird eine sogenannte Hirth-Kupplung vorgesehen, welche an den Stirnseiten der beiden Rotorteile ein Verzahnungsprofil vorsieht. Diese Verzahnungsprofile werden in axialer Richtung formschlüssig zusammengeschoben und durch eine axiale Verspannung aneinandergehalten. Die Herstellung einer solchen Kupplung erzeugt jedoch regelmäßig einen großen Arbeitsaufwand und stellt besonders große Ansprüche an die Fertigungstoleranzen, damit keine Unwuchten oder Ausrichtungsfehler entstehen.
- Weiterhin ist es bekannt, die Stirnflächen der beiden Rotorteile stumpf aneinanderzusetzen und diese in axialer Richtung miteinander zu verspannen. Bei glatten Anlageflächen ist dabei die Übertragung von Drehmomenten auf die reib- bzw. kraftschlüssige Verbindung zwischen den beiden Anlageflächen beschränkt.
-
CN 112 049 687 A zeigt eine Turbomaschine, bei der ein keramisches Isolationselement einerseits mit einem Turbolaufrad durch am Umfang eines ersten Durchmessers angeordnete Schrauben und andererseits mit einer Rotorwelle am Umfang eines zweiten Durchmessers angeordnete Schrauben verschraubt ist. - Weitere Achsverbindungskonstruktionen bei Turbomaschinen sind aus
WO 2013/110 922 A1 ,EP 2 366 870 A2 undDE 10 2012 205 042 A1 bekannt. - Um auch größere Drehmomente übertragen zu können, wird daher teilweise eine sogenannte "Verstiftung" eingesetzt. Dabei werden in den Stirnflächen axial verlaufende Bohrungen eingebracht, in die eine oder mehrere Stifte eingesetzt bzw. eingeschraubt werden. Die Stifte stehen dabei an einer Stirnfläche eines der beiden Rotorteile derart über, dass sie in eine korrespondierende Öffnung des zweiten Rotorteils eingreifen können. Hierdurch wird eine formschlüssige Drehverbindung bereitgestellt.
- Es hat sich jedoch gezeigt, dass die hierbei erzielbaren Toleranzen verbesserungswürdig sind. Um ein Ineinandergreifen der Verstiftung an beiden Rotorteilen zu garantieren, ist eine gewisse Toleranzzugabe erforderlich, welche beim montierten Rotor zu einem ungewollten Spiel (in Drehrichtung) führt. Diese Toleranzen setzen in der Praxis sowohl die maximal übertragbaren Drehmomente als auch die Dauerhaftigkeit der Verbindung herab.
- Gleichzeitig ist auch bei der rechnerischen Auslegung der Turbomaschinen die Verwendung einer toleranzbehafteten Verstiftung von Nachteil. So muss aufgrund der toleranzbehafteten Öffnungen das rechnerisch möglich übertragbare Drehmoment um einen Korrekturfaktor herabgesetzt werden. Hierdurch ist bei der Auslegung der Turbomaschine eine Erhöhung der Anzahl und/oder Größe der einzelnen Stifte erforderlich, um eine bestimmte Last rechnerisch aufnehmen zu können. Dies führt einerseits zu einem erhöhten Konstruktions-, Material- und Fertigungs-Aufwand und kann auch im Übrigen durch eine große Anzahl von Bohrungen die Festigkeit der Rotorteile in Mitleidenschaft ziehen.
- Vor diesem Hintergrund liegt der Erfindung die Aufgabe zugrunde, eine verbesserte drehstarre Axialverbindung (Welle-Nabe-Verbindung) anzugeben, welche sowohl bei der rechnerischen Auslegung als auch in der Praxis höhere Lasten bei einem geringeren Materialaufwand und einer einfachen Fertigung erlaubt.
- Lösung dieser Aufgabe und Gegenstand der Erfindung ist ein Verfahren nach Anspruch 1 sowie eine Turbomaschine nach Anspruch 9. Bevorzugte Ausgestaltungen sind in den Unteransprüchen angegeben.
- Die Erfindung geht davon aus, dass das erste Rotorteil um eine erste Längserstreckungsachse ausgebildet ist und eine zu der ersten Längserstreckungsachse senkrecht verlaufende erste Stirnfläche aufweist. Das zweite Rotorteil ist um eine zweite Längserstreckungsachse ausgebildet ist und eine zu der zweiten Längserstreckungsachse senkrecht verlaufende zweite Stirnfläche aufweist. Im Rahmen des erfindungsgemäßen Verfahrens ist vorgesehen, ein Zwischenstück zu verwenden, welches eine erste Anlagefläche und eine zweite Anlagefläche aufweist. Dieses Zwischenstück wird mit der ersten Anlagefläche an der ersten Stirnfläche in Anlage gebracht - erste Position. In dieser ersten Position wird zumindest eine erste Bohrung durch das Zwischenstück und die erste Stirnfläche hindurch in das erste Rotorteil hinein eingebracht. Die relative Lage von Zwischenstück und erstem Rotorteil entspricht dabei der relativen Orientierung und Positionierung in dem später vorgesehenen verbundenen Endzustand. Außerdem wird das Zwischenstück mit der zweiten Anlagefläche an der zweiten Stirnfläche in Anlage gebracht - zweite Position. In dieser zweiten Position wird zumindest eine zweite Bohrung durch das Zwischenstück und die zweite Stirnfläche hindurch in das zweite Rotorteil hinein eingebracht. Auch in der zweiten Position entsprechen die relative Ausrichtung und Positionierung von Zwischenstück und zweitem Rotorteil der Lage im Endzustand. Weiterhin wird in der ersten Bohrung ein erster Stift angeordnet, welcher sich sowohl in das erste Rotorteil als auch in das Zwischenstück hinein erstreckt. Ferner wird in der zweiten Bohrung ein zweiter Stift angeordnet, welcher sich in das Zwischenstück und in das zweite Rotorteil erstreckt. Außerdem wird das Zwischenstück mit der ersten Anlagefläche an der ersten Stirnfläche und mit der zweiten Anlagefläche an der zweiten Stirnfläche in Kontakt gebracht, wobei die erste Längserstreckungsachse und die zweite Längserstreckungsachse fluchtend angeordnet werden. Abschließend werden das erste Rotorteil und das zweite Rotorteil gegeneinander in Richtung der ersten Längserstreckungsachse und der zweiten Längserstreckungsachse (Axialrichtung) miteinander auf Zug verspannt.
- Im Rahmen des erfindungsgemäßen Verfahrens ist es möglich, eine toleranz- und spielfreie Positionierung einer durchgängigen Bohrung durch das Zwischenstück einerseits und die beiden Rotorteile andererseits zu erzeugen. Auch im Falle der Anordnung mehrerer erster Bohrungen und mehrerer erster Stifte bzw. mehrerer zweiter Bohrungen und mehrerer zweiter Stifte ist deren Positionierung und Anordnung aufgrund der gleichzeitigen Bohrung durch Zwischenstück und Rotorteil einerseits und durch die jeweilige Verbohrung in der ersten Position bzw. der zweiten Position andererseits exakt.
- Die so erzeugte drehstarre Verbindung der beiden Rotorteile ist einerseits einfach herzustellen und andererseits aufgrund der Spielfreiheit äußerst stabil und maßhaltig. Durch die Zugbeanspruchung in der Axialrichtung kann die Verstiftung einerseits gut gesichert werden und die beiden Rotorteile auch mit sehr geringem Aufwand fest miteinander verbunden - und auch wieder gelöst - werden.
- Gemäß einer bevorzugten Ausgestaltung ist das erste Rotorteil als Rotorwelle und das zweite Rotorteil als Turbolaufrad ausgebildet. Dabei ist die Rotorwelle insbesondere dazu vorgesehen, an dem Gehäuse einer Turbomaschine in axialer und radialer Richtung durch Lager abgestützt zu werden und außerdem die Kraftübertragung des Turbolaufrads zu einem Antrieb und/oder einem Abtrieb bereitzustellen. Das Turbolaufrad dient der strömungstechnischen Umwandlung von Strömungsenergie in Drehenergie (Turbine) bzw. von Drehenergie in Strömungsenergie (Turbopumpe, Turbokompressor). Dabei enthält das Turbolaufrad Strömungsleiteinrichtungen, insbesondere Rotorblätter oder -kanäle und kann ohne Beschränkung der Erfindung als radiales oder axiales Turbolaufrad ausgebildet sein. Durch die Befestigung der beiden Rotorteile mithilfe einer Längsverspannung ist überdies eine besonders leichte Montage und Demontage des Turbolaufrads - insbesondere von der der Rotorwelle abgewandten Seite aus - möglich.
- Bevorzugt sind die erste Bohrung und die zweite Bohrung parallel zu der ersten Längserstreckungsachse und parallel zu der zweiten Längserstreckungsachse ausgerichtet. Hierdurch ist die axiale Positionierung und Toleranz der Stifte in den Bohrungen unabhängig von der axialen Position des ersten Rotorteils, des zweiten Rotorteils und des Zwischenstücks zueinander unabhängig. Dies ermöglicht insbesondere eine nachträgliche Änderung der Dicke des Zwischenstücks in der Axialrichtung - beispielsweise durch Materialabtrag und/oder Kompression.
- Besonders bevorzugt sind der erste Stift spielfrei in der ersten Bohrung und der zweite Stift spielfrei in der zweiten Bohrung geführt. Durch die spielfreie Führung wird das Gesamtspiel des Rotorsystems reduziert. So können die Stifte unmittelbar in beiden Drehrichtungen Lasten übernehmen, ohne dass diese zunächst durch ein relatives Verdrehen der beiden Rotorteile - gegen die Hemmung der Zugverspannung an den Stirnflächen - erfolgen müsste. Als "spielfrei" ist dabei insbesondere eine sogenannte Presspassung anzusehen. Dabei ist das Größtmaß des innerhalb der Fertigungstoleranzen der (ersten bzw. zweiten) Bohrung kleiner als das Kleinstmaß innerhalb der Fertigungstoleranzen des (ersten bzw. zweiten) Stifts. Zur Verbindung müssen die Stifte in die jeweils zugeordneten Bohrungen eingepresst werden.
- Besonders bevorzugt und nicht unter den Schutzumfang des Anspruchs fallend werden durch das Zwischenstück in das erste Rotorteil mehrere erste Bohrungen eingefügt, in welche später erste Stifte eingesetzt werden und mehrere zweite Bohrungen des Zwischenstücks in das zweite Rotorteil eingefügt, in welche später mehrere zweite Stifte eingefügt werden. Die mehreren ersten und zweiten Bohrungen sind dabei insbesondere bevorzugt äquidistant unter gleicher Teilung in Umfangsrichtung angeordnet. Durch die Vielzahl von ersten und zweiten Bohrungen wird die Übertragung von Drehmomenten verbessert und gleichzeitig die relative Zentrierung des ersten Rotorteils und des zweiten Rotorteils zu dem Zwischenstück gewährleistet. Besonders bevorzugt nicht unter den Schutzumfang des Anspruchs fallend sind gleich viele erste Bohrungen und zweite Bohrungen vorgesehen, welche abwechselnd in Umfangsrichtung positioniert sind.
- Gemäß einer bevorzugten Ausgestaltung ist der erste Stift - bzw. die ersten Stifte - in das erste Rotorteil oder das Zwischenstück eingeschraubt und/oder der zweite Stift - bzw. die zweiten Stifte - in das zweite Rotorteil oder in das Zwischenstück eingeschraubt. Hierdurch werden die Stifte nicht nur verliersicher an der jeweiligen Rotorkomponente (Zwischenstück bzw. Rotorteil) gehalten, sondern sind auch zuverlässig gegenüber einem Verrutschen in der Axialrichtung gehalten. Zusätzlich wird auch bei einer Verschraubung durch ein Schraubengewinde eine größere Anlagefläche zwischen der Rotorkomponente und dem Stift bereitgestellt, an der durch Reibschluss zusätzliche Kräfte übertragen werden können. Alternativ oder zusätzlich kann der jeweilige Stift auch mit einem Presssitz in die zugeordnete Rotorkomponente eingedreht sein.
- Zweckmäßigerweise ist der Innenraum einer ersten Bohrung durch die Stirnfläche des zweiten Rotorteils bzw. der Innenraum einer zweiten Bohrung durch die erste Stirnfläche des ersten Rotorteils begrenzt. Die Länge der Stifte ist dabei so bemessen, dass sie länger sind als die jeweilige Eindringtiefe in das Zwischenstück bzw. in das erste bzw. zweite Rotorteil. So wird immer gewährleistet, dass auch ein axial verschieblicher Stift stets mit dem jeweiligem Rotorteil und dem Zwischenstück in Kontakt ist und dort Kräfte übertragen kann.
- Beispielweise füllt der Stift stets zumindest 75 % des Innenraums der ersten Bohrung bzw. der zweiten Bohrung aus. Besonders bevorzugt ist der Stift dabei jedoch geringfügig kürzer als die axiale Erstreckung der zugeordneten Bohrungen, damit eine nachträgliche Längenanpassung durch eine Komprimierung oder ein Abtragen des Zwischenstücks erfolgen kann.
- Gemäß einer besonders bevorzugten Ausgestaltung weist das Material des Zwischenstücks eine geringere Wärmeleitfähigkeit als das Material des ersten Rotorteils und als das Material des zweiten Rotorteils auf. Bei den Materialien des ersten Rotorteils und des zweiten Rotorteils sind dabei insbesondere diejenigen Materialien maßgeblich, welche die erste Stirnfläche bzw. die zweite Stirnfläche bilden. Durch die Einbringung eines weniger wärmeleitenden Zwischenstücks kann ein Wärmetransport von dem ersten Rotorteil auf das zweite Rotorteil - und umgekehrt - reduziert werden. Insbesondere für Hochtemperaturanwendungen mit besonders thermisch belasteten Turbolaufrädern kann ein Wärmeübertrag auf die Rotorwelle - und damit auf potentiell temperaturempfindliche Lager und Dichtungen - vermindert werden. Entsprechendes gilt auch für Tieftemperaturanwendungen, beispielsweise bei Kryoverdichtern.
- Gemäß einer bevorzugten Ausgestaltung des erfindungsgemäßen Verfahrens wird das Zwischenstück zur Einstellung des Abstandes zwischen dem ersten Rotorteil und dem zweiten Rotorteil in Richtung der Längserstreckungsachse, vorzugsweise nach dem Einbringen der ersten Bohrung und dem Eindringen der zweiten Bohrung und besonders bevorzugt durch Schleifen oder spanabhebende Bearbeitung gekürzt. Hierdurch ist eine exakte axiale Positionierung der beiden Rotorteile zueinander möglich. Beispielsweise ist es denkbar, nach dem Zusammenbau eines Turbomaschinenrotors nach dem vorstehend beschriebenen erfindungsgemäßen Verfahren dessen Ausmaße exakt zu vermessen. Dies ist insbesondere notwendig, wenn einzelne Rotorteile separat voneinander gefertigt werden. Werden hierbei Abweichungen in Längsrichtung (Axialrichtung) festgestellt, können diese durch ein anschließendes Einschleifen des Zwischenstücks behoben werden. Eine entsprechende Korrektur ist auch noch nachträglich - beispielsweise nach der endgültigen Montage in der Turbomaschine oder sogar im Rahmen von periodischen Wartungsarbeiten möglich. Dabei müssen lediglich die beiden Rotorteile entspannt und voneinander getrennt werden. Nach der Entnahme des Zwischenstücks kann dieses zur Korrektur eines Längenfehlers entsprechend eingekürzt werden. Nach einer erneuten Montage werden das erste Rotorteil und das zweite Rotorteil durch die reduzierte - in der Axialrichtung gemessenen - Dicke des Zwischenstücks in einem geringeren Abstand miteinander fest verspannt.
- Die Erfindung betrifft auch einen Rotor für eine Turbomaschine erhältlich nach einem Verfahren gemäß der Ansprüche 1 bis 8. Der Rotor umfasst dabei ein erstes Rotorteil, ein zweites Rotorteil, ein zwischen dem ersten Rotorteil und dem zweiten Rotorteil angeordnetes Zwischenstück sowie zumindest ein Spannmittel zum axialen Verspannen des ersten Rotorteils mit dem zweiten Rotorteil. Erfindungsgemäß ist zumindest ein erster Stift in einer ersten Bohrung, welche sich durch das Zwischenstück und in das erste Rotorteil hinein erstreckt spielfrei aufgenommen. Ferner ist ein zweiter Stift, welcher sich durch das Zwischenstück und in das zweite Rotorteil hinein erstreckt, in einer zweiten Bohrung spielfrei aufgenommen.
- Die Erfindung wird nachfolgend anhand von lediglich ein Ausführungsbeispiel darstellenden Figuren erläutert. Es zeigen dabei schematisch:
- Fig. 1
- einen Längsschnitt durch einen erfindungsgemäßen Rotor für eine Turbomaschine und
- Fig. 2A und 2B
- Arbeitsschritte des erfindungsgemäßen Verfahrens.
- In der
Fig. 1 ist ein erfindungsgemäßer Rotor 1 für eine Turbomaschine dargestellt, welche nach dem erfindungsgemäßen Verfahren hergestellt wurde. Der Rotor 1 ist an einem lediglich angedeuteten Gehäuse 2 gelagert und gegenüber diesem durch zumindest eine Wellendichtung 2a abgedichtet. - Gemäß der vorliegenden Erfindung umfasst der Rotor 1 ein erstes Rotorteil 3 in Gestalt einer an dem Gehäuse 2 drehbar gelagerten Rotorwelle sowie ein zweites Rotorteil 4, welches im Ausführungsbeispiel als radiales Turbolaufrad mit darin angeordneten Strömungskanälen 4b ausgebildet ist.
- Im Rahmen der Erfindung ist zwischen dem ersten Rotorteil 3 und dem zweiten Rotorteil 4 ein Zwischenstück 5 angeordnet. Weiterhin ist ein Spannmittel 6 in Gestalt eines Spannbolzens vorgesehen, durch welches das erste Rotorteil 3 und das zweite Rotorteil 4 in axialer Richtung - d. h. entlang der Drehachse x des Rotors 1 mit dem dazwischen angeordneten Zwischenstück 5 verspannt werden kann.
- Das erste Rotorteil 3 ist um eine erste Längserstreckungsachse a ausgebildet, welche in dem in
Fig. 1 dargestellten montierten Zustand mit der Drehachse x des Rotors 1 zusammenfällt. Senkrecht zu der ersten Längserstreckungsachse a ist an dem ersten Rotorteil 3 eine erste Stirnfläche 3a ausgebildet. Die erste Stirnfläche ist innerhalb eines gestuften Rücksprungs des ersten Rotorteils 3 ausgebildet und befindet sich in Anlage mit einer kreisringförmigen ersten Anlagefläche 5a des Zwischenstücks 5. Das Zwischenstück 5 liegt weiterhin radial innen an einer ersten Stufenfläche 3b des ersten Rotorteils an. - Zur Übertragung von Drehmomenten ist in dem Zwischenstück 5 und dem ersten Rotorteil 3 eine erste Bohrung 8a ausgebildet, in welcher ein erster Stift 9a spielfrei aufgenommen ist. Die erste Bohrung ist parallel zu der ersten Längserstreckungsachse a bzw. der Drehachse x des Rotors 1 ausgerichtet. Der durch die erste Bohrung 8a gebildete Hohlraum wird in axialer Richtung durch eine zweite Stirnfläche 4a des zweiten Rotorteils 4 begrenzt und nahezu vollständig durch den ersten Stift 9a ausgefüllt.
- Weiterhin ist im Rahmen der Erfindung vorgesehen, dass sich das zweite Rotorteil um eine zweite Längserstreckungsrichtung b erstreckt, welche im montierten Zustand ebenfalls mit der Drehachse x Rotors 1 zusammenfällt. Die zweite Stirnfläche 4a ist ebenfalls senkrecht zu der zweiten Längserstreckungsrichtung b ausgerichtet und in flächigem Kontakt mit einer zweiten Anlagefläche 5b des Zwischenstücks 5. In dem Zwischenstück 5 und dem zweiten Rotorteil 4 ist eine zweite Bohrung 8b ausgebildet, in welcher ein zweiter Stift 9b spielfrei aufgenommen ist. Die zweite Bohrung 8b wird in axialer Richtung durch die erste Stirnfläche 3a begrenzt und nahezu vollständig durch den zweiten Stift 9b ausgefüllt.
- Das Zwischenstück 5 ist als Kreisringscheibe rotationssymmetrisch um die Drehachse x mit einem Innenradius r und einem Außenradius R ausgebildet. In Axialrichtung x weist das Zwischenstück 5 eine Dicke d auf. Diese kann zur Einstellung des Abstands zwischen dem ersten Rotorteil 3 und dem zweiten Rotorteil 4 insbesondere durch Materialabtrag reduziert werden.
- Das erfindungsgemäße Verfahren wird nachfolgend anhand der
Figuren 2A und2B erläutert. Dabei ist wesentlich, dass das Zwischenstück 5 in einer ersten Position (Fig. 2A ) mit dem ersten Rotorteil 3 und in einer zweiten Position (Fig. 2B ) mit dem zweiten Rotorteil 4 in Anlage gebracht wird. In der ersten Position wird die erste Bohrung 8a durch das Zwischenstück, die erste Anlagefläche 5a und die erste Stirnfläche 3a hindurch in das erste Rotorteil 3 eingebracht. Dabei werden das Zwischenstück 5 des ersten Rotorteils 3 besonders bevorzugt in dieser ersten Position verspannt und zweckmäßigerweise mehrere erste Bohrungen 8a in Umfangsrichtung verteilt hergestellt. - In einer zweiten Position (
Fig. 2B ) wird das Zwischenstück 5 mit der zweiten Anlagefläche 5b an der zweiten Stirnfläche 4a in Anlage gebracht, sodass die Symmetrieachse des Zwischenstücks 5 mit der zweiten Längserstreckungsachse b des zweiten Rotorteils 4 fluchtet. In dieser zweiten Position können dann ein oder mehrere zweite Bohrungen 8b durch das Zwischenstück 5, die zweite Anlagefläche 5b, und die zweite Stirnfläche 4a hindurch in das zweite Rotorteil 4 eingebracht werden. Bei der Ausbildung der Erfindung ist es nicht von Bedeutung, ob zunächst die ersten Bohrungen 8a oder zunächst die zweiten Bohrungen 8b eingebracht werden. Um jedoch möglichst geringe Toleranzen zu erzielen, sollten mehrere erste Bohrungen 8a bzw. zweite Bohrungen 8b eingebracht werden, ohne dass das Zwischenstück und das jeweilige Rotorteil 3, 4 zwischenzeitlich bewegt werden. Besonders bevorzugt können die Bohrungen dabei gleichzeitig durch einen Mehrfachbohrer hergestellt werden. - Wie man der
Fig. 1 entnehmen kann, sind das erste Rotorteil 3 und das zweite Rotorteil 4 beide gleichzeitig an dem Zwischenstück 5 abgestützt, ohne dass sie sich untereinander berühren. Das Zwischenstück 5 weist eine gegenüber dem Material des ersten Rotorteils 3 und dem Material des zweiten Rotorteils 4 reduzierte spezifische Wärmeleitfähigkeit auf. Hierdurch kann ein Wärmeübertrag zwischen der Rotorwelle 3 und dem Turbolaufrad 4 reduziert werden.
Claims (9)
- Verfahren zur Herstellung eines Rotors (1) für eine Turbomaschine mit einem ersten Rotorteil (3) und einem zweiten Rotorteil (4), wobei das erste Rotorteil (3) um eine erste Längserstreckungsachse (a) ausgebildet ist und eine zu der ersten Längserstreckungsachse (a) senkrecht verlaufende erste Stirnfläche (3a) aufweist, wobei das zweite Rotorteil (4) um eine zweite Erstreckungssachse (b) ausgebildet ist und eine zu der zweiten Längserstreckungsachse (b) senkrecht verlaufende zweite Stirnfläche (4a) aufweist, dadurch gekennzeichnet, dass ein Zwischenstück (5) vorgesehen ist, welches eine erste Anlagefläche (5a) und eine zweite Anlagefläche (5b) aufweist, dass das Zwischenstück (5) mit der ersten Anlagefläche (5a) an der ersten Stirnfläche (3a) in Anlage gebracht wird und in dieser ersten Position zumindest eine erste Bohrung (8a) durch das Zwischenstück (5) und die erste Stirnfläche (3a) hindurch in das erste Rotorteil (3) hinein eingebracht wird, dass das Zwischenstück (5) mit der zweiten Anlagefläche (5b) an der zweiten Stirnfläche (4a) in Anlage gebracht wird und in dieser zweiten Position zumindest eine zweite Bohrung (8b) durch das Zwischenstück (5) und die zweite Stirnfläche (4a) hindurch in das zweite Rotorteil (4) hinein eingebracht wird, dass in der ersten Bohrung (8a) ein erster Stift (9a) angeordnet wird, dass in der zweiten Bohrung (8b) ein zweiter Stift (9b) angeordnet wird, dass das Zwischenstück (5) mit der ersten Anlagefläche (5a) an der ersten Stirnfläche (3a) und mit der zweiten Anlagefläche (5b) an der zweiten Stirnfläche (4a) in Kontakt gebracht wird, wobei die erste Längserstreckungsachse (a) und die zweite Längserstreckungsachse (b) fluchtend angeordnet werden, und dass das erste Rotorteil (3) und das zweite Rotorteil (4) anschließend gegeneinander in Richtung der ersten Längserstreckungsachse (a) und der zweiten Längserstreckungsachse (b) miteinander auf Zug verspannt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass das erste Rotorteil (3) als Rotorwelle und das zweite Rotorteil (4) als Turbolaufrad ausgebildet sind.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass die erste Bohrung (8a) und die zweite Bohrung (8b) parallel zu ersten Längserstreckungsachse (a) und parallel zur zweiten Längserstreckungsachse (b) ausgebildet sind.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der erste Stift (9a) spielfrei in der ersten Bohrung (8a) und der zweite Stift (9b) spielfrei in der zweiten Bohrung (8b) geführt sind.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass der erste Stift (9a) in das erste Rotorteil (3) oder in das Zwischenstück (5) eingeschraubt ist und/oder dass der zweite Stift (9b) in das zweite Rotorteil (4) oder in das Zwischenstück (5) eingeschraubt ist.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass das Material des Zwischenstücks (5) eine geringere Wärmeleitfähigkeit als das Material des ersten Rotorteils (3) und als das Material des zweiten Rotorteils (4) aufweist.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass das erste Rotorteil (3) und das zweite Rotorteil (4) ohne direkten Kontakt angeordnet werden.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass das Zwischenstück (5) zur Einstellung des Abstandes (d) zwischen dem ersten Rotorteil (3) und dem zweiten Rotorteil (4) in Richtung der Längserstreckungsachsen (a, b), vorzugsweise nach dem Einbringen der ersten Bohrung (8a) und dem Einbringen der zweiten Bohrung (8b), insbesondere durch Schleifen oder spanabhebende Bearbeitung, gekürzt wird.
- Rotor (1) für eine Turbomaschine erhältlich nach einem Verfahren gemäß der Ansprüche 1 bis 8, umfassend ein erstes Rotorteil (3), ein zweites Rotorteil (4), ein zwischen dem ersten Rotorteil (3) und dem zweiten Rotorteil (4) angeordnetes Zwischenstück (5) sowie zumindest ein Spannmittel (6) zum axialen Verspannen des ersten Rotorteils (3) mit dem zweiten Rotorteil (4), wobei zumindest ein erster Stift (9a) in einer ersten Bohrung (8a), welche sich durch das Zwischenstück (5) und in das erste Rotorteil (3) hinein erstreckt, spielfrei aufgenommen ist und ein zweiter Stift (9b), welcher in einer sich durch das Zwischenstück (5) und in das zweite Rotorteil (5) hinein erstreckenden zweiten Bohrung (8b) spielfrei aufgenommen ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102021114576.7A DE102021114576A1 (de) | 2021-06-07 | 2021-06-07 | Verfahren zur Herstellung eines Rotors für eine Turbomaschine |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4102029A1 EP4102029A1 (de) | 2022-12-14 |
| EP4102029C0 EP4102029C0 (de) | 2024-11-20 |
| EP4102029B1 true EP4102029B1 (de) | 2024-11-20 |
Family
ID=81653510
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22173175.5A Active EP4102029B1 (de) | 2021-06-07 | 2022-05-13 | Verfahren zur herstellung eines rotors für eine turbomaschine |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4102029B1 (de) |
| DE (1) | DE102021114576A1 (de) |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010011486A1 (de) * | 2010-03-16 | 2011-09-22 | Bosch Mahle Turbo Systems Gmbh & Co. Kg | Rotor für eine Ladeeinrichtung |
| GB201201163D0 (en) * | 2012-01-24 | 2012-03-07 | Napier Turbochargers Ltd | Connection system |
| DE102012205042A1 (de) * | 2012-03-29 | 2013-10-02 | Continental Automotive Gmbh | Turbinenläufer für eine Abgasturbine sowie ein Verfahren zur Herstellung des Turbinenläufers |
| EP2933513A1 (de) | 2014-04-15 | 2015-10-21 | Siemens Aktiengesellschaft | Kupplungsvorrichtung zur Anbindung einer Schaltkupplung an einen Turbinenstrang |
| DE102015205042A1 (de) | 2015-03-19 | 2016-09-22 | Continental Automotive Gmbh | Verfahren zur Steuerung einer Audiosignalausgabe für ein Fahrzeug |
| CN112049687B (zh) | 2020-07-28 | 2023-02-03 | 北京控制工程研究所 | 用于空间热电转换的耐高温涡轮发电机转子及其装配方法 |
-
2021
- 2021-06-07 DE DE102021114576.7A patent/DE102021114576A1/de not_active Withdrawn
-
2022
- 2022-05-13 EP EP22173175.5A patent/EP4102029B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102021114576A1 (de) | 2022-12-08 |
| EP4102029A1 (de) | 2022-12-14 |
| EP4102029C0 (de) | 2024-11-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102007014860B4 (de) | Verbindung von Bauteilen einer Windenergieanlage | |
| EP4038271A1 (de) | Windenergieanlagenrotorblatt, lagerhülse und verfahren zum verbinden zweier rotorblattsegmente | |
| EP1398499A1 (de) | Befestigung von Rotorblättern an der Nabe einer Windenergieanlage | |
| EP2397694B1 (de) | Verfahren zum Zusammenbau einer Antriebseinheit für eine Hubkolbenpumpe | |
| EP0671569A1 (de) | Drehgelenkkupplung, insbesondere an einer Gelenkwelle einer Exzenterschneckenmaschine | |
| DE1450122A1 (de) | Praezisions-Wellenbund und diesen verwendendes Praezisions-Getrieberad | |
| WO2011141140A1 (de) | Planetengetriebe mit verdrehsicherung | |
| EP3929431B1 (de) | Bausatz und verfahren zum verbinden zweier rotorblattsegmente eines windenergieanlagenrotorblatts | |
| CH665257A5 (de) | Vorrichtung zum veraendern des leitschaufelwinkels an einer axialen stroemungsmaschine. | |
| DE2201539C3 (de) | Schnelltrennkupplung | |
| EP4155530B1 (de) | Windenergieanlagen-rotorblatt | |
| EP3657012B1 (de) | Zentrierbolzen für die herstellung einer flanschverbindung zwischen zwei bauteilen einer windenergieanlage, verfahren zum herstellen einer flanschverbindung sowie flanschverbindung | |
| EP3204633B1 (de) | Windenergieanlagen-rotorblatt | |
| DE102016123346B3 (de) | Faserverbundbauteil, Faserverbundstruktur und Herstellung derselben | |
| DE4232316C1 (de) | Verfahren zum Herstellen von Ringen für Zahnräder mit Innen- und Außenverzahnung sowie Verwendung eines solchen Integralringes zur Herstellung von innen- oder außenverzahnten Zahnrädern | |
| DE102017106875A1 (de) | Windkraftanlage und Verfahren zu dessen Montage | |
| DE102008024070B4 (de) | Adapter für eine Ausgangswelle eines Getriebes | |
| EP2479447A1 (de) | Kupplung | |
| DE10137024A1 (de) | Baureihe von Wellen und Verfahren zur Fertigung | |
| EP4102029A1 (de) | Verfahren zur herstellung eines rotors für eine turbomaschine | |
| WO2004025124A1 (de) | Stator für exzenterschneckenpumpe | |
| WO2017054927A2 (de) | Verspanneinheit für wälzlager auf achsen und wellen | |
| WO2016055355A1 (de) | Spannsystem zum vorspannen eines zugangs einer strömungskraftmaschine | |
| EP0529379A1 (de) | Zusammengesetzter Rotor für Strömungsmaschinen | |
| DE102019005367A1 (de) | Verfahren zur Herstellung eines Statorbauteil für eine Exzenterschneckenpumpe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230215 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| INTG | Intention to grant announced |
Effective date: 20240625 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022002153 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20241206 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20241216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250320 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250220 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20250412 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250601 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250821 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250513 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 5 Effective date: 20260319 |