EP3906333B1 - Procede de tissage d'articles textiles et dispositif pour la mise en oeuvre - Google Patents
Procede de tissage d'articles textiles et dispositif pour la mise en oeuvre Download PDFInfo
- Publication number
- EP3906333B1 EP3906333B1 EP19848799.3A EP19848799A EP3906333B1 EP 3906333 B1 EP3906333 B1 EP 3906333B1 EP 19848799 A EP19848799 A EP 19848799A EP 3906333 B1 EP3906333 B1 EP 3906333B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- winding
- thread
- type element
- segments
- segment
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D41/00—Looms not otherwise provided for, e.g. for weaving chenille yarn; Details peculiar to these looms
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D25/00—Woven fabrics not otherwise provided for
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D25/00—Woven fabrics not otherwise provided for
- D03D25/005—Three-dimensional woven fabrics
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D41/00—Looms not otherwise provided for, e.g. for weaving chenille yarn; Details peculiar to these looms
- D03D41/004—Looms for three-dimensional fabrics
Definitions
- the invention relates generally to the field of weaving. More particularly, the present invention relates to a device for manufacturing a textile article from a continuous wire element, a method for manufacturing said textile article and a textile article obtained by said method.
- the conventional textile industry is based on the mass production of articles which are woven, cut and then assembled according to known methods.
- textile design usually does not take into account the (three-dimensional) silhouette of the garment or the intention of the garment or customer expectation.
- the craft of custom-made clothing still exists.
- the traditional steps in making a custom-made garment are: the pattern, which consists of making the designs of a garment, the cutting of the fabric, which consists of cutting out all the pieces of the pattern, and the assembly, which consists of assembling the different pieces of fabric that are sewn.
- the present invention aims to overcome the drawbacks of traditional methods and devices for making a custom-made garment by proposing a new semi-automatic or automatic method for making a custom-made garment without any fabric waste.
- the present invention aims in particular to simplify the manufacture of a custom-made garment and thus reduce its cost by proposing a mechatronic manufacturing method of a textile or fabric with an openwork structure from a continuous thread. Said manufacturing method is implemented using a new weaving device.
- the weaving method corresponds to a technique using the interweaving of a continuous thread.
- the term "threaded element” means a thread chosen from the group consisting of a polyester thread, wool, cotton, pearl cotton, embroidery cotton, Scottish cotton, nylon, natural or synthetic raffia, string, more generally any thread of any nature that accepts tensioning, for example any thread used in textile knitting and weaving, including technical threads used in high mechanical performance components, including geotextiles.
- wire element segment means the portion of the wire element between two winding segments.
- winding segment means any means positioned vertically on a support allowing the winding of a wire element.
- the winding segments are chosen from the group consisting of pins, pegs, solid or hollow rods.
- the present invention therefore has as its first object a weaving device for the manufacture of a section of a textile article from a continuous wire element according to claim 1.
- the means capable of positioning or removing winding segments on the support is a removable or retractable winding segment planting/gripping head (3) provided with a clamp for planting/gripping the winding segments.
- the means (3) also comprises a linear actuator provided with a mechanism with 3 degrees of freedom for moving the planting/gripping head in three dimensions along the "X", "Y” and “Z” axes in a rectangular coordinate system and also along 2 angular axes alpha and beta for orienting and positioning the winding segments.
- the means (4) capable of delivering and winding the wire element around the winding segments is a removable or retractable distribution head (4) adjustable in height provided with an outlet for the wire element.
- the output of the wire element is in the form of a tube.
- the wire element is blocked on a first winding segment and then the tension of the wire element is ensured by a tension block upstream of the distribution head (4) of the wire element.
- the tension of the wire element is maintained by means of the tension system during the movement of the distribution head (4) of the wire element.
- the tension of the wire element is constant between the last passage point and the tension block.
- the device for varying the length and/or tension of the wire element of the present invention comprises a sensor for measuring tension, a control unit and a length and/or tension variation unit for unwinding the wire element under tension.
- the tension sensor is placed between the tension unit and the end piece located at the end of the tube of the wire element of the distribution head of the wire element to measure and/or adjust, using the control unit, the tension of the wire element according to the area to be woven defined by a person skilled in the art.
- the device according to the present invention comprises a support capable of receiving the winding segments.
- the support is in the form of a frame (13) whose orientation is adjustable through 90° to provide a working surface vertically or horizontally or inclined relative to the ground.
- the support is in the form of a frame with a length of 200 to 100 cm and a width of 150 to 80 cm, preferably a frame of 120 x 90 cm, 150 x 90 cm or 180 x 90 cm.
- the support is in the form of a table whose horizontal support is at a height from the ground of 75 to 95 cm, or whose vertical support has a base at a height from the ground of 60 to 80 cm.
- the support comprises or consists of one or more layers, of one or more materials. More particularly, the support comprises or consists of a part made of cork or shape memory or foam.
- the support further comprises a grid or a grid provided with markers or holes useful for locating and positioning the winding segments on said support.
- the support optionally comprises openings/orifices placed in the upper part of said support to allow the passage or placement of the winding segments.
- the support comprises or consists of a flat surface or comprises convex surfaces produced by series of intersecting profiles. These profiles have cutouts. By varying the orientation and distance of the profiles, it is thus possible to reproduce a large number of surfaces that are always convex, satisfying the objective of tensioning and shaping the wire, other than when the wire runs along the flat surface of the initial support.
- the convex surface is obtained by this network of intersecting profiles, preferably at 90°, which are fixed at their bases to the flat surface of the initial support.
- profile may refer to the vocabulary of an aerodynamic element, comprising a rounded leading edge, a maximum thickness placed towards the front third, and a thin trailing edge on the rear. The distance from the leading edge to the trailing edge is called the chord.
- a profile according to the invention refers for example to the following shapes: an airplane wing, a sail of a ship, a blade of a boomerang, a rudder, a keel, a rudder of a sailboat, a propeller of an airplane, a rotor of a helicopter.
- Each profile can vary in cutting. It meets, perpendicularly, every 5 to 10 cm another profile.
- the height can vary throughout the profile but remains similar at the intersection between two profiles. It is thus advantageous to have a set of profiles allowing the construction of a wide variety of totally or partially convex surface shapes.
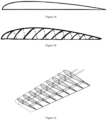
- a repetition of symmetrical profile intersections can constitute a wing as shown in figure 5 .
- Profiles can also be flat, hollow, multi-curved and asymmetrical.
- illet refers to the pattern marking the termination of an arcuate molding outline used to soften the contours of a cabinetwork piece. According to the present invention the term “fillet” is used to characterize the shape of a base of a profile.
- chamfer which is a particular fillet, constituting a small oblique, flat and regular surface, which is obtained by cutting down a sharp edge. Its value can be quantified by giving its inclination and its width: for example, we say “cut down the edges with a 3 mm chamfer at 45°”.
- the support comprises a frame (13) resting on the support.
- the frame is preferably made up of linear slides which may include linear guide units composed of a rail-carriage system, a ball shaft-sleeve system, or a rail-rail system with intermediate linear roller or ball cages.
- the linear guide units with drive are complete systems with one or more axes with a mechanical guide system, an electric motor and with a control adapted to the system.
- the guide units are chosen from the group consisting of ball guides, on profiled rails, by rollers, with recirculating ball runners, and precision guide rails.
- the guide units make it possible to combine a linear movement and a rotary movement.
- the support comprises a vibrating bowl (14) allowing the storage, distribution, and orientation of the winding segments, in particular the pins.
- the vibrating bowl according to the invention makes it possible to feed the device with pins automatically.
- This distribution system brings and directs the pins, stored in bulk in a tank, towards a motorized rotating plate provided with vertical storage locations for the pins, preferably from 5 to 30 vertical storage locations for the winding segments, for example pins which are picked up by a planting/gripping clamp.
- the vibrating bowl is provided with a chute or any other means, for example a pipe, which channels the fall of the pins at the point of arrival of the rotating plate, towards the vertical storage locations.
- a pin arrival detector makes it possible to trigger the rotation of the rotating plate.
- the winding segments (2) consist of or comprise elongated elements capable of holding the textile article being manufactured in a fixed position on the support.
- the winding segments consist of or comprise a metal, an alloy, wood, plastic, or ceramic.
- the winding segments are chosen from the group consisting of pins, pegs, solid or hollow rods.
- glue can be applied to the internal wire windings in contact with the body of the winding segment.
- the winding segments are smooth or are provided with roughness.
- the winding segments are provided with or without a head.
- the winding segments are covered with a sleeve made of rubber or another rough material and/or deformable under pressure to prevent the wire element from slipping out of the winding segment.
- the winding segments are arranged at an angle of 90 to 120° relative to the surface of the support.
- the height of the winding segments is dictated by the size and complexity of the textile article to be made.
- the height of the winding segments will be greater as the number of passes (windings) on each winding segment is important.
- the height of a winding segment for example a pin, is between 0.5 cm and 5 cm.
- the diameter of a winding segment is generally between 1 and 5 mm, preferably 2, 3, or 4 mm.
- the distance between two contiguous winding segments, implanted on the support is between 2 mm and 1 cm, preferably this distance is 5 mm.
- the winding segments are arranged on a part of the support equipped with a jack or any other lifting system or disengagement mechanism.
- the winding segments are arranged manually on the support.
- the winding segments are placed on the support using a means (3) provided with a clamp (11) for positioning or removing winding segments on the support according to the outline of a shape to be manufactured corresponding to the pattern of a textile article.
- Said means (3), in particular a head for planting/gripping the winding segments is optionally fixed on an articulated arm controlled by a computer system.
- Mecha-electronic means (5) for example stepper motors are used to move the planting/gripping head in three dimensions along the "X", "Y” and “Z" axes in a rectangular coordinate system as well as a system of 2 angular axes alpha and beta according to a predetermined sequence and pattern.
- the device according to the present invention comprises independent parts which are easily replaceable, particularly in the event of wear.
- the device of the present invention comprises a planting/gripping head (3) for arranging the winding segments on the support.
- the means (3) in particular the planting/gripping head, is movable in a plane that generally corresponds to an orthogonal X-Y plane.
- the device of the present invention further comprises a control unit configured to continuously coordinate the movements of the planting/gripping head (3) in the X-Y plane relative to the support.
- control unit means the software integrated or connected to the weaving device.
- the control unit is also configured to control the movement of the planting/gripping head (3) in the Z direction and on the alpha and beta rotations.
- the control unit comprises a digital input for loading an image (the pattern) of the textile article to be manufactured.
- the image (pattern) of the textile article to be manufactured can be scanned with a LECTRA type scanner or directly with a camera incorporated into the machine.
- the image can then be processed using commercial software such as MATLAB ® ( "matrix laboratory ") developed by the company The MathWorks.
- MATLAB ® can be used to manipulate matrices, display curves and data, implement algorithms, and create user interfaces.
- the computerized control system also includes input acquisition and power output control interfaces, for example an chicken ® (Mega) card, associated with power stages, a Twincat ® (Beckhoff) or birds ® (Mega) electronic card for controlling the weaving device according to the invention.
- the planting/gripping head (3) of the device of the present invention further comprises an optical camera connected to the control unit for scanning a pattern via the control unit.
- the camera also makes it possible to monitor the quality and manufacturing defects in real time and record the directions of the wire element segments during the manufacture of a textile panel according to the invention.
- the device of the present invention also comprises a wire element dispensing head (4) provided with a wire element outlet.
- the device of the present invention is designed so as to be able to substitute said dispensing head (4) for said planting/gripping head (3).
- the device of the present invention comprises said dispensing head (4) for winding the wire element around the winding segments arranged on the support.
- the dispensing head (4) is movable in a plane that generally corresponds to an orthogonal X-Y plane.
- the device of the present invention further comprises a control unit configured to continuously coordinate the movements of the dispensing head (4) in the X-Y plane relative to the support.
- control unit means the software integrated or connected to the weaving device.
- the control unit is also configured to control the movement of the dispensing head (4) in the Z direction and can optionally control the rotation of the dispensing head (4) about the Z axis.
- the control unit comprises a digital input for loading an image (the pattern) of the textile article to be manufactured.
- the dispensing head is controllably elevated along a "Z" axis in order to arrange the winding segments, for example on a three-dimensional support and optionally in order to sequentially form stretches and windings of the yarn around the winding segments arranged on the support.
- drive motors are provided to selectively move the dispensing head (4) in a predetermined pattern along the "X" and "Y" axes during the dispensing of the wire element.
- a relative vertical movement along a "Z" axis can also be performed during the formation of each winding, to allow the winding and tensioning of the wire element segments around the winding segments.
- the number of windings around the winding segments and the intersecting of the wire segments, and especially their directions can be programmed.
- These mechanical movements are preferably carried out by means of control signals input to the drive motors and the dispensing head from a CAD/CAM system.
- the design of a textile article to be manufactured is initially created from computer-aided design (CAD) software known to those skilled in the art; such software being used to convert the pattern shape into computer data retrievable in the form of wire element segments and needle placement as control signals via a computer-aided machine to the aforementioned drive motors.
- CAD computer-aided design
- the operator may disengage the automatic system of the device of the present invention in order to correct or reorient the manufacture of a textile article to create, for example, areas with complex openwork structures by modifying the number of windings around certain winding segments and interweavings of the wire segments, as programmed.
- the wire element at the base of the textile article to be manufactured is preferably supplied to the dispensing head (4) by a power source, such as a wire element spool.
- a separate mechanical drive means is provided for the vertical up and down movement of the dispensing head (4).
- a drive motor provides rotary drive power to a drive screw. Selected actuation of the motor rotates the screw to provide vertical up and down movement of the dispensing head (4) on the plain bearing.
- the motor is preferably a stepper motor, optionally with high resolution. It should be noted, however, that different types of motors could be used for the drive motors, including stepper motors, linear motors, servo motors, synchronous motors, DC motors and fluid motors.
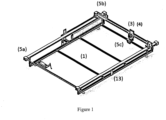
- the motor (5a) allows the movement of at least one means (3) and/or (4) along the “X” axis
- the motor (5b) allows the movement of at least one means (3) and/or (4) along the “Y” axis
- the motor (5c) allows the movement of at least one means (3) and/or (4) along the “Y” axis.
- the manufacture of a textile article is carried out by the successive formation of segments of wire element around the winding segments forming the pattern of the textile article to be produced.
- the wire element feed is controlled relative to the "X", "Y” and "Z" movement of the distribution head so that the wire tension is controlled
- the coil of the wire element and its base are arranged in connection with the distribution head.
- the coil of the wire element rests on a base which is not integral with the device.
- the coil of the wire element can also rest on the ground.
- weaving device according to the invention can be used in an automatic or semi-automatic mode.
- Another subject of the present invention is a method of manufacturing a section of a textile article from a continuous wire element according to claim 7.
- Each segment of a wire element is by nature reversible so as to make it possible to modify the design formed by the tracing of the paths of the wire element. Once this shape has been validated, the winding of the wire element between two winding segments is made irreversible either by fixing (blocking) or by a closed loop (half key).
- the type of winding is selected from the group consisting of partial winding, total winding of the open loop type (reversible), total winding of the open loop type (made irreversible by fixing (blocking) a glue segment), complete winding of the blocked closed loop type (half hitch).
- partial winding total winding of the open loop type (reversible)
- total winding of the open loop type made irreversible by fixing (blocking) a glue segment
- complete winding of the blocked closed loop type half hitch.
- each segment of wire element positioned between two winding segments, is irreversibly fixed after validation of the tracing of the paths of the wire element on each of the winding segments, and so that the breakage of a segment of wire element has no impact on the other segments of wire element.
- said method further comprises positioning winding segments forming an outline, within the shape of the panel of a textile article to be manufactured within the shape to be manufactured.
- the step of stretching the wire element causes tension on the winding segment which can change the angle of the winding segment with the support.
- step a) of the method the positioning of the winding segments is carried out by any electromagnetic or mechatronic means such as a robotic arm controlled from an automatic or semi-automatic system.
- step a) of the method the positioning of the winding segments is defined by coordinates in an orthonormal reference frame.
- the winding segments can be implanted on a plane, or be contained and in reserve in this plane, protruding out of the support only on demand (manually, semi or completely automatically) or moving laterally on a rail-type segment comprising the winding segments movable in translation.
- said method comprises a step of locking each loop formed on each winding segment after the winding step.
- said method further comprises a step of blocking each wire segment performed after the step of winding the wire element around a winding segment.
- the step winding comprises forming at least a partial winding of the wire element around a winding segment.
- said blocking of at least one loop is formed on each winding segment after the winding step.
- said blocking is formed on all the loops of the panel of a textile article to be manufactured.
- said blocking of at least one loop on a winding segment is carried out by mechanical, chemical or thermal means, for example the blocking is carried out by means of a knot, a sewing or weaving segment, a staple, thread, glue, resin, welding, by folding a metal wire into a jumper once each of the two legs thereof has passed through each of the two partial or total windings of the wire element.
- the blocking can be done by trapping a thread other than the single continuous thread element used for the manufacture of a piece of textile according to the method of the present invention, forming a so-called "buttonhole" segment.
- said blocking is formed on all the loops of the panel of a textile article to be manufactured using one or more mechanical, chemical or thermal means.
- the welding can only be suitable for thermoplastic yarn types.
- the welding can be done with or without the addition of material. It consists of punctually heating the parts to be "glued” together by changing their state from solid to viscous, by heat, then pressing mechanically and waiting for the return to the solid state by lowering the temperature.
- said method comprises a step of winding the yarn onto two neighboring blocking points.
- This winding of the yarn onto two neighboring blocking points preferably comprises a blocking step by loop formed on one or both of the winding points, after the winding step.
- the direction of the wire element to form a wire element segment, positioned between two winding segments is chosen randomly or planned (designed and shown in drawing), semi-automatically or programmed, in this case by means of software), said direction involving
- control unit comprises a digital input for loading an image (the pattern) of the textile article to be manufactured, said digitized image comprising information on color, shape, size and covering density of the segments of the wire element.
- loading the digitized image into the control unit is accomplished by means of a digitizing tool such as a scanner.
- the digitized image is represented as a network representing the segments of the wireframe element.
- the weaving device comprises a computer on which is installed software known in the state of the art to control said device, in particular the different motors actuating the means (3-4) of the device.
- the computer may comprise a processing and control module connected to the weaving device.
- the device may also comprise a set of input peripherals connected (wired or wireless) to the computer, manipulable by an operator in order to produce the panel of textile by interacting with the software.
- the computer, the known software and the input peripherals constitute the means for creating the textile panel, and that the processing and control unit of the computer and the device of the present invention constitute the weaving means.
- the wire element may be positioned manually or automatically, around each winding segment, like a simple weave.
- the wire element makes back and forth paths between the winding segments of the panel of a textile article to be manufactured; each winding segment accepts up to 50 passes of the wire element, preferably more than 20 passes or 20 to 30 passes.
- the wire element required for weaving can vary in quality and thickness.
- the wire element is tensioned before being wound around a winding segment.
- the tension of the wire element is controlled by unwinding at least one spool associated with a motor for driving (in rotation) said spool, which motor is associated with a brake mechanism.
- the number of superpositions of wire element segments within the textile article being manufactured is tracked by an optical capture system, for example a camera.
- the method makes it possible to obtain a panel of textile article whose areas not covered by a segment of wire element have an average surface area of from 0.01 to 1 cm 2 .
- the textile article panel obtainable by said method comprises or is made of a single piece having a complex shape whose perimeter comprises both at least one curve and one straight line.
- the textile article panel obtainable by said method comprises or is made of a single piece having a complex shape whose perimeter comprises both at least one curve and one straight line.
- the textile article panel obtainable by said method comprises or consists of a single piece of rounded or convex shape, forming a three-dimensional article.
- the textile article panel obtainable by said method comprises or consists of at least one thickness, i.e. a single superposition of wire element.
- the loops forming the perimeter of each panel of textile article obtainable by said method are linked together by buttonhole stitches.
- the textile article panel obtainable by said method is assembled into a garment, a covering or covering fabric for an object, industrial furniture such as a car seat, a locker room accessory, a shoe, a component of technical equipment such as an explosion-proof tank, a propeller blade of a wind turbine for example.
- several panels of textile article obtainable by a method according to the invention are assembled into a garment, a covering or covering fabric of an object, industrial furniture, a locker room accessory, a shoe, or a component of technical equipment.
- Said assembly of several panels of textile article can be carried out by means of one or more buttonhole stitches assembling the panels of textile article edge to edge without superposition.
- the present invention also relates to an assembly of several panels of textile article obtainable by a method according to the invention, characterized in that said assembly is carried out by means of one or more buttonhole stitches assembling the panels of textile article edge to edge without superposition, as shown in the figure. figure 7 .
- the present invention also relates to a tailor-made garment comprising several panels of textile article obtainable by a method according to the invention, characterized in that said panels of textile article are assembled by means of one or more buttonhole stitches assembling the panels of textile article edge to edge without superposition.
- a custom-made garment corresponds to a garment whose body measurements have been previously digitized in order to be processed by computer-aided design (CAD) software known to those skilled in the art.
- CAD computer-aided design
- FIG. 1 is a perspective view showing the device for placing the winding segments on the support.
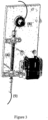
- FIG. 2 is a general view of the planting/gripping head (3) of the winding segments.
- FIG. 3 is a general view of the distribution head (4).
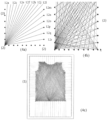
- FIG 4 is a diagram showing the arrangement of winding segments and multiple wire segments wound x times (18 times on the Figure 4a ) on the same winding segment; the Figure 4b shows the textile being manufactured.
- the figure 4c represents a section of textile article obtained or in the process of being obtained by the process.
- FIG. 5 represents a planar profile (in section) (5a), a 3D shape made from a profile (5b) and a repetition of profiles forming a wing (5c).
- FIG. 6A represents a photograph of a vibrating bowl
- the Figure 6B represents a diagram of the operating principle of the downgrading of the winding segments (pins)
- step 1 represents the exit point one by one of the pins, oriented head upwards
- step 2 represents the descent of the pins by gravity
- step 3 represents the detection of the arrival of the pins
- step 4 represents the rotation or stopping of the turntable depending on its state of loading with pins
- step 5 represents the unloading of the turntable by the gripping clamp of the device of the invention.
- FIG. 7 A shows the finishing of two pieces of textile obtained according to the invention using a buttonhole stitch.
- FIG. 7B represents the assembly of two pieces of textile obtained according to the invention.
- the assembly shows 3 buttonhole stitches side by side.
- FIG. 7C represents a close-up photograph of the finishing of a section of textile article according to the invention.
- the weaving directions i.e. the orientations of the wire element segments around the winding segments
- the positions of the wire element segments are recorded by the control system via a camera of the type (5MP OmniVision ® OV5640 without distortion).
- This operating mode is particularly advantageous when the operator wishes to create several identical or substantially identical textile pieces, i.e. comprising the same weaving directions.
- the previously defined weaving characteristics can be converted into computer data. Modifications can be provided to define variations in the orientation of the wire element segments in order to obtain a textile panel having the same or substantially identical shape but whose aesthetic appearance and/or weaving characteristics and/or are different.
- a surface of the support has been represented on the figure 4 ; said surface has 7 winding segments on a first vertical left axis, 7 other winding segments on a second vertical right axis and 10 winding segments on a “lower” horizontal axis.
- the figure 4 does not represent winding segments on a "higher” horizontal axis.
- FIG 4 it is understood that a succession of steps of winding the wire element is carried out around a first winding segment, on the original position at the intersection of the vertical left axis and the "lower" horizontal axis.
- This figure represents the formation of 18 wire element segments (12a-12r), all wound on a single winding segment. These 18 wire element segments are formed following a return path towards the first winding segment.
- the Figure 4b represents a weaving step in which a repetition of the steps of stretching and winding the wire element are carried out around all the winding segments of the form to be manufactured so as to form intersecting wire element segments.
- the thickness of the textile panel to be manufactured is a function of the number of passes made over each winding segment and the thickness of the wire element.
- FIG. 4c represents a section of a textile article being manufactured.
- the loops are always fixed on the winding segments of the weaving device according to the invention.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Woven Fabrics (AREA)
- Looms (AREA)
Description
- L'invention concerne de manière générale le domaine du tissage. Plus particulièrement, la présente invention concerne un dispositif pour la fabrication d'un article textile à partir d'un élément filaire continu, un procédé pour la fabrication dudit article textile et un article textile obtenu par ledit procédé.
- L'industrie textile conventionnelle est basée sur la production de masse d'articles qui sont tissés, coupés puis rassemblés selon des méthodes connues.
- Dans ce processus de fabrication, la conception du textile ne tient généralement pas compte de la silhouette (tridimensionnelle) du vêtement ou de l'intention du vêtement ou l'attente des clients.
- En tant que tels, le design textile et le design de mode sont actuellement séparés l'un de l'autre.
- Bien sûr l'artisanat du sur-mesure existe toujours. Les étapes traditionnelles de confection d'un vêtement sur-mesure sont: le patronage qui consiste à réaliser les dessins d'un vêtement, la coupe du tissu qui consiste à découper toutes les pièces du patron et le montage qui consiste à assembler les différentes pièces de tissu que l'on coud.
- Cependant, la réalisation d'un vêtement sur-mesure est généralement associée à des matières premières chères et un coût de production élevé en raison du temps passé à la confection et également aux nombreuses chutes de tissu.
DE 30 03 666 A1 etDE 20 2017 103295 U1 divulguent des procédés et des dispositifs pour la fabrication des pans d'article textile à partir d'un élément filaire continu ainsi que des tels pans d'article textile. - La présente invention vise à pallier les inconvénients des procédés et dispositifs traditionnels de confection d'un vêtement sur-mesure en proposant un nouveau procédé semi-automatique ou automatique de confection d'un vêtement sur-mesure sans chute de tissu.
- La présente invention vise notamment à simplifier la fabrication d'un vêtement sur-mesure et à réduire ainsi son coût en proposant un procédé de fabrication mécatronique d'un textile ou tissu à structure ajourée à partir d'un fil continu. Ledit procédé de fabrication est mis en œuvre à l'aide d'un nouveau dispositif de tissage.
- Au sens de la présente invention, le procédé de tissage correspond à une technique utilisant l'entrecroisement d'un fil continu.
- Au sens de la présente invention, on entend par «élément filaire» un fil choisi dans le groupe constitué par un fil de polyester, de laine, de coton, de coton perlé, de coton à broder, d'Écosse, de nylon, en raphia naturel ou synthétique, de la ficelle, plus généralement tout fil de toute nature qui accepte une mise en tension, par exemple tout fil utilisé dans le tricot et le tissage textile, y compris les fils techniques utilisés dans les composants à haute performance mécanique, y compris le géo textile.
- Au sens de la présente invention, on entend par «segment d'élément filaire» la partie de l'élément filaire entre deux segments d'enroulage.
- Au sens de la présente invention, on entend par «segment d'enroulage» tout moyen positionné à la verticale d'un support permettant l'enroulage d'un élément filaire. Les segments d'enroulage sont choisis dans le groupe constitué par des épingles, des pions, des tiges pleines ou creuses.
- La présente invention a donc pour premier objet un dispositif de tissage pour la fabrication d'un pan d'un article textile à partir d'un élément filaire continu selon la revendication 1.
- Selon un mode particulier de l'invention, le moyen apte à positionner ou retirer des segments d'enroulage sur le support est une tête de plantage/préhension des segments d'enroulage amovible ou escamotable (3) pourvue d'une pince de plantage/préhension des segments d'enroulage. Le moyen (3) comprend également un actionneur linéaire pourvu d'un mécanisme avec 3 degrés de liberté pour déplacer la tête de plantage/préhension dans trois dimensions le long des axes « X », « Y » et « Z » dans un système de coordonnées rectangulaires et également selon 2 axes angulaires alpha et beta pour orienter et positionner les segments d'enroulage.
- Selon un mode particulier de l'invention, le moyen (4) apte à délivrer et enrouler l'élément filaire autour des segments d'enroulage est une tête de distribution (4) amovible ou escamotable réglable en hauteur pourvue d'une sortie de l'élément filaire.
- Selon un mode particulier de l'invention, la sortie de l'élément filaire se présente sous la forme d'un tube.
- Le dispositif selon la présente invention comprend en outre
- des moyens de régulation de tension (8) de l'élément filaire (9),
- Selon un mode particulier de l'invention, l'élément filaire est bloqué sur un premier segment d'enroulage puis la tension de l'élément filaire est assurée par un bloc de tension en amont de la tête de distribution (4) de l'élément filaire.
- Selon un mode particulier de l'invention, la tension de l'élément filaire est maintenue grâce au système de tension durant le déplacement de tête de distribution (4) de l'élément filaire. La tension de l'élément filaire est constante entre le dernier point de passage jusqu'au bloc de tension.
- Le dispositif de variation de longueur et/ou de tension de l'élément filaire de la présente invention comprend un capteur permettant une mesure de tension, un bloc de commande et un bloc de variation de longueur et/ou de tension permettant un déroulement sous tension de l'élément filaire. Le capteur de tension est placé entre le bloc de tension et l'embout situé l'extrémité du tube de l'élément filaire de la tête de distribution de l'élément filaire pour mesurer et/ou ajuster à l'aide du bloc de commande la tension de l'élément filaire en fonction de la zone à tisser défini par l'homme de l'art.
- Le dispositif selon la présente invention comprend un support apte à recevoir les segments d'enroulage.
- De manière générale, le support se présente sous la forme d'un cadre (13) dont l'orientation est réglable sur 90° pour fournir une surface de travail à la verticale ou à l'horizontale ou incliné par rapport au sol.
- Selon un mode particulier de l'invention, le support se présente sous la forme d'un cadre d'une longueur de 200 à 100 cm et d'une largeur de 150 à 80 cm, de préférence un cadre de 120 x 90 cm, 150 x 90 cm ou de 180 x 90 cm.
- Selon un mode particulier de l'invention, le support se présente sous la forme d'une table dont le support à l'horizontale se trouve à une hauteur du sol de 75 à 95 cm, ou dont le support à la verticale, présente une base à une hauteur du sol de 60 à 80 cm.
- Selon un mode particulier de l'invention, le support comprend ou est constitué d'une ou plusieurs couche(s), d'un ou plusieurs matériau(x). Plus particulièrement, le support comprend ou est constituée d'une partie en liège ou à mémoire de forme ou en mousse.
- Selon un mode particulier de l'invention, le support comprend en outre une grille ou un quadrillage pourvu de repères ou de trous utiles pour le repérage et le positionnement des segments d'enroulage sur ledit support.
- Selon un mode particulier de l'invention, le support comprend optionnellement des ouvertures/orifices placés dans la partie supérieure dudit support pour permettre le passage ou le placement des segments d'enroulage.
- Selon un autre mode particulier de l'invention, le support comprend ou est constitué d'une surface plane ou comprend des surfaces convexes produites par des séries de profils s'entrecroisant. Ces profils possèdent des découpes. En faisant varier en orientation et en distance les profils, il est ainsi possible de reproduire un grand nombre de surfaces toujours convexes, satisfaisant l'objectif de mettre en tension et en forme le fil, autrement que lors d'un parcours du fil sur la surface plane du support initial. La surface convexe est obtenue par ce réseau de profils se croisant, de préférence à 90°, qui se fixent à leurs bases sur la surface plane du support initial.
- Le terme « profil » peut faire référence au vocabulaire d'un élément aérodynamique, comprenant un bord d'attaque arrondi, une épaisseur maximale placée vers le tiers avant, et un bord de fuite fin sur l'arrière. La distance du bord d'attaque au bord de fuite s'appelle la corde. Un profil selon l'invention fait référence par exemple aux formes suivantes : une aile d'avion, une voile d'un navire, une pale d'un boomerang, une dérive, une quille, un safran d'un voilier, une hélice d'un avion, un rotor d'un hélicoptère.
- Chaque profil peut varier en découpe. Il rencontre, perpendiculairement, tous les 5 à 10 cm un autre profil. La hauteur peut varier tout au long du profil mais reste similaire au croisement entre deux profils. Il est ainsi avantageux de disposer d'un jeu de profils permettant la construction d'une grande diversité de formes de surfaces totalement ou partiellement convexes.
- Par exemple, une répétition d'entrecroisements de profils symétriques peut constituer une aile comme représentée à la
figure 5 . Les profils peuvent également être plats, creux, à plusieurs courbures et asymétriques. - Au sommet de la surface convexe constituée du réseau de profils, de préférence maillé, on parlera d'arrondi comme transition douce, remplaçant une simple arête entre deux surfaces (deux plans) et ayant une section en arc-de-cercle ou sensiblement en arc-de-cercle. A la base de la forme tout ou partie convexe, on privilégiera une section concave pour le congé, pour prévenir tout choc et contact avec la bobine de l'élément filaire.
- Le terme « congé » fait référence au motif marquant la terminaison d'un tracé de moulure en arc de cercle utilisé pour adoucir les contours d'une pièce d'ébénisterie. Selon la présente invention le terme « congé » est utilisé pour caractériser la forme d'une base d'un profil.
- Selon la présente invention, l'homme de l'art peut également utiliser le terme «chanfrein », qui est un congé particulier, constituant une petite surface oblique, plane et régulière, que l'on obtient en abattant une arête vive. Sa valeur peut être chiffrée en donnant son inclinaison et sa largeur : on dit par exemple « abattre les arêtes avec un chanfrein de 3 mm à 45°.
- Selon l'invention, le support comprend ou est constitué d'au moins une zone tridimensionnelle, de préférence une zone convexe. L'homme du métier comprend que le support du dispositif de l'invention est adaptable et
- est plan et comprend une ou plusieurs zone(s) non-planes, de préférence convexe(s)
- ou est constitué d'une ou plusieurs zone(s) non-planes, de préférence convexe(s) pour permettre la réalisation d'un ou plusieurs pan(s) d'article textile formant un article tridimensionnel.
- Selon un autre mode particulier de l'invention, le support comprend un cadre (13) reposant sur le support. Le cadre est de préférence constitué de glissières linéaires pouvant inclure des unités de guidages linéaires composées d'un système rail-chariot, d'un système d'arbres-douilles à billes, ou d'un système rail-rail avec cages linéaires intermédiaires à rouleaux ou à billes. Les unités de guidages linéaires avec entraînement sont des systèmes complets à un ou à plusieurs axes avec système de guidage mécanique, moteur électrique et avec une commande adaptée au système.
- Selon un autre mode particulier de l'invention, les unités de guidage sont choisies parmi le groupe constitué par les guidages à billes, sur rails profilés, par galets, avec patins à recirculation de billes, et des rails de guidage de précision.
- Selon un autre mode particulier de l'invention, les unités de guidage permettent de combiner un mouvement linéaire et un mouvement rotatif.
- Selon un autre mode particulier de l'invention, le support comprend un bol vibrant (14) permettant le stockage, la distribution, et l'orientation des segments d'enroulage, en particulier des épingles.
- Plus particulièrement, le bol vibrant selon l'invention permet d'alimenter le dispositif en épingles de façon automatique. Ce système de distribution amène et oriente les épingles, stockées en vrac dans un réservoir, vers un plateau tournant motorisé pourvu d'emplacements de stockage verticaux pour les épingles, de préférence de 5 à 30 emplacements de stockage verticaux pour les segments d'enroulage, par exemple des épingles qui sont prélevées par une pince de plantage/préhension. Le bol vibrant est muni d'une goulotte ou de tout autre moyen, par exemple un tuyau, qui canalise la chute des épingles au point d'arrivée du plateau tournant, vers les emplacements de stockage verticaux. Lorsque le plateau tournant est plein, le bol vibrant s'arrête; le plateau est vidé au moyen de la pince de préhension. Un détecteur d'arrivée des épingles permet de déclencher la rotation du plateau tournant.
- Selon un autre mode particulier de l'invention, les segments d'enroulage (2) consistent ou comprennent des éléments de forme allongée susceptibles de maintenir en position fixe l'article de textile en cours de fabrication sur le support. Les segments d'enroulage sont constitués ou comprennent un métal, un alliage, du bois, du plastique, une céramique.
- Selon un mode particulier de l'invention, les segments d'enroulage sont choisis dans le groupe constitué par des épingles, des pions, des tiges pleines ou creuses. Dans ce dernier cas, de la colle peut être appliquée sur les enroulages internes de fil en contact avec le corps du segment d'enroulage.
- Selon un mode particulier de l'invention, les segments d'enroulage sont lisses ou sont pourvus d'aspérités. Les segments d'enroulage sont pourvus ou non d'une tête.
- Selon un mode particulier de l'invention, les segments d'enroulage sont recouverts d'un manchon en caoutchouc ou en une autre matière rugueuse ou/et déformable à la pression pour éviter à l'élément filaire de glisser hors du segment d'enroulage.
- Selon un mode particulier de l'invention, les segments d'enroulage sont disposés selon un angle de 90 à 120° par rapport à la surface du support.
- Il est avantageux de privilégier un angle compris de 100° à 125°, de préférence de 110° à 120°, encore plus de préférence de 115° pour chaque segment d'enroulage, afin d'aider au piégeage du fil et de son glissement à la base du segment d'enroulage. Le fil enroulé est ainsi, par sa mise en tension autour du segment d'enroulage, plaqué et mis en contact avec la surface plane du support ou la surface convexe obtenue par le réseau de profils.
- La hauteur des segments d'enroulage est dictée en fonction de la taille et la complexité de l'article textile à réaliser. La hauteur des segments d'enroulage sera d'autant plus grande que le nombre de passages (d'enroulages) sur chaque segment d'enroulage est important. Généralement la hauteur d'un segment d'enroulage, par exemple une épingle, est comprise de 0,5 cm à 5 cm. Le diamètre d'un segment d'enroulage est généralement compris de 1 à 5 mm, de préférence de 2, 3, ou 4 mm.
- Selon un mode particulier de l'invention, la distance entre deux segments d'enroulage contigus, implantés sur le support est comprise de 2 mm à 1 cm, de préférence cette distance est de 5 mm.
- Selon un mode particulier de l'invention, les segments d'enroulage sont disposés sur une partie du support muni d'un vérin ou tout autre système d'élévation ou mécanisme de débrayage.
- Selon un mode particulier de l'invention, les segments d'enroulage sont disposés manuellement sur le support.
- Selon un mode particulier de l'invention, les segments d'enroulage sont placés sur le support à l'aide d'un moyen (3) pourvue d'une pince (11) permettant de positionner ou retirer des segments d'enroulage sur le support selon le contour d'une forme à fabriquer correspondant au patron d'un article textile. Ledit moyen (3), en particulier une tête de plantage/préhension des segments d'enroulage est fixée optionnellement sur un bras articulé commandé par un système informatique.
- Des moyens méca-électroniques (5), par exemples des moteurs pas-à-pas sont utilisés pour déplacer la tête de plantage/préhension dans trois dimensions le long des axes « X », « Y » et « Z » dans un système de coordonnées rectangulaires ainsi qu'un système de 2 axes angulaires alpha et beta selon une séquence et un motif prédéterminés.
- Le dispositif selon la présente invention comprend des parties indépendantes facilement remplaçables, en cas d'usure notamment.
- Dans une première configuration d'utilisation, le dispositif de la présente invention comprend une tête de plantage/préhension (3) pour disposer les segments d'enroulage sur le support.
- Le moyen (3), en particulier la tête de plantage/préhension est mobile dans un plan qui correspond généralement à un plan X-Y orthogonal. Le dispositif de la présente invention comprend en outre une unité de commande configurée pour coordonner en continu les mouvements de la tête de plantage/préhension (3) dans le plan X-Y par rapport au support. Dans la présente invention, on entend par «unité de commande» le logiciel intégré ou connecté au dispositif de tissage. L'unité de commande est également configurée pour contrôler le mouvement de la tête de plantage/préhension (3) dans la direction Z et sur les rotations alpha et beta. L'unité de commande comporte une entrée numérique permettant de charger une image (le patron) de l'article textile à fabriquer.
- L'image (le patron) de l'article textile à fabriquer peut-être scanné avec un scan de type LECTRA ou directement avec une caméra incorporé à la machine. Le traitement de l'image peut ensuite être réalisé à l'aide de logiciels du commerce tel que MATLAB® («matrix laboratory ») développé par la société The MathWorks. MATLAB® permet de manipuler des matrices, d'afficher des courbes et des données, de mettre en œuvre des algorithmes, de créer des interfaces utilisateurs. Le système de commande informatisée comprend également des interfaces d'acquisition d'entrées et de pilotage de sortie de puissance, par exemple une carte Arduino® (Mega), associé à des étages de puissance, une carte électronique Twincat® (Beckhoff) ou Arduino® (Mega) pour commander le dispositif de tissage selon l'invention.
- La tête de plantage/préhension (3) du dispositif de la présente invention comprend en outre une caméra optique connectée à l'unité de commande permettant de scanner un patron via l'unité de commande. La caméra permet également de suivre la qualité et les défauts de fabrication en temps réels et enregistrer les directions des segments d'élément filaire lors de la fabrication d'un pan de textile selon l'invention.
- Le dispositif de la présente invention comprend également une tête de distribution de l'élément filaire (4) pourvue d'une sortie en élément filaire. Le dispositif de la présente invention est conçu de façon à pouvoir substituer ladite tête de distribution (4) à ladite tête de plantage/préhension (3).
- Dans une seconde configuration d'utilisation, le dispositif de la présente invention comprend ladite tête de distribution (4) pour enrouler l'élément filaire autour des segments d'enroulage disposés sur le support.
- En particulier, la tête de distribution (4) est mobile dans un plan qui correspond généralement à un plan X-Y orthogonal. Le dispositif de la présente invention comprend en outre une unité de commande configurée pour coordonner en continu les mouvements de la tête de distribution (4) dans le plan X-Y par rapport au support. Dans la présente invention, on entend par « unité de commande » le logiciel intégré ou connecté au dispositif de tissage. L'unité de commande est également configurée pour contrôler le mouvement de la tête de distribution (4) dans la direction Z et peut éventuellement contrôler la rotation de la tête de distribution (4) autour de l'axe Z. L'unité de commande comporte une entrée numérique permettant de charger une image (le patron) de l'article textile à fabriquer.
- La tête de distribution est surélevée de manière contrôlable le long d'un axe "Z" afin de disposer les segments d'enroulage, par exemple sur un support tridimensionnel et optionnellement afin de former séquentiellement des étirements et des enroulages du fil autour des segments d'enroulage disposés sur le support.
- Afin de former mécaniquement ou semi-automatiquement (avec une aide manuelle pour l'enroulage du fil) chaque direction d'enroulage autour des segments d'enroulage disposés sur le support, des moteurs d'entraînement sont fournis pour déplacer sélectivement la tête de distribution (4) selon un motif prédéterminé le long des axes "X" et "Y" lors de la distribution de l'élément filaire. Un mouvement vertical relatif le long d'un axe "Z" peut également être effectué pendant la formation de chaque enroulage, pour permettre l'enroulage et la mise en tension des segments d'élément filaire atour des segments d'enroulage.
- En particulier, le nombre d'enroulages autour des segments d'enroulage et d'entrecroisements des segments filaires, et surtout leurs directions peuvent-être programmés. Ces mouvements mécaniques sont de préférence réalisés par le biais de signaux de commande entrés dans les moteurs de commande et la tête de distribution à partir d'un système de CAO / FAO. Dans un tel système, la conception d'un article textile à fabriquer est initialement créée à partir d'un logiciel de conception assistée par ordinateur (CAO) connu de l'homme du métier; ce logiciel étant utilisé pour convertir la forme du patron en données informatiques restituables sous la forme de segments d'élément filaire et du placement des aiguilles sous forme de signaux de commande via une machine assistée par ordinateur aux moteurs d'entraînement susmentionnés.
- L'opérateur peut débrayer le système automatique du dispositif de la présente invention afin de corriger ou réorienter la fabrication d'un article textile pour créer, par exemple des zones à structures ajourées complexes en modifiant le nombre d'enroulages autour de certains segments d'enroulage et d'entrecroisements des segments filaires, tel que programmé.
- L'élément filaire à la base de l'article textile à fabriquer est de préférence fourni à la tête de distribution (4) par une source d'alimentation, telle qu'une bobine d'élément filaire.
- Un moyen d'entraînement mécanique séparé est prévu pour le mouvement vertical ascendant et descendant de la tête de distribution (4). Un moteur d'entraînement fournit une puissance d'entraînement rotative à une vis d'entraînement. L'actionnement choisi du moteur fait tourner la vis pour fournir un mouvement vertical de haut en bas de la tête de distribution (4) sur le palier lisse. A cette fin, le moteur est de préférence un moteur pas à pas, optionnellement à haute résolution. Il convient toutefois de noter que différents types de moteurs pourraient être utilisés pour les moteurs d'entraînement, y compris les moteurs pas à pas, les moteurs linéaires, les servomoteurs, les moteurs synchrones, les moteurs à courant continu et les moteurs à fluide.
- En se reportant à la
Figure 1 , on peut observer les différents moteurs (5a, 5b, 5c) servant à déplacer les moyens (3-4), en particulier la tête de plantage/préhension des segments d'enroulage (3) et la tête de distribution (4). - En particulier, le moteur (5a) permet le déplacement d'au moins un moyen (3) et/ou (4) selon l'axe « X », le moteur (5b) permet le déplacement d'au moins un moyen (3) et/ou (4) selon l'axe « Y », le moteur (5c) permet le déplacement d'au moins un moyen (3) et/ou (4) selon l'axe « Y ».
- La fabrication d'un article textile est réalisée par la formation successive de segments d'élément filaire autour des segments d'enroulage formant le patron de l'article textile à réaliser.
- L'alimentation en élément filaire est contrôlée par rapport au mouvement "X", "Y" et "Z" de la tête de distribution de manière à ce que la tension du fil soit contrôlée
- Selon un mode particulier de l'invention, la bobine de l'élément filaire et son socle sont disposés en liaison avec la tête de distribution. Selon un autre mode particulier de l'invention, la bobine de l'élément filaire repose sur un socle qui n'est pas solidaire du dispositif. La bobine de l'élément filaire peut également reposer sur le sol.
- On comprend que le dispositif de tissage selon l'invention peut être utilisé selon un mode automatique ou semi-automatique.
- La présente invention a également pour autre objet un procédé de fabrication d'un pan d'un article textile à partir d'un élément filaire continu selon la revendication 7.
- Chaque segment d'élément filaire est par nature réversible de façon à rendre possible la modification du dessin formé par le tracé des parcours de l'élément filaire. Une fois cette forme validée, l'enroulage de l'élément filaire entre deux segments d'enroulage est rendu irréversible soit par fixation (blocage) soit par une boucle fermée (demi clé).
- Selon la présente invention, le type d'enroulage est choisi dans le groupe constitué par un enroulage partiel, un enroulage total du type boucle ouverte (réversible), un enroulage total du type boucle ouverte (rendue irréversible par fixation (blocage) d'un segment de collage), un enroulage complet du type boucle fermée bloquée (demi clé). Par exemple, on peut citer les segments de couture du type segment boutonnière, segment de chausson, segment sellier (avec les deux bouts d'un fil, ou deux fils).
- Selon la présente invention, chaque segment d'élément filaire, positionné entre deux segments d'enroulage, est fixé de façon irréversible après validation du tracé des parcours de l'élément filaire sur chacun des segments d'enroulage, et de sorte que la rupture d'un segment d'élément filaire n'a pas d'impact sur les autres segments d'élément filaire.
- Dans un mode de réalisation de la présente invention ledit procédé comprend en outre le positionnement de segments d'enroulage formant un contour, à l'intérieur de la forme du pan d'un article textile à fabriquer à l'intérieur de la forme à fabriquer.
- Dans un autre mode de réalisation de la présente invention, l'étape d'étirement de l'élément filaire provoque une tension sur le segment d'enroulage pouvant modifier l'angle du segment d'enroulage avec le support.
- Dans un autre mode de réalisation de la présente invention, dans l'étape a) du procédé, le positionnement des segments d'enroulage est exécuté par tout moyen électro-magnétique ou mécatronique tel qu'un un bras robotisé commandé à partir d'un système en automatique ou semi-automatique.
- Dans un autre mode de réalisation de la présente invention, dans l'étape a) du procédé le positionnement des segments d'enroulage est défini par des coordonnées dans un repère orthonormé. Les segments d'enroulage peuvent être implantés sur un plan, ou être contenus et en réserve dans ce plan ne faisant sailli hors du support qu'à la demande (manuellement, semi ou de manière complétement automatique) ou se déplacer latéralement sur un segment de type rail comprenant les segments d'enroulage déplaçable en translation.
- Dans un autre mode de réalisation de la présente invention, ledit procédé comprend une étape de blocage de chaque boucle formée sur chaque segment d'enroulage après l'étape d'enroulage.
- Dans un autre mode de réalisation de la présente invention, ledit procédé comprend en outre une étape de blocage de chaque segment filaire effectuée après l'étape d'enroulage de l'élément filaire autour d'un segment d'enroulage. L'étape d'enroulage comprend la formation d'au moins un enroulage partiel de l'élément filaire autour d'un segment d'enroulage.
- Dans un autre mode de réalisation de la présente invention, ledit blocage d'au moins une boucle est formé sur chaque segment d'enroulage après l'étape d'enroulage.
- Dans un autre mode de réalisation de la présente invention, ledit blocage est formé sur toutes les boucles du pan d'un article textile à fabriquer.
- Dans un autre mode de réalisation de la présente invention, ledit blocage d'au moins une boucle sur un segment d'enroulage est réalisé par un moyen mécanique, chimique ou thermique, par exemple le blocage est effectué au moyen d'un nœud, d'un segment de couture ou tissage, d'une agrafe, de fil, de colle, de résine, d'une soudure, par pliage d'un fil métallique en cavalier une fois chacune des deux pattes de celui-ci passées dans chacune des deux enroulages partiels ou total de l'élément filaire.
- Le blocage peut se faire par l'emprisonnement d'un fil autre que l'élément filaire continu unique utilisé pour la fabrication d'un pan de textile selon le procédé de la présente invention, en formant un segment dit de «boutonnière».
- Dans un autre mode de réalisation de la présente invention, ledit blocage est formé sur toutes les boucles du pan d'un article textile à fabriquer à l'aide d'un ou plusieurs moyen(s) mécanique, chimique ou thermique. Par exemple, il est bien évident, que la soudure ne peut convenir qu'aux natures de fil du type thermoplastique. La soudure peut se faire avec ou sans apport de matière. Elle consiste à chauffer ponctuellement les parties à « coller » entre elles en changeant leur état de solide à visqueux, par la chaleur, puis de presser mécaniquement et d'attendre le retour à l'état solide par abaissement de la température.
- Dans un autre mode de réalisation de la présente invention, ledit procédé comprend une étape d'enroulage du fil sur deux points de blocage voisins. Cet enroulage du fil à deux points de blocage voisins comprend de préférence une étape de blocage par boucle formée sur l'un ou les deux points d'enroulage, après l'étape d'enroulage.
- Selon la présente invention, la direction de l'élément filaire pour former un segment d'élément filaire, positionné entre deux segments d'enroulage, est choisie de façon aléatoire ou prévue (conçue et représentée en dessin), semi-automatique ou programmée, dans ce cas au moyen d'un logiciel), ladite direction impliquant
- soit un trajet d'aller-retour de l'élément filaire entre deux segments d'enroulage de façon à obtenir une superposition de deux segments entre deux susdits segments d'enroulage,
soit un trajet de l'élément filaire vers un autre segment d'enroulage que celui provenant du dernier trajet de l'élément filaire de façon à obtenir un enroulage partiel ou en boucle entre le nouveau segment d'élément filaire avec un ou plusieurs segment(s) existant(s). - Dans un autre mode de réalisation de la présente invention, l'unité de commande comporte une entrée numérique permettant de charger une image (le patron) de l'article textile à fabriquer, ladite image numérisée comportant des informations de couleur, de forme, de taille et de densité de recouvrement des segments d'élément filaire.
- Dans un autre mode de réalisation de la présente invention, le chargement de l'image numérisée dans l'unité de commande est réalisé au moyen d'un outil de numérisation tel qu'un scanner. Dans un autre mode de réalisation de la présente invention, l'image numérisée est représentée sous la forme d'un réseau représentant les segments de l'élément filaire.
- On comprend donc que pour fabriquer un pan d'un article textile selon le procédé de la présente invention, le dispositif de tissage comprend un ordinateur sur lequel est installé un logiciel connu dans l'état de l'art pour piloter ledit dispositif, en particulier les différents moteurs actionnant les moyens (3-4) du dispositif. Par ailleurs, l'ordinateur peut comprendre un module de traitement et de commande relié au dispositif de tissage. Le dispositif peut également comprendre un ensemble de périphériques d'entrée connecté (avec ou sans fil) à l'ordinateur, manipulable par un opérateur afin de réaliser le pan de textile en interagissant avec le logiciel.
- On comprend que l'ordinateur, le logiciel connu ainsi que les périphériques d'entrée constituent les moyens pour créer le pan de textile, et que l'unité de traitement et de commande de l'ordinateur ainsi que le dispositif de la présente invention constituent les moyens de tissage.
- L'élément filaire peut-être positionné manuellement ou automatiquement, autour de chaque segment d'enroulage, comme un tissage simple. L'élément filaire réalise des trajets d'aller-retour entre les segments d'enroulage du pan d'un article textile à fabriquer; chaque segment d'enroulage accepte jusqu'à 50 passages de l'élément filaire, de préférence plus de 20 passages ou de 20 à 30 passages.
- L'élément filaire nécessaire au tissage peut varier en qualité et en épaisseur.
- Dans un autre mode de réalisation de la présente invention, l'élément filaire est mis sous tension avant son enroulage autour d'un segment d'enroulage. La tension de l'élément filaire est contrôlée par un dévidement d'au moins une bobine associée à un moteur pour l'entrainement (en rotation) de ladite bobine, lequel moteur est associé à un mécanisme de frein.
- Dans un autre mode de réalisation de la présente invention, l'unité de commande contient toutes les caractéristiques du pan du textile à fabriquer; lesdites caractéristiques correspondent
- au nombre de passages de l'élément filaire sur chaque segment d'enroulage,
- au nombre total de segments d'élément filaire du pan du textile à fabriquer
- aux directions des segments d'élément filaire sur un axe orthonormé par exemple,
- au nombre de superpositions ou de croisements de segments d'élément filaire.
- Dans un autre mode de réalisation de la présente invention, le nombre de superpositions de segments d'élément filaire au sein de l'article textile en cours de fabrication est suivi par un système de capture optique, par exemple une caméra.
- Dans un autre mode de réalisation de la présente invention, le procédé permet d'obtenir un pan d'article textile dont les zones non couvertes par un segment d'élément filaire ont une surface moyenne comprise de 0,01 à 1 cm2.
- Lorsque la pièce réalisée par le procédé de la présente demande est un vêtement, l'approche artistique est une composante majeure de ladite réalisation. L'opérateur peut alors utiliser le dispositif selon l'invention selon un mode semi-automatique pour exécuter selon ses choix
- le nombre de passages de l'élément filaire sur chaque segment d'enroulage,
- les directions des segments d'élément filaire sur un axe orthonormé par exemple,
- le nombre de superpositions ou de croisements de segments d'élément filaire.
- Dans un autre mode de réalisation de la présente invention, le pan d'article textile pouvant être obtenu par ledit procédé, comprend ou est constitué d'un seul tenant ayant une forme complexe dont le périmètre comprend à la fois au moins une courbe et une droite.
- Dans un autre mode de réalisation de la présente invention, le pan d'article textile pouvant être obtenu par ledit procédé, comprend ou est constitué d'un seul tenant ayant une forme complexe dont le périmètre comprend à la fois au moins une courbe et une droite.
- Dans un autre mode de réalisation de la présente invention, le pan d'article textile pouvant être obtenu par ledit procédé, comprend ou est constitué d'un seul tenant de forme arrondie ou convexe, formant un article tridimensionnel.
- Dans un autre mode de réalisation de la présente invention, le pan d'article textile pouvant être obtenu par ledit procédé comprend ou est constitué d'au moins une épaisseur, c'est-à-dire d'une seule superposition d'élément filaire.
- Selon la présente invention, les boucles formant le pourtour de chaque pan d'article textile pouvant être obtenu par ledit procédé sont liées entre-elles par des points de boutonnière.
- Dans un autre mode de réalisation de la présente invention, le pan d'article textile pouvant être obtenu par ledit procédé est assemblé en un vêtement, un tissu de revêtement ou de recouvrement d'un objet, un mobilier industriel tel qu'un siège d'automobile, un accessoire de vestiaire, une chaussure, un composant d'un équipement technique tel qu'un réservoir anti-déflagration, une pale d'hélice d'une éolienne par exemple.
- Dans un autre mode de réalisation de la présente invention, plusieurs pans d'article textile pouvant être obtenus par un procédé selon l'invention, sont assemblés en un vêtement, un tissu de revêtement ou de recouvrement d'un objet, un mobilier industriel, un accessoire de vestiaire, une chaussure, ou un composant d'un équipement technique. Ledit assemblage de plusieurs pans d'article textile peut-être réalisé au moyen d'un ou plusieurs points de boutonnière assemblant les pans d'article textile bord à bord sans superposition.
- La présente invention concerne également un assemblage de plusieurs pans d'article textile pouvant être obtenus par un procédé selon l'invention, caractérisé en ce que ledit assemblage est réalisé au moyen d'un ou plusieurs points de boutonnière assemblant les pans d'article textile bord à bord sans superposition, tel que représenté sur la
figure 7 . - La présente invention concerne également un vêtement sur-mesure comprenant plusieurs pans d'article textile pouvant être obtenus par un procédé selon l'invention, caractérisé en ce que lesdits pans d'article textile sont assemblés au moyen d'un ou plusieurs points de boutonnière assemblant les pans d'article textile bord à bord sans superposition.
- Un vêtement sur-mesure correspond à un vêtement dont les mesures corporelles ont été préalablement numérisées afin d'être traitées par un logiciel de conception assistée par ordinateur (CAO) connu de l'homme du métier.
- Des exemples de réalisation de l'invention sont décrits dans ce qui suit, à titre non limitatif en relation avec les figures jointes qui visent avant tout à illustrer les principes de l'invention.
- La
figure 1 est une vue en perspective montrant le dispositif pour le placement des segments d'enroulage sur le support. - La
figure 2 est une vue générale de la tête de plantage/préhension (3) des segments d'enroulage. - La
figure 3 est une vue générale de la tête de distribution (4). - La
figure 4 est un schéma montrant la disposition de segments d'enroulage et de multiples segments filaires enroulés x fois (18 fois sur lafigure 4a ) sur un même segment d'enroulage; lafigure 4b montre le textile en cours de fabrication. Lafigure 4c représente un pan d'article textile obtenu ou en cours d'obtention par le procédé. - La
figure 5 représente un profil plan (en coupe) (5a), une forme 3D réalisée à partir d'un profil (5b) et une répétition de profils formant une aile (5c). - La
figure 6A représente une photographie d'un bol vibrant ; lafigure 6B représente un schéma du principe de fonctionnement du déclassement des segments d'enroulage (épingles) ; l'étape 1 représente le point de sortie une par une des épingles, orientées tête en haut ; l'étape 2 représente la descente des épingles par gravité ; l'étape 3 représente la détection d'arrivée des épingles; l'étape 4 représente la rotation ou l'arrêt du plateau tournant en fonction de son état de chargement en épingles ; l'étape 5 représente le déchargement du plateau par la pince de préhension du dispositif de l'invention. - En référence à la
figure 4c , on a représenté de manière schématique la fabrication d'un pan d'article textile selon le procédé de la présente invention. - La
figure 7 A montre la finition de deux pans de textile obtenus selon l'invention à l'aide d'un point de boutonnière. Lafigure 7B représente l'assemblage de deux pans de textile obtenus selon l'invention. L'assemblage montre 3 points de boutonnière côte à côte. - La
figure 7C représente une photographie en gros plan de la finition d'un pan d'article textile selon l'invention. - Ledit pan d'article textile est formé d'entrecroisements d'un élément filaire continu, ledit élément filaire continu formant des segments d'élément filaire autour des segments d'enroulage disposé sur un support. Les segments d'enroulage sont disposés sur le support de manière à former le contour de la forme à tisser. Le nuançage du croisement des segments d'élément filaire est défini soit par l'opérateur soit par un programme informatique. Le modèle de tissage est réalisé par la définition de caractéristiques de tissage relatives
- au nombre de passages de l'élément filaire sur chaque segment d'enroulage,
- au nombre total de segments d'élément filaire du pan du textile à fabriquer
- aux directions des segments d'élément filaire sur un axe orthonormé par exemple,
- au nombre de superpositions ou de croisements de segments d'élément filaire.
- De façon préférentielle, les directions de tissage, c'est-à-dire les orientations des segments d'élément filaire autour des segments d'enroulage peuvent être prédéfinies dans une image générée du pan de textile à tisser grâce à une application spécifique du logiciel connu de type MATLAB®.
- Dans d'autres exemples, les positions des segments d'élément filaire sont enregistrées par le système de commande via une caméra de type (5MP OmniVision® OV5640 sans distorsion). Ce mode opératoire est particulièrement avantageux lorsque l'opérateur souhaite créer plusieurs pièces de textile identiques ou sensiblement identiques c'est-à-dire comprenant les mêmes directions de tissage.
- Les caractéristiques de tissage précédemment définies peuvent être converties en données informatiques. Des modifications peuvent être prévues afin de définir des variations dans l'orientation des segments d'élément filaire afin d'obtenir un pan de textile ayant la même forme ou une forme sensiblement identique mais dont l'aspect esthétique et/ou les caractéristiques de tissage et/sont différent(s).
- Dans l'exemple de réalisation de la
figure 4 , on a illustré le principe de la formation des segments d'élément filaire qui est utilisé dans le procédé de tissage de la présente invention. - Une surface du support a été représentée sur la
figure 4 ; ladite surface présente 7 segments d'enroulage sur un premier axe gauche vertical, 7 autres segments d'enroulage sur un second axe droit vertical et 10 segments d'enroulage sur un axe horizontal « inférieur». Lafigure 4 ne représente pas les segments d'enroulage sur un axe horizontal « supérieur ». - Dans la présente demande, les expressions « inférieur », «supérieur », seront comprises comme se référant à un déplacement selon l'axe « X ». De même, les termes «gauche » et « droite » seront compris comme se référant à un déplacement selon l'axe « Y ».
- En se reportant à la
figure 4 , on comprend qu'une succession d'étapes d'enroulage de l'élément filaire est réalisé autour d'un premier segment d'enroulage, sur la position d'origine à l'intersection de l'axe gauche vertical et de l'axe horizontal « inférieur ». Cette figure représente la formation de 18 segments d'élément filaire (12a-12r), tous enroulés sur un seul segment d'enroulage. Ces 18 segments d'élément filaire sont formés suivant un trajet de retour vers le premier segment d'enroulage. Lafigure 4b représente une étape du tissage dans laquelle une répétition des étapes d'étirement et d'enroulage de l'élément filaire sont effectués autour de tous les segments d'enroulage de la forme à fabriquer de façon à former des segments d'élément filaire qui se croisent. L'épaisseur du pan de textile à fabriquer est fonction du nombre de passages effectués sur chaque segment d'enroulage et de l'épaisseur de l'élément filaire. - La
figure 4c représente un pan d'article textile en cours de fabrication. Les boucles sont toujours fixées sur les segments d'enroulage du dispositif de tissage selon l'invention.
Claims (14)
- Dispositif de tissage pour la fabrication d'un pan d'un article textile à partir d'un élément filaire continu, ledit dispositif comprenant :- un support (1) qui est plan, ou
est plan et comprend une ou plusieurs zone(s) non-plane(s), de préférence convexe(s), ou est constitué d'une ou plusieurs zone(s) non-plane(s), de préférence convexe(s).- des segments d'enroulage (2)- un moyen (3) apte à positionner ou retirer des segments d'enroulage sur le support selon le contour d'une forme à fabriquer correspondant au patron de l'article textile,- un moyen (4) apte à délivrer et enrouler l'élément filaire autour des segments d'enroulage- une alimentation en élément filaire- optionnellement un socle pour une ou plusieurs bobine(s) d'un élément filaire (9),
ledit dispositif est caractérisé en ce que- des moyens méca-électroniques (5) pour déplacer les moyens (3) apte à positionner ou retirer des segments d'enroulage sur le support et (4) apte à délivrer et enrouler l'élément filaire autour des segments d'enroulage dans trois dimensions le long des axes « X », « Y » et « Z » dans un système de coordonnées rectangulaires ainsi que sur 2 axes de rotations alpha et beta dans un système angulaire selon une séquence et un motif prédéterminés,et- un système de commande comprenant un logiciel commandant le déplacement du ou des moyen(s) (3) apte à positionner ou retirer des segments d'enroulage sur le support et (4) apte à délivrer et enrouler l'élément filaire autour des segments d'enroulage permettant de disposer les segments d'enroulage sur le support, et d'effectuer l'enroulage de l'élément filaire autour desdits segments d'enroulage. - Dispositif pour la fabrication d'un pan d'un article textile selon la revendication 1, caractérisé en ce quele moyen (3) apte à positionner ou retirer des segments d'enroulage (2) sur le support (1) est une tête de plantage/préhension des segments d'enroulage (2) amovible ou escamotable pourvue d'une pince de plantage/préhension des segments d'enroulage (2), etle moyen (4) apte à délivrer et enrouler l'élément filaire autour des segments d'enroulage (2) est une tête de distribution (4) amovible ou escamotable réglable en hauteur pourvue d'une sortie de l'élément filaire.
- Dispositif pour la fabrication d'un pan d'un article textile selon la revendication 1 ou 2, caractérisé en ce que le dispositif comprend en outre- des moyens de régulation de tension (8) de l'élément filaire,
- Dispositif pour la fabrication d'un pan d'un article textile selon l'une quelconque des revendications 1 à 3, caractérisé en ce que le support (1) est apte à recevoir les segments d'enroulage (2).
- Dispositif pour la fabrication d'un pan d'un article textile selon la revendication 4, caractérisé en ce que les segments d'enroulage (2) sont choisis dans le groupe constitué par des épingles, des pions, des tiges pleines ou creuses.
- Dispositif pour la fabrication d'un pan d'un article textile selon la revendication 5, caractérisé en ce que les segments d'enroulage (2) sont lisses ou pourvus d'aspérités et sont optionnellement recouverts d'un manchon en caoutchouc ou en une autre matière rugueuse ou/et déformable à la pression pour éviter à l'élément filaire de glisser hors du segment d'enroulage (2).
- Procédé de fabrication d'un pan d'un article textile à partir d'un élément filaire (9) continu comprenant:a) une étape consistant à positionner des segments d'enroulage dans une position initiale sur un support (1) afin de définir le contour d'une forme à fabriquer correspondant au patron dudit pan d'un article textile,b) une étape d'enroulage de l'élément filaire (9) autour d'un premier segment d'enroulage (2),c) une étape d'étirement de l'élément filaire (9) de façon à enrouler l'élément filaire (9) autour d'un second segment d'enroulage (2), et former ainsi un premier segment d'élément filaire (9),d) une étape d'étirement de l'élément filaire (9) enroulé autour du second segment d'enroulage (2) suivant soit un trajet de retour vers le premier segment d'enroulage (2) soit un trajet d'aller vers un autre segment d'enroulage (2) et former un second segment d'élément filaire (9),e) une répétition des étapes d'étirement et d'enroulage de l'élément filaire (9) autour de tous les segments d'enroulage (2) du contour de la forme à fabriquer de façon à former un troisième, un quatrième, jusqu'au nième segment d'élément filaire (9) de façon à obtenir ledit pan d'article textile,f) une étape de retrait dudit pan d'un article textile fabriqué dudit support (1) en déplaçant les segments d'enroulage (2) de leur position initiale, par tout moyen de translation verticale, vers le bas ou vers le haut,
ledit procédé est caractérisé en ce queg) l'étape a) du procédé est exécuté par tout moyen électro-magnétique ou mécatronique, etledit procédé étant mis en œuvre à l'aide du dispositif de tissage selon l'une des revendications 1 à 6. - Procédé de fabrication d'un pan d'un article textile selon la revendication 7, caractérisé en ce que l'enroulage de l'élément filaire (9) autour de tous les segments d'enroulage (2) est choisi dans le groupe constitué par un enroulage partiel, un enroulage total du type boucle ouverte réversible ou irréversible, et un enroulage complet du type boucle fermée bloquée.
- Procédé de fabrication d'un pan d'un article textile selon la revendication 8, comprenant en outre une étape de blocage de chaque boucle formée sur chaque segment d'enroulage (2) après l'étape d'enroulage.
- Procédé de fabrication d'un pan d'un article textile selon la revendication 9, caractérisé en ce que chaque segment d'élément filaire (9), positionné entre deux segments d'enroulage (2), est fixé de façon irréversible après validation du tracé des parcours de l'élément filaire (9) sur chacun des segments d'enroulage (2).
- Procédé de fabrication d'un pan d'un article textile selon la revendication 9, caractérisé en ce que le blocage de chaque boucle sur un segment d'enroulage (2) est réalisé par un moyen mécanique, chimique ou thermique.
- Procédé de fabrication d'un pan d'un article textile selon la revendication 7, caractérisé en ce qu'une direction de l'élément filaire (9) pour former un segment d'élément filaire (9), positionné entre deux segments d'enroulage (2), est choisie de façon aléatoire ou prévue, manuelle, semi-automatique ou programmée, ladite direction impliquantsoit un trajet d'aller-retour de l'élément filaire (9) entre deux segments d'enroulage (2) de façon à obtenir une superposition de deux segments entre deux susdits segments d'enroulage (2),soit un trajet de l'élément filaire (9) vers un autre segment d'enroulage (2) que celui provenant du dernier trajet de l'élément filaire (9) de façon à obtenir un enroulage partiel ou en boucle entre le nouveau segment d'élément filaire (9) avec un ou plusieurs segment(s) existant(s).
- Assemblage de plusieurs pans d'article textile obtenus par un procédé selon l'une quelconque des revendications 7 à 12, caractérisé en ce que ledit assemblage comprend un ou plusieurs points de boutonnière assemblant les pans d'article textile bord à bord sans superposition, ledit assemblage est en particulier un vêtement, un tissu de revêtement ou de recouvrement d'un objet, un mobilier industriel, un accessoire de vestiaire ou un composant d'un équipement technique.
- Vêtement sur-mesure comprenant un assemblage de plusieurs pans d'article textile selon la revendication 13.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1874416A FR3091300B1 (fr) | 2018-12-31 | 2018-12-31 | nouveau procédé de tissage d’articles textiles et dispositif pour la mise en oeuvre |
| PCT/FR2019/053218 WO2020141271A1 (fr) | 2018-12-31 | 2019-12-19 | Procede de tissage d'articles textiles et dispositif pour la mise en oeuvre |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3906333A1 EP3906333A1 (fr) | 2021-11-10 |
| EP3906333B1 true EP3906333B1 (fr) | 2025-02-05 |
| EP3906333C0 EP3906333C0 (fr) | 2025-02-05 |
Family
ID=67262427
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19848799.3A Active EP3906333B1 (fr) | 2018-12-31 | 2019-12-19 | Procede de tissage d'articles textiles et dispositif pour la mise en oeuvre |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US12215446B2 (fr) |
| EP (1) | EP3906333B1 (fr) |
| JP (1) | JP7398752B2 (fr) |
| FR (1) | FR3091300B1 (fr) |
| WO (1) | WO2020141271A1 (fr) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20250100129A1 (en) * | 2023-09-27 | 2025-03-27 | Purdue Research Foundation | Microrobot control system and method |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US662963A (en) * | 1900-06-11 | 1900-12-04 | Edward Everard Preston | Fabric for jackets for pneumatic tires. |
| US2150937A (en) * | 1936-02-24 | 1939-03-21 | Raybestos Manhattan Inc | Clutch facing |
| US3039169A (en) * | 1955-10-12 | 1962-06-19 | Owens Corning Fiberglass Corp | Method and apparatus for forming cloth-like mats of oriented continuous strands |
| GB1157856A (en) * | 1966-05-10 | 1969-07-09 | Jarmuefejlesztesi Intezet | Improvements in or relating to the Production of Textile Materials |
| US3399642A (en) * | 1967-03-30 | 1968-09-03 | West Point Pepperell Inc | Process for preventing seam pucker |
| DE2545782C3 (de) * | 1975-10-13 | 1980-08-21 | Volker 8712 Volkach Friedrich | Verfahren und Vorrichtung zur Herstellung eines Diagonalgeleges |
| DE3003666A1 (de) * | 1980-02-01 | 1981-08-06 | Richard 4937 Lage Pott | Gelege zur herstellung einer verstaerkung von im wesentlichen aus flaechen bestehenden bauteilen und eine vorrichtung zur herstellung desselben |
| JPS58160209U (ja) * | 1982-04-15 | 1983-10-25 | ミドリ安全工業株式会社 | 静電気帯電防止用の被服 |
| US4715924A (en) * | 1982-11-29 | 1987-12-29 | E. I. Du Pont De Nemours And Company | Apparatus for forming a web |
| US4976012A (en) * | 1982-11-29 | 1990-12-11 | E. I Du Pont De Nemours And Company | Method of forming a web |
| USRE33418E (en) * | 1984-04-23 | 1990-11-06 | Jb Group, Inc. | Method and apparatus for production of bias fabrics |
| US4557790A (en) * | 1984-07-12 | 1985-12-10 | Cincinnati Milacron Inc. | Tape laminator |
| US4774108A (en) * | 1986-04-04 | 1988-09-27 | Cano Arq C C | Methods of forming and using mat to obtain surface finishes |
| DE4234083A1 (de) * | 1992-10-09 | 1994-04-14 | Olbo Textilwerke Gmbh | Verfahren und Vorrichtung zum Legen von Fäden |
| JP3556071B2 (ja) * | 1997-06-10 | 2004-08-18 | 株式会社エクセディ | クラッチフェーシング巻取り機 |
| US20030196743A1 (en) * | 2002-04-17 | 2003-10-23 | Vincent Borbone | Apparatus and methods for producing tow based patterns |
| FR2843758B1 (fr) * | 2002-08-22 | 2005-03-11 | Eads Launch Vehicles | Procede pour la realisation d'une preforme textile multidirectionnelle et piece en materiau composite incorporant ladite preforme |
| FR2869330B1 (fr) * | 2004-04-23 | 2006-07-21 | Messier Bugatti Sa | Procede de fabrication de nappe fibreuse bidimensionnelle helicoidale |
| US20060048262A1 (en) * | 2004-09-02 | 2006-03-09 | Jacqueline Sencion | Fashion concept |
| JP2006265771A (ja) * | 2005-03-24 | 2006-10-05 | Nisshinbo Ind Inc | 縫製品及び縫製品のシームパッカリング防止方法 |
| JP5029134B2 (ja) * | 2007-05-15 | 2012-09-19 | 株式会社豊田自動織機 | 繊維束配列装置 |
| JP5411617B2 (ja) * | 2009-08-04 | 2014-02-12 | ファナック株式会社 | 誤差補正手段を備えた数値制御装置 |
| US20160257081A1 (en) * | 2013-10-31 | 2016-09-08 | United Technologies Corporation | A method for selective placement of reinforcing fibers in polymeric components |
| DE202017103295U1 (de) * | 2017-05-31 | 2017-07-05 | Petra Olczewski | Textiler Zuschnitt |
-
2018
- 2018-12-31 FR FR1874416A patent/FR3091300B1/fr active Active
-
2019
- 2019-12-19 WO PCT/FR2019/053218 patent/WO2020141271A1/fr not_active Ceased
- 2019-12-19 EP EP19848799.3A patent/EP3906333B1/fr active Active
- 2019-12-19 JP JP2021538490A patent/JP7398752B2/ja active Active
- 2019-12-19 US US17/419,663 patent/US12215446B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| ANONYMOUS: "Second skin: fashion range, Clinique Vestimentaire - garments made entirely from one recycled thread & by hand by young French designer, Jeanne Vicerial.", 6 April 2016 (2016-04-06), pages 1 - 8, XP093042101, Retrieved from the Internet <URL:https://decanteddesign.com/2016/04/06/second-skin-fashion-range-clinique-vestimentaire-made-entirely-from-one-recycled-thread-by-hand-by-young-french-designer-jeanne-vicerial-see-blogroll-for-a-link-to-the-colourblind-site/> [retrieved on 20230425] * |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2022518365A (ja) | 2022-03-15 |
| JP7398752B2 (ja) | 2023-12-15 |
| US20220074088A1 (en) | 2022-03-10 |
| EP3906333C0 (fr) | 2025-02-05 |
| FR3091300B1 (fr) | 2021-02-19 |
| FR3091300A1 (fr) | 2020-07-03 |
| EP3906333A1 (fr) | 2021-11-10 |
| WO2020141271A1 (fr) | 2020-07-09 |
| US12215446B2 (en) | 2025-02-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA1319081C (fr) | Machine pour la mise en oeuvre d'un procede de fabrication d'elements d'armature composites tisses en trois dimensions, et produit obtenu | |
| CA2147040C (fr) | Procede et machine pour la realisation d'une armature pour une piece de matiere composite | |
| CA2089209C (fr) | Procede pour la realisation d'une armature de fibres pour piece de matiere composite, et piece composite comportant une telle armature | |
| EP0678610B1 (fr) | Procédé et machine pour la réalisation d'une armature en forme de plaque pour une pièce de matière composite | |
| CA2752032A1 (fr) | Procede et dispositif de fabrication automatisee d'au moins une piece allongee a une ou plusieurs couches en materiaux composites | |
| FR2587318A1 (fr) | Procede et machine pour la fabrication de pieces creuses de revolution formees de fils s'etendant selon trois directions differentes. | |
| EP3906333A1 (fr) | Procede de tissage d'articles textiles et dispositif pour la mise en oeuvre | |
| FR2719607A3 (fr) | Machine à tricoter circulaire. | |
| FR2541979A1 (fr) | Dispositif pour empiler des liasses de feuilles reliees | |
| EP0483101A1 (fr) | Procédé de tuftage et dispositif pour la mise en oeuvre de ce procédé | |
| FR3063673A1 (fr) | Plateforme mobile pour robot parallele a cables, robot parallele a cables, installation et procede de drapage a l'aide d'un tel robot | |
| FR2561631A1 (fr) | Procede et dispositif de prehension de couches souples en particulier textiles et machine pour la prehension et le transfert desdites couches | |
| FR2561677A1 (fr) | Machine pour la fabrication d'organes de structure par tressage et organes de structure obtenus | |
| FR2794775A1 (fr) | Appareil pour inserer un fil de liaison dans un tissu tridimensionnel | |
| CA2079626C (fr) | Procede et machine pour la realisation d'armatures fibreuses creuses | |
| EP0230803A1 (fr) | Article textile multicouches pour la réalisation de matériaux stratifiés, procédé et dispositif pour son obtention | |
| FR2626201A1 (fr) | Support textile brode, procede de decoration d'un support textile et dispositif permettant la mise en oeuvre dudit procede | |
| EP1314541A1 (fr) | Dispositif de tramage pour la réalisation d'armatures textiles épaisses et armatures ainsi obtenues | |
| BE1003201A3 (fr) | Dispositif de couture pour coudre automatiquement un tissu possedant une forme rectiligne sur un tissu possedant une forme courbe. | |
| EP0226687A1 (fr) | Procédé de coloration d'étoffes | |
| FR2630461A1 (fr) | Procede et dispositif d'alimentation automatique d'une machine a coudre | |
| FR2832739A1 (fr) | Procede de realisation d'une preforme textile multidirectionnelle, dispositif pour sa mise en oeuvre et preforme ainsi obtenue | |
| BE1003829A6 (fr) | Procede et dispositif de fabrication d'un tapis a points noues. | |
| FR3133558A1 (fr) | Procédé de fabrication d’un objet décoratif à partir d’au moins une couche de cordon extrudé. | |
| CA1323287C (fr) | Element d'armature composite tisse en trois dimensions |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210630 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230504 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20241008 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602019065648 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20250217 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251217 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251219 Year of fee payment: 7 |
|
| 26N | No opposition filed |
Effective date: 20251106 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20251230 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |