EP3748142A1 - Baueinheit für ein strukturbauteil, insbesondere für eine abgasanlage eines fahrzeugs oder für eine stationäre abgasanlage - Google Patents
Baueinheit für ein strukturbauteil, insbesondere für eine abgasanlage eines fahrzeugs oder für eine stationäre abgasanlage Download PDFInfo
- Publication number
- EP3748142A1 EP3748142A1 EP20176548.4A EP20176548A EP3748142A1 EP 3748142 A1 EP3748142 A1 EP 3748142A1 EP 20176548 A EP20176548 A EP 20176548A EP 3748142 A1 EP3748142 A1 EP 3748142A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insulating material
- media
- carrier component
- weld
- component
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/14—Exhaust or silencing apparatus characterised by constructional features having thermal insulation
- F01N13/141—Double-walled exhaust pipes or housings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/14—Exhaust or silencing apparatus characterised by constructional features having thermal insulation
- F01N13/148—Multiple layers of insulating material
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1805—Fixing exhaust manifolds, exhaust pipes or pipe sections to each other, to engine or to vehicle body
- F01N13/1811—Fixing exhaust manifolds, exhaust pipes or pipe sections to each other, to engine or to vehicle body with means permitting relative movement, e.g. compensation of thermal expansion or vibration
- F01N13/1822—Fixing exhaust manifolds, exhaust pipes or pipe sections to each other, to engine or to vehicle body with means permitting relative movement, e.g. compensation of thermal expansion or vibration for fixing exhaust pipes or devices to vehicle body
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2450/00—Methods or apparatus for fitting, inserting or repairing different elements
- F01N2450/22—Methods or apparatus for fitting, inserting or repairing different elements by welding or brazing
Definitions
- the invention relates to a unit for a structural component, in particular an exhaust system, of a vehicle or for a stationary exhaust system, comprising a support component and an attachment or built-in part, the support component being at least partially enclosed by heat-insulating material, the heat-insulating material in turn from media-insulating material is enclosed and wherein the carrier component has a connection area at which the attachment or built-in part is attached to the carrier component by a weld and which is kept free of the heat-insulating material at least in the area of the weld.
- a typical support component of such a structural unit is, for example, an exhaust pipe of a vehicle. If necessary, the exhaust pipe is surrounded by a heat-insulating material for thermal insulation. To protect against media entry into the heat-insulating material and increased susceptibility to corrosion of the carrier component, the heat-insulating material is in turn enclosed by media-insulating material, which in particular forms moisture protection for the heat-insulating material and the carrier component.
- connection area of the carrier component which is kept free of heat-insulating material and media-insulating material, is an exception here. This can be achieved in that the heat-insulating and the media-insulating material are removed from the connection area before the attachment or built-in part is fastened, or the connection area is removed from the start the heat-insulating and media-insulating material is kept free. Another possibility is that the attachment or built-in part is first attached to the carrier component by welding and only then is insulation in the form of heat-insulating and media-insulating material attached to the carrier component, with the connection area of the carrier component being left out. Attachment of such an insulation to the carrier component is often limited and made more difficult by the add-on or built-in part, which can make complex constructions and special tools necessary.
- Both the method of removing the insulation in the connection area beforehand and the method of subsequently attaching the insulation to the carrier component produce open insulation edges of the media-insulating material in the connection area.
- These insulation edges harbor the risk of media such as moisture, service liquid, dirt or other solid substances such as road salt entering the heat-insulating material, which can damage the heat-insulating material and reduce its insulating effect.
- the insulation edges can easily be excited by vibration or exposed to shear stresses due to thermal expansion and thereby be damaged, which can further enlarge existing gaps between the carrier component and the media-insulating material.
- the insulation edges may have to be fastened to the carrier component in a complex manner by means of spot welding and closed. However, it is difficult to achieve full closure of the open insulation edges in this way.
- connection area free from heat-insulating and media-insulating material, the carrier component in the connection area is unprotected against contact with media such as moisture, service fluid, dirt or other substances such as road salt.
- this object is achieved by a structural unit with the features of claim 1, and in particular in that the carrier component is also enclosed in the connection area by the media-insulating material and the weld penetrates the media-insulating material and at least partially penetrates the carrier component .
- the weld delimits an area that is flush with the connection area enclosed by media-insulating material.
- the structural unit according to the invention thus has an improved tightness of the media-insulating material, as a result of which the entry of media such as moisture, service liquid, dirt or other substances into the heat-insulating material is prevented.
- the discharge of heat-insulating material is minimized, which can for example be designed as an insulation mat.
- the heat-insulating material is thus protected against damage and permanently maintains its insulating capacity.
- the area with heat-insulating material can be designed with a larger area on the carrier component thereby improving the thermal insulating property of the heat insulating material.
- the media-insulating material does not have any open insulation edges, which means that no gaps can form between the carrier component and the media-insulating material through which moisture or other media can reach the heat-insulating material or the carrier component.
- the continuous formation of the media-insulating material under the add-on or built-in part also results in increased structural rigidity of the media-insulating material, in particular with respect to vibration excitation.
- the carrier component is enclosed by the media-insulating material in the entire connection area, with the exception of the weld and / or the area covered by the attachment or built-in part. Due to the media-insulating material, all areas of the carrier component that can come into contact with moisture, dirt or other substances are enclosed in a media-insulating manner and thus protected against moisture or contamination by other media.
- road salt which is increasingly used on the road in winter and which, in combination with moisture, increases the susceptibility of the structural unit to corrosion, can no longer reach the carrier component or come into contact with it.
- the media-insulating layer completely covers the connection area of the carrier component, with the exception of the weld and / or the area covered by the attachment or built-in part, the media-insulating material is flush with the area of the weld.
- the media-insulating material can also enclose the area of the carrier component that is covered by the add-on or built-in part. In this case, the add-on or built-in part covers the media-insulating material and the carrier component located underneath.
- the material in the area of the weld is composed at least of the material of the carrier component, the material of the add-on or built-in part and the media-insulating material.
- the weld in the connection area connects the support component, the media-insulating material and the attachment or installation part to one another. This means that the weld is carried out through the media-insulating material.
- this ensures that the weld is flush with the connection area of the carrier component, which is enclosed with media-insulating material, so that no space can form through which media such as moisture, service fluid, dirt or other substances can reach the carrier component.
- the heat-insulating material and the media-insulating material are connected to one another and form a separate insulating component which encloses the carrier component in a form-fitting manner.
- the heat-insulating material and the media-insulating material can thus be attached jointly to the carrier component in a form-fitting manner and / or jointly removed again from the carrier component.
- the insulation component can be designed as an insulation shell and, for example, have a smooth or laminated surface.
- the insulation component can have an outside, which is formed by the media-insulating material, and an inside, which, apart from a region corresponding to the connection area, is formed by the heat-insulating material Material is formed.
- the area of the insulation component corresponding to the connection area is formed by the media-insulating material which, after the insulation component has been attached to the carrier component, encloses the connection area of the carrier component in a form-fitting manner.
- the formation as an insulation component enables simple and simultaneous attachment of the heat-insulating and the media-insulating material to the carrier component. The assembly can thus be produced in a more time-saving and cost-effective manner.
- the structural unit has two insulation half-shells, which each enclose the carrier component in a form-fitting manner in the form of a half-shell.
- the insulation half-shells can be placed on the carrier component and together enclose the carrier component in a form-fitting manner.
- the two insulation half-shells are connected to one another at their respective longitudinal edges, for example by a folded joint.
- the media-insulating material is single-layer or multi-layer.
- Carrier components that are exposed to major vibrations or shocks can be surrounded by several layers of the media-insulating material in order to ensure redundancy in the event of any damage to an outer layer of the media-insulating material and to maintain moisture protection against the heat-insulating material and the carrier component.
- a layer of the media-insulating material can also be in direct contact with the carrier component outside the connection area.
- at least one layer of media-insulating material can be formed between the carrier component and the heat-insulating material, at least one further layer of media-insulating material enclosing an outside of the heat-insulating material facing away from the carrier component.
- the heat-insulating material is thus embedded between layers of media-insulating material.
- the media-insulating material is designed as an insulating sheet-metal foil.
- Sheet metal foils are simple and inexpensive to manufacture, but have the necessary stability and tightness to enclose the carrier component in a media-insulating manner.
- sheet-metal foils can have a low weight, which can contribute to a weight reduction of the structural unit and the associated exhaust system.
- the insulating sheet metal foil has a thickness between 0.1 mm and 0.5 mm, in particular between 0.15 mm and 0.25 mm. Sheet metal foils of this thickness can be easily adapted to the heat-insulating material and / or the connection area of the carrier component.
- the media-insulating material is designed as a smooth film.
- the media-insulating material is designed as an insulating knobbed film.
- the knobbed film can be formed from sheet metal, for example. The formation of knobs leads to an enlargement of the surface of the media-insulating material in contact with the ambient air, which contributes to improved heat radiation and an improved heat balance of the structural unit.
- the heat-insulating material is compressible.
- the heat-insulating material is a technical fiber and / or is designed as a compressible insulation mat.
- the compressibility of the heat-insulating material ensures an optimal form fit between the carrier component and the heat-insulating material and thus prevents that a gap is formed between the carrier component and the heat-insulating material.
- the compressibility of the heat-insulating material facilitates assembly of the heat-insulating material on the support component.
- the attachment or installation part has a base section and a connecting section.
- the connecting section can for example be designed as a tab which is connected to the base section.
- the connecting section can enclose the media-insulating material in the connection area in a form-fitting manner.
- the connecting section can thus structurally relieve the media-insulating material in the connection area during operation of the unit.
- the add-on or built-in part is fastened in the connecting section on the carrier component.
- the add-on or built-in part can be attached to the carrier section in a particularly simple manner if the connecting section has recesses through which the add-on or built-in part and the carrier component can be welded, the weld being carried out through the media-insulating material.
- the insulating knobbed film can be compressed.
- the volume of gaps between the insulating knobbed film and the carrier component can be reduced in the connection area by compression.
- the insulating knobbed film can be compressed or pressed down a little by the connecting section during assembly, which can increase the structural stability of the media-insulating material.
- the weld is designed as a weld seam, in particular a hole weld, fillet weld or lap weld.
- the weld seam ensures a firm and stable connection between the add-on or built-in part, media-isolating material and carrier component.
- the attachment or installation part is a holder.
- the holder can be designed as a holder bracket for attaching the structural unit to the vehicle.
- the holder can have a receiving device for receiving a further, secondary component, for example a rubber bearing.
- the holder can also be designed to connect further secondary components such as pressure lines to the structural unit.
- the add-on or built-in part is an insulation pad.
- the insulation pad can be designed in the manner of a plaster and have a layer of heat-insulating material, one side of which rests against the carrier component and is connected to the media-insulating material on an opposite side.
- the media-insulating material also forms an edge which seals off the heat-insulating material on the carrier component in a moisture-proof manner.
- the add-on or built-in part is a retaining ring which can in particular encircle the carrier component.
- the retaining ring can also be designed in two or more parts, with each part of the multi-part retaining ring enclosing the carrier component in areas.
- the retaining ring can have an elongated hole or several elongated holes, which can serve as recesses for welds, by means of which the retaining ring on the carrier component is attached. It is also conceivable that a multi-part retaining ring forms an assembly with an insulation formed from the heat-insulating and the media-insulating material. For example, the multi-part retaining ring can form an assembly with a respective insulation half-shell.
- the add-on or built-in part laterally encloses an access opening of the carrier component.
- the add-on or built-in part can, for example, have a round shape and enclose a round access opening in the carrier component, which can be used, for example, to introduce a measuring probe into the structural unit.
- the object according to the invention is achieved according to a second aspect of the invention by a method for producing a structural unit for an exhaust system of a vehicle according to one of claims 1 to 18 with the features of claim 19, and in particular in that the structural unit has a support component and an attachment or built-in part, wherein the carrier component has a connection area to which the attachment or built-in part is attached to the carrier component by a weld, in particular a weld seam, the carrier component, with the exception of the connection area, being enclosed with heat-insulating material, the connection area and the heat-insulating material Material are enclosed with media-insulating material, the media-insulating material being included in the weld, in particular such that a media-insulating connection between the media-insulating material and the carrier component results.
- connection area This method enables the assembly to be manufactured simply, quickly and inexpensively. Since the welding in the connection area is carried out through the media-insulating material, it is not necessary to remove or subsequently attach this material in the connection area.
- the insulation made of heat-insulating and media-insulating material can thus be attached to or mounted on the carrier component more easily and quickly, with simple drawing and folding tools being sufficient to mount the insulation. Additional work steps such as subsequent spot welding of open insulation edges of the media-insulating material can be omitted. This also eliminates the need for complex constructions in the manufacture of the structural unit.
- the manufacturing process of the structural unit can thus be made faster, simpler and more cost-effective.
- this manufacturing process ensures that the media-insulating material is flush with the weld, which can be designed, for example, as an overlap seam, hole seam or fillet weld, so that no moisture, dirt or other substances can reach the heat-insulating material and the carrier component.
- the heat-insulating material and the media-insulating material are connected to one another as a separate insulating component which is applied to the carrier component in order to enclose it in a form-fitting manner.
- the insulation component can be formed from two insulation half-shells which are placed against the support component along a longitudinal extension of the support component in order to enclose the support component together in a form-fitting manner.
- the two insulation half-shells can be connected to one another at their respective longitudinal edges, for example by means of a seam connection on the longitudinal side. This enables the heat-insulating and media-insulating material to be attached to the carrier component in a simple and quick, form-fitting manner.
- Fig. 1 shows a section of a first embodiment of a structural unit 10 according to the invention in a perspective view.
- the structural unit 10 comprises a carrier component 12 and an attachment 14 which is designed as a holder.
- the carrier component 12 has a connection region 16 in which the attachment 14 is fastened to the carrier component 12 by means of a weld 18.
- the attachment 14 comprises a base section 20 and a connecting section 22 which is designed as a hold-down device.
- the structural unit 10 is enclosed by a media-insulating material 24, here in the form of a sheet metal foil.
- the media-insulating sheet metal foil 24 can, for example, have a thickness of 0.1 mm to 0.5 mm and in particular a thickness of 0.15 mm to 0.25 mm.
- the media-insulating sheet metal foil 24 is in direct contact with the carrier component 12 in the connection area 16.
- the media-insulating sheet metal foil 24 encloses the carrier component 12 in particular in the entire connection area 16, with the exception of the area of the weld 18.
- the media-insulating sheet metal foil 24 encloses a heat-insulating material 26, for example a heat-insulating mat, which in turn encloses the carrier component 12 in a form-fitting manner.
- the heat-insulating material 26 and the media-insulating sheet metal foil 24 form a separate insulation component 32.
- the embodiment of the Fig. 1 has two insulation half-shells 32a, 32b, which enclose the carrier component 12 in a form-fitting manner in each case in the form of a half-shell.
- the insulation half-shells 32a, 32b are placed against the carrier component 12 along a longitudinal extension of the carrier component 12 and completely enclose the carrier component 12.
- the two insulation half-shells 32a, 32b are connected to one another at their respective longitudinal edges 34 by a folded joint.
- FIG. 13 shows a portion of a cross-sectional view through the connection area 16 of the embodiment of FIG Fig. 1 .
- the carrier component 12 is enclosed outside the connection area by heat-insulating material 26, for example a heat-insulating mat.
- the heat-insulating material 26 is in turn enclosed by the media-insulating sheet metal foil 24.
- the media-insulating sheet metal foil 24 in the connection area 16 is in direct contact with the carrier component 12.
- the media-insulating sheet metal foil 24 encloses the carrier component 12 in the entire connection area 16, except at most the area of the weld 18, to which it is flush.
- the weld 18 penetrates the media-insulating sheet metal foil 24 and penetrates at least partially into the carrier component 12.
- the material in the area of the weld 18 is composed at least of the material of the carrier component 12, the material of the attachment 14 and the media-insulating sheet metal foil 24.
- the weld 18 was designed as a weld seam in the form of an overlap seam.
- the weld 18 connects the base section 20 of the attachment 14 to the support component 12.
- the connecting section 22 is not included in the weld 18, but serves as a hold-down device exclusively to hold down the media-insulating sheet metal foil 24 and to stabilize the connection area 16.
- Fig. 3 shows a portion of a cross-sectional view through a connection area 16 of a second embodiment of the structural unit 10 according to the invention.
- the embodiment of FIG Fig. 3 differs from the embodiment of the Figs. 1 and 2 in that the weld 18 in the embodiment of Fig. 3 is designed as a weld seam in the form of a perforated seam.
- the Weld 18 both the base section 20 and the connection section 22 of the attachment 14 with the carrier component 12.
- Fig. 4 shows a section of a cross-sectional view through a connection area 16 of a third embodiment of the structural unit 10 according to the invention.
- This embodiment corresponds to the embodiment of FIG Fig. 2 , with the exception that the attachment 14 is formed exclusively by the base section 20 and has no connecting section 22 or hold-down device.
- Fig. 5 shows a section of a cross-sectional view through a connection area 16 of a fourth embodiment of the structural unit 10 according to the invention.
- the media-insulating sheet metal foil 24 has multiple layers.
- a layer of media-insulating sheet metal foil 24 is formed between the support component 12 and the heat-insulating material 26.
- Another layer of media-insulating sheet metal foil 24 encloses an outer side of the heat-insulating material 26 facing away from the carrier component 12. The heat-insulating material 26 is thus embedded between layers of media-insulating sheet metal foil 24.
- Figures 6A and 6B show a section of a fifth embodiment of the structural unit 10 according to the invention in a perspective view ( Figure 6A ) and in a cross-sectional view through a connection area 16 ( Figure 6B ).
- the attachment 14 is designed as a plaster-like insulation pad.
- the insulation pad 14 has a layer of heat-insulating material 26, one side of which rests against the carrier component 12 and is connected to or is enclosed by the media-insulating material 24 on an opposite side.
- the edge 28 of the media-insulating material 24 is held down by a hold-down device 22 and attached to the connection area 16 of the carrier component 12 is pressed.
- the hold-down device 22 has slot-like recesses 30 for welds 18, which are designed in the form of an overlap seam and fasten the insulation pad 14 to the carrier component 12.
- Figures 7A and 7B show a section of a sixth embodiment of the structural unit 10 according to the invention in a perspective view ( Figure 7A ) and in a cross-sectional view through a connection area 16 ( Figure 7B ).
- the attachment 14 is designed as a retaining ring which surrounds the carrier component 12.
- the retaining ring 14 is fastened to the support component 12 in the connection area 16 by a weld 18 and holds the two half-shells 32a, 32b of the insulation component 32 together, the weld seam being designed, for example, in the form of a fillet weld or an overlap seam.
- the holder ring 14 can have an elongated hole or a plurality of elongated holes which can serve as recesses for the weld 18.
- the retaining ring 14 can also be designed in two or more parts, each part of the multi-part retaining ring 14 enclosing the carrier component 12 in areas.
- a multi-part retaining ring 14 can form an assembly with a respective insulation half-shell 32a, 32b.
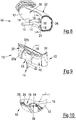
- Fig. 8 shows a section of a seventh embodiment of the structural unit 10 according to the invention in a perspective view.
- This embodiment has two add-on parts 14 which are designed as tubular holders 14. In other embodiments, the holders 14 can also be formed from solid material.
- the tubular mountings 14 rest against the carrier component 12, which is enclosed by media-insulating material 24, and are attached to the carrier component 12 by means of two welds 18, which are designed as a weld seam in the form of a fillet weld.
- the support component 12 is not completely enclosed by insulation components 32. Rather, this embodiment has only one insulation shell 32 which only partially encloses the carrier component 12.
- the one not from the isolation shell 32 covered area is enclosed exclusively by the media-insulating material 24, whereby an extended connection area 16 results. As in the embodiment shown, this can extend along a longitudinal extension of the carrier component 12 or, in other embodiments, also circumferentially around the carrier component 12.
- Fig. 9 shows a section of an eighth embodiment of the assembly 10 according to the invention in a perspective view.
- the add-on part 14 of this embodiment is designed as a receiving device for receiving a further, secondary component, for example a rubber bearing.
- the receiving device 14 is fastened to the carrier component 12 by two welds 18, which are designed as a weld seam in the form of an overlap seam.
- Fig. 10 shows a section of a ninth embodiment of the structural unit 10 according to the invention in a perspective view.
- This embodiment has a built-in part 14 which is fastened to the carrier component 12 in the connection region 16.
- the built-in part 14 is designed here as a round sealing ring which extends out of a plane of the carrier component 12 and laterally encloses a round access opening 36 of the carrier component 12.
- the built-in part 14 can also be non-round and have, for example, polyformed geometries.
- the round access opening 36 of the carrier component 12 can serve, for example, to introduce a measuring probe into the structural unit 10.
- the sealing ring 14 is fastened to the carrier component 12 by a circumferential weld 18 which is implemented on the outer edge of the sealing ring 14 resting on the media-insulating material 24.
- the weld 18 in the connection area 16 is carried out through the media-insulating material 24.
- the weld 16 penetrates the media-insulating material 24 and penetrates at least partially into the carrier component 12.
- the material in the area of the weld 18 is made up of at least the material of the carrier component 12, the material of the attachment or installation part 14 and the media-insulating material 24.
- the weld 18 hereby delimits an area which is flush with the connection area 16 enclosed by the media-insulating material 24. This ensures that no space is formed between the weld 18 and the connection area 16 enclosed by media-insulating material 24 through which media such as moisture, service fluid, dirt or other substances can reach the heat-insulating material 26 or the carrier component 12.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Exhaust Silencers (AREA)
Abstract
Description
- Die Erfindung betrifft eine Baueinheit für ein Strukturbauteil, insbesondere eine Abgasanlage, eines Fahrzeugs oder für eine stationäre Abgasanlage, umfassend ein Trägerbauteil und ein An- oder Einbauteil, wobei das Trägerbauteil zumindest abschnittsweise von wärmeisolierendem Material umschlossen ist, wobei das wärmeisolierende Material seinerseits von medienisolierendem Material umschlossen ist und wobei das Trägerbauteil einen Anschlussbereich aufweist, an dem das An- oder Einbauteil an dem Trägerbauteil durch eine Schweißung befestigt ist und welcher zumindest im Bereich der Schweißung frei von dem wärmeisolierenden Material gehalten ist.
- Ein typisches Trägerbauteil einer derartigen Baueinheit ist beispielsweise ein Abgasrohr eines Fahrzeugs. Zur thermischen Dämmung wird das Abgasrohr erforderlichenfalls mit einem wärmeisolierenden Material umgeben. Zum Schutz vor einem Medieneintrag in das wärmeisolierende Material und einer erhöhten Korrosionsanfälligkeit des Trägerbauteils ist das wärmeisolierende Material seinerseits von medienisolierendem Material umschlossen, welches insbesondere einen Feuchtigkeitsschutz für das wärmeisolierende Material und das Trägerbauteil bildet.
- Eine Ausnahme bildet hierbei der Anschlussbereich des Trägerbauteils, welcher von wärmeisolierendem Material und von medienisolierendem Material freigehalten ist. Dies kann dadurch erreicht werden, dass das wärmeisolierende und das medienisolierende Material vor der Befestigung des An- oder Einbauteils von dem Anschlussbereich entfernt werden oder der Anschlussbereich von vorneherein von dem wärmeisolierenden und dem medienisolierenden Material freigehalten wird. Eine andere Möglichkeit besteht darin, dass zunächst das An- oder Einbauteil an dem Trägerbauteil durch eine Schweißung befestigt wird und erst danach eine Isolation in Form von wärmeisolierendem und medienisolierendem Material an das Trägerbauteil angebracht wird, wobei der Anschlussbereich des Trägerbauteils jedoch ausgespart wird. Dabei ist eine Anbringung einer derartigen Isolation an das Trägerbauteil oftmals durch das An- oder Einbauteil limitiert und erschwert, was aufwändige Konstruktionen und spezielle Werkzeuge notwendig machen kann.
- Sowohl die Methode des vorherigen Entfernens der Isolation im Anschlussbereich als auch die Methode des nachträglichen Anbringens der Isolation an das Trägerbauteil erzeugen offene Isolationsränder des medienisolierenden Materials im Anschlussbereich. Diese Isolationsränder bergen das Risiko eines Eintrages von Medien wie beispielsweise Feuchtigkeit, Service-Flüssigkeit, Schmutz oder anderen festen Stoffen wie Streusalz in das wärmeisolierende Material, wodurch das wärmeisolierende Material beschädigt und seine Isolationswirkung verringert werden kann. Im Übrigen können die Isolationsränder leicht unter Schwingung angeregt bzw. durch Wärmedehnung Scherspannungen ausgesetzt sein und dadurch geschädigt werden, was vorhandene Spalte zwischen dem Trägerbauteil und dem medienisolierenden Material weiter vergrößern kann. Zur Verringerung der Breite besagter Spalte müssen die Isolationsränder gegebenenfalls an dem Trägerbauteil aufwändig mittels Punktschweißung befestigt und geschlossen werden. Eine vollumfängliche Schließung der offenen Isolationsränder lässt sich auf diese Weise jedoch nur schwer erreichen.
- Darüber hinaus ist durch die Freihaltung des Anschlussbereiches von wärmeisolierendem und medienisolierendem Material das Trägerbauteil im Anschlussbereich ungeschützt gegen den Kontakt mit Medien wie beispielsweise Feuchtigkeit, Service-Flüssigkeit, Schmutz oder anderen Stoffen wie beispielsweise Streusalz.
- Dadurch wird die Korrosionsanfälligkeit des Trägerbauteils erhöht, was die Lebensdauer und Stabilität der Baueinheit vermindert.
- Es ist deshalb eine Aufgabe der Erfindung, eine verbesserte Baueinheit zu schaffen, welche eine verbesserte thermische Isoliereigenschaft und eine hohe Korrosionsbeständigkeit besitzt und einfach und kostengünstig herzustellen ist.
- Diese Aufgabe wird gemäß einem ersten Aspekt der Erfindung durch eine Baueinheit mit den Merkmalen des Anspruchs 1 gelöst, und insbesondere dadurch, dass das Trägerbauteil auch im Anschlussbereich von dem medienisolierenden Material umschlossen ist und die Schweißung das medienisolierende Material durchdringt und zumindest teilweise in das Trägerbauteil eindringt.
- Somit ist sichergestellt, dass sich zwischen der Schweißung und dem von medienisolierendem Material umschlossenen Anschlussbereich kein Zwischenraum ausbildet, durch den Medien wie beispielsweise Feuchtigkeit, Service-Flüssigkeit, Schmutz oder andere Stoffe an das wärmeisolierende Material oder das Trägerbauteil gelangen und mit diesem in Kontakt gelangen können. Anders ausgedrückt grenzt die Schweißung einen Bereich ab, der bündig an den von medienisolierendem Material umschlossenen Anschlussbereich anschließt.
- Die erfindungsgemäße Baueinheit weist damit eine verbesserte Dichtheit des medienisolierenden Materials auf, wodurch der Eintrag von Medien wie beispielsweise Feuchtigkeit, Service-Flüssigkeit, Schmutz oder anderer Stoffe in das wärmeisolierende Material verhindert wird. Gleichzeitig wird der Austrag von wärmeisolierendem Material minimiert, welches beispielsweise als Isolationsmatte ausgebildet sein kann. Das wärmeisolierende Material ist somit gegen eine Beschädigung geschützt und behält seine Isolationsfähigkeit dauerhaft bei. Zudem kann der Bereich mit wärmeisolierendem Material großflächiger auf dem Trägerbauteil ausgeführt werden, wodurch die thermische Isoliereigenschaft des wärmeisolierenden Materials verbessert wird.
- Durch den bündigen Anschluss des medienisolierenden Materials an die Schweißung weist das medienisolierende Material keine offenen Isolationsränder auf, wodurch sich keine Spalten zwischen dem Trägerbauteil und dem medienisolierenden Material ausbilden können, durch die Feuchtigkeit oder andere Medien an das wärmeisolierende Material oder das Trägerbauteil gelangen können. Die durchgängige Ausbildung des medienisolierenden Materials unter dem An- oder Einbauteil bewirkt darüber hinaus eine erhöhte Struktursteifigkeit des medienisolierenden Materials, insbesondere gegenüber einer Schwingungsanregung.
- Vorteilhafte Ausführungsformen der Erfindung sind den abhängigen Ansprüchen, der Beschreibung und der Zeichnung zu entnehmen.
- Gemäß einer Ausführungsform der Erfindung ist das Trägerbauteil im gesamten Anschlussbereich, ausgenommen allenfalls die Schweißung und/oder der von dem An- oder Einbauteil abgedeckte Bereich, von dem medienisolierenden Material umschlossen. Durch das medienisolierende Material sind alle Bereiche des Trägerbauteils, die mit Feuchtigkeit, Schmutz oder anderen Stoffen in Berührung kommen können, medienisolierend umschlossen und somit gegen Feuchtigkeit oder eine Verschmutzung durch andere Medien geschützt. Insbesondere kann auch Streusalz, welches im Winter vermehrt auf der Straße zum Einsatz kommt und im Zusammenspiel mit Feuchtigkeit die Korrosionsanfälligkeit der Baueinheit erhöht, nicht mehr an das Trägerbauteil gelangen oder mit ihm in Berührung kommen.
- Die medienisolierende Schicht deckt den Anschlussbereich des Trägerbauteils vollständig ab, ausgenommen allenfalls die Schweißung und/oder der von dem An- oder Einbauteil abgedeckte Bereich, wobei das medienisolierende Material bündig an den Bereich der Schweißung angrenzt. Das medienisolierende Material kann auch den vom An- oder Einbauteil abgedeckten Bereich des Trägerbauteils umschließen. In diesem Fall deckt das An- oder Einbauteil das medienisolierende Material und das darunter befindliche Trägerbauteil ab.
- Gemäß einer Ausführungsform der Erfindung setzt sich das Material im Bereich der Schweißung zumindest aus dem Material des Trägerbauteils, dem Material des An- oder Einbauteils und dem medienisolierenden Material zusammen. Mit anderen Worten verbindet die Schweißung im Anschlussbereich das Trägerbauteil, das medienisolierende Material und das An- oder Einbauteil miteinander. Das heißt, dass die Schweißung durch das medienisolierende Material hindurch durchgeführt wird. Das vereinfacht zum einen die Herstellung der Baueinheit, da das medienisolierende Material nicht aus dem Anschlussbereich entfernt oder aber nachträglich angebracht werden muss. Zum anderen wird damit gewährleistet, dass die Schweißung bündig an den mit medienisolierendem Material umschlossenen Anschlussbereich des Trägerbauteils anschließt und sich somit kein Zwischenraum bilden kann, durch den Medien wie beispielsweise Feuchtigkeit, Service-Flüssigkeit, Schmutz oder andere Stoffe an das Trägerbauteil gelangen können.
- Gemäß einer Ausführungsform der Erfindung sind das wärmeisolierende Material und das medienisolierende Material miteinander verbunden und bilden ein separates Isolationsbauteil, welches das Trägerbauteil formschlüssig umschließt. Das wärmeisolierende Material und das medienisolierende Material sind somit gemeinsam an das Trägerbauteil formschlüssig anbringbar und/oder wieder gemeinsam von dem Trägerbauteil abnehmbar. Das Isolationsbauteil kann hierbei als Isolationsschale ausgebildet sein und beispielsweise eine glatte oder kaschierte Oberfläche aufweisen. Das Isolationsbauteil kann eine Außenseite aufweisen, welche durch das medienisolierende Material gebildet ist, und eine Innenseite, welche bis auf einen dem Anschlussbereich entsprechenden Bereich durch das wärmeisolierende Material gebildet ist. Hierbei ist der dem Anschlussbereich entsprechende Bereich des Isolationsbauteils durch das medienisolierende Material gebildet, welches nach einer Anbringung des Isolationsbauteils an das Trägerbauteil den Anschlussbereich des Trägerbauteils formschlüssig umschließt. Die Ausbildung als ein Isolationsbauteil ermöglicht eine einfache und gleichzeitige Anbringung des wärmeisolierenden und des medienisolierenden Materials an das Trägerbauteil. Eine Herstellung der Baueinheit kann somit zeitsparender und kostengünstiger erfolgen.
- Gemäß einer Ausführungsform der Erfindung weist die Baueinheit zwei Isolationshalbschalen auf, welche das Trägerbauteil jeweils halbschalenförmig formschlüssig umschließen. Die Isolationshalbschalen können an das Trägerbauteil angelegt sein und das Trägerbauteil zusammen formschlüssig umschließen. Die beiden Isolationshalbschalen sind hierbei an ihren jeweiligen längsseitigen Rändern, beispielsweise durch eine Falzverbindung miteinander verbunden.
- Gemäß weiteren Ausführungsformen der Erfindung ist das medienisolierende Material einlagig oder mehrlagig ausgebildet. Trägerbauteile, die größeren Schwingungen oder Erschütterungen ausgesetzt sind, können von mehreren Lagen des medienisolierenden Materials umgeben sein, um eine Redundanz bei einer etwaigen Beschädigung einer äußeren Lage des medienisolierenden Materials zu gewährleisten und den Feuchtigkeitsschutz gegenüber dem wärmeisolierenden Material und dem Trägerbauteil aufrecht zu erhalten.
- Dabei kann eine Lage des medienisolierenden Materials insbesondere auch außerhalb des Anschlussbereichs in direktem Kontakt mit dem Trägerbauteil stehen. Anders ausgedrückt kann zumindest eine Lage medienisolierenden Materials zwischen dem Trägerbauteil und dem wärmeisolierenden Material ausgebildet sein, wobei zumindest eine weitere Lage medienisolierenden Materials eine dem Trägerbauteil abgewandte Außenseite des wärmeisolierenden Materials umschließt. Das wärmeisolierende Material ist somit zwischen Lagen medienisolierenden Materials eingebettet.
- Gemäß einer Ausführungsform der Erfindung ist das medienisolierende Material als isolierende Blechfolie ausgebildet. Blechfolien sind einfach und kostengünstig herzustellen, besitzen jedoch die notwendige Stabilität und Dichtheit, um das Trägerbauteil medienisolierend zu umschließen. Darüber hinaus können derartige Blechfolien ein geringes Gewicht aufweisen, was zu einer Gewichtsreduzierung der Baueinheit und der zugehörigen Abgasanlage beitragen kann.
- Gemäß einer Ausführungsform der Erfindung weist die isolierende Blechfolie eine Dicke zwischen 0.1 mm und 0.5 mm, insbesondere zwischen 0.15 mm und 0.25 mm, auf. Blechfolien dieser Dicke lassen sich einfach an das wärmeisolierende Material und/oder den Anschlussbereich des Trägerbauteils anpassen.
- Gemäß einer Ausführungsform der Erfindung ist das medienisolierende Material als Glattfolie ausgebildet.
- Gemäß einer Ausführungsform der Erfindung ist das medienisolierende Material als isolierende Noppenfolie ausgebildet. Die Noppenfolie kann beispielsweise aus Blech gebildet sein. Die Ausbildung von Noppen führt zu einer Vergrößerung der Oberfläche des mit der Umgebungsluft in Kontakt stehenden medienisolierenden Materials, was zu einer verbesserten Wärmeabstrahlung und einem verbesserten Wärmehaushalt der Baueinheit beiträgt.
- Gemäß einer Ausführungsform der Erfindung ist das wärmeisolierende Material komprimierbar. Beispielsweise ist das wärmeisolierende Material eine technische Faser und/oder als komprimierbare Isolationsmatte ausgebildet. Die Komprimierbarkeit des wärmeisolierenden Materials gewährleistet einen optimalen Formschluss von Trägerbauteil und wärmeisolierendem Material und verhindert somit, dass sich ein Zwischenraum zwischen dem Trägerbauteil und dem wärmeisolierenden Material ausbildet. Im Übrigen erleichtert die Komprimierbarkeit des wärmeisolierenden Materials eine Montage des wärmeisolierenden Materials an das Trägerbauteil.
- Gemäß einer Ausführungsform der Erfindung weist das An- oder Einbauteil einen Grundabschnitt und einen Verbindungsabschnitt auf. Der Verbindungsabschnitt kann beispielsweise als Lasche ausgebildet sein, welche mit dem Grundabschnitt verbunden ist. Der Verbindungsabschnitt kann als Niederhalter das medienisolierende Material im Anschlussbereich bereichsweiße formschlüssig umschließen. Der Verbindungsabschnitt kann somit während eines Betriebs der Baueinheit das medienisolierende Material im Anschlussbereich strukturell entlasten. Auch lässt sich durch ein Andrücken des Verbindungsabschnittes an das von dem medienisolierenden Material umschlossene Trägerbauteil während der Montage die Ausbildung eines Spaltes zwischen dem Trägerbauteil und dem medienisolierenden Material verhindern und eine formschlüssige Verbindung gewährleisten.
- Gemäß einer Ausführungsform der Erfindung ist das An- oder Einbauteil in dem Verbindungsabschnitt an dem Trägerbauteil befestigt. Besonders einfach lässt sich das An- oder Einbauteil an den Trägerabschnitt befestigen, wenn der Verbindungsabschnitt Aussparungen aufweist, durch die eine Schweißung von dem An- oder Einbauteil und dem Trägerbauteil erfolgen kann, wobei die Schweißung durch das medienisolierende Material hindurch erfolgt.
- Gemäß einer Ausführungsform der Erfindung ist die isolierende Noppenfolie stauchbar. Durch eine Stauchung kann im Anschlussbereich das Volumen von Zwischenräumen zwischen der isolierenden Noppenfolie und dem Trägerbauteil verkleinert werden. Beispielsweise kann die isolierende Noppenfolie durch den Verbindungsabschnitt bei der Montage gestaucht oder etwas niedergedrückt werden, was eine strukturelle Stabilität des medienisolierenden Materials erhöhen kann.
- Gemäß einer Ausführungsform der Erfindung ist die Schweißung als Schweißnaht, insbesondere Lochnaht, Kehlnaht oder Überlappnaht, ausgeführt. Die Schweißnaht gewährleist eine feste und stabile Verbindung von An- oder Einbauteil, medienisolierendem Material und Trägerbauteil.
- Gemäß einer Ausführungsform der Erfindung ist das An- oder Einbauteil eine Halterung. Die Halterung kann als Halterkonsole zur Anbringung der Baueinheit an das Fahrzeug ausgebildet sein. Darüber hinaus kann die Halterung eine Aufnahmeeinrichtung zur Aufnahme eines weiteren, sekundären Bauteils, beispielsweise eines Gummilagers aufweisen. Die Halterung kann auch dazu ausgebildet sein, weitere sekundäre Bauteile wie beispielsweise Druckleitungen an die Baueinheit anzubinden.
- Gemäß einer Ausführungsform der Erfindung ist das An- oder Einbauteil ein Isolationspad. Das Isolationspad kann pflasterartig ausgebildet sein und eine Schicht wärmeisolierenden Materials aufweisen, welches mit einer Seite an dem Trägerbauteil anliegt und an einer entgegengesetzten Seite mit dem medienisolierenden Material verbunden ist. Das medienisolierende Material bildet darüber hinaus einen Rand aus, der das wärmeisolierende Material auf dem Trägerbauteil feuchtigkeitsdicht abschließt.
- Gemäß einer Ausführungsform der Erfindung ist das An- oder Einbauteil ein Haltering, der das Trägerbauteil insbesondere umfänglich umschließen kann. Der Haltering kann auch zwei- oder mehrteilig ausgebildet sein, wobei ein jedes Teil des mehrteiligen Halterings das Trägerbauteil bereichsweise umschließt. Der Halterring kann ein Langloch oder mehrere Langlöcher aufweisen, welche als Aussparungen für Schweißungen dienen können, mittels derer der Haltering am Trägerbauteil befestigt wird. Denkbar ist auch, dass ein mehrteiliger Haltering eine Baugruppe mit einer aus dem wärmeisolierenden und dem medienisolierenden Material gebildeten Isolation bildet. So kann der mehrteilige Haltering beispielsweise eine Baugruppe mit einer jeweiligen Isolationshalbschale bilden.
- Gemäß einer Ausführungsform der Erfindung umschließt das An- oder Einbauteil eine Zugangsöffnung des Trägerbauteils seitlich. Das An- oder Einbauteil kann beispielsweise eine runde Form aufweisen und eine runde Zugangsöffnung des Trägerbauteils umschließen, welche beispielsweise dazu dienen kann, eine Messsonde in die Baueinheit einzuführen.
- Die erfindungsgemäße Aufgabe wird gemäß einem zweiten Aspekt der Erfindung durch ein Verfahren zur Herstellung einer Baueinheit für eine Abgasanlage eines Fahrzeugs nach einem der Ansprüche 1 bis 18 mit den Merkmalen des Anspruchs 19 gelöst, und insbesondere dadurch, dass die Baueinheit ein Trägerbauteil und ein An- oder Einbauteil umfasst, wobei das Trägerbauteil einen Anschlussbereich aufweist, an dem das An- oder Einbauteil an dem Trägerbauteil durch eine Schweißung, insbesondere Schweißnaht, befestigt wird, wobei das Trägerbauteil mit Ausnahme des Anschlussbereichs mit wärmeisolierendem Material umschlossen wird, wobei der Anschlussbereich und das wärmeisolierende Material mit medienisolierendem Material umschlossen werden, wobei das medienisolierende Material in die Schweißung mit einbezogen wird, insbesondere derart, dass sich eine medienisolierende Verbindung zwischen dem medienisolierenden Material und dem Trägerbauteil ergibt.
- Dieses Verfahren ermöglicht eine einfache, schnelle und kostengünstige Herstellung der Baueinheit. Da die Schweißung im Anschlussbereich durch das medienisolierende Material hindurch erfolgt, kann auf ein vorheriges Entfernen oder ein nachträgliches Anbringen dieses Materials im Anschlussbereich verzichtet werden.
- Die Isolation aus wärmeisolierendem und medienisolierendem Material kann somit einfacher und schneller an dem Trägerbauteil angebracht bzw. an diesem montiert werden, wobei einfache Zieh- und Falzwerkzeuge ausreichen, um die Isolation zu montieren. Zusätzliche Arbeitsschritte wie eine nachträgliche Punktschweißung von offenen Isolationsrändern des medienisolierenden Materials können entfallen. Damit entfällt auch die Notwendigkeit aufwendiger Konstruktionen bei der Herstellung der Baueinheit.
- Durch das erfindungsgemäße Verfahren kann der Herstellungsprozess der Baueinheit somit schneller, einfacher und kostengünstiger gestaltet werden. Darüber hinaus gewährleistet dieses Herstellungsverfahren, dass das medienisolierende Material bündig an die Schweißung, welche beispielsweise als Überlappnaht, Lochnaht oder Kehlnaht ausgebildet sein kann, anschließt und somit keine Feuchtigkeit, Schmutz oder sonstige Stoffe an das wärmeisolierende Material und das Trägerbauteil gelangen können.
- Gemäß einer Ausführungsform des zweiten Aspekts der Erfindung sind das wärmeisolierende Material und das medienisolierende Material als ein separates Isolationsbauteil miteinander verbunden, welches an das Trägerbauteil angelegt wird, um es formschlüssig zu umschließen. Das Isolationsbauteil kann aus zwei Isolationshalbschalen gebildet sein, welche entlang einer längsseitigen Erstreckung des Trägerbauteils an das Trägerbauteil angelegt werden, um das Trägerbauteil zusammen formschlüssig umschließen. Die beiden Isolationshalbschalen lassen sich dabei an ihren jeweiligen längsseitigen Rändern, beispielsweise durch eine längsseitige Falzverbindung, miteinander verbinden. Dies ermöglicht eine einfache und rasche formschlüssige Anbringung des wärmeisolierenden und des medienisolierenden Materials an dem Trägerbauteil.
- Die Erfindung wird nachfolgend lediglich beispielhaft anhand der Figuren erläutert.
-
Fig. 1 zeigt einen Abschnitt einer ersten Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht, -
Fig. 2 zeigt einen Abschnitt der Ausführungsform derFig. 1 in einer Querschnittsansicht, -
Fig. 3 zeigt einen Abschnitt einer zweiten Ausführungsform einer erfindungsgemäßen Baueinheit in einer Querschnittsansicht, -
Fig. 4 zeigt einen Abschnitt einer dritten Ausführungsform einer erfindungsgemäßen Baueinheit in einer Querschnittsansicht, -
Fig. 5 zeigt einen Abschnitt einer vierten Ausführungsform einer erfindungsgemäßen Baueinheit in einer Querschnittsansicht, -
Fig. 6A und 6B zeigen einen Abschnitt einer fünften Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht (Fig. 6A ) und in einer Querschnittsansicht (Fig. 6B ), -
Fig. 7A und 7B zeigen einen Abschnitt einer sechsten Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht (Fig. 7A ) und in einer Querschnittsansicht (Fig. 7B ), -
Fig. 8 zeigt einen Abschnitt einer siebten Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht, -
Fig. 9 zeigt einen Abschnitt einer achten Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht, und -
Fig. 10 zeigt einen Abschnitt einer neunten Ausführungsform einer erfindungsgemäßen Baueinheit in einer perspektivischen Ansicht. -
Fig. 1 zeigt einen Abschnitt einer ersten Ausführungsform einer erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht. Die Baueinheit 10 umfasst ein Trägerbauteil 12 und ein Anbauteil 14, welches als Halterung ausgebildet ist. Das Trägerbauteil 12 weist einen Anschlussbereich 16 auf, in welchem das Anbauteil 14 mittels einer Schweißung 18 an dem Trägerbauteil 12 befestigt ist. Das Anbauteil 14 umfasst einen Grundabschnitt 20 und einen Verbindungsabschnitt 22, der als Niederhalter ausgebildet ist. Die Baueinheit 10 ist von medienisolierendem Material 24, hier in Form einer Blechfolie, umschlossen. Die medienisolierende Blechfolie 24 kann beispielsweise eine Dicke von 0.1 mm bis 0.5 mm und insbesondere eine Dicke von 0.15 mm bis 0.25 mm aufweisen. - Die medienisolierende Blechfolie 24 steht im Anschlussbereich 16 in direktem Kontakt mit dem Trägerbauteil 12. Dabei umschließt die medienisolierende Blechfolie 24 das Trägerbauteil 12 insbesondere auch im gesamten Anschlussbereich 16, ausgenommen allenfalls den Bereich der Schweißung 18.
- Außerhalb des Anschlussbereichs 16 umschließt die medienisolierende Blechfolie 24 ein wärmeisolierendes Material 26, beispielsweise eine wärmeisolierende Matte, die ihrerseits das Trägerbauteil 12 formschlüssig umschließt. Das wärmeisolierende Material 26 und die medienisolierende Blechfolie 24 bilden dabei ein separates Isolationsbauteil 32.
- Die Ausführungsform der
Fig. 1 weist zwei Isolationshalbschalen 32a, 32b auf, welche das Trägerbauteil 12 jeweils halbschalenförmig formschlüssig umschließen. Die Isolationshalbschalen 32a, 32b sind entlang einer längsseitigen Erstreckung des Trägerbauteils 12 an das Trägerbauteil 12 angelegt sind und umschließen das Trägerbauteil 12 vollumfänglich. Die beiden Isolationshalbschalen 32a, 32b sind dabei an ihren jeweiligen längsseitigen Rändern 34 durch eine Falzverbindung miteinander verbunden. -
Fig. 2 zeigt einen Abschnitt einer Querschnittsansicht durch den Anschlussbereich 16 der Ausführungsform derFig. 1 . Wie aus der Querschnittdarstellung ersichtlich ist, ist das Trägerbauteil 12 außerhalb des Anschlussbereichs von wärmeisolierendem Material 26, beispielsweise einer wärmeisolierenden Matte, umschlossen. Das wärmeisolierende Material 26 ist seinerseits von der medienisolierenden Blechfolie 24 umschlossen. Dagegen steht die medienisolierende Blechfolie 24 im Anschlussbereich 16 in direktem Kontakt mit dem Trägerbauteil 12. Dabei umschließt die medienisolierende Blechfolie 24 das Trägerbauteil 12 im gesamten Anschlussbereich 16, ausgenommen allenfalls den Bereich der Schweißung 18, an die sie bündig anschließt. Die Schweißung 18 durchdringt die medienisolierende Blechfolie 24 und dringt zumindest teilweise in das Trägerbauteil 12 ein. Dabei setzt sich das Material im Bereich der Schweißung 18 zumindest aus dem Material des Trägerbauteils 12, dem Material des Anbauteils 14 und der medienisolierenden Blechfolie 24 zusammen. - Die Schweißung 18 wurde in dieser Ausführungsform als Schweißnaht in Form einer Überlappnaht ausgeführt. Dabei verbindet die Schweißung 18 den Grundabschnitt 20 des Anbauteils 14 mit dem Trägerbauteil 12. Der Verbindungsabschnitt 22 ist dabei nicht in die Schweißung 18 mit einbezogen, sondern dient als Niederhalter ausschließlich dazu, die medienisolierende Blechfolie 24 niederzuhalten und den Anschlussbereich 16 zu stabilisieren.
-
Fig. 3 zeigt einen Abschnitt einer Querschnittsansicht durch einen Anschlussbereich 16 einer zweiten Ausführungsform der erfindungsgemäßen Baueinheit 10. Die Ausführungsform derFig. 3 unterscheidet sich von der Ausführungsform derFig. 1 und 2 dadurch, dass die Schweißung 18 in der Ausführungsform derFig. 3 als Schweißnaht in Form einer Lochnaht ausgeführt ist. Dabei verbindet die Schweißung 18 sowohl den Grundabschnitt 20 als auch den Verbindungsabschnitt 22 des Anbauteils 14 mit dem Trägerbauteil 12. -
Fig. 4 zeigt einen Abschnitt einer Querschnittsansicht durch einen Anschlussbereich 16 einer dritten Ausführungsform der erfindungsgemäßen Baueinheit 10. Diese Ausführungsform entspricht der Ausführungsform derFig. 2 , mit der Ausnahme, dass das Anbauteil 14 ausschließlich durch den Grundabschnitt 20 gebildet wird und keinen Verbindungsabschnitt 22 bzw. Niederhalter aufweist. -
Fig. 5 zeigt einen Abschnitt einer Querschnittsansicht durch einen Anschlussbereich 16 einer vierten Ausführungsform der erfindungsgemäßen Baueinheit 10. In dieser Ausführungsform ist die medienisolierende Blechfolie 24 mehrlagig ausgeführt. Dabei ist eine Lage medienisolierender Blechfolie 24 zwischen dem Trägerbauteil 12 und dem wärmeisolierenden Material 26 ausgebildet. Eine weitere Lage medienisolierender Blechfolie 24 umschließt eine dem Trägerbauteil 12 abgewandte Außenseite des wärmeisolierenden Materials 26. Das wärmeisolierende Material 26 ist somit zwischen Lagen medienisolierender Blechfolie 24 eingebettet. -
Fig. 6A und 6B zeigen einen Abschnitt einer fünften Ausführungsform der erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht (Fig. 6A ) und in einer Querschnittsansicht durch einen Anschlussbereich 16 (Fig. 6B ). In der Ausführungsform derFig. 6A und 6B ist das Anbauteil 14 als pflasterartiges Isolationspad ausgebildet. Das Isolationspad 14 weist eine Schicht wärmeisolierenden Materials 26 auf, welches mit einer Seite an dem Trägerbauteil 12 anliegt und an einer entgegengesetzten Seite mit dem medienisolierenden Material 24 verbunden ist bzw. von diesem umschlossen ist. Das medienisolierende Material 24, welches als stauchbare Noppenfolie ausgebildet sein kann, bildet einen Rand 28 aus, welcher das auf dem Trägerbauteil 12 befindliche wärmeisolierende Material 26 feuchtigkeitsdicht abschließt. Der Rand 28 des medienisolierenden Materials 24 wird durch einen Niederhalter 22 niedergehalten und an den Anschlussbereich 16 des Trägerbauteils 12 gepresst. Der Niederhalter 22 weist schlitzartige Aussparungen 30 für Schweißungen 18 auf, welche in Form einer Überlappnaht ausgeführt sind und das Isolationspad 14 an dem Trägerbauteil 12 befestigen. -
Fig. 7A und 7B zeigen einen Abschnitt einer sechsten Ausführungsform der erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht (Fig. 7A ) und in einer Querschnittsansicht durch einen Anschlussbereich 16 (Fig. 7B ). In der Ausführungsform derFig. 7A und 7B ist das Anbauteil 14 als Haltering ausgebildet, der das Trägerbauteil 12 umschließt. Der Haltering 14 ist im Anschlussbereich 16 durch eine Schweißung 18 an dem Trägerbauteil 12 befestigt und hält die beiden Halbschalen 32a, 32b des Isolationsbauteils 32 zusammen, wobei die Schweißnaht beispielsweise in Form einer Kehlnaht oder einer Überlappnaht ausgeführt sein kann. Der Halterring 14 kann ein Langloch oder mehrere Langlöcher aufweisen, welche als Aussparungen für die Schweißung 18 dienen können. Der Haltering 14 kann auch zwei- oder mehrteilig ausgebildet sein, wobei ein jedes Teil des mehrteiligen Halterings 14 das Trägerbauteil 12 bereichsweise umschließt. Dabei kann ein mehrteiliger Haltering 14 eine Baugruppe mit einer jeweiligen Isolationshalbschale 32a, 32b bilden. -
Fig. 8 zeigt einen Abschnitt einer siebten Ausführungsform der erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht. Diese Ausführungsform weist zwei Anbauteile 14 auf, die als röhrenförmige Halterungen 14 ausgebildet sind. In anderen Ausführungsformen können die Halterungen 14 auch aus Vollmaterial gebildet sein. Die röhrenförmigen Halterungen 14 liegen im Anschlussbereich 16 bereichsweise an dem von medienisolierendem Material 24 umschlossenen Trägerbauteil 12 an und sind mittels zweier Schweißungen 18, welche als Schweißnaht in Form einer Kehlnaht ausgeführt sind, an dem Trägerbauteil 12 befestigt. Hierbei ist das Trägerbauteil 12 nicht vollumfänglich von Isolationsbauteilen 32 umschlossen. Vielmehr weist diese Ausführungsform nur eine Isolationsschale 32 auf, welche das Trägerbauteil 12 nur teilweise umschließt. Der nicht von der Isolationsschale 32 abgedeckte Bereich wird ausschließlich von dem medienisolierenden Material 24 umschlossen, wodurch sich ein ausgedehnter Anschlussbereich 16 ergibt. Dieser kann sich wie in der gezeigten Ausführungsform entlang einer längsseitigen Erstreckung des Trägerbauteils 12 oder in anderen Ausführungsformen auch umfänglich um das Trägerbauteil 12 erstrecken. -
Fig. 9 zeigt einen Abschnitt einer achten Ausführungsform der erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht. Das Anbauteil 14 dieser Ausführungsform ist als Aufnahmeeinrichtung zur Aufnahme eines weiteren, sekundären Bauteils, beispielsweise eines Gummilagers, ausgebildet. Hierbei ist die Aufnahmeeinrichtung 14 durch zwei Schweißungen 18, welche als Schweißnaht in Form einer Überlappnaht ausgeführt sind, an dem Trägerbauteil 12 befestigt. -
Fig. 10 zeigt einen Abschnitt einer neunten Ausführungsform der erfindungsgemäßen Baueinheit 10 in einer perspektivischen Ansicht. Diese Ausführungsform weist ein Einbauteil 14 auf, welches im Anschlussbereich 16 an dem Trägerbauteil 12 befestigt ist. Das Einbauteil 14 ist hier als runder Dichtungsring ausgebildet, der sich aus einer Ebene des Trägerbauteils 12 heraus erstreckt und eine runde Zugangsöffnung 36 des Trägerbauteils 12 seitlich umschließt. Das Einbauteil 14 kann in anderen Ausführungsformen auch nichtrund ausgebildet sein und beispielsweise polyforme Geometrien aufweisen. Die runde Zugangsöffnung 36 des Trägerbauteils 12 kann beispielsweise dazu dienen, eine Messsonde in die Baueinheit 10 einzuführen. Hierbei ist der Dichtungsring 14 durch eine umlaufende Schweißung 18, welche an dem am medienisolierenden Material 24 anliegenden äußeren Rand des Dichtungsrings 14 ausgeführt ist, an dem Trägerbauteil 12 befestigt. - Wie in allen gezeigten Ausführungsformen der Erfindung erfolgt die Schweißung 18 im Anschlussbereich 16 durch das medienisolierende Material 24 hindurch. Hierbei durchdringt die Schweißung 16 das medienisolierende Material 24 und dringt zumindest teilweise in das Trägerbauteil 12 ein. Mit anderen Worten setzt sich das Material im Bereich der Schweißung 18 zumindest aus dem Material des Trägerbauteils 12, dem Material des An- oder Einbauteils 14 und dem medienisolierenden Material 24 zusammen. Die Schweißung 18 grenzt hiermit einen Bereich ab, der bündig an den von medienisolierendem Material 24 umschlossenen Anschlussbereich 16 anschließt. Somit ist sichergestellt, dass sich zwischen der Schweißung 18 und dem von medienisolierendem Material 24 umschlossenen Anschlussbereich 16 kein Zwischenraum ausbildet, durch den Medien wie Feuchtigkeit, Service-Flüssigkeit, Schmutz oder sonstige Stoffe an das wärmeisolierende Material 26 oder das Trägerbauteil 12 gelangen können.
-
- 10
- Baueinheit
- 12
- Trägerbauteil
- 14
- An- oder Einbauteil
- 16
- Anschlussbereich
- 18
- Schweißung
- 20
- Grundabschnitt
- 22
- Verbindungsabschnitt
- 24
- medienisolierendes Material
- 26
- wärmeisolierendes Material
- 28
- Rand des medienisolierenden Materials
- 30
- schlitzartige Aussparung
- 32
- Isolationsbauteil
- 32a
- Isolationshalbschale
- 32b
- Isolationshalbschale
- 34
- Rand der Isolationshalbschale
- 36
- Zugangsöffnung des Trägerbauteils
Claims (15)
- Baueinheit (10) für ein Strukturbauteil, insbesondere eine Abgasanlage, eines Fahrzeugs oder für eine stationäre Abgasanlage, umfassend ein Trägerbauteil (12) und ein An- oder Einbauteil (14), wobei das Trägerbauteil (12) zumindest abschnittsweise von wärmeisolierendem Material (26) umschlossen ist, wobei das wärmeisolierende Material (26) seinerseits von medienisolierendem Material (24) umschlossen ist und wobei das Trägerbauteil (12) einen Anschlussbereich (16) aufweist, an dem das An- oder Einbauteil (14) an dem Trägerbauteil durch eine Schweißung (18) befestigt ist und welcher zumindest im Bereich der Schweißung (18) frei von dem wärmeisolierenden Material gehalten ist,
dadurch gekennzeichnet, dass
das Trägerbauteil (12) auch im Anschlussbereich (16) von dem medienisolierenden Material (24) umschlossen ist und die Schweißung (18) das medienisolierende Material (24) durchdringt und zumindest teilweise in das Trägerbauteil (12) eindringt. - Baueinheit (10) nach Anspruch 1,
dadurch gekennzeichnet, dass
das Trägerbauteil (12) im gesamten Anschlussbereich (16), ausgenommen allenfalls die Schweißung (18) und/oder der von dem An- oder Einbauteil (14) abgedeckte Bereich, von dem medienisolierenden Material (24) umschlossen ist. - Baueinheit (10) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
das Material im Bereich der Schweißung sich zumindest aus dem Material des Trägerbauteils (12), dem Material des An- oder Einbauteils (14) und dem medienisolierenden Material (24) zusammensetzt. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das wärmeisolierende Material (26) und das medienisolierende Material (24) miteinander verbunden sind und ein separates Isolationsbauteil (32) bilden, welches das Trägerbauteil (12) formschlüssig umschließt, wobei die Baueinheit (10) insbesondere zwei Isolationshalbschalen (32a, 32b) aufweist, welche das Trägerbauteil (12) jeweils halbschalenförmig formschlüssig umschließen. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das medienisolierende Material (24) einlagig oder mehrlagig ausgebildet ist. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das medienisolierende Material (24) als isolierende Blechfolie oder als isolierende Noppenfolie ausgebildet ist. - Baueinheit (10) nach Anspruch 6,
dadurch gekennzeichnet, dass
die isolierende Blechfolie (24) eine Dicke zwischen 0.1 mm und 0.5 mm, insbesondere zwischen 0.15 mm und 0.25 mm, aufweist. - Baueinheit (10) nach Anspruch 6,
dadurch gekennzeichnet, dass
die isolierende Noppenfolie (24) stauchbar ist. - Baueinheit (10) nach e einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das wärmeisolierende Material (26) komprimierbar ist. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das An- oder Einbauteil (14) einen Grundabschnitt (20) und einen Verbindungsabschnitt (22) aufweist, wobei
das An- oder Einbauteil (14) insbesondere in dem Verbindungsabschnitt (22) an dem Trägerbauteil (12) befestigt ist. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
die Schweißung (18) als Schweißnaht, insbesondere Lochnaht, Kehlnaht oder Überlappnaht, ausgeführt ist. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das An- oder Einbauteil (14) eine Halterung oder ein Isolationspad oder ein Haltering ist. - Baueinheit (10) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass
das An- oder Einbauteil (14) eine Zugangsöffnung des Trägerbauteils (12) seitlich umschließt. - Verfahren zur Herstellung einer Baueinheit (10) für ein Strukturbauteil, insbesondere eine Abgasanlage, eines Fahrzeugs oder für eine stationäre Abgasanlage nach einem der Ansprüche 1 bis 18, wobei die Baueinheit (10) ein Trägerbauteil (12) und ein An- oder Einbauteil (14) umfasst, wobei das Trägerbauteil (12) einen Anschlussbereich (16) aufweist, an dem das An- oder Einbauteil (14) an dem Trägerbauteil (12) durch eine Schweißung (18), insbesondere Schweißnaht, befestigt wird, wobei das Trägerbauteil (12) mit Ausnahme des Anschlussbereichs (16) mit wärmeisolierendem Material (26) umschlossen wird, wobei der Anschlussbereich (16) und das wärmeisolierende Material (26) mit medienisolierendem Material (24) umschlossen werden, wobei das medienisolierende Material (24) in die Schweißung (18) mit einbezogen wird, insbesondere derart, dass sich eine medienisolierende Verbindung zwischen dem medienisolierenden Material (24) und dem Trägerbauteil ergibt (12).
- Verfahren zur Herstellung einer Baueinheit (10) nach Anspruch 14, wobei das wärmeisolierende Material (26) und das medienisolierende Material (24) als ein separates Isolationsbauteil (32) miteinander verbunden sind, welches an das Trägerbauteil (12) angelegt wird, um es formschlüssig zu umschließen.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019114999.1A DE102019114999A1 (de) | 2019-06-04 | 2019-06-04 | Baueinheit für ein Strukturbauteil, insbesondere eine Abgasanlage, eines Fahrzeugs oder für eine stationäre Abgasanlage |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3748142A1 true EP3748142A1 (de) | 2020-12-09 |
Family
ID=70857092
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20176548.4A Withdrawn EP3748142A1 (de) | 2019-06-04 | 2020-05-26 | Baueinheit für ein strukturbauteil, insbesondere für eine abgasanlage eines fahrzeugs oder für eine stationäre abgasanlage |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3748142A1 (de) |
| DE (1) | DE102019114999A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022208596A1 (de) | 2022-08-18 | 2024-02-29 | Volkswagen Aktiengesellschaft | Verfahren zum Lochnahtschweißen |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19917604A1 (de) * | 1998-04-20 | 1999-10-21 | Honda Motor Co Ltd | Wärmeisolierter Abgaskrümmer |
| EP0992659A2 (de) * | 1998-10-05 | 2000-04-12 | Scambia Industrial Developments Aktiengesellschaft | Abgasleitelement und Verfahren zur Herstellung eines Abgasleitelements |
| US20020166720A1 (en) * | 2001-03-19 | 2002-11-14 | Mazda Motor Corporation | Exhaust system for automobile engine |
| WO2006097608A1 (fr) * | 2005-03-17 | 2006-09-21 | Faurecia Systemes D'echappement | Procede pour fabriquer une conduite isolee a double paroi, notamment pour ligne d'echappement de vehicule automobile, et tube obtenu |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3809324A1 (de) * | 1988-03-19 | 1989-09-28 | Gillet Heinrich Gmbh | Abgasanlage fuer kraftfahrzeuge |
| CN203362277U (zh) * | 2013-05-31 | 2013-12-25 | 重庆小康工业集团股份有限公司 | 带有焊接隔热罩的催化器总成 |
| DE202013011146U1 (de) * | 2013-12-10 | 2014-12-11 | Reinz-Dichtungs-Gmbh | Hitzeschild |
| US20150076811A1 (en) * | 2013-08-26 | 2015-03-19 | Nelson Global Products, Inc. | Thin Foil Encapsulated Assemblies |
-
2019
- 2019-06-04 DE DE102019114999.1A patent/DE102019114999A1/de not_active Withdrawn
-
2020
- 2020-05-26 EP EP20176548.4A patent/EP3748142A1/de not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19917604A1 (de) * | 1998-04-20 | 1999-10-21 | Honda Motor Co Ltd | Wärmeisolierter Abgaskrümmer |
| EP0992659A2 (de) * | 1998-10-05 | 2000-04-12 | Scambia Industrial Developments Aktiengesellschaft | Abgasleitelement und Verfahren zur Herstellung eines Abgasleitelements |
| US20020166720A1 (en) * | 2001-03-19 | 2002-11-14 | Mazda Motor Corporation | Exhaust system for automobile engine |
| WO2006097608A1 (fr) * | 2005-03-17 | 2006-09-21 | Faurecia Systemes D'echappement | Procede pour fabriquer une conduite isolee a double paroi, notamment pour ligne d'echappement de vehicule automobile, et tube obtenu |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022208596A1 (de) | 2022-08-18 | 2024-02-29 | Volkswagen Aktiengesellschaft | Verfahren zum Lochnahtschweißen |
| EP4338879A1 (de) | 2022-08-18 | 2024-03-20 | Volkswagen Ag | Verfahren zum lochnahtschweissen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102019114999A1 (de) | 2020-12-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102019202753B3 (de) | Karosseriestruktur für ein elektrisch betriebenes Fahrzeug | |
| EP3543499B1 (de) | Abgasanlagenkomponente | |
| EP3066749B1 (de) | Elektrische maschine mit einem befestigungsflansch | |
| WO2006099913A1 (de) | Abschirmelement für kraftfahrzeuge | |
| EP3458289B1 (de) | Verfahren zur herstellung eines fahrzeugbauteils | |
| EP3128145B1 (de) | Justierbare halterung für eine abgasanlage und verfahren zur befestigung einer halterung für eine abgasanlage | |
| EP3483008B1 (de) | Hitzeschildbefestigung | |
| DE102019114999A1 (de) | Baueinheit für ein Strukturbauteil, insbesondere eine Abgasanlage, eines Fahrzeugs oder für eine stationäre Abgasanlage | |
| EP0983425B1 (de) | System zur vermeidung mechanischer schwingungen | |
| DE112015004858T5 (de) | Verbindungsverfahren, Verbindungskörper, Stator für eine dynamo-elektrische Maschine sowie Verfahren zum Herstellen eines Stators für eine dynamo-elektrische Maschine | |
| DE102009013881A1 (de) | Vorrichtung mit einem Beschlag und einer Adapterplatte sowie Verfahren zur Herstellung einer solchen Vorrichtung | |
| DE102016201457B4 (de) | Verfahren zur Herstellung eines Aufhängungslenkers | |
| DE102024000562A1 (de) | Zelltrennelement | |
| EP4015887B1 (de) | Rohranordnung | |
| DE102014003686A1 (de) | Abgasnachbehandlungseinrichtung, Abgasnachbehandlungssystem, Brennkraftmaschine und Kraftfahrzeug | |
| EP4062503B1 (de) | Explosionsgeschütztes gehäuse | |
| DE102022111864A1 (de) | Heizvorrichtung | |
| EP2781712B1 (de) | Fahrzeugbauteil mit einer Isolierung | |
| WO2013034321A1 (de) | Wärmeabschirmkörper mit temperaturfesten befestigungsstellen und verfahren zu dessen herstellung | |
| DE102004023442B4 (de) | Halterungsvorrichtung | |
| DE102006024576A1 (de) | Blechförmiges Bauteil | |
| EP3746638B1 (de) | Stator für exzenterschneckenmaschine | |
| DE202004001625U1 (de) | Befestigungsvorrichtung für adaptierbare Panzerungselemente | |
| EP2479087B1 (de) | Bauteilanordnung und Verfahren zur Herstellung einer Bauteilanordnung | |
| DE10034365A1 (de) | Rohrleitung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210604 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20221109 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240726 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20241127 |