EP3723916B1 - Siebzylinder - Google Patents
Siebzylinder Download PDFInfo
- Publication number
- EP3723916B1 EP3723916B1 EP18789112.2A EP18789112A EP3723916B1 EP 3723916 B1 EP3723916 B1 EP 3723916B1 EP 18789112 A EP18789112 A EP 18789112A EP 3723916 B1 EP3723916 B1 EP 3723916B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bar
- recesses
- profiled
- holders
- bars
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B1/00—Sieving, screening, sifting, or sorting solid materials using networks, gratings, grids, or the like
- B07B1/18—Drum screens
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B1/00—Sieving, screening, sifting, or sorting solid materials using networks, gratings, grids, or the like
- B07B1/46—Constructional details of screens in general; Cleaning or heating of screens
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B1/00—Sieving, screening, sifting, or sorting solid materials using networks, gratings, grids, or the like
- B07B1/46—Constructional details of screens in general; Cleaning or heating of screens
- B07B1/4609—Constructional details of screens in general; Cleaning or heating of screens constructional details of screening surfaces or meshes
- B07B1/4618—Manufacturing of screening surfaces
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21D—TREATMENT OF THE MATERIALS BEFORE PASSING TO THE PAPER-MAKING MACHINE
- D21D5/00—Purification of the pulp suspension by mechanical means; Apparatus therefor
- D21D5/02—Straining or screening the pulp
- D21D5/16—Cylinders and plates for screens
Definitions
- the invention relates to a method for producing a cylindrical screening device with a large number of profiled bars, in which a plurality of ring-shaped bar holders which run perpendicular to the cylinder axis and are spaced apart from one another are provided on the inside or outside with open-edged recesses, the shape of which is essentially complementary to the bar feet of the profiled bars and which are slightly larger than the rod feet and in which the profile rods are inserted into the recesses parallel to one another and parallel to the cylinder axis.
- cylindrical screening devices that can be produced by the method of this type is the screening of fibrous suspensions, as is carried out in pressure screens in the paper-making industry.
- the fibers contained in the suspension should pass through the screen, while the unwanted solid components are rejected at the gap and guided out of the screening device again.
- openings have an essentially oblong shape, i.e. slots or gaps, fibrous particles can pass through more easily than cubic ones, even if both types should be of a similar size.
- a possible method to produce such screen baskets shows the DE 10 2006 007 660 A1 , in which the profile bars are clamped by plastic deformation of the c-shaped retaining rings provided with depressions for the bars.
- profile rods are used for such manufacturing processes.
- the method is used on strainer baskets where the bars are inserted on the inside rim of the retaining rings. Such an arrangement of the rods is chosen when the suspension is to pass through the slots from the inside to the outside (centrifugal mode of operation).
- bending forces are introduced from the outside at the butt ends, with the butt ends being supported on support rollers on the inside.
- the radius of curvature of the retaining rings is increased.
- the DE 10 2013 224528 B3 describes a solution in which the rods are used on the inner edge of the retaining rings and are fixed by forces acting radially from the outside on the retaining rings.
- the object of the invention is to reduce the production costs while improving the strength and increasing the service life of the screening device.
- the object was achieved in that at least two of the recesses assigned to a profile bar differ from one another in terms of their shape in such a way that there is a slight offset between them of the corresponding contact surface with the profile bar.
- the profile bars jam in these recesses.
- the offset is so small that it is still possible for the profile bars to be pushed in axially or pressed radially into these recesses.
- the result is a stable construction of the cylindrical screen basket and a stable position of the bar holders, so that further fixing of the profile bars in the recesses is usually not necessary.
- the offset is particularly effective with more than two rod holders if the direction of the offset is alternately reversed when viewed in the axial direction.
- the different recesses can be efficiently cut out of the rod holders by means of laser, wire, water jet cutting or the like.
- the rod holder Since the rod holder is already in the form of a ring and is generally designed in one piece, manufacture is simplified considerably. In addition to an exact cylindrical shape, this results in a high degree of accuracy in the recesses and thus also in the screen openings.
- Laser cutting or wire EDM results in slight deviations in shape, so that a particularly simple manufacturing process consists in cutting out the recesses using a laser or eroding wire traveling along the inside or outside of the respective rod holder and starting the cut of at least two rod holders of the screen cylinder offset to one another is arranged.
- the radial force is applied directly to the rod holders.
- the radial force acts on the profile rods and, via these, indirectly on the rod holders.
- the inside of the same should not be exposed to any supporting or bending forces during the radial force effect.
- Production is particularly simple if the radial force is applied via a plurality of stamps acting radially from the outside.
- stamps should preferably be distributed at equal distances over the circumference of the screen cylinder.
- the pressing surface of the stamp pointing in the pressing direction, ie toward the central axis of the screening device should be concave, with this pressing surface advantageously being formed perpendicularly to the cylinder axis by a circular section whose radius corresponds to the outer radius of the finished, cylindrical screening device. This makes it possible to distribute the forces increasingly more evenly on the radial outside of the rod holders during pressing. In addition to an even change in shape, this protects the rod holders.
- the stamps should be guided in a radially movable manner and/or fixed axially to the cylinder axis, at least during the radial action of force.
- the rod holders 3 are produced here as one-piece rings by means of laser cutting, for example, with the diameter being slightly larger than that of the final screen basket. This is the basis for a high dimensional accuracy of the screen basket.
- the screen basket prefabricated in this way consists of profile bars 1 running parallel to the cylinder axis 2 , which are held by a plurality of bar holders 3 which are spaced apart axially and run perpendicularly to the cylinder axis 2 .
- the screen openings of the screen basket are formed by the slots of adjacent profile bars 1.
- slits often have a width between 0.05 and 2 mm.
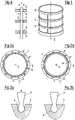
- the respective axially adjacent recesses 4 of a profile bar 1 differ from each other in terms of their shape in such a way that there is a slight offset of the corresponding contact surface 6 with the profile bar 1 in Circumferential direction 7 results. Although this makes it somewhat more difficult to insert the profiled bars 1 into the recesses 4, it simplifies the fixing of the profiled bars 1 considerably.
- the offset can be deliberately generated by means of the laser.
- a permanent form fit between the profiled bars 1 and the recesses 4 can be produced by means of forces acting radially from the outside.
- Figure 2b shows the other case, in which the recesses 4 are present on the outside of the rod holder and the radial force acts on the profile rods 1 and thus only indirectly on the rod holder 3.
- the radial force is in accordance with the figures 2a +b realized via several punches 5 distributed radially evenly over the cylinder circumference, which are directed radially from the outside onto the rod holder 3 or profile rods 1 and in particular onto the cylinder axis 2 of the screen basket.
- the pressing surface of all stamps 5 pointing in the pressing direction is formed by a circular segment whose radius corresponds to the outer radius of the screening device after the pressing process. Since the outer radius of the screening device formed by the bar holders 3 or profiled bars 1 is slightly larger before the pressing process than afterwards, there is a small amount of play between the bar holders 3 or profiled bars 1 and the pressing surface in the middle part of the punch 5 at the beginning of the pressing process. This play can be accepted at the beginning of pressing and the associated lower pressing forces and decreases as pressing progresses.
- the stamps 5 are guided axially and radially in guide grooves.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Paper (AREA)
- Photoreceptors In Electrophotography (AREA)
- Glass Compositions (AREA)
- Lubrication Of Internal Combustion Engines (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung einer zylindrischen Siebvorrichtung mit einer Vielzahl von Profilstäben, bei der mehrere ringförmige, senkrecht zur Zylinderachse verlaufende und voneinander beabstandete Stabhalter an der Innen- oder Außenseite mit randoffenen Aussparungen versehen sind, deren Form den Stabfüßen der Profilstäbe im Wesentlichen komplementär entspricht und die geringfügig größer als die Stabfüße sind und bei der die Profilstäbe parallel zueinander und parallel zur Zylinderachse in die Aussparungen eingesetzt werden.
- Ein bekanntes Beispiel für den Einsatz von zylindrischen Siebvorrichtungen, die nach dem Verfahren dieser Art herstellbar sind, ist das Sortieren von Faserstoffsuspensionen, wie es in Drucksortierern der papiererzeugenden Industrie durchgeführt wird.
- Dabei sollen die in der Suspension enthaltenen Fasern durch das Sieb hindurch treten, während die nicht gewünschten festen Bestandteile an dem Spalt abgewiesen und aus der Siebvorrichtung wieder herausgeleitet werden.
- Dadurch, dass die Öffnungen eine im Wesentlichen längliche Form haben, also Schlitze oder Spalten sind, werden faserige Teilchen leichter durchgelassen als die kubischen, auch wenn beide Arten in ähnlicher Größenordnung vorliegen sollten.
- Mit einer derartigen Sortiertechnologie ist daher ein sehr guter Ausscheidungseffekt von nicht faserigen Störstoffen aus Faserstoffsuspensionen möglich.
- Denkbar ist auch ein Einsatz zur Trennung unterschiedlicher Faserbestandteile, der sogenannten Faserfraktioriierung. Voraussetzung ist allerdings eine hohe Präzision der Schlitzform auf der ganzen Siebfläche.
- Ein mögliches Verfahren, um solche Siebkörbe herzustellen, zeigt die
DE 10 2006 007 660 A1 , bei der die Profilstäbe durch plastisches Verformen der mit Vertiefungen für die Stäbe vorgesehenen c-förmigen Halteringe eingeklemmt werden. Hierzu werden für derartige Herstellungsverfahren besonders geeignete Profilstäbe verwendet. Mit Hilfe dieses Verfahrens gelang es, die Herstellung wesentlich zu verbilligen. Das Verfahren wird bei Siebkörben verwendet, bei denen die Stäbe am Innenrand der Halteringe eingesetzt werden. Eine solche Anordnung der Stäbe wird gewählt, wenn die Suspension von innen nach außen die Schlitze passieren soll (zentrifugale Fahrweise). - Zur Umformung der Halteringe werden an den Stoßenden von außen Biegekräfte eingeleitet, wobei sich die Stoßenden auf der Innenseite auf Stützwalzen abstützen.
- Ein alternatives Verfahren, um solche Siebkörbe herzustellen, zeigt die
DE 44 35 538 A1 . Dieses Verfahren wird bei Siebkörben verwendet, bei denen die Stäbe am Außenrand der Halteringe eingesetzt werden. Eine solche Anordnung der Stäbe wird gewählt, wenn die Suspension von außen nach innen die Schlitze passieren soll (zentripetale Fahrweise). - Zur Fixierung der Profilstäbe wird dabei der Krümmungsradius der Halteringe vergrößert.
- Die
DE 10 2013 224528 B3 beschreibt eine Lösung, bei der die Stäbe am Innenrand der Halteringe eingesetzt und über radial von außen auf die Halteringe einwirkende Kräfte fixiert werden. - Wichtig ist, dass die Dimensionen der Sieböffnungen mit sehr geringen Toleranzen eingehalten werden. Um sie von Verstopfungen frei zu halten, sind zumeist Räumer erforderlich, die in geringerem Abstand an der Siebfläche vorbei bewegt werden und die hydraulische Impulse erzeugen. Siebvorrichtungen für den Einsatz in Drucksortierern müssen daher sehr präzise gefertigt sein und hohen Belastungen standhalten.
- Die Aufgabe der Erfindung ist es den Herstellungsaufwand bei möglichst verbesserter Festigkeit und gesteigerter Lebensdauer der Siebvorrichtung zu vermindern.
- Erfindungsgemäß wurde die Aufgabe dadurch gelöst, dass sich zumindest zwei der jeweils einem Profilstab zugeordneten Aussparungen hinsichtlich ihrer Form derart voneinander unterscheiden, dass sich zwischen ihnen ein geringfügiger Versatz der entsprechenden Kontaktfläche mit dem Profilstab ergibt.
- Infolge des wenn auch geringen Versatzes der Aussparungen kommt es zum Verklemmen der Profilstäbe in diesen Aussparungen. Dabei ist der Versatz allerdings so gering, dass ein axiales Einschieben oder ein radiales Eindrücken der Profilstäbe in diese Aussparungen möglich bleibt.
- Nach dem Einführen aller Profilstäbe ergibt sich so eine stabile Konstruktion des zylindrischen Siebkorbes und eine stabile Läge der Stabhalter, so dass eine weitere Fixierung der Profilstäbe in den Aussparungen meist nicht erforderlich ist.
- Um die Verschränkung zwischen den Profilstäben und den Stabhaltern zu vervollkommnen, ist es vorteilhaft, wenn sich die jeweils axial benachbarten Aussparungen eines Profilstabes hinsichtlich ihrer Form derart voneinander unterscheiden, dass sich zwischen ihnen ein geringfügiger Versatz der entsprechenden Kontaktfläche mit dem Profilstab ergibt.
- Besonders wirksam ist der Versatz bei mehr als zwei Stabhaltern, wenn sich die Richtung des Versatzes in axialer Richtung betrachtet abwechselnd umgekehrt.
- Erfindungsgemäß lassen sich die unterschiedlichen Aussparungen mittels Laser-, Draht-, Wasserstrahlschneiden o.ä effizient aus den Stabhaltern heraustrennen.
- Da der Stabhalter bereits als Ring vorliegt und in der Regel einstückig ausgeführt ist, vereinfacht sich die Herstellung wesentlich. Neben einer exakten zylindrischen Form ergibt sich dadurch eine hohe Genauigkeit bei den Aussparungen und damit auch den Sieböffnungen.
- Beim Laserschneiden oder Drahterodieren ergeben sich geringfüge Formabweichungen, so dass ein besonders einfaches Herstellerfahren darin besteht, dass die Aussparungen mittels eines an der Innen- oder Außenseite des jeweiligen Stabhalters entlangfahrenden Lasers oder Erodierdrahtes herausgeschnitten werden und der Beginn des Schnitts zumindest zweier Stabhalter des Siebzylinders versetzt zueinander angeordnet ist.
- Soll die Kontaktfläche axial benachbarter Aussparungen der Profilstäbe versetzt sein, so kann dies besonders einfach dadurch erreicht werden, dass der Beginn des Schnitts der jeweils benachbarten Stabhalter des Siebzylinders versetzt zueinander angeordnet ist.
- Falls eine zusätzliche Fixierung der Profilstäbe in den Aussparungen erforderlich oder gewünscht ist, so kann über radial von außen einwirkende Kräfte ein dauerhafter Formschluss zwischen den Profilstäben und den Aussparungen erzeugt werden.
- Diese radialen Kräfte führen zu einer plastischen Verformung der Stabhalter im Bereich der Aussparung und über die Verengung der Aussparungen letztlich zur Klemmung der Profilstäbe in denselben.
- Sind dabei die die Aussparungen nur auf der Innenseite der Stabhalter vorhanden, so erfolgt die radiale Krafteinwirkung direkt auf die Stabhalter.
- Im anderen Fall, dass die Aussparungen nur auf der Außenseite der Stabhalter vorhanden sind, erfolgt die radiale Krafteinwirkung auf die Profilstäbe und über diese indirekt auf die Stabhalter.
- Zur Schonung der Stabhalter sollte die Innenseite derselben während der radialen Krafteinwirkung keinen Stütz- oder Biegekräften ausgesetzt werden.
- Besonders einfach gestaltet sich die Herstellung, wenn die radiale Krafteinwirkung über mehrere, radial von außen einwirkende Stempel erfolgt.
- Diese Stempel sollten vorzugsweise mit gleichem Abstand über den Umfang des Siebzylinders verteilt angeordnet sein. Des Weiteren sollte die, in Pressrichtung, d.h. zur Zentrumsachse der Siebvorrichtung weisende Pressfläche der Stempel konkav ausgebildet sein, wobei diese Pressfläche mit Vorteil senkrecht zur Zylinderachse von einem Kreisabschnitt gebildet wird, dessen Radius dem Außenradius der fertigen, zylindrischen Siebvorrichtung entspricht. Hierdurch gelingt es während des Pressens die Kräfte zunehmend gleichmäßiger auf die radiale Außenseite der Stabhalter zu verteilen. Neben einer gleichmäßigen Formveränderung schont dies die Stabhalter.
- Im Interesse einer exakten Führung sollten die Stempel zumindest während der radialen Krafteinwirkung radial beweglich geführt und/oder axial zur Zylinderachse fixiert sein.
- Nachfolgend soll die Erfindung an einem Ausführungsbeispiel näher erläutert werden. In der beigefügten Zeichnung zeigt:
-
Figur 1 : einen schematischen Längsschnitt durch einen zylindrischen Siebkorb; -
Figuren 2a +b: einen schematischen Querschnitt durch verschiedene Siebkörbe; -
Figuren 3a +b: die Aussparung 4 mit Profilstab 1 vor und nach der radialen Krafteinwirkung und -
Figur 4 : einen axialen Teilschnitt durch mehrere Stabhalter 3 mit Profilstab 1. - Die Stabhalter 3 werden als einstückige Ringe hier beispielhaft mittels Laserschneiden hergestellt, wobei der Durchmesser geringfügig größer als beim endgültigen Siebkorb ist. Dies ist die Grundlage für eine hohe Formgenauigkeit des Siebkorbes.
- Bei
Figur 1 und 2a besitzen die Stabhalter 3 auf der Innenseite und beiFigur 2b auf der Außenseite eine Vielzahl gleichmäßig verteilt angeordneter Aussparungen 4 für die Profilstäbe 1. Die Aussparungen 4 bieten gemäßFigur 3a ausreichend Spiel, so dass die Profilstäbe 1 problemlos axial durch diese geschoben werden können. - Im Ergebnis besteht der so vorgefertigte Siebkorb aus parallel zur Zylinderachse 2 verlaufenden Profilstäben 1, die über mehrere axial voneinander beabstandete und senkrecht zur Zylinderachse 2 verlaufende Stabhalter 3 gehalten werden.
- Die Sieböffnungen des Siebkorbes werden von den Schlitzen benachbarter Profilstäbe 1 gebildet. In der Praxis haben solche Schlitze oft eine Weite zwischen 0,05 und 2 mm.
- Um die Profilstäbe 1 in den Aussparungen 4 zu fixieren, unterscheiden sich, wie in
Figur 4 zu erkennen, die jeweils axial benachbarten Aussparungen 4 eines Profilstabes 1 hinsichtlich ihrer Form derart voneinander, dass sich zwischen ihnen ein geringfügiger Versatz der entsprechenden Kontaktfläche 6 mit dem Profilstab 1 in Umfangsrichtung 7 ergibt. Dies erschwert zwar etwas das Einführen der Profilstäbe 1 in die Aussparungen 4, vereinfacht aber andererseits die Fixierung der Profilstäbe 1 erheblich. - Gleiches lässt sich aber auch mit einem Versatz in radialer Richtung oder einer Mischung beider Richtungen erreichen.
- Der Versatz lässt sich einerseits mittels des Lasers bewusst erzeugen.
- Er ergibt sich auf einfache Weise aber auch dadurch, dass die Aussparungen 4 mittels eines an der Innen- oder Außenseite des jeweiligen Stabhalters 3 entlangfahrenden Lasers herausgeschnitten werden und der Beginn des Laserschnitts der jeweils benachbarten Stabhalter 3 bei der Montage des Siebzylinders versetzt zueinander angeordnet wird. Hierbei wird die Ungenauigkeit die sich beim üblichen Laserschneiden derzeit ergibt, bewusst ausgenutzt.
- Falls die Klemmung der Profilstäbe 1 in den Aussparungen 4 verstärkt werden soll, so kann über radial von außen einwirkende Kräfte ein dauerhafter Formschluss zwischen den Profilstäben 1 und den Aussparungen 4 erzeugt werden.
- Liegen die Aussparungen 4, wie bei
Figur 2a , auf der Innenseite der Stabhalter 3, dann erfolgt die radiale Krafteinwirkung direkt auf die Stabhalter 3. -
Figur 2 b zeigt den anderen Fall, bei dem die Aussparungen 4 auf der Außenseite der Stabhalter vorhanden sind und die radiale Krafteinwirkung auf die Profilstäbe 1 und somit nur indirekt auf die Stabhalter 3 erfolgt. - In beiden Fällen kommt es, da die Innenseite der Stabhalter 3 während der radialen Krafteinwirkung keinen Stütz- oder Biegekräften ausgesetzt ist, zu einer, wenn auch geringen Verringerung des Durchmessers der Stabhalter 3 sowie einer plastischen Verformung der Stabhalter 3 im Bereich der Aussparungen 4, in deren Folge der Raum zwischen Profilstab 1 und Stabhalter 3, wie in
Figur 3b dargestellt, geschlossen wird. - Wegen der Profilierung der Profilstäbe 1 sowie der komplementären Form wird so eine starke Klemmung der Stabfüße in der jeweiligen Aussparung 4 erreicht.
- Die radiale Krafteinwirkung wird dabei gemäß den
Figuren 2a +b über mehrere, radial gleichmäßig über den Zylinderumfang verteilt angeordnete Stempel 5 realisiert, die radial von außen auf die Stabhalter 3 bzw. Profilstäbe 1 und dabei insbesondere auf die Zylinderachse 2 des Siebkorbes gerichtet sind. Hierzu wird die, in Pressrichtung weisende Pressfläche aller Stempel 5 jeweils von einem Kreisabschnitt gebildet, dessen Radius dem Außenradius der Siebvorrichtung nach dem Pressvorgang entspricht. Da der von den Stabhaltern 3 bzw. Profilstäben 1 gebildete Außenradius der Siebvorrichtung vor dem Pressvorgang geringfügig größer als danach ist, besteht am Beginn des Pressvorgangs zwischen den Stabhaltern 3 bzw. Profilstäben 1 und der Pressfläche im mittleren Teil der Stempels 5 ein kleines Spiel. Dieses Spiel kann beim Beginn des Pressens und den damit verbundenen, geringeren Presskräften in Kauf genommen werden und vermindert sich mit fortschreitender Pressung. - Diese Umformung erfolgt sehr schonend und gleichmäßig, so dass es an den Stabhaltern 3 zu keiner Überbeanspruchung kommt
- Während der radialen Krafteinwirkung werden die Stempel 5 in Führungsnuten axial und radial geführt.
Claims (9)
- Verfahren zur Herstellung einer zylindrischen Siebvorrichtung mit einer Vielzahl von Profilstäben (1), bei der mehrere ringförmige, senkrecht zur Zylinderachse (2) verlaufende und voneinander beabstandete Stabhalter (3) an der Innen- oder Außenseite mit randoffenen Aussparungen (4) versehen sind, deren Form den Stabfüßen der Profilstäbe (1) im Wesentlichen komplementär entspricht und die geringfügig größer als die Stabfüße sind und bei der die Profilstäbe (1) parallel zueinander und parallel zur Zylinderachse (2) in die Aussparungen(4) eingesetzt werden, wobei die Aussparungen (4) mittels Laserschneiden, Drahterodieren o.ä. an der Innen- oder Außenseite des jeweiligen Stabhalters (3) herausgeschnitten werden, dadurch gekennzeichnet, dass der Beginn des Schnitts zumindest zweier Stabhalter (3) des Siebzylinders versetzt zueinander angeordnet ist, so dass sich zumindest zwei der jeweils einem Profilstab (1) zugeordneten Aussparungen (4) hinsichtlich ihrer Form derart voneinander unterscheiden, dass sich zwischen ihnen ein geringfügiger Versatz der entsprechenden Kontaktfläche (6) mit dem Profilstab (1) ergibt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Beginn des Schnitts der jeweils benachbarten Stabhalter (3) des Siebzylinders versetzt zueinander angeordnet ist, so dass sich die jeweils axial benachbarten Aussparungen (4) eines Profilstabes (1) hinsichtlich ihrer Form derart voneinander unterscheiden, dass sich zwischen ihnen ein geringfügiger Versatz der entsprechenden Kontaktfläche (6) mit dem Profilstab (1) ergibt.
- Verfahren zur Herstellung einer zylindrischen Siebvorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass über radial von außen einwirkende Kräfte ein dauerhafter Formschluss zwischen den Profilstäben (1) und den Aussparungen (4) erzeugt wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Innenseite der Stabhalter (3) während der radialen Krafteinwirkung keinen Stütz- oder Biegekräften ausgesetzt wird.
- Verfahren nach Anspruch 3 oder 4, dadurch gekennzeichnet, dass die radiale Krafteinwirkung über mehrere, radial von außen einwirkende Stempel (5) erfolgt.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Stempel (5) vorzugsweise mit gleichem Abstand über den Umfang des Siebzylinders verteilt angeordnet sind.
- Verfahren nach einem der Ansprüche 3 bis 6, dadurch gekennzeichnet, dass die Aussparungen (4) nur auf der Innenseite der Stabhalter (3) vorhanden sind und die radiale Krafteinwirkung auf die Stabhalter (3) erfolgt.
- Verfahren nach einem der Ansprüche 3 bis 6, dadurch gekennzeichnet, dass die Aussparungen (4) nur auf der Außenseite der Stabhalter (3) vorhanden sind und die radiale Krafteinwirkung auf die Profilstäbe (1) erfolgt.
- Verfahren nach einem der Ansprüche 5 bis 8, dadurch gekennzeichnet, dass die in Pressrichtung weisende Pressfläche der Stempel (5) senkrecht zur Zylinderachse (2) von einem Kreisabschnitt gebildet wird, dessen Radius dem Außenradius der fertigen Siebvorrichtung entspricht.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017129765.0A DE102017129765B3 (de) | 2017-12-13 | 2017-12-13 | Siebzylinder |
| PCT/EP2018/078316 WO2019115060A1 (de) | 2017-12-13 | 2018-10-17 | Siebzylinder |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3723916A1 EP3723916A1 (de) | 2020-10-21 |
| EP3723916B1 true EP3723916B1 (de) | 2022-12-07 |
Family
ID=63372293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18789112.2A Active EP3723916B1 (de) | 2017-12-13 | 2018-10-17 | Siebzylinder |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP3723916B1 (de) |
| DE (1) | DE102017129765B3 (de) |
| FI (1) | FI3723916T3 (de) |
| WO (1) | WO2019115060A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019107261B3 (de) * | 2019-03-21 | 2020-03-26 | Voith Patent Gmbh | Siebherstellverfahren |
| DE102019107693A1 (de) * | 2019-03-26 | 2020-10-01 | Voith Patent Gmbh | Drucksortierer |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4435538C2 (de) | 1994-10-05 | 1996-10-02 | Voith Gmbh J M | Verfahren zur Herstellung eines Flachsiebes |
| US6131743A (en) * | 1997-06-18 | 2000-10-17 | Hermann Finckh Maschinenfabrik Gmbh & Co. | Screen basket for fiber suspensions and method for the production thereof |
| DE102006007660A1 (de) | 2006-02-22 | 2007-08-23 | Voith Patent Gmbh | Verfahren zur Herstellung einer rotations-symmetrischen, insbesondere zylindrischen Siebvorrichtung |
| DE102013224528B3 (de) * | 2013-11-29 | 2014-07-24 | Voith Patent Gmbh | Siebherstellverfahren |
-
2017
- 2017-12-13 DE DE102017129765.0A patent/DE102017129765B3/de not_active Expired - Fee Related
-
2018
- 2018-10-17 EP EP18789112.2A patent/EP3723916B1/de active Active
- 2018-10-17 WO PCT/EP2018/078316 patent/WO2019115060A1/de not_active Ceased
- 2018-10-17 FI FIEP18789112.2T patent/FI3723916T3/fi active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3723916A1 (de) | 2020-10-21 |
| WO2019115060A1 (de) | 2019-06-20 |
| DE102017129765B3 (de) | 2018-09-20 |
| FI3723916T3 (fi) | 2023-03-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0316570A2 (de) | Siebkorb und Verfahren zu dessen Herstellung | |
| EP0837178B1 (de) | Verfahren zur Herstellung von Sieben sowie dadurch hergestelltes Sieb | |
| EP3149239A1 (de) | Sieb | |
| DE102006007660A1 (de) | Verfahren zur Herstellung einer rotations-symmetrischen, insbesondere zylindrischen Siebvorrichtung | |
| DE102013224528B3 (de) | Siebherstellverfahren | |
| DE102017129765B3 (de) | Siebzylinder | |
| EP3723915B1 (de) | Siebherstellverfahren | |
| DE102018101666B3 (de) | Siebzylinder | |
| EP4048450B1 (de) | Siebzylinder | |
| EP3143198B1 (de) | Verfahren zur herstellung einer siebvorrichtung | |
| DE102006008172A1 (de) | Verfahren zur Herstellung einer rotationssymmetrischen, insbesondere zylindrischen Siebvorrichtung | |
| DE69003953T2 (de) | Siebblech zum sieben von pulpe. | |
| EP3807019B1 (de) | Siebherstellverfahren für eine zylindrische siebvorrichtung und zylindrische siebvorrichtung | |
| EP3714099A1 (de) | Sieb | |
| WO2020193003A1 (de) | Drucksortierer, siebelement und verfahren zur herstellung eines siebelements | |
| DE4205675C2 (de) | Verfahren zur umformenden Herstellung form- und maßgenauer rotationssymmetrischer Hohlkörper aus massivem Halbzeug | |
| EP0549821B1 (de) | Verfahren zum Honen von Bohrungen und Honwerkzeug zur Durchführung des Verfahrens | |
| EP1291121A2 (de) | Befestigungsverfahren, Montagewerkzeug und Stützhebel für ein Schaltschloss eines Leistungsschalters, bzw. Lasttrennschalters | |
| EP3941648B1 (de) | Siebherstellverfahren | |
| DE19725737A1 (de) | Stabsiebkorb für Fasersuspensionen und Verfahren zu seiner Herstellung | |
| WO2017182327A1 (de) | Hydraulische dehnspanneinrichtung | |
| DE102006030892A1 (de) | Verfahren zur Herstellung von Sieben sowie dadurch hergestelltes Sieb | |
| DE102021118046A1 (de) | Vorrichtung und Verfahren zur Herstellung eines gerafften Materials | |
| WO2015090667A1 (de) | Siebzylinder | |
| WO2010121590A2 (de) | Umformverfahren und entsprechend umgeformtes bauteil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200713 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20220627 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R108 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: BURGER, RALF Inventor name: SCHAEDLER, MELANIE Inventor name: KAUER, INGO Inventor name: BRETTSCHNEIDER, WERNER |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1535984 Country of ref document: AT Kind code of ref document: T Effective date: 20221215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20221207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230307 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230308 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230410 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230407 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| 26N | No opposition filed |
Effective date: 20230908 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20231020 Year of fee payment: 6 Ref country code: AT Payment date: 20231020 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20231017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20231017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1535984 Country of ref document: AT Kind code of ref document: T Effective date: 20241017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20181017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20181017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221207 |