EP3415295B1 - Streuanlage - Google Patents
Streuanlage Download PDFInfo
- Publication number
- EP3415295B1 EP3415295B1 EP18160217.8A EP18160217A EP3415295B1 EP 3415295 B1 EP3415295 B1 EP 3415295B1 EP 18160217 A EP18160217 A EP 18160217A EP 3415295 B1 EP3415295 B1 EP 3415295B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- scattering
- spreading
- distribution
- mat
- roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/08—Moulding or pressing
- B27N3/10—Moulding of mats
- B27N3/14—Distributing or orienting the particles or fibres
- B27N3/146—Controlling mat weight distribution
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N1/00—Pretreatment of moulding material
- B27N1/02—Mixing the material with binding agent
- B27N1/029—Feeding; Proportioning; Controlling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/30—Feeding material to presses
- B30B15/302—Feeding material in particulate or plastic state to moulding presses
- B30B15/308—Feeding material in particulate or plastic state to moulding presses in a continuous manner, e.g. for roller presses, screw extrusion presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B5/00—Presses characterised by the use of pressing means other than those mentioned in the preceding groups
- B30B5/04—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band
- B30B5/06—Presses characterised by the use of pressing means other than those mentioned in the preceding groups wherein the pressing means is in the form of an endless band co-operating with another endless band
Definitions
- the invention relates to a spreader for producing grit mats from grit, in particular wood fibers or wood shavings, in the course of the manufacture of wood-based panels or similar panels, for.
- the spreading material is preferably wood fibers or wood chips. Wood fibers mean in particular fibers for MDF or HDF boards.
- the chips can be common wood chips or OSB chips for Oriented Strand Board. It is usually glue-coated grit that z.
- B. is initially provided in a grit bunker arranged above the spreading belt conveyor. It is possible that the spreading material is sprinkled directly from the bunker onto the spreading belt conveyor.
- a spreading head is preferably arranged below the spreading material bunker and above the spreading belt conveyor.
- B. can be designed as a scattering roller mill.
- a chute can be arranged between the spreading hopper and the spreading head.
- a leveling device can be arranged downstream of the spreading head.
- Such a spreading system is usually part of a system for the production of wood-based panels, for. B. fiberboard or chipboard.
- the spreading system is then preferably a press, e.g. B. a continuously operating press or a clock press, in which the grit mats produced on the spreading belt conveyor are pressed under pressure and heat to wood-based panels or the like.
- Scattering systems and systems for producing wood-based panels are known from the prior art in a wide variety of embodiments. There is always a need to produce high-quality wood-based panels, which can relate, inter alia, to the transverse tensile strength of the panel and / or to a specific density distribution and / or homogeneity of the panel. It is generally known that the quality of the grit mat produced has a significant influence on the quality of the wood-based panel produced. So you are in the prior art for. B. strives to produce grit mats with uniform spreading.
- the DE 101 22 972 B4 a generic spreader of the type described above, with a grit bunker and with a spreader roller arranged below the grit bunker, with which the grit is scattered onto the spreading belt conveyor.
- the spreading roller mill is then followed by a leveling device for leveling the material to be spread, with the production of a uniform density distribution.
- This leveling device preferably has two roller duos, each with a throwing roller and a distributor roller.
- One or more smoothing rollers are arranged after these two roller duos.
- the throwing rollers can be designed as spiked rollers.
- the smoothing rollers can also be designed as spiked rollers.
- the distributor rollers are preferably designed as paddle rollers.
- a screw conveyor device for filling the bunker in the area of the discharge opening for varying the discharge position has a discharge insert which can be displaced along the longitudinal direction of the screw, this discharge insert being able to be remotely adjustable.
- a feed chute is generally provided between the conveyor screw device and the spreading material bunker, in which a pendulum chute can be provided which can oscillate along the transverse direction of the bunker and consequently along the mat width.
- side boundary walls are optionally provided in the area of the spreading belt conveyor and consequently in the area of the mat which is already scattered on the spreading belt conveyor and which laterally limit the spreading material mat.
- Such side boundary walls can be (manually) adjustable transversely to the conveying direction against the side mat edges.
- the density distributions or basis weight distributions of the pressed wood-based panels were generally analyzed in practice by cutting and analyzing samples (in the laboratory). It was then possible to vary the position of the side boundary walls in order to influence the density distribution / basis weight distribution in the area of the plate edges.
- a spreading system in which a compacting device is arranged between the spreading head and the press in order to compact the compacted material mat on its narrow sides transversely to the direction of production.
- a trimming device can be provided beforehand.
- the compression device can be a rotating wheel, baffles or an endless rotating compression belt.
- the spreading systems used in practice of the type described above, in which in the area of the spreading belt conveyor z. B. side walls are provided, have proven to be excellent in practice, but they are capable of further development. This is where the invention comes in.
- the invention has for its object to provide a spreading system of the type described above, with which grit mats for the production of high-quality wood-based panels or similar panels with excellent density distribution can be produced.
- the invention which is defined in claims 1 and 9, teaches in a generic spreading system of the type described at the outset that both side boundary walls are adjustable with actuators, that at least one measuring device is arranged downstream of the side boundary walls, with which the spreading distribution over the Mat width can be measured, the actuators for positioning the side boundary walls being controllable or regulatable with a control or regulating device as a function of the scatter distributions measured with the measuring device.
- the invention is based on the knowledge that the quality of the scatter distribution over the mat width has a considerable influence on the quality of the pressed plates. Furthermore, the invention is based on the knowledge that, when spreading spreading material mats, inhomogeneities in particular can occur across the width of the mat, and in practice in particular in such a way that the spreading distribution in the area of the mat edges deviates from the spreading distribution in the area of the center of the mat. Scattering distribution in the context of the invention means the distribution of the basis weight and consequently the basis weight profile over the mat width. So arise in practice z. B. grit mats, where there is over or under scatter in the edge area.
- Such an inhomogeneous scatter distribution (especially in the area of the mat edges) is now counteracted with the help of an automated adjustment of the side boundary walls.
- a measuring device is integrated in the spreading system (or in the area of the downstream press) with which the spreading distribution can be measured over the width of the mat, so that the side boundary walls can then be positioned via actuators depending on the measurement results, so that depending on the spreading distribution pressure is exerted on the mat edges to different degrees, with the aim of achieving a desired spreading distribution, e.g. B. to set a over the wide homogeneous scatter distribution.
- the actuator or actuators for positioning one or both side boundary walls are preferably integrated in a closed control circuit and consequently connected to a control device, so that the positioning can be controlled as a function of an actual spread distribution measured with the measuring device for setting a target spread distribution
- the side boundary walls can have their front ends in the conveying direction be attached to at least one articulation point and the actuator can, for. B. on the rear end of the side boundary wall in the conveying direction (or also on a point between the front pivot point and the rear side boundary wall).
- the drive can also work as a rotary drive on the articulation point.
- a simple, variable adjustment by means of the actuators essential to the invention can be achieved by a simple pivoting movement of the side boundary wall.
- the side boundary walls are not pivoted about a pivot point as rigid walls, but z. B. elastically deformed to achieve the desired position.
- the described pivoting about an axis comes into consideration, which is perpendicular to the mat surface or perpendicular to the scatter belt conveyor and is therefore generally oriented vertically.
- the side boundary walls are held on a (fixed) support frame, this support frame z. B has two side parts arranged to the side of the spreading belt conveyor.
- the side boundary walls are now pivotally attached to this support frame.
- there is the possibility of connecting at least one guide web to the side boundary wall (or to each side boundary wall in each case), for. B. articulated to connect a guide web to the side boundary wall, this guide web z. B. can be performed on a side part of the support frame. In such a case, the actuator can work on the guide bar.
- the actuators can be electromotive, hydraulic or pneumatic. Further possible details of an embodiment with adjustable side boundary walls are described in the description of the figures.
- the leveling device has modified distributor rollers which not only ensure that the spreading material mat is mixed (e.g. for removing local spreading mounds or the like), as in the prior art, but which specifically influence the spreading distribution (in particular the basis weight distribution) over the width of the mat , It is thus provided that the leveling device has two distributor rollers with which the distribution of the spreading material of the mat which has already been spread can be manipulated, in that the distributor rollers specifically transport material either from the inside to the outside or from the outside to the inside. If the two rollers z. B. are driven with an identical rotational speed, these effects cancel each other out, so that there is no significant change in the scatter distribution. However, if the rollers are operated at different speeds, the spreading of the spread over the width can be influenced in a very variable manner.
- the distributor rollers are particularly preferably designed in a generally known manner as paddle rollers, that is to say the distributor rollers are designed as radially projecting blades distributed over the roller width and the roller circumference, which blades are set at a predetermined angle of attack relative to the conveying direction of the spreading belt conveyor.
- paddle rollers are in a leveling device such. B. from the DE 101 22 972 B4 known.
- these distributor rollers are now optionally modified such that the blades of one distributor roller or each of the two distributor rollers in the two mentioned Roll areas (which can be, for example, the roll halves) are set in opposite directions.
- the modified vane rollers are designed with the "center-edge asymmetry" described, so that they either spread the material in the manner described Move the center of the roller to the edge of the roller or from the edge of the roller to the center of the roller.
- the blades distributed over the roller width are offset relative to one another in relation to the circumference in such a way that they lie on a curved blade curve extending along the roller width, which ensures the described distribution effect.
- the blade rollers can have a roller body with radially projecting blades distributed over the width of the roller.
- ring disks with the radially projecting blades can be fastened on the roller body of the distributor rollers, wherein the ring disks can be arranged at a predetermined distance over the roller width and with a predetermined angle of rotation offset of the blades over the circumference of the roller.
- the vane rollers can consequently be designed as ring disk rollers.
- the leveling device preferably has not only the (two) distribution rollers, but also at least two throwing rollers, each of the two distribution rollers being assigned a throwing roller.
- the leveling device consequently preferably has two roller duos, each consisting of a throwing roller and a distributor roller.
- the throwing rollers can be used as spiked rollers or the like. Particularly preferably, these are spiked rollers, the spines of which have a predetermined width of at least 5 mm, e.g. B have 10 mm or more, so that the grit is thrown from the grit mat into the respectively assigned distributor roller with the aid of the relatively wide spikes. Because in a preferred embodiment, the distributor rollers are arranged higher than the throwing rollers by a predetermined amount.
- the throwing rollers are therefore immersed in the spreading material mat and throw the spreading material onto the distributor roller.
- the distributor rollers dip into the grit mat only to a relatively small extent or, if appropriate, also rotate above the grit mat without dipping into the grit. This also depends on the thickness of the grit mat.
- the described distributor rollers which are operated in the course of operating the system with different distributor directions, so that one distributor roller conveys the spreading material from the inside to the outside and the other distribution roller conveys the spreading material from the outside to the inside.
- This can be constructively z. B. realize that the distribution directions of the first distributor roller and the distribution directions of the second distributor roller are oriented opposite to each other and that these two distributor rollers are then driven in the same direction of rotation. If the direction of rotation is identical, these two distributor rollers then have different distributor directions due to the different construction.
- the distribution directions of the first distributor roller and the distribution directions of the second distributor roller are oriented in the same direction and in this case the distributor rollers are then driven in opposite directions of rotation during operation, so that the described effect is also achieved ,
- the disclosure proposes that at least one measuring device is arranged downstream of the leveling device.
- This can be the measuring device already mentioned in connection with the side boundary walls.
- the spreading distribution e.g. the basis weight profile or the density profile of the spreading material mat
- the rotational speeds of the distributor roller and in particular the difference in the rotational speeds of the two distributor rollers with a control or regulating device as a function of those with the measuring device measured scatter distributions is adjustable or are adjustable. It is therefore possible to operate directly during the operation of the plant and consequently during the manufacture of
- Wood-based panels measure the spreading distribution of the spreading material before it enters the press and, based on the measurement result, influence the spreading distribution of the spreading material mat in order to produce optimum plate quality.
- the measuring device can particularly preferably be designed as a basis weight measuring device.
- a density measuring device can also be used.
- This can also be done with the help of a measuring device, which is arranged downstream of the press, e.g. B. is a downstream press.
- the leveling device can be controlled and / or regulated depending on the measurement result of the measuring device arranged behind the press.
- the side boundary walls described act particularly particularly on the outermost edge regions of the spreading material mat, so that different effects can be achieved with these two measures.
- the invention relates not only to the spreading system described, but also to a method according to claim 9 for producing spreading material mats from spreading material, in particular wood fibers or wood chips, with a spreading system of the type described.
- This method is characterized in that the spreading material distribution also extends over the mat width measured by a measuring device and the position of the side boundary walls is controlled or regulated as a function of the measured scatter distribution.
- an additional influencing of the spreading material distribution can then be realized via the leveling device described and / or via the pendulum chute.
- the basis weight of the grit mat is particularly preferably measured over the mat width.
- the disclosure also relates to a press system for producing wood-based panels or similar panels, specifically with a spreading system of the type described and with a press downstream of the spreading system for pressing the spreading material mat to form a plate, for. B. wood-based panel.
- the press it may particularly preferably be a continuously operating press, e.g. B. act in the embodiment as a double belt press.
- a spreader for producing grit mats from grit, in particular wood fibers or wood chips, in the course of the production of wood-based panels, for. B. fibreboard or chipboard.
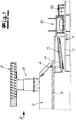
- the spreading system has a spreading material bunker 2 which is filled with (glued) spreading material, this glued spreading material then being sprinkled from the spreading material bunker 2 onto the spreading belt conveyor 1 to form the spreading material mat.
- the grit hopper can use a bottom conveyor belt 3 and have a discharge roller front 4. From the grit bunker, the grit can either be directly on the grit conveyor 1 or initially on an in Fig.
- Spreading roller line 5 shown are scattered, which is also referred to as a spreading head and which consists of a plurality of spreader rollers arranged one behind the other.
- a drop chute 6 can be arranged between the spreading hopper 2 and the spreading roller train 5, in which opening rollers may be provided.
- a screw device or screw conveyor device 7 can be provided above the grit bunker, via which the glued grit is introduced (e.g. through a filling shaft 8) into the grit bunker 2.
- a pendulum chute 9 can be provided, the z. B. is arranged within a filling shaft 8.
- This pendulum chute 9 can be adjustable transversely to the conveying direction F of the spreading belt conveyor, for. B. commute so that the spreading material is distributed over the bunker width, the bunker width being oriented transversely and preferably perpendicularly to the conveying direction F of the spreading belt conveyor 1.
- the grit from the grit bunker 2 is sprinkled onto the grit conveyor 1 to form a grit mat.
- the spreading system then also (optionally) has a leveling device 10, which is arranged downstream of the spreading roller train 5 in the exemplary embodiment.
- This leveling device 10 serves to even out the spreading distribution of the spreading material mat on the spreading belt conveyor 1.
- the leveling device 10 has at least two rotatingly driven distributor rollers 11a, 11b, each of which has distributor tools 12 distributed over the roller width and the roller circumference.
- the leveling device 10 has additional throwing rollers 13, specifically in such a way that two roller duos are realized, each consisting of a throwing roller 13 and a distributor roller 11a, 11b are assembled.
- one or more smoothing rollers 14 can then be arranged after these two roller duos.
- the throwing rollers 13 are preferably designed as spiked rollers with spikes distributed over the width of the rollers and distributed over the circumference of the rollers, the spikes (transversely to the conveying direction) having a relatively large width of z. B. have at least 5 mm, preferably at least 10 mm, so that the grit is thrown from the grit mat with the help of the rotating driven spiked rollers 13 in the region of the distributor rollers 11a, 11b. Because it is within the scope of the invention that the distributor rollers 11a, 11b are each arranged a predetermined amount higher than the respectively assigned throwing roller 13.
- the throwing rollers 13 dip relatively deep into the spreading material mat and throw the spreading material into the area of the distributor rollers 11a, 11b, which themselves immerse only to a lesser extent in the spreading material mat than the throwing rollers or even rotate above the spreading material mat.
- a possible configuration of the leveling device, in particular of the distributor rollers 11a, b, will be discussed below.
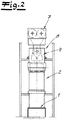
- the side boundary walls 16 which are arranged on the spreading belt conveyor 1 above the spreading belt, these side boundary walls 16 laterally limiting the spreading material mat and being adjustable transversely to the conveying direction F of the spreading belt conveyor 1 against the lateral mat edges (cf. Fig. 6 ).
- the two side boundary walls 16 are adjustable with actuators 17. So that a variable adjustment of the side boundary walls 16 against the mat edges is possible, in an automated manner.
- the side boundary walls 16 are followed by a measuring device, not shown, with which the scatter distribution is measurable over the mat width. Scattering distribution means, within the scope of the invention, the basis weight profile over the mat width.
- each side boundary wall 16 is fastened at its front end in the conveying direction F to at least one articulation point, and the actuator 17 works on the rear end of the side boundary wall 16 in the conveying direction.
- the side boundary walls 16 are adjustable, namely pivotally fastened to a support frame 20 which has two side parts 21 arranged on the side of the spreading belt conveyor 1, so that the side boundary walls 16 are pivotably attached to these side parts 21, specifically pivotably about the vertical axis of rotation 22.
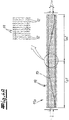
- the distributor rollers 11a, 11b are designed as paddle rollers. They have, as distributor tools 12, radially projecting blades 12 which are distributed over the roller width and the roller circumference and are (in each case) set at a predetermined angle of attack relative to the conveying direction of the spreading belt conveyor 1.
- Each of the two distributor rollers 11a, 11b each have two roller regions a1, a2 or b1, b2 (namely roller halves) arranged next to one another, with oppositely oriented distributor tools 12 and, as a result, oppositely oriented distributor directions, so that depending on the direction of rotation of the roller, this Spreading material is distributed either to the center of the roller or to the edge of the roller.
- first distributor roller 11a and the second distributor roller 11b are designed differently, so that they have oppositely oriented distribution directions with the same direction of rotation.
- first distribution roller 11a conveys the material e.g. B. from the outside in
- second distribution roller 11b distributes the material from the inside out.
- speed of rotation / speed these different distribution effects cancel each other out, so that there is no redistribution of the material from outside to inside or inside to outside.
- the distributor rollers 11a, 11b can be designed as disk rollers, each of which has a roller body and a plurality of annular disks 19 which are arranged on the roller body 18 and are distributed over the roller width and spaced apart, each of which has a plurality Have blades distributed over the circumference, the annular disks 19 distributed over the roller width preferably being arranged over the roller circumference with a predetermined rotational angle offset.
- the leveling device 10 as a function of the measured scatter distribution, in particular by adjusting the rotational speeds of the distributor rollers 11a, 11b and in particular the difference in the rotational speeds.
- the spreading system described is, moreover, preferably part of a press system which, on the one hand, the spreading system described and, on the other hand, a press downstream of the spreading system, for. B. has a continuously operating press.
- This press is not shown in the figures. It is then optionally possible for a pre-press to be arranged between the spreading system and the press, which can also be designed as a continuously operating pre-press.
- a pre-press to be arranged between the spreading system and the press, which can also be designed as a continuously operating pre-press.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Mechanical Engineering (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
Description
- Die Erfindung betrifft eine Streuanlage zum Erzeugen von Streugutmatten aus Streugut, insbesondere Holzfasern oder Holzspänen, im Zuge der Herstellung von Holzwerkstoffplatten oder dergleichen Platten, z. B. Faserplatten oder Spanplatten, mit einem Streubandförderer, auf den das Streugut unter Bildung der Streugutmatte aufgestreut wird, wobei an dem Streubandförderer (oberhalb des Streubandes) Seitenbegrenzungswände angeordnet sind, welche die Streugutmatte seitlich begrenzen und quer zur Förderrichtung des Streubandförderers gegen die seitlichen Mattenkanten anstellbar sind. Bei dem Streugut handelt es sich bevorzugt um Holzfasern oder Holzspäne. Holzfasern meint insbesondere Fasern für MDF- oder HDF-Platten. Bei den Spänen kann es sich um übliche Holzspäne oder auch OSB-Späne für Oriented Strand Board handeln. Dabei handelt es sich in der Regel um beleimtes Streugut, das z. B. zunächst in einem oberhalb des Streubandförderers angeordneten Streugutbunker zur Verfügung gestellt wird. Es besteht die Möglichkeit, dass das Streugut direkt aus dem Bunker auf den Streubandförderer aufgestreut wird. Bevorzugt ist unterhalb des Streugutbunkers und oberhalb des Streubandförderers ein Streukopf angeordnet, der z. B. als Streuwalzenstraße ausgebildet sein kann. Zwischen Streugutbunker und Streukopf kann ein Fallschacht angeordnet sein. Dem Streukopf kann eine Egalisiereinrichtung nachgeordnet sein.
- Eine solche Streuanlage ist in der Regel Bestandteil einer Anlage zur Herstellung von Holzwerkstoffplatten, z. B. Faserplatten oder Spanplatten. Der Streuanlage ist dann bevorzugt eine Presse, z. B. eine kontinuierlich arbeitende Presse oder eine Taktpresse, nachgeordnet, in welcher die auf dem Streubandförderer erzeugten Streugutmatten unter Anwendung von Druck und Wärme zu Holzwerkstoffplatten oder dergleichen verpresst werden.
- Streuanlagen und Anlagen zur Herstellung von Holzwerkstoffplatten sind aus dem Stand der Technik in unterschiedlichsten Ausführungsformen bekannt. Dabei besteht stets das Bedürfnis, Holzwerkstoffplatten mit hoher Qualität herzustellen, was sich unter anderem auf die Querzugfestigkeit der Platte und/oder auf eine bestimmte Dichteverteilung und/oder Homogenität der Platte beziehen kann. Dabei ist es grundsätzlich bekannt, dass die Qualität der erzeugten Streugutmatte einen wesentlichen Einfluss auf die Qualität der hergestellten Holzwerkstoffplatte hat. So ist man im Stand der Technik z. B. bestrebt, Streugutmatten mit gleichmäßiger Streuverteilung herzustellen.
- Vor diesem Hintergrund beschreibt die
DE 101 22 972 B4 eine gattungsgemäße Streuanlage der eingangs beschriebenen Art, mit einem Streugutbunker und mit einer unterhalb des Streugutbunkers angeordneten Streuwalzenstraße, mit der das Streugut auf den Streubandförderer aufgestreut wird. Der Streuwalzenstraße ist dann eine Egalisiereinrichtung zum Egalisieren des Streugutes nachgeordnet, und zwar unter Erzeugung einer gleichmäßigen Dichteverteilung. Diese Egalisiereinrichtung weist bevorzugt zwei Walzenduos mit jeweils einer Wurfwalze und einer Verteilerwalze auf. Diesen beiden Walzenduos sind eine oder mehrere Glättwalzen nachgeordnet. Die Wurfwalzen können als Stachelwalzen ausgebildet sein. Auch die Glättwalzen können als Stachelwalzen ausgebildet sein. Die Verteilerwalzen sind bei dieser Ausführungsform bevorzugt als Schaufelwalzen ausgebildet. - Alternativ wird in der
DE 10 2006 030 122 B4 vorgeschlagen, den unterhalb des Streugutbunkers angeordneten Fallschacht mit Luftführungseinrichtungen auszurüsten, um die Streuverteilung über die Streubreite bereits im Fallschacht und folglich oberhalb des Streubandförderers beeinflussen zu können. So sollen sich Streugutmatten mit über die Streugutbreite gleichmäßiger Dichteverteilung erzeugen lassen. Es besteht dann die Möglichkeit, die Streuverteilung vor dem Verpressen zu analysieren, z. B. mit Strahlungsmessvorrichtungen, so dass gegebenenfalls mit einem echten Regelkreis gearbeitet werden kann (vgl.DE 10 2006 030 122 B4 ). - Alternativ wird in der
DE 10 2007 042 666 B3 beschrieben, gezielt auf die Befüllung des Streugutbunkers Einfluss zu nehmen, indem eine Förderschneckenvorrichtung zur Befüllung des Bunkers im Bereich der Abwurföffnung zur Variation der Abwurfposition einen entlang der Schneckenlängsrichtung verschiebbaren Abwurfeinsatz aufweist, wobei dieser Abwurfeinsatz fernverstellbar sein kann. Zwischen Förderschneckenvorrichtung und Streugutbunker ist in der Regel ein Füllschacht vorgesehen, in welchem eine Pendelschurre vorgesehen sein kann, die entlang der Bunkerquerrichtung und folglich entlang der Mattenbreite pendeln kann. - Vorrichtungen zur Messung der Dichte oder insbesondere auch des Flächengewichtes von Streugutmatten oder von verpressten Holzwerkstoffplatten sind im Übrigen aus der Praxis bekannt. Sie werden z. B. auch in der
DE 10 2007 022 578 A1 beschrieben und können mit einem oder mehreren traversierenden Strahlungsmessköpfen arbeiten. - Bei den aus der Praxis bekannten Streuanlagen sind im Übrigen optional im Bereich des Streubandförderers und folglich im Bereich der bereits auf dem Streubandförderer aufgestreuten Matte Seitenbegrenzungswände vorgesehen, welche die Streugutmatte seitlich begrenzen. Solche Seitenbegrenzungswände können (manuell) quer zur Förderrichtung gegen die seitlichen Mattenkanten anstellbar sein. Dazu wurden dann in der Praxis in der Regel die Dichteverteilungen bzw. Flächengewichtsverteilungen der verpressten Holzwerkstoffplatten analysiert, indem Proben geschnitten und (im Labor) analysiert wurden. Es bestand dann die Möglichkeit, die Position der Seitenbegrenzungswände zur Beeinflussung der Dichteverteilung/Flächengewichtsverteilung im Bereich der Plattenkanten zu variieren.
- In ähnlicher Weise wird in der
DE 10 2011 076 655 A1 , die den Oberbegriff des Anspruchs 1 offenbart, eine Streuanlage beschrieben, bei welcher zwischen Streukopf und Presse eine Verdichtungsvorrichtung angeordnet ist, um die Pressgutmatte an ihren Schmalseiten quer zur Produktionsrichtung zu verdichten. Zuvor kann eine Besäumvorrichtung vorgesehen sein. Bei der Verdichtungsvorrichtung kann es sich um ein umlaufendes Rad, um Leitbleche oder ein endlos umlaufendes Verdichtungsband handeln.
Die in der Praxis eingesetzten Streuanlagen der eingangs beschriebenen Art, bei denen im Bereich des Streubandförderers z. B. Seitenbegrenzungswände vorgesehen sind, haben sich in der Praxis hervorragend bewährt, sie sind jedoch weiterentwicklungsfähig. Hier setzt die Erfindung ein.
Der Erfindung liegt die Aufgabe zugrunde, eine Streuanlage der eingangs beschriebenen Art zu schaffen, mit der sich Streugutmatten für die Herstellung hochwertiger Holzwerkstoffplatten oder dergleichen Platten mit hervorragender Dichteverteilung herstellen lassen. - Zur Lösung dieser Aufgabe lehrt die Erfindung, die in den Ansprüchen 1 und 9 definiert ist, bei einer gattungsgemäßen Streuanlage der eingangs beschriebenen Art, dass beide Seitenbegrenzungswände mit Stellantrieben verstellbar sind, dass den Seitenbegrenzungswänden zumindest eine Messeinrichtung nachgeordnet ist, mit der die Streuverteilung über die Mattenbreite messbar ist, wobei die Stellantriebe zur Positionierung der Seitenbegrenzungswände mit eine Steuer- oder Regeleinrichtung in Abhängigkeit von den mit der Messeinrichtung gemessenen Streuverteilungen steuerbar oder regelbar sind.
- Die Erfindung geht dabei von der Erkenntnis aus, dass die Qualität der Streuverteilung über die Mattenbreite einen erheblichen Einfluss auf die Qualität der verpressten Platten hat. Weiter geht die Erfindung von der Erkenntnis aus, dass es beim Streuen von Streugutmatten insbesondere zu Inhomogenitäten über die Mattenbreite kommen kann und zwar in der Praxis insbesondere derart, dass die Streuverteilung im Bereich der Mattenränder von der Streuverteilung im Bereich der Mattenmitte abweicht. Streuverteilung meint im Rahmen der Erfindung die Verteilung des Flächengewichts und folglich das Flächengewichtsprofil über die Mattenbreite. So entstehen in der Praxis z. B. Streugutmatten, bei denen es im Randbereich zu Über- oder Unterstreuungen kommt.
- Es wird einer solchen inhomogenen Streuverteilung (insbesondere im Bereich der Mattenkanten) nun mithilfe einer automatisierten Anstellung der Seitenbegrenzungswände entgegengewirkt. Denn ist in die Streuanlage (oder in dem Bereich der nachgeordneten Presse) eine Messeinrichtung integriert, mit der die Streuverteilung über die Mattenbreite messbar ist, so dass dann über Stellantriebe eine Positionierung der Seitenbegrenzungswände in Abhängigkeit von den Messergebnissen erfolgen kann, so dass je nach Streuverteilung in unterschiedlichem Maße Druck auf die Mattenkanten ausgeübt wird, und zwar mit dem Ziel, eine gewünschte Streuverteilung, z. B. eine über die breite homogene Streuverteilung einzustellen. Dazu sind der oder die Stellantriebe zur Positionierung einer oder beider Seitenbegrenzungswände vorzugsweise in einen geschlossenen Regelkreis integriert und folglich mit einer Regeleinrichtung verbunden, so dass die Positionierung in Abhängigkeit von einer mit der Messeinrichtung gemessenen Ist-Streuverteilung zur Einstellung einer Soll-Streuverteilung regelbar ist/sind. Dabei können die Seitenbegrenzungswände mit ihren in Förderrichtung vorderen Enden zumindest an einem Anlenkpunkt befestigt sein und der Stellantrieb kann z. B. auf das in Förderrichtung hintere Ende der Seitenbegrenzungswand (oder auch auf einen Punkt zwischen dem vorderen Anlenkpunkt und der hinteren Seitenbegrenzungswand) arbeiten. Der Antrieb kann aber alternativ auch als Drehantrieb auf den Anlenkpunkt arbeiten. Jedenfalls lässt sich durch eine einfache Schwenkbewegung der Seitenbegrenzungswand eine einfache variable Anstellung über die erfindungswesentlichen Stellantriebe realisieren. Alternativ besteht aber auch die Möglichkeit, dass die Seitenbegrenzungswände nicht als starre Wände um einen Drehpunkt verschwenkt werden, sondern z. B. elastisch verformt werden, um die gewünschte Anstellung zu erreichen. Bevorzugt kommt jedoch die beschriebene Verschwenkung um eine Achse in Betracht, die senkrecht auf die Mattenoberfläche bzw. senkrecht auf den Streubandförderer steht und damit in der Regel vertikal ausgerichtet ist. Bevorzugt sind die Seitenbegrenzungswände an einem (ortsfesten) Tragrahmen gehalten, wobei dieser Tragrahmen z. B zwei seitlich des Streubandförderers angeordnete Seitenteile aufweist. Bevorzugt sind die Seitenbegrenzungswände nun verschwenkbar an diesem Tragrahmen befestigt. Konstruktiv besteht die Möglichkeit, an die Seitenbegrenzungswand (oder an jede Seitenbegrenzungswand jeweils) zumindest einen Führungssteg anzuschließen, z. B. gelenkig einen Führungssteg an die Seitenbegrenzungswand anzuschließen, wobei dieser Führungssteg z. B. an einem Seitenteil des Tragrahmens geführt sein kann. Der Stellantrieb kann in einem solchen Fall auf den Führungssteg arbeiten.
- Die Stellantriebe können elektromotorisch, hydraulisch oder pneumatisch ausgestaltet sein. Weitere mögliche Details einer Ausgestaltung mit verstellbaren Seitenbegrenzungswänden sind in der Figurenbeschreibung beschrieben.
- In einer optionalen Weiterbildung der Erfindung besteht die Möglichkeit, einer inhomogenen Streuverteilung über die Mattenbreite (zusätzlich) mit Hilfe einer (modifizierten) Egalisiereinrichtung entgegenzuwirken. Diese modifizierte Egalisiereinrichtung weist modifizierte Verteilerwalzen auf, die nicht nur wie beim Stand der Technik für eine Durchmischung der Streugutmatte (z. B. zum Abbauen von lokalen Streuhügeln oder dergleichen) sorgen, sondern die gezielt die Streuverteilung (insbesondere die Flächengewichtsverteilung) über die Mattenbreite beeinflussen. So ist vorgesehen, dass die Egalisiereinrichtung zwei Verteilerwalzen aufweist, mit denen die Streugutverteilung der bereits gestreuten Matte manipuliert werden kann, indem die Verteilerwalzen gezielt Material entweder von innen nach außen oder von außen nach innen transportieren. Sofern die beiden Walzen z. B. mit identischer Drehgeschwindigkeit angetrieben werden, heben sich diese Effekte auf, so dass keine wesentliche Veränderung der Streuverteilung erfolgt. Werden die Walzen jedoch mit unterschiedlichen Drehgeschwindigkeiten betrieben, so kann sehr variabel ganz gezielt die Streuverteilung über die Breite beeinflusst werden.
- Grundsätzlich besteht die Möglichkeit, dass diese Verteilerwalzen als Verteilerwerkzeuge Schnecken oder dergleichen aufweisen, so dass die Verteilerwalzen grundsätzlich als Schneckenwalzen ausgebildet sind. Besonders bevorzugt sind die Verteilerwalzen jedoch in grundsätzlich bekannter Weise als Schaufelwalzen ausgebildet, das heißt die Verteilerwalzen sind als über die Walzenbreite und den Walzenumfang verteilte, radial abstehende Schaufeln ausgebildet, die um einen vorgegebenen Anstellwinkel zur Förderrichtung des Streubandförderers angestellt sind. Solche Schaufelwalzen sind bei einer Egalisiereinrichtung z. B. aus der
DE 101 22 972 B4 bekannt. Optional sind diese Verteilerwalzen nun jedoch derart modifiziert, dass die Schaufeln einer Verteilerwalze bzw. jeder der beiden Verteilerwalzen in den beiden erwähnten Walzenbereichen (bei denen es sich z. B. um die Walzenhälften handeln kann) in entgegengesetzten Richtungen angestellt sind. Während die beim Stand der Technik verwendeten Schaufelwalzen folglich lediglich für eine Durchmischung zum Abbau von Streuhügeln oder dergleichen eingesetzt wurden, sind die modifizierten Schaufelwalzen mit der beschriebenen "Mitte-Rand-Asymmetrie" ausgebildet, so dass sie in der beschriebenen Weise das Streugut entweder von der Walzenmitte zu den Walzenrändern oder von den Walzenrändern zur Walzenmitte hin befördern. - Dabei liegt es im Rahmen der Erfindung, dass die über die Walzenbreite verteilten Schaufeln bezogen auf den Umfang derart versetzt zueinander angeordnet sind, dass sie auf einer sich entlang der Walzenbreite erstreckenden gekrümmten Schaufelkurve liegen, welche für die beschriebene Verteilwirkung sorgt.
- Konstruktiv können die Schaufelwalzen in grundsätzlich bekannter Form einen Walzenkörper mit über die Walzenbreite verteilten radial abstehenden Schaufeln aufweisen. Dazu können auf dem Walzenkörper der Verteilerwalzen Ringscheiben mit den radial abstehenden Schaufeln befestigt sein, wobei die Ringscheiben in vorgegebenem Abstand über die Walzenbreite und mit vorgegebenem Drehwinkelversatz der Schaufeln über den Walzenumfang angeordnet sein können. Konstruktiv können die Schaufelwalzen folglich als Ringscheibenwalzen ausgebildet sein.
- Bevorzugt weist die Egalisiereinrichtung nicht nur die (beiden) Verteilerwalzen auf, sondern außerdem zumindest zwei Wurfwalzen, wobei jeder der beiden Verteilerwalzen jeweils eine Wurfwalze zugeordnet ist. Die Egalisiereinrichtung weist folglich bevorzugt zwei Walzenduos auf, die jeweils aus einer Wurfwalze und einer Verteilerwalze bestehen. Die Wurfwalzen können als Stachelwalzen oder dergleichen ausgebildet sein. Besonders bevorzugt handelt es sich dabei um Stachelwalzen, deren Stacheln eine vorgegebene Breite von zumindest 5 mm, z. B 10 mm oder mehr aufweisen, so dass das Streugut mit Hilfe der verhältnismäßig breiten Stacheln aus der Streugutmatte in die jeweils zugeordnete Verteilerwalze geworfen wird. Denn in bevorzugter Ausführungsform sind die Verteilerwalzen um ein vorgegebenes Maß höher angeordnet als die Wurfwalzen. Die Wurfwalzen tauchen folglich in die Streugutmatte ein und werfen das Streugut auf die Verteilerwalze. Insofern liegt es im Rahmen der Erfindung, dass die Verteilerwalzen nur mit verhältnismäßig geringem Maß in die Streugutmatte eintauchen oder gegebenenfalls auch oberhalb der Streugutmatte rotieren, ohne in das Streugut einzutauchen. Dieses hängt auch von der jeweiligen Dicke der Streugutmatte ab. Im Übrigen kann es zweckmäßig sein, in der Egalisiereinrichtung außerdem eine oder mehrere Glättwalzen vorzusehen, die bevorzugt den beiden Walzenduos nachgeordnet sind bzw. die der letzten Verteilerwalze und/oder der letzten Wurfwalze nachgeordnet sind. Es liegt im Übrigen im Rahmen der Erfindung, dass bei der Verwendung von Walzenduos die Wurfwalze in Förderrichtung vor der zugeordneten Verteilerwalze angeordnet ist. Überraschend hat sich durch Versuche jedoch herausgestellt, dass besonders gute Egalisierergebnisse erzielt werden, wenn die Wurfwalze der Verteilerwalze nachgeordnet ist, so dass die Wurfwalze das Material gleichsam zurück auf die Verteilerwalze wirft. Es besteht die Möglichkeit, dass alle Walzen der Egalisiereinrichtung in derselben Richtung rotieren, und zwar z. B. entgegengesetzt zu der Förderrichtung des Förderers.
- Von besonderer Bedeutung sind bei der modifizierten Egalisiereinrichtung die beschriebenen Verteilerwalzen, die im Zuge des Betriebes der Anlage mit unterschiedlichen Verteilerrichtungen betrieben werden, so dass die eine Verteilerwalze das Streugut von innen nach außen und die andere Verteilerwalze das Streugut von außen nach innen fördert. Dieses lässt sich konstruktiv z. B. dadurch realisieren, dass die Verteilrichtungen der ersten Verteilerwalze und die Verteilrichtungen der zweiten Verteilerwalze entgegengesetzt zueinander orientiert sind und dass diese beiden Verteilerwalzen dann in derselben Drehrichtung angetrieben werden. Bei identischer Drehrichtung haben diese beiden Verteilerwalzen dann folglich aufgrund der unterschiedlichen Konstruktion verschiedene Verteilerrichtungen.
- Alternativ liegt es jedoch ebenso im Rahmen der Erfindung, dass die Verteilrichtungen der ersten Verteilerwalze und die Verteilrichtungen der zweiten Verteilerwalze in derselben Richtung orientiert sind und in diesem Fall werden die Verteilerwalzen im Betrieb dann in entgegengesetzten Drehrichtungen angetrieben, so dass ebenfalls der beschriebene Effekt erreicht wird.
- Stets ist es zweckmäßig, wenn sich die Verteilerwirkungen bei identischer Drehgeschwindigkeit der beiden Verteilerwalzen gegeneinander aufheben, so dass zur Beeinflussung der Streuverteilung dann ganz gezielt Drehzahldifferenzen zwischen den beiden Verteilerwalzen eingestellt werden.
- Ferner schlägt die Offenbarung in besonders bevorzugter Weiterbildung vor, dass der Egalisiereinrichtung zumindest eine Messeinrichtung nachgeordnet ist. Dabei kann es sich um die bereits im Zusammenhang mit den Seitenbegrenzungswänden erwähnte Messeinrichtung handeln. Damit ist die Streuverteilung (z. B. das Flächengewichtsprofil oder das Dichteprofil der Streugutmatte) über die Mattenbreite messbar ist, wobei die Drehgeschwindigkeiten der Verteilerwalze und insbesondere der Unterschied der Drehgeschwindigkeiten der beiden Verteilerwalzen mit einer Steuer- oder Regeleinrichtung in Abhängigkeit von den mit der Messeinrichtung gemessenen Streuverteilungen einstellbar ist bzw. einstellbar sind. Es ist folglich möglich, unmittelbar während des Betriebes der Anlage und folglich beim Herstellen von
- Holzwerkstoffplatten die Streuverteilung des Streugutes noch vor dem Einlauf in die Presse zu messen und auf der Grundlage des Messergebnisses die Streuverteilung der Streugutmatte zu beeinflussen, um optimale Plattenqualitäten herzustellen. Dieses kann durch eine Steuerung oder besonders bevorzugt auch durch eine Regelung erfolgen, so dass besonders bevorzugt mit einem geschlossenen Regelkreis gearbeitet wird. Die Messeinrichtung kann besonders bevorzugt als Flächengewichtsmesseinrichtung ausgebildet sind. Alternativ kann auch eine Dichtemesseinrichtung zum Einsatz kommen. Es liegt optional im Übrigen auch im Rahmen der Erfindung, nicht die Streuverteilung der (noch nicht verpressten) Streugutmatte zu analysieren, sondern die Flächengewichtsverteilung bzw. der Dichteverteilung der verpressten Holzwerkstoffplatte. Auch dieses kann mit Hilfe einer Messvorrichtung erfolgen, die der Presse nachgeordnet ist, z. B. einer kontinuierlichen Presse nachgeordnet ist. In diesem Fall kann die Egalisiereinrichtung in Abhängigkeit von dem Messergebnis der hinter der Presse angeordneten Messeinrichtung gesteuert und/oder geregelt werden.
- Optional besteht folglich nicht nur die Möglichkeit, die Streugutverteilung mit Hilfe der Seitenbegrenzungswände, sondern zusätzlich auch mit Hilfe der Egalisiereinrichtung zu beeinflussen. Denn während mit Hilfe der Egalisiereinrichtung eine verhältnismäßig großflächige Homogenisierung des Streugutes von innen nach außen bzw. von außen nach innen erfolgen kann, wirken die beschriebenen Seitenbegrenzungswände ganz besonders auf die äußersten Randbereiche der Streugutmatte, so dass mit diesen beiden Maßnahmen unterschiedliche Effekte erzielt werden können. Optional oder ergänzend besteht dann noch die Möglichkeit, auf die Streugutverteilung bereits vor der Streuung der Streugutmatte Einfluss zu nehmen, und zwar besonders bevorzugt bereits im Zuge der Befüllung des Streugutbunkers. Denn oberhalb des Streugutbunkers ist in der Regel eine quer zur Förderrichtung verstellbare (pendelnde) Pendelschurre vorgesehen (z. B. innerhalb eines Füllschachtes), über die der Streugutbunker mit Streugut befüllbar ist. Im Rahmen der Erfindung besteht nun die Möglichkeit, die Bewegung dieser Pendelschurre zur Beeinflussung der Bunkerbefüllung über die Bunkerbreite mit der Steuer- oder Regeleinrichtung zu verbinden, so dass über die Pendelschurre die Bunkerbefüllung und damit auch die Streuverteilung variiert werden kann. Diese zusätzliche Option bietet die Möglichkeit, z. B. Rechts-Links-Asymmetrien in der Streuverteilung bereits von Beginn an zu korrigieren.
- Gegenstand der Erfindung ist nicht nur die beschriebene Streuanlage, sondern auch ein Verfahren gemäß Anspruch 9 zum Erzeugen von Streugutmatten aus Streugut, insbesondere Holzfasern oder Holzspänen, mit einer Streuanlage der beschriebenen Art. Dieses Verfahren zeichnet sich dadurch aus, dass die Streugutverteilung über die Mattenbreite mit einer Messeinrichtung gemessen und die Position der Seitenbegrenzungswände in Abhängigkeit von der gemessenen Streuverteilung gesteuert oder geregelt wird. Im Rahmen dieses Verfahrens kann dann eine zusätzliche Beeinflussung der Streugutverteilung über die beschriebene Egalisiereinrichtung und/oder über die Pendelschurre realisiert werden. Besonders bevorzugt erfolgt im Zuge dieses Verfahrens eine Messung des Flächengewichts der Streugutmatte über die Mattenbreite.
- Ferner ist Gegenstand der Offenbarung eine Pressenanlage zum Herstellen von Holzwerkstoffplatten oder dergleichen Platten, und zwar mit einer Streuanlage der beschriebenen Art und mit einer der Streuanlage nachgeordneten Presse zum Verpressen der Streugutmatte zu einer Platte, z. B. Holzwerkstoffplatte. Bei der Presse kann es sich besonders bevorzugt um eine kontinuierlich arbeitende Presse, z. B. in der Ausführungsform als Doppelbandpresse handeln.
- Im Folgenden wird die Erfindung anhand den lediglich ein Ausführungsbeispiel darstellenden Zeichnungen näher erläutert. Es zeigen
- Fig. 1
- eine erfindungsgemäße Streuanlage in einer schematischen Seitenansicht,
- Fig. 2
- einen Ausschnitt der Anlage nach
Fig. 1 aus Richtung des Pfeils A, - Fig. 3
- die Egalisiereinrichtung der Anlage nach
Fig. 1 , - Fig. 4A
- die erste Verteilerwalze der Egalisiereinrichtung nach
Fig. 3 , - Fig. 4B
- einen Schnitt durch die Walze nach
Fig. 4a , - Fig. 5A
- die zweite Verteilerwalze der Egalisiereinrichtung nach
Fig. 3 , - Fig. 5B
- einen Schnitt durch die Walze nach
Fig. 5a , - Fig. 6
- eine Draufsicht auf die Anlage nach
Fig. 1 im Bereich der Seitenbegrenzungswände. - In den Figuren ist eine Streuanlage zum Erzeugen von Streugutmatten aus Streugut, insbesondere Holzfasern oder Holzspänen, im Zuge der Herstellung von Holzwerkstoffplatten, z. B. Faserplatten oder Spanplatten dargestellt. In dem Ausführungsbeispiel weist die Streuanlage einen Streugutbunker 2 auf, der mit (beleimtem) Streugut befüllt wird, wobei dieses beleimte Streugut dann aus dem Streugutbunker 2 auf den Streubandförderer 1 unter Bildung der Streugutmatte aufgestreut wird. Der Streugutbunker kann ein bodenseitiges Dosierband 3 und eine Austragswalzenfront 4 aufweisen. Aus dem Streugutbunker kann das Streugut entweder unmittelbar auf den Streubandförderer 1 oder zunächst auf eine in
Fig. 1 dargestellte Streuwalzenstraße 5 aufgestreut werden, die auch als Streukopf bezeichnet wird und die aus einer Vielzahl von hintereinander angeordneten Streuwalzen besteht. Zwischen Streugutbunker 2 und Streuwalzenstraße 5 kann ein Fallschacht 6 angeordnet sein, in dem gegebenenfalls Auflösewalzen vorgesehen sind. Für die Befüllung des Streugutbunkers 2 kann oberhalb des Streugutbunkers eine Schneckenvorrichtung bzw. Förderschneckenvorrichtung 7 vorgesehen sein, über die das beleimte Streugut (z. B. durch einen Füllschacht 8) in den Streugutbunker 2 eingebracht wird. Oberhalb der Einfüllöffnung des Streugutbunkers 2 kann eine Pendelschurre 9 vorgesehen sein, die z. B. innerhalb eines Füllschachtes 8 angeordnet ist. Diese Pendelschurre 9 kann quer zur Förderrichtung F des Streubandförderers verstellbar sein, z. B. pendeln, so dass eine Verteilung des Streugutes über die Bunkerbreite erfolgt, wobei die Bunkerbreite quer und vorzugsweise senkrecht zur Förderrichtung F des Streubandförderers 1 ausgerichtet ist. - Jedenfalls wird das Streugut aus dem Streugutbunker 2 unter Bildung einer Streugutmatte auf den Streubandförderer 1 aufgestreut. Die Streuanlage weist dann außerdem (optional) eine Egalisiereinrichtung 10 auf, die im Ausführungsbeispiel der Streuwalzenstraße 5 nachgeordnet ist. Diese Egalisiereinrichtung 10 dient der Vergleichmäßigung der Streuverteilung der Streugutmatte auf dem Streubandförderer 1. Dazu weist die Egalisiereinrichtung 10 zumindest zwei rotierend angetriebene Verteilerwalzen 11a, 11b auf, die jeweils über die Walzenbreite und den Walzenumfang verteilte Verteilerwerkzeuge 12 aufweisen. In dem dargestellten Ausführungsbeispiel weist die Egalisiereinrichtung 10 zusätzliche Wurfwalzen 13 auf, und zwar derart, dass zwei Walzenduos realisiert sind, die jeweils aus einer Wurfwalze 13 und einer Verteilerwalze 11a, 11b zusammengesetzt sind. Außerdem können diesen beiden Walzenduos dann noch eine oder mehrere Glättwalzen 14 nachgeordnet sein.
- Die Wurfwalzen 13 sind bevorzugt als Stachelwalzen mit über die Walzenbreite verteilten und über den Walzenumfang verteilten Stacheln ausgebildet, wobei die Stacheln (quer zur Förderrichtung) eine verhältnismäßig große Breite von z. B. zumindest 5 mm, vorzugsweise zumindest 10 mm aufweisen, so dass das Streugut aus der Streugutmatte mit Hilfe der rotierend angetriebenen Stachelwalzen 13 in den Bereich der Verteilerwalzen 11a, 11b geworfen wird. Denn es liegt im Rahmen der Erfindung, dass die Verteilerwalzen 11a, 11b jeweils um ein vorgegebenes Maß höher als die jeweils zugeordnete Wurfwalze 13 angeordnet sind. Die Wurfwalzen 13 tauchen verhältnismäßig tief in die Streugutmatte ein und werfen das Streugut in den Bereich der Verteilerwalzen 11a, 11b, die selbst nur in einem geringeren Maße in die Streugutmatte eintauchen als die Wurfwalzen oder sogar oberhalb der Streugutmatte rotieren. Auf eine mögliche Ausgestaltung der Egalisiervorrichtung insbesondere der Verteilerwalzen 11a, b wird im Folgenden noch eingegangen.
- Von besonderer Bedeutung sind im Rahmen der Erfindung die Seitenbegrenzungswände 16, die an dem Streubandförderer 1 oberhalb des Streubandes angeordnet sind, wobei diese Seitenbegrenzungswände 16 die Streugutmatte seitlich begrenzen und quer zur Förderrichtung F des Streubandförderers 1 gegen die seitlichen Mattenkanten anstellbar sind (vgl.
Fig. 6 ). In dem dargestellten Ausführungsbeispiel sind die beiden Seitenbegrenzungswände 16 mit Stellantrieben 17 verstellbar. So dass eine variable Anstellung der Seitenbegrenzungswände 16 gegen die Mattenkanten möglich wird, und zwar automatisiert. Es ist außerdem vorgesehen, dass den Seitenbegrenzungswänden 16 eine nicht dargestellte Messeinrichtung nachgeordnet ist, mit der die Streuverteilung über die Mattenbreite messbar ist. Streuverteilung meint im Rahmen der Erfindung das Flächengewichtsprofil über die Mattenbreite. Dabei ist nun vorgesehen, dass die Seitenbegrenzungswände 16 in Abhängigkeit von den Messergebnissen und folglich in Abhängigkeit von einer Ist-Verteilung angestellt werden, in dem die Stellantriebe 17 zur Positionierung der Seitenbegrenzungswände mit einer nicht dargestellten Steuer- oder Regeleinrichtung gesteuert oder geregelt werden. Dazu ist jede Seitenbegrenzungswand 16 mit ihrem in Förderrichtung F vorderen Ende an zumindest einem Anlenkpunkt befestigt und der Stellantrieb 17 arbeitet auf das in Förderrichtung hintere Ende der Seitenbegrenzungswand 16. In dem Ausführungsbeispiel sind die Seitenbegrenzungswände 16 verstellbar, nämlich verschwenkbar an einem Tragrahmen 20 befestigt, der zwei seitlich des Streubandförderers 1 angeordnete Seitenteile 21 aufweist, so dass die Seitenbegrenzungswände 16 verschwenkbar an diesen Seitenteilen 21 befestigt sind, und zwar verschwenkbar um die vertikale Drehachse 22. Ferner ist in den Zeichnungen erkennbar, dass in diesem Ausführungsbeispiel an die Seitenbegrenzungswände 16 jeweils zumindest ein Führungssteg 23 an geschlossen ist, z. B. gelenkig angeschlossen ist, wobei dieser Führungssteg 23 an dem jeweiligen Seitenteil 21 des Tragrahmens 20 geführt ist, und zwar z. B. in Langlochführungen oder dergleichen. Die lediglich angedeuteten Stellantriebe 17 arbeiten auf diese Führungsstege 23. Jedenfalls besteht im Rahmen der Erfindung die Möglichkeit, die Seitenbegrenzungswände 16 im Sinne eines geschlossenen Regelkreises zur Einstellung einer Soll-Streuverteilung variabel zu positionieren. - Optional besteht im Übrigen die Möglichkeit, die Streuanlage mit der bereits erwähnten Egalisiereinrichtung 10 auszurüsten, welche die Verteilerwalzen 11a, b aufweist.
- Die Verteilerwalzen 11a, 11b sind im Ausführungsbeispiel als Schaufelwalzen ausgebildet. Sie weisen als Verteilerwerkzeuge 12 über die Walzenbreite und den Walzenumfang verteilte, radial abstehende Schaufeln 12 auf, die (jeweils) um vorgegebene Anstellwinkel zur Förderrichtung des Streubandförderers 1 angestellt sind. Jede der beiden Verteilerwalzen 11a, 11b weist dabei jeweils zwei nebeneinander angeordnete Walzenbereiche a1, a2 bzw. b1, b2 (nämlich Walzenhälften) auf, und zwar mit entgegengesetzt orientierten Verteilwerkzeugen 12 und daraus resultierend entgegengesetzt orientierten Verteilrichtungen, so dass je nach Drehrichtung der Walze das Streugut entweder zur Walzenmitte oder zum Walzenrand hin verteilt wird.
- Dabei zeigen die
Fig. 4A /4B einerseits undFig. 5A /5B andererseits, dass die erste Verteilerwalze 11a und die zweite Verteilerwalze 11b konstruktiv unterschiedlich ausgestaltet sind, so dass sie bei identischer Drehrichtung entgegengesetzt orientierte Verteilrichtungen aufweisen. Bei identischer Drehrichtung fördert die erste Verteilwalze 11a das Material z. B. von außen nach innen, während die zweite Verteilwalze 11b das Material von innen nach außen verteilt. Bei identischer Drehgeschwindigkeit/Drehzahl heben sich diese unterschiedlichen Verteilwirkungen auf, so dass keine Umverteilung des Materials von außen nach innen oder innen nach außen erfolgt. Es besteht nun jedoch die Möglichkeit, die beiden Verteilerwalzen 11a, 11b mit unterschiedlichen Drehgeschwindigkeiten/Drehzahlen zu betreiben, so dass dann je nach Drehzahldifferenz die gewünschte Förderwirkung von innen nach außen oder von außen nach innen entsteht. - Konstruktiv können die Verteilerwalzen 11a, 11b als Scheibenwalzen ausgebildet sein, die jeweils einen Walzenkörper und eine Vielzahl von auf dem Walzenkörper 18 angeordneten und über die Walzenbreite verteilten und zueinander beabstandeten Ringscheiben 19 aufweisen, die jeweils mehrere über den Umfang verteilte Schaufeln aufweisen, wobei vorzugsweise die über die Walzenbreite verteilten Ringscheiben 19 mit vorgegebenem Drehwinkelversatz über den Walzenumfang angeordnet sind. Auf diese Weise entstehen dann die in den
Fig. 4A und5B angedeuteten Schaufelkurven 15, wobei ein Vergleich derFig.4A und5A zeigt, dass diese Schaufelkurven 15 unterschiedlich orientiert sind, so dass die entgegengesetzten Verteilrichtungen entstehen. - Wie bereits erwähnt, weist eine nicht dargestellte Messeinrichtung auf, mit der die Streuverteilung der Streugutmatte über die Mattenbreite messbar ist. Es liegt dann im Rahmen der Erfindung, auch die Egalisiereinrichtung 10 in Abhängigkeit von der gemessenen Streuverteilung einzustellen, indem insbesondere die Drehgeschwindigkeiten der Verteilerwalzen 11a, 11b und insbesondere der Unterschied der Drehgeschwindigkeiten eingestellt wird.
- In dem dargestellten Ausführungsführungsbeispiel besteht folglich die Möglichkeit, in Abhängigkeit von dem Messergebnis entweder die Streuverteilung nur mit Hilfe der Egalisiereinrichtung 10 oder nur mit Hilfe der Seitenbegrenzungswände 16 zu beeinflussen. Optional kann eine Beeinflussung sowohl mit der Egalisiereinrichtung 10 als auch mit den Seitenbegrenzungswänden realisiert werden, und zwar bevorzugt in Abhängigkeit von den Messergebnissen, die mit ein und derselben Messeinrichtung aufgenommen werden.
- Ergänzend besteht außerdem die Möglichkeit, die Pendelschurre 9 in Abhängigkeit von diesen Messergebnissen zu betreiben, so dass bereits die Streuverteilung im Bunker in Abhängigkeit von den Messergebnissen beeinflusst und damit auf die entstehende Streugutmatte Einfluss genommen werden kann.
- Die beschriebene Streuanlage ist im Übrigen bevorzugt Bestandteil einer Pressenanlage, die zum einen die beschriebene Streuanlage und zum anderen eine der Streuanlage nachgeordnete Presse, z. B. eine kontinuierlich arbeitende Presse aufweist. Diese Presse ist in den Figuren nicht dargestellt. Es besteht dann optional die Möglichkeit, dass zwischen der Streuanlage und der Presse noch eine Vorpresse angeordnet ist, die ebenfalls als kontinuierlich arbeitende Vorpresse ausgebildet sein kann. Im Übrigen besteht die Möglichkeit, die Messeinrichtung hinter der Presse anzuordnen und folglich das Flächengewichtsprofil oder Dichtprofil der fertigen Platte für die Steuerung/Regelung zugrunde zu legen.
Claims (10)
- Streuanlage zum Erzeugen von Streugutmatten aus Streugut im Zuge der Herstellung von Werkstoffplatten,
mit einem ein Streuband aufweisenden Streubandförderer (1), auf den das Streugut unter Bildung der Streugutmatte aufstreubar ist,
wobei an dem Streubandförderer oberhalb des Streubandes Seitenbegrenzungswände (16) angeordnet sind, welche dazu ausgebildet sind, die Streugutmatte auf dem Streubandförderer seitlich zu begrenzen, und welche quer zur Förderrichtung (F) des Streubandförderers (1) gegen die seitlichen Mattenkanten anstellbar sind,
dadurch gekennzeichnet, dass beide Seitenbegrenzungswände (16) mit Stellantrieben (17) verstellbar sind,
dass den Seitenbegrenzungswänden (16) zumindest eine Messeinrichtung nachgeordnet ist, mit der die Streuverteilung, bei der es sich um das Flächengewichtsprofil über die Mattenbreite handelt, messbar ist,
wobei die Stellantriebe zur Positionierung der Seitenbegrenzungswände mit einer Steuer- oder Regeleinrichtung in Abhängigkeit von der mit der Messeinrichtung gemessenen Streuverteilung steuerbar oder regelbar sind. - Streuanlage nach Anspruch 1, dadurch gekennzeichnet, dass der oder die Stellantriebe (17) zur Positionierung einer oder beider Seitenbegrenzungswände (16) mit einer Regeleinrichtung in einem geschlossenen Regelkreis in Abhängigkeit von einer mit der Messeinrichtung gemessenen Ist-Streuverteilung zur Einstellung einer Soll-Streuverteilung regelbar sind.
- Streuanlage nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Seitenbegrenzungswand (16) mit ihrem in Förderrichtung (F) vorderen Ende an zumindest einem Anlenkpunkt befestigt ist und dass der Stellantrieb (17) auf das in Förderrichtung (F) hintere Ende der Seitenbegrenzungswand (16) arbeitet.
- Streuanlage nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Seitenbegrenzungswände (16) verstellbar an einem Tragrahmen (20) befestigt sind.
- Streuanlage nach Anspruch 4, dadurch gekennzeichnet, dass an die Seitenbegrenzungswand (16) zumindest ein Führungssteg (23) angeschlossen ist, wobei dieser Führungssteg (23) an einem Seitenteil (21) des Tragrahmens (20) geführt ist und wobei der Stellantrieb (17) auf den Führungssteg (23) arbeitet.
- Streugutanlage nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Stellantriebe (17) als elektromotorische Antriebe, hydraulische Antriebe und/oder pneumatische Antriebe ausgebildet sind.
- Streuanlage nach einem der Ansprüche 1 bis 6, mit einer Egalisiereinrichtung (10) zum vergleichmäßigen der Streuverteilung der Streugutmatte auf dem Streubandförderer (1), welche zumindest zwei rotierend angetriebene Verteilerwalzen (11a, b) aufweist, dadurch gekennzeichnet, dass die Seitenbegrenzungswände (16) in Förderrichtung (F) hinter der Egalisiereinrichtung (10) angeordnet sind.
- Streuanlage nach einem der Ansprüche 1 bis 7, mit einem oberhalb des Streubandförderers (1) angeordneten Streugutbunker (2), der über eine quer zur Förderrichtung verstellbare Pendelschurre (9) mit Streugut befüllbar ist, dadurch gekennzeichnet, dass die Bewegung der Pendelschurre (9) zur Beeinflussung der Bunkerbefüllung über die Bunkerbreite mit der Steuer- oder Regeleinrichtung steuerbar oder regelbar ist.
- Verfahren zum Erzeugen von Streugutmatten aus Streugut im Zuge der Herstellung von Werkstoffplatten, mit einer Streuanlage nach einem der Ansprüche 1 bis 8, wobei die Streuverteilung über die Mattenbreite mit einer Messeinrichtung gemessen und die Position beider Seitenbegrenzungswände in Abhängigkeit von der gemessenen Streuverteilung gesteuert oder geregelt wird.
- Pressenanlage zum Herstellen von Werkstoffplatten mit einer Streuanlage nach einem der Ansprüche 1 bis 8 und mit einer der Streuanlage nachgeordneten Presse, mit der die Streugutmatten unter Anwendung von Druck und Wärme zu Werkstoffplatten verpressbar sind, wobei die Presse bevorzugt als kontinuierlich arbeitende Presse ausgebildet ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017111009.7A DE102017111009B3 (de) | 2017-05-19 | 2017-05-19 | Streuanlage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3415295A1 EP3415295A1 (de) | 2018-12-19 |
| EP3415295B1 true EP3415295B1 (de) | 2020-02-19 |
Family
ID=61580992
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18160217.8A Active EP3415295B1 (de) | 2017-05-19 | 2018-03-06 | Streuanlage |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3415295B1 (de) |
| DE (1) | DE102017111009B3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114714467B (zh) * | 2022-04-19 | 2022-09-13 | 沭阳县金森源木业有限公司 | 一种刨花板加工用辊压成型装置 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2165280A (en) * | 1936-06-03 | 1939-07-11 | Owens Corning Fiberglass Corp | Method and apparatus for forming a fibrous mat |
| GB8729894D0 (en) * | 1987-12-22 | 1988-02-03 | Compak Syst | Apparatus for laying matt of fibrous material |
| DE19916447A1 (de) * | 1999-04-12 | 2000-10-19 | Dieffenbacher Schenck Panel | Formstation |
| DE10122972B4 (de) * | 2001-05-11 | 2014-07-17 | Siempelkamp Maschinen- Und Anlagenbau Gmbh & Co. Kg | Streugutanlage zum Streuen von Streugut, insbesondere von Holzfasern, Holzspänen, o. dgl. auf einen Streubandförderer |
| DE102006030122B4 (de) * | 2006-06-28 | 2008-05-21 | Siempelkamp Maschinen- Und Anlagenbau Gmbh & Co. Kg | Streugutanlage |
| DE102007022578A1 (de) * | 2007-05-11 | 2008-11-13 | Electronic Wood Systems Gmbh | Verfahren und Vorrichtung zur Flächengewichtsmessung |
| DE102007042666B3 (de) * | 2007-09-10 | 2008-09-25 | Siempelkamp Maschinen- Und Anlagenbau Gmbh & Co. Kg | Streugutanlage |
| DE102011076655A1 (de) * | 2011-05-28 | 2012-11-29 | Dieffenbacher GmbH Maschinen- und Anlagenbau | Verfahren und Anlage zur Herstellung von Werkstoffplatten, wie Span, Schnitzel-, Faser- oder ähnlichen Holzwerkstoffplatten sowie Kunststoffplatten und eine Vorrichtung zur Verdichtung der Schmalseiten einer Pressgutmatte |
-
2017
- 2017-05-19 DE DE102017111009.7A patent/DE102017111009B3/de active Active
-
2018
- 2018-03-06 EP EP18160217.8A patent/EP3415295B1/de active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3415295A1 (de) | 2018-12-19 |
| DE102017111009B3 (de) | 2018-11-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1171269B1 (de) | Formstation | |
| DE102008030417A1 (de) | Verfahren und Anlage zur Herstellung von Werkstoffplatten, wie Span, Schnitzel-, Faser- oder ähnlichen Holzwerkstoffplatten sowie Kunststoffplatten | |
| EP0800901A1 (de) | Verfahren zur Herstellung eines Vlieses und Vorrichtung | |
| EP2197639B1 (de) | Streugutanlage | |
| DE102004033777A1 (de) | Verfahren, Vorrichtung und Streukopf zur Streuung oder Schüttung von Partikeln | |
| EP1938934B1 (de) | Verfahren und Formstation zur Bildung einer Streugutmatte im Zuge der Herstellung von Werkstoffplatten | |
| EP2125312B1 (de) | Streugutanlage | |
| DE102017111018B4 (de) | Streuanlage | |
| WO2011082797A1 (de) | Verfahren und streukopf zur herstellung einer streugutmatte aus zumindest einer orientiert gestreuten schicht im zuge der herstellung von holzwerkstoffplatten | |
| DE10018218A1 (de) | Formstation | |
| EP1442855B1 (de) | Vorrichtung zum Streuen von Streugut auf eine kontinuierlich bewegte Unterlage | |
| DE102017111009B3 (de) | Streuanlage | |
| DE3938681A1 (de) | Anlage zum aufstreuen von holzwerkstoff-streugut auf ein formband | |
| EP2536544A1 (de) | Verfahren und eine anlage zur herstellung einer streugutmatte aus zumindest einer gestreuten schicht im zuge der herstellung von holzwerkstoffplatten in einer presse | |
| WO2017207449A1 (de) | Streuvorrichtung und verfahren zum kontinuierlichen aufbringen von streugut auf ein formband | |
| DE102006030122B4 (de) | Streugutanlage | |
| EP1887113A1 (de) | Vorrichtung und Verfahren zum Zuführen einer Fasermatte zu einer Verarbeitungsmaschine | |
| DE19916448A1 (de) | Streustation für Faserplatten | |
| DE102004016507B4 (de) | Vorrichtung zum Egalisieren von auf einen Streubandförderer aufgestreutem Streugut | |
| DE102017111093B4 (de) | Streuanlage zur Herstellung einer Streugutmatte und Verfahren zum Betreiben einer solchen Streuanlage | |
| EP3572197B1 (de) | Vorrichtung und verfahren zur streuung eines vlieses auf einem formband | |
| DE102018005898A1 (de) | Verfahren zum Mischen von Fasern oder Spänen mit Bindemittel | |
| DE102017103456B4 (de) | Abtrageinheit einer Abtrageinrichtung zum Abtragen von Pressgut, Vorrichtung zur Realisierung eines vorgegebenen Flächengewichts einer auf einer Förderbahn aufgestreuten Pressgutmatte, Anlage zur Herstellung von Pressplatten und Verfahren zur Realisierung eines vorgegebenen Flächengewichts | |
| DE202017100930U1 (de) | Abtrageinheit einer Abtrageinrichtung zum Abtragen von Pressgut, Vorrichtung zur Realisierung eines vorgegebenen Flächengewichts einer auf einer Förderbahn aufgestreuten Pressgutmatte, Anlage zur Herstellung von Pressplatten | |
| DE102024123406A1 (de) | Streuvorrichtung und Verfahren zum Streuen von Streugut sowie Pressenanlage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190131 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190924 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018000779 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1234418 Country of ref document: AT Kind code of ref document: T Effective date: 20200315 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200519 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200619 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200520 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200519 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200712 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018000779 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200331 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200306 |
|
| 26N | No opposition filed |
Effective date: 20201120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200306 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200419 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200331 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200219 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220306 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1234418 Country of ref document: AT Kind code of ref document: T Effective date: 20230306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230306 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250327 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260320 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |