EP3389903B1 - Procédé de fabrication d'un revêtement abradable à densité variable - Google Patents
Procédé de fabrication d'un revêtement abradable à densité variable Download PDFInfo
- Publication number
- EP3389903B1 EP3389903B1 EP16825487.8A EP16825487A EP3389903B1 EP 3389903 B1 EP3389903 B1 EP 3389903B1 EP 16825487 A EP16825487 A EP 16825487A EP 3389903 B1 EP3389903 B1 EP 3389903B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- substrate
- precursor material
- sintering
- mold
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D11/00—Preventing or minimising internal leakage of working-fluid, e.g. between stages
- F01D11/08—Preventing or minimising internal leakage of working-fluid, e.g. between stages for sealing space between rotor blade tips and stator
- F01D11/12—Preventing or minimising internal leakage of working-fluid, e.g. between stages for sealing space between rotor blade tips and stator using a rubstrip, e.g. erodible. deformable or resiliently-biased part
- F01D11/122—Preventing or minimising internal leakage of working-fluid, e.g. between stages for sealing space between rotor blade tips and stator using a rubstrip, e.g. erodible. deformable or resiliently-biased part with erodable or abradable material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/105—Sintering only by using electric current other than for infrared radiant energy, laser radiation or plasma ; by ultrasonic bonding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F5/009—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product of turbine components other than turbine blades
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/02—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of composite layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/06—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of composite workpieces or articles from parts, e.g. to form tipped tools
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C24/00—Coating starting from inorganic powder
- C23C24/08—Coating starting from inorganic powder by application of heat or pressure and heat
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D11/00—Preventing or minimising internal leakage of working-fluid, e.g. between stages
- F01D11/08—Preventing or minimising internal leakage of working-fluid, e.g. between stages for sealing space between rotor blade tips and stator
- F01D11/12—Preventing or minimising internal leakage of working-fluid, e.g. between stages for sealing space between rotor blade tips and stator using a rubstrip, e.g. erodible. deformable or resiliently-biased part
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
- B22F2998/10—Processes characterised by the sequence of their steps
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05B—INDEXING SCHEME RELATING TO WIND, SPRING, WEIGHT, INERTIA OR LIKE MOTORS, TO MACHINES OR ENGINES FOR LIQUIDS COVERED BY SUBCLASSES F03B, F03D AND F03G
- F05B2230/00—Manufacture
- F05B2230/90—Coating; Surface treatment
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/20—Manufacture essentially without removing material
- F05D2230/22—Manufacture essentially without removing material by sintering
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/30—Manufacture with deposition of material
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/50—Intrinsic material properties or characteristics
- F05D2300/514—Porosity
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/50—Intrinsic material properties or characteristics
- F05D2300/522—Density
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2300/00—Materials; Properties thereof
- F05D2300/60—Properties or characteristics given to material by treatment or manufacturing
- F05D2300/609—Grain size
Definitions
- This disclosure relates to a process for manufacturing an abradable coating with variable density.
- Such an abradable coating can in particular be used to equip a rotating machine ring in order to seal the machine at the top of the rotating blades for example.
- Such an abradable coating is very particularly suitable for equipping turbine rings in the aeronautical field, and very particularly in aircraft turbojet engines.
- the latter in order to protect the turbine ring, it is often preferred to provide the latter with a coating of the thermal barrier type whose materials and high density, too high for the coating is effectively abradable, protect the ring against erosion and corrosion.
- This presentation relates to a process for manufacturing an abradable coating with variable density, comprising the following steps: providing a substrate comprising a first portion and a second portion; depositing a first precursor material on the first portion of the substrate; compression of the first precursor material between the substrate and a first support surface; sintering of the first precursor material thus compressed to obtain a first portion of abradable coating, facing the first portion of the substrate, having a first density; depositing a second precursor material on the second portion of the substrate; compression of the second precursor material between the substrate and a second support surface; sintering of the second precursor material thus compressed to obtain a second portion of abradable coating, facing the second portion of the substrate, having a second density distinct from the first.
- This process makes it possible to obtain a coating with variable density. Indeed, several parameters can be set differently for each portion of the substrate so as to obtain abradable coating portions having different properties.
- the term "porosity rate” means the ratio between the volume of the interstitial spaces separating the grains of the material considered and the overall volume of said material.
- the first and second portions of the substrate like the first and second portions of the abradable coating, have a significant size in order to fulfill the functions for which they are intended.
- each portion of the substrate, and therefore each abradable coating part has a width greater than 2 mm, preferably greater than 5 mm, and therefore an even greater length.
- the degree of porosity and therefore the density of the coating in order to satisfy various local requirements or constraints.
- the steps of deposition, compression and sintering of the second precursor material take place after the steps of deposition, compression and sintering of the first material precursor.
- the steps of compression and sintering of the first precursor material are carried out within a first mold; the steps of compression and sintering of the second precursor material are carried out within a second mold; and the second mold is separate from the first mold.
- the first and second mold are one and the same single mold.
- the first mold comprises the first bearing surface as well as at least one protective wall provided so as to flank the first precursor material at the interface between the first and the second portion of the substrate during the stages of compression and sintering of the first precursor material.
- This protective wall makes it possible to prevent pieces of the first precursor material from moving and becoming fixed on the second portion of the substrate.
- the second mold comprises a movable part extending opposite the second portion of the substrate and including the second bearing surface, and a stationary part extending opposite of, preferably against, the first portion of the substrate.
- This immobile portion makes it possible to protect the first part of abradable coating which is completed.
- only the portion of the mold which faces the second portion of the substrate is mobile.
- the steps of depositing the first and second precursor materials take place simultaneously or successively, the steps of compressing the first and second precursor materials take place simultaneously, and the steps of sintering the first and second precursor materials take place simultaneously .
- the total duration of the process is therefore reduced. It is also possible to use only one mold. In such a case, the difference in final density can be obtained, for example, thanks to different precursor materials, different thicknesses of layers of precursor material, or differential compression.
- differential compression can be obtained, for example, using a mold having bearing surfaces extending at different levels, or using a mold having several independent moving parts.
- the first portion of the substrate is located at a first level
- the second portion of the substrate is located at a second level different from the first level. Thanks to this difference in level between the first portion and the second portion of the substrate, the reduction in the volume available during the compression step is all the greater the closer the substrate was to the support surface in the initial state: assuming for example that the second level is deeper than the first level, the part of the precursor material located above the first portion of the substrate is thus more compressed than the part of the precursor material located above the second portion of the substrate. A greater pressure therefore prevails in this part of the precursor material, which leads to a greater density of the material after sintering. Conversely, in the second part of the precursor material, the compression being less significant, the reduction in the level of porosity in the material and therefore its densification are less significant.
- the second portion of the substrate is obtained by machining at least one groove in a blank of the substrate.
- Such a two-level substrate is thus easy to manufacture since it suffices to manufacture a regular blank then to machine a groove in this blank only at the desired locations.
- the first portion of the substrate is obtained by adding at least one wall to a blank of the substrate. This method is particularly suitable for repairing an existing part that is not thick enough to machine a groove.
- the wall is manufactured directly on the blank of the substrate by sintering, in particular by a sintering method of the “Spark Plasma Sintering” (SPS) type.
- SPS Spark Plasma Sintering
- the wall is manufactured independently and attached by welding or brazing. It can in particular be attached by a welding method of the “Tungsten Inert Gas” (TIG) type.
- Tungsten Inert Gas TOG
- first and second bearing surfaces are continuous, one in the extension of the other. It is understood here that the support surfaces do not include any discontinuity such as a step or another sudden change in level within them or at their interface.
- the support surfaces are rectilinear at least along a direction transverse to the first and second portions of the substrate. There is thus a cutting plane crossing both the first and the second portion of the substrate in which the support surfaces are rectilinear.
- At least one bearing surface preferably each bearing surface, takes the form of a cylinder sector, preferably of a cylinder sector of revolution.
- At least one bearing surface is a surface of a form mold.
- the first part of the abradable coating has a final porosity rate of less than 15%, preferably less than 5%.
- the first part of the coating thus has a sufficiently low level of porosity, and therefore a sufficiently high density, to resist erosion.
- the second part of the abradable coating has a final porosity rate greater than 20%, preferably greater than 30%.
- the second part of the coating thus has a sufficiently high degree of porosity, and therefore a sufficiently low density, to exhibit an easily abradable behavior.
- the first part of the abradable coating undergoes a densification of at least 80%, preferably of at least 100%, during the compression and sintering step.
- densification means the increase in the density of the material making up the abradable coating between the initial state at the time of the step of depositing the precursor material and the final state obtained after the compression steps. and sintering. In other words, it is the difference between the final density and the initial density reported on the initial density.
- the second part of the abradable coating undergoes a densification of at most 70%, preferably of at most 50%, and preferentially of at most 10% during the compression and sintering step. .
- the method further comprises, before the step of depositing the precursor material on one of the portions of the substrate, preferably on the second portion of the substrate, a step of forming by sintering a heel layer , whose porosity rate is less than 15% and preferably less than 5%, on the considered portion of the substrate.
- This heel layer makes it possible to retain a highly densified layer under the second part, which is not very densified, of the abradable coating.
- the substrate remains protected in the event of radial displacement of the body circulating opposite the coating greater than the maximum displacement envisaged. This notably protects the substrate in the event of significant unbalance of the moving body, for example.
- this step of forming a heel layer by sintering is carried out in the second mold or in a mold identical to the second mold.
- the method further comprises, after the step of sintering one of the precursor materials, a step of forming by sintering a surface layer, the final porosity rate of which is less than 15% and preferably less than 5%, on at least one of the parts of the abradable coating, preferably on its second part.
- This layer makes it possible to provide the coating with a low surface roughness. It can also be formed over the entire surface of the abradable coating.
- this step of forming a surface layer by sintering is carried out in the second mold or in a mold identical to the second mold.
- the thickness of the surface layer is between 0.05 and 0.10 mm.
- At least one precursor material is a metal or ceramic powder.
- the first and second precursor materials are different. In other embodiments, they are identical.
- the first precursor material is a powder whose particle size is less than 20 ⁇ m.
- the second precursor material is a powder whose particle size is greater than 45 ⁇ m.
- the second precursor material is a powder whose particle size is less than 100 ⁇ m.
- the substrate is a ring sector. It may in particular be a turbine ring sector which will be mounted on the stator of the turbine.
- the first portion of the substrate extends along the second portion of the substrate.
- the substrate has a longitudinal channel flanked by two longitudinal shoulders, the shoulders forming part of the first portion of the substrate and the bottom of the channel forming part of the second portion of the substrate.
- a sparse strip therefore easily abradable, is thus obtained in the zone likely to come into contact with the blades of a rotor, for example, and two strips of denser coating on either side of the abradable strip making it possible to protect the latter from erosion caused by the axial circulation of an air stream for example.
- This presentation also relates to an abradable track with variable density, not forming part of the invention, comprising a first part comprising a sintered material having a first density, and a second part, contiguous to the first part, comprising a sintered material having a second density distinct from the first density.
- this makes it possible to protect the zones most sensitive to erosion while providing an easily abradable layer in the zones intended to come into contact with the mobile body.
- the thickness of the first part of the abradable track is less than the thickness of the second part.
- the materials of the first and second parts of the abradable track are different. In other embodiments, they are identical.
- the abradable track is obtained using a manufacturing method according to any one of the preceding embodiments.
- This presentation also relates to a turbine or compressor ring, not forming part of the invention, comprising an abradable track according to any one of the preceding embodiments.
- This presentation also relates to a turbomachine, not forming part of the invention, comprising an abradable track or a turbine or compressor ring according to one of the preceding embodiments.
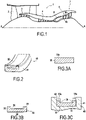
- FIG 1 shows, in section along a vertical plane passing through its main axis A, a turbofan engine 1 according to the invention. It comprises, from upstream to downstream according to the circulation of the air flow, a fan 2, a low pressure compressor 3, a high pressure compressor 4, a combustion chamber 5, a high pressure turbine 6, and a low pressure turbine 7.
- the high pressure turbine 6 comprises a plurality of blades 6a rotating with the rotor and rectifiers 6b mounted on the stator.
- the stator of the turbine 6 comprises a plurality of stator rings 10 arranged opposite the moving blades 6a of the turbine 6. As can be seen on the FIG 2 , each stator ring 10 is divided into several sectors 11 each provided with an abradable track 20 on which the moving blades 6a rub in the event of radial excursion of the rotor.
- FIG 3A An exemplary embodiment of such an abradable track 20 will be described with reference to the FIG 3A to 3G .
- a blank 30 is first provided.
- it is a ring sector obtained by a conventional method. Its 30s surface is regular, rectilinear in the axial section plane of the FIG 3A , and in an arc of a circle in a radial cutting plane.
- a groove 31 is then machined longitudinally, that is to say circumferentially, on the surface of the blank 30 so as to form a channel: a substrate 32 is thus obtained having two shoulders 33 framing the groove 31 upstream and downstream respectively.
- this groove 31 has a depth of 5 mm.
- the production of such a groove is optional: other embodiments of the method can in fact be applied to a regular substrate having no difference in level.
- the two shoulders together form a first portion 33 of substrate; the portion of the substrate 32 located at the bottom of the groove 31 forms a second portion 34 of the substrate.
- the substrate 32 thus formed is then placed in the cavity 42 of a first shaped mold 40.
- This first shaped mold 40 comprises a main part 41, comprising the cavity 42 whose axial dimensions correspond to that of the substrate 32, and a cover part 43 (visible on the 3D FIG ).
- a first precursor material 35a in this case a metal powder, is then deposited on the shoulders 33, that is to say the first portion of the substrate 32, while leaving the groove 31, and therefore the second portion 34 of the substrate, free from powder.
- a removable masking block can be placed in the groove 31 in order to prevent the powder of the first precursor material 35a from being deposited on the second portion 34.
- the powder 35a then forms a continuous layer of constant thickness above the shoulders 33 of the substrate 32.
- the powder is an alumina powder with a particle size centered around 5 ⁇ m; this layer has a thickness of 10 mm_ and an initial porosity rate of about 30%.
- the mold 40 is then closed by attaching its cover part 43 to its main part 41.
- This cover part 43 comprises a central protective block 44 and two support surfaces 45 extending on either side of the block protection 44.
- bearing surfaces 45 rectilinear in the axial plane of the 3D FIG and in an arc of a circle in a radial plane, then apply against the upper surface of each layer of powder of the first precursor material 35a.
- the protection block 44 is inserted for its part between the layers of powder 35a and penetrates into the groove 31 so as to block it: the layers of powder of the first precursor material 35a are thus enclosed in the space defined by the first portion 33 of the substrate, the walls of the cavity 42 of the main part 41 of the mold 40, the bearing surfaces 45 of the cover 43 of the mold 40 and the side walls 44a of the protection block 44 of the cover 41 of the mold 40.
- a stress is then exerted on the cover 43 of the mold 40 to press on the powder layers 35a and compress the latter between the substrate 32 and the bearing surfaces 45 of the cover 43 of the mold 40.
- the powder layer 35a is thus compressed until his thickness is reduced to 2 mm.
- the front surface 44b of the protective block 44 of the cover 43 of the mold 40 then bears against the second portion 34 of the substrate.
- the powder particles of the first precursor material 35a are packed against each other and therefore fill certain voids initially present between the particles, the air thus expelled being evacuated from the mold 40.
- the rate of The porosity of the powder therefore decreases during this compression step and the density of the powder increases.
- the layer of powder 35a thus compressed is sintered using a conventional method so as to obtain a first part 36a of coating 36 surmounting the first portion 33 of the substrate 32 and having a thickness of 2 mm and a porosity rate of 6%.
- the substrate 32 is then transferred into a second shaped mold 50 comprising a main part 51, comprising a cavity 52 whose axial dimensions correspond to that of the substrate 32, and a cover part 53 (visible on the FIG 3F ) comprising two fixed parts 54, that is to say immobile, and a mobile part 55.
- a second precursor material 35b in this case a metallic powder, is then deposited in the groove 31, that is to say on the second portion 34 of the substrate 32, while leaving the first coating part 36a free of powder.
- removable masking blocks can be placed on these parts 36a of the coating in order to prevent the powder of the second precursor material 35b from being deposited there.
- the powder 35b then forms a continuous layer of constant thickness above the second portion 34 of the substrate 32.
- the powder is an alumina powder with a particle size centered around 100 ⁇ m; this layer has a thickness of 12 mm and an initial porosity rate of about 70%.
- the mold 50 is then closed by attaching its cover part 53 to its main part 51.
- the fixed parts 54 of the cover are provided to cover and bear against the first part 36a of the abradable coating obtained previously.
- the movable part 55 of the cover has for its part a frontal support surface 55a, rectilinear in the axial plane of the FIG 3F and in an arc of a circle in a radial plane, provided opposite the second portion 34 of the substrate 32 such that it then bears against the upper surface of the layer of powder of the second precursor material 35b.
- This layer of powder of the second precursor material 35b is enclosed in the space defined by the groove 31 of the substrate, the sides of the first coating part 36a, the side surfaces of the fixed parts 54 of the cover 53 of the mold 50 and the surface of support 55a of the movable part 55 of the cover 53 of the mold 50.
- a stress is then exerted on the mobile part 55 of the lid 53 of the mold 50 to press on the powder layer 35b and compress the latter between the substrate 32 and the bearing surface 55a of the lid 53 of the mold 50.
- the powder layer 35b is thus compressed until its thickness is reduced to 7 mm.
- the surface level of the layer of powder 35b is then flush with the surface level of the first coating part 36a.
- the particles of powder of the second precursor material 35b are packed against each other and therefore fill certain voids present initially between the particles, the air thus expelled being evacuated from the mold 50.
- the rate of The porosity of the powder therefore decreases during this compression step and the density of the powder increases, but nevertheless to a lesser extent than in the case of the first precursor material 35a.
- the powder layer 35b thus compressed is sintered using a conventional method.
- the depth of the groove 31 (which may optionally be zero), the materials 35a, 35b used, the initial thickness of the layers of powder 35a, 35b, and the amplitude of the compressions carried out can be freely adjusted to achieve the densities and desired coating thicknesses.
- the method comprises additional steps, taking place after the production of the first coating part 136a and before the production of the second coating part 136b, aimed at forming a heel layer 137 of high density, having for example a porosity rate of the order of 6%, on the second portion 134 of the substrate and under the second coating part 136b.
- the method begins in the same way as the previous embodiment with the production of a first high-density covering part 136a. These steps will therefore not be described again.
- the substrate 132 is transferred into a mold 150 similar to the second mold 50 of the first embodiment.
- a third precursor material 135c is then deposited in the groove 131, that is to say on the second portion 34 of the substrate 32, so as to form a continuous layer of constant thickness above the second portion 34 of the substrate 32.
- the third precursor material 135c is identical to the first precursor material used to produce the first coating part 136a; in addition, this layer has a thickness of 10 mm and an initial porosity rate of approximately 30%.
- the mold 150 is then closed and a stress is then exerted on the mobile part 155 of the lid 153 of the mold 50 to compress the layer of powder 135c between the substrate 32 and the bearing surface of the lid 153 of the mold 150 until its thickness is reduced to 2 mm.
- the powder layer 135c thus compressed is sintered using a conventional method.
- a heel layer 137 is then obtained covering the second portion 134 of the substrate 132, having a thickness of 2 mm and a porosity rate of 6%.
- the rest of the process is then analogous to the first embodiment except that the second precursor material 135b is deposited on the heel layer 137.
- the abradable track 120 of the FIG 4E in which the second part of the lower density coating 136b covers the heel layer 137, the latter protecting the substrate 132 in the event of radial displacement of the body circulating facing the upper coating at the maximum displacement envisaged, in the event of significant unbalance of the moving body by example.
- the method comprises additional steps, taking place just after the production of the second part of coating 236b, aimed at forming a surface layer 238 of high density, having for example a porosity rate of 15%, on the second part of covering 236b and/or the first covering part 236a.
- the method begins in the same way as the first embodiment with the production of a first high density coating part 236a and a second low density coating part 236b. These steps will therefore not be described again.
- the thicknesses of the layer of second precursor material 235b in its initial state and its compressed state are possibly adapted, that is to say reduced, so as to leave sufficient space on the surface of the second coating part 236b to receive the surface layer 238 when it is desired that the latter is flush with the first coating part 236a.
- a fourth precursor material 235d is deposited on the second coating part 236b thus produced, so as to form a continuous layer of constant thickness.
- the fourth precursor material 235d is identical to the second precursor material used to produce the second coating part 236b; besides, this layer has a thickness of 0.6 mm and an initial porosity rate of about 70%.
- the mold 250 is then closed and a stress is then exerted on the movable part 255 of the lid 253 of the mold 250 to compress the layer of powder 235d between the second coating part 236b and the bearing surface of the lid 153 of the mold 150 until its thickness is reduced to 0.10 mm.
- the powder layer 235d thus compressed is sintered using a conventional method.
- the abradable track 220 of the FIG 5E wherein the second part of the lower density coating 236b is covered by a surface layer 238, flush with the first part of the coating 236b, having a thickness of 0.10 mm and a porosity rate of 11.9%.
- This surface layer 238 has a lower surface roughness than the second part of the coating 236b and therefore offers a gain in aerodynamic friction.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Composite Materials (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Structures Of Non-Positive Displacement Pumps (AREA)
Description
- Le présent exposé concerne un procédé de fabrication d'un revêtement abradable à densité variable.
- Un tel revêtement abradable, ne faisant pas partie de l'invention, peut notamment être utilisé pour équiper un anneau de machine tournante afin d'assurer l'étanchéité de la machine au sommet des aubes tournantes par exemple. Un tel revêtement abradable est tout particulièrement adapté pour équiper les anneaux de turbine dans le domaine aéronautique, et tout particulièrement dans les turboréacteurs d'avion.
- Dans de nombreuses machines tournantes, il est désormais connu de munir l'anneau du stator de pistes abradables en regard du sommet des aubes du rotor. De telles pistes sont réalisées à l'aide de matériaux dit « abradables » qui, lorsqu'ils entrent en contact avec les aubes tournantes, s'usent plus facilement que ces dernières. On assure ainsi un jeu minimal entre le rotor et le stator, améliorant les performances de la machine tournante, sans risquer de détériorer les aubes en cas de frottement de ces dernières sur le stator. Au contraire, un tel frottement abrade la piste abradable, ce qui permet d'ajuster automatiquement le diamètre de l'anneau du stator au plus proche du rotor. Ainsi, de telles pistes abradables sont souvent mises en place dans les compresseurs de turbomachines.
- En revanche, leur emploi est beaucoup plus rare dans les turbines de telles turbomachines, et surtout dans les turbines haute pression dans lesquelles règnent des conditions physico-chimiques extrêmes.
- En effet, les gaz brûlés issus de la chambre de combustion débouchent dans la turbine haute pression à des niveaux de température et de pression très élevés, ce qui entraîne l'érosion prématurée des pistes abradables conventionnelles.
- Dès lors, afin de protéger l'anneau de turbine, il est souvent préféré de munir ce dernier d'un revêtement du type barrière thermique dont les matériaux et la densité élevée, trop importante pour que le revêtement soit efficacement abradable, permettent de protéger l'anneau contre l'érosion et la corrosion.
- Toutefois, on comprend naturellement que dans un tel cas l'intégrité des aubes n'est plus assurée en cas de contact avec le stator, ce qui nécessite de prévoir un jeu plus important entre le rotor et le stator et augmente donc le débit de fuite en sommet d'aubes et réduit ainsi les performances de la turbine.
- On connait également les documents
US 2014/0263579 ,FR 2 996 475 WO 2014/053754 qui décrivent d'autres procédés de fabrication d'un revêtement abradable. - Il existe donc un réel besoin pour un procédé de fabrication d'un revêtement abradable ainsi qu'un tel revêtement abradable qui soit dépourvus, au moins en partie, des inconvénients inhérents aux configurations connues précitées.
- Le présent exposé concerne un procédé de fabrication d'un revêtement abradable à densité variable, comprenant les étapes suivantes : fourniture d'un substrat comportant une première portion et une deuxième portion ; dépôt d'un premier matériau précurseur sur la première portion du substrat ; compression du premier matériau précurseur entre le substrat et une première surface d'appui ; frittage du premier matériau précurseur ainsi comprimé pour obtenir une première partie de revêtement abradable, en regard de la première portion du substrat, possédant une première densité ; dépôt d'un deuxième matériau précurseur sur la deuxième portion du substrat ; compression du deuxième matériau précurseur entre le substrat et une deuxième surface d'appui ; frittage du deuxième matériau précurseur ainsi comprimé pour obtenir une deuxième partie de revêtement abradable, en regard de la deuxième portion du substrat, possédant une deuxième densité distincte de la première.
- Ce procédé permet d'obtenir un revêtement à densité variable. En effet, plusieurs paramètres peuvent être réglés différemment pour chaque portion du substrat de manière à obtenir des parties de revêtement abradable présentant des propriétés différentes. Tout d'abord, il est possible de choisir différents matériaux précurseurs. En particulier, la taille des particules constituant le matériau précurseur ou le taux de porosité initial du matériau précurseur permettent d'influer sur le taux de porosité final du revêtement abradable et donc sur sa densité.
- Il est également possible de déposer une quantité plus ou moins importante de matériau précurseur avant l'étape de compression, c'est-à-dire de déposer une couche de matériau précurseur d'épaisseur plus ou moins importante. Cette quantité de matériau influera ainsi sur la densité finale du revêtement abradable.
- Il est également possible de comprimer de manière plus ou moins forte les matériaux précurseur au cours des étapes de compression de manière à tasser plus ou moins ces derniers avant frittage : on réduit ainsi plus ou moins leurs taux de porosité, ce qui influe sur le taux de porosité final et donc la densité finale de chaque partie du revêtement abradable.
- Il est également possible de jouer sur la température et/ou la durée des étapes de frittage afin d'influer sur la micro-structure du revêtement abradable et notamment sur son taux de porosité final et sur sa densité.
- Dans le présent exposé, on entend par « taux de porosité » le rapport entre le volume des espaces interstitiels séparant les grains du matériau considéré et le volume global dudit matériau. En outre, il va de soit au sens du présent exposé que les première et deuxième portions du substrat, tout comme les première et deuxième parties du revêtement abradable, possèdent une taille significative afin de remplir les fonctions auxquelles elles sont destinées. Ainsi, comme cela est visible sur les figures, chaque portion du substrat, et donc chaque partie de revêtement abradable, possède une largeur supérieure à 2 mm, de préférence supérieure à 5 mm, et donc une longueur encore supérieure.
- Dès lors, grâce à ce procédé, on peut ajuster localement le taux de porosité et donc la densité du revêtement afin de satisfaire à différentes exigences ou contraintes locales. Par exemple, il est possible de munir les zones du revêtement sensibles à l'érosion d'une densité élevée et munir les zones du revêtement destinées à entrer en contact avec un corps mobile d'une densité plus faible, renforçant le caractère facilement abradable de ces zones. De plus, il est également possible de disposer la première partie de revêtement, bénéficiant d'une grande densité, de manière à masquer et donc protéger la seconde partie du revêtement dont la densité est plus faible.
- Dans certains modes de réalisation, les étapes de dépôt, compression et frittage du deuxième matériau précurseur ont lieu après les étapes de dépôt, compression et frittage du premier matériau précurseur. En séparant ainsi ces étapes, il est possible d'individualiser les paramètres de dépôt, compression et frittage pour chaque portion de revêtement et donc d'obtenir facilement des propriétés différentes pour chaque partie du revêtement abradable.
- Dans certains modes de réalisation, les étapes de compression et de frittage du premier matériau précurseur sont réalisées au sein d'un premier moule ; les étapes de compression et de frittage du deuxième matériau précurseur sont réalisées au sein d'un deuxième moule ; et le deuxième moule est distinct du premier moule.
- Dans certains modes de réalisation, le premier et deuxième moule sont un même et unique moule.
- Dans certains modes de réalisation, le premier moule comprend la première surface d'appui ainsi qu'au moins une paroi de protection prévue de manière à flanquer le premier matériau précurseur à l'interface entre la première et la deuxième portion du substrat au cours des étapes de compression et de frittage du premier matériau précurseur. Cette paroi de protection permet d'empêcher que des morceaux du premier matériau précurseur ne se déplacent et ne se fixent sur la deuxième portion du substrat.
- Dans certains modes de réalisation, le deuxième moule comprend une partie mobile s'étendant en vis-à-vis de la deuxième portion du substrat et incluant la deuxième surface d'appui, et une partie immobile s'étendant en vis-à-vis de, de préférence contre, la première portion du substrat. Cette portion immobile permet de protéger la première partie de revêtement abradable qui est achevée. Ainsi, de préférence, seule la portion du moule qui fait face à la deuxième portion du substrat est mobile.
- Dans certains modes de réalisation, les étapes de dépôt des premier et deuxième matériaux précurseurs ont lieu simultanément ou successivement, les étapes de compression des premier et deuxième matériaux précurseurs ont lieu simultanément, et les étapes de frittage des premier et deuxième matériaux précurseurs ont lieu simultanément. On réduit dès lors la durée totale du procédé. Il est également possible de n'utiliser qu'un seul moule. Dans un tel cas, la différence de densité finale peut être obtenue, par exemple, grâce à des matériaux précurseurs différents, des épaisseurs de couches de matériau précurseur différentes, ou encore une compression différentielle. Une telle compression différentielle peut être obtenue, par exemple, à l'aide d'un moule possédant des surfaces d'appui s'étendant à différents niveaux, ou à l'aide d'un moule possédant plusieurs parties mobiles indépendantes.
- Dans certains modes de réalisation, la première portion du substrat se situe à un premier niveau, et la deuxième portion du substrat se situe à un deuxième niveau différent du premier niveau. Grâce à cette différence de niveau entre la première portion et la deuxième portion du substrat, la réduction du volume disponible au cours de l'étape de compression est d'autant plus importante que le substrat était proche de la surface d'appui dans l'état initial : en supposant par exemple que le deuxième niveau est plus profond que le premier niveau, la partie du matériau précurseur située au-dessus de la première portion du substrat est ainsi plus comprimée que la partie du matériau précurseur située au-dessus de la deuxième portion du substrat. Une pression plus importante règne donc dans cette partie du matériau précurseur, ce qui conduit à une densité plus importante du matériau après frittage. A l'inverse, dans la deuxième partie du matériau précurseur, la compression étant moins importante, la réduction du taux de porosité dans le matériau et donc sa densification sont moins importantes.
- Dans certains modes de réalisation, la deuxième portion du substrat est obtenue par usinage d'au moins une rainure dans une ébauche du substrat. Un tel substrat à deux niveaux est ainsi facile à fabriquer puisqu'il suffit de fabriquer une ébauche régulière puis d'usiner une rainure dans cette ébauche uniquement aux endroits désirés.
- Dans certains modes de réalisation, la première portion du substrat est obtenue en ajoutant au moins un muret sur une ébauche du substrat. Cette méthode est particulièrement adaptée pour réparer une pièce existante dont l'épaisseur n'est pas suffisante pour usiner une rainure.
- Dans certains modes de réalisation, le muret est fabriqué directement sur l'ébauche du substrat par frittage, notamment par une méthode de frittage du type « Spark Plasma Sintering » (SPS).
- Dans certains modes de réalisation, le muret est fabriqué indépendamment et rapporté par soudage ou brasage. Il peut notamment être rapporté par une méthode de soudage du type « Tungstene Inert Gas » (TIG).
- Dans certains modes de réalisation, les première et deuxième surfaces d'appui sont continues, l'une dans le prolongement de l'autre. On entend ici que les surfaces d'appui ne comportent aucune discontinuité telle qu'une marche ou un autre changement brusque de niveau en leur sein ou à leur interface.
- Dans certains modes de réalisation, les surfaces d'appui sont rectilignes au moins selon une direction transverse aux première et deuxième portions du substrat. Il existe ainsi un plan de coupe traversant à la fois la première et la deuxième portion du substrat dans lequel les surfaces d'appuis sont rectilignes.
- Dans certains modes de réalisation, au moins une surface d'appui, de préférence chaque surface d'appui, prend la forme d'un secteur de cylindre, de préférence d'un secteur de cylindre de révolution.
- Dans certains modes de réalisation, au moins une surface d'appui, de préférence chaque surface d'appui, est une surface d'un moule de forme.
- Dans certains modes de réalisation, la première partie du revêtement abradable possède un taux de porosité final inférieur à 15%, de préférence inférieur à 5%. La première partie du revêtement possède ainsi un taux de porosité suffisamment faible, et donc une densité suffisamment élevée, pour résister à l'érosion.
- Dans certains modes de réalisation, la deuxième partie du revêtement abradable possède un taux de porosité final supérieur à 20%, de préférence supérieur à 30%. La deuxième partie du revêtement possède ainsi un taux de porosité suffisamment élevé, et donc une densité suffisamment faible, pour présenter un comportement facilement abradable.
- Dans certains modes de réalisation, la première partie du revêtement abradable subit une densification d'au moins 80%, de préférence d'au moins 100%, au cours de l'étape de compression et de frittage. Dans le présent exposé, on entend par « densification » l'augmentation de la densité du matériau composant le revêtement abradable entre l'état initial au moment de l'étape de dépôt du matériau précurseur et l'état final obtenu après les étapes de compression et de frittage. Autrement dit, il s'agit de la différence entre la densité finale et la densité initiale rapportée sur la densité initiale.
- Dans certains modes de réalisation, la deuxième partie du revêtement abradable subit une densification d'au plus 70%, de préférence d'au plus 50%, et préférentiellement d'au plus 10% au cours de l'étape de compression et de frittage.
- Dans certains modes de réalisation, le procédé comprend en outre, avant l'étape de dépôt du matériau précurseur sur l'une des portions du substrat, de préférence sur la deuxième portion du substrat, une étape de formation par frittage d'une couche talon, dont le taux de porosité est inférieur à 15% et préférentiellement inférieur à 5%, sur la portion considérée du substrat. Cette couche talon permet de conserver une couche fortement densifiée sous la deuxième partie, peu densifiée, du revêtement abradable. Ainsi, le substrat reste protégé en cas de déplacement radial du corps circulant en regard du revêtement supérieur au déplacement maximal envisagé. Ceci protège notamment le substrat en cas de balourd important du corps mobile par exemple.
- Dans certains modes de réalisation, cette étape de formation par frittage d'une couche talon est réalisée dans le deuxième moule ou dans un moule identique au deuxième moule.
- Dans certains modes de réalisation, le procédé comprend en outre, après l'étape de frittage de l'un des matériaux précurseurs, une étape de formation par frittage d'une couche de surface, dont le taux de porosité final est inférieur à 15% et préférentiellement inférieur à 5%, sur au moins une des parties du revêtement abradable, préférentiellement sur sa deuxième partie. Cette couche permet de doter le revêtement d'une faible rugosité de surface. Elle peut être également formée sur toute la surface du revêtement abradable.
- Dans certains modes de réalisation, cette étape de formation par frittage d'une couche de surface est réalisée dans le deuxième moule ou dans un moule identique au deuxième moule.
- Dans certains modes de réalisation, l'épaisseur de la couche de surface est comprise entre 0,05 et 0,10 mm.
- Dans certains modes de réalisation, au moins un matériau précurseur, de préférence chaque matériau précurseur, est une poudre métallique ou céramique.
- Dans certains modes de réalisation, les premier et deuxième matériaux précurseurs sont différents. Dans d'autres modes de réalisation, ils sont identiques.
- Dans certains modes de réalisation, le premier matériau précurseur est une poudre dont la granulométrie est inférieure à 20 µm.
- Dans certains modes de réalisation, le deuxième matériau précurseur est une poudre dont la granulométrie est supérieure à 45 µm.
- Dans certains modes de réalisation, le deuxième matériau précurseur est une poudre dont la granulométrie est inférieure à 100 µm.
- Dans certains modes de réalisation, le substrat est un secteur d'anneau. Il peut notamment s'agir d'un secteur d'anneau de turbine qui sera monté au stator de la turbine.
- Dans certains modes de réalisation, la première portion du substrat s'étend le long de la deuxième portion du substrat.
- Dans certains modes de réalisation, le substrat possède un canal longitudinal encadré par deux épaulements longitudinaux, les épaulements faisant partie de la première portion du substrat et le fond du canal faisant partie de la deuxième portion du substrat. On obtient ainsi à l'issue du procédé une bande peu dense, donc facilement abradable, dans la zone susceptible d'entrer en contact avec les aubes d'un rotor par exemple et deux bandes de revêtement plus dense de part et d'autre de la bande abradable permettant de protéger cette dernière de l'érosion provoquée par la circulation axiale d'une veine d'air par exemple.
- Le présent exposé concerne également une piste abradable à densité variable, ne faisant pas partie de l'invention, comprenant une première partie comportant un matériau fritté possédant une première densité, et une deuxième partie, contiguë à la première partie, comportant un matériau fritté possédant une deuxième densité distincte de la première densité. Comme cela est expliqué ci-dessus, ceci permet de protéger les zones les plus sensibles à l'érosion tout en offrant une couche facilement abradable dans les zones destinées à entrer en contact avec le corps mobile.
- Dans certains modes de réalisation, l'épaisseur de la première partie de la piste abradable est inférieure à l'épaisseur de la deuxième partie.
- Dans certains modes de réalisation, les matériaux des première et deuxième parties de la piste abradable sont différents. Dans d'autres modes de réalisation, ils sont identiques.
- Dans certains modes de réalisation, la piste abradable est obtenue à l'aide d'un procédé de fabrication selon l'un quelconque des modes de réalisation précédents.
- Le présent exposé concerne également un anneau de turbine ou de compresseur, ne faisant pas partie de l'invention, comprenant une piste abradable selon l'un quelconque des modes de réalisation précédents.
- Le présent exposé concerne également une turbomachine, ne faisant pas partie de l'invention, comprenant une piste abradable ou un anneau de turbine ou de compresseur selon l'un des modes de réalisation précédents.
- Les caractéristiques et avantages précités, ainsi que d'autres, apparaîtront à la lecture de la description détaillée qui suit, d'exemples de réalisation du dispositif et du procédé proposés. Cette description détaillée fait référence aux dessins annexés.
- Les dessins annexés sont schématiques et visent avant tout à illustrer les principes de l'invention.
- Sur ces dessins, d'une figure (FIG) à l'autre, des éléments (ou parties d'élément) identiques sont repérés par les mêmes signes de référence. En outre, des éléments (ou parties d'élément) appartenant à des exemples de réalisation différents mais ayant une fonction analogue sont repérés sur les figures par des références numériques incrémentées de 100, 200, etc.
- La
FIG 1 est un plan en coupe d'une turbomachine selon l'invention. - La
FIG 2 est une vue partielle en perspective d'un exemple d'anneau de stator selon l'invention. - Les
FIG 3A à 3G illustrent plusieurs étapes successives d'un exemple de procédé selon l'invention. - Les
FIG 4A à 4E illustrent plusieurs étapes successives d'un exemple de procédé selon l'invention. - Les
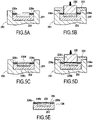
FIG 5A à 5E illustrent plusieurs étapes successives d'un exemple de procédé selon l'invention. - Afin de rendre plus concrète l'invention, des exemples de procédés et de pistes abradables sont décrits en détail ci-après, en référence aux dessins annexés. Il est rappelé que l'invention ne se limite pas à ces exemples.
- La
FIG 1 représente, en coupe selon un plan vertical passant par son axe principal A, un turboréacteur à double flux 1 selon l'invention. Il comporte, d'amont en aval selon la circulation du flux d'air, une soufflante 2, un compresseur basse pression 3, un compresseur haute pression 4, une chambre de combustion 5, une turbine haute pression 6, et une turbine basse pression 7. - La turbine haute pression 6 comprend une pluralité d'aubes 6a tournant avec le rotor et de redresseurs 6b montés sur le stator. Le stator de la turbine 6 comprend une pluralité d'anneaux de stator 10 disposés en vis-à-vis des aubes mobile 6a de la turbine 6. Comme cela est visible sur la
FIG 2 , chaque anneau de stator 10 est divisé en plusieurs secteurs 11 munis chacun d'une piste abradable 20 sur laquelle viennent frotter les aubes mobiles 6a en cas d'excursion radiale du rotor. - Un exemple de réalisation d'une telle piste abradable 20 va être décrit en référence aux
FIG 3A à 3G . EnFIG 3A , une ébauche 30 est tout d'abord fournie. En l'espèce, il s'agit d'un secteur d'anneau obtenu selon une méthode conventionnelle. Sa surface 30s est régulière, rectiligne dans le plan de coupe axial de laFIG 3A , et en arc de cercle dans un plan de coupe radial. - Comme cela est représenté à la
FIG 3B , une rainure 31 est ensuite usinée longitudinalement, c'est-à-dire circonférentiellement, en surface de l'ébauche 30 de manière à former un canal : on obtient ainsi un substrat 32 possédant deux épaulements 33 encadrant la rainure 31 en amont et en aval respectivement. Dans le présent exposé cette rainure 31 possède une profondeur de 5 mm. Toutefois, la réalisation d'une telle rainure est facultative : d'autres exemples de réalisation du procédé peuvent en effet s'appliquer sur un substrat régulier ne présentant pas de différence de niveau. - Les deux épaulements forment ensemble une première portion 33 de substrat ; la portion du substrat 32 située au fond de la rainure 31 forme quant à elle une deuxième portion 34 de substrat.
- Comme cela est représenté à la
FIG 3C , le substrat 32 ainsi formé est ensuite disposé dans la cavité 42 d'un premier moule de forme 40. Ce premier moule de forme 40 comprend une partie principale 41, comportant la cavité 42 dont les dimensions axiales correspondant à celle du substrat 32, et une partie de couvercle 43 (visible sur laFIG 3D ). - Un premier matériau précurseur 35a, en l'occurrence une poudre métallique, est alors déposée sur les épaulements 33, c'est-à-dire la première portion du substrat 32, tout en laissant la rainure 31, et donc la deuxième portion 34 du substrat, exempte de poudre. A cette occasion, un bloc de masquage, amovible, peut être disposé dans la rainure 31 afin d'éviter que de la poudre du premier matériau précurseur 35a ne se dépose sur la deuxième portion 34.
- La poudre 35a forme alors une couche continue d'épaisseur constante au-dessus des épaulements 33 du substrat 32. Dans le présent exemple, la poudre est une poudre d'alumine de granulométrie centrée autour de 5 µm ; cette couche possède une épaisseur de 10 mm_ et un taux de porosité initial d'environ 30%.
- Comme cela est représenté à la
FIG 3D , le moule 40 est ensuite refermé en rapportant sa partie de couvercle 43 sur sa partie principale 41. Cette partie de couvercle 43 comprend un bloc central de protection 44 et deux surfaces d'appui 45 s'étendant de part et d'autre du bloc de protection 44. - Ces surfaces d'appui 45, rectilignes dans le plan axial de la
FIG 3D et en arc de cercle dans un plan radial, s'appliquent alors contre la surface supérieure de chaque couche de poudre du premier matériau précurseur 35a. Le bloc de protection 44 s'insère pour sa part entre les couches de poudre 35a et pénètre dans la rainure 31 de manière à la boucher : les couches de poudre du premier matériau précurseur 35a sont ainsi enfermées dans l'espace défini par la première portion 33 du substrat, les parois de la cavité 42 de la partie principale 41 du moule 40, les surfaces d'appui 45 du couvercle 43 du moule 40 et les parois latérales 44a du bloc de protection 44 du couvercle 41 du moule 40. - Une contrainte est alors exercée sur le couvercle 43 du moule 40 pour appuyer sur les couches de poudre 35a et comprimer ces dernières entre le substrat 32 et les surfaces d'appui 45 du couvercle 43 du moule 40. La couche de poudre 35a est ainsi comprimée jusqu'à ce que son épaisseur soit réduite à 2 mm. Dans cet exemple, la surface frontale 44b du bloc de protection 44 du couvercle 43 du moule 40 est alors en appui contre la deuxième portion 34 du substrat.
- Au cours de cette étape de compression, les particules de poudre du premier matériau précurseur 35a sont tassées les unes contre les autres et remplissent donc certains vides présents initialement entre les particules, l'air ainsi chassé étant évacué hors du moule 40. Le taux de porosité de la poudre diminue donc au cours de cette étape de compression et la densité de la poudre augmente.
- Une fois un tel état comprimé obtenu, la couche de poudre 35a ainsi comprimée est frittée à l'aide d'une méthode conventionnelle de manière à obtenir une première partie 36a de revêtement 36 surmontant la première portion 33 du substrat 32 et possédant une épaisseur de 2 mm et un taux de porosité de 6%.
- Le substrat 32 est alors transféré dans un deuxième moule de forme 50 comprenant une partie principale 51, comportant une cavité 52 dont les dimensions axiales correspondant à celle du substrat 32, et une partie de couvercle 53 (visible sur la
FIG 3F ) comportant deux parties fixes 54, c'est-à-dire immobiles, et une partie mobile 55. - Comme cela est représenté sur la
FIG 3E , un deuxième matériau précurseur 35b, en l'occurrence une poudre métallique, est alors déposée dans la rainure 31, c'est-à-dire sur la deuxième portion 34 du substrat 32, tout en laissant la première partie de revêtement 36a exempte de poudre. A cette occasion, des blocs de masquage, amovibles, peuvent être disposés sur ces parties 36a du revêtement afin d'éviter que de la poudre du deuxième matériau précurseur 35b ne s'y dépose. - La poudre 35b forme alors une couche continue d'épaisseur constante au-dessus de la deuxième portion 34 du substrat 32. Dans le présent exemple, la poudre est une poudre d'alumine de granulométrie centrée autour de 100 µm ; cette couche possède une épaisseur de 12 mm et un taux de porosité initial d'environ 70%.
- A cette occasion, on note qu'il est possible d'obtenir un taux de porosité initial plus important en ajoutant à cette poudre un agent porogène qui sera éliminé ultérieurement au cours du procédé, au cours d'une étape de pyrolyse par exemple.
- Comme cela est représenté à la
FIG 3F , le moule 50 est ensuite refermé en rapportant sa partie de couvercle 53 sur sa partie principale 51. Les parties fixes 54 du couvercle sont prévues pour recouvrir et s'appliquer contre la première partie 36a du revêtement abradable obtenu précédemment. La partie mobile 55 du couvercle possède pour sa part une surface frontale d'appui 55a, rectiligne dans le plan axial de laFIG 3F et en arc de cercle dans un plan radial, prévue en vis-à-vis de la deuxième portion 34 du substrat 32 de telle sorte qu'elle s'applique alors contre la surface supérieure de la couche de poudre du deuxième matériau précurseur 35b. Cette couche de poudre du deuxième matériau précurseur 35b est enfermée dans l'espace défini par la rainure 31 du substrat, les flancs de la première partie de revêtement 36a, les surfaces latérales des parties fixes 54 du couvercle 53 du moule 50 et la surface d'appui 55a de la partie mobile 55 du couvercle 53 du moule 50. - Une contrainte est alors exercée sur la partie mobile 55 du couvercle 53 du moule 50 pour appuyer sur la couche de poudre 35b et comprimer cette dernière entre le substrat 32 et la surface d'appui 55a du couvercle 53 du moule 50. La couche de poudre 35b est ainsi comprimée jusqu'à ce que son épaisseur soit réduite à 7 mm. Dans cet exemple, le niveau de surface de la couche de poudre 35b affleure alors le niveau de surface de la première partie de revêtement 36a.
- Au cours de cette étape de compression, les particules de poudre du deuxième matériau précurseur 35b sont tassées les unes contre les autres et remplissent donc certains vides présents initialement entre les particules, l'air ainsi chassé étant évacué hors du moule 50. Le taux de porosité de la poudre diminue donc au cours de cette étape de compression et la densité de la poudre augmente, mais toutefois de manière moins importante que dans le cas du premier matériau précurseur 35a.
- Une fois un tel état comprimé obtenu, la couche de poudre 35b ainsi comprimée est frittée à l'aide d'une méthode conventionnelle. A l'issu de cette étape de frittage on obtient alors la piste abradable 20 de la
FIG 3G dans laquelle le substrat 32 est recouvert d'un revêtement 36 comprenant une première partie 36a surmontant les épaulements 33, possédant une épaisseur de 2 mm et un taux de porosité de 6%, et une deuxième partie 36b surmontant la deuxième portion de substrat 34 possédant une épaisseur de 7 mm et un taux de porosité de 40,6%. - Naturellement, la profondeur de la rainure 31 (qui peut éventuellement être nulle), les matériaux 35a, 35b utilisés, l'épaisseur initiale des couches de poudre 35a, 35b, et l'amplitude des compressions réalisées peuvent être réglés librement pour atteindre les densités et les épaisseurs de revêtement voulues.
- Dans un deuxième exemple, illustré aux
FIG 4A à 4E , le procédé comprend des étapes supplémentaires, ayant lieu après la réalisation de la première partie de revêtement 136a et avant la réalisation de la deuxième partie de revêtement 136b, visant à former une couche talon 137 de forte densité, possédant par exemple un taux de porosité de l'ordre de 6%, sur la deuxième portion 134 du substrat et sous la deuxième partie de revêtement 136b. - Le procédé commence de la même manière que l'exemple de réalisation précédent avec la réalisation d'une première partie de revêtement 136a à forte densité. Ces étapes ne seront donc pas décrites à nouveau.
- A l'issue de ces étapes, comme cela est représenté à la
FIG 4A , le substrat 132 est transféré dans un moule 150 analogue au deuxième moule 50 du premier exemple de réalisation. - Un troisième matériau précurseur 135c, est alors déposé dans la rainure 131, c'est-à-dire sur la deuxième portion 34 du substrat 32, de manière à former une couche continue d'épaisseur constante au-dessus de la deuxième portion 34 du substrat 32. Dans le présent exemple, le troisième matériau précurseur 135c est identique au premier matériau précurseur utilisé pour réaliser la première partie de revêtement 136a ; en outre, cette couche possède une épaisseur de 10 mm et un taux de porosité initial d'environ 30%.
- Comme cela est représenté à la
FIG 4B , le moule 150 est ensuite refermé et une contrainte est alors exercée sur la partie mobile 155 du couvercle 153 du moule 50 pour comprimer la couche de poudre 135c entre le substrat 32 et la surface d'appui du couvercle 153 du moule 150 jusqu'à ce que son épaisseur soit réduite à 2 mm. Une fois un tel état comprimé obtenu, la couche de poudre 135c ainsi comprimée est frittée à l'aide d'une méthode conventionnelle. - A l'issu de cette étape de frittage on obtient alors une couche talon 137 recouvrant la deuxième portion 134 du substrat 132, possédant une épaisseur de 2 mm et un taux de porosité de 6%.
- Comme cela est représenté aux
FIG 4C et 4D , la suite du procédé est alors analogue au premier exemple de réalisation si ce n'est que le deuxième matériau précurseur 135b est déposé sur la couche talon 137. - A l'issue du procédé, on obtient ainsi la piste abradable 120 de la
FIG 4E dans laquelle la deuxième partie du revêtement 136b à moindre densité recouvre la couche talon 137, cette dernière protégeant le substrat 132 en cas de déplacement radial du corps circulant en regard du revêtement supérieur au déplacement maximal envisagé, en cas de balourd important du corps mobile par exemple. - Dans un troisième exemple, compatible avec les premier et deuxième exemples et illustré aux
FIG 5A à 5E , le procédé comprend des étapes supplémentaires, ayant lieu juste après la réalisation de la deuxième partie de revêtement 236b, visant à former une couche de surface 238 de forte densité, possédant par exemple un taux de porosité de 15%, sur la deuxième partie de revêtement 236b et/ou la première partie de revêtement 236a. - Le procédé commence de la même manière que le premier exemple de réalisation avec la réalisation d'une première partie de revêtement 236a à forte densité et d'une deuxième partie de revêtement 236b à faible densité. Ces étapes ne seront donc pas décrites à nouveau.
- Il convient toutefois de noter sur les
FIG 5A et 5B que les épaisseurs de la couche de deuxième matériau précurseur 235b dans son état initial et son état comprimé sont éventuellement adaptées, c'est-à-dire réduites, de manière à laisser en surface de la deuxième partie de revêtement 236b une place suffisante pour recevoir la couche de surface 238 lorsque l'on souhaite que cette dernière affleure la première partie de revêtement 236a. - A l'issue de ces étapes, comme cela est représenté à la
FIG 5C , un quatrième matériau précurseur 235d, est déposé sur la deuxième partie de revêtement 236b ainsi réalisée, de manière à former une couche continue d'épaisseur constante. Dans le présent exemple, le quatrième matériau précurseur 235d est identique au deuxième matériau précurseur utilisé pour réaliser la deuxième partie de revêtement 236b ; en outre, cette couche possède une épaisseur de 0,6 mm et un taux de porosité initial d'environ 70%. - Comme cela est représenté à la
FIG 5D , le moule 250 est ensuite refermé et une contrainte est alors exercée sur la partie mobile 255 du couvercle 253 du moule 250 pour comprimer la couche de poudre 235d entre la deuxième partie de revêtement 236b et la surface d'appui du couvercle 153 du moule 150 jusqu'à ce que son épaisseur soit réduite à 0,10 mm. Une fois un tel état comprimé obtenu, la couche de poudre 235d ainsi comprimée est frittée à l'aide d'une méthode conventionnelle. - A l'issue du procédé, on obtient alors la piste abradable 220 de la
FIG 5E dans laquelle la deuxième partie du revêtement 236b à moindre densité est recouverte par une couche de surface 238, affleurant la première partie du revêtement 236b, possédant une épaisseur de 0,10 mm et un taux de porosité de 11,9%. Cette couche de surface 238 possède une rugosité de surface moins importante que la deuxième partie du revêtement 236b et offre donc un gain sur le frottement aérodynamique. - Les modes ou exemples de réalisation décrits dans le présent exposé sont donnés à titre illustratif et non limitatif, une personne du métier pouvant facilement, au vu de cet exposé, modifier ces modes ou exemples de réalisation, ou en envisager d'autres, tout en restant dans la portée de l'invention.
- De plus, les différentes caractéristiques de ces modes ou exemples de réalisation peuvent être utilisées seules ou être combinées entre elles. Lorsqu'elles sont combinées, ces caractéristiques peuvent l'être comme décrit ci-dessus ou différemment, l'invention ne se limitant pas aux combinaisons spécifiques décrites dans le présent exposé.
Claims (8)
- Procédé de fabrication d'un revêtement abradable à densité variable, comprenant les étapes suivantes :fourniture d'un substrat (32) comportant une première portion (33) et une deuxième portion (34) ;dépôt d'un premier matériau précurseur (35a) sur la première portion (33) du substrat (32) ;compression du premier matériau précurseur (35a) entre le substrat (32) et une première surface d'appui (45) ;frittage du premier matériau précurseur (35a) ainsi comprimé pour obtenir une première partie de revêtement abradable (36a), en regard de la première portion (33) du substrat (32), possédant une première densité ;dépôt d'un deuxième matériau précurseur (35b) sur la deuxième portion (34) du substrat (32) ;compression du deuxième matériau précurseur (35b) entre le substrat (32) et une deuxième surface d'appui (55a) ;frittage du deuxième matériau précurseur (35b) ainsi comprimé pour obtenir une deuxième partie de revêtement abradable (36b), en regard de la deuxième portion (33) du substrat (32), possédant une deuxième densité distincte de la première.
- Procédé selon la revendication 1, dans lequel les étapes de compression et de frittage du premier matériau précurseur (35a) sont réalisées au sein d'un premier moule (40), et
dans lequel le premier moule comprend la première surface d'appui (45) ainsi qu'au moins une paroi de protection (44a) prévue de manière à flanquer le premier matériau précurseur (35a) à l'interface entre la première et la deuxième portion du substrat (33, 34) au cours des étapes de compression et de frittage du premier matériau précurseur (35a). - Procédé selon la revendication 1 ou 2, dans lequel les étapes de compression et de frittage du deuxième matériau précurseur (35b) sont réalisées au sein d'un deuxième moule (50), et
dans lequel le deuxième moule (50) comprend une partie mobile (55) s'étendant en vis-à-vis de la deuxième portion (34) du substrat (32) et incluant la deuxième surface d'appui (55a), et une partie immobile (54) s'étendant en vis-à-vis de la première portion du substrat. - Procédé selon l'une quelconque des revendications 1 à 3, dans lequel la première partie du revêtement abradable (36a) possède un taux de porosité final inférieur à 15%, de préférence inférieur à 5%.
- Procédé selon l'une quelconque des revendications 1 à 4, dans lequel la deuxième partie du revêtement abradable (36b) possède un taux de porosité final supérieur à 20%, de préférence supérieur à 30%.
- Procédé selon l'une quelconque des revendications 1 à 5, comprenant en outre, avant l'étape de dépôt du matériau précurseur sur l'une des portions du substrat, de préférence sur la deuxième portion (134) du substrat (132), une étape de formation par frittage d'une couche talon (137), dont le taux de porosité final est inférieur à 15% et préférentiellement inférieur à 5%, sur la portion considérée du substrat.
- Procédé selon l'une quelconque des revendications 1 à 6, comprenant en outre, après l'étape de frittage de l'un des matériaux précurseurs, une étape de formation par frittage d'une couche de surface (238), dont le taux de porosité final est inférieur à 15% et préférentiellement inférieur à 5%, sur au moins une des parties du revêtement abradable, préférentiellement sur sa deuxième partie (236b).
- Procédé selon l'une quelconque des revendications 1 à 7, dans lequel le substrat est un secteur d'anneau (11).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1562324A FR3044946B1 (fr) | 2015-12-14 | 2015-12-14 | Revetement abradable a densite variable |
| PCT/FR2016/053360 WO2017103422A1 (fr) | 2015-12-14 | 2016-12-13 | Revêtement abradable a densité variable |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3389903A1 EP3389903A1 (fr) | 2018-10-24 |
| EP3389903B1 true EP3389903B1 (fr) | 2022-04-13 |
Family
ID=55542848
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16825487.8A Active EP3389903B1 (fr) | 2015-12-14 | 2016-12-13 | Procédé de fabrication d'un revêtement abradable à densité variable |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11174749B2 (fr) |
| EP (1) | EP3389903B1 (fr) |
| CN (1) | CN108367359B (fr) |
| FR (1) | FR3044946B1 (fr) |
| WO (1) | WO2017103422A1 (fr) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3082765B1 (fr) * | 2018-06-25 | 2021-04-30 | Safran Aircraft Engines | Procede de fabrication d'une couche abradable |
| FR3102694B1 (fr) * | 2019-10-30 | 2022-06-03 | Safran Aircraft Engines | Procede de compactage d’un revetement anti-corrosion |
| US11215070B2 (en) * | 2019-12-13 | 2022-01-04 | Pratt & Whitney Canada Corp. | Dual density abradable panels |
| CN111546006B (zh) * | 2020-05-12 | 2022-04-12 | 华能国际电力股份有限公司玉环电厂 | 一种通过泡沫铝提高锅炉管弯头耐磨性的方法 |
| US11661855B2 (en) * | 2021-10-25 | 2023-05-30 | Raytheon Technologies Corporation | Low density hybrid knife seal |
| US11828196B2 (en) * | 2022-01-28 | 2023-11-28 | Rtx Corporation | Gas turbine engine article with serpentine groove for coating interlock |
| US12163434B1 (en) * | 2023-06-28 | 2024-12-10 | Rtx Corporation | Advanced thermally conductive lightweight elastomeric seal |
| US12291971B1 (en) | 2024-02-13 | 2025-05-06 | Rtx Corporation | Blade outer air seal with graded coating |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2317079A2 (fr) * | 2009-10-30 | 2011-05-04 | Alstom Technology Ltd | Système de revêtement abradable |
| US20150354392A1 (en) * | 2014-06-10 | 2015-12-10 | General Electric Company | Abradable coatings |
| EP3081764A1 (fr) * | 2015-04-17 | 2016-10-19 | General Electric Company | Porosité de revêtement variable pour influencer une durabilité de rotor et virole |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA963497A (en) * | 1970-12-21 | 1975-02-25 | Gould Inc. | Powder metal honeycomb |
| SU997111A1 (ru) | 1981-08-06 | 1983-02-15 | Предприятие П/Я В-8769 | Способ намотки провода на многогранный каркас |
| US4914794A (en) | 1986-08-07 | 1990-04-10 | Allied-Signal Inc. | Method of making an abradable strain-tolerant ceramic coated turbine shroud |
| US5236151A (en) | 1991-12-23 | 1993-08-17 | General Electric Company | Thermal barrier structure |
| JP4166977B2 (ja) | 2001-12-17 | 2008-10-15 | 三菱重工業株式会社 | 耐高温腐食合金材、遮熱コーティング材、タービン部材、及びガスタービン |
| RU2320776C2 (ru) | 2002-10-09 | 2008-03-27 | Исикавадзима-Харима Хэви Индастриз Ко.,Лтд. | Вращающийся элемент и способ нанесения покрытия на него |
| US8079806B2 (en) * | 2007-11-28 | 2011-12-20 | United Technologies Corporation | Segmented ceramic layer for member of gas turbine engine |
| JP2009256759A (ja) | 2008-04-21 | 2009-11-05 | Fujifilm Corp | 遮熱コーティング構造及び遮熱コーティング製造方法 |
| FR2930590B1 (fr) * | 2008-04-23 | 2013-05-31 | Snecma | Carter de turbomachine comportant un dispositif empechant une instabilite lors d'un contact entre le carter et le rotor |
| US20120107103A1 (en) * | 2010-09-28 | 2012-05-03 | Yoshitaka Kojima | Gas turbine shroud with ceramic abradable layer |
| FR2972379B1 (fr) | 2011-03-07 | 2014-01-17 | Snecma | Procede de rechargement local de piece thermomecanique endommagee et piece ainsi realisee, en particulier piece de turbine |
| US8999226B2 (en) | 2011-08-30 | 2015-04-07 | Siemens Energy, Inc. | Method of forming a thermal barrier coating system with engineered surface roughness |
| US9034479B2 (en) | 2011-10-13 | 2015-05-19 | General Electric Company | Thermal barrier coating systems and processes therefor |
| US9186866B2 (en) * | 2012-01-10 | 2015-11-17 | Siemens Aktiengesellschaft | Powder-based material system with stable porosity |
| US10215033B2 (en) * | 2012-04-18 | 2019-02-26 | General Electric Company | Stator seal for turbine rub avoidance |
| FR2996475B1 (fr) * | 2012-10-05 | 2014-12-19 | Snecma | Procede pour l'integration de materiau abradable dans un logement par projection a froid |
| FR2996474B1 (fr) * | 2012-10-05 | 2014-12-12 | Snecma | Procede pour l'integration de materiau abradable dans un logement par compression isostatique |
| US9102015B2 (en) * | 2013-03-14 | 2015-08-11 | Siemens Energy, Inc | Method and apparatus for fabrication and repair of thermal barriers |
| US9151175B2 (en) * | 2014-02-25 | 2015-10-06 | Siemens Aktiengesellschaft | Turbine abradable layer with progressive wear zone multi level ridge arrays |
| US10309243B2 (en) * | 2014-05-23 | 2019-06-04 | United Technologies Corporation | Grooved blade outer air seals |
| CN104451519B (zh) * | 2014-11-26 | 2017-01-18 | 华东理工大学 | 一种多层热障涂层及其形成方法 |
| US10273192B2 (en) * | 2015-02-17 | 2019-04-30 | Rolls-Royce Corporation | Patterned abradable coating and methods for the manufacture thereof |
| FR3044945B1 (fr) * | 2015-12-14 | 2018-01-12 | Centre National De La Recherche Scientifique | Revetement abradable a densite variable |
-
2015
- 2015-12-14 FR FR1562324A patent/FR3044946B1/fr active Active
-
2016
- 2016-12-13 US US16/062,249 patent/US11174749B2/en active Active
- 2016-12-13 WO PCT/FR2016/053360 patent/WO2017103422A1/fr not_active Ceased
- 2016-12-13 EP EP16825487.8A patent/EP3389903B1/fr active Active
- 2016-12-13 CN CN201680073260.9A patent/CN108367359B/zh active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2317079A2 (fr) * | 2009-10-30 | 2011-05-04 | Alstom Technology Ltd | Système de revêtement abradable |
| US20150354392A1 (en) * | 2014-06-10 | 2015-12-10 | General Electric Company | Abradable coatings |
| EP3081764A1 (fr) * | 2015-04-17 | 2016-10-19 | General Electric Company | Porosité de revêtement variable pour influencer une durabilité de rotor et virole |
Also Published As
| Publication number | Publication date |
|---|---|
| US11174749B2 (en) | 2021-11-16 |
| US20180371932A1 (en) | 2018-12-27 |
| FR3044946A1 (fr) | 2017-06-16 |
| CN108367359A (zh) | 2018-08-03 |
| WO2017103422A1 (fr) | 2017-06-22 |
| CN108367359B (zh) | 2021-07-27 |
| EP3389903A1 (fr) | 2018-10-24 |
| FR3044946B1 (fr) | 2018-01-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA3008316C (fr) | Revetement abradable a densite variable | |
| EP3389903A1 (fr) | Revêtement abradable a densité variable | |
| EP3429787B1 (fr) | Procede de fabrication d'une plaque abradable et de reparation d'un anneau de turbine | |
| EP1312761B1 (fr) | Revêtement abradable pour parois de turbines à gaz | |
| EP3429784B1 (fr) | Procede de fabrication d'un anneau de turbine pour turbomachine | |
| FR3071247B1 (fr) | Procede de fabrication d'une piece en cmc | |
| FR2935625A1 (fr) | Procede de fabrication d'une piece thermamecanique de revolution circulaire comportant un substrat porteur a base de titane revetu d'acier ou superalliage, carter de compresseur de turbomachine resistant au feu de titane | |
| FR3059323A1 (fr) | Ensemble d'une piece cmc assemblee sur un element metallique, procede de fabrication d'un tel ensemble | |
| FR2935624A1 (fr) | Procede de fabrication d'une piece thermomecanique de revolution circulaire comportant un substrat porteur a base de titane revetu d'acier ou superalliage, carter de compresseur de turbomachine resistant au feu de titane | |
| FR2829524A1 (fr) | Procede de realisation de parties d'extremite radiales de pieces mobiles de turbomachines | |
| CA2886926C (fr) | Procede de fabrication d'une piece couverte d'un revetement abradable | |
| WO2020074828A1 (fr) | Procede de fabrication d'un revêtement abradable poreux en materiau ceramique | |
| FR2979664A1 (fr) | Paroi stator de turbomachine recouverte d'un revetement abradable a faible rugosite aerodynamique | |
| WO2025027247A1 (fr) | Dispositif d'etancheite a labyrinthe pour une turbomachine comportant une couche de retouche en materiau ceramique | |
| FR2896176A1 (fr) | Procede de fabrication d'un objet par projection laser de poudre metallique, tel qu'une pale de turbomachine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180604 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200603 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B22F 5/00 20060101ALI20211221BHEP Ipc: B22F 3/105 20060101ALI20211221BHEP Ipc: F01D 11/12 20060101ALI20211221BHEP Ipc: C23C 24/08 20060101ALI20211221BHEP Ipc: B22F 7/06 20060101AFI20211221BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20220126 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602016071119 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1483006 Country of ref document: AT Kind code of ref document: T Effective date: 20220515 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20220413 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1483006 Country of ref document: AT Kind code of ref document: T Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220816 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220713 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220714 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220713 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220813 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602016071119 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20230116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20221231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221231 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221213 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20161213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20220413 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251229 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251222 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 10 |