EP3378580B1 - Zuführeinrichtung zum zuführen eines stanzniets zu einer stanznietvorrichtung, stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung - Google Patents
Zuführeinrichtung zum zuführen eines stanzniets zu einer stanznietvorrichtung, stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung Download PDFInfo
- Publication number
- EP3378580B1 EP3378580B1 EP18156615.9A EP18156615A EP3378580B1 EP 3378580 B1 EP3378580 B1 EP 3378580B1 EP 18156615 A EP18156615 A EP 18156615A EP 3378580 B1 EP3378580 B1 EP 3378580B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- punch
- hold
- receiving unit
- down means
- rivet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J15/00—Riveting
- B21J15/02—Riveting procedures
- B21J15/025—Setting self-piercing rivets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J15/00—Riveting
- B21J15/10—Riveting machines
- B21J15/12—Riveting machines with tools or tool parts having a movement additional to the feed movement, e.g. spin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J15/00—Riveting
- B21J15/10—Riveting machines
- B21J15/30—Particular elements, e.g. supports; Suspension equipment specially adapted for portable riveters
- B21J15/32—Devices for inserting or holding rivets in position with or without feeding arrangements
Definitions
- the present invention relates to a feed device for feeding a self-piercing rivet to a self-piercing riveting device, a self-piercing riveting device for setting a self-piercing rivet with an oscillation supporting a punch force, which is in particular an ultrasonic vibration, and a method for self-piercing riveting with such a self-piercing riveting device, with which a space-saving and safe positioning of a self-piercing rivet is possible before self-piercing riveting on the self-piercing riveting device.
- a punch riveting device is used to connect or join at least one component with a punch rivet. Either the two ends of a component are attached to one another with the aid of a punch rivet or several punch rivets. Alternatively, two or more components can be attached to one another with a punch rivet.
- the supply of self-piercing rivets to the self-piercing riveting device for carrying out a self-piercing riveting process causes problems, for example, with regard to the limited installation space of the self-piercing riveting device.
- the self-piercing rivet is supplied directly to the self-piercing riveting device by mechanical elements.
- the punch rivet is usually fed in from or in the direction of the punch.
- a punch rivet is fixed to a punch riveting device prior to punch riveting by means of mechanical devices in a belt strap or as a loose rivet with the aid of a profile hose.
- a disadvantage of such a type of rivet feed is that the punch rivet for punch riveting must be held in its position relative to the punch of the punch riveting device. Correct centering of the self-piercing rivet under the punch also causes difficulties here.
- DE 10 2013 000 388 A1 shows a feed transversely to the punch axis by means of a turntable which can be rotated between the punch riveting device and the mouthpiece.
- a feed device for feeding a punch rivet to a punch riveting device a punch riveting device for setting a punch rivet with an oscillation supporting a punch force and a method for punch riveting with such a punch riveting device are to be provided, in which a simple, safe and quick fixation of a punch rivet on a compact built punch riveting device is possible.
- a feed device for feeding a punch rivet to a punch riveting device has at least one receiving unit for receiving a self-piercing rivet, and a movement unit for moving the receiving unit between a loading point, at which the receiving unit is loaded with a self-piercing rivet, and a joint, at which the self-piercing rivet into the at least one component is set, the receiving unit being provided at its end facing a hold-down device of the punch riveting device for coupling with the hold-down device, as described in claim 1, and during punch riveting an extension of the hold-down device forms for guiding the punch together with the hold-down device during punch riveting .
- the described configuration of the feed device for the punch riveting device also prevents vibrational energy from being introduced into the feed mechanism during ultrasonic punch riveting. This makes it possible to hold the self-piercing rivet in the intended position without vibration.
- the feeding mechanism is not stressed more than necessary and can therefore be constructed in a less complex manner without being more susceptible to wear as a result.
- the movement unit is designed to move the receiving units in a plane transverse to a punch axis of a punch of the punch riveting device between the loading point and the joint.
- the at least one receiving unit has a positioning element for positioning the punch rivet in the receiving unit, so that the punch rivet is arranged centered on a punch axis of a punch of the punch riveting device during punch riveting.
- the at least one receiving unit is adapted to the shape of the hold-down device at its end facing the feed device.
- the at least one receiving unit has a molded part, the shape of which is adapted to a molded part of the hold-down device, in order to form a form fit with the molded part of the hold-down device. Additionally or alternatively, the at least one receiving unit has a magnetic area.
- the movement unit is a rotatable disk on which at least one receiving unit is arranged. Additionally or alternatively, the movement unit is a pivotable arm on which at least one receiving unit is arranged. Additionally or alternatively, the movement unit is a robot which is designed to receive the at least one receiving unit at a loading position in a punch riveting device and to move the self-piercing riveting device together with the at least one receiving unit to the joint.
- the aforementioned object is also achieved by a punch riveting device for punch riveting with an oscillation supporting a punch force according to patent claim 7.
- the punch riveting device has a vibration generating device for generating the vibration which supports the punch force when setting a punch rivet in the at least one component, a punch via which the punch force and / or the vibration is introduced and applied when the punch rivet is set in the at least one component, and a hold-down device which can be coupled to a feed device as an extension of the hold-down device for punch riveting, the feed device being designed to feed a punch rivet to the punch riveting device, the punch being guided in the hold-down device and the feed device during punch riveting.
- the punch riveting device achieves the same advantages as those mentioned above with regard to the feed device.
- the hold-down device is adapted to the shape of the feed device at its end facing the feed device. Additionally or alternatively, the hold-down device has a molded part whose shape is matched to a molded part of the feed device in order to form a form fit with the molded part of the feed device.
- the punch riveting device (2B; 2C) may also have a coil, which is arranged on the hold-down device, and a control device for switching an electrical current on or off for the coil in order to switch a magnetic force on or off for interaction with a magnetic area of the feed device .
- the feed device described above and the punch rivet device described above can be part of a system for treating objects, the punch riveting device and the feed device being provided for punch riveting at least one component that is provided for forming at least one of the objects.
- the system also has a device for moving the punch riveting device in space, a station for storing punch rivets, the device being designed to receive a punch rivet received in a receiving unit with the punch riveting device in front of a punch riveting and the punch riveting device with the receiving unit to a To move the joint on at least one component in order to set the self-piercing rivet at the joint by self-piercing rivets in the at least one component.
- the system for the production of vehicle bodies or electrical devices may be designed as objects.
- the punch riveting device can be provided for connecting a component which is made of a fiber-reinforced plastic in at least one area with a component which is made of a metal in at least one area.
- the object is also achieved by a method for punch riveting with a punch riveting device according to claim 13.
- the punch riveting device has a hold-down device, a punch and a Vibration generating device for generating a vibration which supports a punch force of the punch when setting the punch rivet in the at least one component.
- the method has the following steps: loading a feed device with a punch rivet at a loading point, moving the punch rivet with the feed device to the punch riveting device, coupling the feed device with the hold-down device as an extension of the hold-down device, as described in claim 13, and guiding the punch in punch riveting the hold-down device and the feed device to the at least one component.
- the method achieves the same advantages as mentioned above with regard to the feed device.
- Fig. 1 shows very schematically a system 1 with a punch riveting device 2.
- the system 1 can, for example, be a production system for objects 3, such as vehicles, furniture, electrical appliances, etc.
- the self-piercing riveting device 2 is used to set a self-piercing rivet 5 in, for example, a first component 6 and a second component 7, which lie one above the other on a die 10. After setting the self-piercing rivet 5 in the The self-piercing rivet 5 connects the first and second components 6, 7 to the first and second components 6, 7. The self-piercing rivet 5 creates a rivet connection between the first and second components 6, 7.
- the first and second components 6, 7 can be components of the object 3. As described above, however, only two edges of one and the same component 6 can be connected to one another with at least one punch rivet 5.
- a combination of fiber composite materials or fiber reinforced plastic, preferably carbon fiber reinforced plastic (CFRP), with at least one metal, in particular ductile steel, or aluminum or magnesium and alloys of these materials is preferably to be joined with the first and second component 6, 7.
- CFRP carbon fiber reinforced plastic
- the method described below can be used in aircraft construction, in general vehicle construction, in lightweight body construction, etc., especially for the electromobility branch of industry.
- the following process can be used to produce high-quality joints between dissimilar lightweight materials, in particular with carbon fiber reinforced plastics (CFRP).
- the punch rivet 5 can preferably be made of stainless steel or of V2A steel or of V4A steel.
- the materials mentioned contribute to the fact that when the self-piercing rivet 5 is set, as little harmful dust as possible is produced.
- a punch 20 with a vibration generating device 21 is provided.
- the punch 20 is guided in a hold-down device 30 of the punch riveting device 2.
- the stamp 20 is driven by means of a drive device 40, so that a stamp force F acts on the stamp 20, which is in particular a stamp pressure force.
- the drive device 40 can be an electric drive and a spindle with a ball, roller or planetary screw drive.
- a converter 60 is provided which initiates an oscillation S that supports the punch force F.
- the vibration S is provided with the aid of the vibration generating device 21 of the punch 20 for the punch rivet 5 and thus the component 6, 7.
- the Vibration generating device 21 can be, for example, a power ultrasonic vibration system consisting of a piezo converter, booster and sonotrode, which generates ultrasound as the vibration S supporting the punch force F.
- Fig. 1 a state of a punch riveting process carried out by the punch riveting device 2 is shown, in which the punch rivet 5 is arranged between the punch 20 and the first component 6. Then, with the punch 20, the punch force F in the direction of the punch rivet 5 and with the vibration generating device 21, the vibration S supporting the punch force F in a range of, for example, 15 kHz to 20 kHz and an amplitude of, for example, 5 to 50 ⁇ m on the punch rivet 5 be applied. In the following, the self-piercing rivet 5 is first cut or punched into the components 6, 7, as in FIG Fig. 2 illustrated.
- the punch rivet 5 in the components 6, 7 expands due to the counterpressure from the die 10, as in FIG Fig. 3 shown.
- a slug 8 is formed on the punch rivet 5 from the components 6, 7.
- the punch riveting device 2 can then be moved back to the starting position for punch riveting, which is shown in FIG Fig. 1 is shown.
- a next punch rivet 5 can then be placed in the components 6, 7 or in at least one further component.
- the punch riveting device 2 consequently carries out a punch riveting process for setting a punch rivet 5.
- Fig. 5 shows as an example a punch rivet 5 in more detail, which has a punch rivet head 51 and a punch rivet foot 52 which are symmetrical to a punch rivet axis 53 are.
- the punch rivet 5 is fed to the punch riveting device 2, as described below.
- a feed device 55 for feeding the punch rivet 5 to the punch riveting device 2 is used before the punch riveting.
- the feed device 55 has a receiving unit 56 which is designed as a recess.
- a positioning element 57, on which a punch rivet 5 is positioned, is provided in the receiving unit 56.
- the feed device 55 has a movement unit 58.
- the punch rivet 5 is not inserted directly into the punch riveting device 2 or into a so-called mouthpiece there. Instead, the self-piercing rivet 5 is fed into the feed device 55, more precisely its receiving unit 56 with the positioning element 57.
- the self-piercing rivet 5 is fed into the feed device 55 outside the actual joining point or joining zone at which the at least one component 6, 7 is joined. Since the movement unit 58 is designed as a rotatable and / or pivotable carrier, after the self-piercing rivet 5 has been fed into the receiving unit 56, the movement unit 58 can then be moved or moved between the self-piercing riveting device 2 and component 6, 7, as in FIG Fig. 6 shown. As a result, the punch rivet 5 or the receiving unit 56 with the punch rivet 5 is positioned on the punch riveting device 2, more precisely its hold-down device 30.
- the movement unit 58 is preferably designed in such a way that the receiving unit 56 is moved at least partially in a plane transverse to a punch axis 25 of the punch 20 between a loading point and a joining point, which are shown in more detail in relation to the further exemplary embodiments. Such a movement causes the feed device 55 to be moved approximately parallel to the at least one component 6, 7.
- the die 10 for spreading the punch rivet foot 52 of the punch rivet 5 has a recess 11 which faces the component 7.
- the self-piercing riveting device 2 with its hold-down device 30 is attached to the feed device 55, which in turn is attached to the component 6.
- the receiving unit 56 forms an extension of the hold-down 30 during punch riveting, so that the receiving unit 56 guides the punch 20 together with the hold-down 30 during punch riveting.
- the hold-down device 30, the feed device 55 and the die 10 are arranged axially symmetrically to preferably the same axis, preferably the punch axis 25 of the punch 20.
- the positioning element 57 for example as a ring or O-ring, in particular a rubber ring, or at least two on the circumference the receiving unit 56 is designed equidistantly arranged ring segments, the punch rivet 5 can be positioned centered under the punch 20 of the punch riveting device 2 and securely held.
- the punch rivets 5 can be positioned and fixed on the punch riveting device 2 for punch riveting both very easily and safely and quickly and with little space requirement.
- installation space can be saved, since the loading of the feed device 55 takes place outside the actual working space or the joint.
- Fig. 7 shows very schematically a section through a punch riveting device 2A according to the invention and a feed device 55A according to the invention.
- the punch riveting device 2A and the feed device 55A are constructed in large parts like the punch riveting device 2 and the feed device 55 according to FIG Figure 6 .
- a hold-down device 30A is formed at its end, to which the feed device 55A is to be attached, obliquely to the punch axis 25.
- the slope of said end of the hold-down device 30A runs from the inside to the outside as an example.
- the feed device 55A on its receiving unit is complementary to this 56A.
- an inclined surface of the hold-down device 30A is to be associated with an inclined surface of the receiving unit 56A.
- the punch rivet 5 is always located centrally under the punch 20 when the punch rivet 5 is positioned on the punch riveting device 2A. Accordingly, the punch rivet axis 53 is always preferably identical to the punch axis 25.
- the self-piercing rivet 5 can, as described above with reference to the preceding example, be placed in the components 6, 7 by the further process or method steps described above.
- the punch rivets 5 can also be positioned and fixed on the punch riveting device 2A both very securely and quickly and with little space requirement for punch riveting.
- Fig. 8 shows very schematically a section through a punch riveting device 2B according to the invention and a feed device 55B according to the invention.
- the punch riveting device 2B and the feed device 55B are largely constructed like the punch riveting device 2 according to FIG Figure 6 .
- a hold-down device 30B is formed at its end, to which a feed device 55B is to be attached, with a form-fit element 31.
- the form-locking element 31 is designed as a recess in the hold-down device 30B.
- the form-fit element 31 is designed as a triangular contour, as in FIG Fig. 8 shown as an example.
- the form-fit element 31 is designed, for example, as an annular groove running around the entire hold-down device 30 or as at least one separate element on the hold-down device 30.
- the feed device 55B is formed on its receiving unit 56B and has a form-locking element 561.
- the form-locking element 561 is accordingly a projection on the receiving unit 56B that is adapted to the shape of the recess in the form-locking element 31.
- hold-down device 30B and the feed device 55B are also arranged next to one another with the aid of a movement device 58A, as in FIG Fig. 8 shown, a releasable form fit is formed between them.
- a releasable form fit is formed between them.
- the form-fit element 31 as a projection and the form-fit element 561 as a recess.
- the form-fit element 31 of the hold-down device 30B must be assigned to the form-fit element 561 of the feed device 55B.
- the hold-down device 30B and the feed device 55B can be arranged very easily and quickly with respect to one another.
- the correct positioning of the feed device 55B and the punch rivet 5 received therein on the hold-down device 30B and thus the punch riveting device 2B for carrying out a punch riveting process can always and therefore very reliably be achieved.
- the punch rivet 5 is also located through the design of the punch riveting device 2B, more precisely its hold-down device 30B, and the feed device 55B always centrally under the punch 20 when the self-piercing rivet 5 is positioned on the self-piercing riveting device 2B. Accordingly, the punch rivet axis 53 is always preferably identical to the punch axis 25.
- the punch riveting device 2B is arranged on a device 70 as a further difference to the preceding exemplary embodiments.
- the punch riveting device 2B is arranged on a C-bracket 71 of the device 70.
- the punch riveting device 2B can be moved freely in space with the device 70.
- the device 70 can be designed as a robot.
- the device 70 is designed as a hand-held frame.
- the punch rivets 5 are fed to the punch riveting device 2B with the movement unit 58A, which can be used as an alternative or in addition to a movement unit 58.
- the moving unit 58A moves the receiving unit 56B in a plane transverse to the punch axis 25 of the punch 20 between a loading point 85 and a joining point 65, which in FIG Fig. 10 are shown in a plan view of the movement unit 58A.
- the movement unit 58A is designed as a rotatable disk or magazine that is rotatably mounted about an axis 582.
- the moving unit 58A accommodates a plurality of receiving units 56B, as in FIG Fig. 10 illustrated more clearly.
- the receiving units 56B are each arranged at the same distance from the center point of the disk, which is formed by the axis 582.
- the receiving units 56B are also each arranged at the same distance from one another close to the edge of the pane.
- the punch rivets 5 are, for example, on one side of the movement unit 58A, which is the right side in FIG Figures 9 and 10 corresponds to the receiving units 56B. This side of the movement unit 58A can also be referred to as the loading position or loading point 85. On another side that is in Figures 9 and 10 is arranged on the left side, the punch riveting device 2 is at the joining position or Joint 65 arranged. This allows the loading of the movement unit 58A to be separated from the joining process.
- At least one of the receiving units 56B can be designed as an interchangeable part.
- the movement unit 58A can be equipped with receiving units 56B for the required rivet size or rivet shape of the punch rivet 5 as required.
- the receiving units 56B also preferably have a positioning element 57, even if this is shown in FIG Figures 9 and 10 is not shown.
- the movement unit 58A it is possible, for example, to bring the receiving units 56B preloaded with a punch rivet 5 to the punch riveting device 2B and to process several joining processes from the preloaded receiving units 56B on the movement unit 58A.
- the punch riveting device 2B and / or the movement unit 58A can move relative to one another between the individual joining processes. This enables joining tasks to be processed very quickly.
- the self-piercing rivets 5 can be fed to the self-piercing riveting apparatus 2B at the joint, positioned and set there, both very reliably and quickly and with little space requirement.
- the self-piercing rivet 5 as described above with reference to the previous example, can be placed in the components 6, 7 by the further procedure or method steps described above.
- Fig. 11 shows very schematically a section through a punch riveting device 2C and a feed device 55C according to a further embodiment.
- the self-piercing riveting device 2C and the feeding device 55C are largely constructed like the punch riveting device 2B and the feed device 55B.
- a coil 35 is additionally provided on a hold-down device 30C, through which an electric current I flows, depending on requirements, by being controlled by a control device 37.
- a magnetic force F M is formed , which acts on a feed device 55C, more precisely a magnetic area 562 of its receiving unit 56C.
- a magnetic force F M which is in particular a magnetic attraction force, can be switched on or off, due to which the hold-down device 30C and the receiving unit 56C magnetically move at their mutually facing ends attract.
- the receiving unit 56C can, for example, also be designed as an interchangeable part with a short service life or durability if only small forces are exerted by the self-piercing riveting device 2C on the parts to be joined, i.e. the components 6, 7, via the receiving unit 56C and the actual joining process is carried out by the punch 20 and / or the vibration generating device 21 takes place.
- the receiving unit 56C can advantageously be made of plastic, which has the magnetic area 562 as a magnetic insert at its end facing the punch riveting device 2C.
- the movement unit 58 can alternatively be dispensed with, as in FIG Fig. 12 shown.
- a device 70 is designed to pick up the receiving units 56 equipped or loaded with self-piercing rivets 5 from a magazine 80 and to move them to a joint 65 with the self-piercing riveting device 2. After setting the self-piercing rivet 5 in at least one of the components 6, 7, the device 70 moves the receiving units 56 back, so that the receiving units 56 can be fitted or loaded with punch rivets 5 again. Thus, the device 70 moves the punch riveting device 2C and additionally one of the receiving units 56 with or without a punch rivet 5 in space, in particular between the component 6 on which the at least one joint 65 is arranged and the magazine 80 in which the punch rivets 5 are stored . The device 70 is thus a moving unit for moving the individual receiving units 56.
- the device 70 can be designed as a robot.
- the device 70 is designed as a hand-held frame.
- the device 70 is thus part of the feed device for feeding the punch rivets to the punching device 2C.
- the coil 35 is energized in each case, so that a magnetic force F M acts between the punch riveting device 2C and the receiving unit 56C, as described above. If the receiving unit 56 is returned to the magazine 80, the current I for the coil 35 can be switched off again, so that no more magnetic force of attraction acts between the punch riveting device 2C and the receiving unit 56C.
- the self-piercing rivets 5 can be fed to the self-piercing riveting device 2 at the joint, positioned and set there, both very safely and quickly and with little space requirement. In this way, too, joining tasks can be processed very quickly.
- Feed devices 55, 55A, 55B, 55C, the movement units 58, 58A, 70 and the method for setting a punch rivet 5 with an oscillation supporting a punch force can be used individually or in all possible combinations.
- all of the features and / or functions of the exemplary embodiments described above can be or can be combined as desired.
- the following modifications in particular are conceivable.
- the moving units 58 and 58A it is possible to combine the moving units 58 and 58A. That is, a rotating disk as the moving unit 58A is mounted on a pivotable arm as the moving unit 58. As a result, several punching processes in the vicinity of a joint 65 can be carried out even more quickly and very efficiently.
- a further receiving device can be constructed which has designs of at least two of the receiving devices 56, 56A, 56B, 56C, for example the receiving device 56A in a first area of the further receiving device and the receiving device 56B or 56C in a second area of the further receiving device.
- the coil 35 and the magnetizable area 562 are provided in each of the punch riveting devices 2, 2A, 2B, 2C.
- any of the punch riveting devices 2, 2A, 2B, 2C and feed devices 55, 55A, 55B, 55C can be used.
- the device 70 in the fourth exemplary embodiment can accommodate a multiplicity of receiving devices 56, 56A, 56B, 56C.
- the device 70 can accommodate the movement unit 58A or movement unit 58.
- the punch riveting devices 2, 2A, 2B, 2C of all exemplary embodiments can also be a punch riveting device with suspension that can be maneuvered by the user, in particular to be able to vary a horizontal position of the punch riveting device 2 in space as required.
- the suspension can also make the respective punch riveting device 2, 2A, 2B, 2C adjustable vertically or in height for all exemplary embodiments.
- the position of the punch riveting device 2, 2A, 2B, 2C can be varied in space for all exemplary embodiments.
- the self-piercing riveting device 2, 2A, 2B, 2C prefferably designed for manual operation with a battery, in particular a rechargeable battery, for all exemplary embodiments.
- the punch force F and the vibration S need not both be applied to the punch rivet 5 via the punch 20.
- the punch force F and the vibration S can also be applied to the punch rivet 5 from opposite sides.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Insertion Pins And Rivets (AREA)
- Automatic Assembly (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf eine Zuführeinrichtung zum Zuführen eines Stanzniets zu einer Stanznietvorrichtung, eine Stanznietvorrichtung zum Setzen eines Stanzniets mit einer eine Stempelkraft unterstützenden Schwingung, die insbesondere eine Ultraschallschwingung ist, und ein Verfahren zum Stanznieten mit einer solchen Stanznietvorrichtung, mit welchen eine raumsparende und sichere Positionierung eines Stanzniets vor dem Stanznieten an der Stanznietvorrichtung möglich ist.
- Eine Stanznietvorrichtung wird zum Verbinden oder Fügen von mindestens einem Bauteil mit einem Stanzniet verwendet. Hierbei werden entweder die beiden Enden eines Bauteils mit Hilfe eines Stanzniets oder mehrerer Stanznieten aneinander befestigt. Alternativ können mit einem Stanzniet auch zwei oder mehr Bauteile aneinander befestigt werden.
- Beim Stanznieten sind je nach Material des Bauteils oder der Bauteile sehr hohe Prozesskräfte aufzubringen, um den Stanzniet richtig zu setzen. Zur Senkung des dadurch verursachten Energiebedarfs beim Betrieb der Anlage und zur Reduktion der Fügekräfte, kommt mittlerweile beim Stanznieten in einigen Fällen eine Ultraschallunterstützung zum Einsatz, wie beispielsweise in der
DE 10 2014 224 600 A1 beschrieben. Als Ergebnis davon wird die Stanznietvorrichtung kleiner, schlanker und leichter, was wiederum eine bessere Zugänglichkeit zu einem zu bearbeitenden Bauteilflansch oder einer Fügestelle zur Folge hat. Außerdem kommt es zu einer Verbesserung eines Einschneid-/Trennprozesses, einer Reduktion von Delaminationen beim Stanznieten, konkret beim Durchtrennen, von Faserverbundwerkstoffen und es ist eine Erweiterung des nietbaren Materialspektrums möglich. Darüber hinaus ergeben sich Kostenvorteile, wie beispielsweise geringere Verbrauchskosten für den Betreiber der Stanznietvorrichtung mit Ultraschallunterstützung. Insbesondere wird ein Verbau von kostengünstigeren Hilfsfügeelementen aus Edelstahl ermöglicht. Außerdem ziehen die genannten Vorteile auch geringere Anlagenkosten nach sich, da für die leichtere Stanznietvorrichtung eine Verwendung von Robotern mit geringerer Traglast, möglicherweise aus Standardrobotertraglastklassen, möglich wird. - Die Zuführung von Stanznieten zu der Stanznietvorrichtung zum Durchführen eines Stanznietvorgangs bereitet zum Beispiel in Bezug auf den begrenzten Bauraum der Stanznietvorrichtung Probleme. Bei den heute üblichen Zuführungen wird der Stanzniet durch mechanische Elemente direkt an der Stanznietvorrichtung zugeführt. Der Stanzniet wird üblicherweise aus oder in Stempelrichtung zugeführt.
- Derzeit wird die Fixierung eines Stanzniets an einer Stanznietvorrichtung vor dem Stanznieten mittels mechanischer Einrichtungen in einem Gurtband oder als lose Niete mit Hilfe eines Profilschlauchs vorgenommen.
- Nachteilig an einer derartigen Art der Nietzuführung ist, dass der Stanzniet zum Stanznieten in seiner Position relativ zum Stempel der Stanznietvorrichtung gehalten werden muss. Hierbei bereitet auch die korrekte Zentrierung des Stanzniets unter dem Stempel Schwierigkeiten.
DE 10 2013 000 388 A1 zeigt eine Zuführung quer zur Stempelachse mittels Drehteller, der zwischen Stanznietvorrichtung und Mundstück drehbar ist. - Noch dazu ist es bei einer Automatisierung eines Stanznietens mit der Stanznietvorrichtung gefordert, die Zeit zum Zuführen eines Stanzniets zu der Stanznietvorrichtung gegenüber den bisherigen Lösungen zu verringern, um den Fügevorgang insgesamt zu beschleunigen.
- Ein weiteres Problem entsteht dadurch, dass beim Ultraschall-Stanznieten Schwingungsenergie in die Zuführmechanik eingeleitet wird. Dadurch kann der Stanzniet nicht schwingungsfrei an der vorgesehenen Position gehalten werden. Außerdem wird die Zuführmechanik dadurch mehr als erforderlich beansprucht. Dies führt zu einem vorzeitigen Verschleiß der Zuführmechanik oder erzwingt eine aufwändigere Konstruktion der Zuführmechanik.
- Daher ist es Aufgabe der vorliegenden Erfindung, eine Zuführeinrichtung zum Zuführen eines Stanzniets zu einer Stanznietvorrichtung, eine Stanznietvorrichtung zum Setzen eines Stanzniets mit einer eine Stempelkraft unterstützenden Schwingung und ein Verfahren zum Stanznieten mit einer solchen Stanznietvorrichtung bereitzustellen, mit welchen die zuvor genannten Probleme gelöst werden können. Insbesondere sollen eine Zuführeinrichtung zum Zuführen eines Stanzniets zu einer Stanznietvorrichtung, eine Stanznietvorrichtung zum Setzen eines Stanzniets mit einer eine Stempelkraft unterstützenden Schwingung und ein Verfahren zum Stanznieten mit einer solchen Stanznietvorrichtung bereitgestellt werden, bei welchen eine einfache, sichere und schnelle Fixierung eines Stanzniets an einer kompakt gebauten Stanznietvorrichtung möglich ist.
- Diese Aufgabe wird durch eine Zuführeinrichtung zum Zuführen eines Stanzniets zu einer Stanznietvorrichtung nach Patentanspruch 1 gelöst. Die Zuführeinrichtung hat mindestens eine Aufnahmeeinheit zur Aufnahme eines Stanzniets, und eine Bewegungseinheit zum Bewegen der Aufnahmeeinheit zwischen einer Beladestelle, bei welcher die Aufnahmeeinheit mit einem Stanzniet beladen wird, und einer Fügestelle, an welcher der Stanzniet in das mindestens eine Bauteil zu setzen ist, wobei die Aufnahmeeinheit an ihrem Ende, das einem Niederhalter der Stanznietvorrichtung zuzuwenden ist, zur Kopplung mit dem Niederhalter vorgesehen ist, wie in Anspruch 1 beschrieben, und beim Stanznieten eine Verlängerung des Niederhalters bildet zum Führen des Stempels zusammen mit dem Niederhalter beim Stanznieten. Durch die beschriebene Ausgestaltung der Zuführeinrichtung für die Stanznietvorrichtung wird auch vermieden, dass beim Ultraschall-Stanznieten Schwingungsenergie in die Zuführmechanik eingeleitet wird. Dadurch ist es möglich, den Stanzniet schwingungsfrei an der vorgesehenen Position zu halten. Außerdem wird die Zuführmechanik nicht mehr als erforderlich beansprucht und kann daher weniger aufwändig konstruiert werden ohne dadurch verschleißanfälliger zu sein.
- Vorteilhafte weitere Ausgestaltungen der Zuführeinrichtung sind in den abhängigen Patentansprüchen angegeben.
- Gemäß einer Ausführungsvariante ist die Bewegungseinheit ausgestaltet, die Aufnahmeeinheiten in einer Ebene quer zu einer Stempelachse eines Stempels der Stanznietvorrichtung zwischen der Beladestelle und der Fügestelle zu bewegen. Zusätzlich oder alternativ hat die mindestens eine Aufnahmeeinheit ein Positionierelement zum Positionieren des Stanzniets in der Aufnahmeeinheit, so dass der Stanzniet beim Stanznieten zentriert zu einer Stempelachse eines Stempels der Stanznietvorrichtung angeordnet ist. Zusätzlich oder alternativ ist die mindestens eine Aufnahmeeinheit an ihrem der Zuführeinrichtung zugewandten Ende an die Form des Niederhalters angepasst. Zusätzlich oder alternativ hat die mindestens eine Aufnahmeeinheit ein Formteil, das in der Form an ein Formteil des Niederhalters angepasst ist, um einen Formschluss mit dem Formteil des Niederhalters zu bilden. Zusätzlich oder alternativ hat die mindestens eine Aufnahmeeinheit einen magnetischen Bereich.
- Gemäß einer bevorzugten Ausführungsvariante ist die Bewegungseinheit eine rotierbare Scheibe, an welcher mindestens eine Aufnahmeeinheit angeordnet ist. Zusätzlich oder alternativ ist die Bewegungseinheit ein schwenkbarer Arm, an dem mindestens eine Aufnahmeeinheit angeordnet ist. Zusätzlich oder alternativ ist die Bewegungseinheit ein Roboter, der ausgestaltet ist, die mindestens eine Aufnahmeeinheit an einer Beladeposition in eine Stanznietvorrichtung aufzunehmen und die Stanznietvorrichtung zusammen mit der mindestens einen Aufnahmeeinheit zu der Fügestelle zu bewegen.
- Die zuvor genannte Aufgabe wird zudem durch eine Stanznietvorrichtung zum Stanznieten mit einer eine Stempelkraft unterstützenden Schwingung nach Patentanspruch 7 gelöst. Die Stanznietvorrichtung hat eine Schwingungserzeugungseinrichtung zur Erzeugung der Schwingung, welche die Stempelkraft beim Setzen eines Stanzniets in das mindestens eine Bauteil unterstützt, einen Stempel, über welchen die Stempelkraft und/oder die Schwingung beim Setzen des Stanzniets in das mindestens eine Bauteil eingeleitet und aufgebracht wird, und einen Niederhalter, welcher zum Stanznieten mit einer Zuführeinrichtung als Verlängerung des Niederhalters koppelbar ist, wobei die Zuführeinrichtung zum Zuführen eines Stanzniets zu der Stanznietvorrichtung ausgestaltet ist, wobei der Stempel beim Stanznieten in dem Niederhalter und der Zuführeinrichtung geführt ist.
- Die Stanznietvorrichtung erzielt die gleichen Vorteile, wie sie zuvor in Bezug auf die Zuführeinrichtung genannt sind.
- Vorteilhafte weitere Ausgestaltungen der Stanznietvorrichtung sind in den abhängigen Patentansprüchen angegeben.
- Gemäß einer Ausführungsvariante ist der Niederhalter an seinem der Zuführeinrichtung zugewandten Ende an die Form der Zuführeinrichtung angepasst. Zusätzlich oder alternativ weist der Niederhalter ein Formteil auf, das in der Form an ein Formteil der Zuführeinrichtung angepasst ist, um einen Formschluss mit dem Formteil der Zuführeinrichtung zu bilden.
- Möglicherweise hat die Stanznietvorrichtung (2B; 2C) zudem eine Spule, die an dem Niederhalter angeordnet ist, und eine Steuereinrichtung zum Ein- oder Ausschalten eines elektrischen Stroms für die Spule, um eine Magnetkraft zum Zusammenwirken mit einem magnetischen Bereich der Zuführeinrichtung ein- oder auszuschalten.
- Die zuvor beschriebene Zuführeinrichtung und die zuvor beschriebene Stanznietvorrichtung können Teil einer Anlage zur Behandlung von Gegenständen sein wobei die Stanznietvorrichtung und die Zuführeinrichtung zum Stanznieten von mindestens einem Bauteil vorgesehen sind, das zur Bildung von mindestens einem der Gegenstände vorgesehen ist.
- Gemäß einem Ausführungsbeispiel weist die Anlage zudem eine Vorrichtung zur Bewegung der Stanznietvorrichtung im Raum, einem Station zur Lagerung von Stanznieten, wobei die Vorrichtung ausgestaltet ist, mit der Stanznietvorrichtung vor einem Stanznieten einen in einer Aufnahmeeinheit aufgenommenen Stanzniet aufzunehmen und die Stanznietvorrichtung mit der Aufnahmeeinheit zu einer Fügestelle an mindestens einem Bauteil zu bewegen, um den Stanzniet bei der Fügestelle durch Stanznieten in das mindestens eine Bauteil zu setzen.
- Möglicherweise ist die Anlage zur Fertigung von Fahrzeugrohkarossen oder elektrischen Geräten als Gegenstände ausgestaltet. Alternativ oder zusätzlich kann die Stanznietvorrichtung zur Verbindung eines Bauteils, das in mindestens einem Bereich aus einem faserverstärkten Kunststoff gefertigt ist, mit einem Bauteil vorgesehen ist, das in mindestens einem Bereich aus einem Metall gefertigt ist.
- Die Aufgabe wird zudem durch ein Verfahren zum Stanznieten mit einer Stanznietvorrichtung nach Patentanspruch 13 gelöst. Die Stanznietvorrichtung hat einen Niederhalter, einen Stempel und eine Schwingungserzeugungseinrichtung zur Erzeugung einer Schwingung aufweist, welche eine Stempelkraft des Stempels beim Setzen des Stanzniets in das mindestens eine Bauteil unterstützt. Das Verfahren hat die Schritte: Beladen einer Zuführeinrichtung mit einem Stanzniet an einer Beladestelle, Bewegen des Stanzniets mit der Zuführeinrichtung zu der Stanznietvorrichtung, Koppeln der Zuführeinrichtung mit dem Niederhalter als Verlängerung des Niederhalters, wie in Anspruch 13 beschrieben, und Führen des Stempels beim Stanznieten in dem Niederhalter und der Zuführeinrichtung zu dem mindestens einen Bauteil.
- Das Verfahren erzielt die gleichen Vorteile, wie sie zuvor in Bezug auf die Zuführeinrichtung genannt sind.
- Weitere mögliche Implementierungen der Erfindung umfassen auch nicht explizit genannte Kombinationen von zuvor oder im Folgenden bezüglich der Ausführungsbeispiele beschriebenen Merkmale oder Ausführungsformen. Dabei wird der Fachmann auch Einzelaspekte als Verbesserungen oder Ergänzungen zu der jeweiligen Grundform der Erfindung hinzufügen.
- Nachfolgend ist die Erfindung unter Bezugnahme auf die beiliegende Zeichnung und anhand von Ausführungsbeispielen näher beschrieben. Es zeigen:
-
Fig. 1 bis Fig. 4 jeweils eine schematische Ansicht von verschiedenen Prozesszuständen in einer Anlage beim Durchführen eines Stanznietverfahrens mit einer Stanznietvorrichtung; -
Fig. 5 eine Ansicht eines Stanzniets für eine Stanznietvorrichtung; -
Fig. 6 eine Schnittansicht einer Stanznietvorrichtung und einer Zuführeinrichtung; -
Fig. 7 eine Schnittansicht einer erfindungsgemäßen Stanznietvorrichtung und einer erfindungsgemäßen Zuführeinrichtung; -
Fig. 8 eine Schnittansicht einer erfindungsgemäßen Stanznietvorrichtung und einer erfindungsgemäßen Zuführeinrichtung; -
Fig. 9 eine schematische Ansicht einer Anlage gemäß einem Ausführungsbeispiel; -
Fig. 10 eine Draufsicht auf die Zuführeinrichtung gemäßFigur 9 ; -
Fig. 11 eine Schnittansicht einer Stanznietvorrichtung und einer Zuführeinrichtung gemäß einem weiteren Ausführungsbeispiel; und -
Fig. 12 eine schematische Ansicht einer Anlage gemäß einem Ausführungsbeispiel. - In den Figuren sind gleiche oder funktionsgleiche Elemente, sofern nichts anderes angegeben ist, mit denselben Bezugszeichen versehen.
-
Fig. 1 zeigt sehr schematisch eine Anlage 1 mit einer Stanznietvorrichtung 2. Die Anlage 1 kann beispielsweise eine Fertigungsanlage für Gegenstände 3, wie Fahrzeuge, Möbel, Elektrogeräte, usw. sein. - Die Stanznietvorrichtung 2 dient zum Setzen eines Stanzniets 5 in beispielsweise ein erstes Bauteil 6 und ein zweites Bauteil 7, die auf einer Matrize 10 übereinander aufliegen. Nach dem Setzen des Stanzniets 5 in das erste und zweite Bauteil 6, 7 verbindet der Stanzniet 5 das erste und zweite Bauteil 6, 7. Der Stanzniet 5 erzeugt eine Nietverbindung des ersten und zweiten Bauteils 6, 7. Das erste und zweite Bauteil 6, 7 können Bauteile des Gegenstands 3 sein. Wie zuvor beschrieben, können aber auch nur zwei Ränder ein und desselben Bauteils 6 mit mindestens einem Stanzniet 5 miteinander verbunden werden.
- Vorzugsweise ist mit dem ersten und zweiten Bauteil 6, 7 eine Kombination zu fügen aus Faserverbundwerkstoffen oder faserverstärktem Kunststoff, vorzugsweise kohlenstofffaserverstärktem Kunststoff (CFK), mit mindestens einem Metall, insbesondere duktiler Stahl, oder Aluminium oder Magnesium sowie Legierungen dieser Werkstoffe. Anwendung kann das nachfolgend beschriebene Verfahren im Flugzeugbau, im allgemeinen Fahrzeugbau, im Karosserieleichtbau, usw. finden, speziell für den Industriezweig der Elektromobilität. Hier sind mit dem nachfolgenden Verfahren qualitativ hochwertige Fügeverbindungen zwischen ungleichen Leichtbauwerkstoffen, insbesondere mit kohlenstofffaserverstärkten Kunststoffen (CFK) herstellbar.
- Der Stanzniet 5 kann bei den genannten Werkstoffen vorzugsweise aus Edelstahl oder aus V2A-Stahl oder aus V4A-Stahl gefertigt sein. Die genannten Materialien tragen mit dazu bei, dass beim Setzen des Stanzniets 5 möglichst wenig gesundheitsschädliche Stäube entstehen.
- In
Fig. 1 ist zum Setzen des Stanzniets 5 in das erste und zweite Bauteil 6, 7 ein Stempel 20 mit einer Schwingungserzeugungseinrichtung 21 vorgesehen. Der Stempel 20 wird in einem Niederhalter 30 der Stanznietvorrichtung 2 geführt. Der Stempel 20 wird mittels einer Antriebseinrichtung 40 angetrieben, so dass auf den Stempel 20 eine Stempelkraft F wirkt, die insbesondere eine Stempeldruckkraft ist. Die Antriebseinrichtung 40 kann ein Elektroantrieb und eine Spindel mit Kugel-, Rolle- oder Planetengewindetrieb sein. Zudem ist ein Konverter 60 vorgesehen, welcher eine die Stempelkraft F unterstützende Schwingung S initiiert. Die Schwingung S wird mit Hilfe der Schwingungserzeugungseinrichtung 21 des Stempels 20 für den Stanzniet 5 und damit das Bauteil 6, 7 bereitgestellt. Die Schwingungserzeugungseinrichtung 21 kann beispielsweise ein Leistungsultraschall-Schwingsystem, bestehend aus Piezokonverter, Booster und Sonotrode sein, welches Ultraschall als die Stempelkraft F unterstützende Schwingung S erzeugt. - In
Fig. 1 ist ein Zustand eines von der Stanznietvorrichtung 2 ausgeführten Stanznietverfahrens gezeigt, bei welchem der Stanzniet 5 zwischen dem Stempel 20 und dem ersten Bauteil 6 angeordnet ist. Anschließend kann mit dem Stempel 20 die Stempelkraft F in Richtung auf den Stanzniet 5 und mit der Schwingungserzeugungseinrichtung 21 die die Stempelkraft F unterstützende Schwingung S in einem Bereich von beispielsweise 15 kHz bis 20 kHz und einer Amplitude von beispielsweise 5 bis 50 µm auf den Stanzniet 5 aufgebracht werden. Im Folgenden wird der Stanzniet 5 zunächst in die Bauteile 6, 7 geschnitten oder gestanzt, wie inFig. 2 veranschaulicht. Bei weiter andauernder Stempelkraft F und der die Stempelkraft F unterstützenden Schwingung S spreizt sich der Stanzniet 5 in den Bauteilen 6, 7 durch den Gegendruck von der Matrize 10 auf, wie inFig. 3 gezeigt. Zudem formt sich an dem Stanzniet 5 aus den Bauteilen 6, 7 ein Butzen 8 aus. - Wenn der Stanzniet 5 in die Bauteile 6, 7 gesetzt ist, wie in
Fig. 4 gezeigt, werden die Stempelkraft F und die die Stempelkraft F unterstützende Schwingung S abgeschaltet. - Die Stanznietvorrichtung 2 kann dann wieder in die Ausgangsposition zum Stanznieten verfahren werden, die in
Fig. 1 gezeigt ist. Danach kann ein nächster Stanzniet 5 in die Bauteile 6, 7 oder in mindestens ein weiteres Bauteil gesetzt werden. - Die Stanznietvorrichtung 2 führt demzufolge ein Stanznietverfahren zum Setzen eines Stanzniets 5 aus.
-
Fig. 5 zeigt als Beispiel einen Stanzniet 5 genauer, der einen Stanznietkopf 51 und einen Stanznietfuß 52 hat, die symmetrisch zu einer Stanznietachse 53 sind. Der Stanzniet 5 wird der Stanznietvorrichtung 2 zugeführt, wie nachfolgend beschrieben. - Gemäß
Fig. 6 kommt vor dem Stanznieten eine Zuführeinrichtung 55 zum Zuführen des Stanzniets 5 zu der Stanznietvorrichtung 2 zum Einsatz. Die Zuführeinrichtung 55 hat eine Aufnahmeeinheit 56, die als Aussparung ausgestaltet ist. In der Aufnahmeeinheit 56 ist ein Positionierelement 57 vorgesehen, an welchem ein Stanzniet 5 positioniert ist. Außerdem hat die Zuführeinrichtung 55 eine Bewegungseinheit 58. Zum Zuführen des jeweiligen Stanzniets 5 zu der Stanznietvorrichtung 2 wird der Stanzniet 5 nicht direkt in die Stanznietvorrichtung 2 bzw. dort in ein sogenanntes Mundstück eingelegt. Stattdessen erfolgt die Zuführung des Stanzniets 5 in die Zuführeinrichtung 55, genauer ihre Aufnahmeeinheit 56 mit dem Positionierelement 57. - Die Zuführung des Stanzniets 5 in die Zuführeinrichtung 55 erfolgt außerhalb der eigentlichen Fügestelle oder Fügezone, bei der das mindestens eine Bauteil 6, 7 gefügt wird. Da die Bewegungseinheit 58 als drehbarer und/oder schwenkbarer Träger ausgestaltet ist, ist die Bewegungseinheit 58 nach Zuführen des Stanzniets 5 in die Aufnahmeeinheit 56 anschließend zwischen Stanznietvorrichtung 2 und Bauteil 6, 7 bewegbar oder fahrbar, wie in
Fig. 6 gezeigt. Dadurch wird der Stanzniet 5 bzw. die Aufnahmeeinheit 56 mit dem Stanzniet 5 an der Stanznietvorrichtung 2, genauer ihrem Niederhalter 30, positioniert. Die Bewegungseinheit 58 ist hierbei vorzugsweise derart ausgestaltet, dass die Aufnahmeeinheit 56 zumindest teilweise in einer Ebene quer zu einer Stempelachse 25 des Stempels 20 zwischen einer Beladestelle und einer Fügestelle bewegt wird, die in Bezug auf die weiteren Ausführungsbeispiele noch genauer dargestellt sind. Durch eine derartige Bewegung wird die Zuführeinrichtung 55 in etwa parallel zu dem mindestens einen Bauteil 6, 7 bewegt. - Wie in
Fig. 6 zudem gezeigt, hat bei der Stanznietvorrichtung 2 die Matrize 10 zur Aufspreizung des Stanznietfußes 52 des Stanzniets 5 eine Vertiefung 11, die dem Bauteil 7 zugewandt ist. Zum Stanznieten wird die Stanznietvorrichtung 2 mit ihrem Niederhalter 30 an der Zuführeinrichtung 55 angesetzt, die wiederum an dem Bauteil 6 angesetzt wird. Dadurch bildet die Aufnahmeeinheit 56 beim Stanznieten eine Verlängerung des Niederhalters 30, so dass die Aufnahmeeinheit 56 beim Stanznieten den Stempel 20 zusammen mit dem Niederhalter 30 führt. - Dabei werden der Niederhalter 30, die Zuführeinrichtung 55 und die Matrize 10 achssymmetrisch zu vorzugsweise derselben Achse angeordnet, vorzugsweise der Stempelachse 25 des Stempels 20. Mit dem Positionierelement 57, das beispielsweise als Ring oder O-Ring, insbesondere Gummiring, oder mindestens zwei am Umfang der Aufnahmeeinheit 56 äquidistant angeordnete Ringsegmente ausgeführt ist, kann der Stanzniet 5 zentriert unter dem Stempel 20 der Stanznietvorrichtung 2 positioniert und sicher gehalten werden.
- Als Folge davon können die Stanznieten 5 an der Stanznietvorrichtung 2 zum Stanznieten sowohl sehr einfach und sicher als auch schnell und bei wenig Bauraumbedarf positioniert und fixiert werden. Hierbei kann mit der beschriebenen Ausgestaltung am Bauteil 6, 7 selbst Bauraum gespart werden, da die Beladung der Zuführeinrichtung 55 außerhalb des eigentlichen Arbeitsraumes oder der Fügestelle erfolgt.
-
Fig. 7 zeigt sehr schematisch einen Schnitt durch eine erfindungsgemäße Stanznietvorrichtung 2A und eine erfindungsgemäße Zuführeinrichtung 55A. Die Stanznietvorrichtung 2A und die Zuführeinrichtung 55A sind in weiten Teilen aufgebaut wie die Stanznietvorrichtung 2 und die Zuführeinrichtung 55 gemäßFigur 6 . - Im Unterschied zu der Stanznietvorrichtung 2 gemäß
Figur 6 ist bei der Stanznietvorrichtung 2A ein Niederhalter 30A an seinem Ende, an welchem die Zuführeinrichtung 55A anzusetzen ist, schräg zur Stempelachse 25 ausgebildet. InFig. 7 verläuft die Steigung des genannten Endes des Niederhalters 30A als Beispiel von innen nach außen. Komplementär dazu ist die Zuführeinrichtung 55A an ihrer Aufnahmeeinheit 56A ausgebildet. Somit sind für das Stanznieten ganz allgemein eine schräge Fläche des Niederhalters 30A einer schrägen Fläche der Aufnahmeeinheit 56A zuzuordnen. Durch diese mechanische Ausgestaltung können der Niederhalter 30A und die Zuführeinrichtung 55A, insbesondere ihre Aufnahmeeinheit 56A, sehr einfach und schnell zueinander angeordnet werden. Dadurch ist immer, und daher sehr sicher, die richtige, achssymmetrische, Positionierung der Zuführeinrichtung 55A und des darin aufgenommenen Stanzniets 5 an dem Niederhalter 30A und damit der Stanznietvorrichtung 2A für das Durchführen eines Stanznietvorgangs erreichbar. - Durch diese Gestaltung der Stanznietvorrichtung 2A, genauer gesagt ihres Niederhalters 30A, und der Zuführeinrichtung 55A findet sich der Stanzniet 5 immer mittig unter dem Stempel 20, wenn der Stanzniet 5 an der Stanznietvorrichtung 2A positioniert wird. Demzufolge ist die Stanznietachse 53 immer vorzugsweise identisch mit der Stempelachse 25.
- Der Stanzniet 5 kann, wie zuvor in Bezug auf das vorangehende Beispiel beschrieben, durch die weiteren zuvor beschriebenen Vorgangs- oder Verfahrensschritte in die Bauteile 6, 7 gesetzt werden.
- In Bezug auf die Beschreibung der weiteren Merkmale der Stanznietvorrichtung 2A sei auf die Beschreibung des vorangehenden Beispiels verwiesen.
- Auch an der Stanznietvorrichtung 2A können die Stanznieten 5 sowohl sehr sicher als auch schnell und bei wenig Bauraumbedarf zum Stanznieten positioniert und fixiert werden.
-
Fig. 8 zeigt sehr schematisch einen Schnitt durch eine erfindungsgemäße Stanznietvorrichtung 2B und eine erfindungsgemäße Zuführeinrichtung 55B. - Die Stanznietvorrichtung 2B und die Zuführeinrichtung 55B sind in weiten Teilen aufgebaut wie die Stanznietvorrichtung 2 gemäß
Figur 6 . - Im Unterschied zu der Stanznietvorrichtung 2 gemäß
Figur 6 ist bei der Stanznietvorrichtung 2B ein Niederhalter 30B an seinem Ende, an welchem eine Zuführeinrichtung 55B anzusetzen ist, mit einem Formschlusselement 31 ausgebildet. Bei dem Beispiel vonFig. 8 ist das Formschlusselement 31 als Aussparung in dem Niederhalter 30B ausgebildet. Insbesondere ist das Formschlusselement 31 als eine dreieckförmige Kontur ausgebildet, wie inFig. 8 als Beispiel gezeigt. Das Formschlusselement 31 ist beispielsweise als eine am gesamten Niederhalter 30 umlaufende ringförmige Nut oder als mindestens ein separates Element am Niederhalter 30 ausgebildet. Komplementär dazu ist die Zuführeinrichtung 55B an ihrer Aufnahmeeinheit 56B ausgebildet und hat ein Formschlusselement 561. Das Formschlusselement 561 ist demzufolge an der Aufnahmeeinheit 56B eine Auskragung, die an die Form der Aussparung des Formschlusselements 31 angepasst ist. - Werden der Niederhalter 30B und die Zuführeinrichtung 55B auch mit Hilfe einer Bewegungseinrichtung 58A aneinander angeordnet, wie in
Fig. 8 gezeigt, wird zwischen ihnen ein lösbarer Formschluss gebildet. Selbstverständlich ist es alternativ möglich, das Formschlusselement 31 als Auskragung und das Formschlusselement 561 als Aussparung auszugestalten. - Somit sind für das Stanznieten das Formschlusselement 31 des Niederhalters 30B dem Formschlusselement 561 der Zuführeinrichtung 55B zuzuordnen. Durch diese mechanische Ausgestaltung können der Niederhalter 30B und die Zuführeinrichtung 55B sehr einfach und schnell zueinander angeordnet werden. Dadurch ist immer und daher sehr sicher die richtige Positionierung der Zuführeinrichtung 55B und des darin aufgenommenen Stanzniets 5 an dem Niederhalter 30B und damit der Stanznietvorrichtung 2B für das Durchführen eines Stanznietvorgangs erreichbar.
- Auch durch die Gestaltung der Stanznietvorrichtung 2B, genauer gesagt ihres Niederhalters 30B, und der Zuführeinrichtung 55B findet sich der Stanzniet 5 immer mittig unter dem Stempel 20, wenn der Stanzniet 5 an der Stanznietvorrichtung 2B positioniert wird. Demzufolge ist die Stanznietachse 53 immer vorzugsweise identisch mit der Stempelachse 25.
- Wie in
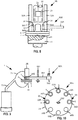
Fig. 9 gezeigt, ist die Stanznietvorrichtung 2B als weiterer Unterschied zu den vorangehenden Ausführungsbeispielen an einer Vorrichtung 70 angeordnet. Die Stanznietvorrichtung 2B ist an einem C-Bügel 71 der Vorrichtung 70 angeordnet. Die Stanznietvorrichtung 2B kann mit der Vorrichtung 70 frei im Raum bewegt werden. Die Vorrichtung 70 kann als Roboter ausgeführt sein. Alternativ ist die Vorrichtung 70 als ein handgeführtes Gestell ausgeführt. Zudem werden die Stanznieten 5 der Stanznietvorrichtung 2B mit der Bewegungseinheit 58A zugeführt, die alternativ oder zusätzlich zu einer Bewegungseinheit 58 verwendbar ist. Die Bewegungseinheit 58A bewegt die Aufnahmeeinheit 56B in einer Ebene quer zu der Stempelachse 25 des Stempels 20 zwischen einer Beladestelle 85 und einer Fügestelle 65, die inFig. 10 in einer Draufsicht auf die Bewegungseinheit 58A dargestellt sind. - Gemäß
Fig. 10 ist die Bewegungseinheit 58A als drehbare Scheibe oder Magazin ausgeführt, die/das um eine Achse 582 drehbar gelagert ist. Die Bewegungseinheit 58A nimmt eine Vielzahl von Aufnahmeeinheiten 56B auf, wie inFig. 10 deutlicher veranschaulicht. Die Aufnahmeeinheiten 56B sind jeweils mit dem gleichen Abstand zu dem Mittelpunkt der Scheibe angeordnet, der durch die Achse 582 gebildet wird. Die Aufnahmeeinheiten 56B sind auch jeweils mit dem gleichen Abstand zueinander nahe am Rand der Scheibe angeordnet. - Die Stanznieten 5 werden beispielsweise an einer Seite der Bewegungseinheit 58A, welche der rechten Seite in
Fig. 9 und 10 entspricht, den Aufnahmeeinheiten 56B zugeführt. Diese Seite der Bewegungseinheit 58A kann auch als Beladeposition oder Beladestelle 85 bezeichnet werden. An einer anderen Seite, die inFig. 9 und Fig. 10 auf der linken Seite angeordnet ist, ist die Stanznietvorrichtung 2 an der Fügeposition oder Fügestelle 65 angeordnet. Dadurch lässt sich das Beladen der Bewegungseinheit 58A vom Fügevorgang trennen. - Optional kann mindestens eine der Aufnahmeeinheiten 56B als Wechselteil ausgeführt sein. Dadurch kann die Bewegungseinheit 58A je nach Bedarf mit Aufnahmeeinheiten 56B für die benötigte Nietgröße oder Nietform des Stanzniets 5 bestückt werden.
- Auch die Aufnahmeeinheiten 56B haben vorzugsweise ein Positionierelement 57, auch wenn dies in
Fig. 9 und Fig. 10 nicht gezeigt ist. - Mit der Bewegungseinheit 58A ist es beispielsweise möglich, die Aufnahmeeinheiten 56B vorbeladen mit einem Stanzniet 5 an die Stanznietvorrichtung 2B zu bringen und mehrere Fügevorgänge aus den vorbeladenen Aufnahmeeinheiten 56B an der Bewegungseinheit 58A zu bearbeiten. Zwischen den einzelnen Fügevorgängen können sich die Stanznietvorrichtung 2B und/oder die Bewegungseinheit 58A relativ zueinander bewegen. Dadurch ist eine sehr schnelle Abarbeitung von Fügeaufgaben möglich.
- Auch mit der Stanznietvorrichtung 2B in Verbindung mit der Zuführeinrichtung 55B können die Stanznieten 5 sowohl sehr sicher als auch schnell und bei wenig Bauraumbedarf zur Stanznietvorrichtung 2B an der Fügestelle zugeführt, positioniert und dort gesetzt werden.
- Auch bei der Stanznietvorrichtung 2B kann der Stanzniet 5, wie zuvor in Bezug auf das vorangehende Beispiel beschrieben, durch die weiteren zuvor beschriebenen Vorgangs- oder Verfahrensschritte in die Bauteile 6, 7 gesetzt werden.
-
Fig. 11 zeigt sehr schematisch einen Schnitt durch eine Stanznietvorrichtung 2C und eine Zuführeinrichtung 55C gemäß einem weiteren Ausführungsbeispiel. Die Stanznietvorrichtung 2C und die Zuführeinrichtung 55C sind in weiten Teilen aufgebaut wie die Stanznietvorrichtung 2B und die Zuführeinrichtung 55B. - Im Unterschied zu der Stanznietvorrichtung 2B gemäß
Figur 8 ist bei der Stanznietvorrichtung 2C an einem Niederhalter 30C zusätzlich eine Spule 35 vorgesehen, die je nach Bedarf durch Ansteuerung durch eine Steuereinrichtung 37 von einem elektrischen Strom I durchflossen wird. Als Folge davon bildet sich eine Magnetkraft FM, die auf eine Zuführeinrichtung 55C, genauer gesagt einen magnetischen Bereich 562 ihrer Aufnahmeeinheit 56C wirkt. Somit kann mit Hilfe der Spule 35, der Steuereinrichtung 37 und des magnetischen Bereichs 562 eine Magnetkraft FM, die insbesondere eine magnetische Anziehungskraft ist, ein- oder ausgeschaltet werden, aufgrund welcher sich der Niederhalter 30C und die Aufnahmeeinheit 56C an ihren einander zugewandten Enden magnetisch anziehen. - Die Aufnahmeeinheit 56C kann beispielsweise auch als Wechselteil mit kurzer Standzeit oder Haltbarkeit ausgelegt sein, wenn über die Aufnahmeeinheit 56C nur geringe Kräfte von der Stanznietvorrichtung 2C auf die Fügepartner, also die Bauteile 6, 7, ausgeübt werden und der eigentliche Fügeprozess durch den Stempel 20 und/oder die Schwingungserzeugungseinrichtung 21 erfolgt. Hier kann die Aufnahmeeinheit 56C vorteilhaft aus Kunststoff ausgeführt werden, die den magnetischen Bereich 562 als magnetischen Einleger an ihrem der Stanznietvorrichtung 2C zugewandten Ende aufweist.
- In einer Modifikation der Bewegungseinheit 58 für die Zuführeinrichtung 55C ist die Bewegungseinheit 58 alternativ verzichtbar, wie in
Fig. 12 gezeigt. - Gemäß
Fig. 12 ist bei der Anlage 1 eine Vorrichtung 70 dazu ausgestaltet, die Aufnahmeeinheiten 56 bestückt oder beladen mit Stanznieten 5 an einem Magazin 80 abzuholen und mit der Stanznietvorrichtung 2 zu einer Fügestelle 65 zu bewegen. Nach Setzen des Stanzniets 5 in mindestens eines der Bauteile 6, 7 bewegt die Vorrichtung 70 die Aufnahmeeinheiten 56 zurück, damit die Aufnahmeeinheiten 56 erneut mit Stanznieten 5 bestückt oder beladen werden können. Somit bewegt die Vorrichtung 70 die Stanznietvorrichtung 2C und zusätzlich einer der Aufnahmeeinheiten 56 mit oder ohne Stanzniet 5 im Raum, insbesondere zwischen dem Bauteil 6, an dem die mindestens eine Fügestelle 65 angeordnet ist, und dem Magazin 80, bei welchem die Stanznieten 5 gelagert sind. Die Vorrichtung 70 ist somit eine Bewegungseinheit zum Bewegen der einzelnen Aufnahmeeinheiten 56. Wie bei dem vorangehenden Ausführungsbeispiel kann die Vorrichtung 70 als Roboter ausgeführt sein. Alternativ ist die Vorrichtung 70 als ein handgeführtes Gestell ausgeführt. Die Vorrichtung 70 ist somit bei dem vorliegenden Ausführungsbeispiel Teil der Zuführeinrichtung zum Zuführen der Stanznieten zu der Stanzvorrichtung 2C. - Zum Abholen der jeweiligen Aufnahmeeinheit 56 wird jeweils die Spule 35 bestromt, so dass zwischen der Stanznietvorrichtung 2C und der Aufnahmeeinheit 56C eine Magnetkraft FM wirkt, wie zuvor beschrieben. Wird die Aufnahmeeinheit 56 wieder am Magazin 80 abgegeben, kann der Strom I für die Spule 35 wieder abgeschaltet werden, so dass zwischen der Stanznietvorrichtung 2C und der Aufnahmeeinheit 56C keine magnetische Anziehungskraft mehr wirkt.
- Auch mit der Stanznietvorrichtung 2C in Verbindung mit der Vorrichtung 70 können die Stanznieten 5 sowohl sehr sicher als auch schnell und bei wenig Bauraumbedarf zur Stanznietvorrichtung 2 an der Fügestelle zugeführt, positioniert und dort gesetzt werden. Auch auf diese Weise ist eine sehr schnelle Abarbeitung von Fügeaufgaben möglich.
- In Bezug auf die Beschreibung der weiteren Merkmale der Stanznietvorrichtung 2C sei auf die Beschreibung der vorangehenden Beispiele verwiesen.
- Alle zuvor beschriebenen Ausgestaltungen der Anlage 1, der Stanznietvorrichtungen 2, 2A, 2B, 2C, des Stanzniets 5, der
- Zuführeinrichtungen 55, 55A, 55B, 55C, der Bewegungseinheiten 58, 58A, 70 und des Verfahrens zum Setzen eines Stanzniets 5 mit einer eine Stempelkraft unterstützenden Schwingung können einzeln oder in allen möglichen Kombinationen Verwendung finden. Insbesondere können alle Merkmale und/oder Funktionen der zuvor beschriebenen Ausführungsbeispiele beliebig kombiniert sein oder werden. Zusätzlich sind insbesondere folgende Modifikationen denkbar.
- Die in den Figuren dargestellten Teile sind schematisch dargestellt und können in der genauen Ausgestaltung von den in den Figuren gezeigten Formen abweichen, solange deren zuvor beschriebenen Funktionen gewährleistet sind.
- Beispielsweise ist es möglich, die Bewegungseinheiten 58 und 58A zu kombinieren. Das heißt, dass eine rotierende Scheibe als Bewegungseinheit 58A an einem schwenkbaren Arm als Bewegungseinheit 58 montiert ist. Dadurch lassen sich mehrere Stanzvorgänge in der Nähe einer Fügestelle 65 noch schneller und sehr effizient ausführen.
- Die Ausgestaltungen der Zuführeinrichtungen 55, 55A, 55B, 55C, insbesondere die Formen ihrer Aufnahmeeinrichtungen 56, 56A, 56B, 56C sind beliebig kombinierbar. Insbesondere ist eine weitere Aufnahmeeinrichtung konstruierbar, die Gestaltungen von mindestens zwei der Aufnahmeeinrichtungen 56, 56A, 56B, 56C aufweist, beispielsweise der Aufnahmeeinrichtung 56A in einem ersten Bereich der weiteren Aufnahmeeinrichtung und der Aufnahmeeinrichtung 56B oder 56C in einem zweiten Bereich der weiteren Aufnahmeeinrichtung.
- Denkbar ist, dass die Spule 35 und der magnetisierbare Bereich 562 bei jeder der Stanznietvorrichtungen 2, 2A, 2B, 2C vorgesehen sind. Somit kann bei dem vierten Ausführungsbeispiel jede der Stanznietvorrichtungen 2, 2A, 2B, 2C und Zuführeinrichtungen 55, 55A, 55B, 55C zum Einsatz kommen.
- In einer Ausführungsvariante ist es außerdem möglich, dass die Vorrichtung 70 bei dem vierten Ausführungsbeispiel eine Vielzahl von Aufnahmeeinrichtungen 56, 56A, 56B, 56C aufnimmt. Insbesondere kann die Vorrichtung 70 die Bewegungseinheit 58A oder Bewegungseinheit 58 aufnehmen.
- Die Stanznietvorrichtungen 2, 2A, 2B, 2C aller Ausführungsbeispiele können auch eine Stanznietvorrichtung mit Aufhängung sein, die von dem Benutzer manövrierbar ist, um insbesondere eine horizontale Lage der Stanznietvorrichtung 2 im Raum je nach Bedarf variieren zu können. Die Aufhängung kann die jeweilige Stanznietvorrichtung 2, 2A, 2B, 2C für alle Ausführungsbeispiele auch vertikal oder in der Höhe verstellbar machen. Ganz allgemein kann die Lage der Stanznietvorrichtung 2, 2A, 2B, 2C für alle Ausführungsbeispiele im Raum variierbar sein.
- Außerdem ist es möglich, dass die Stanznietvorrichtung 2, 2A, 2B, 2C für alle Ausführungsbeispiele für den Handbetrieb mit Batterie, insbesondere wiederaufladbarer Batterie, ausgestaltet ist.
- Die Stempelkraft F und die Schwingung S müssen nicht beide über den Stempel 20 auf den Stanzniet 5 aufgebracht werden. Die Stempelkraft F und die Schwingung S können auch von entgegengesetzten Seiten auf den Stanzniet 5 aufgebracht werden.
Claims (15)
- Zuführeinrichtung (55A; 55B; 55C) zum Zuführen eines Stanzniets zu einer Stanznietvorrichtung (2A; 2B; 2C), wobei die Zuführeinrichtung (55A; 55B; 55C) aufweist mindestens eine Aufnahmeeinheit (56A; 56B; 56C) zur Aufnahme eines Stanzniets (5), und eine Bewegungseinheit (58A; 70) zum Bewegen der Aufnahmeeinheit (56A; 56B; 56C) zwischen einer Beladestelle (85), bei welcher die Aufnahmeeinheit (56A; 56B; 56C) mit einem Stanzniet (5) beladen wird, und einer Fügestelle (65), an welcher der Stanzniet (5) in das mindestens eine Bauteil (6; 6, 7) zu setzen ist, wobei die Aufnahmeeinheit (56A; 56B; 56C) an ihrem ersten Ende, das einem Niederhalter (30A; 30B; 30C) der Stanznietvorrichtung (2A; 2B; 2C) zuzuwenden ist, zur Kopplung mit dem Niederhalter (30A; 30B; 30C) vorgesehen ist, wobei das erste Ende zur Kopplung mit dem Niederhalter (30B; 30C) eine mechanische Ausgestaltung in Form einer schrägen Fläche und/oder eines Formschlusselements (561) aufweist zur achssymmetrischen Positionierung der Aufnahmeeinheit (56A; 56B; 56C) an dem Niederhalter (30A; 30B; 30C) für das Durchführen eines Stanznietvorgangs derart, dass der Niederhalter (30A; 30B; 30C) und die Aufnahmeeinheit (56A; 56B; 56C) achssymmetrisch zu derselben Achse positioniert sind, wobei die mechanische Ausgestaltung komplementär zu der Form des Niederhalters (30B; 30C) ausgestaltet ist, wobei das Formschlusselement (561) zum Bilden eines lösbaren Formschlusses mit dem Niederhalter (30B; 30C) ausgestaltet ist, und wobei die Aufnahmeeinheit (56A; 56B; 56C) an ihrem zweiten Ende zum Ansetzen an das mindestens eine Bauteil (6; 6, 7) ausgestaltet ist, so dass die Stanznietvorrichtung (2) mit ihrem Niederhalter (30) zum Stanznieten an der Zuführeinrichtung (55A; 55B; 55C) angesetzt ist, die wiederum an dem mindestens einen Bauteil (6; 6, 7) angesetzt ist, und dadurch die Aufnahmeeinheit (56A; 56B; 56C) beim Stanznieten eine Verlängerung des Niederhalters (30A; 30B; 30C) bildet zum Führen des Stempels (20) zusammen mit dem Niederhalter (30A; 30B; 30C) beim Stanznieten.
- Zuführeinrichtung (55A; 55B; 55C) nach Anspruch 1, wobei die Bewegungseinheit (58; 58A; 70) ausgestaltet ist, die Aufnahmeeinheiten (56A; 56B; 56C) in einer Ebene quer zu einer Stempelachse (25) eines Stempels (20) der Stanznietvorrichtung (2A; 2B; 2C) zwischen der Beladestelle (85) und der Fügestelle (65) zu bewegen, und/oder wobei mindestens eine Aufnahmeeinheit (56A; 56B; 56C) ein Positionierelement (57) zum Positionieren des Stanzniets (5) in der Aufnahmeeinheit (56A; 56B; 56C) aufweist, so dass der Stanzniet (5) beim Stanznieten zentriert zu einer Stempelachse (25) eines Stempels (20) der Stanznietvorrichtung (2A; 2B; 2C) angeordnet ist.
- Zuführeinrichtung (55A; 55B; 55C) nach Anspruch 1 oder 2,
wobei das Formschlusselement (561) eine Auskragung oder Aussparung aufweist, die in der Form an ein Formschlusselement (31) des Niederhalters (30B; 30C) angepasst ist, um einen Formschluss mit dem Formschlusselement (31) des Niederhalters (30B; 30C) zu bilden, und/oder
wobei die mindestens eine Aufnahmeeinheit (56B; 56C) einen magnetischen Bereich (562) aufweist. - Zuführeinrichtung (55A; 55B; 55C) nach einem der vorangehenden Ansprüche, wobei die Bewegungseinheit (58A) eine rotierbare Scheibe ist, an welcher mindestens eine Aufnahmeeinheit (56A; 56B; 56C) angeordnet ist.
- Zuführeinrichtung (55A; 55B; 55C) nach einem der vorangehenden Ansprüche, wobei die Bewegungseinheit (58A) ein schwenkbarer Arm ist, an dem mindestens eine Aufnahmeeinheit (56A; 56B; 56C) angeordnet ist.
- Zuführeinrichtung (55A; 55B; 55C) nach einem der vorangehenden Ansprüche, wobei die Bewegungseinheit (70) ein Roboter ist, der ausgestaltet ist, die mindestens eine Aufnahmeeinheit (56A; 56B; 56C) an einer Beladeposition (85) in eine Stanznietvorrichtung (2A; 2B; 2C) aufzunehmen und die Stanznietvorrichtung (2A; 2B; 2C) zusammen mit der mindestens einen Aufnahmeeinheit (56A; 56B; 56C) zu der Fügestelle (65) zu bewegen.
- Stanznietvorrichtung (2A; 2B; 2C) zum Stanznieten mit einer eine Stempelkraft (F) unterstützenden Schwingung (S), mit einer Schwingungserzeugungseinrichtung (21) zur Erzeugung der Schwingung (S), welche die Stempelkraft (F) beim Setzen eines Stanzniets (5) in das mindestens eine Bauteil (6; 6, 7) unterstützt, einem Stempel (20), über welchen die Stempelkraft (F) und/oder die Schwingung (S) beim Setzen des Stanzniets (5) in das mindestens eine Bauteil (6; 6, 7) eingeleitet und aufgebracht wird, und einem Niederhalter (30A; 30B; 30C), welcher zum Stanznieten mit einer Zuführeinrichtung (55A; 55B; 55C) als Verlängerung des Niederhalters (30A; 30B; 30C) koppelbar ist, wobei die Zuführeinrichtung (55A; 55B; 55C) eine Aufnahmeeinheit (56B; 56C) zur Aufnahme des Stanzniets (5) aufweist, wobei der Niederhalter (30B; 30C) eine mechanische Ausgestaltung in Form einer schrägen Fläche und/oder eines Formschlusselements (31) zur Kopplung mit einem ersten Ende der Aufnahmeeinheit (56A; 56B; 56C) aufweist zur achssymmetrischen Positionierung der Aufnahmeeinheit (56A; 56B; 56C) an dem Niederhalter (30A; 30B; 30C) für das Durchführen eines Stanznietvorgangs derart, dass der Niederhalter (30A; 30B; 30C) und die Aufnahmeeinheit (56A; 56B; 56C) achssymmetrisch zu derselben Achse positioniert sind, wobei die mechanische Ausgestaltung komplementär zu der Form des ersten Endes der Aufnahmeeinheit (56A; 56B; 56C) ausgestaltet ist, wobei die Aufnahmeeinheit (56A; 56B; 56C) an ihrem zweiten Ende zum Ansetzen an das mindestens eine Bauteil (6; 6, 7) ausgestaltet ist, und wobei der Stempel (2) beim Stanznieten in dem Niederhalter (30A; 30B; 30C) und der Aufnahmeeinheit (56A; 56B; 56C) geführt ist, welche die Verlängerung des Niederhalters (30A; 30B; 30C) bildet.
- Stanznietvorrichtung (2B; 2C) nach Anspruch 7, wobei das Formschlusselement (31) eine Auskragung oder Aussparung aufweist, die in der Form an ein Formschlusselement (561) der Zuführeinrichtung (55B; 55C) angepasst ist, um einen Formschluss mit dem Formschlusselement (561) der Zuführeinrichtung (55B; 55C) zu bilden.
- Stanznietvorrichtung (2B; 2C) nach Anspruch7 oder 8, zudem mit einer Spule (35), die an dem Niederhalter (30C) angeordnet ist, und einer Steuereinrichtung (37) zum Ein- oder Ausschalten eines elektrischen Stroms (I) für die Spule (35), um eine Magnetkraft (FM) zum Zusammenwirken mit einem magnetischen Bereich (562) der Zuführeinrichtung (55C) ein- oder auszuschalten.
- Anlage (1) zur Behandlung von Gegenständen (3), mit einer Zuführeinrichtung (55A; 55B; 55C) nach einem der Ansprüche 1 bis 5, und einer Stanznietvorrichtung (2A; 2B; 2C) nach einem der Ansprüche 6 bis 8, wobei die Stanznietvorrichtung (2A; 2B; 2C) und die Zuführeinrichtung (55A; 55B; 55C) zum Stanznieten von mindestens einem Bauteil (6; 6, 7) vorgesehen sind, das zur Bildung von mindestens einem der Gegenstände (3) vorgesehen ist.
- Anlage (1) nach Anspruch 10, zudem mit einer Vorrichtung (70) zur Bewegung der Stanznietvorrichtung (2) im Raum, und einem Magazin (80) zur Lagerung von Stanznieten (5), wobei die Vorrichtung (70) ausgestaltet ist, mit der Stanznietvorrichtung (2) vor einem Stanznieten einen in einer Aufnahmeeinheit (56A; 56B; 56C) aufgenommenen Stanzniet (5) aufzunehmen und die Stanznietvorrichtung (2) mit der Aufnahmeeinheit (56A; 56B; 56C) zu einer Fügestelle (65) an mindestens einem Bauteil (6; 6, 7) zu bewegen, um den Stanzniet (5) bei der Fügestelle (65) durch Stanznieten in das mindestens eine Bauteil (6; 6, 7) zu setzen.
- Anlage (1) nach Anspruch 10 oder 11, wobei die Anlage (1) zur Fertigung von Fahrzeugrohkarossen oder elektrischen Geräten als Gegenstände (3) ausgestaltet ist.
- Verfahren zum Stanznieten mit einer Stanznietvorrichtung (2; 2A; 2B; 2C), die einen Niederhalter (30), einen Stempel (20) und eine Schwingungserzeugungseinrichtung (21) zur Erzeugung einer Schwingung (S) aufweist, welche eine Stempelkraft (F) des Stempels (20) beim Setzen des Stanzniets (5) in das mindestens eine Bauteil (6; 6, 7) unterstützt, wobei das Verfahren die Schritte aufweist Beladen einer Zuführeinrichtung (55; 55A; 55B; 55C) mit einem Stanzniet (5) an einer Beladestelle (85), Bewegen des Stanzniets (5) mit der Zuführeinrichtung (55; 55A; 55B; 55C) zu der Stanznietvorrichtung (2; 2A; 2B; 2C), Koppeln der Zuführeinrichtung (55; 55A; 55B; 55C) mit dem Niederhalter (30; 30A; 30B; 30C) als Verlängerung des Niederhalters (30) unter Verwendung einer mechanischen Ausgestaltung des Niederhalters (30; 30A; 30B; 30C) und der Zuführeinrichtung (55; 55A; 55B; 55C) derart, dass die Stanznietvorrichtung (2) mit ihrem Niederhalter (30) zum Stanznieten an der Zuführeinrichtung (55) angesetzt ist, die wiederum an dem mindestens einen Bauteil (6; 6, 7) angesetzt ist, und Führen des Stempels (2) beim Stanznieten in dem Niederhalter (30; 30A; 30B; 30C) und der Zuführeinrichtung (55; 55A; 55B; 55C) zu dem mindestens einen Bauteil (6; 6, 7).
- Verfahren nach Anspruch 13, wobei beim Stanznieten ein Bauteil (6), das in mindestens einem Bereich aus einem faserverstärkten Kunststoff gefertigt ist, mit einem Bauteil (7) verbunden wird, das in mindestens einem Bereich aus einem Metall gefertigt ist.
- Verfahren nach Anspruch 13 oder 14, wobei der Niederhalter (30B; 30C) und die Aufnahmeeinheit (56A; 56B; 56C) für den Schritt des Koppelns eine mechanische Ausgestaltung in Form einer schrägen Fläche und/oder eines Formschlusselements (31) aufweisen, mit welcher/welchem die Aufnahmeeinheit (56A; 56B; 56C) an dem Niederhalter (30A; 30B; 30C) für das Durchführen eines Stanznietvorgangs derart positioniert wird, dass der Niederhalter (30A; 30B; 30C) und die Aufnahmeeinheit (56A; 56B; 56C) achssymmetrisch zu derselben Achse positioniert sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017204543.4A DE102017204543A1 (de) | 2017-03-20 | 2017-03-20 | Zuführeinrichtung zum zuführen eines stanzniets zu einer stanznietvorrichtung, stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3378580A1 EP3378580A1 (de) | 2018-09-26 |
| EP3378580B1 true EP3378580B1 (de) | 2021-05-05 |
Family
ID=61223782
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18156615.9A Active EP3378580B1 (de) | 2017-03-20 | 2018-02-14 | Zuführeinrichtung zum zuführen eines stanzniets zu einer stanznietvorrichtung, stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3378580B1 (de) |
| DE (1) | DE102017204543A1 (de) |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AUPM507094A0 (en) * | 1994-04-14 | 1994-05-05 | Henrob Ltd | Improved fastening machine |
| US6942134B2 (en) * | 2001-04-17 | 2005-09-13 | Newfrey Llc | Self-piercing rivet setting machine |
| DE102013000388B4 (de) | 2013-01-11 | 2015-04-23 | Volkswagen Aktiengesellschaft | Setzwerkzeug mit einem magnetisierbaren Setzstempel zum vorlochfreien Fügen von Bauteilen mittels Fügeelement, sowie Fügevorrichtung mit solchem Setzwerkzeug und Verfahren zum Betrieb |
| DE102014224600A1 (de) | 2014-12-02 | 2016-06-02 | Robert Bosch Gmbh | Stanznietzange mit Stanzniethaltevorrichtung |
| DE102015213433A1 (de) * | 2015-07-17 | 2017-01-19 | Robert Bosch Gmbh | Verfahren zum Verbinden wenigstens zweier Bauteile mittels einer Stanznietvorrichtung und Fertigungseinrichtung |
-
2017
- 2017-03-20 DE DE102017204543.4A patent/DE102017204543A1/de not_active Withdrawn
-
2018
- 2018-02-14 EP EP18156615.9A patent/EP3378580B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3378580A1 (de) | 2018-09-26 |
| DE102017204543A1 (de) | 2018-09-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60301090T2 (de) | Vorrichtung zum Stanznieten | |
| EP3505270B1 (de) | Setzeinheit für eine stanznietvorrichtung, stanznietvorrichtung und verfahren zum herstellen einer solchen | |
| DE102017209118A1 (de) | Stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung | |
| EP3217024B1 (de) | Vorrichtung und verfahren zur anbringung von funktionselementen an einem insbesondere an einem aus faserverstärkten kunststoff bestehenden bauteil | |
| WO2016005193A1 (de) | Andrückeinrichtung zum andrücken eines finisbands gegen eine werkstückoberfläche | |
| DE102015106563A1 (de) | Verfahren zum Verbinden von faserverstärkten Strukturbauteilen | |
| EP2578347A2 (de) | Fügevorrichtung zum Verbinden von Strukturbauteilen eines Luftfahrzeuges | |
| DE4017351B4 (de) | Automatische Werkzeugmaschine mit einem in den drei kartesischen Achsen bewegbaren Support | |
| EP3552729A1 (de) | Stanznietvorrichtung | |
| EP3362694B1 (de) | Verfahren zum verbinden von bauteilen und bauteilverbund | |
| EP3381581B1 (de) | Stanznietvorrichtung und verfahren zum betreiben einer stanznietvorrichtung | |
| WO2004054738A1 (de) | Taumelfügevorrichtung | |
| DE102019107539A1 (de) | Gestell für eine Bearbeitungsmaschine und Verfahren zum Bearbeiten eines Werkstücks mit derselben | |
| DE60212359T2 (de) | Stanznietsetzmaschine | |
| EP2995417B1 (de) | Vorrichtung zur montage mindestens eines eine ausnehmung für eine welle aufweisenden funktionselements | |
| DE102014100476A1 (de) | Roboter-Stanzzelle | |
| EP3342505A2 (de) | Stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung und verfahren zum stanznieten mit einer solchen stanznietvorrichtung | |
| DE102011115835A1 (de) | Haltevorrichtung, Grundplatte, System und Verfahren zum Herstellen eines Systems | |
| DE102017205659A1 (de) | Stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung und verfahren zum stanznieten mit einer solchen stanznietvorrichtung | |
| EP3378580A1 (de) | Zuführeinrichtung zum zuführen eines stanzniets zu einer stanznietvorrichtung, stanznietvorrichtung zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung, und verfahren zum stanznieten mit einer solchen stanznietvorrichtung | |
| EP3552731B1 (de) | Setzeinheit für eine stanznietvorrichtung und stanznietvorrichtung | |
| DE102017220335A1 (de) | Stanznietvorrichtung und verfahren zum setzen eines stanzniets mit einer eine stempelkraft unterstützenden schwingung | |
| EP1331061A1 (de) | Spannvorrichtung | |
| DE102015213438A1 (de) | Stanznietvorrichtung und Fertigungsvorrichtung | |
| DE102018210362B4 (de) | Setzwerkzeug zum Setzen wenigstens eines Formkörpers auf ein Werkstück und Verfahren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190326 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20191105 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ROBERT BOSCH GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20210201 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1389158 Country of ref document: AT Kind code of ref document: T Effective date: 20210515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018005064 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210806 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210905 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210906 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210805 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018005064 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20220208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210905 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20220228 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220214 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180214 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1389158 Country of ref document: AT Kind code of ref document: T Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210505 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250422 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |