EP1330322B1 - Procede et dispositif pour couler en continu de l'acier liquide - Google Patents
Procede et dispositif pour couler en continu de l'acier liquide Download PDFInfo
- Publication number
- EP1330322B1 EP1330322B1 EP01971525A EP01971525A EP1330322B1 EP 1330322 B1 EP1330322 B1 EP 1330322B1 EP 01971525 A EP01971525 A EP 01971525A EP 01971525 A EP01971525 A EP 01971525A EP 1330322 B1 EP1330322 B1 EP 1330322B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- dome
- steel
- nozzle
- zone
- liquid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 76
- 239000010959 steel Substances 0.000 title claims abstract description 76
- 239000007788 liquid Substances 0.000 title claims abstract description 26
- 238000009749 continuous casting Methods 0.000 title claims description 16
- 238000000034 method Methods 0.000 title claims description 12
- 229910052751 metal Inorganic materials 0.000 claims abstract description 19
- 239000002184 metal Substances 0.000 claims abstract description 19
- 239000000463 material Substances 0.000 claims abstract description 13
- 239000000203 mixture Substances 0.000 claims description 26
- 239000000126 substance Substances 0.000 claims description 16
- 238000005266 casting Methods 0.000 claims description 15
- 238000009826 distribution Methods 0.000 claims description 15
- 229910001338 liquidmetal Inorganic materials 0.000 claims description 15
- 239000011343 solid material Substances 0.000 claims description 13
- 238000009434 installation Methods 0.000 claims description 9
- 239000002245 particle Substances 0.000 claims description 7
- 230000001105 regulatory effect Effects 0.000 claims description 6
- 238000007711 solidification Methods 0.000 claims description 5
- 230000008023 solidification Effects 0.000 claims description 5
- 239000000725 suspension Substances 0.000 claims description 2
- 230000000149 penetrating effect Effects 0.000 abstract description 5
- 239000007787 solid Substances 0.000 abstract description 4
- 239000000047 product Substances 0.000 description 22
- 239000007789 gas Substances 0.000 description 8
- 238000002347 injection Methods 0.000 description 8
- 239000007924 injection Substances 0.000 description 8
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 4
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 4
- 229910052802 copper Inorganic materials 0.000 description 4
- 239000010949 copper Substances 0.000 description 4
- 239000011344 liquid material Substances 0.000 description 4
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 3
- 238000005246 galvanizing Methods 0.000 description 3
- 230000001590 oxidative effect Effects 0.000 description 3
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 229910052786 argon Inorganic materials 0.000 description 2
- 229910052799 carbon Inorganic materials 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 239000011261 inert gas Substances 0.000 description 2
- 239000010410 layer Substances 0.000 description 2
- 238000005096 rolling process Methods 0.000 description 2
- 229910052710 silicon Inorganic materials 0.000 description 2
- 239000010703 silicon Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229910000967 As alloy Inorganic materials 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 229910000870 Weathering steel Inorganic materials 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical group [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 1
- 229910002065 alloy metal Inorganic materials 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 239000010953 base metal Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 229910001092 metal group alloy Inorganic materials 0.000 description 1
- 239000003607 modifier Substances 0.000 description 1
- 239000007800 oxidant agent Substances 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 235000011837 pasties Nutrition 0.000 description 1
- 239000012071 phase Substances 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 239000011701 zinc Substances 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/112—Treating the molten metal by accelerated cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/50—Pouring-nozzles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/50—Pouring-nozzles
- B22D41/58—Pouring-nozzles with gas injecting means
Definitions
- the present invention relates to a new device for casting steel continuously, to obtain a final product of mixed chemical composition, namely comprising on the one hand the base steel, and on the other hand, base steel combined with elements added during casting.
- the invention also relates to the method implemented by the device.
- the technique of continuous casting of steel is well known. It consists essentially to feed with molten steel from a tundish or tundish basket, a cooled mold of copper or copper alloy, called continuous casting mold, this last being open at its lower end, and to extract from this opening a continuous ingot partially solidified.
- the molten steel is introduced into the mold by means of at least one nozzle, that is to say a generally tubular element disposed between the basket distributor and the mold.
- the lower end of the nozzle- is provided usually one or two outlets located in the axis of the nozzle or laterally, and opens under the upper level of liquid steel present in the mold.
- nozzles for obtaining better cooling of the superheated liquid steel from the tundish.
- the goal is to get pasty steel at the inlet of the mold.
- These nozzles may in particular have a heat exchanger consisting of a copper tube cooled with water or a deflector or dome. Its role is to force overheated steel to trickle into a thin layer along the walls of the nozzle, which significantly increases the heat exchange surface. This technique is called hollow jet casting.
- an injection of inert gas is often performed at the level of the entry of the molten steel into the nozzle in order to prevent oxidation of the steel and prevent accidental clogging, particularly by alumina formation.
- the technique of casting in a hollow jet makes it possible in particular to reduce the risk of clogging of the gas supply, in relation to the case where the inlet port thereof is directly in contact with the liquid steel introduced into the nozzle.
- injecting the inert gas, such as argon for example into the hollow jet.
- This material is by example an alloy metal or a ceramic. The purpose is to obtain, as the case may be, a metal alloy or composite.
- the two-component term means products whose chemical composition of steel is different depending on the location of the investigated product, eg different skin by report to the heart.
- the present invention aims at providing a device and an associated method of casting steel for the production of products with a mixed chemical not having the disadvantages of the state of the art.
- the invention proposes a new method allowing the use of a existing continuous casting installation, with only one specific nozzle.
- the present invention relates to a continuous casting nozzle intended for the flow of steel from a tundish into an ingot mold; said nozzle mainly comprising, if described in a vertical position and considered in the direction of progression of the steel wound up and down, a vertical pipe, terminated by an upper base having an inlet for liquid steel from the basket splitter and a lower base having at least one exit port; said conduit comprising in its upper part a distribution member disposed substantially at the inlet of said vertical duct and comprising a dome for deflecting the metal entering the nozzle; said nozzle also comprising injection means of gaseous, liquid or solid material finely divided under said dome in a zone internal: characterized in that the dome of said distributor is provided with means allowing the separation of the liquid steel in two jets, which penetrate separately in the mold.
- the dome of said distributor member has at least four passages that are interconnected so as to split the flow of steel into merging into two separate jets, flowing respectively via a so-called internal zone and a said outer zone to the mold.
- the outer zone opens to the mold by means of at least two lateral openings and the inner zone opens to the mold by means of at least one first orifice.
- the liquid metal passing under the dome in the area where gas, liquid or solid material is injected finely divided is channeled into the inner zone and flows into the mold via the or the first orifices.
- the liquid metal passing under the dome in the area where gas, liquid or solid material is injected finely divided is channeled into the outer zone and flows into the mold via the lateral openings.
- a preferred embodiment of the invention relates to a nozzle for to the flow of steel from a tundish in an ingot mold.
- the nozzle mainly includes, if described in a vertical position and considered in the direction of progression of the liquid steel from top to bottom, a vertical pipe, terminated by an upper base having an inlet for liquid steel from the basket splitter and a lower base having a first output port.
- duct has in its upper part a distribution member, arranged substantially at the entrance of said vertical duct and comprising a dome allowing deflect the metal entering the nozzle, as well as a vertical wall ending the dome downwardly and extending to the lower base of said conduit, said vertical wall having at least two lateral outlets, the distribution member dividing the vertical conduit in two physically separated zones, a so-called internal zone and a so-called external zone.
- the nozzle also comprises material injection means gaseous, liquid or solid finely divided under said dome in the so-called internal zone.
- the nozzle is characterized in that the dome of said distributor member is provided with means for separating the liquid steel in two streams, a jet flowing in the so-called internal zone and penetrating into the ingot mold by said first orifice and a jet flowing in the so-called external zone and penetrating into the ingot mold through the orifices side.
- the vertical duct is of cylindrical shape, circular section or oval.
- the liquid metal constituting the jet in which is operated a Injection under the dome consists of a mixture of base steel and injected material under the dome.
- the chemical composition of the metal obtained after an injection under the dome is different from the chemical composition of the base steel.
- the finely divided solid material injected under the dome is in suspension in a non-oxidizing gas.
- the finely divided solid material injected under the dome presents a particle size less than 2000 ⁇ m.
- the particle size of said finely divided is between 100 and 300 ⁇ m.
- the two jets are of different rates.
- the flow of liquid metal poured for the products dishes is between 1.5 and 6 tons per minute.
- the flow is between 0.3 and 0.5 ton per minute.
- the vertical duct is provided with means for regulating the temperature of the liquid metal flowing via said duct.
- the means for regulating the temperature of the liquid metal flowing in the part situated before the distribution element comprising the dome are distinct from the means regulating the temperature of the liquid metal flowing in the part situated after the said dome.
- the nozzle of the invention is part of a continuous casting installation of steel, preferably in the form of long or flat products, comprising a basket distributor with an outlet and a flow control device, and a mold.
- the nozzle then allows the casting of a steel of mixed composition in the mold from the molten base steel of the tundish.
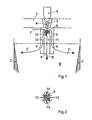
- FIG. 1 shows a casting device according to a particular embodiment of the invention, mounted between a continuous casting mold 1 and a ladle or a basket casting distributor 2 having an outlet duct 3.
- the outlet duct 3 is equipped with a flow regulator, such as a stopper 4 or a sliding drawer nozzle 5, having essentially the shape of a cylinder, possibly of section oval, attached to the tundish, is mounted on the mold 1.
- the nozzle 5 can be for example provided with a copper heat exchanger, provided with a water cooling.
- the upper base of the cylinder is in contact with the conduit 3. This base is provided with an orifice corresponding to the lower orifice of the duct.
- the nozzle 5 comprises at its bottom three communication ports allowing the passing from the steel to the mold: two side openings 8 and a hearing 9 located in the lower base of the duct 5.
- a dome-shaped distributor member 6 At the upper end of the nozzle 5 is arranged a dome-shaped distributor member 6 whose upper surface is slightly sloped; preferably greater than 10 ° with respect to the horizontal.
- the dome 6 is fixed by means not shown in the conduit 5.
- An injection device 7 is located so as to introduce under the dome 6, a gas, a liquid or solid particles finely divided or powdered, possibly using in the latter case a non oxidant as a vector.
- the dome 6 has a side wall 10, preferably vertical and cylindrical, extending to the bottom of the nozzle 5. This side wall allows to isolate a so-called inner portion 11 of the conduit 5 of another so-called external 12 of the same conduit 5.
- FIG. 2 schematically shows in plan a mode of realization.
- a distribution dome 6 comprising four passages for the molten metal, communicating two by two.
- the four passages are each associated with a opening in the dome 6.
- Two openings 13 are delimited by cutting the dome between the latter and the inner wall of the nozzle 5.
- the two other openings 14 are for example practiced more centrally on the surface of the dome 6, and communicate under this surface by a common collection pipe 11, itself opening towards downstream of the nozzle.
- the dome 6 makes it possible to separate the jet of metal A coming from tundish 2 through the duct 3 in two separate jets, of importance substantially equal, physically separated from each other: a first jet of metal B flowing in the center 11 of the nozzle 5 and a second jet of metal C flowing in the space 12, possibly along the inner side wall of the duct 5 ( Figure 1).
- the injection device 7 makes it possible to introduce into the metal jet B a constituent addition, such as alloy metal, gas or ceramic, and to modify the composition relative to the base metal.
- the metal B flows from the nozzle 5 into the central portion of the mold 1, by the hearing 9.
- the metal C flows from the nozzle 5 by 8. By solidifying, the metal C will be distributed on the walls of the mold while the metal B, of modified chemical composition, is rather at heart in the solidified mass.
- the material injected by the device 7 under the dome 6 may be in the gas phase, liquid or solid. In the latter case, the material is in powder form or finely divided particles. The size of the particles injected is less than 2 mm, and most often between 100 and 300 microns.
- the process according to the invention can be used both in the continuous casting of flat products, such as slabs, than in long products, such as round, squares, threads, etc.
- the variation of chemical composition obtained on the section of the product can be preserved during direct rolling.
- Such steels are therefore perfectly suitable for galvanizing, for example in that the outer layer is of modified composition relative to the core of the product and promotes easy attachment of the zinc coating layer, in particular by reducing in skin of silicon concentration.
- the steel may contain copper (CORTEN steel) continuously in order to avoid problems of surface corrosion. We can avoid the use of stainless steel, which is very expensive.
- the flow rates of steel in the mold meet the standard industrial standards in the iron and steel industry. In particular, for flat products, the flow rate is between 1.5 and 6 tons / min and for long products between 0.3 and 0.5 tons / min.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Coating With Molten Metal (AREA)
Description
L'invention se rapporte également au procédé mis en oeuvre par le dispositif.
- pour augmenter la qualité du traitement de surface des produits. Dans le cas de la galvanisation par exemple, il est souhaitable de réduire la teneur en silicium à proximité de la surface des brames, afin d'améliorer l'aptitude à la galvanisation des produits laminés ;
- pour améliorer la coulabilité, par exemple dans le cas des aciers péritectiques, dont le contenu en carbone est de l'ordre de 0,1 - 0,15 %, particulièrement difficiles à couler, où on souhaite modifier la teneur en carbone, à proximité de la surface ;
- pour couler des produits dont les propriétés mécaniques varient le long de leur épaisseur, comme par exemple une haute résistance de surface et une grande ductilité à coeur.
les moyens régulateurs de la température du métal liquide s'écoulant dans la partie située avant l'élément répartiteur comprenant le dôme sont distincts des moyens régulateurs de la température du métal liquide s'écoulant dans la partie située après le dôme précité.
- coulée d'un acier de base en fusion d'un panier répartiteur par un orifice de sortie muni d'un organe régulateur de débit dans une busette comportant un organe répartiteur présentant un dôme et une paroi verticale séparant la busette en une zone interne et une zone externe ;
- séparation de l'acier de base dans l'organe répartiteur en un jet interne et un jet externe ;
- injection de matière gazeuse, liquide ou solide finement divisée sous ledit dôme dans la zone interne et mélange de ladite matière à l'acier de base pour former un acier de composition chimique différente de l'acier de base ;
- écoulement du jet d'acier de base par des ouïes latérales de la busette et solidification dudit jet le long des parois de la lingotière ;
- écoulement du jet d'acier de composition chimique différente par une ouïe inférieure de la busette et solidification dudit jet à coeur dans la lingotière.
- obtention en coulée continue d'un acier à composition chimique mixte, en utilisant une seule busette compatible avec l'installation de coulée ;
- simplification par rapport à une installation compliquée, et donc fort coûteuse, mais théoriquement réalisable industriellement, comportant au moins deux busettes et/ou deux paniers répartiteurs ;
- faisabilité de la coulée en continu d'une gamme de produits sidérurgiques ou métallurgiques, dits à haute valeur ajoutée, tels que les produits revêtus (galvanisés, plastifiés, etc.).
Dans le procédé selon l'invention, les débits d'acier dans la lingotière répondent aux normes industrielles standard en sidérurgie. En particulier, pour les produits plats, le débit est compris entre 1,5 et 6 tonnes / min et pour les produits longs, entre 0,3 et 0,5 tonnes / min.
Claims (19)
- Busette de coulée continue (5), destinée à l'écoulement d'acier (A) à partir d'un panier répartiteur (2) dans une lingotière (1) ; ladite busette comprenant principalement, si elle est décrite en position verticale et considérée dans le sens de progression de l'acier liquide de haut en bas, un conduit vertical (5), terminé par une base supérieure présentant un orifice d'entrée de l'acier liquide (A) à partir du panier répartiteur (2) et une base inférieure présentant au moins un orifice de sortie ; ledit conduit (5) comprenant dans sa partie supérieure un organe répartiteur disposé sensiblement à l'entrée dudit conduit vertical (5) et comprenant un dôme (6) permettant de dévier le métal (A) entrant dans la busette ; ladite busette comprenant également des moyens d'injection de matière gazeuse, liquide ou solide finement divisée sous ledit dôme (6) dans une zone interne (11) ; caractérisée en ce que le dôme (6) dudit organe répartiteur est pourvu de moyens permettant la séparation de l'acier liquide en deux jets (B,C), lesquels pénètrent séparément dans la lingotière (1).
- Busette selon la revendication 1, caractérisée en ce que le dôme (6) dudit organe répartiteur présente au moins quatre passages et en ce que lesdits passages sont interconnectés de manière à fractionner l'écoulement de l'acier en fusion (A) en deux jets séparés (B,C), s'écoulant respectivement via une zone dite interne (11) et une zone dite externe (12) vers la lingotière (1).
- Busette selon la revendication 1 ou 2, caractérisée en ce que la zone externe (12) débouche vers la lingotière (1) au moyen d'au moins deux orifices latéraux (8) et en ce que la zone interne (11) débouche vers la lingotière au moyen d'au moins un orifice (9).
- Busette selon la revendication 2 ou 3, caractérisée en ce que le métal liquide passant sous le dôme dans la zone où l'on effectue des injections de matière gazeuse, liquide ou solide finement divisée est canalisé dans la zone interne (11) et s'écoule dans la lingotière (1) via le ou les orifices (9).
- Busette selon la revendication 2 ou 3, caractérisée en ce que le métal liquide passant sous le dôme dans la zone où l'on effectue des injections de matière gazeuse, liquide ou solide finement divisée est canalisé dans la zone externe (12) et s'écoule dans la lingotière (1) via les orifices (8).
- Busette selon l'une quelconque des revendications 1 à 5, destinée à l'écoulement d'acier (A) à partir d'un panier répartiteur (2) dans une lingotière (1) ; ladite busette comprenant principalement, si elle est décrite en position verticale et considérée dans le sens de progression de l'acier liquide de haut en bas, un conduit vertical (5), terminé par une base supérieure présentant un orifice d'entrée de l'acier liquide (A) à partir du panier répartiteur (2) et une base inférieure présentant un premier orifice de sortie (9) ; ledit conduit (5) comprenant dans sa partie supérieure un organe répartiteur disposé sensiblement à l'entrée dudit conduit vertical (5) et comprenant un dôme (6) permettant de dévier le métal (A) entrant dans la busette, ainsi qu'une paroi verticale (10) terminant le dôme (6) vers le bas et s'étendant jusqu'à la base inférieure dudit conduit (5), ladite paroi verticale (5) présentant au moins deux orifices de sortie latéraux (8), l'organe répartiteur divisant le conduit vertical (5) en deux zones physiquement séparées, une zone dite interne (11) et une zone dite externe (12) ; ladite busette comprenant également des moyens d'injection de matière gazeuse, liquide ou solide finement divisée sous ledit dôme (6) dans la zone dite interne (11) ; caractérisée en ce que le dôme (6) dudit organe répartiteur est pourvu de moyens permettant la séparation de l'acier liquide en deux jets (B,C), un jet (B) s'écoulant dans la zone dite interne (11) et pénétrant dans la lingotière (1) par ledit premier orifice (9) et un jet s'écoulant dans la zone dite externe (12) et pénétrant dans la lingotière (1) par les orifices latéraux (8).
- Busette selon l'une quelconque des revendications précédentes, caractérisée en ce que le conduit vertical (5) est de forme cylindrique, à section circulaire ou ovale.
- Busette selon l'une quelconque des revendications 1 à 7, caractérisée en ce que le métal liquide constituant le jet dans lequel est opéré une injection sous le dôme (6) consiste en un mélange d'acier de base et de matière injectée sous le dôme (6).
- Busette selon l'une quelconque des revendications 1 à 7, caractérisée en ce que la composition chimique du métal obtenu après avoir opéré une injection sous le dôme (6) est différente de la composition chimique de l'acier de base (A).
- Busette selon l'une quelconque des revendications précédentes, caractérisée en ce que ladite matière solide finement divisée injectée sous le dôme (6) est en suspension dans un gaz non oxydant.
- Busette selon l'une quelconque des revendications précédentes, caractérisée en ce que ladite matière solide finement divisée injectée sous le dôme (6) présente une granulométrie inférieure à 2000 µm.
- µBusette selon la revendication 11, caractérisée en ce que la granulométrie de ladite matière finement divisée est comprise entre 100 et 300 µm.
- Busette selon l'une quelconque des revendications précédentes, caractérisée en ce que les deux jets (B,C) sont de débits différents.
- Busette selon l'une quelconque des revendications 1 à 13, caractérisée en ce que le débit de métal liquide coulé pour les produits plats est compris entre 1,5 et 6 tonnes par minute.
- Busette selon l'une quelconque des revendications 1 à 13, caractérisée en ce que le débit de métal liquide coulé pour les produits longs est compris entre 0,3 et 0,5 tonne par minute.
- Busette selon l'une quelconque des revendications précédentes, caractérisée en ce que le conduit vertical (5) est doté de moyens pour réguler la température du métal liquide (A) s'écoulant via ledit conduit.
- Busette selon la revendication 16, caractérisée en ce que les moyens régulateurs de la température du métal liquide s'écoulant dans la partie située avant l'élément répartiteur comprenant le dôme (6) sont distincts des moyens régulateurs de la température du métal liquide s'écoulant dans la partie située après ledit dôme (6).
- Installation de coulée continue d'acier, de préférence sous forme de produits longs ou plats, comprenant un panier répartiteur muni d'un orifice de sortie et d'un dispositif régulateur de débit, d'une lingotière et d'une busette selon l'une quelconque des revendications 1 à 17, ladite busette permettant la coulée d'un acier de composition mixte dans la lingotière à partir de l'acier de base en fusion du panier répartiteur.
- Procédé de coulée continue d'acier, de préférence sous forme de produits plats ou longs, comprenant les étapes suivantes :coulée d'un acier de base en fusion d'un panier répartiteur par un orifice de sortie muni d'un organe régulateur de débit dans une busette comportant un organe répartiteur présentant un dôme et une paroi verticale séparant la busette en une zone interne et une zone externe ;séparation de l'acier de base dans l'organe répartiteur en un jet interne et un jet externe ;injection de matière gazeuse, liquide ou solide finement divisée sous ledit dôme dans la zone interne et mélange de ladite matière à l'acier de base pour former un acier de composition chimique différente de l'acier de base;écoulement du jet d'acier de base par des ouïes latérales de la busette et solidification dudit jet le long des parois de la lingotière ;écoulement du jet d'acier de composition chimique différente par une ouïe inférieure de la busette et solidification dudit jet à coeur dans la lingotière.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE2000/0643A BE1013745A3 (fr) | 2000-10-10 | 2000-10-10 | Procede et dispositif pour couler en continu de l'acier a composition chimique mixte. |
| BE200000643 | 2000-10-10 | ||
| PCT/BE2001/000158 WO2002030598A1 (fr) | 2000-10-10 | 2001-09-18 | Procede et dispositif pour couler en continu de l'acier liquide |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1330322A1 EP1330322A1 (fr) | 2003-07-30 |
| EP1330322B1 true EP1330322B1 (fr) | 2005-11-30 |
Family
ID=3896704
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01971525A Expired - Lifetime EP1330322B1 (fr) | 2000-10-10 | 2001-09-18 | Procede et dispositif pour couler en continu de l'acier liquide |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US6913170B2 (fr) |
| EP (1) | EP1330322B1 (fr) |
| JP (1) | JP4562347B2 (fr) |
| KR (1) | KR100842026B1 (fr) |
| AT (1) | ATE311267T1 (fr) |
| BE (1) | BE1013745A3 (fr) |
| CA (1) | CA2424085C (fr) |
| DE (1) | DE60115489T2 (fr) |
| ES (1) | ES2253420T3 (fr) |
| WO (1) | WO2002030598A1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11744744B2 (en) | 2019-09-05 | 2023-09-05 | Curt G. Joa, Inc. | Curved elastic with entrapment |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1016550A3 (fr) * | 2005-03-16 | 2007-01-09 | Ct Rech Metallurgiques Asbl | Procede pour couler en continu un metal a resistance mecanique amelioree et produit obtenu par le procede. |
| US9004150B2 (en) | 2005-03-16 | 2015-04-14 | Centre de Recherches Metallurgiques ASBL—Centrum Voor Research in de Metallurgie VZW | Method for continuous casting of a metal with improved mechanical strength and product obtained by said method |
| BE1017392A3 (fr) * | 2006-12-12 | 2008-08-05 | Ct Rech Metallurgiques Asbl | Busette a jet creux pour coulee continue d'acier. |
| EP2830793B1 (fr) * | 2012-03-28 | 2020-02-12 | ArcelorMittal | Matériel de coulée continue |
| US9289820B1 (en) * | 2015-04-21 | 2016-03-22 | Ut-Battelle, Llc | Apparatus and method for dispersing particles in a molten material without using a mold |
| WO2024127075A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024127076A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024127073A1 (fr) * | 2022-12-16 | 2024-06-20 | Arcelormittal | Équipement de coulée continue |
| WO2024161178A1 (fr) * | 2023-01-31 | 2024-08-08 | Arcelormittal | Équipement de coulée continue |
| WO2024201113A1 (fr) * | 2023-03-31 | 2024-10-03 | Arcelormittal | Équipement de coulée continue |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1458031B1 (de) * | 1964-09-22 | 1971-10-14 | Hoesch Ag | Verfahren und Vorrichtung zum Stranggiessen von Metall |
| JPS4617769Y1 (fr) * | 1970-04-25 | 1971-06-21 | ||
| JPS62144865A (ja) * | 1985-12-20 | 1987-06-29 | Daido Steel Co Ltd | 鋳造方法 |
| LU86739A7 (fr) * | 1987-01-16 | 1988-08-23 | Centre De Recherches Metallurgiques | Dispositif de coulee d'un metal en phase pateuse |
| LU86688A1 (fr) * | 1986-11-26 | 1988-06-13 | Centre Rech Metallurgique | Dispositif de coulee d'un metal en phase pateuse |
| EP0269180B1 (fr) | 1986-11-26 | 1992-01-02 | CENTRE DE RECHERCHES METALLURGIQUES CENTRUM VOOR RESEARCH IN DE METALLURGIE Association sans but lucratif | Dispositif de coulée d'un métal en phase pâteuse |
| EP0327526B1 (fr) * | 1988-02-03 | 1992-06-03 | CENTRE DE RECHERCHES METALLURGIQUES CENTRUM VOOR RESEARCH IN DE METALLURGIE Association sans but lucratif | Dispositif de refroidissement d'un métal pendant la coulée |
| BE1001428A6 (fr) * | 1988-02-03 | 1989-10-31 | Centre Rech Metallurgique | Dispositif de refroidissement d'un metal pendant la coulee. |
| BE1004121A6 (fr) * | 1990-05-04 | 1992-09-29 | Lahaut Hugues | Dispositif pour la coulee d'un metal et procede d'utilisation de ce dispositif. |
| IT1284035B1 (it) * | 1996-06-19 | 1998-05-08 | Giovanni Arvedi | Tuffante per la colata continua di bramme sottili |
| BE1012037A3 (fr) * | 1998-06-11 | 2000-04-04 | Centre Rech Metallurgique | Busette pour couler en continu de l'acier. |
-
2000
- 2000-10-10 BE BE2000/0643A patent/BE1013745A3/fr not_active IP Right Cessation
-
2001
- 2001-09-18 US US10/362,356 patent/US6913170B2/en not_active Expired - Lifetime
- 2001-09-18 ES ES01971525T patent/ES2253420T3/es not_active Expired - Lifetime
- 2001-09-18 CA CA002424085A patent/CA2424085C/fr not_active Expired - Lifetime
- 2001-09-18 AT AT01971525T patent/ATE311267T1/de not_active IP Right Cessation
- 2001-09-18 JP JP2002534025A patent/JP4562347B2/ja not_active Expired - Lifetime
- 2001-09-18 WO PCT/BE2001/000158 patent/WO2002030598A1/fr not_active Ceased
- 2001-09-18 DE DE60115489T patent/DE60115489T2/de not_active Expired - Lifetime
- 2001-09-18 KR KR1020037005098A patent/KR100842026B1/ko not_active Expired - Lifetime
- 2001-09-18 EP EP01971525A patent/EP1330322B1/fr not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11744744B2 (en) | 2019-09-05 | 2023-09-05 | Curt G. Joa, Inc. | Curved elastic with entrapment |
Also Published As
| Publication number | Publication date |
|---|---|
| US20030173721A1 (en) | 2003-09-18 |
| BE1013745A3 (fr) | 2002-07-02 |
| WO2002030598A1 (fr) | 2002-04-18 |
| CA2424085A1 (fr) | 2002-04-18 |
| DE60115489T2 (de) | 2006-07-20 |
| JP2004509771A (ja) | 2004-04-02 |
| CA2424085C (fr) | 2009-12-15 |
| ATE311267T1 (de) | 2005-12-15 |
| US6913170B2 (en) | 2005-07-05 |
| EP1330322A1 (fr) | 2003-07-30 |
| DE60115489D1 (de) | 2006-01-05 |
| JP4562347B2 (ja) | 2010-10-13 |
| ES2253420T3 (es) | 2006-06-01 |
| KR20030037684A (ko) | 2003-05-14 |
| KR100842026B1 (ko) | 2008-06-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2099576B1 (fr) | Busette a jet creux pour coulee continue d'acier | |
| BE1013745A3 (fr) | Procede et dispositif pour couler en continu de l'acier a composition chimique mixte. | |
| FR2560086A1 (fr) | Appareil et procede d'atomisation de courants instables d'une masse fondue | |
| MX2014011691A (es) | Equipo de colada continua. | |
| FR2554023A1 (fr) | Dispositif de decharge de metal fondu | |
| EP0620062B1 (fr) | Procédé de coulée continue en charge des métaux et lingotière pour sa mise en oeuvre | |
| FR2554030A1 (fr) | Dispositif de decharge de metal fondu | |
| US20060225861A1 (en) | Horizontal continuous casting of metals | |
| BE1012037A3 (fr) | Busette pour couler en continu de l'acier. | |
| BE1016550A3 (fr) | Procede pour couler en continu un metal a resistance mecanique amelioree et produit obtenu par le procede. | |
| BE1014063A3 (fr) | Procede et dispositif pour couler en continu de l'acier presentant des oxydes fins. | |
| EP0605379B1 (fr) | Procédé de coulée d'un métal en phase pâteuse | |
| EP0561805B1 (fr) | Procede et dispositif d'introduction tardive d'alliage particulaire lors de la coulee d'un metal liquide | |
| EP1877211A1 (fr) | Procede pour la coulee continue d'ebauches de profiles en metal | |
| CA2251007C (fr) | Procede de coulee continue des metaux et installation de coulee pour sa mise oeuvre | |
| BE1009438A4 (fr) | Procede de traitement de l'acier et installation a cet effet. | |
| EP2047926A1 (fr) | Procéde de fabrication d'aciers inoxydables comportant de fins carbonitrures, et produit obtenu à partir de ce procédé | |
| FR2704786A3 (fr) | Procédé de coulée continue en charge des métaux, notamment de l'acier, et lingotière pour sa mise en Óoeuvre. | |
| FR2917096A1 (fr) | Nouvel additif comprenant du plomb et/ou un alliage de plomb destine a traiter les bains d'acier liquide. | |
| JP2025539598A (ja) | 連続鋳造機器 | |
| JP2026500518A (ja) | 連続鋳造機器 | |
| JP2025539917A (ja) | 連続鋳造機器 | |
| Quick | Optimization of a Five Strand Billet Caster W ith an Unshrouded Tundish-to-Mold Stream | |
| WO2025093900A1 (fr) | Procédé de coulée continue d'un produit métallique composite | |
| BE886099A (fr) | Perfectionnements aux busettes de coulee continue des metaux |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20030203 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CENTRE DE RECHERCHES METALLURGIQUES - CENTRUM VOOR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 60115489 Country of ref document: DE Date of ref document: 20060105 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060228 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060228 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060502 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2253420 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060930 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060930 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060831 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20140924 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140924 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140922 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20140922 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150918 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150918 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20151001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150918 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151001 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200819 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20200824 Year of fee payment: 20 Ref country code: IT Payment date: 20200824 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20201001 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 60115489 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20210918 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20211227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20210919 |