EP1300237B1 - Verfahren und Vorrichtung zum Falten von plattenförmigen Elementen, insbesondere Kartonagen - Google Patents
Verfahren und Vorrichtung zum Falten von plattenförmigen Elementen, insbesondere KartonagenInfo
- Publication number
- EP1300237B1 EP1300237B1 EP02005381A EP02005381A EP1300237B1 EP 1300237 B1 EP1300237 B1 EP 1300237B1 EP 02005381 A EP02005381 A EP 02005381A EP 02005381 A EP02005381 A EP 02005381A EP 1300237 B1 EP1300237 B1 EP 1300237B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- folding
- section
- lamellar
- continuous flow
- pressing device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 38
- 238000005452 bending Methods 0.000 abstract description 2
- 238000010924 continuous production Methods 0.000 description 7
- 230000000694 effects Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000012858 packaging process Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/02—Machines characterised by incorporation of means for making the containers or receptacles
- B65B5/024—Machines characterised by incorporation of means for making the containers or receptacles for making containers from preformed blanks
- B65B5/028—Machines characterised by incorporation of means for making the containers or receptacles for making containers from preformed blanks for making containers from two or more blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/26—Folding sheets, blanks or webs
- B31B50/36—Folding sheets, blanks or webs by continuously feeding the sheets, blanks or webs to stationary members, e.g. plates, ploughs or cores
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/26—Folding sheets, blanks or webs
Definitions
- the present invention relates to a method for folding plate-shaped elements, in particular cardboard. Furthermore, the present invention relates to a device for folding plate-shaped elements for carrying out the method.
- Sheet-like elements such as cardboard
- Sheet-like elements are used for a variety of purposes, such as the packaging of articles.
- a folding of the cardboard is usually required to enclose the object to be packaged with the cardboard.
- Known in the art are folding cartons and related devices in which adjacent carton sections are folded along a fold edge with solid or movable counterpressure elements along the fold edge and at least one carton section being bent about the axis of the fold edge.
- These known methods and devices for folding cardboard boxes initially have the disadvantage that the counter-pressure elements lie after the folding process in the interior of the folded element and must be removed therefrom.
- the element to be folded and / or the counter-pressure elements must be moved and controlled such that they during folding to each other lie, which brings an increased complexity of the method and the device for folding.
- the present invention is based on the technical problem of providing a method for folding plate-shaped elements, in particular of cardboard, which eliminates the disadvantages of the prior art in continuous operation, requires no counter-pressure elements, and is easy to perform.
- a device for folding plate-shaped elements, in particular of cardboard be provided, which advantageously designed the method and without counter-pressure elements.
- the present invention is based on the idea that the force component for the bending operation at the portion of the plate-shaped element to be folded is not characterized by separate, consuming counter-pressure elements, but is compensated by the vertical component of the contact force between the second printing device and plate-shaped element.
- the counter-pressure elements along the folding edge required in the prior art can be dispensed with.
- the plate-shaped elements to be folded are successively inserted into the folding device and passed for folding through them. This results in a continuous folding process, resulting in time and cost savings.
- the folded edge of the plate-shaped elements as Falterburg ceremonies, preferably as a cross-sectional taper and / or perforation, generated.
- Falterburg ceremonies preferably as a cross-sectional taper and / or perforation
- the second printing device In order to reduce the control effort of the folding process and the design effort of the folding device, takes the second printing device according to an embodiment of the invention during folding a stationary position, at which the second portion of the plate-shaped elements is guided along.
- the folding of the plate-shaped element does not take place by a movement of the second printing device, but by the movement of the plate-shaped element.
- This procedure is particularly advantageous in the continuous process, since then the continuous movement of the plate-shaped element is used by the folding device at the same time for performing the folding process.
- the second printing device has at least one roller, which bears against the second portion of the plate-shaped element during folding.
- This arrangement is particularly advantageous when a plurality of rollers arranged one behind the other in the direction of passage, which rest against the second section of the plate-shaped element, are combined to form one or more sets of rollers on the second printing device.
- the rollers or sets of rollers guide the plate-shaped element in a continuous process through the folding device and are simultaneously arranged such that the second portion of the plate-shaped element is folded by the rollers or sets of rollers.
- the alignment of the rollers or sets of rollers relative to the plate-shaped element is crucial.
- the axes of the rollers during folding run substantially parallel to the voltage applied to the roller second portion of the plate-shaped element.
- the axes of the rollers do not have a right angle with respect to the folding edge, i. H. the rollers are inclined relative to the passage direction.
- the amount of frictional force between the rollers and the second portion of the plate-shaped elements can be controlled according to an embodiment of the invention not only on the arrangement of the rollers, but also on the design of the treads with a certain coefficient of friction.
- high coefficients of friction of the running surfaces which may for example consist of rubber, are preferred in order to ensure sufficient pressing of the plate-shaped element to the first printing device.
- the rollers are around the folding edge pivotable and / or rotatable about an axis perpendicular to the second section. As a result, an increased flexibility of the folding device is achieved.
- the first printing device also has at least one roller which rests against the first portion during folding.
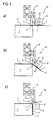
- FIGS. 1 and 2 a folding device 10 according to the invention for folding a plate-shaped element 1 is shown schematically.
- the plate-shaped element 1 may be, for example, a cardboard.
- the plate-shaped element 1 is an upper carton blank which is to be applied to the lower carton 7.
- the plate-shaped element 1 has a first section 3, a second section 4 and a folding edge 2 which lies between the first section 3 and the second section 4 of the plate-shaped element 1.
- the folding edge 2 has a cross-sectional tapering in order to predefine the position of the folding edge 2 and to facilitate the folding of the plate-shaped element 1 along the folding edge 2.
- the folding device 10 has in Fig. 1, a first printing device 5, which abuts against the first portion 3 of the plate-shaped element 1, and a second printing device 6, which bears against the second portion 4 of the plate-shaped element 1.
- the first and second printing devices 5, 6 are mounted together on a holding device 8, which assumes a stationary position during folding. Both printing devices have rollers 5 ', 6', which abut with their running surfaces 9 on the first and second sections 3, 4 of the plate-shaped element 1.
- the running surfaces 9 of the rollers have a high coefficient of friction, for example by being made of rubber.
- the rollers 6 'of the second printing device 6 are pivotable about the folding edge 2 and rotatable about an axis parallel to the second section 4.
- the axes of the rollers 6 ' are aligned in the embodiment shown in FIG. 1 such that they extend substantially parallel to the second section 4 during folding and occupy no right angle with respect to the folding edge 2.
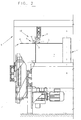
- the folding device 10 is mounted on the holding device 8 on a conveyor system 9 for conveying and controlling the plate-shaped element 1 during the folding process.
- a conveyor system 9 for conveying and controlling the plate-shaped element 1 during the folding process.
- several folding devices 10 are arranged in the direction of passage one behind the other.
- the axes of the rollers 6 'of the various folding devices 10 have different pivoting angles about the folding edge 2 and different angles of inclination relative to the folding edge 2.
- the continuous system 9 in Fig. 2 on a lateral conveyor belt 11 which rests against the plate-shaped element 1 on the second section 4 opposite side. It is also possible that the continuous flow system 9 including the folding device 10 and the plate-shaped element 1 are constructed symmetrically to the axis A-A shown in FIG. 2. In this way, two second sections 4 of the plate-shaped element 1 can be folded simultaneously, while a conveyor belt 11 is no longer required.
- FIGS. 1a to 1c and 2 extends out of the plane of the drawing.
- the plate-shaped element 1 is inserted into the pass-through installation 9 in such a way that the first and second printing devices 5, 6 abut in each case on the first or second section of the plate-shaped element 1 of the folding device 10 arranged at the zero edge.
- the continuous system 9 conveys the plate-shaped element 1 in the direction of passage.
- the first and second sections 3, 4 slide along in the direction of passage successively arranged first and second printing devices 5, 6 of the folding devices 10th
- a second printing device 6 bends the second section 4 of the plate-shaped element 1 around the folding edge 2.
- a frictional force is generated between the second printing device 6 and the second section 4, which generates a second force component in the plane of the second section 4 in the direction of the folding edge 2 and thereby the first section 3 of the plate-shaped element 1 the first printing device 5 presses.
- the second section 4 is folded by a certain angle, the height of which depends on the pivoting and tilting angle of the rollers 6 'of the respective second printing device 6. In this way, the plate-shaped element 1 is folded in a continuous process by a plurality of successively arranged folding devices 10 until the desired folding angle is reached.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Making Paper Articles (AREA)
- Diaphragms For Electromechanical Transducers (AREA)
- Machines For Manufacturing Corrugated Board In Mechanical Paper-Making Processes (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Falten von plattenförmigen Elementen, insbesondere von Kartonagen. Des weiteren betrifft die vorliegende Erfindung eine Vorrichtung zum Falten von plattenförmigen Elementen zur Durchführung des Verfahrens.
- Plattenförmige Elemente, wie beispielsweise Kartonagen werden für vielfältige Zwecke verwendet, wie beispielsweise für das Verpacken von Gegenständen. Während des Verpackungsvorganges ist in der Regel ein Falten der Kartonagen erforderlich, um den zu verpackenden Gegenstand mit der Kartonage zu umschließen.
Im Stand der Technik sind Verfahren zum Falten von Kartonagen sowie entsprechende Vorrichtungen bekannt, bei denen benachbarte Kartonabschnitte entlang einer Faltkante gefaltet werden, wobei entlang der Faltkante feste oder bewegliche Gegendruckelemente anliegen und zumindest ein Kartonabschnitt um die Achse der Faltkante herum gebogen wird.
Diese bekannten Verfahren und Vorrichtungen zum Falten von Kartonagen besitzen zunächst den Nachteil, dass die Gegendruckelemente nach dem Faltvorgang im Inneren des gefalteten Elementes liegen und von dort entfernt werden müssen. Darüber hinaus müssen das zu faltende Element und/oder die Gegendruckelemente derart verfahren und gesteuert werden, dass sie während des Faltens aneinander anliegen, was eine erhöhte Komplexität des Verfahrens und der Vorrichtung zum Falten mit sich bringt.
Insbesondere bei einer hohen Anzahl an nacheinanderfolgenden Faltvorgängen werden diese häufig im Durchlaufbetrieb durchgeführt, d. h. die zu faltenden Gegenstände werden während des Faltvorganges nacheinander durch eine Faltvorrichtung geführt.
Allerdings ist im Durchlaufbetrieb die Anordnung von Gegendruckelementen besonders nachteilig, da die oben genannten Nachteile des Standes der Technik verstärkt werden und der reibungslose Durchlauf der zu faltenden Elemente durch die Gegendruckelemente behindert wird. - Eine derartige Faltvorrichtung mit Gegendruckelementen ist auch in der US 5,997,459 offenbart. Ferner zeigt die US 5,713,314 eine Faltvorrichtung, bei der eine Schrägstellung von Faltrollen vermieden werden soll.
- Der vorliegenden Erfindung liegt das technische Problem zugrunde, ein Verfahren zum Falten plattenförmiger Elemente, insbesondere von Kartonagen bereitzustellen, welches die genannten Nachteile des Standes der Technik im Durchlaufbetrieb beseitigt, keine Gegendruckelemente erfordert, und einfach durchzuführen ist.
Zusätzlich soll eine Vorrichtung zum Falten plattenförmiger Elemente, insbesondere von Kartonagen, bereitgestellt werden, die das Verfahren vorteilhaft und ohne Gegendruckelemente ausgestaltet. - Dieses technische Problem wird durch ein Verfahren zum Falten plattenförmiger Elemente nach Anspruch 1 sowie eine entsprechenden Vorrichtung nach Anspruch 4 gelöst, bei welchen dank der Erfindung auf störende Gegendruckelemente verzichtet werden kann.
- Der vorliegenden Erfindung liegt der Gedanke zugrunde, dass die Kraftkomponente für den Abbiegevorgang an dem zu faltenden Abschnitt des plattenförmigen Elementes nicht durch separate, aufwändige Gegendruckelemente, sondern durch die Vertikalkomponente der Kontaktkraft zwischen der zweiten Druckvorrichtung und plattenförmigem Element ausgeglichen wird. Mit anderen Worten kann dank des verbesserten Kraftangriffs der zweiten Druckvorrichtung an dem plattenförmigen Element bei der vorliegenden Erfindung auf die im Stand der Technik erforderlichen Gegendruckelemente entlang der Faltkante verzichtet werden.
- Die mit der Erfindung erreichten Vorteile bestehen insbesondere darin, dass sich dank des Verzichtes auf Gegendruckelemente ein ungestörter Ablauf des Faltvorganges und eine vereinfachte Konstruktion und Steuerung der Faltvorrichtung ergeben. So müssen Gegendruckelement und Faltkante nicht mehr aneinander angelegt werden und es wird kein Gegendruckelement durch das Falten eingeschlossen. Diese Verbesserungen wirken sich besonders vorteilhaft auf Faltvorgänge im Durchlaufverfahren aus, da die plattenförmigen Elemente die Faltvorrichtung ohne Gegendruckelement ungehindert durchlaufen können.
- Insbesondere bei einer hohen Anzahl an nacheinanderfolgenden Faltvorgängen ist es vorteilhaft, das Falten gemäß der vorliegenden Erfindung im Durchlaufverfahren durchzuführen. Dabei werden die zu faltenden plattenförmigen Elemente nacheinander in die Faltvorrichtung eingelegt und zum Falten durch diese hindurchgeführt. Dadurch ergibt sich ein kontinuierlicher Faltvorgang, was zu Zeit- und Kosteneinsparungen führt.
- Nach einer ersten Weiterbildung der vorliegenden Erfindung wird die Faltkante der plattenförmigen Elemente als Falterleichterung, bevorzugt als Querschnittsverjüngung und/oder Perforation, erzeugt. Auf diese Weise wird die gewünschte Lage der Faltkante vordefiniert und die zum Falten erforderliche Kraft wird erheblich vermindert.
- Um den Steuerungsaufwand des Faltverfahrens und den Konstruktionsaufwand der Faltvorrichtung zu vermindern, nimmt die zweite Druckvorrichtung gemäß einer Weiterbildung der Erfindung während des Faltens eine stationäre Position ein,
an welcher der zweite Abschnitt der plattenförmigen Elemente entlanggeführt wird. Bei dieser Weiterbildung erfolgt das Falten des plattenförmigen Elementes nicht durch eine Bewegung der zweiten Druckvorrichtung, sondern durch die Bewegung des plattenförmigen Elementes. Besonders vorteilhaft ist diese Vorgehensweise im Durchlaufverfahren, da dann die Durchlaufbewegung des plattenförmigen Elementes durch die Faltvorrichtung gleichzeitig zur Ausführung des Faltvorganges genutzt wird. - Zur Erzeugung der zweiten Kraftkomponente in der Ebene des zweiten Abschnittes des plattenförmigen Elementes ist es vorteilhaft, gemäß einer weiteren Fortbildung der vorliegenden Erfindung Kontaktkräfte infolge Gleit- oder Haftreibung zwischen der zweiten Druckvorrichtung und dem zweiten Abschnitt der plattenförmigen Elemente auszunutzen. Auf diese Weise sind keine besonderen Vorrichtungen, wie beispielsweise formschlüssige Kontaktelemente zwischen dem zweiten Abschnitt des plattenförmigen Elementes und der zweiten Druckvorrichtung erforderlich. Allerdings kann es auch sinnvoll sein, dass das plattenförmige Element während des Faltens durch die erste und/oder zweite Druckvorrichtung gehalten ist, beispielsweise durch Kraft- oder Formschluss.
- Um die Durchlaufbewegung der plattenförmigen Elemente beim Durchlaufverfahren zu erleichtern, weist die zweite Druckvorrichtung gemäß einer Weiterbildung der vorliegenden Erfindung zumindest eine Rolle auf, die beim Falten an dem zweiten Abschnitt des plattenförmigen Elementes anliegt. Besonders vorteilhaft ist diese Anordnung, wenn an der zweiten Druckvorrichtung mehrere in Durchlaufrichtung hintereinander angeordnete Rollen, die an dem zweiten Abschnitt des plattenförmigen Elementes anliegen, zu einem oder mehreren Rollensätzen zusammengefasst werden. Die Rollen oder Rollensätze führen das plattenförmige Element im Durchlaufverfahren durch die Faltvorrichtung und sind gleichzeitig derart angeordnet, dass der zweite Abschnitt des plattenförmigen Elementes durch die Rollen oder Rollensätze gefaltet wird.
- Zur Erreichung des erfindungsgemäßen Kraftangriffs der Rollen an dem zweiten Abschnitt des plattenförmigen Elementes ist die Ausrichtung der Rollen bzw. Rollensätze gegenüber dem plattenförmigen Element entscheidend. Nach einer Weiterbildung der vorliegenden Erfindung verlaufen die Achsen der Rollen beim Falten im wesentlichen parallel zu dem an der Rolle anliegenden zweiten Abschnitt des plattenförmigen Elementes. Gleichzeitig weisen die Achsen der Rollen gegenüber der Faltkante keinen rechten Winkel auf, d. h. die Rollen sind gegenüber der Durchlaufrichtung schräggestellt. Durch die Schrägstellung der Rollen laufen diese nicht lediglich entlang des zweiten Abschnitts der plattenförmigen Elemente, sondern es entsteht eine Reibungskraft zwischen den Rollen und dem zweiten Abschnitt, die erfindungsgemäß eine zweite Kraftkomponente erzeugt, welche in der Ebene des zweiten Abschnitts verläuft und in Richtung der Faltkante wirkt. Auf diese Weise wird der erste Abschnitt des plattenförmigen Elementes an die erste Druckvorrichtung gepresst.
- Die Höhe der Reibungskraft zwischen den Rollen und dem zweiten Abschnitt der plattenförmigen Elemente kann gemäß einer Weiterbildung der Erfindung nicht nur über die Anordnung der Rollen, sondern auch über die Auslegung der Laufflächen mit einem bestimmten Reibungsbeiwert gesteuert werden. Hierbei sind hohe Reibungsbeiwerte der Laufflächen, die beispielsweise aus Gummi bestehen können, bevorzugt, um ein ausreichendes Anpressen des plattenförmigen Elementes an die erste Druckvorrichtung zu gewährleisten.
- Um die Ausrichtung der Rollen bzw. Rollensätze an die Randbedingen des Faltvorganges, beispielsweise die Geometrie des plattenförmigen Elementes oder den gewünschten Faltwinkel anpassen zu können, sind die Rollen um die Faltkante schwenkbar und/oder um eine Achse senkrecht zum zweiten Abschnitt drehbar. Hierdurch wird eine erhöhte Flexibilität der Faltvorrichtung erreicht.
- Weiterhin ist es zur Erleichterung der Durchlaufbewegung der plattenförmigen Elemente durch die Faltvorrichtung gemäß einer Weiterbildung der vorliegenden Erfindung von Vorteil, dass die erste Druckvorrichtung ebenfalls zumindest eine Rolle aufweist, die beim Falten an dem ersten Abschnitt anliegt.
- Im Folgenden wird unter Bezugnahme auf die beigefügten Zeichnungen die vorliegende Erfindung näher erläutert und beschrieben. Es zeigen:
- Fig. 1a
- eine schematische Ansicht einer erfindungsgemäßen Faltvorrichtung mit einem plattenförmigen Element vor Beginn des Faltvorganges;
- Fig. 1b
- eine schematische Ansicht einer erfindungsgemäßen Faltvorrichtung mit einem plattenförmigen Element während des Faltvorganges;
- Fig. 1c
- eine schematische Ansicht einer erfindungsgemäßen Faltvorrichtung mit einem plattenförmigen Element nach Abschluss des Faltvorganges;
- Fig. 2
- eine schematische Ansicht einer erfindungsgemäßen Faltvorrichtung als Teil einer Durchlaufanlage zur Beförderung und Steuerung des plattenförmigen Elementes während des Faltvorganges;
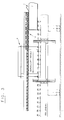
- Fig. 3
- eine schematische Seitenansicht einer erfindungsgemäßen Faltvorrichtung als Teil einer Durchlaufanlage zur Beförderung und Steuerung des plattenförmigen Elementes während des Faltvorganges.
- In den Fig. 1 und 2 ist eine erfindungsgemäße Faltvorrichtung 10 zum Falten eines plattenförmigen Elementes 1 schematisch dargestellt. Bei dem plattenförmigen Element 1 kann es sich beispielsweise um eine Kartonage handeln. In der vorliegenden Ausführungsform ist das plattenförmige Element 1 ein Oberkartonzuschnitt, der auf den Unterkarton 7 aufgebracht werden soll.
- Das plattenförmige Element 1 besitzt einen ersten Abschnitt 3, einen zweiten Abschnitt 4 sowie eine Faltkante 2, die zwischen dem ersten Abschnitt 3 und dem zweiten Abschnitt 4 des plattenförmigen Elementes 1 liegt. Die Faltkante 2 weist eine Querschnittsverjüngung auf, um die Lage der Faltkante 2 vorzudefinieren und das Falten des plattenförmigen Elementes 1 entlang der Faltkante 2 zu erleichtern.
- Die Faltvorrichtung 10 besitzt in Fig. 1 eine erste Druckvorrichtung 5, die an dem ersten Abschnitt 3 des plattenförmigen Elementes 1 anliegt, und eine zweite Druckvorrichtung 6, die an dem zweiten Abschnitt 4 des plattenförmigen Elementes 1 anliegt. Die erste und zweite Druckvorrichtung 5, 6 sind gemeinsam an einer Haltevorrichtung 8 angebracht, die während des Faltens eine stationäre Position einnimmt. Beide Druckvorrichtungen besitzen Rollen 5', 6', die mit ihren Laufflächen 9 an dem ersten bzw. zweiten Abschnitt 3, 4 des plattenförmigen Elementes 1 anliegen. Die Laufflächen 9 der Rollen weisen einen hohen Reibungsbeiwert auf, indem sie beispielsweise aus Gummi bestehen.
- Die Rollen 6' der zweiten Druckvorrichtung 6 sind um die Faltkante 2 schwenkbar und um eine Achse parallel zum zweiten Abschnitt 4 drehbar. Die Achsen der Rollen 6' sind in der in Fig. 1 dargestellten Ausführungsform derart ausgerichtet, dass sie beim Falten im wesentlichen parallel zum zweiten Abschnitt 4 verlaufen und gegenüber der Faltkante 2 keinen rechten Winkel einnehmen.
- Wie die Fig. 2 und 3 zeigen, ist die Faltvorrichtung 10 über die Haltevorrichtung 8 an einer Durchlaufanlage 9 zur Beförderung und Steuerung des plattenförmigen Elementes 1 während des Faltvorganges angebracht. Entlang der Durchlaufanlage 9 sind mehrere Faltvorrichtungen 10 in Durchlaufrichtung hintereinander angeordnet. Dabei weisen die Achsen der Rollen 6' der verschiedenen Faltvorrichtungen 10 unterschiedlichen Schwenkwinkel um die Faltkante 2 sowie unterschiedliche Neigungswinkel gegenüber der Faltkante 2 auf.
- Zur bessern Führung des plattenförmigen Elementes 1 weist die Durchlaufanlage 9 in Fig. 2 ein seitliches Transportband 11 auf, welches an dem plattenförmigen Element 1 auf der dem zweiten Abschnitt 4 gegenüberliegenden Seite anliegt. Auch ist es möglich, dass die Durchlaufanlage 9 einschließlich der Faltvorrichtung 10 und dem plattenförmigen Element 1 symmetrisch zu der in Fig. 2 eingezeichneten Achse A-A aufgebaut sind. Auf diese Weise können zwei zweite Abschnitte 4 des plattenförmiges Elementes 1 gleichzeitig gefaltet werden, während ein Transportband 11 nicht mehr erforderlich ist.
- Im Folgenden wird ein Durchlaufverfahren zum Falten des plattenförmigen Elementes 1 entlang der Faltkante 2 mit Hilfe der Faltvorrichtung 10 näher erläutert. Dabei verläuft die Durchlaufrichtung in den Fig. 1a bis 1c und 2 aus der Zeichenebene heraus.
- Das plattenförmigen Element 1 wird derart in die Durchlaufanlage 9 eingelegt, dass die erste und zweite Druckvorrichtung 5, 6 jeweils an dem ersten bzw. zweiten Abschnitt des plattenförmigen Elementes 1 der an der Nullkante angeordneten Faltvorrichtung 10 anliegen. Die Durchlaufanlage 9 befördert das plattenförmige Element 1 in Durchlaufrichtung. Dabei gleiten der erste und zweite Abschnitt 3, 4 entlang den in Durchlaufrichtung hintereinander angeordneten ersten und zweiten Druckvorrichtungen 5, 6 der Faltvorrichtungen 10.
- Während des Durchlaufens des plattenförmigen Elementes 1 biegt jeweils eine zweite Druckvorrichtung 6 den zweiten Abschnitt 4 des plattenförmigen Elementes 1 um die Faltkante 2 herum. Gleichzeitig entsteht aufgrund der Schrägstellung der Rollen 6' eine Reibungskraft zwischen der zweiten Druckvorrichtung 6 und dem zweiten Abschnitt 4, die eine zweite Kraftkomponente in der Ebene des zweiten Abschnitts 4 in Richtung der Faltkante 2 erzeugt und den ersten Abschnitt 3 des plattenförmigen Elementes 1 dadurch an die erste Druckvorrichtung 5 anpresst.
- Bei jedem Passieren des plattenförmigen Element 1 entlang einer zweiten Druckvorrichtung 6 einer Faltvorrichtung 10 wird der zweite Abschnitt 4 um einen gewissen Winkel gefaltet, dessen Höhe von dem Schwenk- und Neigungswinkel der Rollen 6' der jeweiligen zweiten Druckvorrichtung 6 abhängt. Auf diese Weise wird das plattenförmige Element 1 im Durchlaufverfahren durch mehrere hintereinander angeordnete Faltvorrichtungen 10 gefaltet, bis der gewünschte Faltwinkel erreicht ist.
Claims (13)
- Durchlaufverfahren zum Falten von plattenförmigen Elementen (1) entlang einer Faltkante (2), die zwischen einem ersten Abschnitt (3) und einem zweiten Abschnitt (4) des plattenförmigen Elementes (1) liegt,
mittels einer ersten Druckvorrichtung (5) und einer zweiten Druckvorrichtung (6), die während des Faltvorganges an dem plattenförmigen Element (1) auf unterschiedlichen Seiten (3, 4) der Faltkante (2) anliegen, bei welchem Verfahren
das plattenförmige Element (1) im wesentlichen parallel zur Faltkante (2) gefördert wird,
die zweite Druckvorrichtung (6) den zweiten Abschnitt (4) des plattenförmigen Elementes (1) durch eine erste Kraftkomponente, die senkrecht zur Ebene des zweiten Abschnitts (4) steht, um die Faltkante (2) herum abbiegt,
und dabei eine zweite Kraftkomponente erzeugt, die in der Ebene des zweiten Abschnitts (4) verläuft sowie in Richtung der Faltkante (2) wirkt, und den ersten Abschnitt (3) des plattenförmigen Elementes (1) an die erste Druckvorrichtung (5) anpresst. - Verfahren zum Falten von plattenförmigen Elementen (1) nach Anspruch 1, dadurch gekennzeichnet, dass die Faltkante (2) des plattenförmigen Elementes (1) als Falterleichterung, insbesondere in Form einer Querschnittsverjüngung und/oder Perforation, erzeugt wird.
- Verfahren zum Falten von plattenförmigen Elementen (1) nach einem der Ansprüche 1 bis 2, dadurch gekennzeichnet, dass die zweite Druckvorrichtung (6) während des Faltens der plattenförmigen Elemente (1) eine stationäre Position einnimmt, an welcher der zweite Abschnitt (4) entlanggeführt wird.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren entlang einer Faltkante (2), die zwischen einem ersten Abschnitt (3) und einem zweiten Abschnitt (4) des plattenförmigen Elementes (1) liegt,
wobei die Vorrichtung (10) eine erste Druckvorrichtung (5) und eine zweite Druckvorrichtung (6) aufweist, die während des Faltvorganges an dem plattenförmigen Element (1) auf unterschiedlichen Seiten (3, 4) der Faltkante (2) anliegen,
eine Durchlaufanlage (9) zur Förderung der plattenförmigen Elemente (1) im wesentlichen parallel zur Faltkante (2) aufweist, wobei
die zweite Druckvorrichtung (6) derart ausgebildet ist, dass die Kontaktkraft zwischen der zweiten Druckvorrichtung (6) und dem zweiten Abschnitt (4) des plattenförmigen Elementes (1) eine erste Kraftkomponente aufweist, die senkrecht zur Ebene des zweiten Abschnitts (4) steht,
und eine zweite Kraftkomponente aufweist, die in der Ebene des zweiten Abschnitts (4) verläuft sowie in Richtung der Faltkante (2) wirkt. - Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach Anspruch 4, dadurch gekennzeichnet, dass die Faltkante (2) des plattenförmigen Elementes (1) als Falterleichterung, insbesondere als Querschnittsverjüngung und/oder Perforation, ausgebildet ist.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach Anspruch 4 oder 5, dadurch gekennzeichnet, dass die zweite Kraftkomponente, die in der Ebene des zweiten Abschnitts (4) verläuft sowie in Richtung der Faltkante (2) wirkt, eine Reibungskraft zwischen der zweiten Druckvorrichtung (6) und dem zweiten Abschnitt (4) ist.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach einem der Ansprüche 4 bis 6, dadurch gekennzeichnet, dass die zweite Druckvorrichtung (6) während des Faltens der plattenförmigen Elemente (1) eine stationäre Position einnimmt, an welcher der zweite Abschnitt (4) entlanggeführt wird.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach einem der Ansprüche 4 bis 7, dadurch gekennzeichnet, dass die zweite Druckvorrichtung (6) zumindest eine Rolle (6') aufweist, die beim Falten an dem zweiten Abschnitt (4) anliegt.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach Anspruch 8, dadurch gekennzeichnet, dass die zweite Druckvorrichtung (6) einen Rollensatz mit in Durchlaufrichtung hintereinander angeordneten Rollen (6') aufweist, die beim Falten an dem zweiten Abschnitt (4) anliegen.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass die Achsen der Rollen (6') beim Falten im wesentlichen parallel zum zweiten Abschnitt (4) verlaufen und gegenüber der Faltkante (2) keinen rechten Winkel einnehmen.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass die Rollen (6') um die Faltkante (2) schwenkbar und/oder um eine Achse senkrecht zum zweiten Abschnitt (4) drehbar sind.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach einem der Ansprüche 8 bis 11, dadurch gekennzeichnet, dass die Rollen (6') Laufflächen mit einem hohen Reibungsbeiwert aufweisen.
- Vorrichtung (10) zum Falten von plattenförmigen Elementen (1) im Durchlaufverfahren nach einem der Ansprüche 4 bis 12, dadurch gekennzeichnet, dass die erste Druckvorrichtung (5) zumindest eine Rolle (5') aufweist, die beim Falten an dem ersten Abschnitt (3) anliegt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10149053A DE10149053A1 (de) | 2001-10-05 | 2001-10-05 | Verfahren zum Falten von plattenförmigen Elementen, insbesondere Kartonagen und Vorrichtung hierzu |
| DE10149053 | 2001-10-05 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1300237A2 EP1300237A2 (de) | 2003-04-09 |
| EP1300237A3 EP1300237A3 (de) | 2005-08-24 |
| EP1300237B1 true EP1300237B1 (de) | 2006-10-04 |
Family
ID=7701433
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02005381A Expired - Lifetime EP1300237B1 (de) | 2001-10-05 | 2002-03-15 | Verfahren und Vorrichtung zum Falten von plattenförmigen Elementen, insbesondere Kartonagen |
Country Status (7)
| Country | Link |
|---|---|
| US (2) | US20030083182A1 (de) |
| EP (1) | EP1300237B1 (de) |
| AT (1) | ATE341443T1 (de) |
| CA (1) | CA2403936C (de) |
| DE (2) | DE10149053A1 (de) |
| DK (1) | DK1300237T3 (de) |
| ES (1) | ES2272589T3 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE313485T1 (de) | 2002-03-08 | 2006-01-15 | Ligmatech Automationssysteme | Verfahren und vorrichtung zum herstellung einer verpackungseinheit |
| DE102004026690B3 (de) * | 2004-05-28 | 2005-12-01 | Sig Technology Ag | Vorrichtung zum kontinuierlichen Falten von Zuschnitten aus Karton/Kunststoff-Verbundmaterial |
| US7549955B2 (en) * | 2004-12-01 | 2009-06-23 | Pitney Bowes Inc. | Method and device for creasing paper |
| FR2933898B1 (fr) * | 2008-07-18 | 2010-08-27 | Eberle | Procede de formage de profiles de section angulaire et dispositif pour la mise en oeuvre de ce procede |
| US9156573B2 (en) * | 2011-03-30 | 2015-10-13 | Alkar-Rapidpak, Inc. | Packaging apparatuses and methods |
| US11969967B2 (en) * | 2021-04-30 | 2024-04-30 | Packsize Llc | Systems and methods for folding and retaining box flaps |
| US12296461B2 (en) * | 2022-01-19 | 2025-05-13 | Ime Automation Llc | Box folding structure for SCARA robot |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1568223A (de) * | 1968-03-19 | 1969-05-23 | ||
| US3716962A (en) * | 1970-12-18 | 1973-02-20 | American Can Co | Carton flap folding mechanism |
| US3977306A (en) * | 1975-05-15 | 1976-08-31 | Flynn Burner Corporation | Automatic carton sealing system |
| DE2540649C2 (de) * | 1975-09-12 | 1982-10-21 | Heinz-Hermann 4904 Enger Pott | Falteinrichtung für Faltschachtelzuschnitte |
| US4211356A (en) * | 1977-10-20 | 1980-07-08 | Trio Kabushiki Kaisha | Buffered package |
| US4160406A (en) * | 1978-06-21 | 1979-07-10 | International Paper Company | Method and apparatus for erecting a carton |
| IT1133253B (it) * | 1980-03-18 | 1986-07-09 | Bsp Packaging System | Apparecchiatura per la tramformazione di fustellati in corrispondenti contenitori di forma parallelepipeda |
| US4763167A (en) * | 1986-03-13 | 1988-08-09 | Canon Kabushiki Kaisha | Image forming apparatus |
| US4875668A (en) * | 1988-04-28 | 1989-10-24 | Computer Output Processors And Engineering, Inc. | High speed sheet folder and presser for automated mailing systems |
| US5106359A (en) * | 1991-09-16 | 1992-04-21 | Lott Michael E | Carton formation system |
| US5393291A (en) * | 1993-07-08 | 1995-02-28 | Marq Packaging Systems, Inc. | Mini case erector |
| US5531852A (en) * | 1994-04-28 | 1996-07-02 | Graphic Packaging Corporation | Apparatus and method for end sealing a carton |
| DE4439198A1 (de) * | 1994-11-06 | 1996-05-09 | Klett Alfred | Vorrichtung zur Bearbeitung eines entlang eines Förderwegs mit vorgegebener Fördergeschwindigkeit geförderten Zuschnitts |
| US5853360A (en) * | 1995-06-16 | 1998-12-29 | J & L Development, Inc. | Method and apparatus for producing a gusseted container |
| US5716314A (en) * | 1995-12-06 | 1998-02-10 | Corrugated Gear & Services, Inc. | Optimal angle corrugated board folder |
| US6226965B1 (en) * | 1999-12-08 | 2001-05-08 | Belcor Industries Inc | Inline case sealing system |
| US6569073B1 (en) * | 2000-09-20 | 2003-05-27 | Dell Products, L.P. | Telescoping platform assembly for packaging systems |
| ITBO20010057A1 (it) * | 2001-02-05 | 2002-08-05 | Baumer Srl | Metodo e sistema per chiudere i lembi delle testate di un imballo a manicotto |
-
2001
- 2001-10-05 DE DE10149053A patent/DE10149053A1/de not_active Ceased
-
2002
- 2002-03-15 AT AT02005381T patent/ATE341443T1/de not_active IP Right Cessation
- 2002-03-15 DE DE50208322T patent/DE50208322D1/de not_active Expired - Lifetime
- 2002-03-15 ES ES02005381T patent/ES2272589T3/es not_active Expired - Lifetime
- 2002-03-15 EP EP02005381A patent/EP1300237B1/de not_active Expired - Lifetime
- 2002-03-15 DK DK02005381T patent/DK1300237T3/da active
- 2002-09-18 CA CA2403936A patent/CA2403936C/en not_active Expired - Fee Related
- 2002-10-04 US US10/263,562 patent/US20030083182A1/en not_active Abandoned
-
2004
- 2004-02-26 US US10/786,099 patent/US6916280B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DK1300237T3 (da) | 2007-01-29 |
| DE10149053A1 (de) | 2003-04-24 |
| EP1300237A3 (de) | 2005-08-24 |
| ES2272589T3 (es) | 2007-05-01 |
| US20030083182A1 (en) | 2003-05-01 |
| CA2403936C (en) | 2011-08-02 |
| ATE341443T1 (de) | 2006-10-15 |
| CA2403936A1 (en) | 2003-04-05 |
| EP1300237A2 (de) | 2003-04-09 |
| DE50208322D1 (de) | 2006-11-16 |
| US6916280B2 (en) | 2005-07-12 |
| US20040180772A1 (en) | 2004-09-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT513677B1 (de) | Verfahren zur Herstellung eines Endlosbandes | |
| DE4439198A1 (de) | Vorrichtung zur Bearbeitung eines entlang eines Förderwegs mit vorgegebener Fördergeschwindigkeit geförderten Zuschnitts | |
| EP0910486A1 (de) | Verfahren und vorrichtung zum profilbiegen mit modularen biegestationen | |
| DE102005013750B3 (de) | Vorrichtung zum Freiformbiegen von Längsprofilen, insbesondere Rohre, sowie kombinierte Vorrichtung zum Freiformbiegen und Ziehbiegen von Längsprofilen, insbesondere Rohren | |
| EP3277492A1 (de) | Umformverfahren und presse | |
| DE102004022214A1 (de) | Falt- und Einfädelstation einer Faltschachtelklebemaschine | |
| WO2023134997A1 (de) | Gebindebildevorrichtung sowie verfahren zum wechsel von transportgruppen | |
| EP2988926B1 (de) | Faltstation und faltschachtelklebemaschine | |
| DE69601357T2 (de) | Automatische ziehvorrichtung | |
| DE2505737C3 (de) | Maschine zum Falten von Pappschachtelzuschnitten | |
| EP1300237A2 (de) | Verfahren und Vorrichtung zum Falten von plattenförmigen Elementen, insbesondere Kartonagen | |
| WO2009013017A1 (de) | Flexibler niederhalter für eine profilieranlage zum flexiblen walzprofilieren von kalt- oder warmprofilen mit veränderlichem querschnitt | |
| EP4015403A1 (de) | Schlauchbeutelformungseinrichtung mit innenformer | |
| DE19857205B4 (de) | Verfahren zum Aufwickeln einer kontinuierlich zugeführten Materialbahn | |
| DE102013106268A1 (de) | Verfahren und Vorrichtung zur Herstellung rotationssymmetrischer Metallbauteile | |
| WO2020233865A1 (de) | Rückschrumpf und kettenspanner einer folienreckanlage mit längsschrumpf | |
| DE19649326A1 (de) | Vorrichtung zum Aufteilen eines Stromes von Signaturen | |
| DE2365924C3 (de) | Schleifeinrichtung für Karden oder Krempel | |
| EP0392047A1 (de) | Verfahren und Vorrichtung zum Heissverformen einer Kunstharz-Schichtpressstoffplatte | |
| EP3967485A2 (de) | Faltschachtelklebemaschine mit prägeeinrichtung | |
| EP1342665B1 (de) | Verfahren und Vorrichtung zum Herstellung einer Verpackungseinheit | |
| EP1112952A2 (de) | Vorrichtung zum fortlaufenden Falzen von flachem Material | |
| DE2728336A1 (de) | Geraet zur erzeugung von falzlinien | |
| DE69106306T2 (de) | Verfahren zum Verbinden von gewalzten Blechen. | |
| EP1108672A2 (de) | Verfahren und Vorrichtung zum linearen Falzen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: TOENNIGS, BODO Inventor name: UHLEMANN, LUTZ |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20051025 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20061004 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20061004 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50208322 Country of ref document: DE Date of ref document: 20061116 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070316 |
|
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2272589 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070705 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| BERE | Be: lapsed |
Owner name: LIGMATECH AUTOMATIONSSYSTEME G.M.B.H. Effective date: 20070331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070315 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070315 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061004 |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: IT Effective date: 20110616 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20120305 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20120319 Year of fee payment: 11 Ref country code: GB Payment date: 20120124 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20130304 Year of fee payment: 12 Ref country code: SE Payment date: 20130318 Year of fee payment: 12 Ref country code: ES Payment date: 20130305 Year of fee payment: 12 Ref country code: FR Payment date: 20130327 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130315 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130315 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130315 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130315 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20140324 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP Effective date: 20140331 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140316 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20141128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140331 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140316 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 50208322 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: B31B0001260000 Ipc: B31B0050260000 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200309 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50208322 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211001 |