EP1218555B1 - Verfahren zur pulvermetallurgischen in-situ herstellung eines verschleissbeständigen verbundwerkstoffes - Google Patents
Verfahren zur pulvermetallurgischen in-situ herstellung eines verschleissbeständigen verbundwerkstoffes Download PDFInfo
- Publication number
- EP1218555B1 EP1218555B1 EP00964181A EP00964181A EP1218555B1 EP 1218555 B1 EP1218555 B1 EP 1218555B1 EP 00964181 A EP00964181 A EP 00964181A EP 00964181 A EP00964181 A EP 00964181A EP 1218555 B1 EP1218555 B1 EP 1218555B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- powder
- particles
- carbon
- ferrotitanium
- carbide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C33/00—Making ferrous alloys
- C22C33/02—Making ferrous alloys by powder metallurgy
- C22C33/0207—Using a mixture of pre-alloyed powders or a master alloy
Definitions
- the present invention relates to a method according to the preamble of claim 1 and one through this composite material produced.
- HT hard particles
- AT abrasive particles Oppose
- a dispersion of the HT means that it is at a medium distance from each other in the MM are arranged and therefore do not touch. This leads to the shortest average grooving length in the matrix and the greatest fracture toughness of the composite material.
- the setting of a dispersion is not trivial and depends on the volume and diameter ratio of the HT and MM powders /1/.
- Re (d) The bond between HT and MM is formed by interdiffusion during hot compacting. It is usually stronger for HT made of metal / metalloid compounds than e.g. for metal oxides. B, C and N are used as metalloids and some from the subgroups of 4. to 6 period, whereby titanium because of its availability as well as because of the high stability and hardness his metalloid compounds are of particular interest.
- Requirements (a) to (d) are common only with a metal matrix particle composite to be met / 1 / It is known to mix carbide, boride or nitride powder with metal matrix powder / 2-4 / and subsequent hot compacting.
- This reaction has already been used to mix in-situ with titanium particles Metalloid and MM powder to produce a composite material by high temperature synthesis / 8 /.
- ferrotitanium powder was also used / 7 /, with local melting caused by the in-situ formation of TiC to fine microns precipitations.
- Ferroalloys are used to alloy steels. To reduce refining costs An iron content remains in the ferroalloys, which is why they are not only inexpensive, but also solidification are also brittle and can be reduced to a desired powder size.
- particles made from commercially available ferrotitanium, ferroniob or Ferrovanadin mixed with MM powder and carbon dust so that they are in the powder bed are dispersed.
- the Temperature kept so low that due to the diffusion of carbon into the ferroalloy particles non-melted carbide particles (TiC, NbC, VC) are formed, which are in the core with the Iron content of the ferroalloy are enriched.
- the external shape and size as well as the distribution the carbide particle in the MM corresponds to that of the ferroalloy particle. At the core of those formed in-situ Carbide particles can melt locally.
- ( ⁇ ) is used for carbide formation
- the required carbon is not added, but alloyed into the matrix powder
- ( ⁇ ) for carbide formation required carbon is added by carburizing the powder mixture in a gas phase
- (y) instead of carburizing, a gas phase embroidery was carried out around the ferroalloy particles to convert to nitrides (TiN, NbN, VN).
- the method according to the invention is distinguished from known methods by the following advantages.
- the HT formed in-situ reach a high hardness of 2000 to 3000 HV.
- the HT are dispersed in the metallic matrix.
- the coarse HT according to the invention offer the best resistance to grooving wear if they are of a high strength Metal matrix are trimmed. Therefore, those made of hardenable are particularly suitable as MM powder Steels and, for elevated application temperatures, those made of heat-resistant steels and nickel and cobalt alloys.
- the high wear resistance of the composite material according to the invention, formed in situ is compared to known composite materials using an exemplary embodiment explained.
- 10 vol% boride particles were added.
- the hot isostatic pressing of the evacuated powder capsules to full density took place at 1100 ° C, 3 h under an all-round pressure of 140 MPa. By subsequent hardening and tempering a matrix hardness of around 700 HV was set.
- the comparison shows that already 10% by volume of hard particles cause a clear change in the wear resistance compared to the pure metal matrix without hard particles (D) and that the composite material (A) according to the invention, formed in situ with ferrotitanium particles and carbon, has the highest wear resistance.
- Chromium diboride is available in a similarly coarse grain size, but tends to dissolve in the matrix and has a lower wear resistance (B). Titanium diboride is even harder than titanium carbide, but does not offer increased wear resistance (C) due to the too small particle size. Because the unfavorable grain size ratio between MM and HT powder means that there is no dispersion of the TiB 2 , but a network-like distribution in the matrix, the wear resistance even decreases compared to D due to the associated embrittlement.
- the unfavorable behavior of C can also be expected for the admixture of commercially available fine TiC powder.
- the in-situ formation of coarse TiC particles from coarse ferrotitanium particles and carbon in a composite material represents a new way to be able to use the excellent properties of the hard material TiC in composite materials even with deeper grooving stress.
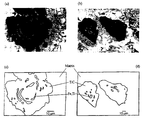
- TiC particles formed in situ from ferrotitanium particles after hot isostatic pressing at 1100 ° C (a) Matrix powder X330CrNi4-2, (b) Matrix powder 56NiCrMoV7 with graphite addition, (c, d) schematic representation and designation of the phase components, the fields labeled Fe, Ti (appearing bright in (a) and (b)) contain more iron and less carbon than TiC and lie z T eutectically frozen. At lower temperatures there are no liquid components.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Powder Metallurgy (AREA)
Description

Claims (13)
- Verfahren zur pulvermetallurgischen Herstellung verschleißbeständiger Verbundwerkstoffe, bei dem Pulver aus Ferrotitan und/oder Ferroniob und/oder Ferrovanadin durch Mischen in einem Metallmatrixpulver mit einem Anteil von weniger als 50 % des Gesamtpulvervolumens dispergiert wird oder werden und Kohlenstoff und/oder Stickstoff zugegeben bzw. zugeführt wird oder werden, dadurch gekennzeichnet, dass die Pulvermischung durch Heißkompaktieren zu einem Metallmatrix-Teilchen-Verbundwerkstoff verdichtet wird und die dispergierten Pulverteilchen des Ferrotitans und/oder Ferroniobs und/oder Ferrovanadins in-situ zu Karbidund/oder Nitridteilchen im Wesentlichen ohne Aufschmelzen der Pulverteilchen umgewandelt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Metallmatrixpulver zumindest als Hauptbestandteil Pulver aus härtbarem Stahl eingesetzt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Molgehalt des zugegebenen bzw. zugeführten Kohlenstoffs und/oder des Stickstoffs dem Molgehalt des Titans und/oder des Niobs und/oder des Vanadins im Ferrotitan oder Ferroniob oder Ferrovanadin entspricht.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der Kohlenstoff und/oder der Stickstoff in Pulverform der Pulvermischung beigemischt wird oder werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass der Titangehalt im Ferrotitan oder der Niobgehalt im Ferroniob oder der Vanadingehalt im Ferrovanadin 70 ± 5 Masse% beträgt.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die mittlere Siebkorngröße des Ferrotitans oder des Ferroniobs oder des Ferrovanadins zwischen 30 und 130 µm beträgt.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass das Heißkompaktieren durch hießisostatisches Pressen vorgenommen wird.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass der zur in-situ Bildung von Karbidteilchen und/oder Nitridteilchen erforderliche Kohlenstoff oder Stickstoff im Metallmatrixpulver auf Eisenbasis in einer solchen Menge enthalten ist, dass davon die Bildung des Karbids und/oder Nitrids ohne eine wesentliche Einbuße der Härtbarkeit in der Matrix gespeist wird.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass Kohlenstoff vor oder während des Heißkompaktierens durch Aufkohlen in einer Gasphase der Pulvermischung zugeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass Stickstoff vor oder während des Heißkompaktierens durch Aufsticken in einer Gasphase der Pulvermischung zugeführt wird.
- Verfahren nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass als Metallmatrixpulver zumindest als Hauptbestandteil Pulver aus einer warmfesten Eisen-, Nickel- und/oder Kobaltlegierung eingesetzt wird.
- Verfahren nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass der Verbundwerkstoff beim Heißkompaktieren als Schicht mit einem metallischen Substrat zu einem Schichtverbund gefügt wird.
- Verschleißbeständiger Verbundwerkstoff, hergestellt durch ein Verfahren nach einem der Ansprüche 1 bis 12, der in eine Metallmatrix aus härtbarem Stahl, warmfestem Stahl oder eine Nickel- oder Kobaltlegierung dispergierte und in-situ erzeugte Karbid- und/oder Nitridteilchen in einer durchschnittlichen Größe von 30 bis 130 µm aufweist, die im Kern mit Eisen angereichert sind.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19944592 | 1999-09-16 | ||
| DE19944592A DE19944592A1 (de) | 1999-09-16 | 1999-09-16 | Verfahren zur pulvermetallurgischen in-situ Herstellung eines verschleissbeständigen Verbundwerkstoffes |
| PCT/EP2000/009055 WO2001020049A1 (de) | 1999-09-16 | 2000-09-15 | Verfahren zur pulvermetallurgischen in-situ herstellung eines verschleissbeständigen verbundwerkstoffes |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1218555A1 EP1218555A1 (de) | 2002-07-03 |
| EP1218555B1 true EP1218555B1 (de) | 2004-08-04 |
Family
ID=7922367
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00964181A Expired - Lifetime EP1218555B1 (de) | 1999-09-16 | 2000-09-15 | Verfahren zur pulvermetallurgischen in-situ herstellung eines verschleissbeständigen verbundwerkstoffes |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US6652616B1 (de) |
| EP (1) | EP1218555B1 (de) |
| JP (1) | JP3837332B2 (de) |
| AT (1) | ATE272724T1 (de) |
| DE (2) | DE19944592A1 (de) |
| WO (1) | WO2001020049A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1343601B8 (de) * | 2000-12-20 | 2005-08-10 | Sandvik AB | Verfahren zur herstellung eines metallmatrixverbundwerkstoffs und metallmatrixverbundwerkstoff |
| DE10320393A1 (de) * | 2003-05-06 | 2004-11-25 | Hallberg Guss Gmbh | Tribologisch optimiertes Eisengussstück |
| JP7100320B2 (ja) * | 2018-08-07 | 2022-07-13 | 国立大学法人広島大学 | Fe基焼結体、Fe基焼結体の製造方法、および熱間プレス用金型 |
| CN109852870B (zh) * | 2019-01-31 | 2021-02-05 | 株洲华斯盛高科材料有限公司 | 一种含氮钢结硬质合金的制备方法 |
| CN109852871B (zh) * | 2019-01-31 | 2021-02-05 | 株洲华斯盛高科材料有限公司 | 一种利用钛的氮碳化物制作的含氮钢结硬质合金 |
| CN111607789B (zh) * | 2020-04-27 | 2021-06-15 | 矿冶科技集团有限公司 | 激光熔覆原位自生碳化物颗粒增强铁基熔覆层及其制备方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB781083A (en) | 1954-10-01 | 1957-08-14 | Gregory Jamieson Comstock | Improvements relating to high speed tool forms and their production |
| JPS5134363B2 (de) | 1971-08-28 | 1976-09-25 | ||
| JPS6188701A (ja) | 1985-09-20 | 1986-05-07 | Japanese National Railways<Jnr> | 銅系焼結集電摺動材料 |
| JPH02270944A (ja) | 1989-04-13 | 1990-11-06 | Hitachi Metals Ltd | 耐摩耗,耐肌荒性ロール材及びその製造方法 |
| GB2257985A (en) | 1991-07-26 | 1993-01-27 | London Scandinavian Metall | Metal matrix alloys. |
-
1999
- 1999-09-16 DE DE19944592A patent/DE19944592A1/de not_active Withdrawn
-
2000
- 2000-09-15 US US10/070,729 patent/US6652616B1/en not_active Expired - Fee Related
- 2000-09-15 JP JP2001523418A patent/JP3837332B2/ja not_active Expired - Fee Related
- 2000-09-15 WO PCT/EP2000/009055 patent/WO2001020049A1/de not_active Ceased
- 2000-09-15 EP EP00964181A patent/EP1218555B1/de not_active Expired - Lifetime
- 2000-09-15 AT AT00964181T patent/ATE272724T1/de active
- 2000-09-15 DE DE50007310T patent/DE50007310D1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2001020049A1 (de) | 2001-03-22 |
| US6652616B1 (en) | 2003-11-25 |
| DE19944592A1 (de) | 2001-03-22 |
| DE50007310D1 (de) | 2004-09-09 |
| JP2003531959A (ja) | 2003-10-28 |
| ATE272724T1 (de) | 2004-08-15 |
| EP1218555A1 (de) | 2002-07-03 |
| JP3837332B2 (ja) | 2006-10-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69225312T2 (de) | Werkzeugstahl mit hoher beständigkeit gegen thermische ermüdung | |
| DE69223476T2 (de) | Cermets, ihre Herstellung und Verwendung | |
| DE10261080A1 (de) | Verfahren zum Herstellen eines mit Hartmetall bestückten Metallteils | |
| DE69802051T2 (de) | Legierungen zum Verbinden auf Sinterkarbid, und damit hergestellte Verbundwerkstoffe | |
| DE19907749A1 (de) | Gesinterter Hartmetallkörper und dessen Verwendung | |
| DE102017203076A1 (de) | Verbundwerkstoffe mit sehr hoher Verschleißbeständigkeit | |
| DE69803332T2 (de) | Hartmolybdänlegierung, verschliessfeste Legierung und Verfahren zu ihrer Herstellung | |
| DE3806602C2 (de) | ||
| AT505699B1 (de) | Verfahren zur herstellung eines sintergehärteten bauteils | |
| DE19756608A1 (de) | Flüssigphasengesinterte Metallformteile | |
| DE2221875A1 (de) | Oberflaechengehaerteter und gesinterter karbid-formgegenstand | |
| JP2013519792A (ja) | 焼結硬化鋼製部品を製造するための母合金、および焼結硬化部品を製造するためのプロセス | |
| DE69613359T2 (de) | Pulvermetallurgisches herstellungsverfahren für verbundsstoff | |
| DE69705870T2 (de) | Abriebfester duktiler Stahl | |
| DE10002570B4 (de) | Thermisches Spritzmaterial, Struktur und Verfahren zu ihrer Herstellung | |
| EP1218555A1 (de) | Verfahren zur pulvermetallurgischen in-situ herstellung eines verschleissbeständigen verbundwerkstoffes | |
| DE69601829T2 (de) | Verfahren zur Herstellung einer Beschichtung auf Basis von TiB2 und so hergestelltes beschichtetes Produkt | |
| DE69206148T2 (de) | Cermets auf Uebergangsmetallboridbasis, ihre Herstellung und Anwendung. | |
| DE102008048967A1 (de) | Hartmetallkörper und Verfahren zu dessen Herstellung | |
| EP1709209B1 (de) | Verfahren zum leichtmetall-legierungs-sintern | |
| EP0387237A2 (de) | Verfahren zur pulvermetallurgischen Herstellung von Werkstücken, oder Werkzeugen und PM-Teile | |
| DE10117657B4 (de) | Komplex-Borid-Cermet-Körper und Verwendung dieses Körpers | |
| Bolton et al. | Liquid phase sintering of metal matrix composites containing solid lubricants | |
| DE102010043353A1 (de) | Bearbeitungskörper zum Zerkleinern eines Aufgabeguts | |
| Graham Wilson et al. | The Preparation of Carbide-Enriched Tool Steels by Powder Metallurgy |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20020403 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 20020812 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FR GB SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040804 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20040804 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50007310 Country of ref document: DE Date of ref document: 20040909 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050506 |
|
| EN | Fr: translation not filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20080924 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20080924 Year of fee payment: 9 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090915 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090915 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100928 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20101029 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090916 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50007310 Country of ref document: DE Effective date: 20120403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120403 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 272724 Country of ref document: AT Kind code of ref document: T Effective date: 20110915 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110915 |