EP1188859B1 - Elastische Walze - Google Patents
Elastische Walze Download PDFInfo
- Publication number
- EP1188859B1 EP1188859B1 EP01121948A EP01121948A EP1188859B1 EP 1188859 B1 EP1188859 B1 EP 1188859B1 EP 01121948 A EP01121948 A EP 01121948A EP 01121948 A EP01121948 A EP 01121948A EP 1188859 B1 EP1188859 B1 EP 1188859B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- less
- elastic
- matrix material
- fibers
- approx
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000011159 matrix material Substances 0.000 claims abstract description 39
- 239000000843 powder Substances 0.000 claims abstract description 19
- 239000000463 material Substances 0.000 claims abstract description 11
- 238000004519 manufacturing process Methods 0.000 claims abstract description 9
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims abstract description 4
- 229910052799 carbon Inorganic materials 0.000 claims abstract description 4
- 239000012798 spherical particle Substances 0.000 claims abstract description 3
- 239000000945 filler Substances 0.000 claims description 59
- 238000009499 grossing Methods 0.000 claims description 13
- 238000000034 method Methods 0.000 claims description 10
- 238000004804 winding Methods 0.000 claims description 8
- 239000011248 coating agent Substances 0.000 claims description 5
- 238000000576 coating method Methods 0.000 claims description 5
- 238000005266 casting Methods 0.000 claims description 3
- 239000002184 metal Substances 0.000 claims description 3
- 238000005507 spraying Methods 0.000 claims description 2
- 239000000835 fiber Substances 0.000 abstract description 65
- 238000005498 polishing Methods 0.000 abstract description 7
- 239000004917 carbon fiber Substances 0.000 abstract description 5
- 229920000049 Carbon (fiber) Polymers 0.000 abstract description 4
- 238000005253 cladding Methods 0.000 abstract 7
- 238000000227 grinding Methods 0.000 description 7
- 239000004033 plastic Substances 0.000 description 5
- 229920003023 plastic Polymers 0.000 description 5
- 229910000831 Steel Inorganic materials 0.000 description 4
- 238000009826 distribution Methods 0.000 description 4
- 238000012856 packing Methods 0.000 description 4
- 239000010959 steel Substances 0.000 description 4
- 230000000704 physical effect Effects 0.000 description 3
- 239000006223 plastic coating Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000003490 calendering Methods 0.000 description 2
- 238000002425 crystallisation Methods 0.000 description 2
- 230000008025 crystallization Effects 0.000 description 2
- 230000006378 damage Effects 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 229910000968 Chilled casting Inorganic materials 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920003235 aromatic polyamide Polymers 0.000 description 1
- 230000009172 bursting Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000000280 densification Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000002657 fibrous material Substances 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 230000017525 heat dissipation Effects 0.000 description 1
- 239000008240 homogeneous mixture Substances 0.000 description 1
- 238000000265 homogenisation Methods 0.000 description 1
- 238000007373 indentation Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000004848 polyfunctional curative Substances 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G1/00—Calenders; Smoothing apparatus
- D21G1/02—Rolls; Their bearings
- D21G1/0233—Soft rolls
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49544—Roller making
- Y10T29/49547—Assembling preformed components
- Y10T29/49549—Work contacting surface element assembled to core
- Y10T29/49551—Work contacting surface wound about core
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49544—Roller making
- Y10T29/4956—Fabricating and shaping roller work contacting surface element
- Y10T29/49563—Fabricating and shaping roller work contacting surface element with coating or casting about a core
Definitions
- the present invention relates to a roller, in particular for smoothing paper webs, according to the preamble of claim 1. Furthermore, the invention is directed to a method for producing such a roller.
- Elastic rolls of this type are used, for example, in the calendering of paper webs.
- an elastic roller together with a hard roller forms a press nip through which the paper web to be processed is passed.
- the hard roller has an existing example of steel or chilled casting very smooth surface and is responsible for the smoothing of their facing side of the paper web, acting on the opposite side of the paper web elastic roller causes a homogenization and densification of the paper web in Preßnip.
- the order of magnitude of the rolls is in lengths of 3 m to 12 m or diameters of 450 mm to 1500 mm. They withstand line forces up to 600 N / mm and compressive stresses up to 130 N / mm 2 .
- each of the two sides of the paper web alternately in successive columns once with the hard metal roll and once in contact with the elastic roller. Since the surface of the elastic roller relative to the extremely smooth surface of the hard roller has a relatively high roughness, each of the side of the paper web, which is guided in the current nip on the elastic roller, the previously achieved smoothing result is at least partially nullified.
- hot spots may occur at which detachment or even bursting of the plastic layer takes place.
- fillers for example in the form of fibers or powders, are usually introduced into the matrix material.
- the physical properties of the elastic cover layer are dominated or influenced by the fillers.
- the heat conductivity of the elastic covering layer can be improved by using fillers having a high thermal conductivity.
- the smoothness of the surface of the reference layer is usually achieved by appropriately grinding and polishing the reference layer.
- the size of the fillers commonly used only a limited smoothness of the surface of the cover layer can be achieved.
- fibers previously used as filler typically have diameters between 8 ⁇ m to 20 ⁇ m. Since, when grinding the surface, these fillers come to lie on the surface and partially emerge from the surface, the smoothness of the surface of known elastic rolls is substantially lower than the smoothness of the known hard rolls.
- a corresponding method is defined in claim 11.
- fillers only fibers and powdery fillers (both hereinafter generally referred to as fillers) with dimensions which are many times smaller than the dimensions of conventional fillers are used.
- fillers both hereinafter generally referred to as fillers
- the surface of the elastic covering layer containing these extremely small fillers after grinding and polishing is much smoother than the surface of conventional elastic rolls, since the filler sections protruding from the surface have correspondingly small dimensions.
- the fillers due to the small dimensions of the fillers, a substantially finer distribution of the fillers within the cover layer is possible, as a result of which both a better thermal conductivity and a higher strength of the cover layer are achieved.
- the improved thermal conductivity means that the high temperatures occurring during operation, in particular at fault locations, are dissipated very quickly, so that the occurrence of hot spots is largely prevented.
- the higher strength which is achieved by the better homogeneity of the reference layer material, thereby leading to a reduction in the probability of occurrence of hot spots.
- the improved thermal conductivity is achieved in particular by the fact that due to the reduced dimensions of the fillers, a higher packing density the fillers can be achieved. With this increased packing density, the amount of matrix material present between the fillers, which usually has a low thermal conductivity, is reduced, so that the overall thermal conductivity of the elastic covering layer is improved.
- the powdery fillers arranged in these free matrix regions formed between the fibers furthermore have the effect that these regions also have an increased thermal conductivity, the extremely high smoothness of the cover layer being maintained by the selected dimensions of the pulverulent fillers.
- the number of required smoothing gaps can be reduced by the improved surface smoothness, since a high smoothness of the paper web can be achieved on the elastic roller associated side of the paper web and not, as in the known rollers, by the elastic roller previously by the Hard roller achieved smoothing result is worsened again.
- the diameter of the fibers is less than about 500 nm, in particular less than about 200 nm.
- the fibers are formed as carbon, aramid or glass fibers. A mixture of these fibers is possible.
- the powdery Fillers are preferably made of the same material as the fibers, but can in principle also consist of other materials with high thermal conductivity.
- the fibers can advantageously be connected to one another, for example twisted or entangled, and advantageously in the form of fiber rovings or a fiber fleece. By the connection of, for example, about 10 mm or less long fibers in conjunction with the increased packing density improved thermal conductivity over conventional reference layers is achieved.
- the diameter of the fiber is predominantly decisive if the largest proportion of the fibers protrudes from the surface of the cover layer during abrading with one of their ends.
- the smaller the diameter of the fibers the higher the surface smoothness of the reference layer after grinding and polishing.
- the surface thickness is also improved over conventional cover layers due to the reduced thickness, even if the length of the fibers is chosen as usual.
- the use of carbon fibers is advantageous in that they have a good thermal conductivity. In this way, a rapid heat dissipation through the carbon fibers during heating of the roller is ensured during operation.
- the fillers may preferably be distributed uniformly in the matrix material, wherein due to the small size of the fillers, a very homogeneous mixture and, associated therewith, a very high strength of the cover layer is achieved with a simultaneously very good thermal conductivity.
- the improved thermal conductivity is achieved in particular in that the material of the fillers is chosen so that it has a higher thermal conductivity than the matrix material.
- the surface of the elastic cover layer has an Ra value of less than about 0.5 ⁇ m, in particular less than about 0.2 ⁇ m, preferably less than about 0.1 ⁇ m.
- the elastic roller has a surface smoothness, which is of the order of the surface smoothness of the hard roller, so that when passing through a Glättspalts both sides of the paper web are smoothed with substantially the same quality.
- the desired result can thus be dispensed with some or almost all of the smoothing column of a multi-roll calender, so that in the optimal case with a single nip a sufficient smoothing result is achieved.
- the production of the elastic roller can be carried out in a known manner, for example by injection, casting or winding method on the roll core, wherein according to the invention extremely small powdery fillers and extremely thin fibers introduced into the elastic matrix material or coated in a winding process with this.
- the fibers may preferably be in the form of fiber rovings, so that extremely thin layers of fiber rovings can be wound onto the roll core in accordance with the extremely thin diameter of the fibers. These are preferably before or during the winding with the matrix material impregnated or acted upon by winding on the roll core with the matrix material.
- a fiber fleece which ensures a good thermal conductivity and can be impregnated in the same way with the matrix material.
- Fig. 1 shows a part of a longitudinally cut, consisting for example of steel or chilled roller core 10, which is provided on its outside with an elastic cover layer 12 also shown cut.
- the cover layer 12 consists of an elastic matrix material 16 into which particulate fillers 17, for example in powder form, are introduced.
- the particulate fillers 17 have a diameter of less than 1 .mu.m, wherein the diameter is preferably less than 800 nm, in particular less than 500 nm and advantageously even less than 200 nm.
- extremely thin fibers 19 are embedded in the matrix material, as shown in FIG. For reasons of clarity, the fibers 19 are not shown in FIG. 1.
- the fillers 17 may, as shown schematically in the left half of FIG. 1, be substantially evenly distributed over the cover layer 12 or, as shown in the right half of FIG. 1 separated by a dashed line 18, distributed within the cover layer 12 be that the concentration of the fillers 17 decreases radially outward.
- the physical properties, for example, thermal expansion coefficient, thermal conductivity, elasticity, etc., of the reference layer 12 in the radially inner region are more dominated by the fillers than in the radially outer region.
- the coefficient of thermal expansion in the radially inner region of the cover layer 12 can thus be adapted to the coefficient of thermal expansion of the roll core 10, so that longitudinal stresses occurring during operation can be compensated for by non-uniform expansion of the roll core 10 and cover layer 12.
- the thermal conductivity in the radially inner region of the cover layer 12 can be increased by the embedded fillers 17, so that in particular in the region between the roller core 10 and the reference layer 12 occurring excess heat can be dissipated quickly sideways.
- FIG. 2 shows the fibers 19 arranged in the matrix material 16, which fibers are in particular formed as carbon fibers. While in the left half of FIG. 2 the fibers 19 are again distributed uniformly within the cover layer 12, in the right half separated by the dashed line 18 a distribution of the fibers 19 is shown which is similar to the distribution of the powdered particles 17 in FIG decreases radially outwards. As a result, the advantages already described with reference to FIG. 1 are achieved. Between the fibers 19, the powdery fillers 17 are indicated schematically.
- the formation of the fillers as fibers 19 has the advantage that, depending on the length of the fibers 19, the heat arising in the interior of the cover layer 12 can be rapidly dissipated without interruption by the elastic matrix material 16. In addition, a higher stiffness of the cover layer 12 can be achieved by the fibers 19.
- the fibers 19 have a diameter of less than 800 nm, in particular less than 500 nm or even less than 200 nm. This extremely thin formation of the fibers, as already described for Figure 1, an extremely smooth surface 20 of the reference layer 12 after grinding and polishing achieved. Since the fibers 19 generally extend with one of their ends towards the surface 20 of the cover layer 12 or protrude minimally out of it, as can be seen in FIG. 2 by way of example at the fibers marked 19 ', the smoothness of the surface becomes 20 determined by the diameter of the fibers 19 '. The extremely small diameter of the fibers 19 of less than 1 ⁇ m thus achieves an extremely smooth surface of the cover layer 12 after grinding and polishing, which lies in the region of the smoothness of the surface of a hard roller.
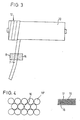
- Fig. 3 shows the production of a roll formed according to the invention by winding.
- a roll according to the invention can also be produced by other production processes, for example spraying, casting or other suitable processes.
- the individual fibers are coated with a liquid matrix material 16 so that the fibers are substantially completely embedded in the matrix material 16.
- the matrix material 16 may be a plastic, in particular a resin / hardener combination. Additional fillers, for example in the form of the powdery fillers 17, whose dimensions are consistently smaller than 1 ⁇ m, may also be provided in the matrix material 16.
- the fiber bundle 7 completely surrounded by the coating apparatus 8 with the matrix material 16 is wound on the roll core 10 abutting or overlapping, so that after a winding passage over the entire length of the roll core 10, this is completely covered with a fiber layer 7 coated with matrix material 16.
- This winding process can be repeated several times until a cover layer 12 having a sufficient thickness of 3 to 20 mm is produced. Subsequently, the cover layer 12 can be ground and polished to achieve an extremely smooth surface, whereby an extremely smooth surface of the cover layer 12 is obtained by the extremely small dimensions of the fibers or additional fillers.
- the right half of Fig. 4 shows a cross section through fibers 19 according to the invention with reduced diameter Fibers 19 are present in the cover layer according to the invention between the fibers 19 less matrix material 16 than between the fibers 19 ".
- the also extremely small powdery fillers 17 are present, which cause good heat conduction between the individual fibers. Since the thermal conductivity of the matrix material 16 is usually significantly worse than the thermal conductivity of the fiber material, the inventive reference layer 12 thus has an improved overall thermal conductivity.
Landscapes
- Rolls And Other Rotary Bodies (AREA)
- Paper (AREA)
Description
- Die vorliegende Erfindung betrifft eine Walze, insbesondere zum Glätten von Papierbahnen, gemäß dem Oberbegriff des Anspruchs 1. Weiterhin ist die Erfindung auf ein Verfahren zum Herstellen einer solchen Walze gerichtet.
- Elastische Walzen dieser Art werden beispielsweise bei der Satinage von Papierbahnen verwendet. Dabei bildet jeweils eine elastische Walze zusammen mit einer harten Walze einen Preßspalt, durch den die zu bearbeitende Papierbahn hindurchgeführt wird. Während die harte Walze eine beispielsweise aus Stahl oder Hartguß bestehende sehr glatte Oberfläche besitzt und für die Glättung der ihr zugewandten Seite der Papierbahn zuständig ist, bewirkt die auf die gegenüberliegende Seite der Papierbahn einwirkende elastische Walze eine Vergleichmäßigung und Verdichtung der Papierbahn im Preßnip. Die Größenordnung der Walzen liegt bei Längen von 3 m bis 12 m bzw. Durchmessern von 450 mm bis 1500 mm. Sie halten Linienkräften bis zu 600 N/mm und Druckspannungen bis 130 N/mm2 stand.
- Um eine Glättung auf beiden Seiten der Papierbahn zu erreichen, sind üblicherweise mehrere Walzenpaare dieser Art in einem Kalander hintereinander geschaltet, wobei jede der beiden Seiten der Papierbahn abwechselnd in aufeinanderfolgenden Spalten einmal mit der harten Metallwalze und einmal mit der elastischen Walze in Berührung kommt. Da die Oberfläche der elastischen Walze gegenüber der extrem glatten Oberfläche der harten Walze eine relativ hohe Rauheit besitzt, wird jeweils an der Seite der Papierbahn, die in dem aktuellen Glättspalt über die elastische Walze geführt wird, das zuvor erreichte Glättergebnis zumindest teilweise wieder zunichte gemacht.
- Ein weiteres Problem besteht darin, daß die erforderlichen Mehrwalzenkalander teuer sind und die Transportgeschwindigkeit der Papierbahn beim Einsatz von Mehrwalzenkalandern beschränkt ist. Dies ist insbesondere nachteilig, da die Tendenz bei der Papierherstellung dahin geht, daß die Satinage im Online-Betrieb erfolgt. Die die Papiermaschine oder Streichmaschine verlassende Papierbahn wird dabei unmittelbar durch die Papierglättvorrichtung (Kalander) geführt, wodurch an die Walzen der Glättvorrichtung insbesondere bezüglich der Temperaturbeständigkeit höhere Anforderungen als bisher gestellt werden. Durch die im Online-Betrieb erforderlichen hohen Transportgeschwindigkeiten der Papierbahn und die damit verbundenen hohen Rotationsgeschwindigkeiten der Kalanderwalzen wird deren Nipfrequenz, das ist die Frequenz, mit der der Bezug komprimiert und wieder entlastet wird, erhöht, was wiederum zu erhöhten Walzentemperaturen führt. Diese im Online-Betrieb entstehenden hohen Temperaturen führen zu Problemen, die bei bekannten elastischen Walzen bis zur Zerstörung des Kunststoffbelages führen können. Zum einen sind bei bekannten Kunststoffbelägen maximale Temperaturdifferenzen von ca. 20° C über die Breite der Walze zulässig und zum anderen besitzen die für die Beschichtung üblicherweise verwendeten Kunststoffe einen wesentlich höheren Temperatureausdehnungskoeffizienten als die üblicherweise verwendeten Stahlwalzen bzw. Hartgußwalzen, so daß durch eine Temperaturerhöhung hohe axiale Spannungen zwischen der Stahlwalze bzw. Hartgußwalze und der mit ihr verbundenen Kunststoffbeschichtung auftreten.
- Durch diese hohen Spannungen verbunden mit insbesondere punktuell auftretenden Erhitzungsstellen innerhalb der Kunststoffbeschichtung können sogenannte Hot-Spots auftreten, an denen ein Ablösen oder sogar ein Aufplatzen der Kunststoffschicht erfolgt.
- Diese Hot-Spots treten insbesondere dann auf, wenn zusätzlich zu den mechanischen Spannungen und der relativ hohen Temperatur Kristallisierungspunkte in Form von beispielsweise fehlerhaften Klebüngen, Ablagerungen oder überdurchschnittliche Einbuchtungen des elastischen Belages, beispielsweise durch Falten oder Fremdkörper in der Papierbahn, vorhanden sind. In diesen Fällen kann die Temperatur an den Kristallisierungspunkten von üblichen 80° C bis 90° C bis auf über 150° C steigen, wodurch die erwähnte Zerstörung der Kunststoffschicht erfolgt.
- Zur Steuerung der Eigenschaften der elastischen Bezugsschicht werden üblicherweise Füllstoffe, beispielsweise in Form von Fasern oder Pulver in das Matrixmaterial eingebracht. Je nach Menge und physikalischer Eigenschaft dieser Füllstoffe werden die physikalischen Eigenschaften der elastischen Bezugsschicht von den Füllstoffen dominiert bzw. beeinflußt. Beispielsweise kann die Wärmeleitfähigkeit der elastischen Bezugsschicht durch Verwendung von Füllstoffen mit einer hohen Wärmeleitfähigkeit verbessert werden.
- Die Glätte der Oberfläche der Bezugsschicht wird üblicherweise durch entsprechendes Schleifen und Polieren der Bezugsschicht erreicht. Aufgrund der Größe der üblicherweise verwendeten Füllstoffe ist jedoch nur eine begrenzte Glätte der Oberfläche der Bezugsschicht erreichbar. Beispielsweise besitzen bisher als Füllstoff verwendete Fasern typischerweise Durchmesser zwischen 8 µm bis 20 µm. Da beim Schleifen der Oberfläche diese Füllstoffe an der Oberfläche zu liegen kommen und teilweise aus dieser austreten, ist die Glätte der Oberfläche von bekannten elastischen Walzen wesentlich niedriger als die Glätte der bekannten harten Walzen.
- Aus der US-A- 4 466 164 ist eine Walze gemäß dem Oberbegriff des Anspruchs 1 bekannt. Weitere Walzen mit einer elastischen Bezugsschicht, in der Fasern und teilweise weitere Füllstoffe eingebettet sind, sind aus der EP-A-1 001 081 und der DE 198 07 712 A bekannt.
- Es ist eine Aufgabe der vorliegenden Erfindung, eine elastische Walze der eingangs genannten Art sowie ein Verfahren zum Herstellen einer solchen Walze anzugeben, mit der das Ergebnis beim Glättverfahren gegenüber herkömmlichen elastischen Walzen weiter verbessert und die Gefahr für das Auftreten von Hot-Spots verringert wird.
- Ausgehend von einer Walze der eingangs genannten Art wird diese Aufgabe erfindungsgemäß durch eine Walze mit den Merkmalen des Anspruchs 1 gelöst.
- Ein entsprechendes Verfahren ist in Anspruch 11 definiert.
- Bei einer erfindungsgemäßen Walze werden somit ausschließlich Fasern und pulverförmige Füllstoffe (beide im folgenden allgemein als Füllstoffe bezeichnet) mit Abmessungen verwendet, die um ein vielfaches kleiner sind als die Abmessungen herkömmlicher Füllstoffe. Dadurch werden mehrere Vorteile erreicht. Zum einen ist die Oberfläche der diese extrem kleinen Füllstoffe enthaltenden elastischen Bezugsschicht nach dem Abschleifen und Polieren wesentlich glatter als die Oberfläche herkömmlicher elastischer Walzen, da die aus der Oberfläche herausragenden Füllstoffabschnitte entsprechend kleine Abmessungen besitzen.
- Zum anderen ist durch die geringen Abmessungen der Füllstoffe eine wesentlich feinere Verteilung der Füllstoffe innerhalb der Bezugsschicht möglich, wodurch sowohl eine bessere Wärmeleitfähigkeit als auch eine höhere Festigkeit der Bezugsschicht erzielt wird. Die verbesserte Wärmeleitfähigkeit führt dazu, daß die im Betrieb auftretenden hohen Temperaturen, insbesondere an Fehlerstellen, sehr schnell abgeführt werden, so daß das Auftreten von Hot-Spots weitgehend verhindert wird. Auch die höhere Festigkeit, die durch die bessere Homogenität des Bezugsschichtmaterials erzielt wird, führt dabei zu einer Verringerung der Auftrittswahrscheinlichkeit von Hot-Spots.
- Die verbesserte Wärmeleitfähigkeit wird insbesondere dadurch erreicht, daß durch die verringerten Abmessungen der Füllstoffe eine höhere Pakkungsdichte der Füllstoffe erreicht werden kann. Bei dieser erhöhten Pakkungsdichte wird die Menge des zwischen den Füllstoffen vorhandenen, üblicherweise eine geringe Wärmeleitfähigkeit besitzenden Matrixmaterials verringert, so daß die Gesamtwärmeleitfähigkeit der elastischen Bezugsschicht verbessert wird. Die in diesen zwischen den Fasern ausgebildeten, freien Matrixbereichen angeordneten pulverförmigen Füllstoffe bewirken darüber hinaus, daß auch diese Bereiche eine erhöhte Wärmeleitfähigkeit besitzen, wobei durch die gewählten Abmessungen der pulverförmigen Füllstoffe die extrem hohe Glätte der Bezugsschicht gewahrt bleibt.
- Weiterhin kann durch die verbesserte Oberflächenglätte die Anzahl der erforderlichen Glättspalte verringert werden, da auch auf der der elastischen Walze zugeordneten Seite der Papierbahn eine hohe Glätte der Papierbahn erzielt werden kann und nicht, wie bei den bekannten Walzen, durch die elastische Walze das zuvor durch die harte Walze erzielte Glättergebnis wieder verschlechtert wird.
- Nach einer weiteren vorteilhaften Ausführungsform der Erfindung ist der Durchmesser der Fasern kleiner als ca. 500 nm, insbesondere kleiner als ca. 200 nm. Je kleiner die Durchmesser der Fasern gewählt sind, desto glatter ist die Oberfläche der Bezugsschicht und damit verbunden desto besser ist das Glättergebnis. Dies gilt auch in Bezug auf die pulverförmigen Füllstoffe, so daß bevorzugt die äußeren Abmessungen der pulverförmigen Füllstoffe zumindest in einer Richtung kleiner als 800 nm, insbesondere kleiner als ca. 500 nm, bevorzugt kleiner als ca. 200 nm sind.
- Bevorzugt sind die Fasern als Kohle-, Aramid- oder Glasfasern ausgebildet. Auch eine Mischung dieser Fasern ist möglich. Die pulverförmigen Füllstoffe sind bevorzugt aus dem gleichen Material wie die Fasern hergestellt, können prinzipiell aber auch aus anderen Materialien mit hoher Wärmeleitfähigkeit bestehen. Die Fasern können vorteilhaft miteinander verbunden, beispielsweise verdrillt oder verstrickt sein, und vorteilhaft in Form von Faserrovings oder eines Faservlieses vorliegen. Durch die Verbindung der z.B. ca. 10 mm oder auch weniger langen Fasern wird in Verbindung mit der erhöhten Packungsdichte eine verbesserte Wärmeleitfähigkeit gegenüber herkömmlichen Bezugsschichten erreicht.
- Für die gewünschte Oberflächenglätte ist überwiegend der Durchmesser der Faser ausschlaggebend, wenn der größte Anteil der Fasern beim Abschleifen mit einem ihrer Enden aus der Oberfläche der Bezugsschicht heraussteht. Je kleiner der Durchmesser der Fasern ist, desto höher ist somit die Oberflächenglätte der Bezugsschicht nach dem Schleifen und Polieren. Liegen die Fasern überwiegend mit ihren Längsseiten an der Oberfläche der Bezugsschicht, so wird aufgrund der verringerten Dicke die Oberflächenglätte gegenüber herkömmlichen Bezugsschichten ebenfalls verbessert, selbst wenn die Länge der Fasern wie üblich gewählt wird. Die Verwendung von Kohlefasern ist insofern vorteilhaft, da diese eine gute Wärmeleitfähigkeit besitzen. Auf diese Weise ist eine schnelle Hitzeableitung über die Kohlefasern beim Erhitzen der Walze im Betrieb gewährleistet.
- Gleiches gilt in entsprechender Weise für die pulverförmigen Füllstoffe. Insbesondere bei einer Ausbildung als im wesentlichen runde oder kugelförmige Partikel ist deren Durchmesser kleiner als 1 µm.
- Die Füllstoffe können bevorzugt gleichmäßig in dem Matrixmaterial verteilt sein, wobei durch die geringe Größe der Füllstoffe ein sehr homogenes Gemisch und damit verbunden eine sehr hohe Festigkeit der Bezugsschicht bei einer gleichzeitig sehr guten Wärmeleitfähigkeit erreicht wird. Die verbesserte Wärmeleitfähigkeit wird insbesondere dadurch erzielt, daß das Material der Füllstoffe so gewählt wird, daß es eine höhere Wärmeleitfähigkeit als das Matrixmaterial besitzt.
- Nach einer weiteren vorteilhaften Ausführungsform der Erfindung besitzt die Oberfläche der elastischen Bezugsschicht einen Ra-Wert von unter ca. 0,5 µm, insbesondere von unter ca. 0,2 µm, bevorzugt von unter ca. 0,1 µm. Damit besitzt die elastische Walze eine Oberflächenglätte, die in der Größenordnung der Oberflächenglätte der harten Walze liegt, so daß beim Durchlaufen eines Glättspalts beide Seiten der Papierbahn im wesentlichen mit der gleichen Güte geglättet werden. Je nach gewünschtem Ergebnis kann somit auf einige oder fast alle der Glättspalte eines Mehrwalzenkalanders verzichtet werden, so daß im optimalen Fall mit einem einzigen Glättspalt ein ausreichendes Glättergebnis erzielt wird.
- Die Herstellung der elastischen Walze kann in bekannter Weise beispielsweise durch Spritz-, Gieß- oder Wickelverfahren auf den Walzenkern erfolgen, wobei erfindungsgemäß extrem kleine pulverförmige Füllstoffe und extrem dünne Fasern in das elastische Matrixmaterial eingebracht bzw. bei einem Wickelverfahren mit diesem beschichtet werden. Die Fasern können bevorzugt in der Form von Faserrovings vorliegen, so daß entsprechend dem extrem dünnen Durchmesser der Fasern extrem dünne Schichten von Faserrovings auf den Walzenkern gewickelt werden können. Diese werden bevorzugt vor bzw. während des Wickelns mit dem Matrixmaterial imprägniert oder nach dem Aufwickeln auf den Walzenkern mit dem Matrixmaterial beaufschlagt. Vorteilhaft ist auch die Verwendung eines Faservlieses, das eine gute Wärmeleitfähigkeit gewährleistet und in gleicher Weise mit dem Matrixmaterial imprägniert werden kann.
- Weitere vorteilhafte Ausführungsformen der Erfindung sind in den Unteransprüchen angegeben.
- Die Erfindung wird nachfolgend anhand eines Ausführungsbeispiels unter Bezugnahme auf die Zeichnung näher beschrieben; in dieser zeigen:
- Fig. 1
- einen Teillängsschnitt durch eine erfindungsgemäßausgebildete Walze mit elastischer Bezugsschicht,
- Fig. 2
- eine weitere Ausführungsform einer erfindungsgemäßen Walze mit elastischer Bezugsschicht,
- Fig. 3
- eine schematische Darstellung einer erfindungsgemäßen Walze während ihrer Herstellung und
- Fig. 4
- einen schematischen Querschnitt durch Fasern gemäß dem Stand der Technik und durch erfindungsgemäß ausgebildete Fasern eingebettet in eine elastische Bezugsschicht.
- Fig. 1 zeigt einen Teil eines in Längsrichtung geschnittenen, beispielsweise aus Stahl oder Hartguß bestehenden Walzenkerns 10, der an seiner Außenseite mit einer ebenfalls geschnitten dargestellten elastischen Bezugsschicht 12 versehen ist.
- Die Bezugsschicht 12 besteht aus einem elastischen Matrixmaterial 16, in das partikelförmige Füllstoffe 17, beispielsweise in Pulverform, eingebracht sind. Die partikelförmigen Füllstoffe 17 besitzen dabei Durchmesser von unter 1 µm, wobei der Durchmesser bevorzugt kleiner als 800 nm, insbesondere kleiner als 500 nm und vorteilhaft sogar kleiner als 200 nm ist. Zusätzlich zu den pulverförmigen Füllstoffen 17 sind in entsprechender Weise extrem dünne Fasern 19 in dem Matrixmaterial eingebettet, wie sie in Fig. 2 dargestellt sind. Aus Gründen der Übersichtlichkeit sind die Fasern 19 in Fig. 1 nicht dargestellt.
- Die Füllstoffe 17 können, wie in der linken Hälfte der Figur 1 schematisch dargestellt, im wesentlich gleichmäßig über die Bezugsschicht 12 verteilt sein oder, wie in der rechten, durch eine gestrichelte Linie 18 abgetrennten Hälfte der Figur 1 dargestellt, so innerhalb der Bezugsschicht 12 verteilt sein, daß die Konzentration der Füllstoffe 17 radial nach außen abnimmt.
- Durch eine solche Verteilung der Füllstoffe werden die physikalischen Eigenschaften, beispielsweise Temperaturausdehnungskoeffizient, Wärmeleitfähigkeit, Elastizität usw., der Bezugsschicht 12 im radial innengelegenen Bereich von den Füllstoffen mehr dominiert als im radial außengelegenen Bereich. Bei entsprechender Wahl der Füllstoffmaterialen kann somit der Wärmeausdehnungskoeffizient im radial innenliegenden Bereich der Bezugsschicht 12 an den Wärmeausdehnungskoeffizienten des Walzenkerns 10 angepaßt werden, so daß im Betrieb auftretende Längsspannungen durch ungleichmäßige Ausdehnung von Walzenkern 10 und Bezugsschicht 12 kompensiert werden können.
- Ebenso kann die Wärmeleitfähigkeit im radial innengelegenen Bereich der Bezugsschicht 12 durch die eingebetteten Füllstoffe 17 erhöht werden, so daß insbesondere im Bereich zwischen dem Walzenkern 10 und der Bezugsschicht 12 auftretende überschüssige Hitze schnell seitlich abgeführt werden kann.
- Durch die extrem geringen Abmessungen der Füllstoffe 17 ist eine extrem glatte Oberfläche 20 der Bezugsschicht 12 gewährleistet. Diese glatte Oberfläche 20 wird dadurch erreicht, daß nach Bilden der Bezugsschicht 12 diese zunächst abgeschliffen und anschließend poliert wird. Aufgrund der extrem kleinen Abmessungen der Füllstoffe 17 beeinträchtigen auch die beim Schleifen und Polieren an der Oberfläche 20 liegenden und damit zusammen mit Matrixmaterial 16 die Oberfläche 20 bildenden Füllstoffe 17 die Glätte der Oberfläche 20 nicht. Es können somit Oberflächen mit Ra-Werten von unter 0,5 µm oder sogar unter 0,2 µm, in extremen Fällen sogar von unter 0,1 µm erzeugt werden.
- In Figur 2 sind die in dem Matrixmaterial 16 angeordneten Fasern 19 dargestellt, die insbesondere als Kohlefasern ausgebildet sind. Während in der linken Hälfte der Figur 2 die Fasern 19 wiederum gleichmäßig innerhalb der Bezugsschicht 12 verteilt angeordnet sind, ist in der durch die gestrichelte Linie 18 getrennte rechte Hälfte eine Verteilung der Fasern 19 dargestellt, die ähnlich der Verteilung der pulverförmigen Teilchen 17 in Figur 1 radial nach außen abnimmt. Dadurch werden die bereits zu der Figur 1 beschriebenen Vorteile erzielt. Zwischen den Fasern 19 sind die pulverförmigen Füllstoffe 17 schematisch angedeutet.
- Die Ausbildung der Füllstoffe als Fasern 19 hat den Vorteil, daß je nach Länge der Fasern 19 jeweils die im Inneren der Bezugsschicht 12 entstehende Hitze ohne Unterbrechung durch das elastische Matrixmaterial 16 schnell abgeführt werden kann. Zusätzlich kann durch die Fasern 19 eine höhere Steifigkeit der Bezugsschicht 12 erzielt werden.
- Die Fasern 19 besitzen einen Durchmesser von unter 800 nm, insbesondere von unter 500 nm oder sogar von unter 200 nm. Durch diese extrem dünne Ausbildung der Fasern wird, wie bereits zu Figur 1 beschrieben, eine extrem glatte Oberfläche 20 der Bezugsschicht 12 nach dem Schleifen und Polieren erzielt. Da die Fasern 19 in der Regel mit einem ihrer Enden sich zur Oberfläche 20 der Bezugsschicht 12 hin erstrecken bzw. minimal aus dieser herausragen, wie es in Fig. 2 beispielhaft an den mit 19' gekennzeichnenden Fasern zu erkennen ist, wird die Glätte der Oberfläche 20 durch den Durchmesser der Fasern 19' bestimmt. Durch den extrem kleinen Durchmesser der Fasern 19 von weniger als 1 µm wird somit eine extrem glatte Oberfläche der Bezugsschicht 12 nach dem Schleifen und Polieren erreicht, der im Bereich der Glätte der Oberfläche einer harten Walzen liegt.
- Fig. 3 zeigt die Herstellung einer erfindungsgemäß ausgebildeten Walze durch Wickeln. Grundsätzlich kann eine erfindungsgemäße Walze auch durch andere Herstellungsverfahren, beispielsweise Spritzen, Gießen oder sonstige geeignete Verfahren hergestellt werden.
- Gemäß Fig. 3 werden eine Vielzahl von zu einem Faserbündel 7 zusammengefaßte Fasern, insbesondere in Form eines Faserrovings durch eine schematisch dargestellte Beschichtungsvorrichtung 8 geführt. In der Beschichtungsvorrichtung 8 werden die einzelnen Fasern mit einem flüssigen Matrixmaterial 16 beschichtet, so daß die Fasern im wesentlichen vollständig in dem Matrixmaterial 16 eingebettet sind. Bei dem Matrixmaterial 16 kann es sich dabei um einen Kunststoff, insbesondere um eine Harz/Härter-Kombination handeln. In dem Matrixmaterial 16 können noch zusätzliche Füllstoffe, beispielsweise in Form der pulverförmigen Füllstoffe 17 vorgesehen sein, deren Abmessungen durchwegs kleiner als 1 µm sind.
- Das durch die Beschichtungsvorrichtung 8 vollständig mit dem Matrixmaterial 16 umgebene Faserbündel 7 wird auf dem Walzenkern 10 Stoß an Stoß oder überlappend aufgewickelt, so daß nach einem Wickeldurchgang über die gesamte Länge des Walzenkerns 10 dieser vollständig mit einer mit Matrixmaterial 16 beschichteten Faserlage 7 bedeckt ist.
- Dieser Wickelvorgang kann mehrere Male wiederholt werden, bis eine Bezugsschicht 12 mit ausreichender Dicke von 3 bis 20 mm erzeugt ist. Anschließend kann die Bezugsschicht 12 zum Erzielen einer extrem glatten Oberfläche geschliffen und poliert werden, wobei durch die extrem kleinen Abmessungen der Fasern bzw. der zusätzlichen Füllstoffe eine extrem glatte Oberfläche der Bezugsschicht 12 erhalten wird.
- In der in Fig. 4 gezeigte Schnittdarstellung ist die erhöhte Packungsdichte einer erfindungsgemäßen Bezugsschicht gegenüber einer herkömmlichen Bezugsschicht erkennbar. Dabei sind nur die in das Matrixmaterial eingebetteten Fasern dargestellt, die beispielsweise bei Verwendung eines Faservlieses im wesentlichen in Umfangsrichtung der Walze ausgerichtet sind.
- Während in der linken Hälfte der Fig. 4 schematisch der Querschnitt durch Fasern 19" üblicher Dicke dargestellt ist, zeigt die rechte Hälfte der Fig. 4 einen Querschnitt durch Fasern 19 mit erfindungsgemäß verringertem Durchmesser. Durch den verringerten Durchmesser und die damit verbundene erhöhte Packungsdichte der Fasern 19 ist bei der erfindungsgemäßen Bezugsschicht zwischen den Fasern 19 weniger Matrixmaterial 16 vorhanden als zwischen den Fasern 19". Zusätzlich sind in diesem Matrixmaterial 16 die ebenfalls extrem kleinen pulverförmigen Füllstoffe 17 vorhanden, die eine gute Wärmeleitung zwischen den einzelnen Fasern bewirken. Da die Wärmeleitfähigkeit des Matrixmaterials 16 üblicherweise deutlich schlechter ist als die Wärmeleitfähigkeit des Fasermaterials, besitzt somit die erfindungsgemäße Bezugsschicht 12 eine verbesserte Gesamtwärmeleitfähigkeit.
-
- 7
- Faserbündel
- 8
- Beschichtungsvorrichtung
- 10
- Walzenkern
- 12
- Bezugsschicht
- 16
- elastisches Matrixmaterial
- 17
- pulverförmige Füllstoffe
- 18
- gestrichelte Linie
- 19, 19',19"
- Fasern
- 20
- Oberfläche der Bezugsschicht
Claims (13)
- Glättwalze, insbesondere zum Glätten von Papierbahnen, mit einem insbesondere aus Metall bestehenden harten Walzenkern (10), der an seiner Außenseite mit einer elastischen Bezugsschicht (12) versehen ist, die aus einem elastischen Matrixmaterial (16) und in das Matrixmaterial eingebetteten Fasern (19) besteht, wobei die Dicke der elastischen Bezugsschicht (12) zwischen 3 und 20 mm beträgt und in dem Matrixmaterial (16) zusätzlich zu den Fasern (19) pulverförmige Füllstoffe (17) eingebettet sind, deren äußere Abmessungen zumindest in einer Richtung jeweils kleiner als 1 µm sind
dadurch gekennzeichnet,
daß der Durchmesser der Fasern (19) kleiner als 800 nm ist, so daß die Oberfläche (20) der elastischen Bezugsschicht (12) eine extrem hohe Glätte, d.h. einen Ra-Wert von unter ca. 0,6 µm besitzt. - Walze nach Anspruch 1,
dadurch gekennzeichnet,
daß der Durchmesser der Fasern (19) kleiner als ca. 500 nm, insbesondere kleiner als ca. 200 nm ist. - Walze nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
daß die äußeren Abmessungen der pulverförmigen Füllstoffe (17) zumindest in einer Richtung kleiner als ca. 800 nm, insbesondere kleiner als ca. 500 nm, bevorzugt kleiner als ca. 200 nm sind. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die äußeren Abmessungen der pulverförmigen Füllstoffe (17) in allen Richtungen kleiner als 1µm, bevorzugt kleiner als ca. 800 nm, insbesondere kleiner als ca. 500 nm, vorzugsweise kleiner als ca. 200 nm sind. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die pulverförmigen Füllstoffe (17) als im wesentlichen runde oder kugelförmige Partikel ausgebildet sind. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die Fasern (19) als Kohlefasern ausgebildet sind. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß zumindest ein Teil der pulverförmigen Füllstoffe (17) aus Kohlenstoff besteht. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die Fasern (19) und/oder die pulverförmigen Füllstoffe (17) aus einem Material bestehen, das eine höhere Wärmeleitfähigkeit besitzt als das Matrixmaterial. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die Fasern (19) und/oder die pulverförmigen Füllstoffe (17) gleichmäßig in dem Matrixmaterial (16) verteilt sind. - Walze nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
daß die Oberfläche (20) der elastischen Bezugsschicht (12) einen Ra-Wert von unter ca. 0,5 µm, insbesondere von unter ca. 0,2 µm, bevorzugt von unter ca. 0,1 µm besitzt. - Verfahren zum Herstellen einer elastischen Walze mit einem insbesondere aus Metall bestehenden harten Walzenkern (10) und einer aus einem elastischen Matrixmaterial (16) bestehenden elastischen Bezugsschicht (12), insbesondere zum Herstellen einer Walze nach einem der vorherigen Ansprüche, wobei
zur Erzeugung einer extrem hohen Glätte der elastischen Bezugsschicht, d.h. eines Ra-Werts von unter ca. 0,6 µm, in das elastische Matrixmaterial (16) im wesentlichen ausschließlich Fasern (19) eingebracht werden, deren Durchmesser kleiner als 800 nm sind, wobei zusätzlich zu den Fasern (19) pulverförmige Füllstoffe (17) in das Matrixmaterial (16) eingebracht werden, deren äußere Abmessungen zumindest in einer Richtung jeweils kleiner als 1 µm sind, und wobei elastische Bezugsschicht (12) mit einer Dicke von zwischen 3 und 20 mm gebildet wird. - Verfahren nach Anspruch 11,
dadurch gekennzeichnet,
daß die Fasern (19) und/oder die pulverförmigen Füllstoffe (17) insbesondere zusammen mit dem Matrixmaterial (16) durch ein Spritz-, Gieß- oder Wickelverfahren auf den Walzenkern (10) aufgebracht werden. - Verfahren nach Anspruch 11 oder 12,
dadurch gekennzeihnet,
daß die Fasern (19) und/oder die pulverförmigen Füllstoffe (17) zusammen mit dem Matrixmaterial (16) auf den Walzenkern (10) aufgebracht werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10046055A DE10046055A1 (de) | 2000-09-18 | 2000-09-18 | Elastische Walze |
| DE10046055 | 2000-09-18 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1188859A2 EP1188859A2 (de) | 2002-03-20 |
| EP1188859A3 EP1188859A3 (de) | 2003-06-04 |
| EP1188859B1 true EP1188859B1 (de) | 2006-07-05 |
Family
ID=7656589
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01121948A Expired - Lifetime EP1188859B1 (de) | 2000-09-18 | 2001-09-12 | Elastische Walze |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6682467B2 (de) |
| EP (1) | EP1188859B1 (de) |
| AT (1) | ATE332410T1 (de) |
| DE (2) | DE10046055A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FI116082B (fi) * | 2001-02-27 | 2005-09-15 | Metso Paper Inc | Menetelmä telan tai hihnan polymeeripinnoitteen ominaisuuksien säätämiseksi |
| DE102004025116A1 (de) | 2004-05-21 | 2005-12-08 | Voith Paper Patent Gmbh | Faserverbund Walzenbezug |
| DE102004044389A1 (de) * | 2004-09-14 | 2006-03-30 | Voith Paper Patent Gmbh | Kalanderanordnung |
| DE102009018038B4 (de) | 2009-04-18 | 2011-04-14 | Groß, Heinz, Dr.-Ing. | Metallische Walze mit elastischer Oberfläche |
| DE102009028210A1 (de) * | 2009-08-04 | 2011-02-17 | Voith Patent Gmbh | Selbstkonditionierende Walzenbeschabung |
| DE102009029695A1 (de) * | 2009-09-23 | 2011-03-31 | Voith Patent Gmbh | Walzenbezug |
| DE102012205221A1 (de) * | 2012-03-30 | 2013-10-02 | Voith Patent Gmbh | Walzenbezug |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5724216A (en) * | 1980-07-21 | 1982-02-08 | Fuji Photo Film Co Ltd | Supercalender |
| US4321033A (en) * | 1980-10-29 | 1982-03-23 | Xerox Corporation | Thermally conductive fusing device |
| FI72765C (fi) * | 1986-02-13 | 1987-07-10 | Valmet Oy | Utbredningsvals eller motsvarande foer vaevnaden i en pappersmaskin samt foerfarande foer framstaellning av denna. |
| EP0534437B1 (de) * | 1991-09-27 | 1997-06-11 | Bridgestone Corporation | Kontaktaufladegerät und Verfahren |
| DE4226789A1 (de) * | 1992-08-13 | 1994-02-17 | Sigri Great Lakes Carbon Gmbh | Faserverstärkte Kunststoffwalze mit äußerer, verschleißfester, füllerhaltiger Kunststoffschicht |
| US5740008A (en) * | 1995-04-18 | 1998-04-14 | Bridgestone Corporation | Charging member and device |
| US5810705A (en) * | 1996-08-28 | 1998-09-22 | Kanegafuchi Kagaku Kogyo Kabushiki Kaisha | Developing roller |
| JP3216799B2 (ja) * | 1996-11-13 | 2001-10-09 | 松下電工株式会社 | 加熱定着ロール |
| DE19758443A1 (de) * | 1997-03-14 | 1998-09-24 | Voith Sulzer Finishing Gmbh | Glättwerk |
| DE19710573C2 (de) * | 1997-03-14 | 1999-01-21 | Voith Sulzer Finishing Gmbh | Kalander, insbesondere für Papierbahnen |
| US6013201A (en) * | 1997-05-23 | 2000-01-11 | Shin-Estu Chemical Co., Ltd. | Semiconductive silicone rubber compositions and semiconductive silicone rubber rolls |
| FI111025B (fi) * | 1997-05-30 | 2003-05-15 | Metso Paper Inc | Kestomuovipinnoitteinen tela, menetelmä telan valmistamiseksi, kestomuovipinnoitekoostumus, kalanterointimenetelmä keksinnön mukaisia kestomuovipinnotteisia teloja käyttäen sekä telojen avulla valmistettu paperi/kartonki |
| DE29722778U1 (de) * | 1997-12-23 | 1998-04-09 | Funck, Ralph, Dr.-Ing., 63150 Heusenstamm | Funktionsschicht für Walzen |
| DE19807712C2 (de) * | 1998-02-24 | 2002-04-18 | Freudenberg Carl Kg | Verfahren zur Herstellung einer Oberflächenpanzerung auf einer Walze und Vorrichtung hierfür |
| DE19851936B4 (de) * | 1998-11-11 | 2005-05-12 | Voith Sulzer Papiertechnik Patent Gmbh | Verfahren zum Satinieren einer Papier- oder ähnlichen Materialbahn und Walze für einen Satinierkalander |
| DE19919569B4 (de) * | 1999-04-29 | 2011-07-07 | Voith Patent GmbH, 89522 | Elastische Walze und Verfahren zum Herstellen einer solchen |
| US6459878B1 (en) * | 1999-09-30 | 2002-10-01 | Canon Kabushiki Kaisha | Heating assembly, image-forming apparatus, and process for producing silicone rubber sponge and roller |
| US6340528B1 (en) * | 2000-01-19 | 2002-01-22 | Xerox Corporation | Crosslinkable polymer compositions for donor roll coatings |
| US6419615B1 (en) * | 2000-06-30 | 2002-07-16 | Nex Press Solutionsllc | Electrostatic charge-suppressing fluoroplastic fuser roller |
-
2000
- 2000-09-18 DE DE10046055A patent/DE10046055A1/de not_active Ceased
-
2001
- 2001-09-12 EP EP01121948A patent/EP1188859B1/de not_active Expired - Lifetime
- 2001-09-12 AT AT01121948T patent/ATE332410T1/de active
- 2001-09-12 DE DE50110388T patent/DE50110388D1/de not_active Expired - Lifetime
- 2001-09-17 US US09/953,199 patent/US6682467B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE50110388D1 (de) | 2006-08-17 |
| ATE332410T1 (de) | 2006-07-15 |
| DE10046055A1 (de) | 2002-03-28 |
| EP1188859A3 (de) | 2003-06-04 |
| US20020045523A1 (en) | 2002-04-18 |
| EP1188859A2 (de) | 2002-03-20 |
| US6682467B2 (en) | 2004-01-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1057930B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1057931B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1041197B1 (de) | Walze, insbesondere zum Glätten von Papierbahnen, sowie Verfahren zur Herstellung einer solchen Walze | |
| EP1048782B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1094154B1 (de) | Elastische Walze | |
| EP1063351B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1188859A2 (de) | Elastische Walze | |
| EP1041198B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1041196B1 (de) | Walze, insbesondere zum Glätten von Papierbahnen, sowie Verfahren zur Herstellung einer solchen Walze | |
| EP1057928B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1116892B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1363034B1 (de) | Elastische Glättwalze und Verfahren zur Herstellung einer solchen | |
| EP1057929B1 (de) | Elastische Walze und Verfahren zum Herstellen einer solchen | |
| EP1096068B1 (de) | Elastische Walze sowie Verfahren zur Herstellung einer solchen Walze | |
| DE29924899U1 (de) | Elastische Walze | |
| EP1063435A1 (de) | Elastische Walze | |
| DE102025109108A1 (de) | Wälzlagerkäfig aus Verbundwerkstoff mit verbessertem Verhalten und zugehörige Wälzlagereinheit | |
| DE102021124356A1 (de) | Pressmantel mit als Zwirnen ausgebildeten Verstärkungsfäden | |
| EP2858800A1 (de) | Einzugswalze für stranggranulatoren sowie verfahren zur herstellung einer solchen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| AKX | Designation fees paid | ||
| 17P | Request for examination filed |
Effective date: 20030626 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT DE FI SE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE FI SE |
|
| REF | Corresponds to: |
Ref document number: 50110388 Country of ref document: DE Date of ref document: 20060817 Kind code of ref document: P |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: VOITH PATENT GMBH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061005 |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| 26 | Opposition filed |
Opponent name: METSO PAPER, INC. Effective date: 20070404 |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PLCK | Communication despatched that opposition was rejected |
Free format text: ORIGINAL CODE: EPIDOSNREJ1 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| 27O | Opposition rejected |
Effective date: 20090312 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20110914 Year of fee payment: 11 Ref country code: DE Payment date: 20110923 Year of fee payment: 11 Ref country code: FI Payment date: 20110914 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120912 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 332410 Country of ref document: AT Kind code of ref document: T Effective date: 20120912 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120912 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130403 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50110388 Country of ref document: DE Effective date: 20130403 |