EP0630986A1 - Plaque ou tole en alliage d'A1 à durcissement structural presentant une variation continue des propriétés d'emploi suivant une direction donnée et un procédé et dispositif d'obtention de celle-ci - Google Patents
Plaque ou tole en alliage d'A1 à durcissement structural presentant une variation continue des propriétés d'emploi suivant une direction donnée et un procédé et dispositif d'obtention de celle-ci Download PDFInfo
- Publication number
- EP0630986A1 EP0630986A1 EP94420179A EP94420179A EP0630986A1 EP 0630986 A1 EP0630986 A1 EP 0630986A1 EP 94420179 A EP94420179 A EP 94420179A EP 94420179 A EP94420179 A EP 94420179A EP 0630986 A1 EP0630986 A1 EP 0630986A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plate
- temperature
- sheet
- product
- properties
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 6
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 5
- 229910000838 Al alloy Inorganic materials 0.000 title claims description 4
- 238000010438 heat treatment Methods 0.000 claims abstract description 5
- 229910045601 alloy Inorganic materials 0.000 claims description 6
- 239000000956 alloy Substances 0.000 claims description 6
- 238000005496 tempering Methods 0.000 claims description 5
- 238000010791 quenching Methods 0.000 claims description 3
- 230000000171 quenching effect Effects 0.000 claims description 3
- 238000011282 treatment Methods 0.000 abstract description 5
- 238000000137 annealing Methods 0.000 abstract 1
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 229910018569 Al—Zn—Mg—Cu Inorganic materials 0.000 description 1
- 239000006096 absorbing agent Substances 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000005272 metallurgy Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D19/00—Arrangements of controlling devices
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F1/00—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working
- C22F1/04—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon
- C22F1/053—Changing the physical structure of non-ferrous metals or alloys by heat treatment or by hot or cold working of aluminium or alloys based thereon of alloys with zinc as the next major constituent
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B17/00—Furnaces of a kind not covered by any of groups F27B1/00 - F27B15/00
- F27B17/0016—Chamber type furnaces
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S148/00—Metal treatment
- Y10S148/902—Metal treatment having portions of differing metallurgical properties or characteristics
Definitions
- the invention relates to plates or sheets of Al alloys with structural hardening having a continuous variation of the properties of use in at least one given direction (D) and a method and a device for obtaining these.
- the part in compression has a high mechanical resistance to compression, while the part in extension must be resistant to damage, in particular of hardness lower.
- the impact zone is resilient and ductile, while the opposite part must resist the force applied.
- the invention therefore relates to plates or sheets of Al alloy with structural hardening, in particular the high resistance alloys of the 2000 (Al-Cu) and 7000 (Al-Zn-Mg-Cu) series, the properties of which after quenching and income vary continuously in at least one direction (D) parallel to one of the main dimensions (length, width, height).
- the properties of use can be the mechanical characteristics (resistance to rupture, elastic limit, hardness, resistance to fatigue, toughness, tolerance to damage, etc.) but also, for example, resistance to corrosion.
- mechanical characteristics resistance to rupture, elastic limit, hardness, resistance to fatigue, toughness, tolerance to damage, etc.
- resistance to corrosion in the case of mechanical characteristics, an interesting case is that of characteristics in the transverse, long or short direction.
- the process for obtaining these products consists in practicing, after quenching and possibly controlled plastic deformation, tempering in a thermal gradient of direction (D) so as to obtain the desired characteristics of each of the sides of the product in this direction (D) , one side being brought to a temperature T and the other side being brought to a temperature t ⁇ T, for the same duration (d).
- D thermal gradient of direction
- the assembly is then heated to a heating rate determined so as to reach the temperature T in the hot chamber and the temperature t in the cold chamber, and once the steady state is substantially established, to maintain the assembly for the duration d , and finally to take out the product which naturally cools to room temperature.
- the cold room is connected to the hot room via a heat pump.
- Modulated heating can also be achieved by linear heating means (gas burner manifolds or hot fluid jets distributors, electrical resistances, etc.) individually regulated at a certain temperature or power, located near the surface product and direction perpendicular to direction (D).
- linear heating means gas burner manifolds or hot fluid jets distributors, electrical resistances, etc. individually regulated at a certain temperature or power, located near the surface product and direction perpendicular to direction (D).
- Each hot or cold room can be subdivided into compartments of different temperatures, the temperature profile being adapted to the profile of the sheet, the edges of which are not necessarily parallel.
- the air oven used consists of 2 adjoining chambers, one hot 1, the other cold 2, separated by an insulating and removable wall 3, between which the product to be treated is placed symmetrically.
- This product consists of a plate element with dimensions 1000x400x100 mm3 corresponding respectively to the dimensions Long Travers (TL), Long (L) and Short Travers (TC).
- This product rests on a roller floor 5.
- the oven is closed by two doors 6 and is provided with air circulation turbines 7 and temperature control systems (not shown).
- the set temperature of chamber 1 was set at 183 ° C and that of chamber 2 at 141 ° C and it was estimated that the regime stationary was established when the product temperature in chamber 2 reached 148 ° C.
- the product according to the invention can be used for the manufacture of internal spars of aircraft wings, in particular in the form of thick sheets of alloys of the 2000 series and of the 7000 series.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Articles (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
L'invention concerne des plaques ou tôles en alliages d'Al à durcissement structural présentant une variation continue des propriétés d'emploi selon une direction (D) et un procédé et un dispositif d'obtention de celles-ci.
Le procédé est caractérisé en ce que le revenu final est effectué en portant un des côtés du produit selon la direction (D) à une température T et l'autre côté à une température t < T pendant une durée (d).
Ce traitement peut être effectué dans un four à double chambre.
Cette invention trouve notamment son application dans la fabrication des longerons pour voilures d'avions.
Description
- L'invention concerne des plaques ou tôles en alliages d'Al à durcissement structural présentant une variation continue des propriétés d'emploi selon au moins une direction donnée (D) quelconque et un procédé et un dispositif d'obtention de celles-ci.
- De manière générale on recherche en métallurgie à obtenir des produits dont les propriétés sont aussi homogènes que possible dans tout le volume de ceux-ci.
- Cependant, pour certaines applications, il est souhaitable d'obtenir des produits dont les propriétés, à composition chimique donnée, varient de façon continue suivant au moins une direction déterminée (D).
- Par exemple, dans une poutre soumise à des efforts de flexion et à la fatigue, il est souhaitable que la partie en compression présente une résistance mécanique à la compression élevée, tandis que la partie en extension doit être résistante aux dommages, en particulier de dureté moins élevée.
- De même, dans un absorbeur de choc, il est souhaitable que la zone d'impact soit résiliente et ductile, alors que la partie opposée doit résister à l'effort appliqué.
- De manière plus générale, ce problème se pose dans tous les cas où le produit est soumis en service soit à un fort gradient de contraintes mécaniques, soit à des conditions d'emploi hétérogènes (résistance à la corrosion par exemple).
- L'invention concerne donc des plaques ou tôles en alliage d'Al à durcissement structural, en particulier les alliages à haute résistance des séries 2000 (Al-Cu) et 7000 (Al-Zn-Mg-Cu) dont les propriétés après trempe et revenu varient de façon continue suivant au moins une direction (D) parallèle à l'une des dimensions principales (longueur, largeur, hauteur).
- Les propriétés d'emploi peuvent être les caractéristiques mécaniques (résistance à la rupture, limite élastique, dureté, résistance à la fatigue, ténacité, tolérance aux dommages etc...) mais aussi par exemple la résistance à la corrosion.
Dans le cas des caractéristiques mécaniques, un cas intéressant est celui des caractéristiques dans le sens travers, long ou court. - Le procédé d'obtention de ces produits consiste à pratiquer, après trempe et déformation plastique contrôlée éventuelle, un revenu dans un gradient thermique de direction (D) de manière à obtenir les caractéristiques désirées de chacun des côtés du produit dans cette direction (D), un des côtés étant porté à une température T et l'autre côté étant porté à une température t < T, pendant la même durée (d). On cherchera, par exemple, à avoir un côté correspondant à l'état T6(51) et l'autre côté correspondant à l'état T74(51).
- La détermination des températures (T, t) et de la durée (d) du traitement sont aisément déterminables par l'homme de métier, soit expérimentalement, soit par application des lois d'équivalence température/temps bien connues dans le domaine du revenu des alliages d'Al : par exemple on peut choisir la relation R0,2 = f (aT + b.log d), T étant la température en Kelvin et d le temps, les constantes a et b étant déterminables par des essais préliminaires de réponse au revenu de l'alliage considéré.
La réalisation de ce traitement de revenu exige un four de structure spécifique comprenant une chambre chaude et une chambre froide, chacune d'elle étant régulée indépendamment de l'autre, entre lesquelles on place le produit à traiter. - L'ensemble est ensuite chauffé à une vitesse de chauffage déterminée de manière à atteindre la température T dans la chambre chaude et la température t dans la chambre froide, et une fois le régime stationnaire sensiblement établi, à maintenir l'ensemble pendant la durée d, et enfin à sortir le produit qui refroidit naturellement à la température ambiante.
- Dans une version préférée, la chambre froide est reliée à la chambre chaude par l'intermédiaire d'une pompe à chaleur.
- Le chauffage modulé peut également être réalisé par des moyens de chauffage linéaires (rampes de brûleurs à gaz ou distributrices de jets de fluide chaud, résistances électriques, etc...) régulés individuellement à une certaine température ou puissance, situés au voisinage de la surface du produit et de direction perpendiculaire à la direction (D).
- Chaque chambre chaude ou froide peut être subdivisée en compartiments de températures différents, le profil de température étant adapté au profil de la tôle, dont les bords ne sont pas nécessairement parallèles.
- L'invention sera mieux comprise à l'aide de l'exemple suivant qui est relatif à une plaque en alliage 7010 (suivant la désignation de l'Aluminum Association) de 100 mm d'épaisseur et de composition suivante (en poids %) :
Si Fe Cu Mn Mg Zn Ti Zr 0,06 0,01 1,68 0,01 2,32 5,99 0,03 0,11 - L'objectif était d'obtenir l'état T651 à une extrémité et l'état T7451 à l'autre extrémité.
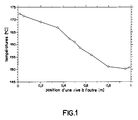
- La figure 1 représente l'évolution de la température de revenu du produit traité (régime stationnaire).
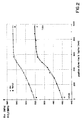
- La figure 2 représente le profil des caractéristiques mécaniques de résistance obtenu.
- La figure 3 représente le profil des conductibilités électriques superficielles obtenu.
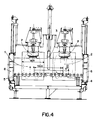
- La figure 4 représente une coupe schématique du four utilisé.
- Par application des règles d'équivalence température/temps et compte tenu de la vitesse de montée imposée par le four utilisé (9h45 pour atteindre 150°C), il a été trouvé que pour un traitement isochrone de 10h, la température T du produit devait être de 172°C et sa température t de 150°C, pour obtenir les états correspondants respectivement aux traitements classiques de revenu :
T 651 9 h à 155°C T 7451 6 h à 115°C + 10 h à 172°C. - Le four à air utilisé se compose de 2 chambres contiguës, l'une chaude 1, l'autre froide 2, séparées par une paroi isolante et amovible 3, entre lesquelles est placé de façon symétrique le produit à traiter. Ce produit est constitué par un élément de plaque de dimensions 1000x400x100 mm³ correspondant respectivement aux dimensions Travers Long (TL), Long (L) et Travers Court (TC). Ce produit repose sur une sole à rouleaux 5. Le four est fermé par deux portes 6 et est muni de turbines de circulation d'air 7 et de systèmes de régulation de température (non représentés).
- A la suite d'essais préliminaires sur une plaque de mêmes dimensions et de même nature, la température de consigne de la chambre 1 a été fixée à 183°C et celle de la chambre 2 à 141°C et on a estimé que le régime stationnaire était établi quand la température du produit dans la chambre 2 a atteint 148°C.
- Les résultats de contrôle de profil de la température dans le sens de la longueur du produit, ainsi que l'évolution des caractéristiques mécaniques de traction (sens de la longueur du produit soit le sens TL métallurgique, 1/4 de l'épaisseur) et de conductibilité électrique en surface du produit sont reportés au Tableau I et sur les fig. 1 à 3. Sur les fig. 2 et 3 sont également reportés les points représentatifs des états T651 et T7451 classiques.
- Le produit selon l'invention peut être utilisé pour la fabrication de longerons internes de voilures d'avions, notamment sous forme de tôles épaisses en alliages de la série 2000 et de la série 7000.

Claims (10)
- Plaque ou tôle en alliage d'aluminium à durcissement structural, caractérisée en ce qu'elle possède, après trempe et revenu, des propriétés d'emploi variables de façon continue dans une direction (D) parallèle à une direction principale (longueur, largeur, épaisseur) du produit.
- Plaque ou tôle selon la revendication 1, caractérisée en ce que les propriétés d'emploi sont les caractéristiques mécaniques.
- Plaque ou tôle selon la revendication 2, caractérisée en ce que les caractéristiques mécaniques sont mesurées dans le sens travers long ou court.
- Plaque ou tôle selon l'une quelconque des revendications 1 à 3, caractérisée en ce qu'elle est en alliage de la série 2000 ou de la série 7000.
- Procédé de fabrication d'une plaque ou tôle selon l'une quelconque des revendications 1 à 4, caractérisé en ce que le revenu final est effectué en portant un des côtés de la plaque ou de la tôle selon la direction (D) à une température T et l'autre côté à une température t < T pendant une durée (d).
- Mise en oeuvre du procédé selon la revendication 5 à l'aide d'un four à 2 chambres, chaude (1) et froide (2), séparées par une cloison réfractaire amovible (3) dans lequelles sont placés chacun des côtés du produit, les 2 chambres ayant des régulations de température indépendantes.
- Four selon la revendication 6, caractérisé en ce qu'une pompe à chaleur est installée entre les chambres (1) et (2).
- Four selon la revendication 6, caractérisé en ce que chaque chambre est subdivisée en compartiments de température différente.
- Mise en oeuvre du procédé selon la revendication 5 à l'aide de moyens de chauffage linéaires de direction perpendiculaire à la direction (D), situés au voisinage de la plaque ou tôle à traiter.
- Utilisation d'une plaque ou tôle selon l'une quelconque des revendications 1 à 4 pour la fabrication de longerons internes de voilures d'avions.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9308096A FR2707092B1 (fr) | 1993-06-28 | 1993-06-28 | Produit métallurgique en alliage d'Al à durcissement structural présentant une variation continue des propriétés d'emploi suivant une direction donnée et un procédé et dispositif d'obtention de celui-ci. |
| FR9308096 | 1993-06-28 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0630986A1 true EP0630986A1 (fr) | 1994-12-28 |
Family
ID=9448815
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94420179A Withdrawn EP0630986A1 (fr) | 1993-06-28 | 1994-06-24 | Plaque ou tole en alliage d'A1 à durcissement structural presentant une variation continue des propriétés d'emploi suivant une direction donnée et un procédé et dispositif d'obtention de celle-ci |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5547524A (fr) |
| EP (1) | EP0630986A1 (fr) |
| JP (1) | JPH0711401A (fr) |
| CA (1) | CA2126808A1 (fr) |
| FR (1) | FR2707092B1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2868084A1 (fr) * | 2004-03-23 | 2005-09-30 | Pechiney Rhenalu Sa | Element de structure pour construction aeronautique presentant une variation des proprietes d'emploi |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU2684300A (en) | 1998-12-10 | 2000-06-26 | Pechiney Rolled Products, Llc | Aluminum alloy sheet having high ultimate tensile strength and methods for making their own |
| DE10018238C1 (de) * | 2000-04-12 | 2001-12-20 | Vaw Alutubes Gmbh | Abrollkolben für Luftfedersysteme |
| US20050217770A1 (en) * | 2004-03-23 | 2005-10-06 | Philippe Lequeu | Structural member for aeronautical construction with a variation of usage properties |
| FR2894857B1 (fr) * | 2005-12-16 | 2009-05-15 | Alcan Rhenalu Sa | Procede de fabrication de demi-produits comportant deux alliages a base d'aluminium |
| EP2193214B1 (fr) * | 2007-10-04 | 2018-01-10 | Aleris Rolled Products Germany GmbH | Procédé de fabrication d'un produit de plaque métallique moulé ayant un gradient dans les propriétés d'ingénierie |
| CN102770565B (zh) | 2010-01-29 | 2015-04-22 | 塔塔钢铁荷兰科技有限责任公司 | 金属带材的热处理方法以及以这种方式生产的带材 |
| EP2712942B1 (fr) | 2012-09-27 | 2017-11-01 | Hydro Aluminium Rolled Products GmbH | Procédé et appareil de traitement thermique d'une pièce en aluminium et pièce en aluminium |
| ES2621871T3 (es) | 2013-02-21 | 2017-07-05 | Hydro Aluminium Rolled Products Gmbh | Aleación de aluminio para la fabricación de productos semiacabados o componentes para automóviles, procedimiento para la fabricación de una cinta de aleación de aluminio de esta aleación de aluminio así como cinta de aleación de aluminio y usos de la misma |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0196243A2 (fr) * | 1985-02-26 | 1986-10-01 | Grumman Aerospace Corporation | Four à température étagée pour le traitement de matériaux |
| EP0284876A1 (fr) * | 1987-04-01 | 1988-10-05 | General Electric Company | Pièces en superalliage de haute résistance à propriétés progressives |
| WO1988007595A1 (fr) * | 1987-03-24 | 1988-10-06 | Wyman-Gordon Company | Systeme de traitement thermique differentiel peripherique destine a former des pieces a deux proprietes |
| US4959107A (en) * | 1989-04-03 | 1990-09-25 | Emerson Electric Co. | Method and apparatus for treating ladder rungs for forming assembly with ladder rails |
| EP0514292A1 (fr) * | 1991-05-14 | 1992-11-19 | Pechiney Rhenalu | Procédé pour améliorer l'isotropie transversale des produits épais en alliage d'aluminium de la série AA 7000 |
-
1993
- 1993-06-28 FR FR9308096A patent/FR2707092B1/fr not_active Expired - Fee Related
-
1994
- 1994-06-21 US US08/267,026 patent/US5547524A/en not_active Expired - Fee Related
- 1994-06-24 EP EP94420179A patent/EP0630986A1/fr not_active Withdrawn
- 1994-06-27 CA CA002126808A patent/CA2126808A1/fr not_active Abandoned
- 1994-06-28 JP JP6146305A patent/JPH0711401A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0196243A2 (fr) * | 1985-02-26 | 1986-10-01 | Grumman Aerospace Corporation | Four à température étagée pour le traitement de matériaux |
| WO1988007595A1 (fr) * | 1987-03-24 | 1988-10-06 | Wyman-Gordon Company | Systeme de traitement thermique differentiel peripherique destine a former des pieces a deux proprietes |
| EP0284876A1 (fr) * | 1987-04-01 | 1988-10-05 | General Electric Company | Pièces en superalliage de haute résistance à propriétés progressives |
| US4959107A (en) * | 1989-04-03 | 1990-09-25 | Emerson Electric Co. | Method and apparatus for treating ladder rungs for forming assembly with ladder rails |
| EP0514292A1 (fr) * | 1991-05-14 | 1992-11-19 | Pechiney Rhenalu | Procédé pour améliorer l'isotropie transversale des produits épais en alliage d'aluminium de la série AA 7000 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2868084A1 (fr) * | 2004-03-23 | 2005-09-30 | Pechiney Rhenalu Sa | Element de structure pour construction aeronautique presentant une variation des proprietes d'emploi |
| WO2005098072A3 (fr) * | 2004-03-23 | 2006-05-04 | Alcan Rhenalu | Element de structure pour construction aeronautique presentant une variation des proprietes d’emploi |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH0711401A (ja) | 1995-01-13 |
| FR2707092A1 (fr) | 1995-01-06 |
| CA2126808A1 (fr) | 1994-12-29 |
| FR2707092B1 (fr) | 1995-08-25 |
| US5547524A (en) | 1996-08-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1334793B1 (fr) | Soudage à haute resistance de soudage par friction à mouvement cyclique | |
| JP5511451B2 (ja) | 自動車用スタビライザの製造方法 | |
| ES2254605T5 (es) | Aparato conformador que utiliza calentamiento por inducción, que comprende una matriz de cerámica con un recubrimiento duradero. | |
| EP2712942B1 (fr) | Procédé et appareil de traitement thermique d'une pièce en aluminium et pièce en aluminium | |
| US10465271B2 (en) | Method of forming parts from sheet metal alloy | |
| EP1253289A2 (fr) | Procédé de fabrication et de réparation d'un rotor à aubage intégré | |
| US6207299B1 (en) | Sheet metal with an aluminum-containing coating having low emissivity | |
| EP0317830B1 (fr) | Procédé de pliage d'objets métalliques | |
| US20030056562A1 (en) | Method and apparatus for forming metallic materials | |
| WO2007056663A2 (fr) | Appareil et procede destines au formage du titane par etirage | |
| EP2379765B2 (fr) | Procédé de fabrication de produit plat en alliage d'aluminium doté de faibles niveaux de contraintes résiduelles | |
| CA2126808A1 (fr) | Plaque de tole en alliage d'al a durcissement structural presentant une variation continue des proprietes d'emploi suivant une direction donnee et un procede et dispositif d'obtention de celle-ci | |
| US8661869B2 (en) | Stretch forming apparatus with supplemental heating and method | |
| FI100524B (fi) | Menetelmä kaarevien lasilevyjen valmistamiseksi sekä kaarevien lasilev yjen valmistuslaite | |
| Choi et al. | Microstructural characterization of damage in thermomechanically fatigued Sn-Ag based solder joints | |
| EP1727921B1 (fr) | Element de structure pour construction aeronautique presentant une variation des proprietes d"emploi | |
| MXPA00005353A (es) | Aislamiento refractario de tubos para hornos. | |
| EP0410300B1 (fr) | Procédé et dispositif pour traiter thermiquement au moins un fil metallique avec des plaques de transfert thermique | |
| US20170066039A1 (en) | Forging dies with internal heating system | |
| RU1064641C (ru) | Способ термической обработки деталей | |
| CA2127343A1 (fr) | Rouleaux refroidis pour la manutention de produits, notamment metallurgiques et siderurgiques | |
| Osborn et al. | Thermal Conductance of Lap-joints in Vacuum | |
| JP3338432B2 (ja) | コーティング材の強度向上方法 | |
| JP2750019B2 (ja) | 核融合炉炉内構造物支持部材駆動用形状可変管の製造方法 | |
| JPH05279132A (ja) | シート状物熱処理方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB |
|
| 17P | Request for examination filed |
Effective date: 19950111 |
|
| 17Q | First examination report despatched |
Effective date: 19970812 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19971223 |