EP0001536B1 - Procédé et dispositif de conditionnement en emballages métalliques - Google Patents
Procédé et dispositif de conditionnement en emballages métalliques Download PDFInfo
- Publication number
- EP0001536B1 EP0001536B1 EP78420004A EP78420004A EP0001536B1 EP 0001536 B1 EP0001536 B1 EP 0001536B1 EP 78420004 A EP78420004 A EP 78420004A EP 78420004 A EP78420004 A EP 78420004A EP 0001536 B1 EP0001536 B1 EP 0001536B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- containers
- thermoforming
- installation
- process according
- packaging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims description 14
- 230000003750 conditioning effect Effects 0.000 title description 2
- 238000003856 thermoforming Methods 0.000 claims description 27
- 238000004806 packaging method and process Methods 0.000 claims description 19
- 239000004033 plastic Substances 0.000 claims description 19
- 229920003023 plastic Polymers 0.000 claims description 19
- 229910052751 metal Inorganic materials 0.000 claims description 18
- 239000002184 metal Substances 0.000 claims description 18
- 239000011248 coating agent Substances 0.000 claims description 16
- 238000000576 coating method Methods 0.000 claims description 16
- 238000009434 installation Methods 0.000 claims description 16
- 238000011049 filling Methods 0.000 claims description 14
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 claims description 12
- 239000000463 material Substances 0.000 claims description 11
- 239000006223 plastic coating Substances 0.000 claims description 8
- 238000002844 melting Methods 0.000 claims description 6
- 230000008018 melting Effects 0.000 claims description 6
- 238000005507 spraying Methods 0.000 claims description 3
- 239000010419 fine particle Substances 0.000 claims description 2
- 238000012858 packaging process Methods 0.000 claims 7
- 239000005030 aluminium foil Substances 0.000 claims 3
- 229910052782 aluminium Inorganic materials 0.000 description 17
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 17
- 239000010410 layer Substances 0.000 description 14
- -1 polyproplylene Polymers 0.000 description 13
- 239000004743 Polypropylene Substances 0.000 description 11
- 229920001155 polypropylene Polymers 0.000 description 11
- 238000004519 manufacturing process Methods 0.000 description 10
- 239000002245 particle Substances 0.000 description 9
- 238000011282 treatment Methods 0.000 description 9
- 230000001954 sterilising effect Effects 0.000 description 7
- 238000004659 sterilization and disinfection Methods 0.000 description 7
- 238000004140 cleaning Methods 0.000 description 6
- 230000003647 oxidation Effects 0.000 description 5
- 238000007254 oxidation reaction Methods 0.000 description 5
- 238000012371 Aseptic Filling Methods 0.000 description 4
- 229910000838 Al alloy Inorganic materials 0.000 description 3
- 239000011888 foil Substances 0.000 description 3
- 235000013305 food Nutrition 0.000 description 3
- 238000007789 sealing Methods 0.000 description 3
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 230000005684 electric field Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 150000002739 metals Chemical class 0.000 description 2
- 235000011837 pasties Nutrition 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 235000007688 Lycopersicon esculentum Nutrition 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 240000003768 Solanum lycopersicum Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- HIGRAKVNKLCVCA-UHFFFAOYSA-N alumine Chemical compound C1=CC=[Al]C=C1 HIGRAKVNKLCVCA-UHFFFAOYSA-N 0.000 description 1
- 239000004411 aluminium Substances 0.000 description 1
- 239000007864 aqueous solution Substances 0.000 description 1
- 229910001593 boehmite Inorganic materials 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 235000013365 dairy product Nutrition 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- FAHBNUUHRFUEAI-UHFFFAOYSA-M hydroxidooxidoaluminium Chemical compound O[Al]=O FAHBNUUHRFUEAI-UHFFFAOYSA-M 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000012432 intermediate storage Methods 0.000 description 1
- 239000004922 lacquer Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000011777 magnesium Substances 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 235000014594 pastries Nutrition 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 239000011241 protective layer Substances 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 235000015067 sauces Nutrition 0.000 description 1
- 235000021108 sauerkraut Nutrition 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- 239000002966 varnish Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B47/00—Apparatus or devices for forming pockets or receptacles in or from sheets, blanks, or webs, comprising essentially a die into which the material is pressed or a folding die through which the material is moved
- B65B47/02—Apparatus or devices for forming pockets or receptacles in or from sheets, blanks, or webs, comprising essentially a die into which the material is pressed or a folding die through which the material is moved with means for heating the material prior to forming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B55/00—Preserving, protecting or purifying packages or package contents in association with packaging
- B65B55/02—Sterilising, e.g. of complete packages
Definitions
- thermoforming technique consists in carrying a thin-walled blank, most often a bucket or a simple flat sheet, at a high temperature below the melting temperature of the material considered, but sufficient to soften it and ensure it good plasticity.
- the blank is then given the desired shape by applying it to the surface of a mold by the action of a pressurized fluid.
- thermoforming with various metals such as alloys based on magnesium, aluminum, copper, titanium, stainless steel, nickel.
- metals such as alloys based on magnesium, aluminum, copper, titanium, stainless steel, nickel.
- aluminum we have even developed so-called special superplastic alloys.
- demolding hot parts with thin walls presents significant difficulties. This demolding can be facilitated by coating the molds with a coating (clay and resin). It is also possible to coat the surface of the blank with a graphite oil. However, this requires, in particular for food containers, cleaning after removal from the mold. These are additional operations that increase costs and reduce manufacturing speed.
- thermoforming has so far been limited to manufacturing in small series of complicated parts such as those for aviation or computer equipment.
- metal containers are cold produced by methods such as stamping or winding of ferrule with welding and crimping of the bottoms. Metal surfaces should be cleaned and stripped before coating with varnish or lacquer. This production involves various operations of a chemical or mechanical nature, carried out at various rates which it is practically impossible to integrate into a packaging chain for consumable products.
- the metal containers are currently manufactured in specialized factories from where they must be sent to the packaging lines with the need for intermediate storage. All these handling, load changes, storage, increase the cost of metal containers already higher by itself than that of plastic containers. Finally, if you want to use these containers for aseptic filling, they must be sterilized before filling.
- German patent application DOS-2344620 to produce a packaging line in which containers made of composite materials are continuously produced in the line.
- the containers are obtained by thermoforming a sheet of plastic material and simultaneous stamping of a metal sheet.
- the internal face of the container is only brought to the thermoforming temperature of the plastic at most, a temperature certainly insufficient to obtain true thermal sterilization of the containers. It should be added that obtaining containers by the simultaneous implementation of techniques for thermoforming plastic and mechanical drawing of metal is certainly difficult.
- thermoforming of aluminum alloy parts was possible at high production rates of the order of 1000 to 2000 pieces per hour, provided that it was limited to lengthening maximum of the order of 100% and with surface ratios between thermoformed part S and blank Sa of the order of: than the thermoforming of aluminum alloy containers of common qualities which can be perfectly integrated in a continuous packaging chain.
- manufacturing by thermoforming according to the invention gives containers naturally sterilized by heat and directly delivered to the filling station without the risk of contamination during handling. They are particularly suitable for aseptic filling.
- the surface of the containers manufactured by the process is, moreover, particularly suitable for receiving a layer of plastic material with excellent adhesion without any particular treatment or coating of glue.
- the plastic coating is carried out at a temperature above 120 ° C. This gives directly coated and aseptic containers suitable for aseptic filling without requiring any specific sterilization treatment. tion. Just keep them in a sterile environment until filling.
- the object of the present invention is a process which makes it possible to condition, under aseptic conditions, consumable products in metal containers manufactured continuously hot in an installation integrated into the packaging chain.
- These containers are produced by thermoforming at a high temperature of between 0.7 Tf and 0.9 Tf, Tf being the melting temperature of the metal constituting the containers. This directly gives aseptic containers making unnecessary any sterilization operation of the containers before filling.
- thermoforming of containers is done from aluminum sheets which generally have a thickness of between 0.10 and 0.50 mm. However, it is only economically advantageous with thin metal sheets, 0.10 to 0.20 mm thick. The mass and, consequently, the thermal interie of these containers is very low. They cool almost instantly upon leaving the mold. If you want to make a plastic coating by spraying particles onto the hot surface of the containers, care must be taken to keep them at temperature without relying too much on their own temperature when they come out of the mold.
- the coating of plastic material can be in the form of electrostatic projection of fine filamentous particles which arrive, on the surface to be coated, in a substantially pasty state. They eventually reliquefy on the hot surface to solidify quickly afterwards while the entire container cools.
- a sufficiently tight coating vis-à-vis aggressive products such as tomato sauce or sauerkraut
- its thickness must be greater than 10 ⁇ .
- the thickness of the coating will normally be between 10 ⁇ and 200 ⁇ .
- plastics can be used such as polyester, polyproplylene, polyethylene.
- the layer of alumina on the surface of the aluminum sheet must have a regular thickness greater than 0.01 ⁇ and, preferably, between 0.04 ⁇ and 0, 50 ⁇ . Thicker alumina layers of 1 ⁇ m and larger are not bothersome but more expensive.
- the alumina layer can be formed by anodic oxidation or chemically and can then be in the form of boehmite. The oxidation installation can itself be integrated into the packaging chain. However, the addition of a chemical or electrochemical treatment in an already complex packaging chain will not always be desired.
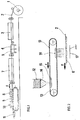
- Figure 1 schematically shows an integrated packaging chain comprising the manufacture and filling of trays formed directly from aluminum foil.
- FIG. 2 schematically represents an installation for coating plastic material by an electrostatic process.
- FIG. 1 we can see an aluminum sheet, quality 8011, which moves in the direction of arrow F in a discontinuous advance movement from a roller (1).
- This aluminum sheet (2) 0.14 mm thick is first subjected to anodic oxidation in an aqueous solution of sulfuric acid according to a known process, this in the installation shown diagrammatically in (3). This treatment generates a porous surface layer of alumina with a thickness of 0.50 ⁇ .
- the sheet (2) then passes into a thermoforming installation consisting of a preheating oven (4) and a heated mold (5), made of steel.
- the sheet is preheated in the oven (4) then passes into the mold (5) brought to about 580 ° C.
- the temperature of the sheet (2) itself hardly exceeds 470 ° C.
- trays (6) are formed by 4 at a time at a rate of 10 per minute, or 40 trays per minute. These trays have an opening of 150x135 mm with a depth of 35 mm.
- the trays formed (6) would cool rapidly on leaving the mold due to their low mass if they were not reheated. They pass directly into an installation (7) where they are maintained at a temperature of the order of 180 ° C. and are coated with a protective layer of polypropylene according to the process described in more detail below.
- these trays are aseptic. Provided they are kept in an aseptic enclosure, they can be immediately filled with pharmaceutical or food products without any cleaning or sterilization treatment. This is carried out in a filling station (8) then in a heat seal (9). The trays (6), full and heat sealed, are cut into (10) and then removed directly by a conveyor (11) to a shipping station.
- the coating of the trays (6) with a thin continuous layer of polypropylene with a thickness of 50 ⁇ is carried out in the installation (7) according to the method shown in FIG. 2.
- the cold polypropylene in the pulverulent state is stored in a hopper (12) made of insulating material. From this hopper (12), it falls on an endless chain preferably in the form of a grid made up of almost contiguous elements (13).
- Fixed bars (14) arranged in the hopper (12) constitute a set of electrodes and electrically charge the polypropylene particles which pass through them.
- the elements (13) of the endless chain are brought to an electric potential of opposite sign and thus attract particles passing nearby which adhere to their surface. The particles are entrained by the elements in direction (f).
- the elements (13) loaded with polypropylene powder pass a heating installation (16) where the polypropylene liquefies while continuing to adhere to the elements.
- the trays (6), at 180 ° C, integral with the sheet (2) pass in front of the elements (13) by moving in the direction of the arrow (F).
- An electrode (17) creates an electric field from the elements (13) to the trays (6).
- the power consumed is of the order of 5 A at 5 V.
- the hot polypmpylae flows in the direction of the electric field in the form of fine filamentous particles with a diameter of 10 microns and a length of about 50 microns.
- the plates (6) are maintained at 180 ° C by an appropriate heating device.
- the particles arrive in a substantially pasty state on contact with the hot metallic surface. They do not form a fibrous layer with a felted texture. On the contrary, the plastic material is distributed over the hot surface, in a very uniform manner, in the form of a continuous layer of thickness approximately 50 ⁇ which quickly solidifies as soon as the trays (6) leave the heated zone. Coated and aseptic trays are thus obtained very directly from a metal sheet and finely divided plastic material without any cleaning and sterilization operation.
- An integrated chain is thus produced comprising the production of the trays, filling with consumable product, closing and, possibly, final treatment of the product without any load break. Any treatment for cleaning the trays (6) before coating with a plastic coating is avoided, any cleaning and sterilization of the coated trays before filling.
- the adhesion of the polypropylene layer is greatly facilitated by the relatively thick layer of alumina on the surface of the trays.
- the covers are themselves coated with polypropylene by a process analogous to that shown in FIG. 2. The heat sealing of these covers aseptically coated is extremely easy, the polypropylene of the tray (6) being welded onto the polypropylene of the cover.
- the coating (7) of plastic material is unnecessary and the filling in the trays (6) is done immediately after thermoforming (5).
- the anodic oxidation of the sheet (2) is carried out in the packaging installation itself but, in many cases, it will be advantageous to use sheets (2) previously oxidized at the supplier d 'aluminum.
- thermoforming temperature in the mold (5) must be adjusted accordingly.
- the thermoforming temperature is 520 ° C. and the mold temperature (5) will be adjusted to approximately 620 ° C.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Laminated Bodies (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Wrappers (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Description
- Dans le contexte actuel de production de masse, de nombreux produits pharmaceutiques ou alimentaires sont emballés dans des installations de conditionnement intégrées, fonctionnant à cadence rapide où les emballages individuels sont fabriqués sur place en continu à partir de feuilles de matière plastique. Les emballages sont ainsi fabriqués économiquement, sans manutention ni stockage inutiles, au fur et à mesure que se présentent les produits à conditionner.
- Mais, pour les produits particulièrement sensibles à l'oxydation ou à la tum:c: c, on ne peut se contenter de matières plastiques; les emballages doivent être métalliques afin d'assurer une parfaite étanchéité. Jusqu'ici, on ne sait pas travailler les métaux, même l'aluminium, aussi facilement que les matières plastiques par thermoformage.
- La technique de thermoformage consiste à porter une ébauche à paroi mince, le plus souvent un godet ou une simple feuille plane, à une température élévée inférieure à la température de fusion du matériau considéré, mais suffisante pour le ramollir et lui assurer une bonne plasticité. On donne alors à l'ébauche la forme souhaitée en l'appliquant sur la surface d'un moule par l'action d'un fluide sous pression.
- Il est actuellement bien connu d'utiliser le thermoformage avec divers métaux tels que des alliages à base magnésium, aluminium, cuivre, titane, acier inoxydable, nickel. En ce qui concerne l'aluminium, on a même développé des alliages spéciaux dits superplastiques. Cependant, il est connu que l'on ne peut procéder par thermoformage qu'à des déformations lentes du métal. On sait aussi, par exemple par le brevet français 2004410, que le démoulage des pièces chaudes à parois minces présente des difficultés importantes. On peut faciliter ce démoulage en enduisant les moules d'un poteyage (argile et résine). On peut aussi enduire la surface de l'ébauche d'une huile graphitée. Mais cela exige, en particulier pour des récipients alimentaires un nettoyage après démoulage. Ce sont des opérations supplémentaires qui augmentent les coûts et réduisent la vitesse de fabrication.
- Pour ces raisons, le thermoformage s'est limité jusqu'ici à des fabrications en petites séries de pièces compliquées telles que celles pour l'aviation ou le matériel informatique.
- A ce jour, la fabrication de récipients métalliques par thermoformage à des cadences industrielles et son intégration dans une chaîne de conditionnement continue est considérée comme impossible.
- Ainsi, actuellement, les récipients métalliques sont fabriqués à froid par des procédés tels que emboutissage ou enroulage de virolle avec soudure et sertissage des fonds. Les surfaces métalliques doivent être nettoyées et décapées avant de les revêtir de vernis ou de laque. Cette fabrication met en jeu des opérations diverses de nature chimique ou mécanique, effectuées à des cadences variées qu'il est pratiquement impossible d'intégrer dans une chaîne de conditionnement de produits consommables. Les récipients métalliques sont actuellement fabriqués dans des usines spécialisées d'où ils doivent être expédiés aux chaînes de conditionnement avec nécessité de stockage intermédiaire. Toutes ces manutentions, ruptures de charge, stockage, majorent le coût des récipients métalliques déjà plus élevé par lui-même que celui des récipients en matière plastique. Enfin, si l'on veut utiliser ces récipients pour un remplissage aseptique, il faut procéder à leur stérilisation avant remplissage.
- Il est connu, enfin, par la demande de brevet allemande DOS-2344620 de réaliser une chaîne de conditionnement où des récipients en matériaux composites sont fabriqués en continu dans la chaîne. Mais, dans cette chaîne, les récipients sont obtenus par thermoformage d'une feuille de matière plastique et emboutissage simultané d'une feuille métallique. Ainsi, la face interne du récipient n'est portée au plus qu'à la température de thermoformage du plastique, température certainement insuffisante pour obtenir une véritable stérilisation thermique des récipients. On doit ajouter que l'obtention de récipients par la mise en oeuvre simultanée des techniques de thermoformage de matière plastique et d'emboutissage mécanique de métal est certainement difficile.
- Or, contrairement aux idées reçues, il est apparu que le thermoformage de pièces en alliages d'aluminium était possible à des cadences élevées de fabrication de l'ordre de 1000 à 2000 pièces à l'heure, à condition de se limiter à des allongements maximaux de l'ordre de 100% et à des rapports de surface entre pièce thermoformée S et ébauche Sa de l'ordre de:

- La surface des récipients fabriqués par le procédé est, de plus, particulièrement appropriée à recevoir une couche de matière plastique avec une excellente adhérence sans aucun traitement particulier, ni enduction de colle. Dans la majorité des cas, on effectue le revêtement de plastique à température supérieure à 120°C. On obtient ainsi directement des récipients revêtus et aseptiques propres à être remplis aseptiquement sans nécessiter aucun traitement spécifique de stérilisation. Il suffit de les maintenir en ambiance stérile jusqu'au remplissage.
- Les alliages d'aluminium seront désignés ci-après simplement par le mot «Aluminium». Ainsi, l'objet de la présente invention est un procédé qui permet de conditionner dans des conditions aseptiques des produits consommables dans des récipients métalliques fabriqués en continu à chaud dans une installation intégrée à la chaîne de conditionnement. Ces récipients sont fabriqués par thermoformage à une température élevée comprise entre 0,7 Tf et 0,9 Tf, Tf étant la température de fusion du métal constitutif des récipients. Cela donne directement des récipients aseptiques rendant inutile toute opération de stérilisation des récipients avant remplissage.
- Ces récipients sont fabriqués, les plus souvent, à partir d'une feuille d'aluminium. Le thermoformage, en particulier la phase de démoulage, sont grandement facilités par le revêtement préalable de la feuille d'aluminium par une couche d'alumine artificielle.
- Ce progrès important est en grande partie dû à l'utilisation d'ébauches d'aluminium revêtues d'une couche artificielle régulière d'alumine, ce qui facilite grandement le démoulage, évite toute enduction en produit quelconque des surfaces du moule ou des ébauches avant thermoformage. La fabrication des récipients intégrés dans une chaîne de conditionnement comporte ainsi les étapes suivantes:
- - Alimentation en ébauches, le plus souvent sous forme de feuille en rouleau ou de tôle mince en formats prédécoupés. Ces ébauches à parois minces sont en aluminium préalablement revêtu d'une couche d'alumine artificielle.
- - Préchauffage puis thermoformage dans des moules de forme appropriée. La température de thermoformage est, en général, comprise entre 0,7 et 0,9 Tf, Tf étant la température absolue de fusion du métal.
- - Eventuellement, revêtement de matière plastique, de préférence à chaud sans laisser le récipient trop se refroidir à la sortie du moule de thermoformage.
- - Fermeture du récipient après remplissage, le plus souvent par un couvercle en métal de même nature que le récipient lui-même, le plus souvent thermoscellé.
- On notera que le thermoformage de récipients se fait à partir de feuilles d'aluminium qui ont, généralement, une épaisseur comprise entre 0,10 et 0,50 mm. Mais il n'est économiquement intéressant qu'avec des feuilles métalliques minces, d'épaisseur 0,10 à 0,20 mm. La masse et, par suite, l'intertie thermique de ces récipients est très faible. Ils se refroidissent presque instantanément à la sortie du moule. Si l'on veut procéder à un revêtement plastique par projection de particules sur la surface chaude des récipients, il faudra prendre soin de les maintenir en temprérature sans trop compter sur leur température propre à la sortie du moule.
- Le revêtement de matière plastique peut se faire sous forme de projection électrostatique de fines particules filamenteuses qui arrivent, sur la surface à revêtir, à l'état sensiblement pâteux. Elles se reliquéfient éventuellement sur la surface chaude pour se solidifier rapidement ensuite alors que l'ensemble du récipient se refroidit. Pour avoir un revêtement suffisamment étanche vis-à-vis des produits agressifs, comme la sauce tomate ou la choucroute, son épaisseur doit être supérieure à 10 µ. Selon le type de la matière plastique utilisée et le degré d'étanchéité nécessaire, l'épaisseur du revêtement sera normalement comprise entre 10 µ et 200 µ. On peut utiliser des matières plastiques diverses telles que polyester, polyproplylène, polyéthylène.
- On doit noter que, pour assurer un démoulage facile, la couche d'alumine à la surface de la feuille d'aluminium doit avoir une épaisseur régulière supérieure à 0,01 µ et, de préférence, comprise entre 0,04 µ et 0,50 µ. Des couches d'alumine plus épaisses, de 1 µ et plus ne sont pas gênantes mais plus onéreuses. La chouche d'alumine peut être formée par oxydation anodique ou par voie chimique et se présenter alors sous forme de boehmite. L'installation d'oxydation peut elle-même être intégrée à la chaîne de conditionnement. Mais, l'addition d'un traitement chimique ou électrochimique dans une chaîne de conditionnement déjà complexe ne sera pas toujours souhaitée.
- On sait qu'une couche d'alumine constitue une excellente source d'accrochage pour les revêtements en plastique.
- En résumé, on voit que ce procédé de conditionnement, en supprimant le transport des emballages vides, les traitements intermédiaires de graissage, nettoyage, décapage, stérilisation des tôles et récipients, facilite grandement le conditionnement et en abaisse le coût. Il permet même d'effectuer à très bon compte des remplissages aseptiques.
- L'invention sera mieux comprise par l'examen de l'exemple particulier décrit ci-après et les dessins joints.
- La figure 1 représente schématiquement une chaîne intégrée de conditionnement comportant la fabrication et le remplissage de barquettes formées directement à partir d'une feuille d'aluminium.
- La figure 2 représente schématiquement une installation d'enduction de matière plastique par un procédé par électrostatique.
- Sur la figure 1, on voit une feuille d'aluminium, qualité 8011, qui se déplace dans le sens de la flèche F dans un mouvement d'avance discontinue à partir d'un rouleau (1). Cette feuille d'aluminium (2) d'épaisseur 0,14 mm est d'abord soumise à une oxydation anodique dans une solution aqueuse d'acide sulfurique selon un procédé connu,_ceci dans l'installation représentée schématiquement en (3). Ce traitement engendre une couche superficielle poreuse d'alumine d'épaisseur 0,50 µ. La feuille (2) passe ensuite dans une installation de thermoformage constituée par un four de péchauffage (4) et un moule chauffé (5), en acier. La feuille est préchauffée dans le four (4) puis passe dans le moule (5) porté à 580°C environ. La température de la feuille (2) elle-même ne dépasse guère 470°C. Sous l'effet d'une pression de 0,07 MPa appliquée progressivement à la partie supérieure de la feuille (2), des barquettes (6) sont formées par 4 à la fois à une cadence de 10 par minute, soit 40 barquettes par minute. Ces barquettes ont une ouverture de 150x135 mm avec une profondeur de 35 mm.
- Malgré leur température de plus de 400°C, les barquettes formées (6) se refroidiraient rapidement à la sortie du moule du fait de leur faible masse si elles n'étaient pas réchauffées. Elles passent directement dans une installation (7) où elles sont maintenues à une température de l'ordre de 180°C et sont enduites d'une couche protectrice de polypropylène selon le procédé décrit plus en détail ci-après.
- Grâce à la couche d'alumine, l'adhérence de la matière plastique est excellente. Du fait de l'enduction à chaud, ces barquettes sont aseptiques. A condition de les maintenir dans une enceinte aseptique, on peut les remplir immédiatement de produits pharmaceutique ou alimentaire sans aucun traitement de nettoyage ou stérilisation. Ceci est réalisé dans un poste de remplissage (8) puis de thermoscellage (9). Les barquettes (6), pleines et thermoscellées, sont découpées en (10) puis évacuées directement par un convoyeur (11) vers un poste d'expédition.
- L'enduction des barquettes (6) d'une fine couche continue de polypropylène d'épaisseur 50 µ se fait dans l'installation (7) selon le procédé représenté en figure 2. Le polypropylène froid à l'état pulvérulent est stocké dans une trémie (12) en matériau isolant. De cette trémie (12), il tombe sur une chaîne sans fin de préférence sous forme de grille constituée d'éléments (13) presque jointifs. Des barreaux fixes (14) disposés dans la trémie (12) constituent un jeu d'électrodes et chargent électriquement les particules de polypropylène qui les traversent. Les éléments (13) de la chaîne sans fin sont portés à un potentiel électrique de signe opposé et attirent, de ce fait, les particules passant à proximité qui adhèrent à leur surface. Les particules sont entraînées par les éléments dans le sens (f). Si des particules échappent à l'attraction de ces éléments (13), elles sont récupérées sur le tapis (15). Les éléments (13) chargés en poudre de polypropylène passent devant une installation de chauffage (16) où le polypropylène se liquéfie tout en continuant à adhè- rer aux éléments. Les barquettes (6), à 180°C, solidaires de la feuille (2) passent en face des éléments (13) en se déplaçant dans le sens de la flèche (F). Une électrode (17) crée un champ électrique allant des éléments (13) vers les barquettes (6). La puissance consommée est de l'ordre de 5 A sous 5 V. Le polypmpylèae, chaud s'écoule dans le sens du champ électrique sous forme de fines particules filamenteuses de diamètre 10 microns et de longeur 50 microns environ. Les plateaux (6) sont maintenus à 180°C par un dispositif de chauffage approprié. Les particules parviennent à l'état sensiblement pâteux au contact de la surface métallique chaude. Elles ne forment pas une couche fibreuse à texture feutrée. Au contraire, la matière plastique se répartit sur la surface chaude, de façon très uniforme, sous forme d'une couche continue d'épaisseur 50 µ environ qui se solidifie rapidement dès que les barquettes (6) quittent la zone chauffée. On obtient ainsi très directement à partir d'une tôle métallique et de matière plastique finement divisée, des barquettes enduites et aseptiques sans aucune opération de nettoyage et de stérilisation.
- On peut aussi utiliser d'autres méthodes plus classiques d'enduction, par exemple une projection, sur des barquettes maintenues chaudes, de fines particules de matière plastique liquide chargées électriquement et projetées par un jet d'air. Les particules peuvent aussi être obtenues par un procédé du type filage.
- Comme indiqué précédemment, le remplissage se fait immédiatement au poste (8) dans les barquettes minces (6) qui se refroidissent très rapidement du fait de leur faible masse. Le thermoscellage, sur la face supérieure des barquettes enduites de polypropylène, se fait aisément au poste (9). On peut même adjoindre si utile, un traitement final des barquettes et de leur contenu entre les postes (9) et (10).
- On réalise ainsi une chaîne intégrée comportant la fabrication des barquettes, le remplissage en produit consommable, la fermeture et, éventuellement, traitement final du produit sans aucune rupture de charge. On évite tout traitement de nettoyage des barquettes (6) avant enduction d'un revêtement plastique, tout nettoyage et stérilisation des barquettes enduites avant remplissage. L'adhérence de la couche de polypropylène est grandement facilitée par la couche relativement épaisse d'alumine à la surface des barquettes. Les couvercles sont eux-mêmes enduits de polypropylène par un procédé analogue à celui représenté figure 2. Le thermoscellage de ces couvercles enduits de façon aseptique est extrêmement facile, le polypropylène de la barquette (6) se soudant sur le polypropylène du couvercle.
- On voit que la manutention des barquettes (6) d'un poste à l'autre se fait très simplement au moyen de la feuille (2) dont les barquettes ne sont détachées qu'en fin de chaîne ou poste de découpage (10).
- Evidemment, pour des produits peu agressifs comme les patisseries ou produits laitiers, l'enduction (7) de matière plastique est inutile et le remplissage dans les barquettes (6) se fait immédiatement après thermoformage (5).
- Dans l'exemple décrit, l'oxydation anodique de la feuille (2) est effectuée dans l'installation de conditionnement elle-même mais, dans bien des cas, on aura intérêt à utiliser des feuilles (2) préalablement oxydées chez le fournisseur d'aluminium.
- Dans cette même installation, on peut utiliser des feuilles d'aluminium de diverses nuances. La température de thermoformage dans le moule (5) doit être réglée en conséquence. Ainsi, pour un aluminium qualité 2002, la température de thermoformage est 520°C et la température du moule (5) sera réglée à 620°C environ.
Claims (10)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR7729408 | 1977-09-23 | ||
| FR7729408A FR2403935A1 (fr) | 1977-09-23 | 1977-09-23 | Procede de conditionnement en emballages metalliques |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0001536A1 EP0001536A1 (fr) | 1979-04-18 |
| EP0001536B1 true EP0001536B1 (fr) | 1981-01-07 |
Family
ID=9195936
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP78420004A Expired EP0001536B1 (fr) | 1977-09-23 | 1978-08-17 | Procédé et dispositif de conditionnement en emballages métalliques |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US4224779A (fr) |
| EP (1) | EP0001536B1 (fr) |
| JP (1) | JPS5456589A (fr) |
| AT (1) | AT365100B (fr) |
| CA (1) | CA1109310A (fr) |
| CH (1) | CH624629A5 (fr) |
| DE (1) | DE2860419D1 (fr) |
| DK (1) | DK411778A (fr) |
| ES (1) | ES473607A1 (fr) |
| FR (1) | FR2403935A1 (fr) |
| IT (1) | IT1098470B (fr) |
| LU (1) | LU80269A1 (fr) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2530983B1 (fr) * | 1982-07-27 | 1985-06-14 | Cebal | Procede de fabrication d'emballages pour produits consommables par thermoformage d'ebauches minces a base d'aluminium |
| US4625275A (en) * | 1984-04-03 | 1986-11-25 | Republic Money Orders, Inc. | Apparatus for dispensing money orders |
| DE69320761T2 (de) * | 1992-06-16 | 1999-05-06 | Dai Nippon Printing Co., Ltd., Tokio/Tokyo | Verfahren zur herstellung einer verpackung |
| SE508747C2 (sv) * | 1992-10-07 | 1998-11-02 | Tetra Laval Holdings & Finance | Sätt att framställa invändigt sterila, skål- eller bägarformiga behållare |
| US5343672A (en) * | 1992-12-01 | 1994-09-06 | Scherer Ltd R P | Method for manufacturing freeze dried dosages in a multilaminate blister pack |
| US5370831A (en) * | 1992-12-18 | 1994-12-06 | United Technologies Corporation | Method of molding polymeric skins for trim products |
| US8758669B2 (en) * | 2008-06-30 | 2014-06-24 | Ethicon, Inc. | Method and device for forming pre-made pouches |
| US20100323641A1 (en) * | 2009-06-22 | 2010-12-23 | Qualcomm Incorporated | Method and apparatus for using pre-distortion and feedback to mitigate nonlinearity of circuits |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2712717A (en) * | 1948-03-18 | 1955-07-12 | Mason Keller Corp | Packaging machine and method |
| US3244082A (en) * | 1962-05-21 | 1966-04-05 | Jerome H Lemelson | Packaging machinery |
| DE1268042B (de) * | 1965-04-28 | 1968-05-09 | Hamac Hansella Ges Mit Beschra | Vorrichtung zum Einsiegeln von kleinen Gegenstaenden wie beispielsweise Tabletten zwischen zwei Aluminiumfolien |
| GB1153886A (en) * | 1965-09-23 | 1969-05-29 | British Iron Steel Research | The Deposition of Powder Coatings on Strip Material |
| US3430411A (en) * | 1966-11-25 | 1969-03-04 | Jacques Honore Gaspard Ollier | Manufacture of yogurt and similar filled containers |
| US3865610A (en) * | 1972-05-24 | 1975-02-11 | Electrostatic Equip Corp | Coating method with precure and apparatus therefor |
| SE423517B (sv) * | 1972-08-11 | 1982-05-10 | Tetra Pak Dev | Sett att under aseptiska betingelser forpacka sterilt fyllgods i behallare |
| JPS5025879A (fr) * | 1973-07-16 | 1975-03-18 | ||
| DE2344620A1 (de) * | 1973-09-05 | 1975-03-20 | Hassia Verpackung Ag | Verfahren und vorrichtung zur herstellung von tiefziehverpackungen |
| SE389078B (sv) * | 1974-04-29 | 1976-10-25 | Aerlund & Rausing Ab | Forfarande och anordning for forpackning av en livsmedelsprodukt i angatmosfer |
| JPS50161427A (fr) * | 1974-06-21 | 1975-12-27 |
-
1977
- 1977-09-23 FR FR7729408A patent/FR2403935A1/fr active Granted
-
1978
- 1978-08-17 DE DE7878420004T patent/DE2860419D1/de not_active Expired
- 1978-08-17 EP EP78420004A patent/EP0001536B1/fr not_active Expired
- 1978-09-18 DK DK411778A patent/DK411778A/da not_active Application Discontinuation
- 1978-09-19 IT IT27832/78A patent/IT1098470B/it active
- 1978-09-20 LU LU80269A patent/LU80269A1/fr unknown
- 1978-09-20 CH CH984978A patent/CH624629A5/fr not_active IP Right Cessation
- 1978-09-21 CA CA311,785A patent/CA1109310A/fr not_active Expired
- 1978-09-22 US US05/945,060 patent/US4224779A/en not_active Expired - Lifetime
- 1978-09-22 AT AT0686278A patent/AT365100B/de not_active IP Right Cessation
- 1978-09-22 ES ES473607A patent/ES473607A1/es not_active Expired
- 1978-09-25 JP JP11780278A patent/JPS5456589A/ja active Granted
Also Published As
| Publication number | Publication date |
|---|---|
| IT1098470B (it) | 1985-09-07 |
| AT365100B (de) | 1981-12-10 |
| ES473607A1 (es) | 1979-04-01 |
| JPS5456589A (en) | 1979-05-07 |
| EP0001536A1 (fr) | 1979-04-18 |
| CA1109310A (fr) | 1981-09-22 |
| FR2403935A1 (fr) | 1979-04-20 |
| DE2860419D1 (en) | 1981-02-26 |
| FR2403935B1 (fr) | 1980-04-04 |
| IT7827832A0 (it) | 1978-09-19 |
| ATA686278A (de) | 1981-05-15 |
| CH624629A5 (fr) | 1981-08-14 |
| JPS5737488B2 (fr) | 1982-08-10 |
| DK411778A (da) | 1979-03-24 |
| LU80269A1 (fr) | 1979-06-01 |
| US4224779A (en) | 1980-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2303571B9 (fr) | Scellage d'un opercule sur un recipient en verre | |
| CA1109310A (fr) | Procede de conditionnement en emballages metalliques | |
| US20140158684A1 (en) | Container Closure With Segmented Fusion Ring | |
| EP1119422B2 (fr) | Procede de recouvrement d'un objet par un film | |
| EP0238425A1 (fr) | Procédé et dispositif pour l'élaboration de matériaux réfractaires par induction | |
| EP2129614B1 (fr) | Procédé de remplissage d'un emballage rétractable | |
| EP0407314A2 (fr) | Bande ou portion de bande pour emboutissage ou emboutissage-étirage et son utilisation | |
| CN104889397B (zh) | 一种用于3d打印的低熔点金属线材及其制作方法 | |
| US6328842B1 (en) | Machine for welding hollow articles and process for welding these articles | |
| JP2014065175A (ja) | 撥水撥油性樹脂成形体、包装容器及び製造方法 | |
| FR2511698A1 (fr) | Tube pour le craquage ou reformage thermique des hydrocarbures et son procede de fabrication | |
| CH626561A5 (en) | Method for the manufacture of an assembly formed by a covering sheet and a support, device for implementing the method, and container obtained | |
| GB2322825A (en) | Welding process for sealing containers | |
| EP1993923B1 (fr) | Cuve en materiau composite resistant a la corrosion | |
| US20080223004A1 (en) | Release-Coated Packaging Tooling | |
| EP0074287B1 (fr) | Complexe multicouche, notamment pour la fermeture d'emballages en matière plastique | |
| FR2541175A1 (fr) | Procede de formage d'un recipient composite et recipient ainsi obtenu | |
| EP1974894A1 (fr) | Zone de déchirure pour film en plastique | |
| FR3006683A1 (fr) | Procede de fabrication d'un recipient en verre. | |
| US2864128A (en) | Apparatus for molding inlet and outlet flanges from powdered polyethylene and similar thermoplastic materials with simultaneous production of molded threads thereon | |
| CZ100898A3 (cs) | Způsob uzavírání kovové nádoby a obalová nádoba obsahující upravený a balený výrobek | |
| EP0101391A1 (fr) | Procédé de fabrication d'emballages pour produits consommables par thermoformage d'ébauches minces à base d'aluminium | |
| BE543394A (fr) | ||
| FR2706472A1 (fr) | Procédé de fabrication d'un produit en un polymère thermofusible ou thermodurcissable comportant des zones sensibles à un rayonnement électromagnétique du domaine des micro-ondes et produit obtenu. | |
| FR2542228A1 (fr) | Procede de frittage sous pression de poudres d'alliages d'aluminium |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE GB NL SE |
|
| 17P | Request for examination filed | ||
| DET | De: translation of patent claims | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): DE GB NL SE |
|
| REF | Corresponds to: |
Ref document number: 2860419 Country of ref document: DE Date of ref document: 19810226 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19840930 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19841231 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19860831 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19870818 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19880301 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19880503 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19881117 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 78420004.0 Effective date: 19880707 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |