RU2288371C2 - Воспламенитель зарядов твердого ракетного топлива и способ его изготовления - Google Patents
Воспламенитель зарядов твердого ракетного топлива и способ его изготовления Download PDFInfo
- Publication number
- RU2288371C2 RU2288371C2 RU2004129047/06A RU2004129047A RU2288371C2 RU 2288371 C2 RU2288371 C2 RU 2288371C2 RU 2004129047/06 A RU2004129047/06 A RU 2004129047/06A RU 2004129047 A RU2004129047 A RU 2004129047A RU 2288371 C2 RU2288371 C2 RU 2288371C2
- Authority
- RU
- Russia
- Prior art keywords
- film
- igniter
- reinforcing
- solid
- housing
- Prior art date
Links
- 238000000034 method Methods 0.000 title claims description 7
- 239000004449 solid propellant Substances 0.000 title abstract description 7
- 238000004519 manufacturing process Methods 0.000 claims abstract description 18
- 230000003014 reinforcing effect Effects 0.000 claims description 36
- -1 polyethylene Polymers 0.000 claims description 21
- 239000004698 Polyethylene Substances 0.000 claims description 16
- 229920000573 polyethylene Polymers 0.000 claims description 16
- 239000005020 polyethylene terephthalate Substances 0.000 claims description 11
- 229920006254 polymer film Polymers 0.000 claims description 8
- 239000007787 solid Substances 0.000 claims description 8
- 238000003466 welding Methods 0.000 claims description 8
- JTJMJGYZQZDUJJ-UHFFFAOYSA-N phencyclidine Chemical compound C1CCCCN1C1(C=2C=CC=CC=2)CCCCC1 JTJMJGYZQZDUJJ-UHFFFAOYSA-N 0.000 claims description 6
- 229920000139 polyethylene terephthalate Polymers 0.000 claims description 6
- 239000002760 rocket fuel Substances 0.000 claims description 6
- 238000007666 vacuum forming Methods 0.000 claims description 5
- 238000010030 laminating Methods 0.000 claims description 4
- 238000000465 moulding Methods 0.000 abstract description 8
- 230000002787 reinforcement Effects 0.000 abstract description 6
- 238000011161 development Methods 0.000 abstract description 2
- 230000000694 effects Effects 0.000 abstract 1
- 239000000126 substance Substances 0.000 abstract 1
- 238000013461 design Methods 0.000 description 16
- 229920004936 Lavsan® Polymers 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 238000005516 engineering process Methods 0.000 description 3
- 238000005299 abrasion Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 229920002799 BoPET Polymers 0.000 description 1
- 235000015842 Hesperis Nutrition 0.000 description 1
- 235000012633 Iberis amara Nutrition 0.000 description 1
- 230000010006 flight Effects 0.000 description 1
- 239000003999 initiator Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 239000003380 propellant Substances 0.000 description 1
- WQGWDDDVZFFDIG-UHFFFAOYSA-N pyrogallol Chemical compound OC1=CC=CC(O)=C1O WQGWDDDVZFFDIG-UHFFFAOYSA-N 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
Images

Landscapes
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Abstract
Изобретение относится к области ракетной техники и может быть использовано при отработке и изготовлении воспламенителей зарядов твердого ракетного топлива. Воспламенитель зарядов твердого ракетного топлива содержит цилиндрический корпус из полимерной пленки с размещенной в нем навеской воспламенительного состава. Корпус воспламенителя выполнен из полимерной пленки с высоким коэффициентом вытяжки, армированным по днищу и боковой поверхности накладками из армирующей пленки. Способ изготовления воспламенителя зарядов твердого ракетного топлива включает вакуумформование корпуса воспламенителя из полимерной пленки с высоким коэффициентом вытяжки. Корпус воспламенителя армируют предварительно вырубленными накладками из армирующей пленки, при этом накладки армирующей пленки координируют, например, с помощью плоского шаблона на полотне пленки с высоким коэффициентом вытяжки. Затем накладки из армирующей пленки скрепляют с пленкой с высоким коэффициентом вытяжки. После чего, ориентируя полученную заготовку относительно штампа корпуса воспламенителя, осуществляют вакуумформование корпуса воспламенителя. Изобретение позволяет повысить эксплуатационную надежность воспламенителя ракетного двигателя твердого топлива. 2 н. и 2 з.п. ф-лы, 10 ил.
Description
Изобретение относится к области ракетной техники и может быть использовано при отработке и изготовлении воспламенителей зарядов твердого ракетного топлива для ракетных двигателей.
В настоящее время в ракетной технике широко используются конструкции воспламенителей, корпуса которых выполняются из полимерных пленок. При этом, в основном, реализуются и практически используются два варианта конструктивного оформления и, соответственно, изготовления воспламенителей:
1) с применением сварочной технологии. Таким образом изготавливают пакетные конструкции воспламенителей из дублированных пленок (например, полиэтилентерефталат (лавсан), ламинированный полиэтиленом) по пат. RU 2170842 от 20.07.01 г.;
2) с применением вакуумформования при изготовлении объемных пленочных воспламенителей (из полиэтилена) с последующим использованием сварки для скрепления корпуса с крышкой пат. RU 2212557 от 20.09.03 г.
Достоинством пакетных конструкций воспламенителей является достаточно высокая эксплуатационная надежность, которая достигается за счет использования пленок с высокой механической прочностью и теплостойкостью (например, полиэтилентерефталатная (ПЭТФ) - лавсан), технологичностью и безопасностью в изготовлении обеспечиваемой путем применения их в двухслойном варианте (дублированные пленки). Определенным недостатком как пакетных, так и объемных пленочных конструкций воспламенителей является вероятность перетирания пленочной оболочки при длительных транспортно-эксплуатационных нагрузках до боевого применения, например, при определенном количестве взлето-посадок самолета и выполнения им дежурных или учебно-тренировочных полетов.
Применение указанных пленок для вакуумформования объемных, коробчатых конструкций воспламенителей практически невозможно, т.к. пленки с высокой механической прочностью (присущей ПЭТФ пленкам) практически не поддаются пластической вытяжке.
В то же время объемные конструкции воспламенителей обладают определенными преимуществами перед пакетными: строгая геометрическая форма и координированное размещение воспламенителя в посадочном месте корпуса РДТТ позволяют обеспечить гарантированное зажжение навески воспламенителя пиропатроном, улучшаются возможности крепления (компоновки) воспламенителя в корпусе ракетного двигателя.
Конструкция и способ изготовления пленочного воспламенителя объемной формы по пат. RU 2212557 приняты авторами за прототип.
Однако и конструкциям воспламенителей объемной формы также присущ недостаток фрикционной стойкости, отмеченный выше для пакетных.
Технической задачей изобретения является разработка конструкции пленочного воспламенителя и способа изготовления воспламенителей объемной формы с повышенной эксплуатационной надежностью и с расширенными технологическими возможностями для зарядов твердого ракетного топлива.
Указанная задача решается путем использования для вакуумформования корпусов воспламенителей наряду с полиэтиленовыми пленками, армирующих полимерных высокопрочных пленок, не поддающихся вытяжке.
Технический результат изобретения заключается в выполнении воспламенителя зарядов твердого ракетного топлива в виде цилиндрического корпуса из полимерной пленки и размещенной в нем навески воспламенительного состава, при этом корпус воспламенителя выполнен из полимерной пленки с высоким коэффициентом вытяжки. Корпус воспламенителя армируется по днищу и боковой поверхности накладками из армирующей пленки. В качестве пленки с высоким коэффициентом вытяжки используют полиэтиленовую, а в качестве армирующей - полиэтилентерефталатную (лавсановую), ламинированную полиэтиленом. Скрепление накладок армирующей пленки с корпусом воспламенителя осуществляют сваркой через ламинирующий полиэтиленовый слой армирующей пленки.
Технический результат также заключается в способе изготовления воспламенителя зарядов твердого ракетного топлива из полимерной пленки с высоким коэффициентом вытяжки. При реализуемом способе корпус воспламенителя армируют предварительно вырубленными накладками из армирующей пленки, накладки из армирующей пленки координируют, например, с помощью плоского шаблона на полотне полимерной пленки с высоким коэффициентом вытяжки, после чего скрепляют с ним. Затем, ориентируя полученную заготовку относительно штампа корпуса воспламенителя, осуществляют вакуумформование корпуса воспламенителя.
Сущность изобретения заключается в армировании корпуса воспламенителя объемной конструкции из пленочного материала (например, полиэтилена) накладками из высокопрочной дублированной полиэтиленом пленки. Выполнение армирования корпуса воспламенителя накладками из армирующей дублированной пленки позволяет обеспечить высокую фрикционную стойкость воспламенителя и соответственно высокую надежность и эффективность его при эксплуатации. При этом сохраняется высокая технологичность изготовления пленочных воспламенителей, как таковых.
В целом сущность изобретения заключается в расширении возможности использования полиэтиленовых пленок с высоким коэффициентом вытяжки для изготовления корпусов воспламенителей, обеспечивая за счет армирования поверхностей корпуса дублированными пленками высокую эксплуатационную надежность воспламенителей.
Патентуемое изобретение поясняется графическими материалами.
Фиг.1. Накладки из армирующей пленки (вырубка накладок).
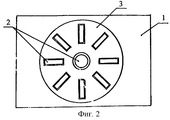
Фиг.2. Координирование накладок на полотне несущей пленки.
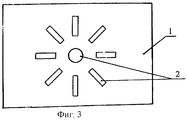
Фиг.3. Скрепление (сварка) накладок из армирующей пленки с пленкой с высоким коэффициентом вытяжки.
Фиг.4. Ориентирование накладок из армирующей пленки на штампе корпуса воспламенителя перед вакуумформованием.
На Фиг.1-4 обозначено:
1 - пленка с высоким коэффициентом вытяжки;
3 - шаблон;
4 - штамп.
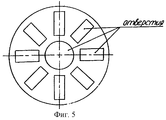
Фиг.5. Вариант шаблона.
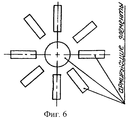
Фиг.6. Армирующие элементы (накладки).
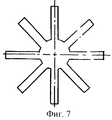
Фиг.7. "Армирующая" звездочка.
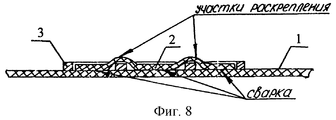
Фиг.8. Скрепление "армирующей" звездочки с несущей пленкой.
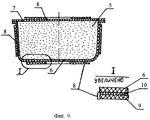
Фиг.9. Пример конструктивного оформления воспламенителя, армированного накладками из армирующей пленки:
5 - навеска воспламенительного состава;
6 - корпус воспламенителя (пленка с высоким коэффициентом вытяжки);
7 - крышка воспламенителя (пленка с высоким коэффициентом вытяжки);
8 - накладки из армирующей пленки;
9 - основной фрикционностойкий слой армирующей пленки (накладки);
10 - ламинирующий слой армирующей пленки (накладки).
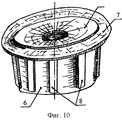
Фиг.10. Общий вид патентуемого воспламенителя.
Подготовленные (Фиг.1) накладки армирующей пленки (2) в виде круга и прямоугольников малой ширины координируют на полотне (1) пленки с высоким коэффициентом вытяжки, например, при помощи плоского шаблона (3) в соответствии с чертежом воспламенителя, и производят скрепление (сварку) с полотном (3) пленочного материала, предназначенного для дальнейшего вакуумформования корпуса воспламенителя. Затем, ориентируя полученную заготовку относительно штампа (4) корпуса воспламенителя, осуществляют вакуумформование корпуса воспламенителя.
Патентуемая конструкция воспламенителя и способ его изготовления позволяют расширить технологические возможности пленочной технологии при изготовлении объемных воспламенителей, за счет применения высокопрочных пленок, не поддающихся вытяжке при формовании. Это, в свою очередь, позволяет существенно повысить эксплуатационную надежность воспламенителей, за счет повышения их механической прочности и фрикционной стойкости.
Практическая реализация конструкции и способа его изготовления.
Для варианта цилиндрического корпуса воспламенителя использовали плоский шаблон (Фиг.5) с круговым вырезом и радиально расходящимися "вырезами-лучами". Причем "вырезы-лучи" отделяются от кругового выреза сплошной перемычкой. При этом заготовка армирующей пленки выполнялась как в виде "звездочки" (Фиг.7), так и в виде "как бы разрезной-звездочки" (Фиг.6).
При скреплении "звездочки" с несущей пленкой образуется раскрепленный подгофрированный участок армирующей пленки (Фиг.8). В этом случае применяли разборный шаблон (3). В случае использования "разрезной звездочки" имеет место чистое раскрепление армированного донышка воспламенителя от прямоугольных участков пленки, армирующих боковую поверхность воспламенителя.
Подготовленную заготовку армированной пленки ориентируют относительно штампа (Фиг.4) и осуществляют вакуумформование корпуса воспламенителя.
При этом необходимая для формования вытяжка реализовалась на пленке с высоким коэффициентом вытяжки (полиэтилен). Изготовленная таким способом конструкция воспламенителя (Фиг.9 и 10) обладает повышенными эксплуатационными характеристиками, в частности, более высокой фрикционной стойкостью (стойкостью к истиранию) при эксплуатационных нагрузках в составе ракет.
Существенными отличительными признаками предложенных конструкции и способа изготовления воспламенителя от известных являются:
1. Операции предварительной подготовки пленочного материала к вакуумформованию корпуса, включающие:
а) вырубку накладок (2) из армирующей пленки необходимой конфигурации (Фиг.1);
б) координирование накладок (2) на полотне пленки (1) с высоким коэффициентов вытяжки с помощью плоского шаблона (Фиг.2);
в) скрепление (сварку) накладок (2) из армирующей пленки с пленкой с высоким коэффициентом вытяжки (Фиг.3);
г) ориентирование подготовленного пленочного материала на штампе (4) корпуса воспламенителя перед вакуумформованием (Фиг.4).
2. Использование в качестве пленки с высоким коэффициентом вытяжки - полиэтиленовой, а в качестве армирующей (для накладок) - полиэтилентерефталатной (лавсановой) ламинированной полиэтиленом и осуществление скрепления пленок сваркой через ламинирующий слой.
3. Оснащение пленочного корпуса воспламенителя армирующими элементами (накладками).
Конструкция патентуемого воспламенителя и способ его изготовления опробованы при изготовлении опытных партий воспламенителей. В качестве пленки с высоким коэффициентом вытяжки использовалась полиэтиленовая, в качестве армирующей - лавсановая, ламинированная полиэтиленом.
Конструкция патентуемого воспламенителя включает в себя (Фиг.10):
- корпус (6);
- крышку (7);
- накладки из армирующей пленки (8);
- навеску воспламенительного состава.
Воспламенитель работает следующим образом:
после подачи форса инициатора (пиропатрона) прожигается (Фиг.10) корпус (6) воспламенителя, зажигается навеска воспламенительного состава (5) и образующиеся газообразные продукты используются для зажжения твердотопливного заряда ракетного двигателя.
Изготовленные конструкции воспламенителей удовлетворительно выдержали механико-климатические и огневые испытания применительно к авиационным ракетам и противотанковым управляемым реактивным снарядам.
Claims (4)
1. Воспламенитель зарядов твердого ракетного топлива, включающий цилиндрический корпус из полимерной пленки с размещенной в нем навеской воспламенительного состава, отличающийся тем, что корпус воспламенителя выполнен из полимерной пленки с высоким коэффициентом вытяжки, армированным по днищу и боковой поверхности накладками из армирующей пленки.
2. Воспламенитель зарядов твердого ракетного топлива по п.1, отличающийся тем, что в качестве пленки с высоким коэффициентом вытяжки используют полиэтиленовую, а в качестве армирующей - полиэтилентерефталатную, ламинированную полиэтиленом.
3. Способ изготовления воспламенителя зарядов твердого ракетного топлива, включающий вакуум-формование корпуса воспламенителя из полимерной пленки с высоким коэффициентом вытяжки, отличающийся тем, что корпус воспламенителя выполняют из пленки с высоким коэффициентом вытяжки, армируют его предварительно вырубленными накладками из армирующей пленки, при этом накладки из армирующей пленки координируют, например, с помощью плоского шаблона на полотне пленки с высоким коэффициентом вытяжки, скрепляют с ним и, ориентируя полученную заготовку относительно штампа корпуса воспламенителя, осуществляют вакуум-формование корпуса воспламенителя.
4. Способ по п.3, отличающийся тем, что скрепление пленок с высоким коэффициентом вытяжки и армирующей осуществляют сваркой через ламинирующий полиэтиленовый слой армирующей пленки.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2004129047/06A RU2288371C2 (ru) | 2004-10-04 | 2004-10-04 | Воспламенитель зарядов твердого ракетного топлива и способ его изготовления |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2004129047/06A RU2288371C2 (ru) | 2004-10-04 | 2004-10-04 | Воспламенитель зарядов твердого ракетного топлива и способ его изготовления |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2004129047A RU2004129047A (ru) | 2006-03-27 |
| RU2288371C2 true RU2288371C2 (ru) | 2006-11-27 |
Family
ID=36388457
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2004129047/06A RU2288371C2 (ru) | 2004-10-04 | 2004-10-04 | Воспламенитель зарядов твердого ракетного топлива и способ его изготовления |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2288371C2 (ru) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4901642A (en) * | 1988-10-27 | 1990-02-20 | Morton Thiokol, Inc. | Consumable wafer igniter |
| EP0419319A1 (fr) * | 1989-09-19 | 1991-03-27 | Agence Spatiale Europeenne | Allumeur consumable pour moteur-fusée à propergol solide |
| GB2244120A (en) * | 1990-05-19 | 1991-11-20 | Dynamit Nobel Aktiengesellacha | Solid propellant rocket engine |
| WO1997022499A1 (de) * | 1995-12-19 | 1997-06-26 | Trw Airbag Sytems Gmbh & Co. Kg | Gehäuse eines gasgenerators für ein airbagsystem |
| RU2170842C1 (ru) * | 1999-11-01 | 2001-07-20 | Государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Воспламенитель заряда твердого ракетного топлива |
| RU2212557C1 (ru) * | 2002-01-17 | 2003-09-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Воспламенитель твердотопливного заряда ракетного двигателя |
-
2004
- 2004-10-04 RU RU2004129047/06A patent/RU2288371C2/ru not_active IP Right Cessation
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4901642A (en) * | 1988-10-27 | 1990-02-20 | Morton Thiokol, Inc. | Consumable wafer igniter |
| EP0419319A1 (fr) * | 1989-09-19 | 1991-03-27 | Agence Spatiale Europeenne | Allumeur consumable pour moteur-fusée à propergol solide |
| GB2244120A (en) * | 1990-05-19 | 1991-11-20 | Dynamit Nobel Aktiengesellacha | Solid propellant rocket engine |
| WO1997022499A1 (de) * | 1995-12-19 | 1997-06-26 | Trw Airbag Sytems Gmbh & Co. Kg | Gehäuse eines gasgenerators für ein airbagsystem |
| RU2170842C1 (ru) * | 1999-11-01 | 2001-07-20 | Государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Воспламенитель заряда твердого ракетного топлива |
| RU2212557C1 (ru) * | 2002-01-17 | 2003-09-20 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Воспламенитель твердотопливного заряда ракетного двигателя |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2004129047A (ru) | 2006-03-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8443731B1 (en) | Reactive material enhanced projectiles, devices for generating reactive material enhanced projectiles and related methods | |
| US7347906B1 (en) | Variable output and dial-a-yield explosive charges | |
| US7992496B2 (en) | Decoys for infra-red radiation seeking missiles and methods of producing and using the same | |
| US7900560B1 (en) | Stacked pellet flare assembly and methods of making and using the same | |
| US20090044716A1 (en) | Slow cook off rocket igniter | |
| US9371801B2 (en) | Ignition device for two-pulse rocket motor with thermal barrier membrane | |
| US7421950B2 (en) | Decoys for infra-red radiation seeking missiles and methods of producing and using the same | |
| PL134409B1 (en) | Method of welding together two sections of metal tube | |
| US4154141A (en) | Ultrafast, linearly-deflagration ignition system | |
| US3357190A (en) | Device for igniting a combustible material | |
| US2976678A (en) | Restricted solid propellant | |
| JP2927922B2 (ja) | 固体推進剤ロケットモータの消耗しうる点火器 | |
| US9121668B1 (en) | Aerial vehicle with combustible time-delay fuse | |
| US4077326A (en) | Impulse compensated continuous rod warhead | |
| US20150323296A1 (en) | Countermeasure Flares | |
| US3453959A (en) | Adjustable delay timer for explosive device | |
| US5363768A (en) | Propellant gas-generation system for canister ejection | |
| EP3022520B1 (en) | Igniter device | |
| GB2292446A (en) | Fuel-air explosive weapons | |
| US20260055746A1 (en) | Rocket motor with dual embedded burnable cutting explosive energetic material | |
| US10711515B2 (en) | Cockpit canopy cutting gas generator | |
| US20230243630A1 (en) | Flash directed reactive target and method of manufacture | |
| RU2309282C2 (ru) | Воспламенитель заряда ракетного двигателя твердого топлива | |
| DE1506131A1 (de) | Schubmotor mit Sprengeinrichtung | |
| JPH11183098A (ja) | スラスト発生装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20141204 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20161005 |