RU2261237C1 - Способ бронирования шашки твердотопливного заряда ракетного двигателя - Google Patents
Способ бронирования шашки твердотопливного заряда ракетного двигателя Download PDFInfo
- Publication number
- RU2261237C1 RU2261237C1 RU2003137037/02A RU2003137037A RU2261237C1 RU 2261237 C1 RU2261237 C1 RU 2261237C1 RU 2003137037/02 A RU2003137037/02 A RU 2003137037/02A RU 2003137037 A RU2003137037 A RU 2003137037A RU 2261237 C1 RU2261237 C1 RU 2261237C1
- Authority
- RU
- Russia
- Prior art keywords
- mold
- gap
- armoring
- solid fuel
- armored
- Prior art date
Links
- 238000000034 method Methods 0.000 title claims abstract description 26
- 239000004449 solid propellant Substances 0.000 title claims abstract description 8
- 238000006116 polymerization reaction Methods 0.000 claims abstract description 22
- 238000005266 casting Methods 0.000 claims description 2
- 238000001816 cooling Methods 0.000 claims description 2
- 230000000379 polymerizing effect Effects 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 abstract description 7
- 150000001875 compounds Chemical class 0.000 abstract description 3
- 230000000694 effects Effects 0.000 abstract description 3
- 239000000126 substance Substances 0.000 abstract 1
- 239000000203 mixture Substances 0.000 description 9
- 230000015572 biosynthetic process Effects 0.000 description 5
- 230000007547 defect Effects 0.000 description 4
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- 238000005265 energy consumption Methods 0.000 description 2
- 238000002474 experimental method Methods 0.000 description 2
- 239000011521 glass Substances 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- JTJMJGYZQZDUJJ-UHFFFAOYSA-N phencyclidine Chemical compound C1CCCCN1C1(C=2C=CC=CC=2)CCCCC1 JTJMJGYZQZDUJJ-UHFFFAOYSA-N 0.000 description 2
- 238000007747 plating Methods 0.000 description 2
- 239000002760 rocket fuel Substances 0.000 description 2
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000005538 encapsulation Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000012634 fragment Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000010792 warming Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images
Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Moulding By Coating Moulds (AREA)
Abstract
Предлагаемое изобретение относится к области изготовления твердотопливных зарядов (ТРТ), преимущественно используемых в ракетных системах. Способ включает заливку бронесостава в зазор между бронируемой шашкой и формой, которую ведут автоматически из расходной емкости равномерно через отверстия в крышке преимущественно горизонтально расположенной формы, используя центробежную силу, направленную вдоль кольцевого зазора, создающую на входе в зазор перегрузку до 15, и под ее воздействием осуществляют полимеризацию бронесостава, при этом температуру полимеризации выбирают отвечающей условиям физической стабильности шашки, затем форму охлаждают до нормальной температуры и распрессовывают бронированный заряд из формы. Изобретение позволяет снизить трудозатраты и продолжительность цикла бронирования заряда шашки твердотопливного заряда. 2 ил.
Description
Предлагаемое изобретение относится к области изготовления бронированных твердотопливных зарядов, преимущественно используемых в ракетных системах различного назначения. В настоящее время известны различные способы бронирования твердотопливных зарядов: намоткой бронеленты на боковую поверхность заряда, свободной заливкой бронесостава в формообразующую оснастку с последующей полимеризацией, нанесение термопластичного бронесостава под давлением с использованием термопластавтомата и др.
Предлагаемое изобретение касается способа бронирования зарядов ТРТ методом заливки составами, имеющими полимеризационную усадку. Известен способ бронирования шашки вкладного заряда заливной с использованием различных форм (краткий энциклопедический словарь "Энергетические конденсированные системы", под ред. Б.П.Жукова, М. "Янус-К", 2000, стр.263). По данному методу бронирования требуется обогрев специальных форм с одновременной полимеризацией бронесостава. Способ пригоден для бронирования зарядов с малой полимеризационной усадкой. А для зарядов, бронируемых акрилатными бронесоставами, обладающими полимеризационной усадкой до 10% и более, данный способ не приемлем, так как в форме ограниченных размеров невозможно получить качественное бронепокрытие из-за образования усадочных дефектов.
Известен "Способ бронирования вкладного заряда твердого ракетного топлива" по патенту №2215721 от 10.11.2003, принятый за прототип. Согласно известному способу, заряд твердого ракетного топлива помещают в вертикально установленную форму, заливают сверху в зазор между бронируемым зарядом и формой бронесостав с избытком, компенсирующим усадку при его полимеризации. Погружают форму в термокамеру для полимеризации бронесостава, при этом полимеризацию бронесостава ведут последовательно слоями по высоте заряда, начиная с нижней части, путем постепенного ввода формы в термокамеру, затем осуществляют охлаждение до нормальной температуры и распрессовку бронированного заряда из формы. Данный способ характеризуется длительным процессом полимеризации бронесостава, достигающим 6-10 часов, высокими энергозатратами и трудоемкостью. Способ ориентирован на ручную заливку, не исключающую капсуляцию воздуха в бронепокрытии. Процесс полимеризации чувствителен к колебаниям температуры и чистоте контактирующих поверхностей термокамеры и формы, т.к. через них идет основной тепловой поток, прогревающий бронесостав. В условиях производства отмеченные недостатки не исключают появления дефектов в виде усадочных раковин. Усадка проявляется в момент перехода бронесостава из гелеобразной формы в твердую. Это связано с нарастанием вязкости бронесостава, ведущим к потере ее текучести под действием собственного веса. Опасность образования усадочных дефектов тем выше, чем длиннее изделие, тоньше зазор, выше температура полимеризации и начальная вязкость бронесостава.
Технической задачей предлагаемого изобретения является разработка способа бронирования зарядов ТРТ методом заливки, позволяющим автоматизировать технологический процесс, сократить продолжительность технологического цикла, снизить трудоемкость и энергоемкость операции полимеризации, устранить условия образования любых видов дефектов.
Технический результат достигается следующим образом: заливку и полимеризацию бронесостава ведут под действием центробежной силы, направленной вдоль кольцевого зазора между шашкой и формой при повышенной относительно существующих способов температуре, которая для большинства составов находится на уровне около 80°С и выше. Для этого формы с установленными в них шашками закрепляют радиально на вращающейся платформе. По периферии платформы расположена кольцевая термокамера, куда подается теплоноситель. Бронесостав подают из расходной емкости в прибыльную чашу (крышку) формы. Далее через равномерно расположенные в окружном направлении отверстия в чаше состав поступает в кольцевой зазор. Подача массы в зазор между шашкой и формой осуществляется под воздействием центробежной силы отдельными не смыкающимися параллельными струями до заднего торца заряда, где состав растекается, заполняя сечение зазора, и в виде цилиндрического потока перемещается навстречу струям.
Для данного способа бронирования определяющее значение имеют два фактора: центробежная сила на входе в зазор и повышенная температура полимеризации.
Поскольку формы располагают радиально, центробежная сила и давление в массе, заполнившей зазор, возрастают по мере перемещения вдоль радиуса от центра к периферии. Воздух, случайно попавший при заливке в бронесостав, гарантированно вытесняется из него под воздействием перпада давления. Образующаяся при вращении платформы центробежная сила обеспечивает течение бронесостава даже тогда, когда последний находится в подполимеризованном желеобразном состоянии. Благодаря возникающему при этом набегающему потоку массы легко компенсируется полимеризационная усадка, и создается эффект поддавливания (уплотнения) массы, который действует вплоть до полного завершения процесса полимеризации состава. Таким образом исключается возникновение усадочных раковин и напряжений в бронепокрытии, являющихся причиной образования трещин и нарушения адгезии. Воздействие центробежной силы благоприятно сказывается на прочности адгезионного соединения бронепокрытия с шашкой в силу того, что его формирование идет с участием давления.
Указанная выше температура полимеризации бронесостава может быть выбрана максимально возможной, однако допустимой с токи зрения физической стабильности шашки. В результате этого время полимеризации может быть сокращено в десятки раз в зависимости от марки материала шашки.
Предлагаемый способ в сочетании с литьевыми свойствами большинства существующих в настоящее время бронирующих составов обеспечивает высокую надежность качества бронирования. Благодаря этому возникает возможность в целом ряде случаев вести бронирование шашек непосредственно в корпусе натурного двигателя. При этом существенно упрощается конструкция ограничительной оснастки (формы), сокращаются затраты по ее обслуживанию, высвобождаются производственные площади.
Испытание предлагаемого способа центробежного бронирования проводилось на двух моделях.
1. Бронесостав подавался в зазор толщиной 1,5 мм, длиной 500 мм, образованный двумя скрепленными стеклами, установленными на планшайбе карусельного станка вдоль радиуса вращения. Центробежная сила оценивалась по величине перегрузки. При перегрузке на входе в зазор, равной 5, струя имела сужающийся с 15 до 2 мм прямолинейный профиль. У дальнего торца зазора струя растекалась и заполняла все сечение зазора (см. фиг.1).
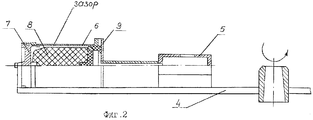
2. Бронированию подвергался наиболее сложный по геометрии фрагмент натурной шашки заряда длиной 100 мм противоградовой ракеты "Алан-2". Бронировали боковую поверхность и дальний торец. Форму с зарядом и расходную емкость крепили на коромысле центрифуги, установленном на ее вертикальном валу. Бронесостав подавали из расходной емкости в прибыльную чашу (крышку формы) и из нее через равномерно расположенные отверстия в зазор "шашка - форма". Толщина зазора составляла 1,6 мм. Заряд вращали 15 минут при температуре 90°С в закрытой корзине центрифуги под действием перегрузки, которая на входе в зазор имела значение, равное 5. После этого форму снимали, охлаждали, распрессовывали. В такой последовательности проведены три опыта. Результат везде одинаков: качество бронепокрытия признано высоким, отвечающим всем техническим требованиям.
Уместно сравнить время полимеризации: по известному способу оно составляет 6-10 часов, а по предлагаемому способу - 15 минут с более высоким качеством бронирования.
Сущность изобретения поясняется следующими графическими материалами:
Фиг.1. Схема опыта по проверке течения вязкой жидкости в плоском зазоре толщиной 1,5 мм под действием центробежной силы: 1 - стеклянные пластины, установленные плоскопараллельно друг относительно друга с зазором 1,5 мм; 2 - вращающаяся планшайба карусельного станка; 3 - профиль струи.
Фиг.2. Схема опытов по проверке способа заливки в зазор под действием центробежной силы: 4 - коромысло; 5 - расходная емкость; 6 - форма; 7 - крышка; 8 - шашка; 9 - дно.
Положительный эффект от предлагаемого способа бронирования может быть получен на любых других бронесоставах, обладающих высокой вязкостью, и заключается в существенном сокращении трудоемкости и одновременном повышении качества выполнения операции бронирования.
Изготовление зарядов по предлагаемому способу позволяет повысить качество зарядов и снизить трудоемкость их изготовления.
Claims (1)
- Способ бронирования шашки твердотопливного заряда ракетного двигателя заливкой, включающий установку шашки в форму, заливку бронесостава в зазор между шашкой и формой, полимеризацию бронесостава, охлаждение формы и распрессовку бронированной шашки из формы, отличающийся тем, что форму с шашкой закрепляют радиально на вращающейся платформе, над которой устанавливают расходную емкость, и заливку бронесостава в зазор из расходной емкости производят под воздействием центробежной силы, создаваемой при вращении формы и направленной вдоль зазора, последующую полимеризацию бронесостава производят также под воздействием центробежной силы и при повышенной температуре, отвечающей условиям физической стабильности шашки.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2003137037/02A RU2261237C1 (ru) | 2003-12-22 | 2003-12-22 | Способ бронирования шашки твердотопливного заряда ракетного двигателя |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RU2003137037/02A RU2261237C1 (ru) | 2003-12-22 | 2003-12-22 | Способ бронирования шашки твердотопливного заряда ракетного двигателя |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| RU2003137037A RU2003137037A (ru) | 2005-07-20 |
| RU2261237C1 true RU2261237C1 (ru) | 2005-09-27 |
Family
ID=35842082
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| RU2003137037/02A RU2261237C1 (ru) | 2003-12-22 | 2003-12-22 | Способ бронирования шашки твердотопливного заряда ракетного двигателя |
Country Status (1)
| Country | Link |
|---|---|
| RU (1) | RU2261237C1 (ru) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2360895C1 (ru) * | 2007-11-27 | 2009-07-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Карусельно-центробежный способ бронирования заряда из баллиститного топлива со скреплением его по одному из торцов с корпусом ракетного двигателя |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3642961A (en) * | 1968-06-12 | 1972-02-15 | Hercules Inc | Injection molding process for inhibiting propellant |
| US3991565A (en) * | 1968-03-28 | 1976-11-16 | Imperial Metal Industries (Kynoch) Limited | Solid propellant with inhibitor layer in rocket motor |
| RU2164616C1 (ru) * | 1999-11-01 | 2001-03-27 | Государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Твердотопливный заряд для ракетного двигателя |
| RU2215721C2 (ru) * | 2001-12-13 | 2003-11-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ бронирования вкладного заряда твердого ракетного топлива |
-
2003
- 2003-12-22 RU RU2003137037/02A patent/RU2261237C1/ru not_active IP Right Cessation
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3991565A (en) * | 1968-03-28 | 1976-11-16 | Imperial Metal Industries (Kynoch) Limited | Solid propellant with inhibitor layer in rocket motor |
| US3642961A (en) * | 1968-06-12 | 1972-02-15 | Hercules Inc | Injection molding process for inhibiting propellant |
| RU2164616C1 (ru) * | 1999-11-01 | 2001-03-27 | Государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Твердотопливный заряд для ракетного двигателя |
| RU2215721C2 (ru) * | 2001-12-13 | 2003-11-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Способ бронирования вкладного заряда твердого ракетного топлива |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2360895C1 (ru) * | 2007-11-27 | 2009-07-10 | Федеральное государственное унитарное предприятие "Научно-исследовательский институт полимерных материалов" | Карусельно-центробежный способ бронирования заряда из баллиститного топлива со скреплением его по одному из торцов с корпусом ракетного двигателя |
Also Published As
| Publication number | Publication date |
|---|---|
| RU2003137037A (ru) | 2005-07-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102921902B (zh) | 铁模覆砂与铁型组芯复合造型工艺方法 | |
| MX2011005066A (es) | Procedimiento y dispositivo para colar una pieza colada a partir de un fundido metalico. | |
| JPH07195141A (ja) | 鋳造模型製造方法およびその装置 | |
| CN103752769B (zh) | 基于糖模的溶模铸造方法 | |
| CN104276910B (zh) | 一种燃气发生剂药柱限燃层成型工艺 | |
| CN106470781A (zh) | 改进的用于制造通过失蜡铸造来生产飞行器涡轮发动机的具有叶片元件的壳模的方法 | |
| CN103212669A (zh) | 一种发动机汽缸体的消失模铸件模型及其铸造方法 | |
| US3164654A (en) | Process for casting thermoplastic materials | |
| CN109434024A (zh) | 一种齿圈毛坯的加工设备与加工工艺 | |
| CN108327166A (zh) | 防弹头盔的注塑包边模具、模压包边制作方法及防弹头盔 | |
| RU2259919C1 (ru) | Способ бронирования заряда твердого ракетного топлива | |
| JP4059937B2 (ja) | 強化された表面仕上げを有する鋳造品を製造するインベストメント鋳造法 | |
| RU2215721C2 (ru) | Способ бронирования вкладного заряда твердого ракетного топлива | |
| CN206241209U (zh) | 一种制型机插入式锥形射砂结构 | |
| US2156396A (en) | Extrusion mold | |
| CN203210601U (zh) | 橡胶射出成型系统 | |
| CN107415121B (zh) | 用于脉冲发动机隔舱式隔离装置的成型方法及成型模具 | |
| RU2360895C1 (ru) | Карусельно-центробежный способ бронирования заряда из баллиститного топлива со скреплением его по одному из торцов с корпусом ракетного двигателя | |
| CN211250535U (zh) | 一种玻璃窑蓄热室用八角筒耐火砖浇铸设备 | |
| CN109382956A (zh) | 一种异形复杂防隔热构件净尺寸成型模具及方法 | |
| CN104669507A (zh) | 炮弹精确制导天线主次镜的成型工艺 | |
| CN113426953A (zh) | 消失模内腔水道气道复合造型铸造工艺 | |
| CN114393178A (zh) | 一种制动轮壳铸件的静压铸造工艺 | |
| RU2338007C2 (ru) | Способ нанесения покрытий из металлических порошков на цилиндрические детали | |
| RU2274550C2 (ru) | Способ бронирования зарядов твердого ракетного топлива термопластичными бронесоставами |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PC43 | Official registration of the transfer of the exclusive right without contract for inventions |
Effective date: 20141204 |
|
| MM4A | The patent is invalid due to non-payment of fees |
Effective date: 20181223 |