EP4013556B1 - Verfahren zur online-ermittlung wenigstens eines walzparameters sowie walzwerk mit einer einrichtung zur online-ermittlung wenigstens eines walzparameters - Google Patents
Verfahren zur online-ermittlung wenigstens eines walzparameters sowie walzwerk mit einer einrichtung zur online-ermittlung wenigstens eines walzparameters Download PDFInfo
- Publication number
- EP4013556B1 EP4013556B1 EP20745088.3A EP20745088A EP4013556B1 EP 4013556 B1 EP4013556 B1 EP 4013556B1 EP 20745088 A EP20745088 A EP 20745088A EP 4013556 B1 EP4013556 B1 EP 4013556B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rolling
- frequency
- rolling stock
- stock
- parameter
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/165—Control of thickness, width, diameter or other transverse dimensions responsive mainly to the measured thickness of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/04—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring thickness, width, diameter or other transverse dimensions of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/08—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring roll-force
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2261/00—Product parameters
- B21B2261/02—Transverse dimensions
- B21B2261/10—Cross-sectional area
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2275/00—Mill drive parameters
- B21B2275/02—Speed
- B21B2275/04—Roll speed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2275/00—Mill drive parameters
- B21B2275/02—Speed
- B21B2275/06—Product speed
Definitions
- the invention relates to a method for without determining at least one rolling parameter when rolling a rolling stock rolled along a rolling line in a rolling mill comprising at least two rolls on a rolling stand, in which the rolling stock is guided past or through at least one measuring device during rolling, which interacts with a rolling stock size of the rolling stock that varies along the longitudinal extent of the rolling stock and outputs a measurement signal.
- the invention also relates to a rolling mill comprising at least two rollers arranged on a rolling stand for rolling rolled stock along a rolling line and with a device for online determination of at least one rolling parameter, the determining device comprising at least one measuring device which is arranged on the rolling line and the with a rolling stock size of the rolling stock that varies along the longitudinal extent of the rolling stock can interact and output a measurement signal.
- a rolling stock which can be, for example, a sheet, a slab, a block, a hollow block, a blank, a hollow blank or a rod, a wire or a tube
- a rolling stand which carries at least two rollers and has a corresponding shaping effect on the rolling stock that passes or is passed through.
- rolling stands depending on the specific rolling mill. can also carry more than two rollers, which do not necessarily all have a forming effect on the rolled stock. Rather, if necessary, the rollers can only interact with the rolling stock in a driving or guiding manner, as long as at least two rollers have a correspondingly forming effect on the rolling stock. Accordingly, in particular, several roll stands can be provided, whereby each of the roll stands is adapted to specific functionalities and can carry corresponding rolls.
- rolling takes place under relatively adverse environmental conditions, since the rolling stock can usually only be sufficiently formed at relatively high temperatures. There are also high levels of scale, dust, steam, etc. in the surroundings of such a rolling mill. This makes it a relatively big challenge to monitor a rolling process online, especially since the rolling stock is usually is also guided past or through the rolling stands along the rolling line at relatively high speeds, so that corresponding measurement results must be provided in a relatively short time if they are to be considered as determined online.
- the object of the invention is achieved by methods for online determination of at least one rolling parameter and by a rolling mill with a device for online determination of at least one rolling parameter with the features of the independent claims. Further, possibly independent, advantageous embodiments can be found in the subclaims and the following description.
- a method for online determination of at least one rolling parameter can be used when rolling a rolling stock rolled along a rolling line in a rolling mill comprising at least two rolls on a rolling stand, in which the rolling stock is at least a measuring device is guided past or possibly also passed through a measuring device during rolling, which interacts with a variable size of the rolling stock along the longitudinal extent of the rolling stock and outputs a measuring signal, characterized in that the measuring signal is converted into a frequency space and the rolling parameter from the in The measurement signal transferred to the frequency space is determined in order to be able to provide the rolling parameters online relatively easily and reliably.
- the rolling stock passes the measuring device with its rolling stock size changing along its longitudinal extent, this results in a measurement signal if the rolling stock size changes accordingly.
- the transfer of the measurement signal into the frequency space then enables a simple and relatively reliable frequency analysis of the measurement signal.
- rolling parameters can then be determined if necessary, by assuming that, although the rolling stock should ideally be uniform along its longitudinal extent, deviations from this uniformity are determined and used to determine the Rolling parameters can be used. This applies in particular if it is assumed that the rollers act on the rolling stock with a certain regularity, which is determined by their rotation or rotation. Corresponding out-of-roundness or other markings, etc. of the rollers then cause corresponding fluctuations.
- Measurement signals whereby individual frequencies can be assigned to specific rolls or to a roll stand supporting these rolls in the frequency space. Such an assignment can be made relatively easily and reliably in the frequency space, so that after this assignment, the rolling parameter can also be provided online in a relatively simple and operationally reliable manner.
- any suitable space equipped with frequencies as units can be used as a frequency space.
- the measurement signal recorded over time i.e. the measurement signal initially recorded in the period
- the measurement signal initially recorded in the period can be transferred sufficiently reliably but also sufficiently quickly.
- a conversion using a Fourier transformation is recommended here, although it can definitely make sense to finally choose the frequency range, since very high frequencies and also very low frequencies no longer allow any relevant statements to be expected.
- Fast Fourier transformations or similar transformations which enable a measurement signal to be transferred from the time period to the frequency space, can also easily be used in this regard.
- a method for online determination of at least one rolling parameter can be used when rolling a rolling stock rolled along a rolling line in a rolling mill comprising at least two rolls on a rolling stand, in which the rolling stock is on at least one measuring device is guided past or through it during rolling, which interacts with a rolling stock size of the rolling stock that varies along the longitudinal extent of the rolling stock and outputs a measurement signal, cumulatively or alternatively characterized in that a frequency inherent in the change in size is determined from the measurement signal and the Rolling parameters are determined based on the specific frequency.
- a rolling parameter can be provided online relatively easily and reliably if there is a rolling mill, which comprises at least two rolls arranged on a rolling stand for rolling rolled material along a rolling line and a device for online determination of at least one rolling parameter, in which the determination device comprises at least one measuring device which is arranged on the rolling line and which can interact with a rolling stock size of the rolling stock that is variable along the longitudinal extent of the rolling stock and can output a measurement signal, cumulatively or alternatively characterized in that the determination device comprises means for frequency analysis.
- a frequency inherent in the change in the size of the rolling stock can be determined relatively easily and reliably from the measurement signal by frequency analysis and accordingly also by frequency analysis means. This then enables accordingly. that the rolling parameter can be determined relatively easily and reliably based on the specific frequency.
- the frequency determination can - as already explained above - be carried out in particular by filters or other suitable measures of the frequency analysis means.
- the frequency analysis means can then also provide for a transfer of the measurement signal into the frequency space in order to then be able to determine the rolling parameter from the measurement signal transferred into the frequency space.
- the peripheral speed, the rotation frequency and/or the rolling speed of at least one of the rollers can also be used. This enables a comparison when evaluating the measurement signal with other rolling parameters that are relatively precisely accessible in order to be able to determine online the rolling parameter to be determined, which may otherwise be very difficult to access. It goes without saying that, if necessary, variables proportional to the peripheral speed, the rotational frequency and/or the rolling speed can also be used to determine the rolling parameter to be determined. Here it is usually ultimately a question of the conversion constants, which then enable the measurement signals to be assigned to one another in order to determine the respective rolling parameter.
- the peripheral speed v roll of a roller can be calculated relatively easily using the formula: transferred into the frequency space and expressed by the rotation frequency f roll - and vice versa. This can be done in a similar way with regard to the rolling speed of a roller, although this is relatively difficult to measure directly. It is understood that, however, other rolling parameters, such as pressure forces acting on the rolls, rolling calibers and positioning positions of the rolls measured in some way, can also be used to determine the desired rolling parameter.
- a factor -1 must be taken into account here, since the frequency of the change in cross-sectional area of the rolling stock, which is assigned to the rolling stock speed v rod of the rolling stock, is then smaller than the frequency f roll of the unwinding of the roll, i.e. the peripheral speed v roll , which is otherwise in this context would lead to a negative lead ⁇ f . In rarer cases, the lead ⁇ f can also be negative, but this would then also lead to the factor (-1) in order to be able to correctly represent the relationships in equations (2) and (3).
- the rolling stock speed v rod of the rolling stock behind a rolling stand can then be determined based on the frequency f roll , which was determined from the measurement signal, or based on the measurement signal transferred into the frequency space.
- the only thing to be determined is the peripheral speed v roll or the rotation frequency f roll or, if applicable, the rolling speed, such determinations ultimately being well known from the prior art.
- both the advance ⁇ f and the rolling stock speed v rod of the rolling stock behind a rolling stand - and if several rolling stands are used, also for each individual rolling stand - can be determined.
- This also means that train changes can be detected online. It is also conceivable to determine changes in the coefficient of friction and/or yield curve online. All of these sizes are currently only available offline, and therefore - naturally - not between the individual rolling stands.
- a frequency analysis of the corresponding measurement signal and / or determination of a frequency inherent in the size of the rolling stock from the measurement signal also enables further new aspects for online or in-situ diagnosis of a rolling process.
- this diagnosis can be carried out easily and reliably and, with the appropriate design, also very quickly, so that the results can also be used online or in-situ to control or regulate the rolling process.
- a control device can be, for example, a roll adjustment, by means of which the rolls can be adjusted towards or away from the rolling line in order to influence the rolling caliber in this way.
- a corresponding adjustment can be achieved, for example, by applying certain forces or by positioning the rollers accordingly.
- the control device can also enable a rolling mechanism and thus an adjustment of the peripheral speed, the rotation frequency or the rolling speed.
- a control device includes in particular all the means and devices of a rolling mill with which the behavior of the rolls in relation to the rolling stock can be changed, preferably changed in a targeted manner.
- a control device for at least one of the rollers is operatively connected to the determination device, so that the determined rolling parameter and/or the specific frequency can be used as a control parameter for the control device.
- the peripheral speed, the rotation frequency and/or the rolling speed or a size proportional to this, as well as other rolling parameters, can be used for the control in this regard.
- control device and the determination device are operatively connected to one another in a control loop, so that the control of the corresponding roller can be carried out in a controlled manner via a control loop which uses the measurements of the determination device and/or the determined rolling parameters accordingly for the control .
- the measuring device is arranged stationary with respect to the rolling mill, at least during rolling. This enables the rolling stock to be or can be guided past or through the measuring device relatively quickly and yet relatively accurate measured values can be recorded. In addition, this provides predictably reliable measurement results, which can then be used to provide the respective rolling parameters online in a correspondingly simple and operationally reliable manner.
- the measuring device measures perpendicular to the rolling line, integrating and/or averaging over the circumference of the rolling stock. This also enables a relatively quick and reliable measurement, even if this means that there is no need for a spatial resolution that would otherwise be possible around the circumference of the rolling stock.
- the transfer of the measurement signal into the frequency space or the frequency determination from the measurement signal still make it appear possible to use such integrating or averaging measurements to determine the influence of one of the two rolls or all of the rolls of a roll stand - and at deeper ones Analysis may even determine the influence of rolls that are located on rolling stands further upstream or even on upstream rolling mills, or of other devices that act on the rolling stock, in order to determine the rolling parameter to be determined accordingly or even to be able to determine it more precisely.
- the measuring device can in particular comprise an eddy current sensor and/or an impedance measurement, since such measuring methods are particularly suitable for adverse environments, as are regularly found in rolling mills. It is understood that other measuring devices may also be used here alternatively or cumulatively, which can accordingly ultimately be determined by the rolling parameter to be determined, which ultimately determines the size of the rolling stock that is to be measured to determine this rolling parameter.
- an impedance measurement has proven to be advantageous since such a measurement can be implemented in the form of a coil enclosing the rolling stock in a plane perpendicular to the longitudinal extent of the rolling stock, which directly leads to a measurement result that integrates and/or averages over the circumference of the rolling stock.
- an impedance measurement can also be carried out in close proximity to the rolls or between roll stands, although there are very adverse conditions there, such as high temperatures, a lot of scale, a lot of dust or a lot of steam, and spatially very limited conditions.
- At least two measuring devices are arranged along the rolling line, which can accordingly enable a more precise measurement result.
- one of the measuring devices can be arranged in front of and one of the measuring devices behind the respective rolling stand, so that the rolling stock size that varies along the longitudinal extent of the rolling stock can be measured in front of a corresponding rolling stand and after this rolling stand. This then enables a corresponding comparison, so that an even more precise determination of the corresponding rolling parameter is possible.
- the transfer of the measurement signal into the frequency space explained here or the frequency determination from the measurement signal explained here can be combined with further determination results, such as with the by M. Radschun, A. Jobst, O. Kanoon. J. Himmel ("Non-contarting Velocity Measurements of Hot Rod and Wire Using Eddy-Current Sensors", 2019 IEEE Workshop 2019 , Mülheim ad Ruhr) explained correlations of measurement results in the period, or with other measurement results or rolling parameters determined from them, in order to be able to determine further statements about the rolling process or to determine further rolling parameters. It is conceivable that these further determination results or rolling parameters are not obtained in the frequency space and are only then transferred into the frequency space. It is also conceivable that before further processing of the rolling parameter or parameters determined by the frequency analysis explained here, the transfer of the measurement signal into the frequency space or the frequency determination from the measurement signal as explained here transfers them again from the frequency space into the time period and only there then processed further.
- the respective measurement signals can be correlated in the frequency space or after a frequency analysis. It is also conceivable to correlate such measurement signals according to the frequency determination explained above or with regard to their correspondingly determined frequency. Such correlations can also provide further information about the rolling process, i.e. serve to determine one or more further rolling parameters.
- the rolling stock is a bar, a wire or a pipe.
- measurements can be implemented in a structurally relatively simple manner, integrating and/or averaging over the circumference of the rolling stock.
- Wire or pipe does not appear to be essential here, for example if an impedance measurement or similar integrating or averaging measurements are to be carried out.
- rods or tubes are generally often subject to rolling processes, so that the present invention appears to have many uses here.
- larger rolling stock or larger semi-finished products such as slabs, blocks, hollow blocks, blanks, hollow blanks, can instead be rolled accordingly and also measured accordingly with regard to their rolled stock sizes.
- the rolling stock is metallic, since the corresponding rolling processes, particularly in the case of metallic rolling stock, take place under extremely adverse environmental conditions, so that correspondingly difficult rolling parameters are required here, in particular for controlling Rollers or otherwise used in a control loop can be determined.
- metallic rolling stock in particular enables impedance or eddy current measurement, for example through a coil surrounding the rolling stock located on the rolling line.
- the measured rolling stock size is preferably introduced into the rolling stock at a frequency corresponding to the rotation of the rolls, which, in comparison to rolling stock sizes, which are introduced into the workpiece, for example, by the workpiece's own rotation, leads to significantly higher frequencies of the corresponding rolled stock sizes, whereby these can also be determined using the devices or methods explained here, but in this case it is not about determining the natural rotation frequency , which naturally cannot represent a rolling stock size that varies over the longitudinal extent of the rolling stock.
- any corresponding rolling stock size of the rolling stock can be used as the rolling stock size of the rolling stock that can be changed along the longitudinal extent of the rolling stock, as long as it is influenced to a sufficient extent by the rolling process, in particular by the rolls.
- rolling stock sizes that change along the longitudinal extent of the rolling stock come into question, which bring about periodic changes in the rolling stock caused directly by the rolling process of the associated rolls on the rolling stock or which are introduced into the rolling stock by the rolling of at least one of the rollers on the rolling stock.
- Such periodic changes can be caused, for example, by errors in the rolls, by out-of-roundness or by natural frequencies or internal stresses of the respective roll or the associated roll stand.
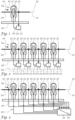
- the rolling mills 10 shown each have rolling stands 11, which carry rolls 12 and can roll a rolling stock 20 in the rolling direction 14 along a rolling line 13.
- the rolling mill 10 points to this Figure 1 only one such roll stand 11, while the rolling mills 10 Figures 2 and 3 each have five such roll stands 11.
- other numbers of rolling stands 11 can be provided here, whereby the distances between the rolling stands 11 and the number of rolls 12 which carry the respective rolling stands 11 and their arrangement around the rolling line 13 can also be selected differently depending on the specific rolling mill 10 .
- the rolling mill 10 of the present exemplary embodiments each includes a stand 16 on which the rolling stands 11 are held. It goes without saying that, depending on the specific rolling mill 10, the stand 16 can be designed as a part of a building, as a roll stand support, as a frame or similar.
- the rolling mills 10 have a control device 15, by means of which the rolls 12 can be controlled.
- the control devices 15 each include adjusting means. via which the rollers 12 can be positioned perpendicular to the rolling line 13 in order to adapt them to a specific rolling caliber or to a specific rolling stock 20.
- the control devices 15 also include a drive for the rollers 2, so that they can drive the rolling stock 20 through the rolling mill 10 along the rolling line 13 in the rolling direction 14.
- the corresponding rolling mill 10 can also have differently effective control devices 15, for example for only some of the rolls 12, brakes, cooling systems, heaters or the like, which can accordingly influence the rolling process.
- the rollers 12 not all of the rollers 12 have to be driven off; rather, it is conceivable that the rollers 12 simply rotate.
- the rolling mills 10 are each designed for rolling stock 20, which extends in a longitudinal extent 21, which is aligned essentially parallel to the rolling line 13. In the specific rolling process, an attempt will be made to control the longitudinal extent 21 of the rolling stock 20 should be aligned on the rolling line 13 if possible. However, minor deviations cannot be ruled out here due to unavoidable tolerances and possibly due to the cross section of the rolling stock 20.
- the rolling mills 10 can easily be used for sheet-like or strip-shaped rolling stock 20.
- the rolling mills 10 are designed for, in particular, rod-, wire- or tubular rolling stock 20.
- the rolling mills 10 each have determination devices 30 for online determination of at least one rolling parameter.
- the determination device 30 each comprises at least one measuring device 31, which is provided behind a roll stand 11.
- a measuring device 31 is also provided in front of the first roll stand 11 in the rolling direction 14.
- the measuring devices 31 are designed to interact with a rolling stock size of the rolling stock 20 that varies along the longitudinal extent 21 of the rolling stock 20 and to output a corresponding measurement signal 40.
- the measuring devices 31 carry out an impedance measurement through a coil aligned perpendicular to the rolling line 13, which surrounds the rolling line 13 - and therefore also the rolling stock 20 when it runs along the rolling line 13.
- an impedance measurement can be carried out, which ultimately represents a direct measure of the respective cross-sectional area of the rolling stock 20, so that in this exemplary embodiment, the change in cross-sectional area of the rolling stock 20 as it passes the respective measuring devices 31 or as it passes through the respective measuring devices 31 increases represents the rolling parameters to be determined.
- the influences of rollers 12 or other tools that act or have acted on the rolling stock 20 can be found to be variable over the longitudinal extent 21 of the rolling stock 20.
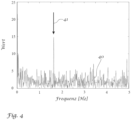
- a specific frequency 41 inherent in the change in the size of the rolling stock i.e. the cross-sectional area, can be determined.
- the clearly prominent frequency can then be used to determine the rolling parameter rolling stock speed wedge v rod of the rolling stock 20 according to equation (8) or the rolling parameter lead ⁇ r according to equation (3) - for each individual rolling stand 11, in this respect also the peripheral speed v roll of the corresponding rollers 12, which are located in front of the respective measuring device 31, or whose rotation frequency f roll is measured accordingly taking equation (1) into account. If necessary, changes in tension or changes in the coefficient of friction and yield curve can also be determined online accordingly.
- the measurement signals 40 of the measuring devices 31 are used for other purposes, including in the exemplary embodiment Figure 2 a bus 34 is provided, which connects individual computing units 33, in which the frequency analysis means 32 of the individual roll stands 11 and an output unit to the control device 15 are implemented.
- a bus 34 is provided, which connects individual computing units 33, in which the frequency analysis means 32 of the individual roll stands 11 and an output unit to the control device 15 are implemented.
- the measurement signals 40 of a measuring device 31 or the rolling parameters determined by a computing unit 33 can also be made available to other computing units 33.
- a central computing unit 33 is used to output signals to the control device 15, while a central frequency analysis means 32, which is designed separately from the computing unit 33, analyzes all measurement signals from the measuring devices 31 accordingly.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur onhne-Ermittlung wenigstens eines Walzparameters beim Walzen eines in einem wenigstens zwei Walzen an einem Walzgerüst umfassenden Walzwerk entlang einer Walzlinie gewalzten Walzguts, bei welchem das Walzgut an wenigstens einer Messeinrichtung während des Walzens vorbeigeführt oder durch diese hindurch geführt wird, die mit einer entlang der Längserstreckung des Walzguts veränderlichen Walzgutgröße des Walzguts wechselwirkt und ein Messsignal ausgibt. Auch betrifft die Erfindung ein Walzwerk umfassend wenigstens zwei an einem Walzgerüst angeordnete Walzen zum Walzen von Walzgut entlang einer Walzlinie sowie mit einer Einrichtung zur online-Ermittlung wenigstens eines Walzparameters, wobei die Ermittlungseinrichtung wenigstens eine Messeinrichtung umfasst, die an der Walzlinie angeordnet ist sowie die mit einer entlang der Längserstreckung des Walzguts veränderlichen Walzgutgröße des Walzguts wechselwirken und ein Messsignal ausgeben kann.
- Beim Walzen in einem Walzwerk wird in der Regel ein Walzgut, was beispielsweise ein Blech, eine Bramme, ein Block, ein Hohlblock, eine Luppe, eine Hohlluppe oder ein Stab, ein Draht oder Rohr sein kann, an wenigstens einem Walzgerüst vorbeigeführt bzw. durch dieses hindurchgefuhrt, welches zumindest zwei Walzen trägt und entsprechend umformend auf das vorbei bzw. durchgeführte Walzgut einwirkt. Hierbei ist es hinlänglich bekannt, dass jeweils derartige Walzgerüste, je nach konkretem Walzwerk. auch mehr als zwei Walzen tragen können, die auch nicht zwingend alle umformend auf das Walzgut wirken bzw. wirken müssen. Vielmehr können ggf. die Walzen auch lediglich treibend oder führend mit dem Walzgut wechselwirken, solang wenigstens zwei Walzen entsprechend umformend auf das Walzgut einwirken. Dementsprechend können insbesondere auch mehrere Walzgerüste vorgesehen sein, wobei ggf. jedes der Walzgerüste an bestimmte Funktionalitäten angepasst ist und entsprechende Walzen tragen kann.
- In der Regel findet das Walzen bei verhältnismäßig widrigen Umgebungsbedingungen statt, da in der Regel das Walzgut erst bei verhältnismäßig hohen Temperaturen ausreichend umformbar ist. Auch finden sich dann in der Umgebung eines derartigen Walzwerks hohe Anteile an Zunder, Staub, Dampf u.ä. Hierdurch stellt es sich als verhältnismäßig große Herausforderung dar, einen Walzprozess online zu überwachen, zumal das Walzgut in der Regel auch mit verhältnismäßig hohen Geschwindigkeiten entlang der Walzlinie an den Walzgerüsten vorbei bzw. durch diese hindurch geführt wird, sodass entsprechende Messergebnisse in verhältnismäßig kurzer Zeit bereitgestellt werden müssen, wenn diese als online ermittelt gelten sollen.
- Beispielsweise aus der
DE 10 2015 119 548 A1 ist eine Messeinrichtung bekannt, welche durch Ihre bauliche Struktur und eine Kühlung auch bei verhältnismäßig widrigen Umgebungsbedingungen, wie hohen Temperaturen, Zunder, Dampf und Staub eine Messung einer Walzgutgröße des Walzguts, die sich entlang der Längserstreckung des Walzguts verändert, ermöglicht. Es versteht sich, dass es im Stand der Technik auch noch weitere Ansätze gibt, entlang der Längserstreckung des Walzguts veränderliche Walzgutgrößen zu messen. So offenbart dieEP 1 889 670 A1 , die die Basis für den Oberbegriff der Ansprüche 1 bzw. 4 bildet, z.B. eine Wanddickenmessung an einer Vielzahl von Punkten um den Querschnitt eines Rohrs, um hieraus Walzparameter zu bestimmen, die dann angepasst werden sollen. - Insbesondere offenbaren J. Weidemüller, ("Optimization of Encircling Eddy Current Sensors for Online Monitoring of Hot Rolled Round Steel Bars", 2014, ISBN 9783844027945), die SMS group Unternehmenskommunikation (newsletter Das Magazin der SMS group, Ausgabe 02/2016", 2016, Düsseldorf) und M. Radschun, A. Jobst, O. Kanoun, J. Himmel ("Non-contacting Velocity Measurements of Hot Rod and Wire Using Eddy-Current Sensors", 2019 IEEE Workshop 2019, Mülheim a. d. Ruhr) jeweils Impedanzsensoren, mittels derer entlang der Längserstreckung des Walzguts veränderliche Querschnittsflächenänderungen des Walzguts gemessen werden können. Auch offenbart R. Hinkforth (Massivumformung - Bulk forming process, Aachen, Wissenschaftsverlag Mainz, 2003) eine offline Messung der Voreilung des Walzguts, wenn dieses ein Walzkaliber verlässt.
- Es ist Aufgabe vorliegender Erfindung, ein Verfahren zur online-Ermittlung wenigstens eines Walzparameters sowie ein Walzwerk mit einer Einrichtung zur online-Ermittlung wenigstens eines Walzparameters bereitzustellen, welche verhältnismäßig einfach und betriebssicher einen Walzparameter online bereitstellen können.
- Die Aufgabe der Erfindung wird durch Verfahren zur online-Ermittlung wenigstens eines Walzparameters und durch ein Walzwerk mit einer Einrichtung zur online-Ermittlung wenigstens eines Walzparameters mit den Merkmalen der unabhängigen Ansprüche gelöst. Weitere, ggf. auch unabhängig hiervon, vorteilhafte Ausgestaltungen finden sich in den Unteransprüchen sowie der nachfolgenden Beschreibung.
- So kann sich ein Verfahren zur online-Ermittlung wenigstens eines Walzparameters beim Walzen eines in einem wenigstens zwei Walzen an einem Walzgerüst umfassenden Walzwerk entlang einer Walzlinie gewalzten Walzguts, bei welchem das Walzgut an wenigstens einer Messeinrichtung während des Walzens vorbeigeführt oder ggf. auch durch diese hindurch geführt wird, die mit einer entlang des Längserstreckung des Walzguts veränderlichen Walzgutgröße des Walzguts wechselwirkt und ein Messsignal ausgibt, dadurch auszeichnen, dass das Messsignal in einen Frequenzraum überführt und der Walzparameter aus dem in den Frequenzraum überführten Messsignal ermittelt wird, um verhältnismäßig einfach und betriebssicher den Walzparameter online bereit stellen zu können.
- Passiert das Walzgut mit seiner entlang seiner Längserstreckung veränderlichen Walzgutgröße die Messeinrichtung, so folgt hieraus ein Messsignal, wenn die Walzgutgröße sich entsprechend verändert. Die Überführung des Messsignals in den Frequenzraum ermöglicht dann eine einfache und verhältnismäßig betriebssichere Frequenzanalyse des Messsignals. Anhand dieser Frequenzanalyse bzw. anhand des aus dem in den Frequenzraum überführten Messsignals können dann ggf. Walzparameter ermittelt werden, indem davon ausgegangen wird, dass, obgleich das Walzgut idealerweise entlang seiner Längserstreckung gleichförmig ausgebildet sein sollte, Abweichungen von dieser Gleichförmigkeit bestimmt und zur Ermittlung des Walzparameters genutzt werden können. Dieses gilt insbesondere dann, wenn davon ausgegangen wird, dass die Walzen mit einer bestimmten Regelmäßigkeit, welche durch ihre Rotation bzw. Umdrehung bedingt ist, auf das Walzgut einwirken. Entsprechende Unrundheiten oder sonstige Markierungen u. a. der Walzen bedingen dann entsprechend schwankende. Messsignale, wobei im Frequenzraum eine Zuordnung einzelner Frequenzen zu bestimmten Walzen bzw. zu einem diese Walzen tragenden Walzgerüst vorgenommen werden kann. Eine derartige Zuordnung kann in dem Frequenzraum verhältnismäßig einfach und betriebssicher erfolgen, sodass nach dieser Zuordnung auch der Walzparameter entsprechend verhältnismäßig einfach und betriebssicher online bereitgestellt werden kann.
- Insbesondere hat sich herausgcstellt, dass signifikante Frequenzspitzen des in den Frequenzraum überführten Messsignals häufig durch die Einwirkung einer oder mehrerer der Walzen des unmittelbar vor der das Messsignal bereitstellenden Messeinrichtung angeordneten Walzgerüsts bedingt sind. Dieses kann beispielsweise durch Eigenelastizität, kleinere Unrundheiten oder minimale Fehler der Walzen aber auch die Eigenfrequenzen des Walzgerüsts und andere Einflüsse bedingt sein.
- Es versteht sich, dass als Frequenzraum jeder geeignete, mit Frequenzen als Einheiten ausgestatteter Raum benutzt werden kann. in welchem das jeweils über die Zeit aufgenommene Messsignal, also das zunächst im Zeitraum aufgenommene Messsignal, ausreichend betriebssicher aber auch ausreichend schnell überführt werden kann. Insbesondere bietet sich hier eine Überführung mittels einer Fourier-Transformation an, wobei es durchaus sinnvoll sein kann, den Frequenzraum endlich zu wählen, da sehr hohe Frequenzen und auch sehr niedrige Frequenzen keine relevanten Aussagen mehr erwarten lassen. Auch Fast-Fourier-Transfonnationen oder ähnliche Transformationen, welche eine Überführung eines Messsignals aus dem Zeitraum in den Frequenzraum ermöglichen, können diesbezüglich ohne weiteres zur Anwendung kommen.
- Um verhältnismäßig einfach und betriebssicher einen Walzparameter online bereitstellen zu können, kann sich ein Verfahren zur online-Ermittlung wenigstens eines Walzparameters beim Walzen eines in einem wenigstens zwei Walzen an einem Walzgerüst umfassenden Walzwerk entlang einer Walzlinie gewalzten Walzguts, bei welchem das Walzgut an wenigstens einer Messeinrichtung während des Walzens vorbeigeführt oder durch diese hindurch geführt wird, die mit einer entlang der Längsenstreckung des Walzguts veränderlichen Walzgutgröße des Walzguts wechselwirkt und ein Messsignal ausgibt, kumulativ bzw. alternativ dadurch auszeichnen, dass aus dem Messsignal eine der Veränderung der Größe innewohnende Frequenz bestimmt und der Walzparameter anhand der bestimmten Frequenz ermittelt wird.
- Um aus dem Messsignal eine der Veränderung der Größe innewohnende Frequenz zu bestimmen, kann, wie bereits vorstehend erläutert, beispielsweise eine Überführung in den Frequenzraum erfolgen. Schon dieses ist verhältnismäßig einfach und betriebssicher durchzuführen. Andererseits ist es auch denkbar, dass durch geeignete Filter gezielt nach bestimmten Frequenzen gesucht wird, was ggf. noch zu schnelleren Frequenzbestimmungen führen kann. Dementsprechend versteht es sich, dass zur Frequenzbestimmung jedes geeignete, bekannte Verfahren genutzt werden kann, mit dem aus einem Messsignal Frequenzen, welche in diesem Zusammenhang signifikant sind, bestimmt werden können.
- Kumulativ bzw. alternativ hierzu kann verhältnismäßig einfach und betriebssicher ein Walzparameter online bereitgestellt werden, wenn sich ein Walzwerk, welches wenigstens zwei an einem Walzgerüst angeordnete Walzen zum Walzen von Walzgut entlang einer Walzlinie sowie eine Einrichtung zur online-Ermittlung wenigstens eines Walzparameters umfasst, bei welchem die Ermittlungseinrichtung wenigstens eine Messeinrichtung umfasst, die an der Walzlinie angeordnet ist sowie die mit einer entlang der Längserstreckung des Walzguts veränderlichen Walzgutgröße des Walzguts wechselwirken und ein Messsignal ausgeben kann, kumulativ bzw. alternativ dadurch auszeichnet, dass die Ermittlungseinrichtung Mittel zur Frequenzanalyse umfasst.
- Wie hereits vorstehend erläutert, kann durch eine Frequenzanalyse und dementsprechend auch durch Frequenzanalysemittel aus dem Messsignal eine der Veränderung der Walzgutgröße innewohnende Frequenz verhältnismäßig einfach und betriebssicher bestimmt werden. Dieses ermöglicht dann dementsprechend. dass der Walzparameter anhand der bestimmten Frequenz verhältnismäßig einfach und betriebssicher ermittelt werden kann. Die Frequenzbestimmung kann hierbei - wie hereits vorstehend erläutert - insbesondere durch Filter oder andere geeignete Maßnahmen der Frequenzanalysemittel erfolgen. Insbesondere können dementsprechend dann die Frequenzanalysemittel auch eine Überführung des Messsignals in den Frequenzraum vorsehen, um dann den Walzparameter aus dem in den Frequenzraum überführten Messsignal ermitteln zu können.
- Für die Ermittlung des Walzparameters kann ergänzend die Umfangsgeschwindigkeit, die Drehfrequenz und/oder die Abrollgeschwindigkeit wenigstens einer der Walzen genutzt werden. Dieses ermöglicht einen Abgleich bei der Auswertung des Messsignals mit weiteren Walzparametern, die verhältnismäßig präzise zugänglich sind, um auf diese Weise den zu ermittelnden Walzparameter online ermitteln zu können, der ansonsten möglicherweise nur sehr schwer zugänglich ist. Es versteht sich, dass ggf. auch zu der Umfangsgeschwindigkeit, der Drehfrequenz und/oder der Abrollgeschwindigkeit proportionale Größen dementsprechend zur Ermittlung des zu ermittelnden Walzparameters genutzt werden können. Hier ist es in der Regel letztlich eine Frage der Umrechnungskonstanten, die dann eine Zuordnung der Messsignale zueinander zur Ermittlung des jeweiligen Walzparameters ermöglichen.
- Die Umfangsgeschwindigkeit vroll, einer Walze lässt sich hierbei verhältnismäßig einfach entsprechend der Formel:

- Während des Walzens kann. wenn der Walzprozess entsprechend ausgelegt ist, Material des Walzguts entlang dessen Längserstreckung verschoben werden. Dieses hat dann die Folge, dass sich das Walzgut hinter einem Walzgerüst, mit welchem diese Verformung aufgebracht wird, in der Regel mit höheren Walzgutgeschwindigkeiten vroll bewegt als die Umfangsgeschwindigkeit bzw. Abrollgeschwindigkeit der Walzen des entsprechenden Walzgerüsts. Dieser "Voreilung Kf" genannte Effekt setzt die Umfangsgeschwindigkeit vroll, der entsprechenden Walze bzw. der entsprechenden Walzen zu der Walzgutgeschwindigkeiten vrod des Walzguts hinter dem zugehörigen Walzgerüst in eine Relation
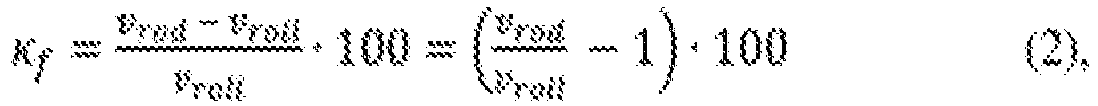

- Hierbei ist ein Faktor -1 zu berücksichtigen, da die Frequenz der Querschnittsflächenänderung des Walzguts, welche der Walzgutgeschwindigkeit vrod des Walzguts zuzuordnen ist, dann kleiner als die Frequenz froll der Abwicklung der Walze, also der Umfangsgeschwindigkeit vroll ist was ansonsten in diesem Zusammenhang zu einer negativen Voreilung κf führen würde. In selteneren Fällen kann die Voreilung κf auch negativ sein, was jedoch dann ebenfalls zu dem Faktor (-1) führen wurde, um die Verhältnisse in den Gleichungen (2) und (3) korrekt abbilden zu können.
- Durch ein Gleichsetzen der Voreilung κf


- Ebenso versteht es sich, dass die Voreilung κf als Walzparameter hierdurch unmittelbar online ermittelt werden kann.
- Als weiteren Walzparameter, oder als weiteres Messsignal, was hierfür genutzt werden muss, ist lediglich die Umfangsgeschwindigkeit vroll oder die Drehfrequenz froll bzw. ggf. die Abrollgeschwindigkeit zu ermitteln, wobei derartige Ermittlungen letztlich hinlänglich aus dem Stand der Technik hereits bekannt sind.
- Dementsprechend können hierdurch sowohl die Voreilung κf als auch die Walzgutgeschwindigkeit vrod des Walzguts hinter einem Walzgerüst - und wenn mehrere Walzgerüste zur Anwendung kommen, auch für jedes einzelne Walzgerüst - ermittelt werden. Damit sind aber auch Zugänderungen online detektierbar. Auch ist es denkbar, Reibwert- und/oder Fließscheidenänderungen online zu bestimmen. Sämtliche dieser Größen stehen bisher nur offline zur Verfügung, und somit - naturgemäß - auch gerade nicht zwischen den einzelnen Walzgerüsten.
- Es versieht sich, dass insbesondere durch Messung einer entlang der Längserstreckung des Walzguts veränderlichen Walzgutgröße, insbesondere wenn diese mit der Periodizität einer oder mehrerer Walzen in das Walzgut eingebracht ist, und der Überführung des entsprechenden Messsignals in den Frequenzraum, eine Frequenzanalyse des entsprechenden Messsignals und/oder Bestimmung einer der Walzgutgröße innewohnenden Frequenz aus dem Messsignal auch weitere neue Aspekte zur online- bzw. in-situ-Diagnosc eines Walzprozesses ermöglichen. Insbesondere kann diese Diagnose einfach und betriebssicher sowie, bei entsprechender Ausgestaltung, auch sehr schnell vorgenommen werden, so dass die Ergebnisse auch zur Steuerung bzw. Regelung des Walzprozesses entsprechend online bzw. in-situ genutzt werden können.
- Aus dem Stand der Technik ist es hinlänglich bekannt, wenigstens eine der Walzen in einem Walzwerk über eine Ansteuereinrichtung anzusteuern. Dieses kann beispielsweise eine Walzenanstellung sein, mittels welcher die Walzen zu der Walzlinie hin oder von dieser weg angestellt werden können, um auf diese Weise das Walzkaliber zu beeinflussen. Eine entsprechende Anstellung kann beispielsweise durch das Aufbringen bestimmter Kräfte oder aber auch durch eine entsprechende Positionierung der Walzen erfolgen. Ebenso kann die Ansteuereinrichtung einen Walzcnantricb und somit eine Anpassung der Umfangsgeschwindigkeit, der Drehfrequenz bzw. der Abroligeschwindigkeit ermöglichen. In vorliegendem Zusammenhang umfasst eine Ansteuereinrichtung insbesondere sämtliche Mittel und Einrichtungen eines Walzwerks, mit denen das Verhalten der Walzen in Bezug auf das Walzgut verändert, vorzugsweise gezielt verändert, werden kann.
- Vorzugsweise ist eine Ansteuereinrichtung für wenigstens eine der Walzen mit der Ermittlungseinrichtung wirkverbunden, sodass der ermittelte Walzparameter und/oder die bestimmte Frequenz als Steuerparameter für die Ansteuereinrichtung genutzt werden können. Auch hier versteht es sich, dass ggf. ergänzend die Umfangsgeschwindigkeit, die Drehfrequenz und/oder die Abrollgeschwindigkeit oder eine hierzu proportionale Größe sowie weitere Walzparameter diesbezüglich für die Ansteuerung genutzt werden können.
- Insbesondere ist es von Vorteil, wenn die Ansteuereinrichtung und die Ermittlungs einrichtung in einem Regelkreis miteinander wirkverbunden sind, sodass die Ansteuerung der entsprechenden Walze über einen Regelkreis, welcher die Messungen der Ermittlungseinrichtung und/oder den ermittelten Walzparameter entsprechend für die Regelung nutzt, geregelt erfolgen kann.
- Es versteht sich, dass ggf. auch mehrere bzw. alle Walzen des entsprechenden Walzwerks dementsprechend angesteuert bzw. geregelt werden können.
- Vorzugsweise ist die Messeinrichtung in Bezug auf das Walzwerk zumindest während des Walzens stationär angeordnet. Dieses ermöglicht, dass das Walzgut verhältnismäßig schnell an der Messeinrichtung vorbeigeführt oder hindurch geführt wird bzw. werden kann und dennoch verhältnismäßig akkurate Messwerte aufgenommen werden können. Darüber hinaus liegen hierdurch vorhersehbar zuverlässige Messergebnisse vor, welche dann auch entsprechend einfach und betriebssicher den jeweiligen Walzparameter online bereitstellen lassen.
- Auch ist es kumulativ bzw. alternativ hierzu von Vorteil, wenn die Messeinrichtung senkrecht zur Walzlinie über den Umfang des Walzguts integrierend und/oder mittelt misst. Auch dieses ermöglicht eine verhältnismäßig schnelle und betriebssichere Messung, auch wenn hierdurch auf eine Ortsauflösung, die um den Umfang des Walzguts sonst möglich wäre, verzichtet wird.
- Insbesondere die vorstehend erläuterte Frequenzanalyse, die Überführung des Messsignals in den Frequenzraum bzw. die Frequenzbestimmung aus dem Messsignal lassen es dennoch für möglich erscheinen, aus derartigen integrierenden bzw. mittelnden Messungen den Einfluss einer der beiden Walzen oder auch aller Walzen eines Walzgerüsts - und bei tieferer Analyse möglicherweise sogar den Einfluss von Walzen, welche an weiter vorhergehenden Walzgerüsten oder sogar an vorgelagerten Walzwerken vorgeselten sind, oder von sonstigen auf das Walzgut einwirkenden Einrichtungen - zu ermitteln, um dementsprechend den zu ermittelnden Walzparameter ermitteln oder auch nur genauer ermitteln zu können.
- Die Messeinrichtung kann insbesondere einen Wirbelstromsensor und/oder eine Impedanzmessung umfassen, da sich derartige Messverfahren insbesondere für widrige Umgebungen eignen, wie sie regelmäßig bei Walzwerken zu finden sind. Es versteht sich, dass hier ggf. auch andere Messeinrichtungen alternativ oder auch kumulativ zur Anwendung kommen können, was dementsprechend letztlich durch den zu ermittelnden Walzparameter bestimmt sein kann, welcher letztlich die Walzgutgröße festlegt, die für eine Ermittlung dieses Walzparameters zu messen sind.
- Insbesondere eine Impedanzmessung hat sich als vorteilhaft erwiesen, da eine derartige Messung in Form einer das Walzgut in einer Ebene senkrecht zur Längserstreckung des Walzguts umschließende Spule umgesetzt werden kann, was unmittelbar zu einem über den Umfang des Walzguts integrierenden und/oder mittelnden Messergebnis führt. Darüber hinaus lässt sich eine derartige Impedanzmessung auch in großer Nähe zu den Walzen bzw. zwischen Walzgerüsten durchführen, obgleich dort sehr widrige Bedingungen, wie hohe Temperaturen, viel Zunder, viel Staub bzw. viel Dampf, und räumlich sehr eng begrenzte Verhältnisse vorliegen.
- Vorzugsweise sind entlang der Walzlinie wenigstens zwei Messeinrichtungen angeordnet, was dementsprechend ein genaueres Messergebnis ermöglichen kann. Insbesondere ist es denkbar, dass eine der Messeinrichtungen vor und eine der Messeinrichtungen hinter dem jeweiligen Walzgerüst angeordnet sein kann, sodass die entlang der Längserstreckung des Walzguts veränderliche Walzgutgröße vor einem entsprechenden Walzgerüst und nach diesem Walzgerüst gemessen werden kann. Dieses ermöglicht dann einen entsprechenden Vergleich, sodass ggf. eine noch genauere Ermittlung des entsprechenden Walzparameters möglich wird.
- Es versteht sich, dass - je nach konkreten Erfordernissen - jeweils entsprechende Messeinrichtungen zwischen Walzgerüsten vorgesehen sein können, wenn die Walzlinie mehrere Walzgerüste aufweist. Ebenso ist es denkbar, dass lediglich eine Messeinrichtung am Ende der entsprechenden Walzlinie vorgesehen sein kann, wenn dieses ausreichend erscheint.
- Je nach konkreten Erfordernissen können die vorstehend erläuterten Maßnahmen bzw. insbesondere die vorliegend erläuterte Frequenzanalyse, die vorliegend erläuterte Überführung des Messsignals in den Frequenzraum bzw. die vorliegend erläuterte Frequenzbestimmung aus dem Messsignal mit weiteren Ermittlungsergebnissen, wie beispielsweise mit den von M. Radschun, A. Jobst, O. Kanoon. J. Himmel ("Non-contarting Velocity Measurements of Hot Rod and Wire Using Eddy-Current Sensors", 2019 IEEE Workshop 2019, Mülheim a. d. Ruhr) erläuterten Korrelationen von Messergebnissen im Zeitraum, oder mit anderen Messergebnissen oder hieraus ermittelten Walzparametern verknüpft werden, um weitere Aussagen über den Walzvorgang bzw. um weitere Walzparameter ermitteln zu können. Hierbei ist es denkbar, dass diese weiteren Ermittlungsergebnisse bzw. Walzparameter nicht im Frequenzraum gewonnen und erst danach in den Frequenzraum überführt werden. Ebenso ist es denkbar, dass vor einer Weiterverarbeitung des oder der durch die vorliegend erläuterte Frequenzanalyse, die vorliegend erläuterte Überführung des Messsignals in den Frequenzraum bzw. die vorliegend erläuterte Frequenzbestimmung aus dem Messsignal ermittelten Walzparameter diese wieder aus dem Frequenzraum in den Zeitraum überführt und erst dort dann weiterverarbeitet werden.
- insbesondere ist es auch denkbar, dass bei der Verwendung mehrerer Messeinrichtungen, beispielsweise zwischen den Walzgerüsten oder vor und nach einem Walzgerüst, die jeweiligen Messsignale im Frequenzraum bzw. nach einer Frequenzanalyse korreliert werden können. Ebenso ist es denkbar, derartige Messsignale nach der vorstehend erläuterten Frequenzbestimmung bzw. hinsichtlich ihrer entsprechend bestimmten Frequenz zu korrelieren. Auch derartige Korrelationen können weitere Informationen über den Walzvorgang liefern, also einer Ermittlung eines oder mehrerer weiterer Walzparameter dienen.
- Vorliegend ist es von Vorteil, wenn das Walzgut ein Stab, ein Draht oder ein Rohr ist. Bei einer derartigen Wahl des Walzguts können über den Umfang des Walzguts integrierend und/oder mittelnde Messungen auf baulich verhältnismäßig einfache Weise umgesetzt werden. Die genaue Querschnittsform des Stabs. Drahts oder Rohrs erscheint hier nicht zwingend wesentlich, wenn beispielsweise eine Impedanzmessung oder ähnlich integrierende bzw. mittelnde Messungen durchgeführt werden sollen. Darüber hinaus unterliegen Stäbe oder Rohre in der Regel häufig Walzprozessen, sodass die vorliegende Erfindung hier vielfach einsetzbar erscheint. Insbesondere können stattdessen ggf. auch größeres Walzgut bzw. größere Halbzeuge, wie beispielsweise Brammen, Blöcke, Hohlblöcke, Luppen, Hohlluppen dementsprechend gewalzt und auch dementsprechend hinsichtlich ihrer Walzgutgrößen vermessen werden.
- Andererseits versteht es sich, dass als Walzgut durchaus auch Flachgut, wie Bleche oder Bänder genutzt werden können, insoweit hier eine geeignete Wahl der zugehörigen Messeinrichtung erfolgt.
- Vorzugsweise ist das Walzgut metallisch, da besonderes bei metallischem Walzgut entsprechende Walzprozesse unter äußerst widrigen Umgebungsbedingungen stattfinden, sodass hier auch entsprechend schwierige Walzparameter, die insbesondere für eine Ansteuerung von Walzen oder sonst wie in einen Regelkreis genutzt werden können, ermittelt werden können. Gerade metallisches Walzgut ermöglicht jedoch eine Impedanz- oder Wirbelstrommessung, beispielsweise durch eine das auf der Walzlinie befindliche Walzgut umgebende Spule.
- In vorliegendem Zusammenhang ist bei der Frequenzanalyse, insbesondere in dem Frequenzraum, und/oder bei der Bestimmung der Frequenz zu beachten, dass die gemessene Walzgutgröße vorzugsweise mit einer der Umdrehung der Walzen entsprechenden Frequenz in das Walzgut eingebracht wird, was, im Vergleich zu Walzgutgrößen, die beispielsweise durch eine Eigenrotation des Werkstücks in das Werkstück eingebracht werden, zu erheblich höheren Frequenzen der entsprechenden Walzgutgrößen führt, wobei ggf. diese auch durch die hier erläuterten Einrichtungen bzw. Verfahren ermittelt werden können, wobei es dann jedoch nicht um die Bestimmung der Eigenrotationsfrequenz geht, die naturgemäß kein über die Längserstreckung des Walzguts veränderliche Walzgutgröße darstellen kann.
- Wie bereits vorstehend angedeutet, kann als entlang der Längserstreckung des Walzgut veränderliche Walzgutgröße des Walzguts jede entsprechende Walzgutgröße des Walzguts zur Anwendung kommen, solange diese durch den Walzvorgang, insbesondere durch die Walzen, in ausreichendem Maße beeinflusst wird. Insbesondere kommen als entlang der Längserstreckung des Walzguts veränderliche Walzgutgrößen in Frage, welche unmittelbar durch den Abwälzvorgang der zugehörigen Walzen auf dem Walzgut bedingte, periodische Änderungen des Walzguts herbeiführen bzw. welche durch das Abrollen wenigstens einer der Walzen auf dem Walzgut in das Walzgut eingebracht werden. Derartige periodische Änderungen können beispielsweise durch Fehler in den Walzen, durch Unrundheiten oder durch Eigenfrequenzen oder Eigenspannungen der jeweiligen Walze oder des zugehörigen Walzgerüsts bedingt sein.
- Es versteht sich, dass die Merkmale der vorstehend bzw. in den Ansprüchen beschriebenen Lösungen gegebenenfalls auch kombiniert werden können, um die Vorteile entsprechend kumuliert umsetzen zu können.
- Weitere Vorteile, Ziele und Eigenschaften vorliegender Erfindung werden anhand nachfolgender Beschreibung von Ausfürungsbeispielen erläutert, die insbesondere auch in anliegender Zeichnung dargestellt sind. In der Zeichnung zeigen:
- Figur 1
- ein erstes Walzwerk in schematischer Seitenansicht;
- Figur 2
- ein zweites Walzwerk in schematischer Seitenansicht;
- Figur 3
- ein drittes Walzwerk in schematischer Seitenansicht; und
- Figur 4
- beispielhaft das Frequenzspektrum eines stabförmigen Walzguts, welches mit einer Messeinrichtung der Walzwerke nach
Figuren 1 bis 3 aufgenommen werden kann. - Die in den
Figuren 1 bis 3 dargestellten Walzwerke 10 weisen jeweils Walzgerüste 11 auf, welche Walzen 12 tragen und entlang einer Walzlinie 13 ein Walzgut 20 in Walzrichtung 14 walzen können. - Hierbei weist das Walzwerk 10 nach
Figur 1 lediglich ein derartiges Walzgerüst 11 auf, während die Walzwerke 10 nachFiguren 2 und 3 jeweils fünf derartiger Walzgerüste 11 aufweisen. In abweichenden Ausführungsformen können hier andere Zahlen an Walzgerüsten 11 vorgesehen sein, wobei die Abstände der Walzgerüste 11 sowie die Zahl der Walzen 12, welche die jeweiligen Walzgerüste 11 tragen, und deren Anordnung um die Walzlinie 13 je nach konkreten Walzwerk 10 auch unterschiedlich gewählt sein können. - Das Walzwerk 10 der vorliegenden Ausführungsbeispiele umfasst jeweils einen Stand 16, an dem die Walzgerüste 11 gehalten sind. Es versteht sich, dass je nach konkretem Walzwerk 10 der Stand 16 als Gebäudeteil, als Walzgerüstträger, als Gestell oder ähnliches ausgebildet sein kann.
- Je Walzgerüst 11 weisen die Walzwerke 10 eine Anstenereinrichtung 15 auf, mittels welcher die Walzen 12 angesteuert werden können. Bei vorliegendem Ausführungdreispiel umfassen die Ansteuereinrichtungen 15 jeweils Anstellmittel. über welche die Walzen 12 senkrecht zu der Walzlinie 13 angestellt weiden können, um diese an ein bestimmtes Walzkaliber bzw. an ein bestimmtes Walzgut 20 anzupassen. Darüber hinaus umfassen die Ansteuereinrichtungen 15 auch einen Antrieb für die Walzen 2, sodass diese das Walzgut 20 durch das Walzwerk 10 entlang der Walzlinie 13 in Walzrichtung 14 treiben können.
- Es versteht sich, dass je nach konkreter Ausgestaltung das entsprechende Walzwerk 10 auch anders wirksame Ansteuereinrichtungen 15, beispielsweise für lediglich einige der Walzen 12. Bremsen, Kühlungen, Heizungen oder ähnliches aufweisen kann, die dementsprechend den Walzvorgang beeinflussen können. Insbesondere müssen nicht sämtliche der Walzen 12 abgetrieben sein, vielmehr ist es denkbar, dass die Walzen 12 gegebenenfalls auch lediglich mitlaufen.
- Die Walzwerke 10 sind jeweils für Walzgut 20 ausgelegt, welches sich in einer Längserstreckung 21 erstreckt, welche im Wesentlichen parallel zur Walzlinie 13 ausgerichtet ist. Zwar wird im konkreten Walzprozess versucht werden, die Längserstreckung 21 des Walzguts 20 möglichst auf der Walzlinie 13 auszurichten. Kleinere Abweichungen sind hier jedoch aufgrund unvermeidbarer Toleranzen und ggf. aufgrund des Querschnitts des Walzguts 20 nicht auszuschließen.
- An sich können die Walzwerke 10 ohne weiteres für blechartiges oder bandförmiges Walzgut 20 benutzt werden. Vorliegend sind die Walzwerke 10 jedoch für insbesondere stab-, draht- oder rohrförmiges Walzgut 20 ausgelegt.
- Die Walzwerke 10 weisen jeweils Ermittlungscinrichtungen 30 zur online-Ermittlung wenigstens eines Walzparameters auf.
- Hierbei umfasst die Ermittlungseinrichtung 30 jeweils zumindest eine Messeinrichtung 31. die jeweils hinter einem Walzgerüst 11 vorgesehen ist. Bei dem in
Figur 3 dargestellten Walzwerk 10 ist - beispielhaft - auch eine Messeinrichtung 31 vor dem in Walzrichtung 14 ersten Walzgerüst 11 vorgesehen. - Die Messeinrichtungen 31 sind dafür ausgelegt, mit einer entlang der Längserstreckung 21 des Walzguts 20 veränderlichen Walzgutgröße des Walzguts 20 wechselzuwirken und ein entsprechendes Messsignal 40 auszugeben.
- Bei vorliegendem Ausführungsbeispiel erfolgt durch die Messeinrichtungen 31 eine Impedanzmessung durch eine senkrecht zur Walzlinie 13 ausgerichtete Spule, welche die Walzlinie 13 - und mithin auch das Walzgut 20, wenn dieses entlang der Walzlinie 13 läuft - umgibt. Hierdurch kann eine Impedanzmessung vorgenommen werden, welche letztlich unmittelbar ein Maß für die jeweilige Querschnittsfläche des Walzguts 20 darstellt, sodass bei diesem Ausführungsbeispiel die Querschnittsflächenänderung des Walzguts 20 bei seinem Vorbeilauf an den jeweiligen Messeinrichtungen 31 bzw. bei seinem Durchlauf durch die jeweiligen Messeinrichtungen 31 den zu ermittelnden Walzparameter darstellt. In dieser Querschnittsflächenänderung sind die Einflüsse von Walzen 12 oder auch von anderen Werkzeugen, die auf das Walzgut 20 einwirken bzw. eingewirkt haben über die Längserstreckung 21 des Walzguts 20 veränderlich zu finden.
- Es versteht sich, dass bei alternativem Walzgut 20 ggf. auch andere Walzgutgrößen relevant sein bzw. anders ausgebildete Messeinrichtungen 31 zur Anwendung kommen können.
- Über Frequenzanalysemittel 32 der Ermittlungseinrichtung 30, beispeisweise indem das entsprechende Messsignal 40, wie in
Figur 4 exemplarisch dargestellt, in einen Frequenzraum überführt wird, kann eine der Veränderung der Walzgutgröße, also der Querschnittsfläche, innewohnende bestimmte Frequenz 41 bestimmt werden. Diese inFigur 4 deutlich hervortretende Frequenz kann dann zur Bestimmung des Walzparameters Walzgutgeschwindigkeil vrod des Walzguts 20 entsprechend der Gleichung (8) oder auch des Walzparameters Voreilung κr entsprechend der Gleichung (3) genutzt werden - und zwar für jedes einzelne Walzgerüst 11, insoweit auch die Umfangsgeschwindigkeit vroll der entsprechenden Walzen 12, die der jeweiligen Messeinrichtung 31 vorgelagert sind, oder deren Drehfrequenz froll unter Berücksichtigung der Gleichung (1) entsprechend gemessen wird. Gegebenenfalls können auch Zugänderungen bzw. Reibwert- und Fließscheideänderungen dementsprechend online bestimmt werden. - Es versteht sich, dass in abweichenden Ausführungsformen noch eine genauere Analyse des Messsignals 40 vorgenommen werden kann, um noch weitere oder alternative Walzparameter ermitteln zu können. Gegebenenfalls können hierzu weitere Messeinrichtungen oder auch andere Messeinrichtungen vorgesehen sein.
- Auch ist es denkbar, dass die Messsignale 40 der Messeinrichtungen 31 für weitere Zwecke genutzt werden, wozu bei dem Ausführungsbeispiel bei
Figur 2 ein Bus 34 vorgesehen ist, welcher einzelne Recheneinheiten 33, in welchen jeweils die Frequenzanalysemittel 32 der einzelnen Walzgerüste 11 sowie eine Ausgabeeinheit an die Ansteuereinrichtung 15 umgesetzt ist, verbindet. Hierdurch können insbesondere die Messsignale 40 einer Messeinrichtung 31 bzw. die von einer Recheneinheit 33 ermittelten Walzparameter auch anderen Recheneinheiten 33 zur Verfügung gestellt werden. - Bei dem in
Figur 3 dargestellten Ausführungsbeispiel dient eine zentrale Recheneinheit 33 der Ausgabe von Signalen an die Ansteuereinrichtung 15, während ein zentrales Frequenzanalysemittel 32, welches von der Recheneinheit 33 getrennt ausgebildet ist, sämtliche Messsignale der Messeinrichtungen 31 entsprechend analysiert. - Es versteht sich, dass in abweichenden Ausführungsformen hier abweichende und nahezu beliebige Kombinationen von Bus 34, Recheneinheiten 33 und Frequenzanalysenüttel 32 vorgesehen sein können, da es letztlich lediglich darauf ankommt, dass entsprechende Frequenzanalyse mittel 32 und Recheneinheiten 33 für die jeweiligen Messeinrichtungen 31 zur Verfügung stehen müssen.
- Es versteht sich, dass - je nach konkreter Ausgestaltung der jeweiligen Recheneinheit 33 - diese ohne weiteres Frequenzanalysemittel 32 umfassen kann. Ebenso ist es denkbar, dass eine separate Recheneinheit die Frequenzanalysemittel 32 beinhaltet. Auch ist es denkbar, dass die Signalweiterleitung der jeweiligen Recheneinheit 33 an die Ansteuereinrichtung 15 oder die Ansteuereinrichtungen 15 durch eine separate Recheneinheit 33 oder durch eine mehrfach oder ergänzend noch anderweitig genutzte Recheneinheit 33 erfolgen kann.
-
- 10
- Walzwerk
- 11
- Walzgerüst
- 12
- Walze
- 13
- Walzlinie
- 14
- Walzrichtung
- 15
- Ansteuereinrichtung
- 16
- Stand des Walzwerks 10
- 20
- Walzgut
- 21
- Längserstreckung des Walzguts 20
- 30
- Ermittlungseinrichtung
- 31
- Messeinrichtung
- 32
- Frequenzanalysemittel
- 33
- Recheneinheit
- 34
- Bus
- 40
- Messsignal
- 41
- bestimmte Frequenz
Claims (10)
- Verfahren zur online-Ermittlung wenigstens eines Walzparameters beim Walzen eines in einem wenigstens zwei Walzen (12) an einem Walzgerüst (11) umfassenden Walzwerk (10) entlang einer Walzlinie (13) gewalzten Walzguts (20), bei welchem das Walzgut (20) ein Stab oder ein Rohr ist und bei welchem das Walzgut (20) an wenigstens einer Messeinrichtung (31) während des Walzens vorbeigeführt oder durch diese hindurch geführt wird, die mit einer entlang der Längserstreckung (21) des Walzguts (20) veränderlichen Walzgutgröße des Walzguts (20) wechselwirkt und ein Messsignal (40) ausgibt, dadurch gekennzeichnet, dass die Messeinrichtung (31) senkrecht zur Walzlinie (13) über den Umfang des Walzguts (20) integrierend und/oder mittelnd misst und(i) dass das Messsignal (40) in einen Frequenzraum überführt und der Walzparameter aus dem in den Frequenzraum überführten Messsignal (40) ermittelt wird und/oder(ii) dass aus dem Messsignal (40) eine der Veränderung der Walzgutgröße innewohnende Frequenz (41) bestimmt und der Walzparameter anhand der bestimmten Frequenz (41) ermittelt wird.
- Ermittlungsverfahren nach Anspruch 1, dadurch gekennzeichnet, dass für die Ermittlung des Walzparameters ergänzend die Umfangsgeschwindigkeit, die Drehfrequenz und/oder die Abrollgeschwindigkeit wenigstens einer der Walzen oder eine hierzu proportionale Größe genutzt wird.
- Ermittlungsverfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass wenigstens eine der Walzen (12) des Walzgerüsts (11) in Abhängigkeit von der bestimmten Frequenz (41) und/oder dem ermittelten Walzparameter sowie ggf. von der Umfangsgeschwindigkeit, der Drehfrequenz und/oder der Abrollgeschwindigkeit wenigstens einer der Walzen (12) oder von einer hierzu proportionale Größe angesteuert wird.
- Walzwerk (10) umfassend wenigstens zwei an einem Walzgerüst (11) angeordnete Walzen (12) zum Walzen von Walzgut (20) entlang einer Walzlinie (13) sowie eine Einrichtung (30) zur online-Ermittlung wenigstens eines Walzparameters, wobei das Walzgut (20) ein Stab oder ein Rohr ist und wobei die Ermittlungseinrichtung (30) wenigstens eine Messeinrichtung (31) umfasst, die an der Walzlinie (13) angeordnet ist sowie die mit einer entlang der Längserstreckung (21) des Walzguts veränderlichen Walzgutgröße des Walzguts (20) wechselwirken und ein Messsignal (40) ausgeben kann, dadurch gekennzeichnet, dass die Messeinrichtung (31) senkrecht zur Walzlinie (13) über den Umfang des Walzguts (20) integrierend und/oder mittelnd misst und die Ermittlungseinrichtung (30) Mittel (32) zur Frequenzanalyse umfasst, wobei(i) die Frequenzanalysemittel (32) eine Überführung des Messsignal (40) in einen Frequenzraum vorsehen und der Walzparameter aus dem in den Frequenzraum überführten Messsignal (40) ermittelt wird und/oder(ii) durch die Frequenzanalysemittel (32) aus dem Messsignal (40) eine der Veränderung der Walzgutgröße innewohnende Frequenz (41) bestimmt und der Walzparameter anhand der bestimmten Frequenz (41) ermittelt wird.
- Walzwerk (10) nach Anspruch 4, dadurch gekennzeichnet, dass eine Ansteuereinrichtung (15) für wenigstens eine der Walzen (12) mit der Ermittlungseinrichtung (30) wirkverbunden ist.
- Walzwerk (10) nach Anspruch (i), dadurch gekennzeichnet, dass die Ansteuereinrichtung (15) und die Ermittlungseinrichtung (30) in einem Regelkreis miteinander wirkverbunden sind.
- Ermittlungsverfahren nach einem der Ansprüche 1 bis 3 oder Walzwerk (10) nach einem der Ansprüche 4 bis 6, dadurch gekennzeichnet, dass die Messeinrichtung (31) in Bezug auf das Walzwerk (10) zumindest während des Walzens stationär angeordnet ist.
- Ermittlungsverfahren nach einem der Ansprüche 1 bis 3 oder 7 oder Walzwerk (10) nach einem der Ansprüche 4 bis 7, dadurch gekennzeichnet, dass die Messeinrichtung (31) einen Wirbelstromsensor und/oder eine Impedanzmessung umfasst.
- Ermittlungsverfahren nach einem der Ansprüche 1 bis 3, 7 oder 8 oder Walzwerk (10) nach einem der Ansprüche 4 bis 8, dadurch gekennzeichnet, dass entlang der Walzlinie (13) wenigstens zwei Messeinrichtungen (13), vorzugsweise eine vor und eine hinter dem Walzgerüst (11), angeordnet sind.
- Ermittlungsverfahren nach einem der Ansprüche 1 bis 3 oder 7 bis 9 oder Walzwerk (10) nach einem der Ansprüche 4 bis 9, wobei das Walzgut (20) metallisch ist.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102019122129 | 2019-08-16 | ||
| DE102019122381 | 2019-08-20 | ||
| DE102019132389 | 2019-11-28 | ||
| PCT/DE2020/100493 WO2021032233A1 (de) | 2019-08-16 | 2020-06-15 | Verfahren zur online-ermittlung wenigstens eines walzparameters sowie walzwerk mit einer einrichtung zur online-ermittlung wenigstens eines walzparameters |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4013556A1 EP4013556A1 (de) | 2022-06-22 |
| EP4013556B1 true EP4013556B1 (de) | 2023-10-25 |
Family
ID=71783789
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20745088.3A Active EP4013556B1 (de) | 2019-08-16 | 2020-06-15 | Verfahren zur online-ermittlung wenigstens eines walzparameters sowie walzwerk mit einer einrichtung zur online-ermittlung wenigstens eines walzparameters |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US11992866B2 (de) |
| EP (1) | EP4013556B1 (de) |
| JP (1) | JP2022544455A (de) |
| KR (1) | KR102853532B1 (de) |
| DE (1) | DE112020003887A5 (de) |
| ES (1) | ES2966067T3 (de) |
| WO (1) | WO2021032233A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPWO2021210500A1 (de) * | 2020-04-13 | 2021-10-21 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3142796A (en) * | 1953-08-18 | 1964-07-28 | Harold D Goldberg | Method and apparatus utilizing a conductor loop in a magnetic field for measuring areas and related quantities |
| US3148563A (en) * | 1959-06-15 | 1964-09-15 | South African Iron & Steel | Detection of the arrival of material at a point in a rolling mill |
| US3646789A (en) * | 1969-07-22 | 1972-03-07 | Forster F M O | Nondestructive testing system |
| JPS5141860B2 (de) * | 1971-12-30 | 1976-11-12 | ||
| JPS55104705A (en) * | 1979-01-29 | 1980-08-11 | Nippon Kokan Kk <Nkk> | Measuring method for shape of metal strip |
| DE3526916A1 (de) * | 1985-07-24 | 1987-02-05 | Mannesmann Ag | Rollgang fuer flachmaterial-walzanlage |
| FR2735046B1 (fr) | 1995-06-08 | 1997-07-11 | Lorraine Laminage | Procede de laminage a froid avec compensation d'ovalisation des cylindres de laminage. |
| DE10007364A1 (de) * | 1999-06-10 | 2001-03-01 | Sms Demag Ag | Verfahren zur Zugregelung zwischen den Walzgerüsten von Walzenstraßen für Stabstahl, Draht oder Profile |
| EP1889670B1 (de) * | 2003-03-14 | 2011-08-31 | Sumitomo Metal Industries, Ltd. | Herstellungsverfahren eines Rohrs und Dickenabweichungs-Informationsableitungsvorrichtung |
| DE102015210680A1 (de) * | 2015-06-11 | 2016-12-15 | Sms Group Gmbh | Verfahren und Vorrichtung zum Regeln eines Parameters eines Walzgutes |
| DE102015119548B4 (de) | 2015-07-13 | 2022-06-23 | Sms Group Gmbh | Messeinrichtung |
| ITUB20153029A1 (it) * | 2015-08-10 | 2017-02-10 | Danieli Automation Spa | Metodo per la misura a caldo, durante la laminazione, di una dimensione di profili metallici |
-
2020
- 2020-06-15 ES ES20745088T patent/ES2966067T3/es active Active
- 2020-06-15 US US17/625,800 patent/US11992866B2/en active Active
- 2020-06-15 DE DE112020003887.4T patent/DE112020003887A5/de active Pending
- 2020-06-15 JP JP2022503890A patent/JP2022544455A/ja active Pending
- 2020-06-15 KR KR1020227004153A patent/KR102853532B1/ko active Active
- 2020-06-15 WO PCT/DE2020/100493 patent/WO2021032233A1/de not_active Ceased
- 2020-06-15 EP EP20745088.3A patent/EP4013556B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE112020003887A5 (de) | 2022-06-02 |
| US11992866B2 (en) | 2024-05-28 |
| US20220258221A1 (en) | 2022-08-18 |
| KR20220044514A (ko) | 2022-04-08 |
| WO2021032233A1 (de) | 2021-02-25 |
| JP2022544455A (ja) | 2022-10-19 |
| ES2966067T3 (es) | 2024-04-18 |
| EP4013556A1 (de) | 2022-06-22 |
| KR102853532B1 (ko) | 2025-09-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1369186B1 (de) | Verfahren und Vorrichtung zur Planheitsmessung von Bändern | |
| AT522234B1 (de) | Verfahren und Vorrichtung zum Geraderichten von Draht oder Bandmaterial | |
| DE102019123836A1 (de) | Schrägwalzaggregat sowie Verfahren zum Anstellen des Walzkalibers eines Schrägwalzaggregats | |
| DE3006544C2 (de) | Vorrichtung zur Steuerung der Breite einer Bramme beim Warmvorwalzen | |
| EP3720623B1 (de) | Streck-biege-richtanlage und verfahren zu deren betätigung | |
| EP1955787A1 (de) | Verfahren und Vorrichtung zum Zugrecken von Metallbändern | |
| EP2492630B1 (de) | Vorrichtung zum Vermessen der Form einer Stange | |
| EP3851217A1 (de) | Verbesserte adaption eines walzenmodells | |
| WO2021032233A1 (de) | Verfahren zur online-ermittlung wenigstens eines walzparameters sowie walzwerk mit einer einrichtung zur online-ermittlung wenigstens eines walzparameters | |
| EP1850979B1 (de) | Verfahren und vorrichtung zur überwachung des fertigungsprozesses zur herstellung von warmgefertigten rohren aus stahl | |
| DE102004005011B4 (de) | Regelverfahren und Regler für ein Walzgerüst | |
| DE102012020444B4 (de) | Verfahren zur Ermittlung der Zugfestigkeit eines Bandes in einer Richtmaschine und Zugfestigkeits-Softsensor | |
| DE19725726C2 (de) | Verfahren zur Planheitsmessung von Bändern, insbesondere Metallbändern | |
| DE69300271T2 (de) | Vorrichtung zur Detektion von Oberflächenfehlern in bewegten Metallstangen oder Draht. | |
| DE102021209714A1 (de) | Vorrichtung und Verfahren zum Walzen von metallischem Band | |
| EP2183064B1 (de) | Warmwalzstrasse umfassend eine haspel une eine vorrichtung zur ermittlung einer temperatur eines warmwalzgutes und verfahren zur steuerung und/oder regelung einer temperatur eines warmwalzguts | |
| WO2011076607A2 (de) | Planheitsbestimmung eines metallbandes durch messung des profils | |
| EP3618981B1 (de) | Rollformanlage mit sensor-rollformgerüst | |
| DE1527610A1 (de) | Walzverfahren und Vorrichtung zur Durchfuehrung desselben | |
| EP0775537A2 (de) | Verfahren zur Querschnittsregelung von Walzgut | |
| EP1541250B1 (de) | Verfahren zum axialen Positionieren von Walzen in einem Walzgerüst und Walzgerüst | |
| DE2951264C2 (de) | Einrichtung an Warmpilgerwalzwerken zum Walzen von nahtlosen Rohren | |
| DE10226499B4 (de) | Verfahren und Vorrichtung zum Erfassen und Auswerten von Messsignalen | |
| EP4100178A1 (de) | Verfahren zur automatischen kalibrierung von vertikalrollen eines vertikalwalzgerüsts sowie kalibrieranordnung zur durchführung des verfahrens | |
| DE102018112391A1 (de) | Verfahren zum Walzen eines Hohlblocks auf einem Stopfenwalzwerk, Stopfenwalzwerk, Verwendung eines Stopfenwalzwerks und Stopfenstraße |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220316 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B21B 38/04 20060101ALI20230502BHEP Ipc: B21B 38/00 20060101AFI20230502BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20230517 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020005779 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2966067 Country of ref document: ES Kind code of ref document: T3 Effective date: 20240418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240225 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240126 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240125 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240125 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020005779 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240630 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240630 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250618 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250627 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250620 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250731 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250624 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20200615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20200615 |