EP4013187B1 - Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren - Google Patents
Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren Download PDFInfo
- Publication number
- EP4013187B1 EP4013187B1 EP20213106.6A EP20213106A EP4013187B1 EP 4013187 B1 EP4013187 B1 EP 4013187B1 EP 20213106 A EP20213106 A EP 20213106A EP 4013187 B1 EP4013187 B1 EP 4013187B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas flow
- heating element
- electric
- cylindrical structure
- flow heater
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B3/00—Ohmic-resistance heating
- H05B3/40—Heating elements having the shape of rods or tubes
- H05B3/42—Heating elements having the shape of rods or tubes non-flexible
- H05B3/44—Heating elements having the shape of rods or tubes non-flexible heating conductor arranged within rods or tubes of insulating material
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/002—Heaters using a particular layout for the resistive material or resistive elements
- H05B2203/003—Heaters using a particular layout for the resistive material or resistive elements using serpentine layout
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B2203/00—Aspects relating to Ohmic resistive heating covered by group H05B3/00
- H05B2203/022—Heaters specially adapted for heating gaseous material
Definitions
- the invention relates to an electric gas flow heater for solid oxide cell technology comprising at least one cylindrical structure in which at least one channel for gas conduction is formed and at least one electric heating element is arranged in the channel of the cylindrical structure, wherein heat can be transferred from the electric heating element to a gas flowing through the channel for heating the gas and/or for achieving high gas temperatures.
- the invention relates to a gas flow heater manufacturing method for producing an electric gas flow heater according to the invention for solid oxide cell technology.
- the electric gas flow heater is specifically designed for vertical flow. Horizontal use is also possible.
- the typical temperature range is gas temperatures from 800 °C to 1200 °C, although the electric gas flow heater described here can also be used at significantly lower or even higher operating temperatures.
- a gas flow heater is known in which an electric heating wire is guided through several individual channels.
- the heating wire is stored in small ceramic tubes and electrically insulated. Due to this complex arrangement and the correspondingly complex manufacturing process, this type of gas flow heater is relatively expensive.
- the European patent application with the reference EP20159612.9 discloses a correspondingly simpler manufacturing variant for a gas flow heater known from the prior art that is electrically heated.
- the heating element is made from a pre-bent heating wire, which is dipped in wax, which in turn forms a layer on the conductor.
- the wire, including the wax layer, is cast into concrete or a similar material, and the wax is then melted out, forming channels with heating wires inside, thus enabling simpler production at reduced costs.
- a compact air heat exchanger/heating element for use in a portable evaporator wherein in one arrangement the heating element is a A multilayer ceramic element with multiple internal conductive layers that form resistors.
- the heating element can be manufactured using low-temperature co-fired ceramic (LTCC) and printed circuit board (PCB).
- LTCC low-temperature co-fired ceramic
- PCB printed circuit board
- a heating element for an evaporator having a planar region with at least one filament is also known, wherein the filament forms an air channel through the planar region.
- heaters are known in the prior art in which a heating wire is arranged in a serpentine pattern around a core, with the core located in a channel. Solutions of this type are offered, for example, by Tutco Heating Solutions (see https://www.tutco.com/cartridge-heaters).
- the present invention is based on the object of providing an electric gas flow heater and a gas flow heater manufacturing method which enables the realization of both small and large, powerful gas heater heating elements with reduced manufacturing effort and can be operated economically with reduced manufacturing costs.
- the electric heating element can be formed as a single piece or in one piece or made of a single material. This virtually eliminates potential weak points during operation due to joining or connection errors and avoids additional assembly steps.
- the cylindrical structure can be configured on the inside to accommodate the two or more spaced, meander-shaped heating grid structure planes, preferably with an internal thread, particularly preferably with a double-start internal thread.
- the electric heating element can be inserted into or removed from the cylindrical structure by a rotational movement of the electric heating element relative to the cylindrical structure. The electric heating element can therefore be screwed into the thread.
- the individual heating grid structure planes are supported in the threads, with a linear contact being established between the heating grid structure planes and the threads.
- a double-start thread on the inside of the cylindrical structure is advantageous over a single-start thread, as it prevents excessive bending of the heating grid structure planes and ensures good assembly.
- the arrangement in particular the spacing of the individual adjacent heating grid structure levels, is selected such that they fit snugly with the internal thread of the cylindrical structure. Each level of the heating grid structure levels is held and supported by the internal thread.
- the cylindrical structure can be formed in one piece or in one part, but also in multiple pieces or in multiple parts.
- the cylindrical structure can be formed from two half-shells, which together form the cylindrical structure.
- the use of half-shells facilitates the production of the cylindrical structure by molding or molding and sintering a green compact, since less complex semi-finished products can be used for molding and post-processing can be avoided.
- the cylindrical structure can be provided on its inner wall not with a thread for receiving the two or more spaced-apart, meander-shaped heating grid structure planes, but with an arrangement of grooves.
- the spacing of the grooves is selected such that it fits the spacing of the meander-shaped heating grid structure planes.
- the circular shape is particularly preferred, as it allows for the formation of a plane structure that can be inserted into the cylindrical structure for insertion into the thread. It is particularly advantageous if the round design is combined with the double-start thread on the inside of the cylindrical structure, as this ensures optimal screwability.
- the conductor cross-section in the edge regions of the meandering heating grid structure levels is larger than the conductor cross-sections of the inner heating conductors of the meandering heating grid structure levels is the increased service life. This is achieved by the fact that less heat energy is released there due to the larger conductor cross-section, so that the temperature of the heating grid structure levels in the contact area with the cylindrical structure is uncritical. The risk of local overheating due to poor heat dissipation at the contact points between the electrical heating element and the cylindrical structure is thus minimized without necessitating complex ceramic geometry.
- the conductor cross-section refers exclusively to the width of the electrical webs of the meander structure and not their height.
- the heating element is preferably formed from a sheet of substantially constant thickness, e.g. 0.7 mm or 1.0 mm.
- the cylindrical structure can preferably be designed as an electrical insulator. This simultaneously provides electrical insulation and holds the electrical heating element in one structure.
- the cylindrical structure is formed from technical ceramics and/or concrete and/or aluminum oxide.
- the electric heating element is designed without a support structure, so that the electric heating element is mounted exclusively in the thread of the cylindrical structure. This represents a significant manufacturing advantage, since only the heating element and the cylindrical structure need to be manufactured and subsequently joined.
- the adjacent heating grid structure planes of the meandering heating grid structure planes are shaped such that the openings of the individual heating grid structure planes do not coincide with one another with respect to the flow direction.
- the meandering heating grid structure planes are provided with diffuser elements that are formed integrally with the individual heating grid structure planes, or are formed as a single piece or from a single material. The arrangement of the openings of the individual planes and the diffuser elements can influence the flow of the gas to be heated and the heat input into the gas, thus optimizing the temperature distribution in the gas.
- the electric heating element can be made, in particular, from VDM ® Aluchrom W, Kanthal ® APM, or another aluminum-containing ferritic chromium steel for use at temperatures up to 1250°C.
- VDM ® Aluchrom W a low-density dielectric
- Kanthal ® APM a high-density polymer
- other alloys are also conceivable that exhibit sufficiently high dimensional stability in the selected temperature range and, preferably during operation and in the presence of oxygen, form a surface-protecting oxide layer.
- the cylindrical structure can be designed with openings such that connecting means for electrically contacting the connectors of the first or last heating grid structure level can be passed through these openings and electrically connected to them, so that the electrical heating element can be supplied with an electrical energy source via them.
- the gas flow heater described here essentially consists of two functional components, namely the cylindrical structure and the electrical heating element in a double meander shape, namely once in the plane perpendicular to the flow direction and once along the flow direction.
- the cylindrical structure can be manufactured by molding or molding and sintering a green compact. This process makes it possible to manufacture a corresponding gas flow heater cost-effectively and with as few process steps as possible. In particular, dimensioning can be achieved by adjusting the number of levels of the heating grid structure. Furthermore, the separate production of the heating element and cylindrical structure also allows for location-independent individual production of the two components, whereby they only need to be screwed together during final assembly, i.e. the electric heating element into the cylindrical structure. The process also enables the production of a three-dimensional heating element in which the principle of series connection is used exclusively. Parallel connections, which require the use of higher current intensities, are avoided.
- a blank of the electric heating element is manufactured.
- a structure is punched or cut from a 1- to 0.7-millimeter-thick sheet metal, for example, using a laser.
- This manufacturing step can be performed using CNC technology, for example.
- the meanders of the individual heating grid structure levels are punched or cut in such a way that the conductor cross-section with respect to the circle center in the outer area is larger than the conductor cross-section of the inner heating conductors (cf. Fig. 7 ).
- the blank is deburred using standard methods (not shown).
- the blank is bent by 180°, so that a Cylinder package is created from superimposed parallel meander sheets, the distance between which, for example approx. 3 mm, is maintained by the webs (cf. Fig. 2 and 3 ).
- the individual heating grid structure levels can be cut individually and welded together. This would result in a strip-shaped blank, but rather individual circular sheet segments.
- webs for handling during the manufacturing process can be attached to the heating grid structure levels (see Figures 4 and 5 opposite Fig. 1 and 3 ) which are separated after bending or welding or before assembly (step c).
- the finished electrical heating element is then inserted into the cylindrical structure (see Fig. 6 ), whereby this can be done in particular by screwing or turning (cf. Figures 7, 8 and 9 ).
- the cylindrical structure which also serves as an insulator, is in Fig. 6 shown and provided with an internal thread.
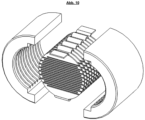
- the cylindrical structure can alternatively be formed from two half-shells which, when put together, form the cylindrical structure (cf. Fig. 10 ).
- the cylindrical structure can have an arrangement of grooves on its inner wall for receiving the two or more spaced meander-shaped heating grid structure planes (cf. Fig. 10 ).
- This design allows for particularly simple assembly, namely by inserting or placing the electric heating element into a first of the half-shells and then assembling the second half-shell with the first.
- the electrical heating element blank During production of the electrical heating element blank, it is possible to design corresponding heating grid structure levels or regions thereof with different dimensions, so that, for example, thicker conductor cross-sections in certain defined areas can transfer different amounts of heat to the passing gas. Furthermore, the flow can be specifically influenced by cutting or punching out adjacent heating grid structure levels (and pre-selecting them during welding) in such a way that the openings of adjacent heating grid structure levels do not coincide with one another with respect to the flow direction.
- the individual heating grid structure levels can also have diffuser elements that do not establish contact between the individual conductors but influence the flow to increase turbulence (not shown).
- This individual design can vary from level to level of the heating grid structure, so that by specifically influencing the flow, a homogenously heated gas is ultimately discharged from the gas flow heater, which is then made available for further processing.
- the channel structure inside can be varied in this way, resulting in corresponding homogenization. In particular, this allows for great variability in the design of the channel and support structure that can be formed in this way.
- Channel structures can be designed inside, which can then have a positive influence on the heating of the flowing gas.
- complex internal channel structures can also be created, for example to calm flows or to deliberately make them turbulent. Using computer simulations, such bottlenecks for the gas flow can be calculated and adjusted accordingly, as this depends on many factors such as the gas inlet area, gas outlet area, flow rate, etc.
- the individual heating conductors of the meandering electrical heating elements can be arranged at different densities.
- an inhomogeneous distribution of heating conductors in one plane can be realized, which can counteract possible uneven gas heating, for example, in the edge areas of the heater.
- the heater and the heating elements can be designed according to the flow profiles.
- Gas heating can also be optimized in the same way, as the inventive solution, using CNC-supported processes, allows for rapid validation of simulated temperature distributions of the gas flow heater.
Landscapes
- Resistance Heating (AREA)
Description
- Die Erfindung betrifft einen elektrischen Gas-Strömungsheizer für die Solid-Oxide-Cell-Technologie aufweisend wenigstens eine zylindrische Struktur, in der wenigstens ein Kanal zur Gasleitung ausgebildet und wenigstens ein elektrisches Heizelement in dem Kanal der zylindrischen Struktur angeordnet ist, wobei von dem elektrischen Heizelement Wärme auf ein durch den Kanal strömendes Gas zur Erwärmung des Gases und/oder zur Erzielung von hohen Gastemperaturen übertragbar ist.
- Ferner betrifft die Erfindung ein Gas-Strömungsheizer-Herstellungsverfahren zur Herstellung eines erfindungsgemäßen elektrischen Gas-Strömungsheizers für die Solid-Oxide-Cell-Technologie.
- Der elektrische Gas-Strömungsheizer ist insbesondere für eine vertikale Durchströmung konzipiert. Eine horizontale Verwendung ist ebenfalls möglich. Der typische Temperaturbereich liegt bei Gastemperaturen von 800 °C bis 1200 °C, gleichwohl kann der hier beschriebene elektrische Gas-Strömungsheizer auch bereits bei deutlich niedrigeren oder auch bei höheren Betriebstemperaturen eingesetzt werden.
- Aus dem Stand der Technik sind unterschiedliche Arten von Gas-Strömungsheizern mit verschiedenen Herstellungsverfahren bekannt.
- Aus der
DE 10 2014 102 474 A1 ist ein Gas-Strömungsheizer bekannt, bei welchem ein elektrischer Heizdraht durch mehrere einzelne Kanäle geführt wird. Der Heizdraht wird bei dieser Lösung in kleinen keramischen Röhrchen gelagert und elektrisch isoliert. Durch diese komplexe Anordnung und das entsprechende aufwendige Herstellungsverfahren ist diese Art des Gas-Strömungsheizers relativ teuer. - Die Europäische Patentanmeldung mit dem Aktenzeichen
EP20159612.9 - Aus
US 9 982 418 - Gemäß
WO 2016/172441 ist ebenfalls ein Heizelement für einen Verdampfer mit einem planaren Bereich mit mindestens einem Filament bekannt, wobei das Filament einen Luftkanal durch den planaren Bereich bildet. - Weiter sind im Stand der Technik mäanderförmige Heizer bekannt, welche aus Graphit bestehen, welche zu Röhren gebogen werden. Lösungen dieser Art werden z.B. seitens der Firma SGL Carbon angeboten (vgl. https://www.sglcarbon.com/loesungen/anwendung/hochtemperaturoefen/).
- Weiterhin sind im Stand der Technik Heizer bekannt, bei welchen ein Heizdraht serpentinenartig um einen Kern herum angeordnet ist, wobei der Kern in einem Kanal angeordnet ist. Lösungen dieser Art werden z.B. seitens der Firma Tutco Heating Solutions angeboten (vgl. https://www.tutco.com/cartridge-heaters).
- Die Probleme der im Stand der Technik bekannten elektrischen Gas-Strömungsheizer sind im Wesentlichen, dass die Herstellung der Heizelemente sowohl zeit- als auch kostenintensiv ist und ihr Einbau bzw. der Zusammenbau technisch kompliziert erfolgen muss.
- Weiter lassen sich diese zudem schlecht bis gar nicht warten bzw. reparieren und sind zudem sehr kompliziert in Bezug auf die Realisierung einer gleichmäßigen Temperatur am Ende des Kanals, in dem das Gas erhitzt wird.
- Der vorliegenden Erfindung liegt die Aufgabe zugrunde, einen elektrischen Gas-Strömungsheizer sowie ein Gas-Strömungsheizer-Herstellungsverfahren bereitzustellen, welche eine Realisierung sowohl kleiner als auch großer, leistungsstarker Gaserhitzer-Heizelemente mit verringertem Fertigungsaufwand ermöglicht und mit verringerten Fertigungskosten wirtschaftlich betrieben werden können.
- Gelöst wird diese Aufgabe mit einem Gas-Strömungsheizer gemäß Hauptanspruch Anspruch 1 sowie einem Gas-Strömungsheizer-Herstellungsverfahren gemäß nebengeordnetem Anspruch.
- Der elektrische Gas-Strömungsheizer für die Solid-Oxide-Cell-Technologie weist anordnungsgemäß wenigstens eine zylindrische Struktur, in der wenigstens ein Kanal zur Gasleitung ausgebildet und wenigstens ein elektrisches Heizelement in dem Kanal der zylindrischen Struktur angeordnet ist, auf, wobei von dem elektrischen Heizelement Wärme auf ein durch den Kanal strömendes Gas zur Erwärmung des Gases und/oder zur Erzielung von hohen Gastemperaturen übertragbar ist, und ist dadurch gekennzeichnet, dass
- das elektrische Heizelement senkrecht zur Strömungsrichtung des Kanals zwei oder mehr beabstandete mäanderartig ausgebildete Heizgitterstrukturebenen aufweist,
und - die zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen in Strömungsrichtung nacheinander in dem Kanal angeordnet sind, wobei die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen mäanderartig miteinander über jeweils eine elektrisch leitende Zwischenverbindung verbunden sind und die erste sowie die letzte der beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen einen elektrischen Konnektor aufweisen,
und - die zylindrische Struktur auf ihrer Innenwand zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen ausgebildet ist.
- Bevorzugt kann das elektrische Heizelement einstückig oder einteilig oder werkstoffeinstückig ausgebildet sein. Hierdurch werden mögliche Schwachstellen während des Betriebs durch Füge- oder Verbindungsfehler nahezu ausgeschlossen und zusätzliche Montageschritte vermieden.
- Die zylindrische Struktur kann innenseitig zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen bevorzugt mit einem Innengewinde, besonders bevorzugt mit einem zweigängigen Innengewinde ausgebildet sein, wobei das elektrische Heizelement durch eine Drehbewegung des elektrischen Heizelements gegenüber der zylindrischen Struktur in diese ein- bzw. ausbringbar ist. Das elektrische Heizelement kann also in das Gewinde geschraubt werden. Im montierten Zustand sind die einzelnen Heizgitterstrukturebenen in den Gewindegängen gelagert, wobei ein linienartiger Kontakt zwischen den Heizgitterstrukturebenen und den Gewindegängen hergestellt ist.
- Ein zweigängiges Gewinde auf der Innenseite der zylindrischen Struktur ist vorteilhaft gegenüber einem eingängigen Gewinde, da dieses einer zu starken Biegung der Heizgitterstrukturebenen vorbeugt und eine gute Montierbarkeit gewährleistet.
- Die Anordnung, insbesondere der Abstand der einzelnen benachbart zueinander angeordneten Heizgitterstrukturebenen ist derart gewählt, dass diese mit dem Innengewinde der zylindrischen Struktur passförmig sind. Jede Ebene der Heizgitterstrukturebenen wird durch das Innengewinde gehalten und gelagert.
- Die zylindrischen Struktur kann einstückig oder einteilig aber auch mehrstückig oder mehrteilig ausgebildet sein. Bevorzugt kann die zylindrische Struktur aus zwei Halbschalen ausgebildet sein, die zusammengesetzt die zylindrischen Struktur bilden. Die Verwendung von Halbschalen erleichtert die Fertigung der zylindrischen Struktur durch Formgießen oder Formen und Sintern eines Grünlings, da weniger komplexe Halbzeuge zur Formung verwendet werden können und eine Nachbearbeitung vermieden werden kann.
- In einer alternativen Ausgestaltung kann die zylindrische Struktur auf ihrer Innenwand zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen nicht mit einem Gewinde, sondern mit einer Anordnung von Nuten versehen sein. Die Abstände der Nuten ist dabei so gewählt, dass diese mit den Abständen der mäanderartig ausgebildeten Heizgitterstrukturebenen passförmig ist. Durch eine solche Anordnung ist eine besonders einfache Montage möglich, nämlich indem das elektrische Heizelement in eine erste der Halbschalen eingesetzt oder eingelegt wird und anschließend die zweite Halbschale mit der ersten zusammengesetzt wird. Die mäanderartig miteinander verbundenen einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen können insbesondere in Strömungsrichtung gleichbeabstandet angeordnet werden.
- Das elektrische Heizelement kann bevorzugt wenigstens eines der Merkmale ausgewählt aus den nachfolgenden Merkmalen aufweisen:
- die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen weisen eine kreisrunde Einhüllende auf;
- die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen sind in ihren Randbereichen breiter als in ihren Innenbereichen ausgebildet;
- der Leiterquerschnitt der Zwischenverbindungen ist deutlich größer als die Leiterquerschnitte der beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen.
- Geometrisch ist die Kreisform besonders bevorzugt, da sich auf diese Weise ein Ebenenkonstrukt ausbilden lässt, das sich zur Aufnahme in dem Gewinde in die zylindrische Struktur einbringen lässt. Insbesondere ist es von besonderem Vorteil dabei, wenn die runde Ausgestaltung in Kombination mit dem zweigängigen Gewinde auf der Innenseite der zylindrischen Struktur ausgebildet wird, da dies eine optimale Schraubbarkeit gewährleistet.
- Ein Vorteil der Ausgestaltung, dass der Leiterquerschnitt in den Randbereichen der mäanderartig ausgebildeten Heizgitterstrukturebenen größer als die Leiterquerschnitte der innenliegenden Heizleiter der mäanderartig ausgebildeten Heizgitterstrukturebenen ist, ist die erhöhte Lebensdauer, wobei dies dadurch realisiert wird, dass dort aufgrund des größeren Leiterquerschnitts weniger Wärmeenergie freigesetzt wird, sodass die Temperatur des der Heizgitterstrukturebenen im Kontaktbereich mit der zylindrischen Struktur unkritisch ist. Die Gefahr einer lokalen Überhitzung infolge schlechter Wärmeabfuhr an den Kontaktstellen zwischen elektrischem Heizelement und zylindrischer Struktur wird folglich minimiert, ohne eine aufwendige keramische Geometrie nötig zu machen. Mit Leiterquerschnitt ist im Zusammenhang mit der vorbeschriebenen Ausgestaltung ausschließlich die Breite der elektrischen Stege der Mäanderstruktur zu verstehen und nicht deren Höhe. Das elektrische Heizelement wird bevorzugt aus einem Blech von im Wesentlichen konstanter Dicke ausgeformt, z.B. 0,7 mm oder 1,0 mm.
- Die zylindrische Struktur kann bevorzugt als elektrischer Isolator ausgebildet sein. Auf diese Weise wird in einer Struktur gleichzeitig die elektrische Isolation realisiert und das elektrische Heizelement gehalten.
- Besonders bevorzugt wird die zylindrische Struktur aus technischer Keramik und/oder Beton und/oder Aluminiumoxid gebildet.
- In einer weiteren bevorzugten Variante wird das elektrische Heizelement supportstrukturfrei ausgebildet, so dass das elektrische Heizelement ausschließlich in dem Gewinde der zylindrischen Struktur gelagert ist. Dies stellt einen erheblichen Fertigungsvorteil dar, da lediglich das Heizelement und die zylindrische Struktur gefertigt und anschließend zusammengeführt werden müssen.
- In einer weiteren bevorzugten Variante sind die benachbarten Heizgitterstrukturebenen der mäanderartig ausgebildeten Heizgitterstrukturebenen so ausgeformt, dass die Öffnungen der einzelnen Heizgitterstrukturebenen bezüglich der Strömungsrichtung nicht miteinander in Deckung sind. In einer weiteren bevorzugten Variante sind die mäanderartig ausgebildeten Heizgitterstrukturebenen mit Diffuser-Elementen versehen, die mit den einzelnen Heizgitterstrukturebenen einstückig oder einteilig oder werkstoffeinstückig ausgeformt sind. Über die Anordnung der Öffnungen der einzelnen Ebenen und über Diffuser-Elemente kann die Strömung des zu erwärmenden Gases und der Wärmeeintrag in das Gas beeinflusst und somit die Temperaturverteilung in dem Gas optimiert werden.
- Das elektrische Heizelement kann insbesondere aus VDM® Aluchrom W, Kanthal® APM oder einem anderen aluminiumhaltigen ferritischen Chromstahl zur Verwendung bei Temperaturen von bis zu 1250°C gefertigt sein. Denkbar sind jedoch auch andere Legierungen, die in dem gewählten Temperaturbereich ausreichend hohe Formstabilität aufweisen und bevorzugt während des Betriebs und unter Anwesenheit von Sauerstoff eine die Oberfläche schützende Oxidschicht ausbilden.
- Die zylindrische Struktur kann mit Öffnungen so ausgestaltet sein, dass sich durch diese Verbindungsmittel zur elektrischen Kontaktierung der Konnektoren der ersten bzw. letzten Heizgitterstrukturebene durchführen und mit diesen elektrisch verbinden lassen, so dass das elektrische Heizelement darüber mit einer elektrischen Energiequelle versorgt werden kann.
- Prinzipiell kann gesagt werden, dass der hier beschriebene Gas-Strömungsheizer maßgeblich aus zwei funktionellen Komponenten besteht, nämlich der zylindrischen Struktur und dem elektrischen Heizelement in doppelter Mäanderform, nämlich einmal in der Ebene senkrecht zur Strömungsrichtung und einmal entlang der Strömungsrichtung.
- Verfahrensgemäß weist das Gas-Strömungsheizer-Herstellungsverfahren zur Herstellung eines erfindungsgemäßen elektrischen Gas-Strömungsheizers für die Solid-Oxide-Cell-Technologie wenigstens die folgenden Schritte auf:
- a) Herstellen der zylindrischen Struktur;
- b) Herstellen des elektrischen Heizelements durch Biegen mittels der folgenden Schritte:
- Herstellen eines Rohlings durch Stanzen und/oder Lasern und/oder Schneiden aus einem Blech, wobei miteinander über Zwischenverbindungen verbundene mäanderartig ausgebildete Heizgitterstrukturebenen ausgebildet werden;
- Biegen des Rohlings jeweils im Bereich der Zwischenverbindungen um jeweils 180°, so dass eine zylinderförmige Struktur aus planparallelen mäanderartig ausgebildeten Heizgitterstrukturebenen entsteht, deren Abstand durch die Zwischenverbindungen gewahrt wird;
- c) Montage des Gas-Strömungsheizers mittels der folgenden Schritte:
- Einschrauben oder Einsetzen des elektrischen Heizelements in die zylindrische Struktur; und
- elektrisches Kontaktieren des elektrischen Heizelements.
- Die zylindrische Struktur kann durch Formgießen oder Formen und Sintern eines Grünlings hergestellt werden. Durch dieses Verfahren ist es möglich, einen entsprechenden Gas-Strömungsheizer kostengünstig und mit möglichst wenig Verfahrensschritten herzustellen. Insbesondere kann durch die Anpassung der Anzahl der Ebenen von Heizgitterstrukturebenen die Dimensionierung erfolgen. Zudem ist durch die getrennte Fertigung von Heizelement und zylindrischer Struktur auch eine ortsunabhängige Einzelherstellung der beiden Komponenten möglich, wobei diese bei der Endmontage lediglich zusammengeschraubt werden müssen, also das elektrische Heizelement in die zylindrische Struktur. Das Verfahren ermöglicht zudem die Herstellung eines dreidimensionalen Heizelements, bei welchem ausschließlich das Prinzip der Reihenschaltung zur Anwendung kommt. Parallelschaltungen, die eine Verwendung höherer Stromstärken erforderlich machen, werden vermieden.
- Nachfolgend werden Ausführungsbeispiele der Erfindung anhand der beiliegenden Zeichnungen in der Abbildungsbeschreibung detailliert beschrieben, wobei diese die Erfindung erläutern sollen und nicht beschränkend zu werten sind:
Es zeigen: - Abb. 1
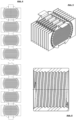
- eine schematische Darstellung eines Rohlings des elektrischen Heizelements in geschnittener bzw. ausgestanzter Form;
- Abb. 2
- eine schematische Darstellung des Rohlings des elektrischen Heizelements aus
Fig. 1 in mäanderartig gefalteter Form in Seitenansicht; - Abb. 3
- eine schematische Darstellung des in
Fig. 2 gezeigten mäanderartig gefalteten elektrischen Heizelements in isometrischer Darstellung; - Abb. 4
- eine schematische Darstellung eines alternativen Rohlings des elektrischen Heizelements in geschnittener bzw. ausgestanzter Form, wobei zusätzliche Stege für das Handling während des Herstellungsprozesses vorgesehen sind;
- Abb. 5
- eine schematische Darstellung des in
Fig. 4 gezeigten nun mäanderartig gefalteten elektrischen Heizelements in isometrischer Darstellung; - Abb. 6
- eine schematische Darstellung der zylindrischen Struktur in einer geschnittenen Seitenansicht;
- Abb. 7
- eine schematische Darstellung eines eingebauten elektrischen Heizelements in einer zylindrischen Struktur in Draufsicht;
- Abb. 8
- eine schematische Darstellung eines eingebauten elektrischen Heizelements in einer zylindrischen Struktur in einer geschnittenen Seitenansicht; und
- Abb. 9
- eine schematische Darstellung des zusammengesetzten elektrischen Gas-Strömungsheizers in einer isometrischen Darstellung; und
- Abb. 10
- eine schematische Darstellung einer alternativen Ausführung des elektrischen Gas-Strömungsheizers in einer Explosionsdarstellung.
- Die nachfolgenden exemplarischen weiteren Ausführungen sollen bzw. müssen nicht zwingend beschränkend gewertet werden, sondern stellen vielmehr besondere Ausführungen dar und sollen die hier offenbarte Erfindung erläutern:
Zunächst wird ein Rohling des elektrischen Heizelements gefertigt, wobei hierzu aus einem 1 bis 0,7 Millimeter dicken Blech eine Struktur gestanzt oder schnitten wird, beispielsweise mittels eines Lasers. Der Fertigungsschritt kann beispielsweise CNC-gestützt erfolgen. Hierbei entsteht eine flächige Mäanderstruktur als Band aus mehreren, bezüglich ihrer Einhüllenden kreisförmiger Segmente, also die einzelnen Heizgitterstrukturebenen, die durch Zwischenverbindungen bzw. Stege miteinander verbunden sind (vgl.Abb. 1 ). Die Mäander der einzelnen Heizgitterstrukturebenen sind so gestanzt bzw. geschnitten, dass der Leiterquerschnitt bezüglich des Kreismittelpunkts im Außenbereich größer ist als der Leiterquerschnitt der innenliegenden Heizleiter (vgl.Abb. 7 ). Anschließend an das Ausschneiden wird der Rohling nach gängigen Verfahren entgratet (nicht dargestellt). An den Zwischenverbindungen bzw. Stegen wird der Rohling um 180° gebogen, sodass ein Zylinderpaket aus übereinanderliegenden parallelen Mäander-Blechen entsteht, deren Abstand, exemplarisch ca. 3 mm, durch die Stege gewahrt wird (vgl.Abb. 2 und 3 ). - Alternativ können die einzelnen Heizgitterstrukturebenen einzeln geschnitten und miteinander verschweißt werden. Entsprechend würde kein bandförmiger Rohling, sondern nur einzelne kreisförmig Blechsegmente bereitgestellt werden.
- Um die Fertigung zu erleichtern, können Stege für das Handling während des Herstellungsprozesses an den Heizgitterstrukturebenen (vgl.
Abb. 4 und 5 gegenüberAbb. 1 und 3 ) vorgesehen sein, welche nach dem Biegen oder Schweißen bzw. vor der Montage (Schritt c) abgetrennt werden. - Das fertig hergestellte elektrische Heizelement wird dann entsprechend in die zylindrische Struktur (vgl.
Abb. 6 ) eingebracht, wobei dies insbesondere durch Eindrehen bzw. Einschrauben erfolgen kann (vgl.Abb. 7, 8 und 9 ). Die zylindrische Struktur, die gleichzeitig als Isolator dient, ist inAbb. 6 gezeigt und mit einem Innengewinde versehen. - Die zylindrischen Struktur kann alternativ aus zwei Halbschalen ausgebildet sein, die zusammengesetzt die zylindrischen Struktur bilden (vgl.
Abb. 10 ). - In einer alternativen Ausgestaltung kann die zylindrische Struktur auf ihrer Innenwand zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen eine Anordnung von Nuten aufweisen (vgl.
Abb. 10 ). Durch diese Ausgestaltung ist eine besonders einfache Montage möglich, nämlich indem das elektrische Heizelement in eine erste der Halbschalen eingesetzt oder eingelegt wird und anschließend die zweite Halbschale mit der ersten zusammengesetzt wird. - Hinsichtlich weiterer Optimierungsmöglichkeiten wird nachfolgend ausgeführt:
Es besteht die Möglichkeit bei der Herstellung des Rohlings des elektrischen Heizelements entsprechende Heizgitterstrukturebenen oder Bereiche davon in unterschiedlicher Dimensionierung auszuführen, so dass beispielsweise durch dickere Leiterquerschnitte in bestimmten definierten Bereichen andere Wärmemengen an das vorbeiströmende Gas abgegeben werden können. Zudem kann auch gezielt die Strömung beeinflusst werden, indem benachbarte Heizgitterstrukturebenen so ausgeschnitten bzw. ausgestanzt (und bei einem Verschweißen vorselektiert) werden, dass die Öffnungen benachbarter Heizgitterstrukturebenen bezüglich der Strömungsrichtung nicht miteinander in Deckung sind. Die einzelnen Heizgitterstrukturebenen können zudem Diffuser-Elemente aufweisen, die keinen Kontakt zwischen den einzelnen Leitern herstellen, jedoch den Strömungsfluss turbulenzerhöhend beeinflussen (nicht dargestellt). - Diese individuelle Ausgestaltung kann von Ebene zu Heizgitterstrukturebene anders ausgebildet sein, so dass hier durch gezielte Beeinflussung der Strömung am Ende ein homogen erwärmtes Gas aus dem Gas-Strömungsheizer ausgeleitet wird, das dann der weiteren Prozessierung zur Verfügung gestellt wird. Die Kanalstruktur im Inneren kann so variiert werden und bewirkt eine entsprechende Homogenisierung. Insbesondere ist hierdurch eine große Variabilität in der Gestaltung der so bildbaren Kanal- und Tragstruktur möglich. Es können im Innenbereich quasi Kanalstrukturen gestaltet werden, die dann durchaus einen positiven Einfluss auf die Erwärmung des strömenden Gases haben können. Es können aber auch komplexe innere Kanalstrukturen gebildet werden, um bspw. Strömungen zu beruhigen oder aber auch bewusst turbulent auszugestalten. Mittels Computersimulationen können derartige Engstellen für die Gasströmung berechnet und jeweils entsprechend angepasst werden, da dies von vielen Faktoren wie Gaseintrittsbereich, Gasaustrittsbereich, Strömungsmenge, etc. abhängt.
- Die einzelnen Heizleiter der mäanderartigen elektrischen Heizelemente können unterschiedlich dicht angeordnet sein. In einer speziellen Variante kann auch eine inhomogene Verteilung Heizleiter in einer Ebene realisiert werden, die einer möglichen ungleichmäßigen Gaserwärmung entgegenwirken kann, bspw. in Randbereichen des Heizers. Hierzu kann entsprechend den Strömungsprofilen der Heizer mit den Heizelementen ausgestaltet werden.
- Sollten im Laufe der Zeit das elektrische Heizelement in Folge einer Materialermüdung ausgewechselt werden müssen, kann es in einfacher Weise aus der zylindrischen Fassung geschraubt werden und ein neues elektrisches Heizelement eingesetzt werden. Auf gleiche Weise kann auch die Gaserwärmung optimiert werden, da die erfinderische Lösung bei Verwendung von CNC-gestützten Verfahren eine schnelle Validierung simulierter Temperaturverteilungen des Gas-Strömungsheizer erlaubt.
- Mögliche Anwendungen sind insbesondere im Bereich der Solid-Oxide-Cell-Technologie oder aber auch der Stahlindustrie zu sehen, da in beiden Anwendungsbereichen hohe Gastemperaturen erreicht werden müssen.
- Die zuvor genannten Ausführungsbeispiele sollen die Erfindung erläutern, jedoch nicht zwingend in dessen Schutzumfang beschränken.
Claims (10)
- Elektrischer Gas-Strömungsheizer für die Solid-Oxide-Cell-Technologie aufweisend wenigstens eine zylindrische Struktur, in der wenigstens ein Kanal zur Gasleitung ausgebildet und wenigstens ein elektrisches Heizelement in dem Kanal der zylindrischen Struktur angeordnet ist,wobei von dem elektrischen Heizelement Wärme auf ein durch den Kanal strömendes Gas zur Erwärmung des Gases und zur Erzielung von Gastemperaturen von 800 °C bis 1200 °C übertragbar ist,wobei- das elektrische Heizelement senkrecht zur Strömungsrichtung des Kanals zwei oder mehr beabstandete mäanderartig ausgebildete Heizgitterstrukturebenen aufweist, und- die zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen in Strömungsrichtung nacheinander in dem Kanal angeordnet sind, wobei die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen mäanderartig miteinander über jeweils eine elektrisch leitende Zwischenverbindung verbunden sind und die erste sowie die letzte der beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen einen elektrische Konnektor aufweisen, und- die zylindrische Struktur auf ihrer Innenwand zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen ausgebildet ist.
- Elektrischer Gas-Strömungsheizer nach Anspruch 1,
dadurch gekennzeichnet, dass
das elektrische Heizelement einstückig oder einteilig oder werkstoffeinstückig ausgebildet ist. - Elektrischer Gas-Strömungsheizer nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass
die zylindrische Struktur innenseitig zur Aufnahme der zwei oder mehr beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen mit- einem Innengewinde, besonders bevorzugt mit einem zweigängigen Innengewinde ausgebildet ist, wobei das elektrische Heizelement durch eine Drehbewegung des elektrischen Heizelements gegenüber der zylindrischen Struktur in diese ein- bzw. ausbringbar ist,
oder- einer Anordnung von Nuten ausgebildet ist, wobei das elektrische Heizelement bei geöffneter zweigeteilter Halbschalenausbildung der zylindrischen Struktur einleg- bzw. entnehmbar ist. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
die beabstandeten mäanderartig miteinander verbundenen einzelnen mäanderartig ausgebildeten Heizgitterstrukturebenen in Strömungsrichtung gleichbeabstandet angeordnet sind. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
das elektrische Heizelement wenigstens eines der Merkmale ausgewählt aus den nachfolgenden Merkmalen aufweist:- die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen weisen eine kreisrunde Einhüllende auf;- die einzelnen beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen sind in ihren Randbereichen breiter als in ihren Innenbereichen ausgebildet;- der Leiterquerschnitt der Zwischenverbindungen ist deutlich größer als die Leiterquerschnitte der beabstandeten mäanderartig ausgebildeten Heizgitterstrukturebenen. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
die zylindrische Struktur als Isolator ausgebildet ist. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
die zylindrische Struktur aus technischer Keramik und/oder Beton und/oder Aluminiumoxid gebildet ist. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
das elektrische Heizelement supportstrukturfrei ausgebildet ist, so dass das elektrische Heizelement ausschließlich in der Aufnahme der zylindrischen Struktur gelagert ist. - Elektrischer Gas-Strömungsheizer nach einem der vorangehenden Ansprüche,
dadurch gekennzeichnet, dass
die benachbarten Heizgitterstrukturebenen so ausgeformt, dass deren Öffnungen bezüglich der Strömungsrichtung nicht miteinander in Deckung sind und/oder die Heizgitterstrukturebenen mit Diffuser-Elementen versehen sind. - Gas-Strömungsheizer-Herstellungsverfahren zur Herstellung eines elektrischen Gas-Strömungsheizers für die Solid-Oxide-Cell-Technologie nach einem der vorangehenden Ansprüche aufweisend wenigstens die folgenden Schritte:a) Herstellen der zylindrischen Struktur;b) Herstellen des elektrischen Heizelements durch Biegen mittels der folgenden Schritte:- Herstellen eines Rohlings durch Stanzen und/oder Lasern und/oder Schneiden aus einem Blech, wobei miteinander über Zwischenverbindungen verbundene mäanderartig ausgebildete Heizgitterstrukturebenen ausgebildet werden;- Biegen des Rohlings jeweils im Bereich der Zwischenverbindungen um jeweils 180°, so dass eine zylinderförmige Struktur aus planparallelen mäanderartig ausgebildeten Heizgitterstrukturebenen entsteht, deren Abstand durch die Zwischenverbindungen gewahrt wird;c) Montage des Gas-Strömungsheizers mittels der folgenden Schritte:- Einschrauben oder Einsetzen des elektrischen Heizelements in die zylindrische Struktur; und elektrisches Kontaktieren des elektrischen Heizelements.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP20213106.6A EP4013187B1 (de) | 2020-12-10 | 2020-12-10 | Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren |
| DK20213106.6T DK4013187T3 (da) | 2020-12-10 | 2020-12-10 | Elektrisk gasstrømningsvarmer og fremgangsmåde til fremstilling af en gasstrømningsvarmer |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP20213106.6A EP4013187B1 (de) | 2020-12-10 | 2020-12-10 | Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4013187A1 EP4013187A1 (de) | 2022-06-15 |
| EP4013187B1 true EP4013187B1 (de) | 2025-03-12 |
Family
ID=73793081
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20213106.6A Active EP4013187B1 (de) | 2020-12-10 | 2020-12-10 | Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4013187B1 (de) |
| DK (1) | DK4013187T3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102022125694B4 (de) * | 2022-10-05 | 2025-05-22 | Tenneco Gmbh | Heizelement und Heizvorrichtung |
| AT526909B1 (de) * | 2023-02-03 | 2025-06-15 | Ebner Ind Ofenbau | Heizvorrichtung |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014102474A1 (de) | 2014-02-25 | 2015-08-27 | Sandvik Materials Technology Deutschland Gmbh | Heizelement und Prozessheizer |
| US9980518B1 (en) * | 2014-12-04 | 2018-05-29 | Matthew Isaac Most | Heating element for a portable vaporizer |
| MY189691A (en) * | 2015-04-23 | 2022-02-26 | Altria Client Services Llc | Unitary heating element and heater assemblies, cartridges, and e-vapor devices including a unitary heating element |
-
2020
- 2020-12-10 EP EP20213106.6A patent/EP4013187B1/de active Active
- 2020-12-10 DK DK20213106.6T patent/DK4013187T3/da active
Also Published As
| Publication number | Publication date |
|---|---|
| EP4013187A1 (de) | 2022-06-15 |
| DK4013187T3 (da) | 2025-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1790916B1 (de) | Elektrische Heizvorrichtung mit Toleranz-PTC-Heizelement | |
| DE102019127691B4 (de) | Verfahren zur Herstellung einer elektrischen Heizvorrichtungmit einem elektrischen Heizelement | |
| WO2013104754A1 (de) | Elektrisch beheizbarer wabenkörper mit mehreren mit einem anschlussstift elektrisch verbundenen blechlagen | |
| WO2015078704A1 (de) | Heizvorrichtung | |
| EP4111819A1 (de) | Heizeinrichtung | |
| EP4013187A1 (de) | Elektrischer gas-strömungsheizer sowie gas-strömungsheizer-herstellungsverfahren | |
| WO2004107486A1 (de) | Brennstoffzelle und heizeinrichtung einer brennstoffzelle | |
| DE102018103048B4 (de) | Elektrische Heizvorrichtung | |
| EP4223991B1 (de) | Elektrischer abgasheizer | |
| DE102025143951A1 (de) | Elektrische Heizvorrichtung | |
| EP3494294B1 (de) | Elektrisch beheizbarer wabenkörper zur abgasbehandlung mit einer mehrzahl von heizelementen | |
| DE202020101182U1 (de) | Elektrische Heizvorrichtung | |
| DE102019127692B4 (de) | Verfahren zur Herstellung eines elektrischen Rohrheizkörpers | |
| EP3864263B1 (de) | Vorrichtung zur abgasbehandlung | |
| DE102021131364A1 (de) | Elektrische Heizvorrichtung eines Abgassystems | |
| DE102004016434A1 (de) | Elektrischer Fluidheizer | |
| DE3619919C2 (de) | Quarz-Infrarotstrahler | |
| EP2348251A2 (de) | Vorrichtung zum Erhitzen einer Flüssigkeit und Verfahren zur Herstellung einer Heizvorrichtung zum Erhitzen einer Flüssigkeit | |
| DE102018200433B4 (de) | Elektrische Heizvorrichtung | |
| EP1510688B1 (de) | Heizeinrichtung für ein zu beheizendes Medium | |
| DE102021132931B4 (de) | Abgasheizanordnung für eine Abgasanlage einer Brennkraftmaschine | |
| DE102022133174A1 (de) | Kühlvorrichtung zur Kühlung elektronischer Komponenten, Verwendung derselben und Verfahren zu ihrer Herstellung | |
| EP2506660B1 (de) | Wärmeübertrager | |
| EP1947908A1 (de) | Heizwendelanordnung zum Erwärmen vorbeiströmender Gasstoffe | |
| DE102017121183A1 (de) | Heizvorrichtung sowie Verfahren zur Herstellung einer Heizvorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20221209 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230512 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SUNFIRE GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: H05B 3/44 20060101AFI20250109BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20250117 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502020010573 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502020010573 Country of ref document: DE Owner name: SUNFIRE SE, DE Free format text: FORMER OWNER: ANMELDERANGABEN UNKLAR / UNVOLLSTAENDIG, 80297 MUENCHEN, DE |
|
| RAP4 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SUNFIRE AG |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SUNFIRE SE |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20250610 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250612 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250712 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502020010573 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251218 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20251217 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20251217 Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260121 |
|
| 26N | No opposition filed |
Effective date: 20251215 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250312 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260723 |