EP3934903B1 - Unite de façonnage d'élément en plaque pour la fabrication de caisses pliantes - Google Patents
Unite de façonnage d'élément en plaque pour la fabrication de caisses pliantes Download PDFInfo
- Publication number
- EP3934903B1 EP3934903B1 EP20710037.1A EP20710037A EP3934903B1 EP 3934903 B1 EP3934903 B1 EP 3934903B1 EP 20710037 A EP20710037 A EP 20710037A EP 3934903 B1 EP3934903 B1 EP 3934903B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plate element
- shafts
- pair
- cutting
- processing unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/14—Cutting, e.g. perforating, punching, slitting or trimming
- B31B50/146—Cutting, e.g. perforating, punching, slitting or trimming using tools mounted on a drum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D11/00—Combinations of several similar cutting apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/14—Cutting, e.g. perforating, punching, slitting or trimming
- B31B50/20—Cutting sheets or blanks
- B31B50/22—Notching; Trimming edges of flaps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/25—Surface scoring
- B31B50/256—Surface scoring using tools mounted on a drum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2120/00—Construction of rigid or semi-rigid containers
- B31B2120/30—Construction of rigid or semi-rigid containers collapsible; temporarily collapsed during manufacturing
- B31B2120/302—Construction of rigid or semi-rigid containers collapsible; temporarily collapsed during manufacturing collapsible into a flat condition
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2120/00—Construction of rigid or semi-rigid containers
- B31B2120/70—Construction of rigid or semi-rigid containers having corrugated or pleated walls
Definitions
- the present invention relates generally to the field of packaging. More particularly, the invention relates to a plate element shaping unit for the manufacture of folding boxes, from plate elements, for example, corrugated cardboard.
- cardboard boxes are commonly made from sheet materials in the form of cardboard or corrugated cardboard sheets.
- the sheet materials are processed in a continuous flow in a packaging manufacturing line where they are printed, die-cut and embossed, folded and glued together to form the boxes.
- the plate elements 1 are introduced into the production line in a so-called "transverse" arrangement and are continuously driven in a drive direction DA.
- the plate element 1 is successively processed by a printing unit, a plate element shaping unit formed here by a so-called “slotter” unit in English, and a folder-gluer unit.
- the printing unit ensures the printing, typically by flexography, of the plate element 1.
- the printed plate element 1 a is then processed by the plate element shaping unit which essentially performs slits 10 and upsets 11 for folding lines, in order to create box sides 12 and box flaps 13.
- Rotary cutting tools have blades spaced laterally and arranged to create the slits at and from leading and trailing edges (see references 14 and 15 on the Fig. 1 ) of the plate element.
- the plate element shaping unit also comprises laterally spaced rotating upsetting tools arranged to create the fold lines on the plate element.
- a control unit controls the rotational drive motors of the cylindrical shafts, such that, for processing a plate element, the tools are in contact with corresponding predetermined regions of the plate element and are driven at a processing speed whose tangential component is equal to the drive speed of the plate element.
- the drive speed of the plate element is substantially constant between the entry and the exit of the plate element shaping unit.
- Document EP2228206 describes a packaging manufacturing line comprising a forming unit having several rotating shafts, on which forming tools are arranged.
- each forming shaft comprises several forming tools. This allows each forming cylinder to make several spatially separated cuts on a cardboard sheet. This arrangement presents a complexity when it comes to changing the format of folding boxes, and requires the packaging machine operator to change the positions of the cutting elements (the knife blades) on the rotating shafts.
- JP2002067190 describes a packaging manufacturing machine, configured to produce folding boxes from sheets.
- the machine includes several spindles provided with tools that allow the cutting tools to be individually adjusted.
- each slitting shaft carries only one slitting tool and the angular position is adjustable allows the folding box sizes to be changed.
- the angular position of all slitting shafts is adjustable.
- the plate elements in their different treatment states are globally referenced by the reference 3 at Figs. 2 And 3 , with index letters A, B0, B and C associated with reference 3 which indicate the treatment status of the plate element considered.
- the plate element 3 A shown in the Fig. 2 , is typically formed from a rectangular plate, for example here made of corrugated cardboard, which is to be processed to form two folding boxes CA1 and CA2.
- the plate element 3 A is for example here a plate element which has been printed by a printing unit placed upstream of the plate element shaping unit 2 in a packaging manufacturing line.
- the shaped plate element 3 B comprises central slits 34 12 and front edge slits 34 1 and rear edge slits 34 2 .
- the central slits 34 12 are aligned along the longitudinal central axis AL and participate in the formation of the body sides 31 and the body flaps 32 of the layers P1 and P2.
- the front edge slits 34 1 are made on a longitudinal front edge 35 AV of the plate element and participate in the formation of the body sides 31 and the body flaps 32 of the layer P1.
- the rear edge slits 34 2 are made on a longitudinal rear edge 35 AR of the plate element and participate in the formation of the body sides 31 and the body flaps 32 of the layer P2.
- the box legs 33 1 and 33 2 are made on the proximal lateral edge 38 of the plate element.
- the plate element 3 C is obtained after the processing operation carried out by the cutting unit 21 on the plate element 3 B.
- the cutting unit 21 makes selective cuts to form attachment points 37.
- the plate element 3 C thus comprises the poses P1 and P2 which are no longer connected except by the attachment points 37.
- the angular position of at least one of the slitting shafts 201 1 , 203 1 , 201 2 , 203 2 is adjustable relative to the feed position in the feed direction (FD) of the plate element.
- the angular position ⁇ can be defined as the position of a (predefined) reference point P on the circumference of the slitting shaft 201 1 , 203 1 , 201 2 , 203 2 in relation to the feed surface S on which the plate elements 3 are transported. This angle ⁇ is measured between the reference point P on the slitting cylinder/shaft 201 1 , 203 1 , 201 2 , the axis of the slitting cylinder X, and the feed surface of the plate S.
- the plate elements are inserted successively, one by one, into the plate element shaping unit 2 to be processed there, with an insertion rate corresponding to a machine step on which the different equipment of the packaging manufacturing line is synchronized, different equipment of which unit 2 is part.
- the plate element shaping unit 2 is formed by the series association of two plate element processing units 20 1 and 20 2 , called "slotters", having the same general architecture.
- the first unit 20 1 is crossed before the second plate element processing unit 20 2 by the plate element moving in the drive direction FD.
- the two plate element processing units 20 1 and 20 2 are of the type described in the document WO 2013/029768 .
- the performance of processing operations on the plate element is optimized by distributing these processing operations judiciously between the two plate element processing units 20 1 and 20 2 .
- the plate element processing units 20 1 and 20 2 here each comprise four pairs of rotating cylindrical shafts.
- the plate element shaping unit 2 formed by the combination of the plate element processing units 20 1 and 20 2 therefore comprises eight pairs of rotating cylindrical shafts, referenced 200 1 to 203 1 for the first plate element processing unit 20 1 and 200 2 to 203 2 for the second unit 20 2 .
- the eight pairs of rotating cylindrical shafts, 200 1 to 203 1 and 200 2 to 203 2 are spaced apart by the same center distance AX.
- the length of the center distance AX typically corresponds to a minimum format of plate element that can be processed in the plate element shaping unit 2.
- the first plate element processing unit 20 1 processes the plate element 3 A to produce a pre-shaped plate element 3 B0 visible at the Fig. 3 .
- the first pair of rotating cylindrical shafts 200 1 is dedicated to driving the plate element.
- the tools 51 1 and 53 1 are similar and respectively cut slit portions PR 1 and PR 3 , having the same length LO.
- the length LO is considered here equal to 150 mm.
- the tools 51 1 and 53 1 can also have a different development.
- the central slit 34A 12 of length L A is the slit of maximum length that can be achieved with the tools 51 1 and 53 1 .
- the tools 51 1 and 53 1 are mounted on their respective rotary tool-holder shafts at first angular positions which make it possible to obtain the central slit 34A 12 without overlapping between the slitting portions PR 1 and PR 3 .
- the central slit 34B 12 of length L B is a slit of intermediate length which can be produced with the tools 51 1 and 53 1 .
- the tools 51 1 and 53 1 are mounted on their respective rotary tool holder shafts at second angular positions which make it possible to obtain the central slit 34B 12 with a partial overlap of LO/3 between the slitting portions PR 1 and PR 3 .
- the central slit 34C 12 of length L C is a slit of minimum length which can be produced with the tools 51 1 and 53 1 .
- the tools 51 1 and 53 1 are mounted on their respective rotary tool holder shafts at third angular positions which make it possible to obtain the central slit 34C 12 with a total overlap of LO between the slitting portions PR 1 and PR 3 .
- the plate element shaping unit 2 therefore allows, with different angular settings of the same set of tools 51 1 and 53 1, the production of central slits 34 12 having a length L between 2.LO and LO, i.e., in the example above, a length L between 150 mm and 300 mm.
- the first plate element processing unit 20 1 also carries out first complementary processing operations which are carried out by tool devices associated with the third pair of rotating cylindrical shafts 202 1 .
- These first complementary processing operations comprise operations for cutting the body tab 33 2 of the P2 position and pre-upsetting operations for carrying out the pre-upsettings 36 of the future folding lines in the P1 and P2 positions.
- a cutting device 52 1 mounted on the tool holder shaft of the third pair of rotating cylindrical shafts 202 1 , is provided for performing the cutting operations of the body leg 33 2 on the proximal lateral edge 38 of the plate member.
- the cutting device 52 1 provides slanted cuts of the front and rear edges of the body leg 33 2 , as seen on the pre-shaped plate member 3 B0 at Fig. 3 .
- a pre-upsetting device (not shown) is also mounted on the third pair of rotating cylindrical shafts 202 1 .
- This pre-upsetting device performs pre-upsetting operations 36 on the plate element.
- the plate element is thus partially crushed in thickness along continuous lines, in order to produce the folding lines in the poses P1 and P2.
- the second plate element processing unit 20 2 performs the front edge slits 34 1 and the rear edge slits 34 2 , as well as second complementary processing operations.
- a first body tab crushing device (not shown) is mounted on the first pair of rotating cylindrical shafts 200 2 of the second plate element processing unit 20 2 .
- This first body tab crushing device crushes in thickness a proximal lateral strip of the plate element, at the proximal lateral edge 38, the width of this proximal strip being substantially equal to the width of the body tabs 33 1 and 33 2 .
- a second crushing device crushes in thickness a distal lateral strip of the plate element, at the distal lateral edge 39. The crushings of this proximal strip and this distal strip make it possible to obtain body tabs 33 1 and 33 2 and the opposite distal lateral edge 39 having a reduced thickness, in order to subsequently avoid an excess thickness in the folded assembly 4 (cf. Fig. 2 ), at the level of the gluing of the legs on the corresponding sides of the body.
- the association with the plate element shaping unit 2 of the cutting unit 21 makes it possible to form a plate element shaping assembly capable of providing a plate element, with two poses and their attachment points, ready to be folded and glued for the production of two folding boxes.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
Description
- La présente invention concerne de manière générale le domaine de l'emballage. Plus particulièrement, l'invention se rapporte à une unité de façonnage d'élément en plaque pour la fabrication de caisses pliantes, à partir d'éléments en plaque, par exemple, en carton ondulé.
- Dans l'industrie de l'emballage, les caisses, ou boîtes, en carton sont réalisées communément à partir d'éléments en plaque sous la forme de feuilles de carton ou de carton ondulé. Les éléments en plaque sont traités en flux continu dans une ligne de fabrication d'emballages dans laquelle ils sont imprimés, découpés et refoulés, pliés et assemblés par collage, de façon à former les caisses.
- En référence à la
Fig. 1 , dans un type connu de ligne de fabrication d'emballages, les éléments en plaque 1 sont introduits dans la ligne de fabrication selon une disposition dite « transversale » et sont entraînés en continu dans une direction d'entraînement DA. L'élément en plaque 1 est traité successivement par une unité d'impression, une unité de façonnage d'élément en plaque formée ici d'une unité dite « slotter » en anglais, et une unité plieuse-colleuse. L'unité d'impression assure l'impression, typiquement par flexographie, de l'élément en plaque 1. L'élément en plaque imprimé 1 a est ensuite traité par l'unité de façonnage d'élément en plaque qui réalise essentiellement des refentes 10 et des refoulages 11 pour des lignes de pliage, afin de créer des flancs de caisse 12 et des rabats de caisse 13. L'élément en plaque découpé 1b, fourni par l'unité de façonnage d'élément en plaque, est ensuite plié et collé dans l'unité plieuse-colleuse pour obtenir un emballage 1c sous la forme d'une caisse pliante. Une unité de comptage-éjection réceptionne les caisses pliantes 1c et forme une pile de caisses pliantes 1d qui est ensuite ficelée. La pile ficelée 1e part ensuite vers un palettiseur, en bout de la ligne de fabrication d'emballages. - Dans la ligne de fabrication d'emballages de la technique antérieure décrite ci-dessus, l'intégration d'une unité de façonnage d'élément en plaque du type de celle décrite dans le document
WO 2013/029768 permet d'atteindre des cadences de fabrication de caisses pliantes élevées, allant jusqu'à 20000 caisses/heure environ. Cette unité de façonnage d'élément en plaque comporte quatre paires d'arbres cylindriques rotatifs qui sont disposés transversalement par rapport à la direction d'entraînement des éléments en plaque. Les arbres cylindriques tournent à vitesse élevée et réalisent les différentes opérations de traitement sur les éléments en plaque. La majorité des découpes sont pratiqués dans la direction d'entraînement des éléments en plaque dans l'unité. Les formes et dimensions des refentes sont déterminées par des outils de découpe, montés sur des arbres cylindriques porte-outil, qui assurent une découpe rotative. Le déplacement des plaques est continu entre les arbres cylindriques porte-outil et des arbres cylindriques contre-outil. Les arbres cylindriques contre-outil sont disposés en parallèle et en regard des arbres cylindriques porte-outil, pour coopérer avec ces derniers. Les outils de découpe rotatifs comportent des lames espacées latéralement et agencées de façon à créer les refentes au niveau et à partir de bords avant et arrière (cf. repères 14 et 15 à laFig. 1 ) de l'élément en plaque. Outre les outils de découpe rotatifs, l'unité de façonnage d'élément en plaque comporte également des outils de refoulage rotatifs espacés latéralement et agencés de façon à créer les lignes de pliage sur l'élément en plaque. Une unité de commande commande les moteurs d'entraînement en rotation des arbres cylindriques, de telle façon que, pour le traitement d'un élément en plaque, les outils se trouvent au contact de régions prédéterminées correspondantes de l'élément en plaque et sont animés d'une vitesse de traitement dont la composante tangentielle est égale à la vitesse d'entraînement de l'élément en plaque. La vitesse d'entraînement de l'élément en plaque est sensiblement constante entre l'entrée et la sortie de l'unité de façonnage d'élément en plaque. - Dans l'unité de façonnage d'élément en plaque, une patte latérale de collage 16 (
Fig. 1 ) est également découpée dans l'élément en plaque, en prolongement des flancs de caisse 12 (Fig. 1 ). Après pliage, cette patte est collée au flanc de caisse opposé, afin de former la caisse pliante 1c (Fig. 1 ). Pour la réalisation de la patte latérale de collage, il est prévu un outillage spécifique dans l'unité de façonnage d'élément en plaque, agencé de façon à pratiquer deux coupes transversales, ou en biais, par rapport à la direction d'entraînement de l'élément en plaque, ainsi qu'une première refente à partir du bord arrière et une deuxième refente à partir du bord avant. - L'agencement de plusieurs poses dans un même élément en plaque est une solution qui permet d'accroitre substantiellement la production de caisses pliantes dans une ligne de fabrication d'emballages ayant une cadence de traitement de plaque déterminée. Ainsi, la possibilité de traiter un élément en plaque afin d'y réaliser deux poses, tout en conservant un même pas machine, permettrait de doubler la cadence de fabrication de caisses pliantes dans une ligne de fabrication d'emballages du type décrite plus haut.
- Document
EP2228206 décrit une ligne de fabrication d'emballages comprenant une unité de façonnage ayant plusieurs arbres rotatifs, sur lesquelles des outils de façonnage sont agencés. Notamment, chaque arbre de façonnage comprend plusieurs outils de façonnage. Cela permet à chaque cylindre de façonnage d'effectuer plusieurs découpes spatialement séparées sur une feuille de carton. Ce dispositif présente une complexité quand il s'agit de changer le format des boites pliantes, et nécessite que l'opérateur de la machine d'emballage change les positions des éléments de découpage (les lames de couteaux) sur les arbres rotatifs. -
JP2002067190 - Il est souhaitable de fournir une unité de façonnage d'élément en plaque du type à paires d'arbres cylindriques rotatifs susmentionné, qui soit capable de produire des éléments en plaques façonnés avec deux poses, de façon à autoriser un accroissement de la cadence de fabrication de caisses pliantes jusqu'à 40000 caisses/heure environ.
- Selon un premier aspect, l'invention concerne une unité de façonnage d'élément en plaque pour la fabrication en flux continu de caisses pliantes à partir d'éléments en plaque, les éléments en plaque étant insérés successivement dans l'unité de façonnage et se déplaçant selon une direction d'entraînement, comprenant des paires d'arbres cylindriques rotatifs, portant un outillage de façonnage, qui façonne les éléments en plaque par des opérations de refente, de refoulage et de découpe, selon la revendication 1.
- Le fait que chaque arbre de refente porte seulement un outillage de refente et que la position angulaire est ajustable permet que les tailles de caisses pliantes peuvent être modifiées. Préférablement, la position angulaire de tous les arbres de refente est ajustable.
- La position angulaire du cylindre peut être définie comme la position d'un point de référence (prédéfini) sur la circonférence du cylindre de refente en relation avec la surface d'entrainement sur laquelle les éléments en plaques sont transportés. Cet angle se mesure entre le point de référence sur le cylindre de refente, l'axe du cylindre de refente et la surface d'entrainement de la plaque. La position angulaire peut être ajustée par une rotation du cylindre avec les outils restants stationnaires sur le cylindre. Cette rotation peut être fait automatiquement par un variateur de position. La position d'avancement de l'élément en plaque peut être définie par la position actuelle du premier bord avant de l'élément en plaque (la feuille de carton) dans la direction d'entrainement.
- Dans une variante, l'unité de de découpage comprend une lame de perforation perpendiculaire de la direction d'entraînement, et qui permet la première et la deuxième pose de caisse pliante juxtaposées d'être associées en série, et reliées entre elles par des points d'attache.
- Dans une variante, l'unité de façonnage d'élément en plaque comprend une paire d'arbres cylindriques rotatifs agencée de façon à réaliser des opérations de coupe d'une patte de caisse d'une pose arrière et des opérations de pré-refoulage de lignes de pliage dans les deux poses.
- Dans une variante, l'unité de façonnage d'élément en plaque comprend une paire d'arbres cylindriques rotatifs agencée de façon à réaliser des opérations de coupe d'une patte de caisse d'une pose avant, et des opérations de refoulage de lignes de pliage dans les deux poses, et une paire d'arbres cylindriques rotatifs agencée de façon à réaliser des opérations d'écrasement des deux poses.
- Dans une autre variante, les deuxième et quatrième paires d'arbres cylindriques rotatifs de la première unité de traitement d'élément en plaque coopèrent pour réaliser dans l'élément en plaque traité des refentes centrales alignées sur un axe central longitudinal de l'élément en plaque traité, la deuxième paire d'arbres cylindriques rotatifs comprenant un arbre cylindrique rotatif porte-outil porteur d'un premier outillage de refente, agencé de façon à réaliser des premières portions de refente centrale, et la quatrième paire d'arbres cylindriques rotatifs comprenant un arbre cylindrique rotatif porte-outil porteur d'un deuxième outillage rotatif, agencé de façon à réaliser des deuxièmes portions de refente centrale, chaque refente centrale étant formée de la combinaison d'une première portion de refente centrale et d'une deuxième portion de refente centrale et ayant une longueur déterminée par une zone de recoupement entre les première et deuxième portions de refente centrale qui est définie par des réglages de position angulaire des premier et deuxième outillages rotatifs.
- Les arbres sont préférablement indépendant et pour une longueur de lame choisie, le système n'a pas de limitation sur les portions à découper, du fait de l'indépendance des arbres (une seule lame sur chaque arbre), et du fait de la position angulaire de chacun des arbres. Ceci permet une infinité de zone de recoupement allant de la longueur minimale d'une lame, jusqu'à la longueur maximale de la somme des 2 lames.
- Dans une autre variante, l'unité de façonnage d'élément en plaque comprend un premier dispositif de coupe de patte de caisse monté sur la troisième paire d'arbres cylindriques rotatifs de la première unité de traitement d'élément en plaque, le dispositif de coupe de patte de caisse réalisant des opérations de coupe d'une première patte de caisse sur un bord latéral proximal de l'élément en plaque traité.
- Dans une autre variante, l'unité de façonnage d'élément en plaque comprend un dispositif de pré-refoulage monté sur la troisième paire d'arbres cylindriques rotatifs de la première unité de traitement d'élément en plaque, le dispositif de pré-refoulage effectuant des opérations de pré-refoulage sur l'élément en plaque traité afin de réaliser des lignes de pliage dans les première et deuxième poses de caisse pliante.
- Dans une autre variante, la deuxième paire d'arbres cylindriques rotatifs de la deuxième unité de traitement d'élément en plaque (202) comprend un arbre cylindrique rotatif porte-outil porteur d'un troisième outillage de refente, agencé de façon à réaliser des refentes de bord arrière dans l'élément en plaque traité, et la quatrième paire d'arbres cylindriques rotatifs de la deuxième unité de traitement d'élément en plaque comprend un arbre cylindrique rotatif porte-outil porteur d'un quatrième outillage de refente, agencé de façon à réaliser des refentes de bord avant dans l'élément en plaque traité.
- Dans une autre variante, l'unité de façonnage d'élément en plaque comprend un deuxième dispositif de coupe de patte de caisse monté sur la troisième paire d'arbres cylindriques rotatifs de la deuxième unité de traitement d'élément en plaque, le dispositif de coupe de patte de caisse réalisant des opérations de coupe d'une deuxième patte de caisse sur le bord latéral proximal de l'élément en plaque traité.
- Dans une autre variante, l'unité de façonnage d'élément en plaque comprend un dispositif de refoulage final monté sur la troisième paire d'arbres cylindriques rotatifs de la deuxième unité de traitement d'élément en plaque, le dispositif de refoulage final effectuant des opérations de refoulage final sur l'élément en plaque traité afin d'achever la réalisation des lignes de pliage dans les première et deuxième poses de caisse pliante.
- Dans une autre variante, l'unité de façonnage d'élément en plaque comprend un couteau de rive monté dans l'une des première et deuxième unités de traitement d'élément en plaque et agencé de façon à réaliser une opération de coupe de rive sur un bord latéral distal de l'élément en plaque traité, la première paire d'arbres cylindriques rotatifs de la première unité de traitement d'élément en plaque comporte des moyens d'entraînement de l'élément en plaque traité, et la première paire d'arbres cylindriques rotatifs de la deuxième unité de traitement d'élément en plaque comporte un dispositif d'écrasement agencé de façon à écraser en épaisseur une bande latérale proximale et une bande latérale distale de l'élément en plaque traité.
- Dans une variante, l'unité de découpage est un découpeur rotatif à arbres cylindriques rotatifs.
- D'autres avantages et caractéristiques de la présente invention apparaîtront plus clairement à la lecture de la description détaillée ci-dessous d'une forme de réalisation particulière de l'invention, en référence aux dessins annexés, dans lesquels :
- la
Fig. 1 est un diagramme montrant un processus de fabrication d'emballages sous forme de caisses pliantes de la technique antérieure ; - la
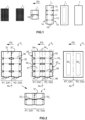
Fig. 2 est un diagramme montrant différents états de traitement d'un élément en plaque dans un processus de fabrication d'emballages sous forme de caisses pliantes utilisant l'unité selon la présente invention ; - la
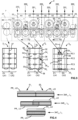
Fig. 3 est un diagramme montrant une architecture générale d'une unité de façonnage d'élément en plaque selon la présente invention ; - la
Fig. 4 est un diagramme montrant des exemples de refentes centrales de différentes longueurs réalisables dans un élément en plaque avec l'unité de façonnage d'élément en plaque de laFig. 3 ; et - la
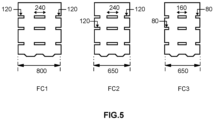
Fig. 5 est un diagramme montrant des exemples d'éléments en plaque réalisables avec l'unité de façonnage d'élément en plaque de laFig. 3 pour la fabrication de caisses pliantes de formats différents. - La direction longitudinale est définie en faisant référence au sens de défilement ou d'entraînement des éléments en plaque dans la ligne de fabrication d'emballage, selon leur axe longitudinal médian. La direction transversale est définie comme étant la direction perpendiculaire dans un plan horizontal à la direction de défilement des éléments en plaque. Les sens amont et aval sont définis en faisant référence au sens de déplacement des éléments en plaque, suivant la direction longitudinale dans l'ensemble de la ligne de fabrication d'emballage, de l'entrée de la ligne jusqu'à la sortie de la ligne. Les bords proximal et distal de l'élément en plaque sont définies dans cet exemple non limitatif par rapport au côté conducteur et au côté opposé conducteur de la machine et de l'unité de traitement de feuille lors du défilement de la feuille dans le plan horizontal.
- En référence aux
Figs. 2 à 5 , il est maintenant décrit à titre d'exemple une forme de réalisation particulière 2 d'une unité de façonnage d'élément en plaque selon l'invention, sous la forme de feuilles de carton ondulé. - L'architecture générale de l'unité de façonnage d'élément en plaque 2 est visible à la
Fig. 3 . A laFig. 3 , l'unité de façonnage d'élément en plaque 2 est montrée associée avec une unité de découpage 21 dont la fonction apparaitra clairement dans la suite de la description. - Les éléments en plaque dans leurs différents états de traitement sont référencés globalement par le repère 3 aux
Figs. 2 et3 , avec des lettres d'indice A, B0, B et C associées au repère 3 qui indiquent l'état de traitement de l'élément en plaque considéré. - L'élément en plaque 3 est montré à la
Fig. 2 dans différents états de traitement explicités ci-dessus, avec les repères 3A, 3B, et 3C. - La direction d'entraînement des éléments en plaque 3 dans l'unité de façonnage d'élément en plaque 2, et dans la ligne de fabrication d'emballages dans laquelle est comprise celle-ci, de l'amont vers l'aval est indiquée par la flèche FD aux
Figs. 2 et3 . Les éléments en plaque 3 sont convoyés et traités dans l'unité de façonnage d'élément en plaque 2 en gardant une disposition transversale, c'est-à-dire, avec leur axe central longitudinal AL qui est perpendiculaire à la direction d'entraînement FD. - L'élément en plaque 3A, montré à la
Fig. 2 , est formé typiquement d'une plaque rectangulaire, par exemple ici en carton ondulé, qui doit être traitée pour former deux caisses pliantes CA1 et CA2. L'élément en plaque 3A, est par exemple ici un élément en plaque qui a été imprimé par une unité d'impression placée en amont de l'unité de façonnage d'élément en plaque 2 dans une ligne de fabrication d'emballages. - Comme visible à la
Fig. 2 , l'élément en plaque imprimé 3A comporte ici deux zones imprimées 301 et 302, situées de part et d'autre par rapport à l'axe central longitudinal AL de l'élément en plaque. Les zones imprimées 301 et 302 appartiennent respectivement à deux poses P1 et P2 dans l'élément en plaque. Les deux poses P1 et P2, correspondent respectivement aux caisses pliantes CA1 et CA2, à réaliser à partir de l'élément en plaque, à l'aide de l'unité de façonnage d'élément en plaque 2. Dans l'élément en plaque, les poses P1 et P2 sont disposées transversalement, en juxtaposition, par rapport à la direction d'entraînement FD. - L'unité de façonnage d'élément en plaque 2 reçoit en entrée l'élément en plaque imprimé 3A, le traite et délivre en sortie un élément en plaque façonné 3B dans lequel ont été effectuées des opérations de traitement pour l'obtention des deux poses P1 et P2. Les opérations de traitement comprennent notamment des opérations de refente, de coupe et de refoulage, pour former des flancs de caisse 31, des rabats de caisse 32 et deux pattes de caisse 331 et 332 pour les poses P1 et P2 de l'élément en plaque.
- L'élément en plaque façonné 3B comporte des refentes centrales 3412 et des refentes de bord avant 341 et des refentes de bord arrière 342. Les refentes centrales 3412 sont alignées selon l'axe central longitudinal AL et participent à la formation des flancs de caisse 31 et des rabats de caisse 32 des poses P1 et P2. Les refentes de bord avant 341 sont réalisées sur un bord avant longitudinal 35AV de l'élément en plaque et participent à la formation des flancs de caisse 31 et des rabats de caisse 32 de la pose P1. Les refentes de bord arrière 342 sont réalisées sur un bord arrière longitudinal 35AR de l'élément en plaque et participent à la formation des flancs de caisse 31 et des rabats de caisse 32 de la pose P2. Les pattes de caisse 331 et 332 sont réalisées sur le bord latéral proximal 38 de l'élément en plaque.
- L'élément en plaque façonné 3B comporte également des refoulages 36 pour la réalisation des futures lignes de pliage, réalisées par des opérations de refoulage dans l'unité de façonnage d'élément en plaque 2.
- L'élément en plaque 3C est obtenu après l'opération de traitement effectué par l'unité de découpage 21 sur l'élément en plaque 3B. L'unité de découpage 21 réalise des coupes sélectives pour former des points d'attache 37. L'élément en plaque 3C comporte ainsi les poses P1 et P2 qui ne sont plus reliées que par les points d'attache 37.
- L'élément en plaque 3C est ensuite traité par une unité plieuse-colleuse (non représentée) qui effectue un pliage et colle les pattes de caisse 331 et 332 sur des flancs de caisse correspondants pour obtenir un ensemble plié 4 formé des deux caisses pliantes CA1 et CA2 reliées par les points d'attache 37, les deux caisses pliantes CA1 et CA2, correspondant respectivement aux poses P1 et P2. La rupture des points d'attache 37, ultérieurement dans le processus de fabrication, permet de séparer les caisses pliantes CA1 et CA2.
- La position angulaire d'au moins un des arbres de refente 2011, 2031, 2012, 2032 est ajustable par rapport à la position d'avancement dans la direction d'entraînement (FD) de l'élément en plaque. La position angulaire α peut être définie comme la position d'un point de référence P (prédéfini) sur la circonférence de l'arbre de refente 2011, 2031, 2012, 2032 en relation avec la surface d'entrainement S sur laquelle les éléments en plaques 3 sont transportés. Cet angle α se mesure entre le point de référence P sur le cylindre/ arbre de refente 2011, 2031, 2012, l'axe du cylindre de refente X, et la surface d'entrainement de la plaque S.
- L'architecture générale et le fonctionnement de l'unité de façonnage d'élément en plaque 2 sont maintenant décrits en détail ci-dessous en référence plus particulièrement à la
Fig. 3 . - Les éléments en plaque sont insérés successivement, un par un, dans l'unité de façonnage d'élément en plaque 2 pour y être traités, avec une cadence d'insertion correspondant à un pas machine sur lequel sont synchronisés les différents équipements de la ligne de fabrication d'emballages, différents équipements dont fait partie l'unité 2.
- Conformément à l'invention, l'unité de façonnage d'élément en plaque 2 est formée par l'association en série de deux unités de traitement d'élément en plaque 201 et 202, dites « slotter », ayant une même architecture générale. La première unité 201 est traversée avant la deuxième unité de traitement d'élément en plaque 202 par l'élément en plaque se déplaçant dans la direction d'entraînement FD. Les deux unités de traitement d'élément en plaque 201 et 202 sont du type de celle décrite dans le document
WO 2013/029768 . - Dans l'unité de façonnage d'élément en plaque 2, la réalisation des opérations de traitement sur l'élément en plaque est optimisée, en répartissant ces opérations de traitement de manière judicieuse entre les deux unités de traitement d'élément en plaque 201 et 202.
- Les unités de traitement d'élément en plaque 201 et 202 comprennent ici chacune quatre paires d'arbres cylindriques rotatifs. L'unité de façonnage d'élément en plaque 2 formée par l'association des unités de traitement d'élément en plaque 201 et 202 comporte donc huit paires d'arbres cylindriques rotatifs, repérés 2001 à 2031 pour la première unité de traitement d'élément en plaque 201 et 2002 à 2032 pour la deuxième unité 202. Les huit paires d'arbres cylindriques rotatifs, 2001 à 2031 et 2002 à 2032, sont écartées entre elles d'un même entraxe AX. La longueur de l'entraxe AX correspond typiquement à un format minimum d'élément en plaque qui pourra être traité dans l'unité de façonnage d'élément en plaque 2.
- La première unité de traitement d'élément en plaque 201 traite l'élément en plaque 3A pour produire un élément en plaque pré-façonné 3B0 visible à la
Fig. 3 . Dans la première unité 201, la première paire d'arbres cylindriques rotatifs 2001 est dédiée à l'entraînement de l'élément en plaque. - L'élément en plaque pré-façonné 3B0 comprend les refentes centrales 3412 qui ont été découpées par des outils adaptés 511 et 531 équipant respectivement les deuxième et quatrième paires d'arbres cylindriques rotatifs 2011 et 2031. Les outils 511 et 531 sont portés respectivement par des arbres porte-outil rotatifs (arbres cylindriques supérieurs) des deuxième et quatrième paires d'arbres cylindriques rotatifs 2011 et 2031.
- Les outils 511 et 531 comprennent typiquement chacun des lames de coupe épousant la forme cylindrique des arbres porte-outil rotatifs. Dans chaque arbre porte-outil rotatif, une pluralité de lames de coupe sont espacées transversalement et montées en correspondance avec des positions centrales PC1 à PC4 définies dans l'élément en plaque 3B0, sur l'axe central longitudinal AL, au niveau desquelles doivent être faites les refentes centrales 3412.
- Les outils 511 et 531 sont agencés et montées sur leurs arbres porte-outil rotatifs respectifs de telle façon à pouvoir régler une longueur L des refentes centrales 3412 dans l'élément en plaque 3B0, et configurer ainsi l'unité 2 pour différents formats de caisse pliante. La longueur L des refentes centrales 3412 est réglée en modifiant la position angulaire (α) des outils 511 et 531 sur leurs arbres porte-outil rotatifs respectifs.
- A titre d'exemple, il est montré à la
Fig. 4 trois refentes centrales 34A12, 34B12 et 34C12, ayant des longueurs respectives LA, LB et LC, réalisées par l'unité 2 avec un même jeu d'outils 511 et 531. Ces trois refentes centrales 34A12, 34B12 et 34C12, sont obtenues avec trois configurations de réglage distinctes des d'outils 511 et 531 pour des caisses pliantes différentes, respectivement. - Les outils 511 et 531 sont similaires et découpent respectivement des portions de refente PR1 et PR3, ayant une même longueur LO. A titre d'exemple, la longueur LO est considérée ici égale à 150 mm. Les outils 511 et 531 peuvent également avoir un développé différent.
- La refente centrale 34A12 de longueur LA est la refente de longueur maximum qui est réalisable avec les outils 511 et 531. Dans cette première configuration de réglage, les outils 511 et 531 sont montés sur leurs arbres porte-outil rotatifs respectifs à des premières positions angulaires qui permettent d'obtenir la refente centrale 34A12 sans recoupement entre les portions de refente PR1 et PR3. La longueur LA obtenue est ici LA= 2.LO=300 mm.
- La refente centrale 34B12 de longueur LB est une refente de longueur intermédiaire qui est réalisable avec les outils 511 et 531. Dans cette deuxième configuration de réglage, les outils 511 et 531 sont montés sur leurs arbres porte-outil rotatifs respectifs à des deuxièmes positions angulaires qui permettent d'obtenir la refente centrale 34B12 avec un recoupement partiel de LO/3 entre les portions de refente PR1 et PR3. La longueur LB obtenue est ici LB= 2.LO - LO/3=250 mm.
- La refente centrale 34C12 de longueur LC est une refente de longueur minimum qui est réalisable avec les outils 511 et 531. Dans cette troisième configuration de réglage, les outils 511 et 531 sont montés sur leurs arbres porte-outil rotatifs respectifs à des troisièmes positions angulaires qui permettent d'obtenir la refente centrale 34C12 avec un recoupement total de LO entre les portions de refente PR1 et PR3. La longueur LC obtenue est ici LC= LO=150 mm.
- L'unité de façonnage d'élément en plaque 2 selon l'invention autorise donc, avec des réglages angulaires différents du même jeu d'outils 511 et 531 la réalisation de refentes centrales 3412 ayant une longueur L comprise entre 2.LO et LO, soit, dans l'exemple ci-dessus, une longueur L comprise entre 150 mm et 300 mm.
- En référence de nouveau plus particulièrement à la
Fig. 3 , la première unité de traitement d'élément en plaque 201 réalise également des premières opérations de traitement complémentaires qui sont réalisées par des dispositifs outils associés à la troisième paire d'arbres cylindriques rotatifs 2021. Ces premières opérations de traitement complémentaires comprennent des opérations de coupe de la patte de caisse 332 de la pose P2 et des opérations de pré-refoulage pour la réalisation des pré-refoulages 36 des futures lignes de pliage dans les poses P1 et P2. - Un dispositif de coupe 521, monté sur l'arbre porte-outil de la troisième paire d'arbres cylindriques rotatifs 2021, est prévu pour réaliser les opérations de coupe de la patte de caisse 332 sur le bord latéral proximal 38 de l'élément en plaque. Le dispositif de coupe 521 assure des coupes en biais de bords avant et arrière de la patte de caisse 332, comme visible sur l'élément en plaque pré-façonné 3B0 à la
Fig. 3 . - Un dispositif de pré-refoulage (non représenté) est monté aussi sur la troisième paire d'arbres cylindriques rotatifs 2021. Ce dispositif de pré-refoulage effectue des pré-refoulages 36 sur l'élément en plaque. L'élément en plaque est ainsi écrasé partiellement en épaisseur selon des lignes continues, afin de réaliser les lignes de pliage dans les poses P1 et P2. Le pré-refoulage est réglé avec un taux de refoulage TR, pour obtenir une épaisseur de carton pré-refoulé EPR=TR.EN, avec EN étant l'épaisseur nominale du carton.
- La deuxième unité de traitement d'élément en plaque 202 traite l'élément en plaque 3B0 et fournit en sortie l'élément en plaque façonné 3B visible aux
Figs. 2 et3 . La deuxième unité de traitement d'élément en plaque 202 complète les opérations de traitement effectuées dans la première unité de traitement d'élément en plaque 201 avec d'autres opérations de traitement afin d'achever le façonnage de l'élément en plaque. - La deuxième unité de traitement d'élément en plaque 202 réalise les refentes de bord avant 341 et le refentes de bord arrière 342, ainsi que des deuxièmes opérations de traitement complémentaires.
- Les refentes de bord avant 341 et les refentes de bord arrière 342 sont découpées respectivement par des outils adaptés 532 et 512, visibles à la
Fig. 3 , équipant respectivement les quatrième et deuxième paires d'arbres cylindriques rotatifs 2032 et 2012 de la deuxième unité de traitement d'élément en plaque 202. Les outils 532 et 512 sont portés respectivement par des arbres porte-outil rotatifs (arbres cylindriques supérieurs) des quatrième et deuxième paires d'arbres cylindriques rotatifs 2032 et 2012 de la deuxième unité de traitement d'élément en plaque 202, et sont similaires aux outils 511 et 531, utilisés pour les refentes centrales 3412. - Les outils 512 et 532 sont agencés et montées sur leurs arbres porte-outil rotatifs respectifs de telle façon à pouvoir régler une longueur des refentes de bord avant et arrière 341 et 342 égale à la moitié L/2 de la longueur L des refentes centrales 3412. La longueur L/2 des refentes de bord avant et arrière 341 et 342, comprise entre LO et LO/2 selon la longueur des refentes centrales 3412, est réglée en modifiant la position angulaire des outils 512 et 532, sur leurs arbres porte-outil rotatifs respectifs, de façon à configurer l'unité 2 pour différents formats de caisse pliante.
- Les deuxièmes opérations de traitement complémentaires comprennent des opérations de coupe de la patte de caisse 331 de la pose P1, des opérations de refoulage final pour achever la réalisation des refoulages 36 des lignes de pliage dans les poses P1 et P2, une première opération d'écrasement de patte de caisse, une deuxième opération d'écrasement de bord latéral distal 39, et une opération de coupe de rive sur un bord latéral distal 39 de l'élément en plaque. Les deuxièmes opérations de traitement complémentaires font appel à des dispositifs outils associés à la troisième paire d'arbres cylindriques rotatifs 2022 et à la première paire d'arbres cylindriques rotatifs 2002 de la deuxième unité de traitement d'élément en plaque 202.
- Un dispositif de coupe 522, monté sur l'arbre porte-outil de la troisième paire d'arbres cylindriques rotatifs 2022, est prévu pour réaliser les opérations de coupe de la patte de caisse 331 sur le bord latéral proximal 38 de l'élément en plaque. Le dispositif de coupe 522 assure des coupes en biais de bords avant et arrière de la patte de caisse 331, comme visible sur l'élément en plaque pré-façonné 3B à la
Fig. 3 . - Un dispositif de refoulage final (non représenté) est monté sur la troisième paire d'arbres cylindriques rotatifs 2022. Ce dispositif de refoulage final complète les opérations de pré-refoulage réalisées dans la première unité de traitement d'élément en plaque 201 afin d'obtenir une valeur finale voulue, pour le taux de refoulage TR des lignes de pliage.
- Un premier dispositif d'écrasement de patte de caisse (non représenté) est monté sur la première paire d'arbres cylindriques rotatifs 2002 de la deuxième unité de traitement d'élément en plaque 202. Ce premier dispositif d'écrasement de patte de caisse écrase en épaisseur une bande latérale proximale de l'élément en plaque, au niveau du bord latéral proximal 38, la largeur de cette bande proximale étant sensiblement égale à la largeur des pattes de caisse 331 et 332. Un deuxième dispositif d'écrasement écrase en épaisseur une bande latérale distale de l'élément en plaque, au niveau du bord latéral distal 39. Les écrasements de cette bande proximale et de cette bande distale permettent d'obtenir des pattes de caisse 331 et 332 et du bord latéral distal opposé 39 ayant une épaisseur réduite, afin d'éviter par la suite une surépaisseur dans l'ensemble plié 4 (cf.
Fig. 2 ), au niveau du collage des pattes sur les flancs de caisse correspondants. - L'opération de coupe de rive sur le bord latéral distal 39 de l'élément en plaque est réalisée par un couteau de rive (non représenté) installé dans la deuxième unité de traitement d'élément en plaque 202.
- Comme visible à la
Fig. 3 , l'unité de découpage 21 est située en aval de la deuxième unité de traitement d'élément en plaque 202 pour recevoir l'élément en plaque façonné 3B. L'unité de découpage 21 est typiquement un découpeur rotatif à arbres cylindriques. L'unité de découpage 21 fournit en sortie l'élément en plaque 3C incorporant les points d'attache 37 entre les poses P1 et P2. - L'unité de façonnage d'élément en plaque 2 selon la présente invention est conçue avec une approche modulaire. En effet, l'unité de façonnage d'élément en plaque 2 est réalisée en associant deux unités semblables de traitement d'élément en plaque qui pourront être des équipements modulaires de ligne de fabrication d'emballages.
- L'unité de façonnage d'élément en plaque 2 selon la présente invention est conçue de façon à autoriser un maximum de flexibilité pour la fabrication de caisses pliantes de différents formats. A titre illustratif, la
Fig. 5 montre trois éléments en plaque façonnés, FC1, FC2 et FC3, réalisables avec l'unité de façonnage d'élément en plaque 2 et correspondant à des caisses pliantes de formats différents. - Les éléments en plaque FC1 et FC2 ont des largeurs différentes, de 800 mm et 650 mm respectivement, mais avec des refentes de mêmes dimensions, de 240 mm et 120 mm respectivement pour les refentes centrales et les refentes de bord.
- Les éléments en plaque FC2 et FC3 ont une même largeur de 650 mm, mais avec des refentes de dimensions différentes, FC3 ayant des refentes centrales et des refentes de bord de 160 mm et 80 mm respectivement.
- L'association à l'unité de façonnage d'élément en plaque 2 de l'unité de découpage 21 permet de former un ensemble de façonnage d'élément en plaque capable de fournir un élément en plaque, avec deux poses et leurs points d'attache, prêt à être plié et collé pour la réalisation de deux caisses pliantes.
- L'unité de façonnage ainsi que l'ensemble de façonnage d'élément en plaque selon l'invention permettent d'accroître substantiellement la cadence de fabrication de caisses pliantes par rapport à la technique antérieure.
- L'invention ne se limite pas à la forme de réalisation particulière qui a été décrite ici à titre d'exemple. L'homme du métier, selon les applications de l'invention, pourra apporter différentes modifications et variantes entrant dans le champ de protection de l'invention.
Claims (12)
- Unité de façonnage d'élément en plaque (2) pour la fabrication en flux continu de caisses pliantes (CA1, CA2) à partir d'éléments en plaque (3), les éléments en plaque (3) étant insérés successivement dans l'unité (2) et se déplaçant selon une direction d'entraînement (FD), comprenant des paires d'arbres cylindriques rotatifs (2011, 2031, 2012, 2032), portant un outillage de façonnage (511, 531, 512, 532), qui façonne les éléments en plaque (4) par des opérations de refente, de refoulage et de découpe, et une unité de découpage (21), et dans laquelle les paires d'arbres cylindriques rotatifs (2011, 2031, 2012, 2032) et l'unité de découpage (21) coopèrent pour réaliser, dans l'élément en plaque façonné (3), des première et deuxième poses de caisse pliante juxtaposées (P1, P2), et comprenant des première et deuxième unités de traitement d'élément en plaque (201, 202), associées en série, et présentant une même architecture avec les paires d'arbres (2001 - 2031, 2002 - 2032), dans laquelle les première et deuxième unités de traitement (201, 202) comprennent chacune quatre paires d'arbres (2001 - 2031, 2002 - 2032) alignées et disposées transversalement par rapport à la direction d'entraînement (FD), les première et deuxième unités de traitement (201, 202) étant associées de façon à former un alignement de huit paires d'arbres (2001 - 2032).caractérisée en ce que dans laquelle deux paires d'arbres (2011, 2031) de la première unité de traitement d'élément en plaque (201) coopèrent pour réaliser dans chaque élément en plaque (3) des refentes centrales (3412) alignées sur un axe central transversal (AL) de l'élément en plaque (3),et deux paires d'arbres (2012, 2032) de la deuxième unité de traitement d'élément en plaque (202) coopèrent pour réaliser respectivement des refentes de bord arrière (342) d'une pose arrière (P2) et des refentes de bord avant (341) d'une pose avant (P1),et dans laquelle lesdites arbres (2011, 2031, 2012, 2032) porte chacun seulement un outillage de refente (511, 531, 512, 532), et dans laquelle la position angulaire (α) d'au moins un des arbres (2011, 2031, 2012, 2032) est ajustable par rapport à la position d'avancement dans la direction d'entraînement (FD) de l'élément en plaque,et dans laquelle la première unité de traitement d'élément en plaque (201) est agencé en amont du deuxième unité de traitement d'élément en plaque (202) dans la direction d'entraînement (FD).
- Unité de façonnage selon la revendication 1, dans laquelle l'unité de de découpage (21) comprend une lame de perforation perpendiculaire de la direction d'entraînement, et qui permet la première et la deuxième pose de caisse pliante juxtaposées (P1, P2) d'être associées en série, et reliées entre elles par des points d'attache (37).
- Unité de façonnage selon la revendication 1 ou 2, comprenant une paire d'arbres (2021) agencée de façon à réaliser des opérations de coupe d'une patte de caisse (332) d'une pose arrière (P2) et des opérations de pré-refoulage de lignes de pliage (36) dans les deux poses (P1, P2).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant une paire d'arbres (2022) agencée de façon à réaliser des opérations de coupe d'une patte de caisse (331) d'une pose avant (P1), et des opérations de refoulage de lignes de pliage (36) dans les deux poses (P1, P2), et une paire d'arbres (2302) agencée de façon à réaliser des opérations d'écrasement des deux poses (P1, P2).
- Unité de façonnage selon l'une quelconque des revendications précédentes, dans laquelle les deuxième et quatrième paires d'arbres (2011, 2031) de la première unité de traitement (201) coopèrent pour réaliser dans l'élément en plaque traité (3) des refentes centrales (3412) alignées sur un axe central longitudinal (AL) de l'élément en plaque traité (3), la deuxième paire d'arbres (2011) comprenant un arbre porte-outil porteur d'un premier outillage de refente (511), agencé de façon à réaliser des premières portions de refente centrale (PR1), et la quatrième paire d'arbres (2031) comprenant un arbre porte-outil porteur d'un deuxième outillage rotatif (531), agencé de façon à réaliser des deuxièmes portions de refente centrale (PR2), chaque refente centrale (3412) étant formée de la combinaison d'une première portion de refente centrale (PR1) et d'une deuxième portion de refente centrale (PR2) et ayant une longueur (L, LA, LB, LC) déterminée par une zone de recoupement entre les première et deuxième portions de refente centrale (PR1, PR2) qui est définie par des réglages de position angulaire des premier et deuxième outillages rotatifs (511, 531).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant un premier dispositif de coupe de patte de caisse (521) monté sur une troisième paire d'arbres (2021) de la première unité de traitement (201), le dispositif de coupe de patte de caisse (521) réalisant des opérations de coupe d'une première patte de caisse (332) sur un bord latéral proximal (38) de l'élément en plaque traité (3).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant un dispositif de pré-refoulage monté sur la troisième paire d'arbres (2021) de la première unité de traitement (201), le dispositif de pré-refoulage effectuant des opérations de pré-refoulage sur l'élément en plaque traité (3) afin de réaliser des lignes de pliage dans les première et deuxième poses de caisse pliante (P1, P2).
- Unité de façonnage selon l'une quelconque des revendications précédentes, dans laquelle la deuxième paire d'arbres (2012) de la deuxième unité de traitement (202) comprend un arbre porte-outil porteur d'un troisième outillage de refente (512), agencé de façon à réaliser des refentes de bord arrière (342) dans l'élément en plaque traité (3), et la quatrième paire d'arbres (2032) de la deuxième unité de traitement (202) comprend un arbre porte-outil porteur d'un quatrième outillage de refente (532), agencé de façon à réaliser des refentes de bord avant (341) dans l'élément en plaque traité (3).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant un deuxième dispositif de coupe de patte de caisse (522) monté sur la troisième paire d'arbres (2022) de la deuxième unité de traitement (202), le dispositif de coupe de patte de caisse (522) réalisant des opérations de coupe d'une deuxième patte de caisse (331) sur le bord latéral proximal (38) de l'élément en plaque traité (3).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant un dispositif de refoulage final monté sur la troisième paire d'arbres (2022) de la deuxième unité de traitement (202), le dispositif de refoulage final effectuant des opérations de refoulage final (36) sur l'élément en plaque traité (3) des lignes de pliage dans les première et deuxième poses de caisse pliante (P1, P2).
- Unité de façonnage selon l'une quelconque des revendications précédentes, comprenant un couteau de rive monté dans l'une des première et deuxième unités de traitement (201, 202) et agencé de façon à réaliser une opération de coupe de rive sur un bord latéral distal (39) de l'élément en plaque traité (3), en ce que la première paire d'arbres (2001) de la première unité de traitement (201) comporte des moyens d'entraînement de l'élément en plaque traité (3), et en ce que la première paire d'arbres (2002) de la deuxième unité de traitement (202) comporte un dispositif d'écrasement agencé de façon à écraser en épaisseur une bande latérale proximale et une bande latérale distale de l'élément en plaque traité (3).
- Unité de façonnage selon l'une quelconque des revendications précédentes, dans laquelle l'unité de découpage (21) est un découpeur rotatif à arbres cylindriques rotatifs.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1902391A FR3093466A1 (fr) | 2019-03-08 | 2019-03-08 | Unite de façonnage d’élément en plaque pour la fabrication de caisses pliantes |
| PCT/EP2020/025114 WO2020182347A1 (fr) | 2019-03-08 | 2020-03-06 | Unite de façonnage d'élément en plaque pour la fabrication de caisses pliantes |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3934903A1 EP3934903A1 (fr) | 2022-01-12 |
| EP3934903B1 true EP3934903B1 (fr) | 2025-07-09 |
| EP3934903C0 EP3934903C0 (fr) | 2025-07-09 |
Family
ID=67107838
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20710037.1A Active EP3934903B1 (fr) | 2019-03-08 | 2020-03-06 | Unite de façonnage d'élément en plaque pour la fabrication de caisses pliantes |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US12325206B2 (fr) |
| EP (1) | EP3934903B1 (fr) |
| CN (1) | CN113784834B (fr) |
| ES (1) | ES3037450T3 (fr) |
| FR (1) | FR3093466A1 (fr) |
| PL (1) | PL3934903T3 (fr) |
| WO (1) | WO2020182347A1 (fr) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR3093466A1 (fr) * | 2019-03-08 | 2020-09-11 | Bobst Lyon | Unite de façonnage d’élément en plaque pour la fabrication de caisses pliantes |
| FR3093465A1 (fr) * | 2019-03-08 | 2020-09-11 | Bobst Lyon | Ligne de fabrication d’emballages sous la forme de caisses pliantes |
| JP7466320B2 (ja) * | 2020-01-31 | 2024-04-12 | 三菱重工機械システム株式会社 | スロッタヘッドおよびスロッタ装置並びに製函機 |
| KR20250120420A (ko) | 2022-12-28 | 2025-08-08 | 봅스트 리옹 | 전환 기계용 플랩-절단 디바이스 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4934231A (en) * | 1989-04-10 | 1990-06-19 | W. R. Chestnut Engineering, Inc. | Rotary die-cutting apparatus |
| WO2012102257A1 (fr) * | 2011-01-25 | 2012-08-02 | 三菱重工印刷紙工機械株式会社 | Procédé de traitement de rognures dans une onduleuse, onduleuse, et dispositif de coupe de bords |
| EP3260254A1 (fr) * | 2015-02-17 | 2017-12-27 | Mitsubishi Heavy Industries Printing & Packaging Machinery, Ltd. | Dispositif à mortaiser, procédé de découpage en tranches de feuille et dispositif de formation de boîtes en carton |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1269802A (fr) * | 1960-07-06 | 1961-08-18 | Renault | Dispositif de distribution pour moteur rotatif |
| DE2405557A1 (de) * | 1974-02-06 | 1975-08-07 | Volkswagenwerk Ag | Rotationskolben-brennkraftmaschine |
| US3916186A (en) * | 1974-04-22 | 1975-10-28 | William H Raser | Spinning-vane shaft position encoder |
| US4860704A (en) * | 1985-10-15 | 1989-08-29 | Slaughter Eldon E | Hinge valved rotary engine with separate compression and expansion sections |
| US5158522A (en) * | 1991-09-20 | 1992-10-27 | Marquip, Inc. | Slitting corrugated paperboard boxes |
| SE514189C2 (sv) * | 1998-04-29 | 2001-01-22 | Emba Machinery Ab | Slitsenhet för kartongämnestillverkning |
| JP2002067190A (ja) * | 2000-08-29 | 2002-03-05 | Isowa Corp | 段ボールシート製函機のスロッタ |
| JP5297704B2 (ja) * | 2008-07-01 | 2013-09-25 | 三菱重工印刷紙工機械株式会社 | 段ボールシートの製函装置 |
| FR2979328B1 (fr) | 2011-08-31 | 2014-05-16 | Martin | Dispositif pour traiter un element en plaque, unite de traitement et machine de fabrication d'emballage |
| KR101922495B1 (ko) * | 2013-04-25 | 2018-11-27 | 주식회사 만도 | 토크 신뢰성 제공 방법 및 제어 장치 |
| JP6156981B2 (ja) * | 2013-05-02 | 2017-07-05 | 株式会社Isowa | 段ボールシート製函機 |
| JP6271903B2 (ja) * | 2013-08-06 | 2018-01-31 | キヤノン株式会社 | サーボ装置、及びサーボ装置の制御方法 |
| JP6889983B2 (ja) * | 2015-12-24 | 2021-06-18 | 三菱重工機械システム株式会社 | スロッタ装置及びスロッタの位置決め方法、製函機 |
| KR101752096B1 (ko) * | 2016-07-04 | 2017-06-28 | 주식회사 현대케피코 | 부품 내장형 액추에이터 및 이를 적용한 연속 가변 밸브 듀레이션 시스템과 밸브 트레인 시스템 |
| FR3093466A1 (fr) * | 2019-03-08 | 2020-09-11 | Bobst Lyon | Unite de façonnage d’élément en plaque pour la fabrication de caisses pliantes |
| US11866187B1 (en) * | 2022-10-14 | 2024-01-09 | Beta Air, Llc | Electric propulsion system with power harvesting system |
-
2019
- 2019-03-08 FR FR1902391A patent/FR3093466A1/fr not_active Withdrawn
-
2020
- 2020-03-06 PL PL20710037.1T patent/PL3934903T3/pl unknown
- 2020-03-06 CN CN202080031145.1A patent/CN113784834B/zh active Active
- 2020-03-06 ES ES20710037T patent/ES3037450T3/es active Active
- 2020-03-06 EP EP20710037.1A patent/EP3934903B1/fr active Active
- 2020-03-06 WO PCT/EP2020/025114 patent/WO2020182347A1/fr not_active Ceased
- 2020-03-06 US US17/593,008 patent/US12325206B2/en active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4934231A (en) * | 1989-04-10 | 1990-06-19 | W. R. Chestnut Engineering, Inc. | Rotary die-cutting apparatus |
| WO2012102257A1 (fr) * | 2011-01-25 | 2012-08-02 | 三菱重工印刷紙工機械株式会社 | Procédé de traitement de rognures dans une onduleuse, onduleuse, et dispositif de coupe de bords |
| EP3260254A1 (fr) * | 2015-02-17 | 2017-12-27 | Mitsubishi Heavy Industries Printing & Packaging Machinery, Ltd. | Dispositif à mortaiser, procédé de découpage en tranches de feuille et dispositif de formation de boîtes en carton |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3934903A1 (fr) | 2022-01-12 |
| CN113784834B (zh) | 2023-08-29 |
| EP3934903C0 (fr) | 2025-07-09 |
| ES3037450T3 (en) | 2025-10-02 |
| WO2020182347A1 (fr) | 2020-09-17 |
| CN113784834A (zh) | 2021-12-10 |
| FR3093466A1 (fr) | 2020-09-11 |
| PL3934903T3 (pl) | 2025-09-22 |
| US12325206B2 (en) | 2025-06-10 |
| US20220176669A1 (en) | 2022-06-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2020182347A1 (fr) | Unite de façonnage d'élément en plaque pour la fabrication de caisses pliantes | |
| EP2750874B1 (fr) | Dispositif pour traiter un element en plaque, unite de traitement et machine de fabrication d'emballage | |
| EP3003703B1 (fr) | Unite de transformation d'un support en bande continue et machine de production d'emballages ainsi equipee | |
| EP0737554A2 (fr) | Installation de découpage rotatif | |
| CN115003478B (zh) | 开槽头及开槽装置以及制盒机 | |
| US10870252B2 (en) | Folding machine for forming folded paper handkerchiefs | |
| EP0624437B1 (fr) | Dispositif pour la coupe de rabattements dans des matériaux en feuilles | |
| US1310922A (en) | Cutting mechanism fob | |
| EP3934902B1 (fr) | Ligne de fabrication d'emballages sous la forme de caisses pliantes | |
| JPH0428538A (ja) | スリッタスコアラ | |
| WO2020054231A1 (fr) | Appareil slotter et machine de fabrication de carton | |
| EP0604555A1 (fr) | Coupage de feuilles chevauchantes. | |
| US1046078A (en) | Machine for manufacturing paper boxes and cartons. | |
| FR2588253A1 (fr) | Machine destinee a former des plis transversaux sur un ensemble de bandes et machine de confection de livres comportant une telle machine | |
| JP2019531937A (ja) | デュアルボックススロッタ | |
| EP4642635A1 (fr) | Dispositif de découpe de rabats pour machine de transformation | |
| US907011A (en) | Paper-box-blank-making machine. | |
| BE521983A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210902 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOBST LYON |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20240617 |
|
| 17Q | First examination report despatched |
Effective date: 20240625 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250324 |
|
| INTC | Intention to grant announced (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20250416 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602020054167 Country of ref document: DE |
|
| U01 | Request for unitary effect filed |
Effective date: 20250728 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250805 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3037450 Country of ref document: ES Kind code of ref document: T3 Effective date: 20251002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251009 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251010 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251009 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260227 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250709 |
|
| U1N | Appointed representative for the unitary patent procedure changed after the registration of the unitary effect |
Representative=s name: MARKS & CLERK LLP; GB |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20260326 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |