EP3830314B1 - Procédé et dispositif pour l'amélioration de l'etat de surface d'une pièce de turbomachine - Google Patents
Procédé et dispositif pour l'amélioration de l'etat de surface d'une pièce de turbomachine Download PDFInfo
- Publication number
- EP3830314B1 EP3830314B1 EP19766296.8A EP19766296A EP3830314B1 EP 3830314 B1 EP3830314 B1 EP 3830314B1 EP 19766296 A EP19766296 A EP 19766296A EP 3830314 B1 EP3830314 B1 EP 3830314B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- treated
- dispenser
- solution
- distributor
- etching solution
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F1/00—Etching metallic material by chemical means
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F1/00—Etching metallic material by chemical means
- C23F1/10—Etching compositions
- C23F1/14—Aqueous compositions
- C23F1/16—Acidic compositions
- C23F1/26—Acidic compositions for etching refractory metals
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F1/00—Etching metallic material by chemical means
- C23F1/10—Etching compositions
- C23F1/14—Aqueous compositions
- C23F1/16—Acidic compositions
- C23F1/28—Acidic compositions for etching iron group metals
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F3/00—Brightening metals by chemical means
- C23F3/04—Heavy metals
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23F—NON-MECHANICAL REMOVAL OF METALLIC MATERIAL FROM SURFACE; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL; MULTI-STEP PROCESSES FOR SURFACE TREATMENT OF METALLIC MATERIAL INVOLVING AT LEAST ONE PROCESS PROVIDED FOR IN CLASS C23 AND AT LEAST ONE PROCESS COVERED BY SUBCLASS C21D OR C22F OR CLASS C25
- C23F3/00—Brightening metals by chemical means
- C23F3/04—Heavy metals
- C23F3/06—Heavy metals with acidic solutions
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D25/00—Component parts, details, or accessories, not provided for in, or of interest apart from, other groups
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/10—Manufacture by removing material
Definitions
- the present invention relates to the surface treatment of turbomachine parts, preferably metallic, in order to improve the surface condition.
- the invention finds an advantageous application for the surface treatment of turbomachine blades after their machining.
- Parts exposed to airflow in a turbomachine are subject to severe aerodynamic performance requirements.
- One of the determining parameters for the optimization of the operating cycles of the turbomachine is the surface condition of the parts which are directly exposed to the air flow.
- the rotating elements of the turbomachine in particular the blades of the compressors and turbines, must be the subject of particular attention.
- blade surfaces are obtained having a roughness Ra of less than 1.6 micrometers. It is recalled that the roughness Ra designates the average difference between successive microscopic peaks and troughs of a surface. However, a roughness Ra of 1.6 micrometers is still considered too high for certain applications.
- some comprise a tank filled with abrasive product and driven by an oscillatory or vibratory movement.
- Other known devices provide means for rotating the parts to be treated, within a fixed matrix comprising the abrasive substance.
- said matrix must comprise a large quantity of abrasive product, and possibly a solid medium to communicate the movement of the machine to the matrix.
- Such a machine thus consumes more abrasive product than is necessary to treat the parts, and requires additional equipment to form the solid medium.
- the document EP 2 377 423 A1 discloses an apparatus and method for applying fluid to a target area of a component, the fluid being applied by a fluid applicator guided along a predetermined path relative to the component, the temperature of the fluid being controlled, the applicator having an application head configured to be brought into physical contact with the component.
- the present invention meets these needs by providing a method for treating the surface of a turbomachine part, the part comprising a surface to be treated, the method comprising the following steps: loading a first distributor with an etching solution and a second distributor with a rinsing solution, each distributor comprising a zone of contact with the surface to be treated, the etching solution being supplied to the zone of contact of the first dispenser, the rinsing solution being brought to the contact zone of the second dispenser, positioning of the first dispenser and of the second dispenser facing the surface to be treated, joint and simultaneous movement of the first dispenser and of the second dispenser along the surface to be treated, so that the surface to be treated successively receives the etching solution and then the rinsing solution.
- the surface to be treated is first chemically attacked to reduce its roughness, then rinsed.
- the rinsing immediately following the chemical attack makes it possible to recover the residues detached from the surface, as well as the excess of etching solution.
- the method of the invention has the advantage of allowing a localized treatment, targeting a precise zone of a part to be treated. It suffices to control the displacement of the two distributors so as to treat this precise zone.
- the treatment process can be very fast when the surface to be treated is small.
- the method only consumes the quantities of etching solution and of rinsing solution necessary for loading the two distributors, and does not require an additional solid medium in addition to the etching solution.
- turbomachine part that can be the subject of a surface treatment by chemical attack, in particular in order to reduce the roughness. of such a part, or to deburr it.
- first distributor dispensing an etching solution is an etching roller
- second distributor dispensing the rinsing solution is a rinsing roller
- the two said distributors can have any structure allowing contact with a surface to be treating in one piece, and applying an etching or rinsing solution.
- a first distributor or a second distributor can in particular take the form of a paintbrush or a brush.
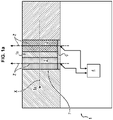
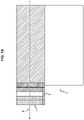
- FIG. la and 1b there is shown schematically in Figures la and 1b an automatic surface treatment machine according to the invention.
- a surface 1 of a turbine engine blade is being treated by passing a chemical attack roller 2 and a rinsing roller 3.
- the two rollers 2 and 3 are driven along the surface 1, by means of movement 4, in a direction of movement X, in the direction from right to left (from the rinsing roller 3 towards the etching roller 2).
- the treated area of surface 1 is to the right of rollers 2 and 3 in the figures, and the area that remains to be treated is to the left of rollers 2 and 3.
- Figure 1b surface 1 has already been processed.
- the surface 1 of the turbomachine blade to be treated borders the trailing edge or the leading edge of the blade.
- the method which will be described below is of advantageous application for reducing the roughness of the surfaces most exposed to the primary or secondary flow of air in the turbomachine.
- the rollers 2 and 3 are of cylindrical tubular shape, and both have a symmetry of revolution along axes parallel to the same axis Z.
- the rollers 2 and 3 are advantageously arranged within a sealed box 7 and positioned side by side within said housing.
- the tightness of the housing 7 makes it possible to limit the area of the part which receives the etching solution and the rinsing solution to the area to be treated, in particular if the area to be treated is of small area compared to the total area of the room.
- the sealed box 7 contains any projections of etching solution which could otherwise reach operators.
- rollers 2 and 3 are arranged so that they can be partially butted simultaneously against such a surface over substantially their entire length, to come into contact with said surface.
- external part of the rollers, is meant the part that is furthest radially from the axes of revolution of the rollers.
- the outer part 20 of the roller thus extends around an inner part 21 of the roller 2, and the outer part 30 of the roller extends around an inner part 31 of the roller 3.
- the rollers 2 and 3 can advantageously be consisting of several radially superimposed lamellae. In this example, rollers 2 and 3 extend parallel to each other, along their axes of revolution, and are slightly apart.
- the edges of rollers 2 and 3 are aligned in an alignment direction X.
- the direction d alignment X is orthogonal to the axes of revolution of the rollers; alternatively, the alignment direction could make an angle with respect to the X direction of the figures.
- the material of the slats of the etching roller 2 is chosen so that it can be soaked in an etching solution.
- the term “chemical etching solution” is understood to mean a solution having an abrasive character, capable of smoothing the surface of a part, in particular of a metal part, during friction with said surface. Such a solution is capable, when roller 2 rubs against surface 1, of locally attacking the surface layers in order to flatten the surface.
- the etching solution is acidic (with a pH of less than 5) or basic (with a pH greater than 9).
- the solution may include the following dosage for one litre: 500 milliliters of 95% ethyl alcohol, 500 milliliters of 35% hydrochloric acid, 20 grams of copper chloride, especially if the part to be treated is nickel-based.
- the solution may include the following dosage for one litre: 700 milliliters of deionized water, 150 milliliters of 40% hydrofluoric acid, 150 milliliters of 60% nitric acid, especially if the part to be treated is made of titanium .
- the etching solution preferably comprises nitric acid and/or picric acid and/or hydrochloric acid.
- the slats of roller 2 are preferably made of spongy material. This type of material has the advantage of not being attacked and worn by an abrasive substance.
- the slats can be made of plastic material, for example polypropylene.
- the slats of roll 2 can be made of cotton.
- the material of the slats of the rinsing roller 3 is chosen so that it can be soaked in a rinsing liquid.
- the roller 3 can for example be a rotating microfiber brush.
- the material of roller 3 may have a spongy character.
- the device further comprises a displacement means 4 configured to drive the rollers 2 and 3 in rotation around their respective axes of revolution.
- the displacement means 4 is also configured to drive the rollers 2 and 3 in translation.
- the device may include means separate from the displacement means 4 to drive the rollers 2 and 3 in translation.
- Mechanical roller drive means are well known to those skilled in the art and will not be detailed here.
- the device further comprises a support, not shown in the figures, to hold the roller 2 in position relative to the roller 3 and allow the joint movement of the two rollers.
- the device also comprises, advantageously, a recovery tank 6 advantageously located in the sealed casing 7.
- the tank 6 is arranged close to the rollers 2 and 3 so as to recover the residues of chemical attack generated by the passage of the roller 2, and any excess etching solution and/or rinsing solution.
- the drip tray 6 is arranged against a face of the sealed casing 7 perpendicular to the face of contact of the parts 20 and 30 with a part, and covers the entire said face. A space is made between the aligned flat faces of the two rollers 2 and 3 and one face of the sealed box 7, in which the tray 6 is arranged. The tray 6 is thus positioned at the outlet of the rollers 2 and 3.
- rollers 2 and 3 can be chosen according to the parts which are to be treated.
- rollers 2 and 3 advantageously have a length of between 5 and 500 millimeters, preferably between 10 and 100 millimeters.
- the rollers are then suitable for treating surfaces with dimensions between 1 mm 2 and 100 mm 2 , preferably between 5 mm 2 and 15 mm 2 .
- rollers 2 and 3 are of the same shape and of the same dimensions. They are of dimensions less than one dimension of the part to be treated.
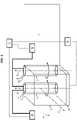
- FIG. 2 a diagrammatic perspective view from above of the machine comprising the sealed casing 7 and the rollers 2 and 3, after treatment of the part 1.
- the displacement means 4 is not represented on the Figure 2 ; however, means 5 are shown here for controlling a system 22 for supplying etching solution, a system 32 for supplying rinsing liquid, and a system 62 for removing accumulated waste in the recovery tank 6 - the elements 5, 22, 32 and 62 not being represented on the Figures 1a and 1b for more readability.
- the system 22 may comprise a reservoir of etching solution, a pipe, one end of which opens into the reservoir and the other end of which opens in the vicinity of the roll 2 of etching, and a pump for supplying the etching solution chemical from the tank to the roller 2.
- the system 32 may comprise a tank of rinsing solution, a pipe, one end of which opens into the tank and the other end of which opens in the vicinity of the roller 3 of rinsing, and a pump to bring the rinsing solution from tank to roller 2.
- the control means 5 can advantageously comprise a processing unit configured to receive electronic instructions, and configured to control valves associated with the pumps of the systems 22 and 32.
- the system 32 also comprises a second branch for supplying the roller 2 with rinsing liquid.
- This latter configuration has the advantage of facilitating the simultaneous cleaning of the two rollers 2 and 3 after a treatment cycle.
- this configuration makes it possible to inject a well-chosen flow rate of rinsing liquid at the level of roller 2 during the treatment, so as to clean roller 2. Excessive fouling of roller 2 caused by the etching solution has the effect of damaging the surface layers of roller 2.
- the waste disposal system 62 can be connected to the recovery tank 6 via a pipe, one end of which opens into the tank 6.
- the system 62 can be provided with an air pump to allow the suction of the contents of tray 6, in order to empty tray 6.
- the part comprises one (or more) surface(s) to be treated.
- it is a surface of a metal part, for example steel, nickel or titanium.
- Said surface may have been previously machined, for example milled and/or ground. Indeed, these usual operations are liable to produce localized excesses of metallic material (for example burrs) on the surface of the parts.
- metallic material for example burrs
- the surface of the blades should be smoothed and the burrs eliminated so as to optimize the aerodynamic efficiency of the set of blades. It is also possible to seek to polish the surfaces to be treated.
- the method comprises a first step 100 of loading rollers 2 and 3.
- the loading is carried out by partial or total impregnation of chemical attack roller 2 with a chemical attack solution as defined above, and (simultaneously or delayed) partial or total impregnation of the rinsing roller 3 with the rinsing solution. Provision can be made for only the radially outer parts of rollers 2 and 3 to be impregnated, or alternatively, for all the rollers to be impregnated.
- rollers 2 and 3 are positioned facing the part to be treated.
- the outer parts of the rollers 2 and 3 are positioned against the surface 1a without the rotation of the rollers being impeded.
- the rollers 2 and 3 can advantageously be positioned directly adjacent to the surface to be treated.
- rollers 2 and 3 are aligned, as in Figures la and 1b. There are then two roller alignment planes, each of these planes comprising a side face of roller 2 and a side face of roller 3.
- step 300 comprises a simultaneous movement of rotation and translation of rollers 2 and 3.
- a first sub-step 301 of simultaneous rotation of rollers 2 and 3 around their axes can be provided. respective revolutions, followed by a second sub-step 302 of driving the two rollers in translation (during rotation) in a direction of movement X.
- the movements of translation and rotation are communicated to the rollers 2 and 3 by the moving means 4 as described above.
- the direction of movement X of the rollers is chosen so that the rollers 2 and 3, respectively impregnated with etching solution and rinsing solution, pass through the surface to be treated during their movement.
- roller 2 first crosses the surface, then roller 3, located behind roller 2, crosses the surface immediately after roller 2 so as to rinse the surface.
- An advantage of this configuration is that any excess etching solution, as well as the material removed from the surface to be treated by the etching, are immediately eliminated from the surface of the part, and advantageously brought towards tray 6 for recovery.
- the roller 3 is located in the wake of the roller 2, to ensure that the rinsing solution is applied in areas of the surface to be treated which have just received the etching solution.
- the trajectory of the rollers 2 and 3 during their displacement can be controlled by the displacement means 4, according to instructions received from a processing unit. The instructions may have previously been selected by a user.
- the rollers are continuously supplied respectively with etching solution and with rinsing solution, so as to remain impregnated during the simultaneous movement of rotation and translation.
- Step 300 preferably has a duration which depends on the surface of the part to be treated.
- step 300 can have a duration of 1 to 10 seconds per square millimeter of surface to be treated.
- Step 300 can have a duration of between 10 and 300 seconds, preferably between 20 and 60 seconds (at the end of this duration, rollers 2 and 3 can be repositioned in the vicinity of another surface to be treated during of a new step 200, and put back into motion during a new step 300).
- a duration is particularly advantageous in the context of deburring or polishing an edge or a small surface of a part.
- the duration of the treatment can be selected according to the size of the area to be treated. Conversely, with the treatments known from the prior art such as tribofinishing, the duration of the treatment cannot be reduced, even if it is not necessary to treat the entire part.
- rollers 2 and 3 can be driven in rotation without being driven in translation during step 300, and the part can be brought into contact with rollers 2 and 3 at the level of the surface to be treated and translated in a direction transverse to the rollers.
- the chemical attack machine implementing the method 10 comprises a recovery tank 6, it is possible to provide in a step 400 an emptying of the tank 6.
- FIG. 4 a height profile of a specimen surface representative of a turbine engine blade, deburred using process 10.
- the height of the surface at the microscopic scale is indicated on the ordinate axis, the height 0 corresponding to an average of the height of the surface of the part.
- the specimen is made of nickel base, Inconel 718 material.
- the duration of the chemical attack is close to 35 seconds.
- Two distinct zones of the test piece were delimited along a direction corresponding to the direction of movement of the rollers 2 and 3 during step 300.
- the two zones of the test piece were separated from each other by a strip of single-sided adhesive, stuck to the surface of the specimen transversely to the direction of movement of the rollers.
- the rollers pass over only one of the two zones (right part C on the Figure 4 ), and stop at the level of the adhesive strip (part B).
- the other zone (part A) does not receive any etching solution.
- Party A therefore acts as a witness.
- the etching treatment makes it possible to significantly reduce the roughness of the surface of the nickel-based specimen, and to improve its surface condition.
- the portion of the curve corresponding to part C (treated area) has a roughness Ra of 0.20 micrometers
- the portion of the curve corresponding to part A (untreated area) has a roughness Ra of 0.64 micrometers.
- the amplitude between the point of maximum height and the point of minimum height along the measurement direction is much less for part C (about 1.5 micrometers) compared to part A (about 4.5 micrometers).
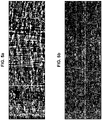
- the Figures 5a and 5b are top views under a microscope of a surface of the nickel base specimen, said surface corresponding to part C of the Figure 4 (area treated using method 10).
- the Figure 5a corresponds to the surface before treatment
- the Figure 5b corresponds to the surface after treatment.
- the method of the invention therefore provides an effective solution for improving the surface condition of a part, in particular metal, and for reducing its roughness, without requiring a large quantity of abrasive product and/or solid medium, fast way.
- the machine can be adapted to include several series of distributors. This can in particular make it possible to treat several surfaces of parts at the same time. It is possible to arrange several pairs comprising a distributor for chemical attack and a distributor for rinsing, in series, to perform several consecutive passes over the same surface to be treated.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- General Engineering & Computer Science (AREA)
- ing And Chemical Polishing (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Description
- La présente invention concerne le traitement de surface de pièces de turbomachine, de préférence métalliques, afin d'en améliorer l'état de surface.
- L'invention trouve une application avantageuse pour le traitement de surface d'aubes de turbomachine après leur usinage.
- Les pièces exposées à l'écoulement d'air dans une turbomachine sont soumises à de sévères exigences de performances aérodynamiques. L'un des paramètres déterminants pour l'optimisation des cycles de fonctionnement de la turbomachine est l'état de surface des pièces qui sont directement exposées au flux d'air. Les éléments tournants de la turbomachine, notamment les aubes des compresseurs et des turbines, doivent faire l'objet d'une attention particulière.
- A l'issue des opérations d'usinage standard des aubes de turbomachine, on obtient des surfaces d'aube présentant une rugosité Ra inférieure à 1,6 micromètres. Il est rappelé que la rugosité Ra désigne l'écart moyen entre des pics et creux microscopiques successifs d'une surface. Une rugosité Ra de 1,6 micromètres est toutefois considérée encore trop élevée pour certaines applications.
- Pour diminuer encore la rugosité des surfaces d'aube, il est connu de mettre en oeuvre un polissage manuel ou automatisé à la bande abrasive ou à la pâte abrasive, ou un polissage électrolytique. Ces opérations permettent notamment de diminuer la rugosité de la surface des aubes, ou encore de les ébavurer, c'est-à-dire de supprimer un excès local de matière qui crée une irrégularité de surface.
- Il est également connu de réaliser un ébavurage de la surface usinée d'une pièce par tribofinition, en plongeant la pièce dans une matrice comprenant une substance abrasive, et en mettant la pièce en mouvement dans ladite matrice. Le mouvement de la pièce génère des frottements entre la substance abrasive et la surface de la pièce. Parmi les machines connues pour l'automatisation d'un tel traitement de tribofinition, certaines comprennent un bac rempli de produit abrasif et animé d'un mouvement oscillatoire ou vibratoire. D'autres dispositifs connus prévoient des moyens de mise en rotation des pièces à traiter, au sein d'une matrice fixe comprenant la substance abrasive.
- Les procédés connus présentent toutefois l'inconvénient de pouvoir très difficilement être adaptés pour traiter seulement une partie d'une pièce. Pour le cas des aubes de turbomachine, certaines applications ne nécessitent qu'un traitement localisé des aubes au niveau du bord d'attaque et/ou du bord de fuite, qui sont les zones les plus critiques pour la performance aérodynamique de l'aube. Quand bien même seul un traitement localisé d'une pièce serait nécessaire, les machines de polissage ou de tribofinition connues ne permettent pas de diminuer la durée de traitement et de cibler exclusivement certaines parties de la surface d'une pièce.
- De plus, pour une machine prévoyant l'immersion des pièces à traiter dans une matrice de produit abrasif, ladite matrice doit comprendre une grande quantité de produit abrasif, et éventuellement un médium solide pour communiquer à la matrice le mouvement de la machine. Une telle machine consomme ainsi plus de produit abrasif qu'il n'est nécessaire pour traiter les pièces, et nécessite du matériel supplémentaire pour former le médium solide.
- Enfin, certaines zones des pièces sont inaccessibles lors d'un traitement par tribofinition.
- Le document
EP 2 377 423 A1 mentionne un appareil et un procédé pour appliquer un fluide sur une zone cible d'un composant, le fluide étant appliqué par applicateur de fluide guidé le long d'un trajet prédéterminé par rapport au composant, la température du fluide étant contrôlée, l'applicateur présentant une tête d'application configurée pour être mise en contact physique avec le composant. - Il existe donc un besoin pour un procédé de traitement de surface de pièces, notamment des pièces métalliques après usinage, qui soit automatisé pour garantir la fiabilité et la répétabilité des résultats, tout en permettant d'effectuer seulement un traitement localisé des pièces, pour cibler des surfaces critiques éventuellement inaccessibles avec les méthodes connues.
- On cherche également un procédé de traitement de surface de rapidité accrue par rapport aux méthodes connues.
- Il existe un besoin additionnel pour un procédé qui soit peu consommateur de produit abrasif.
- La présente invention répond à ces besoins par la fourniture d'un procédé de traitement de surface d'une pièce de turbomachine, la pièce comprenant une surface à traiter, le procédé comprenant les étapes suivantes :
chargement d'un premier distributeur avec une solution d'attaque chimique et d'un deuxième distributeur avec une solution de rinçage, chaque distributeur comprenant une zone de contact avec la surface à traiter, la solution d'attaque chimique étant amenée à la zone de contact du premier distributeur, la solution de rinçage étant amenée à la zone de contact du deuxième distributeur, positionnement du premier distributeur et du deuxième distributeur en regard de la surface à traiter, déplacement conjoint et simultané du premier distributeur et du deuxième distributeur le long de la surface à traiter, de sorte que la surface à traiter reçoive successivement la solution d'attaque chimique puis la solution de rinçage. Dans le procédé de l'invention, la surface à traiter est d'abord attaquée chimiquement pour en réduire la rugosité, puis rincée. Le rinçage immédiatement successif à l'attaque chimique permet de récupérer les résidus détachés de la surface, ainsi que l'excès de solution d'attaque. Le procédé de l'invention présente l'avantage de permettre un traitement localisé, visant une zone précise d'une pièce à traiter. Il suffit de commander le déplacement des deux distributeurs de manière à traiter cette zone précise. - De plus, le procédé de traitement peut être très rapide lorsque la surface à traiter est peu vaste.
- Enfin, le procédé ne consomme que les quantités de solution d'attaque chimique et de solution de rinçage nécessaires pour le chargement des deux distributeurs, et ne nécessite pas un médium solide supplémentaire en complément de la solution d'attaque chimique.
- D'autres caractéristiques optionnelles et non limitatives d'un procédé de l'invention sont les suivantes, prises seules ou en l'une quelconque de leurs combinaisons techniquement possibles :
- le premier distributeur et le deuxième distributeur sont positionnés et déplacés par rapport à la surface à traiter de sorte que le deuxième distributeur soit positionné dans le sillage du premier distributeur pour appliquer la solution de rinçage dans les zones de la surface à traiter venant de recevoir la solution d'attaque chimique ;
- le premier distributeur et le deuxième distributeur comprennent chacun un rouleau, un pinceau ou une brosse, et l'étape de positionnement comprend la mise en contact du premier distributeur et du deuxième distributeur avec la surface à traiter de la pièce ;
- le premier distributeur et le deuxième distributeur sont continûment chargés respectivement en solution d'attaque chimique et en solution de rinçage de manière à rester imprégnés durant l'application ;
- la solution d'attaque chimique est une solution à pH acide inférieur à 5, ou à pH basique supérieur à 9 ;
- l'étape d'application est d'une durée comprise entre 1 et 10 secondes par millimètre carré de surface à traiter.
- L'invention vise, selon un deuxième aspect, un dispositif pour un procédé tel que défini précédemment de traitement de surface d'une pièce de turbomachine, ladite pièce comprenant une surface à traiter et le dispositif comprenant :
- un premier distributeur configuré pour distribuer une solution d'attaque chimique,
- un deuxième distributeur configuré pour distribuer une solution de rinçage, chaque distributeur comprenant une zone de contact configurée pour être en contact avec la surface à traiter,
- un support configuré pour maintenir le premier distributeur en position par rapport au deuxième distributeur et permettre leur déplacement conjoint,
- des moyens de déplacement configurés pour permettre un déplacement conjoint et
- simultané du premier distributeur et du deuxième distributeur le long de la surface à traiter de sorte que la surface à traiter reçoive d'abord la solution d'attaque chimique puis la solution de rinçage,
- des moyens d'amenée de solution d'attaque chimique au niveau du premier distributeur,
- des moyens d'amenée de solution de rinçage au niveau du deuxième distributeur,
- et un boîtier étanche dans lequel sont positionnés les premier et deuxième distributeurs et configuré pour assurer l'étanchéité entre la surface à traiter et le reste des zones de la pièce situées hors de la surface à traiter.
- D'autres caractéristiques optionnelles et non limitatives dudit dispositif sont les suivantes, prises seules ou en l'une quelconque de leurs combinaisons techniquement possibles :
des moyens de commande d'un débit de la solution d'attaque chimique et d'un débit de la solution de rinçage ; - le premier distributeur et le deuxième distributeur comprennent chacun un rouleau, et le dispositif comprend en outre un bac de récupération configuré pour récupérer un excès de solution d'attaque chimique et un excès de solution de rinçage en sortie du rouleau d'attaque chimique et du rouleau de rinçage.
- D'autres caractéristiques, buts et avantages de l'invention ressortiront de la description qui suit, qui est purement illustrative et non limitative, accompagnée des dessins annexés parmi lesquels :
- La
Figure 1a représente schématiquement un dispositif pour la mise en oeuvre d'un procédé de l'invention, vu de dessus, au cours du traitement d'une surface à traiter d'une pièce ; - La
Figure 1b représente schématiquement le même dispositif après le traitement de la surface à traiter ; - La
Figure 2 représente schématiquement le dispositif des Figures la et 1b, dans une vue en perspective ; - La
Figure 3 représente les étapes d'un procédé de traitement de surface selon un mode de réalisation de l'invention ; - La
Figure 4 est un graphique dont l'axe des ordonnées représente la hauteur de la surface d'une pièce, à l'échelle microscopique, repérée par rapport à une ligne centrale de la pièce, et dont l'axe des abscisses représente la distance le long d'une ligne passant par une zone traitée de la pièce et une zone non traitée de la pièce ; - La
Figure 5a est une vue au microscope de la surface d'une pièce avant un traitement de surface selon l'invention ; - La
Figure 5b est une vue au microscope de la même surface après un traitement de surface selon l'invention. - Dans toute la suite, sont décrits un procédé de traitement de surface par attaque chimique conforme à l'invention, appliqué à une aube métallique de turbomachine, et un dispositif configuré pour mettre en oeuvre ledit procédé.
- Toutefois, l'homme du métier comprendra que le procédé de l'invention s'applique avec les mêmes avantages pour tout type de pièce de turbomachine pouvant faire l'objet d'un traitement de surface par attaque chimique, notamment afin de réduire la rugosité d'une telle pièce, ou de l'ébavurer.
- Par ailleurs, on décrit ci-après le cas où le premier distributeur dispensant une solution d'attaque chimique est un rouleau d'attaque chimique, et le deuxième distributeur dispensant la solution de rinçage est un rouleau de rinçage. Cependant, on comprendra que les deux dits distributeurs peuvent avoir toute structure permettant le contact avec une surface à traiter d'une pièce, et l'application d'une solution d'attaque chimique ou de rinçage. Un premier distributeur ou un deuxième distributeur peuvent notamment prendre la forme d'un pinceau ou d'une brosse.
- Sur les figures, des éléments similaires correspondent à des références numériques identiques.
- On a représenté de manière schématique sur les Figures la et 1b une machine automatique de traitement de surface conforme à l'invention. Sur la vue de la
Figure 1a , une surface 1 d'une aube de turbomachine est en cours de traitement par passage d'un rouleau d'attaque chimique 2 et d'un rouleau de rinçage 3. Lors du traitement, les deux rouleaux 2 et 3 sont entraînés le long de la surface 1, par un moyen de déplacement 4, selon une direction de déplacement X, dans le sens de la droite vers la gauche (du rouleau de rinçage 3 vers le rouleau d'attaque chimique 2). Ainsi, la zone traitée de la surface 1 se trouve à droite des rouleaux 2 et 3 sur les figures, et la zone qui reste à traiter se trouve à gauche des rouleaux 2 et 3. Sur la vue de laFigure 1b , la surface 1 a déjà été traitée. - De manière avantageuse, la surface 1 à traiter de l'aube de turbomachine avoisine le bord de fuite ou le bord d'attaque de l'aube. De façon générale, le procédé qui sera décrit ci-après est d'application avantageuse pour réduire la rugosité des surfaces les plus exposées au flux primaire ou secondaire d'air dans la turbomachine.
- Dans cet exemple, les rouleaux 2 et 3 sont de forme tubulaire cylindrique, et présentent tous deux une symétrie de révolution selon des axes parallèles à un même axe Z. Les rouleaux 2 et 3 sont avantageusement agencés au sein d'un boîtier étanche 7 et positionnés côte à côte au sein dudit boîtier. L'étanchéité du boîtier 7 permet de limiter la zone de la pièce qui reçoit la solution d'attaque chimique et la solution de rinçage à la zone à traiter, notamment si la zone à traiter est de petite surface par rapport à la surface totale de la pièce. De plus, le boîtier étanche 7 contient d'éventuelles projections de solution d'attaque chimique qui pourraient autrement atteindre des opérateurs. Lorsque le boîtier 7 est positionné contre une surface d'une pièce, une partie externe 20 du rouleau 2 et une partie externe 30 du rouleau 3 viennent buter contre ladite surface.
- De préférence, les rouleaux 2 et 3 sont agencés pour pouvoir être partiellement accolés simultanément contre une telle surface sur sensiblement toute leur longueur, pour venir en contact avec ladite surface. Par « partie externe » des rouleaux, on entend la partie la plus éloignée radialement des axes de révolution des rouleaux. La partie externe 20 de rouleau s'étend ainsi autour d'une partie interne 21 du rouleau 2, et la partie externe 30 de rouleau s'étend autour d'une partie interne 31 du rouleau 3. Les rouleaux 2 et 3 peuvent avantageusement être constitués de plusieurs lamelles superposées radialement. Dans cet exemple, les rouleaux 2 et 3 s'étendent parallèlement l'un à l'autre, le long de leurs axes de révolution, et sont légèrement écartés.
- Dans cet exemple, les bords des rouleaux 2 et 3 (correspondant, sur les Figures la et 1b, à la partie haute et la partie basse desdits rouleaux) sont alignés selon une direction d'alignement X. Dans le présent exemple, la direction d'alignement X est orthogonale aux axes de révolution des rouleaux ; en alternative, la direction d'alignement pourrait faire un angle par rapport à la direction X des figures.
- Le matériau des lamelles du rouleau 2 d'attaque chimique est choisi de manière à pouvoir être imbibé d'une solution d'attaque chimique. On entend par « solution d'attaque chimique » une solution présentant un caractère abrasif, capable de lisser la surface d'une pièce, notamment d'une pièce métallique, lors d'un frottement avec ladite surface. Une telle solution est apte, lorsque le rouleau 2 vient frotter contre la surface 1, à attaquer localement les couches superficielles afin d'aplanir la surface. De manière préférentielle, la solution d'attaque chimique est acide (de pH inférieur à 5) ou basique (de pH supérieur à 9).
- La solution peut comprendre le dosage suivant pour un litre : 500 millilitres d'alcool éthylique à 95%, 500 millilitres d'acide chlorhydrique à 35%, 20 grammes de chlorure de cuivre, notamment si la pièce à traiter est en base nickel.
- Autrement, la solution peut comprendre le dosage suivant pour un litre : 700 millilitres d'eau désionisée, 150 millilitres d'acide fluorhydrique à 40%, 150 millilitres d'acide nitrique à 60%, notamment si la pièce à traiter est en base titane.
- De manière générale, la solution d'attaque chimique comprend de préférence de l'acide nitrique et/ou de l'acide picrique et/ou de l'acide chlorhydrique.
- Les lamelles du rouleau 2, notamment celles de la partie externe 20 du rouleau, sont de préférence en matériau spongieux. Ce type de matériau présente l'avantage de ne pas être attaqué et usé par une substance abrasive. Les lamelles peuvent être en matière plastique, par exemple du polypropylène. En alternative, les lamelles du rouleau 2 peuvent être en coton.
- Le matériau des lamelles du rouleau 3 de rinçage est choisi pour pouvoir être imbibé d'un liquide de rinçage. Le rouleau 3 peut par exemple être une brosse rotative en microfibre. Le matériau du rouleau 3 peut présenter un caractère spongieux.
- Le dispositif comporte en outre un moyen de déplacement 4 configuré pour entraîner les rouleaux 2 et 3 en rotation autour de leurs axes de révolution respectifs. Le moyen de déplacement 4 est également configuré pour entraîner les rouleaux 2 et 3 en translation. En alternative, le dispositif peut comporter des moyens distincts du moyen de déplacement 4 pour entraîner les rouleaux 2 et 3 en translation. Des moyens d'entraînement mécanique des rouleaux sont bien connus de l'homme du métier et ne seront pas détaillés ici.
- Le dispositif comporte en outre un support, non représenté sur les figures, pour maintenir le rouleau 2 en position par rapport au rouleau 3 et permettre le déplacement conjoint des deux rouleaux.
- Le dispositif comporte également, de façon avantageuse, un bac de récupération 6 avantageusement situé dans le boîtier étanche 7. Le bac 6 est agencé à proximité des rouleaux 2 et 3 de sorte à récupérer les résidus d'attaque chimique générés par le passage du rouleau 2, et les éventuels excès de solution d'attaque chimique et/ou de solution de rinçage. Dans le présent exemple, le bac de récupération 6 est agencé contre une face du boîtier étanche 7 perpendiculaire à la face de contact des parties 20 et 30 avec une pièce, et recouvre toute ladite face. Un espace est ménagé entre les faces planes alignées des deux rouleaux 2 et 3 et une face du boîtier étanche 7, dans lequel est agencé le bac 6. Le bac 6 est ainsi positionné en sortie des rouleaux 2 et 3.
- Les dimensions des rouleaux 2 et 3 (et éventuellement du boîtier étanche 7) peuvent être choisies en fonction des pièces qu'il est prévu de traiter. Pour un traitement localisé de surfaces d'aubes de turbomachine, les rouleaux 2 et 3 ont avantageusement une longueur comprise entre 5 et 500 millimètres, préférentiellement entre 10 et 100 millimètres. Les rouleaux sont alors adaptés pour traiter des surfaces de dimension comprise entre 1 mm2 et 100 mm2, de préférence entre 5 mm2 et 15 mm2. De manière préférée, les rouleaux 2 et 3 sont de même forme et de mêmes dimensions. Ils sont de dimensions inférieures à une dimension de la pièce à traiter.
- On a représenté en
Figure 2 une vue en perspective schématique de dessus de la machine comprenant le boîtier étanche 7 et les rouleaux 2 et 3, après traitement de la pièce 1. Pour plus de clarté, le moyen de déplacement 4 n'est pas représenté sur laFigure 2 ; on a toutefois représenté ici des moyens 5 de commande d'un système 22 d'amenée de solution d'attaque chimique, d'un système 32 d'amenée de liquide de rinçage, et d'un système 62 d'évacuation des déchets accumulés dans le bac de récupération 6 - les éléments 5, 22, 32 et 62 n'étant pas représentés sur lesFigures 1a et1b pour davantage de lisibilité. - Le système 22 peut comprendre un réservoir de solution d'attaque chimique, un tuyau dont une extrémité débouche dans le réservoir et dont l'autre extrémité débouche au voisinage du rouleau 2 d'attaque chimique, et une pompe pour amener la solution d'attaque chimique du réservoir vers le rouleau 2. Le système 32 peut comprendre un réservoir de solution de rinçage, un tuyau dont une extrémité débouche dans le réservoir et dont l'autre extrémité débouche au voisinage du rouleau 3 de rinçage, et une pompe pour amener la solution de rinçage du réservoir vers le rouleau 2. Les moyens de commande 5 peuvent avantageusement comprendre une unité de traitement configurée pour recevoir des instructions électroniques, et configurée pour commander des valves associées aux pompes des systèmes 22 et 32.
- De manière avantageuse, le système 32 comprend également un deuxième embranchement pour alimenter en liquide de rinçage le rouleau 2. Cette dernière configuration présente l'avantage de faciliter le nettoyage simultané des deux rouleaux 2 et 3 après un cycle de traitement. En outre, cette configuration permet d'injecter un débit bien choisi de liquide de rinçage au niveau du rouleau 2 pendant le traitement, de sorte à décrasser le rouleau 2. Un encrassement trop important du rouleau 2 causé par la solution d'attaque chimique a pour effet d'endommager les couches superficielles du rouleau 2.
- Le système 62 d'évacuation des déchets peut être relié au bac 6 de récupération par l'intermédiaire d'un tuyau dont une extrémité débouche au sein du bac 6. Le système 62 peut être muni d'une pompe à air pour permettre l'aspiration du contenu du bac 6, afin de vider le bac 6.
- On a représenté en
Figure 3 les étapes d'un procédé 10 de traitement de surface d'une pièce de turbomachine selon un mode de réalisation de l'invention. - La pièce comprend une (ou plusieurs) surface(s) à traiter. De manière préférentielle, il s'agit d'une surface d'une pièce métallique, par exemple en acier, en nickel ou en titane. Ladite surface peut avoir préalablement été usinée, par exemple fraisée et/ou rectifiée. En effet, ces opérations usuelles sont susceptibles de produire des excès localisés de matière métallique (par exemple des bavures) à la surface des pièces. Dans le cas d'aubes de turbomachine, il convient de lisser la surface des aubes et d'éliminer les bavures de sorte à optimiser le rendement aérodynamique du jeu d'aubes. On peut aussi chercher à réaliser un polissage des surfaces à traiter.
- Le procédé comprend une première étape 100 de chargement des rouleaux 2 et 3. Dans cet exemple, le chargement est réalisé par imprégnation partielle ou totale du rouleau 2 d'attaque chimique avec une solution d'attaque chimique telle que définie ci-avant, et (de manière simultanée ou différée) d'imprégnation partielle ou totale du rouleau 3 de rinçage avec de la solution de rinçage. On peut prévoir que seules les parties radialement externes des rouleaux 2 et 3 soient imprégnées, ou en alternative, que l'ensemble des rouleaux soient imprégnés.
- Ensuite, au cours d'une étape 200, les rouleaux 2 et 3 sont positionnés en regard la pièce à traiter. Les parties externes des rouleaux 2 et 3 sont positionnées contre la surface la sans que la rotation des rouleaux ne soit gênée. On peut avantageusement positionner les rouleaux 2 et 3 directement au voisinage de la surface à traiter.
- De manière avantageuse, les faces latérales des rouleaux 2 et 3 sont alignées, comme sur les Figures la et 1b. Il existe alors deux plans d'alignement des rouleaux, chacun de ces plans comprenant une face latérale du rouleau 2 et une face latérale du rouleau 3.
- Ensuite, au cours d'une étape 300, les rouleaux 2 et 3 se déplacent pour appliquer successivement la solution d'attaque chimique et la solution de rinçage sur la surface à traiter. Dans le présent exemple, l'étape 300 comprend un mouvement simultané de rotation et de translation des rouleaux 2 et 3. Par exemple, on peut prévoir une première sous-étape 301 de mise en rotation simultanée des rouleaux 2 et 3 autour de leurs axes de révolution respectifs, suivie d'une deuxième sous-étape 302 d'entraînement en translation des deux rouleaux (en cours de rotation) selon une direction de déplacement X. Les mouvements de translation et de rotation sont communiqués aux rouleaux 2 et 3 par le moyen de déplacement 4 tel que décrit ci-avant.
- La direction de déplacement X des rouleaux est choisie de sorte que les rouleaux 2 et 3, imprégnés respectivement de solution d'attaque chimique et de solution de rinçage, passent par la surface à traiter au cours de leur mouvement. Pour un traitement efficace de la surface, le rouleau 2 traverse d'abord la surface, puis le rouleau 3, situé derrière le rouleau 2, traverse la surface immédiatement après le rouleau 2 de sorte à rincer la surface. Un avantage de cette configuration est qu'un excès éventuel de solution d'attaque chimique, ainsi que la matière retirée de la surface à traiter par l'attaque chimique, sont tout de suite éliminés de la surface de la pièce, et avantageusement amenés vers le bac 6 de récupération. Avantageusement, le rouleau 3 se situe dans le sillage du rouleau 2, pour assurer que la solution de rinçage soit appliquée dans des zones de la surface à traiter qui viennent de recevoir la solution d'attaque chimique. La trajectoire des rouleaux 2 et 3 au cours de leur déplacement peut être commandée par le moyen de déplacement 4, selon des instructions reçues d'une unité de traitement. Les instructions peuvent avoir préalablement été sélectionnées par un utilisateur.
- De façon avantageuse, les rouleaux sont continûment alimentés respectivement en solution d'attaque chimique et en solution de rinçage, de manière à rester imprégnés durant le mouvement simultané de rotation et de translation.
- L'étape 300 a de préférence une durée qui dépend de la surface de la pièce à traiter. Par exemple, l'étape 300 peut avoir une durée de 1 à 10 secondes par millimètre carré de surface à traiter. L'étape 300 peut avoir une durée comprise entre 10 et 300 secondes, de préférence entre 20 et 60 secondes (à l'issue de cette durée, les rouleaux 2 et 3 peuvent être repositionnés au voisinage d'une autre surface à traiter au cours d'une nouvelle étape 200, et remis en mouvement au cours d'une nouvelle étape 300). Une telle durée est notamment avantageuse dans le contexte d'un ébavurage ou d'un polissage d'une arête ou d'une petite surface d'une pièce. De façon générale, la durée du traitement peut être sélectionnée en fonction de la taille de la zone à traiter. A l'inverse, avec les traitements connus de l'art antérieur tels que la tribofinition, la durée du traitement ne peut pas être réduite, même s'il n'est pas nécessaire de traiter toute la pièce.
- En alternative du déplacement des rouleaux 2 et 3 en translation, les rouleaux 2 et 3 peuvent être entraînés en rotation sans être entraînés en translation au cours de l'étape 300, et la pièce peut être mise en contact avec les rouleaux 2 et 3 au niveau de la surface à traiter et translatée selon une direction transversale aux rouleaux.
- Enfin, dans le cas où la machine d'attaque chimique mettant en oeuvre le procédé 10 comprend un bac 6 de récupération, on peut prévoir à une étape 400 un vidage du bac 6.
- On a représenté en
Figure 4 un profil de hauteur d'une surface d'éprouvette représentative d'une d'aube de turbomachine, ébavurée à l'aide du procédé 10. La hauteur de la surface à l'échelle microscopique est indiquée sur l'axe des ordonnées, la hauteur 0 correspondant à une moyenne de la hauteur de la surface de la pièce. L'éprouvette est en base nickel, en matériau Inconel 718. Pour cet essai, la durée de l'attaque chimique est voisine de 35 secondes. - On a délimité deux zones distinctes d'éprouvette le long d'une direction correspondant à la direction de déplacement des rouleaux 2 et 3 au cours de l'étape 300. Les deux zones d'éprouvette ont été séparées entre elles par une bande d'adhésif simple face, collée à la surface de l'éprouvette transversalement à la direction de déplacement des rouleaux. Au cours de la mise en oeuvre du procédé 10, les rouleaux passent au-dessus d'une seule des deux zones (partie C de droite sur la
Figure 4 ), et s'arrêtent au niveau de la bande d'adhésif (partie B). Ainsi, l'autre zone (partie A) ne reçoit pas de solution d'attaque chimique. La partie A joue donc le rôle de témoin. - On observe que le traitement d'attaque chimique permet de diminuer de façon importante la rugosité de la surface de l'éprouvette base nickel, et d'en améliorer l'état de surface. En effet, la portion de courbe correspondant à la partie C (zone traitée) présente une rugosité Ra de 0,20 micromètres, tandis que la portion de courbe correspondant à la partie A (zone non traitée) présente une rugosité Ra de 0,64 micromètres. Par ailleurs, l'amplitude entre le point de hauteur maximale et le point de hauteur minimale le long de la direction de mesure est bien moindre pour la partie C (environ 1,5 micromètres) par rapport à la partie A (environ 4,5 micromètres).
- Les
Figures 5a et 5b sont des vues de dessus au microscope d'une surface de l'éprouvette base nickel, ladite surface correspondant à la partie C de laFigure 4 (zone traitée à l'aide du procédé 10). LaFigure 5a correspond à la surface avant traitement, et laFigure 5b correspond à la surface après traitement. - On observe que, suite au passage des rouleaux 2 et 3 (
Figure 5b ), les variations de hauteur sont beaucoup moins marquées qu'avant le passage des rouleaux. L'état de surface de l'éprouvette est beaucoup plus satisfaisant. - Le procédé de l'invention fournit donc une solution efficace pour améliorer l'état de surface d'une pièce, notamment métallique, et d'en diminuer la rugosité, sans nécessiter une grande quantité de produit abrasif et/ou de médium solide, de manière rapide.
- Bien que l'on ait décrit un procédé et un dispositif de traitement comprenant seulement deux distributeurs, on notera que la machine peut être adaptée pour faire figurer plusieurs séries de distributeurs. Cela peut notamment permettre de traiter plusieurs surfaces de pièces en même temps. On peut prévoir de disposer plusieurs paires comprenant un distributeur pour l'attaque chimique et un distributeur pour le rinçage, en série, pour effectuer plusieurs passages consécutifs sur une même surface à traiter.
Claims (9)
- Procédé de traitement de surface d'une pièce (1) de turbomachine, la pièce comprenant une surface (1a) à traiter,
le procédé étant caractérisé en ce qu'il comprend les étapes suivantes :- chargement (100) d'un premier distributeur (2) avec une solution d'attaque chimique et d'un deuxième distributeur (3) avec une solution de rinçage, chaque distributeur comprenant une zone de contact avec la surface à traiter, la solution d'attaque chimique étant amenée à la zone de contact du premier distributeur, la solution de rinçage étant amenée à la zone de contact du deuxième distributeur,- positionnement (200) du premier distributeur (2) et du deuxième distributeur (3) en regard de la surface à traiter,- déplacement conjoint et simultané du premier distributeur et du deuxième distributeur le long de la surface à traiter, de sorte que la surface à traiter reçoive successivement la solution d'attaque chimique puis la solution de rinçage. - Procédé selon la revendication 1, dans lequel le premier distributeur (2) et le deuxième distributeur (3) sont positionnés et déplacés par rapport à la surface à traiter de sorte que le deuxième distributeur (3) soit positionné dans le sillage du premier distributeur (2) pour appliquer la solution de rinçage dans les zones de la surface à traiter venant de recevoir la solution d'attaque chimique.
- Procédé selon l'une des revendications 1 ou 2, dans lequel le premier distributeur (2) et le deuxième distributeur (3) comprennent chacun un rouleau, un pinceau ou une brosse, et dans lequel l'étape de positionnement comprend la mise en contact du premier distributeur et du deuxième distributeur avec la surface à traiter de la pièce.
- Procédé de traitement selon la revendication 3, dans lequel le premier distributeur (2) et le deuxième distributeur sont continûment chargés respectivement en solution d'attaque chimique et en solution de rinçage de manière à rester imprégnés durant l'application (300).
- Procédé de traitement selon l'une des revendications 1 à 4, dans lequel la solution d'attaque chimique est une solution à pH acide inférieur à 5, ou à pH basique supérieur à 9.
- Procédé de traitement selon l'une des revendications 1 à 5, dans lequel l'étape de déplacement est d'une durée comprise entre 1 et 10 secondes par millimètre carré de surface à traiter.
- Dispositif pour le traitement de surface d'une pièce de turbomachine, adapté pour mettre en oeuvre un procédé selon l'une des revendications 1 à 6, ladite pièce comprenant une surface à traiter (1a) et le dispositif comprenant :- un premier distributeur (2) configuré pour distribuer une solution d'attaque chimique, et un deuxième distributeur (3) configuré pour distribuer une solution de rinçage, chaque distributeur comprenant une zone de contact configurée pour être en contact avec la surface à traiter,- un support configuré pour maintenir le premier distributeur en position par rapport au deuxième distributeur et permettre leur déplacement conjoint,- des moyens de déplacement (4) configurés pour permettre un déplacement conjoint et simultané du premier distributeur (2) et du deuxième distributeur (3) le long de la surface à traiter de sorte que la surface à traiter reçoive d'abord la solution d'attaque chimique puis la solution de rinçage,- des moyens (22) d'amenée de solution d'attaque chimique au niveau du premier distributeur (2),- des moyens (32) d'amenée de solution de rinçage au niveau du deuxième distributeur (3), et- un boîtier étanche (7) dans lequel sont positionnés les premier (2) et deuxième (3) distributeurs et configuré pour assurer l'étanchéité entre la surface à traiter (1a) et des zones de la pièce situées hors de la surface à traiter.
- Dispositif de traitement de surface selon la revendication 7, comprenant en outre des moyens de commande (5) d'un débit de la solution d'attaque chimique et d'un débit de la solution de rinçage.
- Dispositif de traitement selon l'une des revendications 7 ou 8, dans lequel le premier distributeur et le deuxième distributeur comprennent chacun un rouleau, et le dispositif comprend en outre un bac de récupération (6) configuré pour récupérer un excès de solution d'attaque chimique et un excès de solution de rinçage en sortie desdits rouleaux.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1857121A FR3084601B1 (fr) | 2018-07-31 | 2018-07-31 | Procede et dispositif pour l'amelioration de l'etat de surface d'une piece de turbomachine |
| PCT/FR2019/051881 WO2020025902A1 (fr) | 2018-07-31 | 2019-07-31 | Procédé et dispositif pour l'amélioration de l'etat de surface d'une pièce de turbomachine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3830314A1 EP3830314A1 (fr) | 2021-06-09 |
| EP3830314B1 true EP3830314B1 (fr) | 2023-01-18 |
Family
ID=63638102
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19766296.8A Active EP3830314B1 (fr) | 2018-07-31 | 2019-07-31 | Procédé et dispositif pour l'amélioration de l'etat de surface d'une pièce de turbomachine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11655545B2 (fr) |
| EP (1) | EP3830314B1 (fr) |
| CN (1) | CN112313364B (fr) |
| FR (1) | FR3084601B1 (fr) |
| WO (1) | WO2020025902A1 (fr) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117385358A (zh) * | 2023-11-17 | 2024-01-12 | 河南航天精工制造有限公司 | Uns n06059合金的腐蚀剂和uns n06059合金的腐蚀方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1927130A1 (fr) * | 2005-09-13 | 2008-06-04 | Nxp B.V. | Procede et appareil de traitement d'un substrat |
| DE102007063202A1 (de) * | 2007-12-19 | 2009-06-25 | Gebr. Schmid Gmbh & Co. | Verfahren und Vorrichtung zur Behandlung von Silizium-Wafern |
| GB2479559B (en) * | 2010-04-14 | 2012-07-25 | Rolls Royce Plc | Apparatus and method for applying a fluid to a component |
| GB2489665A (en) * | 2011-03-24 | 2012-10-10 | Rolls Royce Plc | Application of treatment fluids to components |
| DE102011089701A1 (de) * | 2011-12-22 | 2013-06-27 | Lufthansa Technik Ag | Vorrichtung zum Rekonturieren einer Gasturbinenschaufel |
| DE102011089699B4 (de) * | 2011-12-22 | 2013-09-12 | Lufthansa Technik Ag | Vorrichtung zum Rekonturieren einer Gasturbinenschaufel |
-
2018
- 2018-07-31 FR FR1857121A patent/FR3084601B1/fr active Active
-
2019
- 2019-07-31 WO PCT/FR2019/051881 patent/WO2020025902A1/fr not_active Ceased
- 2019-07-31 US US17/264,482 patent/US11655545B2/en active Active
- 2019-07-31 EP EP19766296.8A patent/EP3830314B1/fr active Active
- 2019-07-31 CN CN201980041549.6A patent/CN112313364B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US11655545B2 (en) | 2023-05-23 |
| CN112313364A (zh) | 2021-02-02 |
| EP3830314A1 (fr) | 2021-06-09 |
| FR3084601A1 (fr) | 2020-02-07 |
| FR3084601B1 (fr) | 2020-06-26 |
| US20210317585A1 (en) | 2021-10-14 |
| WO2020025902A1 (fr) | 2020-02-06 |
| CN112313364B (zh) | 2024-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2678120B1 (fr) | Installation et procede pour le depot d'un film de particules ordonnees sur un substrat en defilement | |
| CN101437630B (zh) | 隔离的斜角边缘的清洗设备及方法 | |
| FR2653002A1 (fr) | Dispositif d'aspiration avec raclette pour l'elimination de l'eau sale lors du nettoyage de certaines surfaces. | |
| EP3532349B1 (fr) | Dispositif et procede d'essuyage et/ou de nettoyage d'une surface vitree d'un vehicule a l'aide d'un liquide actif | |
| EP0172777A1 (fr) | Dispositif de brossage et de lubrification en continu de cylindres de laminoirs pour produits plats Laminés | |
| FR3006965A1 (fr) | Procede de lavage d'une vitre d'un vehicule | |
| EP3830314A1 (fr) | Procédé et dispositif pour l'amélioration de l'etat de surface d'une pièce de turbomachine | |
| EP3310495A1 (fr) | Dispositif de revetement d'un carter annulaire de turbomachine | |
| EP2046558B1 (fr) | Procede pour appliquer sur une face d'une lentille un revêtement et appareil pour la mise en oeuvre d'un tel procede | |
| EP0783912B1 (fr) | Dispositif de filtration autodecolmatant | |
| FR2933320A1 (fr) | Dispositif d'application de peinture et procede de nettoyage d'un tel dispositif | |
| FR2643289A1 (fr) | Dispositif pour appliquer une matiere adhesive sur des feuilles d'une matiere d'emballage | |
| EP1649734B1 (fr) | Procede et dispositif de remplissage par un produit visqueux de zones situees en creux ou interpistes sur un circuit imprime, et equipement utilisant un tel dispositif | |
| EP1064977A1 (fr) | Dispositif de filtration d'un fluide et procédé de nettoyage automatique d'un tel dispositif | |
| FR3046720A1 (fr) | ||
| FR3144764A1 (fr) | Système de retrait d’étiquettes adhésives de contenants, machine de traitement de contenants et procédé de retrait d’étiquettes associés | |
| EP3980250A1 (fr) | Procédé et machine de scellage | |
| WO2024165797A1 (fr) | Dispositif de nettoyage d'une surface vitree | |
| FR2894161A1 (fr) | Systeme pour debiter une matiere pateuse et procede de service pour ce systeme | |
| FR2511897A1 (fr) | Dispositif pour l'application de substances visqueuses sur un materiel en bande en mouvement | |
| WO2006097133A1 (fr) | Dispositif et procede de decapage a buse par projection d'un fluide charge de particules solides formant un front de decapage optimise | |
| FR3080303A1 (fr) | Procede et systeme de nettoyage d'une cuve de propergol | |
| FR3058912A1 (fr) | Procede de recouvrement d'un fil par une couche de polymere | |
| FR2858254A1 (fr) | Procede et dispositif de remplissage par un produit visqueux de zones situees en creux ou interpistes sur un circuit imprime, et equipement utilisant un tel dispositif | |
| JPH0941171A (ja) | スケール除去方法及びスケール除去装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20210225 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20211129 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20220905 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602019024560 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1544735 Country of ref document: AT Kind code of ref document: T Effective date: 20230215 Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230118 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1544735 Country of ref document: AT Kind code of ref document: T Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230518 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230418 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230518 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230419 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602019024560 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| 26N | No opposition filed |
Effective date: 20231019 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250724 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250722 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230118 |