EP3208013B1 - Verfahren zum giessen eines bauteils komplexer geometrie mit einer giessform in segmentbauweise - Google Patents
Verfahren zum giessen eines bauteils komplexer geometrie mit einer giessform in segmentbauweise Download PDFInfo
- Publication number
- EP3208013B1 EP3208013B1 EP17153442.3A EP17153442A EP3208013B1 EP 3208013 B1 EP3208013 B1 EP 3208013B1 EP 17153442 A EP17153442 A EP 17153442A EP 3208013 B1 EP3208013 B1 EP 3208013B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mould
- mold
- segments
- casting
- lost
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
Definitions
- the present invention relates to a method for casting an electrical coil, in particular by means of die casting, in which a casting mold is used, of which at least one molded part is designed as a lost mold.
- a well-known method for casting electrical coils is the lost-mold investment casting method.
- a positively formed model of the coil is made from wax or a polymer, for example, which is then coated with a non-solid investment material is poured around, which then sets and hardens.
- the model is melted out of the hardened investment material and, if necessary, the investment material is additionally fired in order to achieve maximum strength and stability. In this case, any remaining or unmelted residue from the model burns almost completely.
- the resulting cavity in the embedding compound is then filled with molten metal. After the molten metal has solidified, the investment compound is then destroyed in order to expose the cast part.
- the EP 2387135 A2 describes a method for manufacturing an electrical coil using casting technology, in which a negative mold containing the coil geometry is used as a lost mold or as a permanent mold. Sand or an embedding compound is proposed as the molding material for the lost form.
- the publication also mentions the use of multi-part segments that are joined before or during the forming process to produce the negative mold, but without going into more detail on this.
- the DE 102012006572 A1 describes a process in which a lost casting mold is first produced as a block mold and then inserted as a mold insert into permanent metallic molds in order to produce the component by means of pressure die casting.
- a ceramic embedding compound is used as the mold material for the lost form.
- Salt cores of this type are produced in one piece from salts and salt mixtures and can be removed again after the casting has been cast.
- the surface quality of the manufactured component is very important, especially in the manufacture of electrical coils.
- a smooth, defect-free or defect-free surface is required for the subsequent application of a homogeneous electrical insulation coating.
- edge effect which leads to non-homogeneous layer formation of the coating at the edges of the coil, must be avoided.
- an edge rounding must be carried out, which is carried out as post-processing of the cast part and thus causes additional work.
- the object of the present invention is to specify a method for casting an electrical coil, in which the component is obtained with a high surface quality.
- the process should manage without draft angles in the casting mold used.
- a mold is used, of which at least one molded part is designed as a lost mold.
- the at least one molded part designed as a lost mold is produced from a salt or a salt mixture.
- at least one outer part of the casting mold, which defines an external geometry of the component, or at least one inner part of the casting mold, which defines an internal geometry of the component is composed of more than two mold segments.
- a mold composed of more than two mold segments from which at least one molded part is produced as a lost mold from a salt or a salt mixture
- complex components with undercuts and/or cavities with high surface quality can be produced, for example electrical coils.
- the production of molded parts from salt by casting, in particular in the pressure die-casting process enables the molded part to have very smooth surfaces. These smooth surfaces are also reflected in the component cast with them, which then has a correspondingly high surface quality.
- the one or more lost mold molded parts are preferably produced by casting, particularly preferably by means of die casting.
- the entire casting mold is made entirely as a lost mold.
- the casting mold is preferably composed of more than two mold segments stacked on top of one another.
- several of the mold segments can be designed identically, i.e. as identical parts. This simplifies the production and also enables a corresponding scaling of the components to be produced, for example the number of coil turns using the example of an electrical coil, without having to produce different casting molds for this purpose.
- the form segments can also vary individually or be mixed and matched.
- the mold segments in a modular manner up, in or plugged together and thus gradually build up a complete casting mold.
- the mold segments can be connected to one another, for example, via a groove-key connection or via a dowel pin connection.
- the segment construction described above is not used as the entire casting mold, but as a mold insert for a permanent mold.
- the mold insert can specify the entire geometry of the component to be cast.
- the outer part of the casting mold, which defines the outer geometry of the component to be cast is designed as a permanent mold and the inner part through the mold insert as a lost mold in the segment construction described above.
- the dismantling of the casting mold or the mold insert into individual mold segments enables flexible, cost-effective production of complex components, which also have a high surface quality through the use of salts or salt mixtures as molding material for the resulting lost mold.
- Each mold segment is preferably designed without undercuts and can accordingly be manufactured using simple manufacturing processes, preferably again using a casting process or also sintering or pressing processes.
- the mold segments have no draft angles in the area of the cavity, which is filled with molten metal to form the component.
- complex components with several plane-parallel, flat sub-areas or windings - in the geometry of electric coils - can be cast with high quality.
- the mold segments preferably have corresponding structures, so that after assembly, a sprue that can be used for casting is obtained.
- An overflow or a ventilation system can also be implemented in the same way.
- the sprue is preferably carried out on the (short) side of the end winding. This serves to reduce mechanical reworking.
- the assembled mold can either be used directly as a casting mold and filled with molten metal or used as a mold insert in a permanent mold and stabilized by the permanent mold.
- the individual mold segments can be designed in such a way that the edges of the inner component edges are rounded. Corresponding post-processing of the component is then no longer necessary.
- the mold segments can be dimensioned and manufactured in such a way that they each define one turn of the coil.
- the inner and outer parts of the mold can be made to interlock. This avoids burrs on the inside of the coil turns and moves them to the surface of these turns or to the area of the edge rounding.
- Components with very complex geometries can be produced with the proposed method.
- the process for the production of an electrical coil enables the realization of edge roundings on the inside when using a permanent mold in connection with a mold insert as a lost molded part, the realization of edge roundings on the outside of the component in connection with the elimination of draft angles when using a permanent mold or of permanent mold elements as well as the omission of draft angles in combination with a targeted shifting of the burr formation. Due to the use of lost molded parts as lost cores or mold inserts, no draft angles are required.
- the method has cost advantages in complex systems, since complex slide technology is not required in many configurations.
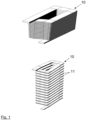
- FIG. 1 shows an example of an electrical coil 10 in the upper part of the figure, as it can be cast with the proposed method.
- the lower part of the figure figure 1 FIG. 12 shows the coil 10 again in an exploded form, just for illustration, around the individual turns 11 to be able to recognize better.
- a mold insert for a metallic permanent mold is used in the present example, which is formed from lost mold segments stacked on top of one another.
- the individual mold segments 1 are made from a salt or a salt mixture, preferably in a casting process (particularly pressure-assisted casting) or in a pressing or sintering process.
- Suitable techniques are known to the person skilled in the art from the prior art, for example also from that already mentioned DE 102012022331 A1 , known.
- the production of these mold segments 1 by casting from a salt or a salt mixture results in a high surface quality of the segments, which is transferred to the windings of the electrical coil to be produced.
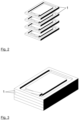
- FIG. 2 shows four such mold segments 1 stacked on top of each other to form the mold insert. They can, for example, be connected to one another via a groove and feather key connection, not shown in the figure, in order to ensure correct and true-to-position assembly of the mold segments.
- figure 3 shows the mold segments 1 stacked on top of each other, figure 4 a cut through this stack of shape segments.
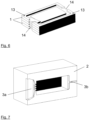
- figure 5 shows an example of a mold segment 1, which has holes 12 for a dowel pin connection and lateral openings 14 for filling and/or venting.
- FIG. 12 again shows a plurality of mold segments 1 stacked one on top of the other with corresponding openings for filling and/or venting, wherein alignment pins 13 can be seen in this example.
- the assembled mold segments 1 are then placed in a permanent mold 2 and filled with molten metal.
- An example of such a permanent form 2 is in figure 7 shown.
- the melt is guided into the cavity of the mold segments and vented via a gating and venting system 3a, 3b suitable for the casting process.
- this gating and ventilation system 3a, 3b is implemented in the permanent mold and can optionally also be shown in the mold segments 1 (cf. figure 5 and 6 ).
- figure 8 shows an example of the permanent mold 2 with the mold segments 1 inserted therein.
- the cavity for the individual winding to depict the cast part can only be introduced into the mold segment 1 on one side, as is the case in the example in FIG figure 9 is shown.
- This figure shows how the Figures 10 and 11 , Four stacked mold segments 1 in cross section, in which the cavity 4 for the formation of the coil windings 11 can be clearly seen.
- the cavity 4 is introduced on one side in the upper and lower side of the mold segment 1 to depict the cast part, as shown in figure 10 is shown as an example.
- the burr formation is preferably targeted at the level of Edge rounding of the casting relocated.
- the cavity 4 for imaging the cast part is made with a larger proportion in the upper side and with a smaller proportion in the lower side of the respective mold segment 1 with a corresponding mold offset. this is in figure 11 shown as an example.
- Mold segments 1 shown can also be used without an outer permanent mold, so that they form the complete casting mold. However, using an external permanent shape is advantageous for reasons of stability.
- the cavity for the production of the complex casting geometry by casting is formed by the combination of metallic permanent mold elements, which define an outer shape of the casting, with lost mold segments, which define the inner geometry of the casting.
- FIG 12 a combination of an inner core 5 made of lost core material (salt core) with outer permanent mold elements 6, 7 is shown, which are preferably made of two mold halves of the permanent mold or as pullable slide elements.
- the exposed inner cavity 4 forms the casting.
- the one in the figure 12 The arrows shown indicate the structure of the permanent mold elements 6, 7 as a large number of slide elements that can be pulled.
- the permanent mold elements 6, 7 and the inner core 5 are so designed so that an edge rounding of the casting - shown on the inside in the inner lost core 5 and on the outside shown by the permanent mold elements 6, 7 - is obtained.
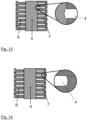
- the formation of burrs on the inside is determined at the height of the edge rounding. This is achieved by the positioning of the parting plane between the inner core 1 and permanent mold elements 6, 7, as is also the case in FIG figure 13 is shown.
- a burr formation on the outside is also selected at the level of the edge rounding, produced by one-sided cavity formation in the permanent mold element, as is shown in FIG figure 14 is illustrated.
- figure 15 shows an example where the burr formation on the outside is variably positioned along the edge rounding.
- a two-sided cavity formation in the permanent mold elements 6, 7 is selected.
- part of the cavity for the turns of the electric coil is formed by the inner core 5 .
- the cavity 4 is formed proportionately by the inner core 1 and by the permanent mold elements 6, 7, as in FIG figure 16 is shown.
- the permanent mold is again designed with slide elements that can be pulled.
- two mold halves with a corresponding inner contour can also be used.
- figure 17 shows the design of the figure 16 again with a detail.
- the edge rounding of the cast part is achieved on the inside by the lost core 1 and imaged on the outside by the permanent mold elements 6,7.
- figure 19 shows an embodiment in which the formation of burrs on the outside is variably positioned along the edge rounding. This is achieved by two-sided cavity formation in the permanent mold elements 6, 7.
- the design of figure 20 shows an inner core 1 made of lost core material with raised webs that engage in the cavities of the outer permanent mold elements 6, 7.
- the permanent mold elements can in turn consist of two mold halves or—as in the present example—be designed as slide elements that can be pulled.
- the exposed inner cavity 4 in turn forms the cast part.
- the design of figure 20 with the raised webs on the inner core 5 has the advantage that the permanent shaped elements 6, 7 engage in the lost core 5 (or vice versa) and thus both support each other.
- figure 21 shows a further development of this embodiment, in which the edge rounding of the cast part is reproduced on the inside by the webs of the inner lost core 1 and on the outside by the permanent mold element 6, 7.
- a two-sided burr formation on the inside is produced by pushing the web 8 from the inner lost core 5 into the cavity of the permanent mold elements 6, 7.
- This burr formation can occur on the outside at the level of the edge rounding if a one-sided cavity formation in the permanent mold elements 6, 7 is chosen.
- the formation of burrs can, as in figure 23 shown, can also be variably positioned along the edge rounding if a two-sided cavity formation is selected in the permanent mold elements 6, 7.
- FIG. 1 shows an embodiment in which the expendable core 5 has an integrated insert 9 which is integrated during the manufacture of this expendable core 5.
- the integrated insert 9 can be pulled out and destroys or damages the lost core in order to demould it more easily.
- This insert 9 can be a mechanically stable element made of steel, iron, plastic, etc., or it can be a wire, a rope or a fabric.
- the insert 9 is designed in such a way that it leads to damage or destruction of the core 5 when it is pulled out of the lost core 5 .
- the proposed method can be used with different casting techniques for metal casting, for example die casting, the semi-solid method/thixocasting, low-pressure casting, gravity die casting or metal injection molding.
- the casting mold is filled with a metallic melt, preferably with a melt of aluminum, copper, zinc, magnesium, steel, iron, cast iron and their alloys.
- the casting mold can be thermally heated before casting.
- the molded parts designed as a lost mold can be designed in such a way that they are blown up or broken open by the solidifying molten metal after being filled with the molten metal due to thermal and/or mechanical stresses.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Gießen einer elektrischen Spule, insbesondere mittels Druckguss, bei dem eine Gießform eingesetzt wird, von der wenigstens ein Formteil als verlorene Form ausgebildet ist.
- Die gießtechnische Herstellung komplexer Geometrien ist vielfach eingeschränkt oder nur mit erheblichem technischem Aufwand umsetzbar, wenn die komplexe Geometrie besondere Anforderungen an das Gießwerkzeug stellt. Vielfach können Bauteile aufgrund ihrer geometrischen Anforderungen nicht auf gießtechnischem Weg hergestellt werden, da ihre Geometrie nicht entformbar ist, durch Hinterschneidungen an der Entformbarkeit gehindert ist oder zur Entformung erforderliche Entformungsschrägen oder sonstige gießtechnische Voraussetzungen an die Gießform nicht umsetzbar sind. So müssen elektrische Spulen mit hoher Oberflächengüte und möglichst ohne Entformungsschrägen hergestellt werden.
- Ein bekanntes Verfahren zum Gießen elektrischer Spulen ist das Feingussverfahren mit verlorenen Formen. Hierbei wird im ersten Prozessschritt ein positiv geformtes Modell der Spule aus z.B. einem Wachs oder einem Polymer hergestellt, das anschließend mit einer nicht-festen Einbettmasse umgossen wird, die anschließend abbindet und aushärtet. Das Modell wird aus der fest gewordenen Einbettmasse ausgeschmolzen und die Einbettmasse gegebenenfalls noch zusätzlich gebrannt, um eine maximale Festigkeit und Stabilität zu erreichen. Hierbei verbrennen gegebenenfalls zurückgebliebene oder nicht ausgeschmolzene Rückstände vom Modell nahezu vollständig. Anschließend erfolgt die Formfüllung des entstandenen Hohlraums in der Einbettmasse mit Metallschmelze. Nach Erstarrung der Metallschmelze wird die Einbettmasse anschließend zerstört, um das Gussteil freizulegen. Bei dieser Technik stellt allerdings bereits die gießtechnische Herstellung des positiv geformten Modells - in der Regel im Spritzgussverfahren mit Wachs in metallischen Dauerformen - eine technologische Herausforderung dar.
- Bei Nutzung einer Dauerform für die Herstellung einer elektrischen Spule ist zur Abbildung der einzelnen Leiter bzw. Windungen der Spule wahlweise die Verwendung einer kammförmig gestalteten Dauerform oder die Verwendung von ziehbaren Schiebern erforderlich. Hierfür ist zur Entformung des Gussteils aus der Gießform im Metallguss jedoch die Berücksichtigung von Entformungsschrägen erforderlich. Wird auf Entformungsschrägen verzichtet und das Gussteil aktiv aus dem Gießwerkzeug ausgeformt bzw. ausgestoßen, bilden sich erfahrungsgemäß Schlieren, Riefen und Kratzer auf dem Gussteil, die sog. Ziehstellen oder Ziehspuren. Diese beeinträchtigen die Oberfläche des Gussteils negativ.
- Die
EP 2387135 A2 beschreibt ein Verfahren zur Herstellung einer elektrischen Spule in Gusstechnik, bei dem eine die Spulengeometrie enthaltende Negativform als verlorene Form oder auch als Dauerform eingesetzt wird. Als Formstoff für die verlorene Form wird hierbei Sand oder eine Einbettmasse vorgeschlagen. Die Druckschrift führt auch die Nutzung mehrteiliger Segmente an, die vor oder während des Umformprozesses zum Herstellen der Negativform gefügt werden, ohne hierauf jedoch näher einzugehen. - Die
DE 102012006572 A1 beschreibt ein Verfahren, bei dem zunächst eine verlorene Gießform als Blockform hergestellt und anschließend als Formeinsatz in metallische Dauerformen eingelegt wird, um das Bauteil mittels Druckguss herzustellen. Als Formwerkstoff für die verlorene Form dient eine keramische Einbettmasse. - Aus der
DE 102012022331 A1 ist der Einsatz eines verlorenen Salzkernes bekannt, um Aluminium-Druckgussteile mit Hinterschneidungen zu realisieren. Derartige Salzkerne werden aus Salzen und Salzmischungen einstückig hergestellt und können nach dem Vergießen des Gussteils wieder herausgelöst werden. - Gerade bei der Herstellung elektrischer Spulen ist die Oberflächenqualität des hergestellten Bauteils sehr wichtig. Eine glatte, fehlerfreie bzw. fehlerarme Oberfläche ist für das anschließende Aufbringen einer homogenen elektrischen Isolationsbeschichtung erforderlich. Insbesondere bei lacktechnischer Applikation einer Isolationsbeschichtung auf der gegossenen elektrischen Spule ist der sog. Kanteneffekt zu vermeiden, der zu einer nicht homogenen Schichtbildung der Beschichtung an den Kanten der Spule führt. In der Regel muss daher nach der Herstellung der Spule noch eine Kantenverrundung erfolgen, die als Nachbearbeitung des Gussteils ausgeführt wird und dadurch zusätzlichen Aufwand verursacht.
- Die Aufgabe der vorliegenden Erfindung besteht darin, ein Verfahren zum Gießen einer elektrischen Spule anzugeben, bei dem das Bauteil mit hoher Oberflächenqualität erhalten wird. Das Verfahren soll ohne Entformungsschrägen der eingesetzten Gießform auskommen.
- Die Aufgabe wird mit dem Verfahren gemäß Patentanspruch 1 gelöst. Vorteilhafte Ausgestaltungen des Verfahrens sind Gegenstand der abhängigen Patentansprüche oder lassen sich der nachfolgenden Beschreibung sowie den Ausführungsbeispielen entnehmen.
- Bei dem vorgeschlagenen Verfahren wird eine Gießform eingesetzt, von der wenigstens ein Formteil als verlorene Form ausgebildet ist. Das wenigstens eine als verlorene Form ausgebildete Formteil wird dabei aus einem Salz oder einer Salzmischung hergestellt. Weiterhin ist wenigstens ein äußerer Teil der Gießform, durch den eine äußere Geometrie des Bauteils festgelegt wird, oder wenigstens ein innerer Teil der Gießform, durch den eine innere Geometrie des Bauteils festgelegt wird, aus mehr als zwei Formsegmenten zusammengesetzt.
- Durch diese Nutzung einer aus mehr als zwei Formsegmenten zusammengesetzten Gießform, von der wenigstens ein Formteil als verlorene Form aus einem Salz oder einer Salzmischung hergestellt wird, lassen sich komplexe Bauteile mit Hinterschneidungen und/oder Hohlräumen mit hoher Oberflächenqualität herstellen, beispielsweise elektrische Spulen. So ermöglicht die Herstellung von Formteilen aus Salz auf gießtechnische Weise, insbesondere im Druckgussverfahren, sehr glatte Oberflächen des Formteils. Diese glatten Oberflächen bilden sich auch auf das damit gegossene Bauteil ab, das dann eine entsprechend hohe Oberflächenqualität aufweist. Die ein oder mehreren als verlorene Form ausgebildeten Formteile werden dabei vorzugsweise gießtechnisch hergestellt, besonders bevorzugt mittels Druckguss.
- In einer bevorzugten Ausgestaltung wird die gesamte Gießform vollständig als verlorene Form hergestellt. Die Gießform wird dabei vorzugsweise aus mehr als zwei übereinander gestapelten Formsegmenten zusammengesetzt. Gerade bei der Herstellung von komplexen Bauteilen mit sich periodisch wiederholenden Strukturen können auf diese Weise mehrere der Formsegmente identisch, d.h. als Gleichteile, ausgeführt werden. Dies vereinfacht die Herstellung und ermöglicht auch eine entsprechende Skalierung der herzustellenden Bauteile, bspw. der Anzahl der Spulenwindungen am Beispiel einer elektrischen Spule, ohne hierfür unterschiedliche Gießformen herstellen zu müssen. Die Formsegmente können natürlich auch individuell variieren oder gemischt kombiniert werden.
- In einer bevorzugten Ausgestaltung werden die Formsegmente in Baukastenweise auf-, in- oder aneinandergesteckt und bauen somit schrittweise eine vollständige Gießform auf. Die Formsegmente können dabei beispielsweise über eine Nut-Passfeder-Verbindung oder über eine Passstift-Verbindung miteinander verbunden werden.
- In einer weiteren vorteilhaften Ausgestaltung wird die vorangehend beschriebene Segmentbauweise nicht als gesamte Gießform, sondern als Formeinsatz für eine Dauerform verwendet. Der Formeinsatz kann dabei in einer Ausgestaltung die gesamte Geometrie des zu gießenden Bauteils vorgeben. In einer anderen Ausgestaltung wird der äußere Teil der Gießform, der die äußere Geometrie des zu gießenden Bauteils festlegt, als Dauerform ausgebildet und der innere Teil durch den Formeinsatz als verlorene Form in der oben beschriebenen Segmentbauweise.
- Die Zerlegung der Gießform oder des Formeinsatzes in einzelne Formsegmente ermöglicht eine flexible kostengünstige Herstellung komplexer Bauteile, die durch die Nutzung von Salzen oder Salzmischungen als Formstoff für die daraus gebildete verlorene Form auch eine hohe Oberflächenqualität aufweisen. Jedes Formsegment für sich ist vorzugsweise ohne Hinterschneidungen gestaltet und kann entsprechend mit einfachen Herstellungsverfahren gefertigt werden, vorzugsweise wiederum mit einem Gießverfahren oder auch Sinter- oder Pressverfahren. Die Formsegmente weisen im Bereich der Kavität, die zur Bildung des Bauteils mit Metallschmelze gefüllt wird, keine Entformungsschrägen auf. Somit können komplexe Bauteile mit mehreren planparallelen, flachen Teilflächen oder Windungen - in der Geometrie elektrischer Spulen - gießtechnisch mit hoher Qualität hergestellt werden.
- Die Füllung der zusammengesetzten Gießform kann über eine offenliegende Hohlraumstruktur erfolgen, falls diese vorhanden ist. Vorzugsweise weisen die Formsegmente jedoch entsprechende Strukturen auf, so dass sich nach dem Zusammensetzen ein gießtechnisch verwendbarer Anguss ergibt. Auf gleiche Weise kann auch ein Überlauf oder ein Entlüftungssystem realisiert werden. Zur Herstellung elektrischer Spulen wird der Anguss vorzugsweise auf der (kurzen) Seite des Wickelkopfes ausgeführt. Dies dient der Reduzierung der mechanischen Nacharbeit. Die zusammengesetzte Form kann, wie bereits oben ausgeführt, entweder direkt als Gießform verwendet und mit Metallschmelze gefüllt oder als Formeinsatz in eine Dauerform eingesetzt und durch die Dauerform stabilisiert werden.
- Die einzelnen Formsegmente können dabei so ausgeführt werden, dass bei inneren Bauteilkanten eine Kantenverrundung erreicht wird. Eine entsprechende Nachbearbeitung des Bauteils ist dann nicht mehr erforderlich. Bei der Herstellung einer elektrischen Spule als Gussteil können die Formsegmente bspw. so dimensioniert und hergestellt werden, dass sie jeweils eine Windung der Spule festlegen. Weiterhin können der innere und der äußere Teil der Gießform bei Herstellung einer elektrischen Spule so ausgeführt werden, dass sie ineinander greifen. Dadurch werden Grate auf der Innenseite der Spulenwindungen vermieden und auf die Oberfläche dieser Windungen oder in den Bereich der Kantenverrundung verlagert.
- Mit dem vorgeschlagenen Verfahren lassen sich Bauteile mit sehr komplexen Geometrien erzeugen. So ermöglicht das Verfahren für die Herstellung einer elektrischen Spule die Realisierung von Kantenverrundungen an der Innenseite bei Verwendung einer Dauerform in Verbindung mit einem Formeinsatz als verlorenes Formteil, die Realisierung von Kantenverrundungen an der Außenseite des Bauteils in Verbindung mit dem Verzicht auf Entformungsschrägen bei Verwendung einer Dauerform bzw. von Dauerformelementen sowie den Verzicht auf Entformungsschrägen in Kombination mit einer gezielten Verlagerung der Gratbildung. Durch den Einsatz von verlorenen Formteilen als verlorene Kerne oder Formeinsätze werden keine Entformungsschrägen benötigt. Das Verfahren hat Kostenvorteile bei komplexen Systemen, da in vielen Ausgestaltungen keine aufwändige Schiebertechnik erforderlich ist.
- Das vorgeschlagene Verfahren wird nachfolgend anhand von Ausführungsbeispielen in Verbindung mit den Zeichnungen anhand der Herstellung einer elektrischen Spule nochmals näher erläutert. Hierbei zeigen:
- Fig. 1
- ein Beispiel für den Aufbau einer mit dem Verfahren gießtechnisch herzustellenden elektrischen Spule;
- Fig. 2
- ein Beispiel für vier verlorene Formsegmente zur Bildung der Gießform oder des Formeinsatzes;
- Fig. 3
- die zusammengesetzten Formsegmente der
Figur 2 ; - Fig. 4
- einen Schnitt durch die zusammengesetzten Formsegmente der
Figur 3 ; - Fig. 5
- ein weiteres Beispiel für ein einzelnes Formsegment;
- Fig. 6
- ein Beispiel für zusammengesetzte Formsegmente der
Figur 5 ; - Fig. 7
- ein Beispiel für eine Dauerform, in die die Formsegmente der vorangegangenen Figuren eingesetzt werden können;
- Fig. 8
- die Dauerform der
Figur 7 mit einigen eingesetzten Formsegmenten; - Fig. 9
- ein Beispiel für die geometrische Ausgestaltung der Formsegmente im Querschnitt;
- Fig. 10
- ein weiteres Beispiel für die geometrische Ausgestaltung der Formsegmente im Querschnitt;
- Fig. 11
- ein weiteres Beispiel für die geometrische Ausgestaltung der Formsegmente im Querschnitt;
- Fig. 12
- ein Beispiel für die Nutzung einer Dauerform zur Festlegung der äußeren Geometrie des Bauteils in Verbindung mit einem verlorenen Kern;
- Fig. 13
- ein Beispiel für eine Ausgestaltung des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 12 ; - Fig. 14
- ein Beispiel für eine Ausgestaltung der Dauerform als Weiterbildung der Ausgestaltung der
Figur 12 ; - Fig. 15
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform als Weiterbildung der Ausgestaltung der
Figur 12 ; - Fig. 16
- ein Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 12 ; - Fig. 17
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 16 ; - Fig. 18
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 16 ; - Fig. 19
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 16 ; - Fig. 20
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 12 ; - Fig. 21
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 20 ; - Fig. 22
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 20 ; - Fig. 23
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 20 ; und - Fig. 24
- ein weiteres Beispiel für eine Ausgestaltung der Dauerform und des verlorenen Kerns als Weiterbildung der Ausgestaltung der
Figur 12 . -
Figur 1 zeigt in der oberen Teilabbildung ein Beispiel für eine elektrische Spule 10, wie sie mit dem vorgeschlagenen Verfahren gegossen werden kann. Die untere Teilabbildung derFigur 1 zeigt dabei lediglich zur Veranschaulichung die Spule 10 nochmals in auseinandergezogener Form, um die einzelnen Windungen 11 besser erkennen zu können. Für die gießtechnische Herstellung einer derartigen Spule mit dem vorgeschlagenen Verfahren wird im vorliegenden Beispiel ein Formeinsatz für eine metallische Dauerform genutzt, der aus übereinander gestapelten verlorenen Formsegmenten gebildet ist. Die einzelnen Formsegmente 1 sind dabei aus einem Salz oder einer Salzmischung hergestellt, vorzugsweise in einem Gießverfahren (insbesondere druckunterstütztes Gießen) oder in einem Press- bzw. Sinterverfahren. Geeignete Techniken sind dem Fachmann aus dem Stand der Technik, bspw. auch aus der bereits angeführtenDE 102012022331 A1 , bekannt. Durch die gießtechnische Herstellung dieser Formsegmente 1 aus einem Salz oder einer Salzmischung wird eine hohe Oberflächenqualität der Segmente erreicht, die sich auf die Windungen der herzustellenden elektrischen Spule überträgt. - Im Beispiel der
Figur 2 sind vier derartige Formsegmente 1 dargestellt, die zur Bildung des Formeinsatzes übereinander gestapelt werden. Sie können dabei bspw. über eine in der Figur nicht dargestellte Nut-Passfeder-Verbindung miteinander verbunden werden, um eine korrekte und lagetreue Montage der Formsegmente zu gewährleisten.Figur 3 zeigt hierzu die übereinander gestapelten Formsegmente 1,Figur 4 einen Schnitt durch diesen Stapel der Formsegmente.Figur 5 zeigt ein Beispiel für ein Formsegment 1, das Löcher 12 für eine Passstift-Verbindung sowie seitliche Öffnungen 14 für das Befüllen und/oder Entlüften aufweist.Figur 6 zeigt wiederum mehrere übereinander gestapelte Formsegmente 1 mit entsprechenden Öffnungen für das Befüllen und/oder Entlüften, wobei in diesem Beispiel Passstifte 13 zu erkennen sind. - Die zusammengesetzten Formsegmente 1 werden anschließend in eine Dauerform 2 eingelegt und mit Metallschmelze gefüllt. Ein Beispiel für eine derartige Dauerform 2 ist in
Figur 7 dargestellt. Die Führung der Schmelze in die Kavität der Formsegmente sowie die Entlüftung erfolgt über ein für das Gießverfahren geeignetes Anschnitt- und Entlüftungssystem 3a, 3b. Im Beispiel derFigur 7 ist dieses Anschnitt- und Entlüftungssystem 3a, 3b in der Dauerform realisiert und kann wahlweise auch in den Formsegmenten 1 abgebildet sein (vgl.Fig. 5 und6 ).Figur 8 zeigt beispielhaft die Dauerform 2 mit den darin eingelegten Formsegmenten 1. - Zur gezielten Verlagerung der Gratbildung beim Gießen an die Außenkante des Gussteils kann die Kavität für die einzelne Windung zur Abbildung des Gussteils nur einseitig in das Formsegment 1 eingebracht werden, wie dies im Beispiel der
Figur 9 dargestellt ist. Diese Figur zeigt, wie auch dieFiguren 10 und 11 , vier aufeinander gestapelte Formsegmente 1 im Querschnitt, in dem die Kavität 4 für die Bildung der Spulenwindungen 11 deutlich erkennbar ist. - Soll die Gratbildung auf die Mitte des Gussteils verlagert werden, so wird die Kavität 4 zur Abbildung des Gussteils halbseitig in Ober- und Unterseite des Formsegmentes 1 eingebracht, wie dies in
Figur 10 beispielhaft dargestellt ist. - Für die Herstellung elektrischer Spulen wird vorzugsweise die Gratbildung gezielt in Höhe der Kantenverrundung des Gussteils verlagert. Hierzu wird die Kavität 4 zur Abbildung des Gussteils mit größerem Anteil in die Oberseite und mit geringerem Anteil in die Unterseite des jeweiligen Formsegmentes 1 eingebracht mit entsprechendem Formversatz. Dies ist in
Figur 11 beispielhaft dargestellt. - Die in den
Figuren 2 bis 11 dargestellten Formsegmente 1 können auch ohne äußere Dauerform eingesetzt werden, so dass sie die vollständige Gießform bilden. Eine Nutzung einer äußeren Dauerform ist jedoch aus Gründen der Stabilität vorteilhaft. - In den im Folgenden beschriebenen Ausführungsformen wird die Kavität zur gießtechnischen Herstellung der komplexen Gussteilgeometrie durch die Kombination metallischer Dauerformelemente, die eine äußere Form des Gussteils festlegen, mit verlorenen Formsegmenten gebildet, die die innere Geometrie des Gussteils festlegen.
- In
Figur 12 ist hierbei eine Kombination aus einem innen liegenden Kern 5 aus verlorenem Kernmaterial (Salzkern) mit außen liegenden Dauerformelementen 6, 7 dargestellt, die vorzugsweise aus zwei Formhälften der Dauerform oder als ziehbare Schieberelemente ausgeführt sind. Die freiliegende innere Kavität 4 bildet das Gussteil ab. Die in derFigur 12 dargestellten Pfeile deuten den Aufbau der Dauerformelemente 6, 7 als eine Vielzahl von ziehbaren Schieberelementen an. - In einer bevorzugten Ausführungsform werden die Dauerformelemente 6, 7 und der innen liegende Kern 5 so ausgebildet, dass eine Kantenverrundung des Gussteils - auf der Innenseite abgebildet im innen liegenden verlorenen Kern 5 und auf der Außenseite abgebildet durch die Dauerformelemente 6, 7 - erhalten wird. Die Gratbildung auf der Innenseite wird dabei in Höhe der Kantenverrundung festgelegt. Dies wird durch die Positionierung der Trennebene zwischen innen liegendem Kern 1 und Dauerformelementen 6, 7 erreicht, wie dies auch in der
Figur 13 dargestellt ist. Eine Gratbildung auf der Außenseite wird ebenfalls in Höhe der Kantenverrundung gewählt, erzeugt durch einseitige Kavitätsbildung im Dauerformelement, wie dies in derFigur 14 veranschaulicht ist. -
Figur 15 zeigt ein Beispiel, bei der die Gratbildung auf der Außenseite variabel entlang der Kantenverrundung positioniert wird. Hierzu wird eine zweiseitige Kavitätsbildung in den Dauerformelementen 6, 7 gewählt. - Bei der in
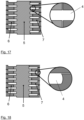
Figur 16 dargestellten beispielhaften Ausführungsform wird ein Teil der Kavität für die Windungen der elektrischen Spule durch den innen liegenden Kern 5 gebildet. Die Kavität 4 wird dabei anteilig durch den innen liegenden Kern 1 und durch die Dauerformelemente 6, 7 gebildet, wie dies in derFigur 16 dargestellt ist. Auch hier ist die Dauerform wieder mit ziehbaren Schieberelementen ausgeführt. Es können jedoch auch zwei Formhälften mit entsprechender Innenkontur verwendet werden.Figur 17 zeigt die Ausgestaltung derFigur 16 nochmals mit einem Detail. Die Kantenverrundung des Gussteils wird auf der Innenseite durch den innen liegenden verlorenen Kern 1 und auf der Außenseite durch die Dauerformelemente 6, 7 abgebildet. Dadurch entsteht keine Gratbildung auf der Innenseite, sondern auf der Ober- bzw. Unterseite der Leiter- bzw. Windungsfläche. Diese Gratbildung wird durch die Positionierung der Trennebene zwischen innen liegendem Kern 5 und Dauerformelement erzeugt, wie dies inFigur 17 veranschaulicht ist. - Durch die Ausgestaltung der Dauerformelemente 6, 7 kann die Gratbildung auf der Außenseite in Höhe der Kantenverrundung durch einseitige Kavitätsbildung im Dauerformelement erzeugt werden. Dies ist in
Figur 18 veranschaulicht. -
Figur 19 zeigt eine Ausgestaltung, bei der die Gratbildung auf der Außenseite variabel entlang der Kantenverrundung positioniert wird. Dies wird durch zweiseitige Kavitätsbildung in den Dauerformelementen 6, 7 erreicht. - Die Ausgestaltung der
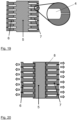
Figur 20 zeigt einen innen liegenden Kern 1 aus verlorenem Kernmaterial mit erhöhten Stegen, die in die Kavitäten der außen liegenden Dauerformelemente 6, 7 eingreifen. Die Dauerformelemente können wiederum aus zwei Formhälften oder - wie im vorliegenden Beispiel - als ziehbare Schieberelemente ausgeführt sein. Die freiliegende innere Kavität 4 bildet wiederum das Gussteil ab. Die Ausgestaltung derFigur 20 mit den erhöhten Stegen am innen liegenden Kern 5 hat den Vorteil, dass die Dauerformelemente 6, 7 in den verlorenen Kern 5 greifen (oder umgekehrt) und sich damit beide gegenseitig stützen. -
Figur 21 zeigt eine Weiterbildung dieser Ausgestaltung, bei der die Kantenverrundung des Gussteils auf der Innenseite durch die Stege des innen liegenden verlorenen Kerns 1 und auf der Außenseite durch das Dauerformelement 6, 7 abgebildet wird. Eine zweiseitige Gratbildung auf der Innenseite wird durch Einschieben des Steges 8 vom innen liegenden verlorenen Kern 5 in die Kavität der Dauerformelemente 6, 7 erzeugt. Diese Gratbildung kann auf der Außenseite in Höhe der Kantenverrundung auftreten, wenn eine einseitige Kavitätsbildung in den Dauerformelementen 6, 7 gewählt wird. Dies ist inFigur 22 veranschaulicht. Die Gratbildung kann, wie inFigur 23 dargestellt, auch variabel entlang der Kantenverrundung positioniert werden, wenn in den Dauerformelementen 6, 7 eine zweiseitige Kavitätsbildung gewählt wird. -
Figur 24 zeigt schließlich eine Ausgestaltung, bei dem der verlorene Kern 5 ein integriertes Einlegeteil 9 aufweist, das bei der Herstellung dieses verlorenen Kerns 5 integriert wird. Nachdem der verlorene Kern 5 vergossen wurde, kann das integrierte Einlegeteil 9 herausgezogen werden und zerstört bzw. beschädigt den verlorenen Kern, um diesen einfacher zu entformen. Bei diesem Einlegeteil 9 kann es sich um ein mechanisch stabiles Element aus Stahl, Eisen, Kunststoff usw. handeln oder um einen Draht, ein Seil oder ein Gewebe. Das Einlegeteil 9 wird derart ausgestaltet, dass es beim Herausziehen aus dem verlorenen Kern 5 zur Beschädigung bzw. Zerstörung des Kerns 5 führt. - Das vorgeschlagene Verfahren lässt sich mit unterschiedlichen Gießtechniken für den Metallguss verwenden, bspw. dem Druckguss, dem Semi-Solid-Verfahren/Thixocasting, dem Niederdruckguss, dem Kokillenguss oder dem Metall-Injection-Molding. Für den Guss des Bauteils wird die Gießform mit einer metallischen Schmelze gefüllt, vorzugsweise mit einer Schmelze aus Aluminium, Kupfer, Zink, Magnesium, Stahl, Eisen, Gusseisen und deren Legierungen. Für eine bessere Infiltrier- und Füllbarkeit mit Metallschmelze kann die Gießform vor dem Gießen thermisch aufgeheizt werden. Die als verlorene Form ausgebildeten Formteile können so ausgebildet sein, dass sie aufgrund thermischer und/oder mechanischer Spannungen nach dem Füllen mit der Metallschmelze durch die erstarrende Metallschmelze gesprengt bzw. aufgebrochen werden.
-
- 1
- Formsegmente
- 2
- Dauerform
- 3a
- Anschnittsystem
- 3b
- Entlüftungssystem
- 4
- Kavität
- 5
- innen liegender verlorener Kern
- 6
- Dauerformelement
- 7
- Dauerformelement
- 8
- erhöhter Steg
- 9
- integriertes Einlegeteil
- 10
- elektrische Spule
- 11
- Spulenwindung
- 12
- Loch
- 13
- Passstift
- 14
- seitliche Öffnungen
Claims (16)
- Verfahren zum Gießen einer elektrischen Spule (10), insbesondere mittels Druckguss,
bei dem eine Gießform eingesetzt wird, von der wenigstens ein Formteil (1, 5) als verlorene Form ausgebildet ist, wobei- das wenigstens eine als verlorene Form ausgebildete Formteil (1, 5) aus einem Salz oder einer Salzmischung hergestellt wird, und- wenigstens ein äußerer Teil der Gießform, durch den eine äußere Geometrie der Spule (10) festgelegt wird, oder wenigstens ein innerer Teil der Gießform, durch den eine innere Geometrie der Spule (10) festgelegt wird, aus mehr als zwei übereinander gestapelten Formsegmenten (1) zusammengesetzt wird, die jeweils eine Windung der Spule (10) festlegen. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass die Gießform vollständig als verlorene Form hergestellt wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
die Gießform aus einer Dauerform mit einem darin aufgenommenen Formeinsatz gebildet wird, wobei der Formeinsatz vollständig als verlorene Form hergestellt wird. - Verfahren nach Anspruch 2,
dadurch gekennzeichnet,
dass die Gießform aus den mehr als zwei übereinander gestapelten Formsegmenten (1) zusammengesetzt wird. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet,
dass der Formeinsatz aus den mehr als zwei übereinander gestapelten Formsegmenten (1) zusammengesetzt wird. - Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet,
dass die Formsegmente (1) so ausgeführt werden, dass sie keine Entformungsschrägen aufweisen. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass der äußere Teil der Gießform als Dauerform (2) ausgebildet und der wenigstens eine innere Teil als verlorene Form hergestellt wird. - Verfahren nach Anspruch 7,
dadurch gekennzeichnet,
dass der innere Teil aus den mehr als zwei übereinander gestapelten Teilsegmenten zusammengesetzt wird. - Verfahren nach Anspruch 7 oder 8,
dadurch gekennzeichnet,
dass der innere Teil so ausgeführt wird, dass bei inneren Spulenkanten eine Kantenverrundung erreicht wird. - Verfahren nach einem der Ansprüche 7 bis 9,
dadurch gekennzeichnet,
dass der innere und der äußere Teil der Gießform so ausgeführt werden, dass sie ineinandergreifen. - Verfahren nach einem der Ansprüche 1 bis 10,
dadurch gekennzeichnet,
dass das wenigstens eine als verlorene Form ausgebildete Formteil (1, 5) aus dem Salz oder der Salzmischung gießtechnisch hergestellt wird, insbesondere mittels Druckguss. - Verfahren nach einem der Ansprüche 1 bis 11,
dadurch gekennzeichnet,
dass die Formsegmente (1) so gewählt und dimensioniert werden, dass sie keine Hinterschneidungen aufweisen. - Verfahren nach einem der Ansprüche 1 bis 12,
dadurch gekennzeichnet,
dass mehrere der Formsegmente (1) identisch ausgeführt werden. - Verfahren nach einem der Ansprüche 1 bis 13,
dadurch gekennzeichnet,
dass die Formsegmente (1) über eine Nut-Passfeder-Verbindung oder eine Passstift-Verbindung miteinander verbunden werden. - Verfahren nach einem der Ansprüche 1 bis 14,
dadurch gekennzeichnet,
dass die Formsegmente (1) so ausgeführt werden, dass eine Kantenverrundung an Kanten der Spule (10) erreicht wird. - Verfahren nach Anspruch 15,
dadurch gekennzeichnet,
dass die Formsegmente (1) so ausgeführt werden, dass durch die Segmentbauweise entstehende Grate an der Spule (10) im Bereich der Kantenverrundung liegen.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016202657.7A DE102016202657A1 (de) | 2016-02-22 | 2016-02-22 | Verfahren zum Gießen eines Bauteils komplexer Geometrie mit einer Gießform in Segmentbauweise |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3208013A1 EP3208013A1 (de) | 2017-08-23 |
| EP3208013B1 true EP3208013B1 (de) | 2023-08-16 |
Family
ID=57909512
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17153442.3A Active EP3208013B1 (de) | 2016-02-22 | 2017-01-27 | Verfahren zum giessen eines bauteils komplexer geometrie mit einer giessform in segmentbauweise |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3208013B1 (de) |
| DE (1) | DE102016202657A1 (de) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018205583A1 (de) * | 2018-01-12 | 2019-07-18 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Gießvorrichtung sowie Verfahren zu ihrer Verwendung |
| DE102018205588A1 (de) * | 2018-04-12 | 2019-10-17 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren zur Herstellung eines gewendelten Körpers |
| DE102018109380A1 (de) * | 2018-04-19 | 2019-10-24 | Breuckmann GmbH & Co. KG | Spulenanordnung und Verfahren zum Herstellen einer Spulenanordnung |
| DE102018215975A1 (de) | 2018-09-19 | 2020-03-19 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Wälzformverfahren zum Herstellen einer Spiralstruktur |
| DE102018215974B3 (de) * | 2018-09-19 | 2020-03-12 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Wälzgießverfahren zum Herstellen einer Spiralstruktur |
| DE102018215955A1 (de) * | 2018-09-19 | 2020-03-19 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Gießform zur Herstellung von wendelförmigen Gusskörpern |
| DE102018215987B4 (de) * | 2018-09-19 | 2020-07-30 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Herstellung einer Wendel, Dauerform für eine Wendel sowie Wendel |
| DE102018215986A1 (de) * | 2018-09-19 | 2020-03-19 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Herstellung einer Wendel, Dauerform für eine Wendel sowie Wendel |
| WO2020071532A1 (ja) * | 2018-10-04 | 2020-04-09 | 三菱電機株式会社 | コイル部品の製造方法、電気機械の製造方法、コイル部品及び電気機械 |
| DE102019209047B4 (de) * | 2019-06-21 | 2021-09-16 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren zur Herstellung einer Gussform und mit dem Verfahren hergestellte Gussform |
| DE102019212850A1 (de) * | 2019-08-27 | 2021-03-04 | Volkswagen Aktiengesellschaft | Gusswerkzeug für gegossene elektrotechnische Spulen |
| DE102019217038A1 (de) * | 2019-11-05 | 2021-05-06 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Vorrichtung und Verfahren zur Herstellung von Bauteilen |
| DE102020216203A1 (de) | 2020-12-17 | 2022-06-23 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung eingetragener Verein | Formanordnung und Verfahren zum Erzeugen eines Bauteils |
| KR20230147660A (ko) | 2021-02-19 | 2023-10-23 | 아에 그룹 아게 | 전기 모터 하우징을 생산하기 위한 방법 및 주조 부품 생산 시스템, 및 전기 모터 |
| DE102021104024A1 (de) | 2021-02-19 | 2022-08-25 | Ae Group Ag | Verfahren zum Herstellen eines Gussteils und Elektromotor |
| KR20230166374A (ko) * | 2022-05-30 | 2023-12-07 | 현대자동차주식회사 | 모터의 판형 코일 성형장치 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010020897A1 (de) * | 2010-05-10 | 2011-11-10 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Elektrotechnische Spule in Gusstechnik, Herstellungsverfahren für eine solche Spule und Elektromaschinen verwendend solche Spulen |
| JP2015009259A (ja) * | 2013-06-28 | 2015-01-19 | アイシン・エィ・ダブリュ株式会社 | コイル鋳造装置、コイル鋳造方法、及び金型 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB8314089D0 (en) * | 1983-05-20 | 1983-06-29 | Doulton Ind Products Ltd | Moulding |
| JPH04500780A (ja) * | 1987-12-08 | 1992-02-13 | サハリ、ハリ | 金属鋳造に用いられる鋳型と中子の調製方法 |
| DE102009015984A1 (de) * | 2009-04-02 | 2010-10-07 | Daimler Ag | Verfahren zur Herstellung eines Salzkerns für Metallgussverfahren |
| DE102010044287A1 (de) * | 2010-09-03 | 2012-03-08 | Daimler Ag | Verfahren zum Herstellen von Druckgussbauteilen |
| DE102010054496B4 (de) * | 2010-12-14 | 2020-06-18 | Volkswagen Ag | Durch Gießen hergestelltes Elektromotorgehäuseteil für einen Elektromotor |
| DE102011011574B4 (de) * | 2011-02-09 | 2015-04-02 | Voith Patent Gmbh | Verfahren zum Gießen eines Schaufelrads |
| DE102012006572B4 (de) | 2012-01-25 | 2026-05-21 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verwendung einer verlorenen Form in einem Verfahren zur Herstellung komplex geformter Gussteile mit einer Druckgießmaschine |
| DE102012212637A1 (de) * | 2012-07-18 | 2014-01-23 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Gießtechnisch hergestellte elektrische Spule |
| DE102012022331A1 (de) | 2012-11-14 | 2013-05-16 | Daimler Ag | Salzkern und Herstellverfahren dafür |
| DE102014007888B4 (de) * | 2013-10-08 | 2018-08-02 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren zur Herstellung eines hohlen Salzkörpers für den Einsatz bei Gießprozessen |
-
2016
- 2016-02-22 DE DE102016202657.7A patent/DE102016202657A1/de not_active Ceased
-
2017
- 2017-01-27 EP EP17153442.3A patent/EP3208013B1/de active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010020897A1 (de) * | 2010-05-10 | 2011-11-10 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Elektrotechnische Spule in Gusstechnik, Herstellungsverfahren für eine solche Spule und Elektromaschinen verwendend solche Spulen |
| JP2015009259A (ja) * | 2013-06-28 | 2015-01-19 | アイシン・エィ・ダブリュ株式会社 | コイル鋳造装置、コイル鋳造方法、及び金型 |
Non-Patent Citations (1)
| Title |
|---|
| GRONINGER M ET AL: "Casting production of coils for electrical machines", ELECTRIC DRIVES PRODUCTION CONFERENCE (EDPC), 2011 1ST INTERNATIONAL, IEEE, 28 September 2011 (2011-09-28), pages 159 - 161, XP032000385, ISBN: 978-1-4577-1371-2, DOI: 10.1109/EDPC.2011.6085534 * |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3208013A1 (de) | 2017-08-23 |
| DE102016202657A1 (de) | 2017-08-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3208013A1 (de) | Verfahren zum giessen eines bauteils komplexer geometrie mit einer giessform in segmentbauweise | |
| EP2946462B1 (de) | Elektrotechnische spule und/oder spulenwicklung, verfahren zu ihrer herstellung sowie elektrisches gerät | |
| EP2625430B1 (de) | Verfahren zur herstellung eines turboladergehäuses | |
| EP2422432B1 (de) | Kurzschlussläufer mit gegossenen kurzschlussstäben | |
| EP3602584B1 (de) | Elektrotechnische spule, verfahren zu deren herstellung sowie elektromagnet oder elektromaschine mit wenigstens einer solchen spule | |
| WO2008055973A1 (de) | Giessform zum giessen eines gussteils und verwendung einer solchen giessform | |
| EP3852947B1 (de) | Herstellung einer wendel, dauerform für eine wendel sowie wendel | |
| EP3636365B1 (de) | Giessform zur herstellung eines gussteils, das wenigstens eine innenkontur aufweist, und die verwendung einer solchen giessform | |
| EP3853974B1 (de) | Giessform zur herstellung von wendelförmigen gusskörpern | |
| EP3853983B1 (de) | Herstellung einer wendel, dauerform für eine wendel sowie wendel | |
| DE102011011574B4 (de) | Verfahren zum Gießen eines Schaufelrads | |
| EP3771506B1 (de) | Gussverfahren mit einer formgebenden kontur zur herstellung eines kernes, bauteil und system zur herstellung eines bauteils | |
| EP3737515B1 (de) | Giessvorrichtung sowie verfahren zu ihrer verwendung | |
| DE102010049334A1 (de) | Verfahren zur Herstellung eines Anlegeteils für ein Verbundgussteil und Verfahren zur Herstellung eines Verbundgussteils | |
| EP3852946B1 (de) | Verfahren und werkzeug zum herstellen einer spule | |
| DE102017211034A1 (de) | Gusswerkzeug für gegossene elektrotechnische Spulen | |
| DE102018127559A1 (de) | Bauteil einer Brennkraftmaschine, insbesondere Zylinderkopf, Gießformanordnung und Verfahren zum Herstellen eines Bauteils einer Brennkraftmaschine | |
| EP4223432A1 (de) | Giessform zum kokillengiessen | |
| DE102004007094B3 (de) | Herstellungsverfahren für Metallgußgehäuse | |
| DE102023103204A1 (de) | Verfahren zum Herstellen eines Läufers und/oder Rotors sowie Läufer und/oder Rotor und elektrische Maschine | |
| EP3785821A1 (de) | Gusswerkzeug für gegossene elektrotechnische spulen | |
| DE10028097A1 (de) | Läufer | |
| WO2020208227A1 (de) | SYSTEM UND VERFAHREN ZUR HERSTELLUNG EINER GIEßFORM | |
| DE102015210951A1 (de) | Kühlkanaleinlage mit Netzstruktur für einen Generatorläufer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180216 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180620 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: FRAUNHOFER-GESELLSCHAFT ZUR FOERDERUNG DER ANGEWANDTEN FORSCHUNG E.V. |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230313 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: DE Ref legal event code: R096 Ref document number: 502017015213 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231218 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231116 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231216 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231117 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017015213 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240517 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240131 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240127 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1599534 Country of ref document: AT Kind code of ref document: T Effective date: 20240127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230816 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260122 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260120 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260128 Year of fee payment: 10 |