EP3171998B1 - Kühlung eines metallischen strangabschnitts - Google Patents
Kühlung eines metallischen strangabschnitts Download PDFInfo
- Publication number
- EP3171998B1 EP3171998B1 EP15744524.8A EP15744524A EP3171998B1 EP 3171998 B1 EP3171998 B1 EP 3171998B1 EP 15744524 A EP15744524 A EP 15744524A EP 3171998 B1 EP3171998 B1 EP 3171998B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cooling
- coolant
- control signals
- strand
- switching valves
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/124—Accessories for subsequent treating or working cast stock in situ for cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/22—Controlling or regulating processes or operations for cooling cast stock or mould
- B22D11/225—Controlling or regulating processes or operations for cooling cast stock or mould for secondary cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B1/00—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means
- B05B1/02—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means designed to produce a jet, spray, or other discharge of particular shape or nature, e.g. in single drops, or having an outlet of particular shape
- B05B1/08—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means designed to produce a jet, spray, or other discharge of particular shape or nature, e.g. in single drops, or having an outlet of particular shape of pulsating nature, e.g. delivering liquid in successive separate quantities
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B12/00—Arrangements for controlling delivery; Arrangements for controlling the spray area
- B05B12/02—Arrangements for controlling delivery; Arrangements for controlling the spray area for controlling time, or sequence, of delivery
- B05B12/04—Arrangements for controlling delivery; Arrangements for controlling the spray area for controlling time, or sequence, of delivery for sequential operation or multiple outlets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B12/00—Arrangements for controlling delivery; Arrangements for controlling the spray area
- B05B12/02—Arrangements for controlling delivery; Arrangements for controlling the spray area for controlling time, or sequence, of delivery
- B05B12/06—Arrangements for controlling delivery; Arrangements for controlling the spray area for controlling time, or sequence, of delivery for effecting pulsating flow
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B12/00—Arrangements for controlling delivery; Arrangements for controlling the spray area
- B05B12/08—Arrangements for controlling delivery; Arrangements for controlling the spray area responsive to condition of liquid or other fluent material to be discharged, of ambient medium or of target ; responsive to condition of spray devices or of supply means, e.g. pipes, pumps or their drive means
- B05B12/12—Arrangements for controlling delivery; Arrangements for controlling the spray area responsive to condition of liquid or other fluent material to be discharged, of ambient medium or of target ; responsive to condition of spray devices or of supply means, e.g. pipes, pumps or their drive means responsive to conditions of ambient medium or target, e.g. humidity, temperature position or movement of the target relative to the spray apparatus
- B05B12/126—Arrangements for controlling delivery; Arrangements for controlling the spray area responsive to condition of liquid or other fluent material to be discharged, of ambient medium or of target ; responsive to condition of spray devices or of supply means, e.g. pipes, pumps or their drive means responsive to conditions of ambient medium or target, e.g. humidity, temperature position or movement of the target relative to the spray apparatus responsive to target velocity, e.g. to relative velocity between spray apparatus and target
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B9/00—Spraying apparatus for discharge of liquids or other fluent material, without essentially mixing with gas or vapour
- B05B9/03—Spraying apparatus for discharge of liquids or other fluent material, without essentially mixing with gas or vapour characterised by means for supplying liquid or other fluent material
- B05B9/04—Spraying apparatus for discharge of liquids or other fluent material, without essentially mixing with gas or vapour characterised by means for supplying liquid or other fluent material with pressurised or compressible container; with pump
- B05B9/0403—Spraying apparatus for discharge of liquids or other fluent material, without essentially mixing with gas or vapour characterised by means for supplying liquid or other fluent material with pressurised or compressible container; with pump with pumps for liquids or other fluent material
- B05B9/0423—Spraying apparatus for discharge of liquids or other fluent material, without essentially mixing with gas or vapour characterised by means for supplying liquid or other fluent material with pressurised or compressible container; with pump with pumps for liquids or other fluent material for supplying liquid or other fluent material to several spraying apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/124—Accessories for subsequent treating or working cast stock in situ for cooling
- B22D11/1246—Nozzles; Spray heads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B1/00—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means
- B05B1/02—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means designed to produce a jet, spray, or other discharge of particular shape or nature, e.g. in single drops, or having an outlet of particular shape
- B05B1/08—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means designed to produce a jet, spray, or other discharge of particular shape or nature, e.g. in single drops, or having an outlet of particular shape of pulsating nature, e.g. delivering liquid in successive separate quantities
- B05B1/083—Nozzles, spray heads or other outlets, with or without auxiliary devices such as valves, heating means designed to produce a jet, spray, or other discharge of particular shape or nature, e.g. in single drops, or having an outlet of particular shape of pulsating nature, e.g. delivering liquid in successive separate quantities the pulsating mechanism comprising movable parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/02—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work
- B05B13/0207—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work the work being an elongated body, e.g. wire or pipe
Definitions
- the invention relates to a method for cooling a strand section of a metallic strand according to the preamble of claim 1 and to a cooling device according to the preamble of claim 14.
- a metallic melt is fed to a usually oscillating, water-cooled mold, solidified therein at least in the edge zone and usually continuously - already in the form of a strand - fed from the mold of the mold downstream strand guiding device of the continuous casting machine and conveyed therethrough ,
- strand section is also intended to mean a region of the endlessly generated strand which coincides with the casting speed is transported by the cooling device (also called cooling zone) of the continuous casting machine. In no way is it essential for the invention that the strand is cut off even before cooling in the cooling device.
- a strand section is merely a "virtual section" of the metallic one Strand, which is moved with the casting speed through the cooling device of the continuous casting machine.
- the coolant loading density can be influenced inadvertently, in particular by undesired fluctuations in a coolant flow rate in lines or feed lines of the cooling device.
- Such fluctuations can be caused by Pressure surges are caused in the coolant, which in turn can be caused by the intermittent circuit - ie the opening and closing - the switching valves.
- the amount of pressure surges and thus the height of the fluctuations can be reduced by the determination of the control signals according to the invention.
- a reliable and efficient cooling of the strand section is thus achieved, in particular, by reducing undesired pressure impacts in the lines of the cooling region or the supply lines of the coolant into the cooling region.
- the invention is based on the recognition that in the promotion of the strand through the cooling region primarily along the strand a differently strong re-heating of the strand surface - due to heat conduction from the strand interior - adjusts. It is therefore desirable to be able to change the cooling capacity along the strand or the cooling device. Otherwise, it can lead to a loss of metallurgical quality or overcooling of the strand. For this purpose, it is on the one hand advantageous to apply the coolant intermittently - ie with time interruptions - on the strand. This way you can a coolant quantity and thus the cooling capacity can be set in a simple, robust and energy-efficient manner over a wide range of values.
- a uniform coolant application can not be readily ensured, since it can lead to an unwanted interaction between the time interruptions of the coolant application and other process variables of the continuous casting process. If, for example, a strand section is partially or completely conveyed through a cooling area during a time interruption of the coolant application or, for example, also in the case of a defect in a cooling nozzle or the like, the strand section experiences an unwanted reduction in cooling or no cooling at all. This, in turn, may be accompanied by an undesirable reduction in strand quality.
- a strand section may be a section of the strand in a strand longitudinal direction or in a conveying direction of the strand through the cooling region.
- a strand in its overall length may at least predominantly be formed from a plurality of strand sections.
- the division of the strand into a plurality of strand sections may be an imaginary division of a quasi-continuous - ie integrally connected by at least half of the length the strand guide device running - strand be.
- the metallic strand can at least predominantly contain steel or be a steel strand.
- a cooling region in the sense of the present invention may be an area through which the strand section or strand for the application of coolant is conveyed.
- the cooling region is expediently arranged along the strand guiding device of the continuous casting machine, preferably within the region of the strand guiding device.
- the continuous casting machine can comprise a plurality of cooling regions arranged one behind the other, in particular in the conveying direction of the strand.
- the cooling area may be an area wettable by coolant discharged from the cooling nozzle.
- the intermittent coolant application can be achieved by repeatedly switching back and forth between an open and a closed state of the switching valves.
- the switching valves are connected upstream of the cooling nozzles in the direction of coolant flow.
- the switching valves are driven by binary control signals.
- Binary can mean that the control signal can assume two states, in particular 0 or 1 or HI or LOW.
- a switching valve is controlled by a control signal.
- each of the switching valves is driven by its own control signal.
- a group of several switching valves is controlled by one and the same control signal, in particular simultaneously.
- a switching valve may in turn release or shut off a flow of coolant through a single cooling nozzle. It is also conceivable that releases several coolant flows through a group of several cooling nozzles through one and the same switching valve or shut off.
- the binary control signal is a pulse-width-modulated control signal whose signal properties can be defined by a carrier frequency, a pulse width ratio and a phase shift or the like.
- Definition in the sense of the present invention may mean that at least one signaling property of a control signal, for example the carrier frequency, is modulated or adapted or changed.
- the control signals can be determined by a modulation of at least one of their signaling properties, in particular their respective carrier frequency, their respective pulse width ratio and / or their respective phase shift to one of the other control signals.
- the determination is advantageously made as a function of at least one state variable, which may be a state variable of the continuous casting process (for example, the casting speed), the strand, the cooling device or the like.
- the coolant admission density can be understood to mean a unit of quantity of the coolant in relation to a unit area of the strand section.
- thedeffenbeaufschlagungs prevail a quantity of refrigerant per unit area, which can be given for example with the unit of measure l / m 2 .
- the invention contemplates that the intermittent intermittent coolant application interruptions to the strand section in the cooling zone be accomplished by modulation - i. a change in the signal properties - the control signals is adjusted such that a surface to be cooled of the strand section has undergone the same cooling performance by the action of the coolant after passing through the cooling region at each point.
- a state variable describing the physical state of the coolant is advantageously determined, in particular in the region of at least one of the switching valves and / or several coolant supply lines common to the cooling nozzles. Furthermore, it is advantageous if a course of the state variable is compared with a reference profile. Preferably, a fault condition of at least one of the switching valves and / or one of the cooling nozzles of the cooling device is determined as a function of the comparison.
- the determination of a fault condition of the cooling device can, in addition to determining whether a defect or defect of the cooling device is present, also the detection of which element of the cooling device is defective, ie a localization of the defective element of the cooling device - include.
- Compensating an error condition may mean that the control signals are determined or adjusted in such a way that, even in the presence of a fault condition, the strand section at the end of the cooling region has been subjected to a coolant admission density substantially the same across the strand section. That is, when compensating for an error condition, the control signals are desirably set such that the strand portion at the end of the cooling region has been subjected to the same or substantially the same coolant pressurization density over the strand portion as in the case that no fault condition of the cooling device is present. Thus, the effects of the error state are expediently compensated.
- the determination of the error state is based on the finding that the cooling device for the application of the coolant can be impaired in its function at least partially due to the error.
- An error condition of the cooling device may be due, inter alia, to a defect in one or more of the switching valves and / or one or more of the cooling nozzles. For example, a switching valve and / or a plurality of switching valves as a result of blocking can no longer be switched from an open to a closed state and / or vice versa - ie blocked.
- a switching valve and / or a cooling nozzle may be at least partially clogged or the like.
- a plurality of switching valves and / or a plurality of cooling nozzles may each be at least partially blocked or the like. It is essential to realize that a defective switching valve and / or a defective cooling nozzle clearly located must be in accordance with the method to adjust the determination of the control signals, so that even in the presence of such a fault condition, a uniformdeffenbeetzschungs admire can be achieved. In this case, the determination of a fault condition by one sensor per switching valve and / or per cooling nozzle can be complex and error-prone, since a large number of sensors is required.
- determining a state variable describing the state of the coolant in the region of at least one of the switching valves and / or several coolant supply lines common to the cooling nozzles it is possible to reduce the metrological outlay for determining a fault condition.
- a sensor is placed on the cooling device and a measured value is determined, instead of placing a plurality of sensors at several points of the cooling device in order to determine a plurality of measured values.
- the state variable may in particular be a state variable of the coolant, for example a pressure, an acceleration, a sound pressure, a flow or the like.
- the state variable is determined on a coolant supply line, which supplies a plurality of switching valves and / or cooling nozzles with coolant.
- the state quantity may be in a regular operation of the cooling device - i. during a strand production - and / or determined during a maintenance operation of the cooling device.
- the reference profile can be a profile of the determined state variable over time, over a frequency or the like, which is or was determined in a fault-free operation of the cooling device.
- the comparison can be made by a mathematical operation taking into account the reference curve and the course of the state variable.
- the comparison can be made by subtraction between the course of the state variable and the reference curve.
- the cooling device comprising switching valves, cooling nozzles, a coolant and a control device, which control means for establishing binary pulse width modulated control signals and for driving the switching valves is prepared with the control signals for cooling a metallic strand section in a cooling area of a continuous casting machine, provides that the Control means for establishing a phase shift of one of the control signals is prepared.
- the invention is based on the recognition that measuring and / or control engineering measures are required for reliable and efficient cooling of the strand section.
- the invention makes it possible to implement these measures in accordance with the method in that the cooling device has the control device set up in this way.
- the cooling device according to the invention is adapted to carry out the method according to the invention, in particular at least one of the developments of the method according to the invention described below.
- the cooling device can have a measuring device and / or a determination device.
- the measuring device advantageously has a sensor which is prepared for determining a state variable describing the state of the coolant in the region of a coolant supply line common to at least a plurality of switching valves and / or cooling nozzles.
- the determination device is prepared for comparing a curve of the state variable with a reference curve and for determining an error state of the cooling device as a function of the comparison.
- the control device is preferably set up to define the binary pulse-width-modulated control signals such that a strand section conveyed through the cooling region has been acted on at the end of the cooling region with a coolant admission density which is substantially the same across the strand section.
- the invention and / or any further development described can also be realized by a computer program product which has a storage medium on which a computer program is stored which carries out the invention and / or the development.
- ⁇ t p / n be set, where t p the period of the control signal, that is, the reciprocal of the carrier frequency F, is.
- control signals have different carrier frequencies and / or pulse width ratios, it may be necessary to deviate from simple arithmetic calculation approaches for determining the control signals.
- a phase shift of one of the control signals is determined using a numerical optimization method for minimizing a volume flow fluctuation of the coolant.
- the volume flow fluctuation can describe a fluctuation of a coolant flow through a line or feed line of the cooling device.
- a frequency spectrum of the volume flow can be determined.
- the frequency spectrum can be split into a constant and a trigonometric term.
- the trigonometric term may depend on the pulse width ratios and the phase shifts of the switching signals. Given the pulse width ratios of the control signals, the optimization may involve the adaptation of the phase shifts.
- the optimization method can be carried out with a so-called genetic algorithm, a gradient-based method or the like.
- At least two of the control signals are set with different carrier frequencies.
- a carrier frequency may be the reciprocal of a time period between two state changes of a control signal from LOW to HI and / or from HI to LOW, respectively.
- a comparatively high carrier frequency can cause a comparatively fast intermittent coolant application.
- the carrier frequency may be the reciprocal of a period of a control signal cycle.
- the at least two control signals can each control a switching valve, the respective switching valve in each case release and / or interrupt a coolant flow through a cooling nozzle.
- different amounts of coolant can be applied to the strand by the cooling nozzles addressed in this way.
- the coolant admission density may be undesiredly influenced.
- a carrier frequency of one of the control signals is determined as a function of a speed of the strand section.
- a carrier frequency of one of the control signals is determined as a function of a length of the cooling region.
- the length of the cooling region may be an extension of the cooling region substantially along the strand conveying direction.
- the length of the cooling region may be a length of a region to be acted upon by a cooling nozzle with coolant.
- a carrier frequency of one of the control signals is determined as a function of a passage time of the strand by a region which can be acted upon by a cooling nozzle with coolant, in particular a cooling region.
- the cycle time can be the quotient of the length of the cooling zone and the strand velocity.
- a carrier frequency of one of the control signals is determined as a function of a spray profile of the cooling nozzles.
- the spray profile may be a curve of an achievable coolant loading density along a surface wetted by a cooling nozzle.
- Conceivable is a rectangular spray profile, in which each wetted point along the surface is acted upon with the same amount of coolant.
- phase shift of one of the control signals is determined as a function of a speed of the strand and / or a length of the cooling region and / or a spray profile of the cooling nozzles.
- a pulse width ratio of one of the control signals is determined as a function of a speed of the strand and / or a length of the cooling region and / or a spray profile of the cooling nozzles.
- control signals By defining one or more of the control signals in the aforementioned manner, it can be achieved that the admission of a strand section with coolant after passing through a cooling zone has essentially the same coolant application density over the strand section.
- At least two of the control signals are set with different pulse width ratios.
- the pulse width ratio may be the relative proportion of a control signal pulse - i. a binary HI state - describe the period of the control waveform.
- a pulse width ratio of 100% describes a control signal with a permanent state 1 or HI.
- a pulse width ratio of 50% describes a control signal having a rectangular profile whose rectangular pulses each last half of a period duration.
- a pulse width ratio of one of the control signals is determined as a function of a fault condition of the cooling device.
- a phase shift of one of the control signals to another of the control signals is determined as a function of a fault condition of the cooling device and / or a carrier frequency of one of the control signals is determined in dependence on a fault condition of the cooling device.
- the pulse width ratio of a control signal for controlling a further cooling nozzle can be changed such that the quantity of coolant that has not been applied by mistake is additionally applied to the strand by means of the further cooling nozzle. In this way, it is possible to counteract unwanted, erroneously uneven coolant admission of the strand.
- coolant is applied to the strand within a cooling region by means of only one cooling nozzle or one cooling nozzle row, a uniform coolant application density can not be readily achieved, in particular with a particularly high casting speed or a particularly short length of a cooling region.
- the method is used for cooling a strand section in a cooling region, in which at least two of the cooling nozzles are arranged one behind the other in a conveying direction of the strand section. In this way, a coolant amount compensation over more than one cooling nozzle (n réelle) done with simple means.
- a frequency spectrum of the state variable is determined using a course of the state variable and compared with a reference frequency spectrum.
- the course of the state variable can be a time course, in particular a course of a pressure over time.
- the determination of the frequency spectrum can be carried out with a so-called fast Fourier transformation method or the like.
- the reference frequency spectrum is a frequency spectrum that is or was determined in a fault-free operation of the cooling device.
- a state variable impact - ie an abrupt change of a state variable over time - of the coolant in the coolant supply line can be effected.
- Such a burst may be a frequency spectrum with a frequency overshoot - i. a peak or the like.
- the switching of a plurality of switching valves can cause a plurality of respectively characteristic frequency peaks within the frequency spectrum, wherein individual peaks can be assigned to individual switching valves and / or cooling nozzles.
- a defective switching valve and / or a defective cooling nozzle can be determined and located in a simple manner in this way.
- At least one of the switching valves is triggered by a control signal having a temporarily increased switching test frequency.
- a frequency spectrum of the state variable is determined. If the switching test frequency is not included as a characteristic frequency increase in the frequency spectrum, it is possible to conclude an error state at the switching valve controlled by the switching test frequency and / or a cooling nozzle downstream of this switching valve.
- a plurality of switching valves which are fed from a common coolant supply line, one after the other, preferably for 2 s to 4 s, driven with the switching test frequency. It is advantageous if the switching test frequency exceeds a usual switching frequency or carrier frequency of the switching valves by at least a factor of two. In this way, a fault condition during a regular operation of the cooling device can be determined while avoiding an influence on thedestoffbeetzstoffungsêt.
- the state variable is determined with a pressure sensor.
- Pressure sensors are widely tried and available in a variety of adapted to the particular application embodiments. In this way, the state variable can be determined reliably and inexpensively.
- the state variable is determined with a flow sensor.
- a flow meter for determining a coolant consumption anyway part of the cooling device, so that the state variable can be determined particularly cost.
- the state variable is determined with a sound sensor.
- the sound can be determined, for example, directly at a coolant supply line or indirectly at another location of the cooling device, and an introduction of a sensor system into the coolant flow can be avoided.
- Such a spatially particularly flexible determination of the state variable can be achieved.
- the state variable is determined with an acceleration sensor. Acceleration sensors are widely tried and available in a variety of adapted to the particular application embodiments. To this Way, the state variable can be determined reliably and inexpensively.
- the method according to the invention in particular one of its developments described above, is used in one of several cooling regions of the continuous casting machine.
- the phrase "in one of several cooling areas” may be understood to mean “in exactly one cooling area of several cooling areas” or “in only one cooling area of several cooling areas”.
- the method according to the invention, in particular one of its developments described above can be used in each case in a plurality of cooling regions of the continuous casting machine.
- the determination device is prepared for determining a frequency spectrum of the state variable, preferably using a time characteristic of the state variable.
- the determination device is prepared for comparing the frequency spectrum of the state variable with a reference frequency spectrum.
- the determining device is prepared for determining defective switching valves and / or cooling nozzles using the comparison.
- control device is prepared for determining a carrier frequency of one of the control signals.
- control device is prepared for establishing a pulse width ratio of one of the control signals.
- the cooling device is adapted to at least two of the control signals with different Set carrier frequencies and / or pulse width ratios.
- the cooling device is set up to fix at least one of the control signals with a phase shift to another of the control signals.
- control device is prepared for establishing a phase shift of one of the control signals in one of a plurality of cooling regions of the continuous casting machine.
- the phrase "in one of several cooling areas” may be understood to mean “in exactly one cooling area of several cooling areas” or "in only one cooling area of several cooling areas”.
- the control device can be prepared for determining a phase shift of one of the control signals in each case in a plurality of cooling regions of the continuous casting machine.
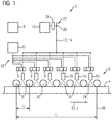
- FIG. 1 shows a schematic representation of a cooling device 2 for cooling a metallic strand section 4 in a cooling region 6 of a continuous casting machine. The latter is not shown for reasons of clarity.
- the cooling device 2 has switching valves 8, cooling nozzles 10, a coolant supply line 14 leading to a coolant 12, a measuring device 16, a determination device 18 and a control device 20.
- one of the switching valves 8 is connected upstream of one of the cooling nozzles 10. It is of course also conceivable that a plurality of cooling nozzles, for example a so-called cooling nozzle bar, are addressed by a single switching valve.
- the cooling region 6 has the length L and comprises six cooling nozzles 10 arranged one behind the other. However, it is also possible that a cooling region comprises only one of the cooling nozzles 10 and has a length L 1 .
- the measuring device 16 has a sensor 24 which is arranged on the coolant supply line 14 or a measuring point 22 and which is prepared for determining a profile of a state variable describing the state of the coolant 12.
- this state variable is the pressure 26 of the coolant 12 at the measuring point 22.
- the determination device 18 is prepared for comparing a course of the pressure 26 - a time and / or a frequency curve or the like - with a reference curve and for determining a fault condition of the cooling device 2 as a function of the comparison.
- the control device 20 is for determining binary pulse width modulated control signals (see FIG. 2 : 38, 40, 42, 44) and to control the switching valves 8 with the control signals via signal lines 28 prepared.
- the strand section 4 is guided between strand guide rollers 30 and for cooling in a conveying direction 32 - also casting direction - at a speed v by the length L - is conceivable also the length L 1 - extending cooling region 6 promoted, ie to the Cooling nozzles 10 passed.
- the switching valves 8 by the controller 20 each with a binary pulse width modulated control signal (see FIG. 2 ), whereby coolant flows are alternately released or interrupted by the cooling nozzles 10, whereby the coolant 12 is applied intermittently to the strand section 4 in the cooling region 6 for cooling.
- the cooling nozzles 10 each have a triangular spray profile 34 in the conveying direction 32.
- the binary pulse-width-modulated control signals are determined by the control device 20 such that the strand section 4 conveyed through the cooling region 6 has been acted upon at the end 36 of the cooling region 6 by a coolant admission density that is essentially the same across the strand section 4.
- the method is not limited in its use to the cooling arrangement shown in this embodiment, in particular for cooling a strand section in the form of a long product in particular, in the form of a so-called Beam Blanks, Blooms, Billets, Rounds - also: carrier, billet or billet - or the like is suitable.
- Other cooling arrangements for example for cooling Slabs - also: slabs - can also be operated according to the cooling method.
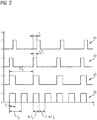
- FIG. 2 shows a schematic representation of exemplary courses of binary pulse width modulated control signals 38, 40, 42 and 44 over the time t for driving the switching valves 8 from FIG. 1 ,
- the illustration illustrates the properties that can be adapted or modulated to determine the control signals, namely period duration, pulse width ratio and time offset (phase shift).
- control signals 38 to 44 change in their ordinate-applied signal state u over the time t between 1 and HI and a 0 or LOW, ie are binary in the sense of signal technology.
- the reciprocal of the period 1 / t p is the carrier frequency F of the control signal 38.
- the higher the carrier frequency F the shorter is a switching cycle between an open and a closed state of one of the thus controlled switching valves 8 and the shorter the time interruptions of the coolant application to the strand section 4 by the downstream of this switching valve of the cooling nozzles 10 and / or downstream cooling nozzles 10th
- the control signal 40 is set in comparison to the control signal 38 with a doubled period 2 * t p , thus has a carrier frequency F / 2. Although the absolute pulse width of the control signals 38 and 40 is equal, the pulse width ratio of the control signal 40 is ⁇ / 2. As a result, in a control of a switching valve with the control signal 40 compared to the control with the control signal 38 within a switching cycle, only half of a coolant quantity is applied.
- the control signal 42 has compared to the control signal 40, the same period 2 * t p .
- the absolute pulse width (1/2 t) T 1/2, so that the pulse width ratio of the control signal 42 ⁇ / 4 / (2 * t p) is.
- the control signal 44 is set in comparison to the control signals 38, 40 and 42 with a time delay t z and thus has a phase shift.
- FIG. 3 shows a diagram for illustrating a relationship between thedeffenbeetzschlagungs Why and the determination of the control signals by means of FIG. 2 illustrated signal properties.
- FIG. 3 a state (ordinate, u) of a control signal 46 over time (abscissa, t).
- the curve running of the control signal 46 corresponds to an average coolant flow q-ie an average coolant quantity per unit of time-which is applied to a cooling area by a cooling nozzle actuated indirectly by the control signal 46. Further, the area enclosed by the curve 46 up to a time t corresponds to an amount of refrigerant discharged up to this time.
- a partial section of a strand section enters the cooling region at time t 10 and exits from it at time t 20 and is in the meantime subjected to a coolant quantity Q.
- the quantity of coolant Q applied to the subsection corresponds to the shaded area enclosed by a dashed line region 48 under the curve 46.
- Both sections of the strand section pass through the cooling area in a same cycle time t n - so have the same length or area assuming the same speed v - and are subjected to the same amount of coolant Q. Accordingly, the strand section, which is conveyed through the cooling region and formed by the two regions 48 and 50, has a uniform coolant loading density at the end of the cooling region.
- the respective cycle time t n of the regions 48 and 50 through the cooling region acted upon by the mean coolant flow q is twice the period t p .
- the cycle time t n is determined by the length of the cooling region L 1 and the strand velocity v.
- period duration t p of the control signal 46 is determined as a function of the speed v of the strand section 4 and / or the length of the cooling region L 1 and / or the spray profile 34 of the cooling nozzles 10.
- FIG. 4 shows in analogy to FIG. 3 the relationships in a triangular spray profile of the cooling nozzles in the conveying direction of a strand section.
- the following description is essentially limited to the differences from the exemplary embodiment in FIG. 3 which is referred to with regard to features and functions that remain the same.
- Substantially identical components are basically numbered with the same reference numerals, and features not mentioned are adopted in the following exemplary embodiments without being described again.
- FIG. 4 a control waveform 52 and two sections 54 and 56 of a strand section.
- the regions 54, 56 of the strand section enter the cooling region at times t 50 and t 60 and exit the cooling region at times t 70 and t 80, respectively, and are supplied with the same amount of coolant Q.
- the strand section which is conveyed through the cooling region and formed by the two regions 54, 56, has a uniform coolant loading density at the end of the cooling region. Decisive for this is that the period t p is an even multiple of the cycle time t n .
- FIG. 5 shows a diagram of a frequency spectrum of the pressure (ordinate: p (bar), abscissa: f (Hz)) of the coolant 12 in the supply line 14 of the cooling device 2 from FIG. 1 upon actuation of one of the switching valves 10.
- the pressure p (or 26, cf. FIG. 1 ) can be determined with the sensor 24 of the measuring device 16.
- the frequency spectrum is determined by the detection means 18 (see FIG. 1 ) determined from a time course of the pressure, here by means of a so-called FFT analysis (Fast Fourier Transformation). It is also possible a so-called Perform partial FFT analysis, ie a fast Fourier transform for a particular frequency range.
- FFT analysis Fast Fourier Transformation
- the frequency spectrum has a resonance peak 58 at a frequency f of about 75 Hz.
- the resonant peak 58 is due to a surge in the coolant supply line 14, which is caused by the switching of one of the switching valves 10.
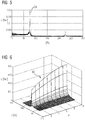
- FIG. 6 shows a diagram of a frequency spectrum of the refrigerant pressure (ordinate: p (bar), left abscissa: f (Hz)) upon actuation of several of the switching valves 10 (right abscissa: valve number n (-)).
- the coolant pressure p is again determined at the measuring point 22.
- the frequency spectrum has a resonance peak 60 at a frequency f of about 75 Hz.
- the amplitude of the resonant peak 60 rises above the valve number n.
- the frequency spectrum - in particular the course of the resonance peaking 60 - is compared by the detection device 18 with a reference curve.
- FIG. 7 shows a diagram with a comparison of two frequency curves 62 and 64 of the refrigerant pressure p (ordinate: p (bar), abscissa: f (Hz)) in the presence of a fault condition at one of the switching valves 8 and / or cooling nozzles 10 FIG. 1 ,
- the curves 62 and 64 relate to the activation of a single one of the switching valves 10.
- the frequency profile 62 indicates a fault-free state, ie represents a reference frequency characteristic.
- the frequency characteristic 64 is established, for example, in the case of a clogged, non-switchable or otherwise non-switchable switching valve and / or an impaired cooling nozzle. The comparison between the two frequency curves 62 and 64 can clearly determine a fault condition.
- FIG. 8 shows a diagram with a pressure curve 66 over time (abscissa: t (s)) upon actuation of the switching valves 8 FIG. 1 with a switching test cycle 68, which is determined by the timing of the control signals.
- the determination of an error state can in turn be done by a comparison with a reference curve or alternatively by an adjustment of the pressure peaks 70 with each other.
- the convolution signal can be chosen such that amplification and / or noise suppression are as advantageous as possible.
- a function sin 2 (t) can be selected as the convolution signal or function.
- the switching test cycle is determined with circuits distributed evenly over the switching test cycle duration.
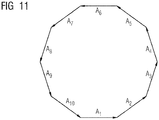
- FIGS. 9 to 11 show a schematic representation of an optimization method for minimizing a volume flow fluctuation of the coolant 12 in the coolant supply line 14 of FIG. 1 .
- switching valves are actuated with a time delay, with e.g. 0.1 s each delay, so can reduce the unwanted system feedback.
- control signals for controlling the switching valves are determined with different pulse width ratios ⁇ , then this simple approach can no longer be used and it is advantageous to use that in FIGS. 9 to 11 illustrated optimization method for determining the control signals to use.
- a frequency spectrum of the flow or the volume flow of the coolant 12 is determined by the coolant supply line 14.
- the determination of this frequency spectrum can be carried out, for example, from the pressure p determined with the sensor 24 of the measuring device 16 for the indirect determination of the volume flow of the coolant 12 or by a direct determination of the volume flow and a subsequent FFT by means of the detection device 18.
- the frequency spectrum of the flow A is split into a constant and a trigonometric term, wherein the trigonometric term is dependent both on the pulse width ratio ⁇ and the switching delay times t z .
- FIG. 9 shows the result of this decomposition in a circuit of two switching valves in phasor notation in the complex number plane 72 (abscissa: real part Re, ordinate: imaginary part, Im).
- the amounts of the flows A 1 and A 2 depend on the respective pulse width ratio k of the control signal which activates the respective switching valve.
- the phase shifts ⁇ 1 and ⁇ 2 are dependent on the respective delay time t z .
- FIG. 10 shows the result of the optimization for the exemplary case that ten switching valves are controlled by ten control signals with equal pulse width ratios ⁇ .
- the optimization delivers ten in the complex Number plane by the same optimized phase shift 76 ( ⁇ ) turned flows A 1 to A 10 .
- the optimization can be done with a genetic algorithm, a gradient-based optimization method or the like.
- a cost function is optimized which can be described by the sum of the squares of the sums of the complex vectors A v , summed over all the Fourier terms considered.
- FIG. 11 shows an alternative graphical representation of the optimization result.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Kühlung eines Strangabschnitts eines metallischen Strangs gemäß dem Oberbegriff des Anspruchs 1 sowie eine Kühleinrichtung gemäß dem Oberbegriff des Anspruchs 14.
- Beim Stranggießen von Metallen wird eine metallische Schmelze einer üblicherweise oszillierenden, wassergekühlten Kokille zugeführt, in dieser zumindest in der Randzone zur Erstarrung gebracht und üblicherweise kontinuierlich - bereits in Form eines Strangs - aus der Kokille einer der Kokille nachgelagerten Strangführungseinrichtung der Stranggießmaschine zugeführt und durch diese hindurchgefördert.
- Hierbei ist es notwendig, den Strang in der Strangführungseinrichtung mit einer Kühleinrichtung, üblicherweise mittels Aufbringen eines Kühlmittels auf den Strang, weiter abzukühlen.
- Aus der
WO 2012/163878 ist ein Verfahren zur Kühlung eines metallischen Strangs bekannt, bei dem ein Kühlmittel aus einer Vielzahl von längs einer Förderrichtung des Strangs angeordneten Kühldüsen auf den Strang aufgebracht wird. Zur verfahrensgemäßen Kühlung des Strangs schlägt dieWO 2012/163878 eine Kühlvorrichtung mit Schaltventilen und Kühldüsen vor. - Da ein Strang beim Stranggießen üblicherweise kontinuierlich gegossen wird und der zwischen dem Gießstart und dem Gießende endlos erzeugte Strang typischerweise erst nach dem Stranggießen auf Brammenlänge abgeschnitten wird, soll unter dem Begriff "Strangabschnitt" auch ein Bereich des endlos erzeugten Strangs fallen, der mit der Gießgeschwindigkeit durch die Kühleinrichtung (auch Kühlzone genannt) der Stranggießmaschine transportiert wird. Keinesfalls ist es für die Erfindung wesentlich, dass der Strang bereits vor dem Kühlen in der Kühleinrichtung abgeschnitten wird. Typischerweise ist ein Strangabschnitt lediglich ein "virtueller Abschnitt" des metallischen Strangs, der mit der Gießgeschwindigkeit durch die Kühleinrichtung der Stranggießmaschine bewegt wird.
- Es ist eine Aufgabe der vorliegenden Erfindung, eine zuverlässige und effiziente Kühlung eines Strangabschnitts eines metallischen Strangs zu erreichen. Eine weitere Aufgabe besteht darin, unerwünschte Druckstöße in den Leitungen des Kühlbereichs bzw. den Zuleitungen des Kühlmittels in den Kühlbereich zu reduzieren.
- Diese Aufgabe wird gelöst mit einem Verfahren mit den Merkmalen des Anspruchs 1 und einer Kühleinrichtung mit den Merkmalen des Anspruchs 14.
- Zweckmäßige Ausgestaltungen und Vorteile der Erfindung ergeben sich aus den weiteren Ansprüchen und der Beschreibung und beziehen sich auf die Verfahren und die Kühleinrichtung.
- Das erfindungsgemäße Verfahren zur Kühlung eines Strangabschnitts eines metallischen Strangs in einem Kühlbereich einer Stranggießmaschine mit einer Kühleinrichtung, aufweisend jeweils mehrere Schaltventile und Kühldüsen, bei dem der Strangabschnitt zur Kühlung durch den Kühlbereich gefördert wird und die Schaltventile durch binäre pulsweitenmodulierte Steuersignale angesteuert werden, wodurch Kühlmittelflüsse durch die Kühldüsen abwechselnd freigegeben oder unterbrochen werden, wodurch ein Kühlmittel zur Kühlung intermittierend auf den Strangabschnitt in dem Kühlbereich aufgebracht wird, sieht vor, dass die binären pulsweitenmodulierten Steuersignale derart festgelegt werden, dass zumindest eines der Steuersignale eine Phasenverschiebung zu einem weiteren der Steuersignale aufweist.
- Bei den Kühlverfahren mit Schaltventilen nach dem Stand der Technik kann die Kühlmittelbeaufschlagungsdichte insbesondere durch unerwünschte Schwankungen einer Kühlmitteldurchflussmenge in Leitungen bzw. Zuleitungen der Kühleinrichtung ungewollt beeinflusst werden. Solche Schwankungen können durch Druckstöße im Kühlmittel verursacht werden, die wiederum durch die intermittierende Schaltung - d.h. das Öffnen und Schließen - der Schaltventile verursacht werden können. Die Höhe der Druckstöße und damit die Höhe der Schwankungen kann durch die erfindungsgemäße Festlegung der Steuersignale vermindert werden.
- Untersuchungen der Anmelderin haben ergeben, dass durch die Phasenverschiebung einerseits ein zeitversetztes Schalten der durch die phasenverschobenen Steuersignale angesteuerten Schaltventile bewirkt wird und andererseits, durch den Zeitversatz eine Verminderung der Druckstöße und folglich eine Vergleichmäßigung der Kühlmitteldurchflussmenge durch die geöffneten Kühldüsen bewirkt wird. Derart kann mit einfachen Mitteln einer ungewollten Beeinflussung der Kühlmittelbeaufschlagungsdichte entgegengewirkt werden. Das erfindungsgemäße Verfahren, insbesondere die oben genannte Art der Festlegung der Steuersignale, ermöglicht es, dass der durch den Kühlbereich geförderte Strangabschnitt am Ende des Kühlbereichs mit einer im Wesentlichen über den Strangabschnitt gleichen Kühlmittelbeaufschlagungsdichte beaufschlagt wird.
- Eine zuverlässige und effiziente Kühlung des Strangabschnitts wird also insbesondere dadurch erreicht, dass unerwünschte Drückstoße in den Leitungen des Kühlbereichs bzw. den Zuleitungen des Kühlmittels in den Kühlbereich reduziert werden.
- Die Erfindung geht von der Erkenntnis aus, dass sich bei der Förderung des Strangs durch den Kühlbereich vorrangig längs des Strangs eine unterschiedlich starke Wiedererwärmung der Strangoberfläche - infolge einer Wärmeleitung aus dem Stranginneren - einstellt. Es ist deshalb wünschenswert, die Kühlleistung längs des Strangs bzw. der Kühleinrichtung verändern zu können. Ansonsten kann es zu einer mit metallurgischen Qualitätseinbußen einhergehenden Über- oder Unterkühlung des Strangs kommen. Hierfür ist es einerseits vorteilhaft, das Kühlmittel intermittierend - also mit zeitlichen Unterbrechungen - auf den Strang aufzubringen. Auf diese Weise kann eine Kühlmittelmenge und damit die Kühlleistung auf einfache, robuste und energieeffiziente Weise über einen weiten Wertebereich eingestellt werden. Andererseits kann bei der intermittierenden Kühlmittelaufbringung - die an sich unstetig ist - eine gleichmäßige Kühlmittelbeaufschlagung nicht ohne Weiteres sichergestellt werden, da es zu einer ungewollten Wechselwirkung zwischen den zeitlichen Unterbrechungen der Kühlmittelaufbringung und weiteren Verfahrensgrößen des Stranggießprozesses kommen kann. Wird beispielsweise ein Strangabschnitt teilweise oder vollständig während einer zeitlichen Unterbrechung der Kühlmittelaufbringung - oder beispielsweise auch bei einem Defekt einer Kühldüse oder dergleichen - durch einen Kühlbereich gefördert, so erfährt der Strangabschnitt dabei eine ungewollte Verminderung der Kühlung bzw. gar keine Kühlung. Dies kann wiederum mit einer unerwünschten Verminderung der Strangqualität einhergehen. Eine derartige, ungewollte Verminderung der Kühlung bzw. eine Qualitätseinbuße kann vermieden werden, wenn eine gleichmäßige Kühlmittelbeaufschlagungsdichte - im Sinne von Kühlmittelmenge pro Flächeneinheit - auf dem Strangabschnitt bewirkt wird. Wesentlich ist hierbei die Erkenntnis, dass die gleichmäßige Kühlmittelbeaufschlagungsdichte spätestens bis zum Zeitpunkt der Förderung des Strangabschnitts durch den Kühlbereich - also am Ende des Kühlbereichs - bewirkbar ist. Durch die Erfindung werden die Steuersignale derart festgelegt - vereinfacht ausgedrückt, werden die zeitlichen Unterbrechungen der Kühlmittelaufbringung auf den Strang derart gezielt angepasst -, dass der genannte Nachteil der intermittierenden Kühlmittelaufbringung überwunden wird.
- Ein Strangabschnitt kann ein Abschnitt des Strangs in einer Stranglängs- bzw. in einer Förderrichtung des Strangs durch den Kühlbereich sein. Insbesondere kann ein Strang in seiner Gesamtlänge zumindest überwiegend aus einer Mehrzahl von Strangabschnitten gebildet sein. Die Aufteilung des Strangs in eine Mehrzahl von Strangabschnitten kann eine lediglich gedachte Aufteilung eines quasikontinuierlichen - d.h. einstückig zusammenhängend durch zumindest die Hälfte der Länge der Strangführungseinrichtung verlaufenden - Strangs sein.
- Der metallische Strang kann zumindest überwiegend Stahl beinhalten bzw. ein Stahlstrang sein.
- Ein Kühlbereich im Sinne der vorliegenden Erfindung kann ein Bereich sein, durch den der Strangabschnitt bzw. der Strang zur Aufbringung von Kühlmittel gefördert wird. Zweckmäßigerweise ist der Kühlbereich längs der Strangführungseinrichtung der Stranggießmaschine, bevorzugt innerhalb des Bereichs der Strangführungseinrichtung, angeordnet. Die Stranggießmaschine kann mehrere, insbesondere in der Förderrichtung des Strangs hintereinander angeordnete, Kühlbereiche umfassen. Beispielsweise kann der Kühlbereich ein Bereich sein, der durch aus der Kühldüse ausgebrachtes Kühlmittel benetzbar ist.
- Die intermittierende Kühlmittelaufbringung kann durch ein wiederholtes Hin- und Herwechseln zwischen einem geöffneten und einem geschlossenen Zustand der Schaltventile erreicht werden. Zweckmäßigerweise sind die Schaltventile den Kühldüsen in Kühlmittelflussrichtung vorgeschaltet.
- Zweckmäßigerweise werden die Schaltventile mit binären Steuersignalen angesteuert. Binär kann bedeuten, dass das Steuersignal zwei Zustände, insbesondere 0 oder 1 bzw. HI oder LOW, annehmen kann.
- Vorteilhafterweise wird jeweils ein Schaltventil durch ein Steuersignal angesteuert. Anders ausgedrückt, es wird vorzugsweise jedes der Schaltventile durch ein eigenes Steuersignal angesteuert. Es ist aber auch denkbar, dass eine Gruppe mehrerer Schaltventile durch ein und dasselbe Steuersignal, insbesondere simultan, angesteuert wird.
- Ein Schaltventil kann wiederum einen Kühlmittelfluss durch eine einzige Kühldüse freigeben oder absperren. Denkbar ist aber auch, dass mehrere Kühlmittelflüsse durch eine Gruppe mehrerer Kühldüsen durch ein und dasselbe Schaltventil freigegeben oder abgesperrt werden.
- Vorteilhafterweise ist das binäre Steuersignal ein pulsweitenmoduliertes Steuersignal, dessen signaltechnische Eigenschaften durch eine Trägerfrequenz, ein Pulsweitenverhältnis und eine Phasenverschiebung oder dergleichen festlegbar sind.
- Festlegen im Sinne der vorliegenden Erfindung kann bedeuten, dass zumindest eine signaltechnische Eigenschaft eines Steuersignals, beispielsweise die Trägerfrequenz, moduliert bzw. angepasst bzw. verändert wird. Anders ausgedrückt, die Steuersignale können durch eine Modulation zumindest einer ihrer signaltechnischen Eigenschaften, insbesondere ihrer jeweiligen Trägerfrequenz, ihrem jeweiligen Pulsweitenverhältnis und/oder ihrer jeweiligen Phasenverschiebung zu einem der anderen Steuersignale, festgelegt werden. Die Festlegung erfolgt vorteilhafterweise in Abhängigkeit zumindest einer Zustandsgröße, die eine Zustandsgröße des Stranggießprozesses (z.B. die Gießgeschwindigkeit), des Strangs, der Kühleinrichtung oder dergleichen sein kann.
- Unter der Kühlmittelbeaufschlagungsdichte im Sinne der vorliegenden Erfindung kann eine Mengeneinheit des Kühlmittels im Verhältnis zu einer Flächeneinheit des Strangabschnitts verstanden werden. Zweckmäßigerweise ist die Kühlmittelbeaufschlagungsdichte eine Kühlmittelmenge pro Flächeneinheit, die beispielsweise mit der Maßeinheit l/m2 angegeben werden kann.
- Vorteilhafterweise sieht die Erfindung vor, dass die zeitlichen Unterbrechungen der intermittierenden Kühlmittelaufbringung auf den Strangabschnitt im Kühlbereich durch eine Modulation - d.h. eine Veränderung der Signaleigenschaften - der Steuersignale derart angepasst wird, dass eine zu kühlende Oberfläche des Strangabschnitts nach Durchlaufen des Kühlbereichs an jeder Stelle die gleiche Kühlleistung durch Einwirkung des Kühlmittels erfahren hat.
- Zur Festlegung der zeitlichen Unterbrechung ist es vorteilhaft, die Steuersignale - d.h. deren Eigenschaften - unter Verwendung einer Fördergeschwindigkeit des Strangs und/oder eines Fehlerzustand der Kühleinrichtung und/oder einer geometrische Eigenschaft des Kühlbereichs und/oder eines Abstands zwischen zwei Kühldüsen oder zwei Kühldüsenreihen oder dergleichen festzulegen.
- Auf diese Weise kann eine gleichmäßige Kühlmittelbeaufschlagung des Strangs und damit eine gleichmäßige metallurgische Strangqualität, insbesondere unter Beibehaltung der bekannten Vorteile der intermittierenden Kühlmittelausbringung, erzielt werden.
- Zur Ermittlung eines Fehlerzustands der Kühleinrichtung wird vorteilhafterweise eine den physikalischen Zustand des Kühlmittels beschreibende Zustandsgröße ermittelt, insbesondere im Bereich einer zumindest mehreren der Schaltventile und/oder mehreren der Kühldüsen gemeinsamen Kühlmittelzuleitung. Weiter ist es vorteilhaft, wenn ein Verlauf der Zustandsgröße mit einem Referenzverlauf verglichen wird. Bevorzugterweise wird in Abhängigkeit des Vergleichs ein Fehlerzustand zumindest eines der Schaltventile und/oder einer der Kühldüsen der Kühleinrichtung ermittelt.
- Das Ermitteln eines Fehlerzustands der Kühleinrichtung kann neben dem Feststellen, ob ein Fehler bzw. Defekt der Kühleinrichtung vorliegt, auch das Feststellen, welches Element der Kühleinrichtung defekt ist, - also ein Lokalisieren des defekten Elements der Kühleinrichtung - umfassen.
- Zweckmäßigerweise werden die Steuersignale - insbesondere durch eine Modulation zumindest einer ihrer signaltechnischen Eigenschaften - derart festgelegt, dass der Fehlerzustand zumindest temporär kompensiert wird, vorzugsweise ohne dass es zu einer ungewollten Auswirkung auf die Strangqualität kommt.
- Auf diese Weise kann z.B. ein Austausch eines defekten Schaltventils und/oder einer defekten Kühldüse zeitlich hinausgezögert und eine produktionsfreie Standzeit der Stranggießmaschine vermindert werden.
- Kompensieren eines Fehlerzustands kann bedeuten, dass die Steuersignale derart festlegt bzw. angepasst werden, dass auch bei Vorliegen eines Fehlerzustands der Strangabschnitt am Ende des Kühlbereichs mit einer im Wesentlichen über den Strangabschnitt gleichen Kühlmittelbeaufschlagungsdichte beaufschlagt worden ist. Das heißt, beim Kompensieren eines Fehlerzustands werden die Steuersignale zweckmäßigerweise derart festlegt bzw. angepasst, dass der Strangabschnitt am Ende des Kühlbereichs mit der gleichen oder im Wesentlichen der gleichen Kühlmittelbeaufschlagungsdichte über den Strangabschnitt beaufschlagt worden ist, wie in dem Fall, dass kein Fehlerzustand der Kühleinrichtung vorliegt. Es werden also zweckmäßigerweise die Auswirkungen des Fehlerzustands kompensiert.
- Der Ermittlung des Fehlerzustands liegt die Erkenntnis zugrunde, dass die Kühleinrichtung zur Aufbringung des Kühlmittels in ihrer Funktion zumindest teilweise fehlerbedingt beeinträchtigt sein kann. Um einer ungewollten Auswirkung eines solchen Fehlerzustands auf die gleichmäßige Kühlmittelbeaufschlagung des Strangabschnitts entgegenwirken zu können, ist es wünschenswert, einen Fehlerzustand der Kühleinrichtung zuverlässig erkennen zu können. Ein Fehlerzustand der Kühleinrichtung kann u.a. auf einen Defekt eines oder mehrerer der Schaltventile und/oder einer oder mehrerer der Kühldüsen zurückzuführen sein. Beispielsweise kann bzw. können ein Schaltventil und/oder mehrere Schaltventile infolge Blockierens nicht mehr von einem geöffneten in einem geschlossenen Zustand und/oder vice versa schaltbar - d.h. blockiert - sein. Ferner kann ein Schaltventil und/oder eine Kühldüse zumindest teilweise verstopft sein oder dergleichen. Außerdem können mehrere Schaltventile und/oder mehrere Kühldüsen jeweils zumindest teilweise verstopft sein oder dergleichen. Wesentlich ist dabei die Erkenntnis, dass ein defektes Schaltventil und/oder eine defekte Kühldüse eindeutig lokalisiert werden muss, um die Festlegung der Steuersignale verfahrensgemäß anzupassen, so dass auch bei Vorliegen eines solchen Fehlerzustands eine gleichmäßige Kühlmittelbeaufschlagungsdichte erreicht werden kann. Dabei kann die Ermittlung eines Fehlerzustands durch einen Sensor pro Schaltventil und/oder pro Kühldüse aufwändig und fehleranfällig sein, da eine Vielzahl von Sensoren benötigt wird. Indem eine den Zustand des Kühlmittels beschreibenden Zustandsgröße im Bereich einer zumindest mehreren der Schaltventile und/oder mehreren der Kühldüsen gemeinsamen Kühlmittelzuleitung ermittelt wird, ist es möglich, den messtechnischen Aufwand zur Ermittlung eines Fehlerzustands zu verringern. D.h. vereinfacht ausgedrückt wird ein Sensor an der Kühleinrichtung platziert und ein Messwert ermittelt, anstatt mehrere Sensoren an mehreren Stellen der Kühleinrichtung zu platzieren, um mehrere Messwerte zu ermitteln.
- Die Zustandsgröße kann insbesondere eine Zustandsgröße des Kühlmittels, beispielsweise ein Druck, eine Beschleunigung, eine Schalldruck, ein Durchfluss oder dergleichen, sein.
- Zweckmäßigerweise wird die Zustandsgröße an einer Kühlmittelzuleitung ermittelt, die mehrere Schaltventile und/oder Kühldüsen mit Kühlmittel speist.
- Die Zustandsgröße kann in einem regulären Betrieb der Kühleinrichtung - d.h. während einer Strangproduktion - und/oder während eines Wartungsbetriebs der Kühleinrichtung ermittelt werden.
- Der Referenzverlauf kann ein Verlauf der ermittelten Zustandsgröße über der Zeit, über einer Frequenz oder dergleichen sein, der bei einer fehlerfreien Funktion der Kühleinrichtung ermittelt wird bzw. wurde.
- Der Vergleich kann durch eine mathematische Operation unter Berücksichtigung des Referenzverlaufs und des Verlaufs der Zustandsgröße erfolgen. Der Vergleich kann durch eine Differenzbildung zwischen dem Verlauf der Zustandsgröße und dem Referenzverlauf erfolgen.
- Die erfindungsgemäße Kühleinrichtung, aufweisend Schaltventile, Kühldüsen, ein Kühlmittel und eine Steuereinrichtung, welche Steuereinrichtung zur Festlegung von binären pulsweitenmodulierten Steuersignalen und zur Ansteuerung der Schaltventile mit den Steuersignalen vorbereitet ist, zur Kühlung eines metallischen Strangabschnitts in einem Kühlbereich einer Stranggießmaschine, sieht vor, dass die Steuereinrichtung zur Festlegung einer Phasenverschiebung eines der Steuersignale vorbereitet ist.
- Die Erfindung geht von der Erkenntnis aus, dass zur zuverlässigen und effizienten Kühlung des Strangabschnitts mess- und/oder steuerungstechnische Maßnahmen erforderlich sind. Die Erfindung ermöglicht die verfahrensgemäße Umsetzung dieser Maßnahmen, indem die Kühleinrichtung die derart eingerichtete Steuereinrichtung aufweist.
- Bevorzugte Weiterbildungen der Erfindung ergeben sich auch aus den abhängigen Ansprüchen. Die Weiterbildungen beziehen sich sowohl auf das erfindungsgemäße Verfahren wie auch auf die erfindungsgemäße Kühleinrichtung.
- In bevorzugter Weise ist die erfindungsgemäße Kühleinrichtung dazu eingerichtet, das erfindungsgemäße Verfahren, insbesondere mindestens eine der nachfolgend beschriebenen Weiterbildungen des erfindungsgemäßen Verfahrens, auszuführen.
- Weiter kann die Kühleinrichtung eine Messeinrichtung und/oder eine Ermittlungseinrichtung aufweisen.
- Die Messeinrichtung weist vorteilhafterweise einen Sensor auf, der zur Ermittlung einer den Zustand des Kühlmittels beschreibenden Zustandsgröße im Bereich einer zumindest mehreren Schaltventilen und/oder Kühldüsen gemeinsamen Kühlmittelzuleitung vorbereitet ist.
- In einer vorteilhaften Ausgestaltung der Kühleinrichtung ist die Ermittlungseinrichtung zum Vergleich eines Verlaufs der Zustandsgröße mit einem Referenzverlauf und zur Ermittlung eines Fehlerzustands der Kühleinrichtung in Abhängigkeit des Vergleichs vorbereitet.
- Vorzugsweise ist die Steuereinrichtung dazu eingerichtet, die binären pulsweitenmodulierten Steuersignale derart festzulegen werden, dass ein durch den Kühlbereich geförderter Strangabschnitt am Ende des Kühlbereichs mit einer im Wesentlichen über den Strangabschnitt gleichen Kühlmittelbeaufschlagungsdichte beaufschlagt worden ist.
- Die Erfindung und die beschriebenen Weiterbildungen können sowohl in Software als auch in Hardware, beispielsweise unter Verwendung einer speziellen elektrischen Schaltung, realisiert werden.
- Ferner ist eine Realisierung der Erfindung oder einer beschriebenen Weiterbildung möglich durch ein computerlesbares Speichermedium, auf welchem ein Computerprogramm gespeichert ist, welches die Erfindung oder die Weiterbildung ausführt.
- Auch können die Erfindung und/oder jede beschriebene Weiterbildung durch ein Computerprogrammerzeugnis realisiert sein, welches ein Speichermedium aufweist, auf welchem ein Computerprogramm gespeichert ist, welches die Erfindung und/oder die Weiterbildung ausführt.
- Ausgehend von einer Ansteuerung einer Anzahl von n Schaltventilen mit jeweils einem Steuersignal - mit jeweils gleichen Eigenschaften, wie einer Trägerfrequenz F und einem Pulsweitenverhältnis κ - kann eine Phasenverschiebung φ über einen einfachen Berechnungsansatz, beispielsweise φ = tp / n festgelegt werden, wobei tp die Periodendauer des Steuersignals, also der Kehrwert der Trägerfrequenz F, ist.
- Insbesondere, wenn die Steuersignale unterschiedliche Trägerfrequenzen und/oder Pulsweitenverhältnisse aufweisen kann es erforderlich sein, von einfachen arithmetischen Berechnungsansätzen zur Festlegung der Steuersignale abzuweichen.
- In einer weiteren Ausgestaltung wird eine Phasenverschiebung eines der Steuersignale unter Verwendung eines numerischen Optimierungsverfahrens zur Minimierung einer Volumenstromschwankung des Kühlmittels festgelegt.
- Die Volumenstromschwankung kann eine Schwankung eines Kühlmitteldurchflusses durch eine Leitung bzw. Zuleitung der Kühleinrichtung beschreiben.
- Für das Optimierungsverfahren kann ein Frequenzspektrum des Volumenstroms ermittelt werden. Das Frequenzspektrum kann in einen konstanten und einen trigonometrischen Term aufgespaltet werden. Der trigonometrische Term kann von den Pulsweitenverhältnissen und den Phasenverschiebungen der Schaltsignale abhängen. Bei gegebenen Pulsweitenverhältnissen der Steuersignale kann die Optimierung die Anpassung der Phasenverschiebungen zum Gegenstand haben.
- Das Optimierungsverfahren kann mit einem sogenannten genetischen Algorithmus, einem gradientenbasierten Verfahren oder dergleichen erfolgen.
- Gemäß einer bevorzugten Weiterbildung werden zumindest zwei der Steuersignale mit unterschiedlichen Trägerfrequenzen festgelegt.
- Eine Trägerfrequenz kann der Kehrwert einer Zeitdauer zwischen zwei Zustandswechseln eines Steuersignals jeweils von LOW nach HI und/oder jeweils von HI nach LOW sein. Eine vergleichsweise hohe Trägerfrequenz kann eine vergleichsweise schnell intermittierende Kühlmittelausbringung bewirken. In anderen Worten ausgedrückt, kann die Trägerfrequenz der Kehrwert einer Periodendauer eines Steuersignalzyklus sein.
- Die zumindest zwei Steuersignale können jeweils ein Schaltventil ansteuern, das jeweilige Schaltventil jeweils einen Kühlmittelfluss durch eine Kühldüse freigeben und/oder unterbrechen. Derart können unterschiedliche Kühlmittelmengen durch die derart adressierten Kühldüsen auf den Strang aufgebracht werden. Das derartige Aufbringen unterschiedlicher Kühlmittelmengen - insbesondere in verschiedenen, bevorzugt in Förderrichtung des Strangs hintereinander liegenden, Bereichen der Kühleinrichtung - kann vorteilhaft für eine Erzielung einer gleichen Kühlmittelbeaufschlagungsdichte über den Strangabschnitt sein.
- Sofern eine ungünstige Wechselwirkung zwischen der Trägerfrequenz - und damit zwischen der zeitlichen Unterbrechung der Kühlmittelaufbringung - und einer verfahrenstechnischen Größe des Stranggießprozesses und/oder einem Parameter der Stranggießmaschine vorliegt, kann es zu einer ungewollten Beeinflussung der Kühlmittelbeaufschlagungsdichte kommen.
- Insbesondere deshalb wird in einer vorteilhaften Weiterbildung eine Trägerfrequenz eines der Steuersignale in Abhängigkeit einer Geschwindigkeit des Strangabschnitts festgelegt.
- Auf diese Weise kann auch bei einer Änderung der Strang- bzw. Gießgeschwindigkeit eine gleichmäßige Kühlmittelbeaufschlagungsdichte erreicht werden.
- Außerdem ist es vorteilhaft, wenn eine Trägerfrequenz eines der Steuersignale in Abhängigkeit einer Länge des Kühlbereichs festgelegt wird.
- Die Länge des Kühlbereichs kann eine Erstreckung des Kühlbereichs im Wesentlichen längs der Strangförderrichtung sein. Die Länge des Kühlbereichs kann eine Länge eines durch eine Kühldüse mit Kühlmittel beaufschlagbaren Bereichs sein.
- Da es möglich ist, dass die Kühleinrichtung Kühlbereiche mit unterschiedlichen Längen umfasst, kann auf diese Weise insbesondere unter solchen Umständen eine gleichmäßige Kühlmittelbeaufschlagungsdichte erreicht werden.
- Des Weiteren ist es vorteilhaft, wenn eine Trägerfrequenz eines der Steuersignale in Abhängigkeit einer Durchlaufzeit des Strangs durch einen durch eine Kühldüse mit Kühlmittel beaufschlagbaren Bereich, insbesondere einen Kühlbereich, festgelegt wird.
- Die Durchlaufzeit kann der Quotient aus der Länge des Kühlbereichs und der Stranggeschwindigkeit sein.
- Ferner ist es vorteilhaft, wenn eine Trägerfrequenz eines der Steuersignale in Abhängigkeit eines Sprühprofils der Kühldüsen festgelegt wird.
- Das Sprühprofil kann ein Verlauf einer erzielbaren Kühlmittelbeaufschlagungsdichte längs einer mittels einer Kühldüse benetzen Fläche sein.
- Denkbar ist ein rechteckförmiges Sprühprofil, bei dem ein jeder benetzte Punkt längs der Fläche mit der gleichen Kühlmittelmenge beaufschlagt wird.
- Insbesondere bei Vorliegen eines rechteckförmigen Sprühprofils ist es vorteilhaft, wenn der Kehrwert der Trägerfrequenz F, d.h. die Periodendauer tp eines Steuersignals, gemäß der Gleichung tp = xn / (k*v) festgelegt wird, wobei xn die Länge des Kühlbereichs, k ein positiver ganzzahliger Wert (1, 2, 3, ...) und v die Geschwindigkeit des Strangs ist.
- Ferner denkbar ist ein dreieckförmiges Sprühprofil, bei dem die Kühlmittelbeaufschlagungsdichte längs der beaufschlagten Fläche von einem Minimum linear bis auf ein Maximum ansteigt und hiernach wiederum linear bis auf das Minimum abfällt.
- Insbesondere bei Vorliegen eines dreieckförmigen Sprühprofils ist es vorteilhaft, wenn der Kehrwert der Trägerfrequenz F, d.h. die Periodendauer tp eines Steuersignals, gemäß der Gleichung tp = xn / (g*v) festgelegt wird, wobei xn die Länge des Kühlbereich, g ein positiver gerader Zahlenwert (2, 4, 6, ...) und v die Geschwindigkeit des Strangs ist.
- Es ist vorteilhaft, wenn die Phasenverschiebung eines der Steuersignale in Abhängigkeit einer Geschwindigkeit des Strangs und/oder einer Länge des Kühlbereichs und/oder eines Sprühprofils der Kühldüsen festgelegt wird.
- Weiter ist es vorteilhaft, wenn ein Pulsweitenverhältnis eines der Steuersignale in Abhängigkeit einer Geschwindigkeit des Strangs und/oder einer Länge des Kühlbereichs und/oder eines Sprühprofils der Kühldüsen festgelegt wird.
- Durch die Festlegung eines oder mehrerer der Steuersignale auf die vorgenannte Art und Weise kann erreicht werden, dass die Beaufschlagung eines Strangabschnitts mit Kühlmittel nach Durchlaufen eines Kühlbereichs im Wesentlichen mit der gleichen Kühlmittelbeaufschlagungsdichte über den Strangabschnitt erfolgt ist.
- In einer vorteilhaften Ausführungsform werden zumindest zwei der Steuersignale mit unterschiedlichen Pulsweitenverhältnissen festgelegt.
- Das Pulsweitenverhältnis kann den relativen Anteil eines Steuersignalpulses - d.h. eines binären HI-Zustands - an der Periodendauer des Steuersignalverlaufs beschreiben. Beispielsweise beschreibt ein Pulsweitenverhältnis von 100 % ein Steuersignal mit permanentem Zustand 1 bzw. HI. Beispielsweise beschreibt ein Pulsweitenverhältnis von 50 % ein Steuersignal mit einem Rechteckprofil, dessen Rechteckpulse jeweils die Hälfe einer Periodendauer andauern.
- Zum Ausgleich einer fehlerbedingt nicht aufgebrachten Kühlmittelmenge - beispielsweise infolge einer defekten Kühldüse - ist es vorteilhaft, wenn durch eine weitere Kühldüse eine erhöhte Kühlmittelmenge auf den Strang aufgebracht wird.
- Insbesondere deshalb ist vorteilhaft, wenn ein Pulsweitenverhältnis eines der Steuersignale in Abhängigkeit eines Fehlerzustands der Kühleinrichtung festgelegt wird.
- Darüber hinaus ist es vorteilhaft, wenn eine Phasenverschiebung eines der Steuersignale zu einem anderen der Steuersignale in Abhängigkeit eines Fehlerzustands der Kühleinrichtung festgelegt wird und/oder eine Trägerfrequenz eines der Steuersignale in Abhängigkeit eines Fehlerzustands der Kühleinrichtung festgelegt wird.
- Tritt beispielsweise ein Fehlerzustand in Form einer defekten Kühldüse auf, kann das Pulsweitenverhältnis eines Steuersignals zur Ansteuerung einer weiteren Kühldüse derart verändert werden, dass die fehlerbedingt nicht aufgebrachte Kühlmittelmenge mittels der weiteren Kühldüse zusätzlich auf den Strang aufgebracht wird. Auf diese Weise kann einer ungewollten, fehlerbedingt ungleichmäßigen Kühlmittelbeaufschlagung des Strangs entgegenwirkt werden.
- Sofern das Kühlmittel innerhalb eines Kühlbereichs durch lediglich eine Kühldüse bzw. eine Kühldüsenreihe auf den Strang aufgebracht wird, kann insbesondere bei einer besonders hohen Gießgeschwindigkeit oder einer besonders geringen Länge eines Kühlbereichs, eine gleichmäßige Kühlmittelbeaufschlagungsdichte nicht ohne Weiteres erreicht werden.
- In einer vorteilhaften Weiterbildung wird das Verfahren eingesetzt zur Kühlung eines Strangabschnitts in einem Kühlbereich, in dem zumindest zwei der Kühldüsen in einer Förderrichtung des Strangabschnitts hintereinander angeordnet sind. Auf diese Weise kann ein Kühlmittelmengenausgleich über mehr als eine Kühldüse(nreihe) mit einfachen Mitteln erfolgen.
- Gemäß einer bevorzugten Ausgestaltung wird unter Verwendung eines Verlaufs der Zustandsgröße ein Frequenzspektrum der Zustandsgröße ermittelt und mit einem Referenzfrequenzspektrum verglichen.
- Der Verlauf der Zustandsgröße kann ein Zeitverlauf, insbesondere eine Verlauf eines Drucks über der Zeit sein. Die Ermittlung des Frequenzspektrums kann mit einem sogenannten Fast-Fourier-Transformations-Verfahren oder dergleichen erfolgen. Das Referenzfrequenzspektrum ist ein Frequenzspektrum, das bei einer fehlerfreien Funktion der Kühleinrichtung ermittelt wird bzw. wurde.
- Durch ein Ansteuern und Schalten eines Schaltventils zur intermittierenden Kühlmittelausbringung kann ein Zustandsgrößenstoß - also eine abrupte Änderung einer Zustandsgröße über der Zeit - des Kühlmittels in der Kühlmittelzuleitung bewirkt werden. Ein solcher Stoß kann ein Frequenzspektrum mit einer Frequenzüberhöhung - d.h. einem Peak oder dergleichen - aufweisen. Dabei kann das Schalten mehrerer Schaltventile mehrere jeweils charakteristische Frequenzüberhöhungen innerhalb des Frequenzspektrums bewirken, wobei einzelne Peaks einzelnen Schaltventilen und/oder Kühldüsen zugeordnet werden können. Mittels des Vergleichs mit dem Referenzspektrum kann ein defektes Schaltventil und/oder eine defekte Kühldüse derart auf einfache Weise ermittelt und lokalisiert werden.
- Außerdem ist es vorteilhaft, wenn während der Ermittlung der Zustandsgröße zumindest eines der Schaltventile durch ein Steuersignal mit einer temporär erhöhten Schalttestfrequenz angesteuert wird.
- Zweckmäßigerweise wird ein Frequenzspektrum der Zustandsgröße ermittelt. Ist die Schalttestfrequenz nicht als charakteristische Frequenzüberhöhung im Frequenzspektrum enthalten, kann auf einen Fehlerzustand an dem mit der Schalttestfrequenz angesteuerten Schaltventil und/oder einer diesem Schaltventil nachgeschalteten Kühldüse geschlossen werden.
- Zweckmäßigerweise werden mehrere Schaltventile, die aus einer gemeinsamen Kühlmittelzuleitung gespeist werden, nacheinander, bevorzugt für jeweils 2 s bis 4 s, mit der Schalttestfrequenz angesteuert. Es ist vorteilhaft, wenn die Schalttestfrequenz eine übliche Schaltfrequenz bzw. Trägerfrequenz der Schaltventile zumindest um einen Faktor zwei übersteigt. Auf diese Weise kann ein Fehlerzustand während eines regulären Betriebs der Kühleinrichtung unter Vermeidung einer Beeinflussung der Kühlmittelbeaufschlagungsdichte ermittelt werden.
- Gemäß einer bevorzugten Ausgestaltung wird die Zustandsgröße mit einem Drucksensor ermittelt. Drucksensoren sind vielfach erprobt und in einer Vielzahl von an die jeweilige Anwendung angepassten Ausführungsformen erhältlich. Auf diese Weise kann die Zustandsgröße zuverlässig und kostengünstig ermittelt werden.
- Bei einer vorteilhaften Ausführungsvariante wird die Zustandsgröße mit einem Durchflusssensor ermittelt. Vielfach ist ein Durchflussmesser zur Ermittlung eines Kühlmittelverbrauchs ohnehin Bestandteil der Kühleinrichtung, so dass die Zustandsgröße besonders kostengünstig ermittelt werden kann.
- Bei einer weiteren vorteilhaften Ausführungsvariante wird die Zustandsgröße mit einem Schallsensor ermittelt. Dabei kann der Schall beispielsweise unmittelbar an einer Kühlmittelzuleitung oder mittelbar an einer anderen Stelle der Kühleinrichtung ermittelt und eine Einbringung einer Sensorik in den Kühlmittelfluss vermieden werden. Derart ist eine örtlich besonders flexible Ermittlung der Zustandsgröße erzielbar.
- Vorteilhafterweise wird die Zustandsgröße mit einem Beschleunigungssensor ermittelt. Beschleunigungssensoren sind vielfach erprobt und in einer Vielzahl von an die jeweilige Anwendung angepassten Ausführungsformen erhältlich. Auf diese Weise kann die Zustandsgröße zuverlässig und kostengünstig ermittelt werden.
- In einer vorteilhaften Ausführung der Erfindung wird das erfindungsgemäße Verfahren, insbesondere eine seiner oben beschrieben Weiterbildungen, in einem von mehreren Kühlbereichen der Stranggießmaschine eingesetzt. In diesem Kontext kann die Formulierung "in einem von mehreren Kühlbereichen" als "in genau einem Kühlbereich von mehreren Kühlbereichen" bzw. als "in nur einem Kühlbereich von mehreren Kühlbereichen" aufgefasst werden. Weiterhin kann das erfindungsgemäße Verfahren, insbesondere eine seiner oben beschrieben Weiterbildungen, jeweils in mehreren Kühlbereichen der Stranggießmaschine eingesetzt werden.
- Gemäß einer bevorzugten Ausgestaltung ist die Ermittlungseinrichtung zu einer Ermittlung eines Frequenzspektrums der Zustandsgröße, bevorzugt unter Verwendung eines Zeitverlaufs der Zustandsgröße, vorbereitet.
- Außerdem ist es vorteilhaft, wenn die Ermittlungseinrichtung zum Vergleich des Frequenzspektrums der Zustandsgröße mit einem Referenzfrequenzspektrum vorbereitet ist.
- Des Weiteren ist es vorteilhaft, wenn die Ermittlungseinrichtung zur Ermittlung defekter Schaltventile und/oder Kühldüsen unter Verwendung des Vergleichs vorbereitet ist.
- Zudem ist es vorteilhaft, wenn die Steuereinrichtung zur Festlegung einer Trägerfrequenz eines der Steuersignale vorbereitet ist.
- Ferner ist es vorteilhaft, wenn die Steuereinrichtung zur Festlegung eines Pulsweitenverhältnissen eines der Steuersignale vorbereitet ist.
- Weiter ist es bevorzugt, wenn die Kühleinrichtung dazu eingerichtet ist, zumindest zwei der Steuersignale mit unterschiedlichen Trägerfrequenzen und/oder Pulsweitenverhältnissen festzulegen.
- Besonders bevorzugt ist es, wenn die Kühleinrichtung dazu eingerichtet ist, zumindest eins der Steuersignale mit einer Phasenverschiebung zu einem weiteren der Steuersignale festzulegen.
- Vorteilhafterweise ist die Steuereinrichtung zur Festlegung einer Phasenverschiebung eines der Steuersignale in einem von mehreren Kühlbereichen der Stranggießmaschine vorbereitet. In diesem Kontext kann die Formulierung "in einem von mehreren Kühlbereichen" als "in genau einem Kühlbereich von mehreren Kühlbereichen" bzw. als "in nur einem Kühlbereich von mehreren Kühlbereichen" aufgefasst werden. Weiterhin kann die Steuereinrichtung zur Festlegung einer Phasenverschiebung eines der Steuersignale jeweils in mehreren Kühlbereichen der Stranggießmaschine vorbereitet sein.
- Die bisher gegebene Beschreibung vorteilhafter Ausgestaltungen enthält zahlreiche Merkmale, die in den einzelnen Unteransprüchen teilweise zu mehreren zusammengefasst wiedergegeben sind. Diese Merkmale können jedoch zweckmäßigerweise auch einzeln betrachtet und zu sinnvollen weiteren Kombinationen zusammenfasst werden. Insbesondere sind diese Merkmale jeweils einzeln und in beliebiger geeigneter Kombination mit dem erfindungsgemäßen Verfahren sowie der erfindungsgemäßen Anordnung gemäß den unabhängigen Ansprüchen kombinierbar.
- Die oben beschriebenen Eigenschaften, Merkmale und Vorteile dieser Erfindung, sowie die Art und Weise, wie diese erreicht werden, werden klarer und deutlicher verständlich im Zusammenhang mit der folgenden Beschreibung der Ausführungsbeispiele, die im Zusammenhang mit den Zeichnungen näher erläutert werden. Die Ausführungsbeispiele dienen der Erläuterung der Erfindung und beschränken die Erfindung nicht auf die darin angegebene Kombination von Merkmalen, auch nicht in Bezug auf funktionale Merkmale. Außerdem können dazu geeignete Merkmale eines jeden Ausführungsbeispiels auch explizit isoliert betrachtet, aus einem Ausführungsbeispiel entfernt, in ein anderes Ausführungsbeispiel zu dessen Ergänzung eingebracht und/oder mit einem beliebigen der Ansprüche kombiniert werden.
- Es zeigen:
- FIG 1
- eine schematische Darstellung einer Kühleinrichtung, aufweisend Schaltventile und Kühldüsen, zur Kühlung eines metallischen Strangabschnitts,
- FIG 2
- eine schematische Darstellung von binären pulsweitenmodulierten Steuersignalen zur Ansteuerung der Schaltventile aus
FIG 1 , - FIG 3
- ein Diagramm zur Verdeutlichung eines Zusammenhangs zwischen Kühlmittelbeaufschlagungsdichte und Festlegung der Steuersignale aus
FIG 2 , - FIG 4
- ein Diagramm in Analogie zu
FIG 3 bei dreieckförmigem Sprühprofil der Kühldüsen in Förderrichtung eines Strangabschnitts, - FIG 5
- ein Diagramm eines Frequenzspektrums des Kühlmitteldrucks bei Schaltung eines Schaltventils der Schaltventile aus
FIG 1 , - FIG 6
- ein Diagramm eines Frequenzspektrums gemäß
FIG 5 bei Schalten mehrerer Schaltventile, - FIG 7
- ein Diagramm mit einem Vergleich zweier Frequenzverläufe bei Vorliegen eines Fehlerzustands an einem der Schaltventile und/oder Kühldüsen aus
FIG 1 , - FIG 8
- ein Diagramm eines Druckverlauf über der Zeit bei Ansteuerung der Schaltventile aus
FIG 1 mit einem Schalttestzyklus und - FIG 9 bis 11
- schematische Darstellungen eines Optimierungsverfahrens zur Minimierung einer Volumenstromschwankung des Kühlmittels in der Kühlmittelzuleitung von
FIG 1 . -
FIG 1 zeigt eine schematische Darstellung einer Kühleinrichtung 2 zur Kühlung eines metallischen Strangabschnitts 4 in einem Kühlbereich 6 einer Stranggießmaschine. Letztere ist aus Gründen der Übersichtlichkeit nicht dargestellt. - Die Kühleinrichtung 2 weist Schaltventile 8, Kühldüsen 10, eine ein Kühlmittel 12 führende Kühlmittelzuleitung 14, eine Messeinrichtung 16, eine Ermittlungseinrichtung 18 und eine Steuereinrichtung 20 auf. Im vorliegenden Ausführungsbeispiel ist jeweils eines der Schaltventile 8 einer der Kühldüsen 10 vorgeschaltet. Denkbar ist selbstverständlich auch, dass mehrere Kühldüsen, beispielsweise ein sogenannter Kühldüsenbalken, durch ein einzelnes Schaltventil adressiert werden.
- Der Kühlbereich 6 weist die Länge L auf und umfasst sechs hintereinander angeordnete Kühldüsen 10. Es ist aber auch möglich, dass ein Kühlbereich lediglich eine der Kühldüsen 10 umfasst und eine Länge L1 aufweist.
- Die Messeinrichtung 16 weist einen an der Kühlmittelzuleitung 14 bzw. einer Messstelle 22 angeordneten Sensor 24 auf, der zur Ermittlung eines Verlaufs einer den Zustand des Kühlmittels 12 beschreibenden Zustandsgröße vorbereitet ist. Im vorliegenden Ausführungsbeispiel ist diese Zustandsgröße der Druck 26 des Kühlmittels 12 an der Messstelle 22.
- Die Ermittlungseinrichtung 18 ist zum Vergleich eines Verlaufs des Drucks 26 - eines Zeit und/oder eines Frequenzverlaufs oder dergleichen - mit einem Referenzverlauf und zur Ermittlung eines Fehlerzustands der Kühleinrichtung 2 in Abhängigkeit des Vergleichs vorbereitet.
- Die Steuereinrichtung 20 ist zur Festlegung von binären pulsweitenmodulierten Steuersignalen (siehe
FIG 2 : 38, 40, 42, 44) und zur Ansteuerung der Schaltventile 8 mit den Steuersignalen über Signalleitungen 28 vorbereitet. - Während eines Stranggießprozesses wird der Strangabschnitt 4 zwischen Strangführungsrollen 30 geführt und zur Kühlung in einer Förderrichtung 32 - auch Gießrichtung - mit einer Geschwindigkeit v durch den sich in einer Länge L - denkbar ist auch die Länge L1 - erstreckenden Kühlbereich 6 gefördert, d.h. an den Kühldüsen 10 vorbeibewegt.
- Hierbei werden die Schaltventile 8 durch die Steuereinrichtung 20 jeweils mit einem binären pulsweitenmodulierten Steuersignal (siehe
FIG 2 ) angesteuert, wodurch Kühlmittelflüsse durch die Kühldüsen 10 abwechselnd freigegeben oder unterbrochen werden, wodurch das Kühlmittel 12 zur Kühlung intermittierend auf den Strangabschnitt 4 in dem Kühlbereich 6 aufgebracht wird. Die Kühldüsen 10 weisen jeweils ein in Förderrichtung 32 dreieckförmiges Sprühprofil 34 auf. - Die binären pulsweitenmodulierten Steuersignale werden durch die Steuereinrichtung 20 derart festgelegt, dass der durch den Kühlbereich 6 geförderte Strangabschnitt 4 am Ende 36 des Kühlbereichs 6 mit einer im Wesentlichen über den Strangabschnitt 4 gleichen Kühlmittelbeaufschlagungsdichte beaufschlagt worden ist.
- Aus der Darstellung ist insbesondere auch ersichtlich, dass nach dem Stand der Technik eine gleichmäßige Kühlmittelbeaufschlagung des Strangabschnitts 4 infolge der intermittierenden Kühlmittelaufbringung nicht ohne Weiteres möglich ist. Bei einer unvorteilhaften Festlegung der Steuersignale kann es vorkommen, dass - je nach Geschwindigkeit v, Länge L bzw. L1, einem Ausfall eines der Schaltventile 8 und/oder einer der Kühldüsen 10 oder dergleichen - Teile des Strangabschnitts 4 während einer zeitlichen Unterbrechung der Kühlmittelausbringung unter einer Kühldüse 10 hindurchgefördert werden, ohne dass sie mit Kühlmittel 12 beaufschlagt werden. Infolgedessen kann nach dem Stand der Technik eine ungewollte über den Strangabschnitt 4 ungleichmäßige Kühlmittelbeaufschlagungsdichte am Ende 36 des Kühlbereichs 6 verursacht werden.
- Das Verfahren ist in seinem Einsatz nicht beschränkt auf die in diesem Ausführungsbeispiel gezeigte Kühlanordnung, die insbesondere zur Kühlung eines Strangabschnitts in Form eines Langprodukts insbesondere, in Form eines sogenannten Beam Blanks, Blooms, Billets, Rounds - auch: Träger, Vorblock bzw. Knüppel - oder dergleichen geeignet ist. Andere Kühlanordnungen, beispielsweise zum Kühlen von Slabs - auch: Brammen - können ebenso nach dem Kühlverfahren betrieben werden.
-
FIG 2 zeigt eine schematische Darstellung von exemplarischen Verläufen von binären pulsweitenmodulierten Steuersignalen 38, 40, 42 und 44 über der Zeit t zur Ansteuerung der Schaltventile 8 ausFIG 1 . Die Darstellung illustriert die zur Festlegung der Steuersignale anpass- bzw. modulierbaren Eigenschaften, nämlich Periodendauer, Pulsweitenverhältnis und Zeitversatz (Phasenverschiebung). - Aus
FIG 2 ist ersichtlich, dass die Steuersignale 38 bis 44 in ihrem auf der Ordinate aufgetragenen Signalzustand u über der Zeit t jeweils zwischen 1 bzw. HI und einem 0 bzw. LOW wechseln, also im signaltechnischen Sinn binär sind. - Das Steuersignal 38 ist mit einer Periodendauer tp und einem Pulsweitenverhältnis κ = t1/tp festgelegt, wobei t1 eine Pulsdauer ist. Der Kehrwert der Periodendauer 1/tp ist die Trägerfrequenz F des Steuersignals 38.
- Dabei gilt, je höher die Trägerfrequenz F, desto kürzer ist ein Schaltzyklus zwischen einem geöffneten und einem geschlossenen Zustand eines der derart angesteuerten Schaltventile 8 und desto kürzer sind die zeitlichen Unterbrechungen der Kühlmittelausbringung auf den Strangabschnitt 4 durch die diesem Schaltventil nachgeschaltete der Kühldüsen 10 und/oder nachgeschalteten Kühldüsen 10.
- Das Steuersignal 40 ist im Vergleich zum Steuersignal 38 mit einer verdoppelten Periodendauer 2*tp festgelegt, weist also eine Trägerfrequenz F/2 auf. Dabei ist die absolute Pulsweite der Steuersignale 38 und 40 zwar gleich, das Pulsweitenverhältnis des Steuersignals 40 beträgt allerdings κ/2. Infolgedessen wird bei einer Ansteuerung eines Schaltventils mit dem Steuersignal 40 im Vergleich zur Ansteuerung mit dem Steuersignal 38 innerhalb eines Schaltzyklus lediglich die Hälfte einer Kühlmittelmenge aufgebracht.
- Das Steuersignal 42 weist im Vergleich zum Steuersignal 40 die gleiche Periodendauer 2*tp auf. Dabei ist die absolute Pulsweite t1/2, so dass das Pulsweitenverhältnis von Steuersignal 42 κ/4 = (t1/2)/(2*tp) beträgt.
- Das Steuersignal 44 ist im Vergleich zu den Steuersignalen 38, 40 und 42 mit einer Zeitverzögerung tz festgelegt und weist damit eine Phasenverschiebung auf.
-
FIG 3 zeigt ein Diagramm zur Verdeutlichung eines Zusammenhangs zwischen der Kühlmittelbeaufschlagungsdichte und der Festlegung der Steuersignale anhand der mittelsFIG 2 illustrierten Signaleigenschaften. Insbesondere zeigtFIG 3 einen Zustand (Ordinate, u) eines Steuersignals 46 über der Zeit (Abszisse, t). Das Steuersignal 46 ist mit einer Pulsdauer t1 und einer Periodendauer tp=2* t1 festgelegt, weist also ein Pulsweitenverhältnis von κ=50 % auf. - Der Kurvenlauf des Steuersignals 46 korrespondiert dabei mit einem mittleren Kühlmittelfluss q - d.h. einer mittleren Kühlmittelmenge pro Zeiteinheit - der durch eine mittelbar mit dem Steuersignal 46 betätigte Kühldüse in einen Kühlbereich ausgebracht wird. Ferner entspricht die bis zu einer Zeit t durch den Kurvenverlauf 46 eingeschlossene Fläche einer bis zu dieser Zeit ausgegebenen Kühlmittelmenge.
- Ein Teilabschnitt eines Strangabschnitts tritt zum Zeitpunkt t10 in den Kühlbereich ein und zum Zeitpunkt t20 aus diesem aus und wird zwischenzeitlich mit einer Kühlmittelmenge Q beaufschlagt. Dabei entspricht die auf den Teilabschnitt aufgebrachte Kühlmittelmenge Q der durch einen strichliert dargestellten Bereich 48 eingeschlossenen schraffierten Fläche unter dem Kurvenverlauf 46.
- Tritt ein weiterer Teilabschnitt des Strangabschnitts - verdeutlicht durch einen Bereich 50 - zum Zeitpunkt t30 in den Kühlbereich ein und zum Zeitpunkt t40 aus diesem aus, wird er mit der gleichen Kühlmittelmenge Q beaufschlagt.
- Beide Teilabschnitte des Strangabschnitts durchlaufen den Kühlbereich in einer gleichen Durchlaufzeit tn - besitzen also bei anzunehmender gleicher Geschwindigkeit v die gleiche Länge bzw. Fläche - und werden mit derselben Kühlmittelmenge Q beaufschlagt. Demnach weist der durch den Kühlbereich geförderte, durch die beiden Bereiche 48 und 50 gebildete Strangabschnitt am Ende des Kühlbereichs eine gleichmäßige Kühlmittelbeaufschlagungsdichte auf.
- Die jeweilige Durchlaufzeit tn der Bereiche 48 und 50 durch den mit dem mittleren Kühlmittelfluss q beaufschlagten Kühlbereich beträgt die zweifache Periodendauer tp.
- Dabei wird die Durchlaufzeit tn durch die Länge des Kühlbereichs L1 und die Stranggeschwindigkeit v bestimmt.
- Verschiebt man gedanklich einen der strichliert eingezeichneten Bereiche 48, 50 längs der Zeitachse t, was einer Förderung des Strangabschnitts durch den Kühlbereich gleichkommt, wird stets die gleiche schraffierte Fläche eingeschlossen und folglich eine gleichmäßige Kühlmittelbeaufschlagungsdichte erreicht.
- Dies wird erreicht, da die Periodendauer tp des Steuersignals 46 in Abhängigkeit der Geschwindigkeit v des Strangabschnitts 4 und/oder der Länge des Kühlbereichs L1 und/oder des Sprühprofils 34 der Kühldüsen 10 festgelegt wird.
-
FIG 4 zeigt in Analogie zuFIG 3 die Zusammenhänge bei einem dreieckförmigen Sprühprofil der Kühldüsen in Förderrichtung eines Strangabschnitts. Die nachfolgende Beschreibung beschränkt sich im Wesentlichen auf die Unterschiede zum Ausführungsbeispiel in derFIG 3 , auf das bezüglich gleich bleibender Merkmale und Funktionen verwiesen wird. Im Wesentlichen gleich bleibende Bauteile sind grundsätzlich mit den gleichen Bezugszeichen beziffert und nicht erwähnte Merkmale sind in den folgenden Ausführungsbeispielen übernommen, ohne dass sie erneut beschrieben sind. - Insbesondere zeigt
FIG 4 einen Steuersignalverlauf 52 und zwei Bereiche 54 und 56 eines Strangabschnitts. Die Bereiche 54, 56 des Strangabschnitts treten zu den Zeitpunkten t50 bzw. t60 in den Kühlbereich ein und zu den Zeitpunkten t70 bzw. t80 aus dem Kühlbereich aus und werden mit derselben Kühlmittelmenge Q beaufschlagt. Demnach weist der durch den Kühlbereich geförderte, durch die beiden Bereiche 54, 56 gebildete Strangabschnitt am Ende des Kühlbereichs eine gleichmäßige Kühlmittelbeaufschlagungsdichte auf. Maßgeblich hierfür ist, dass die Periodendauer tp ein geradzahliges Vielfaches der Durchlaufzeit tn beträgt. -
FIG 5 zeigt ein Diagramm eines Frequenzspektrums des Drucks (Ordinate: p (bar), Abszisse: f (Hz)) des Kühlmittels 12 in der Zuleitung 14 der Kühleinrichtung 2 ausFIG 1 bei Betätigung eines der Schaltventile 10. Der Druck p (bzw. 26, vgl.FIG 1 ) kann mit dem Sensor 24 der Messeinrichtung 16 ermittelt werden. Das Frequenzspektrum wird durch die Ermittlungseinrichtung 18 (sieheFIG 1 ) aus einem Zeitverlauf des Drucks ermittelt, hier mittels einer sogenannten FFT-Analyse (Fast-Fourier-Transformation). Es ist auch möglich eine sogenannte Teil-FFT-Analyse durchzuführen, d.h. eine Fast-FourierTransformation für einen bestimmten Frequenzbereich. - Das Frequenzspektrum weist eine Resonanzüberhöhung 58 bei einer Frequenz f von etwa 75 Hz auf. Die Resonanzüberhöhung 58 kommt durch einen Druckstoß in der Kühlmittelzuleitung 14 zustande, der durch das Schalten eines der Schaltventile 10 verursacht wird.
-
FIG 6 zeigt ein Diagramm eines Frequenzspektrums des Kühlmitteldruckes (Ordinate: p (bar), linke Abszisse: f (Hz)) bei Betätigung mehrerer der Schaltventile 10 (rechte Abszisse: Ventilnummer n (-)). Der Kühlmitteldruck p wird wiederum an der Messstelle 22 ermittelt. - Das Frequenzspektrum weist eine Resonanzüberhöhung 60 bei einer Frequenz f von etwa 75 Hz auf. Dabei steigt die Amplitude der Resonanzüberhöhung 60 über der Ventilnummer n an.
- Dieser Anstieg kann durch einen im vorliegenden Ausführungsbeispiel vorhandenen größeren Abstand mit aufsteigender Ventilnummer n zur Messstelle erklärt werden, wodurch eine hydraulische Induktivität steigt und höhere Druckspitzen im Kühlmittel 12 induziert werden.
- Zur Ermittlung eines Fehlerzustands an der Kühleinrichtung 2, insbesondere an den Schaltventilen 8 und/oder den Kühldüsen 10, wird das Frequenzspektrum - insbesondere der Verlauf der Resonanzüberhöhung 60 - durch die Ermittlungseinrichtung 18 mit einem Referenzverlauf verglichen.
- Aus der mittels des Vergleichs festgestellten Abweichung zwischen dem Referenzverlauf und dem Verlauf der Resonanzüberhöhung kann beispielsweise auf einen Verstopfungsgrad einer der oder mehrerer der Schaltventile 8 und/oder Kühldüsen 10 geschlossen werden.
- Der Vorteil dieses Ansatzes liegt in der kontinuierlichen und damit online - also während eines regulären Stranggießprozesses - möglichen Fehlerdetektion.
-
FIG 7 zeigt ein Diagramm mit einem Vergleich zweier Frequenzverläufe 62 und 64 des Kühlmitteldrucks p (Ordinate: p (bar), Abszisse: f (Hz)) bei Vorliegen eines Fehlerzustands an einem der Schaltventile 8 und/oder Kühldüsen 10 ausFIG 1 . Dabei beziehen sich die Verläufe 62 und 64 auf die Ansteuerung eines einzelnen der Schaltventile 10. - Der Frequenzverlauf 62 gibt einen fehlerfreien Zustand wieder, stellt also einen Referenzfrequenzverlauf dar. Der Frequenzverlauf 64 stellt sich beispielsweise bei einem verstopften, nicht schaltbaren oder auf sonstige Weise nicht schaltbaren Schaltventil und/oder einer beeinträchtigten Kühldüse ein. Durch den Vergleich zwischen den beiden Frequenzverläufen 62 und 64 kann eindeutig ein Fehlerzustand ermittelt werden.
-
FIG 8 zeigt ein Diagramm mit einem Druckverlauf 66 über der Zeit (Abszisse: t (s)) bei Ansteuerung der Schaltventile 8 ausFIG 1 mit einem Schalttestzyklus 68, der durch den zeitlichen Verlauf der Steuersignale festgelegt ist. Die Ermittlung eines Fehlerzustands kann dabei wiederum durch einen Vergleich mit einem Referenzverlauf oder alternativ durch einen Abgleich der Druckspitzen 70 untereinander erfolgen. - Es ist möglich, den Druckverlauf 66, bzw. ein den Druckverlauf 66 beschreibendes Signal, mit einem geeigneten Faltungssignal zu falten. Das Faltungssignal kann dabei so gewählt werden, dass eine Verstärkung und/oder eine Rauschunterdrückung möglichst vorteilhaft sind. Beispielsweise kann eine Funktion sin2 (t) als Faltungssignal bzw. -funktion gewählt werden. Ferner ist es möglich, das Schaltventilverhalten und die daraus resultierenden zeitlichen Ableitungen zu betrachten.
- Es ist vorteilhaft, wenn der Schalttestzyklus mit über der Schalttestzyklusdauer gleichmäßig verteilten Schaltungen festgelegt wird.
- Die FIGen 9 bis 11 zeigen eine schematische Darstellung eines Optimierungsverfahrens zur Minimierung einer Volumenstromschwankung des Kühlmittels 12 in der Kühlmittelzuleitung 14 von
FIG 1 . Durch die Minimierung der Volumenstromschwankung kann einer ungewollte Beeinflussung der Kühlmittelbeaufschlagungsdichte entgegenwirkt werden. - Werden die Steuersignale zur Ansteuerung der Schaltventile mit gleichen Pulsweitenverhältnissen festgelegt, so kann ein einfacher Ansatz verwendet werden:
- Beispielsweise kann durch eine variable Verzögerungszeiten tz (siehe
FIG 2 ) zwischen den Pulsfolgen der Steuersignale, die Rückwirkungen auf das übergeordnete Versorgungssystem - also die Volumenstromschwankung - minimiert werden: Für diesen einfachen Ansatz zur Festlegung der Steuersignale wird beispielhaft eine Gruppe von 6 Schaltventilen (vgl.FIG 1 ,8 ) mit 6 nachgeschalteten Kühldüsen 10 betrachtet, welche mit einer Trägerfrequenz F von 1 Hz und gleichem Pulsweitenverhältnis κ von 50 % angesteuert werden. Bei gleichzeitigem Schalten der Schaltventile werden unerwünscht starke Druckstöße in der gemeinsamen Kühlmittelzuleitung 14 induziert, die zu Volumenstromschwankungen und damit zu einer ungewollten Beeinflussung der Kühlmittelbeaufschlagungsdichte führen können. - Werden die Schaltventile zeitversetzt angesteuert, mit z.B. jeweils 0,1 s Verzögerung, so lässt sich die unerwünschte Systemrückwirkung reduzieren.
- Werden die Steuersignale zur Ansteuerung der Schaltventile allerdings mit unterschiedlichen Pulsweitenverhältnissen κ festgelegt, so kann dieser einfache Ansatz nicht mehr verwendet werden und es ist vorteilhaft, das in den FIGen 9 bis 11 illustrierte Optimierungsverfahren zur Festlegung der Steuersignale zu verwenden.
- Dazu wird ein Frequenzspektrum des Durchflusses bzw. des Volumenstroms des Kühlmittels 12 durch die Kühlmittelzuleitung 14 ermittelt. Die Ermittlung dieses Frequenzspektrums kann beispielsweise aus dem mit dem Sensor 24 der Messeinrichtung 16 ermittelten Druck p - zur mittelbaren Ermittlung des Volumenstroms - des Kühlmittels 12 oder durch eine unmittelbare Ermittlung des Volumenstroms und einer darauffolgenden FFT mittels der Ermittlungseinrichtung 18 erfolgen.
- Es ist möglich, dass Frequenzspektrum mittels einer Simulationsmethode, beispielsweise im Rahmen einer sogenannten Vorabsimulation, zu ermitteln. Es vorteilhaft, hierfür gängige Simulationswerkzeuge zu nutzen.
- Das Frequenzspektrum des Durchflusses A wird in einen konstanten und einen trigonometrischen Term aufgespaltet, wobei der trigonometrische Term sowohl vom Pulsweitenverhältnis κ als auch den Schaltverzögerungszeiten tz abhängig ist.
-
FIG 9 zeigt das Ergebnis dieser Zerlegung bei einer Schaltung von zwei Schaltventilen in Zeigerschreibweise in der komplexen Zahlenebene 72 (Abszisse: Realteil Re, Ordinate: Imaginärteil, Im). Dabei hängen die Beträge der Durchflüsse A1 und A2 vom jeweiligen Pulsweitenverhältnis k des das jeweilige Schaltventil ansteuernden Steuersignals ab. Die Phasenverschiebungen φ1 bzw. φ2 sind von der jeweiligen Verzögerungszeit tz abhängig. - Der resultierende Zeiger 74 mit dem betragsmäßigen Gesamtdurchfluss Av muss hierbei minimiert werden.
-
FIG 10 zeigt das Ergebnis der Optimierung für den exemplarischen Fall, dass zehn Schaltventile durch zehn Steuersignale mit gleichen Pulsweitenverhältnissen κ angesteuert werden. Als Ergebnis liefert die Optimierung zehn in der komplexen Zahlenebene um die gleiche optimierte Phasenverschiebung 76 (Δφ) gedrehte Durchflüsse A1 bis A10. Die Optimierung kann mit einem genetischen Algorithmus, einem gradientenbasierten Optimierungsverfahren oder dergleichen erfolgen. Optimiert wird eine Kostenfunktion, die durch die Summe der Betragsquadrate der komplexen Zeiger Av, aufsummiert über alle betrachteten Fourierterme, beschrieben werden kann. -
FIG 11 zeigt eine alternative grafische Darstellung des Optimierungsergebnisses. -
- 2
- Kühleinrichtung
- 4
- Strangabschnitt
- 6
- Kühlbereich
- 8
- Schaltventile
- 10
- Kühldüsen
- 12
- Kühlmittel
- 14
- Kühlmittelzuleitung
- 16
- Messeinrichtung
- 18
- Ermittlungseinrichtung
- 20
- Steuereinrichtung
- 22
- Messstelle
- 24
- Sensor
- 26
- Druck
- 28
- Signalleitungen
- 30
- Strangführungsrollen
- 32
- Förderrichtung
- 34
- Sprühprofil
- 36
- Ende Kühlbereich
- 38, 40, 42, 44
- Steuersignal
- 46
- Steuersignal
- 48, 50
- Bereich
- 52
- Steuersignal
- 54, 56
- Bereich
- 58, 60
- Resonanzüberhöhung
- 62
- Referenzfrequenzverlauf
- 64
- Frequenzverlauf
- 66
- Druckzeitverlauf
- 68
- Schalttestzyklus
- 70
- Druckspitzen
- 72
- komplexe Zahlenebene
- 74
- resultierender Zeiger
- 76
- optimierte Phasenverschiebung
- t
- Zeit
- t40
- Zeitpunkt
- t10, t20, t30, t50, t80
- Zeitpunkt
- t60, t70, tn
- Durchlaufzeit
- tp
- Periodendauer
- tl
- Pulsdauer
- tz
- Zeitverzögerung
- u
- Signalzustand
- v
- Geschwindigkeit
- κ
- Pulsweitenverhältnis
- φ, φ1, φ2
- Phasenverschiebung
- Δφ
- optimierte Phasenverschiebung
- A1 bis A10
- Kühlmitteldurchfluss
- Av
- resultierender Kühlmitteldurchfluss
- F
- Trägerfrequenz
- L, L1
- Länge Kühlbereich
- T
- Trägerfrequenz
- q
- Kühlmittelfluss
- Q
- Kühlmittelmenge
Claims (19)
- Verfahren zur Kühlung eines Strangabschnitts (4) eines metallischen Strangs in einem Kühlbereich (6) einer Stranggießmaschine mit einer Kühleinrichtung (2), aufweisend jeweils mehrere Schaltventile (8) und Kühldüsen (10), bei dem- der Strangabschnitt (4) zur Kühlung durch den Kühlbereich (6) gefördert wird und- die Schaltventile (8) durch binäre pulsweitenmodulierte Steuersignale (38-46, 52) angesteuert werden, wodurch Kühlmittelflüsse (q) durch die Kühldüsen (10) abwechselnd freigegeben oder unterbrochen werden, wodurch ein Kühlmittel (12) zur Kühlung intermittierend auf den Strangabschnitt (4) in dem Kühlbereich (6) aufgebracht wird,dadurch gekennzeichnet, dass- die binären pulsweitenmodulierten Steuersignale (38-46, 52) derart festgelegt werden, dass zumindest eines der Steuersignale (38-46, 52) eine Phasenverschiebung (φ, φ1, φ2, Δφ) zu einem weiteren der Steuersignale (38-46, 52) aufweist.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass eine Phasenverschiebung (Δφ) eines der Steuersignale (38-46, 52) unter Verwendung eines numerischen Optimierungsverfahrens zur Minimierung einer Volumenstromschwankung des Kühlmittels (12) festgelegt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass zumindest zwei der Steuersignale (38-46, 52) mit unterschiedlichen Trägerfrequenzen (T) festgelegt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass eine Trägerfrequenz (T) eines der Steuersignale (38-46, 52) in Abhängigkeit einer Geschwindigkeit (v) des Strangabschnitts (4) und/oder einer Länge des Kühlbereichs (L, L1) und/oder eines Sprühprofils (34) der Kühldüsen (10) festgelegt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass zumindest zwei der Steuersignale (38-46, 52) mit unterschiedlichen Pulsweitenverhältnissen (κ) festgelegt werden. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass ein Pulsweitenverhältnis (κ) eines der Steuersignale (38-46, 52) in Abhängigkeit eines Fehlerzustands der Kühleinrichtung (2) festgelegt wird. - Verfahren nach einem der vorhergehenden Ansprüche,
eingesetzt zur Kühlung eines Strangabschnitts (4) in einem Kühlbereich (6), in dem zumindest zwei der Kühldüsen (10) in einer Förderrichtung (32) des Strangabschnitts (4) hintereinander angeordnet sind. - Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zur Ermittlung eines Fehlerzustands der Kühleinrichtung (2)- eine den physikalischen Zustand des Kühlmittels (12) beschreibende Zustandsgröße (p, 26) im Bereich einer zumindest mehreren der Schaltventile (8) und/oder mehreren der Kühldüsen (10) gemeinsamen Kühlmittelzuleitung (14) ermittelt wird,- ein Verlauf (58, 60, 64, 66) der Zustandsgröße (p, 26) mit einem Referenzverlauf (62) verglichen wird und- in Abhängigkeit des Vergleichs ein Fehlerzustand zumindest eines der Schaltventile (8) und/oder einer der Kühldüsen (10) der Kühleinrichtung (2) ermittelt wird.
- Verfahren nach Anspruch 8,
dadurch gekennzeichnet, dass unter Verwendung eines Verlaufs der Zustandsgröße (p, 26) ein Frequenzspektrum (58, 60, 64) der Zustandsgröße (p, 26) ermittelt und mit einem Referenzfrequenzspektrum (62) verglichen wird. - Verfahren nach einem der Ansprüche 8 oder 9,
dadurch gekennzeichnet, dass während der Ermittlung der Zustandsgröße (p, 26) zumindest eines der Schaltventile (8) durch ein Steuersignal (38-46, 52) mit einer temporär erhöhten Schalttestfrequenz angesteuert wird. - Verfahren nach einem der Ansprüche 8 bis 10,
dadurch gekennzeichnet, dass die Zustandsgröße (p, 26) mit einem Drucksensor (24) und/oder einem Durchflusssensor und/oder einem Schallsensor und/oder einem Beschleunigungssensor ermittelt wird. - Verfahren nach einem der vorhergehenden Ansprüche, eingesetzt in einem von mehreren Kühlbereichen (6) der Stranggießmaschine.
- Verfahren nach einem der Ansprüche 1 bis 11,
eingesetzt jeweils in mehreren Kühlbereichen (6) der Stranggießmaschine. - Kühleinrichtung (2), aufweisend Schaltventile (8), Kühldüsen (10), ein Kühlmittel (12) und eine Steuereinrichtung (20), welche Steuereinrichtung (20) zur Festlegung von binären pulsweitenmodulierten Steuersignalen (38-46, 52) und zur Ansteuerung der Schaltventile (8) mit den Steuersignalen (38-46, 52) vorbereitet ist, zur Kühlung eines metallischen Strangabschnitts (4) in einem Kühlbereich (6) einer Stranggießmaschine,
dadurch gekennzeichnet, dass die Steuereinrichtung (20) zur Festlegung einer Phasenverschiebung (φ, φ1, φ2, Δφ) eines der Steuersignale (38-46, 52) vorbereitet ist. - Kühleinrichtung (2) nach Anspruch 14,
dadurch gekennzeichnet, dass die Steuereinrichtung (20) zur Festlegung einer Trägerfrequenz (F) und/oder eines Pulsweitenverhältnissen (κ) eines der Steuersignale (38-46, 52) vorbereitet ist. - Kühleinrichtung (2) nach Anspruch 14 oder 15, gekennzeichnet durch- eine Messeinrichtung (16), aufweisend einen Sensor (24), der zur Ermittlung einer den Zustand des Kühlmittels (12) beschreibenden Zustandsgröße (p, 26) im Bereich einer zumindest mehreren Schaltventilen (8) und/oder Kühldüsen (10) gemeinsamen Kühlmittelzuleitung (14) vorbereitet ist, und- eine Ermittlungseinrichtung (18), vorbereitet zum Vergleich eines Verlaufs (58, 60, 64, 66) der Zustandsgröße (p, 26) mit einem Referenzverlauf (62) und zur Ermittlung eines Fehlerzustands der Kühleinrichtung (2) in Abhängigkeit des Vergleichs.
- Kühleinrichtung (2) nach Anspruch 16,
dadurch gekennzeichnet, dass die Ermittlungseinrichtung (18) zu einer Ermittlung eines Frequenzspektrums (58, 60, 64) der Zustandsgröße (p, 26), zum Vergleich des Frequenzspektrums (58, 60, 64) der Zustandsgröße (6, 26) mit einem Referenzfrequenzspektrum (62) und zur Ermittlung defekter Schaltventile (8) und/oder Kühldüsen (10) unter Verwendung des Vergleichs vorbereitet ist. - Kühleinrichtung (2) nach einem der Ansprüche 14 bis 17,
dadurch gekennzeichnet, dass die Steuereinrichtung (20) zur Festlegung einer Phasenverschiebung (φ, φ1, φ2, Δφ) eines der Steuersignale (38-46, 52) in einem von mehreren Kühlbereichen (6) der Stranggießmaschine vorbereitet ist. - Kühleinrichtung (2) nach einem der Ansprüche 14 bis 17,
dadurch gekennzeichnet, dass die Steuereinrichtung (20) zur Festlegung einer Phasenverschiebung (φ, φ1, φ2, Δφ) eines der Steuersignale (38-46, 52) jeweils in mehreren Kühlbereichen (6) der Stranggießmaschine vorbereitet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ATA50523/2014A AT516075B1 (de) | 2014-07-25 | 2014-07-25 | Kühlung eines metallischen Strangabschnitts |
| PCT/EP2015/066700 WO2016012471A1 (de) | 2014-07-25 | 2015-07-22 | Kühlung eines metallischen strangabschnitts |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3171998A1 EP3171998A1 (de) | 2017-05-31 |
| EP3171998B1 true EP3171998B1 (de) | 2018-04-18 |
Family
ID=53762159
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15744524.8A Active EP3171998B1 (de) | 2014-07-25 | 2015-07-22 | Kühlung eines metallischen strangabschnitts |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP3171998B1 (de) |
| JP (1) | JP6400830B2 (de) |
| KR (1) | KR102312840B1 (de) |
| AT (1) | AT516075B1 (de) |
| ES (1) | ES2678774T3 (de) |
| WO (1) | WO2016012471A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024115356A1 (de) * | 2024-06-03 | 2025-12-04 | Dürr Systems Ag | Applikationseinrichtung und zugehöriges Kalibrierungsverfahren |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017042059A1 (de) * | 2015-09-07 | 2017-03-16 | Primetals Technologies Austria GmbH | Sekundärkühlung eines strangs in einer stranggiessanlage |
| AT518450B1 (de) * | 2016-03-17 | 2021-02-15 | Primetals Technologies Austria GmbH | Verfahren und Kühleinrichtung zum Kühlen eines metallischen Strangs |
| CN106670447B (zh) * | 2017-02-21 | 2018-12-18 | 中冶京诚工程技术有限公司 | 一种连铸二冷水喷嘴系统及其控制方法 |
| EP3252547B1 (de) | 2017-05-02 | 2019-07-03 | Primetals Technologies Austria GmbH | Verfahren zum steuern einer bewegung eines beweglich gelagerten körpers eines mechanischen systems |
| CN110605368A (zh) * | 2019-09-26 | 2019-12-24 | 武汉钢铁有限公司 | 板坯喷淋冷却系统、方法及装置 |
| IT202000010903A1 (it) * | 2020-05-13 | 2021-11-13 | Danieli Off Mecc | Metodo di controllo di un apparato di raffreddamento secondario in una macchina per colata continua di prodotti metallici |
| CN111531144B (zh) * | 2020-05-15 | 2021-07-23 | 河钢乐亭钢铁有限公司 | 一种超宽流量及拉速变化范围的连铸喷嘴水流量控制方法 |
| DE102020211720A1 (de) | 2020-09-18 | 2022-03-24 | Sms Group Gmbh | Verfahren und Sprüheinrichtung zur thermischen Oberflächenbehandlung eines metallischen Produkts |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59125251A (ja) * | 1982-12-28 | 1984-07-19 | Nippon Steel Corp | 高炭素鋼の連続鋳造における表面疵防止方法 |
| JPS61161175A (ja) * | 1984-12-29 | 1986-07-21 | Nordson Kk | 二流体のスプレイ方法 |
| US6056041A (en) | 1997-06-12 | 2000-05-02 | Alcan International Limited | Method and apparatus for controlling the temperature of an ingot during casting, particularly at start up |
| AT406237B (de) * | 1998-08-03 | 2000-03-27 | Voest Alpine Ind Anlagen | Verfahren zum kühlen eines heissen körpers und kühlmittel-sprühdüse zur durchführung des verfahrens |
| JP2003170256A (ja) | 2001-12-04 | 2003-06-17 | Nippon Steel Corp | 連続鋳造機内に配置されたスプレーノズル詰まりの管理方法及び詰まり管理装置 |
| DE10255550B3 (de) * | 2002-11-28 | 2004-01-22 | Sms Demag Ag | Verfahren und Einrichtung zum Stranggießen von Brammen-, Dünnbrammen-, Vorblock-, Vorprofil-, Knüppelsträngen und dgl. aus flüssigem Metall, insbesondere aus Stahlwerkstoff |
| AT503526B1 (de) * | 2006-04-25 | 2008-07-15 | Voest Alpine Ind Anlagen | Spritzdüsen-verstelleinrichtung |
| EP2527061A1 (de) * | 2011-05-27 | 2012-11-28 | Siemens VAI Metals Technologies GmbH | Verfahren zur Kühlung eines metallischen Strangs und Schaltventil zum intermittierenden Öffnen und Schließen eines Volumenstroms eines Kühlmediums |
-
2014
- 2014-07-25 AT ATA50523/2014A patent/AT516075B1/de not_active IP Right Cessation
-
2015
- 2015-07-22 EP EP15744524.8A patent/EP3171998B1/de active Active
- 2015-07-22 ES ES15744524.8T patent/ES2678774T3/es active Active
- 2015-07-22 JP JP2017504073A patent/JP6400830B2/ja active Active
- 2015-07-22 KR KR1020177005171A patent/KR102312840B1/ko active Active
- 2015-07-22 WO PCT/EP2015/066700 patent/WO2016012471A1/de not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024115356A1 (de) * | 2024-06-03 | 2025-12-04 | Dürr Systems Ag | Applikationseinrichtung und zugehöriges Kalibrierungsverfahren |
| WO2025252625A1 (de) | 2024-06-03 | 2025-12-11 | Dürr Systems Ag | Applikationseinrichtung und zugehöriges kalibrierungsverfahren |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2678774T3 (es) | 2018-08-17 |
| JP6400830B2 (ja) | 2018-10-03 |
| EP3171998A1 (de) | 2017-05-31 |
| JP2017521262A (ja) | 2017-08-03 |
| AT516075A1 (de) | 2016-02-15 |
| KR102312840B1 (ko) | 2021-10-14 |
| AT516075B1 (de) | 2018-09-15 |
| WO2016012471A1 (de) | 2016-01-28 |
| KR20170036042A (ko) | 2017-03-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT516075B1 (de) | Kühlung eines metallischen Strangabschnitts | |
| EP3429773B1 (de) | Vorrichtung und verfahren zum entzundern eines bewegten werkstücks | |
| EP2714304B1 (de) | Verfahren zur kühlung eines metallischen strangs und schaltventil zum intermittierenden öffnen und schliessen eines volumenstroms eines kühlmediums | |
| DE102006056683A1 (de) | Verfahren und Vorrichtung zum Stranggießen | |
| EP2516079B1 (de) | Verfahren zum warmwalzen einer bramme und warmwalzwerk | |
| EP3826780B2 (de) | Kühlstrecke mit einstellung der kühlmittelströme durch pumpen | |
| WO2018082883A1 (de) | VERFAHREN ZUM BETREIBEN EINER GIEßWALZVERBUNDANLAGE | |
| EP1900449B1 (de) | Spritzbalken einer hydraulischen Entzunderungsanlage und Verfahren zum Betreiben eines solchen Spritzbalkens | |
| EP0914925A1 (de) | Verfahren zum Temperieren einer Spritzgiess- oder Druckgiessform | |
| WO2017042059A1 (de) | Sekundärkühlung eines strangs in einer stranggiessanlage | |
| EP4280872B1 (de) | Verfahren zum ansteuern von ventilen eines spritzgestänges einer landwirtschaftlichen ausbringmaschine | |
| EP2712691B1 (de) | Vorrichtung und Verfahren zur Sekundarkühlung in einer Gießanlage | |
| WO2004048016A2 (de) | Verfahren und einrichtung zum stranggiessen von brammen-dünnbrammen-, vorbloco-, vorprofil-, knüppelsträngen und dgl. aus flüssigem metall, insbesondere aus stahlwerkstoff | |
| DE2605011C2 (de) | Verfahren und Vorrichtung zum Entzundern beim kontinuierlichen Umformen, insbesondere Walzen, von langgestrecktem, metallischem Gut, insbesondere Stahl | |
| DE102013214809A1 (de) | Vorrichtung und Verfahren zur gesteuerten Mehrstoff-Sekundärkühlung eines gegossenen Metallstrangs | |
| AT518450B1 (de) | Verfahren und Kühleinrichtung zum Kühlen eines metallischen Strangs | |
| EP3774099B1 (de) | Kühleinrichtung und verfahren zu deren betrieb | |
| EP3765216B1 (de) | Kühlgruppe für eine laminarkühlvorrichtung | |
| EP4214010A1 (de) | Verfahren und sprüheinrichtung zur thermischen oberflächenbehandlung eines metallischen produkts | |
| EP1827735B1 (de) | Verfahren und vorrichtung zum bandgiessen von metallen | |
| EP3417959B1 (de) | Sekundärkühlung eines strangs in einer stranggiessanlage | |
| DE19928936C2 (de) | Verfahren zum Kühlen eines heißen Körpers und Kühlmittel-Sprühdüse zur Durchführung des Verfahrens | |
| DE102020205252A1 (de) | Vorrichtung zum Kühlen von Langprodukten und Verfahren zum Kühlen eines Langproduktes unter Verwendung derselben | |
| EP3887071B1 (de) | Kühlvorrichtung und kühlsystem zum kühlen eines kühlguts | |
| EP3983145B1 (de) | Sequenzielles kühlen von metallischen breitflachprodukten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20170227 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20171212 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015003953 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 989890 Country of ref document: AT Kind code of ref document: T Effective date: 20180515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2678774 Country of ref document: ES Kind code of ref document: T3 Effective date: 20180817 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20180418 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180719 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015003953 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| 26N | No opposition filed |
Effective date: 20190121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180722 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180731 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180731 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180722 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20190722 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190722 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180418 Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180418 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20150722 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180818 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502015003953 Country of ref document: DE Representative=s name: LINDNER BLAUMEIER, PATENT- UND RECHTSANWAELTE,, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250826 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250724 Year of fee payment: 11 Ref country code: TR Payment date: 20250716 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250722 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250801 Year of fee payment: 11 |