EP0669177A1 - Boîte métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable aprés ouverture et procédé de fabrication d'une telle boîte - Google Patents
Boîte métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable aprés ouverture et procédé de fabrication d'une telle boîte Download PDFInfo
- Publication number
- EP0669177A1 EP0669177A1 EP95400227A EP95400227A EP0669177A1 EP 0669177 A1 EP0669177 A1 EP 0669177A1 EP 95400227 A EP95400227 A EP 95400227A EP 95400227 A EP95400227 A EP 95400227A EP 0669177 A1 EP0669177 A1 EP 0669177A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cover
- skirt
- shoulder
- rolled edge
- heat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 27
- 239000002184 metal Substances 0.000 title claims abstract description 27
- 238000004519 manufacturing process Methods 0.000 title claims description 18
- 238000007789 sealing Methods 0.000 claims description 32
- 230000002093 peripheral effect Effects 0.000 claims description 16
- 230000001174 ascending effect Effects 0.000 claims description 11
- 238000005520 cutting process Methods 0.000 claims description 7
- 235000013305 food Nutrition 0.000 claims description 6
- 238000007493 shaping process Methods 0.000 claims description 5
- 230000000284 resting effect Effects 0.000 claims description 4
- 238000009924 canning Methods 0.000 claims 1
- 208000031968 Cadaver Diseases 0.000 description 14
- 238000000034 method Methods 0.000 description 9
- 238000004806 packaging method and process Methods 0.000 description 6
- 229910052782 aluminium Inorganic materials 0.000 description 4
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 4
- 238000002788 crimping Methods 0.000 description 4
- 238000000926 separation method Methods 0.000 description 4
- YFXPPSKYMBTNAV-UHFFFAOYSA-N bensultap Chemical compound C=1C=CC=CC=1S(=O)(=O)SCC(N(C)C)CSS(=O)(=O)C1=CC=CC=C1 YFXPPSKYMBTNAV-UHFFFAOYSA-N 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 229910001128 Sn alloy Inorganic materials 0.000 description 1
- 241001080024 Telles Species 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- 208000027418 Wounds and injury Diseases 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 231100000086 high toxicity Toxicity 0.000 description 1
- 230000000266 injurious effect Effects 0.000 description 1
- 208000014674 injury Diseases 0.000 description 1
- 235000015250 liver sausages Nutrition 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D7/00—Containers having bodies formed by interconnecting or uniting two or more rigid, or substantially rigid, components made wholly or mainly of metal
- B65D7/02—Containers having bodies formed by interconnecting or uniting two or more rigid, or substantially rigid, components made wholly or mainly of metal characterised by shape
- B65D7/04—Containers having bodies formed by interconnecting or uniting two or more rigid, or substantially rigid, components made wholly or mainly of metal characterised by shape of curved cross-section, e.g. cans of circular or elliptical cross-section
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/26—Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
- B21D51/2653—Methods or machines for closing cans by applying caps or bottoms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D43/00—Lids or covers for rigid or semi-rigid containers
- B65D43/02—Removable lids or covers
- B65D43/0202—Removable lids or covers without integral tamper element
- B65D43/0214—Removable lids or covers without integral tamper element secured only by friction or gravity
- B65D43/022—Removable lids or covers without integral tamper element secured only by friction or gravity only on the inside, or a part turned to the inside, of the mouth of the container
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D55/00—Accessories for container closures not otherwise provided for
- B65D55/02—Locking devices; Means for discouraging or indicating unauthorised opening or removal of closure
- B65D55/06—Deformable or tearable wires, strings or strips; Use of seals
- B65D55/08—Annular elements encircling container necks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2401/00—Tamper-indicating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2543/00—Lids or covers essentially for box-like containers
- B65D2543/00009—Details of lids or covers for rigid or semi-rigid containers
- B65D2543/00018—Overall construction of the lid
- B65D2543/00064—Shape of the outer periphery
- B65D2543/00074—Shape of the outer periphery curved
- B65D2543/00092—Shape of the outer periphery curved circular
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2543/00—Lids or covers essentially for box-like containers
- B65D2543/00009—Details of lids or covers for rigid or semi-rigid containers
- B65D2543/00018—Overall construction of the lid
- B65D2543/00259—Materials used
- B65D2543/00277—Metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2543/00—Lids or covers essentially for box-like containers
- B65D2543/00009—Details of lids or covers for rigid or semi-rigid containers
- B65D2543/00444—Contact between the container and the lid
- B65D2543/00481—Contact between the container and the lid on the inside or the outside of the container
- B65D2543/0049—Contact between the container and the lid on the inside or the outside of the container on the inside, or a part turned to the inside of the mouth of the container
- B65D2543/00509—Cup
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2543/00—Lids or covers essentially for box-like containers
- B65D2543/00009—Details of lids or covers for rigid or semi-rigid containers
- B65D2543/00444—Contact between the container and the lid
- B65D2543/00481—Contact between the container and the lid on the inside or the outside of the container
- B65D2543/00537—Contact between the container and the lid on the inside or the outside of the container on the outside, or a part turned to the outside of the mouth of the container
- B65D2543/00546—NO contact
Definitions
- the present invention relates to a method of manufacturing a canister type packaging consisting of a canister body and a reclosable cover after opening, of which said opening can be obtained without accessories, as well as such a box.
- This type of resealable packaging is particularly used in the food sector, since it allows partial consumption of the food product it contains and closing the box to keep the rest.
- This type of box is mainly used for packaging pâté for example.
- the manufacture of such a box is generally obtained by rolling-welding a metal sheet to form a cylindrical skirt.
- the end of the skirt intended to receive the cover is then deformed axially, so as to define two parts of different diameters, a first part, the diameter of which is the smallest, intended to receive the styling cover, and a second part, longer, with the largest diameter, intended to form the body of the box.
- the end of the second part is provided with a generally crimped bottom, while the end of the first part is rolled inwards to avoid being injurious.
- the cover of such a box has a tubular wall whose outside diameter is substantially equal to the outside diameter of the second part of the skirt forming the body of the box, so that a strip can be welded between the body of the box. and its cover.
- Such a box obtained according to the method described above is relatively expensive and unattractive due to the presence of a longitudinal weld and the high number of operations necessary for its manufacture.
- boxes of this type which are known require a very large number of operations for their manufacture.
- the subject of the present invention is a metal can for food preserves consisting of a body and a "plug" type cover which can be closed after opening, the opening of which can be obtained without accessories, the content of which can be easily removed from the mold, which is simple to manufacture, inexpensive, requiring only a reduced number of operations.
- the present invention also relates to a method of manufacturing such a box.
- the present invention relates more particularly to a metal can, in particular for food preserves consisting of a body and at least one cover, characterized in that the body comprises a peripheral skirt and an outgoing rim provided, in ascending steps, from the skirt peripheral, of a shoulder and of a heat-sealing track, in that the cover consists of a bottom and of a tubular wall, the free end of which consists of an outer rolled edge forming a heat-sealing track, and whose outer wall is in contact with the inner wall of the peripheral skirt of the body, and in that it is provided with a plane ring for securing the cover to the heat-sealed body on the two said heat-sealing tracks.
- the metal box according to the invention as described in FIG. 1, consists of a body 1, a cover 2 at one of its ends and a bottom 11 crimped at its other end.
- the bottom 11 set at one end of the body 1 is of the known type, of generally planar shape, possibly provided with stiffening ribs (not shown).
- the body 1 comprises a skirt 3, cylindrical with an axis X-X of revolution in the embodiment shown.
- the skirt 3 is provided, at one of its ends, with a crimping rim 20 intended to cooperate with a crimping rim 21 in the bottom 11.
- the skirt 3 comprises at the other end an outgoing rim 4 forming an annular flange provided, in ascending steps from the skirt 3, with a shoulder 5 and a heat-sealing track 6.
- the outgoing flange 4 is contained in a plane substantially perpendicular to the axis X-X of revolution of the body.
- the cover 2 consists of an end wall 7 and a tubular wall 8 the end of which consists of a rolled edge 9 forming a heat-sealing track.
- the rolled edge 9 can be an exterior rolled edge or an interior rolled edge.
- the dimensions of the body 1 and of the cover 2 are such that the cover 2 can be fitted into the body 1, the outside face of the tubular wall 8 of the cover being in contact with the inside face of the skirt 3 of the body 1, and the rolled edge 9 of the cover 2 being supported on the shoulder 5 of the body 1.
- the rolled edge 9 is external and the heat-sealing track 6 is formed by an external rolled edge.
- the dimensions of the shoulder 5 and of the rolled edge forming the heat-sealing track 6 of the body 1 as well as of the rolled edge 9 of the cover are such that the heat-sealing tracks formed by the two said rolled edges are contiguous and at same level.
- the box is provided with a plane ring 10 for securing the cover 2 to the body 1, heat-sealed on the two heat-sealing tracks formed by the two rolled edges.
- This ring 10 seals the box according to the invention and constitutes a security element ensuring that said box has not been opened.
- the securing ring 10 is made of aluminum, plastic or a material combining aluminum and plastic.
- the rolled edge forming the heat-sealing track 6 and the rolled edge 9 are crushed so as to have two faces, respectively 6a, 6b and 9a, 9b flat and substantially parallel, which makes it possible to increase the active surface of the tracks of heat sealing formed by said rolled edges.
- the box consists of a body 1, a cover 2 and a bottom 11.
- the cover 2 is provided with an inside rolled edge 9 and the body 1 comprises a skirt 3 provided with an outgoing rim 4 forming an annular flange.
- the outgoing rim 4 is provided in ascending steps from the skirt 3, a shoulder 5, a heat-sealing track 6 and an outwardly rolled edge 17.
- the rolled edge 9 of the cover is crushed and the difference in level between the shoulder 5 and the heat-sealing track 6 is substantially equal to the thickness of the crushed rolled edge 9 of the cover.
- the rolled edge 17 is only a rolled up anti-injury edge.
- the rolled edge forming the heat-sealing track 6 and the rolled edge 9 can be worked to, in addition to the function of heat-sealing track, perform other functions, without departing from the scope of the invention.
- the rolled edge of the cover may have the general shape of a flattened horizontal 8, which makes it possible to ensure the function of heat-sealing track and to avoid any possibility of contact of the product contained in the box thus produced with the cutting edge of said cover.
- a cylindrical metal box consisting of a body 1 and a complementary cover 2 made of the same metal, a metal blank is used in the form of a disc (not shown).
- a metal blank is stamped to form a hollow container 18 in the shape of a bell of substantially constant thickness as shown in FIG. 1.
- This hollow container 18 comprises an end wall 7 and a peripheral lateral skirt 12, cylindrical with axis X-X in the example shown, and an external flange 19.
- the hollow container 18 is separated into two elements 13 and 14 by cutting in a plane P perpendicular to the axis XX and substantially parallel to the plane containing the end wall 7 of said hollow container 18, as shown in broken line in FIG. 3.
- the first element 13 obtained after separation of the hollow container 18 into two elements consists of the end wall 7 and of a small part of the peripheral lateral skirt 12 of said hollow container 18, thus forming a tubular wall 8 having a free end open 20.
- the tubular wall 8 measures between 5 and 20 mm.
- the second element 14 obtained after separation of the hollow container into two elements consists of the rest of the peripheral lateral skirt 12 of the hollow container 18 and the outer collar 19. It therefore takes the form of a skirt 3, cylindrical with axis XX in the embodiment shown, comprising an outer collar 19.
- the first element 13 is transformed into a cover by deforming the tubular wall 8 to reduce its diameter and by shaping the free end 20 of the tubular wall 8 into a rolled edge 9, exterior in the embodiment shown in Fig. 5.
- the diameter of the tubular wall 8 is reduced so that its outside diameter is 1 to 5 hundredths of a millimeter less than the inside diameter of the skirt 3.
- the second element 14 is transformed into a box body adapted to receive the cover by providing on the external collar 19, in ascending steps from the skirt 3, successively a shoulder 5 and an outwardly rolled edge 17, as shown in Fig. 6.
- the shoulder 5 is intended to serve as a support flange for the rolled edge 9 of the cover when the latter is disposed on the body of the box.
- the dimensions of the shoulder 5 and of the rolled edge 17 of the box body 1 as well as of the rolled edge 9 of the cover 2 are adapted so that the rolled edge 9 can be supported on the shoulder 5 when the cover 2 is placed on the body 1 of the box, and so that the rolled edges 9 and 17 respectively are contiguous and substantially at the same level.
- the cover 2 is disposed on the body 1 of the box, the rolled edge 9 of the cover resting on the shoulder 5 of the body and the cover is secured to the body by means of a flat annular tape 10 glued or heat sealed.
- the annular tape 10 for example aluminum, plastic or a material combining the two, is glued or heat-sealed so as to overlap both the rolled edge 9 of the cover and the rolled edge 17 of the body, to form a ribbon peelable security.
- the rolled edges 9 and 17 are flattened in a horizontal plane to form two substantially planar annular surfaces serving as a heat-sealing track for the safety ring, which makes the operation of gluing or heat-sealing the tape 10 easier. .
- the second element 14 is transformed into a box body by forming on the outer collar 19 of the second element 14, in ascending steps from the skirt 3, a shoulder 5, a heat-sealing track 6 and a rolled edge 17.
- the rolled edge 9 of the cover 2 is crushed in a horizontal plane and the height of said rolled edge 9 crushed is equal to the difference in level between the shoulder 5 and the heat-sealing track 6 of the body of the box, so that the upper face of the crushed rolled edge 9 of the cover 2 and the heat-sealing track 6 of the body 1 of the box are substantially coplanar.
- a metal blank is stamped to form a hollow container 18 in the shape of a bell of substantially constant thickness, as shown in FIG. 7.
- This hollow container 18 comprises a skirt 3, cylindrical with axis X-X in the example shown, having an open end, comprising a collar 19 radially external.
- the end of the skirt 3 opposite the flange 19 has a small radially inner annular shoulder 22, from which extends a tubular side wall 8 closed by an end wall 7, circular with axis XX in the example shown, and offset towards the outside of the skirt relative to the shoulder 22.
- the hollow container 18 is then separated into two elements 23 and 24 by cutting in a plane P 'perpendicular to the axis XX and substantially parallel to the plane containing the end wall 7, just above the shoulder 22, as shown in broken lines in Fig. 7.
- the first element 23 obtained after separation of the hollow container 18 into two elements consists of the end wall 7, the tubular wall 8 and the shoulder 22.
- the second element 24 obtained after separation of the hollow container 18 into two elements, consists of the skirt 3 and the flange 19.
- the tubular wall 8 measures between 5 and 20 mm.
- the first element 23 is transformed into a cover by shaping the shoulder 22 with an outwardly rolled edge 9, as shown in FIG. 5.
- the second element 24 is transformed into a box body adapted to receive the cover by forming on the external collar 19, in ascending steps from the skirt 3, successively a shoulder 5 and an outwardly rolled edge 17, as shown in Fig. 6.
- the shoulder 5 is intended to serve as a support flange for the rolled edge 9 of the cover when the latter is disposed on the body of the box.
- the dimensions of the shoulder 5 and of the rolled edge 17 of the box body 1 as well as of the rolled edge 9 of the cover 2 are adapted so that the rolled edge 9 can be supported on the shoulder 5 when the cover 2 is placed on the body 1 of the box, and so that the rolled edges 9 and 17 respectively are contiguous and substantially at the same level.
- the cover 2 is disposed on the body 1 of the box, the rolled edge 9 of the cover resting on the shoulder 5 of the body and the cover is secured to the body by means of a flat annular tape 10 glued or heat sealed.
- the annular tape 10 for example aluminum, plastic or a material combining the two, is glued or heat-sealed so as to overlap both the rolled edge 9 of the cover and the rolled edge 17 of the body, to form a ribbon peelable security.
- the rolled edges 9 and 17 are flattened in a horizontal plane to form two substantially planar annular surfaces serving as a heat-sealing track for the safety ring, which makes the operation of gluing or heat-sealing the tape 10 easier. .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Closures For Containers (AREA)
- Containers Opened By Tearing Frangible Portions (AREA)
- Bridges Or Land Bridges (AREA)
- Artificial Fish Reefs (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
- Closing Of Containers (AREA)
Abstract
Description
- La présente invention concerne un procédé de fabrication d'un emballage du type boîte métallique constitué d'un corps de boîte et d'un couvercle refermable après ouverture, dont ladite ouverture peut être obtenue sans accessoire, ainsi qu'une telle boîte.
- Ce type d'emballage refermable dont le couvercle est réajustable après ouverture, est particulièrement utilisé dans le domaine alimentaire, car il permet de consommer partiellement le produit alimentaire qu'il contient et de refermer la boîte pour conserver le reste.
- Il est connu de réaliser des emballages métalliques dont le couvercle est communément appelé couvercle du type "coiffant", c'est-à-dire comportant une paroi latérale en contact avec la face extérieure de la jupe périphérique du corps de la boîte, ou des emballages métalliques dont le couvercle est communément appelé couvercle du type "bouchon", c'est-à-dire comportant une paroi latérale en contact avec la face intérieure de la jupe périphérique du corps de la boîte.
- Dans le cas des emballages à couvercle dit "coiffant", un ruban métallique est soudé d'une part sur la paroi latérale du couvercle et d'autre part sur la jupe périphérique du corps de la boîte. Ce ruban assure la solidarisation du couvercle sur le corps de la boîte et constitue un organe de sécurité permettant d'assurer que la boîte n'a jamais été ouverte. Il est en effet nécessaire de retirer ce ruban métallique lors de la première ouverture de la boîte.
- Ce type de boîte est principalement utilisé pour le conditionnement du pâté par exemple.
- La fabrication d'une telle boîte est généralement obtenue par roulage-soudage d'une feuille métallique pour constituer une jupe cylindrique.
- L'extrémité de la jupe destinée à recevoir le couvercle est ensuite déformée axialement, de manière à définir deux parties de diamètres différents, une première partie, dont le diamètre est le plus petit, destinée à recevoir le couvercle coiffant, et une seconde partie, plus longue, dont le diamètre est le plus grand, destinée à former le corps de la boîte.
- L'extrémité de la seconde partie est munie d'un fond généralement serti, alors que l'extrémité de la première partie est roulée vers l'intérieur pour éviter d'être blessante.
- Le couvercle d'une telle boîte comporte une paroi tubulaire dont le diamètre extérieur est sensiblement égal au diamètre extérieur de la seconde partie de la jupe formant corps de la boîte, de manière telle qu'un ruban puisse être soudé entre le corps de la boîte et son couvercle.
- Une telle boîte obtenue selon le procédé décrit ci-dessus est relativement coûteuse et peu esthétique du fait de la présence d'une soudure longitudinale et du nombre élevé d'opérations nécessaires à sa fabrication.
- Un des inconvénients principaux de ce type de boîte réside dans la présence du ruban de solidarisation du couvercle et du corps car celui-ci est soudé entre le couvercle et le corps de la boîte en utilisant un alliage d'étain contenant une petite quantité de plomb.
- Or les normes en matière d'emballages destinés à l'alimentaire s'orientent vers une interdiction de l'usage d'une telle soudure du fait de la grande toxicité du plomb.
- Un autre inconvénient de ce type de boîte est qu'une telle boîte n'est pas démoulable du fait du rebord roulé vers l'intérieur ménagé à l'extrémité du corps de ladite boîte.
- Il est connu pour tenter de remédier à ces inconvénients, d'utiliser des couvercles de type "bouchon" dont ledit couvercle est solidarisé sur le corps de la boîte au moyen d'un cordon annulaire thermoscellé.
- Mais ce type de boîte, bien que permettant de s'affranchir du problème de soudure à l'étain, ne permet pas de s'affranchir du problème du démoulage.
- De plus, les boîtes de ce type qui sont connues nécessitent un très grand nombre d'opérations pour leur fabrication.
- La présente invention a pour objet une boîte métallique pour conserve alimentaire constituée d'un corps et d'un couvercle de type "bouchon" refermable après ouverture, dont l'ouverture peut être obtenue sans accessoire, dont le contenu peut être facilement démoulable, qui soit de fabrication simple, peu onéreuse, ne nécessitant qu'un nombre réduit d'opérations.
- La présente invention a également pour objet un procédé de fabrication d'une telle boîte.
- La présente invention concerne plus particulièrement une boîte métallique, notamment pour conserve alimentaire constituée d'un corps et au moins un couvercle, caractérisée en ce que le corps comprend une jupe périphérique et un rebord sortant muni, en gradins ascendants, à partir de la jupe périphérique, d'un épaulement et d'une piste de thermoscellage, en ce que le couvercle est constitué d'un fond et d'une paroi tubulaire, dont l'extrémité libre est constituée d'un bord roulé extérieur formant piste de thermoscellage, et dont la paroi extérieure est en contact avec la paroi intérieure de la jupe périphérique du corps, et en ce qu'elle est munie d'un anneau plan de solidarisation du couvercle sur le corps thermoscellé sur les deux dites pistes de thermoscellage.
- Selon d'autres caractéristiques :
- le bord roulé du couvercle est en appui sur l'épaulement du corps de la boîte,
- le bord roulé du couvercle est écrasé de manière à présenter deux faces sensiblement parallèles,
- le corps est muni d'un couvercle à une de ses extrémités et d'un fond serti à l'autre extrémité.
- La présente invention concerne également un procédé de fabrication d'une boîte métallique constituée d'un corps et d'un couvercle réalisés dans un même métal, caractérisé en ce qu'il comporte les étapes suivantes :
- on emboutit un flan métallique pour former un récipient creux comportant un fond, une jupe latérale périphérique et une collerette radialement extérieure,
- on sépare le récipient creux par découpe en deux éléments, un premier élément constitué du fond et d'une petite partie de la jupe latérale périphérique du récipient creux formant une paroi tubulaire, et un second élément constitué du reste de la jupe latérale périphérique du récipient creux, formant une jupe, et de la collerette extérieure,
- on transforme le premier élément en couvercle en déformant la paroi tubulaire pour en réduire le diamètre et en conformant le bord libre de la paroi tubulaire en bord roulé vers l'extérieur, et le second élément en corps de boîte adapté pour recevoir ledit couvercle en formant sur la collerette extérieure, en gradins ascendants à partir de la jupe, un épaulement destiné à servir de collerette d'appui au bord roulé du couvercle, et un bord roulé vers l'extérieur,
- on place le couvercle sur le corps, la face extérieure de la paroi tubulaire étant en contact avec la face intérieure de la jupe du corps, et le bord roulé en appui sur l'épaulement dudit corps.
- on solidarise le couvercle sur le corps au moyen d'un ruban annulaire plan collé ou thermoscellé.
- Selon une variante de réalisation du procédé selon l'invention :
- on emboutit un flan métallique pour former un récipient creux comportant une jupe, ayant une extrémité ouverte, comportant une collerette radialement extérieure, l'extrémité de la jupe opposée à la collerette présentant un petit épaulement annulaire radialement intérieur, à partir duquel s'étend une paroi latérale tubulaire fermée par une paroi d'extrémité et décalée vers l'extérieur de la jupe par rapport à l'épaulement,
- on sépare le récipient creux par découpe en deux éléments, un premier élément constitué de la paroi d'extrémité, de la paroi tubulaire et de l'épaulement, et un second élément constitué de la jupe et de la collerette extérieure,
- on transforme le premier élément en couvercle en conformant l'épaulement en bord roulé vers l'extérieur, et le second élément en corps de boîte adapté pour recevoir ledit couvercle en formant sur la collerette extérieure, en gradins ascendants à partir de la jupe, un épaulement destiné à servir de collerette d'appui au bord roulé du couvercle , et un bord roulé vers l'extérieur,
- on place le couvercle sur le corps, la face extérieure de la paroi tubulaire étant en contact avec la face intérieure de la jupe du corps, et le bord roulé dudit couvercle en appui sur l'épaulement dudit corps.
- on solidarise le couvercle sur le corps au moyen d'un ruban annulaire plan collé ou thermoscellé.
- Selon d'autres caractéristiques :
- le bord roulé du couvercle est écrasé pour former une surface sensiblement plane servant de piste de thermoscellage,
- les bords roulés respectivement du couvercle et du corps de la boîte sont écrasés pour former une surface sensiblement plane servant de piste de thermoscellage au ruban annulaire,
- une piste de thermoscellage est ménagée sur le corps de la boîte entre l'épaulement et le bord roulé,
- le diamètre de la paroi tubulaire est réduit de telle sorte que son diamètre extérieur soit inférieur de 1 à 5 centièmes de millimètres au diamètre intérieur de la jupe,
- la dimension de l'épaulement est supérieure à l'épaisseur du métal des parois du récipient creux de 1 à 5 centièmes de millimètre.
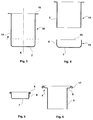
- Les caractéristiques et avantages apparaîtront mieux à la suite de la description qui va suivre, donnée uniquement à titre d'exemple, faite en référence aux dessins annexés dans lesquels :
- la Fig. 1 est une vue en coupe représentant un exemple de réalisation d'une boîte selon l'invention,
- la Fig. 2 est une vue en coupe représentant un autre exemple de réalisation d'une boîte selon l'invention,
- les Fig. 3 à 6 sont des vues en coupe représentant les différentes étapes du procédé selon l'invention,
- la Fig. 7 est une vue en coupe représentant la première étape d'une variante de réalisation du procédé selon l'invention.
- La description ci-après est relative à une boîte métallique de forme cylindrique, mais il est bien évident qu'elle est applicable à d'autres formes comme par exemple oblongue ou de forme générale rectangulaire ou carrée.
- La boîte métallique selon l'invention, telle que décrite à la Fig. 1, est constituée d'un corps 1, d'un couvercle 2 à une de ses extrémités et d'un fond 11 serti à son autre extrémité.
- Le fond 11 serti à une extrémité du corps 1 est du type connu, de forme générale plane, muni éventuellement de nervures de rigidification (non représentées).
- Le corps 1 comprend une jupe 3, cylindrique d'axe X-X de révolution dans l'exemple de réalisation représenté.
- La jupe 3 est munie, à une de ses extrémités, d'un rebord de sertissage 20 destiné à coopérer avec un rebord de sertissage 21 du fond 11.
- La jupe 3 comprend à l'autre extrémité un rebord sortant 4 formant collerette annulaire muni, en gradins ascendants à partir de la jupe 3, d'un épaulement 5 et une piste de thermoscellage 6.
- Préférentiellement, le rebord sortant 4 est contenu dans un plan sensiblement perpendiculaire à l'axe X-X de révolution du corps.
- Le couvercle 2 est constitué d'une paroi d'extrémité 7 et d'une paroi tubulaire 8 dont l'extrémité est constituée d'un bord roulé 9 formant piste de thermoscellage.
- Le bord roulé 9 peut être un bord roulé extérieur ou un bord roulé intérieur.
- Les dimensions du corps 1 et du couvercle 2 sont telles que le couvercle 2 puisse être emboîté dans le corps 1, la face extérieure de la paroi tubulaire 8 du couvercle étant en contact avec la face intérieure de la jupe 3 du corps 1, et le bord roulé 9 du couvercle 2 étant en appui sur l'épaulement 5 du corps 1.
- Dans l'exemple de réalisation représenté Fig. 1, le bord roulé 9 est extérieur et la piste de thermoscellage 6 est formée par un bord roulé extérieur.
- Dans ce cas, les dimensions de l'épaulement 5 et du bord roulé formant la piste de thermoscellage 6 du corps 1 ainsi que du bord roulé 9 du couvercle sont telles que les pistes de thermoscellage formées par les deux dits bords roulés soient contiguës et au même niveau.
- La boîte est munie d'un anneau plan de solidarisation 10 du couvercle 2 sur le corps 1, thermoscellé sur les deux pistes de thermoscellage formées par les deux bords roulés.
- Cet anneau 10 permet d'étanchéifier la boîte selon l'invention et constitue un élément de sécurité assurant que ladite boîte n'a pas été ouverte.
- A titre d'exemple, l'anneau de solidarisation 10 est en aluminium, en matière plastique ou en un matériau combinant l'aluminium et la matière plastique.
- Dans l'exemple de réalisation représenté Fig. 1, le bord roulé formant la piste de thermoscellage 6 et le bord roulé 9 sont écrasés de manière à présenter deux faces, respectivement 6a, 6b et 9a, 9b planes et sensiblement parallèles, ce qui permet d'augmenter la surface active des pistes de thermoscellage formés par lesdits bords roulés.
- Dans l'autre exemple de réalisation représenté Fig. 2, la boîte est constituée d'un corps 1, d'un couvercle 2 et d'un fond 11.
- Le couvercle 2 est muni d'un bord roulé 9 intérieur et le corps 1 comprend une jupe 3 munie d'un rebord sortant 4 formant collerette annulaire.
- Le rebord sortant 4 est muni, en gradins ascendants à partir de la jupe 3, d'un épaulement 5, d'une piste de thermoscellage 6 et d'un bord roulé vers l'extérieur 17.
- Le bord roulé 9 du couvercle est écrasé et la différence de niveau entre l'épaulement 5 et la piste de thermoscellage 6 est sensiblement égale à l'épaisseur du bord roulé écrasé 9 du couvercle.
- Dans ce cas, le bord roulé 17 n'est qu'un bord roulé anti-blessure.
- Il est évident que le bord roulé formant la piste de thermoscellage 6 et le bord roulé 9 peuvent être travaillés pour, outre la fonction de piste de thermoscellage, assurer d'autres fonctions, sans sortir du cadre de l'invention. Ainsi par exemple le bord roulé du couvercle peut avoir la forme générale d'un 8 horizontal écrasé , ce qui permet d'assurer la fonction de piste de thermoscellage et d'éviter toute possibilité de contact du produit contenu dans la boîte ainsi réalisée avec l'arête de coupe dudit couvercle.
- Pour obtenir selon l'invention, une boîte métallique cylindrique constituée d'un corps 1 et d'un couvercle 2 complémentaire réalisés dans le même métal, on utilise un flan métallique ayant la forme d'un disque (non représenté).
- Dans une première étape, un flan métallique est embouti pour former un récipient creux 18 en forme de cloche d'épaisseur sensiblement constante tel que représenté à la Fig. 1.
- Ce récipient creux 18 comporte une paroi d'extrémité 7 et une jupe latérale périphérique 12, cylindrique d'axe X-X dans l'exemple représenté, et une collerette extérieure 19.
- Dans une seconde étape, le récipient creux 18 est séparé en deux éléments 13 et 14 par découpe dans un plan P perpendiculaire à l'axe X-X et sensiblement parallèle au plan contenant la paroi d'extrémité 7 dudit récipient creux 18, tel que représenté en trait interrompu sur la Fig. 3.
- Le premier élément 13 obtenu après séparation du récipient creux 18 en deux éléments est constitué de la paroi d'extrémité 7 et d'une petite partie de la jupe latérale périphérique 12 dudit récipient creux 18, formant ainsi une paroi tubulaire 8 présentant une extrémité libre ouverte 20.
- De manière préférentielle, la paroi tubulaire 8 mesure entre 5 et 20 mm.
- Le second élément 14 obtenu après séparation du récipient creux en deux éléments est constitué du reste de la jupe latérale périphérique 12 du récipient creux 18 et de la collerette extérieure 19. Il se présente donc sous la forme d'une jupe 3, cylindrique d'axe X-X dans l'exemple de réalisation représenté, comportant une collerette extérieure 19.
- Dans une troisième étape, on transforme le premier élément 13 en couvercle en déformant la paroi tubulaire 8 pour en réduire le diamètre et en conformant l'extrémité libre 20 de la paroi tubulaire 8 en bord roulé 9, extérieur dans l'exemple de réalisation représenté à la Fig. 5.
- Le diamètre de la paroi tubulaire 8 est réduit de telle sorte que son diamètre extérieur soit inférieur de 1 à 5 centièmes de millimètres au diamètre intérieur de la jupe 3.
- Parallèlement, on transforme le second élément 14 en corps de boîte adapté pour recevoir le couvercle en ménageant sur la collerette extérieure 19, en gradins ascendants à partir de la jupe 3, successivement un épaulement 5 et un bord roulé vers l'extérieur 17, comme représenté à la Fig. 6.
- L'épaulement 5 est destiné à servir de collerette d'appui au bord roulé 9 du couvercle lorsque celui-ci est disposé sur le corps de la boîte.
- Les dimensions de l'épaulement 5 et du bord roulé 17 du corps de boîte 1 ainsi que du bord roulé 9 du couvercle 2 sont adaptées pour que le bord roulé 9 puisse être en appui sur l'épaulement 5 lorsque le couvercle 2 est disposé sur le corps 1 de la boîte, et pour que les bords roulés respectivement 9 et 17 soient contigus et sensiblement au même niveau.
- Ces trois étapes étant réalisées, le couvercle 2 est disposé sur le corps 1 de la boîte, le bord roulé 9 du couvercle reposant sur l'épaulement 5 du corps et on solidarise le couvercle sur le corps au moyen d'un ruban annulaire plan 10 collé ou thermoscellé.
- Le ruban annulaire 10, par exemple en aluminium, en matière plastique ou en un matériau associant les deux, est collé ou thermoscellé de manière à chevaucher à la fois le bord roulé 9 du couvercle et le bord roulé 17 du corps, pour constituer un ruban de sécurité pelable.
- De manière préférentielle, les bords roulés 9 et 17 sont écrasés dans un plan horizontal pour former deux surfaces annulaires sensiblement planes servant de piste de thermoscellage à l'anneau de sécurité, ce qui rend l'opération de collage ou thermoscellage du ruban 10 plus aisée.
- L'ensemble corps 1 - couvercle 2 solidarisé par le ruban 10, ainsi réalisé est ensuite rempli et un fond 11 est fixé par sertissage à l'extrémité du corps 1 non muni du couvercle 2
- Selon une variante de réalisation du procédé, on transforme le second élément 14 en corps de boîte en formant sur la collerette extérieure 19 du second élément 14, en gradins ascendants à partir de la jupe 3, un épaulement 5, une piste de thermoscellage 6 et un bord roulé 17.
- Dans ce cas, le bord roulé 9 du couvercle 2 est écrasé dans un plan horizontal et la hauteur dudit bord roulé 9 écrasé est égale à la différence de niveau entre l'épaulement 5 et la piste de thermoscellage 6 du corps de la boîte, de manière à ce que la face supérieure du bord roulé 9 écrasé du couvercle 2 et la piste de thermoscellage 6 du corps 1 de la boîte soient sensiblement coplanaires.
- Une variante de mise en oeuvre du procédé, dont la première étape est représentée à la Fig. 7, est décrite ci-après, les différentes parties de la boîte portant le même numéro de référence que celui utilisé lors de la description du procédé en référence aux Fig. 3 à 6.
- Dans une première étape on emboutit un flan métallique pour former un récipient creux 18 en forme de cloche d'épaisseur sensiblement constante, comme représenté à la Fig. 7.
- Ce récipient creux 18 comporte une jupe 3, cylindrique d'axe X-X dans l'exemple représenté, ayant une extrémité ouverte, comportant une collerette 19 radialement extérieure.
- L'extrémité de la jupe 3 opposée à la collerette 19 présente un petit épaulement annulaire 22 radialement intérieur, à partir duquel s'étend une paroi latérale tubulaire 8 fermée par une paroi d'extrémité 7, circulaire d'axe X-X dans l'exemple représenté, et décalée vers l'extérieur de la jupe par rapport à l'épaulement 22.
- Le récipient creux 18 est ensuite séparé en deux éléments 23 et 24 par découpage dans un plan P' perpendiculaire à l'axe X-X et sensiblement parallèle au plan contenant la paroi d'extrémité 7, juste au dessus de l'épaulement 22, comme représenté en trait interrompu sur la Fig.7.
- Le premier élément 23 obtenu après séparation du récipient creux 18 en deux éléments est constitué de la paroi d'extrémité 7, de la paroi tubulaire 8 et de l'épaulement 22.
- Le second élément 24 obtenu après séparation du récipient creux 18 en deux éléments, est constitué de la jupe 3 et de la collerette 19.
- De manière préférentielle, la paroi tubulaire 8 mesure entre 5 et 20 mm.
- Dans une troisième étape, on transforme le premier élément 23 en couvercle en conformant l'épaulement 22 en bord roulé vers l'extérieur 9, comme représenté à la Fig. 5.
- Parallèlement, on transforme le second élément 24 en corps de boîte adapté pour recevoir le couvercle en formant sur la collerette extérieure 19, en gradins ascendants à partir de la jupe 3, successivement un épaulement 5 et un bord roulé vers l'extérieur 17, comme représenté à la Fig. 6.
- L'épaulement 5 est destiné à servir de collerette d'appui au bord roulé 9 du couvercle lorsque celui-ci est disposé sur le corps de la boîte.
- Les dimensions de l'épaulement 5 et du bord roulé 17 du corps de boîte 1 ainsi que du bord roulé 9 du couvercle 2 sont adaptées pour que le bord roulé 9 puisse être en appui sur l'épaulement 5 lorsque le couvercle 2 est disposé sur le corps 1 de la boîte, et pour que les bords roulés respectivement 9 et 17 soient contigus et sensiblement au même niveau.
- Ces trois étapes étant réalisées, le couvercle 2 est disposé sur le corps 1 de la boîte, le bord roulé 9 du couvercle reposant sur l'épaulement 5 du corps et on solidarise le couvercle sur le corps au moyen d'un ruban annulaire plan 10 collé ou thermoscellé.
- Le ruban annulaire 10, par exemple en aluminium, en matière plastique ou en un matériau associant les deux, est collé ou thermoscellé de manière à chevaucher à la fois le bord roulé 9 du couvercle et le bord roulé 17 du corps, pour constituer un ruban de sécurité pelable.
- De manière préférentielle, les bords roulés 9 et 17 sont écrasés dans un plan horizontal pour former deux surfaces annulaires sensiblement planes servant de piste de thermoscellage à l'anneau de sécurité, ce qui rend l'opération de collage ou thermoscellage du ruban 10 plus aisée.
- L'ensemble corps 1 - couvercle 2 solidarisé par le ruban 10, ainsi réalisé est ensuite rempli et un fond 11 est fixé par sertissage à l'extrémité du corps 1 non muni du couvercle 2.
- La boîte, selon l'invention, ainsi que le procédé de fabrication d'une telle boîte, présentent les avantages suivants :
- d'une part, du fait que tous les bords roulés le sont vers l'extérieur, la boîte est parfaitement démoulable,
- d'autre part, le procédé selon l'invention ne comporte que trois étapes de fabrication et est donc peu onéreux.
Claims (11)
- Boîte métallique notamment pour conserve alimentaire constituée d'un corps (1) et au moins un couvercle (2), caractérisée en ce que le corps (1) comprend une jupe (3) et un rebord sortant (4) muni, en gradins ascendants à partir de la jupe (3), d'un épaulement (5) et d'une piste de thermoscellage (6), en ce que le couvercle (2) est constitué d'un fond (7) et d'une paroi tubulaire (8), dont l'extrémité libre est constituée d'un bord roulé (9) formant piste de thermoscellage, et dont la paroi extérieure est en contact avec la paroi intérieure de la jupe périphérique (3) du corps (1), et en ce qu'elle est munie d'un anneau plan de solidarisation (10) du couvercle (2) sur le corps (1), thermoscellé sur les deux dites pistes de thermoscellage (6, 9).
- Boîte métallique selon la revendication 1, caractérisée en ce que le bord roulé (9) du couvercle (2) est en appui sur l'épaulement (5) du corps (1) de la boîte.
- Boîte métallique selon les revendications 1 et 2 caractérisée en ce que le bord roulé (9) du couvercle est écrasé de manière à présenter deux faces planes sensiblement parallèles (9a, 9b).
- Boîte métallique selon l'une des revendications 1 à 3 caractérisée en ce que le corps (1) est muni d'un couvercle (2) à une des ses extrémités et d'un fond (11) serti à l'autre extrémité.
- Procédé de fabrication d'une boîte métallique selon les revendications 1 à 4, caractérisé en ce qu'il comporte les étapes suivantes :- on emboutit un flan métallique pour former un récipient creux (18) comportant un fond (7), une jupe latérale périphérique (12) et une collerette radialement extérieure (19),- on sépare le récipient creux (18) par découpe en deux éléments, un premier élément (13) constitué du fond (7) et d'une petite partie de la jupe latérale périphérique (12) du récipient creux (18) formant une paroi tubulaire (8) et un second élément (14) constitué du reste de la jupe latérale périphérique (12) du récipient creux (18), formant une jupe (3), et de la collerette extérieure (19),- on transforme le premier élément (13) en couvercle en déformant la paroi tubulaire (8) pour en réduire le diamètre et en conformant le bord libre de la paroi tubulaire (8) en bord roulé vers l'extérieur (9), et le second élément (14) en corps de boîte adapté pour recevoir ledit couvercle en formant sur la collerette extérieure (19), en gradins ascendants à partir de la jupe (3), un épaulement (5) destiné à servir de collerette d'appui au bord roulé (9) du couvercle, et un bord roulé vers l'extérieur (17),- on place le couvercle (2) sur le corps (1), la face extérieure de la paroi tubulaire (8) étant en contact avec la face intérieure de la jupe (3) du corps (1), et le bord roulé (9) en appui sur l'épaulement (5) dudit corps.- on solidarise le couvercle (2) sur le corps (1) au moyen d'un ruban annulaire plan collé ou thermoscellé (10).
- Procédé de fabrication d'une boîte métallique selon les revendications 1 à 4, caractérisé en ce qu'il comporte les étapes suivantes :- on emboutit un flan métallique pour former un récipient creux (18) comportant une jupe (3), ayant une extrémité ouverte, comportant une collerette (19) radialement extérieure, l'extrémité de la jupe (3) opposée à la collerette (19) présentant un petit épaulement annulaire (22) radialement intérieur, à partir duquel s'étend une paroi latérale tubulaire (8) fermée par une paroi d'extrémité (7) et décalée vers l'extérieur de la jupe (3) par rapport à l'épaulement (22),- on sépare le récipient creux (18) par découpe en deux éléments, un premier élément (23) constitué de la paroi d'extrémité (7), de la paroi tubulaire (8) et de l'épaulement (22), et un second élément (24) constitué de la jupe (3) et de la collerette extérieure (19),- on transforme le premier élément (23) en couvercle en conformant l'épaulement (22) en bord roulé vers l'extérieur (9), et le second élément (24) en corps de boîte adapté pour recevoir ledit couvercle en formant sur la collerette extérieure (19), en gradins ascendants à partir de la jupe (3), un épaulement (5) destiné à servir de collerette d'appui au bord roulé (9) du couvercle, et un bord roulé vers l'extérieur (17),- on place le couvercle (2) sur le corps (1), la face extérieure de la paroi tubulaire (8) étant en contact avec la face intérieure de la jupe (3) du corps (1), et le bord roulé (9) dudit couvercle en appui sur l'épaulement (5) dudit corps.- on solidarise le couvercle (2) sur le corps (1) au moyen d'un ruban annulaire plan collé ou thermoscellé (10).
- Procédé de fabrication d'une boîte métallique selon l'une des revendications 5 ou 6, caractérisé en ce que les bords roulés (9, 17) respectivement du couvercle (2) et du corps (1) de la boîte sont écrasés pour former une surface sensiblement plane servant de piste de thermoscellage du ruban annulaire (10).
- Procédé de fabrication d'une boîte métallique selon l'une des revendications 5 ou 6, caractérisé en ce qu'une piste de thermoscellage (6) est ménagée sur le corps (1) de la boîte entre l'épaulement (5) et le bord roulé (17).
- Procédé de fabrication d'une boîte métallique selon les revendications 5 ou 6 et 7, caractérisé en ce que le bord roulé (9) du couvercle (2) est écrasé pour former une surface sensiblement plane servant de piste de thermoscellage.
- Procédé de fabrication d'une boîte métallique selon la revendication 5 caractérisé en ce que le diamètre de la paroi tubulaire (8) est réduit de telle sorte que son diamètre extérieur soit inférieur de 1 à 5 centièmes de millimètres au diamètre intérieur de la jupe (3).
- Procédé de fabrication d'une boîte métallique selon la revendication 6, caractérisé en ce que la dimension de l'épaulement (22) est supérieure à l'épaisseur du métal des parois du récipient creux (18) de 1 à 5 centièmes de millimètre.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9402102 | 1994-02-24 | ||
| FR9402102A FR2716393B1 (fr) | 1994-02-24 | 1994-02-24 | Boite métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable après ouverture et procédé de fabrication d'une telle boîte. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0669177A1 true EP0669177A1 (fr) | 1995-08-30 |
| EP0669177B1 EP0669177B1 (fr) | 1998-01-14 |
Family
ID=9460377
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95400227A Expired - Lifetime EP0669177B1 (fr) | 1994-02-24 | 1995-02-03 | Boíte métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable aprés ouverture et procédé de fabrication d'une telle boíte |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0669177B1 (fr) |
| AT (1) | ATE162121T1 (fr) |
| DE (1) | DE69501410D1 (fr) |
| FR (1) | FR2716393B1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021228778A1 (fr) * | 2020-05-15 | 2021-11-18 | Trivium Packaging Group Netherlands B.V. | Boîte de conserve métallique comprenant un corps de boîte métallique et un couvercle métallique, assemblés par une languette pelable |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3295485A (en) * | 1963-12-30 | 1967-01-03 | American Can Co | End closure |
| EP0049020A1 (fr) * | 1980-09-29 | 1982-04-07 | Thomassen & Drijver-Verblifa N.V. | Procédé pour la fabrication d'un bord périphérique s'étendant vers l'extérieur sur un couvercle en métal préformé |
| EP0453573A1 (fr) * | 1989-11-13 | 1991-10-30 | Sekisui Kagaku Kogyo Kabushiki Kaisha | Recipient hermetique et procede de fabrication de ce recipient |
-
1994
- 1994-02-24 FR FR9402102A patent/FR2716393B1/fr not_active Expired - Fee Related
-
1995
- 1995-02-03 AT AT95400227T patent/ATE162121T1/de not_active IP Right Cessation
- 1995-02-03 DE DE69501410T patent/DE69501410D1/de not_active Expired - Lifetime
- 1995-02-03 EP EP95400227A patent/EP0669177B1/fr not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3295485A (en) * | 1963-12-30 | 1967-01-03 | American Can Co | End closure |
| EP0049020A1 (fr) * | 1980-09-29 | 1982-04-07 | Thomassen & Drijver-Verblifa N.V. | Procédé pour la fabrication d'un bord périphérique s'étendant vers l'extérieur sur un couvercle en métal préformé |
| EP0453573A1 (fr) * | 1989-11-13 | 1991-10-30 | Sekisui Kagaku Kogyo Kabushiki Kaisha | Recipient hermetique et procede de fabrication de ce recipient |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2021228778A1 (fr) * | 2020-05-15 | 2021-11-18 | Trivium Packaging Group Netherlands B.V. | Boîte de conserve métallique comprenant un corps de boîte métallique et un couvercle métallique, assemblés par une languette pelable |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0669177B1 (fr) | 1998-01-14 |
| ATE162121T1 (de) | 1998-01-15 |
| FR2716393B1 (fr) | 1996-04-12 |
| DE69501410D1 (de) | 1998-02-19 |
| FR2716393A1 (fr) | 1995-08-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2563193A1 (fr) | Fermeture de recipient | |
| FR2719559A1 (fr) | Capsule de bouchage pour un récipient ayant un col à collerette d'accrochage unique. | |
| WO1998054061A1 (fr) | Capsule de fermeture pour boite metallique pour boissons | |
| EP0082066A1 (fr) | Dispositif d'étanchéité pour emballage métallique, procédé pour sa fabrication et emballage en comportant application | |
| EP1015330B1 (fr) | Conteneur de boisson ou autre liquide avec bec verseur deployable | |
| FR2639561A1 (fr) | Procede de fabrication d'un emballage metallique a opercule souple et emballage metallique correspondant | |
| BE1005055A3 (fr) | Emballage metallique a rebord profile scellable. | |
| FR2900129A1 (fr) | Dispositif de bouchage d'un recipient, recipient equipe d'un tel dispositif et procede de fabrication d'un tel dispositif | |
| EP0669177B1 (fr) | Boíte métallique pour contenu démoulable constituée d'un corps et d'un couvercle métallique refermable aprés ouverture et procédé de fabrication d'une telle boíte | |
| CH616632A5 (en) | Lid for closing containers | |
| EP0442770B1 (fr) | Emballage métallique à opercule thermoscellé et procédé de fabrication d'un tel emballage | |
| EP0593728B1 (fr) | Contenant muni d'un orifice susceptible d'ouvertures et de fermetures successives et procede pour sa fabrication | |
| EP0108701B1 (fr) | Contenant à fond et/ou à couvercle sertis et son procédé de fabrication | |
| FR2565942A1 (fr) | Procede d'operculage d'une boite de conditionnement et boite de conditionnement obtenue par ce procede | |
| EP0577503B1 (fr) | Procédé de fabrication d'une boîte constituée d'un corps et d'un couvercle métallique et boîte fabriquée selon ce procédé | |
| EP0474544A1 (fr) | Dispositif de renforcement d'emballage métallique | |
| FR2604976A1 (fr) | Emballage metallique, notamment pour produit en poudre et procede de fabrication d'un tel emballage | |
| EP0615918B1 (fr) | Fermeture hermétique pour récipient | |
| FR2511975A1 (fr) | Emballage metallique, du genre dit boite au sou | |
| WO1998009885A1 (fr) | Couvercle constitue de deux parties | |
| FR2885598A1 (fr) | Boite de conditionnement et procede pour sa fabrication | |
| BE556849A (fr) | ||
| FR2769599A1 (fr) | Protection hygienique pour boite metallique pour boissons | |
| FR2942460A1 (fr) | Boite metallique en trois pieces | |
| FR2661658A1 (fr) | Dispositif obturateur. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 19951208 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19970613 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980114 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19980114 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980114 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980114 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19980114 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980114 |
|
| REF | Corresponds to: |
Ref document number: 162121 Country of ref document: AT Date of ref document: 19980115 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 69501410 Country of ref document: DE Date of ref document: 19980219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980414 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980414 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980415 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19980114 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20030121 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20030205 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20030206 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20030219 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040229 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040229 |
|
| BERE | Be: lapsed |
Owner name: S.A. *SOLLAC Effective date: 20040228 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041029 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |