EP0437463B1 - Materiau, elements moulants et procede de realisation de ces derniers - Google Patents
Materiau, elements moulants et procede de realisation de ces derniers Download PDFInfo
- Publication number
- EP0437463B1 EP0437463B1 EP89910866A EP89910866A EP0437463B1 EP 0437463 B1 EP0437463 B1 EP 0437463B1 EP 89910866 A EP89910866 A EP 89910866A EP 89910866 A EP89910866 A EP 89910866A EP 0437463 B1 EP0437463 B1 EP 0437463B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- molds
- thermal conductivity
- parts
- additive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000000463 material Substances 0.000 title claims abstract description 21
- 238000000465 moulding Methods 0.000 title claims abstract description 11
- 238000004519 manufacturing process Methods 0.000 title description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims abstract description 16
- 239000000377 silicon dioxide Substances 0.000 claims abstract description 3
- 239000000203 mixture Substances 0.000 claims description 13
- 238000000034 method Methods 0.000 claims description 11
- 239000000654 additive Substances 0.000 claims description 4
- 150000004767 nitrides Chemical class 0.000 claims description 4
- 229910052710 silicon Inorganic materials 0.000 claims description 4
- 239000010703 silicon Substances 0.000 claims description 4
- 150000001875 compounds Chemical class 0.000 claims description 3
- 239000000945 filler Substances 0.000 claims description 3
- 229910044991 metal oxide Inorganic materials 0.000 claims description 3
- 238000005979 thermal decomposition reaction Methods 0.000 claims description 2
- 230000000996 additive effect Effects 0.000 claims 3
- 239000002671 adjuvant Substances 0.000 abstract description 4
- 239000011230 binding agent Substances 0.000 abstract description 3
- 238000007493 shaping process Methods 0.000 abstract description 3
- 239000007788 liquid Substances 0.000 abstract 1
- 235000011837 pasties Nutrition 0.000 abstract 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 6
- 238000005266 casting Methods 0.000 description 4
- 150000001247 metal acetylides Chemical class 0.000 description 4
- 239000002245 particle Substances 0.000 description 4
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 3
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000011505 plaster Substances 0.000 description 3
- 239000010936 titanium Substances 0.000 description 3
- 229910052719 titanium Inorganic materials 0.000 description 3
- 238000001035 drying Methods 0.000 description 2
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 2
- 229910052721 tungsten Inorganic materials 0.000 description 2
- 239000010937 tungsten Substances 0.000 description 2
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- 229910052796 boron Inorganic materials 0.000 description 1
- 239000004067 bulking agent Substances 0.000 description 1
- 229910052729 chemical element Inorganic materials 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 239000010432 diamond Substances 0.000 description 1
- 230000014509 gene expression Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 230000002045 lasting effect Effects 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 230000000737 periodic effect Effects 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000012779 reinforcing material Substances 0.000 description 1
- 238000004062 sedimentation Methods 0.000 description 1
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 1
- 229910010271 silicon carbide Inorganic materials 0.000 description 1
- 230000035882 stress Effects 0.000 description 1
- 229910052723 transition metal Inorganic materials 0.000 description 1
- 150000003624 transition metals Chemical class 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/06—Permanent moulds for shaped castings
- B22C9/061—Materials which make up the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
- B22C1/02—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by additives for special purposes, e.g. indicators, breakdown additives
- B22C1/12—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by additives for special purposes, e.g. indicators, breakdown additives for manufacturing permanent moulds or cores
Definitions
- the present invention relates to a material for molding elements according to the preamble of claim 1.
- shaping by molding uses metal molds in general of a single nature.
- the use of most metals has many disadvantages.
- poteyage consists in making a coating inside the molds.
- this coating does not make it possible to solve the above problems in a lasting manner and ultimately constitutes only a palliative.
- the poteyage is a long operation which immobilizes the molds, which implies having at least two sets of molds, one being being treated while the other is in use.
- all of the equipment is immobilized when one set of molds is changed to another. In the latter case, a yield loss of the order of 10 to 20% is relatively common.
- the charge it can be chosen from the various conventional additives; refractory earths, metallic oxides, or compounds of oxides, metallic borides, metallic carbides, metallic nitrides, neoceramics, vitreous silica and silica compounds.
- refractory earths metallic oxides, or compounds of oxides, metallic borides, metallic carbides, metallic nitrides, neoceramics, vitreous silica and silica compounds.
- metallic oxides these are the refractory oxides and oxide compounds. which are concerned and more particularly the oxides of the transition metals and of the elements of columns 3 and 4a of the periodic table.
- carbides the most suitable carbides are carbides of silicon, titanium, tungsten; as nitrides, nitrides of titanium, tungsten, boron, silicon, sialons and silicon oxy-nitrides; as borides, titanium borides; as neoceramics, mention may be made of those obtained by thermal decomposition of carbosilanes.
- One of the advantages of the present invention is that it can modulate the thermal conductivity by varying the size and the composition of the load. It is thus possible to vary the thermal conductivity easily between a value of approximately 1/2 W / m. ° C to approximately 10 W / m. ° C. For the implementation of these materials, it was necessary to develop various compositions and various processes especially when the ratio of the maximum thickness to the minimum thickness of the part to be shaped is greater than about 1.5.
- the techniques used make it possible to easily obtain the manufacture of parts whose thickness ratios reach approximately 6, 7 or even 10.
- the technique used uses a mixture containing between 2 and 20% of water by weight.
- This mixture is composed of a slip of vitreous silica, vitreous silica in grains, the charge of adjuvants and the optional binder. Said slip further contains viscosity agents to bring the viscosity of the mixture to a value between 0.1 Pa.s and about 50 Pa.s.
- the shaping technique conditions the viscosity and the water content of said slip and, to a lesser extent, the particle size of the vitreous silica.
- the particle size and viscosity should be chosen so that the sedimentation rate of an average particle is less than about 200, preferably about 100 mm / h.
- a tank should be provided for the mold to compensate for the shrinkage, which is generally around 10% by volume.
- a slip having about 16 to 20% water. This mixture is poured into a mold made of plaster to be molded according to techniques known per se. During the drying in the plaster mold, the shrinking is compensated by the reserve of mixture.
- mixtures having a high viscosity of the order of 1 to 20 Pa.s are used. preferably around 10 Pa.s.
- mixtures with a much lower percentage of water are used since they generally contain only between about 2 and about 10% water by weight.
- the cohesion of the part is obtained by natural aging, by drying, by polymerization or by baking. These means can be used separately or in combination.
- the dimensional tolerance in this case is of the order of 1 / 10th of a millimeter.
- diamond and / or carbide tools with, for example, cutters of about 2 to 10 millimeters in diameter, having a cutting speed greater than 250 m / min and having a speed in advance of around 10 to 100 mm / min; the quantities removed are of the order of 100 mm3 / min.
- the parts thus obtained may form shells or mold elements which, assembled for example in a cradle, may constitute the whole mold.
- Each element of the mold may have its own thermal conductivity, thereby allowing substantial productivity gains and a significant reduction in the weights.
- a piston mold is produced using the techniques which are the subject of the present invention.
- the vitreous silica used is that sold under the brand Glasrock and the characteristics of which are collated in Table I below.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Mold Materials And Core Materials (AREA)
Abstract
Description
- La présente invention a pour objet un matériau pour éléments moulants selon le préambule de la revendication 1.
- A l'heure actuelle, la mise en forme par moulage, utilise des moules métalliques en général d'une seule nature. L'emploi de la plupart des métaux présente de très nombreux inconvénients.
- D'une part, on peut citer la trop grande conductibilité thermique de ces pièces métalliques et d'autre part, les éléments chimiques constitutifs du moule risquent de migrer dans la pièce en cours de moule et ce, notamment, en raison de la différence de potentiel pouvant exister entre le moule et la matière à mettre en forme.
- Une partie de ces problèmes est résolue par la technique dite du "poteyage" qui consiste à réaliser un revêtement à l'intérieur des moules. Toutefois, en raison des contraintes exercées sur les parois du moule, ce poteyage ne permet pas de résoudre les problèmes ci-dessus de façon durable et ne constitue finalement qu'un palliatif. En outre, le poteyage est une opération longue qui immobilise les moules, ce qui implique d'avoir au moins deux jeux de moules, l'un étant en cours de poteyage pendant que l'autre est en service. En outre, l'ensemble des appareillages est immobilisé lorsque l'on change un jeu de moules par un autre. Dans ce dernier cas, une perte de rendement de l'ordre de 10 à 20 % est relativement courante.
- Parmi les différents problèmes non résolus, ceux qui sont induits par la trop grande conductibilité thermique des moules sont les plus importants. En particulier, le fait qu'il y ait des zones d'épaisseur variable dans la pièce a mouler conduit à des difficultés lors du remplissage du moule, les parties les plus étroites refroidissant beaucoup plus vite. Pour pallier ces difficultés, en général on est conduit d'une part, à accorder un volume important à la masselotte qui sert de réserve à la pièce à mouler d'autre part, à chauffer les moules avant et souvent pendant la production et enfin à augmenter la température de la matière alimentant le moule.
- Tous ces palliatifs sont très couteux tant en argent qu'en énergie.
- On connaît déjà (GB-A-1 549 819) un matériau conforme au préambule de la revendication 1. Toutefois, le matériau de renforcement n'est pas mélangé intimement à l'intérieur de la silice, mais disposé dans un alésage pratiqué à l'intérieur du noyau.
- C'est pourquoi un des buts de la présente invention est de fournir un matériau utilisable pour les moules qui ne réagisse pas avec les matières à mettre en forme. Un autre but de la présente invention est de fournir un matériau dont on puisse maîtriser la conductibilité thermique. Un autre but de la présente invention est de fournir un matériau du type ci-dessus qui ne nécessite pas de poteyage. Un autre but, enfin, est de fournir des moules ou des parties de moules réalisées en ce matériau.
- Ces buts et d'autres qui apparaîtront par la suite sont atteints au moyen d'un matériau pour éléments moulants, caractérisé par le fait qu'il contient de la silice vitreuse en quantité au moins égale à 30 % avantageusement à environ à la moitié en volume.
- En effet, au cours des études qui ont mené à la présente invention, il a été montré que contrairement aux enseignements de l'art antérieur, d'une part, il était possible en optimisant les conditions opératoires, de réaliser des pièces pour lesquelles le rapport entre l'épaisseur maximale et l'épaisseur minimale était élevé.
- Il a également montré qu'au cours de la fabrication des éléments moulants et lors de leur utilisation les agents de charges et les adjuvants diffusaient trop peu dans la silice vitreuse pour en altérer les propriétés.
- Il a été montré que l'on pouvait choisir une large gamme de divers matériaux constituant la charge et/ou le liant.
- En ce qui concerne la charge, elle peut être choisie dans les différents adjuvants classiques ; terres réfractaires, oxydes métalliques, ou composés d'oxydes, borures métalliques, carbures métalliques, nitrures métalliques, néocéramiques, silice vitreuse et composés de la silice. Parmi les oxydes métalliques, ce sont les oxydes réfractaires et composés d'oxydes qui sont concernés et plus particulièrement les oxydes des métaux de transition et des éléments des colonnes 3 et 4a de la classification périodique des éléments.
- Comme carbures, les carbures les plus appropriés sont les carbures de silicium, de titane, de tungstène ; comme nitrures, les nitrures de titane, de tungstène, de bore, de silicium, les sialons et les oxy-nitrures de silicium ; comme borures, les borures de titane ; comme néocéramiques, on peut citer celles qui sont obtenues par décomposition thermique des carbosilanes.
- Un des avantages de la présente invention est de pouvoir moduler la conductibilité thermique en jouant sur l'importance et la composition de la charge. On peut ainsi faire varier la conductibilité thermique facilement entre une valeur d'environ 1/2 W/m.°C à environ 10 W/m.°C. Pour la mise en oeuvre de ces matériaux, il a fallu mettre au point diverses compositions et divers procédés surtout lorsque le rapport de l'épaisseur maximum sur l'épaisseur minimum de la pièce à mettre en forme est supérieur à environ 1.5. Les techniques mises en oeuvre permettent d'obtenir facilement la fabrication de pièces dont les rapports d'épaisseur atteignent environ 6, 7, voire 10. La technique mise en oeuvre utilise un mélange contenant entre 2 et 20 % d'eau en poids. Ce mélange est composé d'une barbotine de silice vitreuse, de silice vitreuse en grains, de la charge d'adjuvants et du liant éventuel. Ladite barbotine contient en outre des agents à viscosité pour amener la viscosité du mélange à une valeur comprise entre 0.1 Pa.s et environ 50 Pa.s.
- La technique de mise en forme conditionne la viscosité et la teneur en eau de ladite barbotine et dans une moins mesure, la granulométrie de la silice vitreuse. La granulométrie et la viscosité doivent être choisies de manière que la vitesse de sédimentation d'une particule moyenne soit inférieure à environ 200, de préférence à environ 100 mm/h. Lorsque l'on utilise une technique de coulage, il convient de prévoir pour le moule un réservoir pour compenser le rétreint qui est en général de environ 10 % en volume. Pour cette technique de coulage, on utilise de préférence une barbotine ayant de l'ordre de 16 à 20 % d'eau. Ce mélange est coulé dans un moule réalisé en plâtre à modeler selon des techniques connues en soi. Au cours du séchage dans le moule plâtre, le rétreint est compensé par la réserve de mélange.
- Pour les autres techniques, à savoir le pressage, l'injection, le vibro-compactage ou le vibro-coulage, on utilise des mélanges ayant une viscosité élevée de l'ordre de 1 à 20 Pa.s. de préférence aux alentours de 10 Pa.s.
- Dans ces cas également, on utilise les mélanges ayant un pourcentage d'eau bien inférieur puisqu'ils ne contiennent en général qu'entre environ 2 et environ 10 % d'eau en poids.
- Une fois le mélange mis en forme, la cohésion de la pièce est obtenue par vieillissement naturel, par séchage, par polymérisation ou par cuisson. Ces moyens peuvent être utilisés séparément ou en combinaison.
- Dans certains cas très difficiles, il peut être envisagé après obtention de la cohésion, de modifier la forme des pièces et d'en améliorer l'état de surface. La tolérance dimensionnelle dans ce cas est de l'ordre de 1/10e de millimètre. Il convient pour cela d'utiliser de préférence des outils diamantés et/ou carburés avec, à titre d'exemple, des fraises de environ 2 à 10 millimètres de diamètre, ayant une vitesse de coupe supérieure à 250 m/mn et ayant une vitesse d'avance de aux alentours de 10 à 100 mm/mn ; les quantités enlevées sont de l'ordre de 100 mm³/mn.
- Les pièces ainsi obtenues pourront former des coquilles ou des éléments de moule qui, rassemblés par exemple dans un berceau, pourront constituer le moule dans sa totalité.
- Chaque élément du moule pourra avoir sa propre conductibilité thermique permettant ainsi des gains substantiels de productivité et une baisse significative des masselottes.
- Dans la présente description, les expressions "environ", "aux alentours de" et "de l'ordre de" soulignent que les valeurs chiffrées données correspondent à des arrondis mathématiques et que les zéros ne constituent pas des chiffres significatifs mais correspondent simplement à l'arithmétique de position.
- A titre indicatif, des essais réalisés sur la coulée de pistons (cf. exemple) ont pu permettre de réduire la masselotte d'une quantité égale à 102 g pour un poids de pièce brute de 453 g.
- L'exemple non limitatif suivant mettra à même l'homme du métier de mettre en oeuvre la présente invention et d'en mieux comprendre l'intérêt.
- Un moule de piston est réalisé en utilisant les techniques objets de la présente invention.
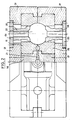
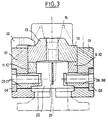
- Les éléments du moule sont réalisés en utilisant un mélange à 18 % en eau constitué d'une barbotine réalisée avec une silice vitreuse dont le d80 est ≦ 1 µm et d'une charge composée de silice vitreuse de granulométrie ≦ 300µm et éventuellement complétée par du carbure de silicium et l'un ou plusieurs des autres adjuvants décrits précédemment dans des moules en plâtre à modeler. Une fois la pièce sèche, cette dernière est progressivement portée à 850°C, l'opération de montée en température dure 4 jours ; la pièce est maintenue à 850°C pendant 24 heures. On ramène progressivement l'élément moulant à température ambiante; l'opération dure 24 heures ; les éléments sont montés comme indiqué dans les figures 1, 2 et 3.
- la figure 1 représente un demi-moule, vu en élévation, du côté de la face interne de celui-ci,
- la figure 2 est une coupe selon A-A du moule complet tel que représenté en figure 1,
- la figure 3 est une coupe selon B-B du même moule complet.
- La forme des éléments du moule et leur montage sont connus en soi et ne sont pas l'objet de la présente invention, aussi pour alléger la description, on se contente de rassembler dans le tableau suivant la référence, le nombre, et des indications sur la composition et sur la conductivité des éléments constitutifs du moule.
- La silice vitreuse utilisée est celle vendue sous la marque Glasrock et dont les caractéristiques sont rassemblées dans le tableau I suivant.
- Les références de ces figures sont la constitution des éléments référencés et rassemblés dans le tableau II.


Claims (4)
- Matériau pour éléments moulants contenant de la silice vitreuse en quantité au moins égale à 30 % en masse, caractérisé par une charge contenant au moins un adjuvant et par le fait que l'on choisit ledit adjuvant de manière à ajuster la conductibilité thermique de la composition entre 1/2 et 10 W/m.°C.
- Matériau selon la revendication 1, caractérisé par le fait que ledit adjuvant est choisi dans le groupe constitué par les terres réfractaires, les oxydes métalliques et composés d'oxydes, les carbures, les borures, les nitrures, les oxy-nitrures de silicium, les sialons et les produits de décomposition thermique des carbosilanes.
- Eléments moulants susceptibles de fonctionner entre environ 200°C et 1600°C. caractérisés par le fait qu'ils sont réalisés en matériau selon les revendications 1 et 2 prises séparément.
- Procédé de moulage d'une pièce présentant des variations d'épaisseur, caractérisé en ce que l'on dispose, dans les parties de plus faible épaisseur un matériau présentant une conductivité thermique relativement plus faible que dans les parties du moule destinées à former les parties de plus forte épaisseur.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8812832A FR2641218B1 (fr) | 1988-09-30 | 1988-09-30 | Materiau, elements moulants et procede de realisation de ces derniers |
| FR8812832 | 1988-09-30 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0437463A1 EP0437463A1 (fr) | 1991-07-24 |
| EP0437463B1 true EP0437463B1 (fr) | 1993-06-09 |
Family
ID=9370579
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89910866A Expired - Lifetime EP0437463B1 (fr) | 1988-09-30 | 1989-09-28 | Materiau, elements moulants et procede de realisation de ces derniers |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP0437463B1 (fr) |
| JP (1) | JPH04500930A (fr) |
| DE (1) | DE68907063T2 (fr) |
| FR (1) | FR2641218B1 (fr) |
| WO (1) | WO1990003235A1 (fr) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102006015282A1 (de) * | 2006-04-01 | 2007-10-04 | Honeywell Technologies Sarl Ecc | Kokille und Verfahren zum Gießen von Rotguss |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1341233A (en) * | 1971-03-12 | 1973-12-19 | Plessey Co Ltd | Manufacture of articles containing silicon nitride |
| GB1549819A (en) * | 1976-11-03 | 1979-08-08 | Thermal Syndicate Ltd | Reinforced vitreous silica casting core |
| US4236568A (en) * | 1978-12-04 | 1980-12-02 | Sherwood Refractories, Inc. | Method of casting steel and iron alloys with precision cristobalite cores |
| FR2617157B1 (fr) * | 1987-06-26 | 1991-01-11 | Vesuvius Crucible Co | Revetement isolant pour corps refractaires, procede de revetement et article associes |
-
1988
- 1988-09-30 FR FR8812832A patent/FR2641218B1/fr not_active Expired - Fee Related
-
1989
- 1989-09-28 WO PCT/EP1989/001136 patent/WO1990003235A1/fr not_active Ceased
- 1989-09-28 EP EP89910866A patent/EP0437463B1/fr not_active Expired - Lifetime
- 1989-09-28 DE DE89910866T patent/DE68907063T2/de not_active Expired - Fee Related
- 1989-09-28 JP JP1510208A patent/JPH04500930A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| WO1990003235A1 (fr) | 1990-04-05 |
| JPH04500930A (ja) | 1992-02-20 |
| EP0437463A1 (fr) | 1991-07-24 |
| DE68907063D1 (de) | 1993-07-15 |
| FR2641218B1 (fr) | 1991-10-11 |
| DE68907063T2 (de) | 1993-12-23 |
| FR2641218A1 (fr) | 1990-07-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2785665B1 (fr) | Procede de fabrication de piece en materiau cmc | |
| FR2527595A1 (fr) | Procede de moulage par transfert pour produire des articles a structure composite de matrice de verre renforcee de fibres | |
| EP2414305B1 (fr) | Procede pour le lissage de la surface d'une piece en materiau cmc. | |
| EP0930948B1 (fr) | Piece d'usure composite | |
| EP3728162B1 (fr) | Procede de fabrication d'une piece en materiau composite a matrice ceramique | |
| EP0398776A1 (fr) | Outil composite comportant une partie active en diamant polycristallin | |
| ITMI942341A1 (it) | Disco per freno e metodo per la sua produzione | |
| EP1384539B1 (fr) | Aube composite à matrice métallique et son procédé de fabrication | |
| EP1371742B1 (fr) | Matériau dense autolubrifiant à sec; pièce mécanique en ledit matériau; procédé d'élaboration dudit matériau | |
| FR3073760A1 (fr) | Élément à insérer et son procédé de fabrication | |
| EP3563950B1 (fr) | Liant pour composition de moulage par injection | |
| FR2798872A1 (fr) | Preformes de faible fraction volumique pour composites a matrice metallique | |
| WO2022263740A1 (fr) | Revetement abradable a structure nid d'abeilles en materiau composite a matrice ceramique en fibres courtes | |
| EP3793963A1 (fr) | Procédé de fabrication d'une pièce cmc | |
| WO1990003235A1 (fr) | Materiau, elements moulants et procede de realisation de ces derniers | |
| FR3071246A1 (fr) | Procede de fabrication d'une piece en cmc | |
| FR2586093A1 (fr) | Accessoire tel que support d'enfournement pour la cuisson de produits ceramiques | |
| EP0056596A1 (fr) | Composé à base de carbure de silicium et procédé pour sa préparation | |
| EP0437456B1 (fr) | Recipient pour metaux en fusion, materiau pour ce recipient et procede de fabrication du materiau | |
| FR3125528A1 (fr) | Procédé de fabrication d’une pièce épaisse en matériau composite CMC | |
| EP0019569A1 (fr) | Corps creux composite et procédé de fabrication | |
| WO2022129733A1 (fr) | Procédé de fabrication d'une pièce en matériau composite à matrice céramique | |
| EP0727401B1 (fr) | Procédé de fabrication de pièces en forme en matériau composite carbone/carbone graphité et pièces ainsi obtenues | |
| WO2003039792A1 (fr) | Procede de fabrication de plaques en composite metal/ceramique | |
| EP0429367B1 (fr) | Procédé de fabrication de pièces présentant une cavité par pressage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19910307 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): BE DE GB IT |
|
| 17Q | First examination report despatched |
Effective date: 19920605 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE GB IT |
|
| REF | Corresponds to: |
Ref document number: 68907063 Country of ref document: DE Date of ref document: 19930715 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930810 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19970822 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19970826 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19970909 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980930 |
|
| BERE | Be: lapsed |
Owner name: S.A. VESUVIUS FRANCE Effective date: 19980930 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19980928 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050928 |