EP0215044B1 - Procede de preparation d'une feuille fibreuse par voie papetiere - Google Patents
Procede de preparation d'une feuille fibreuse par voie papetiere Download PDFInfo
- Publication number
- EP0215044B1 EP0215044B1 EP86901427A EP86901427A EP0215044B1 EP 0215044 B1 EP0215044 B1 EP 0215044B1 EP 86901427 A EP86901427 A EP 86901427A EP 86901427 A EP86901427 A EP 86901427A EP 0215044 B1 EP0215044 B1 EP 0215044B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- filler
- fibers
- aqueous suspension
- binder
- binder mixture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 44
- 238000004519 manufacturing process Methods 0.000 title abstract description 11
- 239000000203 mixture Substances 0.000 claims abstract description 76
- 239000011230 binding agent Substances 0.000 claims abstract description 67
- 239000000835 fiber Substances 0.000 claims abstract description 65
- 239000007900 aqueous suspension Substances 0.000 claims abstract description 33
- 239000012764 mineral filler Substances 0.000 claims abstract description 27
- 125000002091 cationic group Chemical group 0.000 claims abstract description 20
- 239000000123 paper Substances 0.000 claims abstract description 19
- 239000000725 suspension Substances 0.000 claims abstract description 19
- 239000000945 filler Substances 0.000 claims abstract description 14
- 238000002360 preparation method Methods 0.000 claims abstract description 13
- 239000000049 pigment Substances 0.000 claims description 30
- 239000003795 chemical substances by application Substances 0.000 claims description 21
- 239000002245 particle Substances 0.000 claims description 13
- BPQQTUXANYXVAA-UHFFFAOYSA-N Orthosilicate Chemical compound [O-][Si]([O-])([O-])[O-] BPQQTUXANYXVAA-UHFFFAOYSA-N 0.000 claims description 12
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N titanium dioxide Inorganic materials O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 claims description 12
- 125000000129 anionic group Chemical group 0.000 claims description 11
- 238000000227 grinding Methods 0.000 claims description 10
- 238000011144 upstream manufacturing Methods 0.000 claims description 3
- 239000007787 solid Substances 0.000 claims description 2
- 239000003605 opacifier Substances 0.000 claims 2
- 229920000620 organic polymer Polymers 0.000 claims 1
- 230000014759 maintenance of location Effects 0.000 abstract description 15
- 244000144992 flock Species 0.000 abstract description 2
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 21
- 239000000047 product Substances 0.000 description 11
- 238000004806 packaging method and process Methods 0.000 description 9
- 230000000052 comparative effect Effects 0.000 description 8
- 229910010413 TiO 2 Inorganic materials 0.000 description 6
- 229910052500 inorganic mineral Inorganic materials 0.000 description 6
- 239000000463 material Substances 0.000 description 6
- 239000011707 mineral Substances 0.000 description 6
- 229920002472 Starch Polymers 0.000 description 5
- 235000019698 starch Nutrition 0.000 description 5
- 238000012360 testing method Methods 0.000 description 5
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 5
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 4
- 239000000654 additive Substances 0.000 description 4
- 239000002671 adjuvant Substances 0.000 description 4
- OSGAYBCDTDRGGQ-UHFFFAOYSA-L calcium sulfate Chemical compound [Ca+2].[O-]S([O-])(=O)=O OSGAYBCDTDRGGQ-UHFFFAOYSA-L 0.000 description 4
- 229910001919 chlorite Inorganic materials 0.000 description 4
- 229910052619 chlorite group Inorganic materials 0.000 description 4
- 238000000576 coating method Methods 0.000 description 4
- 239000002131 composite material Substances 0.000 description 4
- BUACSMWVFUNQET-UHFFFAOYSA-H dialuminum;trisulfate;hydrate Chemical compound O.[Al+3].[Al+3].[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O BUACSMWVFUNQET-UHFFFAOYSA-H 0.000 description 4
- 239000008394 flocculating agent Substances 0.000 description 4
- LEQAOMBKQFMDFZ-UHFFFAOYSA-N glyoxal Chemical compound O=CC=O LEQAOMBKQFMDFZ-UHFFFAOYSA-N 0.000 description 4
- NLYAJNPCOHFWQQ-UHFFFAOYSA-N kaolin Chemical compound O.O.O=[Al]O[Si](=O)O[Si](=O)O[Al]=O NLYAJNPCOHFWQQ-UHFFFAOYSA-N 0.000 description 4
- 239000002655 kraft paper Substances 0.000 description 4
- 239000002609 medium Substances 0.000 description 4
- -1 on the one hand Substances 0.000 description 4
- 239000011734 sodium Substances 0.000 description 4
- 229910052708 sodium Inorganic materials 0.000 description 4
- 239000000454 talc Substances 0.000 description 4
- 229910052623 talc Inorganic materials 0.000 description 4
- 239000005995 Aluminium silicate Substances 0.000 description 3
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 3
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 3
- 229920000877 Melamine resin Polymers 0.000 description 3
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 3
- 235000012211 aluminium silicate Nutrition 0.000 description 3
- 239000011575 calcium Substances 0.000 description 3
- 229910052791 calcium Inorganic materials 0.000 description 3
- 229910052799 carbon Inorganic materials 0.000 description 3
- 239000000919 ceramic Substances 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 238000007796 conventional method Methods 0.000 description 3
- 238000010790 dilution Methods 0.000 description 3
- 239000012895 dilution Substances 0.000 description 3
- 239000004744 fabric Substances 0.000 description 3
- 230000002349 favourable effect Effects 0.000 description 3
- 238000013467 fragmentation Methods 0.000 description 3
- 238000006062 fragmentation reaction Methods 0.000 description 3
- 239000002557 mineral fiber Substances 0.000 description 3
- 229920002401 polyacrylamide Polymers 0.000 description 3
- 238000001179 sorption measurement Methods 0.000 description 3
- 238000003756 stirring Methods 0.000 description 3
- 238000013517 stratification Methods 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- 229920003043 Cellulose fiber Polymers 0.000 description 2
- 229920001353 Dextrin Polymers 0.000 description 2
- 239000004375 Dextrin Substances 0.000 description 2
- 239000004952 Polyamide Substances 0.000 description 2
- 241001080024 Telles Species 0.000 description 2
- XSQUKJJJFZCRTK-UHFFFAOYSA-N Urea Chemical compound NC(N)=O XSQUKJJJFZCRTK-UHFFFAOYSA-N 0.000 description 2
- 238000013019 agitation Methods 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- VSCWAEJMTAWNJL-UHFFFAOYSA-K aluminium trichloride Chemical compound Cl[Al](Cl)Cl VSCWAEJMTAWNJL-UHFFFAOYSA-K 0.000 description 2
- 229920006318 anionic polymer Polymers 0.000 description 2
- TZCXTZWJZNENPQ-UHFFFAOYSA-L barium sulfate Chemical compound [Ba+2].[O-]S([O-])(=O)=O TZCXTZWJZNENPQ-UHFFFAOYSA-L 0.000 description 2
- 239000007767 bonding agent Substances 0.000 description 2
- 235000011132 calcium sulphate Nutrition 0.000 description 2
- 239000011111 cardboard Substances 0.000 description 2
- 229920002678 cellulose Polymers 0.000 description 2
- QBWCMBCROVPCKQ-UHFFFAOYSA-N chlorous acid Chemical compound OCl=O QBWCMBCROVPCKQ-UHFFFAOYSA-N 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 235000019425 dextrin Nutrition 0.000 description 2
- 239000002270 dispersing agent Substances 0.000 description 2
- 229960004279 formaldehyde Drugs 0.000 description 2
- IVJISJACKSSFGE-UHFFFAOYSA-N formaldehyde;1,3,5-triazine-2,4,6-triamine Chemical compound O=C.NC1=NC(N)=NC(N)=N1 IVJISJACKSSFGE-UHFFFAOYSA-N 0.000 description 2
- 229940015043 glyoxal Drugs 0.000 description 2
- 239000010445 mica Substances 0.000 description 2
- 229910052618 mica group Inorganic materials 0.000 description 2
- 238000002156 mixing Methods 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- 239000011087 paperboard Substances 0.000 description 2
- 229910052628 phlogopite Inorganic materials 0.000 description 2
- 229920000058 polyacrylate Polymers 0.000 description 2
- 229920001281 polyalkylene Polymers 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 238000007670 refining Methods 0.000 description 2
- 230000008929 regeneration Effects 0.000 description 2
- 238000011069 regeneration method Methods 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 150000004760 silicates Chemical class 0.000 description 2
- 229920001059 synthetic polymer Polymers 0.000 description 2
- 239000004408 titanium dioxide Substances 0.000 description 2
- VFKZECOCJCGZQK-UHFFFAOYSA-M 3-hydroxypropyl(trimethyl)azanium;chloride Chemical compound [Cl-].C[N+](C)(C)CCCO VFKZECOCJCGZQK-UHFFFAOYSA-M 0.000 description 1
- SLXKOJJOQWFEFD-UHFFFAOYSA-N 6-aminohexanoic acid Chemical compound NCCCCCC(O)=O SLXKOJJOQWFEFD-UHFFFAOYSA-N 0.000 description 1
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 1
- QGZKDVFQNNGYKY-UHFFFAOYSA-O Ammonium Chemical compound [NH4+] QGZKDVFQNNGYKY-UHFFFAOYSA-O 0.000 description 1
- LSNNMFCWUKXFEE-UHFFFAOYSA-M Bisulfite Chemical compound OS([O-])=O LSNNMFCWUKXFEE-UHFFFAOYSA-M 0.000 description 1
- 229920002134 Carboxymethyl cellulose Polymers 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 108010082495 Dietary Plant Proteins Proteins 0.000 description 1
- PIICEJLVQHRZGT-UHFFFAOYSA-N Ethylenediamine Chemical compound NCCN PIICEJLVQHRZGT-UHFFFAOYSA-N 0.000 description 1
- 108010010803 Gelatin Proteins 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- 241001465754 Metazoa Species 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 229920002873 Polyethylenimine Polymers 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 239000002174 Styrene-butadiene Substances 0.000 description 1
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 1
- 229920001807 Urea-formaldehyde Polymers 0.000 description 1
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 1
- BZHJMEDXRYGGRV-UHFFFAOYSA-N Vinyl chloride Chemical compound ClC=C BZHJMEDXRYGGRV-UHFFFAOYSA-N 0.000 description 1
- 229920002522 Wood fibre Polymers 0.000 description 1
- YKTSYUJCYHOUJP-UHFFFAOYSA-N [O--].[Al+3].[Al+3].[O-][Si]([O-])([O-])[O-] Chemical compound [O--].[Al+3].[Al+3].[O-][Si]([O-])([O-])[O-] YKTSYUJCYHOUJP-UHFFFAOYSA-N 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 229920000615 alginic acid Polymers 0.000 description 1
- 235000010443 alginic acid Nutrition 0.000 description 1
- 239000004411 aluminium Substances 0.000 description 1
- 150000001412 amines Chemical class 0.000 description 1
- 229960002684 aminocaproic acid Drugs 0.000 description 1
- 229940053200 antiepileptics fatty acid derivative Drugs 0.000 description 1
- 239000002518 antifoaming agent Substances 0.000 description 1
- 239000012736 aqueous medium Substances 0.000 description 1
- 239000007864 aqueous solution Substances 0.000 description 1
- 239000003899 bactericide agent Substances 0.000 description 1
- 230000009172 bursting Effects 0.000 description 1
- MTAZNLWOLGHBHU-UHFFFAOYSA-N butadiene-styrene rubber Chemical compound C=CC=C.C=CC1=CC=CC=C1 MTAZNLWOLGHBHU-UHFFFAOYSA-N 0.000 description 1
- 239000001175 calcium sulphate Substances 0.000 description 1
- 239000004202 carbamide Substances 0.000 description 1
- 239000001768 carboxy methyl cellulose Substances 0.000 description 1
- 235000010948 carboxy methyl cellulose Nutrition 0.000 description 1
- 239000008112 carboxymethyl-cellulose Substances 0.000 description 1
- 239000005018 casein Substances 0.000 description 1
- BECPQYXYKAMYBN-UHFFFAOYSA-N casein, tech. Chemical compound NCCCCC(C(O)=O)N=C(O)C(CC(O)=O)N=C(O)C(CCC(O)=N)N=C(O)C(CC(C)C)N=C(O)C(CCC(O)=O)N=C(O)C(CC(O)=O)N=C(O)C(CCC(O)=O)N=C(O)C(C(C)O)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=O)N=C(O)C(CCC(O)=O)N=C(O)C(COP(O)(O)=O)N=C(O)C(CCC(O)=N)N=C(O)C(N)CC1=CC=CC=C1 BECPQYXYKAMYBN-UHFFFAOYSA-N 0.000 description 1
- 235000021240 caseins Nutrition 0.000 description 1
- 239000001913 cellulose Substances 0.000 description 1
- 239000008119 colloidal silica Substances 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000000536 complexating effect Effects 0.000 description 1
- 238000009833 condensation Methods 0.000 description 1
- 230000005494 condensation Effects 0.000 description 1
- 239000007859 condensation product Substances 0.000 description 1
- 238000010411 cooking Methods 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000002537 cosmetic Substances 0.000 description 1
- 230000000368 destabilizing effect Effects 0.000 description 1
- XPPKVPWEQAFLFU-UHFFFAOYSA-J diphosphate(4-) Chemical compound [O-]P([O-])(=O)OP([O-])([O-])=O XPPKVPWEQAFLFU-UHFFFAOYSA-J 0.000 description 1
- 235000011180 diphosphates Nutrition 0.000 description 1
- 239000006185 dispersion Substances 0.000 description 1
- 239000000839 emulsion Substances 0.000 description 1
- 230000007515 enzymatic degradation Effects 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 230000003311 flocculating effect Effects 0.000 description 1
- 238000005189 flocculation Methods 0.000 description 1
- 230000016615 flocculation Effects 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 239000000417 fungicide Substances 0.000 description 1
- 229920000159 gelatin Polymers 0.000 description 1
- 239000008273 gelatin Substances 0.000 description 1
- 235000019322 gelatine Nutrition 0.000 description 1
- 235000011852 gelatine desserts Nutrition 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 239000004519 grease Substances 0.000 description 1
- 239000010440 gypsum Substances 0.000 description 1
- 229910052602 gypsum Inorganic materials 0.000 description 1
- 239000011121 hardwood Substances 0.000 description 1
- 229940005740 hexametaphosphate Drugs 0.000 description 1
- 150000004677 hydrates Chemical class 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 239000000976 ink Substances 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 239000004816 latex Substances 0.000 description 1
- 229920000126 latex Polymers 0.000 description 1
- 239000006194 liquid suspension Substances 0.000 description 1
- 238000011068 loading method Methods 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 239000011777 magnesium Substances 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- ZLNQQNXFFQJAID-UHFFFAOYSA-L magnesium carbonate Chemical compound [Mg+2].[O-]C([O-])=O ZLNQQNXFFQJAID-UHFFFAOYSA-L 0.000 description 1
- 239000001095 magnesium carbonate Substances 0.000 description 1
- 229910000021 magnesium carbonate Inorganic materials 0.000 description 1
- VTHJTEIRLNZDEV-UHFFFAOYSA-L magnesium dihydroxide Chemical compound [OH-].[OH-].[Mg+2] VTHJTEIRLNZDEV-UHFFFAOYSA-L 0.000 description 1
- 239000000347 magnesium hydroxide Substances 0.000 description 1
- 229910001862 magnesium hydroxide Inorganic materials 0.000 description 1
- HCWCAKKEBCNQJP-UHFFFAOYSA-N magnesium orthosilicate Chemical compound [Mg+2].[Mg+2].[O-][Si]([O-])([O-])[O-] HCWCAKKEBCNQJP-UHFFFAOYSA-N 0.000 description 1
- 239000000391 magnesium silicate Substances 0.000 description 1
- 229910052919 magnesium silicate Inorganic materials 0.000 description 1
- 235000019792 magnesium silicate Nutrition 0.000 description 1
- 150000007974 melamines Chemical class 0.000 description 1
- 239000011490 mineral wool Substances 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 238000011017 operating method Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000012188 paraffin wax Substances 0.000 description 1
- 239000005011 phenolic resin Substances 0.000 description 1
- 229920001568 phenolic resin Polymers 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 239000006069 physical mixture Substances 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 229920001084 poly(chloroprene) Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920000193 polymethacrylate Polymers 0.000 description 1
- ODGAOXROABLFNM-UHFFFAOYSA-N polynoxylin Chemical compound O=C.NC(N)=O ODGAOXROABLFNM-UHFFFAOYSA-N 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 235000019422 polyvinyl alcohol Nutrition 0.000 description 1
- 239000011591 potassium Substances 0.000 description 1
- 229910052700 potassium Inorganic materials 0.000 description 1
- 229940088417 precipitated calcium carbonate Drugs 0.000 description 1
- 229940048084 pyrophosphate Drugs 0.000 description 1
- 150000003856 quaternary ammonium compounds Chemical class 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 230000035945 sensitivity Effects 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- FQENQNTWSFEDLI-UHFFFAOYSA-J sodium diphosphate Chemical compound [Na+].[Na+].[Na+].[Na+].[O-]P([O-])(=O)OP([O-])([O-])=O FQENQNTWSFEDLI-UHFFFAOYSA-J 0.000 description 1
- 229940048086 sodium pyrophosphate Drugs 0.000 description 1
- 239000011122 softwood Substances 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 239000008107 starch Substances 0.000 description 1
- 238000005728 strengthening Methods 0.000 description 1
- 239000011115 styrene butadiene Substances 0.000 description 1
- 229920003048 styrene butadiene rubber Polymers 0.000 description 1
- 229920001909 styrene-acrylic polymer Polymers 0.000 description 1
- 239000012209 synthetic fiber Substances 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 235000019818 tetrasodium diphosphate Nutrition 0.000 description 1
- 239000001577 tetrasodium phosphonato phosphate Substances 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 239000001993 wax Substances 0.000 description 1
- 230000002087 whitening effect Effects 0.000 description 1
- 239000002025 wood fiber Substances 0.000 description 1
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/20—Macromolecular organic compounds
- D21H17/33—Synthetic macromolecular compounds
- D21H17/46—Synthetic macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D21H17/54—Synthetic macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds obtained by reactions forming in the main chain of the macromolecule a linkage containing nitrogen
- D21H17/56—Polyamines; Polyimines; Polyester-imides
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/20—Macromolecular organic compounds
- D21H17/33—Synthetic macromolecular compounds
- D21H17/34—Synthetic macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D21H17/37—Polymers of unsaturated acids or derivatives thereof, e.g. polyacrylates
- D21H17/375—Poly(meth)acrylamide
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/20—Macromolecular organic compounds
- D21H17/33—Synthetic macromolecular compounds
- D21H17/34—Synthetic macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- D21H17/41—Synthetic macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds containing ionic groups
- D21H17/44—Synthetic macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds containing ionic groups cationic
- D21H17/45—Nitrogen-containing groups
- D21H17/455—Nitrogen-containing groups comprising tertiary amine or being at least partially quaternised
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/20—Macromolecular organic compounds
- D21H17/33—Synthetic macromolecular compounds
- D21H17/46—Synthetic macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D21H17/54—Synthetic macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds obtained by reactions forming in the main chain of the macromolecule a linkage containing nitrogen
- D21H17/55—Polyamides; Polyaminoamides; Polyester-amides
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/02—Processes or apparatus for adding material to the pulp or to the paper characterised by the manner in which substances are added
- D21H23/04—Addition to the pulp; After-treatment of added substances in the pulp
- D21H23/06—Controlling the addition
- D21H23/08—Controlling the addition by measuring pulp properties, e.g. zeta potential, pH
- D21H23/10—Controlling the addition by measuring pulp properties, e.g. zeta potential, pH at least two kinds of compounds being added
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
- D21H23/76—Processes or apparatus for adding material to the pulp or to the paper characterised by choice of auxiliary compounds which are added separately from at least one other compound, e.g. to improve the incorporation of the latter or to obtain an enhanced combined effect
- D21H23/765—Addition of all compounds to the pulp
Definitions
- the present invention relates to a new process for preparing a fibrous sheet by the papermaking route in order to improve, in general, the retention and, in particular, that of opacifying agents, by limiting the manufacturing costs and by preserving or improving the mechanical properties compared to previously known techniques. It also relates, as a new industrial product, to the fibrous sheet obtained by this process.
- This new process is particularly useful in the manufacture of paper and cardboard, especially in the field of printing-writing, packaging, coatings and special papers. It is particularly advantageous for the retension of mineral fillers such as opacifying agents in order to improve opacity, in particular opacity-contrast and opacity in oil.
- the new process which is recommended is particularly advantageous for improving the retention of opacifying means.
- titanium oxide in particular of rutile or anatase variety, is an opacity and whitening pigment commonly used in paints, inks, plastics, paper and cardboard, cosmetics and ceramics, in particular due to its high covering power conferred by its high refractive index and its absorption by UV rays
- opacity pigment particularly interesting with regard to opacity-contrast and especially opacity in oil.
- This opacity pigment consists of a mixture of 10 to 70% by weight of TiO 2 and 30 to 90% by weight of an adjuvant chosen from lamellar silicates, and is obtained by co-grinding of Ti0 2 and said lamellar adjuvant in order to generate an adsorption of titanium oxide on the fragmented particles of the adjuvant.
- lamellar silicates which are suitable according to this patent application, mention is made in particular of talc (hydrated magnesium silicate), chlorite (hydrated magnesium and aluminum silicate), kaolin, mica, phlogopite and their mixtures.
- the retention is improved and savings are made on the manufacturing costs while preserving or improving the mechanical properties of the fibrous sheets compared to the previously known papermaking techniques, when Ti0 2 is used. as the only opacifying filler, on the one hand, and with the said more economical opacity pigment, the subject of the aforementioned application FR-A-2 575 170, on the other hand.
- the quantity of mineral filler entering the paper must be increased (for example, 4 parts by weight of Ti0 2 are replaced by 7 parts by weight d '' a co-ground mixture of 80% by weight of lamellar silicate and 20% by weight of Ti0 2 ) to obtain an equivalent opacity.
- the content of the mineral filler is increased, the mechanical properties of the resulting fibrous sheet are reduced.
- the disadvantage of the increase in the content of mineral filler is overcome by retaining or even improving the mechanical properties such as in particular the resistance to rupture and bursting, in particular when a good opacity is sought. .
- fibrous sheet here is meant a composite material comprising fibers, a mineral filler, a binding agent and at least one flocculating means.
- This composite material which is prepared by the papermaking process, can also contain one or more conventional additives in stationery.
- the term “fibrous sheet” includes paper and board when the predominant fibers are cellulosic fibers, on the one hand, and nonwovens or synthetic papers when the fibers used are essentially non-cellulosic fibers. , on the other hand.
- the composite material obtained according to the abovementioned process is useful as a print-write support, coating support, packaging support or for obtaining special supports (in particular photographic supports, supports for carbonless copies and supports for stratification).
- the composite material according to the invention is particularly advantageous in particular in (i) the field of supports intended for impregnation with phenolic resins and / or melamines for the production of limited or laminated panels, in order to avoid the material becoming transparent, (ii) the field of packaging supports (food packaging in particular) which must remain opaque in contact with grease or after complexing with waxes, resins and / or polymers which tend to affect the opacity of the final product.
- All the fibers are suitable for the preparation of the fibrous sheet according to the invention, in particular natural organic fibers (cellulosic fibers) or synthetic fibers (polyamide, polyester, polyalkylene, polyacrylate fibers) and mineral fibers (glass fibers, ceramic, acicular gypsum, carbon and rock wool) and their mixtures.
- natural organic fibers cellulosic fibers
- synthetic fibers polyamide, polyester, polyalkylene, polyacrylate fibers
- mineral fibers glass fibers, ceramic, acicular gypsum, carbon and rock wool
- noble wood fibers are used, namely unbleached softwood and hardwood fibers, semi-bleached or bleached, optionally combined with recovered fibers, for example from old paper and textiles.
- cellulosic fibers with fibers of high synthetic polymers such as polyamide, polyester, polyethylene, polypropylene fibers or with mineral fibers such as glass, ceramic and calcium sulphate fibers. and carbon, or to cellulose regeneration fibers, or to their mixtures.
- high synthetic polymers such as polyamide, polyester, polyethylene, polypropylene fibers or with mineral fibers such as glass, ceramic and calcium sulphate fibers. and carbon, or to cellulose regeneration fibers, or to their mixtures.
- an anionic means to the aqueous suspension of stage 1 ° fibers in order to make said fibers substantial by strengthening their anionic power.
- This means which contributes to improving the fiber-filler connections and consequently the internal cohesion of the fibrous sheet, is introduced into said aqueous suspension of the fibers before the incorporation in stage 3 ° of the flocculated particles of the filler-binder mixture.
- this anionic means will be chosen from polymers of the poyacrylic derivative type such as polyacrylamides (in particular modified polyacrylamides having a high average molecular weight - of the order of 5 ⁇ 10 6 to 10 7 ) sodium polymetacrylamides, polyacrylates and polymethacrylates , potassium and ammonium.
- the amount of anionic means depends on the anionicity of the paste used, which is linked to the manufacturing process (kraft or bisulfite paste) but also to the conditions for washing the paste before use.
- a kraft pulp from an integrated factory has a much more anionic character than a dried and stored pulp before being sent to the paper machine.
- a dose of 0.02% to 0.5% by weight of anionic means relative to the weight of the fibrous sheet will be used, and preferably 0.05% to 0.2% of said means relative to the weight of the fibrous sheet.
- the mineral fillers according to the invention are essentially non-binding mineral fillers.
- Particularly suitable are the usual mineral fillers in the stationery and paint industries such as, for example, talc, kaolin, natural calcium carbonate, precipitated or originating from the regeneration operations of black liquors extracted from the cooking of kraft pastes and more. particularly after the caustification operation, magnesium carbonate, alumina hydrates, calcium sulfate, colloidal silica, barium sulfate, titanium dioxide, satin white (hydrated calcium sulfoaluminate), magnesium hydroxide, or mixtures thereof.
- opacity pigment described in the French patent application FR-A-2 575 170 mentioned above.
- This opacity pigment is obtained by co-grinding of Ti0 2 and of the lamellar silicate in such a way that the fragmented Ti0 2 particles are adsorbed on the new activated surfaces resulting from the fragmentation of the lamellar silicate.
- the aforementioned French patent application demonstrates how and why this pigment is distinguished, both in terms of structure and in terms of final opacity, from the physical mixtures of the two ingredients previously envisaged.
- the co-grinding can be carried out dry by introducing Ti0 2 and the lamellar silicate into a gas stream adapted to entrain the particles of the two products at a supersonic speed and to project them against each other in order to obtain the fragmentation and the aforementioned adsorption, in particular by means of a "JET-O-MIZER” type shredder (manufactured by the Fluid-Energy company) or "COX" (manufactured by the Cox-Brothers and C ° company).
- JET-O-MIZER type shredder
- COX manufactured by the Cox-Brothers and C ° company
- Co-grinding can also be carried out by the wet method by preparing a liquid suspension containing the starting products in divided form and by agitating this suspension in the presence of solid balls so as to break up the particles of the two products between the balls in order to obtain the aforementioned fragmentation and adsorption, in particular by means of a grinder of the "BABCOCK BALL MILL" type.
- Said opacity pigment is a mixture consisting of 10 to 70% by weight of Ti0 2 and 90 to 30% by weight of lamellar silicate (talc, chlorite, kaolin, mica, phlogopite and their mixtures); it advantageously has an average particle size (as defined in said French application) of between 0.5 and 1.5 microns and is obtained by co-grinding of Ti0 2 having an average particle size of 60 to 100 microns and of lamellar silicate having an average particle size greater than 2.5 microns and preferably between 8 and 12 microns.
- lamellar silicate talc, chlorite, kaolin, mica, phlogopite and their mixtures
- the aforementioned French application recommends in particular for the opacity-contrast a pigment consisting of 30 to 50% by weight of Ti0 2 and from 70 to 50% by weight of lamellar silicate, and for the opacity in oil a pigment consisting from 10 to 30% by weight of Ti0 2 and from 90 to 70% by weight of lamellar silicate.
- the mineral filler-fiber weight ratio is not critical, it can be in particular between 0.01 and 6, depending on the desired applications.
- the amount of mineral filler in the fibrous sheet may vary from 5 to 40% by weight, and in particular from 10 to 30% by weight relative to the weight of said fibrous sheet.
- the loading rate may be greater than 50% by weight relative to the weight of the fibrous sheet.
- the amount of mineral filler may vary between 2 and 15% by weight relative to the weight of the fibrous sheet. .
- the organic binder which can be used in the process according to the invention is any organic binder, natural or synthetic, usually used in stationery. It ensures the connection of the constituents of the material together and makes it possible to improve the physical properties of the sheet material.
- binders which are suitable according to the invention, mention may in particular be made of starches which are native or chemically, enzymatically or thermally modified, dextrins, polyvinyl alcohols, casein, animal glue, vegetable proteins, cellulose esters such as carboxymethylcellulose, alginates, dispersions of synthetic polymers such as carboxylated or non-carboxylated styrene-butadiene latexes, acrylic latexes, styrene-acrylic latexes, vinyl acetate latexes, neoprene latexes, acrylonitrile latexes, vinyl chloride latexes and mixtures thereof.
- the amount of binder depends on the end use envisaged for the sheet material; it can in particular vary between 1 and 40 parts by weight, and preferably between 1 and 25 parts by weight, relative to 100 parts by weight of fibers and mineral filler.
- the pre-flocculation of the mineral filler-binder mixture of stage 2 ° is carried out by means of a flocculant which aims to ionically destabilize said filler-binder mixture before mixing with the fibers.
- This product hereinafter designated “flocculant I”
- flocculant I will advantageously be chosen from cationic organic flocculants rather than from mineral cationic flocculants such as aluminum sulphate and aluminum polychlorides.
- organic cationic flocculants which are suitable in the process of the invention, mention may in particular be made of polyethyleneimine, polyamideamine, especially crosslinked polyalkylamine, especially modified polyacrylamide, quaternary ammonium compounds such as in particular hydroxypropyltrimethylammonium chloride and starches cationic.
- this quantity is adjusted so that the preflocculation of the filler-binder mixture is carried out essentially in one minute at most.
- the average diameter of the flocs of the filler-binder mixture is between 0.01 and 0.3 mm, and preferably between 0.03 and 0.15 mm, when said pre-flocculated mixture is introduced into the aqueous suspension of fibers. If the average diameter of said flocs is less than 0.01 mm, the fabric losses may increase, and if the average diameter of said flocs is more than 0.3 mm, there is a serious risk that the fibrous sheet formed will not be uniform or the air is not good.
- the pre-flocculated filler-binder mixture is introduced at the 3 ° stage as close as possible to the headbox, so that the duration of contact of the filler-binder mixture with the fibers is between 10 and 60 seconds, and preferably between 10 and 45 seconds. If said contact time is greater than 60 seconds, there will be excessively large fiber-filler-binder flocs and consequently the fibrous sheets may not be uniform.
- stage 4 ° the cationic flocculant, which is incorporated into the fiber-filler-binder mixture resulting from stage 3 °, is introduced into the head circuits very close to the head box so that the duration of contact of said flocculant with the fiber-filler-binder mixture is less than 45 seconds and preferably between 8 and 30 seconds.
- the cationic flocculant of stage 4 ° which is designated hereinafter "flocculant 11" will be chosen from organic and mineral ionic destabilizing agents.
- the flocculant II may, like flocculant I, be a cationic organic substance, or unlike flocculant I, a cationic mineral substance such as for example aluminum sulphate and poly aluminum chloride.
- the flocculant It can be identical to the flocculant I.
- the flocculant It is a cationic mineral substance such as for example aluminum sulphate
- the white water which is collected in the wet part of the paper machine, in particular under the cloth, and that is recycled, increase the size of the load-binder flocs, because of their Al 2 (S0 4 ) 3 content .
- two solutions are recommended: do not bring the recycled white water into contact with the aqueous suspension of the filler-binder mixture from stage 2 ° until the start of stage 3 °, or provide a shearing device to reduce the diameter by means of the flocs of said filler-binder mixture just before its introduction into the aqueous suspension of fibers at stage 3 °.
- the ionic demand of the fibers in the suspension containing said fibers, the mineral filler and the binder obtained in stage 3 ° is less than or equal to 20 milliequivalents per gram of dry matter.
- the ionic demand will be in particular from 1 to 4 milliequivalents per gram, and for a fibrous sheet intended for the printing-writing field, the ionic demand will be in particular of the order of 10 milliequivalents per gram.
- the method according to the invention having regard to the above-mentioned contact durations, comprises a large number of continuous operations.
- the cellulosic fibers in aqueous suspension coming from defibering in a pulper (non-integrated factory) or directly from the pulp manufacturing workshop (integrated factory) are stored at a concentration of 0-400 g / I with stirring in a copper;
- the cellulosic fibers are conventionally refined to a Schoepper-Riegler degree of between 15 and 65 depending on the applications, at a variable concentration of between 20 and 350 g / l, in particular between 20 and 60 g / l, using standard conical or double disc refiners, or in particular between 250 and 350 g / I with special refiners for high concentration refining, in particular in the case of the production of packaging supports, in order to obtain a high tear resistance .
- the organic and / or mineral fibers that we want to associate with cellulosic fibers;
- the anionic means required as indicated above to make the fibers substantial are added with stirring, at a dose of between 0.02 and 0.5% and preferably 0.05 to 0.2% by weight relative to the weight of the fibrous sheet.
- the mineral filler is dispersed in an aqueous medium at a concentration of between 150 and 600 g / l, preferably at a concentration of 300-400 g / I.
- This mineral filler may consist entirely of an opacifying agent or of a mixture of several fillers including in particular an opacifying agent.
- the preferred binder is native starch.
- c) mixing is carried out with stirring, preferably continuously, of the aqueous suspension of the mineral filler and of the aqueous preparation of the binder.
- This operation is advantageously carried out in a dynamic conical mixer with a propeller which ensures perfect homogeneity of the filler-binder mixture.
- the flocculant is incorporated into said filler-binder mixture after having been diluted with water from 10 to 100 times (dilution greater than 10 times and less than or equal to 100 times).
- the amount of flocculant 1 that is introduced is between 0.006 and 5 parts by weight, and preferably between 0.01 and 2 parts by weight per 100 parts by dry weight of the filler-binder mixture.
- the charge suspension is introduced continuously, on the one hand, and the aqueous preparation of the binder, on the other hand, each in the vicinity of the top of a dynamic conical mixer with a propeller; the flocculant 1 is continuously introduced in the vicinity of the middle of the height of said mixer which comprises, near its lower end, a dilution water inlet, in order to carry out the required dilutions.
- the charge-binder mixture thus pre-flocculated is collected continuously at the lower end of the mixer.
- the charge-binder mixer pre-flocculated in aqueous suspension at 100-200 g / I is introduced continuously at the level of the head circuits in the aqueous suspension of the fibers prepared in stage 1 °, the mean flock diameter of said charge-binder mixture being included between 0.01 and 0.3 mm, and preferably between 0.03 and 0.15 mm, the introduction of said pre-flocculated mixture being carried out as close as possible to the headbox so that the contact time of said mixture load-binder with the fibers is less than 60 seconds and advantageously between 10 and 45 seconds.
- a small amount of flocculant II is incorporated into the mixture resulting from stage 3 ° to strengthen the bonding of the flocs and improve the final retention on the fabric of the paper machine, the contact time of flocculant Il with the flocculated fibers-filler-binder mixture being less than 45 seconds and preferably between 8 and 30 seconds.
- the other additives mentioned above such as bonding agents, optical brighteners, etc. can be incorporated either after refining the cellulosic fibers in stage 1 °, or after the introduction of the charge-binder mixture pre-flocculated in stage 3 °.
- the fibrous sheets obtained according to the method of the invention are referenced as being “Ex” products
- the fibrous sheets according to the prior art are referenced as being products “A” (conventional technique) and “B” (technique of FR-A-2 492 425).
- a fibrous sheet is prepared according to the best mode given above from cellulosic fibers constituted by a mixture of and the opacity pigment according to Example 1 of the aforementioned FR-A-2,575,170 obtained by co-grinding a mixture of the other operating conditions being as follows
- a fibrous sheet useful as a writing printing medium having a grammage of 64 g / m 2 is formed .
- a fibrous sheet in 64 g / m 2 is prepared from the cellulose fibers and the opacity pigment according to example 1 above with the same values for d m , t 1 and respectively t 2 .
- the fibrous sheet of Example 2 was compared with a fibrous sheet (A2) obtained under substantially similar conditions with regard to the choice of cellulosic fibers, binder and flocculant I, the opacity pigment being replaced by Ti0 2 as in comparative test 1 above.
- a fibrous sheet for packaging in 70 g / m 2 is prepared from a mixture of cellulosic fibers comprising opacity pigment according to example 1 above with values d m , t 1 and t 2 identical to those of said example 1.
- Example 3 The product obtained according to Example 3 was compared with a conventional fibrous sheet (A3) in 70 g / m 2 in which the opacity pigment was replaced by TiO 2 , the cellulosic fibers and the average particle size of the Ti0 2 of the A3 paper being respectively identical to the fibers of Example 3 and to the average particle size of the opacity pigment.
- the compositions of Ex 3 and A3, as well as the results which were obtained are reported in Table III.
- a basic support for carbonless carbon is prepared according to the invention (Ex 4) from a mixture of cellulosic fibers comprising: the opacity pigment is identical to that of Example 1 above as well as the values d m , t 1 and t 2 .
- the support thus obtained has a grammage of 40 g / m 2 .
- a support for lamination (Ex 5) according to the invention is prepared from a mixture of cellulosic fibers comprising: the opacity pigment is identical to that of Example 1 above, as well as the values d m , t 1 and t 2 .
- a support for stratification of 90 g / m 2 is obtained.
- the corresponding results are recorded in Table V below. It is noted that the saving on the cost of the composition exceeds 25%.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Paper (AREA)
Abstract
Description
- La présente invention a trait à un nouveau procédé de préparation d'une feuille fibreuse par voie papetière pour améliorer, d'une manière générale, la rétention et, en particulier, celle d'agents opacifiants, en limitant les coûts de fabrication et en préservant ou améliorant les propriétés mécaniques par rapport aux techniques antérieurement connues. Elle concerne également, en tant que produit industriel nouveau, la feuille fibreuse obtenue selon ce procédé.
- Ce nouveau procédé est particulièrement utile dans la fabrication de papiers et cartons, notamment dans le domaine de l'impression-écriture, de l'emballage, des revêtements et des papiers spéciaux. Il est particulièrement avantageux pour la rétension des charges minérales telles que les agents opacifiants afin d'améliorer l'opacité, notamment l'opacité-contraste et l'opacité à l'huile.
- On sait que la Demanderesse a déjà préconisé dans FR-A-2 492 425 un procédé de préparation d'une feuille fibreuse par voie papetière, selon lequel le mélange de la charge minérale et du liant organique est préfloculé avant d'être incorporé, au niveau des circuits de tête de la machine à papier, dans la suspension aqueuse des fibres préalablement traitées par un polymère anionique organique (qui renforce le pouvoir anionique de la suspension fibreuse), divers adjuvants classiques en papeterie étant ensuite introduits avant la caisse de tête dans la suspension aqueuse résultante comprenant les fibres, la charge minérale et le liant. Ce procédé permet d'augmenter la rétention par rapport aux techniques papetières classiques ou antérieurement connues.
- Selon l'invention on propose un nouveau procédé qui conduit à des résultats encore supérieurs par rapport au procédé décrit dans le document FR-A-2 492 425 précité, notamment en ce qui concerne la rétention. Selon l'invention l'amélioration de la rétention résulte de la mise en oeuvre de modalités opératoires particulières:
- -optimisation du diamètre moyen des flocs charge-liant,
- -limitation des durées de contact, avant la caisse de tête, des flocs charge-liant avec les fibres, d'une part, et du floculant avec le mélange fibres-charge-liant, d'autre part.
- Selon un autre aspect de l'invention, le nouveau procédé que l'on préconise, est particulièrement avantageux pour améliorer la rétention de moyens opacifiants.
- On sait que l'oxyde de titane, notamment de variété rutile ou anatase, est un pigment d'opacité et de blanchiment couramment utilisé dans les peintures, les encres, les plastiques, le papier et le carton, les cosmétiques et les céramiques, en raison de son pouvoir couvrant élevé conféré par son indice de réfraction élevé et son absorption aux rayons U.V.
- Le coût de plus en plus excessif de TiO2 (de l'ordre de 10 à 11 FF/kg à l'heure actuelle) a conduit les utilisateurs à envisager des solutions de substitution plus économiques. Dans le domaine papetier, les tentatives de remplacer l'oxyde de titane par un mélange de TiO2 et d'une autre charge minérale plus économique choisie en particulier parmi le talc, le kaolin, l'hydrate d'alumine et CaC03 ont été insatisfaisantes tant sur le plan de l'opacité que celui de la rétention.
- Selon la demande de brevet français FR-A-2 575 170 de TALCS DE LUZENAC (déposée le 26 décembre 1984 sous le No. 84 19957 et publiée le 27 juin 1986, qui constitue un document intermédiaire non opposable à la nouveauté de l'invention) est préconisé un nouveau pigment d'opacité particulièrement intéressant vis à vis de l'opacité-contraste et surtout de l'opacité à l'huile. Ce pigment d'opacité est constitué par un mélange de 10 à 70% en poids de TiO2 et de 30 à 90% en poids d'un adjuvant choisi parmi les silicates lamellaires, et est obtenu par cobroyage de Ti02 et dudit adjuvant lamellaire en vue d'engendrer une adsorption de l'oxyde de titane sur les particules fragmentées de l'adjuvant. Parmi les silicates lamellaires, qui conviennent selon cette demande de brevet, sont cités notamment le talc (silicate de magnésium hydraté), la chlorite (silicate de magnésium et d'aluminium hydraté), le kaolin, le mica, la phlogopite et leurs mélanges.
- En mettant en oeuvre le procédé de l'invention on améliore la rétention et réalise des économies sur les coûts de fabrication tout en préservant ou en améliorant les propriétés mécaniques des feuilles fibreuses par rapport aux techniques papetières antérieurement connues, quand on fait appel à Ti02 en tant que seule charge opacifiante, d'une part, et au dit pigment d'opacité plus économique, objet de la demande FR-A-2 575 170 précitée, d'autre part.
- On a en particulier constaté (voir à cet effet les résultats d'essais comparatifs donnés ci-après) en utilisant le pigment d'opacité susvisé, que (i) le procédé de FR-A-2 492 425 donne des feuilles fabrieuses ayant des propriétés (notamment rétention et opacité) très supérieures à celles obtenues selon les technique papetières classiques, et (ii) le procédé selon l'invention améliore lesdites propriétés par rapport aux dites techniques classiques et à FR-A-2 492 425.
- Par ailleurs quand on remplace Ti02 par le pigment d'opacité selon la demande française précitée, on doit augmenter la quantité de la charge minérale entrant dans le papier (par exemple on remplace 4 parties en poids de Ti02 par 7 parties en poids d'un mélange cobroyé de 80% en poids de silicate lamellaire et de 20% en poids de Ti02) pour obtenir une opacité équivalente. Or on sait que lorsque l'on augmente le teneur de la charge minérale on diminue les propriétés mécaniques de la feuille fibreuse résultante.
- Selon l'invention on pallie l'inconvénient de l'augmentation de la teneur en charge minérale en conservant ou même en améliorant les propriétés mécaniques telles que notamment les résistances à la rupture et à l'éclatement, en particulier quand on recherche une bonne opacité.
- Selon l'invention on préconise un procédé de préparation d'une feuille fibreuse par voie papetière, dans lequel.
- 1°) on prépare une suspension aqueuse de fibres;
- 2°) on prépare une suspension aqueuse de charge minérale et de liant dans laquelle le mélange charge-liant est préfloculé au moyen d'un floculant cationique;
- 3°) au niveau des circuits de tête de la machine à papier et avant la caisse de tête de celle-ci, on introduit la suspension aqueuse du mélange charge-liant préfloculé dans la suspension aqueuse des fibres, de telle façon qui (i) le diamètre moyen des flocs du mélange charge-liant que l'on introduit dans ladite suspension des fibres soit compris entre 0,01 et 0,3 mm, et (ii) la durée de contact dudit mélange charge-liant avec les fibres dans la suspension résultante soit compris entre 10 et 60 seconds;
- 4°) avant la caisse de tête, on introduit un floculant cationique dans la suspension aqueuse du mélange fibres-charge-liant obtenue au stade 3°), de telle façon que la durée de contact dudit floculant avec ledit mélange fibres-charge-liant soit inférieure à 45 secondes;
- 5°) on introduit la suspension aqueuse résultante dans la caisse de tête et forme une feuille sur machine à papier que l'on presse et sèche.
- Par "feuille fibreuse" on entend ici un matériau composite comprenant des fibres, une charge minérale, un agent liant et au moins un moyen floculant. Ce matériau composite, que l'on prépare par voie papetière, peut renfermer en outre un ou plusieurs adjuvants classiques en papeterie. Eu égard à cette définition l'expression "feuille fibreuse" englobe les papiers et les cartons lorsque les fibres prédominantes sont des fibres cellulosiques, d'une part, et les non-tissés ou papiers synthétiques lorsque les fibres utilisées sont essentiellement des fibres non cellulosiques, d'autre part.
- Le matériau composite obtenu selon le procédé susvisé est utile en tant que support d'impression-écriture, support de revêtement, support d'emballage ou pour l'obtention de supports spéciaux (notamment des supports photographiques, des supports pour autocopiants et des supports pour stratification).
- Quand la charge minérale est constituée essentiellement par ou contient un moyen opacifiant, le matériau composite selon l'invention est particulièrement intéressant notamment dans (i) le domaine des supports destinés à l'imprégnation avec des résines phénoliques et/ou mélamines pour la réalisation de panneaux limifiés ou stratifiés, afin d'éviter la transparentisation du matériau, (ii) le domaine des supports d'emballage (emballage alimentaire en particulier) qui doivent rester opaques au contact des graisses ou après complexage avec des cires, résines et/ou polymères qui ont tendance à affecter l'opacité du produit final.
- Toutes les fibres conviennent pour la préparation de la feuille fibreuse selon l'invention, notamment les fibres organiques naturelles (fibres cellulosiques) ou synthétiques (fibres de polyamide, de polyester, de polyalkylène, de polyacrylate) et les fibres minérales (fibres de verres, de céramique, de gypse aciculaire, de carbone et la laine de roche) et leurs mélanges. On utilise de préférence des fibres nobles de bois, à savoir des fibres de résineux et de feuillus écrues, mi-blanchies ou blanchies éventuellement associées à des fibres de récupération provenant par exemple de vieux papiers et de textiles. Il est également possible de combiner les fibres cellulosiques à des fibres de hauts polymères synthétiques telles que les fibres de polyamide, de polyester, de polyéthylène, de polypropylène ou à des fibres minérales telles que les fibres de verre, de céramique, de sulfate de calcium et de carbone, ou encore à des fibres de régénération de la cellulose, ou à leurs mélanges.
- De façon avantageuse, on recommande d'ajouter un moyen anionique dans la suspension aqueuse des fibres de stade 1° afin de rendre lesdites fibres substantives en renforçant leur pouvoir anionique. Ce moyen, qui contribue à améliorer les liaisons fibres-charge et par suite la cohésion interne de la feuille fibreuse, est introduit dans ladite suspension aqueuse des fibres avant l'incorporation au stade 3° des particules floculées du mélange charge-liant. De préférence ce moyen anionique sera choisi parmi les polymères du type dérivés poyacryliques tels que les polyacrylamides (notamment les polyacrylamides modifiés ayant un poids moléculaire moyen élevée-de l'ordre de 5x10⁶ à 107) les polymétacrylamides, les polyacrylates et polymétacrylates de sodium, de potassium et d'ammonium.
- La quantité de moyen anionique est fonction de l'anionicité de la pâte utilisée, qui est liée au procédé de fabrication (pâte kraft ou bisulfite) mais aussi aux conditions de lavage de la pâte avant utilisation. Une pâte kraft provenant d'une usine intégrée possède un caractère anionique beaucoup plus marqué qu'une pâte séchée et stockée avant d'être envoyée sur la machine à papier. En pratique on utilisera une dose de 0,02% à 0,5% en poids de moyen anionique par rapport au poids de la feuille fibreuse, et de façon préférée 0,05% à 0,2% dudit moyen par rapport au poids de la feuille fibreuse.
- Les charges minérales selon l'invention sont essentiellement des charges minérales non liantes. Conviennent en particulier les charges minérales usuelles en papeterie et dans l'industrie des peintures comme par exemple le talc, le kaolin, le carbonate de calcium naturel, précipité ou provenant des opérations de régénération des liqueurs noires extraites de la cuisson des pâtes kraft et plus particulièrement après l'opération de caustification, le carbonate de magnésium, les hydrates d'alumine, le sulfate de calcium, la silice colloïdale, le sulfate de baryum, le dioxyde de titane, le blanc satin (sulfoaluminate de calcium hydraté), l'hydroxyde de magnésium, ou leurs mélanges. Convient également le pigment d'opacité décrit dans la demande de brevet français FR-A-2 575 170 précitée.
- Ce pigment d'opacité est obtenu par cobroyage du Ti02 et du silicate lamellaire de telle façon que les particules fragmentées de Ti02 soient adsorbées sur les surfaces activées nouvelles résultant de la fragmentation du silicate lamellaire. La demande de brevet français précitée démontre comment et pourquoi ce pigment se distingue, tant sur le plan de la structure que sur le plan de l'opacité finale, des mélanges physiques des deux ingrédients antérieurement envisagés.
- Le cobroyage peut être réalisé à sec en introduisant Ti02 et le silicate lamellaire dans un courant gazeux adapté pour entraîner les particules des deux produits à une vitesse supersonique et à les projeter les unes contre les autres en vue d'obtenir le fragmentation et l'adsorption susvisées, notamment au moyen d'un broyeur du type "JET-O-MIZER" (fabriqué par la Société Fluid-Energy) ou "COX" (fabriqué par la Société Cox-Brothers and C°). Le cobroyage peut également être réalisé par voie humide en préparant une suspension liquide contenant les produits de départ sous forme divisée et en agitant cette suspension en présence de boulets solides de façon à briser les particules des deux produits entre les boulets en vue d'obtenir la fragmentation et l'adsorption susvisées, notamment au moyen d'un broyeur du type "BROYEUR A BOULETS BABCOCK".
- Ledit pigment d'opacité est un mélange constitué de 10 à 70% en poids de Ti02 et de 90 à 30% en poids de silicate lamellaire (talc, chlorite, kaolin, mica, phlogopite et leurs mélanges); il a avantageusement une granulométrie moyenne (telle que définie dans ladite demande française) comprise entre 0,5 et 1,5 microns et est obtenu par cobroyage de Ti02 ayant une granulométrie moyenne de 60 à 100 microns et de silicate lamellaire ayant une granulométrie moyenne supérieure à 2,5 microns et de préférence comprise entre 8 et 12 microns.
- Le pigment d'opacité préféré pour l'opacité des feuilles fibreuses selon l'invention sera un mélange tel que décrit ci-dessus constitué de 10 à 50% en poids de Ti02 et de 90 à 50% en poids de silicate lamellaire, notamment un pigment ayant une granulométrie moyenne d5o=0,5 à 1,5 pm et obtenu par cobroyage d'un mélange de 20% en poids de Ti02 (d5o=80 pm) et de 80% en poids d'un mélange pondéral talc-chlorite (1:1) (d5o=10 pm). La demande française précitée préconise en particulier pour l'opacité-contraste un pigment constitué de 30 à 50% en poids de Ti02 et de 70 à 50% en poids de silicate lamellaire, et pour l'opacité à l'huile un pigment constitué de 10 à 30% en poids de Ti02 et de 90 à 70% en poids de silicate lamellaire.
- Le rapport pondéral charge minérale-fibre n'est pas critique, il peut être compris notamment entre 0,01 et 6, en fonction des applications désirées.
- Par exemple, en impression-écriture, la quantité de charge minérale dans la feuille fibreuse pourra varier de 5 à 40% en poids, et notamment de 10 à 30% en poids par rapport au poids de ladite feuille fibreuse. Pour les revêtements divers destinés au bâtiment, le taux de charge pourra être supérieur à 50% en poids par rapport au poids de la feuille fibreuse. Pour des applications emballages du type sac de petite, moyenne ou grande contenance ou pour des enveloppes kraft ou les supports bande-adresse par exemple, la quantité de charge minérale pourra vierer entre 2 et 15% en poids par rapport au poids de la feuille fibreuse.
- Le liant organique pouvant être utilisé dans la procédé suivant l'invention est un liant organique quelconque, naturel ou synthétique, utilisé habituellement en papeterie. Il assure la liaison des constituants du matériau entre eux et permet d'améliorer les propriétés physiques du matériau en feuille. Parmi les liants qui conviennent selon l'invention, on peut notamment citer les amidons natifs ou modifiés par voie chimique, enzymatique ou thermique, les dextrines, les alcools polyvinyliques, la caséine, la colle animale, les protéines végétales, les esters cellulosiques comme la carboxyméthylcellulose, les alginates, les dispersions de polymères synthétiques comme les latex styrène-butadiène carboxylés ou non carboxylés, les latex acryliques, les latex styrène-acryliques, les latex d'acétate de vinyle, les latex de néoprène, les latex d'acrylonitrile, les latex de chlorure de vinyle et leurs mélanges.
- La quantité de liant est fonction de l'usage final envisagé pour le matériau en feuille; elle peut notamment varier entre 1 et 40 parties en poids, et de préférence entre 1 et 25 parties en poids, par rapport à 100 parties en poids de fibres et de charge minérale.
- La préfloculation du mélange charge minérale-liant du stade 2° est réalisée au moyen d'un floculant qui a pour but de déstabiliser ioniquement ledit mélange charge-liant avant mélange avec les fibres. Ce produit, désigné ci-après "floculant I", sera avantageusement choisi parmi les floculants organiques cationiques plutôt que parmi les floculants cationiques minéraux tels que le sulfate d'aluminium et les polychlorures d'aluminium.
- Parmi les floculants cationiques organiques qui conviennent dans le procédé de l'invention, on peut citer notamment les polyéthylène-imine, polyamide-amine, polyalkylamine notamment réticulée, polyacrylamide notamment modifié, les ammonium quaternaires tels que notamment le chlorure d'hydroxypropyltriméthylammonium et les amidons cationiques.
- Le floculant organique cationique qui intervient au stage 2° est incorporé, sous forme de solution ou suspension aqueuse, de préférence en continu, dans la suspension aqueuse renfermant la charge minérale et le liant organique, en une quantité généralement comprise entre 0,006 et 5 parties en poids, et de préférence entre 0,01 et 2 parties en poids pour 100 parties en poids du mélange de charge minérale et de liant. La quantité exacte à utiliser dépend de quatre facteurs:
- -la concentration de la suspension aqueuse de charge et de liant;
- -le temps de contact floculant-charge-liant, qui est lié à la configuration des circuits de tête de la machine à papier;
- -l'agitation, et
- -le pouvoir cationique du floculant.
- Cependant, en règle générale, cette quantité est réglée pour que la préfloculation du mélange charge-liant se réalise essentiellement en une minute au maximum.
- Selon une caractéristique de l'invention, il est important que, lors de la mise en oeuvre du stade 3°, le diamètre moyen des flocs du mélange charge-liant soit compris entre 0,01 et 0,3 mm, et de préférence entre 0,03 et 0,15 mm, lorsque ledit mélange préfloculé est introduit dans la suspension aqueuse de fibres. Si le diamètre moyen desdits flocs est inférieur à 0,01 mm, les pertes sous toile peuvent augmenter, et si le diamètre moyen desdits flocs est supérieur à 0,3 mm, il y a des risques sérieux que la feuille fibreuse formée ne soit pas uniforme ou que l'épair ne soit pas bon.
- Selon une autre caractéristique de l'invention, il est important que le mélange charge-liant préfloculé soit introduit au stade 3° le plus près possible de la caisse de tête, de façon que la durée de contact du mélange charge-liant avec les fibres soit comprise entre 10 et 60 secondes, et de préférence entre 10 et 45 secondes. Si ladite durée de contact est supérieure à 60 secondes, l'on aura des flocs fibres-charge-liant trop volumineux et par suite les feuilles fibreuses pourront ne pas être uniformes.
- Il est important enfin qu'au stade 4° le floculant cationique, que l'on incorpore dans le mélange fibres-charge-liant résultant du stade 3°, soit introduit dans les circuits de tête tout près de la caisse de tête afin que la durée de contact dudit floculant avec le mélange fibres-charge-liant soit inférieure à 45 secondes et de préférence comprise entre 8 et 30 secondes.
- Le floculant cationique du stade 4°, qui est désigné ci-après "floculant 11", sera choisi parmi les agents organiques et minéraux de déstabilisation ioniques. Le floculant Il pourra, comme le floculant I, être une substance organique cationique, ou à la différence du floculant I, une substance minérale cationique telle que par exemple le sulfate d'aluminium et le polychlorure d'aluminium. Bien entendu le floculant Il peut être identique au floculant I.
- Quand le floculant Il est une substance minérale cationique telle que par exemple le sulfate d'aluminium, il y a un risque que les eaux blanches, que l'on recueille dans la partie humide de la machine à papier, en particulier sous la toile, et que l'on recycle, augmentent la grosseur des flocs charge-liant, du fait de leur teneur en Al2(S04)3. Pour pallier ce risque on préconique deux solutions: ne pas mettre en contact les eaux blanches recyclées avec la suspension aqueuse du mélange charge-liant du stade 2° jusqu'au début du stade 3°, ou prévoir un dispositif de cisaillement pour diminuer le diamètre moyen des flocs dudit mélange charge-liant juste avant son introduction dans la suspension aqueuse des fibres au stade 3°.
- Selon une autre caractéristique de l'invention la demande ionique des fibres dans la suspension renfermant lesdites fibres, la charge minérale et le liant obtenue au stade 3° est inférieure ou égale à 20 milliéquivalents par gramme de matière sèche. Pour une feuille fibreuse destinée au domaine de l'emballage, en particulier des sacs, la demande ionique sera notamment de 1 à 4 milliéquivalents par gramme, et pour une feuille fibreuse destinée au domaine de l'impression-écriture, la demande ionique sera notamment de l'ordre de 10 milliéquivalents par gramme.
- Outre les fibres, la charge minérale, le liant organique, le polymère anionique et les floculants cationiques 1 et II, on peut utiliser dans le procédé de préparation d'une feuille fibreuse selon l'invention divers adjuvants classiques en papeterie tels que:
- -les agents de collage utilisés habituellement en papeterie pour réduire la sensibilité à l'eau de la feuille, tels que les colophanes modifiées, les émulsions de paraffine, les alkylcétènes dimères,
- -les agents de régulation du pH, par exemple le sulfate d'aluminium (qui peut intervenir comme floculant II, comme indiqué ci-dessus), ou l'acide sulfurique pour régler le pH entre 4,5 et 6 pour un collage en milieu acide,
- -les agents anti-mousse,
- -les azurants optiques,
- -les agents de coloration ou de nuançage,
- -les agents de résistance à l'état humide tels que l'urée-formol, la mélamine-formol, le glyoxal, les polyalkylène-amines cationiques réticulées, les produits de condensation de mélamine-formaldéhyde et d'acide amino-caproïque,
- -les agents fongicides et/ou bactéricides ainsi que des additifs auxiliaires classiques des bains de couchage d'impression-écriture tels que agents dispersants (notamment l'hexamétaphosphate et le pyrophosphate du sodium), les agents lubrifiants (notamment les dérivés d'acide gras, par exemple lestéarate de sodium ou de calcium) et les agents régulateurs de viscosité (notamment la gélatine, l'éthylènediamine et l'urée).
- Le procédé selon l'invention, eu égard aux durées de contact sus-visées comporte un grand nombre d'opérations en continu.
- Le meilleur mode de mise en oeuvre de ce procédé est donné ci-après.
- a) les fibres cellulosiques en suspension aqueuse provenant du défibrage dans un pulpeur (usine non- intégrée) ou directement de l'atelier de fabrication de pâte (usine intégrée) sont stockées à une concentration de 0-400 g/I sous agitation dans un cuiver;
- b) les fibres cellulosiques sont raffinées de façon classique à un degré Schoepper-Riegler compris entre 15 et 65 selon les applications, à une concentration variable comprise entre 20 et 350 g/I, notamment entre 20 et 60 g/I, à l'aide de raffineurs coniques ou double disques standards, ou notamment entre 250 et 350 g/I avec des raffineurs spéciaux pour raffinage haute concentration, notamment dans le cas de la fabrication de supports d'emballage, afin d'obtenir une résistance élevée à la déchirure. A ce niveau on peut introduire, si cela est nécessaire, les fibres organiques et/ou minérales que l'on veut associer aux fibres cellulosiques;
- c) on ajoute sous agitation le moyen anionique requis comme indiqué ci-dessus pour rendre les fibres substantives, à une dose comprise entre 0,02 et 0,5% et de préférence 0,05 à 0,2% en poids par rapport au poids de la feuille fibreuse.
- a) La charge minérale est dispersée en milieu aqueux à une concentration comprise entre 150 et 600 g/ l, de préférence à une concentration de 300-400 g/I. Cette charge minérale peut être constituée en totalité par un agent opacifiant ou d'un mélange de plusieurs charges dont notamment un agent opacifiant. De préférence, l'agent opacifiant est ici un mélange cobroyé (dso=0,5-1,5 pm) obtenu à partir de 80% en poids de talc-chlorite (1:1) en poids (dso=10 pm) et de 20% en poids de TiO2 (d50=80 pm).
- b) Le liant organique prêt à l'emploi s'il s'agit d'un latex ou après cuisson s'il s'agit d'amidons natifs, éthérifiés, oxydés ou soumis à une dégradation enzymatique, de dextrines ou d'esters d'amidons, est mis sous la forme d'une préparation aqueuse à une concentration comprise entre 20 et 300 g/I, de préférence entre 20 et 200 g/I. Le liant préféré est l'amidon natif.
- c) on procède au mélange sous agitation, de préférence en continu, de la suspension aqueuse de la charge minérale et de la préparation aqueuse du liant. Cette opération est avantageusement réalisée dans un mélangeur dynamique conique à hélice qui assure une parfaite homogénéité du mélange charge-liant. Le floculant est incorporé audit mélange charge-liant après avoir été dilué avec de l'eau de 10 à 100 fois (dilution supérieure à 10 fois et inférieure ou égale à 100 fois). La quantité de floculant 1 que l'on introduit est comprise entre 0,006 et 5 parties en poids, et de préférence entre 0,01 et 2 parties en poids pour 100 parties en poids sec du mélange charge-liant.
- En pratique on introduit en continu la suspension de charge, d'une part, et la préparation aqueuse du liant, d'autre part, chacune au voisinage du sommet d'un mélangeur dynamique conique à hélice; on introduit en continu le floculant 1 au voisinage du milieu de la hauteur dudit mélangeur qui comporte au voisinage de son extrémité inférieure une arrivée d'eau de dilution, pour procéder aux dilutions requises. On recueille en continu le mélange charge-liant ainsi préfloculé à l'extrémité inférieure du mélangeur.
- Le mélangeur charge-liant préfloculé en suspension aqueuse à 100-200 g/I est introduit en continu au niveau des circuits de tête dans la suspension aqueuse des fibres préparée au stade 1°, le diamètre moyen des flocs dudit mélange charge-liant étant compris entre 0,01 et 0,3 mm, et de préférence entre 0,03 et 0,15 mm, l'introduction dudit mélange préfloculé étant réalisée le plus près possible de la caisse de tête de telle façon que la durée de contact dudit mélange charge-liant avec les fibres soit inférieure à 60 secondes et avantageusement comprise entre 10 et 45 secondes.
- En amont de la caisse de tête on incorpore dans le mélange résultant du stade 3° une faible quantité de floculant Il pour renforcer la liaison des flocs et améliorer la rétention finale sur la toile de la machine à papier, la durée de contact de floculant Il avec le mélange floculé fibres-charge-liant étant inférieure à 45 secondes et de préférence comprise entre 8 et 30 secondes.
- Les autres additifs sus-visés tels que les agents de collage, les azurants optiques etc. peuvent être incorporés soit après le raffinage des fibres cellulosiques au stade 1°, soit après l'introduction du mélange charge-liant préfloculé du stade 3°.
- D'autres avantages et caractéristiques de l'invention seront mieux compris à la lecture qui va suivre de la description d'exemples de préparation et d'essais comparatifs. L'ensemble de ces éléments n'est pas limitatif mais est donné à titre d'illustration dans un but particulier: amélioration de la rétention et de l'opacité.
- Par commodité les feuilles fibreuses obtenues selon le procédé de l'invention sont référencées comme étant des produits "Ex", les feuilles fibreuses selon l'art antérieur sont référencées comme étant des produits "A" (technique classique) et "B" (technique de FR-A-2 492 425).
- On prépare une feuille fibreuse selon le meilleur mode donné ci-dessus à partir de fibres cellulosiques constituées par un mélange de

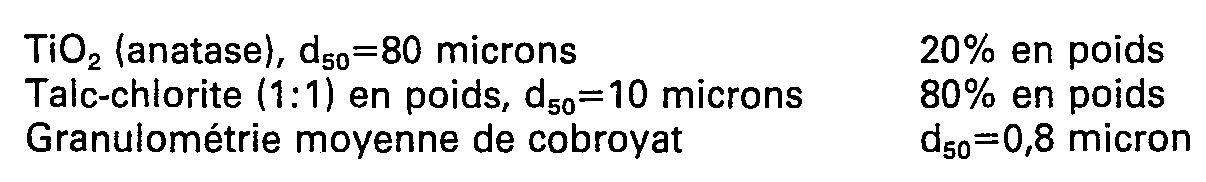

- On forme une feuille fibreuse utile comme support d'impression écriture ayant un grammage de 64 g/ m 2 .
- On a comparé la feuille obtenue selon l'exemple 1 avec des feuilles témoins obtenues selon une technique classique (A1) et selon l'enseignement de FR-A-2 492 425 (B2) ayant le même grammage (64 g/m2), à partir des mêmes fibres cellulosiques (35° SR) de la même variété de Ti02 (dso=0,8 micron après broyage de dioxyde de titane de d5o=80 micron) pour A1, et du même pigment d'opacité pour B1, l'obtention de la feuille fibreuse B1 comprenant en outre les modalités suivantes:

- Les quantités des constituants, les propriétés mécaniques et les coûts de matières desdites feuilles ont été consignés dans le tableau 1 ci-après.

- Les résultats du tableau I montre que Ex 1 obtenu selon le procédé de l'invention présente des propriétés mécaniques (longueur de rupture moyenne, indice d'éclatement moyen et surtout rétention) nettement améliorées par rapport à A1 et B1, pour une opacité identique.
- On prépare une feuille fibreuse en 64 g/m2 à partir des fibres cellulosiques et du pigment d'opacité selon l'exemple 1 ci-dessus avec les mêmes valeurs pour dm, t1 et respectivement t2.
- On a comparé la feuille fibreuse de l'exemple 2 avec une feuille fibreuse (A2) obtenue dans des conditions sensiblement analogues en ce qui concerne le choix des fibres cellulosiques, du liant et du floculant I, le pigment d'opacité étant remplacé par Ti02 comme dans l'essai comparatif 1 ci-dessus.
- Les quantités des constituants, les propriétés mécaniques et les coûts de matières desdites feuilles ont été consignés dans le tableau II ci-après.
- Les résultats donnés dans ledit tableau II confirment ceux consignés dans le tabelau I. On constate en particulier que Ex 1 et Ex 2 permettent des économies de 7 à 10% et sont très favorables, pour une opacité identique, à l'amélioration de la rétention et des propriétés mécaniques. On peut augmenter le bilan économique en préparant des feuilles Ex 1 et Ex 2 en 60 g/m2 au lieu de 64 g/m2 eu égard aux très bonnes propriétés mécaniques des produits selon l'invention.

- On prépare une feuille fibreuse pour emballage en 70 g/m2 à partir d'un mélange de fibres cellulosiques comprenant

- On a comparé le produit obtenu selon l'exemple 3 avec une feuille fibreuse classique (A3) en 70 g/m2 dans laquelle le pigment d'opacité à été remplacé par TiO2, les fibres cellulosiques et la granulométrie moyenne du Ti02 du papier A3 étant respectivement identiques aux fibres de l'exemple 3 et à la granumétrie moyenne du pigment d'opacité. Les compositions de Ex 3 et de A3, ainsi que les résultats qui ont été obtenus sont consignés dans le tableau III.

- On prépare selon l'invention (Ex 4) un support de base pour autocopiant à partir d'un mélange de fibres cellulosiques comprenant:

- Le produit de comparaison (A4) est obtenu à partir des mêmes fibres, en remplaçant le pigment d'opacité par TiO2 (d50=0,8 micron). Les résultats correspondants sont consignés dans le tableau IV ci-après.

- On prépare un support pour stratification (Ex 5) selon l'invention à partir d'un mélange de fibres cellulosiques comprenant:

- Le produit de comparaison (A5) est obtenu à partir des mêmes fibres, en remplaçant le pigment d'opacité par Ti02 (dso=0,8 micron). Les résultats correspondants sont consignés dans le tableau V ci-après. On constate que l'économie sur le coût de la composition dépasse 25%.

- L'étude des tableaux 1 à V permet de conclure que
- (i) le pigment d'opacité selon la demande de brevet français précitée N° 84 19957 (TALCS DE LUZENAC) obtenu par cobroyage est particulièrement intéressant sur le plan industriel, les résultats obtenus ici confirmant ceux donnés dans ladite demande,
- (ii) le procédé selon FR-A-2 492 425 améliore la rétention et par suite l'opacité des feuilles fibreuses quand on utilise ledit pigment d'opacité, et
- (iii) le procédé selon la présente invention est très favorable pour l'opacité, dès lors que pour une opacité identique, il améliore la rétention et les propriétés mécaniques et conduit à des économies de matières premières importantes par rapport à l'art antérieur.
Claims (9)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT86901427T ATE53411T1 (de) | 1985-03-18 | 1986-03-07 | Verfahren zur herstellung eines faserblattes auf papiermacherart. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8503947 | 1985-03-18 | ||
| FR8503947A FR2578870B1 (fr) | 1985-03-18 | 1985-03-18 | Procede de preparation d'une feuille fibreuse par voie papetiere pour ameliorer la retention et en particulier l'opacite. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0215044A1 EP0215044A1 (fr) | 1987-03-25 |
| EP0215044B1 true EP0215044B1 (fr) | 1990-06-06 |
Family
ID=9317288
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP86901427A Expired - Lifetime EP0215044B1 (fr) | 1985-03-18 | 1986-03-07 | Procede de preparation d'une feuille fibreuse par voie papetiere |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0215044B1 (fr) |
| JP (1) | JPS62502696A (fr) |
| DE (1) | DE3671767D1 (fr) |
| ES (1) | ES8801009A1 (fr) |
| FI (1) | FI81157C (fr) |
| FR (1) | FR2578870B1 (fr) |
| WO (1) | WO1986005530A1 (fr) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2618373B1 (fr) * | 1987-07-23 | 1990-03-23 | Arjomari Prioux | Feuille thermoplastique renforcee et son procede de fabrication |
| GB9301451D0 (en) * | 1993-01-26 | 1993-03-17 | Allied Colloids Ltd | Production of filled paper |
| US5611890A (en) * | 1995-04-07 | 1997-03-18 | The Proctor & Gamble Company | Tissue paper containing a fine particulate filler |
| US5958185A (en) * | 1995-11-07 | 1999-09-28 | Vinson; Kenneth Douglas | Soft filled tissue paper with biased surface properties |
| US5830317A (en) * | 1995-04-07 | 1998-11-03 | The Procter & Gamble Company | Soft tissue paper with biased surface properties containing fine particulate fillers |
| US5672249A (en) * | 1996-04-03 | 1997-09-30 | The Procter & Gamble Company | Process for including a fine particulate filler into tissue paper using starch |
| US5700352A (en) * | 1996-04-03 | 1997-12-23 | The Procter & Gamble Company | Process for including a fine particulate filler into tissue paper using an anionic polyelectrolyte |
| US5759346A (en) * | 1996-09-27 | 1998-06-02 | The Procter & Gamble Company | Process for making smooth uncreped tissue paper containing fine particulate fillers |
| WO2000022232A1 (fr) * | 1998-10-14 | 2000-04-20 | The Mead Corporation | Application de colorants dans la partie humide d'une machine a papier |
| JP4788429B2 (ja) * | 2005-03-25 | 2011-10-05 | 日本製紙株式会社 | 紙力と剛度を改善した紙とその製造方法、及びプラスチックワイヤー摩耗性の改善方法 |
| JP2007092203A (ja) * | 2005-09-28 | 2007-04-12 | Nippon Paper Industries Co Ltd | オフセット印刷用中性新聞用紙 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1443777A (fr) * | 1964-08-17 | 1966-06-24 | Basf Ag | Procédé permettant d'augmenter l'efficacité d'auxiliaires polymères cationiques utilisés dans la fabrication du papier |
| FR2492425A1 (fr) * | 1980-10-21 | 1982-04-23 | Gascogne Papeteries | Procede de preparation par des techniques papetieres d'un materiau en feuille avec une retention sur machine amelioree, materiau en feuille ainsi obtenu et son application notamment dans le domaine de l'impression-ecriture, de l'emballage et des revetements |
| US4445970A (en) * | 1980-10-22 | 1984-05-01 | Penntech Papers, Inc. | High mineral composite fine paper |
-
1985
- 1985-03-18 FR FR8503947A patent/FR2578870B1/fr not_active Expired
-
1986
- 1986-03-07 DE DE8686901427T patent/DE3671767D1/de not_active Expired - Fee Related
- 1986-03-07 EP EP86901427A patent/EP0215044B1/fr not_active Expired - Lifetime
- 1986-03-07 WO PCT/FR1986/000073 patent/WO1986005530A1/fr not_active Ceased
- 1986-03-07 JP JP61501455A patent/JPS62502696A/ja active Pending
- 1986-03-12 ES ES553296A patent/ES8801009A1/es not_active Expired
- 1986-11-14 FI FI864653A patent/FI81157C/fi not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| ES553296A0 (es) | 1987-12-01 |
| FI864653A7 (fi) | 1986-11-14 |
| WO1986005530A1 (fr) | 1986-09-25 |
| FR2578870A1 (fr) | 1986-09-19 |
| DE3671767D1 (de) | 1990-07-12 |
| FI81157B (fi) | 1990-05-31 |
| FI864653A0 (fi) | 1986-11-14 |
| FI81157C (fi) | 1990-09-10 |
| EP0215044A1 (fr) | 1987-03-25 |
| FR2578870B1 (fr) | 1988-07-29 |
| JPS62502696A (ja) | 1987-10-15 |
| ES8801009A1 (es) | 1987-12-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20240240400A1 (en) | Paper filler composition | |
| JP6862520B2 (ja) | セルロース由来の組成物 | |
| EP0050316B1 (fr) | Procédé de préparation par des techniques papetières d'un matériau en feuille avec une rétention sur machine améliorée | |
| CN105229228B (zh) | 处理微纤化纤维素的方法 | |
| JP6656405B2 (ja) | 紙および板紙製品 | |
| CA2755495C (fr) | Procede de production de gels de cellulose a structure nanofibrillaire | |
| CA2852378C (fr) | Composition de charge et procede de production de materiaux composites | |
| CN106062275B (zh) | 一种用于提供预处理过的填料组合物的方法及其在纸和纸板制造中的用途 | |
| HUE026741T2 (en) | Process for the preparation of nano-fibrous cellulose suspensions | |
| FR2831565A1 (fr) | Nouvelle pate a papier mecanique blanchie et son procede de fabrication | |
| WO1986005530A1 (fr) | Procede de preparation d'une feuille fibreuse par voie papetiere | |
| EP0344265B1 (fr) | Materiau de densite diminuee contenant une charge vegetale | |
| AU2013202515B2 (en) | Paper filler composition | |
| HK40000066A (en) | Cellulose-derived compositions | |
| HK40002188B (en) | Process for treating microfibrillated cellulose |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19861107 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19880518 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19900606 |
|
| REF | Corresponds to: |
Ref document number: 53411 Country of ref document: AT Date of ref document: 19900615 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REF | Corresponds to: |
Ref document number: 3671767 Country of ref document: DE Date of ref document: 19900712 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19910206 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19910212 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19910213 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19910226 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19910304 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19910315 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19910328 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19910331 Year of fee payment: 6 |
|
| 26N | No opposition filed | ||
| EPTA | Lu: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19920307 Ref country code: GB Effective date: 19920307 Ref country code: AT Effective date: 19920307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19920331 Ref country code: CH Effective date: 19920331 Ref country code: BE Effective date: 19920331 |
|
| BERE | Be: lapsed |
Owner name: PAPETERIES DE GASCOGNE Effective date: 19920331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19921001 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19921130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19921201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050307 |