RU229357U1 - Фреза концевая сборной конструкции - Google Patents
Фреза концевая сборной конструкции Download PDFInfo
- Publication number
- RU229357U1 RU229357U1 RU2024121723U RU2024121723U RU229357U1 RU 229357 U1 RU229357 U1 RU 229357U1 RU 2024121723 U RU2024121723 U RU 2024121723U RU 2024121723 U RU2024121723 U RU 2024121723U RU 229357 U1 RU229357 U1 RU 229357U1
- Authority
- RU
- Russia
- Prior art keywords
- shank
- cutter
- mounting part
- section
- head
- Prior art date
Links
- 238000003801 milling Methods 0.000 claims abstract description 50
- 239000000956 alloy Substances 0.000 claims abstract description 23
- 229910045601 alloy Inorganic materials 0.000 claims abstract description 22
- 238000005520 cutting process Methods 0.000 claims abstract description 19
- 230000013011 mating Effects 0.000 claims abstract description 13
- 230000001154 acute effect Effects 0.000 claims abstract description 12
- 239000002131 composite material Substances 0.000 claims abstract description 12
- 229910000760 Hardened steel Inorganic materials 0.000 claims abstract description 7
- 238000009434 installation Methods 0.000 claims abstract description 7
- 238000005476 soldering Methods 0.000 claims abstract description 6
- 239000000110 cooling liquid Substances 0.000 claims abstract description 4
- 230000001050 lubricating effect Effects 0.000 claims abstract description 4
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- 229910052719 titanium Inorganic materials 0.000 description 5
- 239000010936 titanium Substances 0.000 description 5
- 238000000034 method Methods 0.000 description 4
- 238000003754 machining Methods 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 239000002826 coolant Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000009827 uniform distribution Methods 0.000 description 2
- 229910000851 Alloy steel Inorganic materials 0.000 description 1
- 229910001069 Ti alloy Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000002262 irrigation Effects 0.000 description 1
- 238000003973 irrigation Methods 0.000 description 1
- 238000010297 mechanical methods and process Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
Images
Abstract
Полезная модель относится к металлорежущему инструменту. Фреза концевая сборной конструкции включает составной хвостовик, который содержит крепежную твердосплавную часть и установочную часть, выполненные с ответными сопрягаемыми поверхностями, соединенными в сочленении пайкой. С установочной частью резьбовым соединением соединена сменная фрезерная головка, выполненная из твердого сплава и содержащая переднюю часть, являющуюся режущей частью, и задний участок, образующий установочную часть. Установочная часть содержит охватываемый соединительный элемент, который имеет охватываемый центрирующий конус и охватываемую внешнюю резьбу и выступает назад от торцевой базовой поверхности головки, которая проходит поперечно продольной оси головки, определяет границу между режущей и установочной частями головки и контактирует с торцевой базовой поверхностью установочной части хвостовика из закаленной стали. Установочная часть хвостовика имеет отверстие с охватывающим центрирующим конусом и охватывающую часть с внутренней резьбой. Ответные сопрягаемые поверхности хвостовика выполнены в виде трех чередующихся по кругу выступов и соответствующих им впадин. Их ребра размещены радиально относительно оси фрезы и смещены между собой на 120° в поперечном сечении фрезы. В поперечном сечении фрезы ребра выступов смещены под острыми центральными углами относительно смежных им ребер впадин. Вдоль оси фрезы через ее составной хвостовик и сменную фрезерную головку выполнено отверстие для смазочно-охлаждающей жидкости, проходящее через крепежную и установочную части хвостовика, открывающееся в отверстие установочной части хвостовика и далее проходящее в сменную фрезерную головку. Повышается работоспособность и стойкость фрезы. 3 з.п. ф-лы, 6 ил.
Description
Область техники
Настоящая полезная модель относится к металлорежущему инструменту, в частности к концевым фрезам сборной конструкции, используемым для обработки изделий из высокопрочных сталей и трудно обрабатываемых материалов, в том числе из титана и его сплавов.
Уровень техники
Для обработки изделий из трудно обрабатываемых материалов используют концевые фрезы различного диаметра, в том числе сборные фрезы, которые состоят из хвостовика и фрезерной головки, соединенные различными механическими способами, в том числе резьбовым соединением.
Такая конструкция концевой фрезы обеспечивает экономию твердого сплава, быструю смену фрезерных головок и многократное использование хвостовика с фрезерными головками, имеющими режущую часть различной формы.
В то же время при разработке конструкции сборных концевых фрез необходимо учитывать, что в процессе фрезерования рабочая часть концевых фрез и ее хвостовик подвергаются значительному механическому и термическому воздействиям.
Они периодически испытывает изгиб с кручением, сжатие и растяжение, находясь в сложном напряженно деформированном состоянии, сопровождающимся неравномерным распределением напряжений как по длине рабочей части и хвостовика фрезы, так и в их поперечных сечениях.
Это отрицательно сказывается не только на стойкости фрез, но и на качестве обрабатываемых поверхностей особенно при обработке глубоких пазов и других труднодоступных поверхностей в изделиях из титана и его сплавов.
Это особенно актуально при обработке поверхностей глубоких полостей или пазов в деталях, выполненных из трудно обрабатываемых материалов, где требуется вылет рабочей части концевой фрезы более четырех диаметров ее хвостовика.
Кроме этого, следует учитывать, что при фрезеровании необходимо передать значительный крутящий момент, при этом конструктивное исполнение соединения хвостовика и рабочей части фрезы должно иметь повышенные диссипативные свойства.
Поэтому к конструкции сборных концевых фрез предъявляются повышенные требования в части прочности и жесткости хвостовика, устойчивости фрез к вибрациям и надежности резьбового соединения хвостовика с фрезерной головкой.
Кроме конструктивных параметров сборных концевых фрез, влияющих на их работоспособность и стойкость, имеются технологические трудности в изготовлении таких фрез.
При этом наиболее предпочтительно использовать конструкцию сборных фрез, у которых хвостовик и сменная фрезерная головка выполнены из твердого сплава, в том числе различного состава.
Однако, при этом изготовление охватывающего резьбового соединения необходимой точности в твердосплавном хвостовике или фрезерной головке весьма затруднительно.
Поэтому целесообразно использовать хвостовик составной конструкции, содержащей твердосплавную крепежную часть, предназначенную, например, для установки в шпинделе станка, и установочную часть, выполненную из закаленной стали, в которой выполнена внутренняя резьба для соединения с фрезерной головкой.
При этом появляется возможность дополнительно использовать динамические свойства фрезы сборной конструкции с хвостовиком, выполненным из твердого сплава и закаленной стали, и твердосплавной фрезерной головкой для гашения вибраций в процессе фрезерования.
Наиболее ответственными участками упомянутой конструкции концевой фрезы будут являться соединения, например, пайкой твердосплавной крепежной и стальной установочных частей хвостовика сборной конструкции и резьбового соединения установочной части хвостовика с фрезерной головкой, выполненной из твердого сплава.
Известна конструкция фрезы концевой твердосплавной составной (патент на полезную модель №226924). Она содержит твердосплавную режущую часть и хвостовик из закаленной стали, выполненные с ответными сопрягаемыми поверхностями, соединенными в сочленении пайкой.
При этом ответные сопрягаемые поверхности выполнены в виде трех чередующихся по кругу выступов и соответствующих им впадин.
Ребра выступов и впадин размещены радиально относительно оси фрезы и расположены попарно в ее продольных сечениях, проходящих через ее ось вращения, и смещены между собою в поперечных сечениях фрезы на 120 град.
Причем ребра каждого выступа пересекаются с соответствующими им ребрами смежных впадин под острыми внутренними углами, вершины которых расположены в месте пересечения их с продольной осью фрезы.
При этом каждый выступ и каждая впадина имеют первые боковые поверхности в форме треугольника, расположенные в плоскости, проходящей через их ребра и ось вращения фрезы, и вторую боковую поверхность в форме сектора эллипса, образованного плоскостью, проходящей через ребро соответствующей впадины под острым внутренним углом к оси вращения фрезы.
Фрезы указанной выше конструкции показали хорошую работоспособность и стойкость при обработке изделий из титана и его сплавов. В то же время возникла необходимость в совершенствовании описанного выше соединения хвостовика и рабочей части фрезы для создания более широкого диапазона типоразмеров фрез с более равномерным распределением в соединении напряжений.
Известны конструкции сборных концевых фрез (см., например, патенты US 9643264, 11446746), содержащих сменную твердосплавную фрезерную головку, соединенную с цельным хвостовиком с помощью резьбового соединения.
Указанные конструкции сборных концевых фрез имеют свои присущие им преимущества, однако использование таких фрез для обработки труднодоступных поверхностей в изделиях из титана и его сплавов затруднительно из-за недостаточной их работоспособности, в том числе обусловленной их склонностью к вибрациям.
Задачей настоящей полезной модели является совершенствование конструкции фрезы концевой твердосплавной составной для повышения ее устойчивости к вибрациям в широком диапазоне типоразмеров.
Раскрытие изобретения
Указанный технический результат достигается посредством совокупности признаков, приведенных в соответствующих пунктах формулы изобретения.
Фреза концевая сборной конструкции включает составной хвостовик, содержащий крепежную твердосплавную часть и установочную часть, выполненные с ответными сопрягаемыми поверхностями, соединенными в сочленении пайкой, и сменную фрезерную головку.
Фрезерная головка соединена с установочной частью с помощью резьбового соединения. При этом она выполнена из твердого сплава и содержит переднюю часть, являющуюся режущей частью, и задний участок, образующий установочную часть.
Причем установочная часть содержит охватываемый соединительный элемент, который имеет охватываемый центрирующий конус и охватываемую внешнюю резьбу. Он также выступает назад от торцевой базовой поверхности головки, которая проходит поперечно продольной оси головки, определяет границу между режущей и установочной частями головки и контактирует с торцевой базовой поверхностью установочной части хвостовика.
Установочная часть хвостовика выполнена из закаленной стали. При этом она содержит отверстие с охватывающим центрирующим конусом и охватывающую часть с внутренней резьбой.
Причем ответные сопрягаемые поверхности хвостовика выполнены в виде трех чередующихся по кругу выступов и соответствующих им впадин, ребра которых размещены радиально относительно оси фрезы и смещены между собою на 120° в поперечном сечении фрезы.
Причем ребра каждого выступа на виде с боку пересекаются с соответствующими им ребрами смежных впадин под острыми внутренними углами в продольных сечениях фрезы, проходящих через ее ось вращения, а вершины этих углов расположены в месте пересечения с продольной осью фрезы.
При этом каждый выступ и каждая впадина имеют первые боковые поверхности в форме треугольника, расположенные в плоскости, проходящей через их ребра, и вторую боковую поверхность, в форме сектора эллипса, образованного плоскостью, проходящей через ребро соответствующей впадины и смежного с ней выступа под острым внутренним углом к оси вращения фрезы.
Согласно полезной модели дополнительно в поперечном сечении фрезы ребра выступов смещены под острыми центральными углами относительно смежных им ребер впадин, а вдоль оси фрезы через ее составной хвостовик и сменную фрезерную головку выполнено отверстие для смазочно-охлаждающей жидкости.
Причем отверстие проходит через крепежную и установочную части хвостовика, открывается в отверстие установочной части хвостовика и далее проходит в сменную фрезерную головку.
Согласно одному из предпочтительных исполнений полезной модели диаметр участка отверстия, проходящего через хвостовик, не равен диаметру участка отверстия проходящего в сменную фрезерную головку.
Согласно другому предпочтительному исполнению полезной модели диаметр участка отверстия, проходящего через крепежную часть хвостовика, не равен диаметру участка отверстия, проходящего через установочную часть хвостовика.
Согласно другому предпочтительному исполнению полезной модели участок отверстия, выполненный в сменной фрезерной головке, имеет ответвления, расположенные под углом к оси фрезы.
Краткое описание чертежей
Для лучшего понимания, но только в качестве примера, полезная модель будет описана с отсылками к приложенным чертежам, на которых изображена фреза концевая сборной конструкции.
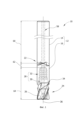
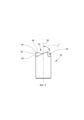
На фиг. 1 изображен вид с боку фрезы концевой сборной конструкции с цилиндрической режущей частью сменной фрезерной головки;
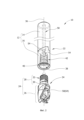
На фиг. 2 изображен вид в перспективе на сборку составных частей фрезы концевой сборной конструкции, изображенной на фиг. 1;
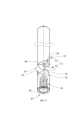
На фиг. 3 изображена в перспективе сборка хвостовика фрезы концевой сборной конструкции, изображенной на фиг. 1;
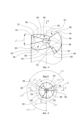
На фиг. 4 изображена в перспективе установочная часть хвостовика фрезы концевой сборной конструкции, изображенной на фиг. 1, с демонстрацией эллипсов, формирующих контактные поверхности соединений хвостовика;
На фиг. 5 изображен вид А сверху на фиг. 4;
На фиг. 6 изображен вид с боку на фиг. 4 с демонстрацией угла наклона плоскости, формирующей контактные поверхности соединений хвостовика.
Детальное описание чертежей
На фиг. 1 в качестве примера изображена фреза концевая сборной конструкции 10 с фрезерной головкой, имеющей цилиндрическую режущую частью с четырьмя зубьями и винтовым расположением режущих кромок вокруг оси фрезы.
Фреза концевая сборной конструкции 10 включает составной хвостовик 12, содержащий крепежную твердосплавную 14 и установочную 16 части, выполненные с ответными сопрягаемыми поверхностями соответственно 18 и 20, соединенными в сочленении 22 пайкой. При этом используемый припой может содержать серебро, что обеспечивает получение более прочного соединения.
Фреза 10 содержит также сменную фрезерную головку 24, соединенную с установочной частью 16 хвостовика 12 с помощью резьбового соединения, При этом может быть использована трапецеидальная или упорная резьбы.
Фрезерная головка 24 выполнена из твердого сплава и содержит переднюю часть 26, являющуюся режущей частью, и задний участок, образующий установочную часть 28. Причем установочная часть 28 содержит охватываемый соединительный элемент, который имеет охватываемый центрирующий конус 30 и охватываемую внешнюю резьбу 32 и выступает назад от торцевой базовой поверхности 34 головки 24.
Торцевая базовая поверхность 34 проходит поперечно продольной оси 36 головки 24, определяет границу между режущей 26 и установочной частями 28 головки 24 и контактирует с торцевой базовой поверхностью установочной части 16 хвостовика 12.
Установочная часть 16 хвостовика 12 может быть выполнена из закаленной стали, например, 5ХНМ. Она содержит отверстие 38 с охватывающим центрирующим конусом 40 и охватывающую часть с внутренней резьбой 42.
Ответные сопрягаемые поверхности 18 и 20 хвостовика 12 выполнены в виде трех чередующихся по кругу выступов 44 и соответствующих им впадин 46.
Их ребра соответственно 48 и 50 размещены радиально относительно оси 36 фрезы 10 и смещены между собою на 120° в поперечном сечении фрезы (фиг. 5).
Причем ребра 48 каждого выступа 44 пересекаются на виде с боку с соответствующими им ребрами 50 смежных впадин 46 под острыми внутренними углами а в продольных сечениях I-I фрезы 10, проходящих через ее ось вращении 36, а вершины этих углов расположены в месте пересечения с продольной осью 36 фрезы 10.
При этом каждый выступ 44 и каждая впадина 46 имеют первые боковые поверхности 52 в форме треугольника, расположенные в плоскости, проходящей через их ребра соответственно 48 и 50, и вторую боковую поверхность 54 в форме сектора эллипса 56, образованного плоскостью, проходящей через ребро 50 соответствующей впадины 46 и смежного с ней выступа под острым внутренним углом β к оси вращения 36 фрезы 10 (фиг. 6).
Согласно полезной модели дополнительно в поперечном сечении фрезы ребра 48 выступов 44 смещены под острыми центральными углами ц относительно ребер 50 смежных им впадин 46. Такая конструкция соединения частей хвостовика обеспечивает более равномерное распределение внутренних напряжений на контактных поверхностях соединения, что позволяет существенно расширить диапазон типоразмеров фрез, имеющих повышенную работоспособность и стойкость при обработке титана и его сплавов.
Вдоль оси фрезы 10 через ее составной хвостовик 12 и сменную фрезерную головку 24 выполнено отверстие 58 для смазочно-охлаждающей жидкости (СОЖ). Причем отверстие 58 проходит через крепежную 14 и установочную 16 части хвостовика 12, открывается в отверстие 38 установочной части 16 хвостовика 12 и далее проходит в сменную фрезерную головку 24.
Предложенная конструкция фрезы имеет следующие предпочтительные исполнения, которые позволяют усилить эффект от достигаемого технического результата.
Согласно одному из предпочтительных исполнений фрезы диаметр участка отверстия 60 и 62, проходящего через хвостовик 12, не равен диаметру участка 64 отверстия 58 проходящего в фрезерную головку 24.
Согласно другому предпочтительному исполнению фрезы диаметр участка 60 отверстия 58, проходящего через крепежную часть 14 хвостовика 12, не равен диаметру участка 62 отверстия 58, проходящего через установочную часть 16 хвостовика 12.
Согласно другому предпочтительному исполнению фрезы участок 64 отверстия 58, выполненный в фрезерной головке 24 имеет ответвления, расположенные под углом к оси 36 фрезы 10.
Описанная выше конструкция фрезы обеспечивает не только поступление СОЖ в зону резания, но и эффективное охлаждение соединений частей хвостовика и фрезерной головки, что также позволяет повысить ее работоспособность и стойкость.
Фреза концевая сборной конструкции может быть использована как на универсальном оборудовании, так и на обрабатывающих центрах. В зависимости от обрабатываемого материала выбирают режимы резания и схемы обработки поверхностей деталей.
При этом с одним и тем же хвостовиком многократно могут быть использованы поочередно фрезерные головки, имеющие различную форму режущей части.
В качестве примера проводили испытание на стойкость предложенной конструкции фрезы концевой сборной конструкции диаметром 16 мм с цилиндрической рабочей частью, имеющей четыре зуба и следующими значениями углов в соединении хвостовика: α=37,5°; μ=18°; β=63°.
При этом указанную фрезу устанавливали в шпиндель фрезерного станка мод. Haas VF-2SS и фрезеровали уступ в заготовке из титанового сплава ВТ6, закрепленной в тисках, на следующих режимах резания при вылете фрезы из цанги 65 мм и наружном поливе СОЖ: Vc=90 м/мин, fz=0,08 мм/зуб., ар=8 мм, ас=1 мм. Стойкость фрезы составляла 135 мин, что существенно выше стойкости фрез обычной конструкции.
Это обеспечено тем, что в процессе фрезерования, например, изделий из труднообрабатываемых материалов отрицательное влияние знакопеременных нагрузок на работоспособность и стойкость фрезы предложенной конструкции существенно снижается. Тем самым обеспечивается достижение планируемого технического результата.
Claims (4)
1. Фреза концевая сборной конструкции (10), включающая составной хвостовик (12), содержащий крепежную твердосплавную часть (14) и установочную часть (16), выполненные с ответными сопрягаемыми поверхностями (18, 20), соединенными в сочленении (22) пайкой, и сменную фрезерную головку (24), соединенную с установочной частью (16) с использованием резьбового соединения, при этом фрезерная головка (24) выполнена из твердого сплава и содержит переднюю часть (26), являющуюся режущей частью, и задний участок, образующий установочную часть (28), причем установочная часть (28) содержит охватываемый соединительный элемент, который имеет охватываемый центрирующий конус (30) и охватываемую внешнюю резьбу (32) и выступает назад от торцевой базовой поверхности (34) головки (24), которая проходит поперечно продольной оси (36) головки (24), определяет границу между режущей (26) и установочной частями (28) головки (24) и контактирует с торцевой базовой поверхностью установочной части (16) хвостовика (12), которая выполнена из закаленной стали, при этом установочная часть (16) хвостовика (12) имеет отверстие (38) с охватывающим центрирующим конусом (40) и охватывающую часть с внутренней резьбой (42), причем ответные сопрягаемые поверхности (18, 20) хвостовика (12) выполнены в виде трех чередующихся по кругу выступов (44) и соответствующих им впадин (46), ребра (48, 50) которых размещены радиально относительно оси (36) фрезы (10) и смещены между собой на 120° в поперечном сечении фрезы, причем ребра (48) каждого выступа (44) на виде сбоку пересекаются с соответствующими им ребрами (50) смежных впадин (46) под острыми внутренними углами в продольных сечениях фрезы (10), проходящих через ее ось (36) вращения, а вершины этих углов расположены в месте пересечения с продольной осью (36) фрезы (10), при этом каждый выступ (44) и каждая впадина (46) имеют первые боковые поверхности (52) в форме треугольника, расположенные в плоскости, проходящей через их ребра (48, 50), и вторую боковую поверхность (54) в форме сектора эллипса (56), образованного плоскостью, проходящей через ребро (50) соответствующей впадины (46) и смежного с ней выступа под острым внутренним углом к оси (36) вращения фрезы (10), отличающаяся тем, что дополнительно в поперечном сечении фрезы ребра (48) выступов (44) смещены под острыми центральными углами относительно ребер (50) смежных им впадин (46), а вдоль оси фрезы (10) через ее составной хвостовик (12) и сменную фрезерную головку (24) выполнено отверстие (58) для смазочно-охлаждающей жидкости, причем оно проходит через крепежную (14) и установочную части (16) хвостовика (12), открывается в отверстие (38) установочной части (16) хвостовика (12) и далее проходит в сменную фрезерную головку (24).
2. Фреза по п. 1, отличающаяся тем, что диаметр участка (60, 62) отверстия (58), проходящего через хвостовик (12), не равен диаметру участка (64) отверстия (58), проходящего в фрезерную головку (24).
3. Фреза по п. 1, отличающаяся тем, что диаметр участка (60) отверстия (58), проходящего через крепежную часть (14) хвостовика (12), не равен диаметру участка (62) отверстия (58), проходящего через установочную часть (16) хвостовика (12).
4. Фреза по п. 1, отличающаяся тем, что участок (64) отверстия (58), выполненный в сменной фрезерной головке (24), имеет ответвления, расположенные под углом к оси (36) фрезы (10).
Publications (1)
| Publication Number | Publication Date |
|---|---|
| RU229357U1 true RU229357U1 (ru) | 2024-10-02 |
Family
ID=
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU232914U1 (ru) * | 2025-01-14 | 2025-03-26 | Общество с ограниченной ответственностью "Сборные конструкции инструмента, фрезы Москвитина" | Сменная фрезерная головка для концевой фрезы |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU630079A1 (ru) * | 1977-03-28 | 1978-10-30 | Предприятие П/Я А-7499 | Инструмент дл механической обработки деталей из полимерных материалов |
| US9643264B2 (en) * | 2013-07-25 | 2017-05-09 | Kennametal Inc. | Coupling mechanism for cutting tool |
| RU176314U1 (ru) * | 2016-11-22 | 2018-01-16 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Комсомольский-на-Амуре государственный технический университет" (ФГБОУ ВО "КнАГТУ") | Фреза концевая твёрдосплавная составная |
| WO2023139573A1 (en) * | 2022-01-20 | 2023-07-27 | Iscar Ltd. | Milling tool and coolant sleeve therefor |
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU630079A1 (ru) * | 1977-03-28 | 1978-10-30 | Предприятие П/Я А-7499 | Инструмент дл механической обработки деталей из полимерных материалов |
| US9643264B2 (en) * | 2013-07-25 | 2017-05-09 | Kennametal Inc. | Coupling mechanism for cutting tool |
| RU176314U1 (ru) * | 2016-11-22 | 2018-01-16 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Комсомольский-на-Амуре государственный технический университет" (ФГБОУ ВО "КнАГТУ") | Фреза концевая твёрдосплавная составная |
| WO2023139573A1 (en) * | 2022-01-20 | 2023-07-27 | Iscar Ltd. | Milling tool and coolant sleeve therefor |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU232914U1 (ru) * | 2025-01-14 | 2025-03-26 | Общество с ограниченной ответственностью "Сборные конструкции инструмента, фрезы Москвитина" | Сменная фрезерная головка для концевой фрезы |
| RU2848782C1 (ru) * | 2025-04-14 | 2025-10-21 | Общество с ограниченной ответственностью "Сборные конструкции инструмента, фрезы Москвитина" | Концевая фреза со сменной фрезерной головкой |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20080152445A1 (en) | Reaming tool and a process for manufacturing such reaming tool | |
| US7195428B2 (en) | Gundrill | |
| JP2012096356A (ja) | 軌道エンドミル | |
| JP6964145B2 (ja) | T形工具およびt形工具の製作方法 | |
| JP7266033B2 (ja) | ワークピースを機械加工するための工具 | |
| KR20110103066A (ko) | 자동차 항공부품 정밀공차홀 가공용 드릴 리머공구 | |
| KR20160073385A (ko) | 내열성 초합금들용 엔드 밀링 절삭기 | |
| US3422706A (en) | Gun drill | |
| JPH07112643B2 (ja) | ドリル | |
| US7147411B2 (en) | Gundrill | |
| JP2026509891A (ja) | モジュール式回転切削ツール | |
| JP2009184043A (ja) | 段付きツイストドリルおよびその製造方法 | |
| RU2828900C1 (ru) | Фреза концевая сборной конструкции | |
| JP2009184044A (ja) | 段付きツイストドリルおよびその製造方法 | |
| CN210208794U (zh) | 铝板材下料刀具 | |
| JP2023516734A (ja) | バー | |
| JP3403586B2 (ja) | リーマ | |
| RU226924U1 (ru) | Фреза концевая твердосплавная составная | |
| RU2423207C1 (ru) | Комбинированный инструмент для обработки отверстий | |
| KR100990171B1 (ko) | 난삭재의 고속가공용 트위스트 드릴 리머 | |
| JP2003136319A (ja) | 刃先交換式ツイストドリル | |
| JP2005034939A (ja) | 切刃部材、工具保持具及び切削工具 | |
| JPH069813U (ja) | ドリル | |
| JP2006192553A (ja) | ガンドリル用インサート、ガンドリル用ホルダ及びインサート式ガンドリル | |
| JP3835902B2 (ja) | ドリル |