KR900007986B1 - 유저중공(有底中空)주물의 고정주조용 주형 - Google Patents
유저중공(有底中空)주물의 고정주조용 주형 Download PDFInfo
- Publication number
- KR900007986B1 KR900007986B1 KR1019860008706A KR860008706A KR900007986B1 KR 900007986 B1 KR900007986 B1 KR 900007986B1 KR 1019860008706 A KR1019860008706 A KR 1019860008706A KR 860008706 A KR860008706 A KR 860008706A KR 900007986 B1 KR900007986 B1 KR 900007986B1
- Authority
- KR
- South Korea
- Prior art keywords
- casting
- mold
- block
- sand
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/04—Influencing the temperature of the metal, e.g. by heating or cooling the mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/02—Sand moulds or like moulds for shaped castings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D7/00—Casting ingots, e.g. from ferrous metals
- B22D7/04—Casting hollow ingots
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D7/00—Casting ingots, e.g. from ferrous metals
- B22D7/06—Ingot moulds or their manufacture
- B22D7/10—Hot tops therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D9/00—Machines or plants for casting ingots
- B22D9/006—Machines or plants for casting ingots for bottom casting
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
Description

Claims (6)
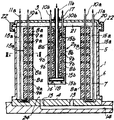
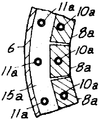
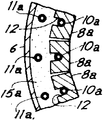
- 윗덮개(3)와, 윗탕구(13)를 개방설치한 하형(4) 및 측형(5)으로 이루어진 외형(1)과, 그 외형(1)의 내부에 설치되는 중자형(2)을 구비하고, 윗덮개(3)는 중자형에 부착되어 외형(1)의 위에 설치되고, 외형(1)의 측형부분의 내측주위에는 냉각쇠블록(8a)을 적중하여 측형(5)의 내벽부를 형성함과 아울러, 냉각쇠블록(8a)의 상호간에 주물사를 개재시켜 복합냉각부(7)를 구성하고, 외형(1)의 측형부분의 외벽부는 주물사로 형성하고, 외형(1)의 측형부분에는 각각이 내벽부의 냉각쇠블록(8a) 각각의 적어도 일부에 접하면서 각 복합냉각부(7)를 대략 수직방향으로 관통하는 관(10a)을 복수개 삽입하고, 냉각쇠블록(8a)은 관(10a)의 내부를 흐르는 물에 의해 냉각되는 것을 특징으로 하는 유저중공주물의 고정주조용주형.
- 제1항에 있어서, 중자형(2)의 외주벽은 냉각쇠블록(8b)를 적중하여 형성하고, 그 냉각쇠블록 사이에는 주물사를 개재시켜 복합냉각부를 구성하고 있는 것을 특징으로 하는 유저중공주물의 고정주조용주형.
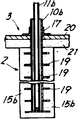
- 제1항에 있어서, 중자형(2)은, 중심부를 주물사로 형성하고, 그 주물사의 가운데에 제1관(11b)을 대략 수직방향으로 삽입관통시키고, 외벽부의 냉각쇠블록(8b) 각각의 적어도 일부에 접하면서 대략 수직방향으로 뻗어있는 제2관(10b)을 복수개 삽입 관통시키고, 전기한 제1관(11b)과 전기한 제2관(10b)은 각각의 하부가 중공의 분기부(16)를 통해 연통하며 냉각쇠블록(8b)은 제2관(10b)의 내부를 흐르는 물에 의해 냉각되는 것을 특징으로 하는 유저중공주물의 고정주조용주형.
- 제1항에 있어서, 하형(4)의 상면은 냉각쇠블록(8c)을 주물사를 개재하여 부설하고 있는 것을 특징으로 하는 유저중공주물의 고정주조용주형.
- 제1항에 있어서, 냉각쇠블록(8a)은 주철로 형성되며, 직방체 형상의 분할구조인 것을 특징으로 하는 유저중공주물의 고정주조용 주형.
- 제1항에 있어서, 냉각쇠블록(8a)은 주철로 형성되며, 횡단면이 사다리꼴 형상의 일체구조인 것을 특징으로 하는 유저중공주물의 고정주조용주형.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP60-286339 | 1985-12-18 | ||
| JP60286339A JPS62144850A (ja) | 1985-12-18 | 1985-12-18 | 有底中空鋳鉄鋳物の静置鋳造用鋳型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR880004877A KR880004877A (ko) | 1988-06-27 |
| KR900007986B1 true KR900007986B1 (ko) | 1990-10-23 |
Family
ID=17703102
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1019860008706A Expired KR900007986B1 (ko) | 1985-12-18 | 1986-10-17 | 유저중공(有底中空)주물의 고정주조용 주형 |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US4729419A (ko) |
| JP (1) | JPS62144850A (ko) |
| KR (1) | KR900007986B1 (ko) |
| CN (1) | CN1005095B (ko) |
| CA (1) | CA1284014C (ko) |
Families Citing this family (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4212787A1 (de) * | 1992-04-16 | 1993-10-21 | Thyssen Gus Ag | Form aus Stahl, insbesondere für Metall-Dauerformen |
| JP3803808B2 (ja) * | 1995-11-17 | 2006-08-02 | 株式会社リケンキャステック | チルプレートおよび積層鋳型 |
| KR100292166B1 (ko) * | 1997-04-30 | 2001-09-17 | 류정열 | 실린더블럭제조형 금형 |
| CN100429022C (zh) * | 2002-03-04 | 2008-10-29 | 谢许元 | 受控冷却铸造轧辊方法 |
| RU2284245C2 (ru) * | 2004-04-01 | 2006-09-27 | Закрытое акционерное общество "Петрозаводский завод бумагоделательного машиностроения" (ЗАО "Петрозаводскмаш") | Литейная форма |
| US20100122788A1 (en) * | 2008-11-18 | 2010-05-20 | Srinivas Rao | Temperature controlled mold |
| CN101983797A (zh) * | 2010-10-26 | 2011-03-09 | 西峡龙成特种材料有限公司 | 环形洁净金属铸模 |
| CN102019379B (zh) * | 2010-10-26 | 2012-08-08 | 西峡龙成特种材料有限公司 | 环境伺服式洁净金属铸模 |
| ITVI20110076A1 (it) * | 2011-04-01 | 2012-10-02 | Ieco Keeps On Improving S R L | Macchina per la formatura di barre metalliche |
| US9010175B2 (en) * | 2012-01-06 | 2015-04-21 | GM Global Technology Operations LLC | Die coolant system with an integral and automatic leak test |
| CN104493103B (zh) * | 2014-12-15 | 2016-08-17 | 滁州金诺实业有限公司 | 砂型铸造家电内胆模具水管预埋工艺 |
| CN105728661A (zh) * | 2016-03-09 | 2016-07-06 | 南京晨光艺术工程有限公司 | 铜钟铸造工艺 |
| CN106111915B (zh) * | 2016-07-05 | 2018-01-30 | 江苏金石铸锻有限公司 | 双管油管头铸造装置 |
| EP3539687A1 (en) * | 2017-12-27 | 2019-09-18 | Casa Maristas Azterlan | Device and method for improved cooling of a metallic alloy in a sand mold |
| CN108296452B (zh) * | 2018-01-29 | 2020-06-05 | 湖州龙溢机械有限公司 | 一种汽车轴管加工用模具 |
| CN112247118A (zh) * | 2020-09-17 | 2021-01-22 | 泰州华鑫不锈钢制品有限公司 | 一种金属浇铸用多功能辅助装置 |
| FR3133774B1 (fr) * | 2022-03-28 | 2025-03-21 | Lethiguel | Dispositif pour le contrôle de la température locale d’une pièce en magnésium lors de sa fabrication par moulage, et procédé utilisant ce dispositif |
| CN116117083B (zh) * | 2023-01-06 | 2024-08-23 | 东北大学 | 一种大型模铸钢锭的凝固控制装置及方法 |
| CN118595425B (zh) * | 2024-06-12 | 2025-06-13 | 滁州市樵雅模具有限公司 | 一种砂型铸造水冷装置 |
| CN121178825B (zh) * | 2025-09-17 | 2026-04-14 | 一鸿铸业(扬州)有限公司 | 一种浇铸带空腔的铸铁镶环的模具和工艺方法 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US218815A (en) * | 1879-08-26 | Improvement in snow-plows | ||
| US217815A (en) * | 1879-07-22 | Improvement in chill-molds | ||
| US1524391A (en) * | 1922-10-09 | 1925-01-27 | Gen Motors Corp | Cylinder for internal-combustion engines |
| US2253903A (en) * | 1938-08-02 | 1941-08-26 | Castings Patent Corp | Mold |
| US2377731A (en) * | 1944-04-17 | 1945-06-05 | Ohio Steel Foundry Co | Surface chilling means for castings |
| SU605683A1 (ru) * | 1972-06-21 | 1978-05-05 | Институт Проблем Литья Ан Украинской Сср | Металлическа форма |
| DE2353449C2 (de) * | 1973-10-25 | 1975-09-11 | Gebr. Boehler & Co Ag, Wien | Flüssigkeitsgekühlte Kokille |
| US4291747A (en) * | 1979-10-31 | 1981-09-29 | Gus Sevastakis | Cooler for twin strand continuous casting |
| DE3120221C2 (de) * | 1981-05-21 | 1989-08-10 | Siempelkamp Gießerei GmbH & Co, 4150 Krefeld | Herstellung von dickwandigen Abschirmtransport- und Lagerbehältern aus sphärolitischem Gußeisen |
| JPS585739A (ja) * | 1981-07-03 | 1983-01-13 | Fuji Photo Film Co Ltd | カラ−感光材料 |
| DE3216327C1 (de) * | 1982-05-03 | 1983-05-19 | Siempelkamp Gießerei GmbH & Co, 4150 Krefeld | Herstellung von dickwandigen Abschirmtransport- und Lagerbehältern aus sphärolitischem Gußeisen |
| JPS6072641A (ja) * | 1983-09-26 | 1985-04-24 | Toyota Motor Corp | 金型微調整冷却方法 |
-
1985
- 1985-12-18 JP JP60286339A patent/JPS62144850A/ja active Granted
-
1986
- 1986-09-12 CA CA000518092A patent/CA1284014C/en not_active Expired - Fee Related
- 1986-09-18 US US06/909,059 patent/US4729419A/en not_active Expired - Fee Related
- 1986-10-17 KR KR1019860008706A patent/KR900007986B1/ko not_active Expired
- 1986-10-30 CN CN86107495.5A patent/CN1005095B/zh not_active Expired
-
1987
- 1987-10-27 US US07/112,963 patent/US4785871A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| US4729419A (en) | 1988-03-08 |
| CN86107495A (zh) | 1987-07-08 |
| KR880004877A (ko) | 1988-06-27 |
| CA1284014C (en) | 1991-05-14 |
| CN1005095B (zh) | 1989-09-06 |
| JPS62144850A (ja) | 1987-06-29 |
| JPS6332536B2 (ko) | 1988-06-30 |
| US4785871A (en) | 1988-11-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US4729419A (en) | Mold and manufacturing method for hollow cast product with bottom | |
| KR100607428B1 (ko) | 냉각 요소 제조용 주조 몰드 및 그 몰드에서 제조되는냉각 요소 | |
| JP4280322B2 (ja) | 中空金属鋳造品を製造するための鋳型及び方法 | |
| KR20040072726A (ko) | 야금로용 냉각판 및 이러한 냉각판의 제조 방법 | |
| AU633154B2 (en) | Method of controlling the rate of heat extraction in mould casting | |
| GB2099341A (en) | Production of thickwalled containers by casting metal | |
| CN115703147B (zh) | 镶铸细长钢管铸件的钢管固定和铸造方法 | |
| US3438424A (en) | Method of direct casting of steel slabs and billets | |
| US6176298B1 (en) | Continuous casting mould | |
| GB191308490A (en) | A Process for Casting Ingots or other Castings. | |
| CN110586923A (zh) | 一种冶金用下料口的铸造系统及铸造方法 | |
| KR900009215B1 (ko) | 중공강괴의 제조방법 및 장치 | |
| CN119500981B (zh) | 大型柴油机气缸体铸造成型方法 | |
| US2795827A (en) | Pressure casting machines | |
| CN114570877A (zh) | 一种大型农机横梁的铸造工艺 | |
| JPS62252638A (ja) | 成形金型の製造法 | |
| JPH08141703A (ja) | 中心部に引け巣がある鋳塊の製造方法 | |
| US1819365A (en) | Mold | |
| US1528604A (en) | Casting ingots | |
| JPH0216839Y2 (ko) | ||
| US1296589A (en) | Casting and process of making same. | |
| EP0009028A1 (en) | Improvements in or relating to casting metal ingots | |
| SU453238A1 (ru) | Способ отливки чугунных валков | |
| RU2048972C1 (ru) | Способ изготовления биметаллической детали | |
| CN117620120A (zh) | 一种液体增材铸造模具和铸造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| G160 | Decision to publish patent application | ||
| PG1605 | Publication of application before grant of patent |
St.27 status event code: A-2-2-Q10-Q13-nap-PG1605 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 8 |
|
| FPAY | Annual fee payment |
Payment date: 19980930 Year of fee payment: 9 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 9 |
|
| LAPS | Lapse due to unpaid annual fee | ||
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 19991024 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 19991024 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |