KR20150009985A - 연속 주조용 주형 및 강의 연속 주조 방법 - Google Patents
연속 주조용 주형 및 강의 연속 주조 방법 Download PDFInfo
- Publication number
- KR20150009985A KR20150009985A KR1020147034113A KR20147034113A KR20150009985A KR 20150009985 A KR20150009985 A KR 20150009985A KR 1020147034113 A KR1020147034113 A KR 1020147034113A KR 20147034113 A KR20147034113 A KR 20147034113A KR 20150009985 A KR20150009985 A KR 20150009985A
- Authority
- KR
- South Korea
- Prior art keywords
- mold
- casting
- conductive metal
- low
- heat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000009749 continuous casting Methods 0.000 title claims abstract description 65
- 229910000831 Steel Inorganic materials 0.000 title claims description 32
- 238000000034 method Methods 0.000 title claims description 32
- 239000010959 steel Substances 0.000 title claims description 32
- 239000002184 metal Substances 0.000 claims abstract description 199
- 229910052751 metal Inorganic materials 0.000 claims abstract description 199
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims abstract description 74
- 239000010949 copper Substances 0.000 claims abstract description 74
- 229910052802 copper Inorganic materials 0.000 claims abstract description 73
- 230000005499 meniscus Effects 0.000 claims abstract description 42
- 229910000954 Medium-carbon steel Inorganic materials 0.000 claims abstract description 8
- 238000005266 casting Methods 0.000 claims description 132
- 239000000843 powder Substances 0.000 claims description 42
- 229910001208 Crucible steel Inorganic materials 0.000 claims description 39
- 238000007747 plating Methods 0.000 claims description 21
- 229910004298 SiO 2 Inorganic materials 0.000 claims description 7
- 238000012856 packing Methods 0.000 claims description 6
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 5
- 229910052799 carbon Inorganic materials 0.000 claims description 5
- 229910000990 Ni alloy Inorganic materials 0.000 claims description 3
- 238000004512 die casting Methods 0.000 claims 1
- 238000007711 solidification Methods 0.000 abstract description 53
- 230000008023 solidification Effects 0.000 abstract description 53
- 238000005336 cracking Methods 0.000 abstract description 22
- 238000001816 cooling Methods 0.000 abstract description 17
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 abstract description 15
- 230000009466 transformation Effects 0.000 abstract description 9
- 229910052742 iron Inorganic materials 0.000 abstract description 7
- 238000012360 testing method Methods 0.000 description 45
- 230000004907 flux Effects 0.000 description 25
- 230000035882 stress Effects 0.000 description 21
- 230000000694 effects Effects 0.000 description 20
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 11
- 238000002425 crystallisation Methods 0.000 description 11
- 230000008025 crystallization Effects 0.000 description 11
- 238000009434 installation Methods 0.000 description 9
- 230000000737 periodic effect Effects 0.000 description 9
- 230000003247 decreasing effect Effects 0.000 description 6
- 238000009826 distribution Methods 0.000 description 6
- 229910017709 Ni Co Inorganic materials 0.000 description 5
- 229910003267 Ni-Co Inorganic materials 0.000 description 5
- 229910003262 Ni‐Co Inorganic materials 0.000 description 5
- 230000001112 coagulating effect Effects 0.000 description 5
- 229910052759 nickel Inorganic materials 0.000 description 5
- 229910000975 Carbon steel Inorganic materials 0.000 description 4
- 229910045601 alloy Inorganic materials 0.000 description 4
- 239000000956 alloy Substances 0.000 description 4
- 239000000498 cooling water Substances 0.000 description 4
- 230000007423 decrease Effects 0.000 description 4
- 239000000945 filler Substances 0.000 description 4
- 239000000203 mixture Substances 0.000 description 4
- 239000007921 spray Substances 0.000 description 4
- 230000008646 thermal stress Effects 0.000 description 4
- 239000010962 carbon steel Substances 0.000 description 3
- 230000015271 coagulation Effects 0.000 description 3
- 238000005345 coagulation Methods 0.000 description 3
- 230000003111 delayed effect Effects 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- 238000005299 abrasion Methods 0.000 description 2
- 230000008602 contraction Effects 0.000 description 2
- 239000013078 crystal Substances 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 229910018072 Al 2 O 3 Inorganic materials 0.000 description 1
- 229910004261 CaF 2 Inorganic materials 0.000 description 1
- 229910000531 Co alloy Inorganic materials 0.000 description 1
- PXGOKWXKJXAPGV-UHFFFAOYSA-N Fluorine Chemical compound FF PXGOKWXKJXAPGV-UHFFFAOYSA-N 0.000 description 1
- 229910018068 Li 2 O Inorganic materials 0.000 description 1
- QXZUUHYBWMWJHK-UHFFFAOYSA-N [Co].[Ni] Chemical compound [Co].[Ni] QXZUUHYBWMWJHK-UHFFFAOYSA-N 0.000 description 1
- 229910001566 austenite Inorganic materials 0.000 description 1
- QVQLCTNNEUAWMS-UHFFFAOYSA-N barium oxide Inorganic materials [Ba]=O QVQLCTNNEUAWMS-UHFFFAOYSA-N 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 239000004020 conductor Substances 0.000 description 1
- 239000011889 copper foil Substances 0.000 description 1
- 125000004122 cyclic group Chemical group 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 239000011737 fluorine Substances 0.000 description 1
- 229910052731 fluorine Inorganic materials 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- VASIZKWUTCETSD-UHFFFAOYSA-N manganese(II) oxide Inorganic materials [Mn]=O VASIZKWUTCETSD-UHFFFAOYSA-N 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000000171 quenching effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
- 239000002436 steel type Substances 0.000 description 1
- 238000007751 thermal spraying Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 229910000859 α-Fe Inorganic materials 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/0406—Moulds with special profile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/059—Mould materials or platings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/001—Continuous casting of metals, i.e. casting in indefinite lengths of specific alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/0401—Moulds provided with a feed head
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/108—Feeding additives, powders, or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/122—Accessories for subsequent treating or working cast stock in situ using magnetic fields
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/22—Controlling or regulating processes or operations for cooling cast stock or mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/04—Influencing the temperature of the metal, e.g. by heating or cooling the mould
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Abstract
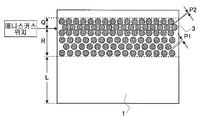
본 발명의 연속 주조용 주형(1)은, 메니스커스보다도 상방의 임의의 위치에서 메니스커스보다도 20㎜ 이상 하방의 위치까지의 구리 주형 내벽면의 범위에, 구리의 열전도율에 대하여 그 열전도율을 30% 이하로 하는 금속이, 원형 오목홈(2)의 내부에 충전되어 형성된, 직경 2∼20㎜의 복수개의 저열전도 금속 충전부(3)를 각각 독립적으로 갖고, 또한, 저열전도 금속 충전부에서의 상기 금속의 충전 두께(H)는, 상기 원형 오목홈의 깊이 이하로서 상기 저열전도 금속 충전부의 직경(d)에 대하여 하기의 (1)식의 관계를 만족한다.
0.5≤H≤d …(1)
Description
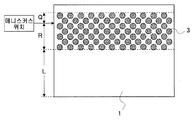
도 2는 도 1에 나타내는 주형 장변 구리판의 저열전도 금속 충전부가 형성된 부위의 확대도이다.
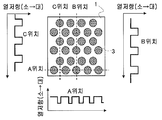
도 3은 주형 장변 구리판의 3개소의 위치에 있어서의 열저항을 저열전도 금속 충전부의 위치에 준하여 개념적으로 나타내는 도면이다.
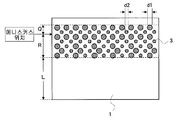
도 4는 본 발명에 따른 연속 주조용 주형의 일부를 구성하는 주형 장변 구리판으로서, 직경이 상이한 저열전도 금속 충전부가 주조 방향 및 주형 폭방향으로 설치된 주형 장변 구리판을 내벽면측으로부터 본 개략 측면도이다.
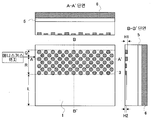
도 5는 본 발명에 따른 연속 주조용 주형의 일부를 구성하는 주형 장변 구리판으로서, 두께가 상이한 저열전도 금속 충전부가 주조 방향 및 주형 폭방향으로 설치된 주형 장변 구리판을 내벽면측으로부터 본 개략 측면도 및, 그의 A-A' 단면도, B-B' 단면도이다.
도 6은 본 발명에 따른 연속 주조용 주형의 일부를 구성하는 주형 장변 구리판으로서, 저열전도 금속 충전부가, 저열전도 금속 충전부끼리의 간격을 바꾸어 주조 방향 및 주형 폭방향으로 설치된 주형 장변 구리판을 내벽면측으로부터 본 개략 측면도이다.
도 7은 구리 주형 내벽면에 구리 주형 표면의 보호를 위한 도금층을 형성한 예를 나타내는 개략도이다.

2 : 원형 오목홈
3 : 저열전도 금속 충전부
4 : 도금층
5 : 냉각수 유로
6 : 백 플레이트
Claims (11)
- 수냉식 구리 주형(鑄型)의 내벽면으로서, 메니스커스보다도 상방의 임의의 위치에서 메니스커스보다도 20㎜ 이상 하방의 위치까지의 내벽면의 범위에, 구리의 열전도율에 대하여 그 열전도율을 30% 이하로 하는 금속이, 상기 내벽면에 형성한 원형 오목홈 또는 의사(擬似) 원형 오목홈의 내부에 충전되어 형성된, 직경 2∼20㎜ 또는 원상당경 2∼20㎜의 복수개의 저열전도 금속 충전부를 각각 독립적으로 갖고, 또한, 상기 저열전도 금속 충전부에서의 상기 금속의 충전 두께는, 상기 원형 오목홈 또는 상기 의사 원형 오목홈의 깊이 이하로서 상기 저열전도 금속 충전부의 직경 또는 원상당경에 대하여 하기의 (1)식의 관계를 만족하는 연속 주조용 주형.
0.5≤H≤d …(1)
단, (1)식에 있어서, H는 금속의 충전 두께(㎜), d는 저열전도 금속 충전부의 직경(㎜) 또는 원상당경(㎜)이다. - 제1항에 있어서,
상기 수냉식 구리 주형의 내벽면에는, 두께가 2.0㎜ 이하인 니켈 합금의 도금층이 형성되어 있고, 상기 저열전도 금속 충전부는 상기 도금층으로 덮여 있는 연속 주조용 주형. - 제1항 또는 제2항에 있어서,
상기 저열전도 금속 충전부끼리의 간격이, 당해 저열전도 금속 충전부의 직경 또는 원상당경에 대하여 하기의 (2)식의 관계를 만족하는 연속 주조용 주형.
P≥0.25×d …(2)
단, (2)식에 있어서, P는 저열전도 금속 충전부끼리의 간격(㎜), d는 저열전도 금속 충전부의 직경(㎜) 또는 원상당경(㎜)이다. - 제3항에 있어서,
상기 저열전도 금속 충전부끼리의 간격이, 상기 (2)식의 관계를 만족하는 범위 내에서 상기 주형의 폭방향 또는 주조 방향에서 상이한 연속 주조용 주형. - 제1항 내지 제4항 중 어느 한 항에 있어서,
상기 저열전도 금속 충전부가 형성된 범위 내의 구리 주형 내벽면에 있어서의 저열전도 금속 충전부가 차지하는 면적률이 10% 이상인 연속 주조용 주형. - 제1항 내지 제5항 중 어느 한 항에 있어서,
주형 하부의 상기 저열전도 금속 충전부가 형성되어 있지 않은 범위의 주조 방향 길이로서, 상기 저열전도 금속 충전부의 하단 위치에서 주형 하단 위치까지의 거리가, 정상 주조시의 주편(鑄片) 인발 속도에 대하여 하기의 (3)식의 조건을 만족하는 연속 주조용 주형.
L≥Vc×100 …(3)
단, (3)식에 있어서, L은 저열전도 금속 충전부의 하단 위치에서 주형 하단 위치까지의 거리(㎜), Vc는 정상 주조시의 주편 인발 속도(m/min)이다. - 제1항 내지 제6항 중 어느 한 항에 있어서,
상기 저열전도 금속 충전부의 직경 또는 원상당경이, 2∼20㎜인 범위 내에서 상기 주형의 폭방향 또는 주조 방향에서 상이한 연속 주조용 주형. - 제1항 내지 제7항 중 어느 한 항에 있어서,
상기 저열전도 금속 충전부의 두께가, 상기 (1)식의 관계를 만족하는 범위 내에서 상기 주형의 폭방향 또는 주조 방향에서 상이한 연속 주조용 주형. - 제1항 내지 제8항 중 어느 한 항에 기재된 연속 주조용 주형을 이용하여 턴디시 내의 용강(溶鋼)을 상기 연속 주조용 주형에 주입하여 용강을 연속 주조하는 강의 연속 주조 방법.
- 제9항에 있어서,
상기 연속 주조용 주형에는, 정상 주조시의 주편 인발 속도에 따라서 하기의 (4)식으로 산출되는 거리(R) 이상으로 메니스커스보다도 하방의 위치까지의 범위에 상기 저열전도 금속 충전부가 형성되어 있고, 정상 주조시의 주편 인발 속도를 0.6m/min 이상의 범위 내로 하여, 결정화 온도가 1100℃ 이하이고, 또한, 염기도((질량%CaO)/(질량%SiO2))가 0.5∼1.2인 몰드 파우더를 사용하여 연속 주조하는 강의 연속 주조 방법.
R=2×Vc×1000/60 …(4)
단, (4)식에 있어서, R은 메니스커스로부터의 거리(㎜), Vc는 정상 주조시의 주편 인발 속도(m/min)이다. - 제9항 또는 제10항에 있어서,
상기 용강은, 탄소 함유량이 0.08∼0.17질량%의 중탄소강이며, 당해 용강을, 주편 두께가 200㎜ 이상인 슬래브 주편으로 하여 1.5m/min 이상의 주편 인발 속도로 연속 주조하는 강의 연속 주조 방법.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2012-143839 | 2012-06-27 | ||
| JP2012143839 | 2012-06-27 | ||
| JPJP-P-2013-041673 | 2013-03-04 | ||
| JP2013041673 | 2013-03-04 | ||
| PCT/JP2013/003654 WO2014002409A1 (ja) | 2012-06-27 | 2013-06-11 | 連続鋳造用鋳型及び鋼の連続鋳造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20150009985A true KR20150009985A (ko) | 2015-01-27 |
| KR101695232B1 KR101695232B1 (ko) | 2017-01-11 |
Family
ID=49782609
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020147034113A Active KR101695232B1 (ko) | 2012-06-27 | 2013-06-11 | 연속 주조용 주형 및 강의 연속 주조 방법 |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US10792729B2 (ko) |
| EP (1) | EP2839901B1 (ko) |
| JP (2) | JP5655988B2 (ko) |
| KR (1) | KR101695232B1 (ko) |
| CN (2) | CN104395015B (ko) |
| IN (1) | IN2014DN09675A (ko) |
| TW (2) | TWI547323B (ko) |
| WO (1) | WO2014002409A1 (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190017978A (ko) * | 2015-07-22 | 2019-02-20 | 제이에프이 스틸 가부시키가이샤 | 연속 주조용 주형 및 강의 연속 주조 방법 |
| KR20190029757A (ko) * | 2016-09-21 | 2019-03-20 | 제이에프이 스틸 가부시키가이샤 | 강의 연속 주조 방법 |
| KR20190043633A (ko) * | 2016-10-19 | 2019-04-26 | 제이에프이 스틸 가부시키가이샤 | 연속 주조용 주형 및 강의 연속 주조 방법 |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5640179B1 (ja) * | 2014-03-20 | 2014-12-10 | 三島光産株式会社 | 連続鋳造鋳型 |
| KR101941506B1 (ko) * | 2014-10-28 | 2019-01-23 | 제이에프이 스틸 가부시키가이샤 | 연속 주조용 주형 및 강의 연속 주조 방법 |
| JP2016168610A (ja) * | 2015-03-13 | 2016-09-23 | Jfeスチール株式会社 | 鋼の連続鋳造方法 |
| JP6520272B2 (ja) * | 2015-03-20 | 2019-05-29 | 日本製鉄株式会社 | 連続鋳造用鋳型及び連続鋳造方法 |
| JP6365604B2 (ja) * | 2015-07-22 | 2018-08-01 | Jfeスチール株式会社 | 鋼の連続鋳造方法 |
| JP6428721B2 (ja) * | 2015-07-22 | 2018-11-28 | Jfeスチール株式会社 | 連続鋳造用鋳型及び鋼の連続鋳造方法 |
| JP6439762B2 (ja) * | 2015-08-18 | 2018-12-19 | Jfeスチール株式会社 | 鋼の連続鋳造方法 |
| CN109689247B (zh) * | 2016-09-21 | 2021-12-10 | 杰富意钢铁株式会社 | 钢的连续铸造方法 |
| JP6740924B2 (ja) * | 2017-02-06 | 2020-08-19 | Jfeスチール株式会社 | 連続鋳造用鋳型及び鋼の連続鋳造方法 |
| FR3075672B1 (fr) * | 2017-12-21 | 2019-12-27 | Commissariat A L'energie Atomique Et Aux Energies Alternatives | Creuset pour solidification dirigee |
| JP2018149602A (ja) * | 2018-05-24 | 2018-09-27 | Jfeスチール株式会社 | 鋼の連続鋳造方法 |
| JP6950648B2 (ja) * | 2018-08-31 | 2021-10-13 | Jfeスチール株式会社 | 連続鋳造用鋳型及び鋼の連続鋳造方法 |
| EP3878572B1 (en) * | 2018-11-09 | 2026-02-18 | JFE Steel Corporation | Mould and method of continious steel casting |
| CN114585461B (zh) | 2019-10-24 | 2024-06-28 | 杰富意钢铁株式会社 | 连续铸造用铸模的制造方法 |
| CN114147174B (zh) * | 2021-12-09 | 2024-01-23 | 东风汽车股份有限公司 | 一种用于制造砂芯的覆膜砂模具热芯盒结构 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01170550A (ja) * | 1987-12-24 | 1989-07-05 | Nkk Corp | 鋼の連続鋳造用鋳型 |
| JPH01289542A (ja) | 1987-12-29 | 1989-11-21 | Nkk Corp | 鋼の連続鋳造用鋳型 |
| JPH02155532A (ja) * | 1988-12-06 | 1990-06-14 | Sugitani Kinzoku Kogyo Kk | 鋳造用Cu合金製パーマネント金型 |
| JPH06297103A (ja) | 1993-04-12 | 1994-10-25 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH08257694A (ja) | 1995-01-25 | 1996-10-08 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH09206891A (ja) | 1996-02-01 | 1997-08-12 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH09276994A (ja) | 1996-04-22 | 1997-10-28 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH10193041A (ja) | 1997-01-07 | 1998-07-28 | Nippon Steel Corp | 溶鋼の連続鋳造用鋳型 |
| JPH10296399A (ja) | 1997-05-01 | 1998-11-10 | Nippon Steel Corp | 溶鋼の連続鋳造用鋳型 |
| JP2001105102A (ja) * | 1999-10-14 | 2001-04-17 | Kawasaki Steel Corp | 連続鋳造用鋳型および連続鋳造方法 |
| JP2005297001A (ja) | 2004-04-12 | 2005-10-27 | Kobe Steel Ltd | 鋼の連続鋳造方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5446131A (en) * | 1977-09-20 | 1979-04-11 | Mishima Kosan Co Ltd | Method of making mold for continuous casting process |
| DE3218100A1 (de) * | 1982-05-13 | 1983-11-17 | Kabel- und Metallwerke Gutehoffnungshütte AG, 3000 Hannover | Verfahren zur herstellung einer rohrkokille mit rechteckigem bzw. quadratischem querschnitt |
| JPH026037A (ja) * | 1988-06-27 | 1990-01-10 | Nkk Corp | 鋼の連続鋳造方法 |
| DE19508169C5 (de) | 1995-03-08 | 2009-11-12 | Kme Germany Ag & Co. Kg | Kokille zum Stranggießen von Metallen |
| JPH1029043A (ja) * | 1996-07-15 | 1998-02-03 | Nkk Corp | 鋼の連続鋳造方法及び連続鋳造用鋳型 |
| JPH1170550A (ja) * | 1997-08-28 | 1999-03-16 | Nagaoka Kanagata:Kk | 金型用ゲートブッシュ |
| CN1201885C (zh) | 2002-06-18 | 2005-05-18 | 鞍山科技大学 | 连铸镀层沟槽内壁结晶器 |
| EP2321075B1 (de) * | 2008-08-06 | 2018-07-11 | SMS group GmbH | Stranggiesskokille für flüssiges metall, insbesondere für flüssigen stahl |
| CN201979049U (zh) * | 2011-03-24 | 2011-09-21 | 中冶京诚工程技术有限公司 | 用于锭坯组合箱式水冷铸造装置的箱式水冷板组件 |
-
2013
- 2013-06-11 US US14/410,394 patent/US10792729B2/en active Active
- 2013-06-11 WO PCT/JP2013/003654 patent/WO2014002409A1/ja not_active Ceased
- 2013-06-11 KR KR1020147034113A patent/KR101695232B1/ko active Active
- 2013-06-11 CN CN201380034001.1A patent/CN104395015B/zh active Active
- 2013-06-11 EP EP13808490.0A patent/EP2839901B1/en active Active
- 2013-06-11 CN CN201610161810.4A patent/CN105728673B/zh active Active
- 2013-06-11 JP JP2014522402A patent/JP5655988B2/ja active Active
- 2013-06-11 IN IN9675DEN2014 patent/IN2014DN09675A/en unknown
- 2013-06-19 TW TW102121730A patent/TWI547323B/zh active
- 2013-06-19 TW TW105109501A patent/TWI587946B/zh active
-
2014
- 2014-08-29 JP JP2014174850A patent/JP5692451B2/ja active Active
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01170550A (ja) * | 1987-12-24 | 1989-07-05 | Nkk Corp | 鋼の連続鋳造用鋳型 |
| JPH01289542A (ja) | 1987-12-29 | 1989-11-21 | Nkk Corp | 鋼の連続鋳造用鋳型 |
| JPH02155532A (ja) * | 1988-12-06 | 1990-06-14 | Sugitani Kinzoku Kogyo Kk | 鋳造用Cu合金製パーマネント金型 |
| JPH06297103A (ja) | 1993-04-12 | 1994-10-25 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH08257694A (ja) | 1995-01-25 | 1996-10-08 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH09206891A (ja) | 1996-02-01 | 1997-08-12 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH09276994A (ja) | 1996-04-22 | 1997-10-28 | Nippon Steel Corp | 連続鋳造用鋳型 |
| JPH10193041A (ja) | 1997-01-07 | 1998-07-28 | Nippon Steel Corp | 溶鋼の連続鋳造用鋳型 |
| JPH10296399A (ja) | 1997-05-01 | 1998-11-10 | Nippon Steel Corp | 溶鋼の連続鋳造用鋳型 |
| JP2001105102A (ja) * | 1999-10-14 | 2001-04-17 | Kawasaki Steel Corp | 連続鋳造用鋳型および連続鋳造方法 |
| JP2005297001A (ja) | 2004-04-12 | 2005-10-27 | Kobe Steel Ltd | 鋼の連続鋳造方法 |
Non-Patent Citations (1)
| Title |
|---|
| 일본공개특허공보 평2-6037호 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190017978A (ko) * | 2015-07-22 | 2019-02-20 | 제이에프이 스틸 가부시키가이샤 | 연속 주조용 주형 및 강의 연속 주조 방법 |
| KR20190029757A (ko) * | 2016-09-21 | 2019-03-20 | 제이에프이 스틸 가부시키가이샤 | 강의 연속 주조 방법 |
| KR20190043633A (ko) * | 2016-10-19 | 2019-04-26 | 제이에프이 스틸 가부시키가이샤 | 연속 주조용 주형 및 강의 연속 주조 방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2014002409A1 (ja) | 2014-01-03 |
| TW201408397A (zh) | 2014-03-01 |
| IN2014DN09675A (ko) | 2015-07-31 |
| CN105728673B (zh) | 2018-04-03 |
| EP2839901A4 (en) | 2015-06-03 |
| JP5692451B2 (ja) | 2015-04-01 |
| TWI547323B (zh) | 2016-09-01 |
| EP2839901B1 (en) | 2016-05-11 |
| CN104395015B (zh) | 2016-08-17 |
| CN105728673A (zh) | 2016-07-06 |
| EP2839901A1 (en) | 2015-02-25 |
| JP5655988B2 (ja) | 2015-01-21 |
| BR112014032646A2 (pt) | 2017-06-27 |
| US20150258603A1 (en) | 2015-09-17 |
| TW201625365A (zh) | 2016-07-16 |
| CN104395015A (zh) | 2015-03-04 |
| JPWO2014002409A1 (ja) | 2016-05-30 |
| JP2015006695A (ja) | 2015-01-15 |
| KR101695232B1 (ko) | 2017-01-11 |
| TWI587946B (zh) | 2017-06-21 |
| US10792729B2 (en) | 2020-10-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101695232B1 (ko) | 연속 주조용 주형 및 강의 연속 주조 방법 | |
| KR101941506B1 (ko) | 연속 주조용 주형 및 강의 연속 주조 방법 | |
| JP6428721B2 (ja) | 連続鋳造用鋳型及び鋼の連続鋳造方法 | |
| JP6003850B2 (ja) | 連続鋳造用鋳型の製造方法及び鋼の連続鋳造方法 | |
| JP5604946B2 (ja) | 鋼の連続鋳造方法 | |
| WO2018055799A1 (ja) | 鋼の連続鋳造方法 | |
| JP6003851B2 (ja) | 連続鋳造用鋳型及び鋼の連続鋳造方法 | |
| JP6044614B2 (ja) | 鋼の連続鋳造方法 | |
| JP5962733B2 (ja) | 鋼の連続鋳造方法 | |
| KR102245013B1 (ko) | 연속 주조용 주형 및 강의 연속 주조 방법 | |
| JP6787359B2 (ja) | 鋼の連続鋳造方法 | |
| KR101949351B1 (ko) | 연속 주조기를 이용한 주편의 제조 방법 | |
| JP2016168610A (ja) | 鋼の連続鋳造方法 | |
| CN104889351A (zh) | 铸造方法和铸造用铸模 | |
| JP7777744B2 (ja) | 鋼の連続鋳造用鋳型及び鋼の連続鋳造方法 | |
| JP2018149602A (ja) | 鋼の連続鋳造方法 | |
| JP2009142838A (ja) | ブルームの鋳造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0105 | International application |
Patent event date: 20141204 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20160405 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20161121 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20170105 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20170106 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration | ||
| FPAY | Annual fee payment |
Payment date: 20191217 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
Payment date: 20191217 Start annual number: 4 End annual number: 4 |
|
| PR1001 | Payment of annual fee |
Payment date: 20201217 Start annual number: 5 End annual number: 5 |
|
| PR1001 | Payment of annual fee |
Payment date: 20231204 Start annual number: 8 End annual number: 8 |
|
| PR1001 | Payment of annual fee |
Payment date: 20241218 Start annual number: 9 End annual number: 9 |