KR20140098572A - 웜기어 제조방법 - Google Patents
웜기어 제조방법 Download PDFInfo
- Publication number
- KR20140098572A KR20140098572A KR1020130011402A KR20130011402A KR20140098572A KR 20140098572 A KR20140098572 A KR 20140098572A KR 1020130011402 A KR1020130011402 A KR 1020130011402A KR 20130011402 A KR20130011402 A KR 20130011402A KR 20140098572 A KR20140098572 A KR 20140098572A
- Authority
- KR
- South Korea
- Prior art keywords
- gear
- rolling
- cutting
- forming
- worm gear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H5/00—Making gear wheels, racks, spline shafts or worms
- B21H5/005—Worms
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F13/00—Making worms by methods essentially requiring the use of machines of the gear-cutting type
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16H—GEARING
- F16H55/00—Elements with teeth or friction surfaces for conveying motion; Worms, pulleys or sheaves for gearing mechanisms
- F16H55/02—Toothed members; Worms
- F16H55/22—Toothed members; Worms for transmissions with crossing shafts, especially worms, worm-gears
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Gears, Cams (AREA)
Abstract
본 발명의 윔기어 제조방법은, 환봉을 소재로 하여 바깥둘레면에 길이방향으로 기어이를 연속적으로 형성하되, 제1 전조 다이스를 이용하여 원하는 규격의 최종 기어이보다 높이는 낮고 양 측면 사이의 폭은 큰 치수가 되도록 예비 기어이를 성형하는 1차 전조 공정과, 예비 기어이가 성형된 소재를 일정한 길이 및 형상으로 절삭하는 기계 절삭공정과, 기계 절삭공정에 의해 일정 길이로 절단된 소재의 예비 기어이를 제2 전조 다이스로 전조 성형하여 원하는 규격의 최종 기어이를 성형하는 2차 전조 공정으로 이루어진다.
Description
도 2는 다른 종래의 웜기어 제조방법을 나타낸 공정도.
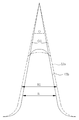
도 3은 웜기어의 기어각에 따른 성형부분을 나타낸 기어이의 확대도.
도 4는 본 발명의 웜기어 제조방법을 나타낸 공정도.
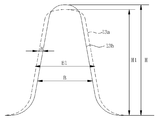
도 5는 본 발명의 웜기어 제조방법에서 기어이의 폭 치수를 일정한 두께로 증가시켜 형성한 상태를 나타낸 기어이의 확대도.
도 6은 본 발명의 웜기어 제조방법에서 기어이의 폭 치수를 기어각 증가에 의해 크게 형성한 상태를 나타낸 기어이의 확대도.
13a,13b : 기어이 14 : 콜렛척
B,B1 : 폭 H,H1 : 높이
θ,θ1 : 기어각 S : 성형부분
Claims (3)
- 환봉을 소재로 하여 바깥둘레면에 길이방향으로 기어이를 연속적으로 형성하되, 제1 전조 다이스를 이용하여 원하는 규격의 최종 기어이보다 높이는 낮고 양 측면 사이의 폭은 큰 치수가 되도록 예비 기어이를 성형하는 1차 전조 공정과,
상기 예비 기어이가 성형된 소재를 일정한 길이 및 형상으로 절삭하는 기계 절삭공정과,
상기 기계 절삭공정에 의해 일정 길이로 절단된 소재의 예비 기어이를 제2 전조 다이스로 전조 성형하여 원하는 규격의 최종 기어이를 성형하는 2차 전조 공정으로 이루어지는 것을 특징으로 하는 웜기어 제조방법. - 제 1 항에 있어서, 상기 1차 전조 공정에서 성형되는 예비 기어이의 양 측면 사이의 폭은, 원하는 규격의 최종 기어이의 양 측면에 대하여 균일한 두께로 크게 형성한 것을 특징으로 하는 웜기어 제조방법.
- 제 1 항에 있어서, 상기 1차 전조 공정에서 성형되는 예비 기어이의 양 측면 사이의 폭은, 기어각을 원하는 규격의 최종 기어이의 기어각보다 크게 설정하는 것에 의해 형성되는 것을 특징으로 하는 웜기어 제조방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020130011402A KR20140098572A (ko) | 2013-01-31 | 2013-01-31 | 웜기어 제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020130011402A KR20140098572A (ko) | 2013-01-31 | 2013-01-31 | 웜기어 제조방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20140098572A true KR20140098572A (ko) | 2014-08-08 |
Family
ID=51745336
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020130011402A Ceased KR20140098572A (ko) | 2013-01-31 | 2013-01-31 | 웜기어 제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20140098572A (ko) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108526363A (zh) * | 2018-02-23 | 2018-09-14 | 江阴塞特精密工具有限公司 | 轴向进给加工精密蜗杆滚丝轮的设计方法及蜗杆加工方法 |
| KR102090488B1 (ko) | 2018-10-26 | 2020-03-18 | 주식회사 모코 | 다단 전조다이스 |
| KR20210047522A (ko) | 2019-10-22 | 2021-04-30 | 주식회사 모코 | 이중 테이퍼 롤형 전조다이스 |
| US20220055092A1 (en) * | 2018-10-15 | 2022-02-24 | Robert Bosch Gmbh | Method for producing a gear worm which is located in particular on an armature shaft, and such a gear worm |
| CN114850339A (zh) * | 2021-02-03 | 2022-08-05 | 斯凯孚公司 | 用于在轮毂的内圈上获得面齿的方法和相关工具 |
-
2013
- 2013-01-31 KR KR1020130011402A patent/KR20140098572A/ko not_active Ceased
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108526363A (zh) * | 2018-02-23 | 2018-09-14 | 江阴塞特精密工具有限公司 | 轴向进给加工精密蜗杆滚丝轮的设计方法及蜗杆加工方法 |
| CN108526363B (zh) * | 2018-02-23 | 2019-09-03 | 江阴塞特精密工具有限公司 | 轴向进给加工精密蜗杆滚丝轮的设计方法及蜗杆加工方法 |
| US20220055092A1 (en) * | 2018-10-15 | 2022-02-24 | Robert Bosch Gmbh | Method for producing a gear worm which is located in particular on an armature shaft, and such a gear worm |
| US11904381B2 (en) * | 2018-10-15 | 2024-02-20 | Robert Bosch Gmbh | Method for producing a gear worm which is located in particular on an armature shaft, and such a gear worm |
| KR102090488B1 (ko) | 2018-10-26 | 2020-03-18 | 주식회사 모코 | 다단 전조다이스 |
| KR20210047522A (ko) | 2019-10-22 | 2021-04-30 | 주식회사 모코 | 이중 테이퍼 롤형 전조다이스 |
| CN114850339A (zh) * | 2021-02-03 | 2022-08-05 | 斯凯孚公司 | 用于在轮毂的内圈上获得面齿的方法和相关工具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101284294B (zh) | 一种硅钢片冲压模具刃块的加工工艺 | |
| CN103934638B (zh) | 一种精密外花键管成形方法 | |
| KR101456457B1 (ko) | 중력주조와 다단 플로우포밍을 이용한 휠 제조공법 | |
| CN102430692A (zh) | 一种锥齿轮冷精锻工艺及其模具 | |
| KR101367051B1 (ko) | 냉간 압출을 이용한 헬리컬 기어의 제조 방법 | |
| KR20150088688A (ko) | 단조 및 2 단계 냉간 압출법을 포함함으로써 이중 치 패턴을 가진 기어를 제조하는 방법 | |
| CN103272949B (zh) | 台阶孔阴模的加工方法 | |
| CN110712009A (zh) | 一种热处理高精度模仁框加工方法 | |
| CN104607743A (zh) | 电火花穿孔加工方法 | |
| CN107009103A (zh) | 一种链轮或齿环的生产工艺 | |
| KR101187776B1 (ko) | 기어의 제조방법 | |
| JP2009050859A (ja) | 2つの部品、例えばインナー部品とアウター部品の製造方法 | |
| CN106807844A (zh) | 一种下冲模具加工工艺流程 | |
| CN106393398B (zh) | 一种高寿命合金钢模具及其加工方法 | |
| KR101449270B1 (ko) | 헬리컬 기어 후가공 공정을 포함하는 헬리컬 기어 제조방법 | |
| CN110666459A (zh) | 一种汽车电动座椅螺母的高效制作方法 | |
| KR100603995B1 (ko) | 피니언 드라이브 샤프트의 제조방법 | |
| TWI462808B (zh) | 金屬把手之製造方法 | |
| CN115609234A (zh) | 一种eps转向系统轴的加工方法 | |
| CN206426247U (zh) | 一种高寿命合金钢模具 | |
| CN114160723A (zh) | 一种薄壁大喇叭形状零件的锻造成形方法 | |
| KR200453644Y1 (ko) | 볼트 전조용 금형 | |
| CN119594131B (zh) | 一种高韧性锻压碟形弹簧及制造工艺 | |
| CN112756546A (zh) | 一种提高螺栓尾部端面平整度的工艺 | |
| CN104668906A (zh) | 一种超越离合器的斜撑块的制造工艺 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20130131 |
|
| PA0201 | Request for examination | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20140514 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20141125 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20140514 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |
|
| J201 | Request for trial against refusal decision | ||
| PJ0201 | Trial against decision of rejection |
Patent event date: 20141223 Comment text: Request for Trial against Decision on Refusal Patent event code: PJ02012R01D Patent event date: 20141125 Comment text: Decision to Refuse Application Patent event code: PJ02011S01I Appeal kind category: Appeal against decision to decline refusal Appeal identifier: 2014101007972 Request date: 20141223 |
|
| J301 | Trial decision |
Free format text: TRIAL DECISION FOR APPEAL AGAINST DECISION TO DECLINE REFUSAL REQUESTED 20141223 Effective date: 20160121 |
|
| PJ1301 | Trial decision |
Patent event code: PJ13011S01D Patent event date: 20160121 Comment text: Trial Decision on Objection to Decision on Refusal Appeal kind category: Appeal against decision to decline refusal Request date: 20141223 Decision date: 20160121 Appeal identifier: 2014101007972 |