KR20140067886A - 판유리 등 워크의 주연부를 연마 테이프에 의해 연마하는 연마 장치 및 연마 방법 - Google Patents
판유리 등 워크의 주연부를 연마 테이프에 의해 연마하는 연마 장치 및 연마 방법 Download PDFInfo
- Publication number
- KR20140067886A KR20140067886A KR1020130065824A KR20130065824A KR20140067886A KR 20140067886 A KR20140067886 A KR 20140067886A KR 1020130065824 A KR1020130065824 A KR 1020130065824A KR 20130065824 A KR20130065824 A KR 20130065824A KR 20140067886 A KR20140067886 A KR 20140067886A
- Authority
- KR
- South Korea
- Prior art keywords
- polishing
- abrasive
- work
- axis
- tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B9/00—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor
- B24B9/02—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground
- B24B9/06—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of non-metallic inorganic material, e.g. stone, ceramics, porcelain
- B24B9/08—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of non-metallic inorganic material, e.g. stone, ceramics, porcelain of glass
- B24B9/10—Machines or devices designed for grinding edges or bevels on work or for removing burrs; Accessories therefor characterised by a special design with respect to properties of materials specific to articles to be ground of non-metallic inorganic material, e.g. stone, ceramics, porcelain of glass of plate glass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/002—Machines or devices using grinding or polishing belts; Accessories therefor for grinding edges or bevels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/16—Machines or devices using grinding or polishing belts; Accessories therefor for grinding other surfaces of particular shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/18—Accessories
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B21/00—Machines or devices using grinding or polishing belts; Accessories therefor
- B24B21/18—Accessories
- B24B21/22—Accessories for producing a reciprocation of the grinding belt normal to its direction of movement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/06—Work supports, e.g. adjustable steadies
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Inorganic Chemistry (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Surface Treatment Of Glass (AREA)
Abstract
워크의 주연부의 직선적인 피연마 부분을 연마하는, 수평인 제1 연마 축선을 갖는 제1 연마부와, 워크의 주연부의 비직선적인 피연마 부분을 연마하는, 수평인 제2 연마 축선을 갖는 제2 연마부를 포함하고, 제1, 제2 연마부가 각각, 워크를 보유 지지하기 위한 워크 유닛과, 연마 축선을 사이에 두고, 워크 유닛에 대향하여 연마 테이프 중 적어도 일부의 표면을 배치하기 위한 연마 테이프 유닛을 포함하고, 배치된 연마 테이프의 표면이 각각의 연마면을 구획 형성하고, 직선적인 피연마 부분과 연마면이 접하여 연마 축선에 있어서 상대 이동함으로써, 비직선적인 피연마 부분과 연마면이 접하여 연마 축선에 있어서 상대 이동함으로써 연마가 행해지는, 연마 장치.
Description
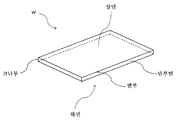
도 2의 (A)는 워크의 부분 단면도이며, 도 2의 (B)는 워크의 평면도이다.
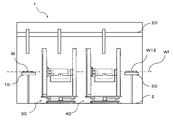
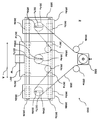
도 3은 본 발명에 따른 하나의 형태의 연마 장치(1)를 모식적으로 도시하는 생략된 정면도이다.
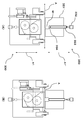
도 4a는 본 발명에 따른 하나의 형태의 연마부를 모식적으로 도시하는 평면도이다.
도 4b는 본 발명에 따른 하나의 형태의 연마 테이프 유닛의 위치 결정 기구를 모식적으로 도시하는 평면도이다.
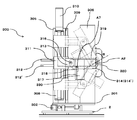
도 5는 본 발명에 따른 하나의 형태의 연마 테이프 유닛의 회동 기구를 모식적으로 도시하는, 도 4a의 X-X' 선을 따른 일부를 생략한 대략적인 측면도이다.
도 6은 본 발명에 따른 하나의 형태의 연마 테이프 유닛의 경사 기구를 모식적으로 도시하는 일부를 생략한 정면도이다.
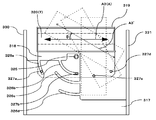
도 7은 본 발명에 따른 하나의 형태의 워크 유닛의 요동 기구를 모식적으로 도시하는 평면도이다.
도 8은 본 발명에 따른 하나의 형태의 워크 유닛의 워크 이동 기구를 모식적으로 도시하는 평면도이다.
도 9는 본 발명에 따른 다른 형태의 연마부를 모식적으로 도시하는 평면도이다.
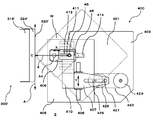
도 10a는 본 발명에 따른 다른 형태의 워크 유닛을 모식적으로 도시하는 평면도이다.
도 10b는 본 발명에 따른 다른 형태의 워크 유닛을 모식적으로 도시하는 측면도이다.
도 11은 지석을 사용한 워크 변부(귀퉁이부)의 연마 방법을 모식적으로 도시하는 도면이다.
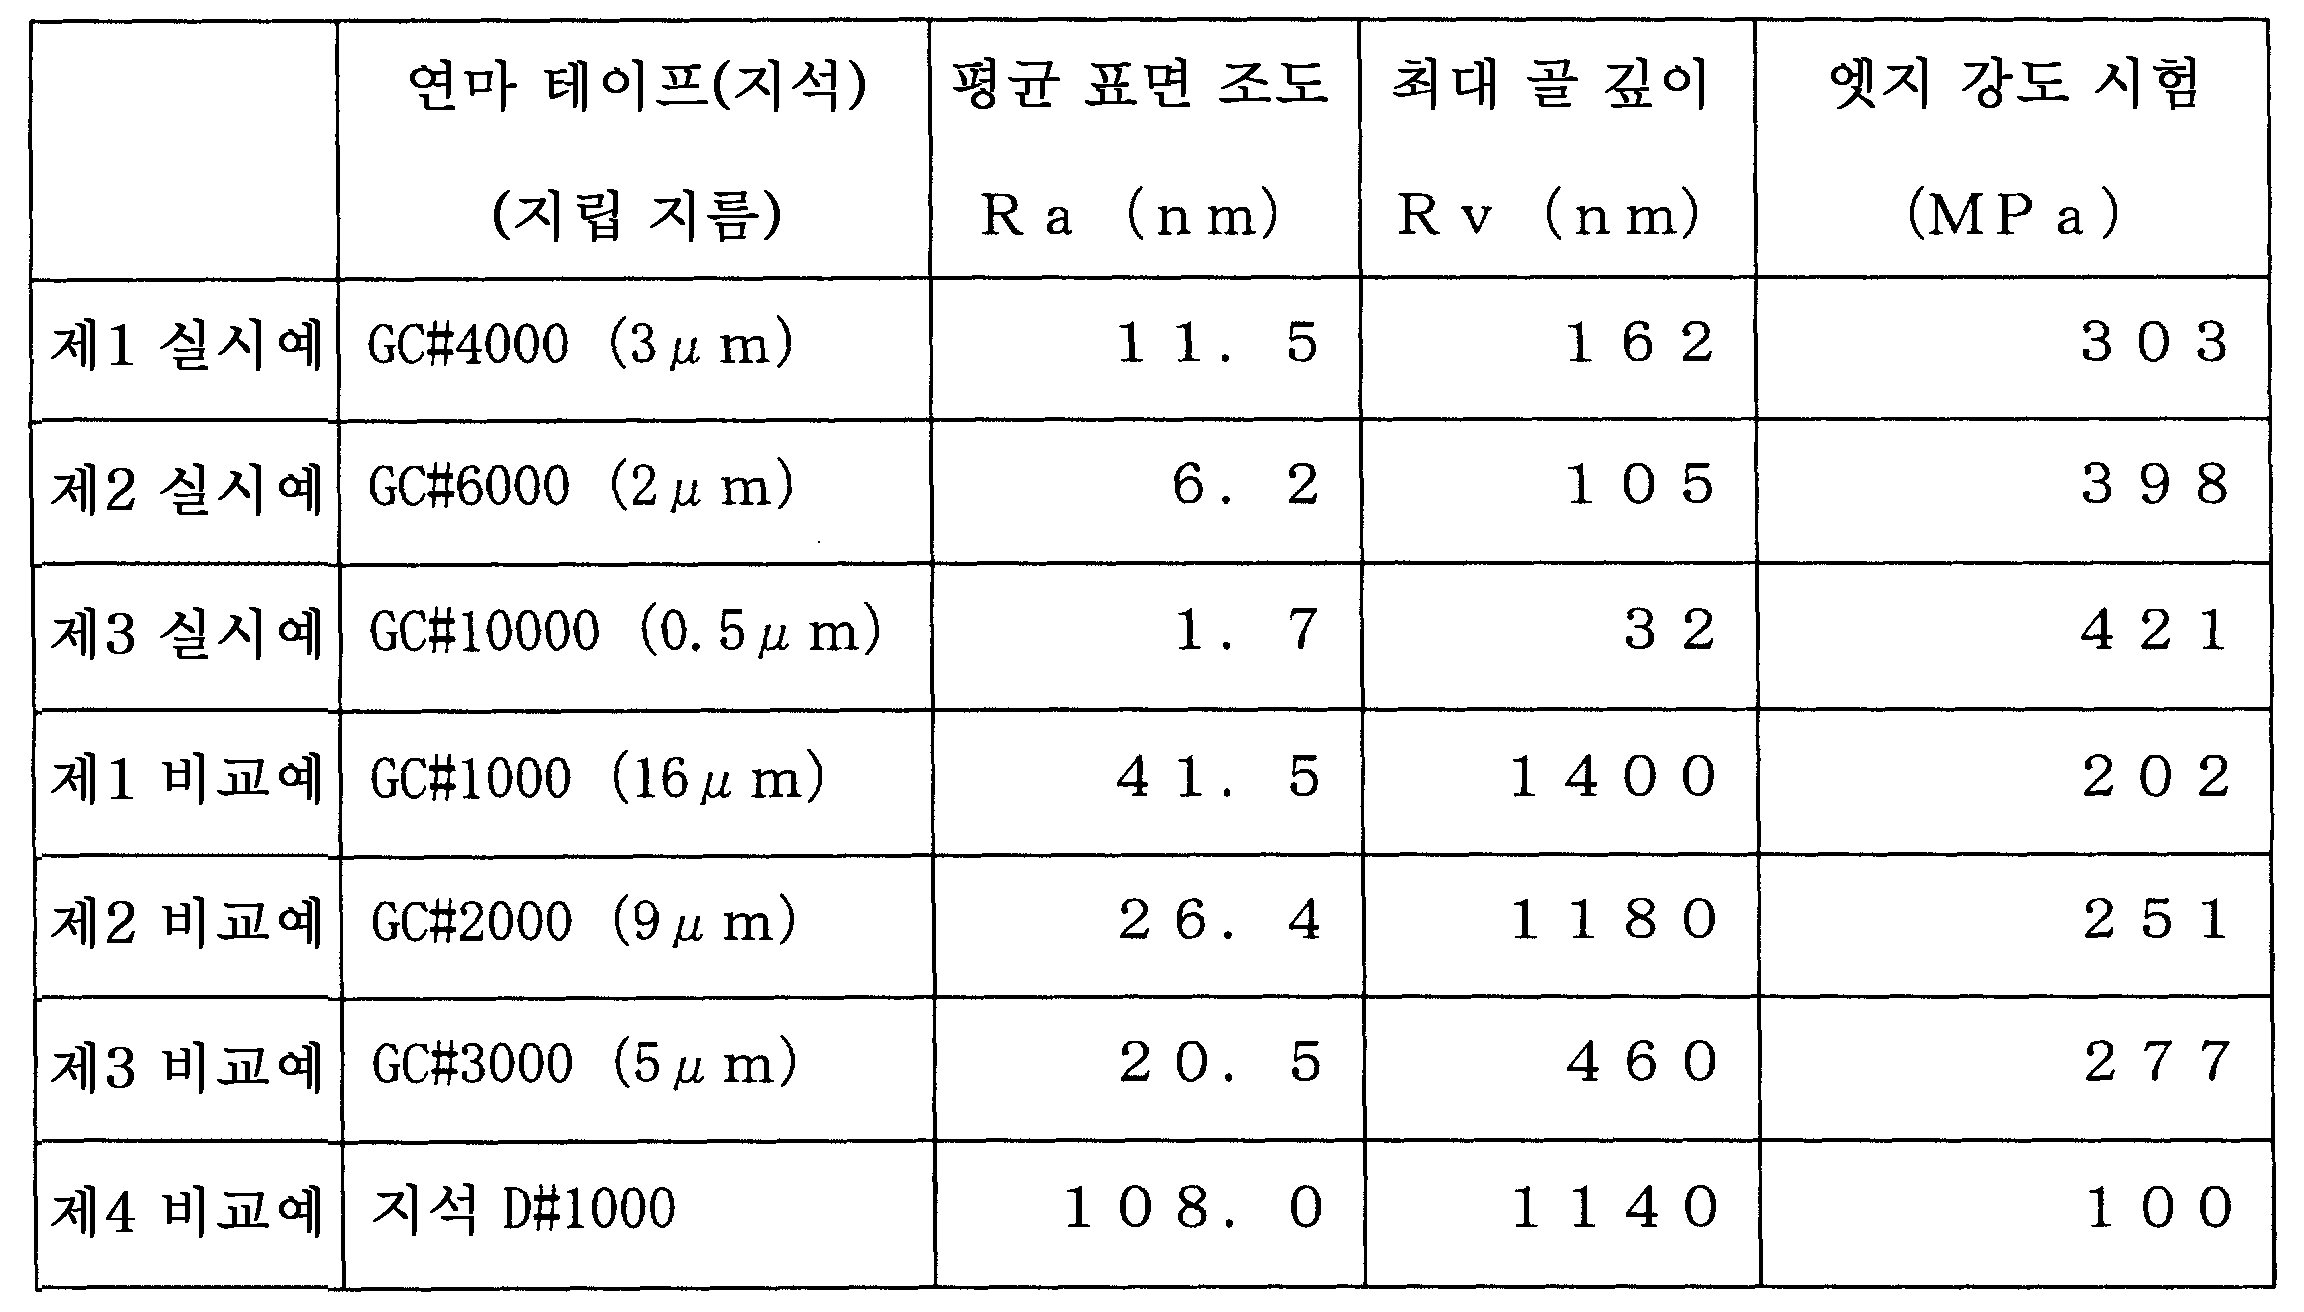
도 12는 실시예 및 비교예의 피연마면의 확대 사진이다.
도 13은 다른 비교예의 피연마면의 확대 사진이다.
도 14는 엣지 강도 시험의 방법을 모식적으로 도시하는 도면이다.
도 15는 직사각형의 판유리 등 워크의 중심 C1, C2를 도시하는 도면이다.
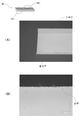
도 16은 워크인 판유리의 (A) 측면 관찰상 및 (B) 상면 관찰상이다.
T : 연마 테이프
A : 연마 축선
1 : 연마 장치
2 : 베이스
10 : 워크 적재대 1
20 : 워크 반송 유닛
30 : 제1 연마부
40 : 제2 연마부
50 : 워크 적재대 2
300 : 연마 테이프 유닛 1
300' : 연마 테이프 유닛 2
350 : 워크 유닛 1
400 : 워크 유닛 2
Claims (21)
- 워크의 주연부를 연마 테이프를 사용하여 연마하기 위한 연마 장치이며,
상기 워크의 주연부의 직선적인 피연마 부분을 연마하는, 수평인 제1 연마 축선을 갖는 제1 연마부와,
상기 워크의 주연부의 비직선적인 피연마 부분을 연마하는, 수평인 제2 연마 축선을 갖는 제2 연마부를 포함하고,
상기 제1 연마부가 상기 워크를 보유 지지하기 위한 제1 워크 유닛과 상기 제1 연마 축선을 사이에 두고, 상기 제1 워크 유닛에 대향하여 제1 연마 테이프 중 적어도 일부의 표면을 배치하기 위한 제1 연마 테이프 유닛을 포함하고,
상기 제2 연마부가 상기 워크를 보유 지지하기 위한 제2 워크 유닛과 상기 제2 연마 축선을 사이에 두고, 상기 제2 워크 유닛에 대향하여 제2 연마 테이프 중 적어도 일부의 표면을 배치하기 위한 제2 연마 테이프 유닛을 포함하고,
상기 제1 연마부에 있어서, 상기 배치된 제1 연마 테이프의 표면이 제1 연마면을 구획 형성하고, 상기 직선적인 피연마 부분과 상기 제1 연마면이 접하여 상기 제1 연마 축선에 있어서 상대 이동함으로써 연마가 행해지고,
상기 제2 연마부에 있어서, 상기 배치된 제2 연마 테이프의 표면이 제2 연마면을 구획 형성하고, 상기 비직선적인 피연마 부분과 상기 제2 연마면이 접하여 상기 제2 연마 축선에 있어서 상대 이동함으로써 연마가 행해지는 것을 특징으로 하는, 연마 장치. - 제1항에 있어서, 상기 워크가 판유리를 포함하여 이루어지고,
상기 제1 연마부에 있어서, 상기 직선적인 피연마 부분과 상기 제1 연마면이 상기 판유리의 주연부의 직선적인 피연마 부분을, 평균 표면 조도(Ra)가 200㎚ 이하, 또한 최대 골 깊이(Rv)가 20㎚ 이하로 형성되도록 상대 이동하고,
상기 제2 연마부에 있어서, 상기 비직선적인 피연마 부분과 상기 제2 연마면이, 상기 판유리의 주연부의 비직선적인 피연마 부분을, 평균 표면 조도(Ra)가 20㎚ 이하, 또한 최대 골 깊이(Rv)가 200㎚ 이하로 형성되도록 상대 이동하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 워크 유닛이,
상기 워크를 보유 지지하기 위한 제1 워크 보유 지지대와,
상기 제1 워크 보유 지지대를 상기 제1 연마 축선을 따라 요동시키기 위한 요동 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제2 워크 유닛이 수평인 베이스 위에,
수평 방향 또한 상기 제2 연마 축선에 수직인 방향(X 방향)으로 이동 가능하게 설치된 X 방향 가동 스테이지와,
상기 제2 연마 축선에 평행한 방향(Y 방향)으로 이동 가능하게 설치된 Y 방향 가동 스테이지이며, X 방향으로 신장하는 홈부를 일체적으로 갖는 Y 방향 가동 스테이지와,
상기 X 방향 가동 스테이지에 일체적으로 설치된 제1 연직축에 의해 회전 가능하게 수평 지지된 제2 워크 보유 지지대를 포함하고,
상기 제2 워크 보유 지지대가 상기 제2 워크 보유 지지대의 표면으로부터 수직으로 신장하는 제2 연직축이며, 상기 Y 방향 가동 스테이지의 상기 홈부 내에 미끄럼 이동 가능하게 위치하는 제2 연직축을 갖고,
상기 워크가 상기 제2 워크 보유 지지대에 보유 지지되고,
상기 비직선적인 피연마부가 상기 제1 연직축 및 상기 제2 연직축의 이동에 의해, 요동 운동하면서 상기 제2 연마 축선을 따라 요동하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 연마 테이프 유닛이 상기 제1 연마면을 수평 방향 또한 상기 제1 연마 축선에 수직인 방향으로 이동시키기 위한 제1 연마 테이프 이동 수단을 갖고, 그에 의해, 상기 직선적인 피연마 부분과 상기 제1 연마면이 상기 제1 연마 축선에 있어서 접촉할 수 있고,
상기 제2 연마 테이프 유닛이 상기 제2 연마면을 수평 방향 또한 상기 제2 연마 축선에 수직인 방향으로 이동하기 위한 제2 연마 테이프 이동 수단을 갖고, 그에 의해, 상기 비직선적인 피연마 부분 중 적어도 일부와 상기 제2 연마면이 상기 제2 연마 축선에 있어서 접촉할 수 있는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 연마 테이프 유닛이 상기 제1 연마면의 길이 축선을, 상기 제1 연마 축선에 대하여 경사지게 하기 위한 제1 경사 수단을 포함하고,
상기 제2 연마 테이프 유닛이 상기 제2 연마면의 길이 축선을, 상기 제2 연마 축선에 대하여 경사지게 하기 위한 제2 경사 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 연마 테이프 유닛이 상기 제1 연마면을, 상기 제1 연마 축선을 중심으로 회동시키기 위한 제1 회동 수단을 포함하고,
상기 제2 연마 테이프 유닛이 상기 제2 연마면을, 상기 제2 연마 축선을 중심으로 회동시키기 위한 제2 회동 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 워크 유닛이 상기 워크를 수평 방향 또한 상기 제1 연마 축선에 수직인 방향으로 이동시키기 위한 워크 이동 수단을 포함하는 것을 특징으로 하는, 연마 장치.
- 제1항 또는 제2항에 있어서, 상기 제1 워크 유닛이 상기 워크를 가압하여 고정하거나 및/또는 흡착하여 고정하기 위한 제1 워크 고정 수단을 포함하고,
상기 제2 워크 유닛이 상기 워크를, 가압하여 고정하거나 및/또는 흡착하여 고정하기 위한 제2 워크 고정 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 제1항 또는 제2항에 있어서, 상기 제1 연마 테이프 유닛이 상기 제1 연마 테이프를 주행시키기 위한 제1 연마 테이프 주행 수단을 포함하고,
상기 제2 연마 테이프 유닛이 상기 제2 연마 테이프를 주행시키기 위한 제2 연마 테이프 주행 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 워크의 주연부의 직선적인 피연마 부분을 연마 테이프를 사용하여 연마하기 위한, 수평인 연마 축선을 갖는 연마 장치이며,
상기 워크를 보유 지지하기 위한 워크 유닛과,
상기 연마 축선을 사이에 두고, 상기 워크 유닛에 대향하여 연마 테이프 중 적어도 일부의 표면을 배치하기 위한 연마 테이프 유닛을 포함하고,
상기 배치된 연마 테이프의 표면이 연마면을 구획 형성하고, 상기 직선적인 피연마 부분과 상기 연마면이 접하여 상기 연마 축선에 있어서 상대 이동함으로써 연마가 행해지는 것을 특징으로 하는, 연마 장치. - 제11항에 있어서, 상기 워크가 판유리를 포함하여 이루어지고,
상기 워크 유닛이,
상기 워크를 보유 지지하기 위한 워크 보유 지지대와,
상기 워크 보유 지지대를 상기 연마 축선을 따라 요동시키기 위한 요동 수단을 포함하고,
상기 직선적인 피연마 부분과 상기 연마면이, 상기 판유리의 주연부의 직선적인 피연마 부분을, 평균 표면 조도(Ra)가 20㎚ 이하, 또한 최대 골 깊이(Rv)가 200㎚ 이하로 형성되도록 상대 이동하는 것을 특징으로 하는, 연마 장치. - 제11항 또는 제12항에 있어서, 상기 연마 테이프 유닛이,
상기 연마면을 수평 방향 또한 상기 연마 축선에 수직인 방향으로 이동시키기 위한 연마 테이프 이동 수단이며, 그에 의해, 상기 직선적인 피연마 부분과 상기 연마면이 상기 연마 축선에 있어서 접촉할 수 있는 연마 테이프 이동 수단과,
상기 연마면의 길이 축선을, 상기 연마 축선에 대하여 경사지게 하기 위한 경사 수단과,
상기 연마면을, 상기 연마 축선을 중심으로 회동시키기 위한 회동 수단을 포함하는 것을 특징으로 하는, 연마 장치. - 제11항 또는 제12항에 있어서, 상기 워크 유닛이 상기 워크를 수평 방향 또한 상기 연마 축선에 수직인 방향으로 이동시키기 위한 워크 이동 수단을 포함하는 것을 특징으로 하는, 연마 장치.
- 제11항 내지 제14항 중 어느 한 항에 기재된 연마 장치에 사용되는, 연마 테이프.
- 워크의 주연부의 비직선적인 피연마 부분을 연마 테이프를 사용하여 연마하기 위한, 수평인 연마 축선을 갖는 연마 장치이며,
상기 워크를 보유 지지하기 위한 워크 유닛과,
상기 연마 축선을 사이에 두고, 상기 워크 유닛에 대향하여 연마 테이프 중 적어도 일부의 표면을 배치하기 위한 연마 테이프 유닛을 포함하고,
상기 배치된 연마 테이프의 표면이 연마면을 구획 형성하고, 상기 비직선적인 피연마 부분과 상기 연마면이 접하여 상기 연마 축선에 있어서 상대 이동함으로써 연마가 행해지는 것을 특징으로 하는, 연마 장치. - 제16항에 있어서, 상기 워크가 판유리를 포함하여 이루어지고,
상기 워크 유닛이, 수평인 베이스 위에
수평 방향 또한 상기 연마 축선에 수직인 방향(X 방향)으로 이동 가능하게 설치된 X 방향 가동 스테이지와,
상기 연마 축선에 평행한 방향(Y 방향)으로 이동 가능하게 설치된 Y 방향 가동 스테이지이며, X 방향으로 신장하는 홈부를 일체적으로 갖는 Y 방향 가동 스테이지와,
상기 X 방향 가동 스테이지에 일체적으로 설치된 제1 연직축에 의해 회전 가능하게 수평 지지된 워크 보유 지지대를 포함하고,
상기 워크 보유 지지대가 상기 워크 보유 지지대의 표면으로부터 수직으로 신장하는 제2 연직축이며, 상기 Y 방향 가동 스테이지의 상기 홈부 내에 미끄럼 이동 가능하게 위치하는 제2 연직축을 갖고,
상기 워크가 상기 워크 보유 지지대에 보유 지지되고,
상기 비직선적인 피연마부가 상기 제1 연직축 및 상기 제2 연직축의 이동에 의해, 요동 운동하면서 상기 연마 축선을 따라 요동하고,
상기 비직선적인 피연마 부분과 상기 연마면이, 상기 판유리의 주연부의 비직선적인 피연마 부분을, 평균 표면 조도(Ra)가 20㎚ 이하, 또한 최대 골 깊이(Rv)가 200㎚ 이하로 형성되도록 상대 이동하는 것을 특징으로 하는, 연마 장치. - 제16항 또는 제17항에 기재된 연마 장치에 사용되는, 기재 필름에 수지 바인더에 의해 지립이 고정 부착되어 이루어지는 연마 테이프이며, 상기 지립의 입경이, 0.2㎛ 이상, 3㎛ 이하의 범위에 있는, 연마 테이프.
- 제11항에 기재된 장치를 사용하여, 판유리를 포함하여 이루어지는 워크의 강도를 향상시키는 상기 워크의 주연부를 연마하는 방법이며,
상기 워크의 주연부의 직선적인 피연마 부분을 연마 테이프를 사용하여 연마하고, 상기 피연마 부분을, 평균 표면 조도(Ra)가 20㎚ 이하, 또한 최대 골 깊이(Rv)가 200㎚ 이하로 형성되는 연마 공정을 포함하여 이루어지고,
상기 연마 테이프가 기재 필름에 수지 바인더에 의해 지립이 고정 부착되어서 이루어지며,
상기 지립의 입경이 0.2㎛ 이상, 3㎛ 이하의 범위에 있는, 연마 방법. - 제16항에 기재된 장치를 사용하여, 판유리를 포함하여 이루어지는 워크의 강도를 향상시키는 상기 워크의 주연부를 연마하는 방법이며,
상기 워크의 주연부의 비직선적인 피연마 부분을 연마 테이프를 사용하여 연마하고, 상기 피연마 부분을, 평균 표면 조도(Ra)가 20㎚ 이하, 또한 최대 골 깊이(Rv)가 200㎚ 이하로 형성되는 연마 공정을 포함하여 이루어지고,
상기 연마 테이프가 기재 및 상기 기재에 결합제 수지에 의해 고정 부착된 지립을 포함하여 이루어지고,
상기 지립의 입경이 0.2㎛ 이상, 3㎛ 이하의 범위에 있는, 연마 방법. - 제19항 또는 제20항에 기재된 연마 방법에 의해 주연부의 적어도 일부가 연마된, 판유리.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2012-258219 | 2012-11-27 | ||
| JP2012258219A JP6190108B2 (ja) | 2012-11-27 | 2012-11-27 | 板ガラス等ワークの周縁部を研磨テープにより研磨する研磨装置及び研磨方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20140067886A true KR20140067886A (ko) | 2014-06-05 |
| KR102059203B1 KR102059203B1 (ko) | 2019-12-24 |
Family
ID=50795768
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020130065824A Active KR102059203B1 (ko) | 2012-11-27 | 2013-06-10 | 판유리 등 워크의 주연부를 연마 테이프에 의해 연마하는 연마 장치 및 연마 방법 |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP6190108B2 (ko) |
| KR (1) | KR102059203B1 (ko) |
| CN (1) | CN103831705B (ko) |
| TW (1) | TWI603810B (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL2023501A (en) * | 2018-07-20 | 2020-01-29 | Univ West Anhui | A Photovoltaic Panel Polishing Device for Manufacturing Photovoltaic Power Generation Device |
| KR20200010073A (ko) * | 2018-07-20 | 2020-01-30 | 가부시키가이샤 에바라 세이사꾸쇼 | 연마 장치 및 연마 방법 |
| CN113001345A (zh) * | 2021-02-26 | 2021-06-22 | 浙江大学山东工业技术研究院 | 一种板材加工用自动化打磨设备 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106041685B (zh) * | 2016-05-13 | 2018-10-02 | 宁波方太厨具有限公司 | 一种定尺寸圆角打磨装置 |
| KR102607582B1 (ko) * | 2016-08-30 | 2023-11-30 | 삼성디스플레이 주식회사 | 커버 윈도우, 커버 윈도우를 포함하는 표시 장치 및 커버 윈도우의 제조 방법 |
| CN111745504B (zh) * | 2020-05-20 | 2022-06-21 | 深圳市裕展精密科技有限公司 | 打磨机构、打磨装置及打磨方法 |
| KR20230125165A (ko) * | 2020-12-22 | 2023-08-29 | 니폰 덴키 가라스 가부시키가이샤 | 판유리 가공 장치 및 판유리의 제조 방법 |
| CN113319678B (zh) * | 2021-05-25 | 2023-05-23 | 江西华冠钢结构有限公司 | 一种基于双面同步打磨的金属板材切削打磨装置 |
| CN117862986B (zh) * | 2024-03-06 | 2024-05-10 | 长沙韶光芯材科技有限公司 | 一种玻璃基片研磨装置及研磨方法 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH1199458A (ja) * | 1997-09-29 | 1999-04-13 | Sanshin:Kk | 板状部材角縁面取装置 |
| JP2000233351A (ja) | 1999-02-10 | 2000-08-29 | Shirai Tekkosho:Kk | 板ガラスの研磨装置 |
| JP2001085710A (ja) | 1999-09-17 | 2001-03-30 | Kanegafuchi Chem Ind Co Ltd | 薄膜太陽電池モジュール及びその製造方法 |
| JP2002059346A (ja) | 2000-08-22 | 2002-02-26 | Nippon Electric Glass Co Ltd | 板状物の面取り加工方法及び装置 |
| JP2002160147A (ja) | 2000-11-21 | 2002-06-04 | Asahi Glass Co Ltd | 板ガラスの端縁部研磨方法 |
| JP2003231046A (ja) | 2002-02-07 | 2003-08-19 | Nec Kagoshima Ltd | プラズマディスプレイパネルの端面研磨方法及び装置 |
| JP2008264914A (ja) * | 2007-04-19 | 2008-11-06 | Nihon Micro Coating Co Ltd | 研磨テープ及びこの研磨テープを用いた研磨方法並びに研磨装置 |
| EP1990133A2 (de) * | 2007-05-11 | 2008-11-12 | Jürgen Heesemann | Schleifaggregat als Werkzeug für eine Bearbeitungsvorrichtung |
| JP2011051068A (ja) | 2009-09-03 | 2011-03-17 | Kawasaki Plant Systems Ltd | 板材の面取り方法及び面取り装置 |
| JP2012000736A (ja) * | 2010-06-18 | 2012-01-05 | Sanshin Co Ltd | シリコンブロックの面取加工方法及びその装置 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5199220A (en) * | 1992-06-19 | 1993-04-06 | Emerson Electric Co. | Combination belt and disc sander |
| TW529519U (en) * | 2002-06-13 | 2003-04-21 | Ruei-Sen Liau | Apparatus for ascending and descending vertical shaft of multi-functional carpentry grinding machine |
| JP2004017226A (ja) * | 2002-06-18 | 2004-01-22 | Dainippon Printing Co Ltd | 研磨シート |
| JP3727300B2 (ja) * | 2002-11-20 | 2005-12-14 | カワサキプラントシステムズ株式会社 | 板材の面取装置 |
| JP4125148B2 (ja) * | 2003-02-03 | 2008-07-30 | 株式会社荏原製作所 | 基板処理装置 |
| CN102317860B (zh) * | 2009-02-13 | 2013-07-03 | Hoya株式会社 | 掩模板用基板、掩模板以及光掩模 |
| JP5886602B2 (ja) * | 2011-03-25 | 2016-03-16 | 株式会社荏原製作所 | 研磨装置および研磨方法 |
| JP5874393B2 (ja) * | 2011-12-28 | 2016-03-02 | 日本電気硝子株式会社 | ガラス板加工装置およびその加工方法 |
-
2012
- 2012-11-27 JP JP2012258219A patent/JP6190108B2/ja active Active
-
2013
- 2013-05-23 TW TW102118246A patent/TWI603810B/zh active
- 2013-06-10 KR KR1020130065824A patent/KR102059203B1/ko active Active
- 2013-06-17 CN CN201310245364.1A patent/CN103831705B/zh active Active
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH1199458A (ja) * | 1997-09-29 | 1999-04-13 | Sanshin:Kk | 板状部材角縁面取装置 |
| JP2000233351A (ja) | 1999-02-10 | 2000-08-29 | Shirai Tekkosho:Kk | 板ガラスの研磨装置 |
| JP2001085710A (ja) | 1999-09-17 | 2001-03-30 | Kanegafuchi Chem Ind Co Ltd | 薄膜太陽電池モジュール及びその製造方法 |
| JP2002059346A (ja) | 2000-08-22 | 2002-02-26 | Nippon Electric Glass Co Ltd | 板状物の面取り加工方法及び装置 |
| JP2002160147A (ja) | 2000-11-21 | 2002-06-04 | Asahi Glass Co Ltd | 板ガラスの端縁部研磨方法 |
| JP2003231046A (ja) | 2002-02-07 | 2003-08-19 | Nec Kagoshima Ltd | プラズマディスプレイパネルの端面研磨方法及び装置 |
| JP2008264914A (ja) * | 2007-04-19 | 2008-11-06 | Nihon Micro Coating Co Ltd | 研磨テープ及びこの研磨テープを用いた研磨方法並びに研磨装置 |
| EP1990133A2 (de) * | 2007-05-11 | 2008-11-12 | Jürgen Heesemann | Schleifaggregat als Werkzeug für eine Bearbeitungsvorrichtung |
| JP2011051068A (ja) | 2009-09-03 | 2011-03-17 | Kawasaki Plant Systems Ltd | 板材の面取り方法及び面取り装置 |
| JP2012000736A (ja) * | 2010-06-18 | 2012-01-05 | Sanshin Co Ltd | シリコンブロックの面取加工方法及びその装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL2023501A (en) * | 2018-07-20 | 2020-01-29 | Univ West Anhui | A Photovoltaic Panel Polishing Device for Manufacturing Photovoltaic Power Generation Device |
| KR20200010073A (ko) * | 2018-07-20 | 2020-01-30 | 가부시키가이샤 에바라 세이사꾸쇼 | 연마 장치 및 연마 방법 |
| CN113001345A (zh) * | 2021-02-26 | 2021-06-22 | 浙江大学山东工业技术研究院 | 一种板材加工用自动化打磨设备 |
| CN113001345B (zh) * | 2021-02-26 | 2022-05-06 | 浙江大学山东工业技术研究院 | 一种板材加工用自动化打磨设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| TW201420267A (zh) | 2014-06-01 |
| JP6190108B2 (ja) | 2017-08-30 |
| KR102059203B1 (ko) | 2019-12-24 |
| CN103831705A (zh) | 2014-06-04 |
| TWI603810B (zh) | 2017-11-01 |
| JP2014104526A (ja) | 2014-06-09 |
| CN103831705B (zh) | 2018-07-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5831974B2 (ja) | 端縁部を研磨テープにより研磨仕上げした板ガラス並びに板ガラス端縁部の研磨方法及び研磨装置 | |
| KR102059203B1 (ko) | 판유리 등 워크의 주연부를 연마 테이프에 의해 연마하는 연마 장치 및 연마 방법 | |
| TWI480127B (zh) | 玻璃基板及其製造方法 | |
| CN102652049B (zh) | 圆柱状部件的研磨装置、圆柱状部件以及圆柱状部件的研磨方法 | |
| WO2008059931A1 (en) | Process for producing glass substrate | |
| KR102331086B1 (ko) | 전자기기용 평판 글라스 테두리면 폴리싱장치의 테두리면 정밀 연마 정압조절 방법 및 그 장치 | |
| CN102164710A (zh) | 多棱柱状部件的研磨装置及其研磨方法 | |
| KR20120115272A (ko) | 판상물의 연마 방법 및 연마 장치 | |
| KR102046662B1 (ko) | 각형 금형용 기판 | |
| KR101389924B1 (ko) | 평판 글라스의 에지면 연마장치 | |
| JP6457802B2 (ja) | ガラス板の製造方法、および、ガラス板の製造装置 | |
| JP6624461B2 (ja) | ガラス板の面取り装置、ガラス板の面取り方法、及びガラス板の製造方法 | |
| KR101273729B1 (ko) | 판상체의 연마 방법 및 그 장치 | |
| CN111093897B (zh) | 板状玻璃的制造方法 | |
| WO2014038320A1 (ja) | ガラス基板の研磨方法 | |
| JP2010238302A (ja) | 磁気ディスク用ガラス基板の製造方法及びそれに用いる電着砥石 | |
| CN210115769U (zh) | 倒角研削装置 | |
| JP2007021662A (ja) | 角形状基板の両面研削装置および両面研削方法 | |
| JP2019171536A (ja) | 板ガラスの製造方法 | |
| KR20170041700A (ko) | 판형상물의 끝면 가공 장치 | |
| CN105764650A (zh) | 玻璃板的制造方法 | |
| TW201328818A (zh) | 玻璃板之研磨裝置 | |
| JP2013230533A (ja) | 研磨機用定盤の表面加工方法および研磨機用定盤 | |
| CN202106287U (zh) | 立式珩磨机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-2-2-P10-P22-nap-X000 |
|
| A201 | Request for examination | ||
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 7 |