KR20130095222A - 다전극 가스 실드 아크 용접 방법 및 다전극 가스 실드 아크 용접 장치 - Google Patents
다전극 가스 실드 아크 용접 방법 및 다전극 가스 실드 아크 용접 장치 Download PDFInfo
- Publication number
- KR20130095222A KR20130095222A KR1020130015903A KR20130015903A KR20130095222A KR 20130095222 A KR20130095222 A KR 20130095222A KR 1020130015903 A KR1020130015903 A KR 1020130015903A KR 20130015903 A KR20130015903 A KR 20130015903A KR 20130095222 A KR20130095222 A KR 20130095222A
- Authority
- KR
- South Korea
- Prior art keywords
- electrode
- arc welding
- torch
- gas shielded
- shielded arc
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/16—Arc welding or cutting making use of shielding gas
- B23K9/173—Arc welding or cutting making use of shielding gas and of a consumable electrode
- B23K9/1735—Arc welding or cutting making use of shielding gas and of a consumable electrode making use of several electrodes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/06—Arrangements or circuits for starting the arc, e.g. by generating ignition voltage, or for stabilising the arc
- B23K9/073—Stabilising the arc
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/095—Monitoring or automatic control of welding parameters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/16—Arc welding or cutting making use of shielding gas
- B23K9/164—Arc welding or cutting making use of shielding gas making use of a moving fluid
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Arc Welding In General (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
Description
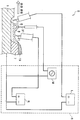
도 2는 본 발명에 따른 다전극 가스 실드 아크 용접 장치에 의해 용접을 실행했을 경우의 피용접 재료 상태를 도시하는 개략도,
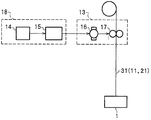
도 3은 본 발명에 따른 다전극 가스 실드 아크 용접 장치의 전극 송급 수단 및 속도 제어 수단의 구성을 도시하는 블록도,
도 4는 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태를 도시하는 개략 사시도,
도 5는 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 헤드 유닛 장치를 도시하는 개략 사시도,
도 6은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 용접 헤드부의 개략 평면도,
도 7은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 용접 헤드부의 개략 우측면도,
도 8은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 용접 헤드부의 개략 사시도,
도 9는 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 수직 위치 결정 기구를 도시하는 개략 정면도,
도 10은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 수직 위치 결정 기구를 도시하는 개략 정면도,
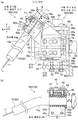
도 11은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 각도 조정 기구를 도시하는 도면이며, 도 11의 (a)는 개략 사시도, 도 11의 (b)는 토치 클램프의 종단면도,
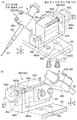
도 12는 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 중간 전극용 토치 클램프 기구 및 중간 전극 토치 위치 조정 기구를 도시하는 도면이고, 도 12의 (a)는 정면 방향에서 본 개략 사시도, 도 12의 (b)는 배면 방향에서 본 개략 사시도,
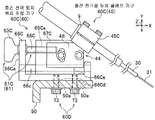
도 13은 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 중간 전극용 토치 지지 기구를 도시하는 개략 측면도,
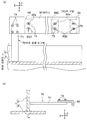
도 14는 본 발명에 따른 다전극 가스 실드 아크 용접 장치보다 구체적인 일 실시형태의 위치 결정 도그부를 도시하고, 도 14의 (a)는 평면도, 도 14의 (b)는 개략 종단면도.
2 : 하판(피용접 재료) 3 : 입판(피용접 재료)
4 : 용접 헤드부 5 : 용기
6 : 배전반 7 : 용접 금속
8 : 용융지 9 : 절연 부시
10 : 선행 전극용 토치
11 : 선행 가스 실드 아크 용접 전극[선행 전극(전극)]
13 : 전극 송적 수단 14 : 전극 송급 속도 설정기
15 : 전극 송급 모터 제어 회로 16 : 전극 송급 모터
17 : 전극 송급 롤러 18 : 속도 제어 수단
19 : 용접 슬래그 20 : 후행 전극용 토치
21 : 후행 가스 실드 아크 용접 전극[후행 전극(전극)]
30 : 중간 전극용 토치 31 : 중간 전극(필러 와이어)
40 : 토치 클램프 기구
40A : 선행 전극용 토치 클램프 기구(토치 지지 기구)
40B : 후행 전극용 토치 클램프 기구(토치 지지 기구)
40C : 중간 전극용 토치 클램프 기구(토치 지지 기구)
44 : 각도 조정 기구 45, 45C : 토치 클램프
45a : 보지 구멍 45b : 절결홈
45c : 나사 구멍 46 : 토치 클램프 장착 스테이
46a : 주축 부재 삽입 구멍 46b : 원호 형상 기다란 구멍
47 : 지축 부재 48 : 토치 클램프 지지구
50 : 베이스 50a : 기다란 구멍
60 : 위치 조정 기구
60A : 선행 전극 토치 위치 조정 기구(위치 조정 기구)
60B : 후행 전극 토치 위치 조정 기구(위치 조정 기구)
60C : 중간 전극 토치 위치 조정 기구(위치 조정 기구)
60D : 용접 방향 위치 조정 기구 61 : 수직 위치 결정 기구
62 : 수평 위치 결정 기구 63, 63C, 64 : 노브
65, 65C, 68 : 이송 나사 부재 65a : 수나사부
66, 66C : 고정대 66a, 66Ca : 지지판부
66d : 암나사부 67, 67C : 슬라이더
69 : 가이드 부재 70 : 위치 결정 도그부
80 : 용접 헤드부 이동 장치
81 : 우측 용접 헤드부 상하 운동용 실린더(승강 장치)
82 : 좌측 용접 헤드부 상하 운동용 실린더(승강 장치)
83 : 맞댐용 에어 실린더(맞댐 방향 이동 장치)
100, 100A : 이동 장치 110 : 용접 방향 이동 장치
120 : 주행 롤러 130 : 주행 모터
140 : 가대 프레임 150 : 레일
200 : 헤드 유닛 장치 210 : 스탠션
220 : 횡방향 가이드 230 : 미끄럼 운동판
240 : 고정 프레임 250 : 상하 운동 프레임
260 : 헤드 유닛 횡운동 모터 270 : 상하 운동용 실린더
L : 직류 전원(선행 전극에 접속된 직류 전원)
N : 너트 M : 중간 전극용 교류 전원
P : 통전 팁
R : 직류 전원(후행 전극에 접속된 직류 전원)
S : 용접 장치(다전극 가스 실드 아크 용접 장치)
T1 : 체결 부재 T3 : 체결구
Claims (10)
- 선행 가스 실드 아크 용접 전극과, 후행 가스 실드 아크 용접 전극을 구비하고, 또한 상기 선행 가스 실드 아크 용접 전극과 상기 후행 가스 실드 아크 용접 전극 사이에 중간 전극을 구비하는 다전극 가스 실드 아크 용접 장치를 이용하는 다전극 가스 실드 아크 용접 방법에 있어서,
상기 선행 가스 실드 아크 용접 전극과, 상기 후행 가스 실드 아크 용접 전극의 극간 거리를 15mm 내지 50mm로 설정하고,
상기 선행 가스 실드 아크 용접 전극, 및 상기 후행 가스 실드 아크 용접 전극에 역극성의 직류 전류를 흐르게 하는 동시에, 상기 중간 전극에, 정전류 특성 또는 수하 특성의 교류 전류를 흐르게 하여 용접하는 것을 특징으로 하는
다전극 가스 실드 아크 용접 방법. - 제 1 항에 있어서,
상기 선행 가스 실드 아크 용접 전극 및 상기 후행 가스 실드 아크 용접 전극은, 플럭스 코어드 와이어인 것을 특징으로 하는
다전극 가스 실드 아크 용접 방법. - 제 1 항 또는 제 2 항에 있어서,
상기 극간 거리를 설정하는 공정에 있어서, 상기 선행 가스 실드 아크 용접 전극을 후퇴각으로 보지하고, 상기 후행 가스 실드 아크 용접 전극을 전진각으로 보지하며,
상기 용접하는 공정에 있어서, 상기 중간 전극을, 상기 선행 가스 실드 아크 용접 전극, 및 상기 후행 가스 실드 아크 용접 전극이 형성된 용융지(溶融池)에 접촉하도록 공급하는 것을 특징으로 하는
다전극 가스 실드 아크 용접 방법. - 제 1 항 또는 제 2 항에 있어서,
수평 필렛 용접에 적용되는 것을 특징으로 하는
다전극 가스 실드 아크 용접 방법, - 선행 가스 실드 아크 용접 전극과, 후행 가스 실드 아크 용접 전극을 구비하고, 또한 상기 선행 가스 실드 아크 용접 전극과 상기 후행 가스 실드 아크 용접 전기 사이에 중간 전극을 구비하는 다전극 가스 실드 아크 용접 장치에 있어서,
상기 선행 가스 실드 아크 용접 전극, 및 상기 후행 가스 실드 아크 용접 전극이, 각각 정극에 접속되고, 피용접 재료가 부극에 접속되는 동시에, 정전압 특성을 갖는 2개의 직류 전원과,
상기 중간 전극 및 상기 피용접 재료에 접속되는 동시에, 정전류 특성 또는 수하 특성을 갖는 중간 전극용 교류 전원을 구비하고,
상기 선행 가스 실드 아크 용접 전극과, 상기 후행 가스 실드 아크 용접 전극과의 극간 거리가 15mm 내지 50mm로 설정되어 있는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치. - 제 5 항에 있어서,
상기 선행 가스 실드 아크 용접 전극, 상기 후행 가스 실드 아크 용접 전극, 및 상기 중간 전극을 각각 일정 속도로 송급하는 전극 공급 수단을 구비하는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치. - 제 5 항 또는 제 6 항에 있어서,
상기 선행 가스 실드 아크 용접 전극 및 상기 후행 가스 실드 아크 용접 전극을 각각 지지하는 2개의 용접 전극용 토치와, 상기 중간 전극을 지지하는 중간 전극용 토치와,
상기 용접 전극용 토치, 상기 중간 전극용 토치를 각각 지지하는 각각의 토치 클램프와,
상기 각 토치 클램프가 지지되는 베이스를 구비하고,
상기 토치 클램프를 각각 소정 각도 회동시켜서 상기 용접 전극용 토치 및 상기 중간 전극용 토치의 설치 각도를 각각 조정하는 각각의 각도 조정 기구와,
상기 각도 조정 기구를 전체 방향으로 이동시켜서 상기 용접 전극용 토치, 상기 중간 전극용 토치의 위치를 각각 위치 조정하는 각각의 위치 조정 기구를 구비하고 있는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치. - 제 7 항에 있어서,
상기 위치 조정 기구는, 상기 각 토치 클램프를 각각 수직 방향으로 이동시켜서 위치 조정할 수 있는 수직 위치 결정 기구와,
상기 각 토치 클램프를 각각 맞댐 방향으로 이동시켜서 위치 조정할 수 있는 수평 위치 결정 기구를 구비하고 있는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치. - 제 7 항에 있어서,
상기 베이스는, 상기 용접 전극용 토치 및 상기 중간 전극용 토치를 용접 방향으로 이동시켜서, 각 전극 사이의 거리를 조정하는 용접 방향 위치 조정 기구를 구비하고 있는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치. - 제 8 항에 있어서,
상기 베이스는, 상기 용접 전극용 토치 및 상기 중간 전극용 토치를 용접 방향으로 이동시켜서, 다전극 사이의 거리를 조정하는 용접 방향 위치 조정 기구를 구비하고 있는 것을 특징으로 하는
다전극 가스 실드 아크 용접 장치.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2012-033249 | 2012-02-17 | ||
| JP2012033249A JP5883674B2 (ja) | 2012-02-17 | 2012-02-17 | 多電極ガスシールドアーク溶接方法および多電極ガスシールドアーク溶接装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20130095222A true KR20130095222A (ko) | 2013-08-27 |
| KR101538209B1 KR101538209B1 (ko) | 2015-07-20 |
Family
ID=48956964
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020130015903A Active KR101538209B1 (ko) | 2012-02-17 | 2013-02-14 | 다전극 가스 실드 아크 용접 방법 및 다전극 가스 실드 아크 용접 장치 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP5883674B2 (ko) |
| KR (1) | KR101538209B1 (ko) |
| CN (1) | CN103252564B (ko) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20160105901A (ko) * | 2014-02-12 | 2016-09-07 | 가부시키가이샤 고베 세이코쇼 | 다전극 편면 서브 머지 아크 용접 방법, 용접물의 제조 방법 |
| CN108188546A (zh) * | 2018-01-18 | 2018-06-22 | 佛山市南海区广工大数控装备协同创新研究院 | 一种二工位圆弧仿形氩弧焊机及其控制方法 |
| CN111408883A (zh) * | 2020-04-28 | 2020-07-14 | 浙江大地钢结构有限公司 | 一种用于钢构件异型节点焊接的可调定位支座 |
| CN117697264A (zh) * | 2024-02-05 | 2024-03-15 | 金言实业集团有限公司 | 一种铝钢板焊接生产系统 |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6282199B2 (ja) * | 2014-08-28 | 2018-02-21 | 株式会社神戸製鋼所 | 多電極ガスシールドアーク溶接方法 |
| CN104493368B (zh) * | 2014-11-25 | 2017-02-22 | 哈尔滨工程大学 | 等离子‑熔化极电弧动态复合焊接装置及其焊接方法 |
| CN104625361B (zh) * | 2015-01-23 | 2017-10-31 | 天津大学 | 双电弧与冷丝脉冲复合焊接的三丝焊枪及焊接系统和方法 |
| CN104772552B (zh) * | 2015-03-30 | 2017-06-27 | 大连理工大学 | 一种三丝气体保护间接电弧焊接方法、装置、堆焊方法及窄间隙焊接方法 |
| JP2017196653A (ja) * | 2016-04-28 | 2017-11-02 | 株式会社神戸製鋼所 | ガスシールドアーク溶接システム及びガスシールドアーク溶接方法 |
| JP6974187B2 (ja) * | 2017-01-17 | 2021-12-01 | 株式会社神戸製鋼所 | 片面サブマージアーク溶接方法及び片面サブマージアーク溶接装置 |
| CN109226938B (zh) * | 2017-07-10 | 2021-06-15 | 株式会社神户制钢所 | 多电极气体保护电弧单面焊方法 |
| CN109454315B (zh) * | 2018-12-27 | 2020-10-13 | 哈尔滨工业大学 | 一种多钨极氩弧热源、控制方法及焊接装置 |
| CN112238064B (zh) * | 2020-06-17 | 2024-04-19 | 乌兰察布市集宁区泰吉电子科技有限公司 | 磁卡磁头生产用线包弧焊检测一体设备及焊接线包的方法 |
| CN118371933B (zh) * | 2024-05-29 | 2024-12-17 | 日照泓鑫精密配件制造有限公司 | 一种汽车配件焊接结构 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59206169A (ja) * | 1983-05-06 | 1984-11-21 | Kawasaki Steel Corp | ミグ・ア−ク溶接法 |
| JPS62286675A (ja) * | 1986-06-06 | 1987-12-12 | Nippon Steel Corp | 鋼帯の多電極ガスシ−ルドア−ク溶接法 |
| KR100294453B1 (ko) * | 1997-01-23 | 2002-11-18 | 닛데츠 요세츠 고교 가부시키가이샤 | 2전극 편면 가스쉴드 아크 용접방법 및 장치 |
| JPH11104830A (ja) * | 1997-09-30 | 1999-04-20 | Daihen Corp | 溶接アーク長制御方法及びアーク溶接装置 |
| KR20010003273A (ko) * | 1999-06-22 | 2001-01-15 | 김형벽 | 5전극 서브머지드 아크 용접용 용접헤드부 |
| JP4749555B2 (ja) * | 2001-01-19 | 2011-08-17 | 株式会社ダイヘン | 3電極アーク溶接制御方法 |
| JP4311886B2 (ja) * | 2001-03-14 | 2009-08-12 | 日鐵住金溶接工業株式会社 | 倣い溶接装置 |
| JP3759114B2 (ja) * | 2003-02-28 | 2006-03-22 | 株式会社神戸製鋼所 | 多電極ガスシールドアーク溶接方法 |
| US10532435B2 (en) * | 2003-06-17 | 2020-01-14 | Hobart Brothers Llc | Filler composition for high yield strength base metals |
| CN100589914C (zh) * | 2006-08-01 | 2010-02-17 | 株式会社神户制钢所 | 多电极气体保护电弧焊方法 |
| JP4964025B2 (ja) * | 2006-08-01 | 2012-06-27 | 株式会社神戸製鋼所 | 多電極ガスシールドアーク溶接方法 |
| JP4998703B2 (ja) * | 2007-01-18 | 2012-08-15 | 株式会社Ihi | 立向姿勢溶接装置の制御システム |
| JP5225962B2 (ja) * | 2008-12-02 | 2013-07-03 | 株式会社神戸製鋼所 | 多電極ガスシールドアーク溶接方法 |
| JP5260469B2 (ja) * | 2009-10-26 | 2013-08-14 | 株式会社神戸製鋼所 | ガスシールドアーク溶接方法 |
-
2012
- 2012-02-17 JP JP2012033249A patent/JP5883674B2/ja active Active
- 2012-12-27 CN CN201210580963.4A patent/CN103252564B/zh active Active
-
2013
- 2013-02-14 KR KR1020130015903A patent/KR101538209B1/ko active Active
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20160105901A (ko) * | 2014-02-12 | 2016-09-07 | 가부시키가이샤 고베 세이코쇼 | 다전극 편면 서브 머지 아크 용접 방법, 용접물의 제조 방법 |
| CN108188546A (zh) * | 2018-01-18 | 2018-06-22 | 佛山市南海区广工大数控装备协同创新研究院 | 一种二工位圆弧仿形氩弧焊机及其控制方法 |
| CN111408883A (zh) * | 2020-04-28 | 2020-07-14 | 浙江大地钢结构有限公司 | 一种用于钢构件异型节点焊接的可调定位支座 |
| CN117697264A (zh) * | 2024-02-05 | 2024-03-15 | 金言实业集团有限公司 | 一种铝钢板焊接生产系统 |
| CN117697264B (zh) * | 2024-02-05 | 2024-04-12 | 金言实业集团有限公司 | 一种铝钢板焊接生产系统 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101538209B1 (ko) | 2015-07-20 |
| CN103252564A (zh) | 2013-08-21 |
| CN103252564B (zh) | 2015-10-14 |
| JP2013169550A (ja) | 2013-09-02 |
| JP5883674B2 (ja) | 2016-03-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101538209B1 (ko) | 다전극 가스 실드 아크 용접 방법 및 다전극 가스 실드 아크 용접 장치 | |
| KR101533179B1 (ko) | 가스 실드 아크 용접 장치 | |
| JP5905074B2 (ja) | ハイブリッド・レーザ・サブマージアーク溶接プロセスを用いた厚板接合方法及び装置 | |
| JP6460910B2 (ja) | エレクトロスラグ溶接方法及びエレクトロスラグ溶接装置 | |
| KR101538249B1 (ko) | 가스 실드 아크 용접 방법 및 용접 장치 | |
| JP3582811B2 (ja) | 立向エレクトロガス溶接装置 | |
| KR100879172B1 (ko) | 티그 용접을 이용한 파이프 회전 용접의 일정 거리유지장치 | |
| JPS60170577A (ja) | ア−ク熔接方法及び装置 | |
| CN202963754U (zh) | 一种新型半自动埋弧焊机 | |
| KR101253858B1 (ko) | 일렉트로 가스 아크 용접 장치 및 용접 방법 | |
| CN106736127B (zh) | 阴极钢棒全截面焊接机 | |
| WO2018163808A1 (ja) | アーク溶接方法 | |
| KR20030006186A (ko) | 원호 용접용 극소 협개선 미그 용접장치 | |
| KR20260064505A (ko) | Lpg 또는 암모니아 운반선용 대입열 egw 용접 시스템 및 그 용접방법 | |
| KR20260064506A (ko) | Lpg 또는 암모니아 운반선용 대입열 esw 용접 시스템 및 그 용접방법 | |
| KR20260064507A (ko) | Lpg 또는 암모니아 운반선용 대입열 용접을 위한 동담금 및 이를 포함하는 egw 또는 esw 용접 캐리지 | |
| JP4764538B2 (ja) | 自動溶接方法 | |
| JP4890179B2 (ja) | プラズマミグ溶接方法 | |
| KR20200055386A (ko) | 하이브리드 필렛 오토 캐리지 장치 | |
| KR20130048368A (ko) | 위빙 기능을 구비한 티그 위빙 토치 | |
| CN210878030U (zh) | 一种全自动co2气体保护焊接装置 | |
| KR101404462B1 (ko) | 3축 자동 용가재 노즐을 구비한 용가재 공급장치 | |
| KR20040009442A (ko) | 수직이동 저항용접방법 | |
| KR100327752B1 (ko) | 서브머지드 아크 편면 용접장치 | |
| KR20210089520A (ko) | 자동 용접장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20130214 |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20140508 Patent event code: PE09021S01D |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20141126 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20150512 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20150714 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20150714 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration | ||
| FPAY | Annual fee payment |
Payment date: 20180615 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
Payment date: 20180615 Start annual number: 4 End annual number: 4 |
|
| FPAY | Annual fee payment |
Payment date: 20190617 Year of fee payment: 5 |
|
| PR1001 | Payment of annual fee |
Payment date: 20190617 Start annual number: 5 End annual number: 5 |
|
| FPAY | Annual fee payment |
Payment date: 20200618 Year of fee payment: 6 |
|
| PR1001 | Payment of annual fee |
Payment date: 20200618 Start annual number: 6 End annual number: 6 |
|
| FPAY | Annual fee payment |
Payment date: 20210617 Year of fee payment: 7 |
|
| PR1001 | Payment of annual fee |
Payment date: 20210617 Start annual number: 7 End annual number: 7 |
|
| FPAY | Annual fee payment |
Payment date: 20220615 Year of fee payment: 8 |
|
| PR1001 | Payment of annual fee |
Payment date: 20220615 Start annual number: 8 End annual number: 8 |
|
| PR1001 | Payment of annual fee |
Payment date: 20230615 Start annual number: 9 End annual number: 9 |
|
| PR1001 | Payment of annual fee |
Payment date: 20250616 Start annual number: 11 End annual number: 11 |