KR20120079656A - 목재패널 도색장치 - Google Patents
목재패널 도색장치 Download PDFInfo
- Publication number
- KR20120079656A KR20120079656A KR1020110000971A KR20110000971A KR20120079656A KR 20120079656 A KR20120079656 A KR 20120079656A KR 1020110000971 A KR1020110000971 A KR 1020110000971A KR 20110000971 A KR20110000971 A KR 20110000971A KR 20120079656 A KR20120079656 A KR 20120079656A
- Authority
- KR
- South Korea
- Prior art keywords
- roller
- wood panel
- panel
- wood
- paint
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27K—PROCESSES, APPARATUS OR SELECTION OF SUBSTANCES FOR IMPREGNATING, STAINING, DYEING, BLEACHING OF WOOD OR SIMILAR MATERIALS, OR TREATING OF WOOD OR SIMILAR MATERIALS WITH PERMEANT LIQUIDS, NOT OTHERWISE PROVIDED FOR; CHEMICAL OR PHYSICAL TREATMENT OF CORK, CANE, REED, STRAW OR SIMILAR MATERIALS
- B27K5/00—Treating of wood not provided for in groups B27K1/00, B27K3/00
- B27K5/02—Staining or dyeing wood; Bleaching wood
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/06—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length by rubbing contact, e.g. by brushes, by pads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/12—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being fed round the roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/14—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a travelling band
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Coating Apparatus (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
그 구성을 살펴보면, 목재패널에 수성도료를 도포하는 착색기와, 상기 착색기를 통과한 목재패널의 표면에 도포된 수성도료를 고르게 펴는 채색기를 포함한다. 상기 착색기는, 목재패널을 지지하는 하부롤러와, 상기 하부롤러의 상부에서 상하로 이동 가능하게 설치된 상부롤러와, 상기 상부롤러의 일측에 배치되고 상기 상부롤러에 접촉되어 회전하는 아이들롤러와, 상기 상부롤러와 상기 아이들롤러 사이에 수성도료를 분사하는 도료분사수단을 포함한다. 또한, 채색기는, 상기 착색기에서 이송된 목재패널을 지지하는 지지롤러와, 상기 지지롤러의 상부에서 상하로 이동 가능하게 설치된 스프레드롤러를 포함한다.
상술한 바와 같이 구성된 목재패널 도색장치는, 상기 스프레드롤러가 목재패널의 이송방향에 대해 역방향으로 회전하며 목재패널의 표면에 도포된 수성도료를 고르게 편다.
Description
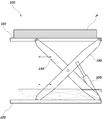
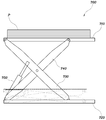
도 2는 일 실시예에 따른 목재패널 도색장치 중 공급리프트를 도시한 도면.
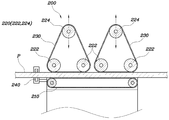
도 3은 일 실시예에 따른 목재패널 도색장치 중 샌더를 도시한 도면.
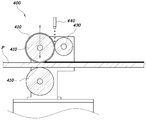
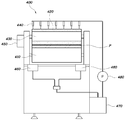
도 4와 도 5는 일 실시예에 따른 목재패널 도색장치 중 착색기를 도시한 도면.
도 6과 도 7은 일 실시예에 따른 목재패널 도색장치 중 채색기를 도시한 도면.
도 8 내지 도 10은 일 실시예에 따른 채색기 중 스프레드롤러의 구조를 도시한 도면.
도 11은 일 실시예에 따른 목재패널 도색장치 중 건조기를 도시한 도면.
도 12는 일 실시예에 따른 목재패널 도색장치 중 배출리프트를 도시한 도면.
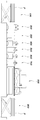
도 13은 본 발명의 다른 실시예에 따른 목재패널 도색장치의 개략도.
120: 하부 플레이트 130,140: X자형 링크
150: 액추에이터 200: 샌더
210: 이송컨베이어 220: 샌더롤러
230: 샌드밸트 240: 센서
300: 컨베이어 400: 착색기
410: 하부롤러 420: 상부롤러
430: 아이들롤러 440: 도료분사수단
450: 구동수단 460: 홈통
470: 스토리지 480: 펌프
500: 채색기 510: 지지롤러
520: 스프레드롤러 530,540: 이송롤러
550: 비산방지판 560: 구동수단
600: 건조기 610: 제1건조부
620: 제2건조부 700: 배출리프트
710: 상부 플레이트 720: 하부 플레이트
730,740: X자형 링크 750: 액추에이터
Claims (20)
- 목재패널에 수성도료를 도포하는 도색장치에 있어서,
목재패널에 수성도료를 도포하는 착색기; 및
상기 착색기를 통과한 목재패널의 표면에 도포된 수성도료를 펴는 채색기를 포함하는 목재패널 도색장치. - 청구항 1에 있어서,
상기 채색기는,
상기 착색기에서 이송된 목재패널을 지지하는 지지롤러; 및
상기 지지롤러의 상부에서 상하로 이동 가능하게 설치된 스프레드롤러를 포함하고, 상기 스프레드롤러가 목재패널의 이송방향에 대해 역방향으로 회전하며 목재패널의 표면에 도포된 수성도료를 펴는 것을 특징으로 하는 목재패널 도색장치. - 청구항 2에 있어서,
상기 채색기는, 목재패널의 두께에 따라 상기 스프레드롤러를 상하로 이동시키는 구동수단을 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 3에 있어서,
상기 지지롤러와 상기 스프레드롤러의 둘레에 설치된 비산방지판을 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 4에 있어서,
상기 지지롤러와 상기 스프레드롤러의 전후에 설치되어 목재패널을 이송하는 이송롤러를 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 5에 있어서,
상기 스프레드롤러는, 원통형 롤러와, 상기 원통형 롤러의 외주면에 부착된 브러시 솔로 이루어진 것을 특징으로 하는 목재패널 도색장치. - 청구항 5에 있어서,
상기 스프레드롤러는, 원통형 롤러와, 상기 원통형 롤러의 외주면에 부착된 브러시 천으로 이루어진 것을 특징으로 하는 목재패널 도색장치. - 청구항 5에 있어서,
상기 스프레드롤러는, 원통형 롤러와, 상기 원통형 롤러의 외주면에 부착된 고무판으로 이루어진 것을 특징으로 하는 목재패널 도색장치. - 청구항 1 내지 청구항 5 중 어느 하나에 있어서,
상기 착색기는,
목재패널을 지지하는 하부롤러;
상기 하부롤러의 상부에서 상하로 이동 가능하게 설치된 상부롤러;
상기 상부롤러의 일측에 배치되고, 상기 상부롤러에 접촉되어 회전하는 아이들롤러; 및
상기 상부롤러와 상기 아이들롤러 사이에 수성도료를 분사하는 도료분사수단을 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 9에 있어서,
상기 착색기는, 목재패널의 두께에 따라 상기 상부롤러와 상기 아이들롤러를 상하로 이동시키는 구동수단을 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 10에 있어서,
상기 착색기는, 목재패널을 도색하는 과정에서 흘러내린 수성도료가 저장되는 홈통과, 상기 홈통에 저장된 수성도료를 상기 도료분사수단에 공급하는 펌프를 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 11에 있어서,
상기 상부롤러의 외주면에 스펀지가 부착된 것을 특징으로 하는 목재패널 도색장치. - 청구항 12에 있어서,
상기 착색기로 공급되는 목재패널의 표면을 가공하는 샌더(sander)를 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 13에 있어서,
상기 샌더는, 목재패널을 이송하는 이송컨베이어와, 상기 이송컨베이어의 상부에 위치된 샌더롤러와, 상기 샌더롤러에 감긴 샌드벨트로 구성된 것을 특징으로 하는 목재패널 도색장치. - 청구항 14에 있어서,
상기 샌더롤러는, 목재패널의 이송방향으로 이격된 한 쌍의 구동롤러와, 상기 구동롤러의 상부에서 상하로 이동 가능하게 설치된 종동롤러로 이루어진 것을 특징으로 하는 목재패널 도색장치. - 청구항 12에 있어서,
상기 채색기를 통과한 목재패널을 건조하는 건조기를 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 16에 있어서,
상기 건조기는, 목재패널에 온풍을 분사하는 온풍기인 것을 특징으로 하는 목재패널 도색장치. - 청구항 16에 있어서,
상기 건조기는, 목재패널에 적외선을 조사하는 적외선건조기인 것을 특징으로 하는 목재패널 도색장치. - 청구항 12에 있어서,
목재패널을 공급하는 공급리프트, 도색된 목재패널을 배출하는 배출리프트를 더 포함하는 것을 특징으로 하는 목재패널 도색장치. - 청구항 19에 있어서,
상기 공급리프트와 상기 배출리프트는 적재된 목재패널의 중량에 따라 높이가 조절되는 자동리프트인 것을 특징으로 하는 목재패널 도색장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020110000971A KR101297217B1 (ko) | 2011-01-05 | 2011-01-05 | 목재패널 도색장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020110000971A KR101297217B1 (ko) | 2011-01-05 | 2011-01-05 | 목재패널 도색장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20120079656A true KR20120079656A (ko) | 2012-07-13 |
| KR101297217B1 KR101297217B1 (ko) | 2013-08-16 |
Family
ID=46712531
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020110000971A Expired - Fee Related KR101297217B1 (ko) | 2011-01-05 | 2011-01-05 | 목재패널 도색장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR101297217B1 (ko) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108790585A (zh) * | 2018-05-28 | 2018-11-13 | 江苏景泰玻璃有限公司 | 一种玻璃加工用喷绘装置 |
| KR20190049220A (ko) * | 2017-11-01 | 2019-05-09 | 김승용 | 착색제를 자동으로 분사하는 장치 |
| KR102074938B1 (ko) * | 2019-08-28 | 2020-02-07 | 닛신코리아 주식회사 | 세라믹 도료와 세라믹 매트가 결합 된 내화 판재 및 그 판재의 제조 방법 |
| KR102089283B1 (ko) * | 2018-12-11 | 2020-03-16 | 주식회사 팀버웨이 | 목재 오일스테인 자동화 일괄 처리장치 |
| KR102154012B1 (ko) * | 2019-03-22 | 2020-09-09 | 가부시키가이샤 고바야시 세이사꾸쇼 | 양면 도포 방법 및 장치 |
| KR20230106760A (ko) * | 2022-01-06 | 2023-07-14 | 정용주 | 가구용 패널 가공방법과 그 가공방법에 의해 제조된 가구용 패널 및, 가구용 패널에 의해 조립된 가구 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101695211B1 (ko) | 2015-06-25 | 2017-01-12 | 주식회사 케이디우드테크 | 요철형상을 가지는 건축재의 다중 배색 방법 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3900873B2 (ja) | 2001-09-06 | 2007-04-04 | 中国塗料株式会社 | ロールコーター塗装方法 |
| JP2007100334A (ja) | 2005-10-03 | 2007-04-19 | Matsushita Electric Works Ltd | 床・壁材の製造方法 |
| JP2007196398A (ja) | 2006-01-23 | 2007-08-09 | Pal Co Ltd | 溝付き木質化粧板の製造方法 |
| KR100978555B1 (ko) * | 2008-06-03 | 2010-08-27 | 이선진 | 가구용 원판에의 마감재 도포장치 |
-
2011
- 2011-01-05 KR KR1020110000971A patent/KR101297217B1/ko not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190049220A (ko) * | 2017-11-01 | 2019-05-09 | 김승용 | 착색제를 자동으로 분사하는 장치 |
| CN108790585A (zh) * | 2018-05-28 | 2018-11-13 | 江苏景泰玻璃有限公司 | 一种玻璃加工用喷绘装置 |
| KR102089283B1 (ko) * | 2018-12-11 | 2020-03-16 | 주식회사 팀버웨이 | 목재 오일스테인 자동화 일괄 처리장치 |
| KR102154012B1 (ko) * | 2019-03-22 | 2020-09-09 | 가부시키가이샤 고바야시 세이사꾸쇼 | 양면 도포 방법 및 장치 |
| KR102074938B1 (ko) * | 2019-08-28 | 2020-02-07 | 닛신코리아 주식회사 | 세라믹 도료와 세라믹 매트가 결합 된 내화 판재 및 그 판재의 제조 방법 |
| KR20230106760A (ko) * | 2022-01-06 | 2023-07-14 | 정용주 | 가구용 패널 가공방법과 그 가공방법에 의해 제조된 가구용 패널 및, 가구용 패널에 의해 조립된 가구 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101297217B1 (ko) | 2013-08-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101297217B1 (ko) | 목재패널 도색장치 | |
| CN106457602B (zh) | 用于制造装饰式木材板的方法和由该木材板制成的嵌板 | |
| KR101322667B1 (ko) | 각재목 도색장치 | |
| KR20110135479A (ko) | 직물지에 다도 및 입체인 무늬모양을 형성시키는 날염장치 | |
| CN109050003A (zh) | 一种纺织用布匹喷绘烘干收卷一体装置 | |
| CN109590873A (zh) | 一种高精度板材自动涂漆烘干砂光设备 | |
| CN111992425B (zh) | 一种用于纺织品的自动涂胶设备及其工作方法 | |
| KR20180133959A (ko) | 가구용 패널의 엣지 도장장치 및 그 도장방법 | |
| CN217533781U (zh) | 一种布料运送架 | |
| CN213494538U (zh) | 用于装饰纸印刷的喷涂机构 | |
| US20100225721A1 (en) | Table having indicia on surface | |
| CN205238801U (zh) | 一种uv印刷机 | |
| KR101225512B1 (ko) | 인테리어용 패널의 코팅장치 및 코팅방법 | |
| KR20150107298A (ko) | 종이의 수분 공급 장치 및 그것을 구비한 오바코팅기 | |
| CN213973155U (zh) | 一种印刷机烘干装置 | |
| CN214056920U (zh) | 一种多功能上光覆膜机 | |
| CN110653130A (zh) | 一种板材贴面涂胶机 | |
| US2205201A (en) | Machine for making wall strips | |
| KR100998526B1 (ko) | 소형 파일럿 코팅장치 | |
| CN218340104U (zh) | 一种建筑板材防潮喷漆装置 | |
| CN207032802U (zh) | 一种墙面粉水自动喷绘机 | |
| CN221540120U (zh) | 一种高强度涂胶粘合装置 | |
| CN223288362U (zh) | 一种蜂窝纸板上胶装置 | |
| CN217099101U (zh) | Ab片粘箱机冷热双胶箱涂胶结构 | |
| KR200343205Y1 (ko) | 프린팅 패널의 제조 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| N231 | Notification of change of applicant | ||
| PN2301 | Change of applicant |
St.27 status event code: A-3-3-R10-R13-asn-PN2301 St.27 status event code: A-3-3-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| R17-X000 | Change to representative recorded |
St.27 status event code: A-3-3-R10-R17-oth-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| FPAY | Annual fee payment |
Payment date: 20160830 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| LAPS | Lapse due to unpaid annual fee | ||
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20170810 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20170810 |