KR20110078433A - 재생에너지원료의 생산설비 장치 - Google Patents
재생에너지원료의 생산설비 장치 Download PDFInfo
- Publication number
- KR20110078433A KR20110078433A KR20090135246A KR20090135246A KR20110078433A KR 20110078433 A KR20110078433 A KR 20110078433A KR 20090135246 A KR20090135246 A KR 20090135246A KR 20090135246 A KR20090135246 A KR 20090135246A KR 20110078433 A KR20110078433 A KR 20110078433A
- Authority
- KR
- South Korea
- Prior art keywords
- renewable energy
- energy raw
- conveyor belt
- plastic
- unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B09—DISPOSAL OF SOLID WASTE; RECLAMATION OF CONTAMINATED SOIL
- B09B—DISPOSAL OF SOLID WASTE NOT OTHERWISE PROVIDED FOR
- B09B3/00—Destroying solid waste or transforming solid waste into something useful or harmless
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C18/00—Disintegrating by knives or other cutting or tearing members which chop material into fragments
- B02C18/06—Disintegrating by knives or other cutting or tearing members which chop material into fragments with rotating knives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C19/00—Other disintegrating devices or methods
- B02C19/22—Crushing mills with screw-shaped crushing means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C23/00—Auxiliary methods or auxiliary devices or accessories specially adapted for crushing or disintegrating not provided for in preceding groups or not specially adapted to apparatus covered by a single preceding group
- B02C23/08—Separating or sorting of material, associated with crushing or disintegrating
- B02C23/14—Separating or sorting of material, associated with crushing or disintegrating with more than one separator
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B03—SEPARATION OF SOLID MATERIALS USING LIQUIDS OR USING PNEUMATIC TABLES OR JIGS; MAGNETIC OR ELECTROSTATIC SEPARATION OF SOLID MATERIALS FROM SOLID MATERIALS OR FLUIDS; SEPARATION BY HIGH-VOLTAGE ELECTRIC FIELDS
- B03C—MAGNETIC OR ELECTROSTATIC SEPARATION OF SOLID MATERIALS FROM SOLID MATERIALS OR FLUIDS; SEPARATION BY HIGH-VOLTAGE ELECTRIC FIELDS
- B03C1/00—Magnetic separation
- B03C1/02—Magnetic separation acting directly on the substance being separated
- B03C1/16—Magnetic separation acting directly on the substance being separated with material carriers in the form of belts
- B03C1/22—Magnetic separation acting directly on the substance being separated with material carriers in the form of belts with non-movable magnets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B1/00—Sieving, screening, sifting, or sorting solid materials using networks, gratings, grids, or the like
- B07B1/12—Apparatus having only parallel elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B17/00—Recovery of plastics or other constituents of waste material containing plastics
- B29B17/02—Separating plastics from other materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B17/00—Recovery of plastics or other constituents of waste material containing plastics
- B29B17/04—Disintegrating plastics, e.g. by milling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G1/00—Production of liquid hydrocarbon mixtures from oil-shale, oil-sand, or non-melting solid carbonaceous or similar materials, e.g. wood, coal
- C10G1/10—Production of liquid hydrocarbon mixtures from oil-shale, oil-sand, or non-melting solid carbonaceous or similar materials, e.g. wood, coal from rubber or rubber waste
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C2201/00—Codes relating to disintegrating devices adapted for specific materials
- B02C2201/06—Codes relating to disintegrating devices adapted for specific materials for garbage, waste or sewage
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02W—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO WASTEWATER TREATMENT OR WASTE MANAGEMENT
- Y02W30/00—Technologies for solid waste management
- Y02W30/20—Waste processing or separation
Landscapes
- Engineering & Computer Science (AREA)
- Environmental & Geological Engineering (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Food Science & Technology (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Wood Science & Technology (AREA)
- General Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Life Sciences & Earth Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Processing Of Solid Wastes (AREA)
Abstract
Description
Claims (10)
- 폐기물을 수거하여 재생에너지원료를 생산하는 재생에너지원료 생산설비 장치에 있어서,수거된 폐기물을 공급받아 분리선별하기에 용이하도록 1차 분쇄하는 제1파쇄부;상기 제1파쇄부에서 배출된 분쇄물로부터 가연성 플라스틱 또는 고무로 이루어진 가연물을 선별하는 분리부;상기 가연물을 압출 성형에 용이하도록 2차 분쇄함으로써 가연재료를 배출하는 제2파쇄부; 및상기 가연재료를 압출 성형하여 재생에너지원료를 생산하는 재생에너지원료 생산부를 구비하는 재생에너지원료의 생산설비 장치.
- 제 1항에 있어서, 상기 분리부는,상기 제1파쇄부에서 배출된 분쇄물을 공급받아 이송하면서 자력을 이용하여 철 금속을 분리 반출하는 제1분리부와,상기 제1분리부를 통과한 분쇄물을 경사와 탄도를 이용하여 중량물, 경량물 및 잔재물로 분리하는 제2분리부와,상기 경량물에 잔재하는 철 금속 및 비철금속을 분리 반출하고 플라스틱을 선별하는 제3분리부와,상기 중량물로부터 고무물질을 선별하는 제4분리부를 포함하는 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 2항에 있어서, 상기 제1분리부는,상기 제1파쇄부에서 배출된 분쇄물을 공급받아 이송하는 제1컨베이어벨트와,상기 제1컨베이어벨트의 상측에 마련되어 상기 제1컨베이어벨트의 이동방향과 수직방향으로 구동되는 제1분리벨트와,상기 제1분리벨트의 내측에 장착되어 상기 제1컨베이어벨트를 따라 이송되는 분쇄물로부터 자력을 이용하여 철 금속을 분리 반출하는 분리자석이 구비된 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 2항에 있어서, 상기 제2분리부는,상기 제1분리부를 통과한 분쇄물이 유입되는 제2호퍼와,구동모터에 의해 회전 운동하는 크랭크축과,상기 크랭크축에 복수 개가 연결 장착되고, 일단이 상측을 향하도록 경사지게 마련되어 상기 크랭크축의 회전에 의해 상하 방향으로 상호 어긋나게 왕복 운동함으로써 상기 분쇄물을 중량에 따라 일단과 타단으로 분리하여 이송하는 선별판과,상기 선별판의 구동에 의해 분리되어 상기 선별판의 일단으로 이송된 경량물을 수용하는 제1수용부와,상기 선별판의 구동에 의해 분리되어 상기 선별판의 타단으로 이송된 중량물을 수용하는 제2수용부가 구비되고,상기 선별판의 중앙부에 복수 개의 스크린 홀이 형성되어 상기 스크린 홀을 통하여 상기 분쇄물에 포함된 잔재물이 반출되는 발리스틱 선별기인 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 2항에 있어서, 상기 제3분리부는,상기 제2분리부로부터 경량물을 공급받아 이송하는 제2컨베이어벨트와,상기 제2컨베이어벨트의 일단에 장착되어 회전함으로써 제2컨베이어벨트를 구동하는 전자석바퀴와,상기 전자석바퀴의 자력에 의해 상기 제2컨베이어벨트에 부착된 상태로 하측으로 이송되어 낙하되는 철 금속을 수용하는 철 금속 반출부와,상기 전자석바퀴와의 반발력에 의해 이송 방향을 따라 튕겨지는 비철금속을 수용할 수 있도록 상기 제2컨베이어벨트의 일단으로부터 일정거리만큼 이격된 위치에 마련된 비철금속 반출부와,상기 제2컨베이어벨트의 일단에서 낙하하는 플라스틱을 수용할 수 있도록 상기 전자석바퀴의 하측에 마련된 플라스틱 수용부가 구비된 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 2항에 있어서, 상기 제2파쇄부는,상기 제3분리부에서 선별된 플라스틱을 공급받아 가연재료로 분쇄하는 플라스틱 파쇄기와,상기 제4분리부에서 선별된 고무물질을 가연재료로 분쇄하는 고무 파쇄기로 이루어진 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
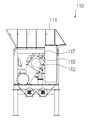
- 제 6항에 있어서, 상기 플라스틱 파쇄기는,상기 제3분리부에서 선별된 플라스틱을 공급받는 제3호퍼와,모터에 의해 구동력을 전달받아 회전하는 복수 개의 회전 날 및 상기 회전 날과 20~50mm의 간격으로 이격되어 장착된 고정 날이 구비되어 상기 플라스틱을 상기 회전 날과 고정 날의 사이에서 분쇄함으로써 압출 성형에 사용되는 가연재료를 배출하는 커터와,상기 커터의 하측에 마련되어 상기 가연재료를 분리하고 이물질을 여과하는 스크린 망이 구비된 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 6항에 있어서, 상기 고무 파쇄기는,상기 제3분리부에서 선별된 고무물질을 공급받는 제4호퍼와,20~50mm의 간격으로 맞물려 회전하는 한 쌍의 톱니 날이 마련되어 상기 한 쌍의 톱니 날의 사이에서 상기 고무물질을 분쇄함으로써 압출 성형에 사용되는 가연재료를 배출하는 분쇄부가 구비된 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
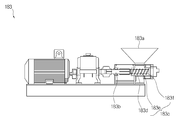
- 제 1항에 있어서, 상기 재생에너지원료 생산부는,상기 가연재료의 공급량을 조절하는 정량 공급기와,상기 정량 공급기로부터 공급된 가연재료를 압출 성형하는 압출기와,상기 압출기에 의해 압출 성형된 가연재료를 냉각하는 냉각팬을 포함하는 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
- 제 9항에 있어서,상기 압출기는,가연재료가 공급되는 호퍼와,구동모터에 의해 구동되는 회전축에 연결되어 회전함으로써 상기 가연재료를 일단으로 이송하면서 압출 성형하는 한 쌍의 스크류가 구비된 것을 특징으로 하는 재생에너지원료의 생산설비 장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR20090135246A KR101168206B1 (ko) | 2009-12-31 | 2009-12-31 | 재생에너지원료의 생산설비 장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR20090135246A KR101168206B1 (ko) | 2009-12-31 | 2009-12-31 | 재생에너지원료의 생산설비 장치 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20110078433A true KR20110078433A (ko) | 2011-07-07 |
| KR101168206B1 KR101168206B1 (ko) | 2012-07-27 |
Family
ID=44917899
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR20090135246A Active KR101168206B1 (ko) | 2009-12-31 | 2009-12-31 | 재생에너지원료의 생산설비 장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR101168206B1 (ko) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109297025A (zh) * | 2018-11-13 | 2019-02-01 | 国家海洋局第二海洋研究所 | 沿海贝壳类垃圾研磨装置、垃圾处理装置及垃圾处理方法 |
| CN110152881A (zh) * | 2019-06-19 | 2019-08-23 | 中南大学 | 一种金属矿石分选用滚动进料设备 |
| KR102186829B1 (ko) * | 2019-11-13 | 2020-12-04 | 강성호 | 매립장 폐기물 전처리 시스템 |
| CN117263493A (zh) * | 2023-11-22 | 2023-12-22 | 祁县力多玻璃制品有限公司 | 一种玻璃制备烧结设备及其烧结方法 |
-
2009
- 2009-12-31 KR KR20090135246A patent/KR101168206B1/ko active Active
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109297025A (zh) * | 2018-11-13 | 2019-02-01 | 国家海洋局第二海洋研究所 | 沿海贝壳类垃圾研磨装置、垃圾处理装置及垃圾处理方法 |
| CN109297025B (zh) * | 2018-11-13 | 2024-04-19 | 自然资源部第二海洋研究所 | 沿海贝壳类垃圾研磨装置、垃圾处理装置及垃圾处理方法 |
| CN110152881A (zh) * | 2019-06-19 | 2019-08-23 | 中南大学 | 一种金属矿石分选用滚动进料设备 |
| KR102186829B1 (ko) * | 2019-11-13 | 2020-12-04 | 강성호 | 매립장 폐기물 전처리 시스템 |
| CN117263493A (zh) * | 2023-11-22 | 2023-12-22 | 祁县力多玻璃制品有限公司 | 一种玻璃制备烧结设备及其烧结方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101168206B1 (ko) | 2012-07-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2829954T3 (es) | Método para procesar residuos sólidos mixtos | |
| KR101473961B1 (ko) | 매립쓰레기에서 선별된 가연성의 고순도 연료화 제조장치 | |
| KR101213717B1 (ko) | 폐그물 재생장치 | |
| KR101434571B1 (ko) | 쓰레기 재활용 자원선별시스템 | |
| KR100866517B1 (ko) | 가연성 폐기물의 자원화를 위한 분리선별 장치와 그 방법 | |
| US9700896B1 (en) | Systems and methods for processing mixed solid waste | |
| CN101318193A (zh) | 生活垃圾水选方法 | |
| Fitzgerald | Pre-processing and treatment of municipal solid waste (MSW) prior to incineration | |
| CN110125003B (zh) | 一种生活固体垃圾分选回收工艺及成套设备 | |
| CN110947483A (zh) | 生活垃圾联合筛分设备 | |
| CN202824089U (zh) | 废旧带元器件电路板的处理设备 | |
| KR101168206B1 (ko) | 재생에너지원료의 생산설비 장치 | |
| CN102559330A (zh) | 全部由城市生活垃圾制成新型燃料的方法及装置 | |
| JPH09234455A (ja) | 廃棄物の固形燃料化リサイクルプラント | |
| KR102186829B1 (ko) | 매립장 폐기물 전처리 시스템 | |
| CN112808427B (zh) | 一种固体废料多级分类处理工艺 | |
| CN111644247A (zh) | 可分选式电路板破碎机 | |
| KR101614503B1 (ko) | 음식물류 폐기물 자동 선별 파쇄장치 | |
| KR101728879B1 (ko) | 알루미늄 그래뉼 제조시스템 | |
| JPH09248551A (ja) | ガラス製品のリサイクルプラント | |
| KR102389016B1 (ko) | 고형 원료 가공 시스템 | |
| CN108043510B (zh) | 一种冷处理垃圾分选机 | |
| CN212328520U (zh) | 生活垃圾联合筛分设备 | |
| CN220534680U (zh) | 一种节能型聚酯瓶粉碎机 | |
| KR102869856B1 (ko) | 가연성폐기물을 압축투입하여 회전날로 파쇄하는 가연성폐기물 처리장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20091231 |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20111130 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20120710 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20120718 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20120718 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration | ||
| PR1001 | Payment of annual fee |
Payment date: 20150630 Start annual number: 4 End annual number: 4 |
|
| FPAY | Annual fee payment |
Payment date: 20160518 Year of fee payment: 5 |
|
| PR1001 | Payment of annual fee |
Payment date: 20160518 Start annual number: 5 End annual number: 5 |
|
| FPAY | Annual fee payment |
Payment date: 20170707 Year of fee payment: 6 |
|
| PR1001 | Payment of annual fee |
Payment date: 20170707 Start annual number: 6 End annual number: 6 |
|
| PR1001 | Payment of annual fee |
Payment date: 20200630 Start annual number: 9 End annual number: 9 |
|
| PR1001 | Payment of annual fee |
Payment date: 20210629 Start annual number: 10 End annual number: 10 |
|
| PR1001 | Payment of annual fee |
Payment date: 20230626 Start annual number: 12 End annual number: 12 |
|
| PR1001 | Payment of annual fee |
Payment date: 20240629 Start annual number: 13 End annual number: 13 |
|
| PR1001 | Payment of annual fee |
Payment date: 20250630 Start annual number: 14 End annual number: 14 |