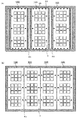
本発明の一実施形態の多面付け蒸着マスクについて図面を用いて具体的に説明する。図1(a)は、一実施形態の多面付け蒸着マスク200を樹脂マスク20側から見た平面図であり、図1(b)は、一実施形態の多面付け蒸着マスク200を金属マスク10側から見た平面図である。図2(a)〜(c)は、補強フレーム65を有するフレーム60の一例を示す平面図であり、図3(a)は、蒸着マスク100の一例を示す平面図であり、(b)は概略断面図である。
<<多面付け蒸着マスク>>
本発明の一実施形態の多面付け蒸着マスク200は、フレーム60上に複数の蒸着マスク100が、当該蒸着マスク100の幅方向に並べて配置されてなる(図1(a)、(b)参照)。フレーム60に固定される各蒸着マスク100は、スリット15が形成された金属マスク10と、当該スリットと重なる位置に蒸着作製するパターンに対応する開口部25が形成された樹脂マスク20とが積層されてなる構成を呈している(図3(b)参照)。多面付け蒸着マスク200を構成するフレーム60には、当該フレーム60が有する開口内に長手方向、及び幅方向の何れか一方、又は双方に延びる補強フレーム65が設けられており(図2(a)〜(c)参照)、図1(a)、(b)に示すように、各蒸着マスクの長手方向の両端は、フレーム60の本体部と固定され(図中の符号Xで示される箇所)、各蒸着マスクの幅方向の一端、又は両端は、補強フレーム65と固定されている(図中の符号Yで示される箇所)。本願明細書では、特に断りがある場合をのぞいて、多面付け蒸着マスクとしたときに、1の蒸着マスクに対し隣り合う蒸着マスク側の方向を幅方向とし、当該幅方向に直交する方向を長手方向としている。
以下、本発明の一実施形態の多面付け蒸着マスク200の優位性について、比較の蒸着マスクを例に挙げて説明する。多面付け蒸着マスクを用いて多くの蒸着パターンを一度に形成するためには、フレーム上に多くの蒸着マスクを配置させることが有効である。具体的には、フレーム上に、複数の蒸着マスクを当該蒸着マスクの幅方向に並べて配置する際に、各蒸着マスクを隙間なく、或いは近接した状態で配置させることが有効である。例えば、フレーム上に、複数の蒸着マスクを所定の間隔をあけて並べて配置した多面付け蒸着マスク(図4(a)参照)とした場合には、フレーム上に、複数の蒸着マスクを隙間なく、或いは近接した状態で並べて配置した多面付け蒸着マスク(図4(b)参照)と比較して、フレーム上に面付けされる蒸着マスクの総数は少なくなる。なお、図4(a)、(b)は、比較の多面付け蒸着マスクの一例を示す平面図である。
一般的に、蒸着マスクとフレームとの固定は、レーザー溶接、アーク溶接、電気抵抗溶接、電子ビーム溶接法などの各種の溶接法を用いて行われる。ところで、蒸着マスクとフレームとを各種の溶接法を用いて固定した場合には、溶接箇所の近傍において蒸着マスクに歪が生じやすくなる。このことは、溶接法以外の固定方法、例えば、ねじ止めなどの方法を用いた場合にも生じ得る。
多面付け蒸着マスクを用いて多くの蒸着パターンを一度に形成するためには、フレーム上に多くの蒸着マスクを配置させることのほか、配置される蒸着マスクの樹脂マスクに多くの開口部を設け、開口部25が設けられている開口部有効領域26(図1の符号26で示される領域を参照)を広くとることが有効である。しかしながら、開口部有効領域26を広くしすぎた場合、換言すれば、蒸着マスクの外縁近傍まで開口部25を設けた場合には、フレーム60と蒸着マスク100とが固定されている固定箇所(図4(b)に示す符号Y)と、当該固定箇所の近くに位置する開口部25との距離は短くなり、当該開口部は、上記溶接固定等に起因して生ずる蒸着マスクの歪の影響を受け、その形状や、寸法に変動が生じやすくなる。開口部の形状や、寸法の変動を抑制するためには、フレームと蒸着マスクとの固定箇所と、当該固定箇所の近くに位置する開口部との距離を長くする必要があるものの、この距離が長くなるにともない、開口部有効領域は小さくなり、その分、蒸着マスクに設けられている開口部の数は少なくなる。図4(a)に示される比較の蒸着マスクによれば、各蒸着マスクが所定の間隔をあけて配されていることから、蒸着マスクの幅方向の幅を広くすることで、固定箇所と、当該固定箇所の近くに位置する開口部との距離を長くすることができる。しかしながら、この場合には、上記のように、フレーム上に面付けされる蒸着マスクの総数は少なくなる。
かかる問題を解決すべく、本発明の一実施形態の多面付け蒸着マスク200は、以下の点に特徴を有している。
(特徴1);多面付け蒸着マスク200を構成する各蒸着マスク100の金属マスク10の幅方向の端面が、凹部30及び凸部35を有している点。
(特徴2);隣り合う蒸着マスク100同士において、1の蒸着マスクの金属マスク100の端面が有している凹部30及び凸部35は、当該1の蒸着マスクと隣り合う他の蒸着マスクの金属マスクの幅方向の端面が有している凸部35及び凹部30とそれぞれ嵌合(係合と称される場合もある)するように配置されている点。
(特徴3);1の蒸着マスク100とフレーム60とは、1の蒸着マスクの金属マスク10の端面が有している凸部35と補強フレーム65とが厚み方向において重なる部分の少なくとも一部で固定されている点。
図16は、金属マスクの幅方向の端面を説明するための斜視図であり、幅方向の端面(図中の一方の端面)は、凹部30、及び凸部35を有している。なお、図16では、説明の便宜上、凹部30、及び凸部35の記載を省略し、図中の幅方向の端面が有している凹部30、及び凸部35の配置の例については図8を用いて後述する。本発明では、金属マスクの幅方向の端面のうちのいずれか一方の端面、又は他方の端面が、凹部30、及び凸部35を有していればよい。例えば、多面付け蒸着マスクにおいて、当該多面付け蒸着マスクの幅方向の両端に位置する蒸着マスクは、金属マスクの幅方向のいずれ一方の端面が凹部30、及び凸部35を有していればよい。一方で、多面付け蒸着マスクの幅方向の両端に位置しない蒸着マスクにおいては、金属マスクの幅方向の両端面が、凹部30、及び凸部35を有していることが好ましい。また、多面付け蒸着マスクにおいて、当該多面付け蒸着マスクの幅方向の両端に位置する蒸着マスクにおいて、金属マスクの幅方向の両端面が、凹部30、及び凸部35を有していてもよい。
上記特徴1〜3を有する一実施形態の多面付け蒸着マスク200によれば、図1に示すように、フレーム60上に、複数の蒸着マスク100を当該蒸着マスクの幅方向に隙間なく、或いは近接した状態で配置することができ、フレーム上に配置される蒸着マスクの面付け総数を、比較の多面付け蒸着マスク(図4(a)参照)よりも多くすることができる。なお、蒸着マスクの大きさは、図1、図4(a)ともに同じ大きさとしている。各図に示す形態では、隣り合う蒸着マスクの端面同士は、接した状態で嵌合しているが、隣り合う蒸着マスクの端面同士は必ずしも接している必要はなく、図15に示すように隙間をあけて嵌合していてもよい。金属マスクの端面同士が接しているか否かにかかわらず、1の蒸着マスクの端面が有する凹部30、及び凸部35が、当該1の蒸着マスクと隣り合う他の蒸着マスクの金属マスクの端面が有している凸部35及び凹部30とそれぞれ嵌合するように配置することで、複数の蒸着マスク100を当該蒸着マスクの幅方向に隙間なく、或いは近接した状態で配置することができ、フレーム上に配置される蒸着マスクの面付け総数を多くすることができる。
また、一実施形態の多面付け蒸着マスク200は、フレーム上に面付けされる各蒸着マスクの金属マスクの幅方向の端面(以下、単に金属マスクの端面と言う場合がある)が、凹部30及び凸部35を有しており、図1に示すように各蒸着マスク100とフレーム60とは、蒸着マスクの金属マスク10の端面が有している凸部35と補強フレーム65とが蒸着マスクの厚み方向で重なる部分の少なくとも一部で固定されている。したがって、一実施形態の多面付け蒸着マスク200では、補強フレーム65と金属マスク10とが固定されている固定箇所と、当該固定箇所の最も近くに配置されている開口部との距離を、比較の多面付け蒸着マスク(図4(b)参照)よりも長くとることができる。これにより、補強フレーム65に蒸着マスク100を固定するときに、凸部と補強フレームとを固定する固定箇所の近傍に位置する蒸着マスクに歪が生じた場合であっても、開口部25に与える影響を小さくすることができる。図5は、固定箇所と、開口部有効領域26との距離を説明するための平面図であり、同図の上側は、比較の多面付け蒸着マスク(図4(a)に相当)における蒸着マスクと補強フレームとの固定箇所を、同図の下側は、一実施形態の多面付け蒸着マスク(図1(a)に相当)における蒸着マスクと補強フレームとの固定箇所を示している。図5からも明らかなように、一実施形態の多面付け蒸着マスク200では、開口部有効領域26と固定箇所(図中の符号Y)との距離を、比較の多面付け蒸着マスクと比較して長くとることができている(図中の符号A1参照)。なお、図5では、多面付け蒸着マスクを構成する蒸着マスクの大きさ、開口部有効領域26の大きさ、及び開口部有効領域の配置位置を、比較の多面付け蒸着マスク、一実施形態の多面付け蒸着マスクともに同じとしている。なお、図中の開口部有効領域26には、複数の開口部25が設けられており、開口部の記載は省略している。
また、図4(b)に示される比較の多面付け蒸着マスクにおける固定位置が、開口部有効領域26内に設けられている開口部に影響を与えない位置であると仮定すると、図6に示すように一実施形態の多面付け蒸着マスクでは開口部有効領域26を、比較の多面付け蒸着マスクにおける開口部有効領域よりも広げることができ(図中の符号A2参照)、蒸着マスクにより多くの開口部25を設けることができる。図6は、開口部有効領域26の大きさを説明するための平面図であり、上側は、比較の多面付け蒸着マスク(図4(b)に相当)における開口部有効領域の大きさを、下側は、一実施形態の多面付け蒸着マスク(図1(a)に相当)における開口部有効領域の大きさを示しており、開口部有効領域から固定位置までの距離(図中の符号A3参照)を同じとしている。
なお、図示する形態では、金属マスクの端面が有する全ての凸部35が、補強フレーム65と固定されているが、端面が有する少なくとも1つの凸部35が補強フレーム65と固定されていればよく、全ての凸部35が補強フレーム65と固定されていなくともよい。
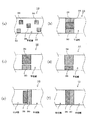
金属マスク10の幅方向の端面が有している凹部30及び凸部35の形状は図示する形態に限定されるものではなく、金属マスクの端面が有している凹部30は、当該金属マスクと隣接する金属マスクの端面が有している凸部35と嵌合でき、また、金属マスクの端面が有している凸部35は、当該金属マスクと隣接する金属マスクの端面が有している凹部30と嵌合可能な形状となっていればよい。凹部30及び凸部35の一例としては、例えば、図7(a)〜(d)に示す形態を挙げることができる。図7(a)〜(d)は、金属マスク10の端面が有する凹部30及び凸部35の一例を示す平面図であり、樹脂マスク20を省略して記載している。図7(a)では、凹部30及び凸部35の平面形状は矩形状となっている。図7(b)では、凹部30及び凸部35の平面形状は略半円形状となっている。図7(a)、(b)では、凹部30及び凸部35が金属マスクの長手方向に連続するように配置されているが、図7(c)、(d)に示すように、凹部30及び凸部35は、それぞれ所定の間隔をあけて配されていてもよい。また、凹部30及び凸部35がランダムに配されていてもよい。いずれの形態をとる場合であっても、1つの蒸着マスクの金属マスク10の端面が有している凹部30及び凸部35は、当該1つの蒸着マスクと隣接する他の蒸着マスクの金属マスク10の端面が有している凸部35及び凹部30と嵌合可能な位置に配されていればよい。
また、端面が有する凹部30の長手方向(図7における上下方向)の幅は、当該凹部30と嵌合される凸部35の長手方向の幅と同じ幅としてもよく、大きい幅としてもよい。なお、端面が有する凹部30の長手方向の幅を、当該凹部30と嵌合される凸部35の長手方向の幅よりも大きな幅とすることで、嵌合が容易となり、また、幅の差分、蒸着マスクを長手方向に動かすことができ、蒸着マスクを架張する場合などに好ましい。
凸部35の大きさについても特に限定はないが、凸部を平面視したときの大きさは、固定箇所を平面視したときの大きさよりも大きいことが好ましい。したがって、凸部35の大きさを決定するにあたっては、固定箇所の大きさを考慮して適宜設定すればよい。
1の蒸着マスクの金属マスクの端面が有する凹部30、及び凸部35の配置位置について特に限定はなく、適宜配置することができる。図8(a)〜(f)は、図16に示される端面の部分拡大正面図であり、図中の符号Pに位置する端面の拡大正面図である。図8(a)では、金属マスクの端面に凹部30及び凸部35がランダムに配置されている。図8(b)では、金属マスクの端面に配置された凸部35の厚み方向の上方、及び下方に凹部30が配置されている。図8(c)では、金属マスクの端面に配置された凸部35の厚み方向の下方に凹部30が配置されている。図8(d)では、金属マスクの端面に配置された凸部35の厚み方向の上方に凹部30が配置されている。図8(e)、(f)では、金属マスクの端面に、厚み方向に連続して延びる凹部30及び、凸部35が、金属マスク10の長手方向(図面の左右方向)に並んで配置されている。なお、図8では、金属マスクの上側を樹脂マスク側とし、下側をフレーム側としている。
1の蒸着マスクの金属マスクの端面に、凹部30及び凸部35を、図8(b)、(c)に示すように配置した場合、1の蒸着マスクの金属マスクの端面が有する凹部30及び凸部35を、他の蒸着マスクの金属マスクの端面が有する凸部及び凹部と嵌合させたときに、1の蒸着マスクの金属マスクの端面が有する凸部35は、その厚み方向の下方において他の金属マスクと重なることとなる。したがって、樹脂マスク側から溶接法等を用いて、1の蒸着マスクの金属マスクの端面が有する凸部35を補強フレーム65に固定した場合には、1の蒸着マスクと補強フレーム65とは、他の蒸着マスクを介して固定されることとなる。つまり、1の蒸着マスクと他の蒸着マスクとは一体として固定されることとなる。1の蒸着マスクと補強フレーム65との固定強度を高めるためには、1の蒸着マスクの端面が有する凸部35と補強フレーム65とが直接的に固定されていることが好ましい。したがって、この点を考慮すると、1の蒸着マスクの金属マスクの幅方向の端面には、1の蒸着マスクの金属マスクの幅方向の端面が有する凸部が、厚み方向の下方において他の金属マスクと重ならないように、凹部30、及び凸部35を配置することが好ましい(例えば、図8(d)〜(f)参照)。
一方で、図8(d)に示すように、1の蒸着マスクの金属マスクの端面に凸部35を配置し、当該当該凸部35の厚み方向上向に凹部30を配置した場合には、1の蒸着マスクの金属マスクの端面が有する凹部30及び凸部35を、他の蒸着マスクの金属マスクの端面が有する凸部及び凹部と嵌合させたときに、1の蒸着マスクの金属マスクの端面が有する凸部35は、その厚み方向の上方において他の金属マスクと重なることとなる。この場合には、1の蒸着マスクの金属マスクの端面が有する凸部と補強フレーム65とを溶接法を用いて樹脂マスク側から固定するときに、1の蒸着マスクの金属マスクの端面が有する凸部35を樹脂マスク側から視認することができず、固定位置を正確に狙うことが困難となる。したがって、この点を考慮すると、1の蒸着マスクの金属マスクの幅方向の端面には、1の蒸着マスクの金属マスクの幅方向の端面が有する凸部が、厚み方向の上方において他の金属マスクと重ならないように、凹部30、及び凸部35を配置することが好ましい(例えば、図8(c)、(e)、(f)参照)。
特には、1の蒸着マスクの金属マスクの端面が有する凸部と、補強フレームとを固定するときの固定位置の視認性を高め、かつ1の蒸着マスクと補強フレームとの固定強度を満足させるためには、1の蒸着マスクの金属マスクの端面が有する凹部30及び凸部35を、他の蒸着マスクの金属マスクの端面が有する凸部及び凹部と嵌合させたときに、1の蒸着マスクの金属マスクの端面が有する凸部35は、その厚み方向の上方、及び下方において他の金属マスクと重ならないことが好ましい。
図8(e)、(f)の形態によれば、1の蒸着マスクの端面が有する凸部と、補強フレームとを固定するときの固定位置の視認性を高め、かつ1の蒸着マスクと補強フレームとの固定強度を満足させることができる。さらに、図8(e)、(f)の形態とすることで1の蒸着マスクと他の蒸着マスクとが一体として固定されることがなく、それぞれの蒸着マスクを個別に独立した状態で固定することができる。したがって、各蒸着マスクを個別に架張し、当該架張した蒸着マスクを個別に補強フレームに固定することができ、各蒸着マスクの位置精度などを向上させることができる。
図8(e)に示す形態では、金属マスクの端面の下面と、端面が有する凸部35の下面との面位置は一致していないが、溶接法を用いる場合には、図8(f)に示すように、補強フレーム65と凸部35とが接するように凸部35を配置することが好ましい。なお、ねじ止めや、はんだなどを用いる場合には、金属マスクの端面の下面と、凸部35の下面との面位置は一致していなくともよい。また、金属マスクの端面の上面と、凸部35の上面との面位置は一致していなくとも、凸部と補強フレームとの固定強度に影響を与えないことから、面位置については適宜設定することができる。
また、1の蒸着マスクの金属マスクの端面が有する凹部は、図8(e)、(f)に示すように、金属マスクの厚み方向全体に延びる凹部とすることが好ましい。これは、隣接する蒸着マスクの金属マスクの端面が有する凸部を、1の蒸着マスクの端面が有する凹部30と嵌合させたときに、隣接する蒸着マスクの金属マスクの端面が有する凸部が、厚み方向の上方、及び下方において、1の蒸着マスクの金属マスクと重なることを防止するためである。
図示する形態では、金属マスクの幅方向の端面には、凹部30、及び凸部35以外に平坦部、すなわち、凹部30、及び凸部35が配置されていない部分が存在しているが、平坦部を存在させない、つまりは、凹部30、及び凸部35のみからなる端面とすることもできる。例えば、図7(a)、(b)に示す形態の凹凸を、端面に隙間なく連続して配置させることで平坦部を有しない端面とすることができる。
一実施形態の多面付け蒸着マスク200の各蒸着マスク100の長手方向の両端はフレーム60の本体部と固定されている。各蒸着マスクの幅方向のいずれか一方、又は双方の端部は、金属マスク10の端面が有している凸部35と補強フレーム(図示しない)が重なる部分の少なくとも一部で固定されている。この条件を満たすものであれば、凸部35と補強フレーム65とが固定されている固定位置について特に限定はない。図9は、図8(f)の金属マスク10を用いたときの凸部35と固定位置との関係を示す上面図であり、図9(a)では、凸部と補強フレームとが重なる位置内において、蒸着マスクと補強フレームとの固定がされている。図9(b)では、凹部30、及び凸部35がないと仮定したときの、金属マスクの外縁をまたぐようにして、蒸着マスクと補強フレームとの固定がされている。
以下、多面付蒸着マスクを構成する各蒸着マスクについて具体的に説明する。
<蒸着マスク>
図3(a)、(b)に示すように、多面付蒸着マスクを構成する蒸着マスク100は、複数のスリット15が形成された金属マスク10と当該スリットと重なる位置に蒸着作製するパターンに対応する開口部25が形成されてなり、金属マスクの幅方向の端面は、凹部30及び凸部35を有している。
(樹脂マスク)
図3に示すように、樹脂マスク20には、複数の開口部25が設けられている。
図示する形態では、開口部25の開口形状は、矩形状を呈しているが、開口形状について特に限定はなく、開口部25の開口形状は、ひし形、多角形状であってもよく、円や、楕円等の曲率を有する形状であってもよい。なお、矩形や、多角形状の開口形状は、円や楕円等の曲率を有する開口形状と比較して発光面積を大きくとれる点で、好ましい開口部25の開口形状であるといえる。
樹脂マスク20の材料について限定はなく、例えば、レーザー加工等によって高精細な開口部25の形成が可能であり、熱や経時での寸法変化率や吸湿率が小さく、軽量な材料を用いることが好ましい。このような材料としては、ポリイミド樹脂、ポリアミド樹脂、ポリアミドイミド樹脂、ポリエステル樹脂、ポリエチレン樹脂、ポリビニルアルコール樹脂、ポリプロピレン樹脂、ポリカーボネート樹脂、ポリスチレン樹脂、ポリアクリロニトリル樹脂、エチレン酢酸ビニル共重合体樹脂、エチレン−ビニルアルコール共重合体樹脂、エチレン−メタクリル酸共重合体樹脂、ポリ塩化ビニル樹脂、ポリ塩化ビニリデン樹脂、セロファン、アイオノマー樹脂等を挙げることができる。上記に例示した材料の中でも、その熱膨張係数が16ppm/℃以下である樹脂材料が好ましく、吸湿率が1.0%以下である樹脂材料が好ましく、この双方の条件を備える樹脂材料が特に好ましい。この樹脂材料を用いた樹脂マスクとすることで、開口部25の寸法精度を向上させることができ、かつ熱や経時での寸法変化率や吸湿率を小さくすることができる。
樹脂マスク20の厚みについて特に限定はないが、シャドウの発生の抑制効果をさらに向上せしめる場合には、樹脂マスク20の厚みは、10μm以下であることが好ましい。下限値の好ましい範囲について特に限定はないが、樹脂マスク20の厚みが3μm未満である場合には、ピンホール等の欠陥が生じやすく、また変形等のリスクが高まる。特に、樹脂マスク20の厚みを、3μm以上10μm以下、より好ましくは4μm以上8μm以下とすることで、400ppiを超える高精細パターンを形成する際のシャドウの影響をより効果的に防止することができる。また、樹脂マスク20と後述する金属マスク10とは、直接的に接合されていてもよく、粘着剤層を介して接合されていてもよいが、粘着剤層を介して樹脂マスク20と金属マスク10とが接合される場合には、樹脂マスク20と粘着剤層との合計の厚みが上記好ましい厚みの範囲内であることが好ましい。なお、シャドウとは、蒸着源から放出された蒸着材の一部が、金属マスクのスリットや、樹脂マスクの開口部の内壁面に衝突して蒸着対象物へ到達しないことにより、目的とする蒸着膜厚よりも薄い膜厚となる未蒸着部分が生ずる現象のことをいう。
開口部25の断面形状についても特に限定はなく、開口部25を形成する樹脂マスクの向かいあう端面同士が略平行であってもよいが、図3(b)に示すように、開口部25はその断面形状が、蒸着源に向かって広がりをもつような形状であることが好ましい。換言すれば、金属マスク10側に向かって広がりをもつテーパー面を有していることが好ましい。テーパー角については、樹脂マスク20の厚み等を考慮して適宜設定することができるが、樹脂マスクの開口部における下底先端と、同じく樹脂マスクの開口部における上底先端を結んだ直線と、樹脂マスクの底面とのなす角度、換言すれば、樹脂マスク20の開口部25を構成する内壁面の厚み方向断面において、開口部25の内壁面と、樹脂マスク20の金属マスク10と接しない側の面(図示する形態では、樹脂マスクの下面)とのなす角度は、5°〜85°の範囲内であることが好ましく、15°〜75°の範囲内であることがより好ましく、25°〜65°の範囲内であることがさらに好ましい。特には、この範囲内の中でも、使用する蒸着機の蒸着角度よりも小さい角度であることが好ましい。また、図示する形態では、開口部25を形成する端面は直線形状を呈しているが、これに限定されることはなく、外に凸の湾曲形状となっている、つまり開口部25の全体の形状がお椀形状となっていてもよい。
樹脂マスクの大きさについて特に限定はなく、金属マスク10と樹脂マスク20の大きさを同じにする、具体的には、金属マスク10の幅方向の端面が有している凸部35と樹脂マスク20とが重なる形態、すなわち、樹脂マスクの幅方向の端面が、凹部や凸部を有していてもよく、樹脂マスク20の大きさを金属マスク10よりも小さくし、金属マスクの幅方向の端面が有している凸部や、金属マスク10の外周を露出させた形態としてもよい。また、凸部35の表面の一部と、樹脂マスク20とが重なる形態としてもよい。この形態によれば、樹脂マスク20によって、固定時のエネルギーが減衰されることなく、直接的に凸部35と補強フレーム65とを固定することができる。また、隣り合う金属マスク同士において、1の蒸着マスクの金属マスク10の幅方向の端面が有している凹部30及び凸部35と、当該1の蒸着マスクと隣接する他の金属マスク10の幅方向の端面が有している凸部35及び凹部30とが嵌合可能であれば、樹脂マスクの大きさを金属マスク10よりも大きくしてもよい。
(金属マスク)
図3(b)に示すように、樹脂マスク20の一方の面上には、金属マスク10が積層されている。金属マスク10は、金属から構成され、縦方向或いは横方向に延びるスリット15が配置されている。スリット15は開口と同義である。スリットの配置例について特に限定はなく、縦方向、及び横方向に延びるスリットが、縦方向、及び横方向に複数列配置されていてもよく、縦方向に延びるスリットが、横方向に複数列配置されていてもよく、横方向に延びるスリットが縦方向に複数列配置されていてもよい。また、縦方向、或いは横方向に1列のみ配置されていてもよい。なお、ここで言う「縦方向」、「横方向」とは、図面の上下方向、左右方向をさし、長手方向、幅方向のいずれの方向であってもよい。例えば、蒸着マスク、樹脂マスク、金属マスクの長手方向を「縦方向」としてもよく、幅方向を「縦方向」としてもよい。また、本願明細書では、蒸着マスクを平面視したときの形状が矩形状である場合を例に挙げて説明しているが、これ以外の形状、例えば、円形状、ひし形形状等としてもよい。この場合、対角線の長手方向や、径方向、或いは、任意の方向を「長手方向」とし、この「長手方向」に直交する方向を、「幅方向(短手方向と言う場合もある)」とすればよい。
金属マスク10の材料について特に限定はなく、蒸着マスクの分野で従来公知のものを適宜選択して用いることができ、例えば、ステンレス鋼、鉄ニッケル合金、アルミニウム合金などの金属材料を挙げることができる。中でも、鉄ニッケル合金であるインバー材は熱による変形が少ないので好適に用いることができる。
金属マスク10の厚みについても特に限定はないが、シャドウの発生をより効果的に防止するためには、100μm以下であることが好ましく、50μm以下であることがより好ましく、35μm以下であることが特に好ましい。なお、5μmより薄くした場合、破断や変形のリスクが高まるとともにハンドリングが困難となる傾向にある。
また、図3(a)に示す形態では、スリット15を平面視したときの開口形状は、矩形状を呈しているが、開口形状について特に限定はなく、スリット15の開口形状は、台形状、円形状等いかなる形状であってもよい。樹脂マスク20の開口部25の形状についても同様である。
金属マスク10に形成されるスリット15の断面形状についても特に限定されることはないが、図3(b)に示すように蒸着源に向かって広がりをもつような形状であることが好ましい。より具体的には、金属マスク10のスリット15における下底先端と、同じく金属マスク10のスリット15における上底先端を結んだ直線と金属マスク10の底面とのなす角度、換言すれば、金属マスク10のスリット15を構成する内壁面の厚み方向断面において、スリット15の内壁面と、金属マスク10の樹脂マスク20と接する側の面(図示する形態では、金属マスクの下面)とのなす角度は、5°〜85°の範囲内であることが好ましく、15°〜80°の範囲内であることがより好ましく、25°〜65°の範囲内であることがさらに好ましい。特には、この範囲内の中でも、使用する蒸着機の蒸着角度よりも小さい角度であることが好ましい。
樹脂マスク上に金属マスク10を積層する方法について特に限定はなく、樹脂マスク20と金属マスク10とを各種粘着剤を用いて貼り合わせてもよく、自己粘着性を有する樹脂マスクを用いてもよい。
以下、本工程で準備される好ましい蒸着マスクの形態について第1実施形態、及び第2実施形態を例に挙げ説明する。
<第1実施形態の蒸着マスク>
図10に示すように、第1実施形態の蒸着マスク100は、複数画面分の蒸着パターンを同時に形成するための蒸着マスクであって、樹脂マスク20の一方の面上に、複数のスリット15が設けられた金属マスク10が積層されてなり、樹脂マスク20には、複数画面を構成するために必要な開口部25が設けられ、各スリット15が、少なくとも1画面全体と重なる位置に設けられている。また、金属マスクの幅方向の端面は、凹部30及び凸部35を有している。
第1実施形態の蒸着マスク100は、複数画面分の蒸着パターンを同時に形成するために用いられる蒸着マスクであり、1つの蒸着マスク100で、複数の製品に対応する蒸着パターンを同時に形成することができる。第1実施形態の蒸着マスクで言う「開口部」とは、第1実施形態の蒸着マスク100を用いて作製しようとするパターンを意味し、例えば、当該蒸着マスクを有機ELディスプレイにおける有機層の形成に用いる場合には、開口部25の形状は当該有機層の形状となる。また、「1画面」とは、1つの製品に対応する開口部25の集合体からなり、当該1つの製品が有機ELディスプレイである場合には、1つの有機ELディスプレイを形成するのに必要な有機層の集合体、つまり、有機層となる開口部25の集合体が「1画面」となる。そして、第1実施形態の蒸着マスク100は、複数画面分の蒸着パターンを同時に形成すべく、樹脂マスク20には、上記「1画面」が、所定の間隔をあけて複数画面分配置されている。すなわち、樹脂マスク20には、複数画面を構成するために必要な開口部25が設けられている。
第1実施形態の蒸着マスクは、樹脂マスクの一方の面上に、複数のスリット15が設けられた金属マスク10が設けられ、各スリットは、それぞれ少なくとも1画面全体と重なる位置に設けられている点を特徴とする。換言すれば、1画面を構成するのに必要な開口部25間において、横方向に隣接する開口部25間に、スリット15の縦方向の長さと同じ長さであって、金属マスク10と同じ厚みを有する金属線部分や、縦方向に隣接する開口部間25に、スリット15の横方向の長さと同じ長さであって、金属マスク10と同じ厚みを有する金属線部分が存在していないことを特徴とする。以下、スリット15の縦方向の長さと同じ長さであって、金属マスク10と同じ厚みを有する金属線部分や、スリット15の横方向の長さと同じ長さであって、金属マスク10と同じ厚みを有する金属線部分のことを総称して、単に金属線部分と言う場合がある。
第1実施形態の蒸着マスク100によれば、1画面を構成するのに必要な開口部25の大きさや、1画面を構成する開口部25間のピッチを狭くした場合、例えば、400ppiを超える画面の形成を行うべく、開口部25の大きさや、開口部25間のピッチを極めて微小とした場合であっても、金属線部分による干渉を防止することができ、高精細な画像の形成が可能となる。なお、1画面が、複数のスリットによって分割されている場合、換言すれば、1画面を構成する開口部25間に金属マスク10と同じ厚みを有する金属線部分が存在している場合には、1画面を構成する開口部25間のピッチが狭くなっていくことにともない、開口部25間に存在する金属線部分が蒸着対象物へ蒸着パターンを形成する際の支障となり高精細な蒸着パターンの形成が困難となる。換言すれば、1画面を構成する開口部25間に金属マスク10と同じ厚みを有する金属線部分が存在している場合には、多面付け蒸着マスクとしたときに当該金属線部分が、シャドウの発生を引き起こし高精細な画面の形成が困難となる。
次に、図10〜図14を参照して、1画面を構成する開口部25の一例について説明する。なお、図示する形態において破線で閉じられた領域が1画面となっている。図示する形態では、説明の便宜上少数の開口部25の集合体を1画面としているが、この形態に限定されるものではなく、例えば、1つの開口部25を1画素としたときに、1画面に数百万画素の開口部25が存在していてもよい。
図10に示す形態では、縦方向、横方向に複数の開口部25が設けられてなる開口部25の集合体によって1画面が構成されている。図11に示す形態では、横方向に複数の開口部25が設けられてなる開口部25の集合体によって1画面が構成されている。また、図12に示す形態では、縦方向に複数の開口部25が設けられてなる開口部25の集合体によって1画面が構成されている。そして、図10〜図12では、1画面全体と重なる位置にスリット15が設けられている。
上記で説明したように、スリット15は、1画面のみと重なる位置に設けられていてもよく、図13(a)、(b)に示すように、2以上の画面全体と重なる位置に設けられていてもよい。図13(a)では、図10に示す樹脂マスク10において、横方向に連続する2画面全体と重なる位置にスリット15が設けられている。図13(b)では、縦方向に連続する3画面全体と重なる位置にスリット15が設けられている。
次に、図10に示す形態を例に挙げて、1画面を構成する開口部25間のピッチ、画面間のピッチについて説明する。1画面を構成する開口部25間のピッチや、開口部25の大きさについて特に限定はなく、蒸着作製するパターンに応じて適宜設定することができる。例えば、400ppiの高精細な蒸着パターンの形成を行う場合には、1画面を構成する開口部25において隣接する開口部25の横方向のピッチ(P1)、縦方向のピッチ(P2)は60μm程度となる。また、開口部の大きさは、500μm2〜1000μm2程度となる。また、1つの開口部25は、1画素に対応していることに限定されることはなく、例えば、画素配列によっては、複数画素を纏めて1つの開口部25とすることもできる。
画面間の横方向ピッチ(P3)、縦方向ピッチ(P4)についても特に限定はないが、図10に示すように、1つのスリット15が、1画面全体と重なる位置に設けられる場合には、各画面間に金属線部分が存在することとなる。したがって、各画面間の縦方向ピッチ(P4)、横方向のピッチ(P3)が、1画面内に設けられている開口部25の縦方向ピッチ(P2)、横方向ピッチ(P1)よりも小さい場合、或いは略同等である場合には、各画面間に存在している金属線部分が断線しやすくなる。したがって、この点を考慮すると、画面間のピッチ(P3、P4)は、1画面を構成する開口部25間のピッチ(P1、P2)よりも広いことが好ましい。画面間のピッチ(P3、P4)の一例としては、1mm〜100mm程度である。なお、画面間のピッチとは、1の画面と、当該1の画面と隣接する他の画面とにおいて、隣接している開口部間のピッチを意味する。このことは、後述する第2実施形態の蒸着マスクにおける開口部25のピッチ、画面間のピッチについても同様である。
なお、図13に示すように、1つのスリット15が、2つ以上の画面全体と重なる位置に設けられる場合には、1つのスリット15内に設けられている複数の画面間には、スリットの内壁面を構成する金属線部分が存在しないこととなる。したがって、この場合、1つのスリット15と重なる位置に設けられている2つ以上の画面間のピッチは、1画面を構成する開口部25間のピッチと略同等であってもよい。
また、樹脂マスク20には、樹脂マスク20の縦方向、或いは横方向にのびる溝(図示しない)が形成されていてもよい。蒸着時に熱が加わった場合、樹脂マスク20が熱膨張し、これにより開口部25の寸法や位置に変化が生じる可能性があるが、溝を形成することで樹脂マスクの膨張を吸収することができ、樹脂マスクの各所で生じる熱膨張が累積することにより樹脂マスク20が全体として所定の方向に膨張して開口部25の寸法や位置が変化することを防止することができる。溝の形成位置について限定はなく、1画面を構成する開口部25間や、開口部25と重なる位置に設けられていてもよいが、画面間に設けられていることが好ましい。また、溝は、樹脂マスクの一方の面、例えば、金属マスクと接する側の面のみに設けられていてもよく、金属マスクと接しない側の面のみに設けられていてもよい。或いは、樹脂マスク20の両面に設けられていてもよい。
また、隣接する画面間に縦方向に延びる溝としてもよく、隣接する画面間に横方向に延びる溝を形成してもよい。さらには、これらを組み合わせた態様で溝を形成することも可能である。
溝の深さやその幅については特に限定はないが、溝の深さが深すぎる場合や、幅が広すぎる場合には、樹脂マスク20の剛性が低下する傾向にあることから、この点を考慮して設定することが必要である。また、溝の断面形状についても特に限定されることはなくU字形状やV字形状など、加工方法などを考慮して任意に選択すればよい。第2実施形態の蒸着マスクについても同様である。
<第2実施形態の蒸着マスク>
次に第2実施形態の蒸着マスクについて説明する。図14に示すように、第2実施形態の蒸着マスクは、蒸着作製するパターンに対応した開口部25が複数設けられた樹脂マスク20の一方の面上に、1つのスリット(1つの貫通孔16)が設けられた金属マスク10が積層されてなり、当該複数の開口部25の全てが、金属マスク10に設けられた1つの貫通孔と重なる位置に設けられている。また、金属マスクの幅方向の端面は、凹部30及び凸部35を有している。
第2実施形態で言う開口部25とは、蒸着対象物に蒸着パターンを形成するために必要な開口部を意味し、蒸着対象物に蒸着パターンを形成するために必要ではない開口部は、1つの貫通孔16と重ならない位置に設けられていてもよい。なお、図14は、第2実施形態の蒸着マスクの一例を示す蒸着マスクを金属マスク側から見た平面図である。
第2実施形態の蒸着マスク100は、複数の開口部25を有する樹脂マスク20上に、1つの貫通孔16を有する金属マスク10が設けられており、かつ、複数の開口部25の全ては、当該1つの貫通孔16と重なる位置に設けられている。この構成を有する第2実施形態の蒸着マスク100では、開口部25間に、金属マスクの厚みと同じ厚み、或いは、金属マスクの厚みより厚い金属線部分が存在していないことから、上記第1実施形態の蒸着マスクで説明したように、金属線部分による干渉を受けることなく樹脂マスク20に設けられている開口部25の寸法通りに高精細な蒸着パターンを形成することが可能となる。
また、第2実施形態の蒸着マスクによれば、金属マスク10の厚みを厚くしていった場合であっても、シャドウの影響を殆ど受けることがないことから、金属マスク10の厚みを、耐久性や、ハンドリング性を十分に満足させることができるまで厚くすることができ、高精細な蒸着パターンの形成を可能としつつも、耐久性や、ハンドリング性を向上させることができる。
(樹脂マスク)
第2実施形態の蒸着マスクにおける樹脂マスク20は、樹脂から構成され、図14に示すように、1つの貫通孔16と重なる位置に蒸着作製するパターンに対応した開口部25が複数設けられている。開口部25は、蒸着作製するパターンに対応しており、蒸着源から放出された蒸着材が開口部25を通過することで、蒸着対象物には、開口部25に対応する蒸着パターンが形成される。なお、図示する形態では、開口部が縦横に複数列配置された例を挙げて説明をしているが、縦方向、或いは横方向にのみ配置されていてもよい。
第2実施形態の蒸着マスク100における「1画面」とは、1つの製品に対応する開口部25の集合体を意味し、当該1つの製品が有機ELディスプレイである場合には、1つの有機ELディスプレイを形成するのに必要な有機層の集合体、つまり、有機層となる開口部25の集合体が「1画面」となる。第2実施形態の蒸着マスクは、「1画面」のみからなるものであってもよく、当該「1画面」が複数画面分配置されたものであってもよいが、「1画面」が複数画面分配置される場合には、画面単位毎に所定の間隔をあけて開口部25が設けられていることが好ましい(第1実施形態の蒸着マスクの図13参照)。「1画面」の形態について特に限定はなく、例えば、1つの開口部25を1画素としたときに、数百万個の開口部25によって1画面を構成することもできる。
(金属マスク)
第2実施形態の蒸着マスク100における金属マスク10は、金属から構成され1つの貫通孔16を有している。そして、本発明では、当該1つの貫通孔16は、金属マスク10の正面からみたときに、全ての開口部25と重なる位置、換言すれば、樹脂マスク20に配置された全ての開口部25がみえる位置に配置されている。貫通孔16の大きさは、樹脂マスク20の大きさよりも小さく構成されている。
図14に示される金属マスク10の貫通孔の壁面をなす金属部分の横方向の幅(W1)や、縦方向の幅(W2)について特に限定はないが、W1、W2の幅が狭くなっていくに従い、耐久性や、ハンドリング性が低下していく傾向にある。したがって、W1、W2は、耐久性や、ハンドリング性を十分に満足させることができる幅とすることが好ましい。金属マスク10の厚みに応じて適切な幅を適宜設定することができるが、好ましい幅の一例としては、第1実施形態の金属マスクと同様、W1、W2ともに1mm〜100mm程度である。
以下、蒸着マスクの製造方法について一例を挙げて説明する。一実施形態の蒸着マスク100は、樹脂板の一方の面上にスリット15が設けられ、かつ幅方向の端面が凹部30及び凸部35を有している金属マスク10が積層された樹脂板付き金属マスクを準備し、次いで、樹脂板付き金属マスクに対し、金属マスク10側からスリット15を通してレーザーを照射して、樹脂板に蒸着作製するパターンに対応する開口部25を形成することで得ることができる。
樹脂板付き金属マスクの形成方法としては、樹脂板の一方の面上にスリット15が設けられ、かつ幅方向の端面が凹部30及び凸部35を有している金属マスク10を積層する。樹脂板は、上記樹脂マスク20で説明した材料を用いることができる。
スリット15が設けられ、かつ幅方向の端面が凹部30及び凸部35を有している金属マスク10の形成方法としては、金属板の表面にマスキング部材、例えば、レジスト材を塗工し、所定の箇所を露光し、現像することで、最終的にスリット15が形成され、かつ金属板の幅方向の端面が凹部30及び凸部35を有するようにレジストパターンを形成する。マスキング部材として用いるレジスト材としては処理性が良く、所望の解像性があるものが好ましい。次いで、このレジストパターンを耐エッチングマスクとして用いてエッチング法によりエッチング加工する。エッチングが終了後、レジストパターンを洗浄除去する。これにより、スリット15が設けられ、かつ幅方向の端面が凹部30及び凸部35を有している金属マスク10が得られる。スリット15を形成するためのエッチングは、金属板の片面側から行ってもよく、両面から行ってもよい。また、金属板に樹脂板が設けられた積層体を用いて、金属板にスリット15を形成する場合には、金属板の樹脂板と接しない側の表面にマスキング部材を塗工して、片面側からのエッチングによって金属板にスリット15が形成され、かつ金属板の幅方向の端面に凹部30及び凸部35が形成される。なお、樹脂板が、金属板のエッチング材に対し耐エッチング性を有する場合には、樹脂板の表面をマスキングする必要はないが、樹脂板が、金属板のエッチング材に対する耐性を有しない場合には、樹脂板の表面にマスキング部材を塗工しておく必要がある。また、上記では、マスキング部材としてレジスト材を中心に説明を行ったが、レジスト材を塗工する代わりにドライフィルムレジストをラミネートし、同様のパターニングを行ってもよい。
上記の方法では、フォトリソ、及びエッチング加工を用いて、金属板の幅方向の端面に凹部30及び凸部35を形成する例を説明したが、各種の切削加工法、或いはレーザー加工法を用いて、金属板の幅方向の端面に凹部30及び凸部35を形成することもできる。
上記の方法において、樹脂板付金属マスクを構成する樹脂板は、板状の樹脂のみならず、コーティングによって形成された樹脂層や樹脂膜であってもよい。つまり、樹脂板は、予め準備されたものであってもよく、金属板上に、従来公知のコーティング法等によって、最終的に樹脂マスクとなる樹脂層、或いは樹脂膜を形成することもできる。
開口部25は、上記で準備された樹脂板付き金属マスクに対し、レーザー加工法、精密プレス加工、フォトリソ加工等を用いて形成することができる。開口部を形成することで、蒸着作製するパターンに対応する開口部25が設けられた樹脂マスク20の一方の面上にスリット15が設けられた金属マスク10が積層された一実施形態の蒸着マスク100を得る。なお、高精細な開口部25を容易に形成することができる点からは、開口部25の形成には、レーザー加工法を用いることが好ましい。
<フレーム>
図2に示すように、一実施形態の多面付け蒸着マスク200を構成するフレーム60は、略矩形形状の枠部材であり、最終的に固定される蒸着マスク100の樹脂マスク20に設けられた開口部25を蒸着源側に露出させるための開口を有する。さらに、フレーム60は、当該フレーム60が有する開口内に、フレーム60の長手方向、及び幅方向の何れか一方、又は双方に延びる補強フレーム65が設けられている。フレーム60、及び補強フレームの材料について特に限定はなく、蒸着マスクを支持することができる材料であればよく、例えば、金属フレームや、セラミックフレーム等を使用することができる。中でも、金属フレームは、蒸着マスクの金属マスクとの溶接が容易であり、変形等の影響が小さい点で好ましい。金属材料としては、剛性が大きい金属材料、例えば、SUSや、インバー材などが好適である。補強フレームについても同様である。また、フレーム60の本体部と補強フレーム65は同じ材料であってもよく、異なる材料であってもよい。
補強フレーム65が配される位置について特に限定はなく、上記で説明した蒸着マスクの金属マスク10の端面が有している凸部35と、蒸着マスクの厚み方向において重なる位置に配されていればよい。
フレーム60の厚みについても特に限定はないが、剛性等の点から10mm〜30mm程度であることが好ましい。フレームの開口の内周端面と、フレームの外周端面間の幅は、当該フレームと、蒸着マスクの金属マスクとを固定することができる幅であれば特に限定はなく、例えば、10mm〜50mm程度の幅を例示することができる。
フレーム60、及び補強フレーム65と、蒸着マスク100との固定方法についても特に限定はなく、レーザー溶接、アーク溶接、電気抵抗溶接、電子ビーム溶接法などの各種の溶接法を用いたスポット溶接、接着剤、ねじ止め等を用いて固定することができる。各図に示す形態では、フレーム60と蒸着マスクの長手方向両端との固定箇所は、所定の間隔をあけて配されているが、ライン状に固定することもできる。金属マスクの端面が有している凸部と補強フレームとの固定態様についても同様である。また、図示する形態では、規則的な間隔にて固定が行われているが、不規則な間隔で固定がされていてもよい。
また、蒸着マスク100とフレーム60との固定は、蒸着マスク100を架張した状態で行うことが好ましい。蒸着マスクを架張する方法としては、蒸着マスク100の対向する2辺を、例えばクランプ等の保持手段で保持し、保持部に連結しているモーターやエアシリンダ等の駆動手段を作動させて蒸着マスクを引っ張る方法を挙げることができる。蒸着マスクを架張しながらフレーム60に固定することで、フレーム60に位置精度よく蒸着マスクを固定することができる。
また、本発明の一実施形態の多面付け蒸着マスクのフレーム60には、長手方向や、幅方向に延びる補強フレームが設けられていることから、フレーム60の本体部と、補強フレーム65とを用いて、蒸着マスク100を固定することができる。例えば、蒸着マスクを、当該蒸着マスクの長手方向に架張して、フレーム60の本体部に蒸着マスク100の長手方向の両端を固定し、次いで、蒸着マスクを、当該蒸着マスクの幅方向に架張して、金属マスクの幅方向の端面が有している凸部35と補強フレーム65とが蒸着マスクの厚み方向において重なる部分の少なくとも一部で、補強フレーム65と蒸着マスク100とを直接的に、又は間接的に固定することで、より、位置精度に優れる多面付け蒸着マスク200とすることができる。また、上記の架張方法にかえて、蒸着マスクを、当該蒸着マスク100の幅方向に架張して、金属マスクの幅方向の端面が有している凸部35と補強フレーム65とが蒸着マスクの厚み方向において重なる部分の少なくとも一部で、補強フレームと蒸着マスクとを直接的に、又は間接的に固定し、次いで、蒸着マスク100を当該蒸着マスクの長手方向に架張して、フレーム60の本体部に蒸着マスクの長手方向の両端を固定してもよい。或いは、蒸着マスクの長手方向、及び幅方向の架張を同時に行って、蒸着マスクの長手方向の両端とフレーム60の本体部とを固定し、また、凸部35と補強フレーム65とが蒸着マスクの厚み方向において重なる部分の少なくとも一部で、補強フレームと蒸着マスクとを固定してもよい。
なお、蒸着マスクと補強フレームとを直接的に固定する形態としては、例えば、金属マスクと補強フレームとを各種の溶接法を用いて固定する形態を挙げることができる。また、蒸着マスクと補強フレームとを間接的に固定する形態としては、例えば、金属マスクと補強フレームとをはんだ、接着剤、ねじ止め等を用いて固定する形態を挙げることができる。
<<蒸着マスク>>
次に、本発明の一実施形態の蒸着マスクについて説明する。本発明の一実施形態の蒸着マスクは、フレーム上に複数の蒸着マスクが、当該蒸着マスクの幅方向に並べて配置されてなる多面付け蒸着マスクに用いられる蒸着マスクであって、スリットが形成された金属マスクと当該スリットと重なる位置に蒸着作製するパターンに対応する開口部が形成された樹脂マスクとが積層されてなり、金属マスクの幅方向の端面が凹部30及び凸部35を有していることを特徴としている。
一実施形態の蒸着マスクは、上記本発明の一実施形態の多面付け蒸着マスク200で説明した蒸着マスクをそのまま用いることができ、ここでの詳細な説明を省略する。本発明の一実施形態の蒸着マスク100によれば、当該一実施形態の蒸着マスクを複数用い、1つの蒸着マスクの金属マスクの幅方向が有している凹部及び凸部を、当該1つの蒸着マスクと隣接する他の蒸着マスクの金属マスクの幅方向の端面が有している凸部及び凹部とを嵌合させることで、1度の蒸着で、多くの蒸着パターンの形成が可能となる多面付け蒸着マスクを得ることができる。
<<蒸着マスク準備体>>
次に、本発明の一実施形態の蒸着マスク準備体について説明する。本発明の一実施形態の蒸着マスク準備体は、フレーム上に複数の蒸着マスクが、当該蒸着マスクの幅方向に並べて配置されてなる多面付け蒸着マスクに用いられる蒸着マスクを得るための蒸着マスク準備体であって、スリットが形成された金属マスクと樹脂板とが積層されてなり、金属マスクの幅方向の端面は、凹部及び凸部を有していることを特徴としている。
本発明の一実施形態の蒸着マスク準備体は、樹脂板に開口部が設けられていない点以外は、上記で説明した本発明の一実施形態の蒸着マスクと共通し、具体的な説明は省略する。
本発明の一実施形態の蒸着マスク準備体によれば、当該蒸着マスク準備体の樹脂板に開口部を形成することで、フレーム上に複数の蒸着マスクが、当該蒸着マスクの幅方向に並べて配置されてなる多面付け蒸着マスクに用いられる蒸着マスクを得ることができる。
<<有機半導体素子の製造方法>>
次に、本発明の一実施形態の有機半導体素子の製造方法について説明する。本発明の一実施形態の有機半導体素子の製造方法は、多面付け蒸着マスクを用いた蒸着法により蒸着パターンを形成する工程を有し、当該有機半導体素子を製造する工程において、上記で説明した本発明の一実施形態の多面付け蒸着マスクが用いられる点に特徴を有する。
多面付け蒸着マスクを用いた蒸着法により蒸着パターンを形成する工程を有する一実施形態の有機半導体素子の製造方法は、基板上に電極を形成する電極形成工程、有機層形成工程、対向電極形成工程、封止層形成工程等を有し、各任意の工程において多面付け蒸着マスクを用いた蒸着法により基板上に蒸着パターンが形成される。例えば、有機ELデバイスのR,G,B各色の発光層形成工程に、多面付け蒸着マスクを用いた蒸着法をそれぞれ適用する場合には、基板上に各色発光層の蒸着パターンが形成される。なお、本発明の一実施形態の有機半導体素子の製造方法は、これらの工程に限定されるものではなく、蒸着法を用いる従来公知の有機半導体素子の製造における任意の工程に適用可能である。
本発明の一実施形態の有機半導体素子の製造方法は、上記蒸着パターンを形成する工程において用いられる多面付け蒸着マスクが、上記で説明した本発明の一実施形態の多面付け蒸着マスクであることを特徴とする。
多面付け蒸着マスクについては、上記で説明した本発明の一実施形態の多面付け蒸着マスクをそのまま用いることができ、ここでの詳細な説明は省略する。上記で説明した本発明の一実施形態の多面付け蒸着マスク用いた有機半導体素子の製造方法によれば、高精細なパターンを有する有機半導体素子を一度の蒸着で数多く形成することができる。本発明の一実施形態の製造方法で製造される有機半導体素子としては、例えば、有機EL素子の有機層、発光層や、カソード電極等を挙げることができる。特に、本発明の一実施形態の有機半導体素子の製造方法は、高精細なパターン精度が要求される有機EL素子のR、G、B発光層の製造に好適に用いることができる。