JP4780140B2 - 不織布製造装置 - Google Patents

不織布製造装置 Download PDF

Info

Publication number
JP4780140B2
JP4780140B2 JP2008116095A JP2008116095A JP4780140B2 JP 4780140 B2 JP4780140 B2 JP 4780140B2 JP 2008116095 A JP2008116095 A JP 2008116095A JP 2008116095 A JP2008116095 A JP 2008116095A JP 4780140 B2 JP4780140 B2 JP 4780140B2
Authority
JP
Japan
Prior art keywords
adhesive
raw material
material liquid
charging
attracting
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2008116095A
Other languages
English (en)
Other versions
JP2009263819A (ja
Inventor
崇裕 黒川
光弘 高橋
明彦 谷岡
貴義 山口
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Panasonic Corp
Tokyo Institute of Technology NUC
Panasonic Holdings Corp
Original Assignee
Panasonic Corp
Tokyo Institute of Technology NUC
Matsushita Electric Industrial Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Panasonic Corp, Tokyo Institute of Technology NUC, Matsushita Electric Industrial Co Ltd filed Critical Panasonic Corp
Priority to JP2008116095A priority Critical patent/JP4780140B2/ja
Publication of JP2009263819A publication Critical patent/JP2009263819A/ja
Application granted granted Critical
Publication of JP4780140B2 publication Critical patent/JP4780140B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Nonwoven Fabrics (AREA)
  • Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)

Description

本願発明は、エレクトロスピニング法(静電爆発)を用いて製造されるナノファイバを堆積させて不織布を製造する不織布製造装置に関する。
高分子物質などから成り、サブミクロンスケールの直径を有する糸状(繊維状)物質(ナノファイバ)を製造する方法として、エレクトロスピニング(電荷誘導紡糸)法が知られている。
このエレクトロスピニング法とは、溶媒中に高分子物質などを分散または溶解させた原料液を空間中にノズルなどにより噴射(吐出)させるとともに、原料液に電荷を付与して帯電させ、空間を飛行中の原料液を静電爆発させることにより、ナノファイバを得る方法である。
より具体的には、帯電され噴射された原料液は、空間を飛行中の原料液の粒から溶媒が蒸発するに伴い原料液の体積は減少していく。一方、原料液に付与された電荷は原料液に留まる。この結果として、空間を飛行中の原料液の粒は、電荷密度が上昇することとなる。そして、原料液中の溶媒は、継続して蒸発し続けるため、原料液の粒の電荷密度がさらに高まり、原料液の粒の中に発生する反発方向のクーロン力が原料液の表面張力より勝った時点で高分子溶液が爆発的に線状に延伸される現象(静電爆発)が生じる。この静電爆発が、空間において次々と幾何級数的に発生することで、直径がサブミクロンの高分子から成るナノファイバが製造される(例えば、特許文献1参照)。
前記エレクトロスピニング法により製造されるナノファイバは、広く面状に堆積させることでナノファイバからなる不織布を製造することが可能である。ただし、ナノファイバからなる不織布の厚みを厚くすることが困難であると考えられており、必要な機能を確保するために次のような提案がなされている。
例えば、特許文献2に記載の発明のように、基材となるシートにナノファイバからなる不織布を接着剤で貼り付け、厚みや機能を確保する提案が従来なされている。
特開2005−330624号公報 特開2007−30175号公報
シートと不織布とを接着剤で接着する場合、シートの接着面に接着剤を噴霧により塗布することが特許文献2にも開示されている。ところが、接着剤を単に噴霧すると接着剤はシートの内部にまで到達してしまい、接着に供されない接着剤が大量に存在することとなる。このような接着剤の存在は、シートや不織布の目を詰まらせ、これらの特性の一つである通気性を阻害する要因となる。また、接着剤をグラビア印刷の手法でシートの表面だけに付着させる方法も特許文献2には開示されている。ところが、グラビア印刷は、グラビアロールをシートに対しある程度押し付けないと接着剤が転写しない。従って、押しつぶされたシートに接着剤が転写されるため、結局のところ接着剤がある程度シートの内部まで到達してしまうことになる。さらに、接着剤の転写時にシートが圧縮されるため、シート自体の特性(例えば弾力性)が損なわれる可能性もある。
本願発明は、上記問題に鑑みなされたものであり、接着剤による特性の損失を可及的に抑止しつつ、接着剤を用いて厚さの厚い不織布を製造することのできる不織布製造装置の提供を目的とする。
上記目的を達成するために、本願発明にかかる不織布製造装置は、ナノファイバの原料となる原料液を空間中に噴射する原料液噴射手段と、前記原料液を帯電させる原料液帯電手段と、前記原料液が静電爆発することにより製造されるナノファイバが堆積される堆積部材と、接着剤を空間中に噴射する接着剤噴射手段と、前記接着剤を帯電させる接着剤帯電手段と、前記ナノファイバが堆積する前記堆積部材の表面に前記接着剤を電界で誘引して付着させる接着剤誘引手段とを備えることを特徴とする。
これにより、接着剤は堆積部材の表面近傍にのみ付着し易くなる。さらに、接着剤が付着する表面に対し、ナノファイバが堆積するため、ナノファイバと接着剤とが接触する確率を高めることができる。従って、使用する接着剤の量を抑制しても十分な接合強度を得ることが可能となる。
また、前記接着剤誘引手段は、前記堆積部材の前記接着剤が付着する面とは反対側の面に所定の間隔を置いて複数配置される誘引電極と、前記誘引電極に電圧を印加する誘引電源とを備えることが望ましい。
これにより、接着剤が所定の間隔で堆積部材に付着することになるため、良好な通気性などを確保することが可能となる。
さらに、堆積前の前記ナノファイバと前記噴射された接着剤とを合流させる合流手段とを備えてもよい。
これにより、堆積するナノファイバに接着剤を付着させることができるため、体積部材とナノファイバを確実に接着することが可能となる。
上記目的は、次の不織布製造方法によっても達成することができる。すなわち、ナノファイバの原料となる原料液を空間中に噴射する原料液噴射工程と、前記原料液を帯電させる原料液帯電工程と、前記原料液が静電爆発することにより製造されるナノファイバが帯状に堆積される堆積工程と、接着剤を空間中に噴射する接着剤噴射工程と、前記接着剤を帯電させる接着剤帯電工程と、前記ナノファイバが堆積する前記堆積部材の表面に前記接着剤を電界で誘引して付着させる接着剤誘引工程とを含むことを特徴とする。
この方法を採用することにより奏することのできる作用、効果は、上記と同様である。
本願発明によれば、ナノファイバからなる不織布の特性を損ねることなく、厚さの厚い不織布を製造することが可能となる。
次に、本願発明にかかる不織布製造装置の実施の形態を、図面を参照しつつ説明する。
(実施の形態1)
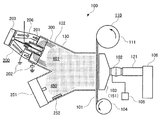
図1は、本願発明の実施の形態である不織布製造装置を模式的に示す断面図である。
同図に示すように、不織布製造装置100は、ナノファイバ堆積手段200と、接着剤付着手段250と、堆積部材の移動手段110とを備えている。
詳細には、原料液噴射手段201と、原料液帯電手段202と、堆積部材101と、接着剤噴射手段251と、接着剤帯電手段252と、接着剤誘引手段150とを備えている。
ナノファイバ堆積手段200は、原料液400を噴射してナノファイバ401を製造し、当該ナノファイバ401を堆積部材101に堆積させる装置であり、原料液噴射手段201と、原料液帯電手段202と、気体流発生手段203と、案内手段206と、吸引手段102とを備えている。
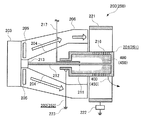
原料液噴射手段201は、原料液400を空間中に噴射する装置であり、圧力によりノズルから原料液400を噴射するものや、遠心力により原料液400を噴射するものを例示することができる。図2や図3に示すように、本実施の形態にかかる原料液噴射手段201は、原料液400を遠心力により放射状に噴射する装置であり、噴射容器211と、回転軸体212と、モータ213とを備えている。
噴射容器211は、図2に示すように、原料液400が内方に注入されながら自身の回転による遠心力により空間中に原料液400を噴射することのできる容器であり、一端が閉塞された円筒形状となされ、周壁には噴射口216を多数備えている。噴射容器211は、貯留する原料液400に電荷を付与するため、導電体で形成されている。噴射容器211は支持体(図示せず)に設けられるベアリング(図示せず)により回転可能に支持されている。
具体的には、噴射容器211の直径は、10mm以上300mm以下の範囲から採用されることが好適である。あまり大きすぎると気体流により原料液400やナノファイバ401を集中させることが困難になることや噴射容器を回転される為に安定して回転させるには噴射容器を支持する構造が強固にさせる必要があるからである。一方、小さすぎると遠心力により原料液400を噴射させるための回転を高めなければならず、モータの負荷や振動など問題が発生するためである。さらに噴射容器211の直径は、20mm以上100mm以下の範囲から採用することが好ましい。また、噴射口216の形状は円形が好ましく、その直径は、0.01mm以上2mm以下の範囲から採用することが好適である。しかしながら、噴射口216の形状は円形に限定することなく、多角形状や星形状等であってもよい。
ここで、ナノファイバを製造するための原料液については原料液400と記し、製造されたナノファイバについてはナノファイバ401と記すが、製造に際しては原料液400が静電爆発しながらナノファイバ401に変化していくため、原料液400とナノファイバ401との境界は曖昧であり、明確に区別できるものではない。
回転軸体212は、噴射容器211を回転させ遠心力により原料液400を噴射させるための駆動力を伝達するための軸体であり、噴射容器211の他端から噴射容器211の内部に挿通され、噴射容器211の閉塞部と一端部が接合される棒状体である。また、他端はモータ213の回転軸と接合されている。
モータ213は、遠心力により原料液400を噴射口216から噴射させるために、回転軸体212を介して噴射容器211に回転駆動力を付与する装置である。なお、噴射容器211の回転数は、噴射口216の口径などとの関係により、数rpm以上、10000rpm以下の範囲から採用することが好ましく、本実施の形態のようにモータ213と噴射容器211とが直動の時はモータ213の回転数は、噴射容器211の回転数と一致する。
原料液帯電手段202は、原料液400に電荷を付与して帯電させる装置である。本実施の形態の場合、原料液帯電手段202は、誘導電極221と、帯電電源222と、接地手段223とを備えている。また、噴射容器211も原料液帯電手段202の一部として機能している。
誘導電極221は、自身がアースに対し高い電圧となることで、近傍に配置され接地されている噴射容器211に電荷を誘導するための部材であり、噴射容器211の先端部分を取り囲むように配置される円環状の部材である。また、誘導電極221は、後述の気体流発生手段203からの気体流を案内する案内手段206としても機能している。
誘導電極221の大きさは、噴射容器211の直径よりも大きい必要があるが、その直径は、200mm以上、800mm以下の範囲から採用されることが好適である。なお、誘導電極221は、噴射容器211から所定の距離を有して噴射容器211を囲むように配置されていればよく、噴射容器211を囲むような環状の金属線のようなものでもよい。
帯電電源222は、誘導電極221に高電圧を印加することのできる電源である。なお、帯電電源222は、一般には、直流電源が好ましい。特に、発生させるナノファイバ401の帯電極性に影響受けないような場合、生成したナノファイバ401の帯電を利用して、電極上に回収するような場合には、直流電源が好ましい。また、帯電電源222が直流電源である場合、帯電電源222が誘導電極221に印加する電圧は、10KV以上、200KV以下の範囲の値から設定されるのが好適である。特に、噴射容器211と誘導電極との間の電界強度が重要であり、1KV/cm以上の電界強度になるように印加電圧や誘導電極221の配置を行うことが好ましい。
接地手段223は、噴射容器211と電気的に接続され、噴射容器211を接地電位に維持することができる部材である。接地手段223の一端は、噴射容器211が回転状態であっても電気的な接続状態を維持することができるようにブラシとして機能するものであり、噴射容器211が回転している場合においても、噴射容器211に対して多点で安定して接触するようになっており、確実に他端は大地と接続されている。なお、噴射容器211を接地する方法としては、回転軸体212が導電体である場合には、回転軸体に対して同様にブラシとして接触させて、噴射容器211を接地させてもよい。
本実施の形態のように原料液帯電手段202に誘導方式を採用すれば、噴射容器211を接地電位に維持したまま原料液400に電荷を付与することができる。噴射容器211が接地電位の状態であれば、噴射容器211に接続される回転軸体212やモータ213などの部材を噴射容器211から電気的に絶縁する必要が無くなり、原料液噴射手段201として簡単な構造を採用しうることになり好ましい。
また、回転する噴射容器211を支持する部材なども絶縁する必要がなくなり、原料液噴射手段201などをコンパクトにすることが可能となる。
気体流発生手段203は、噴射容器211から噴射される原料液400の飛行方向を案内手段206で案内される方向に変更するための気体流を発生させる装置である。気体流発生手段203は、モータ213の背部に備えられ、モータ213から噴射容器211の先端に向かう気体流を発生させる。気体流発生手段203は、噴射容器211から径方向に噴射される原料液400が誘導電極221に到達するまでに前記原料液400を軸方向に変更することができる風力を発生させることができるものとなっている。図2において、気体流は矢印で示している。本実施の形態の場合、気体流発生手段203として、ナノファイバ堆積手段200の周囲にある雰囲気を強制的に送風する軸流ファンを備える送風機が採用されている。
なお、気体流発生手段203は、シロッコファンなど他の送風機により構成してもかまわない。また、高圧ガスを導入することにより噴射された原料液400の方向を変更するものでもかまわない。また、後述の吸引手段102などにより案内手段206内方に気体流を発生させるものでもかまわない。この場合、気体流発生手段203は積極的に気体流を発生させる装置を有しないこととなるが、本願発明の場合、案内手段206の内方に気体流が発生していることをもって吸引手段102が気体流発生手段203の機能を併有しているものとする。
案内手段206は、気体流発生手段203で発生した気体流を噴射容器211の近傍に案内する風洞体である。案内手段206により案内された気体流が噴射容器211から噴射された原料液400と交差し、原料液400の飛行方向を変更する。
さらにまた、ナノファイバ堆積手段200は、気体流制御手段204と、加熱手段205とを備えている。
気体流制御手段204は、気体流発生手段203により発生する気体流が噴射口216に当たらないよう気体流を制御する機能を有するものであり、本実施の形態の場合、気体流発生手段203から噴射容器211に向けて徐々に径が広がる円錐形状の部材が気体流制御手段204として機能している。
気体流制御手段204により、気体流が直接噴射口216に当たらないため、噴射口216から噴射される原料液400が早期に蒸発して噴射口216を塞ぐことを可及的に防止し、原料液400を安定させて噴射させ続けることが可能となる。なお、気体流制御手段204は、噴射口216の風上に配置され気体流が噴射口216近傍に到達するのを防止する壁状の防風壁でもかまわない。
加熱手段205は、気体流発生手段203が発生させる気体流を構成する気体を加熱する加熱源である。本実施の形態の場合、加熱手段205は、案内手段206の内方に配置される円環状のヒータであり、加熱手段205を通過する気体を加熱することができるものとなっている。
加熱手段205により気体流を加熱することにより、空間中に噴射される原料液400は、蒸発が促進され効率よくナノファイバを製造することが可能となる。
吸引手段102は、堆積部材101のナノファイバ401が堆積される側と反対側に配置され、ナノファイバ堆積手段200から流れ来る気体流を堆積部材101に強制的に通過させて吸引する装置である。本実施の形態では、不織布製造装置100は、吸引手段102として、シロッコファンや軸流ファンなどの送風機が採用されており、領域規制手段103からダクト121に向かう気体流を発生させている。また、吸引手段102は、ダクト121と連通状態で配置されており、原料液400から蒸発した溶媒が混ざったほとんどの気体流を吸引し、ダクト121を通過して溶剤回収装置106まで搬送することができるものとなっている。
吸引制御手段105は、吸引手段102と電気的に接続され、吸引手段102の吸引量を制御する装置である。本実施の形態では吸引手段102として送風機が採用されており、吸引制御手段105は、前記送風機の回転数を制御することにより気体の吸引量を制御している。
領域規制手段103は、吸引手段102の吸引領域を規制する機能を有し、堆積部材101のナノファイバ401が収集される側と反対側にあって、堆積部材101と吸引手段102との間に配置される両端が開放状態の筒体である。領域規制手段103の形状は、ナノファイバ401が放出される端部形状に対応することが好ましい。
接着剤付着手段250は、接着剤450を噴射して霧状にすると共に、接着剤を帯電させ、接着剤が帯電した極性と逆極性の電位により接着剤450を誘引して堆積部材101に接着剤450を付着させる装置であり、接着剤噴射手段251と、接着剤帯電手段252と、接着剤誘引手段150とを備えている。
なお、接着剤付着手段250は、前記ナノファイバ堆積手段200と装置構成が同じであるため、図2、図3を用いて説明する。名称の異なる部材については異なる符号を付すが、その部材の機能はほぼ同じであり、当該符号は図中において括弧内に記載している。また、同一名称の部材については同一の符号を付している。
接着剤噴射手段251は、原料液噴射手段201と同様であり、噴射容器211と、回転軸体212と、モータ213とを備えている。これらについては、上記説明の「原料液400」を「接着剤450」と、「ナノファイバ401」を「接着剤450」と読み替えれば、同じ説明となるため説明を省略する。
接着剤帯電手段252は、接着剤450に電荷を付与して帯電させる装置である。接着剤帯電手段252は、原料液帯電手段202と同様、誘導電極221と、帯電電源222と、接地手段223とを備えている。また、噴射容器211も接着剤帯電手段252の一部として機能している。
接着剤誘引手段150は、ナノファイバ401が堆積する堆積部材101の表面に接着剤450を電界で誘引して付着させる装置であり、誘引電極151と誘引電源152とを備えている。
図4は、誘引電極を示す斜視図である。
同図に示すように、誘引電極151は、縦横に格子状に配置される帯状の電極からなる導体製の部材である。当該誘引電極151に帯電している接着剤450と逆の極性の電位を印加することで、接着剤450は、電界により格子状に誘引され堆積部材101の表面に格子状に付着することとなる。
誘引電源152は、誘引電極151に電位を印加する直流電源である。
堆積部材101は、接着剤450が付着され、静電爆発により製造され飛来するナノファイバ401が堆積する対象となる部材である。堆積部材101は、気体流により案内されるナノファイバ401を気体流と分離して収集する部材であり、気体流を挿通可能でナノファイバ401を挿通しない微細な孔を多数備えている。本実施の形態の場合、堆積部材101は、堆積したナノファイバ401と容易に分離可能な材質で構成された薄く柔軟性のある長尺のシート状の部材に、事前にナノファイバ401が1層堆積された部材である。前記シート状の部材として、アラミド繊維からなる長尺の網を例示することができる。さらに、表面にテフロン(登録商標)コートを行うと、堆積したナノファイバ401を堆積部材101から剥ぎ取る際の剥離性が向上するため好ましい。
堆積部材の移動手段110は、接着剤付着手段250からナノファイバ堆積手段200に向けて堆積部材101を移動させることができる装置であり、供給ロール111と搬送手段104とを備えている。
供給ロール111は、堆積部材101がロール状に巻き付けられる円筒状の部材であり、供給ロール111に巻き付けられた堆積部材101が巻き戻されながら供給されるものとなっている。
搬送手段104は、長尺の堆積部材101を巻き取りながら供給ロール111から引き出し移動させ、堆積するナノファイバ401と共に堆積部材101を搬送するものとなっている。搬送手段104は、接着剤450により接着され堆積されるナノファイバ401が堆積している不織布を堆積部材101とともに巻き取ることができるものとなっている。
次に、上記構成の不織布製造装置100を用いたナノファイバ401の製造方法を説明する。
まず、ナノファイバ堆積手段200、及び、接着剤付着手段250の気体流発生手段203により、案内手段206の内部に気体流を発生させる。一方、誘引電極151には所定の直流電圧を印加しておく。また、吸引手段102により、堆積部材101よりも下流側から前記気体流を吸引する。
次に、原料液噴射手段201の噴射容器211に原料液400を供給する。原料液400は、別途タンク(図示せず)に蓄えられており、供給路217(図2参照)を通過して噴射容器211の他端部から噴射容器211内部に供給される。一方、接着剤噴射手段251の噴射容器211に接着剤450を供給する。接着剤450は、別途タンク(図示せず)に蓄えられており、供給路217(図2参照)を通過して噴射容器211の他端部から噴射容器211内部に供給される。
次に、帯電電源222により噴射容器211に貯留される原料液400に電荷を供給しつつ(原料液帯電工程)、噴射容器211をモータ213により回転させて、遠心力により噴射口216から帯電した原料液400を噴射する(原料液噴射工程)。一方、帯電電源222により噴射容器211に貯留される接着剤450に電荷を供給しつつ(接着剤帯電工程)、噴射容器211をモータ213により回転させて、遠心力により噴射口216から帯電した接着剤を噴射する(接着剤噴射工程)。
噴射容器211の径方向放射状に噴射された接着剤450は、気体流により飛行方向が変更され、堆積部材101に向かって放出される。接着剤450は、静電爆発により微細化されつつ(微細化工程)堆積部材101に向かって飛行する。そして、誘引電極151により形成される電界に誘引され(接着剤誘引工程)誘引電極151の形状に沿って格子状に堆積部材101に付着する。
ここで、堆積部材101の堆積側表面は、誘電分極により接着剤450とは逆の極性が集中しており、接着剤450は、堆積部材101の内部まで進入することなく、堆積部材101の表面に誘引されて付着する。従って、接着に供されない無駄な接着剤450の存在を抑止することができ、接着剤450による目詰まりを防止することが可能となる。
所定量の接着剤450が堆積部材101に付着すると、次に、接着剤450が付着した面にナノファイバ401が堆積するように移動手段110により堆積部材101が移動される(移動工程)。
噴射容器211の径方向放射状に噴射された原料液400は、気体流により飛行方向が変更され、気体流に乗り案内手段206に案内されて搬送される。原料液400は、静電爆発によりナノファイバ401を製造しつつ放出される。堆積部材101は、背部(下流側)から気体流が吸引手段102により吸引されているため、フィルタとして機能し、ナノファイバ401と気体流とを分離してナノファイバ401のみを堆積させる(堆積工程)。
以上により、堆積部材101の不織布部分の最表面に付着した接着剤450のほとんどと堆積してきたナノファイバ401が接触することとなる。従って、少ない接着剤450の量を付着させるだけで、所望の接合強度を達成することができ、接着剤450による不織布の目詰まりを防止することが可能となる。
所定量のナノファイバ401が堆積すれば、搬送手段104の巻き取りにより堆積部材101が一定量移動する。
以上の工程を繰り返すことで、堆積部材101の長さ方向に次々にナノファイバ401が堆積される。
以上の不織布製造装置を用い、不織布製造方法を実施すれば、堆積部材101を構成するナノファイバ401からなる不織布の物理的特性を損なうことなく、さらにナノファイバ401を堆積させてナノファイバ401からなる不織布を重ねて製造することができる。しかも、2層の不織布は、それらの間に可及的少量で存在する接着剤450により接着されているため、必要な物理的強度を備えると共に、目詰まりを防止し、通気性などの特性を維持することが可能となる。
なお、接着剤450の付着パターンは、本実施の形態のように縦横の格子状に限定されるものではない。例えば、図5(a)に示すような、ストライプ状でも良く、また、図5(b)に示すような、ドットマトリクス状でも良い。すなわち、効率よく堆積部材101上に所定のパターンで接着剤450を堆積できればよい。
また、ナノファイバ401を気体流で搬送し、堆積部材101に堆積させたが、本願発明はこれに限定されるわけではない。例えば、領域規制手段103の位置に電極を設け、これに高電圧をかけることで、帯電状態のナノファイバ401を誘引して堆積部材101の上に堆積させてもかまわない。また、当該電界と気体流とを併用してもかまわない。
なお、ナノファイバ401を構成する高分子物質としては、ポリプロピレン、ポリエチレン、ポリスチレン、ポリエチレンオキサイド、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、ポリ−m−フェニレンテレフタレート、ポリ−p−フェニレンイソフタレート、ポリフッ化ビニリデン、ポリフッ化ビニリデン−ヘキサフルオロプロピレン共重合体、ポリ塩化ビニル、ポリ塩化ビニリデン−アクリレート共重合体、ポリアクリロニトリル、ポリアクリロニトリル−メタクリレート共重合体、ポリカーボネート、ポリアリレート、ポリエステルカーボネート、ポリアミド、アラミド、ポリイミド、ポリカプロラクトン、ポリ乳酸、ポリグリコール酸、コラーゲン、ポリヒドロキシ酪酸、ポリ酢酸ビニル、ポリペプチド等およびこれらの共重合体を例示できる。また、上記より選ばれる一種でもよく、また、複数種類が混在してもかまわない。なお、上記は例示であり、本願発明は上記高分子物質に限定されるものではない。
原料液400に使用される溶媒としては、メタノール、エタノール、1−プロパノール、2−プロパノール、ヘキサフルオロイソプロパノール、テトラエチレングリコール、トリエチレングリコール、ジベンジルアルコール、1,3−ジオキソラン、1,4−ジオキサン、メチルエチルケトン、メチルイソブチルケトン、メチル−n−ヘキシルケトン、メチル−n−プロピルケトン、ジイソプロピルケトン、ジイソブチルケトン、アセトン、ヘキサフルオロアセトン、フェノール、ギ酸、ギ酸メチル、ギ酸エチル、ギ酸プロピル、安息香酸メチル、安息香酸エチル、安息香酸プロピル、酢酸メチル、酢酸エチル、酢酸プロピル、フタル酸ジメチル、フタル酸ジエチル、フタル酸ジプロピル、塩化メチル、塩化エチル、塩化メチレン、クロロホルム、o−クロロトルエン、p−クロロトルエン、クロロホルム、四塩化炭素、1,1−ジクロロエタン、1,2−ジクロロエタン、トリクロロエタン、ジクロロプロパン、ジブロモエタン、ジブロモプロパン、臭化メチル、臭化エチル、臭化プロピル、酢酸、ベンゼン、トルエン、ヘキサン、シクロヘキサン、シクロヘキサノン、シクロペンタン、o−キシレン、p−キシレン、m−キシレン、アセトニトリル、テトラヒドロフラン、N,N−ジメチルホルムアミド、N,N−ジメチルアセトアミド、ジメチルスルホオキシド、ピリジン、水等を例示することができる。また、上記より選ばれる一種でもよく、また、複数種類が混在してもかまわない。なお、上記は例示であり、本願発明は上記溶媒に限定されるものではない。
さらに、原料液400に骨材や可塑剤などの添加剤を添加してもよい。当該添加剤としては、酸化物、炭化物、窒化物、ホウ化物、珪化物、弗化物、硫化物等を挙げることができるが、耐熱性、加工性などの観点から酸化物を用いることが好ましい。当該酸化物としては、Al23、SiO2、TiO2、Li2O、Na2O、MgO、CaO、SrO、BaO、B23、P25、SnO2、ZrO2、K2O、Cs2O、ZnO、Sb23、As23、CeO2、V25、Cr23、MnO、Fe23、CoO、NiO、Y23、Lu23、Yb23、HfO2、Nb25等を例示することができる。また、上記より選ばれる一種でもよく、また、複数種類が混在してもかまわない。なお、上記は例示であり、本願発明は上記添加剤に限定されるものではない。
溶媒と高分子との混合比率は、溶媒と高分子により異なるが、溶媒量は、約60%から98%の間が望ましい。
一方、接着剤450の種類としては、ナノファイバ401を構成するポリマーと接着対象とが接着できるものであれば特に限定されない。具体的には、ホットメルト樹脂からなる接着剤、エラストマー系の接着剤、アクリル系接着剤、エポキシ系接着剤、ビニル系接着剤などが例示できる。さらに具体的には、エラストマー系の接着剤としては、ポリクロロプレンゴム、スチレン・ブタジエンゴム、ブチルゴム、アクリロニトリル・ブタジエンゴム、エチレン・プロピレンゴム、クロロスルフォン化ポリエチレンゴム、エピクロルヒドリンゴムが例示できる。
(実施の形態2)
次に、本願発明にかかる他の実施の形態を説明する。
図6は、本願発明の実施の形態である不織布製造装置を模式的に示す断面図である。なお、上記実施の形態1と同じ機能を有する部材、装置等には同じ符号を付し、説明を省略する。
接着剤噴射手段251は、接着剤450を含む接着剤450を超音波や2流体ノズルを用いて霧状に噴射し、噴射された接着剤450を接着剤帯電手段252としてのイオナイザで帯電しているナノファイバ401の極性と逆の極性に帯電させる装置である。接着剤噴射手段251は、後述の混合手段130に臨んで取り付けられており、混合手段130内部に帯電した接着剤450を噴霧できるものとなっている。
ここで、イオナイザとは、空間中に存在する微粒子を帯電させることができる装置であり、具体的には、コロナ放電方式や電圧印加方式、交流方式、定常直流方式、パルス直流方式、自己放電式、軟X線方式、紫外線式、放射線方式など任意の方式等を挙示することができる。
混合手段130は、ナノファイバ堆積手段200から放出されるナノファイバ401と接着剤噴射手段251から噴霧される接着剤450とを混合する部材である。本実施の形態の場合、混合手段130は、Y字形の管体である。
以上の構成において、ナノファイバ401と接着剤450とを同時に放出すれば、混合手段130によりナノファイバ401と接着剤450とが混合される。ここで、ナノファイバ401と接着剤450とを相互に逆極性で帯電させることで、ナノファイバ401の表面に付着した状態で接着剤450を堆積部材101の表面に付着させることができる。これにより、接着剤450が堆積部材101の内部にまで到達することなく、ほとんどの接着剤450が接合に供されることとなる。
また、領域規制手段103と誘引電極151とを同じ部材で構成し、接着剤450の放出とナノファイバ401の放出とを交互に実施すれば、上記実施の形態1と同様の工程をコンパクトな構成で実現することも可能となる。
本願発明は、ナノファイバからなる不織布の製造に利用可能である。
本願発明の実施の形態である不織布製造装置を模式的に示す断面図である。 原料液放出手段、及び、接着剤放出手段を示す断面図である。 原料液放出手段、及び、接着剤放出手段を示す斜視図である。 誘引電極を示す斜視図である。 接着剤の付着パターンを例示する図である。 本願発明の実施の形態である不織布製造装置を模式的に示す断面図である。
符号の説明
100 不織布製造装置
101 堆積部材
102 吸引手段
103 領域規制手段
104 搬送手段
105 吸引制御手段
106 溶剤回収装置
110 移動手段
111 供給ロール
121 ダクト
130 混合手段
150 接着剤誘引手段
151 誘引電極
152 誘引電源
200 ナノファイバ堆積手段
201 原料液噴射手段
202 原料液帯電手段
203 気体流発生手段
204 気体流制御手段
205 加熱手段
206 案内手段
211 噴射容器
212 回転軸体
213 モータ
216 噴射口
217 供給路
221 誘導電極
222 帯電電源
223 接地手段
250 接着剤付着手段
251 接着剤噴射手段
252 接着剤帯電手段
400 原料液
401 ナノファイバ
450 接着剤

Claims (5)

  1. ナノファイバの原料となる原料液を空間中に噴射する原料液噴射手段と、
    前記原料液を帯電させる原料液帯電手段と、
    前記原料液が静電爆発することにより製造されるナノファイバが堆積される堆積部材と、
    接着剤を空間中に噴射する接着剤噴射手段と、
    前記接着剤を帯電させる接着剤帯電手段と、
    前記ナノファイバが堆積する前記堆積部材の表面に前記接着剤を電界で誘引して付着させる接着剤誘引手段と
    を備える不織布製造装置。
  2. 前記接着剤誘引手段は、
    前記堆積部材の前記接着剤が付着する面とは反対側の面に所定の間隔を置いて複数配置される誘引電極と、
    前記誘引電極に電圧を印加する誘引電源とを備える
    請求項1に記載の不織布製造装置。
  3. さらに、
    堆積前の前記ナノファイバと前記噴射された接着剤とを合流させる合流手段と
    を備える請求項1に記載の不織布製造装置。
  4. ナノファイバの原料となる原料液を空間中に噴射する原料液噴射工程と、
    前記原料液を帯電させる原料液帯電工程と、
    前記原料液が静電爆発することにより製造されるナノファイバが帯状に堆積される堆積工程と、
    接着剤を空間中に噴射する接着剤噴射工程と、
    前記接着剤を帯電させる接着剤帯電工程と、
    前記ナノファイバが堆積する前記堆積部材の表面に前記接着剤を電界で誘引して付着させる接着剤誘引工程と
    を含む不織布製造方法。
  5. さらに、
    前記接着剤が静電爆発により微細化する微細化工程を含む
    請求項4に記載の不織布製造方法。
JP2008116095A 2008-04-25 2008-04-25 不織布製造装置 Active JP4780140B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2008116095A JP4780140B2 (ja) 2008-04-25 2008-04-25 不織布製造装置

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2008116095A JP4780140B2 (ja) 2008-04-25 2008-04-25 不織布製造装置

Publications (2)

Publication Number Publication Date
JP2009263819A JP2009263819A (ja) 2009-11-12
JP4780140B2 true JP4780140B2 (ja) 2011-09-28

Family

ID=41390009

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2008116095A Active JP4780140B2 (ja) 2008-04-25 2008-04-25 不織布製造装置

Country Status (1)

Country Link
JP (1) JP4780140B2 (ja)

Families Citing this family (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN102652189B (zh) * 2009-12-10 2016-01-27 松下知识产权经营株式会社 纳米纤维制造装置以及纳米纤维制造方法
JP6124247B2 (ja) * 2012-12-05 2017-05-10 光弘 高橋 ナノ繊維またはナノ粒子を固定化するためのナノ接着層を形成する方法。
JP5946894B2 (ja) * 2014-12-01 2016-07-06 株式会社タマル製作所 ナノファイバーを用いたフィルター

Also Published As

Publication number Publication date
JP2009263819A (ja) 2009-11-12

Similar Documents

Publication Publication Date Title
JP2009270221A (ja) ナノファイバ製造装置
WO2009122669A1 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP5323101B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4834612B2 (ja) ナノファイバ製造装置、不織布製造装置、および、ナノファイバ製造方法
JP5226558B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4866872B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP2010180499A (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP2009263819A (ja) 不織布製造装置
JP5216551B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP2010121232A (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP5216516B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4965525B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4966932B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4960279B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4939467B2 (ja) ナノファイバ製造方法、ナノファイバ製造装置
JP4965533B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4934638B2 (ja) ナノファイバ製造装置
JP5215106B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP5215207B2 (ja) ナノファイバ製造装置
JP4972027B2 (ja) ナノファイバ製造装置、不織布製造装置
JP4965521B2 (ja) ナノファイバ製造装置
JP4837698B2 (ja) ナノファイバ製造装置、ナノファイバ製造方法
JP4879915B2 (ja) ナノファイバ製造装置、不織布製造装置
JP4939478B2 (ja) ナノファイバ製造方法
JP4880638B2 (ja) ナノファイバ製造装置

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20100304

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A821

Effective date: 20100308

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20110524

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20110607

A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20110620

FPAY Renewal fee payment (event date is renewal date of database)

Free format text: PAYMENT UNTIL: 20140715

Year of fee payment: 3

R150 Certificate of patent or registration of utility model

Ref document number: 4780140

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

S533 Written request for registration of change of name

Free format text: JAPANESE INTERMEDIATE CODE: R313533

R350 Written notification of registration of transfer

Free format text: JAPANESE INTERMEDIATE CODE: R350

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250