JP4704495B2 - タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ - Google Patents
タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ Download PDFInfo
- Publication number
- JP4704495B2 JP4704495B2 JP2009259415A JP2009259415A JP4704495B2 JP 4704495 B2 JP4704495 B2 JP 4704495B2 JP 2009259415 A JP2009259415 A JP 2009259415A JP 2009259415 A JP2009259415 A JP 2009259415A JP 4704495 B2 JP4704495 B2 JP 4704495B2
- Authority
- JP
- Japan
- Prior art keywords
- roughing
- cutting
- cutter
- groove
- christmas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images






Landscapes
- Milling Processes (AREA)
Description
タービン翼接続用溝は、便宜上その溝深さ方向の深さによって大型と小型のツリー状溝に分類される。大型のツリー状の溝を加工する場合には、切削量が多いので、大荒加工を1回以上行い、荒加工、仕上加工を含む複数回の工程で切削するのが通常の切削加工方法である。小型のツリー状溝を加工する場合には、通常は1回の荒加工および仕上加工の工程の組合せが多い。
また、断面クリスマスツリー状溝の最終形状を予備形状からほぼ1回の工具通過で、短時間でフライス加工できる利点がある。」との記載やFig2に記載の形状から理解されるように、特許文献2に記載の加工方法には図示はされていない仕上加工を必要としている。特許文献2に記載のフライス加工方法は切れ刃の負担の多い総形ソリッド工具の使用を避けて、大荒加工の工程は増えるものの負担の少ない切削チップで大荒加工時間を短縮させようとする技術である。
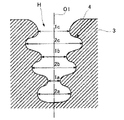
同様に、凹部2a、2b、2cの溝中心軸O1と直交する方向の幅(図1に示す矢印2a、2b、2c方向の溝幅寸法)は、タービン翼接続用溝Hの上部から深さ方向に向かって次第に小さくなっており、溝Hの最下方に位置する凹部2aがこれら凹部のうち最小の溝幅を有する最小幅の凹部になっている。なお、3は被削材を示し、4は被削材3にタービン翼接続用溝Hの仕上加工を行ったときの形状(以下、「仕上加工形状溝」という)を示している。なお、図1に示すタービン翼接続用溝Hは、紙面と直交する方向にこの溝Hが所定の長さにわたって連続して形成されている。
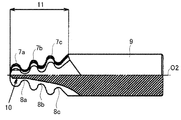
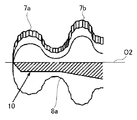
図3、図4に示すクリスマスカッタは、刃部11に凸状部7a、7b、7cと凹状部8a、8b、8cを有している。そして、これらカッタの凸状部7a、7b、7cは図1に示すタービン翼接続用溝Hの凹部2a、2b、2cの大荒加工及び荒加工に対応し、凹状部8a、8b、8cはタービン翼接続用溝Hの凸部1a、1b、1cの大荒加工及び荒加工に対応する。
また、カッタの軸心O2と直交する方向の径が最小となる最小径の凹状部8aは、タービン翼接続用溝Hの最小の溝幅を有する凸部1aの大荒加工及び荒加工に対応する。なお、図3および図4において、ハッチング部分はカッタの心厚の断面を示し、9はカッタのシャンク部、10は刃部11に設けられているクリスマスカッタの溝を示す。
図1乃至図4から分かるように、タービン翼接続用溝Hの最小の溝幅を有する凸部1aは、それを加工する大荒加工用クリスマスカッタが最もくびれた部分(図3ではカッタの最小径の凹状部8a)で加工する必要があった。よって、カッタの最小径の凹状部8aの径は、大荒加工形状溝5の加工を行うときが最も細く、次いで荒加工形状溝6、溝Hの仕上加工形状溝4の加工を行う順に太くなることが図2から分かる。
大荒加工を行う大荒加工工程と、荒加工を行う荒加工工程と、仕上加工を行う仕上加工工程とを有し、
前記荒加工においては、前記タービン翼接続用溝の深さ方向と直交する方向の幅が最小となる最小幅の前記凸部を含む1つ以上の前記凸部を、その凸部に対応する前記刃部の前記凹状部の内、少なくとも最小径の先端側の凹状部の最も細い部分に、前記刃部の軸方向に沿って形成されるクリスマスカッタ溝を有しない荒加工用クリスマスカッタを用いて切削加工することを特徴としている。
大荒加工を行う大荒加工工程と、荒加工を行う荒加工工程と、仕上加工を行う仕上加工工程とを有し、
前記荒加工においては、前記タービン翼接続用溝の深さ方向と直交する方向の幅が最小となる最小幅の前記凸部を含む1つ以上の前記凸部を、その凸部に対応する前記刃部の前記凹状部の内、少なくとも最小径の先端側の凹状部に、切れ刃を有しない非切削部を有する荒加工用クリスマスカッタを用いて切削加工することを特徴としている。
且つ前記荒加工工程において荒加工を行う荒加工用クリスマスカッタの少なくとも最小径の前記凹状部の径より大きく、
前記大荒加工工程においては、前記大荒加工用クリスマスカッタによる前記前記タービン翼接続用溝における最小幅の前記凸部の切削時に、前記仕上加工前の取り代を残す程度にまで仕上加工前の寸法に近づける切削をし、
前記荒加工工程において切れ刃のない前記非切削部を有する最小径の前記凹状部を備えた前記荒加工用クリスマスカッタにより前記最小幅の凸部以外の部分を切削加工することを特徴としている。
前記凸状部の外周部に前記クリスマスカッタの先端からシャンク部側へ向かって切れ刃を有し、
前記凹状部の内、少なくとも軸心方向と直交する方向の径が最小となる最小径の凹状部の外周部に、切れ刃の無い非切削部が設けられていることを特徴としている。
前記凸状部の外周部に前記クリスマスカッタの先端からシャンク部側へ向かって切れ刃を有し、
前記凹状部の内、少なくとも軸心方向と直交する方向の径が最小となる最小径の凹状部の外周部の最も細い部分に、前記刃部の軸方向に沿って形成されるクリスマスカッタ溝が形成されていないことを特徴としている。
すなわち、前記タービン翼接続用溝とクリスマスカッタのいずれも、タービン翼接続用溝の深さ方向と直交する方向またはクリスマスカッタの軸心と直交する方向に突き出ているところが凸部(凸部1a、1b、1c)と凸状部(凸状部7a、7b、7c)であり、窪んでいるところが凹部(凹部2a、2b、2c)と凹状部(凹状部8a、8b、8c)と考えると理解しやすい。
本発明の切削加工方法においては、荒加工の工程において1回のみの荒加工ではクリスマスカッタへの加工負荷が大きいため、荒加工の前に行う大荒加工と、荒加工と、最後に仕上寸法に仕上げる仕上加工の工程から構成するようにしている。また本発明では、刃部11が1つの母材で構成されているものをソリッド工具と言う。
本発明の1回目の大荒加工に用いられるカッタとしては、先端の外径が翼溝の凸部の最小幅より小さく設定され、前記翼溝の凸部の最大幅よりも小さく設定された仮想位置を直線的に結んでなる角度付き切れ刃を備えたV字型のカッタもしくはテーパーエンドミルを使用することができる。なお、図6および図7のハッチング部分は、被削材を示す。また、図8のハッチング部分はカッタの心厚の断面を示す。
本発明の切削加工方法において、仕上加工とは、本発明の前記荒加工の後に、最終目的とする形状寸法に仕上げるために行う加工を示す。本発明は、前記したタービン翼接続用溝の切削加工工程のうち、大荒加工と荒加工の切削加工方法、およびこれらの切削加工に用いるクリスマスカッタに特徴がある発明である。本発明は、タービン翼接続用溝の凹凸形状の切削加工を行うときに、その切削加工の能率を上げるために、タービン翼接続用溝の最終目的とする形状寸法にできるだけ沿ったソリッド工具を使用することを前提にしている。
このときは、他の凹状部8b、8cには切れ刃を設けたカッタから構成され、このような構成とした荒加工用クリスマスカッタが、本発明の第7の発明に相当する。なお、本発明においては、カッタの凹状部8a、8b、8cの全てを、上記非切削部14aと同様に、切れ刃が無い非切削部としてもよい。また、この荒加工用クリスマスカッタを用いてタービン翼接続用溝を切削加工する方法が、本発明の第1乃至第6のいずれかの発明に適用できる。
このようにTの値を設定すると、仕上加工前の取り代は上記した溝幅寸法R1とR3の差を半径分の差で示した値である3.0mm以下になる。Tの値が小さいほうが仕上加工におけるクリスマスカッタへの切削負荷が減ることになる。
本発明の加工形状の特徴を示す図14で説明すれば、最小幅の凸状部1aの部分においては、大荒加工での大荒加工形状溝5より荒加工での荒加工形状溝6は溝中心軸O1に近く位置しており、荒加工がこの部分では非切削であることが本発明の第6の発明の特徴である。
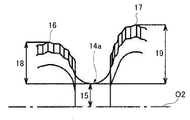
図12に示すように、カッタの軸心O2方向に対する各非切削部14aの範囲の設け方は、クリスマスカッタの非切削部14aの最も細い径15と隣接する先端側の凸状部の頂点16との先端側高さ18の1/2以上、最も細い径15と隣接するシャンク側の凸状部の頂点17とのシャンク側高さ19の1/2以下、の範囲になるように設けるのが望ましい。
さらに、荒加工用クリスマスカッタにおいては、前記カッタの最小径の凹状部8aは切れ刃を設けない非切削部14aとしているため、最も折損の可能性の高い最小幅の凸部1aにおいての切削は大荒加工と仕上加工のみで行われ、荒加工用クリスマスカッタの前記非切削部14aでは加工はしない。
特に、タービン翼接続用溝の最大径が20mm程度の小型のツリー状溝を加工する場合には、相対的に全体が小径のクリスマスカッタとなり、折損しやすいので、荒加工用クリスマスカッタのすべての凹状部8a、8b、8cに前記した非切削部14aと同様な非切削部を設けて凸部1a、1b、1cを非切削とする本発明の第5の発明を適用するのがよい。
また、非切削部14aを設けることにより、切削量が少なくなり切削抵抗も低減されるため、切れ刃にねじれ角を設けなくても良い。切れ刃にねじれ角を設けないことから、カッタの長手方向(軸心方向O2)の切れ刃が同時に切削を行うこととなり偶数刃との相乗効果で、タービン翼接続用溝の加工精度がより一層向上することになる。なお、切れ刃の刃先を波形状にしたラフィング切れ刃が大変有効である。
以下、本発明を実施例に基き具体的に説明する。
タービン翼接続用溝の切削加工方法について、本発明の切削加工方法と従来方法との比較を行うために、図15に示す仕様からなる大荒加工用クリスマスと荒加工用クリスマスカッタ、仕上げ加工用クリスマスカッタを製作して、被削材への切削加工試験(切削試験)を行った。
なお、図15は、タービン翼接続用溝の切削加工の工程(t1)ごとに、本発明の切削加工方法と従来方法との比較を行うために製作した各クリスマスカッタ(以下、単に「カッタ」と記載する)の凸状部の最大刃径(t2)と、同じく凹状部の特徴(t3)と、大荒加工と荒加工を実施したときの加工方法(t4)を、本発明例1〜3と従来例ごとに記載している。また、製作した各クリスマスカッタ(以下、単に「カッタ」と記載する)の母材はいずれも高速度鋼(ハイスピードスチール)の粉末を用いて製作し、被削材はJISにより規定されているSUS420(Crを約13重量%含むステンレス鋼)とした。
また、このカッタの第1凹状部の外径寸法は、被削材の最小幅の第1凸部の仕上寸法に対して直径分で2.0mm小さくし、カッタの他の凹状部は切れ刃とし、これら他の凹状部の刃径寸法を被削材の仕上寸法に対して直径分で1.0mm小さくしたものを製作した。この直径分とは、仕上加工と荒加工における前記した溝幅寸法の差を示す。
これらのカッタを用い、本発明例1の加工方法として、大荒加工用カッタの第1凹状部でタービン翼接続用溝の第1凸部を仕上加工前寸法まで切削加工し、荒加工では、タービン翼接続用溝の第1凸部のみを非切削とした本発明に係る切削加工方法を採用した。
また、従来例4におい使用した荒加工用カッタは、図15に示すように、カッタ先端よりカッタの第1凸状部の最大刃径が27mm、カッタの第2凸状部の最大刃径が38mm、カッタの第3凸状部の最大刃径が49mmとした。また、このカッタの各凹状部の径寸法を被削材の仕上寸法に対して直径分で1.0mm小さくしたものを製作した。
加工方法は従来の方法を採用し、大荒加工ではタービン翼接続用溝の各凸部と凹部にそれぞれ荒加工時の取り代を残した加工を行い、荒加工でこの取り代を徐々に切削加工してタービン翼接続用溝を拡幅する加工方法とした。
本発明例1および本発明例2の大荒加工と荒加工ではともに、カッタの回転数を160回/min、送り速度を10mm/minとした。また、本発明例3の切削条件は、1回目の大荒加工用テーパーラフィングエンドミルの回転数を180回/min、送り速度を10mm/minとした。さらに、本発明例3の2回目の大荒加工と荒加工とは、共にカッタの回転数を160回/min、送り速度を10mm/minとした。
なお、仕上加工において、仕上加工用クリスマスカッタで切削加工するときの切削条件は、本発明例および従来例ともに、カッタの回転数を180回/min、送り速度を10mm/minとした。実施例1の切削試験で使用した切削液は、水溶性切削液を用いた。

さらに、加工後の刃先状態の観察では、本発明例に使用した大荒加工用カッタ、荒加工用カッタ、仕上加工用カッタのいずれも、刃先のチッピングや欠損もなく良好な刃先状態であった。
また、従来例4の荒加工で機械ロード値が大きくなっている要因としては、大荒加工時のビビリ跡の影響やカッタの第1凹状部でも切削を行うことにより大きくなったと考えられ、荒加工後の加工面にもビビリ跡が見られた。
さらに、仕上加工後の第1凸部の面粗さは、本発明例1〜3と比較して、従来例4の面粗さが若干悪くなっている。これは荒加工面のビビリ跡の影響を受けているのではないかと推測される。
次に、本発明に係る切削加工方法について、他の切削試験とその結果について説明する。実施例2において使用した大荒加工用カッタの各凸状部の刃径は、前記した本発明例1と同じ仕様とし、さらに大荒加工用カッタの各凹状部は仕上寸法に対しての取り代を変化させた8種のカッタを製作した。
また、荒加工用カッタは、荒加工用カッタの各凸状部の刃径は前記した本発明例1と同じ仕様とし、さらに荒加工用カッタの各凹状部は大荒加工用カッタの各凹状部の仕上寸法に対しての取り代を変化させたものに対応する非切削部としたものを製作した。
そして、8種の大荒加工用カッタごとに切削試験(本発明例5〜本発明例12)を行った。また、大荒加工はタービン翼接続用溝を大荒加工用カッタの各凹状部で仕上加工前の寸法まで行い、荒加工では、タービン翼接続用溝の各凸部を非切削としたとした本発明に係る切削加工方法を行った。なお、被削材、各カッタの母材、切削条件および評価方法は、実施例1と同様とした。その切削試験の結果を表2に示す。
荒加工用カッタの送り速度を速くした時の折損に対する安定性について、本発明例と従来例のカッタについて比較するために切削試験を行った。この切削試験において、本発明例(以下、「本発明例13」という)に使用したカッタは、前記した本発明例1と同じ仕様とし、従来例(以下、「従来例14」という)に使用したカッタは、前記した従来例4と同じ仕様とし、それぞれ10本のカッタを製作した。また、各カッタの母材、切削加工方法及び切削条件は、大荒加工は前記した実施例1と同様とし、荒加工用カッタの送り速度は前記した実施例1の2倍である20mm/minとした。切削試験結果の評価方法としては、荒加工用カッタ1本当りの切削長さを4000mmと設定し、各10回繰り返した時の折損の有無を確認した。その結果を表3に示す。
また、従来例14は、荒加工用カッタの第1凹状部に溝を設けているために、剛性が劣り、かつ、この第1凹状部で切削も行うことから送り速度を20mm/minと速くすると、表3に示すように荒加工用カッタの6本が折損し、安定した切削加工ができなかった。
2a、2b、2c:凹部
3 :被削材
4 :仕上加工形状溝
5 :大荒加工形状溝
6 :荒加工形状溝
7a、7b、7c:凸状部
8a、8b、8c:凹状部
9 :シャンク部
10 :クリスマスカッタの溝
11 :刃部
12 :1回目の大荒加工形状溝
13 :2回目の大荒加工形状溝
14a:非切削部
14a1、14a2:軸心O2への距離が最も短い部分
15 :非切削部の最も細い径
16 :凸状部のうち先端側の頂点
17 :凸状部のうちシャンク側の頂点
18 :凸状部のうち先端側の高さ
19 :凸状部のうちシャンク側の高さ
20 :仕上加工前の取り代
21 :大荒加工用のV字型カッタ
H :タービン翼接続用溝
O1:溝中心軸
O2:カッタの軸心
t1:切削加工工程
t2:カッタの凸状部の最大刃径
t3:カッタの凹状部の特徴
t4:加工方法
Claims (5)
- 溝の深さ方向の溝中心軸に対して複数の凹部と凸部が交互に連続して繰り返されたクリスマスツリー状であるタービン翼接続用溝を、少なくとも軸心方向に凸状部と凹状部が交互に繰り返して形成された刃部がソリッド工具からなるクリスマスカッタを用いて切削加工する切削加工方法であって、
大荒加工を行う大荒加工工程と、荒加工を行う荒加工工程と、仕上加工を行う仕上加工工程とを有し、
前記荒加工においては、前記タービン翼接続用溝の深さ方向と直交する方向の幅が最小となる最小幅の前記凸部を含む1つ以上の前記凸部を、その凸部に対応する前記刃部の前記凹状部の内、少なくとも最小径の先端側の凹状部の最も細い部分に、前記刃部の軸方向に沿って形成されるクリスマスカッタ溝を有しない荒加工用クリスマスカッタを用いて切削加工することを特徴とするタービン翼接続用溝の切削加工方法。 - 溝の深さ方向の溝中心軸に対して複数の凹部と凸部が交互に連続して繰り返されたクリスマスツリー状であるタービン翼接続用溝を、少なくとも軸心方向に凸状部と凹状部が交互に繰り返して形成された刃部がソリッド工具からなるクリスマスカッタを用いて切削加工する切削加工方法であって、
大荒加工を行う大荒加工工程と、荒加工を行う荒加工工程と、仕上加工を行う仕上加工工程とを有し、
前記荒加工においては、前記タービン翼接続用溝の深さ方向と直交する方向の幅が最小となる最小幅の前記凸部を含む1つ以上の前記凸部を、その凸部に対応する前記刃部の前記凹状部の内、少なくとも最小径の先端側の凹状部に、切れ刃を有しない非切削部を有する荒加工用クリスマスカッタを用いて切削加工することを特徴とするタービン翼接続用溝の切削加工方法。 - 前記大荒加工工程において大荒加工を行う大荒加工用クリスマスカッタの少なくとも最小径の前記凹状部の径は、その凹状部に対応した前記タービン翼接続用溝の前記凸部の仕上加工状態での径より小さく、
且つ前記荒加工工程において荒加工を行う荒加工用クリスマスカッタの少なくとも最小径の前記凹状部の径より大きく、
前記大荒加工工程においては、前記大荒加工用クリスマスカッタによる前記前記タービン翼接続用溝における最小幅の前記凸部の切削時に、前記仕上加工前の取り代を残す程度にまで仕上加工前の寸法に近づける切削をし、
前記荒加工工程において切れ刃のない前記非切削部を有する最小径の前記凹状部を備えた前記荒加工用クリスマスカッタにより前記最小幅の凸部以外の部分を切削加工することを特徴とする請求項2に記載のタービン翼接続用溝の切削加工方法。 - タービン翼接続用溝の荒加工に用いられ、溝の深さ方向の溝中心軸に対して複数の凹部と凸部が交互に連続して繰り返されたクリスマスツリー状であるタービン翼接続用溝を切削加工する、少なくとも、前記凹部と前記凸部に対応する凸状部と凹状部が軸心方向に交互に繰り返して形成された刃部がソリッド工具からなる荒加工用のクリスマスカッタであって、
前記凸状部の外周部に前記クリスマスカッタの先端からシャンク部側へ向かって切れ刃を有し、
前記凹状部の内、少なくとも軸心方向と直交する方向の径が最小となる最小径の凹状部の外周部に、切れ刃の無い非切削部が設けられていることを特徴とする荒加工用クリスマスカッタ。 - タービン翼接続用溝の荒加工に用いられ、溝の深さ方向の溝中心軸に対して複数の凹部と凸部が交互に連続して繰り返されたクリスマスツリー状であるタービン翼接続用溝を切削加工する、少なくとも、前記凹部と前記凸部に対応する凸状部と凹状部が軸心方向に交互に繰り返して形成された刃部がソリッド工具からなる荒加工用のクリスマスカッタであって、
前記凸状部の外周部に前記クリスマスカッタの先端からシャンク部側へ向かって切れ刃を有し、
前記凹状部の内、少なくとも軸心方向と直交する方向の径が最小となる最小径の凹状部の外周部の最も細い部分に、前記刃部の軸方向に沿って形成されるクリスマスカッタ溝が形成されていないことを特徴とする荒加工用クリスマスカッタ。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2009259415A JP4704495B2 (ja) | 2008-12-10 | 2009-11-13 | タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ |
| CN 200910258336 CN101823165B (zh) | 2008-12-10 | 2009-12-10 | 涡轮叶片连接槽的切削方法及用于该方法的圣诞树状铣刀 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008335963 | 2008-12-10 | ||
| JP2008335963 | 2008-12-10 | ||
| JP2009259415A JP4704495B2 (ja) | 2008-12-10 | 2009-11-13 | タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2010158762A JP2010158762A (ja) | 2010-07-22 |
| JP4704495B2 true JP4704495B2 (ja) | 2011-06-15 |
Family
ID=42576315
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2009259415A Expired - Fee Related JP4704495B2 (ja) | 2008-12-10 | 2009-11-13 | タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP4704495B2 (ja) |
| CN (1) | CN101823165B (ja) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103249512B (zh) | 2010-12-02 | 2015-09-09 | Osg株式会社 | 成形槽的端面毛刺去除方法及倒角用成形旋转切削工具 |
| CN102198518A (zh) * | 2011-05-13 | 2011-09-28 | 天津海东汽车配件有限公司 | 一次定位的车床车刀及其加工工艺方法 |
| CN102350525A (zh) * | 2011-09-16 | 2012-02-15 | 哈尔滨汽轮机厂有限责任公司 | 一种汽轮机转子不对称轮槽加工方法 |
| EP2689886A1 (de) | 2012-07-27 | 2014-01-29 | Siemens Aktiengesellschaft | Verfahren zum Bearbeiten von Werkstoffen durch Fräsen und nachgelagertes Bürsten |
| JP5884253B2 (ja) * | 2014-03-27 | 2016-03-15 | 住友電工焼結合金株式会社 | 粉末成形体の切削加工方法 |
| KR101919721B1 (ko) | 2014-09-18 | 2018-11-16 | 오에스지 가부시키가이샤 | 총형 회전 절삭 공구 |
| CN105171083B (zh) * | 2015-08-28 | 2017-08-04 | 东方电气集团东方汽轮机有限公司 | 机夹式菌型叶根铣刀 |
| JP6888626B2 (ja) * | 2016-08-18 | 2021-06-16 | 株式会社Moldino | タービン翼接続溝切削加工用カッタ及びタービン翼接続溝の切削加工方法並びにタービン翼接続溝の製造方法 |
| CN106799512A (zh) * | 2017-02-24 | 2017-06-06 | 哈尔滨汽轮机厂有限责任公司 | 一种利用硬质合金刀具加工汽轮机转子型线槽形的方法 |
| EP3703892A4 (en) * | 2017-11-01 | 2021-08-25 | Kyocera SGS Precision Tools, Inc. | SLOT MILLING SEQUENCE |
| CN109732718B (zh) * | 2018-09-11 | 2024-05-24 | 蓝帜(中国)刀具系统有限公司 | 一种用于饰面刨花板边部铣削加工的多功能型木工铣刀 |
| CN111890133B (zh) * | 2020-08-31 | 2021-05-25 | 成都和鸿科技有限公司 | 一种棕树型榫齿的加工方法 |
| CN113399728B (zh) * | 2020-08-31 | 2024-07-02 | 厦门金鹭特种合金有限公司 | 一种可换刀片式圣诞树轮廓铣削刀具 |
| CN117226155B (zh) * | 2023-10-09 | 2025-09-23 | 中国航发沈阳黎明航空发动机有限责任公司 | 一种可保持加工刚性的大型叶轮叶片分段减振粗铣方法 |
| CN119407211B (zh) * | 2024-11-12 | 2026-04-21 | 上海电气电站设备有限公司 | 一种轮盘异型叶根槽的车削工艺与检测方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3065020B2 (ja) * | 1998-03-20 | 2000-07-12 | オーエスジー株式会社 | 総形回転切削工具 |
| JP2008279547A (ja) * | 2007-05-10 | 2008-11-20 | Osg Corp | 溝加工方法および総形回転切削工具 |
| JP2008307621A (ja) * | 2007-06-13 | 2008-12-25 | Hitachi Tool Engineering Ltd | 荒切削用クリスマスカッタ |
-
2009
- 2009-11-13 JP JP2009259415A patent/JP4704495B2/ja not_active Expired - Fee Related
- 2009-12-10 CN CN 200910258336 patent/CN101823165B/zh not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| CN101823165B (zh) | 2013-06-19 |
| JP2010158762A (ja) | 2010-07-22 |
| CN101823165A (zh) | 2010-09-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2010158762A (ja) | タービン翼接続用溝の切削加工方法およびそれに用いるクリスマスカッタ | |
| KR101351727B1 (ko) | 라디우스 엔드밀 및 절삭 가공 방법 | |
| US7862263B2 (en) | Cutting tool with multiple flutes defining different profiles, and method | |
| JP6139528B2 (ja) | 多刃エンドミル | |
| US8807882B2 (en) | Face milling cutter | |
| KR101086094B1 (ko) | 트위스트 드릴 | |
| JP5731102B2 (ja) | ラジアスエンドミル | |
| JP5194637B2 (ja) | エンドミル | |
| CN1354704A (zh) | 倾斜、切入与进给铣刀 | |
| JPWO2005102572A1 (ja) | ボールエンドミル | |
| WO2014069265A1 (ja) | クーラント穴付きエンドミル | |
| JP7125611B2 (ja) | エンドミル | |
| US20240375190A1 (en) | Step drill bit and method for drilling a workpiece by using a step drill bit | |
| JP2010234462A (ja) | エンドミル | |
| JP2014193513A (ja) | ドリル | |
| JP2010201565A (ja) | エンドミル | |
| JP2003159610A (ja) | ラジアスエンドミル | |
| JP2000052127A (ja) | エンドミル | |
| JP2025038741A (ja) | エンドミル | |
| JP7806573B2 (ja) | エンドミル | |
| JP6902284B2 (ja) | 切削工具 | |
| JP4756609B2 (ja) | 回転切削工具 | |
| JP2011020250A (ja) | 翼根溝加工用刃先交換式切削工具 | |
| JP2535644Y2 (ja) | ドリル | |
| JP2001277033A (ja) | エンドミル |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20100701 |
|
| A975 | Report on accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A971005 Effective date: 20100826 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20101202 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20101221 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110131 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20110308 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20110309 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4704495 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R360 | Written notification for declining of transfer of rights |
Free format text: JAPANESE INTERMEDIATE CODE: R360 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |