JP3946653B2 - 静電塗装方法 - Google Patents
静電塗装方法 Download PDFInfo
- Publication number
- JP3946653B2 JP3946653B2 JP2003074448A JP2003074448A JP3946653B2 JP 3946653 B2 JP3946653 B2 JP 3946653B2 JP 2003074448 A JP2003074448 A JP 2003074448A JP 2003074448 A JP2003074448 A JP 2003074448A JP 3946653 B2 JP3946653 B2 JP 3946653B2
- Authority
- JP
- Japan
- Prior art keywords
- conductive paint
- paint
- electrostatic coating
- supply
- conductive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Application Of Or Painting With Fluid Materials (AREA)
Description
【発明の属する技術分野】
本発明は、塗料供給部から貯留部に一旦導電性塗料を供給した後、前記塗料供給部と前記貯留部との間を電気的に遮断した状態で、塗装ガンに前記導電性塗料を供給して静電塗装を行う静電塗装方法に関する。
【0002】
【従来の技術】
導電性塗料に高電圧を印加して自動車車体等の被塗装物に静電塗装を施す方法として、例えば、ボルテージブロック法が知られている。この方法では、導電性塗料が、接地電位から絶縁されている中間貯留槽(貯留部)に一旦導入された後、この中間貯留槽と塗料供給源(塗料供給部)とを連通している供給路が洗浄および乾燥されて電圧ブロックが形成される。この状態で、高電圧が印加された導電性塗料を中間貯留槽から塗装ガンに供給することにより、被塗装物に対する静電塗装作業が行われている。
【0003】
この種の塗装に使用される静電塗装装置としては、例えば、特許文献1が知られている。この特許文献1では、図7に示すように、貯留部としてポンプ1を備えており、このポンプ1の塗料流入口1aには、塗料供給路2から導電性塗料が充填される。一方、塗装機3に、このポンプ1の塗料吐出口1bから導電性塗料が所定量だけ圧送される。
【0004】
ポンプ1はピストン4を備えており、このピストン4は、エア供給源5から圧力調整バルブ6を介して供給される高圧エアにより進退可能である。ピストン4に連結されたピストンロッド4aの移動速度は、非接触のセンサ7により検出されるとともに、このピストンロッド4aの移動速度に基づいて、塗装機3に供給される導電性塗料の流量が測定される。
【0005】
そして、この測定された導電性塗料の流量と、塗装機3の塗料吐出量に応じて予め設定された流量とが比較され、その差値に応じてポンプ1に供給される高圧エアの圧力が圧力調整バルブ6を介して可変調整される。これにより、ポンプ1の小型化を可能にするとともに、前記ポンプ1の定量性を確保することができる、としている。
【0006】
【特許文献1】
特開平6−60452号公報(図1)
【0007】
【発明が解決しようとする課題】
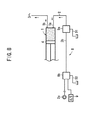
ところで、この種の静電塗装装置では、例えば、図8に示すように、ポンプ1と塗料供給部2aとの間に、絶縁部8が設けられている。この絶縁部8は、弁機構8a、8bを備えるとともに、前記弁機構8a、8b間には、供給路2を構成する絶縁管2bが接続されている。弁機構8aには、ダンプ経路D1が接続可能である一方、弁機構8bには、塗料供給部2a、洗浄部9およびダンプ経路D2がそれぞれ切り換え可能に設けられている。
【0008】
上記の静電塗装装置により、例えば、同色の導電性塗料による塗装を行う際には、まず、塗料供給部2aが弁機構8a、8bを介して供給路2に接続され、この塗料供給部2aから前記供給路2を介してポンプ1内に導電塗料が充填される。次いで、弁機構8aが駆動されて絶縁管2bをダンプ経路D1に接続するとともに、弁機構8bの作用下に、洗浄部9が絶縁管2bに接続される。
【0009】
この状態で、洗浄部9から洗浄液が供給されて弁機構8a、8b間の絶縁管2bの洗浄が行われた後、前記洗浄部9から乾燥エアが供給される。このため、絶縁管2b内が洗浄および乾燥されて、塗料供給部2aとポンプ1とが電気的に絶縁される。そして、ポンプ1が駆動されてこのポンプ1内の導電性塗料が塗装機3に供給されるとともに、この導電性塗料に高電圧が印加されることにより、被塗装物(図示せず)に静電塗装が行われている。
【0010】
ところで、上記のように、ポンプ1の作用下に、塗装機3に導電性塗料を圧送して静電塗装を行う毎に、絶縁部8では絶縁管2b内の洗浄処理が遂行されている。その際、絶縁管2b内には、導電性塗料が残存しており、この導電性塗料は、絶縁管2bを洗浄する毎に、該絶縁管2bからダンプ経路D1に廃棄されている。
【0011】
これにより、洗浄作業毎に絶縁管2b内の未使用の導電性塗料が不要に廃棄されてしまい、前記導電性塗料の使用量が増大するという問題がある。特に、静電塗装作業が長期間にわたって行われる際、絶縁管2b内から廃棄される導電性塗料が相当に増大し、極めて不経済であるという問題が指摘されている。
【0012】
本発明はこの種の問題を解決するものであり、簡単な工程で、洗浄時に廃棄される導電性塗料を可及的に低減することができ、経済的かつ効率的な静電塗装作業が遂行可能な静電塗装方法を提供することを目的とする。
【0013】
【課題を解決するための手段】
本発明に係る静電塗装方法では、まず、塗料供給部から供給路を介して貯留部に所定量の導電性塗料が供給されると、前記塗料供給部からの前記導電性塗料の供給が停止される一方、少なくとも前記絶縁部内に残存する前記導電性塗料が前記貯留部側に供給される。すなわち、絶縁部内には、導電性塗料に置換されて空気が存在している。次いで、絶縁部が洗浄されて塗料供給部と貯留部とが電気的に遮断された状態で、前記貯留部内の導電性塗料が塗装ガンに供給されて所望の静電塗装が行われる。
【0014】
このように、絶縁部に残存する導電性塗料が一旦貯留部側に供給されるため、前記絶縁部が洗浄される際に、該絶縁部に前記導電性塗料が残存することがない。従って、絶縁部の洗浄時に、未使用の導電性塗料が廃棄されることを可及的に阻止することができ、経済的かつ効率的な静電塗装作業が遂行可能になる。
【0015】
また、同色の導電性塗料が使用される際には、貯留部内の導電性塗料が塗装ガンに供給されて静電塗装が行われた後、前記貯留部に残存する導電性塗料が、絶縁部側に一旦戻される。これにより、貯留部に導電性塗料が充填される際に、この導電性塗料に空気が混在することを有効に防止することができ、簡単な工程で、塗装パターンの形成不良等を良好に回避することが可能になる。
【0016】
【発明の実施の形態】
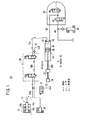
図1は、本発明に係る静電塗装方法を実施するための静電塗装装置10の概略構成説明図である。
【0017】
静電塗装装置10は、接地された色替弁機構12を備え、この色替弁機構12には、乾燥用エア(A)、水(W)および洗浄液(S)等の供給を制御する第1洗浄弁14と、異なる色の導電性塗料を供給することが可能な複数の塗料弁16a、16bおよび16cとが設けられる。この色替弁機構12には、供給路18aを介してブロック弁機構20が接続されるとともに、この供給路18aには、第1ダンプ弁21を介して第1排出路23が接続される。
【0018】
ブロック弁機構20は、樹脂製電気絶縁性管路(供給路)18bを有し、この電気絶縁性管路18bの両端に切換弁22a、22bが接続される。入口側の切換弁22aによって色替弁機構12と、エア(A)、水(W)および洗浄液(S)等の供給を制御する第2洗浄弁24とが切り換えられるとともに、出口側の切換弁22bによって第2排出路25と、供給路18cを介して中間貯留槽(貯留部)26とが切り換えられる。
【0019】
この中間貯留槽26は、ピストン28を介して導電性塗料および洗浄液の注入用シリンダ室30を形成し、このシリンダ室30には、注入口32と吐出口34とが連通する。ピストン28から延在するロッド28aには、サーボモータ36がボールねじ手段37を介して連結されており、前記ピストン28が矢印A方向に進退可能である。
【0020】
中間貯留槽26のシリンダ室30には、送出路38を介して塗装ガン40が接続される。この塗装ガン40は、第2ダンプ弁42とトリガ弁44とを備えるとともに、図示しない高電圧印加手段に接続されている。この第2ダンプ弁42は、洗浄時に発生する導電性塗料および洗浄液を含む排液を送出路38の外部に排出するための第3排出路46に接続される。
【0021】
第3排出路46には、エア(A)、水(W)および洗浄液(S)等の供給を制御する第3洗浄弁48が接続される。
【0022】
次に、このように構成される静電塗装装置10の動作について、本発明に係る静電塗装方法との関連で、図2に示すフローチャートに沿って説明する。
【0023】
まず、ブロック弁機構20の切換弁22a、22bを介して供給路18a、電気絶縁性管路18bおよび供給路18cが接続される(ステップS1)。そして、色替弁機構12の、例えば、塗料弁16aが開かれるとともに(ステップS2)、中間貯留槽26のサーボモータ36が駆動される(ステップS3)。
【0024】
このため、図1に示すように、塗料弁16aから所定の色の導電性塗料が圧送される。この導電性塗料は、供給路18a、電気絶縁性管路18bおよび供給路18cを通って中間貯留槽26のシリンダ室30に充填され、さらに送出路38を経由して塗装ガン40まで供給される(ステップS4)。この供給時には、トリガ弁44は閉塞される一方、第2ダンプ弁42は閉塞される。
【0025】
上記のように導電性塗料の供給が終了した状態では(ステップS4中、YES)、中間貯留槽26のシリンダ室30には、少なくとも電気絶縁性管路18b内に残留する導電性塗料の容量分だけ少ない量の導電性塗料が供給されている。
【0026】
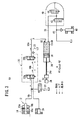
そこで、ステップS5に進んで、塗料弁16aが閉塞される一方、サーボモータ36の駆動が継続される。その際、第1ダンプ弁21が駆動されて供給路18aが第1排出路23に接続される(図3参照)。このため、供給路18cに残存する導電性塗料は、ピストン28が矢印A1方向に移動することによってシリンダ室30に引き込まれ、少なくとも電気絶縁性管路18b内には、前記導電性塗料に置換して空気が導入される。
【0027】
ステップS6において、中間貯留槽26のシリンダ室30に導電性塗料の充填が終了すると(ステップS6中、YES)、ブロック弁機構20の洗浄作業が行われる(ステップS7)。具体的には、図4に示すように、ブロック弁機構20の切換弁22a、22bが切り換えられて、第2洗浄弁24が電気絶縁性管路18bを介して第2排出路25に接続される。
【0028】
従って、第2洗浄弁24から洗浄液(水やシンナー)が供給されることにより電気絶縁性管路18b内が洗浄され、その廃液が第2排出路25に排出される。さらに、第2洗浄弁24から空気が供給されて電気絶縁性管路18b内が乾燥され、切換弁22a、22b間の電気的絶縁がなされる(ステップS8中、YES)。
【0029】
次に、図5に示すように、トリガ弁44が開放されるとともに、サーボモータ36の駆動作用下に、ピストン28が矢印A2方向に移動することにより、シリンダ室30から送出路38に導電性塗料が圧送される。このため、トリガ弁44を介して塗装ガン40から導電性塗料が吐出されるとともに、前記導電性塗料に高電圧が印加されて、図示しない被塗装物に静電塗装が行われる(ステップS9)。
【0030】
上記の静電塗装が終了すると、ステップS10に進んで、中間貯留槽26内に残存する導電性塗料がブロック弁機構20側に一旦戻される。具体的には、図6に示すように、トリガ弁44が閉塞される。一方、ブロック弁機構20を構成する切換弁22a、22bを介して供給路18c、電気絶縁性管路18bおよび供給路18aが接続されるとともに、第1ダンプ弁21を介して前記供給路18aが第1排出路23に接続される。
【0031】
この状態で、サーボモータ36の作用下に、ピストン28が矢印A2方向に移動すると、シリンダ室30内に残存する導電性塗料が供給路18cに押し出され、電気絶縁性管路18bに前記導電性塗料が一旦戻される。その際、電気絶縁性管路18bおよび供給路18c内に残存する空気は、導電性塗料により供給路18aに押し出され、この供給路18aに接続する第1排出路23に排出される。
【0032】
従って、次に同色の導電性塗料による塗装作業を行うために、塗料弁16aが開放されて供給路18aに導電性塗料が供給される際、この導電性塗料中に空気が混在することがない。これにより、中間貯留槽26に空気が導入されることを有効に阻止し、簡単な工程で、塗装パターンの形成不良等が良好に回避される。
【0033】
この場合、本実施形態では、図1に示すように、色替弁機構12から中間貯留槽26に所定の導電性塗料が供給されて、この中間貯留槽26のシリンダ室30に規定量だけ充填される。
【0034】
次いで、図3に示すように、色替弁機構12からの導電性塗料の供給が停止される一方、サーボモータ36が駆動されて供給路18c内の導電性塗料が前記シリンダ室30に引き込まれる。これにより、少なくとも電気絶縁性管路18b内には、導電性塗料に置換されて空気が存在しており、ブロック弁機構20を洗浄する際に、前記電気絶縁性管路18bに前記導電性塗料が残存することがない。
【0035】
従って、本実施形態では、ブロック弁機構20の洗浄時に、電気絶縁性管路18bに残存する未使用の導電性塗料が廃棄されることを可及的に阻止することができ、経済的かつ効率的な静電塗装作業が容易に遂行可能になるという効果が得られる。
【0036】
しかも、色替弁機構12からの導電性塗料の供給を停止する一方、サーボモータ36を駆動させるだけでよい。このため、簡単な制御で、導電性塗料が不要に廃棄されることを良好に防止することができるという利点がある。特に、長期間にわたって静電塗装作業が行われる際には、ブロック弁機構20を洗浄する毎に電気絶縁性管路18bから廃棄される導電性塗料が多量になり易い。しかしながら、この種の静電塗装装置10によれば、経済性が大幅に向上するという効果がある。
【0037】
ところで、上記の導電性塗料とは異なる色の新たな導電性塗料が使用される場合には、前述の塗装作業終了後に、塗装ガン40への高電圧の印加を解除するとともに、ブロック弁機構20の切換弁22a、22bを切り換えて第1洗浄弁14の駆動により洗浄液が中間貯留槽26のシリンダ室30に注入される。この洗浄液は、シリンダ室30および送出路38を洗浄した後、第2ダンプ弁42の作用下に第3排出路46から排出される。そして、色替弁機構12の、例えば、塗料弁16bを介して異なる色の導電性塗料を中間貯留槽26のシリンダ室30に供給し、前述と同様の方法により塗装作業を行うようにすればよい。
【0038】
【発明の効果】
本発明に係る静電塗装方法では、塗料供給部から供給路を介して貯留部に所定量の導電性塗料が供給されると、この塗料供給部からの前記導電性塗料の供給が停止される一方、少なくとも前記絶縁部内に残存する導電性塗料が前記貯留部側に供給される。このため、絶縁部が洗浄される際に、この絶縁部に導電性塗料が残存することがなく、未使用の導電性塗料が不要に廃棄されることを可及的に阻止することができる。これにより、簡単な制御で、経済的かつ効率的な静電塗装作業が確実に遂行可能になる。
【図面の簡単な説明】
【図1】本発明に係る静電塗装方法を実施するための静電塗装装置の概略構成説明図である。
【図2】前記静電塗装方法を説明するフローチャートである。
【図3】前記静電塗装装置を構成するブロック弁機構内に残存する導電性塗料を中間貯留槽に送る際の動作説明図である。
【図4】前記ブロック弁機構を洗浄する際の動作説明図である。
【図5】塗装ガンから導電性塗料を吐出して静電塗装を行う際の動作説明図である。
【図6】塗装終了後に前記中間貯留槽に残存する導電性塗料を前記ブロック弁機構側に一旦戻す際の動作説明図である。
【図7】特許文献1に係る静電塗装装置の概略構成説明図である。
【図8】前記静電塗装装置に組み込まれるブロック弁機構の概略説明図である。
【符号の説明】
10…静電塗装装置 12…色替弁機構
14、24…洗浄弁 16a〜16c…塗料弁
18a、18c…供給路 18b…電気絶縁性管路
20…ブロック弁機構 22a、22b…切換弁
26…中間貯留槽 28…ピストン
30…シリンダ室 32…注入口
34…吐出口 36…サーボモータ
40…塗装ガン
Claims (2)
- 塗料供給部から塗装ガンに導電性塗料を供給する供給路に、前記導電性塗料を一旦貯留する貯留部が設けられるとともに、前記塗料供給部と前記貯留部との間を電気的に遮断する絶縁部を備える静電塗装装置により静電塗装を行う静電塗装方法であって、
前記塗料供給部から前記供給路を介して前記貯留部に前記導電性塗料を供給する工程と、
前記塗料供給部からの前記導電性塗料の供給を停止する一方、前記塗料供給部とは個別に設けられるエア供給部から前記絶縁部にエアを供給することにより、少なくとも前記絶縁部内に残存する前記導電性塗料を前記貯留部側に供給するとともに、前記絶縁部内をエアで満たす工程と、
前記絶縁部を洗浄して前記塗料供給部と前記貯留部とを電気的に遮断した状態で、該貯留部内の前記導電性塗料を前記塗装ガンに供給して静電塗装を行う工程と、
を有し、
上記の各工程を繰り返すことにより、少なくとも同色の導電性塗料による静電塗装を行うことを特徴とする静電塗装方法。 - 請求項1記載の静電塗装方法において、同色の導電性塗料が使用される際、前記貯留部内の前記導電性塗料を前記塗装ガンに供給して静電塗装が行われた後、該貯留部に残存する前記導電性塗料を、前記絶縁部側に一旦戻す工程を有することを特徴とする静電塗装方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003074448A JP3946653B2 (ja) | 2003-03-18 | 2003-03-18 | 静電塗装方法 |
| PCT/JP2004/003652 WO2004082847A1 (ja) | 2003-03-18 | 2004-03-18 | 静電塗装方法および静電塗装装置 |
| GB0520084A GB2414693B (en) | 2003-03-18 | 2004-03-18 | Method for electrostatic coating |
| US10/549,192 US7328862B2 (en) | 2003-03-18 | 2004-03-18 | Method and device for electrostatic coating |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003074448A JP3946653B2 (ja) | 2003-03-18 | 2003-03-18 | 静電塗装方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004275976A JP2004275976A (ja) | 2004-10-07 |
| JP3946653B2 true JP3946653B2 (ja) | 2007-07-18 |
Family
ID=33290077
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003074448A Expired - Fee Related JP3946653B2 (ja) | 2003-03-18 | 2003-03-18 | 静電塗装方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3946653B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4755605B2 (ja) * | 2007-01-12 | 2011-08-24 | 本田技研工業株式会社 | 静電塗装装置 |
| CA2674912A1 (en) * | 2007-01-12 | 2008-07-17 | Honda Motor Co., Ltd. | Electrostatic coating device |
| JP4755606B2 (ja) * | 2007-01-12 | 2011-08-24 | 本田技研工業株式会社 | 静電塗装装置 |
-
2003
- 2003-03-18 JP JP2003074448A patent/JP3946653B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004275976A (ja) | 2004-10-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| SU1683495A3 (ru) | Установка дл электростатического нанесени покрыти и способ ее эксплуатации | |
| JP4755605B2 (ja) | 静電塗装装置 | |
| JP2768811B2 (ja) | 塗装方法 | |
| JP4755606B2 (ja) | 静電塗装装置 | |
| WO2004082847A1 (ja) | 静電塗装方法および静電塗装装置 | |
| GB2458841A (en) | Electrostatic coating device | |
| CN103301969B (zh) | 静电喷涂系统的中间蓄留装置、其清洗方法及喷涂方法 | |
| JP4603768B2 (ja) | 静電塗装方法 | |
| JP2004275976A (ja) | 静電塗装方法 | |
| JP4829280B2 (ja) | 静電塗装装置の中間貯留機構 | |
| JP2790153B2 (ja) | 静電塗装方法 | |
| JP4322029B2 (ja) | 静電塗装装置の中間貯留機構 | |
| JPH04310267A (ja) | 静電塗装方法 | |
| CN100400175C (zh) | 静电喷涂方法和静电喷涂装置 | |
| JP2713682B2 (ja) | 静電塗装装置の中間貯留槽 | |
| JP2526393Y2 (ja) | 静電塗装装置 | |
| JP3012694B2 (ja) | 静電塗装方法 | |
| JP2003284976A (ja) | 塗装装置 | |
| JP2514479B2 (ja) | 静電塗装装置の接地方法 | |
| JP5073775B2 (ja) | 塗料管路用絶縁装置、及び、それを用いた塗装装置 | |
| JP3658086B2 (ja) | 静電塗装方法および装置 | |
| JP2509535Y2 (ja) | 静電塗装装置 | |
| JP5843747B2 (ja) | 塗装装置及び塗装方法 | |
| JP3715467B2 (ja) | 静電塗装装置における塗料の充填方法 | |
| JP3658085B2 (ja) | 静電塗装装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070109 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070306 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20070403 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070411 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 3946653 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110420 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110420 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130420 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130420 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140420 Year of fee payment: 7 |
|
| LAPS | Cancellation because of no payment of annual fees |